Prusa
  • SHOP
    • Neueste Produkte
    NACH KATEGORIE
    • 3D-Druckerneu
    • 3D-Drucker-Upgradesneu
    • Materialien
    • Zubehör
    • Ersatzteile
    • Kurse
    • Fanartikel
    • Fordern Sie ein Angebot an
    SCHNELLE LINKS
    • Versand & Lieferung
    • Rücksendungen & Erstattungen
    • Zahlung & Finanzierung
    • Garantie
    • Mehrwertsteuer & Zollgebühren
    • FAQ

    0 Artikel im WarenkorbArtikel im Warenkorb

    Ihr Warenkorb ist leer

    Zum Warenkorb3D-Drucker kaufen

    Mein Profil

    Anmelden für Bestellungen und gespeicherte Artikel

    Mein Profil

    Angemeldet als

    • Bestellungen
    • Abmelden
  • 3D-DRUCK
    • 3D-Druck entdecken
    FÜR EINSTEIGER
    • 3D-Druck 1x1
    • Wie FDM-Druck funktioniert
    • Ihren ersten Drucker kaufen
    • 3D-Modellkatalog
    NACH ANWENDUNG
    • Schnelles Prototyping
    • Fertigung
    • Ingenieurwesen
    • Forschung
    • Kunst & Design
    TIEFER GEHEN
    • Material-Leitfaden
    • Kurse
    • Webinare
    • Fallstudien
    • Kundenspezifischer 3D-Druck
  • 3D-Drucker
    • Alle 3D-Drucker
    für
    • Zuhause oder GarageBastler, Tüftler und Heimdrucker
    • GewerbeInhouse-Produktion für kleine Teams
    • UnternehmenFlotten, Sicherheit und Skalierung
    • Welcher Prusa ist der richtige für mich
    SHOP & DURCHSUCHEN
    • CORE One+neu
    • CORE One+ INDXneu
    • CORE One L+neu
    • CORE One L+ INDXneu
    • XL+neu
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    MEHR ÜBER DRUCKER
    • Teile & Upgradesneu
    • Kritische Infrastruktur
    • Fallstudien
    • Signature Oak
    • Bausätze
  • MATERIALIEN
    • Alle Materialien
    NACH VERWENDUNG
    • Alltag & Design
    • Funktionale Technik
    • Verbundwerkstoffe
    • Pro Spezialitäten
    • SLA-Harze
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    MEHR MATERIALIEN
    • Material-Leitfaden
    • Wir stellen Materialien im eigenen Haus her
    • Nachhaltigkeit
    • Im Shop bestellen
  • SOFTWARE
    • Alle Software
    DRUCK VORBEREITEN
    • PrusaSlicer 3.0neu
    DRUCKEN & ÜBERWACHEN
    • Prusa Connect
    • EasyPrint
    • iOS & Android App
    • Prusa Farm
    ERSTE SCHRITTE
    • Herunterladen & installieren
    • Wissensdatenbank
    MEHR SOFTWARE
    • 3D-Modellkatalog
  • SUPPORT
    • Supportmöglichkeiten
    ANTWORTEN FINDEN
    • Wissensdatenbank
    • Fehlerbehebung
    • Kurse
    • Webinare
    HILFE ERHALTEN
    • Kontaktieren Sie uns
    • Live-Chat
    • Versand & Lieferung
    • Garantie
    • Rücksendungen & Erstattungen
    • Service & Ersatzteile
    • Service & Reparatur
    COMMUNITY
    • Forum
    • Reddit
    • Printables
  • TRUST CENTER
    • Trust Center Übersicht
    NACH THEMA
    • DSGVO
    • Zertifikate
    • Sicherheit
    • Compliance
    VERPFLICHTUNGEN
    • Nachhaltigkeitsbericht
    SPRECHEN SIE MIT UNS
    • Sicherheitsteam kontaktieren
  • UNTERNEHMEN
    • Über Prusa
    LERNEN SIE UNS KENNEN
    • Unsere Story
    • Wie wir Drucker herstellen
    • Open Source
    • Marken- & Medienkit
    NEWS
    • Blog
    • Newsroom
    • Veranstaltungen
    VERTRAUEN & PARTNER
    • Nachhaltigkeit
    • Wiederverkäufer & Distributoren
    • Affiliate-Programm
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Angemeldet als

    • Bestellungen
    • Adresse
    • Bei Verfügbarkeit benachrichtigen
    • Meine Kurse
    • Abonnement
    • Konto bearbeiten
    • Abmelden

Anmelden für Bestellungen und gespeicherte Artikel

Angemeldet als
  • Bestellungen
  • Adresse
  • Bei Verfügbarkeit benachrichtigen
  • Meine Kurse
  • Abonnement
  • Konto bearbeiten
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Shop

0 Artikel im WarenkorbArtikel im Warenkorb

Ihr Warenkorb ist leer

Zum Warenkorb3D-Drucker kaufen

Mein Profil

Anmelden für Bestellungen und gespeicherte Artikel

Mein Profil

Angemeldet als

  • Bestellungen
  • Abmelden
SHOP
  • Neueste Produkte
NACH KATEGORIE
  • 3D-Druckerneu
  • 3D-Drucker-Upgradesneu
  • Materialien
  • Zubehör
  • Ersatzteile
  • Kurse
  • Fanartikel
  • Fordern Sie ein Angebot an
SCHNELLE LINKS
  • Versand & Lieferung
  • Rücksendungen & Erstattungen
  • Zahlung & Finanzierung
  • Garantie
  • Mehrwertsteuer & Zollgebühren
  • FAQ

Empfohlene Produkte

    Beliebte Kategorien

      Beliebte Suchanfragen

        Artikel

          Blog

            Produkte

              Kategorien

                Suchvorschläge

                  Suche läuft…
                  Keine Ergebnisse
                  Etwas ist schiefgelaufen.
                  ↑↓ Auswählen↵ ÖffnenEsc Suche schließen
                  1. Support
                  2. Original Prusa i3 MK3
                  3. Drucker-Fehlerbehebung
                  4. Verstopfte Düse/Hotend (MK3.5/S, MK3S+, MK2.5S)
                   

                  Inhalt

                  • Wie sieht es aus
                  • Wie kann man es beheben
                  • Nach Behebung der Verstopfung

                  Blog

                  • Drucken Sie farbenfrohe und leuchtende Halloween-Dekorationen mit unserem gruseligen Angebot
                  • Factorio ist nun bei Printables
                  • Prusament PLA Lightweight: 65 % leichter als herkömmliches PLA. Die perfekte Wahl für den Flugzeugbau, Cosplay und vieles mehr.

                  Newsletter

                  Melden Sie sich an und erhalten Sie unseren monatlichen Schwung an nützlichen Informationen über neue Firmware, neue PrusaSlicer-Versionen und allgemeine Tipps für 3D-Druckprojekte.

                  Durch Anklicken erklären Sie sich damit einverstanden, unseren Newsletter zu erhalten.

                  Diese Website ist durch reCAPTCHA Enterprise geschützt und es gelten die Google Datenschutzbestimmungen und Dienstleistungsbedingungen.

                  Factorio Transport Belts
                  E-Shop
                  • 3D Drucker
                  • Drucker Upgrades
                  • Filamente
                  • Zubehör
                  • Prusa Fanartikel

                  © Prusa Research a.s.

                  Printables
                  • 3D-Modelle
                  • Store
                  • Clubs
                  • 3D-Design-Wettbewerbe
                  • Brands
                  Community
                  • Weltkarte
                  • Forum
                  • Nutzergruppen
                  • Veranstaltungen
                  Hilfe
                  • Prusa Hilfe
                  • Prusa Academy
                  • 3D-Druck Rechner
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Treiber und Software
                  Unternehmen
                  • Über uns
                  • Blog
                  • Offizielle Prusa-Vertriebspartner
                  • Kontakt
                  • Zertifiziert nach den Normen ISO 9001, ISO 14001 und ISO 45001
                  • Allgemeine Geschäftsbedingungen
                  • Allgemeine Geschäfts- und Nutzungsbedingungen für die PRUSA-Websites
                  • Datenschutzerklärung
                  • Informationen über Cookies
                  • Richtlinie für Kundenbeschwerden
                  • Webseiten Status Seite
                  • Cookie Einstellungen

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® UND PRUSAMENT® sind eingetragene Marken von Prusa Development a.s., die von Prusa Research a.s. unter Lizenz von Prusa Development a.s. verwendet werden.

                  Verstopfte Düse/Hotend

                  (MK3.5/S, MK3S+, MK2.5S)

                  Relevant für

                  MK2.5
                  MK2.5S
                  MK3
                  MK3S
                  MK3S+
                  +
                  Artikel ist auch in folgenden Sprachen verfügbar
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Das Hotend eines 3D-Druckers kann verstopfen. In diesem Artikel werden die häufigsten Ursachen für dieses Problem erläutert, die in der Regel unabhängig vom Druckertyp oder -modell gleich sind. Wir haben dann einen separaten Artikel mit Tipps, wie man die Verstopfung von vornherein verhindern kann.

                  Wie sieht es aus

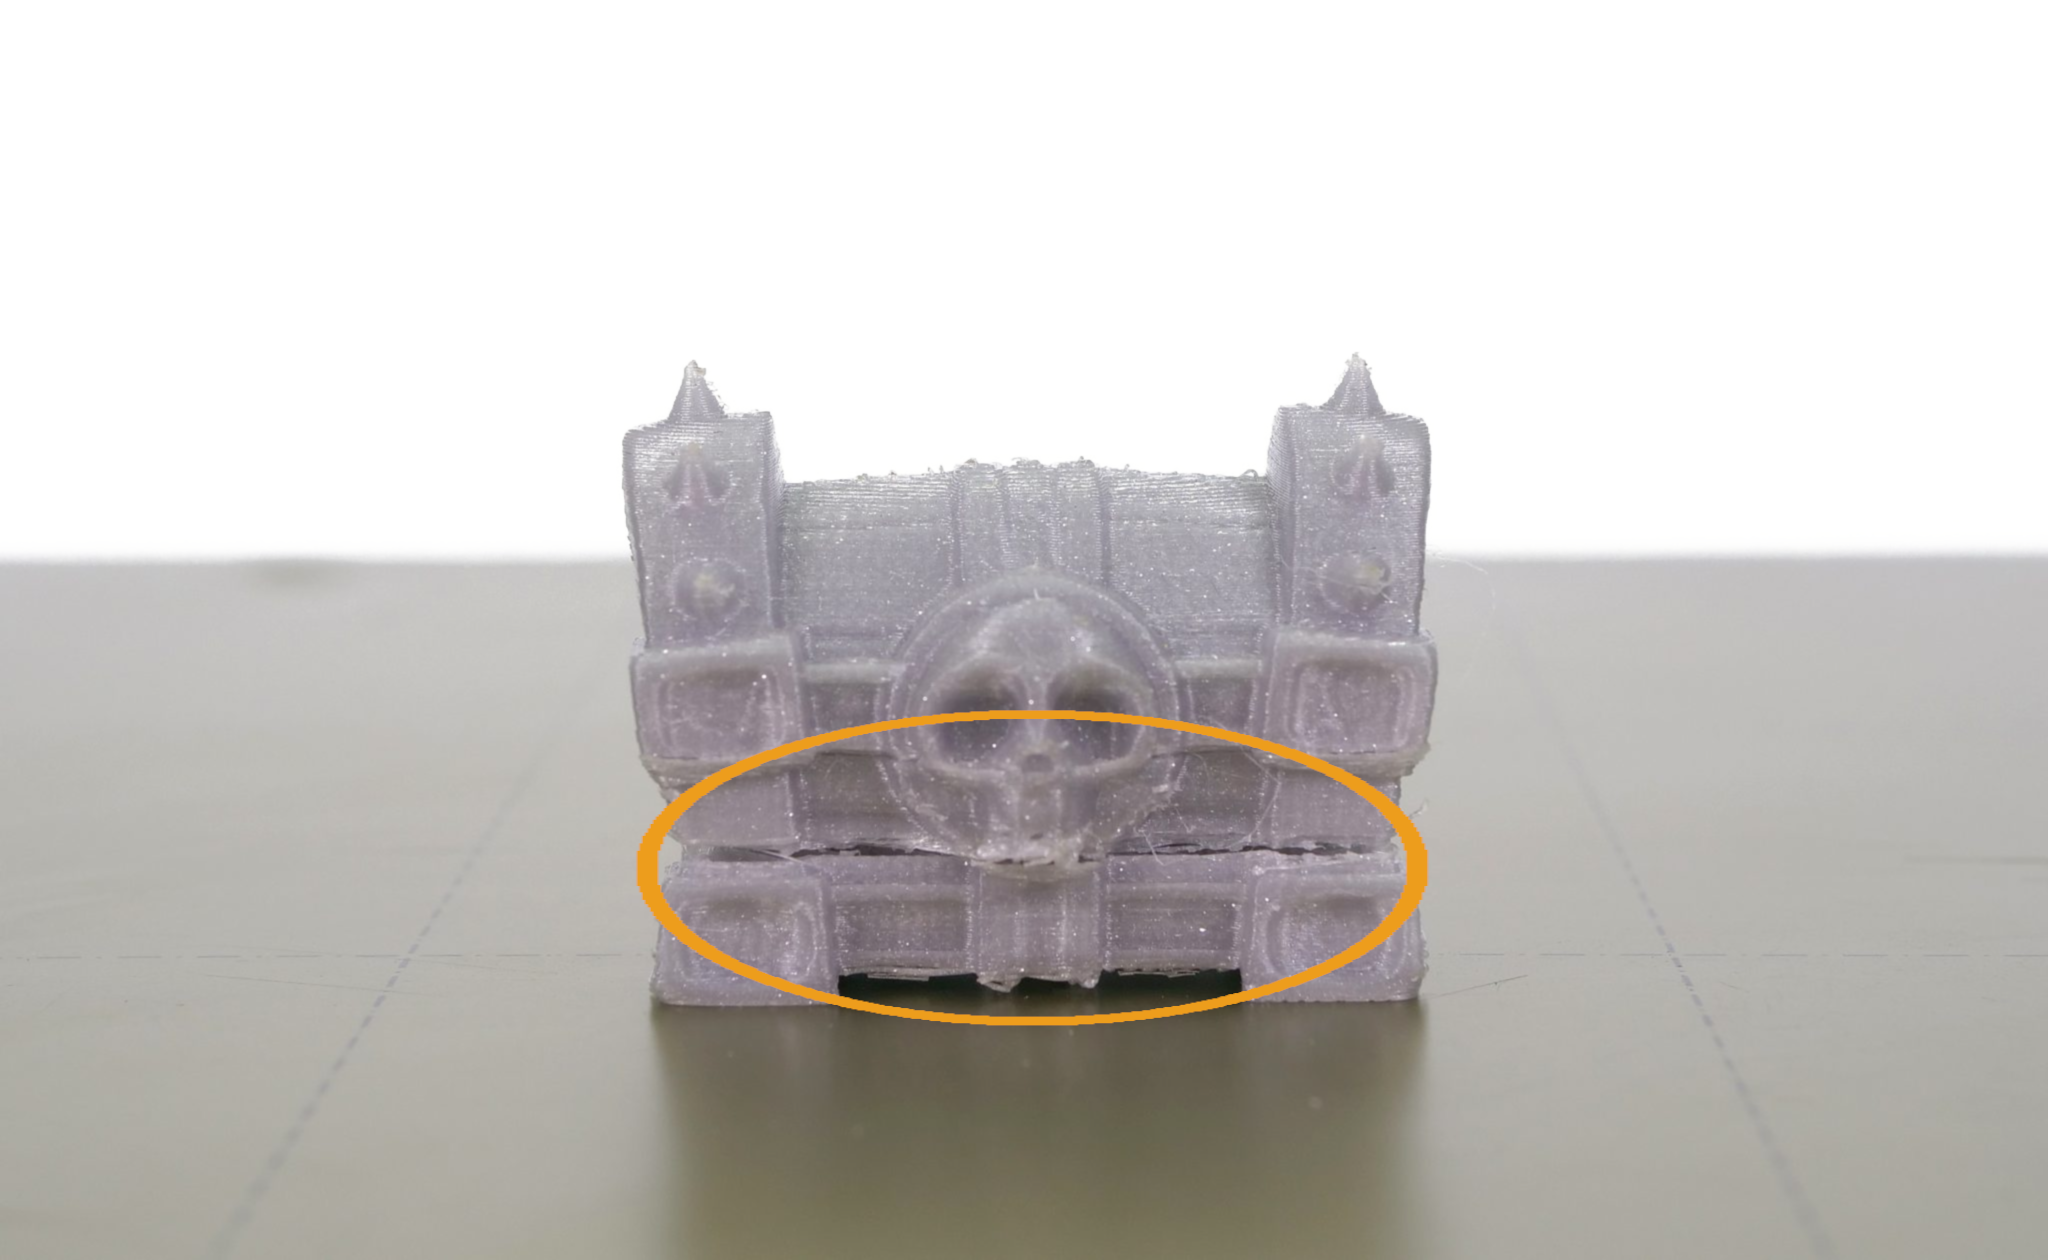
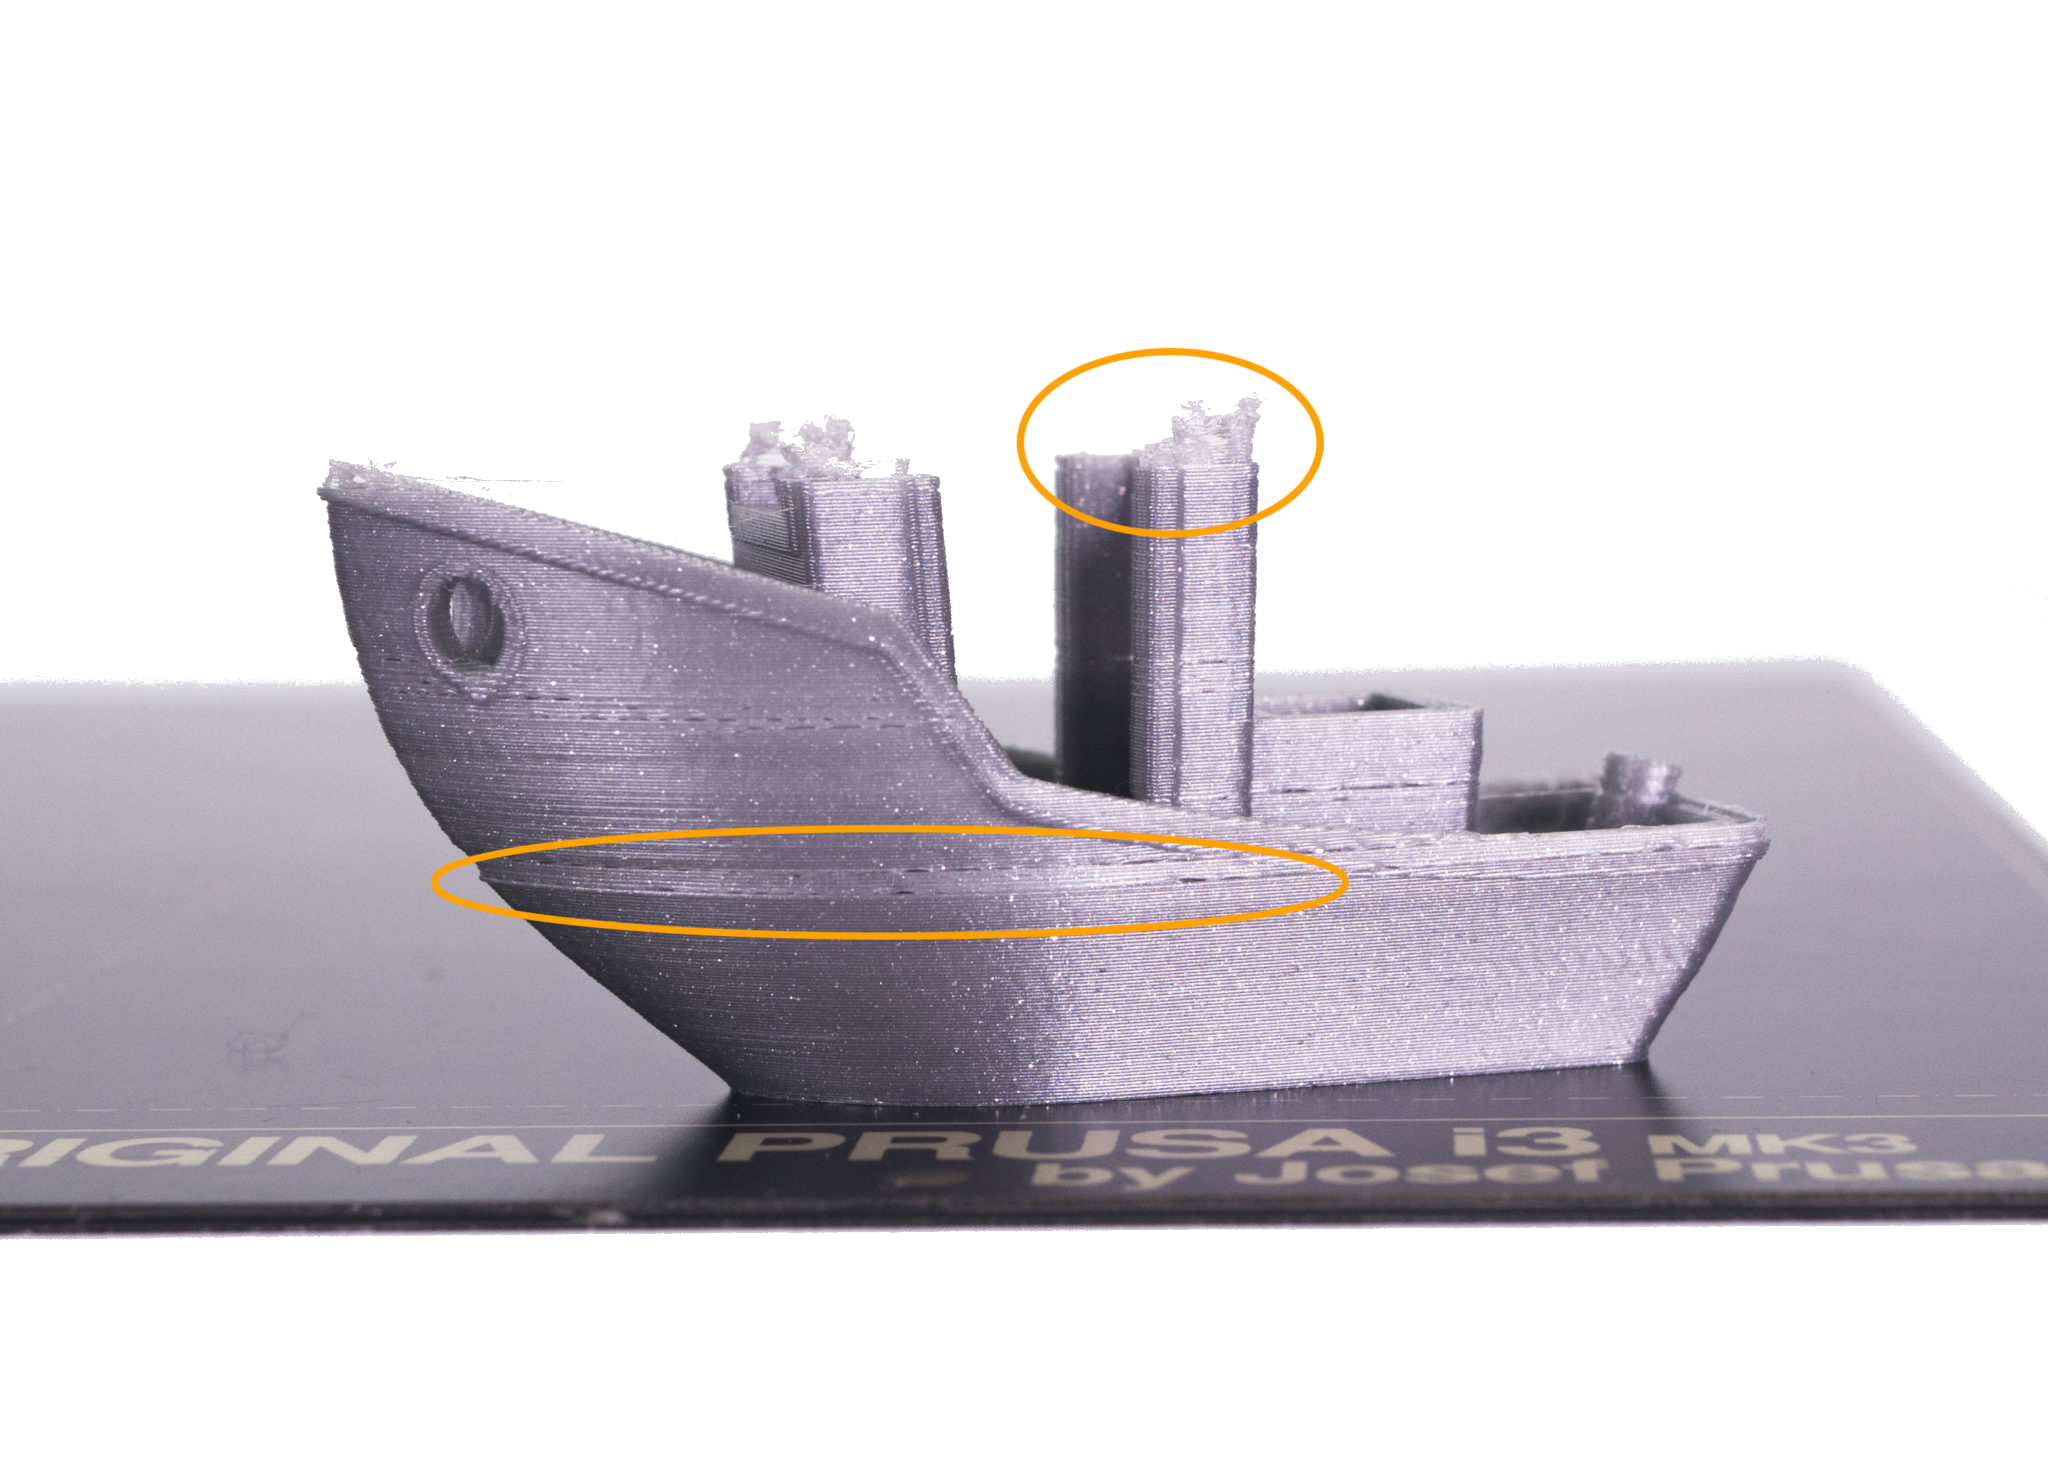
                  Das offensichtlichste Symptom ist, dass der Faden nicht aus der Düse herauskommt. Es ist jedoch zu beachten, dass das Hotend auch nur teilweise verstopft sein kann. Teilweise Verstopfungen zeigen sich in der Regel während des Drucks, selbst nachdem Sie den Filament laden oder entladen konnten.

                  Frühe Anzeichen dafür, dass die Düse zu verstopfen beginnt, sind:

                  • Das Filament wird nicht gleichmäßig aus der Düse extrudiert.
                  • Die gedruckten Linien sehen viel dünner aus und kleben manchmal nicht an der Bauplatte.
                  • Das extrudierte Filament rollt sich auf und klebt beim Spülen an der Düse fest.

                  Ein weiteres häufiges Zeichen ist, dass Sie einige Klickgeräusche des Extruders oder ein Ticken hören können. Das Klickgeräusch des Extruders bedeutet, dass der Schrittmotor mehr Kraft als eine bestimmte voreingestellte Schwelle ausüben muss und um einen oder mehrere Schritte zurückspringt (überspringt), um den Druck zu entlasten. 
                  Es ist wichtig zu wissen, dass ein verstopftes Hotend nicht dasselbe ist wie eine verstopfte Düse. Die Verstopfung kann sich im PTFE-Schlauch (der im Kühlkörper steckt) oder an einer anderen Stelle befinden, so dass das Auswechseln der Düse keine universelle Lösung für dieses Problem ist.

                  Wie kann man es beheben

                  Es gibt drei Hauptmethoden, mit diesem Problem umzugehen. Um die richtige Methode zu wählen, ist zu prüfen, ob das Laden/Entladen des Filaments möglich ist oder nicht. Teilweise Blockaden können normalerweise geschmolzen oder kalt gezogen werden, komplexere Blockaden, die ein gleichmäßiges Laden des Filaments verhindern, erfordern die dritte Methode, die unten beschrieben wird.

                  Bevor Sie mit einer dieser Methoden beginnen, Entladen Sie das Filament und entfernen Sie es aus dem Extruder. Um die Arbeit zu erleichtern, bewegen Sie den Extruderkopf 10-15 cm nach oben im Menü LCD -> Einstellungen -> Achse -> Bewegen -> Z-Achse.

                  Kaltzug

                  Ein Kaltzug ist ein guter Anfang, wenn Sie eine Verstopfung feststellen. Wenn das Filament problemlos geladen und entladen werden kann, aber trotzdem Probleme beim Druck verursacht, reinigen Sie die Innenseite Ihres Hotends mit der Kaltzug (MK3/S/+, MK2.5/S, MK3.5/S)-Technik.

                  Verstopfung herausdrücken

                  Wenn es nicht möglich ist, das Filament zu laden, versuchen Sie, die Verstopfung durch Erhöhung der Düsentemperatur aufzuweichen, und drücken Sie sie dann heraus. Dies ist ähnlich zum Kaltzug.

                  Um Komplikationen zu vermeiden, schalten Sie die Filament-Autoload-Funktion im LCD-Menü -> Einstellungen -> F. Autoload, AUS, bevor Sie fortfahren.

                  1. Gehen Sie zum Menü LCD -> Einstellungen -> Temperatur -> Düse. Setzen Sie die Düsentemperatur auf 260 °C, wenn Sie PLA verwendet haben, oder auf 280 °C, wenn Sie PETG oder ABS verwendet haben.
                  2. Nachdem die Düse die erforderliche Temperatur erreicht hat, 2 Minuten warten - das Filament sollte anfangen zu laufen/herauszutropfen.
                  3. Schieben Sie die mitgelieferte Akupunkturnadel (0,3 mm bis 0,35 mm Durchmesser) von unten in die Düse. Niemals von oben einführen und keinen Filament einlegen, während die Nadel eingeführt ist.
                  Achten Sie darauf, die heiße Düse nicht mit der Hand zu berühren!
                  1. Wenn das nicht geholfen hat, versuchen Sie es mit einem 1,5 mm dicken, 100 mm langen, geraden, starren Metalldraht: Führen Sie ihn in das Hotend ein, um zu sehen, wie weit er gehen kann, und drücken Sie ihn herunter, wobei Sie versuchen, das Filament nach unten in die Düse und dann heraus zu drücken. Sie können auch den kleinsten der mitgelieferten Innensechskantschlüssel verwenden. Er ist jedoch nicht sehr lang, entfernen Sie also die Abdeckung des Fadensensors, um weiter zu gelangen.
                  Seien Sie bei der Verwendung dieses Drahtes sehr vorsichtig, wir wollen weder die Zahnräder noch den PTFE-Schlauch beschädigen.
                  1. Laden Sie ein PLA-Filament. Der neue Kunststoff sollte den Rest des angeklebten Materials aus der Düse drücken.

                  Reinigen Sie die Hotend-Teile

                  Wenn Sie keinen Erfolg hatten, ist es wichtig zu bestimmen, wo genau sich die Verstopfung befindet. Wie bereits erwähnt, ist ein verstopftes Hotend nicht dasselbe wie eine verstopfte Düse: das Material kann sogar oberhalb davon verstopft sein.

                  Wenn es Ihnen nicht gelungen ist, die Verstopfung herauszudrücken, können Sie jetzt zumindest abschätzen, wo die Verstopfung beginnt, je nachdem, wie tief der Draht gegangen ist.

                  Öffnen Sie die Extruder-Rolltür und prüfen Sie, ob nicht ein Stück des Filaments aus dem PTFE-Schlauch herausragt.

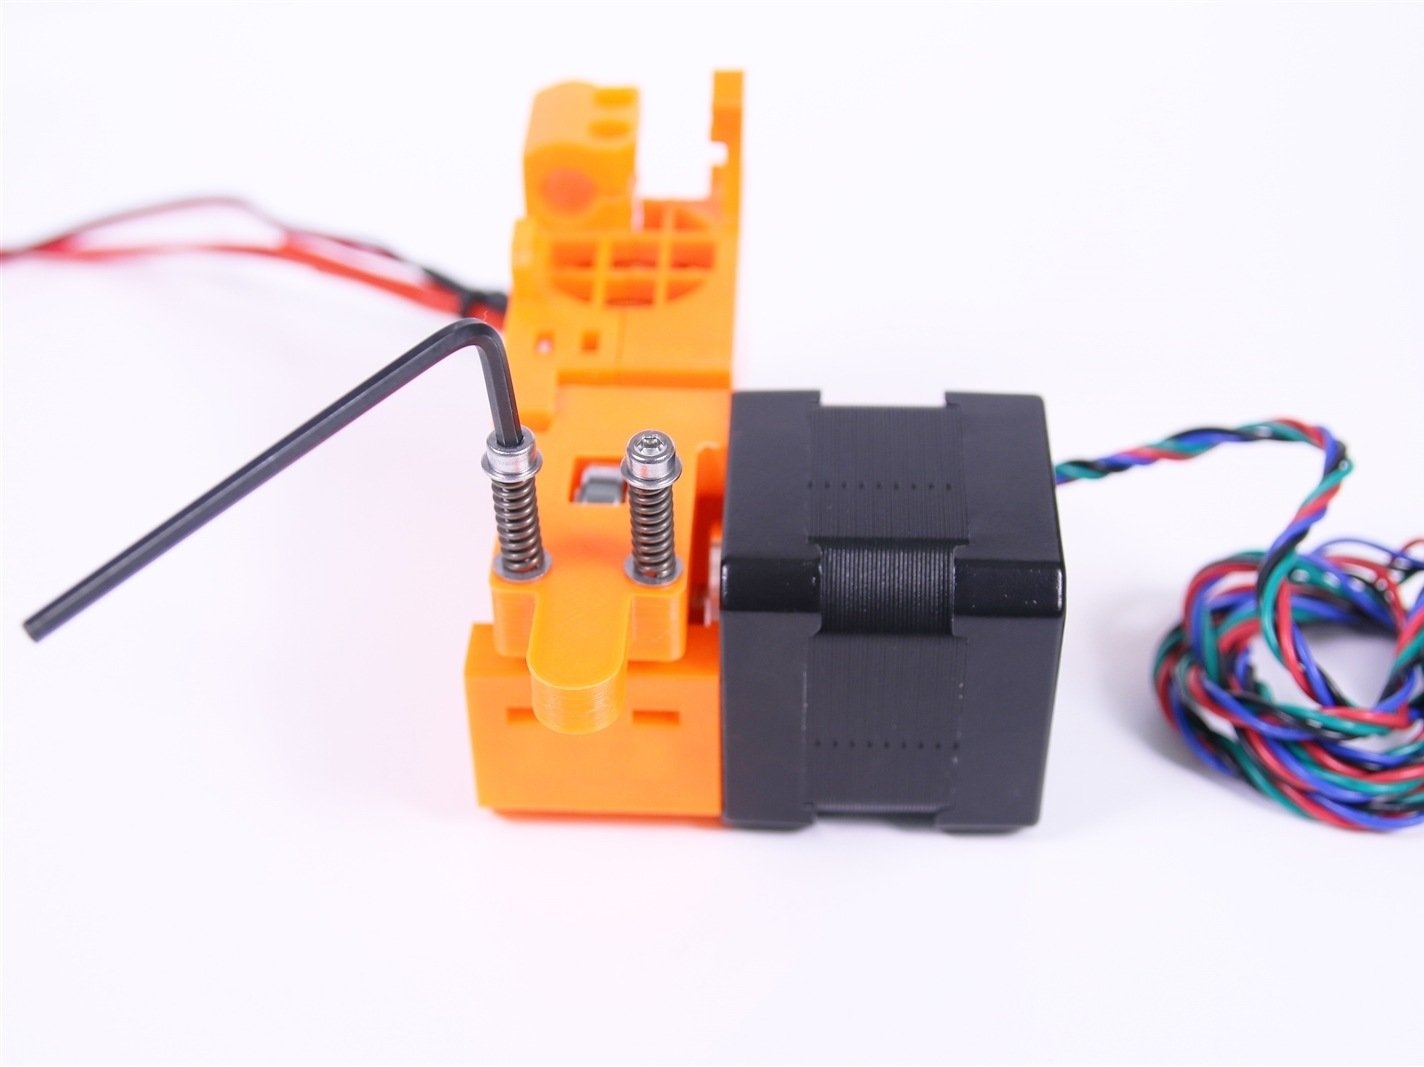
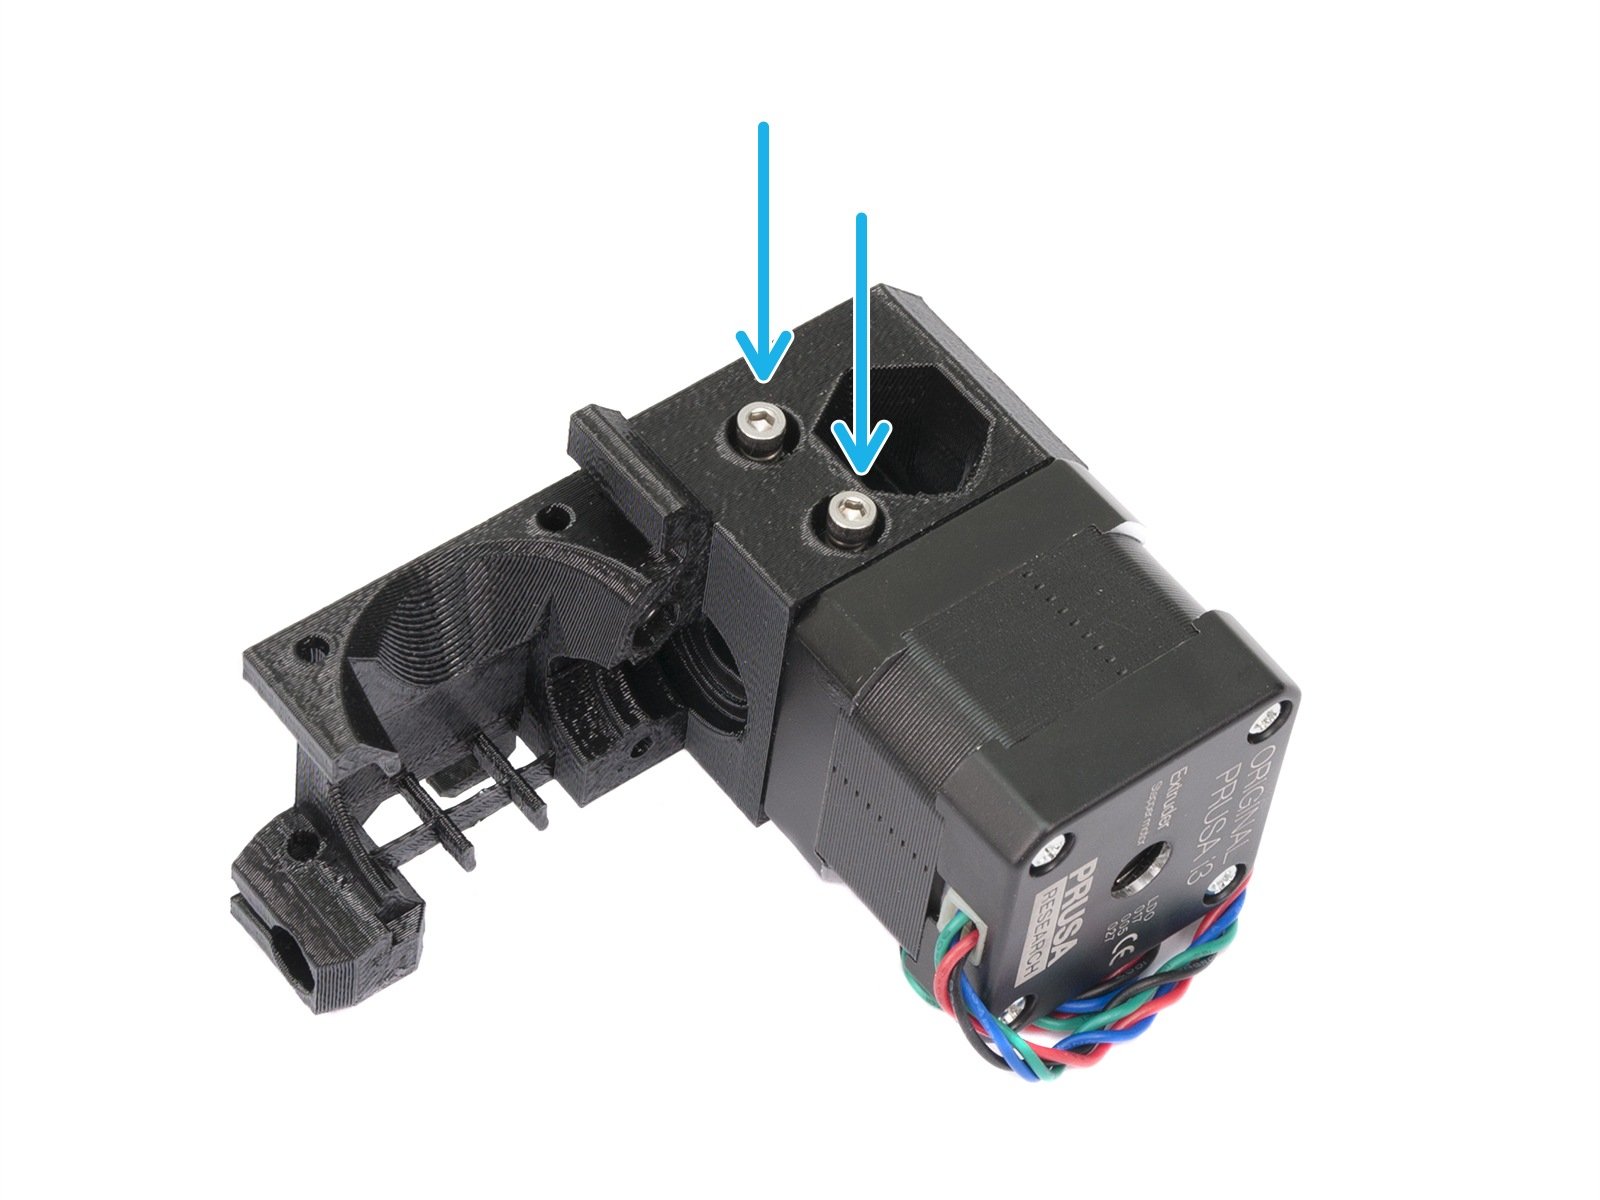
                  • Wenn Sie einen MK2/S haben, schrauben Sie beide M3x40 Schrauben mit den Federn los, die Tür sollte sich dann von selbst öffnen.
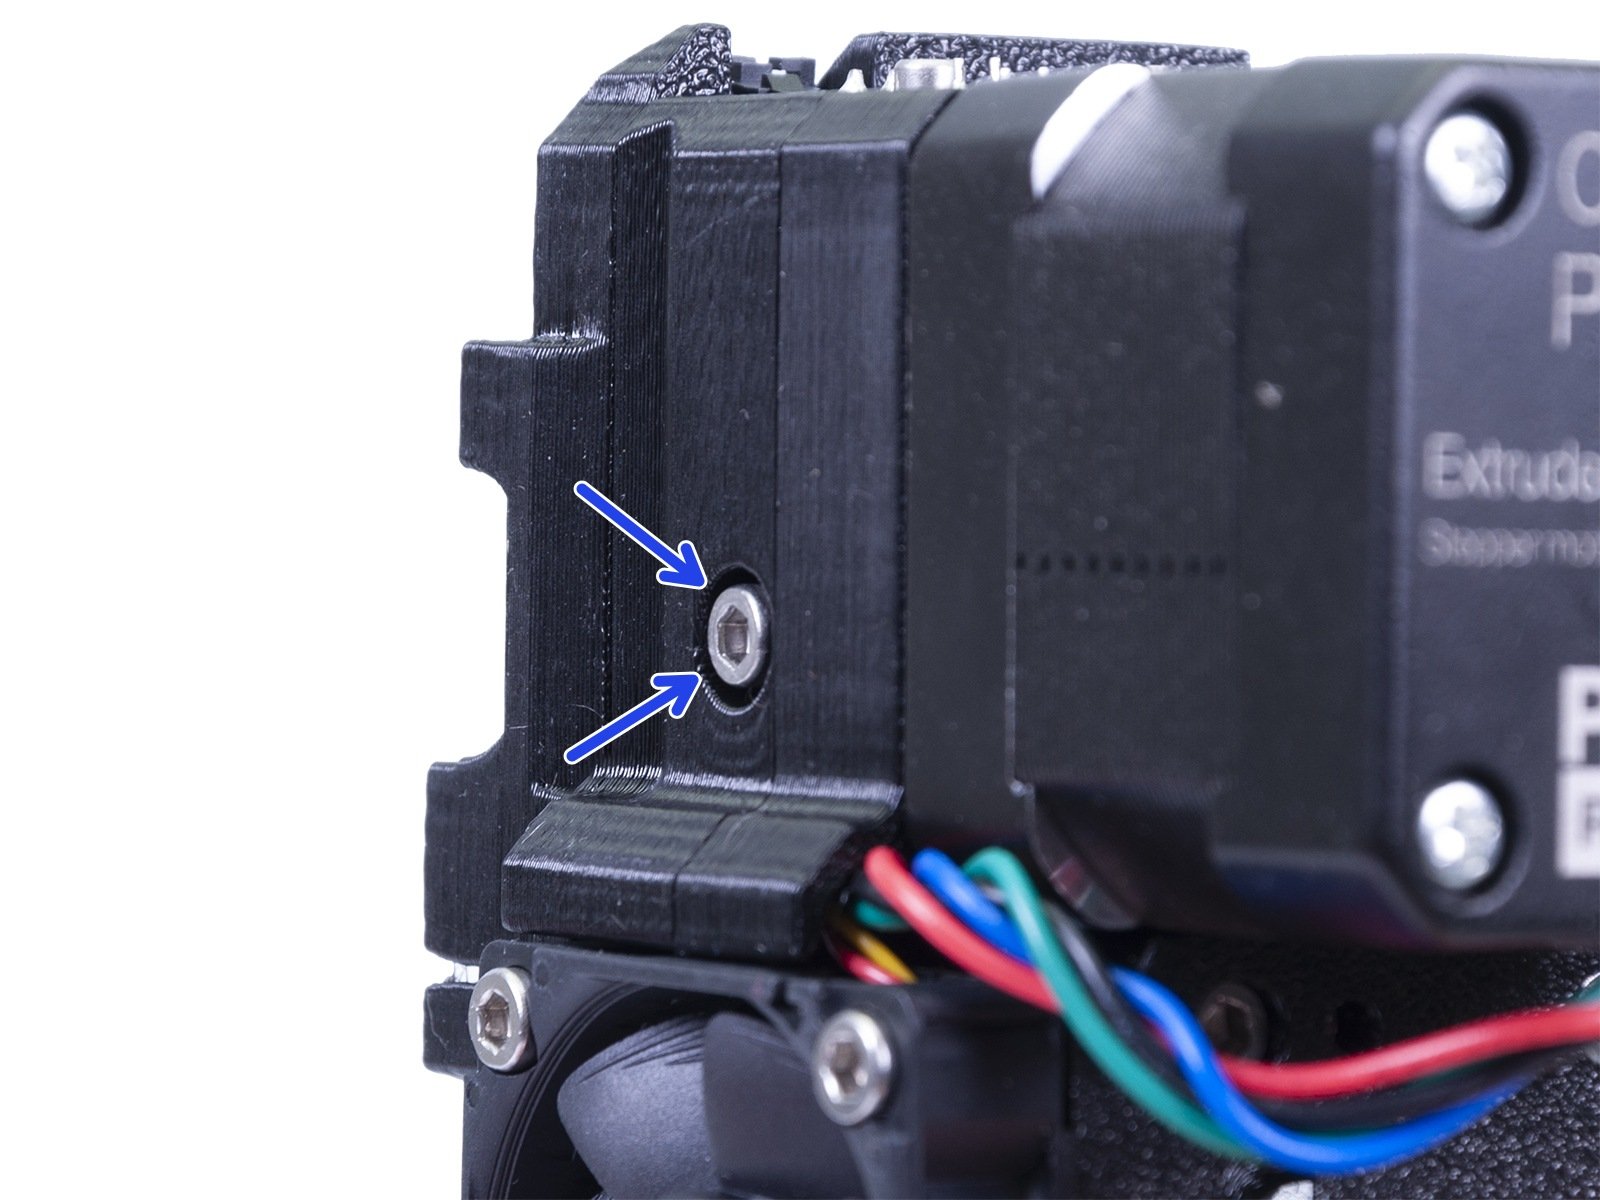
                  • Wenn Sie einen MK3 oder einen MK2.5 haben, schrauben Sie beide Schrauben M3x40 unter dem Sechskantfenster (sie haben auch Federn) los.
                  • Wenn Sie einen MK3S oder einen MK2.5S haben, schrauben Sie die einzelne M3x40 Schraube (auch mit einer Feder) los.

                  Im PTFE-Schlauch verklemmtes Filament.

                  Wenn das Filament im weißen Teflonschlauch festsitzt, müssen Sie das Hotend aus dem Extruder herausnehmen. Verwenden Sie diesen Leitfaden dazu (Schritte 2 - 5). Sie werden mit dem vor Ihnen hängenden, freiliegenden Hotend zurückgelassen. Heizen Sie es über LCD-Menü -> Einstellungen -> Temperaturen -> Düse (260 °C, wenn Sie PLA verwendet haben, oder bis 280 °C, wenn Sie PETG oder ABS verwendet haben) auf und prüfen Sie, ob Sie das Filament entfernen können, indem Sie es mit einer Zange aus dem PTFE-Schlauch herausziehen. 

                  Achten Sie darauf, die heißen Metallteile nicht zu berühren!

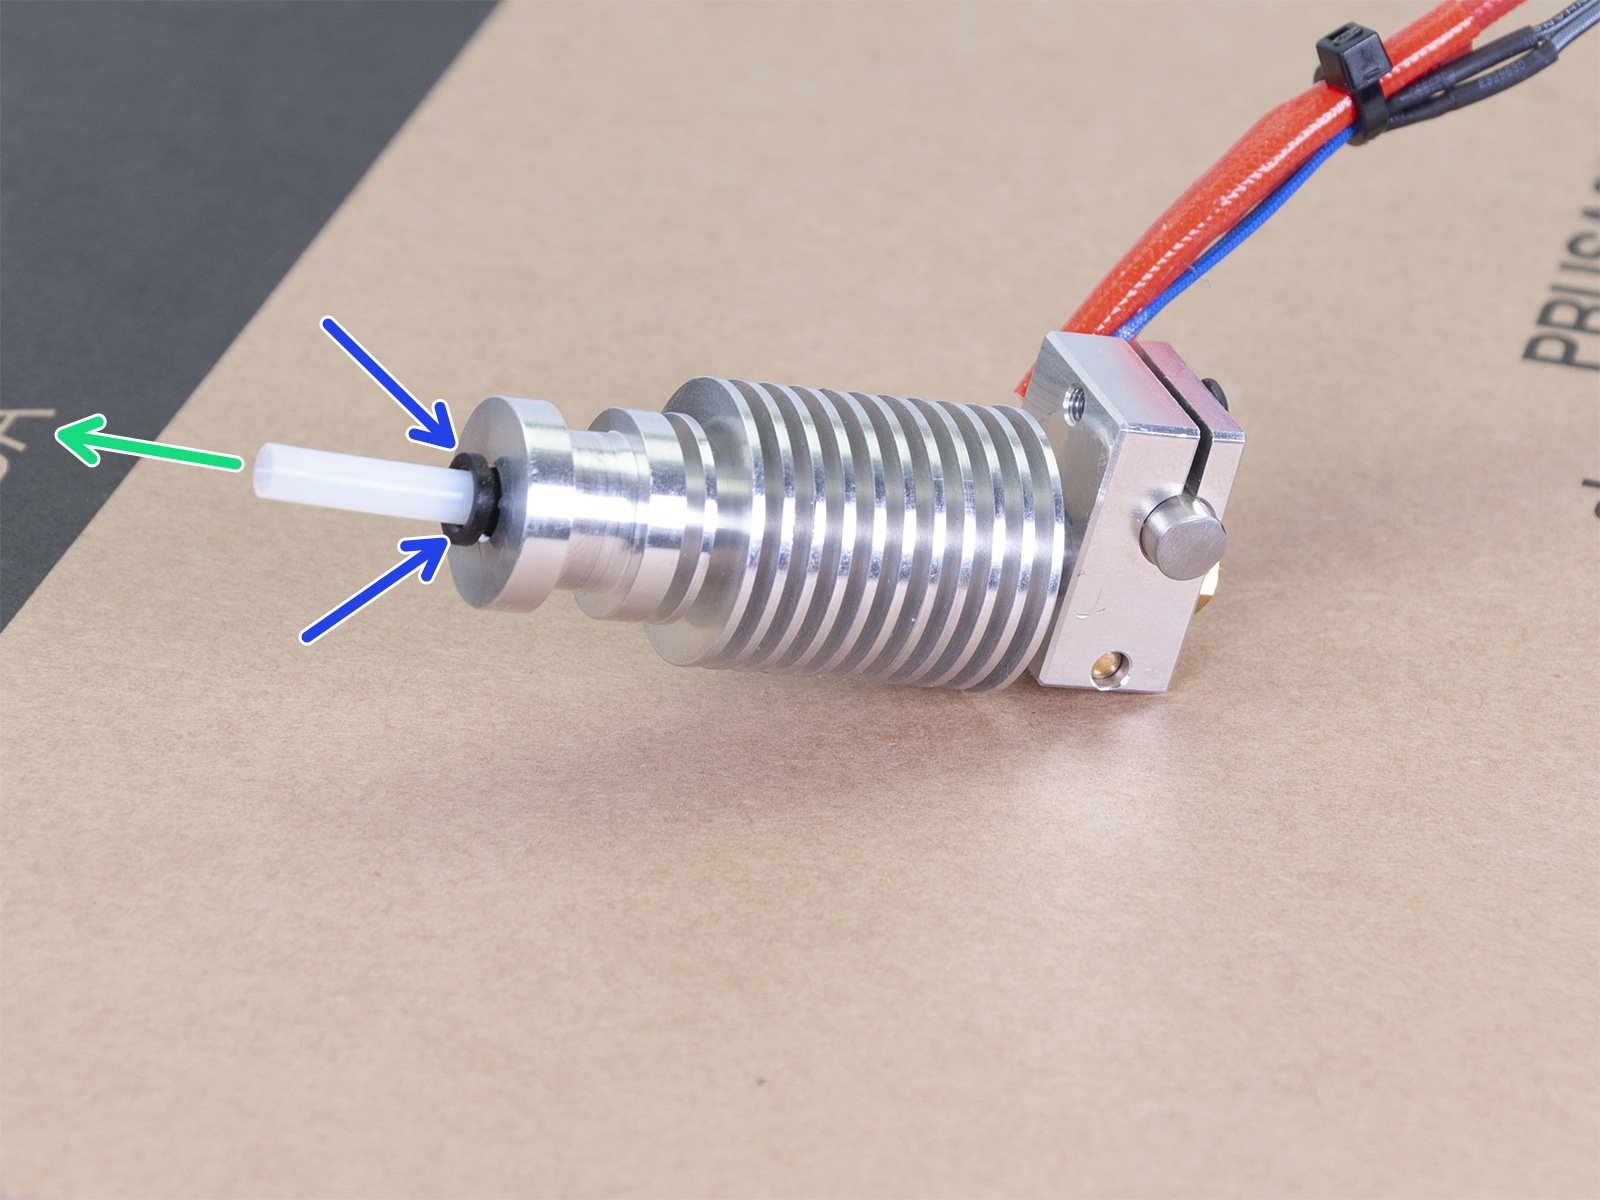
                  Manchmal ist es notwendig, den PTFE-Schlauch zu entfernen, in diesem Fall müssen Sie die schwarze Nylon-Spannzange nach unten in Richtung des Kühlkörpers drücken, um ihn freizugeben. Ziehen Sie den PTFE-Schlauch heraus, während Sie die Spannzange immer noch nach unten drücken.

                  Ist der PTFE-Schlauch durch die Verstopfung oder beim Entfernen dauerhaft beschädigt worden, können Sie in unserem Online-Shop einen neuen Schlauch kaufen (MK3S, MK2.5S oder MK2/S, MK3, MK2.5). Wenn Sie den neuen PTFE-Schlauch einführen, vergewissern Sie sich, dass er wieder richtig durch die Spannzange gesichert ist: Sie müssen die Spannzange etwa 1 mm nach oben ziehen und gleichzeitig den PTFE-Schlauch nach unten drücken. Auf diese Weise wird sichergestellt, dass kein Spiel vorhanden ist, da der PTFE-Schlauch sich nicht bewegen kann innerhalb des Hotends. Wenn der PTFE-Schlauch nicht befestigt wird, kann es zu Verstopfungen kommen.

                  In der Düse steckendes Filament

                  Wenn der PTFE-Schlauch leer ist, könnten sich einige Ablagerungen in der Düse festgesetzt haben. Schrauben Sie sie vom Heizblock ab (sehen Sie diesen Leitfaden um zu sehen, wie man das macht). Es gibt zwei Möglichkeiten, ihn zu reinigen: mechanisch oder mit chemischen Lösungsmitteln.

                  Wenn Ihre Düse viel benutzt wurde und/oder alt ist, ist es vielleicht besser, sie einfach zu ersetzen.
                  • Um die Düse mechanisch zu reinigen, erwärmen Sie sie, nachdem sie aus dem Hotend entfernt wurde, mit einer Heißluftpistole oder möglicherweise einem Föhn und ziehen Sie die festsitzende Substanz mit einer Spitzzange oder einer Pinzette heraus.
                  • Wenn Sie PLA oder ABS verwendet haben, ist es möglich, die Düse chemisch zu reinigen. ABS löst sich in Aceton und PLA in Tetrahydrofuran oder Ethylacetat. Tauchen Sie Ihre Düse einige Stunden lang oder über Nacht in eine dieser Substanzen ein und entfernen Sie dann mit einer Nadelzange oder einer Pinzette die klebrige Masse.

                  Nach Behebung der Verstopfung

                  Reinigen Sie die Bondtech-Zahnräder

                  Wenn Sie eine Verstopfung hatten, können sich in den Zahnrädern auch Rückstände angesammelt haben, die vom Filament abgeschliffen wurden, was wiederum die Greifkraft auf das Filament verringert. Stellen Sie sicher, dass Sie diese Rückstände beseitigen. Öffnen Sie die Leerlaufklappe und reinigen Sie jede Rille des Zahnrads mit einem Zahnstocher oder der Akupunkturnadel, die mit dem Drucker geliefert wurde.

                  Decken Sie den PTFE-Schlauch ab, damit keine Fremdkörper hineinfallen. Sie können ein Wattestäbchen verwenden - es deckt das Rohr zuverlässig ab, ohne es zu beschädigen). Wenn Sie mit der Reinigung fertig sind, pusten Sie sämtliche Ablagerungen mit einem kräftigen Luftzug weg, solange der PTFE-Schlauch noch bedeckt ist.

                  Kalibrierung

                  Wenn Sie die Düse gewechselt haben, sollten Sie zumindest die Erste Schicht Kalibrierung erneut durchführen, da sich diese mit der neuen Düse geändert haben kann.

                  Wenn Sie den Extruder und/oder das Hotend auseinander- und wieder zusammengebaut haben, empfehlen wir, die vollständige XYZ-Kalibrierung durchzuführen, gefolgt von der Erstschichtkalibrierung.
                  • XYZ Kalibrierung (MK3/MK3S/MK3S+)
                  • XYZ Kalibrierung (MK2.5/MK2.5S)
                  Um zu verhindern, dass dieses Problem erneut auftritt, überprüfen Sie diesen Artikel, um sicherzustellen, dass Sie alles richtig machen.
                  War dieser Artikel hilfreich?
                  Diese Aktion ist nur für registrierte Benutzer verfügbar. Bitte anmelden.
                  Einloggen  um einen Kommentar zu schreiben
                  Keine Kommentare

                  Themen

                  • Fehlerbehebung
                    • Drucker-Fehlerbehebung
                      • Durchgebrannte Sicherung (MK3/MK3S/MK3S+)
                      • Extrusion mitten im Druck gestoppt (Wärmekriechen)
                      • Spaghetti Monster
                      • Extruder Blob
                      • Verstopfte Düse/Hotend (MK3.5/S, MK3S+, MK2.5S)
                      • Extrudergeräusche
                      • Filament wird nicht geladen
                      • Verstellter PINDA Sensor (MK2/S)
                      • Drucklüfter dreht sich nicht
                      • Hotend Lüfter dreht sich nicht
                      • Heizbett heizt sich nicht richtig auf
                      • P.I.N.D.A./SuperPINDA-Sensorprüfung
                      • SD-Karte funktioniert nicht
                      • LCD-Bildschirm funktioniert nicht
                      • Der Drucker lässt sich nicht einschalten oder schaltet sich ständig aus
                      • Durchgebrannte Sicherung (MK2S/MK2.5/MK2.5S)
                      • MK3S fordert weiterhin zum Filamentwechsel auf
                      • Vibrationen beim Drucken (MK3S+/MK2.5S)
                      • Werkseinstellung (MK2S/MK2.5S/MK3S)
                      • Firmware-Aktualisierung Probleme (MK2.5S/MK3S+/MMU2S/MMU3)
                      • Düse krachte in das Heizbett
                      • Externer SPI-Flash W25X20CL/xFLASH antwortet nicht - Fehler
                      • Fehlerbehebung beim IR-Filamentsensor (MK2.5S, MK3S)
                      • Fehlschlagende Z-Kalibrierung (MK3S/MK2.5S)
                      • Prüfung der Umgebungstemperatur (MK3/MK3S)
                      • PrusaLink Fehlerbehebung
                      • Bett Thermal Runaway #31203 (CORE One) #35203 (CORE One L) #36203 (CORE One INDX) #26203 (MK4S) #13203 (MK4) #27203 (MK3.9S) #21203 (MK3.9) #28203 (MK3.5S) #23203 (MK3.5)
                      • Bett Mintemp Fehler #31207 (CORE One) #35207 (CORE One L) #36207 (CORE One INDX) #26207 (MK4S) #13207 (MK4) #27207 (MK3.9S) #21207 (MK3.9) #28207 (MK3.5S) #23207 (MK3.5)
                      • Bett Maxtemp Fehler #31205 (CORE One) #35205 (CORE One L) #36205 (CORE One INDX) #26205 (MK4S) #13205 (MK4) #27201 (MK3.9S) #21201 (MK3.9) #28201 (MK3.5S) #23201 (MK3.5)
                      • Homing Fehler Y #26305 (MK4S) #13305 (MK4) #21305 (MK3.9) #23305 (MK3.5)
                      • Verheddertes Filament
                      • Registrierung für Connect fehlgeschlagen
                      • Hotend Maxtemp Fehler #23206 (MK3.5)
                      • Connect Registrierung fehlgeschlagen #23401 (MK3.5)
                      • Homing Fehler Z #23301 (MK3.5)
                      • Überstrom an der Düsenheizung #23308 (MK3.5)
                      • Blue Screen of Death (BSOD) (Blauer Bildschirm des Todes) #31538 (CORE One) #35538 (CORE One L) #36538 (CORE One INDX) #26538 (MK4S) #13538 (MK4) #27538 (MK3.9S) #17538 (XL) #21538 (MK3.9) #28538 (MK3.5S) #23538 (MK3.5) #12538 (MINI)
                      • Fil. Sensor-Fehlerbehebung #31114 (CORE One) #26114 (MK4S) #13114 (MK4) #27114 (MK3.9S) #21114 (MK3.9) #28114 (MK3.5S) #23114 (MK3.5)
                      • SD-Karten und USB-Sticks
                    • Diagnose
                    • Druckqualität-Fehlerbehebung
                    • QR Fehlercodes
                    • Druck von Fehlermeldungen