Prusa
  • SHOP
    • Neueste Produkte
    NACH KATEGORIE
    • 3D-Druckerneu
    • 3D-Drucker-Upgradesneu
    • Materialien
    • Zubehör
    • Ersatzteile
    • Kurse
    • Fanartikel
    • Fordern Sie ein Angebot an
    SCHNELLE LINKS
    • Versand & Lieferung
    • Rücksendungen & Erstattungen
    • Zahlung & Finanzierung
    • Garantie
    • Mehrwertsteuer & Zollgebühren
    • FAQ

    0 Artikel im WarenkorbArtikel im Warenkorb

    Ihr Warenkorb ist leer

    Zum Warenkorb3D-Drucker kaufen

    Mein Profil

    Anmelden für Bestellungen und gespeicherte Artikel

    Mein Profil

    Angemeldet als

    • Bestellungen
    • Abmelden
  • 3D-DRUCK
    • 3D-Druck entdecken
    FÜR EINSTEIGER
    • 3D-Druck 1x1
    • Wie FDM-Druck funktioniert
    • Ihren ersten Drucker kaufen
    • 3D-Modellkatalog
    NACH ANWENDUNG
    • Schnelles Prototyping
    • Fertigung
    • Ingenieurwesen
    • Forschung
    • Kunst & Design
    TIEFER GEHEN
    • Material-Leitfaden
    • Kurse
    • Webinare
    • Fallstudien
    • Kundenspezifischer 3D-Druck
  • 3D-Drucker
    • Alle 3D-Drucker
    für
    • Zuhause oder GarageBastler, Tüftler und Heimdrucker
    • GewerbeInhouse-Produktion für kleine Teams
    • UnternehmenFlotten, Sicherheit und Skalierung
    • Welcher Prusa ist der richtige für mich
    SHOP & DURCHSUCHEN
    • CORE One+neu
    • CORE One+ INDXneu
    • CORE One L+neu
    • CORE One L+ INDXneu
    • XL+neu
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    MEHR ÜBER DRUCKER
    • Teile & Upgradesneu
    • Kritische Infrastruktur
    • Fallstudien
    • Signature Oak
    • Bausätze
  • MATERIALIEN
    • Alle Materialien
    NACH VERWENDUNG
    • Alltag & Design
    • Funktionale Technik
    • Verbundwerkstoffe
    • Pro Spezialitäten
    • SLA-Harze
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    MEHR MATERIALIEN
    • Material-Leitfaden
    • Wir stellen Materialien im eigenen Haus her
    • Nachhaltigkeit
    • Im Shop bestellen
  • SOFTWARE
    • Alle Software
    DRUCK VORBEREITEN
    • PrusaSlicer 3.0neu
    DRUCKEN & ÜBERWACHEN
    • Prusa Connect
    • EasyPrint
    • iOS & Android App
    • Prusa Farm
    ERSTE SCHRITTE
    • Herunterladen & installieren
    • Wissensdatenbank
    MEHR SOFTWARE
    • 3D-Modellkatalog
  • SUPPORT
    • Supportmöglichkeiten
    ANTWORTEN FINDEN
    • Wissensdatenbank
    • Fehlerbehebung
    • Kurse
    • Webinare
    HILFE ERHALTEN
    • Kontaktieren Sie uns
    • Live-Chat
    • Versand & Lieferung
    • Garantie
    • Rücksendungen & Erstattungen
    • Service & Ersatzteile
    • Service & Reparatur
    COMMUNITY
    • Forum
    • Reddit
    • Printables
  • TRUST CENTER
    • Trust Center Übersicht
    NACH THEMA
    • DSGVO
    • Zertifikate
    • Sicherheit
    • Compliance
    VERPFLICHTUNGEN
    • Nachhaltigkeitsbericht
    SPRECHEN SIE MIT UNS
    • Sicherheitsteam kontaktieren
  • UNTERNEHMEN
    • Über Prusa
    LERNEN SIE UNS KENNEN
    • Unsere Story
    • Wie wir Drucker herstellen
    • Open Source
    • Marken- & Medienkit
    NEWS
    • Blog
    • Newsroom
    • Veranstaltungen
    VERTRAUEN & PARTNER
    • Nachhaltigkeit
    • Wiederverkäufer & Distributoren
    • Affiliate-Programm
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Angemeldet als

    • Bestellungen
    • Adresse
    • Bei Verfügbarkeit benachrichtigen
    • Meine Kurse
    • Abonnement
    • Konto bearbeiten
    • Abmelden

Anmelden für Bestellungen und gespeicherte Artikel

Angemeldet als
  • Bestellungen
  • Adresse
  • Bei Verfügbarkeit benachrichtigen
  • Meine Kurse
  • Abonnement
  • Konto bearbeiten
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Shop

0 Artikel im WarenkorbArtikel im Warenkorb

Ihr Warenkorb ist leer

Zum Warenkorb3D-Drucker kaufen

Mein Profil

Anmelden für Bestellungen und gespeicherte Artikel

Mein Profil

Angemeldet als

  • Bestellungen
  • Abmelden
SHOP
  • Neueste Produkte
NACH KATEGORIE
  • 3D-Druckerneu
  • 3D-Drucker-Upgradesneu
  • Materialien
  • Zubehör
  • Ersatzteile
  • Kurse
  • Fanartikel
  • Fordern Sie ein Angebot an
SCHNELLE LINKS
  • Versand & Lieferung
  • Rücksendungen & Erstattungen
  • Zahlung & Finanzierung
  • Garantie
  • Mehrwertsteuer & Zollgebühren
  • FAQ

Empfohlene Produkte

    Beliebte Kategorien

      Beliebte Suchanfragen

        Artikel

          Blog

            Produkte

              Kategorien

                Suchvorschläge

                  Suche läuft…
                  Keine Ergebnisse
                  Etwas ist schiefgelaufen.
                  ↑↓ Auswählen↵ ÖffnenEsc Suche schließen
                  1. Support
                  2. Original Prusa MMU3
                  3. Material-Leitfaden
                  4. Filament trocknen
                   

                  Inhalt

                  • Vorbeugung
                  • Multi-Werkzeug-Druck
                  • Wie Sie erkennen, ob das Filament Feuchtigkeit aufgenommen hat
                  • Prusament Spulentypen
                  • Trocknungsmethoden

                  Blog

                  • Drucken Sie farbenfrohe und leuchtende Halloween-Dekorationen mit unserem gruseligen Angebot
                  • Factorio ist nun bei Printables
                  • Prusament PLA Lightweight: 65 % leichter als herkömmliches PLA. Die perfekte Wahl für den Flugzeugbau, Cosplay und vieles mehr.

                  Newsletter

                  Melden Sie sich an und erhalten Sie unseren monatlichen Schwung an nützlichen Informationen über neue Firmware, neue PrusaSlicer-Versionen und allgemeine Tipps für 3D-Druckprojekte.

                  Durch Anklicken erklären Sie sich damit einverstanden, unseren Newsletter zu erhalten.

                  Diese Website ist durch reCAPTCHA Enterprise geschützt und es gelten die Google Datenschutzbestimmungen und Dienstleistungsbedingungen.

                  Factorio Transport Belts
                  E-Shop
                  • 3D Drucker
                  • Drucker Upgrades
                  • Filamente
                  • Zubehör
                  • Prusa Fanartikel

                  © Prusa Research a.s.

                  Printables
                  • 3D-Modelle
                  • Store
                  • Clubs
                  • 3D-Design-Wettbewerbe
                  • Brands
                  Community
                  • Weltkarte
                  • Forum
                  • Nutzergruppen
                  • Veranstaltungen
                  Hilfe
                  • Prusa Hilfe
                  • Prusa Academy
                  • 3D-Druck Rechner
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Treiber und Software
                  Unternehmen
                  • Über uns
                  • Blog
                  • Offizielle Prusa-Vertriebspartner
                  • Kontakt
                  • Zertifiziert nach den Normen ISO 9001, ISO 14001 und ISO 45001
                  • Allgemeine Geschäftsbedingungen
                  • Allgemeine Geschäfts- und Nutzungsbedingungen für die PRUSA-Websites
                  • Datenschutzerklärung
                  • Informationen über Cookies
                  • Richtlinie für Kundenbeschwerden
                  • Webseiten Status Seite
                  • Cookie Einstellungen

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® UND PRUSAMENT® sind eingetragene Marken von Prusa Development a.s., die von Prusa Research a.s. unter Lizenz von Prusa Development a.s. verwendet werden.

                  Filament trocknen

                  Relevant für

                  MK4 family
                  XL family
                  MMU family
                  PRO family
                  MINI family
                  +
                  2 Kommentare
                  Artikel ist auch in folgenden Sprachen verfügbar
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Die für den FFF 3D-Druck verwendeten Materialien sind meist hygroskopisch. Das bedeutet, dass sie leicht Wassermoleküle aus der Umgebung, in der sie sich befinden, anziehen. Beim Drucken verhält sich ein Material, das Feuchtigkeit aufgenommen hat, möglicherweise nicht wie erwartet.

                  Vorbeugung

                  Einige Filamente sind stärker hygroskopisch als andere. Wenn Sie ein neues Material verwenden, stellen Sie sicher, dass Sie sich über dessen Eigenschaften und die beste Art der Lagerung informieren. Am besten ist es, wenn Sie das Filament möglichst nicht trocknen müssen.

                  Am besten bewahren Sie Ihre Filamente in einem geschlossenen Raum oder einer Box auf, in der sich ein Trockenmittel befindet. Wenn Sie nur begrenzte Möglichkeiten für diese Art der Lagerung haben, sollten Sie hier vorrangig Filamente lagern, die eher hygroskopisch sind. PLA zum Beispiel verändert seine Eigenschaften durch die Aufnahme von Feuchtigkeit nicht allzu sehr, während Polyamid davon ziemlich stark betroffen ist.

                  Um Probleme mit den stark hygroskopischen Materialien (Polyamide, Polypropylene, PVA, BVOH, ...) zu vermeiden, empfiehlt es sich, entweder sicherzustellen, dass sie in einer trockenen Umgebung gelagert wurden oder sie vor jedem Druck zu trocknen.

                  Sie können eine Box erwerben, die speziell dazu dient, das Filament trocken zu halten (wie beispielsweise die Prusa USS Trockenbox), oder selbst basteln.

                  Eine weitere beliebte Lösung, um Ihr Filament trocken zu halten, ist die Verwendung von Vakuumbeuteln zur Aufbewahrung. Es gibt spezielle Beutel für Filamente, aber Sie können jeden verwenden, in den ein Filament hineinpasst. Bewahren Sie ein Trockenmittel in dem Beutel auf, wenn Sie das Filament aufbewahren.

                  Multi-Werkzeug-Druck

                  Bei Druckern wie dem Original Prusa XL, bei denen das Filament direkt in die Druckköpfe eingelegt wird, ist jegliche Feuchtigkeit im Filament von entscheidender Bedeutung. Beim Drucken mit mehreren Druckköpfen bleiben die nicht verwendeten Druckköpfe beheizt (die Standby-Temperatur ist standardmäßig auf 70 °C eingestellt). Ist das Filament feucht, wird Feuchtigkeit in den Druckkopf abgegeben, was zu Fadenbildung im Druckkopf führt. In solchen Fällen kann sogar PLA genug Feuchtigkeit aufnehmen, um Druckprobleme zu verursachen. Dadurch ist der XL im Vergleich zu Druckern mit nur einem Druckkopf anfälliger für Filamentfeuchtigkeit. Daher empfehlen wir, das Filament vor dem Drucken auf dem Original Prusa XL zu trocknen.

                  Wie Sie erkennen, ob das Filament Feuchtigkeit aufgenommen hat

                  Wenn ein Material durch Feuchtigkeit beeinträchtigt wird, ist das erste Signal in der Regel eine schlechte Qualität der Modelloberfläche.

                  Einige Filamente sind von Natur aus faseriger als andere. Vergleichen Sie unbedingt die verschiedenen Ergebnisse Ihrer Drucke und sehen Sie sich unseren Fädenziehen und Nachsickern Leitfaden an.

                  In einigen Fällen kann der hohe Wassergehalt im Filament zu einer geringen Haftung der Schichten, zu Klecksen auf den Drucken und zu Blasenbildung und Rauch beim Drucken führen.

                  Polyamid, PVA und TPU (Flex) sind Filamente, die häufiger getrocknet werden müssen als beliebtere Filamente wie PLA.

                  Prusament Spulentypen

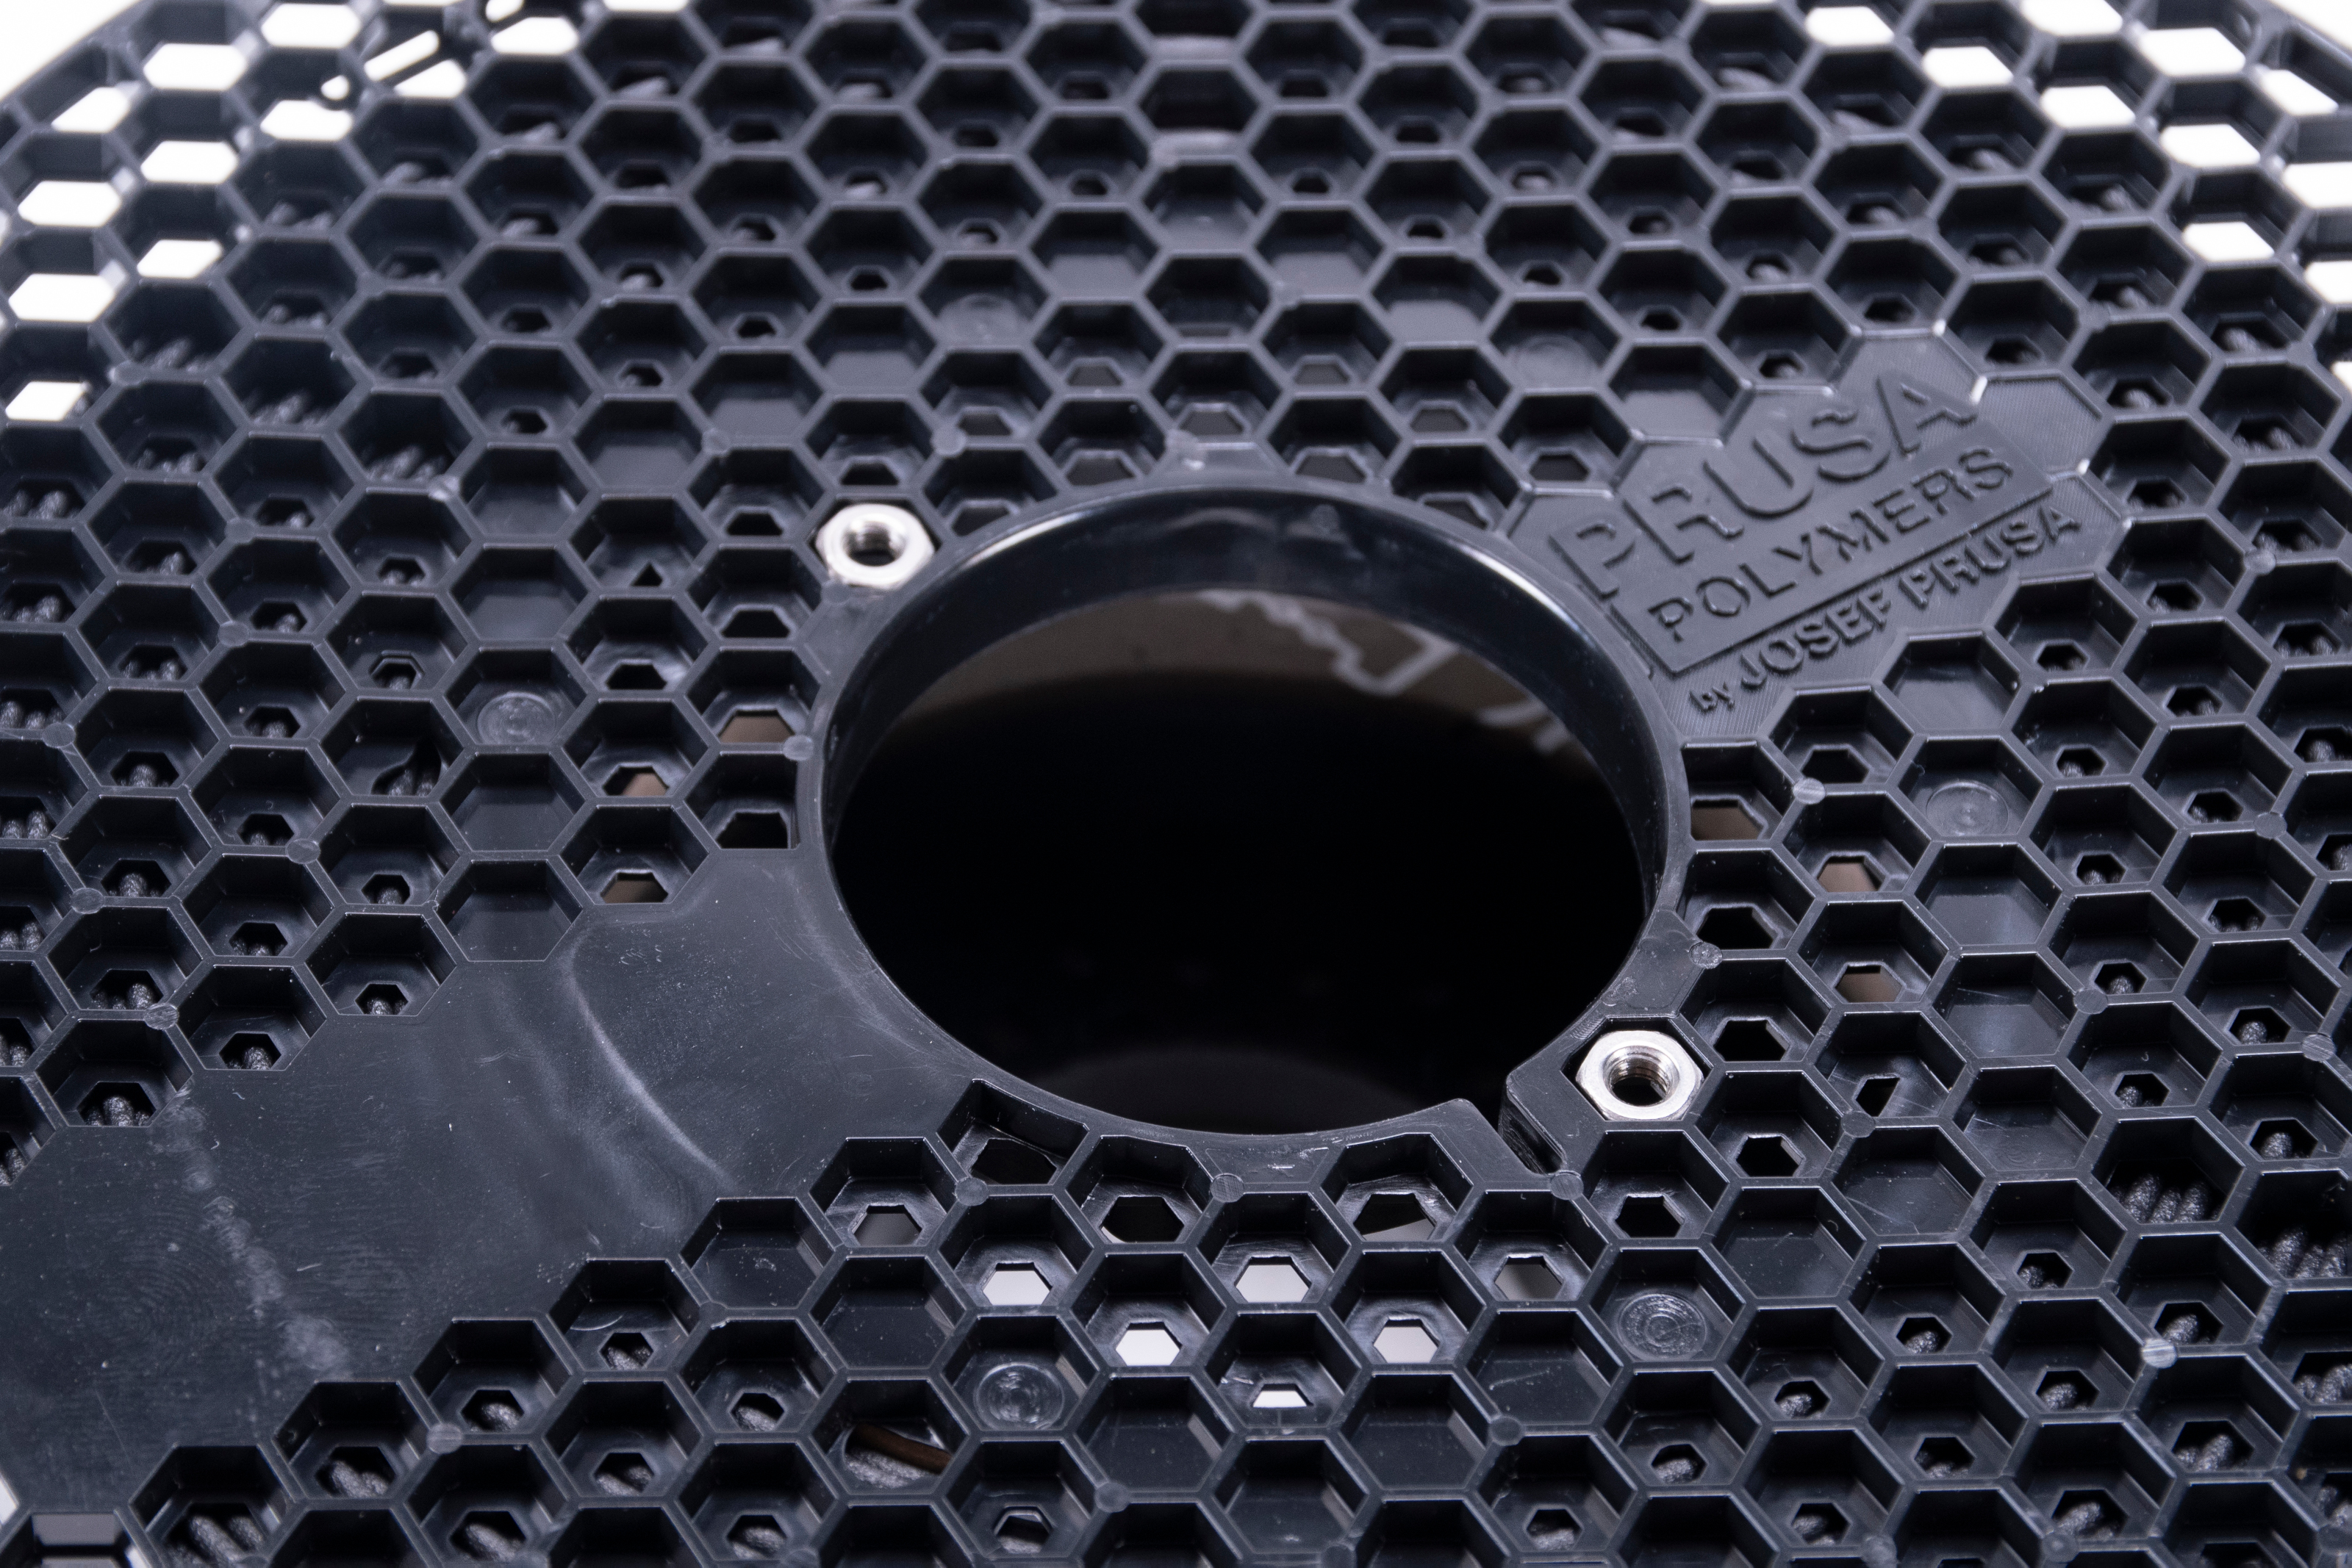
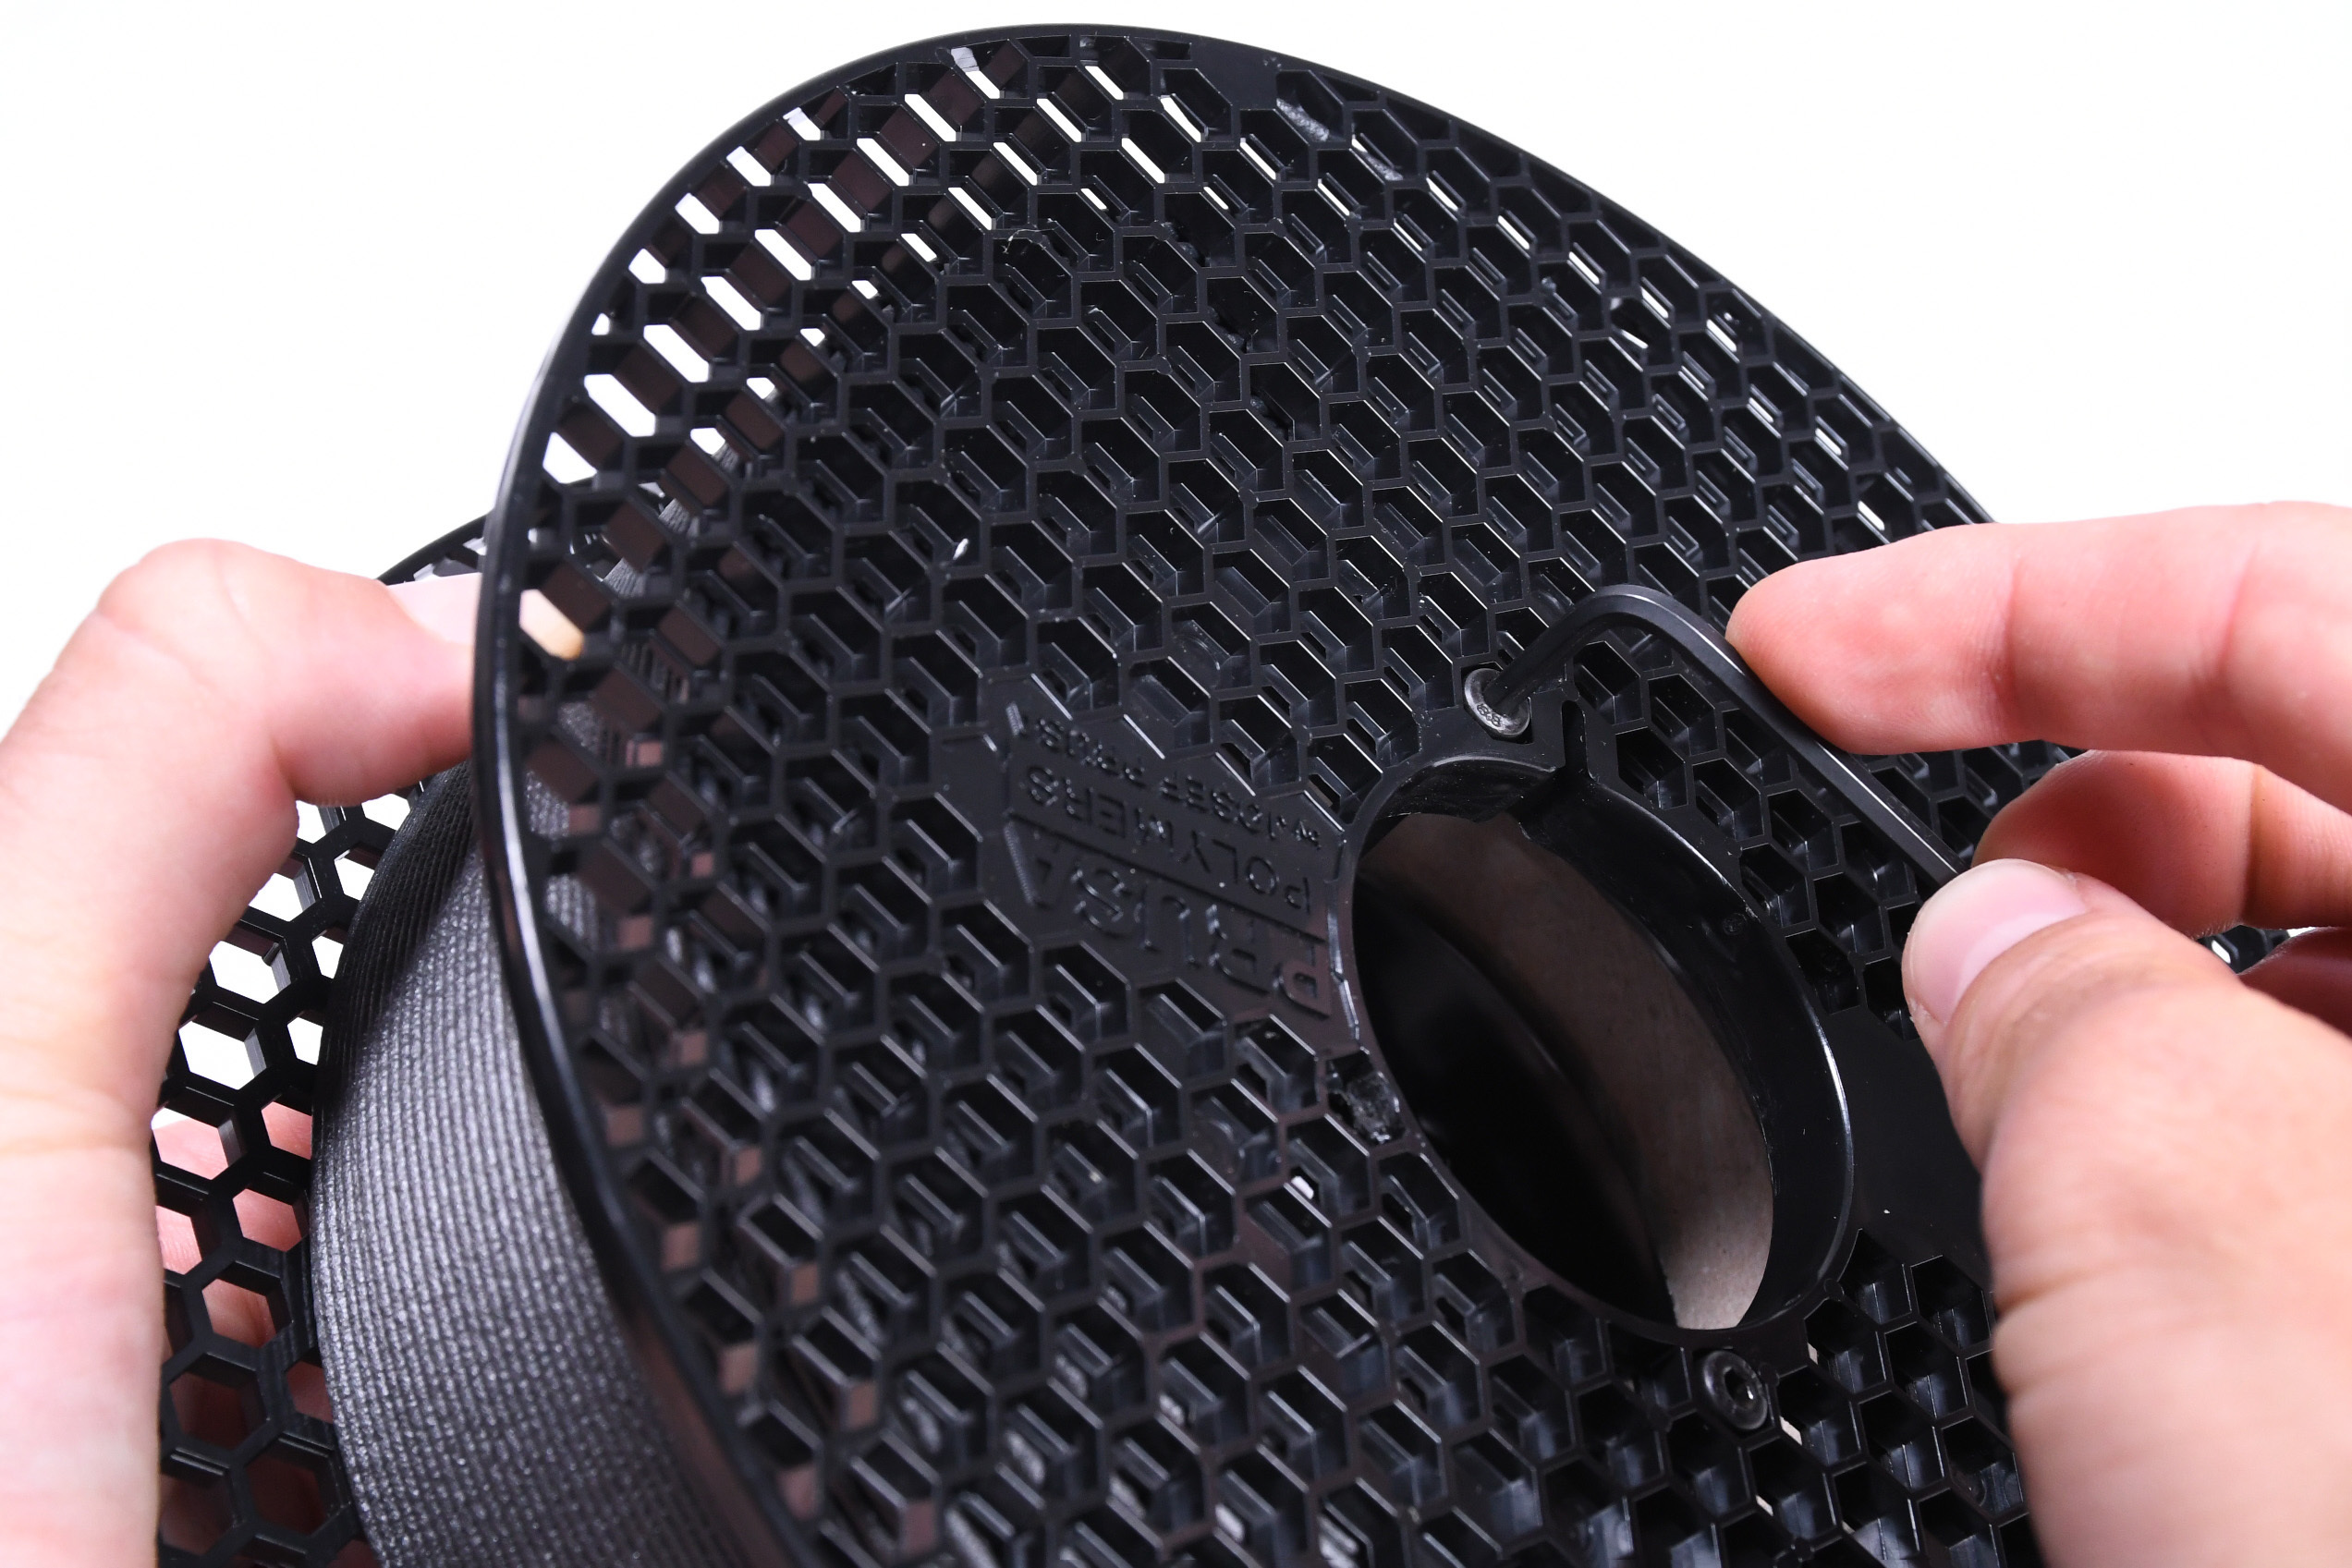
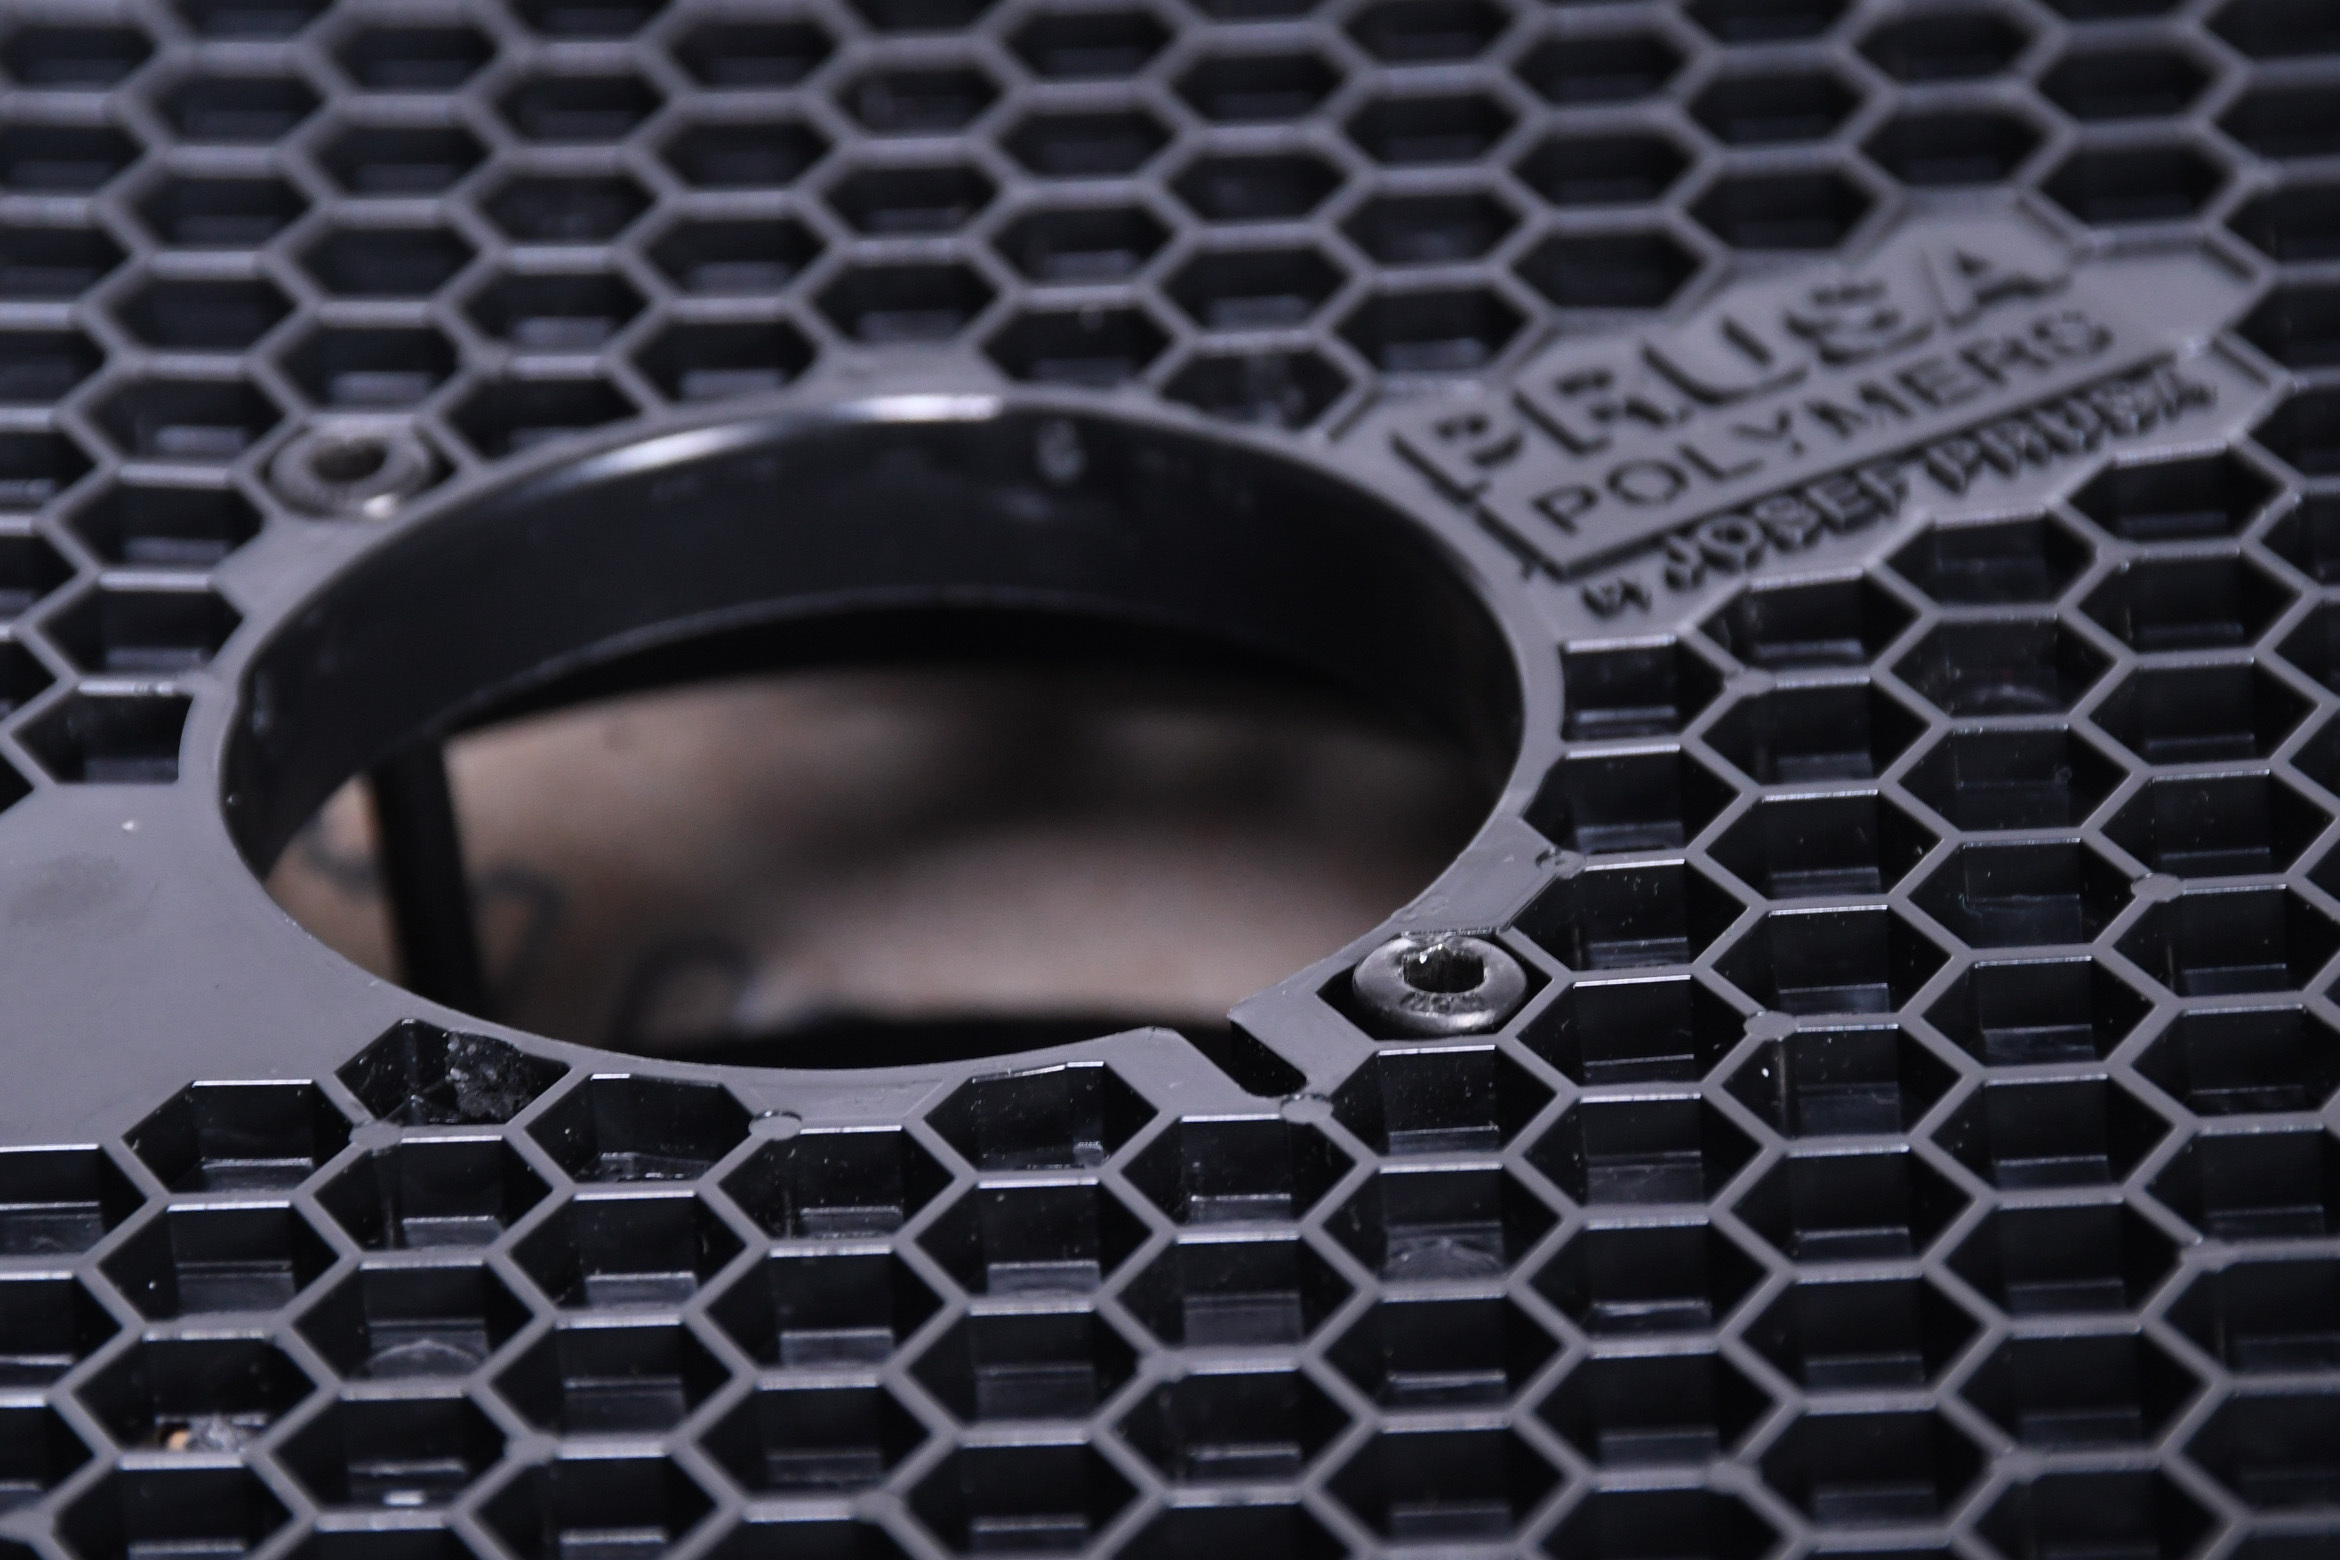
                  Prusament-Filamente werden ab Oktober 2025 auf eine neu gestaltete Spule gewickelt, die mehrere Verbesserungen für ein noch besseres Druckerlebnis bietet. Die neue Spule verfügt über einen einfachen Verriegelungsmechanismus, der eine schnelle und einfache Demontage ermöglicht und so ein müheloses Nachfüllen gewährleistet. Außerdem bleibt sie auch bei höheren Temperaturen während des Filamenttrocknungsprozesses stabil.

                  Für Standardfilamente (Niedertemperaturfilamente) verwenden wir eine schwarze Spule, die Trocknungstemperaturen von bis zu 90 °C standhält. Für Hochtemperaturfilamente (Prusament PEI 1010) verwenden wir eine graue Spule, die für Temperaturen von bis zu 150 °C geeignet ist. Die neuen Spulen erfordern vor dem Trocknen keine zusätzlichen Vorbereitungen.

                  Allerdings gibt es nach wie vor eine beträchtliche Anzahl alter Spulen auf dem Markt, die vor dem Trocknen des Filaments einer zusätzlichen Vorbereitung bedürfen.

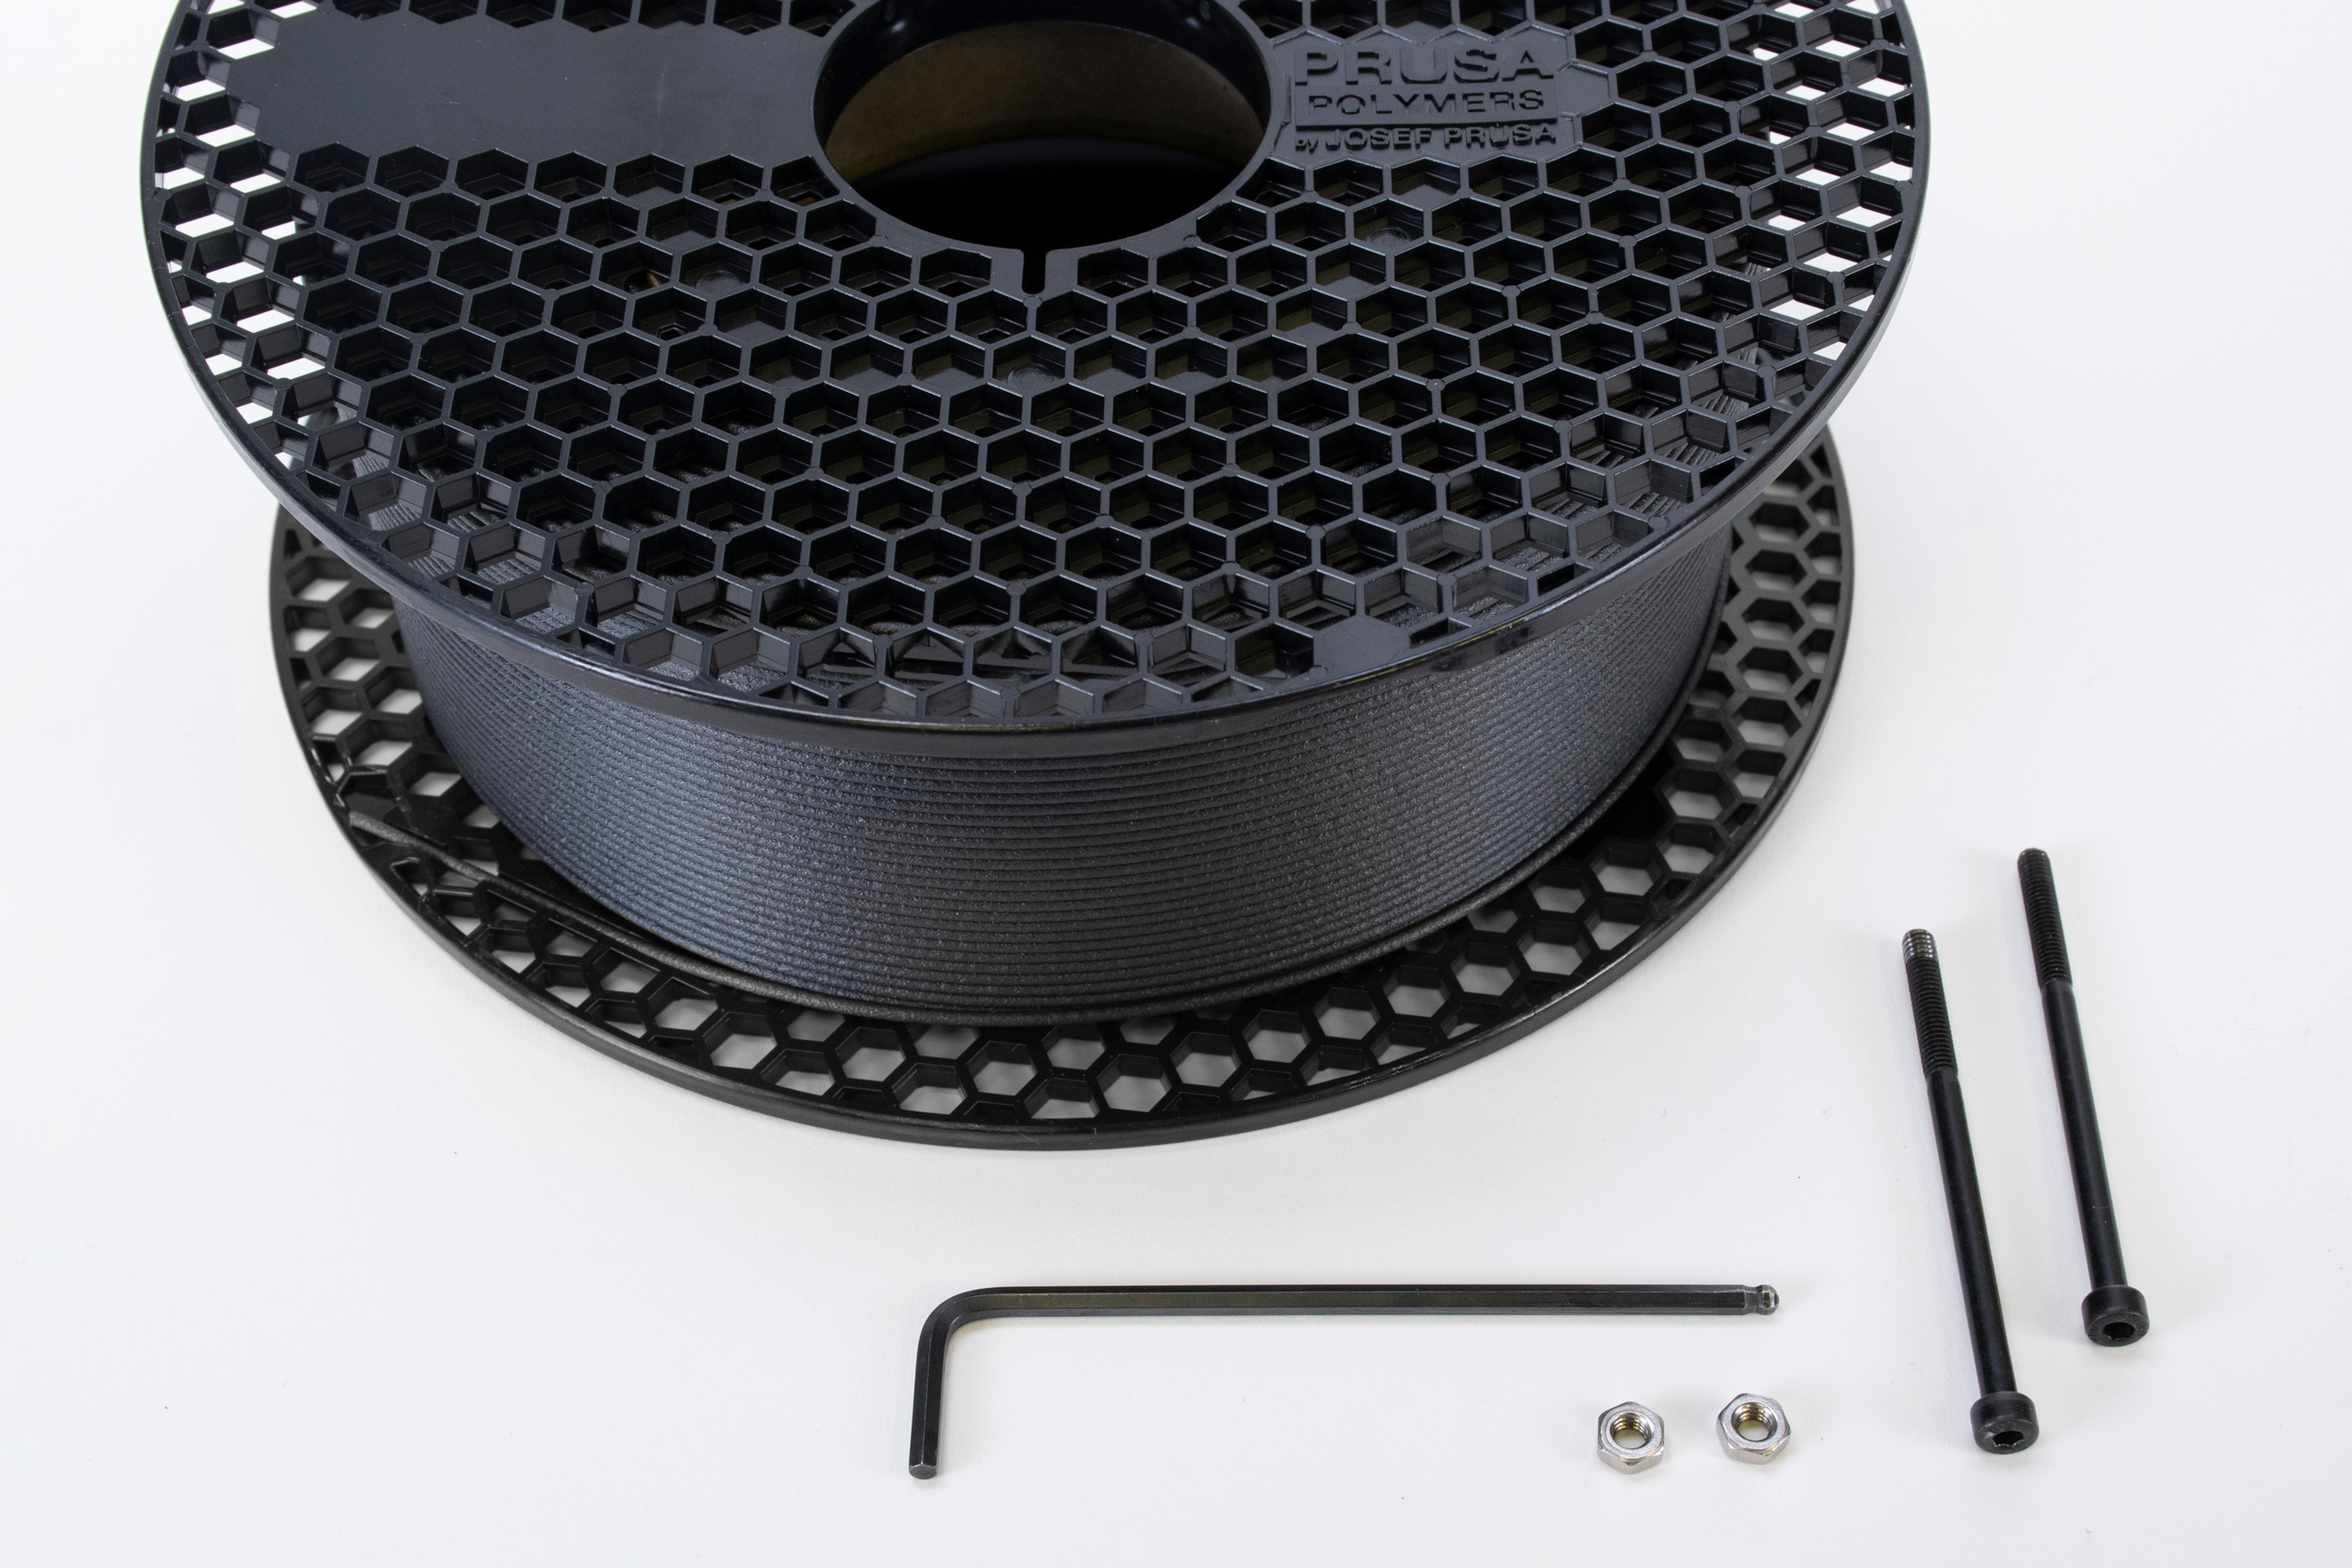
                  Prusament schwarze Spule (alte Version)

                  Die schwarzen Kunststoffseiten der Prusament Spulen sind fest in den Pappzylinder gepresst. Die Kunststoffseiten dehnen sich bei steigender Temperatur aus und bewirken, dass sich auch die Pappmitte ausdehnt. Wenn die Temperatur sinkt, schrumpft der Kunststoff wieder in seine ursprüngliche Form zurück, aber der Karton bleibt ausgedehnt, wodurch sich die Spule lockert. Die Spulen können sicher auf bis zu 45 ºC erhitzt werden, ohne dass dies geschieht.

                  Alternativ ist es möglich, eine Schraube hinzuzufügen, die die beiden Seiten des Kunststoffs zusammenhält. Die Schraube muss ein Gewinde von mindestens 65 mm haben. Auf den Bildern verwenden wir eine Schraube M4x65, die mit einem 3,5 mm Innensechskantschlüssel angezogen wird.

                  Nachdem die Spule auf über 45 °C erhitzt wurde, muss die Schraube die Spule bis zum Ende ihrer Nutzungsdauer festhalten, da die Spule sonst auseinanderfällt.
                  Prusament graue Spule (alte Version)

                  Die alten Prusament-Spulen mit grauen Kunststoffseiten sind auf den Kartonkern geklebt, um ein Auseinanderfallen zu verhindern. Der verwendete Klebstoff ist bis zu 90 °C hitzebeständig. Daher ist es nicht erforderlich, die Spule zum Trocknen zu verschrauben, sofern diese Temperatur nicht überschritten wird.

                  Für die alte Version des PA11CF Filaments werden die grauen Prusament-Spulen verwendet. Es wird empfohlen, dieses Filament zwischen jedem Gebrauch in einer Trockenbox aufzubewahren, auch wenn das Filament bald verwendet wird. Falls dies nicht möglich ist, trocknen Sie das Filament vor jedem Gebrauch.

                  Trocknungsmethoden

                  Temperaturen

                  Wenn Sie sicher sind, dass die Spule nicht auseinanderfällt, werden die folgenden Temperaturen und Zeiten für die Prusament-Materialien empfohlen. Es ist wichtig, diese Temperaturen beim Trocknen des Filaments nicht zu überschreiten, sonst wird das Filament weich und klebt zusammen.

                  Außerdem ist es wichtig, die empfohlenen Trocknungszeiten einzuhalten, um ein Übertrocknen zu vermeiden.

                  MaterialTemperaturZeit
                  PLA/rPLA45 °C6 Stunden
                  Woodfill45 °C6 Stunden
                  PVB45 °C8 Stunden
                  PETG (alle Versionen)55 °C6 Stunden
                  TPU60 °C4-6 Stunden
                  PP Carbon Fiber/Glass Fiber70 °C2-4 Stunden
                  ASA80 °C4 Stunden
                  PC Blend85 °C5 Stunden
                  PC Blend Carbon Fiber90 ºC4 Stunden
                  PC Space Grade90 °C4-6 Stunden
                  PA11 Carbon Fiber90 °C6 Stunden
                  PEI150 °C8 Stunden

                  Filament-Trockner

                  Es gibt spezielle Boxen, die Filamente nicht nur trocken halten, sondern auch aktiv die Feuchtigkeit aus den Filamenten entfernen. In der Regel können Sie das Filament auch während des Druckens in der Box aufbewahren.

                  Prüfen Sie unbedingt die Spezifikationen der Box, die Sie verwenden möchten, um sicherzustellen, dass sie für die Trocknungstemperatur Ihres Filaments geeignet ist.

                  Um während des Druckens eine niedrige Luftfeuchtigkeit zu gewährleisten, empfehlen wir die Verwendung der Prusa Pro Filament Drybox oder Prusa USS Drybox.

                  Backofen

                  Da die meisten Menschen einen Ofen zu Hause haben, scheint dies der einfachste Weg zu sein, Filament zu trocknen. Beim Trocknen von Filament in einem herkömmlichen Ofen sind jedoch einige Dinge zu beachten.

                  Haushaltsbacköfen haben keine sehr präzise Temperaturmessung. Die Schwankungen, die sich nicht auf Ihr Essen auswirken, können Ihr Filament beschädigen, insbesondere bei niedrigen Temperaturen wie PLA. Wenn Sie einen Backofen verwenden, stellen Sie sicher, dass Sie ein externes Thermometer haben, um die Temperatur gegebenenfalls zu korrigieren.

                  Ein weiteres Problem ist, dass viele Öfen zu Hause nicht auf eine Temperatur eingestellt werden können, die niedrig genug ist, um die Filamente zu trocknen, ohne sie zu beschädigen. Selbst wenn Sie sie weniger lange als empfohlen stehen lassen, beschädigen hohe Temperaturen das Filament.

                  Professionelle Trockenöfen

                  Wenn Sie hochleistungsfähige oder stark hygroskopische Materialien (wie PEI, PEEK oder kohlenstoffhaltige Nylons) mit präziser und stabiler Temperaturregelung trocknen müssen, bieten wir Ihnen Trockenöfen in Laborqualität an.

                  Wir bieten die Öfen der UF-Serie von Memmert an, die sich durch eine genaue Temperaturregelung, eine einstellbare Lüftergeschwindigkeit und eine für die Trocknung von Filamenten geeignete Abluftklappe auszeichnen.

                  Weitere Informationen zur Einrichtung und zum Trocknungsablauf finden Sie unter Trocknen von Filamenten im Universal-Trockenschrank der UF-Serie von Memmert.

                  Lebensmitteltrockner

                  Eine andere Methode der Trocknung ist die Anpassung eines Lebensmitteltrockners, damit eine Filament-Spule hineinpasst. Die Anpassung erfolgt in der Regel, indem man die Schalen zwischen den Schichten abnimmt und die Filamente hineinlegt. Diese Dehydratoren haben in der Regel nur niedrige Temperaturen. Prüfen Sie also die Trocknungstemperatur Ihres Filaments, bevor Sie einen kaufen.

                  Achten Sie nach dem Trocknen darauf, dass Sie das Filament richtig lagern.
                  War dieser Artikel hilfreich?
                  Diese Aktion ist nur für registrierte Benutzer verfügbar. Bitte anmelden.

                  1 Kommentar

                  Einloggen  um einen Kommentar zu schreiben
                  Exeu
                  •
                  Why cant you use the "good" glue (90 degrees) on all spools?
                  Is it that much more expensive?
                  Many materials on the black spools need to be dried at higher temps as 45 Degrees...
                  Reply
                  oschultzHH
                  •
                  If you glue the spools together the ease refill is not any more possible. So I prefer unglued spools:-)
                  Reply

                  Themen

                  • Benutzung des Druckers
                    • Material-Leitfaden
                      • ASA
                      • Flexible Materialien
                      • ABS
                      • PETG
                      • PLA
                      • Polykarbonat (PC)
                      • Verbundwerkstoffe (mit Metall- oder Holzpartikeln)
                      • CPE
                      • Wasserlöslich (BVOH/PVA)
                      • HIPS
                      • Polypropylen (PP)
                      • NGEN
                      • Polyamid (Nylon)
                      • Verbundwerkstoffe (gefüllt mit Carbon, Kevlar oder Glas)
                      • PVB
                      • LW PLA
                      • Filament trocknen
                      • Verwendung von Prusament Refill 1kg
                      • PEI (Ultem)
                      • HueForge Filament Transparenzwerte und HexCodes
                      • PEEK-CF (Polyetheretherketon)
                      • PEKK-CF (Polyetherketonketon)
                      • PPS (Polyphenylensulfid)
                      • PSU (Polysulfon)
                      • PPSU (Polyphenylsulfon)
                      • Drucken mit PEI 1010
                      • Prusament TPU 95A Material Ratgeber
                      • Prusament PETG Ultraglow Problembehandlung
                      • Prusament Woodfill
                      • PETG V0
                      • PETG Magnetite 40%
                      • PETG Tungsten
                    • 3D Modelle
                    • Slicen
                    • Drucker-Wartung
                    • Prusa Connect & PrusaLink