Prusa
  • SHOP
    • Neueste Produkte
    NACH KATEGORIE
    • 3D-Druckerneu
    • 3D-Drucker-Upgradesneu
    • Materialien
    • Zubehör
    • Ersatzteile
    • Kurse
    • Fanartikel
    • Fordern Sie ein Angebot an
    SCHNELLE LINKS
    • Versand & Lieferung
    • Rücksendungen & Erstattungen
    • Zahlung & Finanzierung
    • Garantie
    • Mehrwertsteuer & Zollgebühren
    • FAQ

    0 Artikel im WarenkorbArtikel im Warenkorb

    Ihr Warenkorb ist leer

    Zum Warenkorb3D-Drucker kaufen

    Mein Profil

    Anmelden für Bestellungen und gespeicherte Artikel

    Mein Profil

    Angemeldet als

    • Bestellungen
    • Abmelden
  • 3D-DRUCK
    • 3D-Druck entdecken
    FÜR EINSTEIGER
    • 3D-Druck 1x1
    • Wie FDM-Druck funktioniert
    • Ihren ersten Drucker kaufen
    • 3D-Modellkatalog
    NACH ANWENDUNG
    • Schnelles Prototyping
    • Fertigung
    • Ingenieurwesen
    • Forschung
    • Kunst & Design
    TIEFER GEHEN
    • Material-Leitfaden
    • Kurse
    • Webinare
    • Fallstudien
    • Kundenspezifischer 3D-Druck
  • 3D-DRUCKER
    • Alle 3D-Drucker
    für
    • Zuhause oder GarageBastler, Tüftler und Heimdrucker
    • GewerbeInhouse-Produktion für kleine Teams
    • UnternehmenFlotten, Sicherheit und Skalierung
    • Welcher Prusa ist der richtige für mich
    SHOP & DURCHSUCHEN
    • CORE One+neu
    • CORE One+ INDXneu
    • CORE One L+neu
    • CORE One L+ INDXneu
    • XL+neu
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    MEHR ÜBER DRUCKER
    • Teile & Upgradesneu
    • Ersatzteile
    • Kritische Infrastruktur
    • Fallstudien
    • Signature Oak
    • Bausätze
  • MATERIALIEN
    • Alle Materialien
    NACH VERWENDUNG
    • Alltag & Design
    • Funktionale Technik
    • Verbundwerkstoffe
    • Pro Spezialitäten
    • SLA-Harze
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    MEHR MATERIALIEN
    • Material-Leitfaden
    • Wir stellen Materialien im eigenen Haus her
    • Nachhaltigkeit
    • Im Shop bestellen
  • SOFTWARE
    • Alle Software
    DRUCK VORBEREITEN
    • PrusaSlicer 3.0neu
    DRUCKEN & ÜBERWACHEN
    • Prusa Connect
    • EasyPrint
    • iOS & Android App
    • Prusa Farm
    ERSTE SCHRITTE
    • Herunterladen & installieren
    • Wissensdatenbank
    MEHR SOFTWARE
    • 3D-Modellkatalog
  • SUPPORT
    • Supportmöglichkeiten
    ANTWORTEN FINDEN
    • Wissensdatenbank
    • Fehlerbehebung
    • Kurse
    • Webinare
    HILFE ERHALTEN
    • Kontaktieren Sie uns
    • Live-Chat
    • Versand & Lieferung
    • Garantie
    • Rücksendungen & Erstattungen
    • Service & Ersatzteile
    • Service & Reparatur
    COMMUNITY
    • Forum
    • Reddit
    • Printables
  • TRUST CENTER
    • Trust Center Übersicht
    NACH THEMA
    • DSGVO
    • Zertifikate
    • Sicherheit
    • Compliance
    VERPFLICHTUNGEN
    • Nachhaltigkeitsbericht
    SPRECHEN SIE MIT UNS
    • Sicherheitsteam kontaktieren
  • UNTERNEHMEN
    • Über Prusa
    LERNEN SIE UNS KENNEN
    • Unsere Story
    • Wie wir Drucker herstellen
    • Open Source
    • Marken- & Medienkit
    NEWS
    • Blog
    • Newsroom
    • Veranstaltungen
    VERTRAUEN & PARTNER
    • Nachhaltigkeit
    • Wiederverkäufer & Distributoren
    • Affiliate-Programm
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Angemeldet als

    • Bestellungen
    • Adresse
    • Bei Verfügbarkeit benachrichtigen
    • Meine Kurse
    • Abonnement
    • Konto bearbeiten
    • Abmelden

Anmelden für Bestellungen und gespeicherte Artikel

Angemeldet als
  • Bestellungen
  • Adresse
  • Bei Verfügbarkeit benachrichtigen
  • Meine Kurse
  • Abonnement
  • Konto bearbeiten
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Shop

0 Artikel im WarenkorbArtikel im Warenkorb

Ihr Warenkorb ist leer

Zum Warenkorb3D-Drucker kaufen

Mein Profil

Anmelden für Bestellungen und gespeicherte Artikel

Mein Profil

Angemeldet als

  • Bestellungen
  • Abmelden
SHOP
  • Neueste Produkte
NACH KATEGORIE
  • 3D-Druckerneu
  • 3D-Drucker-Upgradesneu
  • Materialien
  • Zubehör
  • Ersatzteile
  • Kurse
  • Fanartikel
  • Fordern Sie ein Angebot an
SCHNELLE LINKS
  • Versand & Lieferung
  • Rücksendungen & Erstattungen
  • Zahlung & Finanzierung
  • Garantie
  • Mehrwertsteuer & Zollgebühren
  • FAQ

Empfohlene Produkte

    Beliebte Kategorien

      Beliebte Suchanfragen

        Artikel

          Blog

            Produkte

              Kategorien

                Suchvorschläge

                  Suche läuft…
                  Keine Ergebnisse
                  Etwas ist schiefgelaufen.
                  ↑↓ Auswählen↵ ÖffnenEsc Suche schließen
                  1. Support
                  2. Material-Leitfaden
                  3. Flexible Materialien
                   

                  Inhalt

                  • Grundlegende Informationen
                  • Beschreibung
                  • Geeignete Nutzung
                  • Wichtige Regeln für erfolgreiches Drucken mit flexiblen Filamenten
                  • Tipps für erfolgreiches Drucken
                  • XL
                  • CORE One+ und CORE One L
                  • Musterdrucke

                  Blog

                  • Blender für den 3D-Druck: Die 5-Minuten-Anleitung zur STL-Bearbeitung
                  • Prusament-Pellets: Rohstoffchargen für den großformatigen 3D-Druck oder für die Forschung und Entwicklung im Bereich der Polymertechnik in kleinem Maßstab
                  • Drucken Sie farbenfrohe und leuchtende Halloween-Dekorationen mit unserem gruseligen Angebot

                  Newsletter

                  Melden Sie sich an und erhalten Sie unseren monatlichen Schwung an nützlichen Informationen über neue Firmware, neue PrusaSlicer-Versionen und allgemeine Tipps für 3D-Druckprojekte.

                  Durch Anklicken erklären Sie sich damit einverstanden, unseren Newsletter zu erhalten.

                  Diese Website ist durch reCAPTCHA Enterprise geschützt und es gelten die Google Datenschutzbestimmungen und Dienstleistungsbedingungen.

                  Heavy Duty Keyboard Holder (No Supports)
                  E-Shop
                  • 3D Drucker
                  • Drucker Upgrades
                  • Filamente
                  • Zubehör
                  • Prusa Fanartikel
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • 3D-Modelle
                  • Store
                  • Clubs
                  • 3D-Design-Wettbewerbe
                  • Brands
                  Community
                  • Weltkarte
                  • Forum
                  • Nutzergruppen
                  • Veranstaltungen
                  Hilfe
                  • Prusa Hilfe
                  • Prusa Academy
                  • 3D-Druck Rechner
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Treiber und Software
                  Unternehmen
                  • Über uns
                  • Blog
                  • Offizielle Prusa-Vertriebspartner
                  • Kontakt
                  • Zertifiziert nach den Normen ISO 9001, ISO 14001 und ISO 45001
                  • Allgemeine Geschäftsbedingungen
                  • Allgemeine Geschäfts- und Nutzungsbedingungen für die PRUSA-Websites
                  • Datenschutzerklärung
                  • Informationen über Cookies
                  • Richtlinie für Kundenbeschwerden
                  • Webseiten Status Seite
                  • Cookie Einstellungen
                  Prusa
                  • Allgemeine Geschäftsbedingungen
                  • Allgemeine Geschäfts- und Nutzungsbedingungen für die PRUSA-Websites
                  • Datenschutzerklärung
                  • Informationen über Cookies
                  • Richtlinie für Kundenbeschwerden
                  • Webseiten Status Seite
                  • Cookie Einstellungen

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® UND PRUSAMENT® sind eingetragene Marken von Prusa Development a.s., die von Prusa Research a.s. unter Lizenz von Prusa Development a.s. verwendet werden.

                  Flexible Materialien

                  Relevant für

                  MK4 family
                  XL family
                  MINI family
                  MK3 family
                  MK3.5 family
                  +
                  10 Kommentare
                  Artikel ist auch in folgenden Sprachen verfügbar
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  <

                  Grundlegende Informationen

                  Flexible Materialien zeichnen sich durch ihre exzellente Flexibilität, Zähigkeit und chemische Beständigkeit aus. Diese Materialien sind relativ ungewöhnlich, teuer und aufgrund der hohen Druckschwierigkeiten vor allem für fortgeschrittene Anwender geeignet.
                   
                  Empfohlene Düsentemperatur: 230 °C - 245 °C (Abhängig von Härte und Marke).
                   
                  Empfohlene Betttemperatur: 60 °C - 75 °C (Abhängig von der Größe des Objekts benötigen größere Objekte tendenziell eine höhere Betttemperatur)

                  Beschreibung

                  Flexible Filamente sind chemisch und mechanisch widerstandsfähige Materialien. Einzelne Schichten halten stark zusammen und es besteht eine große Haftung auf der Druckoberfläche (gilt nur für TPU und TPEE). Aufgrund dieser Eigenschaften ist es notwendig, auf einen pulverbeschichteten Blech zu drucken oder ein spezielles Trennmittel auf der Druckoberfläche (Klebestift oder Kaptonband) zu verwenden. Flexible Filamente sind TPE (thermoplastisches Elastomer) Material, werden aber oft unter verschiedenen Namen wie TPU, TPEE,u.s.w. vertrieben. Z.B. TPU ist im Grunde eine Unterart des TPE-Materials, und der Hauptunterschied zwischen TPU und TPE besteht in der Härte.TPU hat normalerweise einen Härtegrad von 60A-90A auf der Shore-Härteskala. Im Allgemeinen gilt: Je weicher das Filament ist, desto schwieriger ist es, es zu drucken.
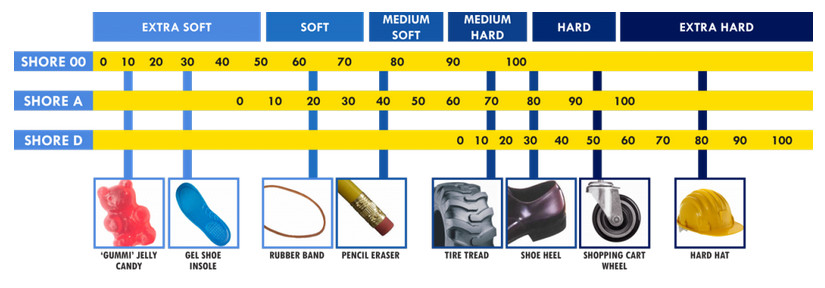
                  Shore-Härteskala, Quelle: smooth-on.com

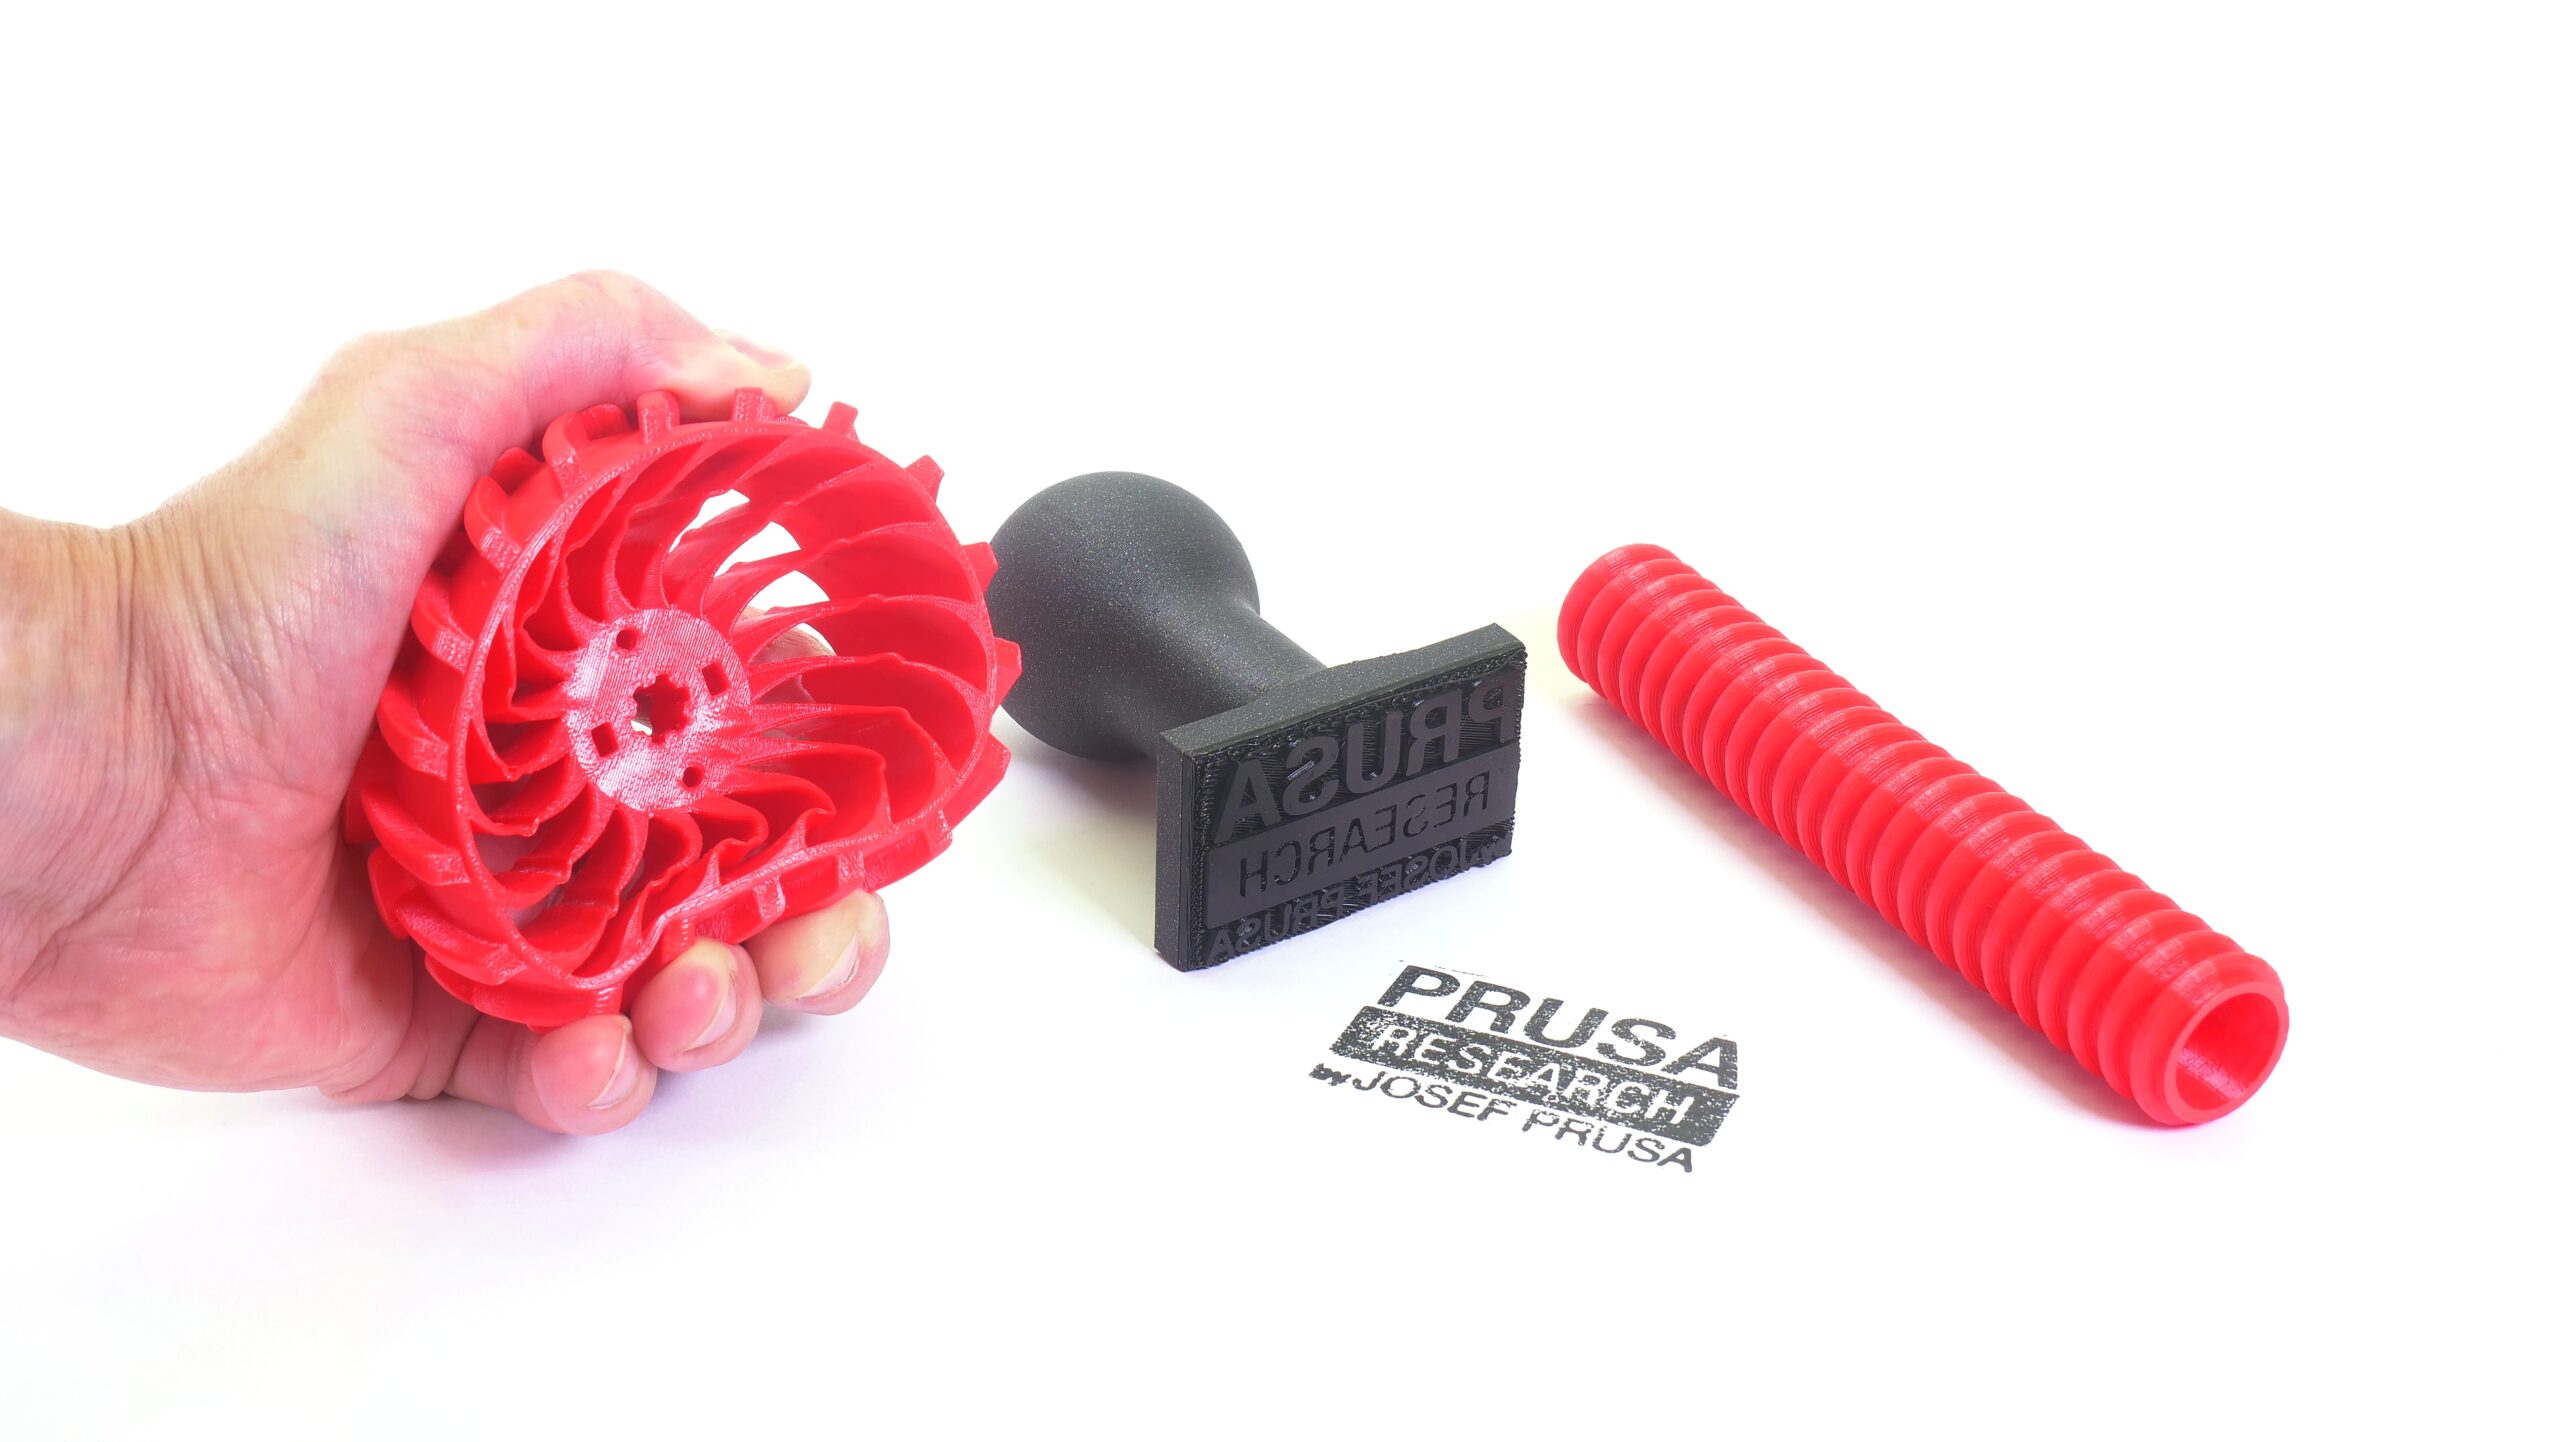
                  Flexible Filamente sind in der Regel sehr abriebfest (kratzfest), bleiben auch in kalter Umgebung flexibel und zeigen grosse Beständigkeit gegen verschiedene Lösungsmittel. Die Abmessungen sind stabil, es gibt geringe bis keine Schrumpfung oder Verzug. Ihre Zähigkeit und Zugfestigkeit sind ausgezeichnet: 3D-gedruckte Teile können großen Belastungen standhalten, bevor sie brechen. Aufgrund dieser Eigenschaften eignet es sich zum Drucken von Distanzscheiben und anderen hochbeanspruchten Teilen. Mit den richtigen Druckeinstellungen können Sie Stempel, RC-Reifen, Schuhsohlen, Riemen usw. drucken.

                  Einige sehr weiche Flexmaterialien können sich zu stark mit dem Bett verbinden und erfordern die Verwendung von Klebestift auf dem Bett als Trennmittel, um eine Beschädigung des PEI zu verhindern. Eine gute Alternative ist das Texturierte Federstahlblech.

                  Drucken mit flexiblen Filamenten wird nur für erfahrene Maker empfohlen unter Berücksichtigung verschiedener Herausforderungen beim Druck. Wir sprechen von häufigem Verstopfen der Düsen, schlechtem Brücken- und Überhangverhalten, Verheddern der Filamente in den Extruderzahnrädern, Fadenziehen und Durchsickern.

                  Um die Eigenschaften der unterstützten Materialien zu vergleichen, siehe unsere Materialtabelle.

                  Vorteile

                  Nachteile

                  ✔ Flexibilität & Zähigkeit

                  ✖ Hohe Druckschwierigkeit

                  ✔ Dimensionsstabilität (geringe Schrumpfung)

                  ✖ Niedrige Druckgeschwindigkeit

                  ✔ Gute Schichthaftung

                  ✖ Sehr schlechte Überbrückung und Überhänge

                  ✔ Hohe mechanische und chemische Beständigkeit

                  ✖ Schwierige Entfernung der Stützen


                  ✖ Fädenziehen


                  ✖ Hygroskopisches Material (absorbiert Feuchtigkeit)

                  Geeignete Nutzung

                  Die beste Verwendung von flexiblem Filament ist für das Drucken von Abstandsscheiben und anderen hochbeanspruchten Teilen. Mit den richtigen Druckeinstellungen können Sie Stempel, RC-Reifen, Schuhsohlen, Gürtel usw. drucken.

                  Wichtige Regeln für erfolgreiches Drucken mit flexiblen Filamenten

                  1. Vergewissern Sie sich, dass die Düse nicht verstopft ist. Wenn Sie sich nicht sicher sind, machen Sie einen kalten Zug, um sie vollständig zu reinigen.  
                  2. Lösen Sie die Spannschraube, so dass die Zahnräder das Filament nur sehr sanft durchdrücken. Wenn sie zu stark drücken, kann sich das Filament in den Zahnrädern verfangen.
                  3. Wenn Sie auf ein glattes oder satiniertes Blech drucken, tragen Sie eine Trennschicht darauf auf (Klebestift oder Kaptonband sollte funktionieren). Das pulverbeschichtete texturierte Blech benötigt keine Trennschicht - der Druck haftet sehr fein und lässt sich leicht entfernen, ohne die Oberfläche zu beschädigen.
                  4. Langsam drucken. Je langsamer, desto besser. Eine typische Geschwindigkeit für flexible Filamente beträgt normalerweise 20 mm/s, die maximal empfohlene Geschwindigkeit liegt irgendwo zwischen 30 und 40 mm/s. Bei höheren Geschwindigkeiten besteht die Gefahr, dass die Düse verstopft oder das Filament sich in den Zahnrädern verheddert. Für Original Prusa-Drucker empfehlen wir die Verwendung der Profile "Semiflex oder Flexfill 98A" oder "Filatech FilaFlex40" mit den richtigen Geschwindigkeitseinstellungen.
                  5. Erhöhen Sie die Düsentemperatur um 5 °C, dies senkt den Filamentwiderstand. Lassen Sie die Druckkühlung ausgeschaltet.
                  6. Halten Sie das Filament trocken. Flexible Filamente neigen dazu, Feuchtigkeit zu absorbieren und können schwer zu drucken sein, wenn sie nass sind.

                  Tipps für erfolgreiches Drucken

                  Flexibilität und Slicer-Einstellungen

                  Brauchen Sie bessere mechanische Widerstandsfähigkeit? Setzen Sie mehr Füllungen und Umfänge im PrusaSlicer. Aber wenn Sie die Materialflexibilität erhalten müssen, versuchen Sie, die Anzahl der Perimeter und der oberen/unteren Schichten zu verringern. Denken Sie jedoch daran, dass flexible Filamente keine guten Überbrückungs- und Überhangsmöglichkeiten bieten. Eine Kombination aus dünnen Schichten und schlechter Überbrückung kann zu hässlichen Löchern und Vorsprüngen führen.

                  Rückzüge

                  Wenn Sie ein anderes Programm alsPrusaSlicer, verwenden, versuchen Sie, die Rückzüge ein wenig anzupassen. Je geringer die Rückzugswerte sind, desto geringer ist das Risiko, dass die Düse verstopft oder sich die Fäden verheddern. Es ist in Ordnung, die Rückzüge komplett auszuschalten und dann zu versuchen, sie langsam zu erhöhen und die Ergebnisse zu beobachten.

                  Stützen drucken

                  Stützen benötigen möglicherweise mehr Platz in der Z-Achse. Versuchen Sie, auf 0,3 mm zu erhöhen. Stützen, die näher an Ihrem Modell liegen, haften möglicherweise zu stark daran und lassen sich möglicherweise nur schwer entfernen. Erhöhen Sie den 'XY-Abstand zwischen einem Objekt und seinem Träger' auf mindestens 100%.

                  Filamentsensor

                  Beachten Sie, dass der automatische Filamentwechsel bei flexiblen Filamenten möglicherweise nicht richtig funktioniert.

                  Möchten Sie mehr über das Drucken mit flexiblen Filamenten wissen? Lesen Sie unserem Blog-Artikel.

                  XL

                  Der Original Prusa XL hat einen langen Weg vom Ladepunkt bis zur Extruderdüse. Aufgrund seiner Weichheit benötigen flexible Filamente besondere Aufmerksamkeit, wenn sie in diesen Drucker geladen werden. Sie können den Flex-filament-bypass drucken und folgen Sie dazu den Anweisungen im folgenden Video:

                  CORE One+ und CORE One L

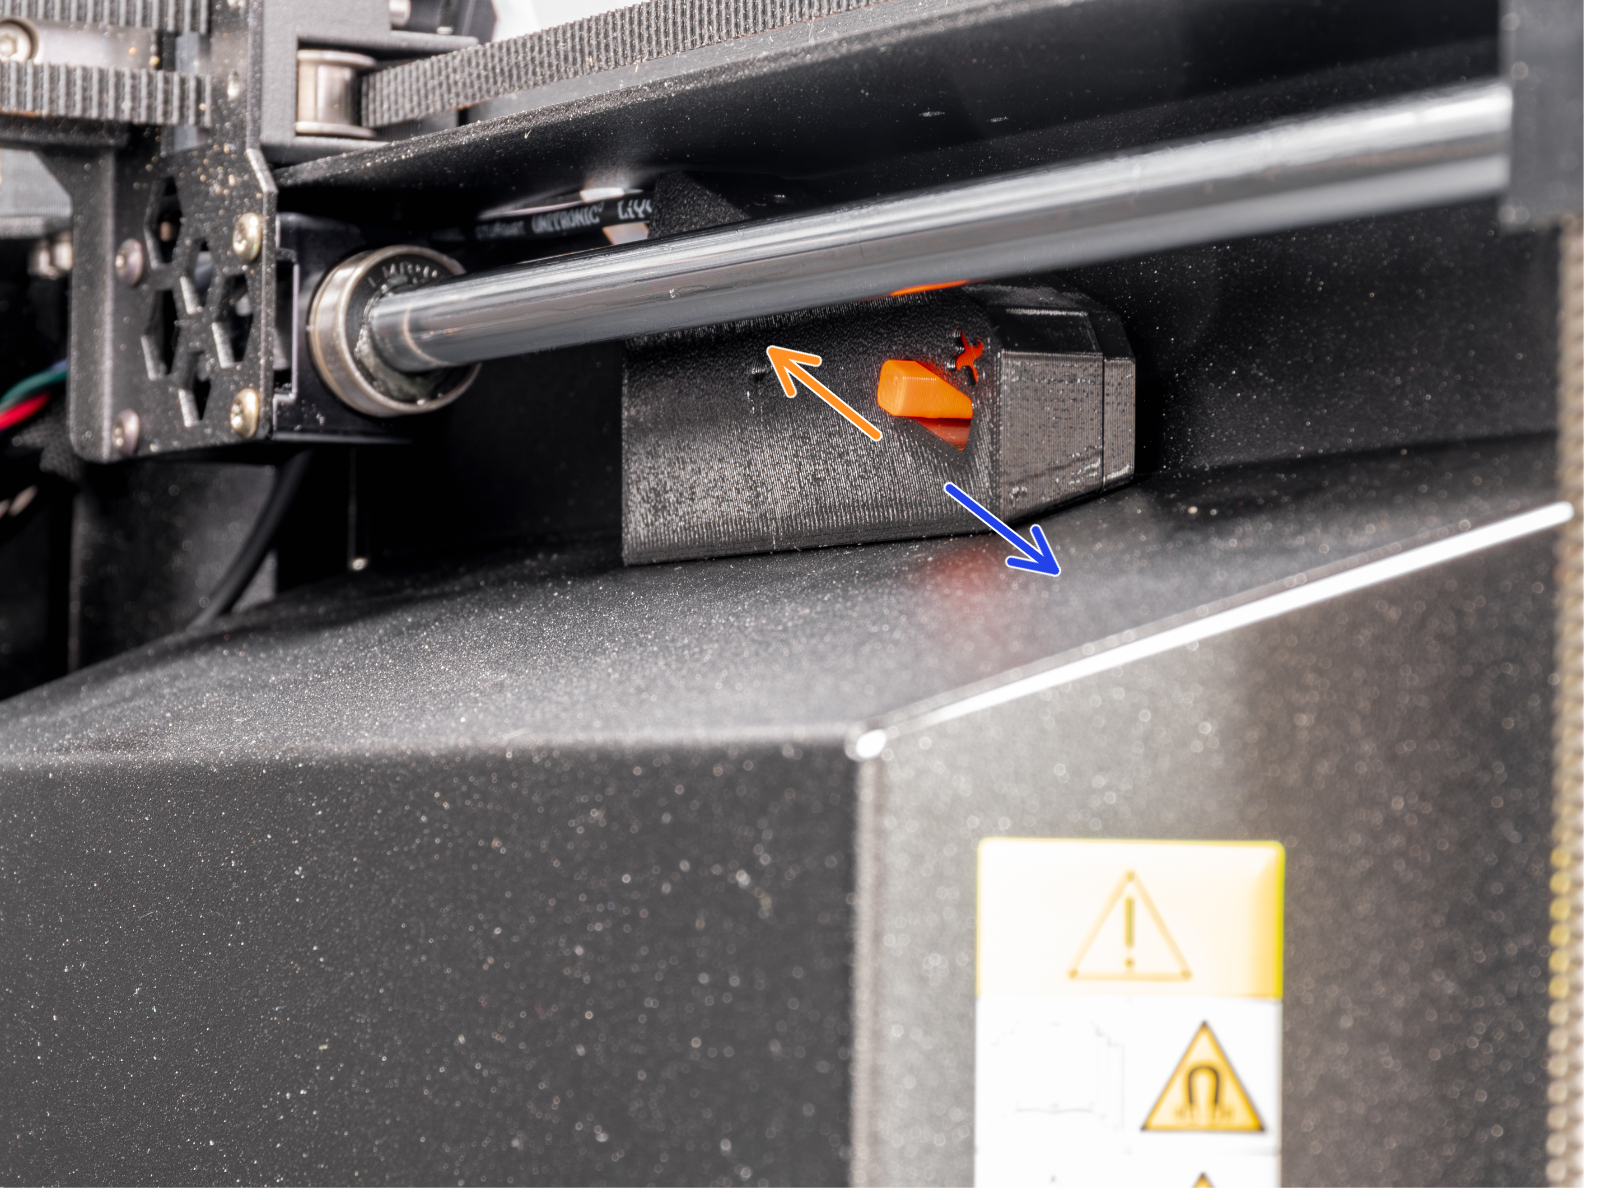
                  Der CORE One+ und der CORE One L verfügen über einen Hardware-Schalter am seitlichen Filament-Sensor-Gehäuse, mit dem der Hebel des Filament-Sensors gelockert werden kann, um das Laden von flexiblen Filamenten in den Extruder zu erleichtern.

                  Wenn Sie den Schalter auf die Vorderseite schieben, die Seite mit dem X, wird der Hebel gelockert, so dass Sie das flexible Filament einlegen können. Wenn Sie den Schalter zur Rückseite schieben, wird der Hebel festgezogen.
                  Musterdrucke

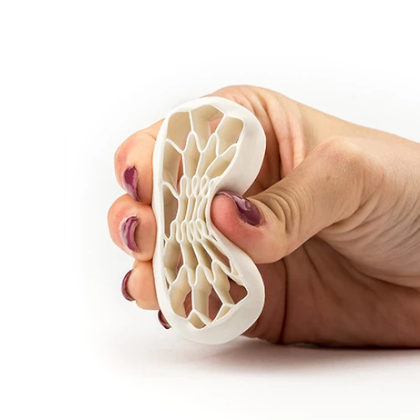
                  Stempel, Schläuche und ReifenBeispiel für Filament-Flexibilität
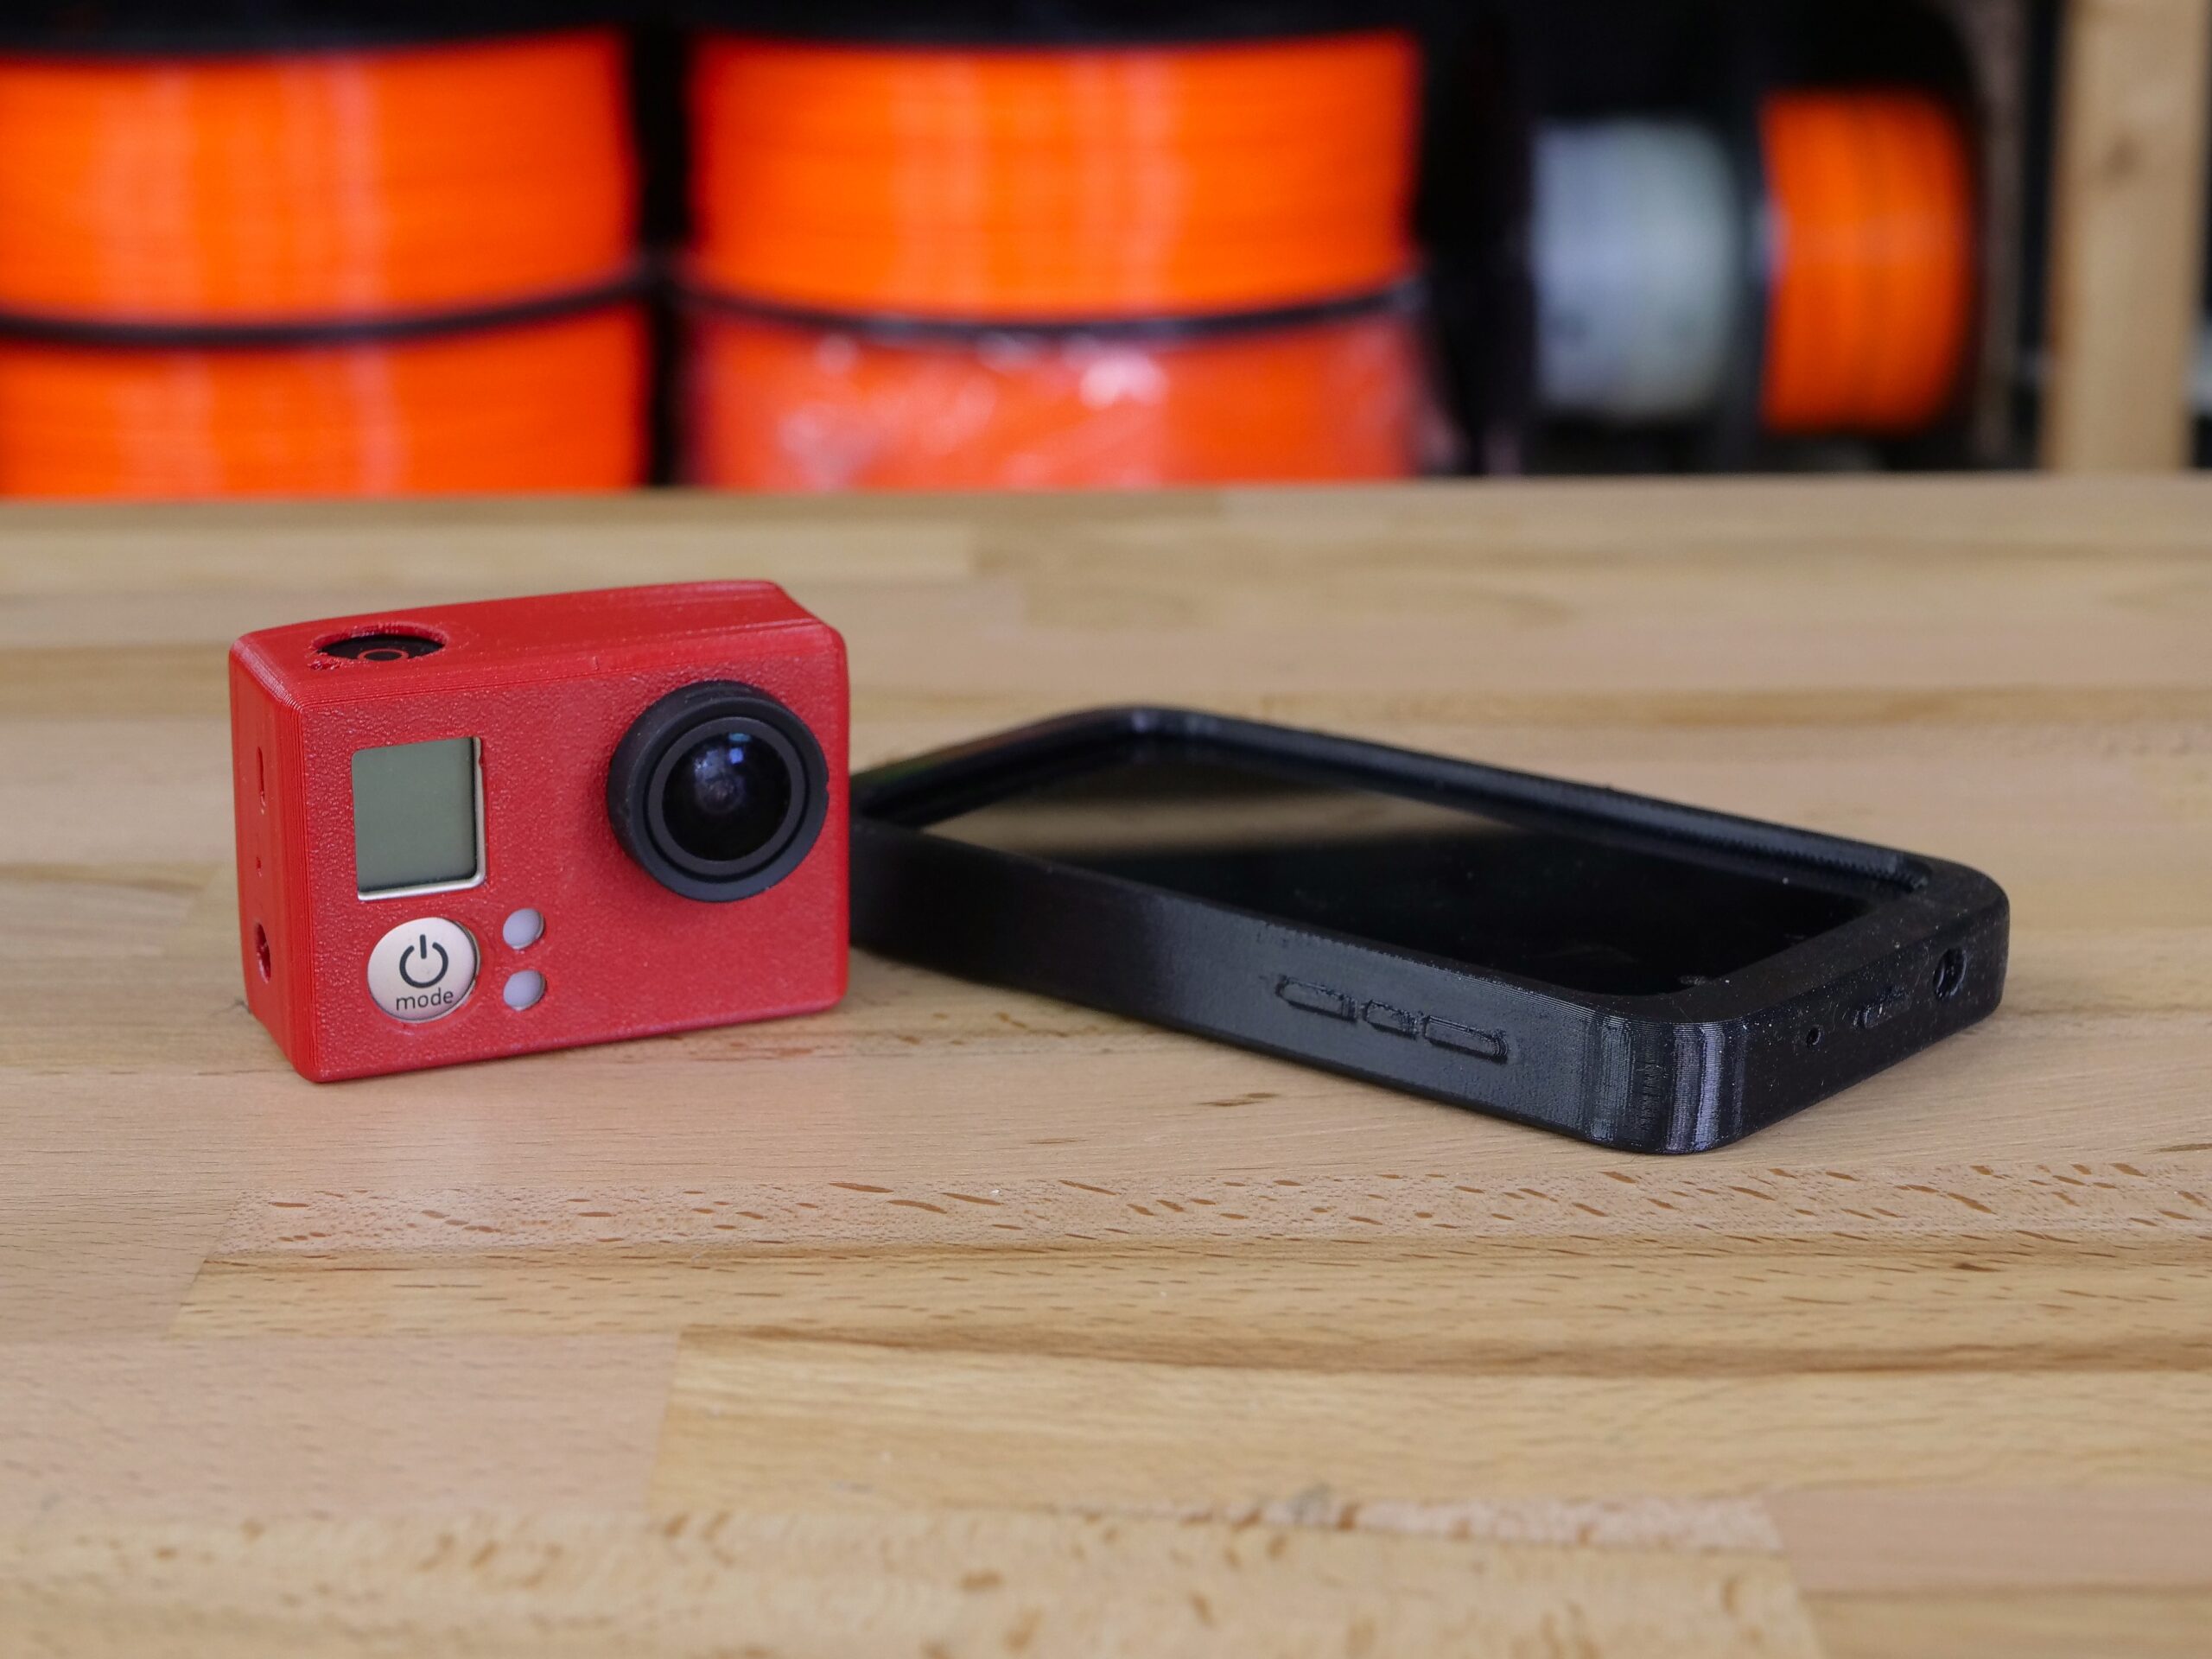
                  RC ReifenGopro und Telefonschutzhülle
                  War dieser Artikel hilfreich?
                  Diese Aktion ist nur für registrierte Benutzer verfügbar. Bitte anmelden.

                  Themen

                  • Benutzung des Druckers
                    • Material-Leitfaden
                      • ASA
                      • Flexible Materialien
                      • ABS
                      • PETG
                      • PLA
                      • Polykarbonat (PC)
                      • Verbundwerkstoffe (mit Metall- oder Holzpartikeln)
                      • CPE
                      • Wasserlöslich (BVOH/PVA)
                      • HIPS
                      • Polypropylen (PP)
                      • NGEN
                      • Polyamid (Nylon)
                      • Verbundwerkstoffe (gefüllt mit Carbon, Kevlar oder Glas)
                      • PVB
                      • LW PLA
                      • Filament trocknen
                      • Verwendung von Prusament Refill 1kg
                      • HueForge Filament Transparenzwerte und HexCodes
                      • Prusament TPU 95A Material Ratgeber
                      • Prusament PETG Ultraglow Problembehandlung
                      • Prusament Woodfill
                    • 3D Modelle
                    • Slicen
                    • Drucker-Wartung
                    • Prusa Connect & PrusaLink

                  5 Kommentare

                  Einloggen  um einen Kommentar zu schreiben
                  Max Mustermann
                  •
                  Ich habe mit flexiblen Materialien das Problem das der Rückzug der Drucker (MK4s, CoreOne und auch XL) das Material im Getriebe verstopfen lässt. Beim Laden von PP oder Flex wird zwar erst vernünftig zur Düse geladen, aber sobald man den Ladevorgang bestätigt wird das Filament soweit zurück gezogen das bei Druckbeginn das Filament im Getriebe hängen bleibt und nicht mehr vernünftig in die Düse geschoben wird. Diesen Rückzug kann man nirgends einstellen oder deaktivieren weil er in der Firmware verankert ist. Meine aktuelle lösung ist es direkt nach der Lade-Bestätigung den Drucker zu resetten sodass der Rückzug unterbrochen wird und das Filament so in der Düse verbleibt. So lässt sich zumindest ein Druck starten. Allerdings wird nach Beendigung des Druckes das Filament ebenfalls soweit zurück gezogen das man die ganze Prozedur erneut vollziehen muss. ich weiß nicht was Prusa sich mit der Einführung dieses Vorgangs in die Firma gedacht hat aber durchdacht ist sie keines falls. Es mag mit normalen Filament wie PLA, PETG und Co funktionieren aber für Flexible Materialien ist diese Funktion sehr schlecht. Wenn man sie wenigstens deaktivieren könnte aber da kommt von Prusa leider keinerlei Option.
                  Reply
                  Timmaey
                  •
                  Hi!
                  Ich versuche derzeit das TPU 85A von Siraya auf dem CoreOne+ zu drucken.
                  Mein Problem ist allerdings, dass beim Nachzug des Filaments während des Druckens, scheinbar zu viel Spannung auf das Filament kommt. Damit gelangt dann schlussendlich zu wenig Filament in den Extruder und es wird unterextrudiert. Hat dafür jemand eine Lösung?
                  Danke und Grüße
                  Tim
                  Reply
                  Giuliano - Official Prusa CS
                  •
                  Hallo. Vielleicht hilft es, die beiden Spannschrauben oben am Extruder zu lösen.
                  Reply
                  Timmaey
                  •
                  Hi Guiliano, danke für deine Rückmeldung, aber das hat leider nicht gebracht... :/
                  Reply
                  Giuliano - Official Prusa CS
                  •
                  Hallo. Ich empfehle dich, sich für weitere Hilfe per E-Mail oder Live-Chat an den Support zu wenden.
                  Reply
                  kwnet.at
                  •
                  Keine Ahnung ob's funktioniert.
                  Aber vlt. kannst Du unter "Filamente" für das Filament mit dem Extrusionsfaktor ausgleichen? (1,1 oder so)?
                  Ist wohl mehr Workaround als Lösung, sofern's überhaupt klappt...
                  Reply
                  Lotti
                  •
                  Die Idee mit dem verstellbaren seitlichen Filamentsensor für flexible Materialien ist eigentlich gut. Nur dieser Sensor machte bei mir kein Problem. Ich konnte flexibles Filament sehr gut durch diesen Sensor schieben. Das Problem war der Filamentsensor im Extruder. Um flexibles Filament dort durchzuschieben war es notwendig, den Führungsschlauch vom Extruder zu trennen und das flexible Filament dort direkt mit der Hand einzuschieben. Das Problem ist immer noch nicht gelöst. Im Gegenteil. Ich habe meinen Core One mit dem neuen seitlichen Sensor Cor One + ausgerüstet. Nun kann ich flexibles Filament nicht mehr ohne weiteres durch den seitlichen Sensor schieben. Der Widerstand ist größer als vor der Umrüstung. Ich muss diesen nun erst öffnen, um flexibles Filament durchzuschieben. Also ein zusätzlicher Arbeitsschritt und ein Nachteil gegenüber vorher.
                  Reply
                  Herr Klaus
                  •
                  ich finde die Profile zB.: Semiflex nicht zum runterladen?
                  Reply
                  Giuliano - Official Prusa CS
                  •
                  Hallo. Wahrscheinlich suchen Sie nach TPU mit höherer Härte, beispielsweise 95A.
                  Reply
                  Frank
                  •
                  Bin als Anfänger noch am experimentieren. Hab durch diesen Beitrag aber dann schon mal Anhaltspunkte worauf ich achten muß,.
                  Reply