Prusa
  • SHOP
    • Neueste Produkte
    NACH KATEGORIE
    • 3D-Druckerneu
    • 3D-Drucker-Upgradesneu
    • Materialien
    • Zubehör
    • Ersatzteile
    • Kurse
    • Fanartikel
    • Fordern Sie ein Angebot an
    SCHNELLE LINKS
    • Versand & Lieferung
    • Rücksendungen & Erstattungen
    • Zahlung & Finanzierung
    • Garantie
    • Mehrwertsteuer & Zollgebühren
    • FAQ

    0 Artikel im WarenkorbArtikel im Warenkorb

    Ihr Warenkorb ist leer

    Zum Warenkorb3D-Drucker kaufen

    Mein Profil

    Anmelden für Bestellungen und gespeicherte Artikel

    Mein Profil

    Angemeldet als

    • Bestellungen
    • Abmelden
  • 3D-DRUCK
    • 3D-Druck entdecken
    FÜR EINSTEIGER
    • 3D-Druck 1x1
    • Wie FDM-Druck funktioniert
    • Ihren ersten Drucker kaufen
    • 3D-Modellkatalog
    NACH ANWENDUNG
    • Schnelles Prototyping
    • Fertigung
    • Ingenieurwesen
    • Forschung
    • Kunst & Design
    TIEFER GEHEN
    • Material-Leitfaden
    • Kurse
    • Webinare
    • Fallstudien
    • Kundenspezifischer 3D-Druck
  • 3D-Drucker
    • Alle 3D-Drucker
    für
    • Zuhause oder GarageBastler, Tüftler und Heimdrucker
    • GewerbeInhouse-Produktion für kleine Teams
    • UnternehmenFlotten, Sicherheit und Skalierung
    • Welcher Prusa ist der richtige für mich
    SHOP & DURCHSUCHEN
    • CORE One+neu
    • CORE One+ INDXneu
    • CORE One L+neu
    • CORE One L+ INDXneu
    • XL+neu
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    MEHR ÜBER DRUCKER
    • Teile & Upgradesneu
    • Kritische Infrastruktur
    • Fallstudien
    • Signature Oak
    • Bausätze
  • MATERIALIEN
    • Alle Materialien
    NACH VERWENDUNG
    • Alltag & Design
    • Funktionale Technik
    • Verbundwerkstoffe
    • Pro Spezialitäten
    • SLA-Harze
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    MEHR MATERIALIEN
    • Material-Leitfaden
    • Wir stellen Materialien im eigenen Haus her
    • Nachhaltigkeit
    • Im Shop bestellen
  • SOFTWARE
    • Alle Software
    DRUCK VORBEREITEN
    • PrusaSlicer 3.0neu
    DRUCKEN & ÜBERWACHEN
    • Prusa Connect
    • EasyPrint
    • iOS & Android App
    • Prusa Farm
    ERSTE SCHRITTE
    • Herunterladen & installieren
    • Wissensdatenbank
    MEHR SOFTWARE
    • 3D-Modellkatalog
  • SUPPORT
    • Supportmöglichkeiten
    ANTWORTEN FINDEN
    • Wissensdatenbank
    • Fehlerbehebung
    • Kurse
    • Webinare
    HILFE ERHALTEN
    • Kontaktieren Sie uns
    • Live-Chat
    • Versand & Lieferung
    • Garantie
    • Rücksendungen & Erstattungen
    • Service & Ersatzteile
    • Service & Reparatur
    COMMUNITY
    • Forum
    • Reddit
    • Printables
  • TRUST CENTER
    • Trust Center Übersicht
    NACH THEMA
    • DSGVO
    • Zertifikate
    • Sicherheit
    • Compliance
    VERPFLICHTUNGEN
    • Nachhaltigkeitsbericht
    SPRECHEN SIE MIT UNS
    • Sicherheitsteam kontaktieren
  • UNTERNEHMEN
    • Über Prusa
    LERNEN SIE UNS KENNEN
    • Unsere Story
    • Wie wir Drucker herstellen
    • Open Source
    • Marken- & Medienkit
    NEWS
    • Blog
    • Newsroom
    • Veranstaltungen
    VERTRAUEN & PARTNER
    • Nachhaltigkeit
    • Wiederverkäufer & Distributoren
    • Affiliate-Programm
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Angemeldet als

    • Bestellungen
    • Adresse
    • Bei Verfügbarkeit benachrichtigen
    • Meine Kurse
    • Abonnement
    • Konto bearbeiten
    • Abmelden

Anmelden für Bestellungen und gespeicherte Artikel

Angemeldet als
  • Bestellungen
  • Adresse
  • Bei Verfügbarkeit benachrichtigen
  • Meine Kurse
  • Abonnement
  • Konto bearbeiten
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Shop

0 Artikel im WarenkorbArtikel im Warenkorb

Ihr Warenkorb ist leer

Zum Warenkorb3D-Drucker kaufen

Mein Profil

Anmelden für Bestellungen und gespeicherte Artikel

Mein Profil

Angemeldet als

  • Bestellungen
  • Abmelden
SHOP
  • Neueste Produkte
NACH KATEGORIE
  • 3D-Druckerneu
  • 3D-Drucker-Upgradesneu
  • Materialien
  • Zubehör
  • Ersatzteile
  • Kurse
  • Fanartikel
  • Fordern Sie ein Angebot an
SCHNELLE LINKS
  • Versand & Lieferung
  • Rücksendungen & Erstattungen
  • Zahlung & Finanzierung
  • Garantie
  • Mehrwertsteuer & Zollgebühren
  • FAQ

Empfohlene Produkte

    Beliebte Kategorien

      Beliebte Suchanfragen

        Artikel

          Blog

            Produkte

              Kategorien

                Suchvorschläge

                  Suche läuft…
                  Keine Ergebnisse
                  Etwas ist schiefgelaufen.
                  ↑↓ Auswählen↵ ÖffnenEsc Suche schließen
                  1. Support
                  2. Original Prusa i3 MK3
                  3. Drucker-Fehlerbehebung
                  4. Extrusion mitten im Druck gestoppt (Wärmekriechen)
                   

                  Inhalt

                  • Wie sieht es aus
                  • Wie man es beheben kann
                  • Wie kann man das verhindern
                  • Extruder-Baugruppe
                  • Druckeinstellungen

                  Blog

                  • Drucken Sie farbenfrohe und leuchtende Halloween-Dekorationen mit unserem gruseligen Angebot
                  • Factorio ist nun bei Printables
                  • Prusament PLA Lightweight: 65 % leichter als herkömmliches PLA. Die perfekte Wahl für den Flugzeugbau, Cosplay und vieles mehr.

                  Newsletter

                  Melden Sie sich an und erhalten Sie unseren monatlichen Schwung an nützlichen Informationen über neue Firmware, neue PrusaSlicer-Versionen und allgemeine Tipps für 3D-Druckprojekte.

                  Durch Anklicken erklären Sie sich damit einverstanden, unseren Newsletter zu erhalten.

                  Diese Website ist durch reCAPTCHA Enterprise geschützt und es gelten die Google Datenschutzbestimmungen und Dienstleistungsbedingungen.

                  Factorio Transport Belts
                  E-Shop
                  • 3D Drucker
                  • Drucker Upgrades
                  • Filamente
                  • Zubehör
                  • Prusa Fanartikel

                  © Prusa Research a.s.

                  Printables
                  • 3D-Modelle
                  • Store
                  • Clubs
                  • 3D-Design-Wettbewerbe
                  • Brands
                  Community
                  • Weltkarte
                  • Forum
                  • Nutzergruppen
                  • Veranstaltungen
                  Hilfe
                  • Prusa Hilfe
                  • Prusa Academy
                  • 3D-Druck Rechner
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Treiber und Software
                  Unternehmen
                  • Über uns
                  • Blog
                  • Offizielle Prusa-Vertriebspartner
                  • Kontakt
                  • Zertifiziert nach den Normen ISO 9001, ISO 14001 und ISO 45001
                  • Allgemeine Geschäftsbedingungen
                  • Allgemeine Geschäfts- und Nutzungsbedingungen für die PRUSA-Websites
                  • Datenschutzerklärung
                  • Informationen über Cookies
                  • Richtlinie für Kundenbeschwerden
                  • Webseiten Status Seite
                  • Cookie Einstellungen

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® UND PRUSAMENT® sind eingetragene Marken von Prusa Development a.s., die von Prusa Research a.s. unter Lizenz von Prusa Development a.s. verwendet werden.

                  Extrusion mitten im Druck gestoppt

                  (Wärmekriechen)

                  Relevant für

                  MK2.5
                  MK2.5S
                  MK3
                  MK3S
                  MK3S+
                  Artikel ist auch in folgenden Sprachen verfügbar
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Wenn Ihr Drucker plötzlich aufhört, Filament zu extrudieren, aber die Druckbewegungen fortsetzt, ohne einen Fehler zu melden, könnten Sie Opfer eines Wärmekriechens sein.

                  Wie sieht es aus

                  Im Großen und Ganzen sprechen wir von Wärmekriechen, wenn Teile des Hotends oberhalb des Heizblocks zu heiß werden. Unter normalen Umständen beginnt das Filament knapp oberhalb der Düse zu schmelzen. Wenn der Heatbreak jedoch zu heiß wird, die Wärme dehnt sich ungewollt nach oben in Ihrem gesamten Hotend aus, das Filament beginnt höher im Inneren des Hotends zu erweichen und verursacht eine Verstopfung. Der Extrudermotor schleift in das Filament hinein, er kann sogar ein “klickendes” oder ein "tickendes" Geräusch machen, wenn er versucht, das Filament im Extruder nach unten zu drücken.
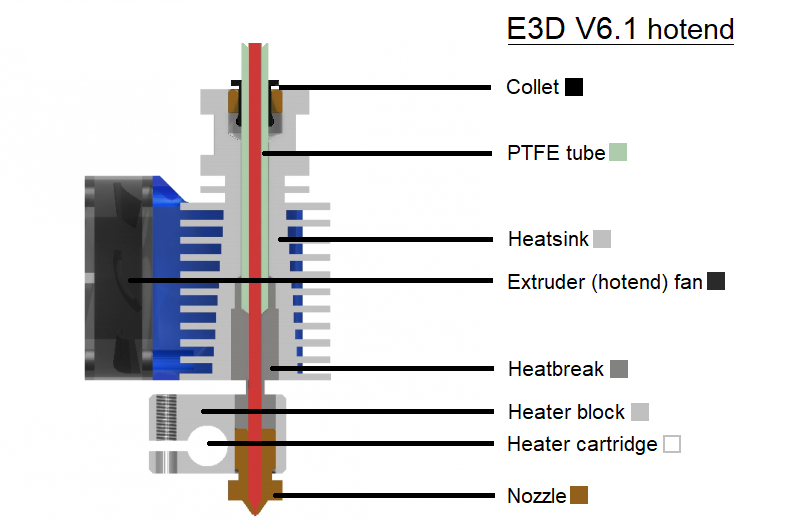
                  Beachten Sie, dass Wärmekriechen nur eine der Möglichkeiten ist, durch die Ihr Hotend verstopfen kann, und meistens ist es nicht die wahrscheinlichste Erklärung. Wir empfehlen Ihnen, unsere Artikel über Hotend-Clogs zu lesen, insbesondere Minderextrusion, Verstofptes Hotend, und Kaltzug.

                  Wie man es beheben kann

                  Im Wesentlichen haben wir es mit einem verstopftem Hotend zu tun, also folgen Sie diesem Leitfaden: beseitigen Sie alle Verstopfungen in Ihrem Hotend oder Ihrer Düse.

                  Häufigste Ursachen:

                  • Die Umgebungstemperatur (Raumtemperatur) liegt über 35°C (30°C für einige Filamente) oder der Drucker befindet sich in einem Gehäuse.
                  Das Wärmekriechen tritt normalerweise beim Drucken mit PLA auf, da es die niedrigste Schmelztemperatur unter den am häufigsten verwendeten Filamenten hat. Das Drucken von PLA in einem vollständig geschlossenen und unbelüfteten Gehäuse führt mit hoher Wahrscheinlichkeit zu Problemen.
                  • Das von Ihnen verwendete Filament enthält Metallpartikel, die die Wärme nach oben leiten.
                  • Die Temperatur am Hotend ist zu hoch eingestellt.
                  • Der Wärmeübergang zwischen der Düse, dem Heatbreak und dem Kühlkörper ist unzureichend.
                  • Es gibt nicht genügend Luftstrom zur Kühlung des Kühlkörpers.
                  • Es strömt nicht genug Filament durch die Düse oder es strömt nicht schnell genug.
                  Das Filament selbst absorbiert Wärme. Wenn es nicht schnell genug extrudiert wird, kann es zum Wärmekriechen beitragen.

                  Wie kann man das verhindern

                  Nachdem Sie das Hotend gereinigt haben, Sehen Sie sich die unten stehende Sammlung von Tipps an, um zu verhindern, dass dieses Problem erneut auftritt.

                  Empfehlenswert: Nachdem Ihr Druck beendet ist, während das Hotend noch heiß ist, entladen Sie das aktuelle Filament. Glücklicherweise erledigt das MMU2S-Upgrade-Kit dies am Ende jedes Druckvorgangs für Sie! Wenn Sie das MMU2S nicht haben, können Sie einfach die ’s “s “Unload” Funktion des Druckers benutzen.

                  Extruder-Baugruppe

                  Lücke zwischen der Düse und dem Heizblock

                  Bei allen zusammengebauten E3D v6.1-Hotends sollte zwischen dem Heizblock und dem Sechskantkopf der Düse ein Spalt von etwa 0,5 mm (0,02 Zoll) vorhanden sein. Auch dies dient der Kontrolle des Wärmeflusses innerhalb des Heizelements. Wenn Sie Ihre Düse in den Heizblock einschrauben, sollten Sie sie bis zum Anschlag anziehen, aber niemals versuchen, sie (über-)festzuziehen, so dass der Düsenkopf den Heizblock berühren würde.

                  Extrudergebläse prüfen

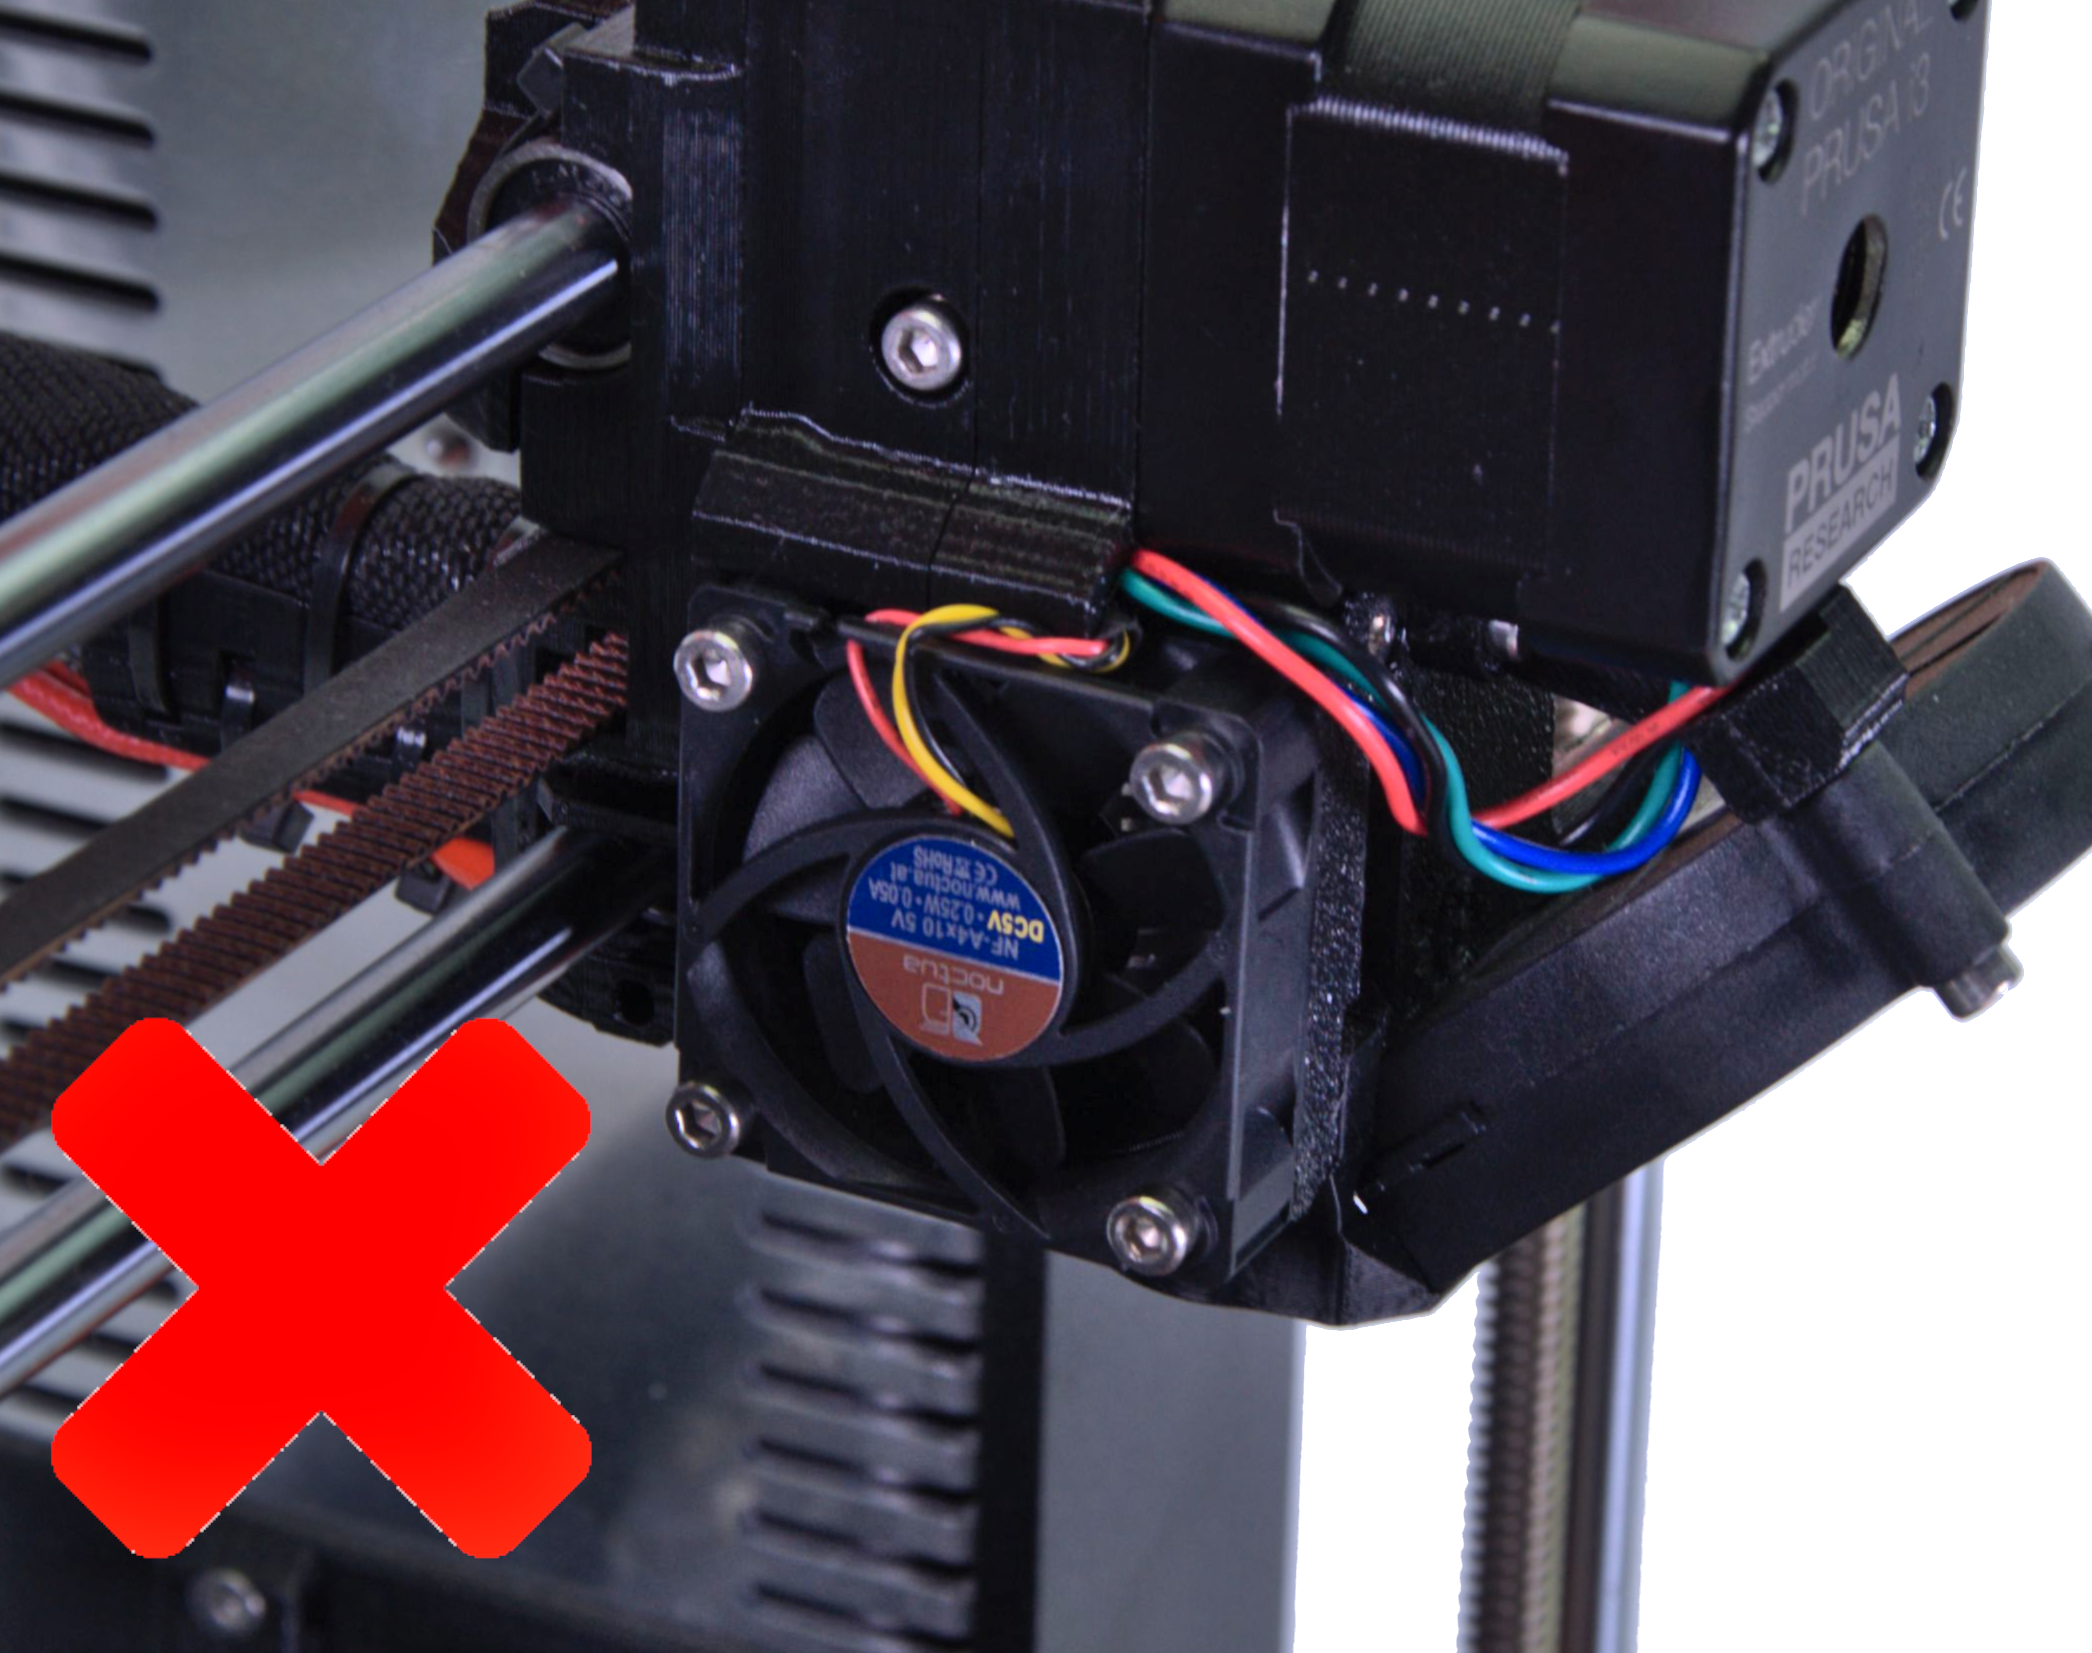
                  Wie Sie sich vorstellen können, muss der Kühlventilator richtig funktionieren, um den Kühlkörper ausreichend zu kühlen. Stellen Sie zunächst sicher, dass Sie nicht den Aufkleber auf dem Lüfter sehen - das würde bedeuten, dass der Lüfter nach hinten montiert ist. Während er sich dreht, muss er Luft nach innen, nicht nach außen drücken.

                  Wenn der Lüfter korrekt montiert ist, können Sie überprüfen, ob er schnell genug dreht. Navigieren Sie während des Drucks zu LCD-Menü -> Support -> Extruder-Info -> Lüftergeschwindigkeit. Der Drehzahlwert für den Düsenventilator sollte zwischen 4000 und 4400 liegen.
                  Spannung der Umlenkrolle und Bondtech-Getriebe

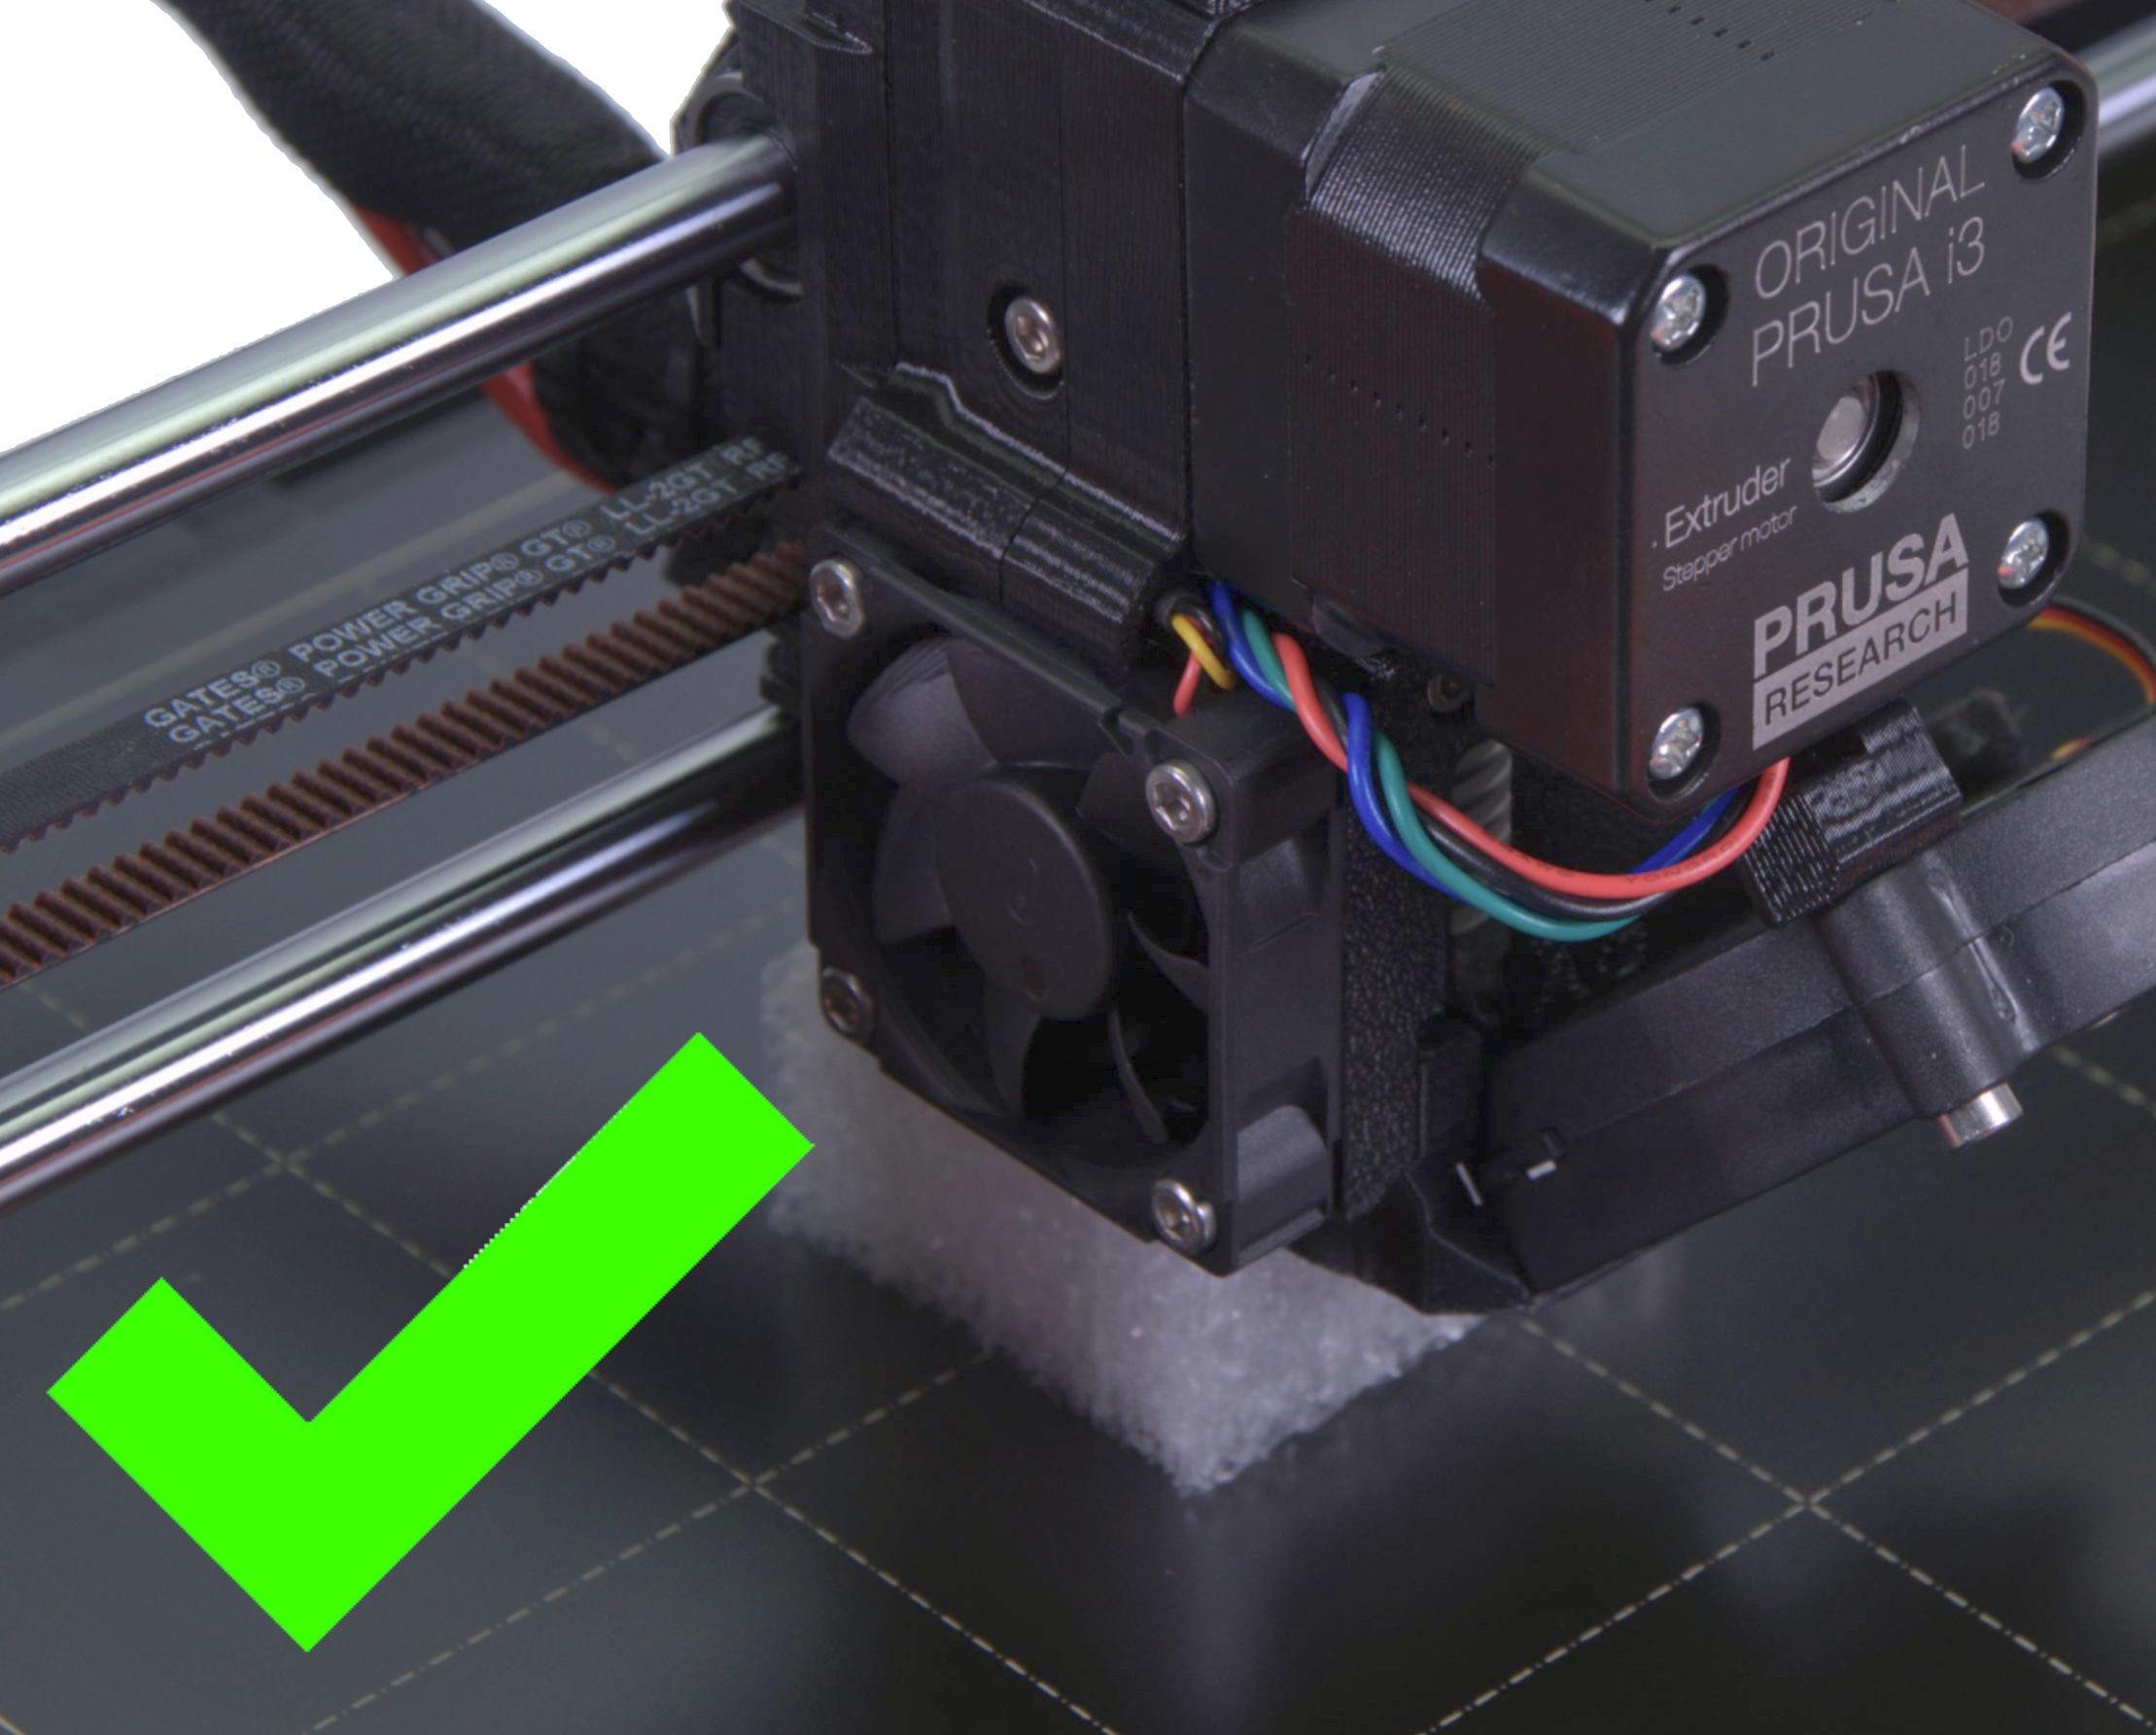
                  Zu wenig oder zu viel Spannung an der Extruder-Rollenfeder kann ebenfalls Probleme bei der Filament-Extrusion verursachen. Wenn die Spanrollenschraube zu locker ist, können die Zahnräder das Filament nicht greifen und der Motor kann zu springen beginnen. Wenn die Spannschraube zu fest angezogen ist, können die Zähne auf den Zahnrädern das Filament schleifen und sich zusetzen - stellen Sie immer sicher, dass die Zahnräder sauber sind.

                  Der Kopf der Spannschraube muss auf den Extruderkörper ausgerichtet sein (siehe Fotos oben). Im Falle des MK2/S befinden sich die Zugfedern an der Außenseite des Extruders. Die Länge der zusammengedrückten Zugfedern sollte 13 mm betragen.

                  Vergewissern Sie sich, dass der Kühlkörper staubfrei ist

                  Die Aufgabe des Kühlkörpers ist zu verhindern, dass die Temperatur entlang des Filamentweges zu stark ansteigt. Nach vielen Stunden des Druckens können die Lamellen des Kühlkörpers Feinstaub akkumulieren, was die Effektivität des Kühlkörpers bei der Wärmeableitung verringert. Eine einfache Möglichkeit, dies zu beheben, besteht darin, das Kühlgebläse des Hotends (das quadratische Gebläse auf der linken Seite des Extruders) zu entfernen und den Staub mit Druckluft aus der Dose wegzublasen. Dabei den Staub auch vom Gebläse selbst wegblasen.

                  Prüfen Sie, ob der PTFE-Schlauch vollständig in das Hotend eingeführt ist

                  Es ist sehr wichtig, sicherzustellen, dass der PTFE-Schlauch im Inneren des Hotends bündig mit der Kante des Heatbreaks abschließt. Wenn Sie den PTFE-Schlauch vor kurzem aus dem Kühlkörper herausgenommen haben, ist es immer ratsam, zu überprüfen, ob der PTFE-Schlauch sicher an seinem Platz sitzt und sich nicht auf und ab bewegt. Glücklicherweise haben wir dafür eine Anleitung hier.

                  Hinzufügen der Wärmeleitpaste zum Heatbreak

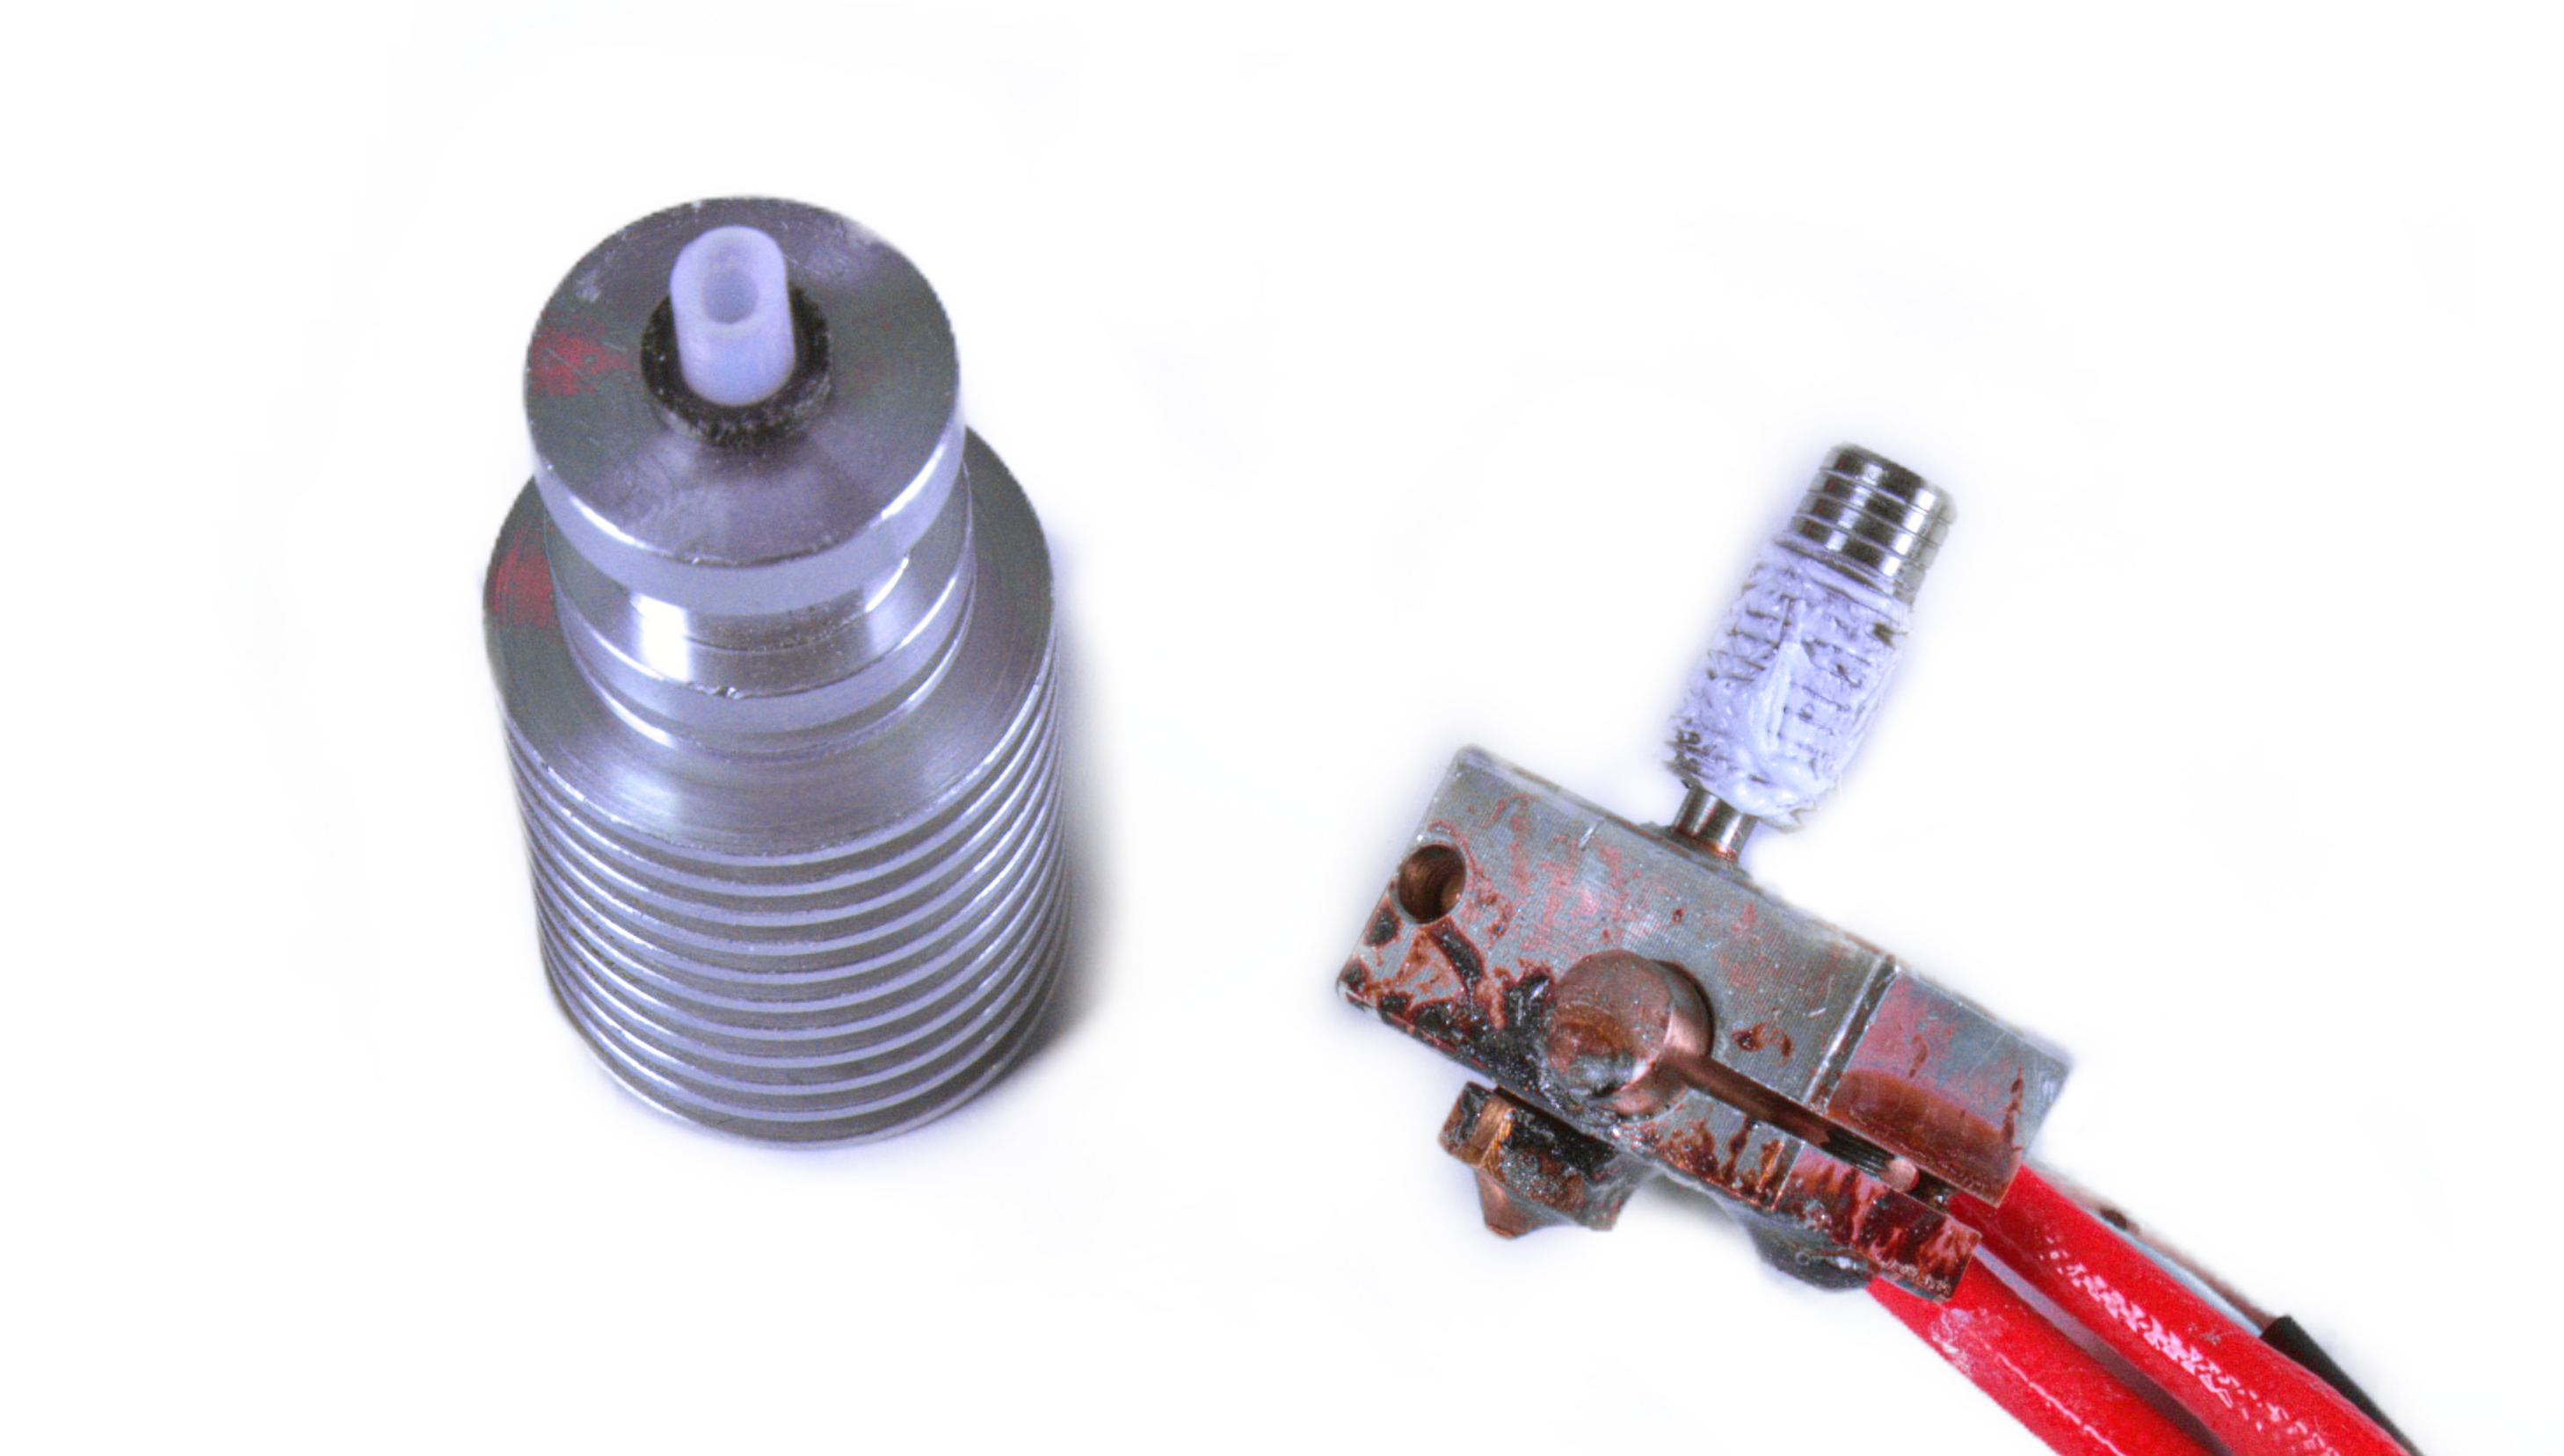
                  Besonders wenn Sie das Hotend auseinandernehmen, um es zu reinigen, vergessen Sie nicht, vor dem Zusammenbau des Hotends etwas Wärmeleitpaste auf das Gewinde, das mit dem Kühlkörper in Kontakt steht, aufzutragen (dieselbe Art von Wärmeleitpaste, die für Computerprozessoren verwendet wird). Sie können die Paste über unseren E-Shop beziehen, oder eine ähnlich hochwertige gemeine Wärmeleitpaste sollte den Zweck erfüllen. So sollte Ihr Heatbreak mit genügend Wärmeleitpaste aussehen. Siehe dieser Leitfaden (für MK3S/MK2.5S/MMU2S. Für MK3/MK2.5 gibt es eine separate Anleitung) für weitere Informationen über die Demontage des Extruders und des Hotends.
                  Druckeinstellungen

                  Senken der Heizbetttemperatur

                  Die vom Heizbett aufsteigende Wärme kann zur Überhitzung der Extruderteile beitragen. Speziell (aber nicht nur) für einen PLA-Druck können Sie die Heizbetttemperatur im Prusa Slicer um 5 oder 10 Grad absenken. Im PrusaSlicer können Sie zu Filament-Einstellungen -> Filament gehen und die Temperatur im Feld Temperatur °C ändern.

                  Sie können dies auch während des Drucks tun, im LCD-Menü -> Tune -> Bett (und ändern Sie den Wert durch Drehen des Knopfes), aber in diesem Fall tun Sie es nur, bevor die erste Schicht fertig ist, sonst kann die plötzliche Temperaturänderung den Druck verformen.

                  Wenn Sie nach dem Absenken der Betttemperatur Probleme mit Verzug oder Betthaftung haben, verwenden Sie die Funktion Rand in PrusaSlicer.

                  Schichthöhe erhöhen

                  Das Drucken mit dünnen Schichten verbraucht sehr wenig Filament auf einmal, so dass nicht viel Filament durch die Düse strömt, wodurch sich die Wärme im Extruder nach oben bewegen kann. Ein einfach zu testender Trick besteht darin, mit Schichthöhen von z.B. 0,15mm oder 0,20mm zu drucken. Wenn Sie keinen besonders detaillierten Druck benötigen, wählen Sie dickere Schichten.

                  Druckgeschwindigkeit erhöhen

                  Ein langsamer Druck kann beim Drucken mit dünnen Schichten aus dem gleichen Grund ein Wärmekriechen verursachen. Eine Erhöhung der Druckgeschwindigkeit um 10% kann helfen, wir empfehlen jedoch, die Geschwindigkeiten von 200mm/s für die Infill-Druckgeschwindigkeit bei Schichten von 0,20mm und darunter nicht zu überschreiten.

                  Vor der Änderung der Geschwindigkeitseinstellungen im PrusaSlicer testen Sie die Geschwindigkeitsänderungen, indem Sie zuerst den LCD-Knopf drehen.
                  War dieser Artikel hilfreich?
                  Diese Aktion ist nur für registrierte Benutzer verfügbar. Bitte anmelden.
                  Einloggen  um einen Kommentar zu schreiben
                  Keine Kommentare

                  Themen

                  • Fehlerbehebung
                    • Drucker-Fehlerbehebung
                      • Durchgebrannte Sicherung (MK3/MK3S/MK3S+)
                      • Extrusion mitten im Druck gestoppt (Wärmekriechen)
                      • Spaghetti Monster
                      • Extruder Blob
                      • Verstopfte Düse/Hotend (MK3.5/S, MK3S+, MK2.5S)
                      • Extrudergeräusche
                      • Filament wird nicht geladen
                      • Verstellter PINDA Sensor (MK2/S)
                      • Drucklüfter dreht sich nicht
                      • Hotend Lüfter dreht sich nicht
                      • Heizbett heizt sich nicht richtig auf
                      • P.I.N.D.A./SuperPINDA-Sensorprüfung
                      • SD-Karte funktioniert nicht
                      • LCD-Bildschirm funktioniert nicht
                      • Der Drucker lässt sich nicht einschalten oder schaltet sich ständig aus
                      • Durchgebrannte Sicherung (MK2S/MK2.5/MK2.5S)
                      • MK3S fordert weiterhin zum Filamentwechsel auf
                      • Vibrationen beim Drucken (MK3S+/MK2.5S)
                      • Werkseinstellung (MK2S/MK2.5S/MK3S)
                      • Firmware-Aktualisierung Probleme (MK2.5S/MK3S+/MMU2S/MMU3)
                      • Düse krachte in das Heizbett
                      • Externer SPI-Flash W25X20CL/xFLASH antwortet nicht - Fehler
                      • Fehlerbehebung beim IR-Filamentsensor (MK2.5S, MK3S)
                      • Fehlschlagende Z-Kalibrierung (MK3S/MK2.5S)
                      • Prüfung der Umgebungstemperatur (MK3/MK3S)
                      • PrusaLink Fehlerbehebung
                      • Verheddertes Filament
                      • SD-Karten und USB-Sticks
                    • Diagnose
                    • Druckqualität-Fehlerbehebung
                    • QR Fehlercodes
                    • Druck von Fehlermeldungen