Prusa
  • SHOP
    • Neueste Produkte
    NACH KATEGORIE
    • 3D-Druckerneu
    • 3D-Drucker-Upgradesneu
    • Materialien
    • Zubehör
    • Ersatzteile
    • Kurse
    • Fanartikel
    • Fordern Sie ein Angebot an
    SCHNELLE LINKS
    • Versand & Lieferung
    • Rücksendungen & Erstattungen
    • Zahlung & Finanzierung
    • Garantie
    • Mehrwertsteuer & Zollgebühren
    • FAQ

    0 Artikel im WarenkorbArtikel im Warenkorb

    Ihr Warenkorb ist leer

    Zum Warenkorb3D-Drucker kaufen

    Mein Profil

    Anmelden für Bestellungen und gespeicherte Artikel

    Mein Profil

    Angemeldet als

    • Bestellungen
    • Abmelden
  • 3D-DRUCK
    • 3D-Druck entdecken
    FÜR EINSTEIGER
    • 3D-Druck 1x1
    • Wie FDM-Druck funktioniert
    • Ihren ersten Drucker kaufen
    • 3D-Modellkatalog
    NACH ANWENDUNG
    • Schnelles Prototyping
    • Fertigung
    • Ingenieurwesen
    • Forschung
    • Kunst & Design
    TIEFER GEHEN
    • Material-Leitfaden
    • Kurse
    • Webinare
    • Fallstudien
    • Kundenspezifischer 3D-Druck
  • 3D-DRUCKER
    • Alle 3D-Drucker
    für
    • Zuhause oder GarageBastler, Tüftler und Heimdrucker
    • GewerbeInhouse-Produktion für kleine Teams
    • UnternehmenFlotten, Sicherheit und Skalierung
    • Welcher Prusa ist der richtige für mich
    SHOP & DURCHSUCHEN
    • CORE One+neu
    • CORE One+ INDXneu
    • CORE One L+neu
    • CORE One L+ INDXneu
    • XL+neu
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    MEHR ÜBER DRUCKER
    • Teile & Upgradesneu
    • Ersatzteile
    • Kritische Infrastruktur
    • Fallstudien
    • Signature Oak
    • Bausätze
  • MATERIALIEN
    • Alle Materialien
    NACH VERWENDUNG
    • Alltag & Design
    • Funktionale Technik
    • Verbundwerkstoffe
    • Pro Spezialitäten
    • SLA-Harze
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    MEHR MATERIALIEN
    • Material-Leitfaden
    • Wir stellen Materialien im eigenen Haus her
    • Nachhaltigkeit
    • Im Shop bestellen
  • SOFTWARE
    • Alle Software
    DRUCK VORBEREITEN
    • PrusaSlicer 3.0neu
    DRUCKEN & ÜBERWACHEN
    • Prusa Connect
    • EasyPrint
    • iOS & Android App
    • Prusa Farm
    ERSTE SCHRITTE
    • Herunterladen & installieren
    • Wissensdatenbank
    MEHR SOFTWARE
    • 3D-Modellkatalog
  • SUPPORT
    • Supportmöglichkeiten
    ANTWORTEN FINDEN
    • Wissensdatenbank
    • Fehlerbehebung
    • Kurse
    • Webinare
    HILFE ERHALTEN
    • Kontaktieren Sie uns
    • Live-Chat
    • Versand & Lieferung
    • Garantie
    • Rücksendungen & Erstattungen
    • Service & Ersatzteile
    • Service & Reparatur
    COMMUNITY
    • Forum
    • Reddit
    • Printables
  • TRUST CENTER
    • Trust Center Übersicht
    NACH THEMA
    • DSGVO
    • Zertifikate
    • Sicherheit
    • Compliance
    VERPFLICHTUNGEN
    • Nachhaltigkeitsbericht
    SPRECHEN SIE MIT UNS
    • Sicherheitsteam kontaktieren
  • UNTERNEHMEN
    • Über Prusa
    LERNEN SIE UNS KENNEN
    • Unsere Story
    • Wie wir Drucker herstellen
    • Open Source
    • Marken- & Medienkit
    NEWS
    • Blog
    • Newsroom
    • Veranstaltungen
    VERTRAUEN & PARTNER
    • Nachhaltigkeit
    • Wiederverkäufer & Distributoren
    • Affiliate-Programm
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Angemeldet als

    • Bestellungen
    • Adresse
    • Bei Verfügbarkeit benachrichtigen
    • Meine Kurse
    • Abonnement
    • Konto bearbeiten
    • Abmelden

Anmelden für Bestellungen und gespeicherte Artikel

Angemeldet als
  • Bestellungen
  • Adresse
  • Bei Verfügbarkeit benachrichtigen
  • Meine Kurse
  • Abonnement
  • Konto bearbeiten
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Shop

0 Artikel im WarenkorbArtikel im Warenkorb

Ihr Warenkorb ist leer

Zum Warenkorb3D-Drucker kaufen

Mein Profil

Anmelden für Bestellungen und gespeicherte Artikel

Mein Profil

Angemeldet als

  • Bestellungen
  • Abmelden
SHOP
  • Neueste Produkte
NACH KATEGORIE
  • 3D-Druckerneu
  • 3D-Drucker-Upgradesneu
  • Materialien
  • Zubehör
  • Ersatzteile
  • Kurse
  • Fanartikel
  • Fordern Sie ein Angebot an
SCHNELLE LINKS
  • Versand & Lieferung
  • Rücksendungen & Erstattungen
  • Zahlung & Finanzierung
  • Garantie
  • Mehrwertsteuer & Zollgebühren
  • FAQ

Empfohlene Produkte

    Beliebte Kategorien

      Beliebte Suchanfragen

        Artikel

          Blog

            Produkte

              Kategorien

                Suchvorschläge

                  Suche läuft…
                  Keine Ergebnisse
                  Etwas ist schiefgelaufen.
                  ↑↓ Auswählen↵ ÖffnenEsc Suche schließen
                  1. Support
                  2. Drucker-Fehlerbehebung
                  3. Verstopftes Hotend (MK4)
                   

                  Inhalt

                  • Wie erkennt man eine verstopfte Düse?
                  • Wie kann man einen verstopften Drucker reparieren?
                  • Vorgänge, die eine Düsenbeheizung erfordern
                  • Vorbeugung

                  Blog

                  • Prusament-Pellets: Rohstoffchargen für den großformatigen 3D-Druck oder für die Forschung und Entwicklung im Bereich der Polymertechnik in kleinem Maßstab
                  • Drucken Sie farbenfrohe und leuchtende Halloween-Dekorationen mit unserem gruseligen Angebot
                  • Factorio ist nun bei Printables

                  Newsletter

                  Melden Sie sich an und erhalten Sie unseren monatlichen Schwung an nützlichen Informationen über neue Firmware, neue PrusaSlicer-Versionen und allgemeine Tipps für 3D-Druckprojekte.

                  Durch Anklicken erklären Sie sich damit einverstanden, unseren Newsletter zu erhalten.

                  Diese Website ist durch reCAPTCHA Enterprise geschützt und es gelten die Google Datenschutzbestimmungen und Dienstleistungsbedingungen.

                  Heavy Duty Keyboard Holder (No Supports)
                  E-Shop
                  • 3D Drucker
                  • Drucker Upgrades
                  • Filamente
                  • Zubehör
                  • Prusa Fanartikel
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • 3D-Modelle
                  • Store
                  • Clubs
                  • 3D-Design-Wettbewerbe
                  • Brands
                  Community
                  • Weltkarte
                  • Forum
                  • Nutzergruppen
                  • Veranstaltungen
                  Hilfe
                  • Prusa Hilfe
                  • Prusa Academy
                  • 3D-Druck Rechner
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Treiber und Software
                  Unternehmen
                  • Über uns
                  • Blog
                  • Offizielle Prusa-Vertriebspartner
                  • Kontakt
                  • Zertifiziert nach den Normen ISO 9001, ISO 14001 und ISO 45001
                  • Allgemeine Geschäftsbedingungen
                  • Allgemeine Geschäfts- und Nutzungsbedingungen für die PRUSA-Websites
                  • Datenschutzerklärung
                  • Informationen über Cookies
                  • Richtlinie für Kundenbeschwerden
                  • Webseiten Status Seite
                  • Cookie Einstellungen
                  Prusa
                  • Allgemeine Geschäftsbedingungen
                  • Allgemeine Geschäfts- und Nutzungsbedingungen für die PRUSA-Websites
                  • Datenschutzerklärung
                  • Informationen über Cookies
                  • Richtlinie für Kundenbeschwerden
                  • Webseiten Status Seite
                  • Cookie Einstellungen

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® UND PRUSAMENT® sind eingetragene Marken von Prusa Development a.s., die von Prusa Research a.s. unter Lizenz von Prusa Development a.s. verwendet werden.

                  Verstopftes Hotend (MK4)

                  Relevant für

                  XL
                  MK4 family
                  MK3.9 family
                  CORE One family
                  CORE One+
                  2 Kommentare
                  Artikel ist auch in folgenden Sprachen verfügbar
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Eine verstopfte Düse ist ein mögliches Problem bei FFF/FDM-Druckern. Wenn es keine Probleme gibt, wird das Filament in das Hotend geschoben, geschmolzen und dann durch die Düse extrudiert. Wenn die Düse jedoch beschädigt ist oder das Filament Verunreinigungen enthält, kann es im Hotend stecken bleiben und den Drucker verstopfen.

                  Wie erkennt man eine verstopfte Düse?

                  Visuelle Prüfung

                  • Erreicht das Filament die Düse? Prüfen Sie, ob das Filament am Nextruder-Zahnrad vorbeiläuft.
                  • Kommt das Filament aus der Düse? Achten Sie beim Laden des Filaments darauf.
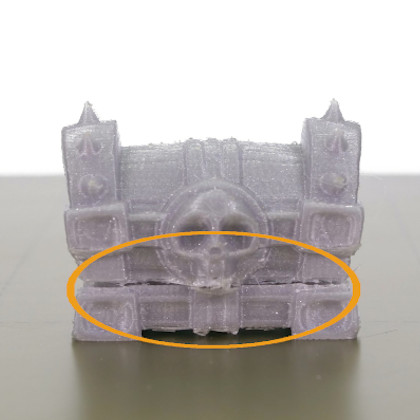
                  • Partielle Verstopfung - Lücken und fehlende Schichten
                  • Teilweise Verstopfung - Filament rollt sich auf und klebt an der Düse

                  Soundcheck

                  Überprüfen Sie, ob der Extruder Klickgeräusche von sich gibt
                  • Wenn ein lautes Klickgeräusch zu hören ist, deutet dies höchstwahrscheinlich darauf hin, dass die Düse verstopft oder verformt ist
                  • Wenn ein leichtes Klickgeräusch zu hören ist, kann dies höchstwahrscheinlich auf das Getriebe hindeuten

                  Teilweise Verstopfung

                  Manchmal ist die Verstopfung nur teilweise, d.h. der Drucker kann zwar etwas Filament durchdrücken, aber es reicht nicht aus, um das Objekt richtig zu drucken, was zu sichtbaren Lücken und fehlenden Schichten führt. Ein frühes Anzeichen für eine verstopfte Düse ist, dass das Filament nicht gleichmäßig extrudiert wird, sich aufrollt und an der Düse klebt.

                  Extruder-Klicken

                  Das Hotend oder die Düse ist teilweise oder vollständig verstopft und der innere Widerstand gegen den Fluss des Filaments ist größer als das, was der Antrieb schieben kann. Infolgedessen springen die Zahnräder, was zu dem "klickenden" Geräusch und in den meisten Fällen auch zum Abschleifen des Filaments führt.

                  Wie kann man einen verstopften Drucker reparieren? 

                  Die Wahl der richtigen Methode hängt davon ab, ob Sie das Filament zumindest teilweise laden/entladen können oder ob der Drucker vollständig verstopft ist und sich weigert, das Filament auch nur ein wenig zu bewegen.

                  Bevor Sie mit der Reparatur des Druckers beginnen, versuchen Sie, das Filament zu entladen und vollständig zu entfernen. Wenn Sie dazu nicht in der Lage sind, könnte das ein Hinweis auf ein ernsteres Problem sein, aber wir werden uns auch mit diesem Problem befassen.

                  Bewegen Sie außerdem den Extruder über LCD-Menü -> Einstellungen -> Achse bewegen -> Z-Achse oder durch langes Drücken des Bedienknopfes nach oben. So erhalten Sie besseren Zugang zu den verstopften Teilen.

                  Extruder Spannschrauben

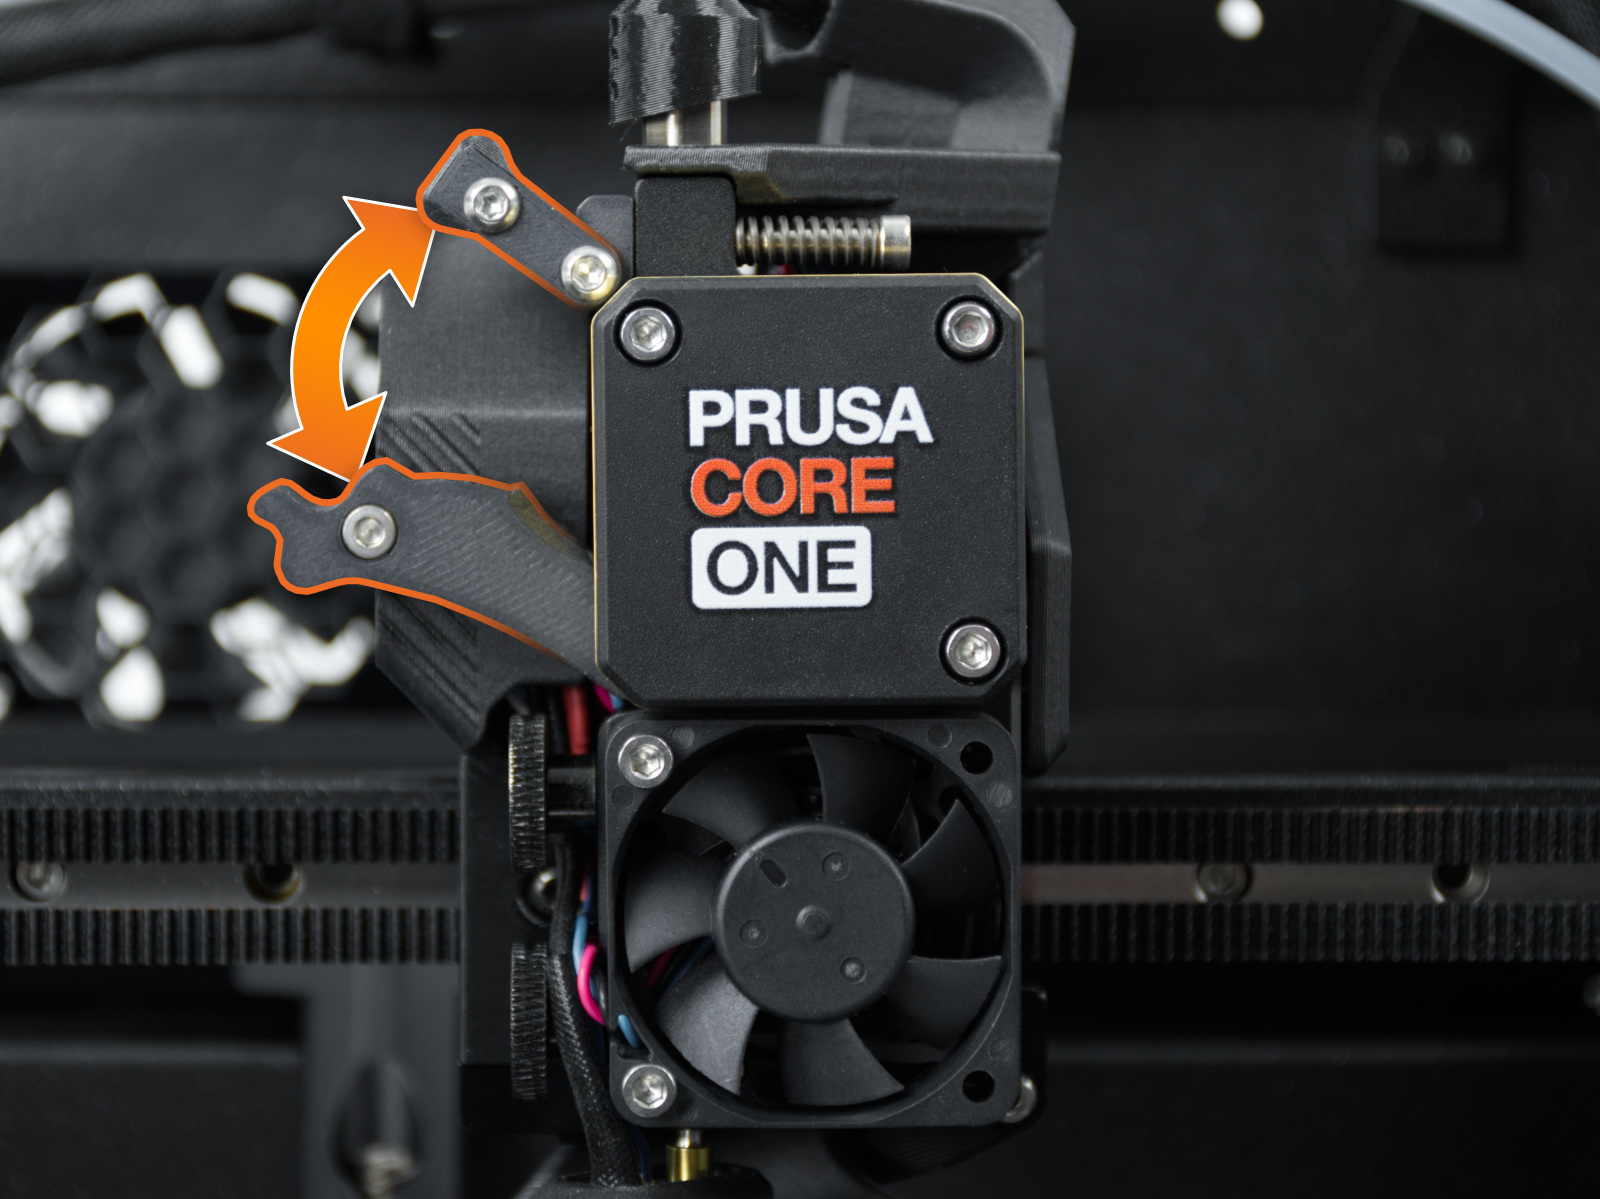
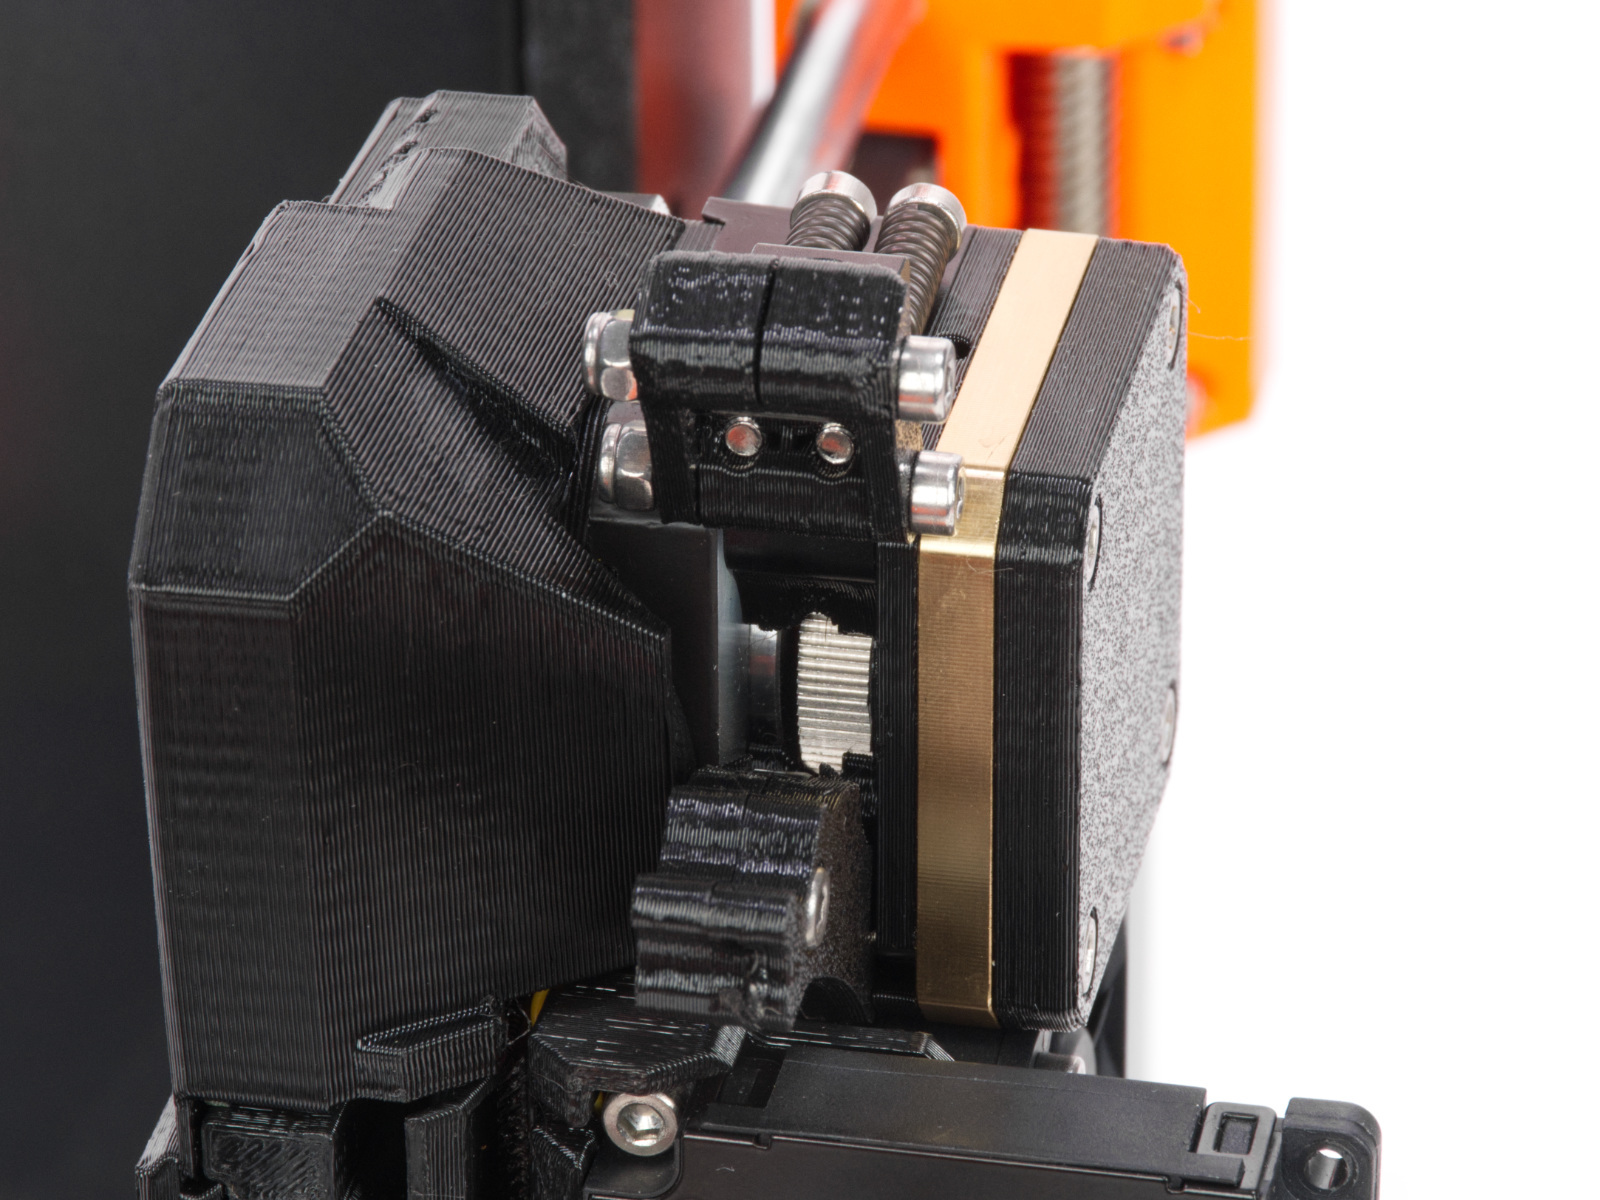
                  Der Extruder verfügt über zwei Spannschrauben, um den richtigen Abstand zwischen dem Getriebe und den beiden angetriebenen Zahnrädern einzustellen. Diese sind werksseitig auf die optimale Position eingestellt.

                  Im Falle eines Eingriffs an diesem Teil können Sie die Spannschrauben auf ihre optimale Position einstellen: Die Spitzen der Schrauben müssen mit der vorderen Fläche der Spannmutter ausgerichtet sein.

                  Sollte das Filament bei dieser Überprüfung abbrechen, überprüfen Sie den Bereich neben dem Getriebe und an der Oberseite des Düsenrohrs, um festzustellen, ob Filament aus dem Rohr herausragt. Ist dies der Fall, sollten Sie in Betracht ziehen, direkt zu der im Abschnitt Filament mit einer Zange herausziehen beschriebenen Vorgehensweise überzugehen.
                  Zahnräder

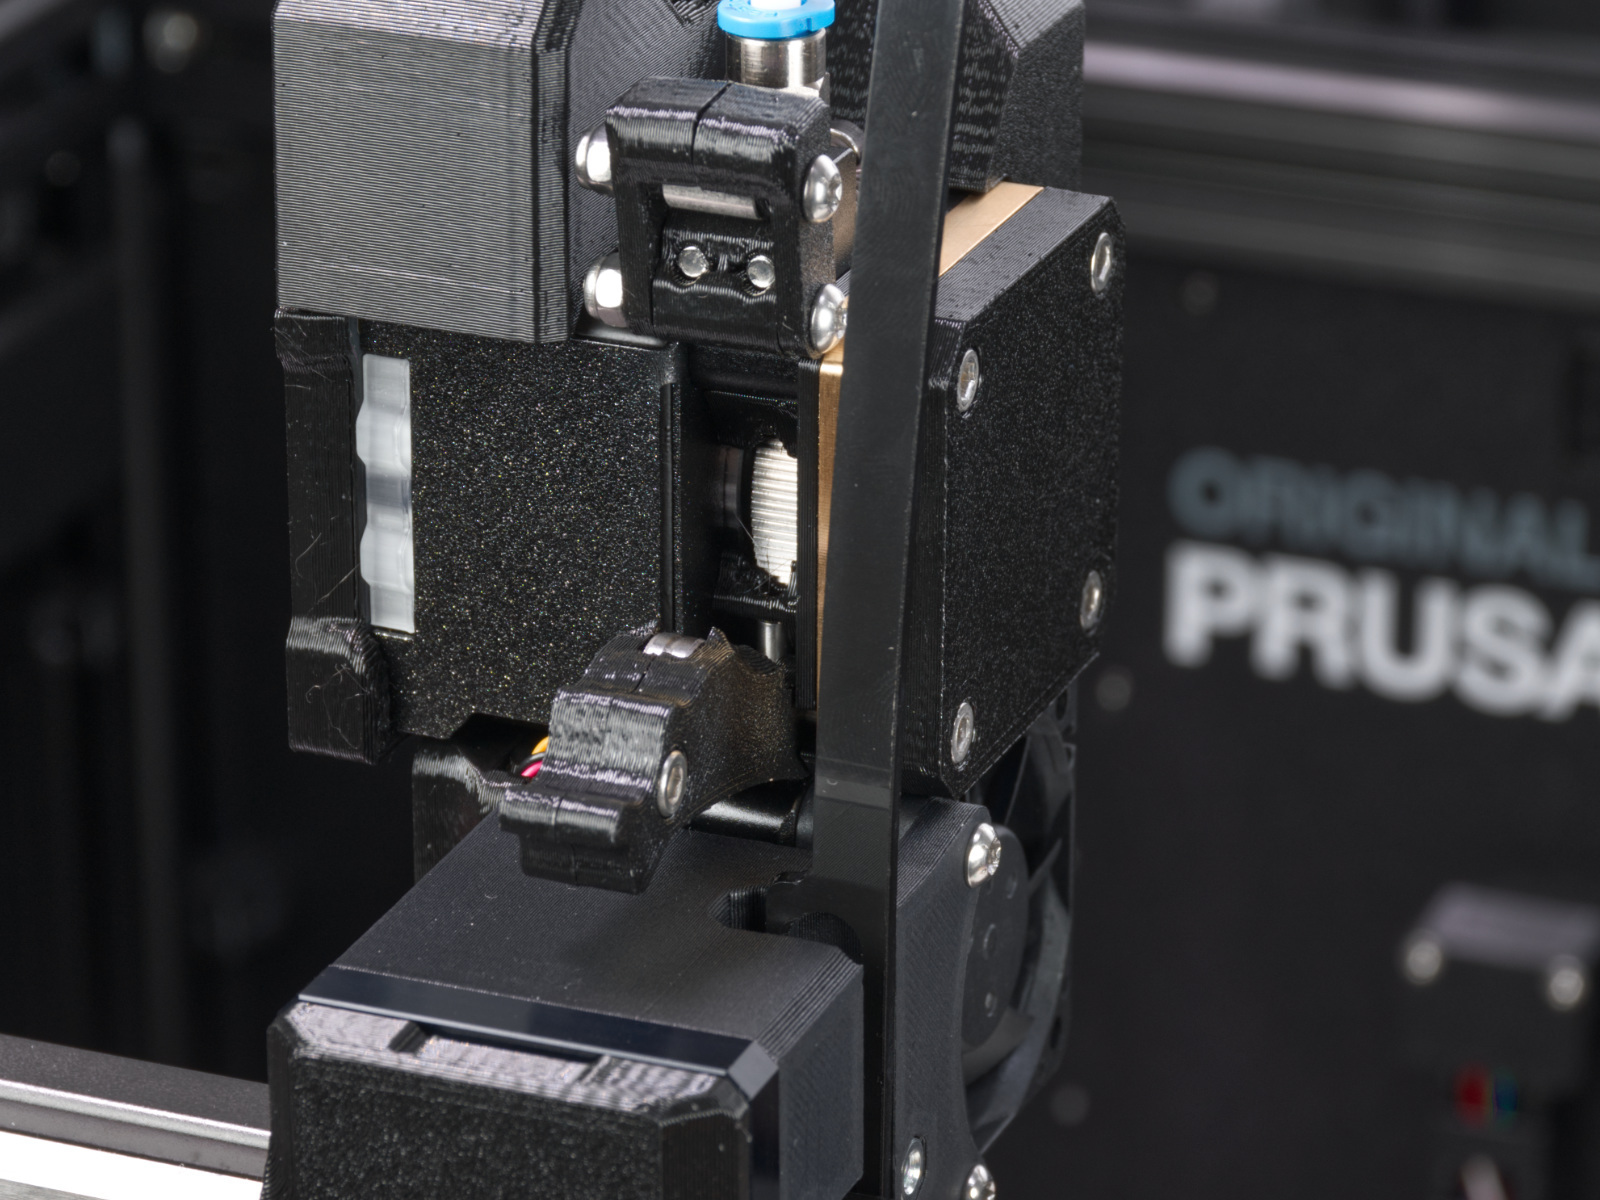
                  Mit der Zeit können sich in den Rillen des Zuführungsgetriebes Ablagerungen von Filamentresten bilden, die dann zu einem unzureichenden Extrudieren des Filaments führen. Öffnen Sie den Extruder, indem Sie die Spannmutter anheben und dann die Leerlaufwelle bewegen. Sie können den Schmutz mit Druckluft wegblasen oder eine Messingbürste oder einen gewöhnlichen Zahnstocher verwenden. Verwenden Sie die Zugangsöffnung an der Seite des Extruders. 

                  Überprüfen Sie den Nextruder-Motor

                  Bei diesem Vorgang muss das Getriebe zerlegt werden.

                  Stellen Sie beim XL sicher, dass die Firmware-Version 6.4.1 oder höher ist, um über das Druckermenü Zugriff auf den erforderlichen Vorgang zur Ausrichtung des Getriebes zu erhalten. Bei anderen Nextruder-Druckern ist dieser Vorgang bei allen Firmware-Versionen verfügbar.

                  Stellen Sie sicher, dass der Drucker abgekühlt und ausgeschaltet ist und dass Sie über den PG-Montageadapter verfügen, bevor Sie mit dem folgenden Vorgang fortfahren. Falls Sie diesen nicht besitzen, können Sie ihn in unserem E-Shop erwerben oder ihn mithilfe der unten stehenden Dateien drucken, je nachdem, welchen Drucker Sie verwenden.
                  Das Bauteil hilft beim Zusammenbau des Getriebes, insbesondere wenn es nicht gelingt, die Getriebeabdeckung und das Getriebe in einem Stück zu entfernen.
                  PG-assembly-adapter E-Shop Seite
                  PG-assembly-adapter gedruckt mit CORE One, MK4/S, MK3.9/S, XL
                  PG-assembly-adapter gedruckt mit MK3/S/+, MK3.5/S

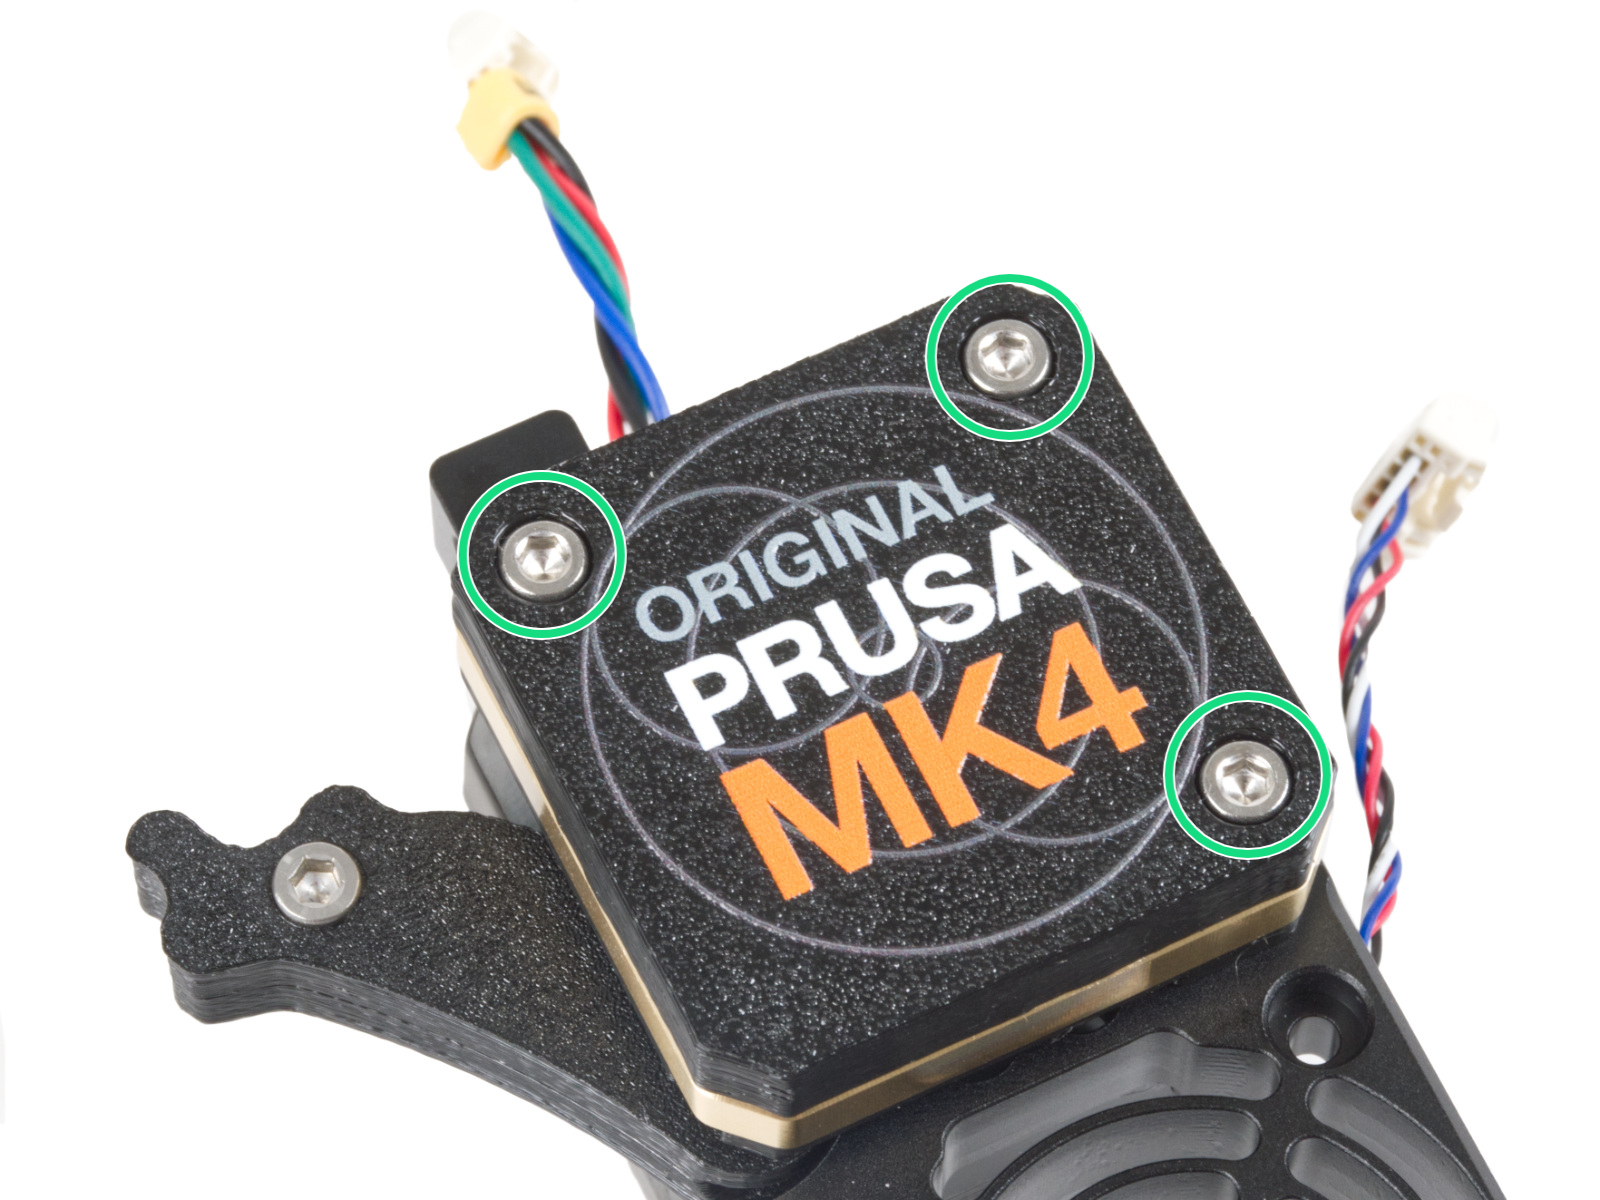
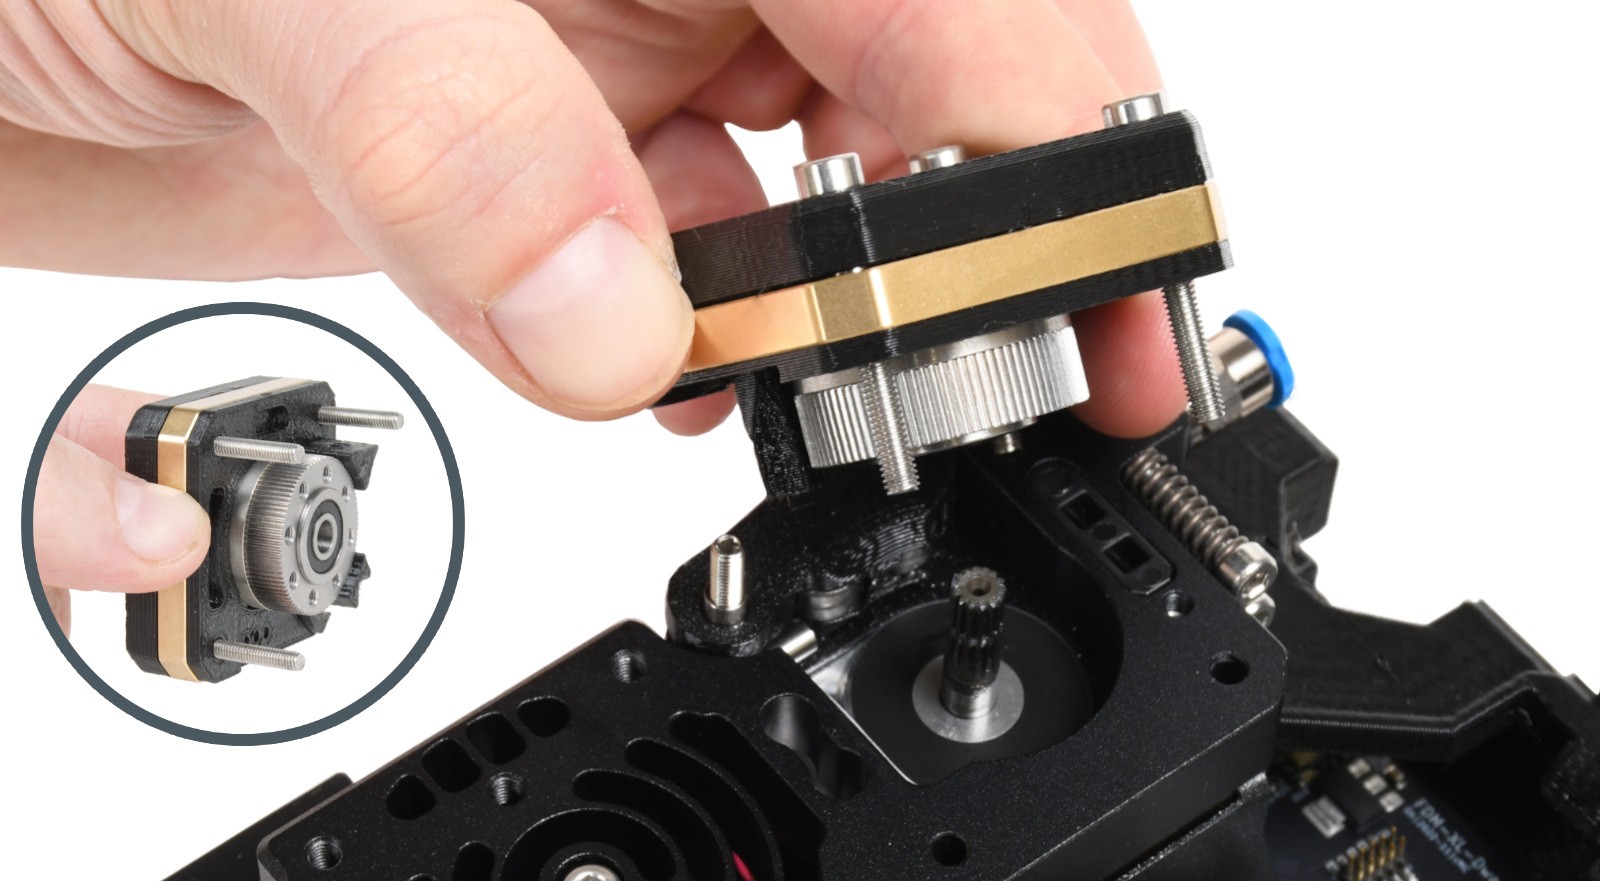
                  Entfernen Sie das PG-case zusammen mit dem PG-Ring, dem Getriebe und der Main-Plate. Entfernen Sie alle diese Teile als eine Einheit.

                  Drehen Sie die Motorwelle des Nextruders von Hand mit den Fingern. Prüfen Sie den Widerstand: Die Welle sollte sich relativ leichtgängig drehen, mit einem leichten, aber gleichmäßigen Widerstand.

                  Sollten Sie starken Widerstand, ein Hängenbleiben oder ein knirschendes Gefühl spüren, befinden sich möglicherweise Fremdkörper tief in den Zahnrädern des Getriebes, ist ein Zahnrad verschlissen oder liegt ein mechanischer Defekt im Motor vor.
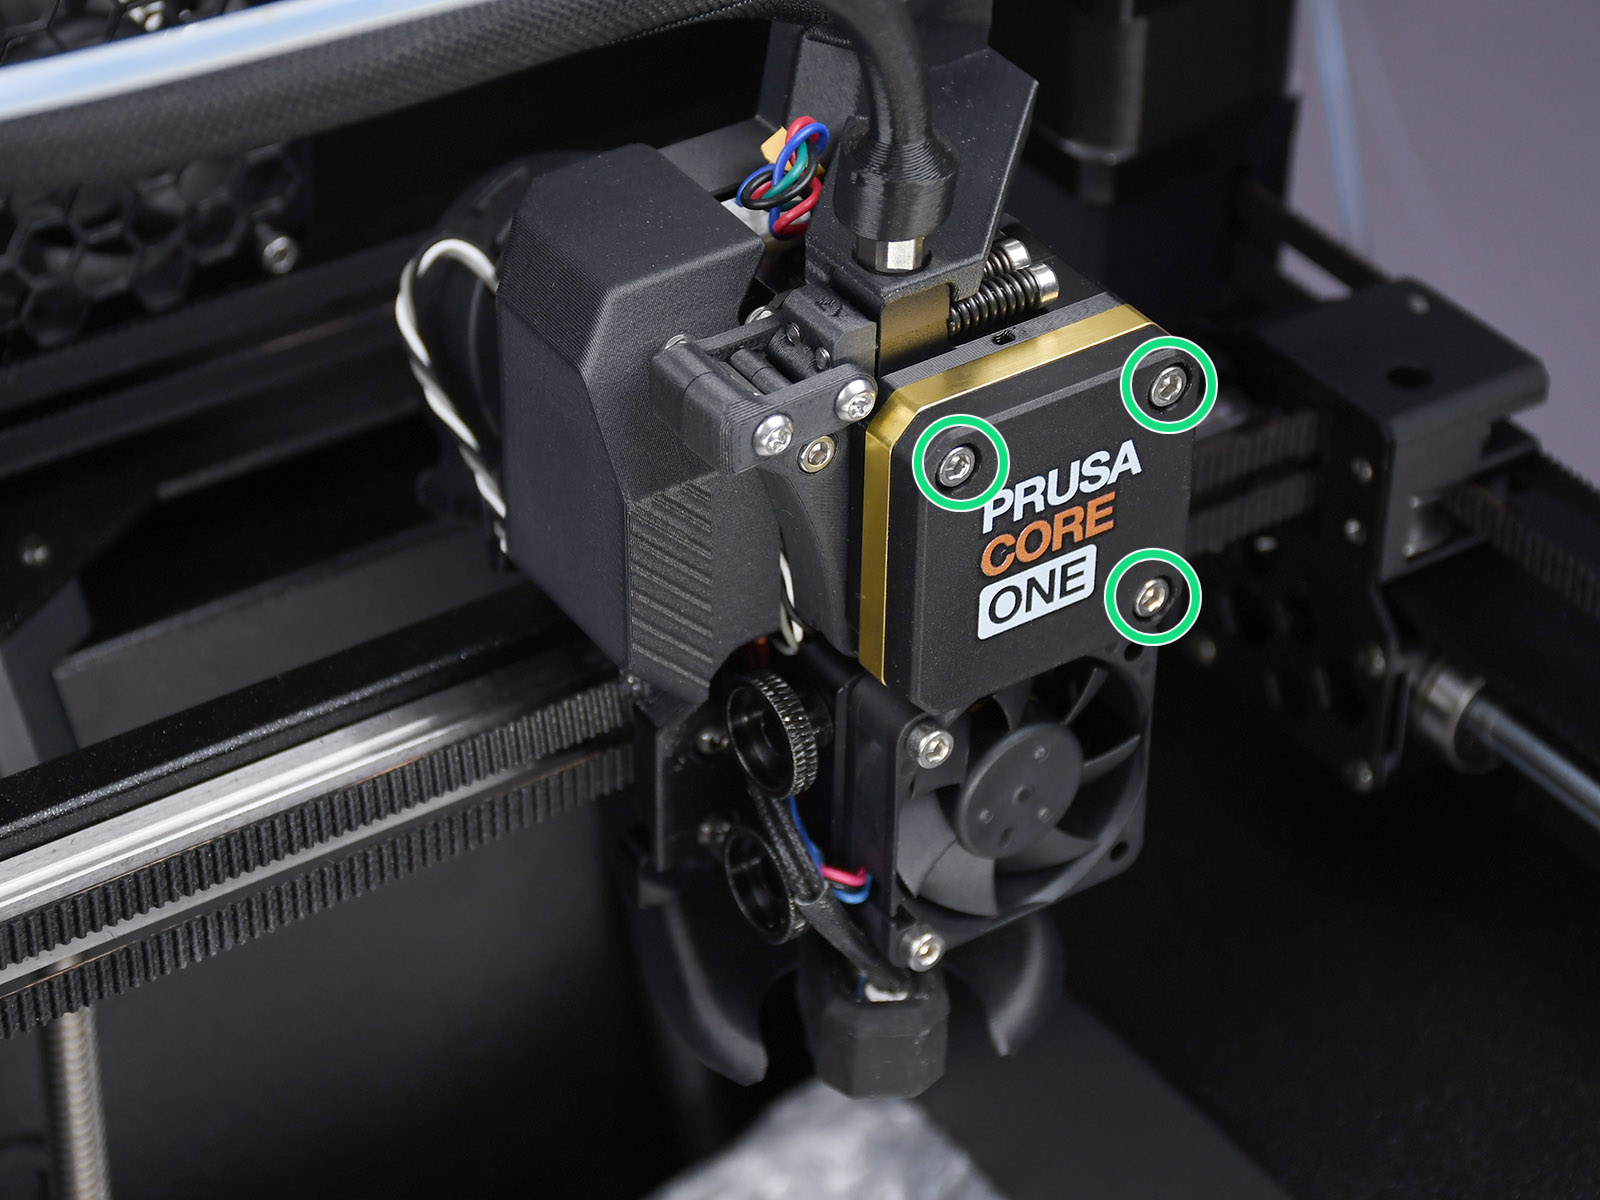
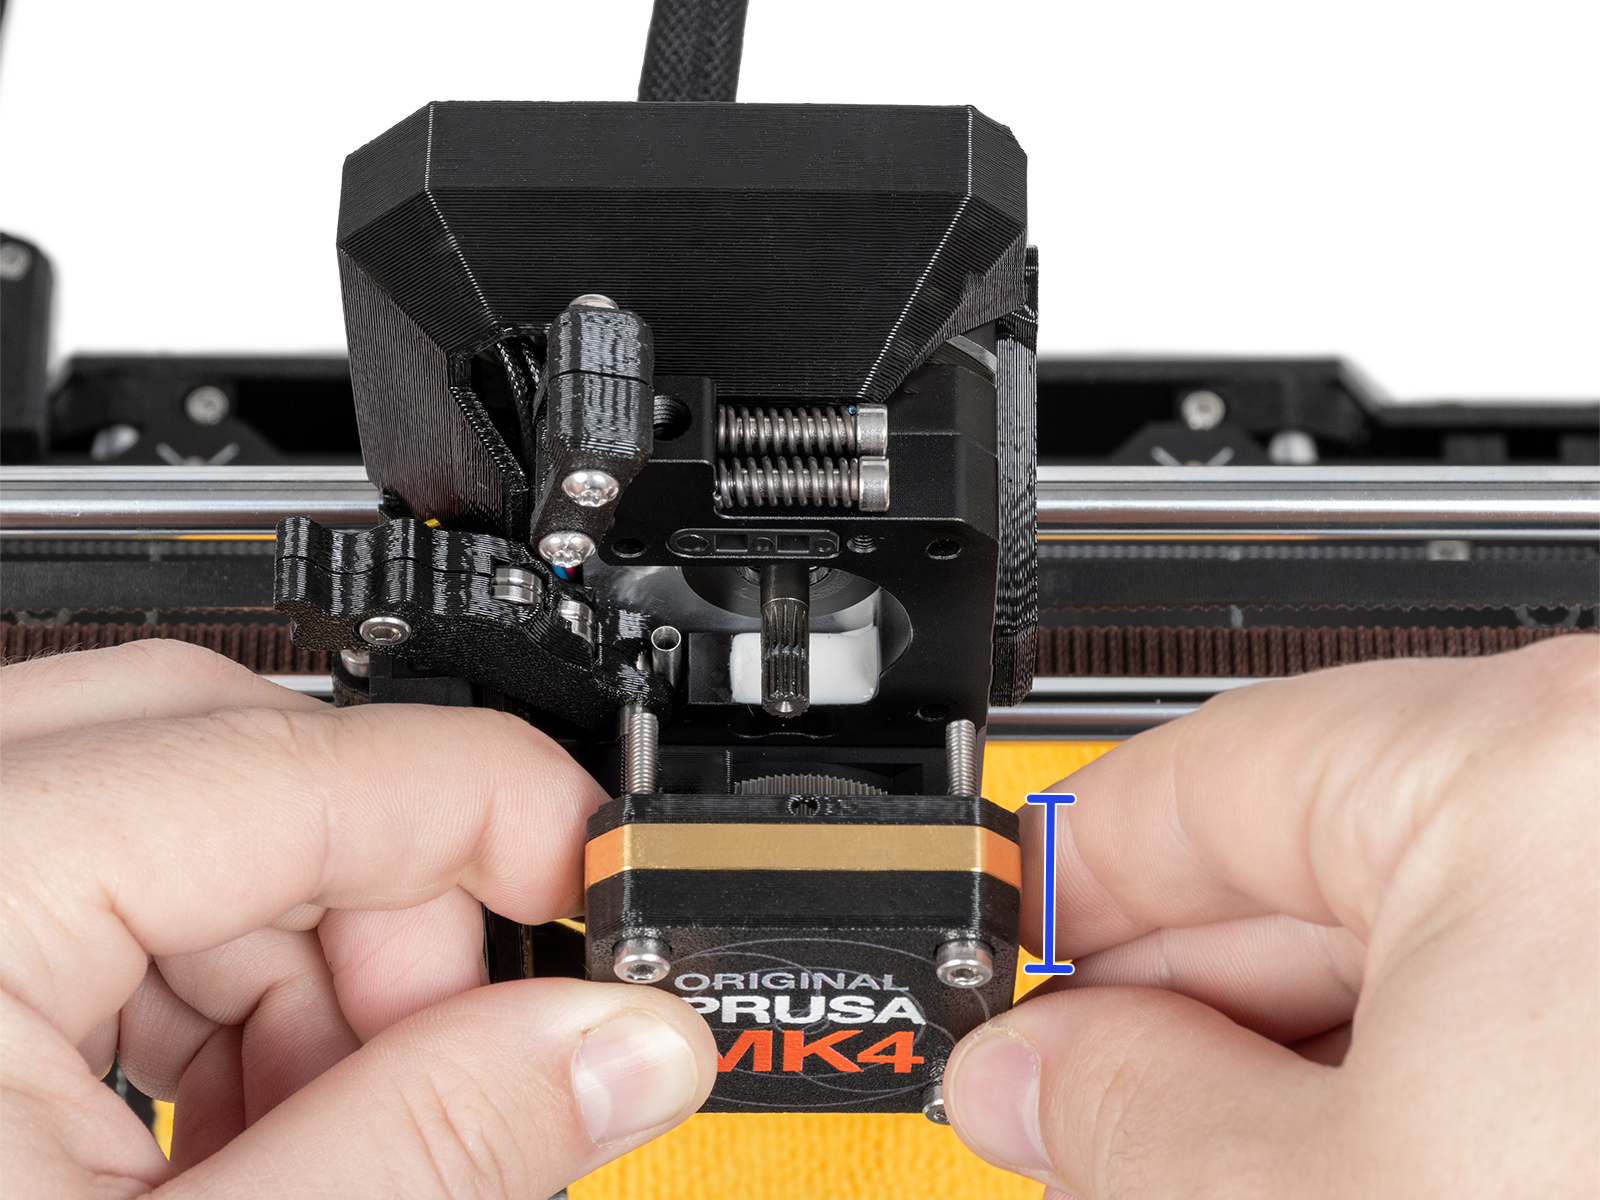
                  Bauen Sie den Block beim Zusammenbau wieder mit PG-case, PG-Ring, Getriebe und Main-Plate zusammen.

                  Falls die in diesem Schritt demontierten Teile nicht in einem Block vorliegen, lesen Sie bitte das Kapitel „Nextruder“ in der Montageanleitung Ihres Druckermodells.

                  Führen Sie anschließend die Ausrichtung des Getriebes durch und befolgen Sie dabei die Anleitung aus dem entsprechenden Artikel zur Getriebeausrichtung.

                  Vorgänge, die eine Düsenbeheizung erfordern

                  Bei den folgenden Vorgängen, die eine Düsenbeheizung erfordern, heizen Sie die Düse ausschließlich über das Druckermenü auf. Heizen Sie die Düse nicht mit einer externen Wärmequelle auf, da dies zu Schäden führen kann.

                  Akupunkturnadel (nicht High Flow Düse)

                  Berühren Sie das Hotend nicht, wenn der Drucker heiß ist. Erhitzte Teile können schwere Verbrennungen verursachen!
                  Befolgen Sie diese Schritte, um eine Nicht-High-Flow-Düse zu reinigen. Die Schritte gelten aufgrund ihrer inneren Geometrie nicht für High-Flow-Düsen.
                  1. Erhitzen Sie die Düse auf die für das Filament, aus dem Sie drucken wollen, geeignete Temperatur. Führen Sie zunächst das Filament ein und stecken Sie dann eine Akupunkturnadel (in der Verpackung enthalten) oder einen dünnen Draht (0,3-0,35 mm) von unten bis zu einer Tiefe von etwa 1-2 cm in die Düse. Benutzen Sie Schutzhandschuhe, wenn plötzlich das Material aus der Düse fließt.
                  2. Wählen Sie die Option Filament laden aus dem LCD-Menü und überprüfen Sie, ob die Düse das Filament tatsächlich vorschiebt.
                  3. Stecken Sie den Draht oder die Akupunkturnadel erneut in die Düse und wiederholen Sie den ganzen Vorgang mehrmals. Wenn das Filament korrekt extrudiert wird, ist die Düse sauber.

                  Neues Filament in die Düse schieben

                  Dieses Verfahren ist sowohl für High-Flow- als auch für Nicht-High-Flow-Düsen anwendbar.

                  1. Öffnen Sie den Idler des Extruders.
                  2. Verschaffen Sie sich Zugang zur Oberseite des Nextruders Ihres Druckers und entfernen Sie eventuell vorhandene Anschlüsse.
                  3. Halten Sie etwa 40 cm PLA Filament bereit, das Sie in den nächsten Schritten verwenden werden.
                  4. Navigieren Sie zum LCD-Menü -> Steuerung -> Temperatur -> Düse. Stellen Sie die Düsentemperatur auf 260 °C ein, wenn Sie PLA verwenden, oder auf 280 °C, wenn Sie Materialien mit höherer Temperatur wie PETG oder ASA verwenden.
                  5. Nachdem die Düse die gewünschte Temperatur erreicht hat, warten Sie 2 Minuten lang. Prüfen Sie, ob das Filament anfängt zu fließen oder herauszutropfen.
                  6. Schieben Sie neues Filament in den Nextruder.

                  Wenn das Filament nach den Schritten 5 und 6 fließt, wurde die Verstopfung möglicherweise beseitigt. Versuchen Sie, Filament einzulegen oder Testdrucke zu machen, um dies zu bestätigen.

                  Wenn der Filamentfluss mit diesen Schritten nicht wiederhergestellt werden kann, muss die Düse höchstwahrscheinlich ausgetauscht werden, wobei die Verstopfung weiter oben an der Düsenspitze liegt.

                  Kaltzug

                  Ein Kaltzug ist eine weitere Technik, die helfen kann, eine Düse zu befreien. Wenn jedoch die im vorigen Absatz beschriebene Methode „Neues Filament in die Düse schieben“ nicht geholfen hat, den Filamentfluss wiederherzustellen, ist es unwahrscheinlich, dass der Kaltzug durchführbar ist.

                  Wir empfehlen dennoch einen Versuch, insbesondere den automatischen Kaltzug, wenn er bei Ihrem Druckermodell verfügbar ist.

                  • Kaltzug (CORE One, CORE One L)
                  • Kaltzug (XL, MK4/S, MK3.9/S)

                  Filament mit einer Zange herausziehen

                  Wenn nach dem Öffnen der Idler-Komponenten eine kleine Menge Filament an der Oberseite des Düsenrohrs sichtbar ist, könnte diese Technik wirksam sein – selbst wenn die Filamentspitze die Düse nicht berührt, da in diesem Fall die „Filament-Vorschub“-Technik den Filamentfluss nicht wiederherstellt.

                  Während das Hotend auf 280 °C aufgeheizt wird, fassen Sie das Filament fest mit einer Spitzzange an. Ziehen Sie das Filament langsam Stück für Stück nach oben durch die Oberseite des Extruderkörpers, bis es vollständig aus dem Düsenrohr entfernt ist.

                  Wenn diese Technik erfolgreich ist, wird empfohlen, anschließend einen Kaltzug durchzuführen, wie einen Absatz weiter oben beschrieben.

                  Vorbeugung

                  Umgebungs- und Kammertemperaturen

                  Wenn Sie Materialien mit niedriger Schmelztemperatur wie PLA drucken, kann die Aufbewahrung Ihres Druckers in einem vollständig geschlossenen Enclosure oder einem sehr warmen Raum zu Wärmekriechen führen. Die Wärme kriecht am Hotend empor und schmilzt das Filament, bevor es die Schmelzzone erreicht. Dies führt dazu, dass das Filament aufquillt und den Extruder verstopft. Öffnen Sie je nach Druckermodell beim Drucken von PLA stets die Türen des Enclosures oder die Lüftungsöffnungen der oberen Abdeckung.

                  Filamentqualität und Luftfeuchtigkeit

                  Feuchtes oder verdorbenes Filament kann aufquellen, Blasen bilden oder interne Dampftaschen entstehen lassen, was die Konsistenz Ihrer Drucke beeinträchtigt. Bewahren Sie Ihr Filament nach Möglichkeit in Trockenboxen mit Trockenmittel auf, wie beispielsweise unserer USS Drybox. Zudem weisen minderwertige Filamente häufig ungleichmäßige Durchmesser oder Verunreinigungen auf, die die Zahnräder oder die Düse des Nextruders physisch blockieren können.

                  Passen Sie Ihr Slicer-Profil an Ihre Düse an (HF vs. Nicht-HF)

                  Überprüfen Sie Ihre Slicer-Einstellungen stets sorgfältig, bevor Sie einen Druckauftrag starten. Wenn Ihr Drucker mit einer High-Flow-Düse (HF) ausgestattet ist, müssen Sie ein HF-Druckprofil verwenden. Die Verwendung eines Standardprofils für eine HF-Düse (oder umgekehrt) verfälscht die Berechnungen des Volumenstroms, was zu starker Unterextrusion oder strukturellen Verstopfungen führen kann.

                  War dieser Artikel hilfreich?
                  Diese Aktion ist nur für registrierte Benutzer verfügbar. Bitte anmelden.

                  2 Kommentare

                  Einloggen  um einen Kommentar zu schreiben
                  AlecColsonSGC
                  •
                  * Lücken und fehlende Schichten * - So sah der Temp-Tower aus.
                  Oranger Motorhalter X-Achse. Hinter der Spindel der Z-Achse ist hier nochmal eine Schraube drin. Auf deiden Seiten -Montagefehler- war die Schraube locker. Das hatte den selben Effekt. Jetzt funktioniert der Ausdruck der Testpyramide ohne Lücken.
                  Reply
                  Stefan E.
                  •
                  Zusätzlich zur Akupunkturnadel habe ich noch Reinigungsfilament verwendet. Dabei sind noch sichtbar Reste vom alten Filament raus befördert worden. :-) Danach lief der MK4 wieder tadellos.
                  Reply

                  Themen

                  • Fehlerbehebung
                    • Drucker-Fehlerbehebung
                      • Extruder Blob
                      • Multimeter-Verwendung
                      • PrusaLink Fehlerbehebung
                      • Homing Fehler Z #17301 (XL)
                      • Modulares Bett Fehler #17501 (XL)
                      • Dwarf Fehler #17502 (XL)
                      • Düsenreinigung fehlgeschlagen #17834 (XL)
                      • Fehler beim Vorheizen des Extruders #17202 (XL)
                      • Extruder Thermal Runaway #17204 (XL)
                      • Extruder Mintemp Fehler #17208 (XL)
                      • Extruder Maxtemp error #17206 (XL)
                      • Puppy Fehler #17514 (XL)
                      • No FW on USB flash drive #17604 (XL)
                      • Unsupported printer model #17610 (XL)
                      • Unsupported Buddy FW #17611 (XL)
                      • USB flash error #17613 (XL)
                      • Invalid FW size on USB flash drive #17603 (XL)
                      • USB flash drive not connected #17602 (XL)
                      • Firmware missing #17612 (XL)
                      • FW in internal flash corrupted #17608 (XL)
                      • Hash-Verifizierung fehlgeschlagen #17607 (XL)
                      • Hochstapler! Falsche Signatur #17606 (XL)
                      • Flash erase error #17605 (XL)
                      • Unsupported firmware BBF file #17614 (XL)
                      • Modulares Bett Fehler #17250 (XL)
                      • Toolchanger Fehler #17135 (XL) #36135 (CORE One INDX)
                      • Extruder-Temperatur nicht passend #17210 (XL)
                      • Modular-Bett-Fehler#17251 (XL)
                      • Modulares Bett Fehler #17252 (XL)
                      • Modulares Bett Fehler #17253 (XL)
                      • Modulares Bett Fehler #17254 (XL)
                      • Modulares Bett Fehler #17256 (XL)
                      • Modulares Bett Fehler #17257 (XL)
                      • Modular bed error #17302 (XL)
                      • Modular bed error #17303 (XL)
                      • Dwarf Fehler #17503 (XL)
                      • ESP Fehler #17505 (XL)
                      • ESP error #17506 (XL)
                      • ESP Fehler #17504 (XL)
                      • Emergency stop #17510 (XL)
                      • Puppy Fehler #17511 (XL)
                      • Puppy Fehler #17512 (XL)
                      • Puppy Fehler #41513 (XL+) #17513 (XL)
                      • Puppy Fehler #17515 (XL)
                      • Puppy Fehler #17516 (XL)
                      • Puppy Fehler #17517 (XL)
                      • Puppy Fehler #17518 (XL)
                      • Puppy Fehler #17519 (XL)
                      • Puppy Fehler #17520 (XL)
                      • Puppy Fehler #17521 (XL)
                      • Puppy Fehler #17522 (XL)
                      • Fehler beim Vorheizen des Hotends #31202 (CORE One) #35202 (CORE One L) #26202 (MK4S) #13202 (MK4) #27202 (MK3.9S) #21202 (MK3.9)
                      • Hotend Thermal Runaway #31204 (CORE One) #35204 (CORE One L) #26204 (MK4S) #13204 (MK4) #27204 (MK3.9S) #21204 (MK3.9)
                      • Hotend Mintemp Fehler #31208 (CORE One) #35208 (CORE One L) #26208 (MK4S) #13208 (MK4) #27208 (MK3.9S) #21208 (MK3.9)
                      • Bett Mintemp Fehler #31207 (CORE One) #35207 (CORE One L) #36207 (CORE One INDX) #26207 (MK4S) #13207 (MK4) #27207 (MK3.9S) #21207 (MK3.9) #28207 (MK3.5S) #23207 (MK3.5)
                      • Bett Maxtemp Fehler #31205 (CORE One) #35205 (CORE One L) #36205 (CORE One INDX) #26205 (MK4S) #13205 (MK4) #27201 (MK3.9S) #21201 (MK3.9) #28201 (MK3.5S) #23201 (MK3.5)
                      • Selbsttest fehlgeschlagen (XL)
                      • Filament wird nicht geladen (XL)
                      • Verstopftes Hotend (XL)
                      • Heatbreak Mintemp Fehler #17211 (XL)
                      • Heatbreak Maxtemp Fehler #17212 (XL)
                      • Homing error X #17304 (XL)
                      • Homing Fehler Y #31305 (CORE One) #35305 (CORE One L) #36305 (CORE One INDX) #17305 (XL)
                      • Überstrom am USB-Port #17306 (XL)
                      • USB-Gerät Überstrom #17307 (XL)
                      • I2C Senden fehlgeschlagen #17311 (XL)
                      • I2C Send Busy #17312 (XL)
                      • I2C Send Timeout #17313 (XL)
                      • I2C Send Undefined #17314 (XL)
                      • I2C Empfang fehlgeschlagen #17315 (XL)
                      • EEPROM I2C Empfang Busy #17316 (XL)
                      • I2C Empfang Timeout #17317 (XL)
                      • I2C Empfang undefiniert #17318 (XL)
                      • Modulares Bett Fehler #17319 (XL)
                      • Nicht genügend Speicherplatz #17507 (XL)
                      • PNG Puffer voll #17508 (XL)
                      • Wägezelle nicht kalibriert #17523 (XL)
                      • Tara-Fehler Wägezelle #17524 (XL)
                      • Tara der Wägezelle fehlgeschlagen #17525 (XL)
                      • Messung der Wägezelle fehlgeschlagen #17526 (XL)
                      • Wägezelle falsch konfiguriert #17527 (XL)
                      • Zeitüberschreitung Wägezelle #17528 (XL)
                      • LED-Speicherfehler #17529 (XL)
                      • Zeitüberschreitung bei Marlin-Anfrage #17530 (XL)
                      • BBF Zuweisung fehlgeschlagen #17531 (XL)
                      • BBF Initialisierung fehlgeschlagen #17532 (XL)
                      • Überstrom am Heizbett-Anschluss #31309 (CORE One) #35309 (CORE One L) #36309 (INDX) #26309 (MK4S) #13309 (MK4) #27309 (MK3.9S) #21309 (MK3.9) #28309 (MK3.5S) #23309 (MK3.5) #12309 (MINI)
                      • MMU Überstrom #31310 (CORE One) #35310 (CORE One L) #26310 (MK4S) #13310 (MK4) #27310 (MK3.9S) #21310 (MK3.9) #28310 (MK3.5S) #23310 (MK3.5)
                      • I2C Senden fehlgeschlagen #31311 (CORE One) #35311 (CORE One L) #36311 (CORE One INDX) #26311 (MK4S) #13311 (MK4) #27311 (MK3.9S) #21311 (MK3.9) #28311 (MK3.5S) #23311 (MK3.5) #12311 (MINI/+)
                      • Wägezelle nicht kalibriert #31523 (CORE One) #26523 (MK4S) #13523 (MK4) #27523 (MK3.9S) #21523 (MK3.9)
                      • Messung der Wägezelle fehlgeschlagen #31526 (CORE One) #35526 (CORE One L) #36526 (CORE One INDX) #26526 (MK4S) #13526 (MK4) #27526 (MK3.9S) #21526 (MK3.9)
                      • Wägezelle falsch konfiguriert #31527 (CORE One) #35527 (CORE One L) #36527 (CORE One INDX) #26527 (MK4S) #13527 (MK4) #27527 (MK3.9S) #21527 (MK3.9)
                      • Zeitüberschreitung der Wägezelle #31528 (CORE One) #35528 (CORE One L) #26528 (MK4S) #36528 (CORE One INDX) #13528 (MK4) #27528 (MK3.9S) #21528 (MK3.9)
                      • Heatbreak MINTEMP Fehler #31211 (CORE One) #35211 (CORE One L) #26211 (MK4S) #13211 (MK4) #27211 (MK3.9S) #21211 (MK3.9)
                      • Modular Bett Fehler #17320 (XL)
                      • Homing Fehler X #26304 (MK4S) #13304 (MK4) #27304 (MK3.9S) #21304 (MK3.9) #28304 (MK3.5S) #23304 (MK3.5)
                      • Verheddertes Filament
                      • Werkseinstellung (CORE One L, CORE One, MK4/S, MK3.9/S, MK3.5/S, MINI/+, XL)
                      • Nextruder Filamentsensor (CORE One, CORE One L, MK4/S, MK3.9/S, XL/+)
                      • XY Sensor instabil #17105 (XL)
                      • XY Position ungültig #17106 (XL)
                      • Stift nicht erreicht #17107 (XL)
                      • Dock-Position außerhalb der Grenzen #17104 (XL)
                      • Werkzeug-Offset außerhalb der Grenzen #17104 (XL)
                      • ESP nicht verbunden #17533 (XL)
                      • Registrierung für Connect fehlgeschlagen
                      • Connect Registrierung fehlgeschlagen #17401 (XL)
                      • Selbsttest fehlgeschlagen (XL Multi-Tool)
                      • Blue Screen of Death (BSOD) (Blauer Bildschirm des Todes) #31538 (CORE One) #35538 (CORE One L) #36538 (CORE One INDX) #26538 (MK4S) #13538 (MK4) #27538 (MK3.9S) #17538 (XL) #21538 (MK3.9) #28538 (MK3.5S) #23538 (MK3.5) #12538 (MINI)
                      • Erkennung festsitzendes Filament #31101 (CORE One) #35101 (CORE One L) #26101 (MK4S) #13101 (MK4) #27101 (MK3.9S) #21101 (MK3.9) #17108 (XL)
                      • Heizbett Temperatur nicht passend #31209 (CORE One) #35209 (CORE One L) #26209 (MK4S) #13209 (MK4) #27209 (MK3.9S) #21209 (MK3.9) #28209 (MK3.5S) #23209 (MK3.5)
                      • Hotend Temperatur nicht passend #31210 (CORE One) #35210 (CORE One L) #26210 (MK4S) #13210 (MK4) #27210 (MK3.9S) #21210 (MK3.9)
                      • Hotend Heizung Überstrom #17322
                      • Heizbett Temperatur nicht passend #17209 (XL)
                      • Problem mit dem Werkzeugwechsler (XL-Multitool)
                      • Wägezelle Fehlersuche
                      • Unter-Extrusion (Nextruder-Drucker)
                      • EXTRUDER FEHLER #17536 (XL)
                      • Zeitüberschreitung Düse #31819 (CORE One) #35819 (CORE One L) #36819 (CORE One INDX) #26819 (MK4S) #13819 (MK4) #27819 (MK3.9S) #21819 (MK3.9) #28819 (MK3.5S) #23819 (MK3.5) #17819 (XL) #12819 (MINI)
                      • Unebenes Bett #31111 (CORE One) #35111 (CORE One L) #36111 (CORE One INDX)
                      • Filament Sensor Steckenbleiben #31113 (CORE One) #35113 (CORE One L) #36113 (CORE One INDX) #17113 (XL) #26113 (MK4S) #13113 (MK4) #27113 (MK3.9S) #21113 (MK3.9) #28113 (MK3.5S) #23113 (MK3.5) #12113 (MINI/+)
                      • Kammer MAXTEMP Fehler #31214 (CORE One) #35214 (CORE One L) #36214 (CORE One INDX)
                      • Homing Fehler X #31304 (CORE One) #35304 (CORE One L) #36304 (CORE One INDX) #17304 (XL)
                      • Puppy Fehler #31511 (CORE One) #35511 (CORE One L) #36511 (CORE One INDX)
                      • Puppy Fehler #31513 (CORE One) #35513 (CORE One L)
                      • Fil. Sensor-Fehlerbehebung #31114 (CORE One) #26114 (MK4S) #13114 (MK4) #27114 (MK3.9S) #21114 (MK3.9) #28114 (MK3.5S) #23114 (MK3.5)
                      • Kammer Mintemp-Fehler #31215 (CORE One) #35215 (CORE One L) #36215 (CORE One INDX)
                      • MCU auf Buddy ist überhitzt #31825 (CORE One) #35825 (CORE One L) #26825 (MK4S) #27825 (MK3.9S) #28825 (MK3.5S) #13825 (MK4) #21825 (MK3.9) #23825 (MK3.5) #17825 (XL) #12825 (MINI)
                      • Das Heizbett kühlte während des Stromausfalls ab #31808 (CORE One) #35808 (CORE One L) #26808 (MK4S) #27808 (MK3.9S) #28808 (MK3.5S) #13808 (MK4) #21808 (MK3.9) #23808 (MK3.5) #17808 (XL)
                      • Der G-Code ist nicht vollständig kompatibel #31803 (CORE One) #26803 (MK4S) #27803 (MK3.9S) #28803 (MK3.5S) #13803 (MK4) #21803 (MK3.9) #23803 (MK3.5) #17803 (XL) #12803 (MINI)
                      • Filament nicht erkannt #31804 (CORE One) #35804 (CORE One L) #26804 (MK4S) #27804 (MK3.9S) #28804 (MK3.5S) #13804 (MK4) #21804 (MK3.9) #23804 (MK3.5) #17804 (XL) #12804 (MINI)
                      • Druckvorschau unvollendeter Selbsttest #31801 (CORE One) #35801 (CORE One L) #26801 (MK4S) #27801 (MK3.9S) #28801 (MK3.5S) #13801 (MK4) #21801 (MK3.9) #23801 (MK3.5) #17801 (XL) #12801 (MINI)
                      • Crash Recovery Achse lang #31809 (CORE One) #35809 (CORE One L) #26809 (MK4S) #13809 (MK4) #27809 (MK3.9S) #21809 (MK3.9) #28809 (MK3.5S) #23809 (MK3.5) #17809 (XL) #12809 (MINI)
                      • Crash Recovery wiederholter Crash #31811 (CORE One) #35811 (CORE One L) #26811 (MK4S) #13811 (MK4) #27811 (MK3.9S) #21811 (MK3.9) #28811 (MK3.5S) #23811 (MK3.5) #17811 (XL) #12811 (MINI)
                      • Crash Recovery Achse kurz #31810 (CORE One) #35810 (CORE One L) #26810 (MK4S) #13810 (MK4) #27810 (MK3.9S) #21810 (MK3.9) #28810 (MK3.5S) #23810 (MK3.5) #17810 (XL) #12810 (MINI)
                      • Crash Recovery Home fehlgeschlagen #31812 (CORE One) #35812 (CORE One L) #26812 (MK4S) #13812 (MK4) #27812 (MK3.9S) #21812 (MK3.9) #28812 (MK3.5S) #23812 (MK3.5) #17812 (XL) #12812 (MINI)
                      • Ladehemmung #31119 (CORE One) #35119 (CORE One L) #17119 (XL)
                      • Homing-Kalibrierung erforderlich #31118 (CORE One) #35118 (CORE One L) #36118 (CORE One INDX) #17118 (XL)
                      • Homing Kalibrierung über das Menü #31120 (CORE One) #35120 (CORE One L) #36120 (CORE One INDX) #17120 (XL)
                      • Überhitzung der Druck-Kammer #36260 (INDX) #31260 (CORE One) #35260 (CORE One L) #17260 (XL)
                      • Kammertemperatur ist kritisch #36261 (INDX) #31261 (CORE One L) #35261 (CORE One) #17261 (XL)
                      • Selbsttest fehlgeschlagen (CORE One/+)
                      • Verstopftes Hotend (MK4)
                      • Anpassung der Riemenspannung (CORE One/+, CORE One INDX, CORE One L/+)
                    • Diagnose
                    • Druckqualität-Fehlerbehebung
                    • QR Fehlercodes
                    • Druck von Fehlermeldungen