Prusa
  • BOUTIQUE
    • Derniers produits
    PAR CATÉGORIE
    • Imprimantes 3Dnouveau
    • Mises à niveau d'imprimantes 3Dnouveau
    • Matériaux
    • Accessoires
    • Pièces de rechange
    • Cours
    • Produits dérivés
    • Obtenir un devis
    LIENS RAPIDES
    • Expédition et livraison
    • Retours et remboursements
    • Paiement et financement
    • Garantie
    • TVA et frais de douane
    • FAQ

    0 article au panierarticles au panier

    Votre panier est vide

    Voir le panierImprimantes 3D

    Mon profil

    Se connecter pour voir vos commandes et articles enregistrés

    Mon profil

    Connecté en tant que

    • Commandes
    • Déconnexion
  • Impression 3D
    • Explorer l'impression 3D
    POUR LES DÉBUTANTS
    • Impression 3D : les bases
    • Comment fonctionne l'impression FDM
    • Acheter votre première imprimante
    • Catalogue de modèles 3D
    PAR APPLICATION
    • Prototypage rapide
    • fabrication
    • Ingénierie
    • Recherche
    • Arts et design
    ALLER PLUS LOIN
    • Guide des matériaux
    • Cours
    • Webinaires
    • Études de cas
    • Impression 3D personnalisée
  • Imprimantes 3D
    • Toutes les imprimantes 3D
    pour
    • Maison ou garageAmateurs, bricoleurs et impression à domicile
    • EntrepriseProduction interne pour les petites équipes
    • EntrepriseFlottes, sécurité et échelle
    • Quelle Prusa me convient le mieux
    ACHETER ET NAVIGUER
    • CORE One+nouveau
    • CORE One+ INDXnouveau
    • CORE One L+nouveau
    • CORE One L+ INDXnouveau
    • XL+nouveau
    • MK4S
    • Prusa PRO HT90
    • Prusa Pro AFS
    • Prusa PRO SLX
    PLUS D'IMPRIMANTES
    • Pièces et mises à niveaunouveau
    • Spare parts
    • Infrastructure critique
    • Études de cas
    • Chêne Signature
    • Kits
  • Matériaux
    • Tous les matériaux
    PAR UTILISATION
    • Quotidien et design
    • Ingénierie fonctionnelle
    • Composites
    • Spécialité pro
    • Résines SLA
    Prusament
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    PLUS DE MATÉRIAUX
    • Guide des matériaux
    • Nous fabriquons nos matériaux en interne
    • Durabilité
    • Commander sur la boutique
  • Logiciel
    • Tous les logiciels
    PRÉPARER L'IMPRESSION
    • PrusaSlicer 3.0nouveau
    IMPRIMER ET SURVEILLER
    • Prusa Connect
    • EasyPrint
    • Application iOS et Android
    • Ferme Prusa
    COMMENCER
    • Télécharger et installer
    • Base de connaissances
    PLUS DE LOGICIELS
    • Catalogue de modèles 3D
  • ASSISTANCE
    • Explorer l'assistance
    TROUVER DES RÉPONSES
    • Base de connaissances
    • Dépannage
    • Cours
    • Webinaires
    OBTENIR DE L'AIDE
    • Contactez-nous
    • Chat en direct
    • Expédition et livraison
    • Garantie
    • Retours et remboursements
    • Service et pièces de rechange
    • Service et réparation
    Communauté
    • Forum
    • Reddit
    • Printables
  • Centre de confiance
    • Aperçu du Trust Center
    PAR SUJET
    • RGPD
    • Certificats
    • Sécurité
    • Conformité
    ENGAGEMENTS
    • Rapport de durabilité
    PARLEZ-NOUS
    • Contacter l'équipe de sécurité
  • Entreprise
    • À propos de Prusa
    APPRENEZ À NOUS CONNAÎTRE
    • Notre histoire
    • Comment nous fabriquons les imprimantes
    • Open source
    • Kit de marque et de médias
    ACTUALITÉS
    • Blog
    • Salle de presse
    • Événements
    CONFIANCE ET PARTENAIRES
    • Durabilité
    • Revendeurs et distributeurs
    • Programme d'affiliation
    • Contact
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Connecté en tant que

    • Commandes
    • Adresse
    • Alertes de stock
    • Mes cours
    • Abonnement
    • Modifier le compte
    • Déconnexion

Se connecter pour voir vos commandes et articles enregistrés

Connecté en tant que
  • Commandes
  • Adresse
  • Alertes de stock
  • Mes cours
  • Abonnement
  • Modifier le compte
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Boutique

0 article au panierarticles au panier

Votre panier est vide

Voir le panierImprimantes 3D

Mon profil

Se connecter pour voir vos commandes et articles enregistrés

Mon profil

Connecté en tant que

  • Commandes
  • Déconnexion
BOUTIQUE
  • Derniers produits
PAR CATÉGORIE
  • Imprimantes 3Dnouveau
  • Mises à niveau d'imprimantes 3Dnouveau
  • Matériaux
  • Accessoires
  • Pièces de rechange
  • Cours
  • Produits dérivés
  • Obtenir un devis
LIENS RAPIDES
  • Expédition et livraison
  • Retours et remboursements
  • Paiement et financement
  • Garantie
  • TVA et frais de douane
  • FAQ

Produits en vedette

    Catégories populaires

      Recherches populaires

        Articles

          Blog

            Produits

              Catégories

                Recherches suggérées

                  Recherche…
                  Aucun résultat
                  Une erreur est survenue.
                  ↑↓ Sélectionner↵ OuvrirEsc Fermer la recherche
                  1. Support
                  2. Dépannage de l'imprimante
                  3. Hotend bouchée (MK4)
                   

                  Contenu

                  • Comment repérer une buse bouchée ?
                  • Comment réparer l'imprimante bouchée ?
                  • Procédures nécessitant la chauffe de la buse
                  • Prévention

                  Blog

                  • Granulés Prusament : lots de matières premières pour l’impression 3D grand format ou la recherche et le développement de polymères à petite échelle
                  • Imprimez des décorations d’Halloween colorées et lumineuses grâce à notre offre effrayante
                  • Factorio est arrivé sur Printables

                  Newsletter

                  Abonnez-vous et obtenez notre dose mensuelle d'informations utiles au sujet des nouveaux firmware, des nouvelles versions de PrusaSlicer et des conseils généraux pour les projets d'impression 3D.

                  En cliquant, vous acceptez de recevoir notre newsletter.

                  Ce site est protégé par reCAPTCHA Enterprise et la Politique de confidentialité et les Conditions d'utilisation de Google s'appliquent.

                  Heavy Duty Keyboard Holder (No Supports)
                  Boutique en ligne
                  • Imprimantes 3D
                  • Mises à niveau d'Imprimante
                  • Filaments
                  • Accessoires
                  • Merchandising Prusa
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modèles 3D
                  • Store
                  • Clubs
                  • Concours de Design 3D
                  • Brands
                  Communauté
                  • Carte du Monde
                  • Forum
                  • Groupes d'Utilisateurs
                  • Événements
                  Aide
                  • Aide Prusa
                  • Prusa Academy
                  • Calculatrices d'Impression 3D
                  Logiciel
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Pilotes et Logiciels
                  Société
                  • À Propos de Nous
                  • Blog
                  • Revendeurs officiels Prusa
                  • Nous Contacter
                  • Certifiée selon les normes ISO 9001, ISO 14001 et ISO 45001
                  • Conditions Générales
                  • Conditions Générales d'Utilisation des sites web PRUSA
                  • Politique de confidentialité
                  • Informations sur les cookies
                  • Politique de traitement des réclamations clients
                  • Page d'état des sites web
                  • Paramètres des cookies
                  Prusa
                  • Conditions Générales
                  • Conditions Générales d'Utilisation des sites web PRUSA
                  • Politique de confidentialité
                  • Informations sur les cookies
                  • Politique de traitement des réclamations clients
                  • Page d'état des sites web
                  • Paramètres des cookies

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ET PRUSAMENT® sont des marques déposées de Prusa Development a.s. utilisées par Prusa Research a.s. sous licence de Prusa Development a.s.

                  Hotend bouchée (MK4)

                  Pertinent pour

                  XL
                  MK4 family
                  MK3.9 family
                  CORE One family
                  CORE One+
                  8 commentaires
                  Article est également disponible dans les langues suivantes
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Une buse bouchée est un problème possible pour les imprimantes FFF/FDM. S'il n'y a pas de problème, le filament est poussé dans la hotend, fondu, puis extrudé par la buse. Cependant, si la buse est endommagée ou s'il y a des impuretés dans le filament, il peut se coincer dans la hotend, bouchant l'imprimante.

                  Comment repérer une buse bouchée ?

                  Vérification visuelle

                  • Le filament atteint-il la buse ? Vérifiez si le filament dépasse l'engrenage du Nextruder.
                  • Le filament sort-il de la buse ? Faites attention lors du chargement du filament.
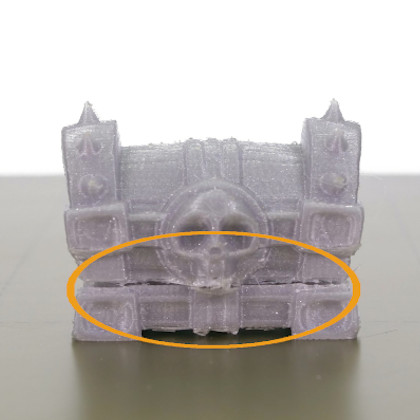
                  • Bouchon partiel - trous et couches manquantes
                  • Bouchon partiel - le filament s'enroule et colle à la buse

                  Vérification sonore

                  Vérifiez s'il y a des bruits de cliquetis provenant de l'extrudeur
                  • S'il y a un bruit de cliquetis fort, cela suggère très probablement que la buse est bouchée ou déformée 
                  • S'il y a un léger bruit de cliquetis, cela peut très probablement vous orienter vers l'engrenage

                  Bouchon partiel

                  Parfois, le bouchon est partiel, ce qui signifie que l'imprimante est capable de faire passer du filament, mais cela ne suffit pas pour imprimer correctement l'objet, ce qui entraîne des trous visibles et des couches manquantes. Un signe précoce d'une buse obstruée est que le filament n'est pas extrudé de manière régulière, s'enroule et colle à la buse.

                  Clic de l'extrudeur

                  La hotend ou la buse est partiellement ou totalement obstruée et la résistance interne contre l'écoulement du filament est supérieure à ce que les engrenages sont capables de pousser. En conséquence, les engrenages sautent, entraînant le bruit de "clic" et, dans la plupart des scénarios, également le broyage du filament.

                  Comment réparer l'imprimante bouchée ? 

                  Le choix de la bonne méthode dépend de si vous êtes en mesure de charger/décharger au moins partiellement le filament ou si l'imprimante est complètement bloquée et refuse même de déplacer un peu le filament.

                  Avant de commencer à réparer l'imprimante, essayez de décharger le filament et de le retirer complètement. Si vous ne parvenez pas à le faire, cela peut indiquer un problème plus grave, mais nous traiterons également celui-ci.

                  Déplacez également l'extrudeur vers le haut via le Menu LCD -> Réglages -> Déplacer l'axe -> Axe Z ou en appuyant longuement sur le bouton rotatif de l'écran LCD. Vous aurez ainsi un meilleur accès aux parties qui sont bouchées.

                  Vis de l'idler de l'extrudeur

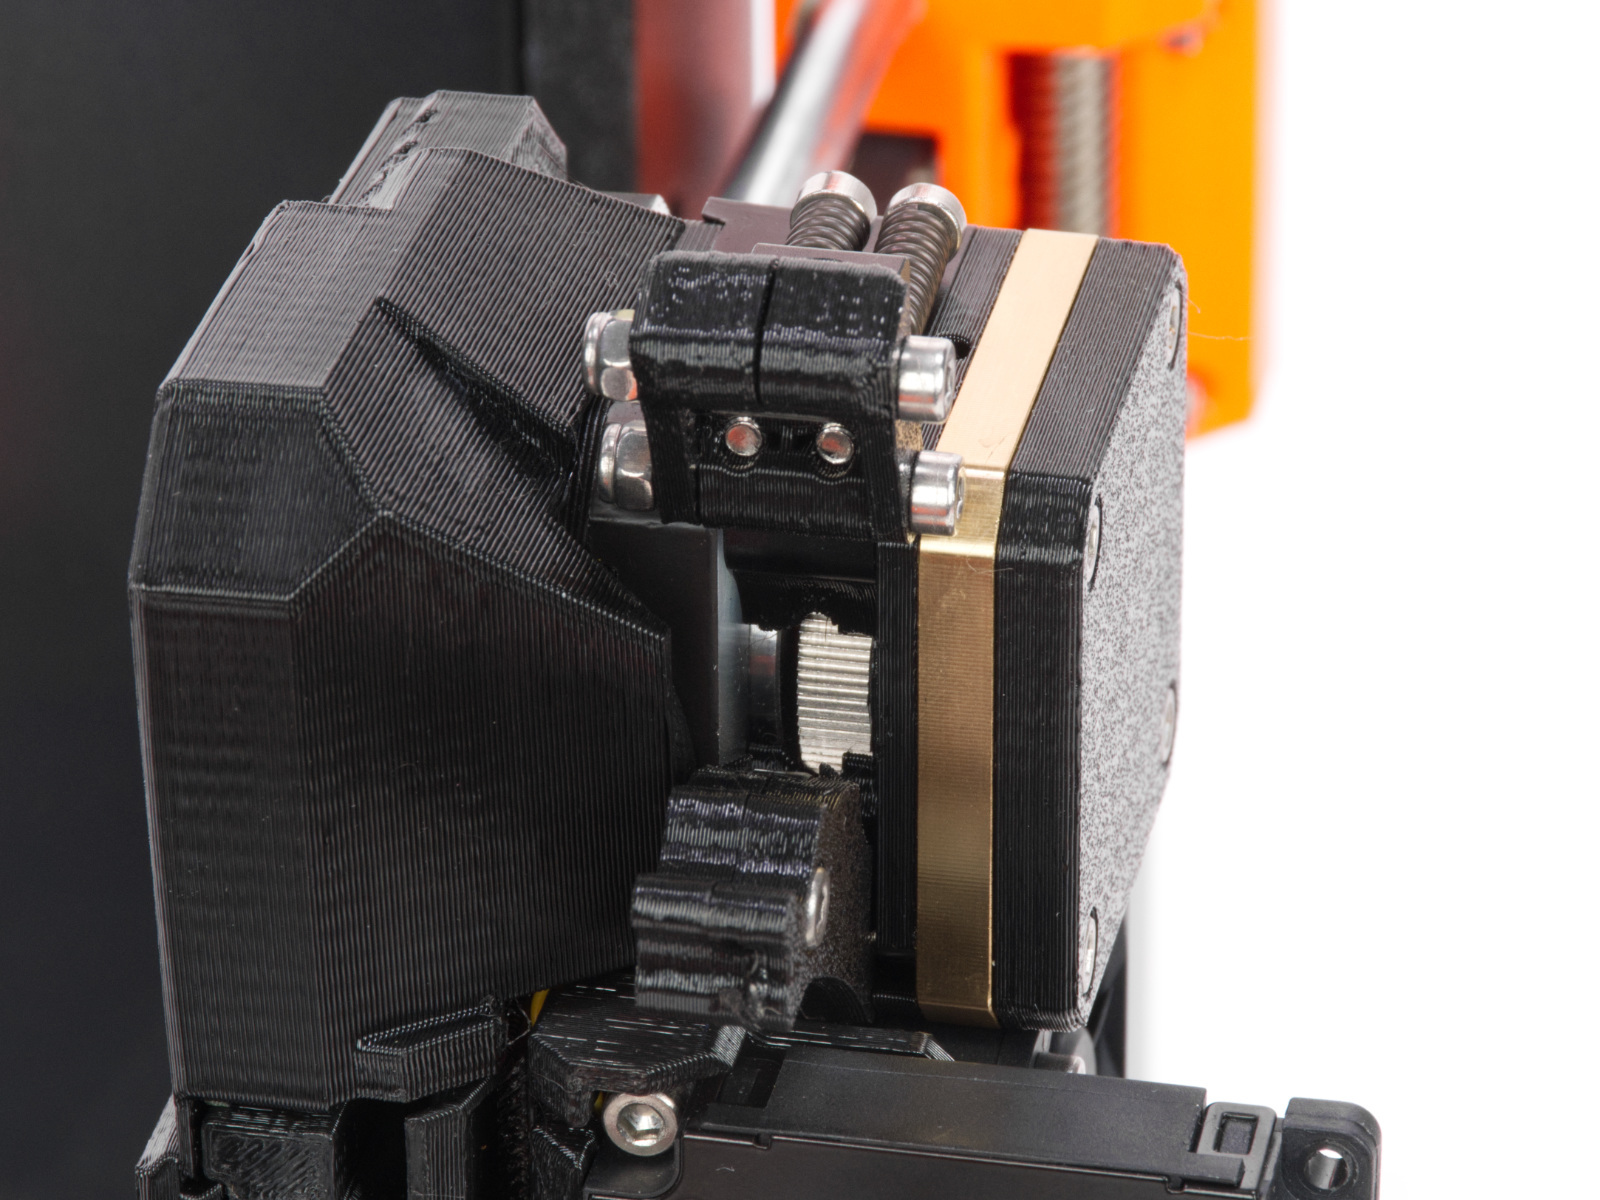
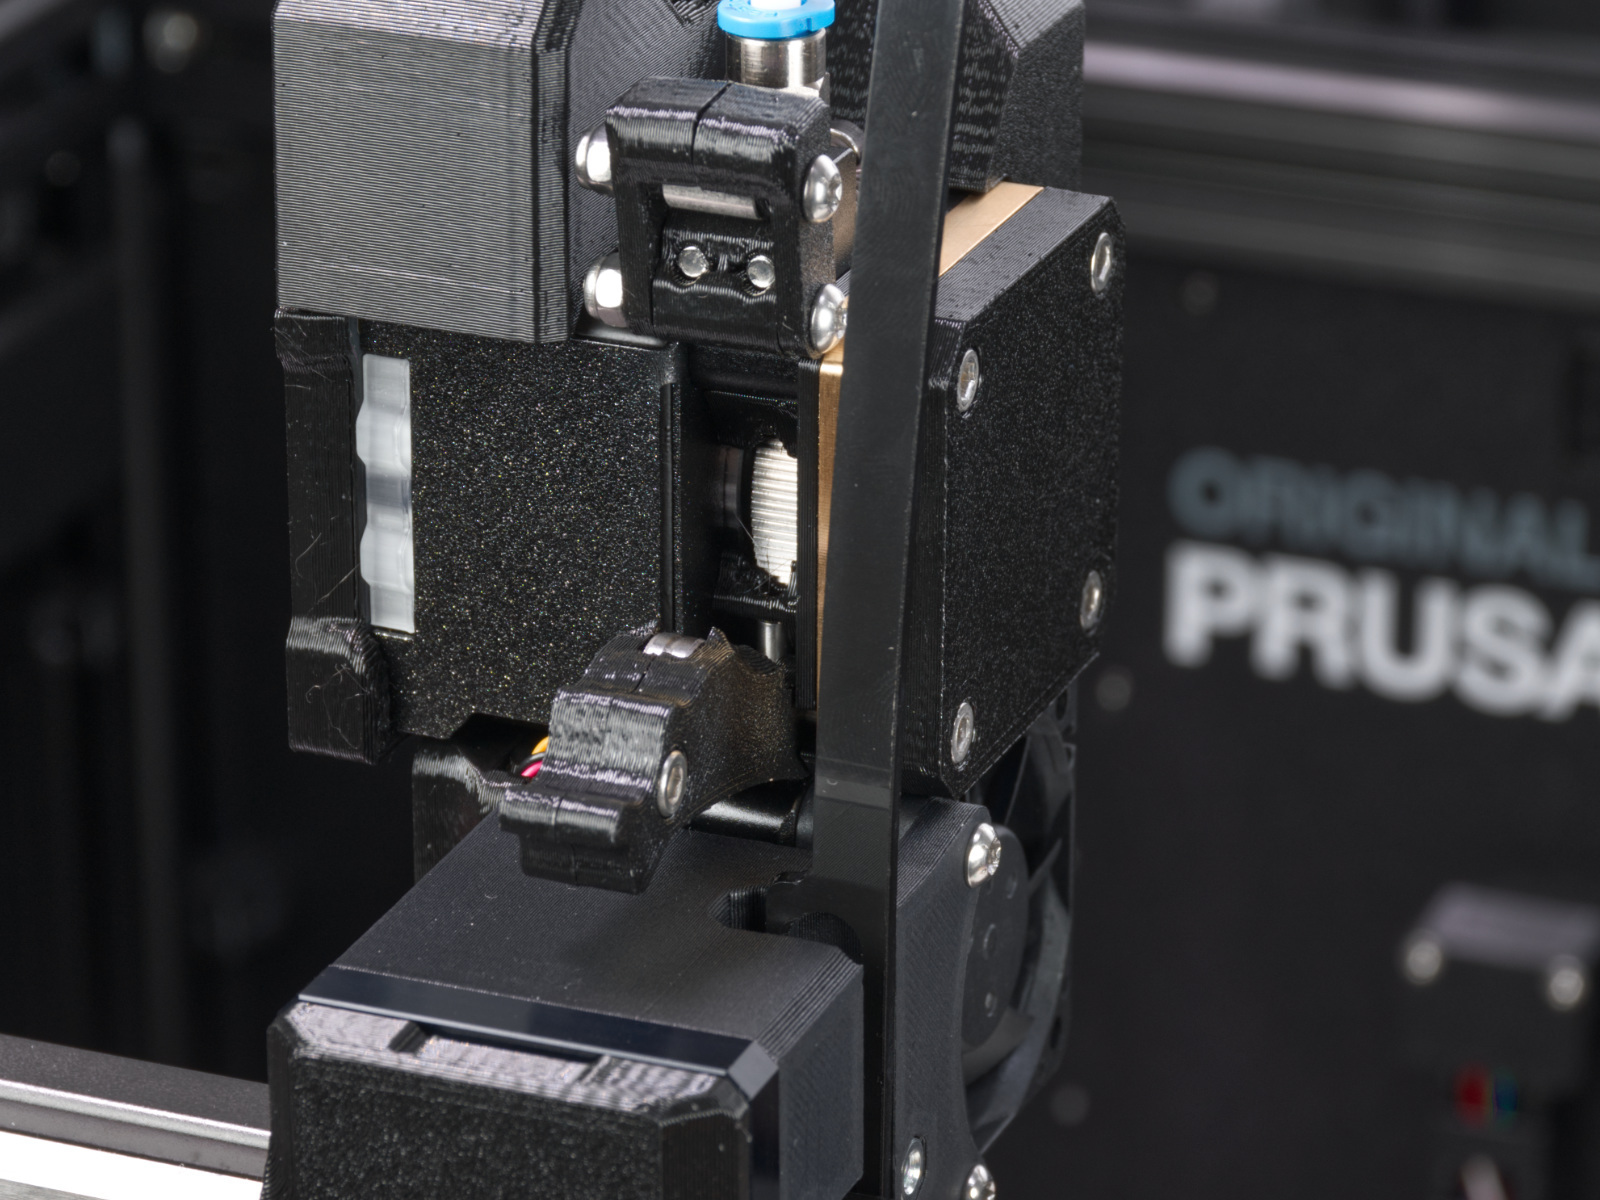
                  L'extrudeur comprend deux vis de tension de l'idler pour régler la bonne distance entre l'engrenage d'entraînement et les deux engrenages entraînés. Ceux-ci sont réglés à la position optimale en usine.

                  En cas d'intervention sur cette pièce, vous pouvez ajuster les vis de tension de l'idler à leur position optimale : les extrémités des vis doivent être alignées avec la surface avant de l'Idler Nut. 

                  Lors de cette vérification, si le filament s'est cassé, observez la zone près du réducteur et le haut du tube de la buse pour déterminer si un filament dépasse du tube. S'il est présent, envisagez de passer directement à la technique décrite dans le paragraphe Retirer le filament avec une pince. 
                  Engrenages

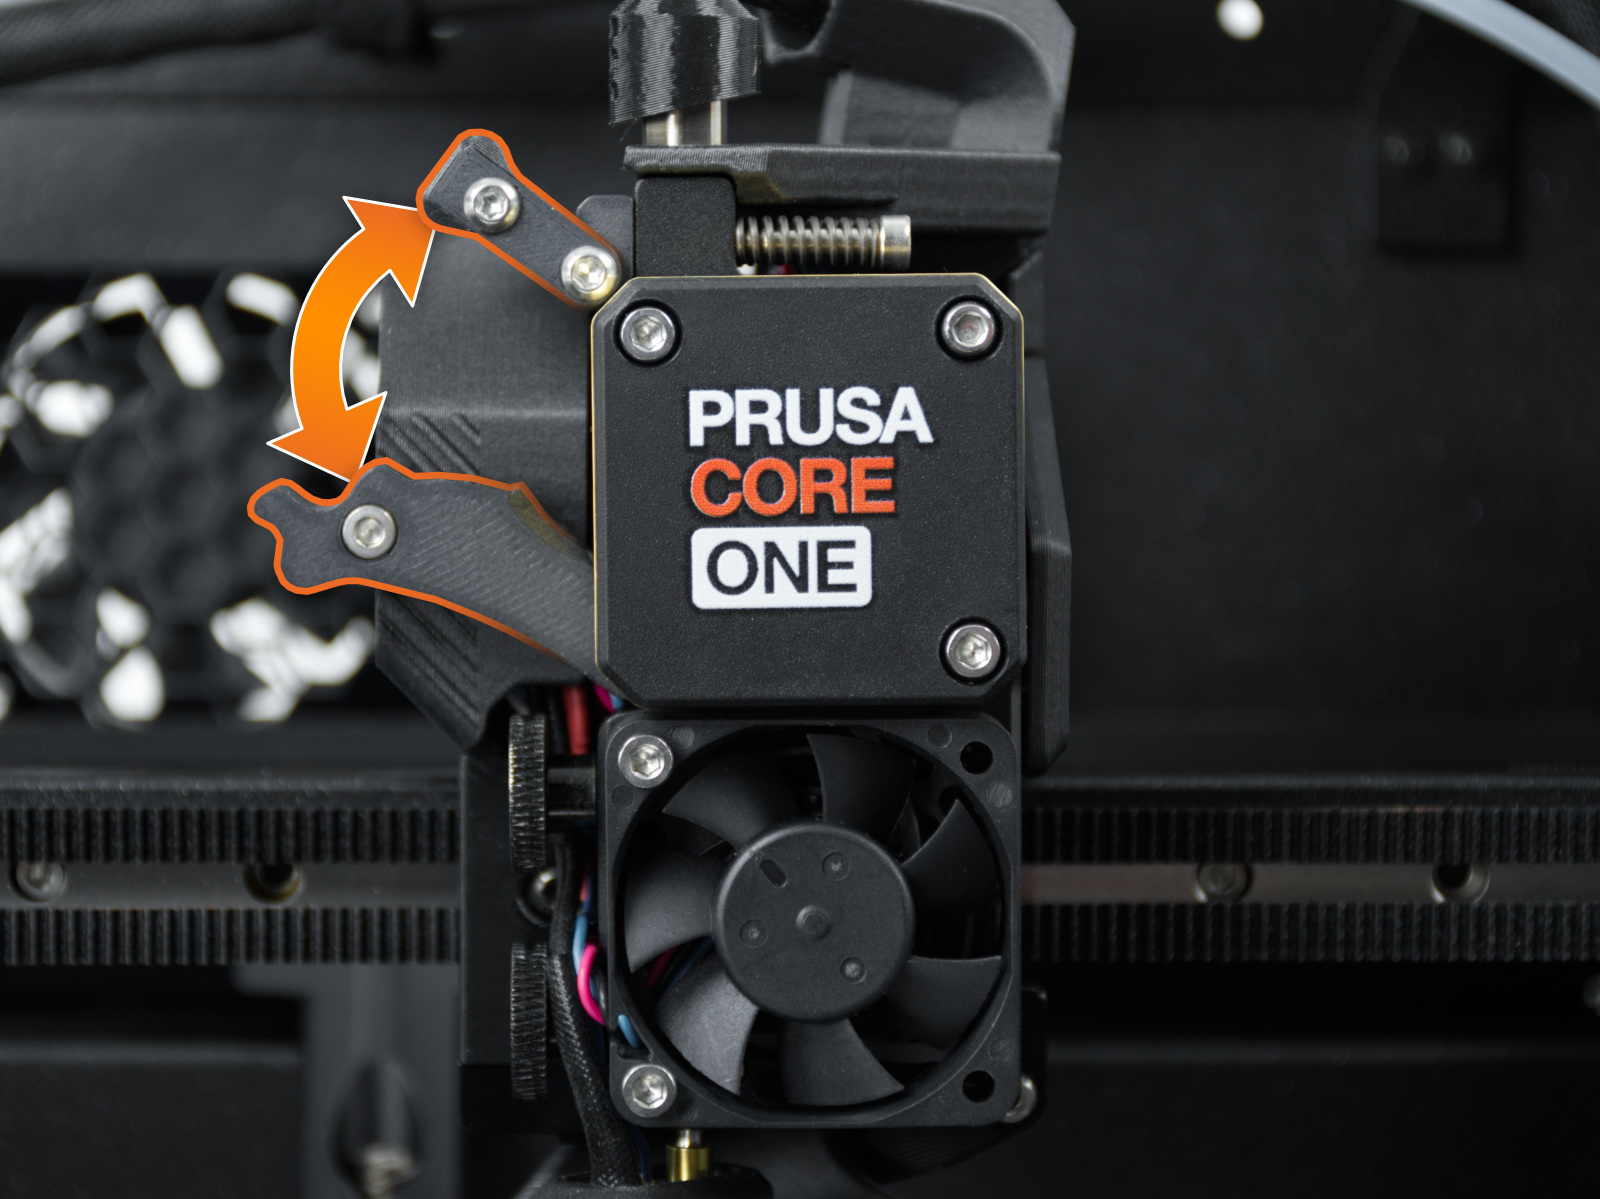
                  Au fil du temps, un dépôt de débris de filaments peut se former dans les rainures de l'engrenage d'alimentation, ce qui provoque alors une extrusion insuffisante des filaments. Accédez à l'extrudeur en soulevant l'Idler Nut, puis en déplaçant l'Idle Shaft. Vous pouvez souffler la saleté avec de l'air comprimé ou utiliser une brosse en laiton ou un cure-dent ordinaire. Utilisez le trou d'accès sur le côté de l'extrudeur. 

                  Vérifiez le moteur du Nextruder

                  Cette procédure implique le démontage du réducteur.

                  Sur la XL, assurez-vous que la version du firmware est 6.4.0 ou version ultérieure, pour avoir accès à la procédure nécessaire d'alignement du réducteur depuis le menu de l'imprimante. D'autres imprimantes dotées du Nextruder proposent cette procédure sur toutes les versions du firmware. 

                  Assurez-vous que l'imprimante est froide et éteinte et que vous avez le PG-assembly-adapter avant de poursuivre avec la procédure suivante. Si vous ne l'avez pas, vous pouvez l'acheter sur notre boutique en ligne, ou vous pouvez l'imprimer à l'aide des fichiers ci-dessous, selon l'imprimante que vous utiliserez.
                  Ce composant est utile lors du remontage du réducteur, notamment si vous ne parvenez pas à retirer le capot et la boîte de vitesses d'un seul tenant.
                  Page de la boutique en ligne du PG-assembly-adapter
                  PG-assembly-adapter imprimé avec les CORE One, MK4/S, MK3.9/S, XL
                  PG-assembly-adapter imprimé avec les MK3/S/+, MK3.5/S

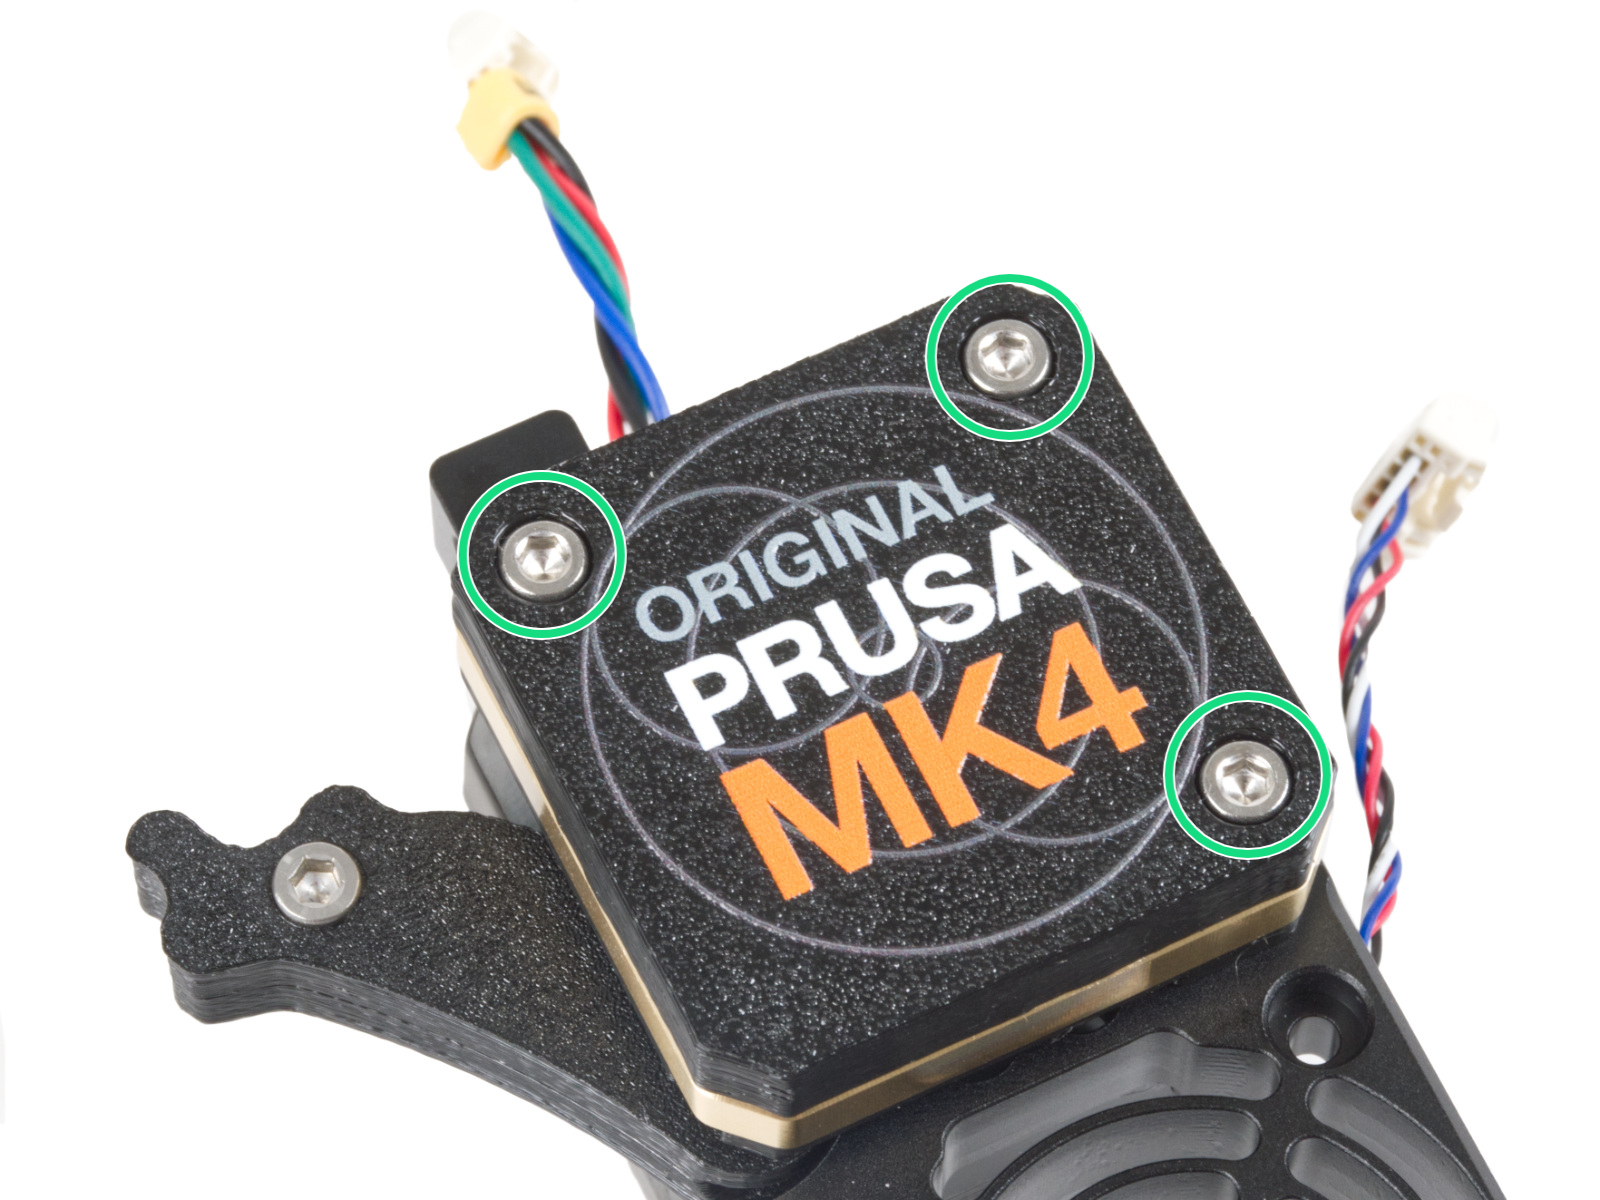
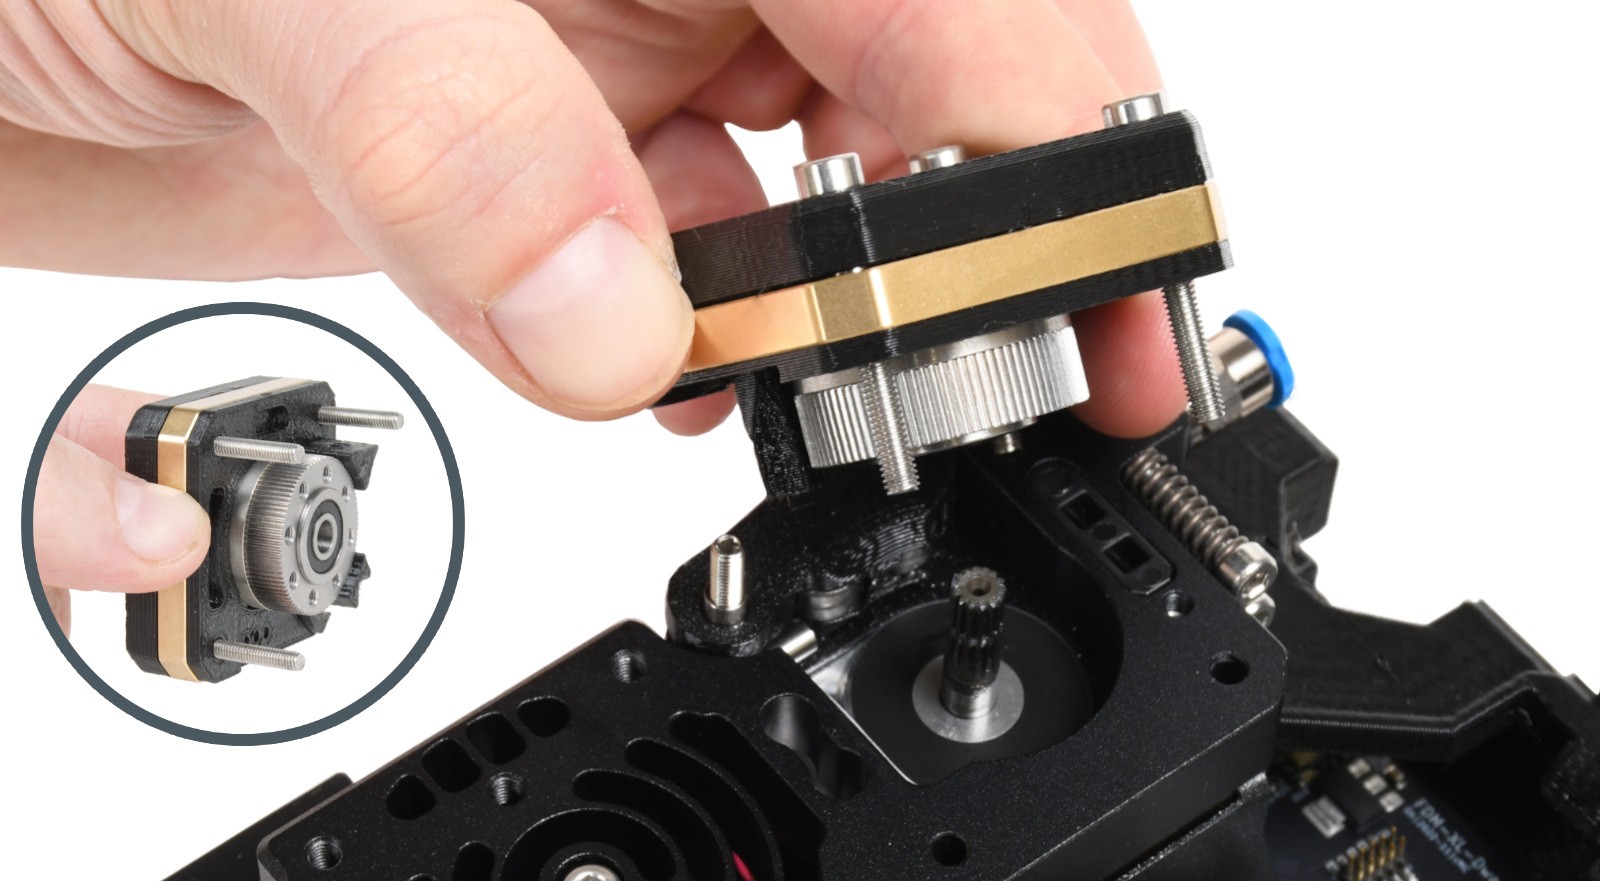
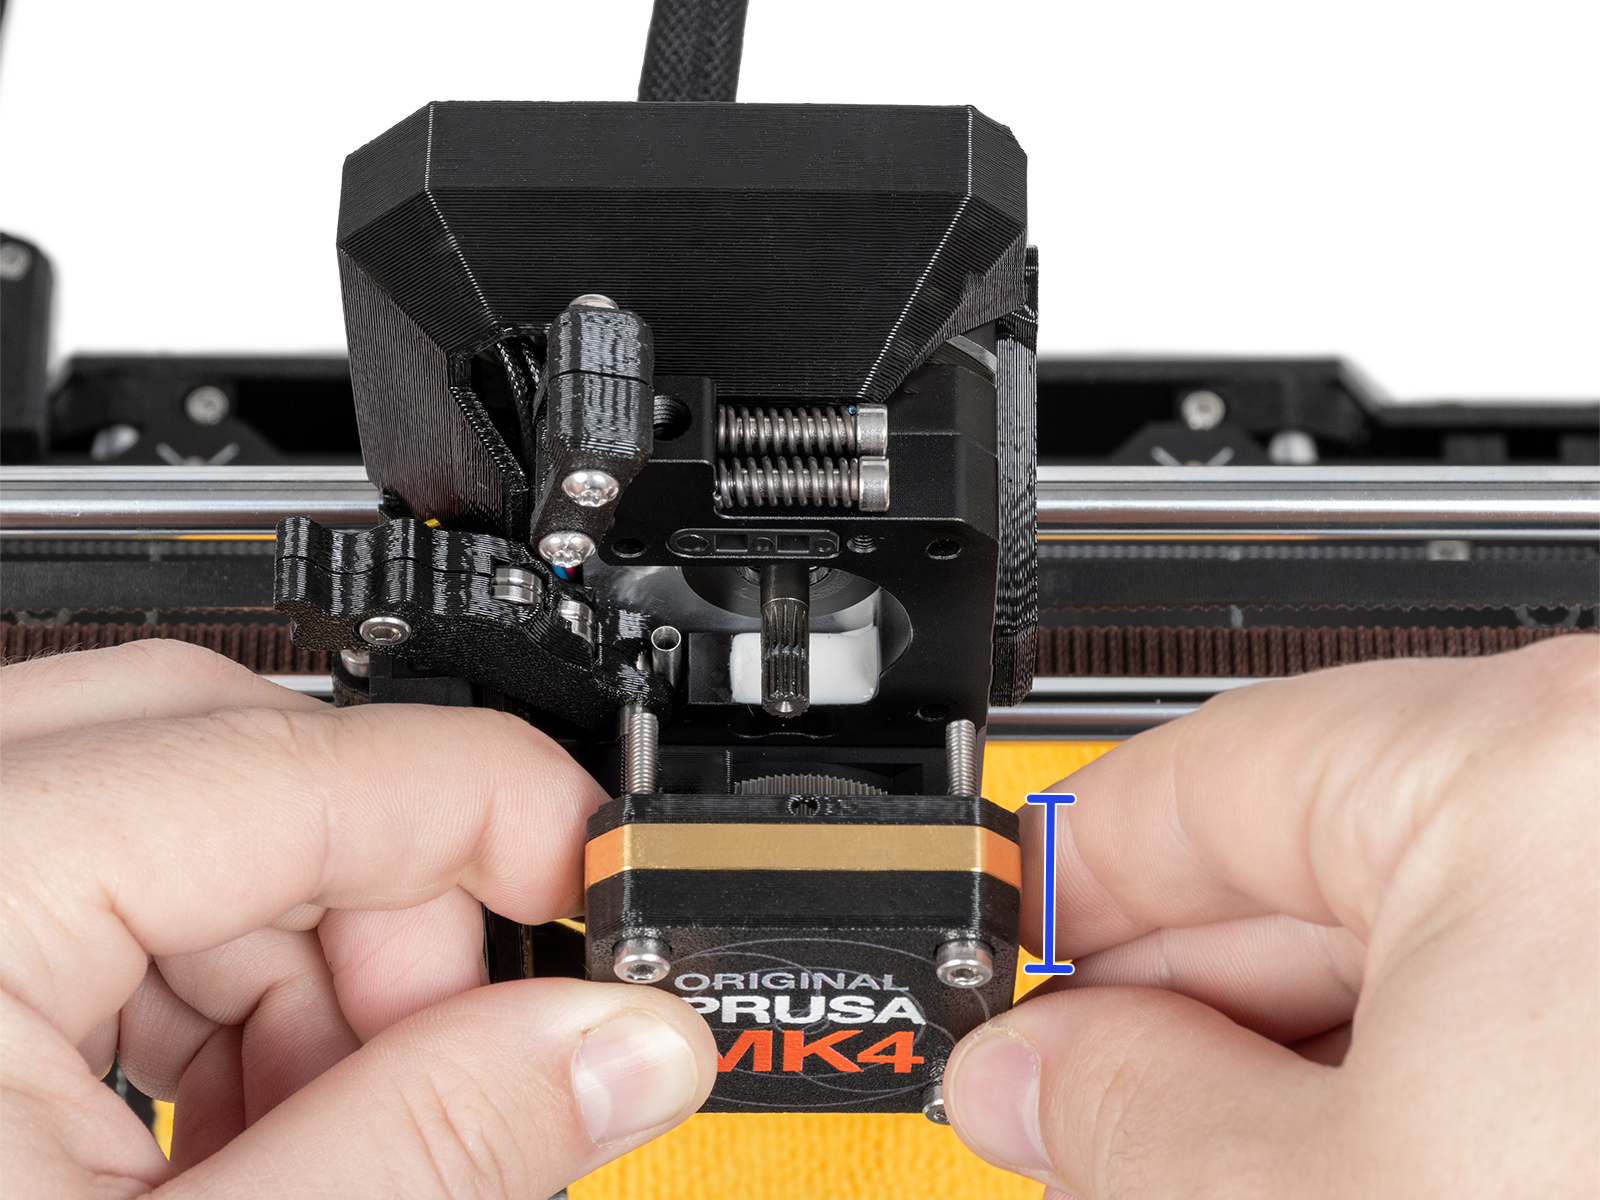
                  Retirez le PG-case, ainsi que le PG-ring, le réducteur et la plaque principale. Retirez toutes ces pièces en un seul morceau. 

                  Faites tourner manuellement l'arbre du moteur du Nextruder avec vos doigts. Évaluez la résistance : l’arbre doit tourner relativement facilement, avec une résistance légère mais uniforme. 

                  Si vous ressentez une forte résistance, un blocage ou une sensation de grincement, il se peut que des débris soient coincés profondément dans les dents du réducteur, qu'un engrenage soit usé ou qu'il y ait un défaut mécanique dans le moteur. 
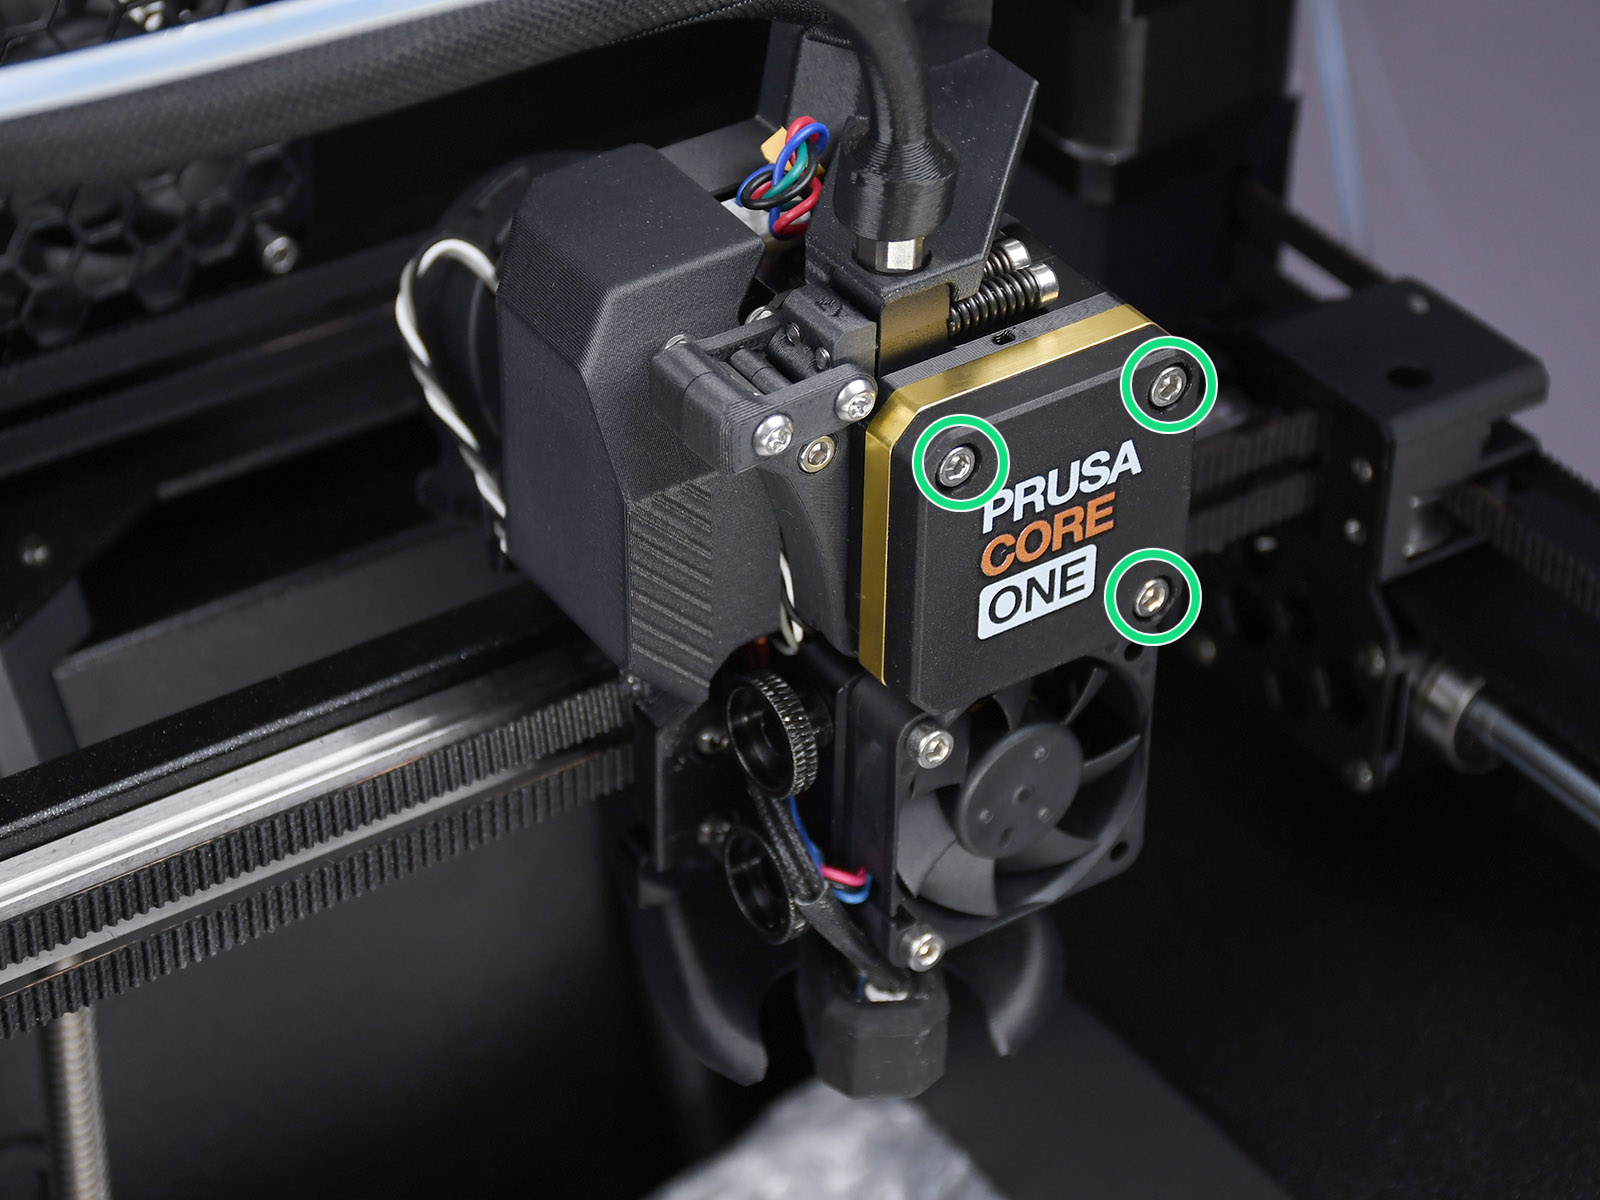
                  Lors du remontage, réassemblez le bloc avec le PG-case, le PG-ring, le réducteur et la plaque principale. 

                  Dans le cas où les pièces démontées à cette étape ne sont pas en un seul bloc, reportez-vous au chapitre Nextruder du guide de montage de votre modèle d'imprimante. 

                  Ensuite, effectuez l'alignement du réducteur en suivant la procédure de l'article dédié à l'alignement du réducteur.

                  Procédures nécessitant la chauffe de la buse

                  Pour les procédures suivantes qui nécessitent la chauffe de la buse, chauffez la buse uniquement à l'aide du menu de l'imprimante. Ne chauffez pas la buse à l'aide d'une source de chaleur externe, car cela pourrait l'endommager. 

                  Aiguille d'acupuncture (hors buse High Flow - haut débit)

                  Ne touchez pas la hotend lorsque l'imprimante est à une température élevée. Les pièces chauffées peuvent provoquer de graves brûlures ! 
                  Suivez ces étapes pour nettoyer une buse hors haut débit. Ces étapes ne s'appliquent pas aux buses à haut débit en raison de leur géométrie interne. 
                  1.  Chauffez la buse à la température appropriée en fonction du matériau du filament à partir duquel vous allez imprimer. Commencez par introduire le filament, puis insérez une aiguille d'acupuncture (inclus dans le paquet) ou un fil fin (0,3-0,35 mm) dans la buse par le bas jusqu'à une profondeur d'environ 1-2 cm. Utilisez des gants de protection si le matériau commence soudainement à s'écouler de la buse.
                  2.  Sélectionnez l'option Charger le Filament dans le menu LCD et vérifiez que la buse pousse réellement le filament.
                  3.  Insérez à nouveau le fil ou l'aiguille d'acupuncture dans la buse et répétez l'ensemble de la procédure plusieurs fois. Si le filament est correctement extrudé, la buse est propre. 

                  Introduisez le nouveau filament dans la buse. 

                  Cette procédure s'applique aussi bien aux buses à haut débit qu'aux buses standard. 

                  1. Ouvrez l'idler de l'extrudeur.
                  2. Accédez à la partie supérieure du Nextruder sur votre imprimante, en retirant tout éventuel raccord. 
                  3. Préparez environ 40 cm de filament PLA pour les prochaines étapes. 
                  4. Allez dans le Menu LCD -> Contrôle -> Température -> Buse. Réglez la température de la buse à 260°C si vous avez utilisé du PLA ou à 280°C si vous avez utilisé des matériaux à température plus élevée, tels que le PETG ou l'ASA.
                  5. Une fois que la buse a atteint la température requise, attendez 2 minutes. Vérifiez si le filament commence à couler ou à goutter. 
                  6. Insérez le nouveau filament dans le Nextruder. 

                  Si le filament coule après les étapes 5 et 6, le bouchon a peut-être été éliminé. Essayez de charger le filament ou d'effectuer des impressions de test pour confirmer cela. 

                  Si le flux de filament n'est pas rétabli après ces étapes, il est fort probable que la buse doive être remplacée, le blocage se situant plus haut que l'extrémité de la buse. 

                  Traction à froid

                  Une traction à froid est une autre technique qui peut aider à déboucher une buse. Toutefois, si la procédure décrite au paragraphe précédent, "Introduisez le nouveau filament dans la buse' n'a pas permis de rétablir le flux du filament, il est peu probable que la procédure de traction à froid soit réalisable.

                  Nous recommandons toutefois d'essayer, et en particulier la fonction de traction à froid automatique si elle est disponible sur votre modèle d'imprimante. 

                  • Traction à froid (cold pull) (CORE One, CORE One L)
                  • Traction à froid (cold pull) (XL, MK4/S, MK3.9/S) 

                  Retirer le filament avec une pince

                  Si un petit bout de filament est visible au sommet du tube de la buse une fois les composants de l'idler ouverts, cette technique peut s'avérer efficace, même si l'extrémité du filament ne touche pas la buse, car dans ce cas, la technique de poussée du filament ne rétablit pas le flux de filament. 

                  Lorsque la buse atteint 280°C, saisissez fermement le filament avec un pince à bec fin. Tirez/poussez doucement le filament vers le haut, petit à petit, à travers le haut du corps de l'extrudeur, jusqu'à ce qu'il soit complètement retiré du tube de la buse. 

                  Si cette technique réussit, effectuer un traction à froid après cela est recommandé, comme décrit un paragraphe plus haut. 

                  Prévention

                  Températures ambiantes et de la chambre

                  Si vous imprimez des matériaux à basse température comme le PLA, le fait de placer votre imprimante dans un espace totalement fermé ou dans une pièce très chaude peut entraîner des problèmes de fluage thermique. La chaleur remonte le long de la hotend, faisant fondre le filament avant qu'il n'atteigne la zone de fusion. Cela provoque le gonflement du filament et le bouchage de l'extrudeur. Selon le modèle d'imprimante utilisé, ouvrez toujours les portes de l'enceinte ou les aérations du capot supérieur lors de l'impression de PLA.

                  Qualité et humidité du filament

                  Un filament humide ou dégradé peut gonfler, former des bulles ou créer des poches de vapeur internes, ce qui perturbe la régularité de vos impressions. Si possible, stockez votre filament dans des boîtes sèches avec un dessiccant, comme notre USS Drybox. De plus, les filaments de mauvaise qualité présentent souvent des diamètres irréguliers ou des impuretés qui peuvent bloquer physiquement les engrenages ou la buse du Nextruder.

                  Adaptez le profil de votre slicer à votre buse (HF vs non-HF)

                  Vérifiez toujours deux fois les réglages de votre slicer avant d'envoyer une impression. Si votre imprimante est équipée d'une buse à haut débit (HF), vous devez utiliser un profil d'impression HF. L'utilisation d'un profil standard pour une buse HF (ou vice versa) fausse les calculs de débit volumétrique, ce qui peut entraîner une sous-extrusion importante ou des obstructions structurelles.

                  Cet article vous a-t-il été utile ?
                  Cette action n'est disponible que pour les utilisateurs enregistrés. Veuillez vous connecter.

                  Thèmes

                  • Dépannage
                    • Dépannage de l'imprimante
                      • Blob sur l'extrudeur
                      • Utilisation du multimètre
                      • Dépannage de PrusaLink
                      • Erreur de prise d'origine en Z #17301 (XL)
                      • Erreur Plateau Modulaire #17501 (XL)
                      • Erreur Dwarf #17502 (XL)
                      • Échec du nettoyage de la buse #17834 (XL)
                      • Erreur de préchauffage de l'extrudeur #17202 (XL)
                      • Emballement thermique de l'extrudeur #17204 (XL)
                      • Erreur Mintemp de l'extrudeur #17208 (XL)
                      • Extruder Maxtemp error #17206 (XL)
                      • Erreur puppy #17514 (XL)
                      • No FW on USB flash drive #17604 (XL)
                      • Unsupported printer model #17610 (XL)
                      • Unsupported Buddy FW #17611 (XL)
                      • USB flash error #17613 (XL)
                      • Invalid FW size on USB flash drive #17603 (XL)
                      • USB flash drive not connected #17602 (XL)
                      • Firmware missing #17612 (XL)
                      • FW in internal flash corrupted #17608 (XL)
                      • La vérification du hachage a échoué #17607 (XL)
                      • Imposteur ! Fausse signature #17606 (XL)
                      • Flash erase error #17605 (XL)
                      • Unsupported firmware BBF file #17614 (XL)
                      • Erreur du plateau modulaire #17250 (XL)
                      • Erreur du changeur d'outils #17135 (XL) #36135 (CORE One INDX)
                      • La température de l'extrudeur ne correspond pas #17210 (XL)
                      • Erreur plateau modulaire #17251 (XL)
                      • Erreur du Plateau modulaire #17252 (XL)
                      • Erreur du Plateau Modulaire #17253 (XL)
                      • Erreur du Plateau modulaire #17254 (XL)
                      • Erreur du Plateau modulaire #17256 (XL)
                      • Erreur plateau modulaire #17257 (XL)
                      • Modular bed error #17302 (XL)
                      • Modular bed error #17303 (XL)
                      • Erreur Dwarf #17503 (XL)
                      • Erreur ESP #17505 (XL)
                      • ESP error #17506 (XL)
                      • Erreur ESP #17504 (XL)
                      • Emergency stop #17510 (XL)
                      • Erreur puppy #17511 (XL)
                      • Erreur puppy #17512 (XL)
                      • Erreur puppy #17513 (XL)
                      • Erreur puppy #17515 (XL)
                      • Erreur puppy #17516 (XL)
                      • Erreur puppy #17517 (XL)
                      • Erreur puppy #17518 (XL)
                      • Erreur puppy #17519 (XL)
                      • Erreur puppy #17520 (XL)
                      • Erreur puppy #17521 (XL)
                      • Erreur puppy #17522 (XL)
                      • Erreur de préchauffage de la hotend #31202 (CORE One) #35202 (CORE One L) #26202 (MK4S) #13202 (MK4) #27202 (MK3.9S) #21202 (MK3.9)
                      • Emballement thermique du plateau #31203 (CORE One) #35203 (CORE One L) #36203 (CORE One INDX) #26203 (MK4S) #13203 (MK4) #27203 (MK3.9S) #21203 (MK3.9) #28203 (MK3.5S) #23203 (MK3.5)
                      • Emballement thermique de la hotend #31204 (CORE One) #35204 (CORE One L) #26204 (MK4S) #13204 (MK4) #27204 (MK3.9S) #21204 (MK3.9)
                      • Erreur mintemp de la hotend #31208 (CORE One) #35208 (CORE One L) #26208 (MK4S) #13208 (MK4) #27208 (MK3.9S) #21208 (MK3.9)
                      • Erreur mintemp du plateau #31207 (CORE One) #35207 (CORE One L) #36207 (CORE One INDX) #26207 (MK4S) #13207 (MK4) #27207 (MK3.9S) #21207 (MK3.9) #28207 (MK3.5S) #23207 (MK3.5)
                      • Erreur maxtemp du plateau #31205 (CORE One) #35205 (CORE One L) #36205 (CORE One INDX) #26205 (MK4S) #13205 (MK4) #27201 (MK3.9S) #21201 (MK3.9) #28201 (MK3.5S) #23201 (MK3.5)
                      • Échec du selftest (XL)
                      • Le filament ne se charge pas (XL)
                      • Hotend bouchée (XL)
                      • Erreur Mintemp de la barrière thermique #17211 (XL)
                      • Erreur Maxtemp de la barrière thermique #17212 (XL)
                      • Homing error X #17304 (XL)
                      • Erreur de prise d'origine en Y #31305 (CORE One) #35305 (CORE One L) #36305 (CORE One INDX) #17305 (XL)
                      • Surintensité du port USB #17306 (XL)
                      • Surintensité du périphérique USB #17307 (XL)
                      • Échec de l'envoi I2C #17311 (XL)
                      • Envoi I2C Occupé #17312 (XL)
                      • Timeout de l'envoi I2C #17313 (XL)
                      • Envoi I2C non défini #17314 (XL)
                      • Échec de la réception I2C #17315 (XL)
                      • EEPROM Réception I2C occupée #17316 (XL)
                      • Timeout de la réception I2C #17317 (XL)
                      • Réception I2C non défini #17318 (XL)
                      • Erreur Plateau Modulaire #17319 (XL)
                      • Mémoire insuffisante #17507 (XL)
                      • Tampon PNG plein #17508 (XL)
                      • Capteur de force non calibré #17523 (XL)
                      • Erreur de tare du capteur de force #17524 (XL)
                      • Échec de la tare du capteur de force #17525 (XL)
                      • Échec de la mesure du capteur de force #17526 (XL)
                      • Mauvaise Configuration du Capteur de force #17527 (XL)
                      • Timeout du capteur de force #17528 (XL)
                      • Erreur de mémoire LED #17529 (XL)
                      • Timeout de la Requête de Marlin #17530 (XL)
                      • Échec de l'allocation BBF #17531 (XL)
                      • Échec de l'initialisation du BBF #17532 (XL)
                      • Surintensité du port du plateau chauffant #31309 (CORE One) #35309 (CORE One L) #26309 (MK4S) #13309 (MK4) #27309 (MK3.9S) #21309 (MK3.9) #28309 (MK3.5S) #23309 (MK3.5) #12309 (MINI) #36309 (INDX)
                      • Surintensité du MMU #31310 (CORE One) #35310 (CORE One L) #26310 (MK4S) #13310 (MK4) #27310 (MK3.9S) #21310 (MK3.9) #28310 (MK3.5S) #23310 (MK3.5)
                      • Échec de l'envoi I2C #31311 (CORE One) #35311 (CORE One L) #36311 (CORE One INDX) #26311 (MK4S) #13311 (MK4) #27311 (MK3.9S) #21311 (MK3.9) #28311 (MK3.5S) #23311 (MK3.5) #12311 (MINI/+)
                      • capteur de force non calibré #31523 (CORE One) #26523 (MK4S) #13523 (MK4) #27523 (MK3.9S) #21523 (MK3.9)
                      • Échec de la mesure du capteur de force #31526 (CORE One) #35526 (CORE One L) #36526 (CORE One INDX) #26526 (MK4S) #13526 (MK4) #27526 (MK3.9S) #21526 (MK3.9) #36526 (CORE One INDX)
                      • Mauvaise Configuration du Capteur de force #31527 (CORE One) #35527 (CORE One L) #36527 (CORE One INDX) #26527 (MK4S) #13527 (MK4) #27527 (MK3.9S) #21527 (MK3.9)
                      • Timeout du capteur de force #31528 (CORE One) #35528 (CORE One L) #26528 (MK4S) #36528 (CORE One INDX) #13528 (MK4) #27528 (MK3.9S) #21528 (MK3.9)
                      • Erreur MINTEMP de la barrière thermique #31211 (CORE One) #35211 (CORE One L) #26211 (MK4S) #13211 (MK4) #27211 (MK3.9S) #21211 (MK3.9)
                      • Erreur plateau modulaire #17320 (XL)
                      • Erreur de prise d'origine en X #26304 (MK4S) #13304 (MK4) #27304 (MK3.9S) #21304 (MK3.9) #28304 (MK3.5S) #23304 (MK3.5)
                      • Filament emmêlé
                      • Réinitialisation d'usine (CORE One, MK4/S, MK3.9/S, MK3.5/S, MINI/+, XL)
                      • Capteur de filament du Nextruder (CORE One, CORE One L, MK4/S, MK3.9/S, XL/+)
                      • Palpage XY instable #17105 (XL)
                      • Position XY invalide #17106 (XL)
                      • Ergot non atteint #17107 (XL)
                      • Position du dock hors limites #17103 (XL)
                      • Décalage de l'outil hors limites #17104 (XL)
                      • ESP non connecté #17533 (XL)
                      • Échec de l'enregistrement à Connect
                      • Échec de l'enregistrement à Connect #17401 (XL)
                      • Échec du selftest (XL Multi-Outils)
                      • Blue Screen of Death (BSOD) #31538 (CORE One) #35538 (CORE One L) #36538 (CORE One INDX) #26538 (MK4S) #13538 (MK4) #27538 (MK3.9S) #17538 (XL) #21538 (MK3.9) #28538 (MK3.5S) #23538 (MK3.5) #12538 (MINI)
                      • Détection de filament coincé #31101 (CORE One) #35101 (CORE One L) #26101 (MK4S) #13101 (MK4) #27101 (MK3.9S) #21101 (MK3.9) #17108 (XL)
                      • La température du plateau chauffant ne correspond pas au #31209 (CORE One) #35209 (CORE One L) #26209 (MK4S) #13209 (MK4) #27209 (MK3.9S) #21209 (MK3.9) #28209 (MK3.5S) #23209 (MK3.5)
                      • La température de la hotend ne correspond pas #26210 (MK4S) #13210 (MK4)  # 27210 (MK3.9S) #21210 (MK3.9) #31210 (CORE One)
                      • Surintensité de l'élément chauffant de la Hotend #17322
                      • La température du plateau chauffant ne correspond pas au #17209 (XL)
                      • Problème de changeur d'outils (XL multi-outils)
                      • Dépannage du capteur de force
                      • Sous-extrusion (imprimantes dotées du Nextruder)
                      • ERREUR DE L'EXTRUDEUR #17536 (XL)
                      • Dépassement de délai de la buse #31819 (CORE One) #35819 (CORE One L) #36819 (CORE One INDX) #26819 (MK4S) #13819 (MK4) #27819 (MK3.9S) #21819 (MK3.9) #28819 (MK3.5S) #23819 (MK3.5) #17819 (XL) #12819 (MINI)
                      • Plateau inégal #31111 (CORE One) #35111 (CORE One L) #36111 (CORE One INDX)
                      • Capteur de filament bloqué #31113 (CORE One) #35113 (CORE One L) #36113 (CORE One INDX) #17113 (XL) #26113 (MK4S) #13113 (MK4) #27113 (MK3.9S) #21113 (MK3.9) #28113 (MK3.5S) #23113 (MK3.5) #12113 (MINI/+)
                      • Erreur MAXTEMP de la chambre #31214 (CORE One) #35214 (CORE One L) #36214 (CORE One INDX)
                      • Erreur de prise d'origine en X #31304 (CORE One) #35304 (CORE One L) #36304 (CORE One INDX) #17304 (XL)
                      • Erreur puppy #31511 (CORE One) #35511 (CORE One L) #36511 (CORE One INDX)
                      • Erreur puppy #31513 (CORE One) #35513 (CORE One L)
                      • Dépannage du capteur de fil. #31114 (CORE One) #26114 (MK4S) #13114 (MK4) #27114 (MK3.9S) #21114 (MK3.9) #28114 (MK3.5S) #23114 (MK3.5)
                      • Erreur Mintemp de la chambre #31215 (CORE One) #35215 (CORE One L) #36215 (CORE One INDX)
                      • Le MCU de la Buddy est en surchauffe #31825 (CORE One) #35825 (CORE One L) #26825 (MK4S) #27825 (MK3.9S) #28825 (MK3.5S) #13825 (MK4) #21825 (MK3.9) #23825 (MK3.5) #17825 (XL) #12825 (MINI)
                      • Le plateau chauffant a refroidi pendant la panne de courant #31808 (CORE One) #35808 (CORE One L) #26808 (MK4S) #27808 (MK3.9S) #28808 (MK3.5S) #13808 (MK4) #21808 (MK3.9) #23808 (MK3.5) #17808 (XL)
                      • Le G-code n'est pas entièrement compatible #31803 (CORE One) #26803 (MK4S) #27803 (MK3.9S) #28803 (MK3.5S) #13803 (MK4) #21803 (MK3.9) #23803 (MK3.5) #17803 (XL) #12803 (MINI)
                      • Filament non détecté #31804 (CORE One) #35804 (CORE One L) #26804 (MK4S) #27804 (MK3.9S) #28804 (MK3.5S) #13804 (MK4) #21804 (MK3.9) #23804 (MK3.5) #17804 (XL) #12804 (MINI)
                      • Aperçu avant impression : selftest inachevé #31801 (CORE One) #35801 (CORE One L) #26801 (MK4S) #27801 (MK3.9S) #28801 (MK3.5S) #13801 (MK4) #21801 (MK3.9) #23801 (MK3.5) #17801 (XL) #12801 (MINI)
                      • Récupération après crash axe long #31809 (CORE One) #35809 (CORE One L) #26809 (MK4S) #13809 (MK4) #27809 (MK3.9S) #21809 (MK3.9) #28809 (MK3.5S) #23809 (MK3.5) #17809 (XL) #12809 (MINI)
                      • Récupération après crash crash répété #31811 (CORE One) #35811 (CORE One L) #26811 (MK4S) #13811 (MK4) #27811 (MK3.9S) #21811 (MK3.9) #28811 (MK3.5S) #23811 (MK3.5) #17811 (XL) #12811 (MINI)
                      • Récupération après crash axe court #31810 (CORE One) #35810 (CORE One L) #26810 (MK4S) #13810 (MK4) #27810 (MK3.9S) #21810 (MK3.9) #28810 (MK3.5S) #23810 (MK3.5) #17810 (XL) #12810 (MINI)
                      • Récupération après crash échec prise d'origine #31812 (CORE One) #35812 (CORE One L) #26812 (MK4S) #13812 (MK4) #27812 (MK3.9S) #21812 (MK3.9) #28812 (MK3.5S) #23812 (MK3.5) #17812 (XL) #12812 (MINI)
                      • Obstruction du chargement #31119 (CORE One) #35119 (CORE One L) #17119 (XL)
                      • Calibration de la prise d'origine nécessaire #31118 (CORE One) #35118 (CORE One L) #36118 (CORE One INDX) #17118 (XL)
                      • Calibrer la prise d'origine à partir du menu #31120 (CORE One) #35120 (CORE One L) #36120 (CORE One INDX) #17120 (XL)
                      • Surchauffe de la chambre #36260 (INDX) #31260 (CORE One) #35260 (CORE One L) #17260 (XL)
                      • La température de la chambre est critique #36261 (INDX) #31261 (CORE One L) #35261 (CORE One) #17261 (XL)
                      • Échec du selftest (CORE One/+)
                      • Hotend bouchée (MK4)
                      • Ajustement de la tension des courroies (CORE One/+, CORE One INDX, CORE One L/+)
                    • Diagnostique
                    • Résolution des Problèmes de Qualité d'Impression
                    • QR Codes d'erreur
                    • Messages d'Erreur d'Impression

                  3 commentaires

                  Se connecter  pour poster un commentaire
                  Pierre Martine
                  •
                  Dans mon cas, le filament en PTEG s'est rompu au ras du sommet de la buse. Pour m'en rendre compte, il m'a fallu démonter tout le boitier. Impossible à capturer. J'ai mis la buse en chauffe pour libérer le filament en partie basse et j'ai chauffé au rouge un fil de fer fin que j'ai enfoncé dans le tube. Il a pénétré de 5 ou 6 mm. Je l'ai laissé refroidir, solidaire du filament et j'ai pu tirer l'ensemble avec une pince. Il n'y avait plus qu'à remonter le boitier. Heureusement que Prusa est bien conçu pour démontage et montage.
                  Reply
                  Douglas - Prusa Research
                  •
                  Bonjour,

                  Si vous rencontrez des problemes de ce genre ou si ceux-ci persistent, veuillez s'il vous plait contacter notre support technique.

                  https://help.prusa3d.com/fr/article/support-client_2287
                  rons avec notre service concerné.
                  Reply
                  MAHE
                  •
                  Avec un mini souffleur à air chaud, des gants eu cuir !, un bout de fils électrique diamètre 1,5, 
                  Inserer le fils électrique côté entrée du filament, en chauffant le tube pousser et retirer le filament fondue ( les gants sont là très utiles)
                  Avec un peu de dextérité et de patience, on y arrive !😀
                  Reply
                  kal49
                  •
                  Bonjour,
                  J'ai suivi votre suggestion, c'était logique. Je ne sais pas si le bouchage était plus important que celui auquel vous avez été confronté, mais finalement j'ai du opter pour un mini chalumeau.
                  D'un coté j'ai introduit le fil cuivre, comme vous, de l'autre l'aiguille aupuncture quand ça a été possible à la chauffe et j'ai chauffé au chalumeau.
                  IMPORTANT :
                  a) Attention à la chauffe, ne pas aller trop loin (rougissement), le cuivre recuit et ramolllt. Faire des mouvements de va et vient pour dégager les gaz
                  b) retirer l'aiguille dès que possible
                  En tout cas merci pour votre suggestion
                  Reply
                  F - BHRY
                  •
                  Bonjour Je ne comprends mon problème. J'arrive à insérer l'aiguille d'acupuncture entièrement, donc je ne pense pas avoir de buse bouchée. Pourtant l'extrudeur fait un bruit cliquetis et rien ne sort de la buse. Avez vous des suggestions pour la résolution de mon problème ?Edit : Problème résolu !
                  Reply
                  Lucien Arrio
                  •
                  Bonjour, j'ai exactement le même problème, comment l'avez vous résolu svp ? Merci
                  Reply
                  Jappy38
                  •
                  bonsoir, avez vous réolu le problème car j'ai le même et je n'ai pas imprimé grand chose depuis ma livraison ( 15 jours)Merci
                  Reply
                  Tomas Official CS
                  •
                  Bonjour, veuillez s'il vous plait contacter notre LiveChat ou bien par email [email protected] avec les photos de votre Nextrudeur. Nos techniciens en ligne vous aiderons a résoudre ce probleme. Merci
                  Reply