Prusa
  • SHOP
    • Neueste Produkte
    NACH KATEGORIE
    • 3D-Druckerneu
    • 3D-Drucker-Upgradesneu
    • Materialien
    • Zubehör
    • Ersatzteile
    • Kurse
    • Fanartikel
    • Fordern Sie ein Angebot an
    SCHNELLE LINKS
    • Versand & Lieferung
    • Rücksendungen & Erstattungen
    • Zahlung & Finanzierung
    • Garantie
    • Mehrwertsteuer & Zollgebühren
    • FAQ

    0 Artikel im WarenkorbArtikel im Warenkorb

    Ihr Warenkorb ist leer

    Zum Warenkorb3D-Drucker kaufen

    Mein Profil

    Anmelden für Bestellungen und gespeicherte Artikel

    Mein Profil

    Angemeldet als

    • Bestellungen
    • Abmelden
  • 3D-DRUCK
    • 3D-Druck entdecken
    FÜR EINSTEIGER
    • 3D-Druck 1x1
    • Wie FDM-Druck funktioniert
    • Ihren ersten Drucker kaufen
    • 3D-Modellkatalog
    NACH ANWENDUNG
    • Schnelles Prototyping
    • Fertigung
    • Ingenieurwesen
    • Forschung
    • Kunst & Design
    TIEFER GEHEN
    • Material-Leitfaden
    • Kurse
    • Webinare
    • Fallstudien
    • Kundenspezifischer 3D-Druck
  • 3D-Drucker
    • Alle 3D-Drucker
    für
    • Zuhause oder GarageBastler, Tüftler und Heimdrucker
    • GewerbeInhouse-Produktion für kleine Teams
    • UnternehmenFlotten, Sicherheit und Skalierung
    • Welcher Prusa ist der richtige für mich
    SHOP & DURCHSUCHEN
    • CORE One+neu
    • CORE One+ INDXneu
    • CORE One L+neu
    • CORE One L+ INDXneu
    • XL+neu
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    MEHR ÜBER DRUCKER
    • Teile & Upgradesneu
    • Kritische Infrastruktur
    • Fallstudien
    • Signature Oak
    • Bausätze
  • MATERIALIEN
    • Alle Materialien
    NACH VERWENDUNG
    • Alltag & Design
    • Funktionale Technik
    • Verbundwerkstoffe
    • Pro Spezialitäten
    • SLA-Harze
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    MEHR MATERIALIEN
    • Material-Leitfaden
    • Wir stellen Materialien im eigenen Haus her
    • Nachhaltigkeit
    • Im Shop bestellen
  • SOFTWARE
    • Alle Software
    DRUCK VORBEREITEN
    • PrusaSlicer 3.0neu
    DRUCKEN & ÜBERWACHEN
    • Prusa Connect
    • EasyPrint
    • iOS & Android App
    • Prusa Farm
    ERSTE SCHRITTE
    • Herunterladen & installieren
    • Wissensdatenbank
    MEHR SOFTWARE
    • 3D-Modellkatalog
  • SUPPORT
    • Supportmöglichkeiten
    ANTWORTEN FINDEN
    • Wissensdatenbank
    • Fehlerbehebung
    • Kurse
    • Webinare
    HILFE ERHALTEN
    • Kontaktieren Sie uns
    • Live-Chat
    • Versand & Lieferung
    • Garantie
    • Rücksendungen & Erstattungen
    • Service & Ersatzteile
    • Service & Reparatur
    COMMUNITY
    • Forum
    • Reddit
    • Printables
  • TRUST CENTER
    • Trust Center Übersicht
    NACH THEMA
    • DSGVO
    • Zertifikate
    • Sicherheit
    • Compliance
    VERPFLICHTUNGEN
    • Nachhaltigkeitsbericht
    SPRECHEN SIE MIT UNS
    • Sicherheitsteam kontaktieren
  • UNTERNEHMEN
    • Über Prusa
    LERNEN SIE UNS KENNEN
    • Unsere Story
    • Wie wir Drucker herstellen
    • Open Source
    • Marken- & Medienkit
    NEWS
    • Blog
    • Newsroom
    • Veranstaltungen
    VERTRAUEN & PARTNER
    • Nachhaltigkeit
    • Wiederverkäufer & Distributoren
    • Affiliate-Programm
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Angemeldet als

    • Bestellungen
    • Adresse
    • Bei Verfügbarkeit benachrichtigen
    • Meine Kurse
    • Abonnement
    • Konto bearbeiten
    • Abmelden

Anmelden für Bestellungen und gespeicherte Artikel

Angemeldet als
  • Bestellungen
  • Adresse
  • Bei Verfügbarkeit benachrichtigen
  • Meine Kurse
  • Abonnement
  • Konto bearbeiten
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Shop

0 Artikel im WarenkorbArtikel im Warenkorb

Ihr Warenkorb ist leer

Zum Warenkorb3D-Drucker kaufen

Mein Profil

Anmelden für Bestellungen und gespeicherte Artikel

Mein Profil

Angemeldet als

  • Bestellungen
  • Abmelden
SHOP
  • Neueste Produkte
NACH KATEGORIE
  • 3D-Druckerneu
  • 3D-Drucker-Upgradesneu
  • Materialien
  • Zubehör
  • Ersatzteile
  • Kurse
  • Fanartikel
  • Fordern Sie ein Angebot an
SCHNELLE LINKS
  • Versand & Lieferung
  • Rücksendungen & Erstattungen
  • Zahlung & Finanzierung
  • Garantie
  • Mehrwertsteuer & Zollgebühren
  • FAQ

Empfohlene Produkte

    Beliebte Kategorien

      Beliebte Suchanfragen

        Artikel

          Blog

            Produkte

              Kategorien

                Suchvorschläge

                  Suche läuft…
                  Keine Ergebnisse
                  Etwas ist schiefgelaufen.
                  ↑↓ Auswählen↵ ÖffnenEsc Suche schließen
                  1. Support
                  2. Original Prusa i3 MK2.5S
                  3. Druck-Einstellungen
                  4. Maximale Volumengeschwindigkeit
                   

                  Inhalt

                  • Wovon hängt die endgültige Geschwindigkeit beim Drucken ab?
                  • Druck-MVS vs. Filament-MVS
                  • Autospeed
                  • MVS wählen
                  • Vorschau MVS

                  Blog

                  • Drucken Sie farbenfrohe und leuchtende Halloween-Dekorationen mit unserem gruseligen Angebot
                  • Factorio ist nun bei Printables
                  • Prusament PLA Lightweight: 65 % leichter als herkömmliches PLA. Die perfekte Wahl für den Flugzeugbau, Cosplay und vieles mehr.

                  Newsletter

                  Melden Sie sich an und erhalten Sie unseren monatlichen Schwung an nützlichen Informationen über neue Firmware, neue PrusaSlicer-Versionen und allgemeine Tipps für 3D-Druckprojekte.

                  Durch Anklicken erklären Sie sich damit einverstanden, unseren Newsletter zu erhalten.

                  Diese Website ist durch reCAPTCHA Enterprise geschützt und es gelten die Google Datenschutzbestimmungen und Dienstleistungsbedingungen.

                  Factorio Transport Belts
                  E-Shop
                  • 3D Drucker
                  • Drucker Upgrades
                  • Filamente
                  • Zubehör
                  • Prusa Fanartikel

                  © Prusa Research a.s.

                  Printables
                  • 3D-Modelle
                  • Store
                  • Clubs
                  • 3D-Design-Wettbewerbe
                  • Brands
                  Community
                  • Weltkarte
                  • Forum
                  • Nutzergruppen
                  • Veranstaltungen
                  Hilfe
                  • Prusa Hilfe
                  • Prusa Academy
                  • 3D-Druck Rechner
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Treiber und Software
                  Unternehmen
                  • Über uns
                  • Blog
                  • Offizielle Prusa-Vertriebspartner
                  • Kontakt
                  • Zertifiziert nach den Normen ISO 9001, ISO 14001 und ISO 45001
                  • Allgemeine Geschäftsbedingungen
                  • Allgemeine Geschäfts- und Nutzungsbedingungen für die PRUSA-Websites
                  • Datenschutzerklärung
                  • Informationen über Cookies
                  • Richtlinie für Kundenbeschwerden
                  • Webseiten Status Seite
                  • Cookie Einstellungen

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® UND PRUSAMENT® sind eingetragene Marken von Prusa Development a.s., die von Prusa Research a.s. unter Lizenz von Prusa Development a.s. verwendet werden.

                  Maximale Volumengeschwindigkeit

                  Relevant für

                  MMU family
                  MK3 family
                  OLD PRODUCTS
                  SOFTWARE
                  Artikel ist auch in folgenden Sprachen verfügbar
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Die Einstellung für die maximale Volumengeschwindigkeit (MVS), manchmal auch als „AutoSpeed“ bezeichnet, ist eine der leistungsstärksten Funktionen in PrusaSlicer. MVS ist die maximale Menge an Kunststoff (mm³/s), die Ihr Hotend zuverlässig schmelzen kann. Stellen Sie sich dies als eine Art Geschwindigkeitsbegrenzer vor: PrusaSlicer lässt die von Ihnen gewünschten Geschwindigkeiten zu, solange dies sicher ist, und reduziert sie nur dann, wenn vom Hotend verlangt würde, mehr zu schmelzen, als es bewältigen kann.

                  Wenn MVS richtig eingestellt ist, müssen Sie die sicheren Geschwindigkeiten nicht für jede Kombination aus Düse und Schicht manuell berechnen. MVS erhöht Ihre Geschwindigkeit niemals, sondern kann sie lediglich verringern.

                  Dies verschafft PrusaSlicer-Anwendern einen erheblichen Vorteil. Anstatt zu versuchen, Geschwindigkeitsbereiche für Kombinationen aus Düsengrößen, Schichthöhen oder Profilen zu berechnen, können Sie die gewünschten Geschwindigkeiten und Einstellungen festlegen und es dann MVS überlassen, die Geschwindigkeiten bei Bedarf während des Slicens anzupassen.

                  Wovon hängt die endgültige Geschwindigkeit beim Drucken ab?

                  Während des Druckvorgangs werden bei jedem Extrusionsvorgang mehrere Grenzwerte überprüft. Der strengste dieser Werte wird verwendet:

                  • Funktionsspezifische Geschwindigkeit: Die von Ihnen für jeden Extrusionstyp unter Druckeinstellungen – Geschwindigkeit konfigurierte Geschwindigkeit (z. B. Perimeter-Geschwindigkeit, Infill-Geschwindigkeit, Brückengeschwindigkeit). Wenn Sie einen dieser Werte auf 0 mm/s setzen, wird die automatische Geschwindigkeitsberechnung für diesen Typ aktiviert (siehe „Autospeed“).
                  • Maximale Volumengeschwindigkeit: Wenn die angeforderte Geschwindigkeit die MVS überschreitet, wird sie reduziert. Breitere/höhere Extrusionen werden stärker verlangsamt. Die Berechnung der maximalen Geschwindigkeit erfolgt nach folgender Formel: Maximale Geschwindigkeit = MVS / Querschnittsfläche. PrusaSlicer verwendet ein stadionförmiges Querschnittsmodell für eine genaue Volumenberechnung.
                  • Überhang & Kühlen: Überhängende Perimeter werden entsprechend dem Grad ihrer Nichtunterstützung verlangsamt.
                  • Abkühlzeit pro Schicht: Wenn die Gesamtdauer pro Schicht zu kurz ist, werden alle Geschwindigkeiten proportional reduziert. Die niedrigstmögliche Geschwindigkeit entspricht dem unter „Min. Druckgeschwindigkeit“ eingestellten Wert.
                  Stellen Sie MVS auf Null (0) ein, um keine Begrenzung festzulegen.

                  Druck-MVS vs. Filament-MVS

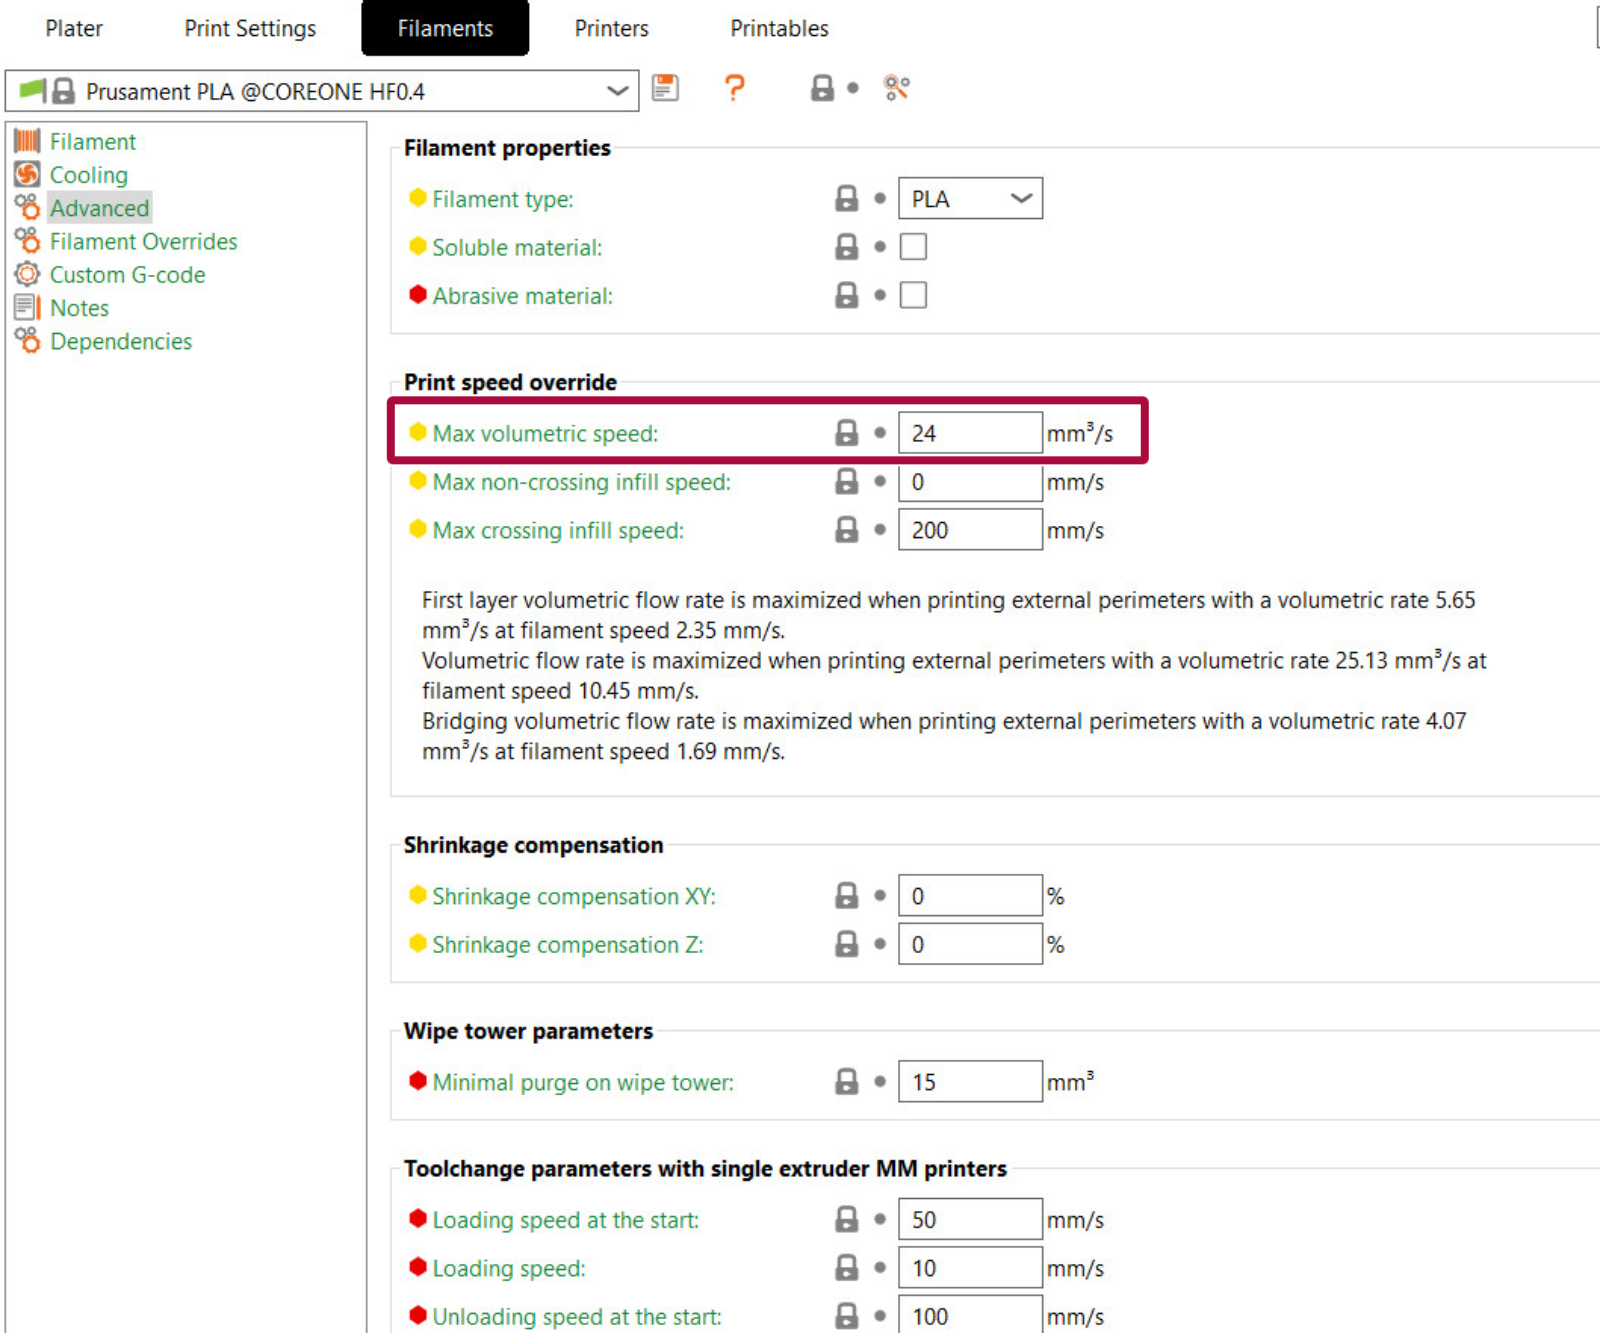
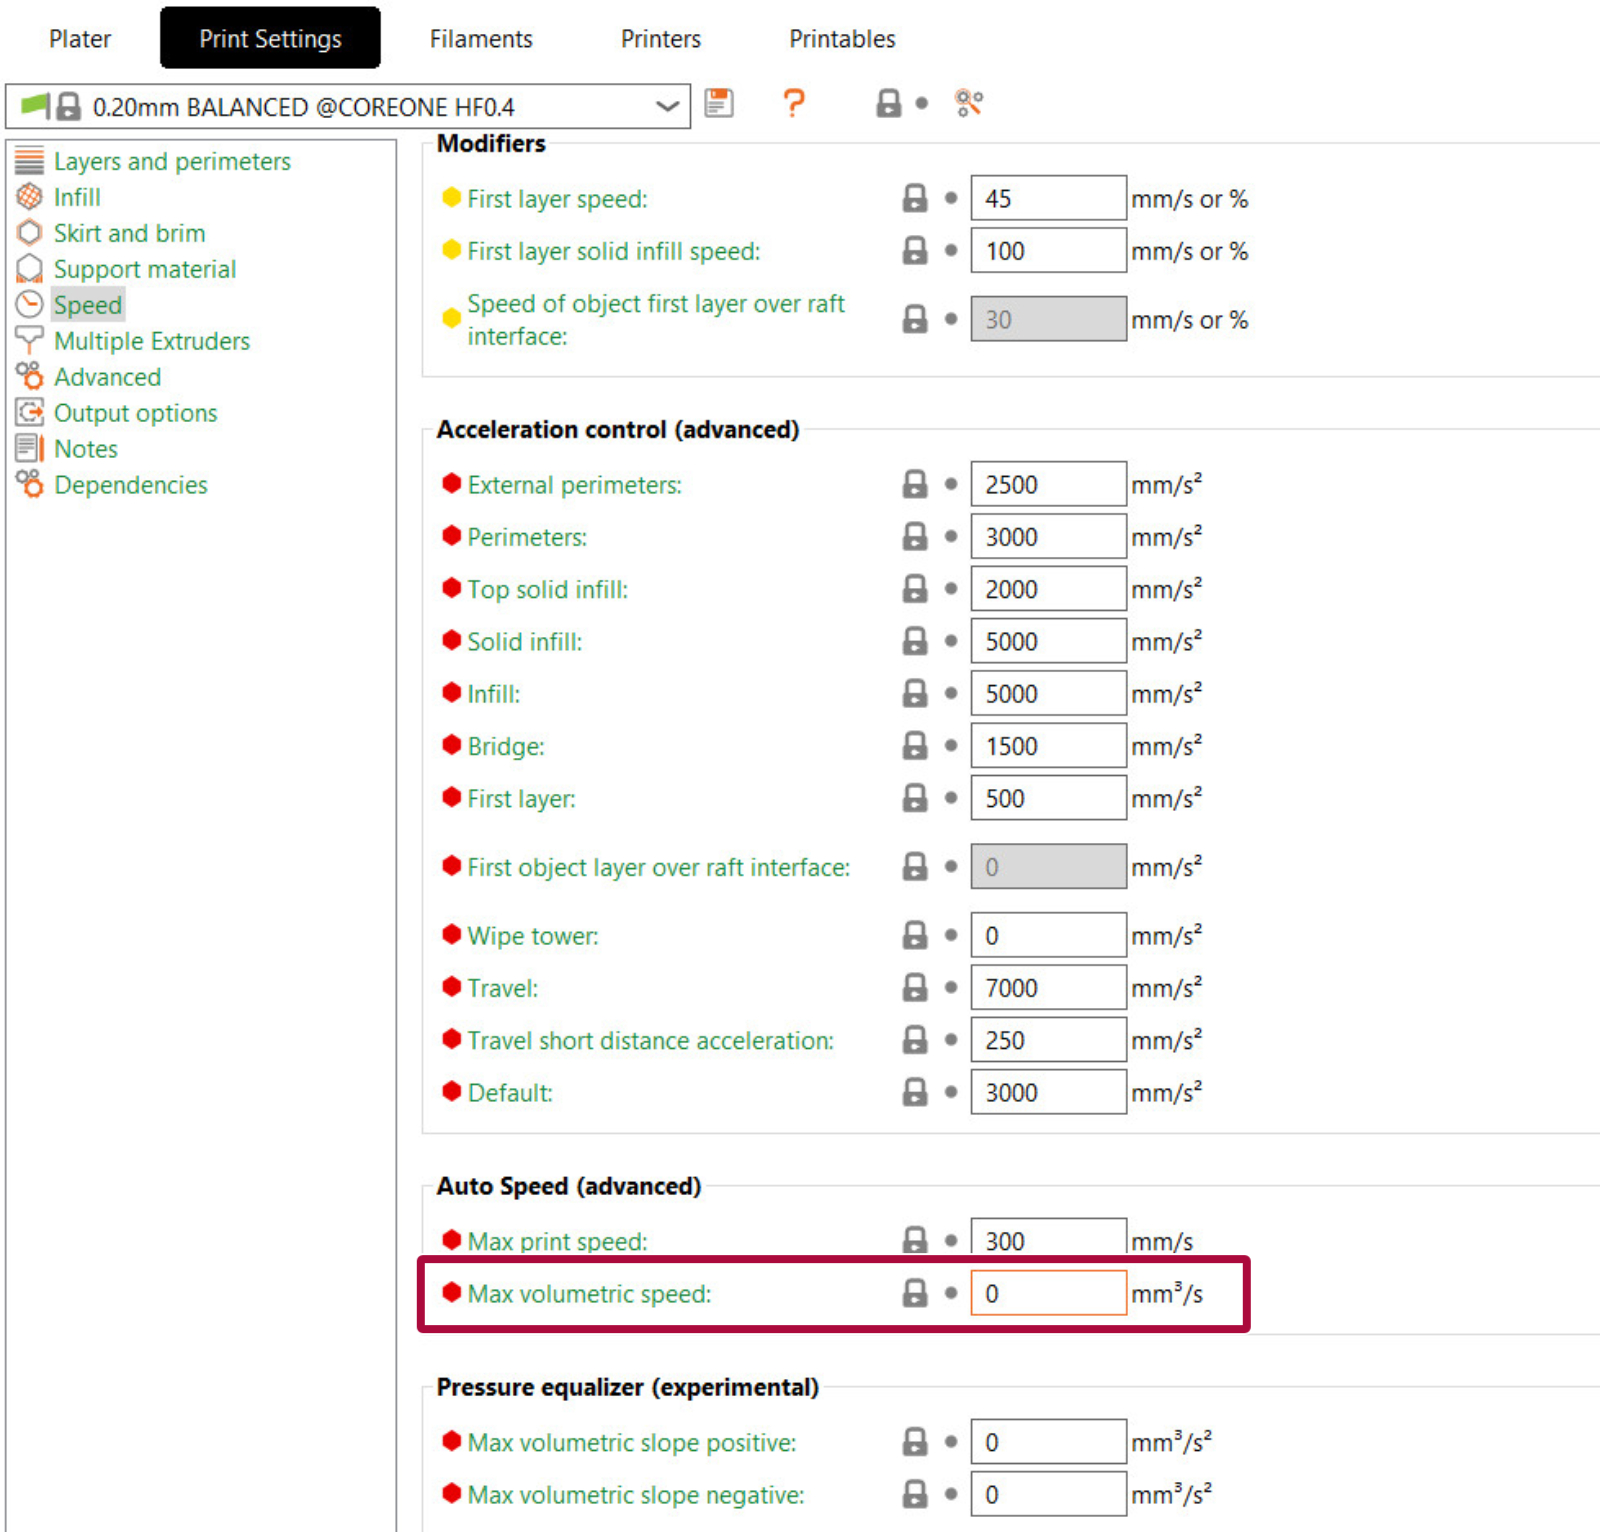
                  Die MVS-Einstellung kann an zwei Stellen in PrusaSlicer vorgenommen werden: Druckeinstellungen -> Geschwindigkeit -> Maximale Volumengeschwindigkeit und Filamenteinstellungen -> Erweitert -> Maximale Volumengeschwindigkeit. Es wird immer der niedrigere der beiden Werte verwendet. Wenn Sie einen der Werte auf 0 setzen, wird diese Begrenzung deaktiviert und der andere Wert verwendet.
                  Autospeed

                  Wenn Sie eine beliebige Druckgeschwindigkeitseinstellung (z. B. Perimeter-Geschwindigkeit, Infill-Geschwindigkeit) auf 0 mm/s setzen, wird AutoSpeed für dieses Profil aktiviert. MVS fungiert dann nicht mehr nur als Bremse, sondern wird zur Grundlage für die Berechnung der Geschwindigkeit.

                  PrusaSlicer ermittelt den kleinsten Querschnitt der Extrusion unter allen Extrusionstypen, bei denen die Geschwindigkeit auf 0 gesetzt ist, multipliziert diesen mit der maximalen Druckgeschwindigkeit (zu finden unter Druckeinstellungen -> Geschwindigkeit -> Maximale Druckgeschwindigkeit) und begrenzt das Ergebnis auf den MVS-Wert. Jede Extrusion erhält dann: „Ziel-Volumengeschwindigkeit / ihren Querschnitt“. Dünnere Extrusionen werden schneller gedruckt, dickere langsamer. Beachten Sie, dass die maximale Druckgeschwindigkeit nur im AutoSpeed-Modus verwendet wird und keine Auswirkung hat, wenn die Geschwindigkeiten ungleich Null sind.

                  AutoSpeed wird je nach Extrusionsart aktiviert. Wenn Sie beispielsweise die Infill-Geschwindigkeit auf 0 setzen, wird nur die Infill-Geschwindigkeit automatisch berechnet, während für die Perimeter weiterhin der konfigurierte Wert verwendet wird.

                  Bitte beachten Sie, dass Bügel-Extrusionen von der Berechnung ausgeschlossen sind.

                  MVS wählen

                  Der richtige MVS-Wert hängt von Ihrem Hotend und dem Material ab, mit dem Sie drucken. Beginnen Sie mit einem konservativen Wert und erhöhen Sie ihn schrittweise. Anzeichen für einen zu hohen MVS-Wert: Klicken des Extruders, Unterextrusion bei hohen Geschwindigkeiten, schlechte Schichthaftung.

                  Die effektive MVS wird durch das schwächere Glied begrenzt, sei es das Hotend oder das Material. Legen Sie für jedes Element den entsprechenden Wert im jeweiligen Profil fest, und PrusaSlicer verwendet den niedrigeren Wert.

                  Die effektive MVS wird durch das schwächere Glied begrenzt, sei es das Hotend oder das Material. Legen Sie für jedes Element den entsprechenden Wert im jeweiligen Profil fest, und PrusaSlicer verwendet den niedrigeren Wert.

                  Filamente

                  Verschiedene Filamentmaterialien haben unterschiedliche Eigenschaften. Viskosität, Steifigkeit und andere Faktoren können den effektiven Durchsatz stark reduzieren.

                  FilamentTypischer MVS-BereichHinweise
                  PLA12–20 mm³/sLeicht zu schmelzen, höhere Fließfähigkeit möglich
                  PETG8–15 mm³/sEtwas zähflüssiger als PLA
                  ASA/ABS10–16 mm³/sÄhnlich wie PETG
                  TPU2–5 mm³/sFlexible Filamente erfordern einen
                  sehr geringen Durchfluss
                  PC6–10 mm³/sHohe Viskosität, schmilzt nur langsam
                  PA (Nylon)8–12 mm³/sVariiert stark je nach Mischung

                  Hotend

                  HotendTypischer MVS-Bereich
                  Standardausführung komplett aus Metall (z. B. E3D V6, Prusa MK3 serienmäßig)8–12 mm³/s
                  Prusa Nextruder (MK4/XL)15–20 mm³/s
                  High-flow Düsen (CHT, Bondtech CHT)20–35 mm³/s
                  High-flow Hotenden (Revo High Flow, Rapido HF)25–40 mm³/s

                  Düsendurchmesser

                  Intuitiv mag es so aussehen, als hätte der Düsendurchmesser keinen Einfluss auf die maximale Menge an Kunststoff, die das Hotend in einer bestimmten Zeit erwärmen kann. Bei größeren Düsen können Sie jedoch den MVS aufgrund des geringeren mechanischen Widerstands leicht erhöhen – im Grunde fällt es dem Filament etwas leichter, durch die Düse gedrückt zu werden.

                  Umgekehrt müssen Sie bei kleineren Düsen den MVS-Wert etwas verringern.

                  Bei größeren Düsen sollten Sie erwägen, die Düsentemperatur zu erhöhen, um noch größere MVS zu ermöglichen. So können Sie beispielsweise PLA bei Verwendung einer 0,6-mm-Düse 10–20 °C heißer drucken als in unserem Standardprofil vorgesehen.
                  Spart das Drucken mit einer Düse mit großem Durchmesser und einer hohen Schichthöhe tatsächlich Druckzeit?

                  Dies ist eine oft übersehene Folge von MVS. Wenn Sie eine Düse mit großem Durchmesser und eine sehr hohe Schichthöhe verwenden, z. B. eine 0,8-mm-Düse und eine Schichthöhe von 0,5 mm, wird Ihre Druckgeschwindigkeit tatsächlich durch MVS begrenzt. Es sei denn, Sie rüsten Ihren Drucker mit einem leistungsstärkeren Hotend aus. Wenn Sie in der Vorschau feststellen, dass Ihre Geschwindigkeit durch MVS begrenzt wird, können Sie versuchen, die Düsentemperatur zu erhöhen und MVS etwas anzuheben. Möglicherweise ist es jedoch an der Zeit, einfach die Höhe der Schicht zu verringern. Sie erzielen mehr Detailgenauigkeit, ohne die Druckzeit zu verlängern, da der Drucker schneller drucken kann.

                  Vorschau MVS

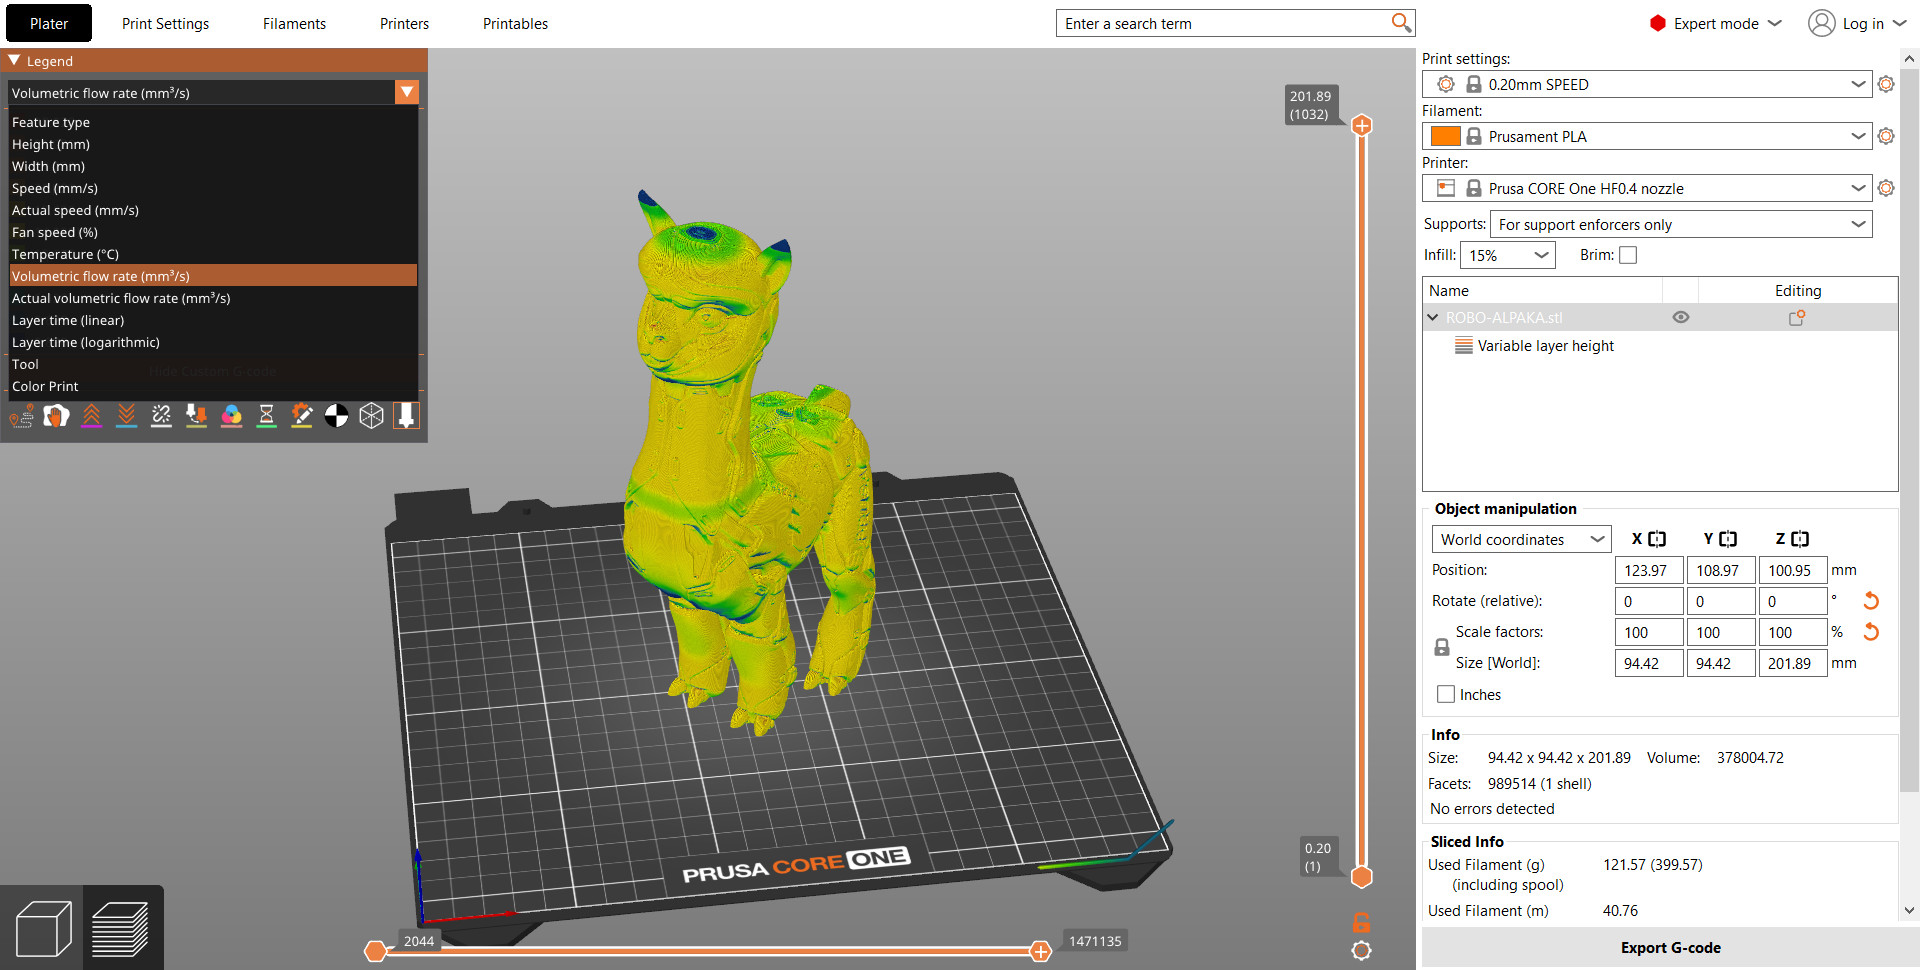
                  Sobald Sie Ihr Modell gesliced haben, können Sie den Vorschaumodus über das Auswahlfeld in der oberen linken Ecke auf Volumenstrom umstellen.

                  Bei kleineren Modellen werden Sie feststellen, dass Sie von MVS überhaupt nicht eingeschränkt werden. Ebenso werden Sie, wenn Sie mit einer geringen Schichthöhe drucken, höchstwahrscheinlich nicht von MVS eingeschränkt werden.

                  Andererseits kann es beim Drucken größerer Modelle mit hohen Schichten vorkommen, dass die Geschwindigkeit durch MVS begrenzt wird, insbesondere beim Drucken des Infills. Wenn der Großteil Ihres Modells aufgrund der MVS-Begrenzung langsamer gedruckt wird, sollten Sie in Erwägung ziehen, die Schichthöhe zu verringern. So erhalten Sie „ganz nebenbei“ mehr Details.
                  Ein großes Dankeschön an Bob George für seine Unterstützung bei diesem Artikel

                  War dieser Artikel hilfreich?
                  Diese Aktion ist nur für registrierte Benutzer verfügbar. Bitte anmelden.
                  Einloggen  um einen Kommentar zu schreiben
                  Keine Kommentare

                  Themen

                  • PrusaSlicer 2.9 (Legacy)
                    • Druck-Einstellungen
                      • Infill
                      • Stützstrukturen
                      • Schichten und Konturen
                      • Elefantenfußkompensation
                      • Sequentielles Drucken
                      • Maximale Volumengeschwindigkeit
                      • Schürze und Rand
                      • Bügeln
                      • Fuzzy skin
                      • Slice-Modus / 3DLabPrint Flugzeuge
                      • Pressure equalizer
                      • Arachne Perimetergenerator
                      • Organische Stützen
                      • Geschwindigkeitseinstellungen
                      • Infill Muster
                      • Position der Naht
                    • Über PrusaSlicer
                    • Konfiguration und Profile
                    • Benutzeroberfläche
                    • Input/Output
                    • Linke Werkzeugleiste
                    • Obere Werkzeugleiste
                    • Filamenteinstellungen
                    • Druckereinstellungen
                    • Erweiterte Funktionen
                    • Multi-Material Slicen
                    • SLA Slicen
                    • Sonstiges (PrusaSlicer)