Prusa
  • SHOP
    • Neueste Produkte
    NACH KATEGORIE
    • 3D-Druckerneu
    • 3D-Drucker-Upgradesneu
    • Materialien
    • Zubehör
    • Ersatzteile
    • Kurse
    • Fanartikel
    • Fordern Sie ein Angebot an
    SCHNELLE LINKS
    • Versand & Lieferung
    • Rücksendungen & Erstattungen
    • Zahlung & Finanzierung
    • Garantie
    • Mehrwertsteuer & Zollgebühren
    • FAQ

    0 Artikel im WarenkorbArtikel im Warenkorb

    Ihr Warenkorb ist leer

    Zum Warenkorb3D-Drucker kaufen

    Mein Profil

    Anmelden für Bestellungen und gespeicherte Artikel

    Mein Profil

    Angemeldet als

    • Bestellungen
    • Abmelden
  • 3D-DRUCK
    • 3D-Druck entdecken
    FÜR EINSTEIGER
    • 3D-Druck 1x1
    • Wie FDM-Druck funktioniert
    • Ihren ersten Drucker kaufen
    • 3D-Modellkatalog
    NACH ANWENDUNG
    • Schnelles Prototyping
    • Fertigung
    • Ingenieurwesen
    • Forschung
    • Kunst & Design
    TIEFER GEHEN
    • Material-Leitfaden
    • Kurse
    • Webinare
    • Fallstudien
    • Kundenspezifischer 3D-Druck
  • 3D-Drucker
    • Alle 3D-Drucker
    für
    • Zuhause oder GarageBastler, Tüftler und Heimdrucker
    • GewerbeInhouse-Produktion für kleine Teams
    • UnternehmenFlotten, Sicherheit und Skalierung
    • Welcher Prusa ist der richtige für mich
    SHOP & DURCHSUCHEN
    • CORE One+neu
    • CORE One+ INDXneu
    • CORE One L+neu
    • CORE One L+ INDXneu
    • XL+neu
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    MEHR ÜBER DRUCKER
    • Teile & Upgradesneu
    • Kritische Infrastruktur
    • Fallstudien
    • Signature Oak
    • Bausätze
  • MATERIALIEN
    • Alle Materialien
    NACH VERWENDUNG
    • Alltag & Design
    • Funktionale Technik
    • Verbundwerkstoffe
    • Pro Spezialitäten
    • SLA-Harze
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    MEHR MATERIALIEN
    • Material-Leitfaden
    • Wir stellen Materialien im eigenen Haus her
    • Nachhaltigkeit
    • Im Shop bestellen
  • SOFTWARE
    • Alle Software
    DRUCK VORBEREITEN
    • PrusaSlicer 3.0neu
    DRUCKEN & ÜBERWACHEN
    • Prusa Connect
    • EasyPrint
    • iOS & Android App
    • Prusa Farm
    ERSTE SCHRITTE
    • Herunterladen & installieren
    • Wissensdatenbank
    MEHR SOFTWARE
    • 3D-Modellkatalog
  • SUPPORT
    • Supportmöglichkeiten
    ANTWORTEN FINDEN
    • Wissensdatenbank
    • Fehlerbehebung
    • Kurse
    • Webinare
    HILFE ERHALTEN
    • Kontaktieren Sie uns
    • Live-Chat
    • Versand & Lieferung
    • Garantie
    • Rücksendungen & Erstattungen
    • Service & Ersatzteile
    • Service & Reparatur
    COMMUNITY
    • Forum
    • Reddit
    • Printables
  • TRUST CENTER
    • Trust Center Übersicht
    NACH THEMA
    • DSGVO
    • Zertifikate
    • Sicherheit
    • Compliance
    VERPFLICHTUNGEN
    • Nachhaltigkeitsbericht
    SPRECHEN SIE MIT UNS
    • Sicherheitsteam kontaktieren
  • UNTERNEHMEN
    • Über Prusa
    LERNEN SIE UNS KENNEN
    • Unsere Story
    • Wie wir Drucker herstellen
    • Open Source
    • Marken- & Medienkit
    NEWS
    • Blog
    • Newsroom
    • Veranstaltungen
    VERTRAUEN & PARTNER
    • Nachhaltigkeit
    • Wiederverkäufer & Distributoren
    • Affiliate-Programm
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Angemeldet als

    • Bestellungen
    • Adresse
    • Bei Verfügbarkeit benachrichtigen
    • Meine Kurse
    • Abonnement
    • Konto bearbeiten
    • Abmelden

Anmelden für Bestellungen und gespeicherte Artikel

Angemeldet als
  • Bestellungen
  • Adresse
  • Bei Verfügbarkeit benachrichtigen
  • Meine Kurse
  • Abonnement
  • Konto bearbeiten
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Shop

0 Artikel im WarenkorbArtikel im Warenkorb

Ihr Warenkorb ist leer

Zum Warenkorb3D-Drucker kaufen

Mein Profil

Anmelden für Bestellungen und gespeicherte Artikel

Mein Profil

Angemeldet als

  • Bestellungen
  • Abmelden
SHOP
  • Neueste Produkte
NACH KATEGORIE
  • 3D-Druckerneu
  • 3D-Drucker-Upgradesneu
  • Materialien
  • Zubehör
  • Ersatzteile
  • Kurse
  • Fanartikel
  • Fordern Sie ein Angebot an
SCHNELLE LINKS
  • Versand & Lieferung
  • Rücksendungen & Erstattungen
  • Zahlung & Finanzierung
  • Garantie
  • Mehrwertsteuer & Zollgebühren
  • FAQ

Empfohlene Produkte

    Beliebte Kategorien

      Beliebte Suchanfragen

        Artikel

          Blog

            Produkte

              Kategorien

                Suchvorschläge

                  Suche läuft…
                  Keine Ergebnisse
                  Etwas ist schiefgelaufen.
                  ↑↓ Auswählen↵ ÖffnenEsc Suche schließen
                  1. Support
                  2. Original Prusa MK3.5
                  3. Druck-Einstellungen
                  4. Infill Muster
                   

                  Inhalt

                  • Infill-Typen und ihre Eigenschaften
                  • Typen für Infill in der oberen (unteren) Schicht

                  Blog

                  • Drucken Sie farbenfrohe und leuchtende Halloween-Dekorationen mit unserem gruseligen Angebot
                  • Factorio ist nun bei Printables
                  • Prusament PLA Lightweight: 65 % leichter als herkömmliches PLA. Die perfekte Wahl für den Flugzeugbau, Cosplay und vieles mehr.

                  Newsletter

                  Melden Sie sich an und erhalten Sie unseren monatlichen Schwung an nützlichen Informationen über neue Firmware, neue PrusaSlicer-Versionen und allgemeine Tipps für 3D-Druckprojekte.

                  Durch Anklicken erklären Sie sich damit einverstanden, unseren Newsletter zu erhalten.

                  Diese Website ist durch reCAPTCHA Enterprise geschützt und es gelten die Google Datenschutzbestimmungen und Dienstleistungsbedingungen.

                  Factorio Transport Belts
                  E-Shop
                  • 3D Drucker
                  • Drucker Upgrades
                  • Filamente
                  • Zubehör
                  • Prusa Fanartikel

                  © Prusa Research a.s.

                  Printables
                  • 3D-Modelle
                  • Store
                  • Clubs
                  • 3D-Design-Wettbewerbe
                  • Brands
                  Community
                  • Weltkarte
                  • Forum
                  • Nutzergruppen
                  • Veranstaltungen
                  Hilfe
                  • Prusa Hilfe
                  • Prusa Academy
                  • 3D-Druck Rechner
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Treiber und Software
                  Unternehmen
                  • Über uns
                  • Blog
                  • Offizielle Prusa-Vertriebspartner
                  • Kontakt
                  • Zertifiziert nach den Normen ISO 9001, ISO 14001 und ISO 45001
                  • Allgemeine Geschäftsbedingungen
                  • Allgemeine Geschäfts- und Nutzungsbedingungen für die PRUSA-Websites
                  • Datenschutzerklärung
                  • Informationen über Cookies
                  • Richtlinie für Kundenbeschwerden
                  • Webseiten Status Seite
                  • Cookie Einstellungen

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® UND PRUSAMENT® sind eingetragene Marken von Prusa Development a.s., die von Prusa Research a.s. unter Lizenz von Prusa Development a.s. verwendet werden.

                  Infill Muster

                  Relevant für

                  MK4 family
                  XL family
                  MMU family
                  MINI family
                  MK3 family
                  +
                  6 Kommentare
                  Artikel ist auch in folgenden Sprachen verfügbar
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  PrusaSlicer bietet viele Infill-Muster zur Auswahl an. Bei der Auswahl eines Infill-Musters sollten Sie vor allem folgende Dinge beachten:

                  • Druckgeschwindigkeit
                  • Dichte pro verwendetem Material (bessere Unterstützung für obere Schichten mit weniger Material)
                  • Aussehen
                  • Unterstützung für obere Schichten
                  • Flexibilität (für TPU/TPE Drucke)

                  Für einige, aber in der Regel nicht alle Anwendungen werden unterschiedliche Infill-Muster verwendet:

                  • Füllung des Inneren eines Modells mit geringer Dichte
                  • Füllung der oberen Schichten
                  • Füllen der unteren Schichten
                  • Erzeugen von Stützmaterial

                  Infill-Typen und ihre Eigenschaften

                  Gyroid Infill

                  Der Gyroid ist unser Favorit und einer der besten Infills. Es ist eine der wenigen 3D-Strukturen, die in jeder Richtung einen guten Halt bieten. Zudem druckt es relativ schnell, spart Material, weist auf einer einzelnen Schicht keine Selbstüberschneidungen auf und sieht hervorragend aus. Dank der besonderen Form dieser Infill-Form lässt sie sich mit Harz oder einer anderen Flüssigkeit füllen.

                  • Es ist dreidimensional - und damit gleich stark in alle Richtungen
                  • Es kann ziemlich schnell
                  • gedruckt werden

                  • Es kreuzt sich nicht in der gleichen Schicht
                  • Es hat ein gutes Verhältnis zwischen Stärke und Gewicht
                  • Es lässt sich mit Harz oder einer anderen Flüssigkeit füllen.
                  • (Wir finden) es sieht wirklich toll aus

                  Kubisch

                  Dies ist ein Infill mit Pfaden, die sich innerhalb einer Schicht kreuzen. Hier werden Würfel erzeugt, die mit einer Ecke nach unten ausgerichtet sind. Auf diese Weise entstehen zahlreiche Lufteinschlüsse, die als Wärmeisolierung dienen oder das Objekt auf dem Wasser schwimmen lassen können (bei wasserfesten Filamenten wie PETG). Druckzeit und Filamentverbrauch unterscheiden sich nicht von den vorherigen Infills.
                  Adaptives kubisches Infill

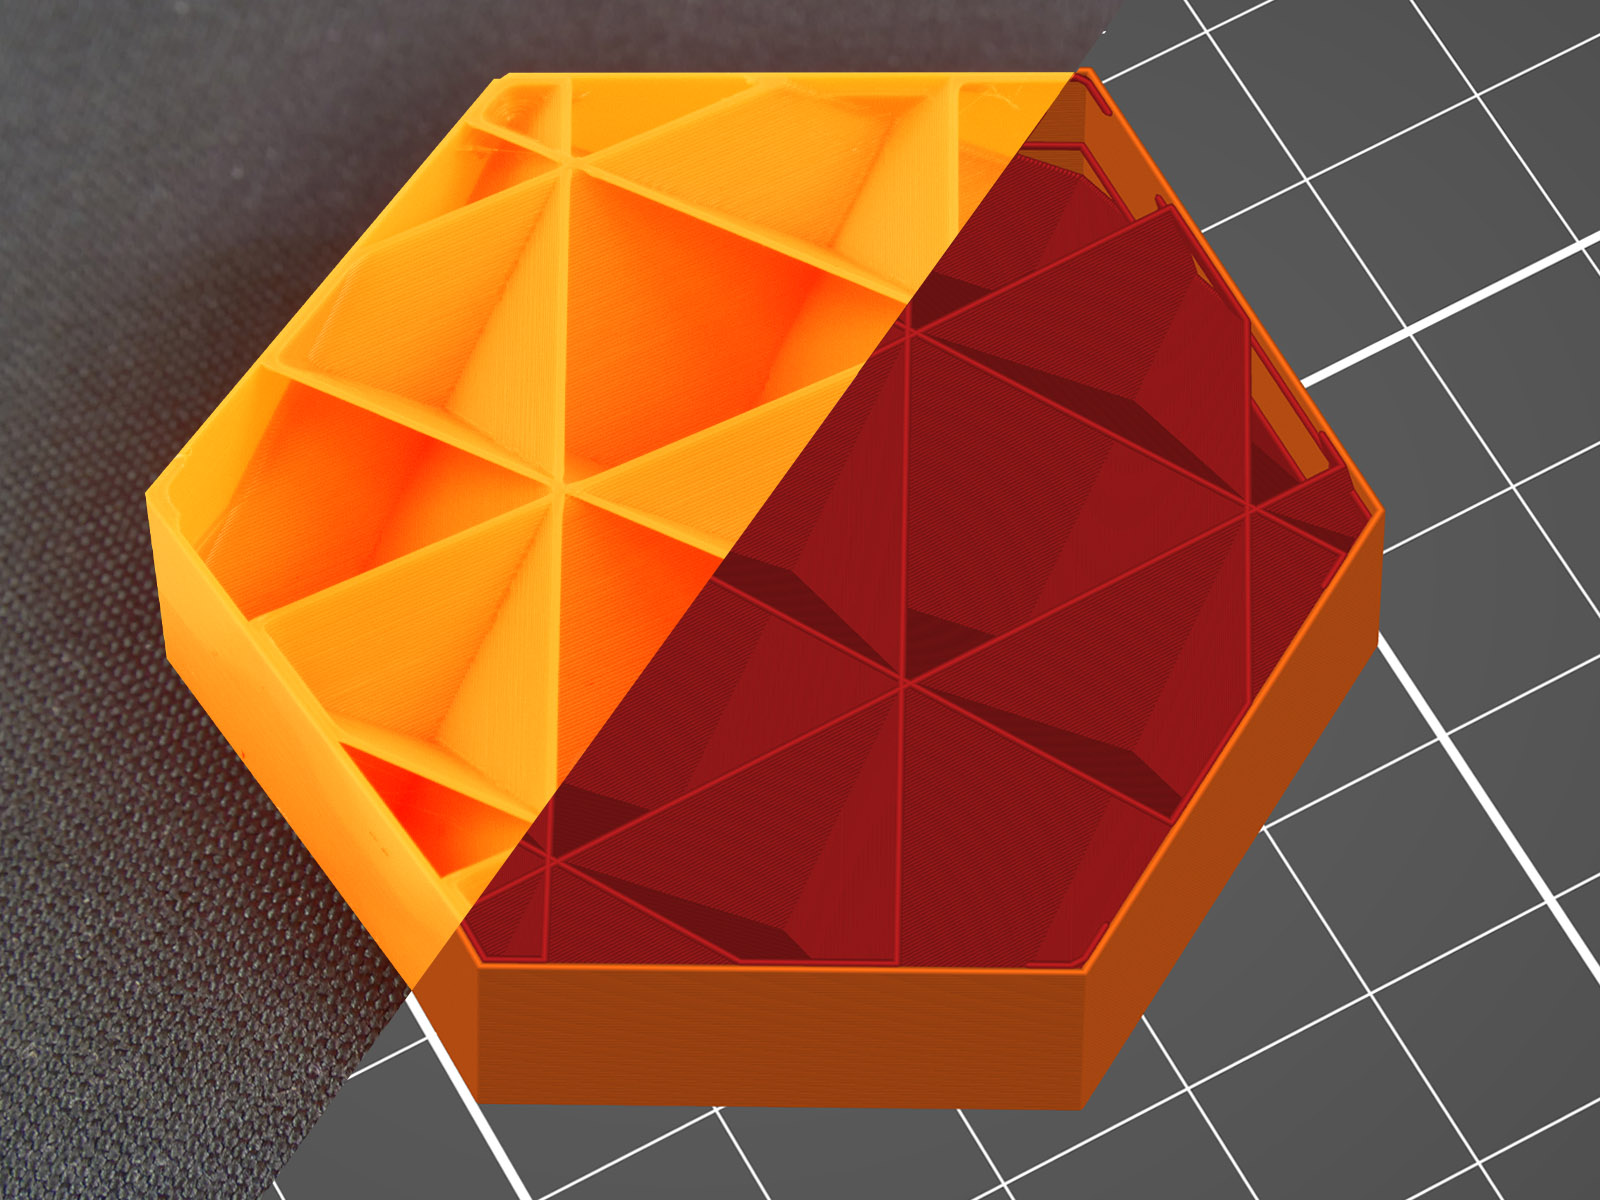
                  Der Adaptive kubische Infill funktioniert nach dem gleichen Prinzip wie das kubische. Es besteht aus Würfeln, die über Eck ausgerichtet sind und deren Linien sich in einer Schicht kreuzen. Im Gegensatz zum einfachen kubischen Infill wird dieses Infill automatisch dichter oder weniger dicht, je nach Abstand zur nächsten Wand, so dass in der Mitte große Hohlräume entstehen. Dies ist besonders nützlich für große Drucke mit einem großen Innenvolumen. Der Druck wird oben, unten und an allen Seiten eine dichtere Infill haben, aber in der Nähe der Mitte des Volumens eine geringere Dichte aufweisen. Das Ergebnis ist eine kürzere Druckzeit und ein geringerer Filament-Verbrauch bei gleichbleibend guter Unterstützung der oberen Schichten und ähnlichen mechanischen Eigenschaften. Der Materialverbrauch ist ca. ¼ geringer als bei dem geradlinigen Infill.
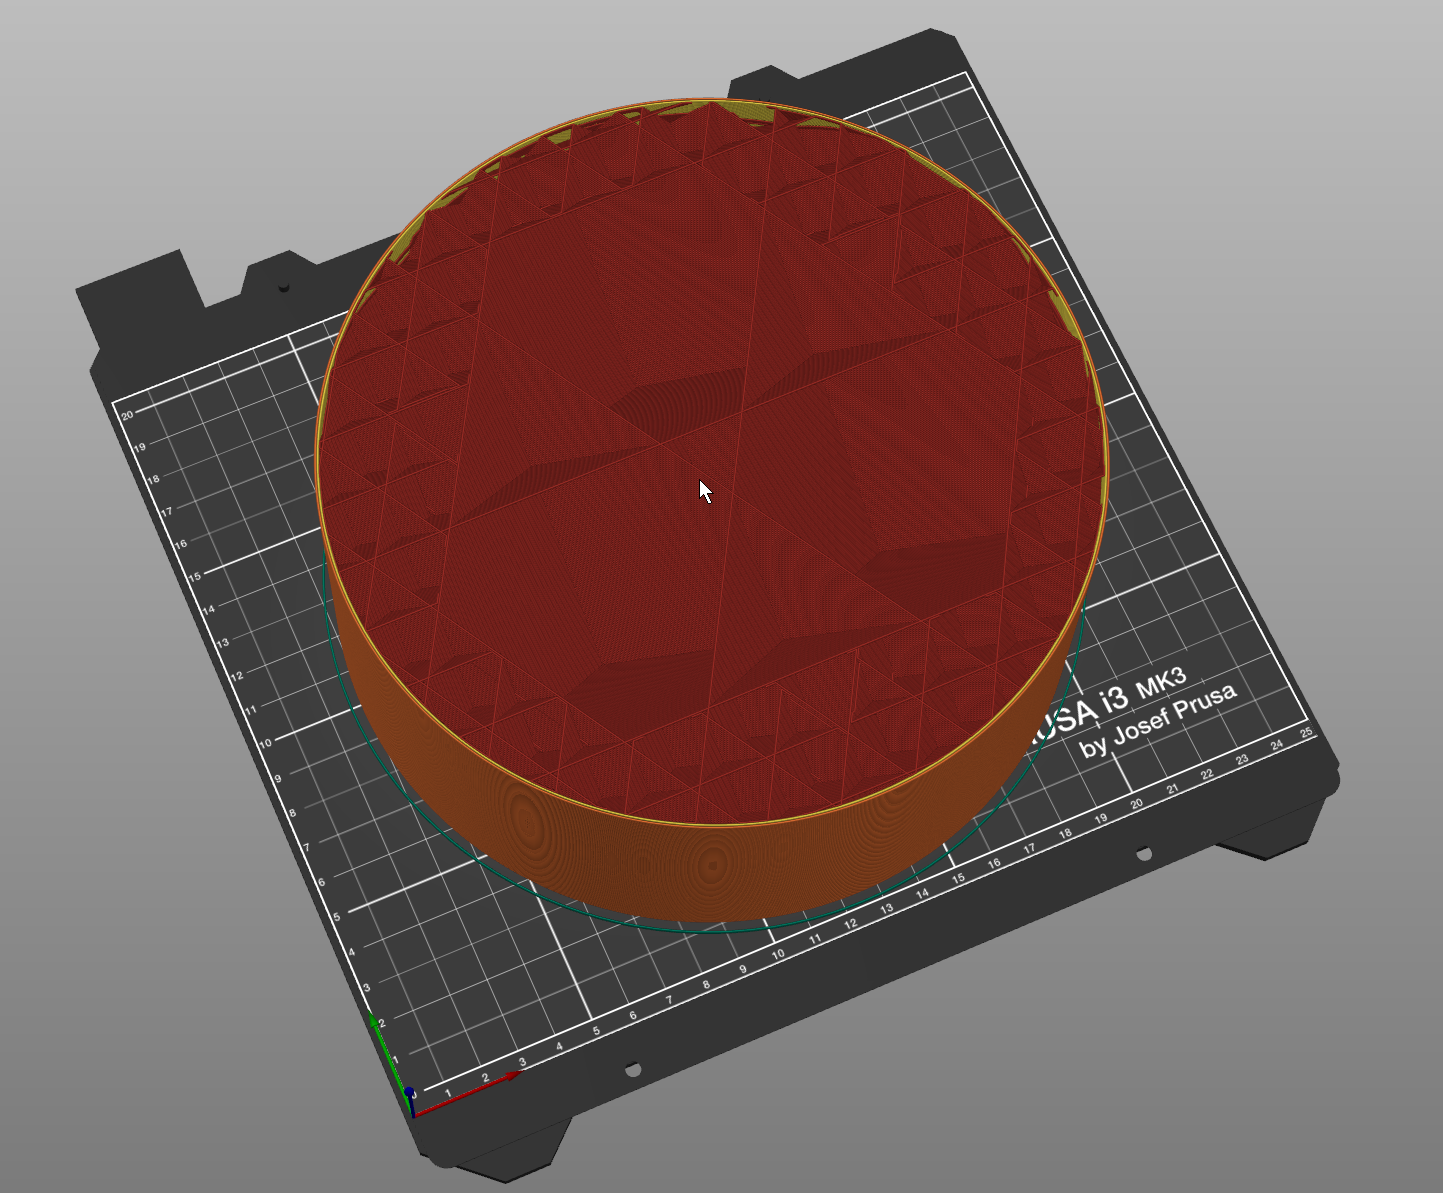
                  Das Adaptive kubische Infill funktioniert durch Verfeinerung der Zellen eines Octree, die ein beliebiges Objektdreieck enthalten. Zu jeder Infill-Linie werden Infill-Anker hinzugefügt. Das macht den Infill stabiler und stabilisiert die Extrusion am Anfang einer Infill-Linie.

                  Kubisches Stütz-Infill

                  Dieser Infill wird automatisch dichter, je nach Abstand zur nächsten oberen Schicht (die Infill-Dichte nimmt nur in der Z-Achse zu). Seine primäre Funktion ist es, die oberen Schichten zu unterstützen, indem so viel Material wie möglich eingespart wird, er verbessert keine mechanischen Eigenschaften des Modells. Materialverbrauch und Druckzeit dieses Infills sind bei weitem die niedrigsten von allen unterstützten Infills.
                  Gradlinig

                  Gradlinig ist eines der grundlegenden Infill-Muster. Es erzeugt ein geradliniges Gitter, indem eine Schicht in einer Richtung gedruckt wird, die nächste Schicht um 90° gedreht usw. Auf diese Weise wird Filament gespart und es sammelt sich kein Material an den Kreuzungen an (im Gegensatz zum Gitter). Es ist einer der am schnellsten gedruckten Infills.

                  Im Vergleich zum Gitter-Muster bietet Gradlinig die doppelte Unterstützung für die oberen Schichten bei gleicher Materialmenge.

                  Dieser Infill-Typ ist der einzige, der für das Drucken von 100% Infill empfohlen wird. Wenn Sie in Ihrem Profil einen anderen Infill-Typ eingestellt haben und den Infill-Prozentsatz auf 100% Dichte ändern, wird PrusaSlicer den Infill-Typ automatisch auf Gradlinig ändern.
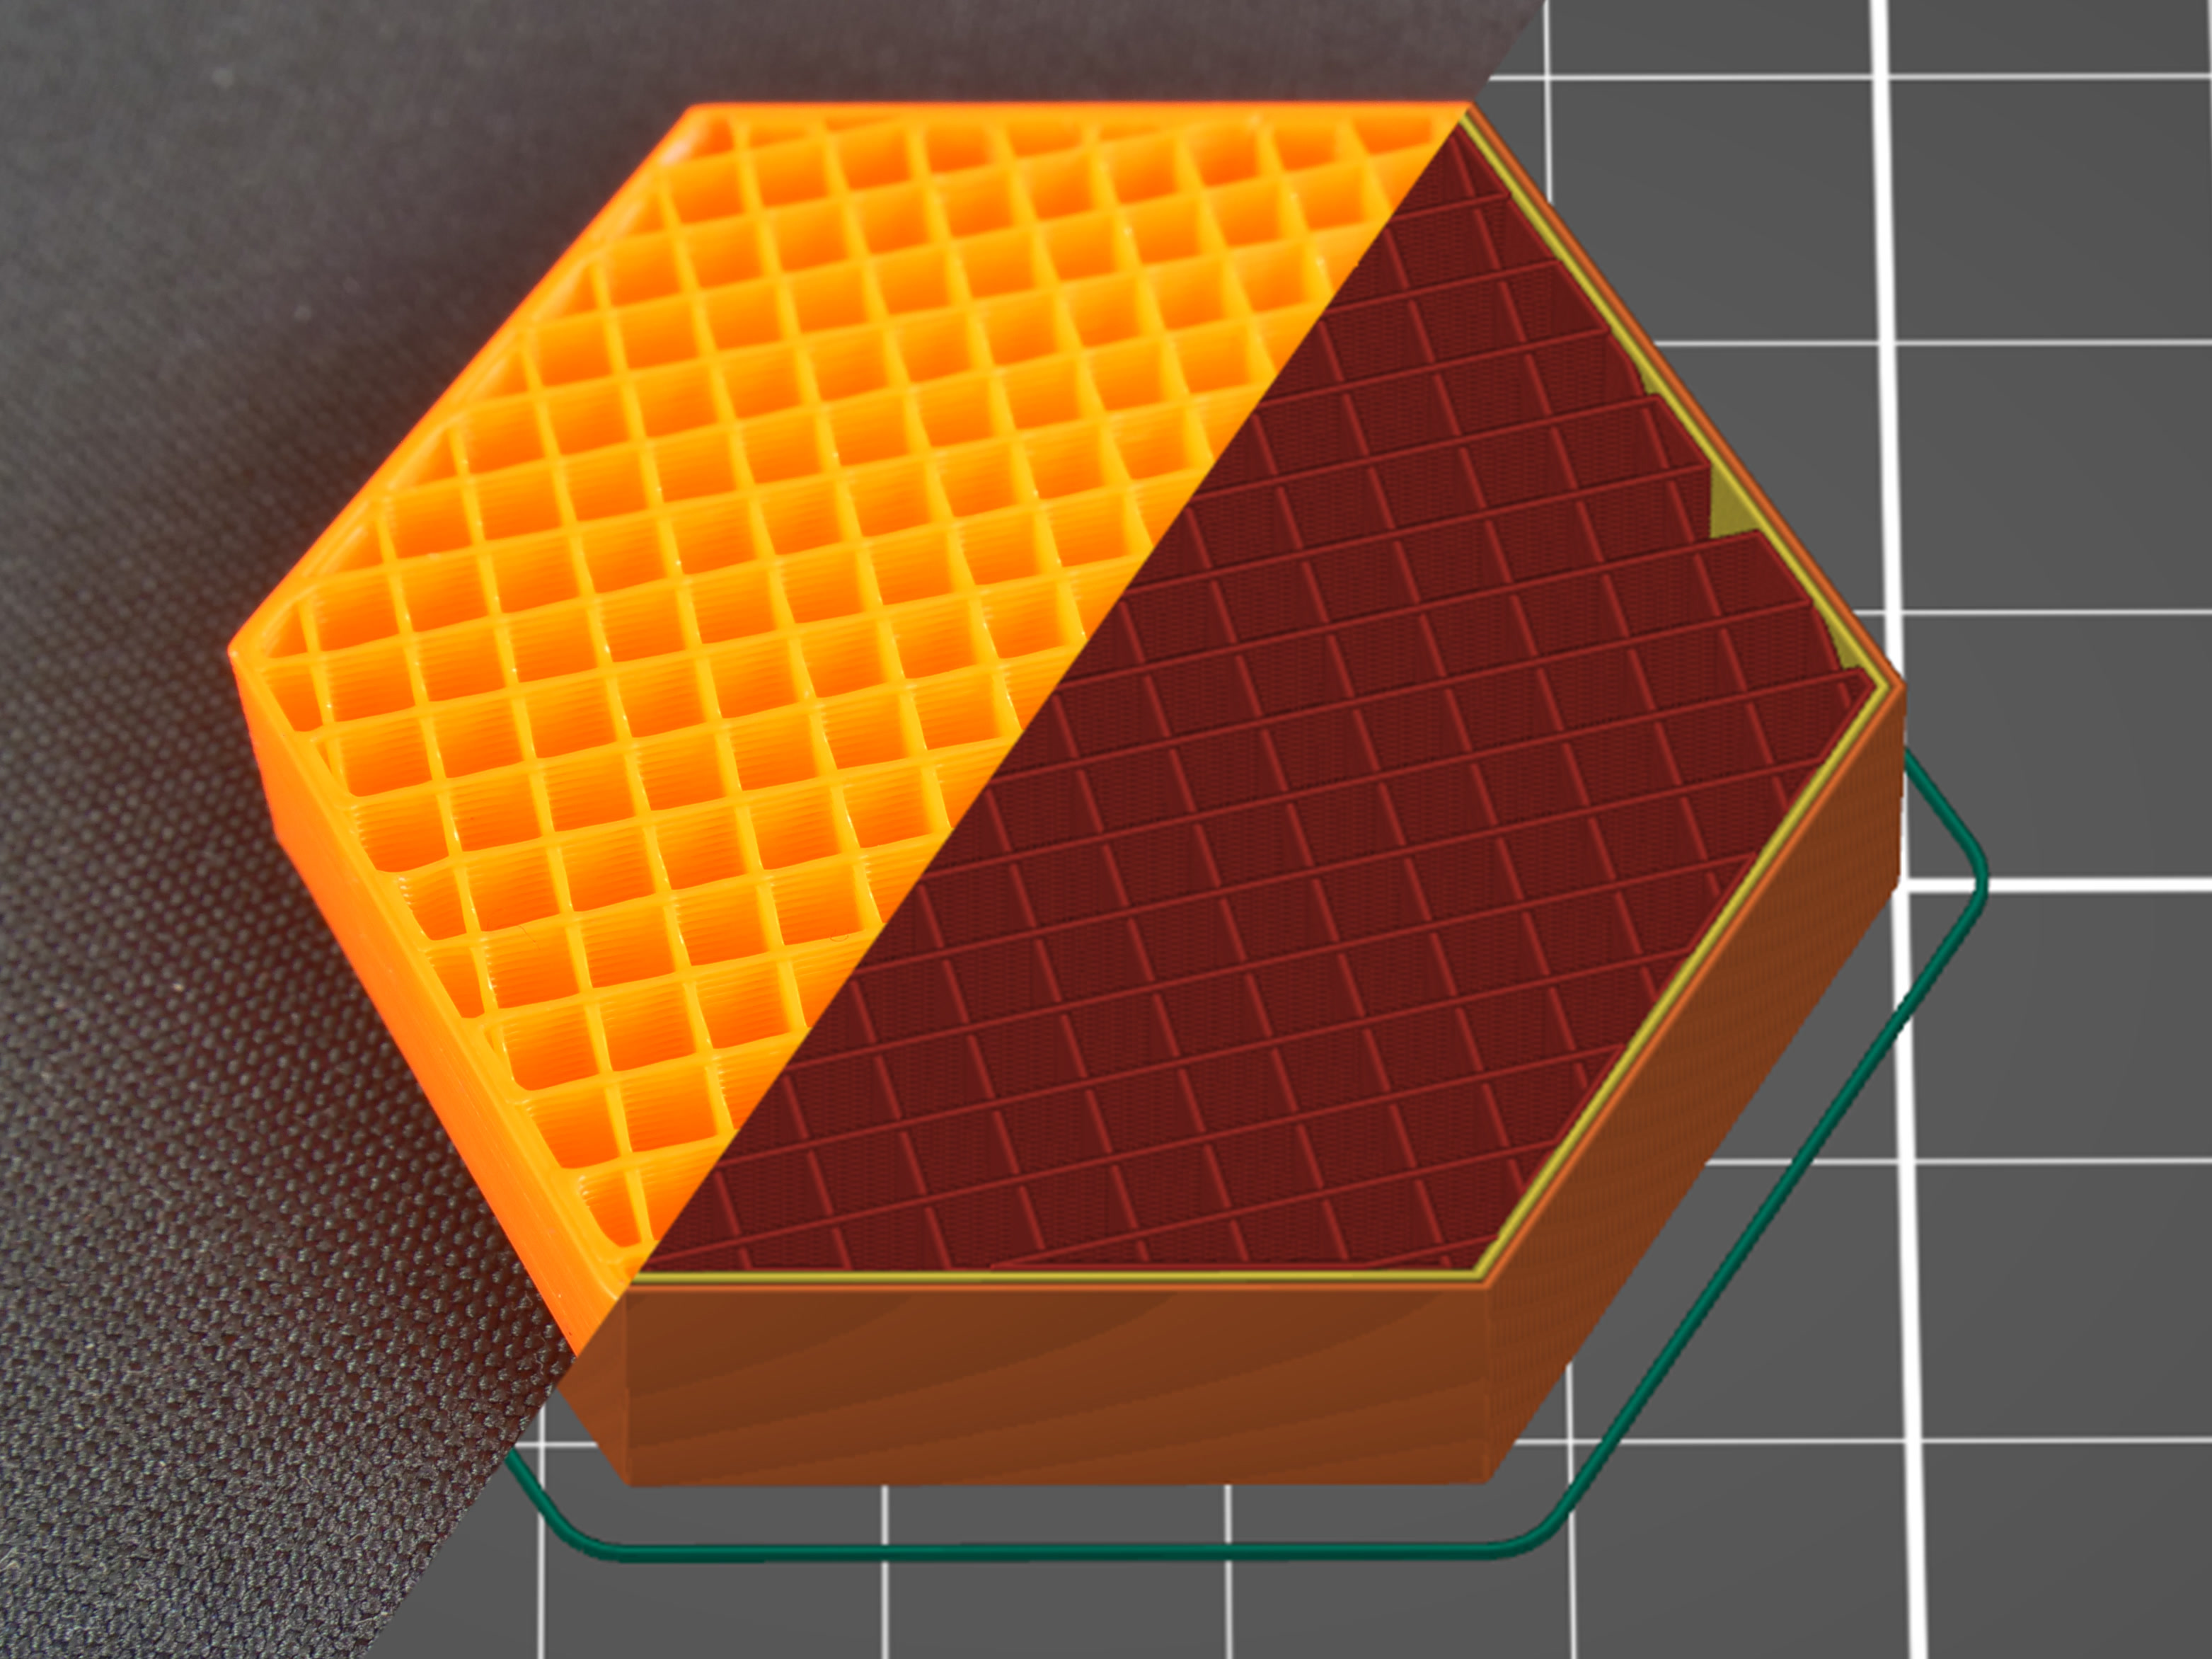
                  Geradlinig ausgerichtet

                  Dieser Infill besteht aus parallelen Linien, die im Inneren des Modells gezeichnet werden und die den äußeren Stützstrukturen ähneln. Ähnlich wie der vorherige Typ spart dieses Infill Zeit, hat einen durchschnittlichen Materialverbrauch und es sammelt sich kein Material an Kreuzungen an. Die Verwendung dieses Infills kann jedoch zu Problemen führen, wenn die Richtung der Linien im Infill dieselbe ist wie im Infill der ersten oberen massiven Schicht - wenn sie vollkommen parallel sind, könnten die oberen Schichten Probleme mit der Überbrückung haben.
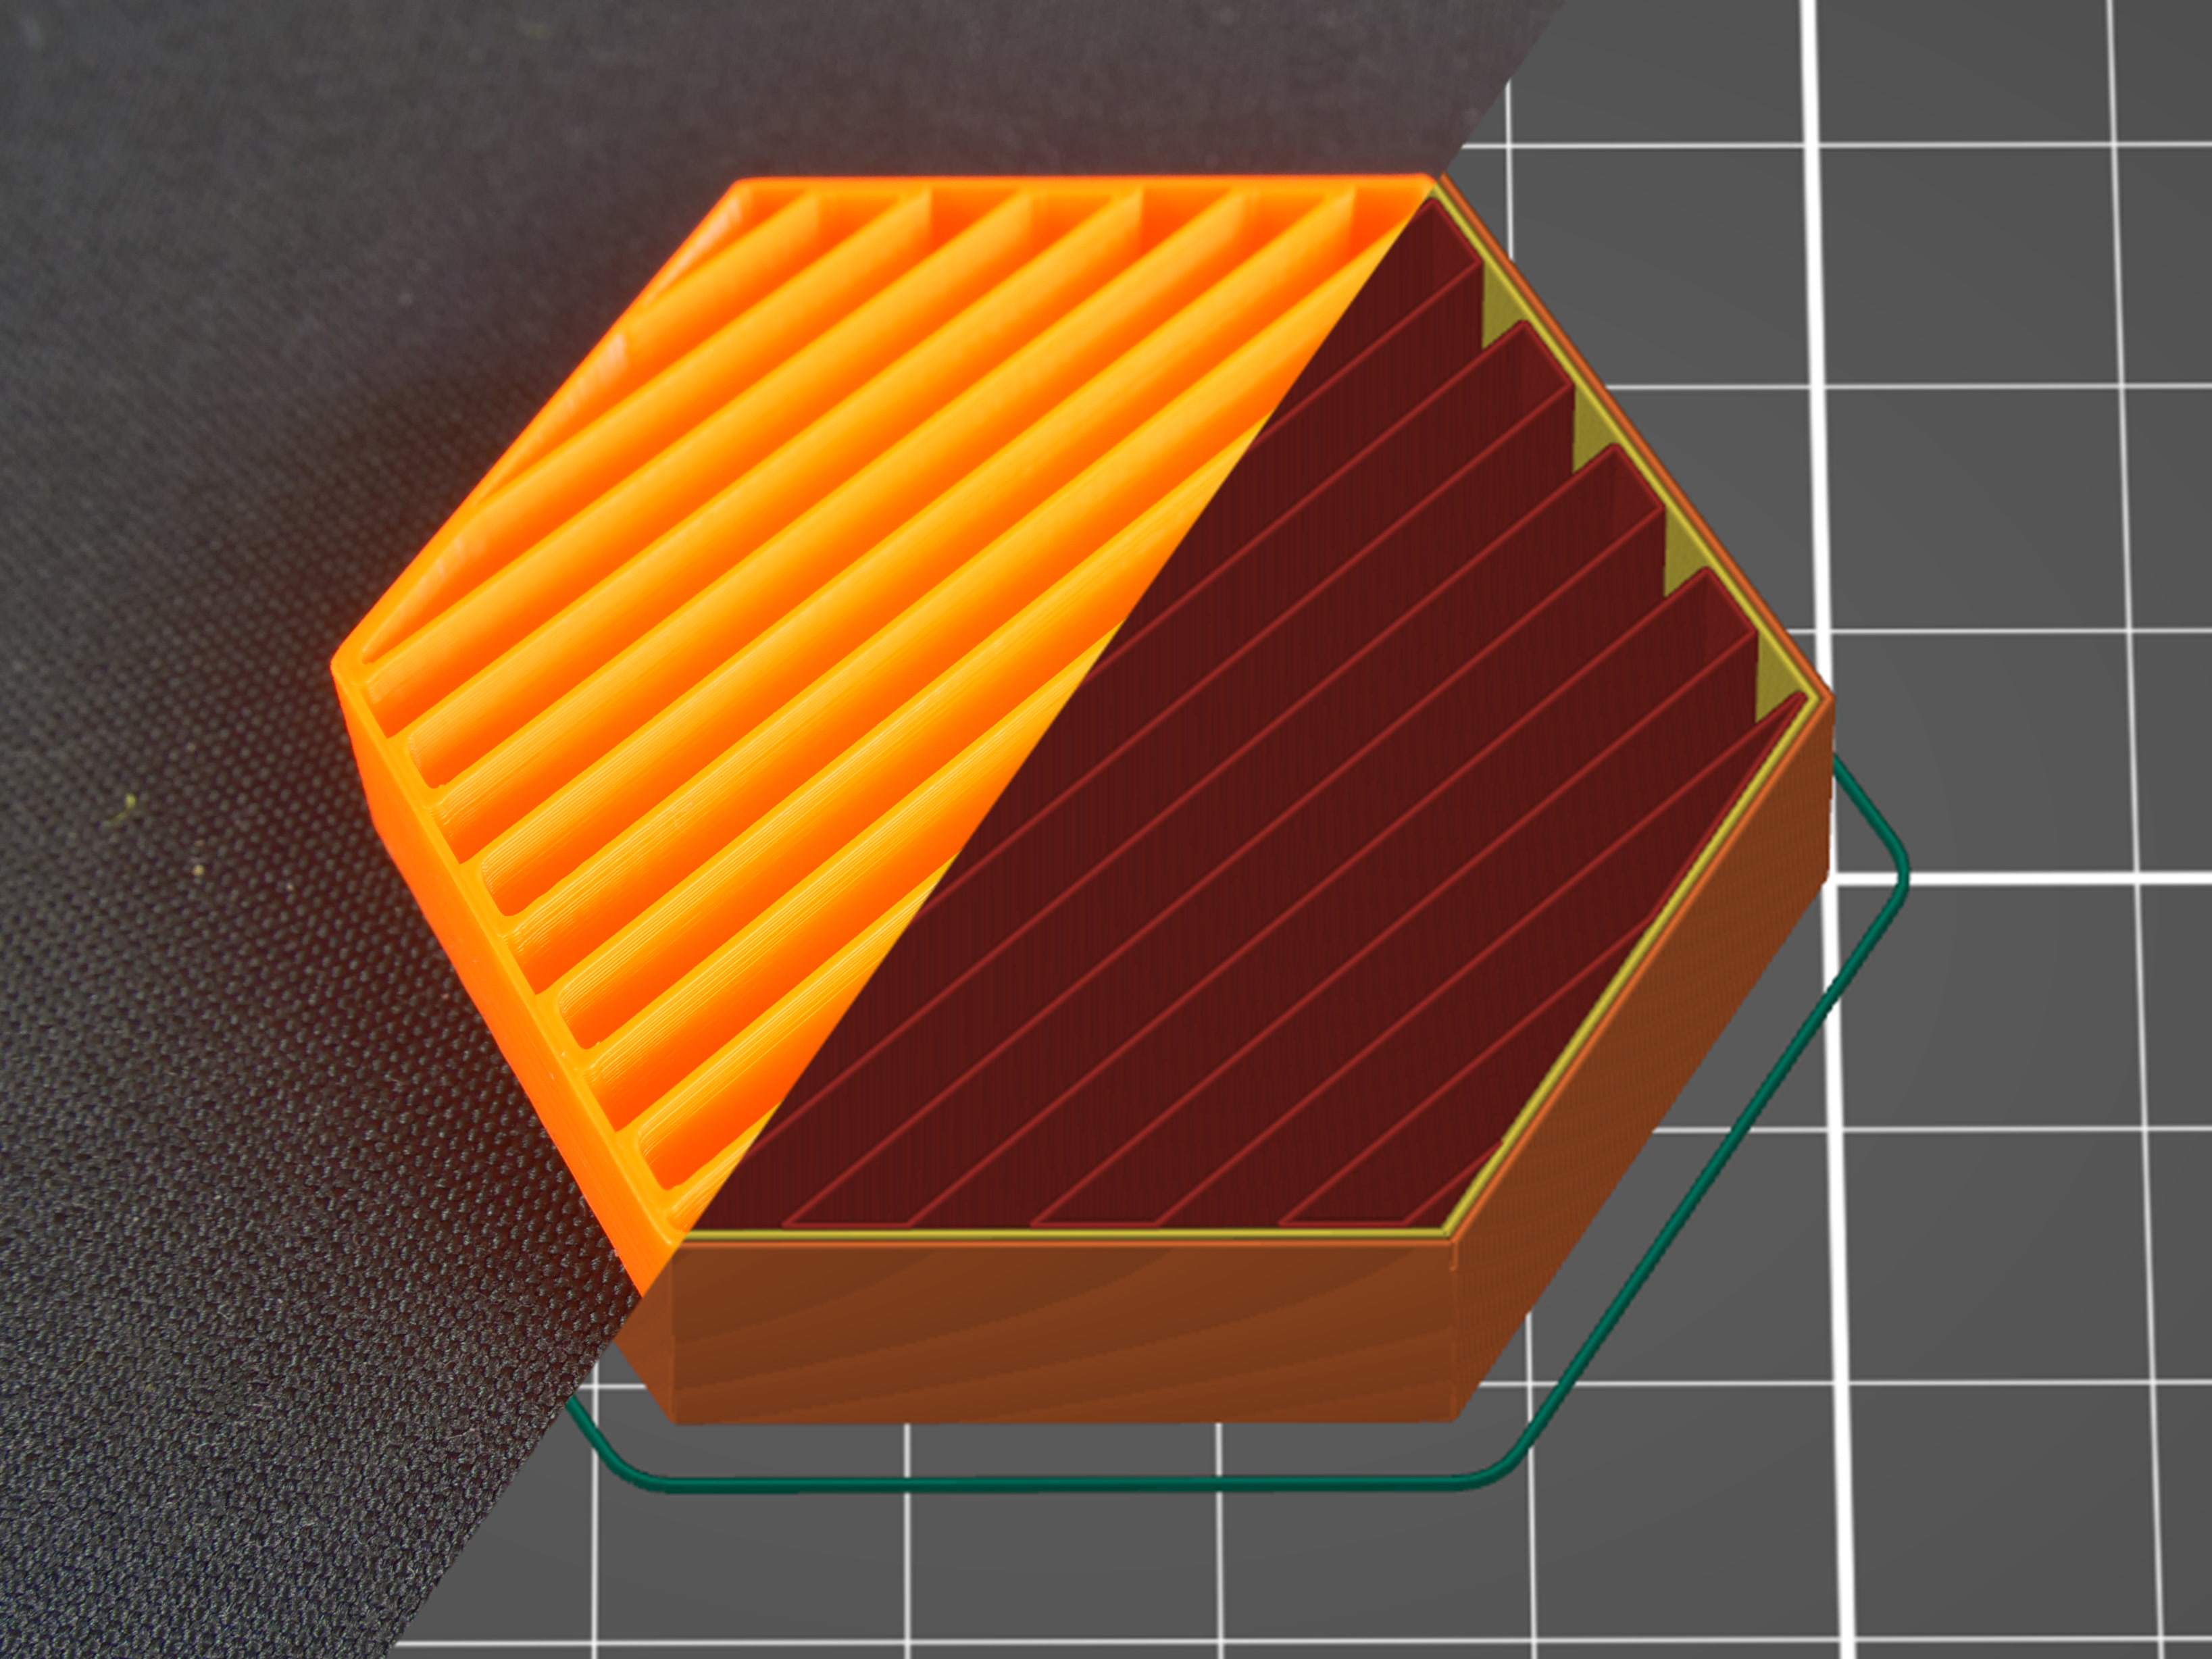
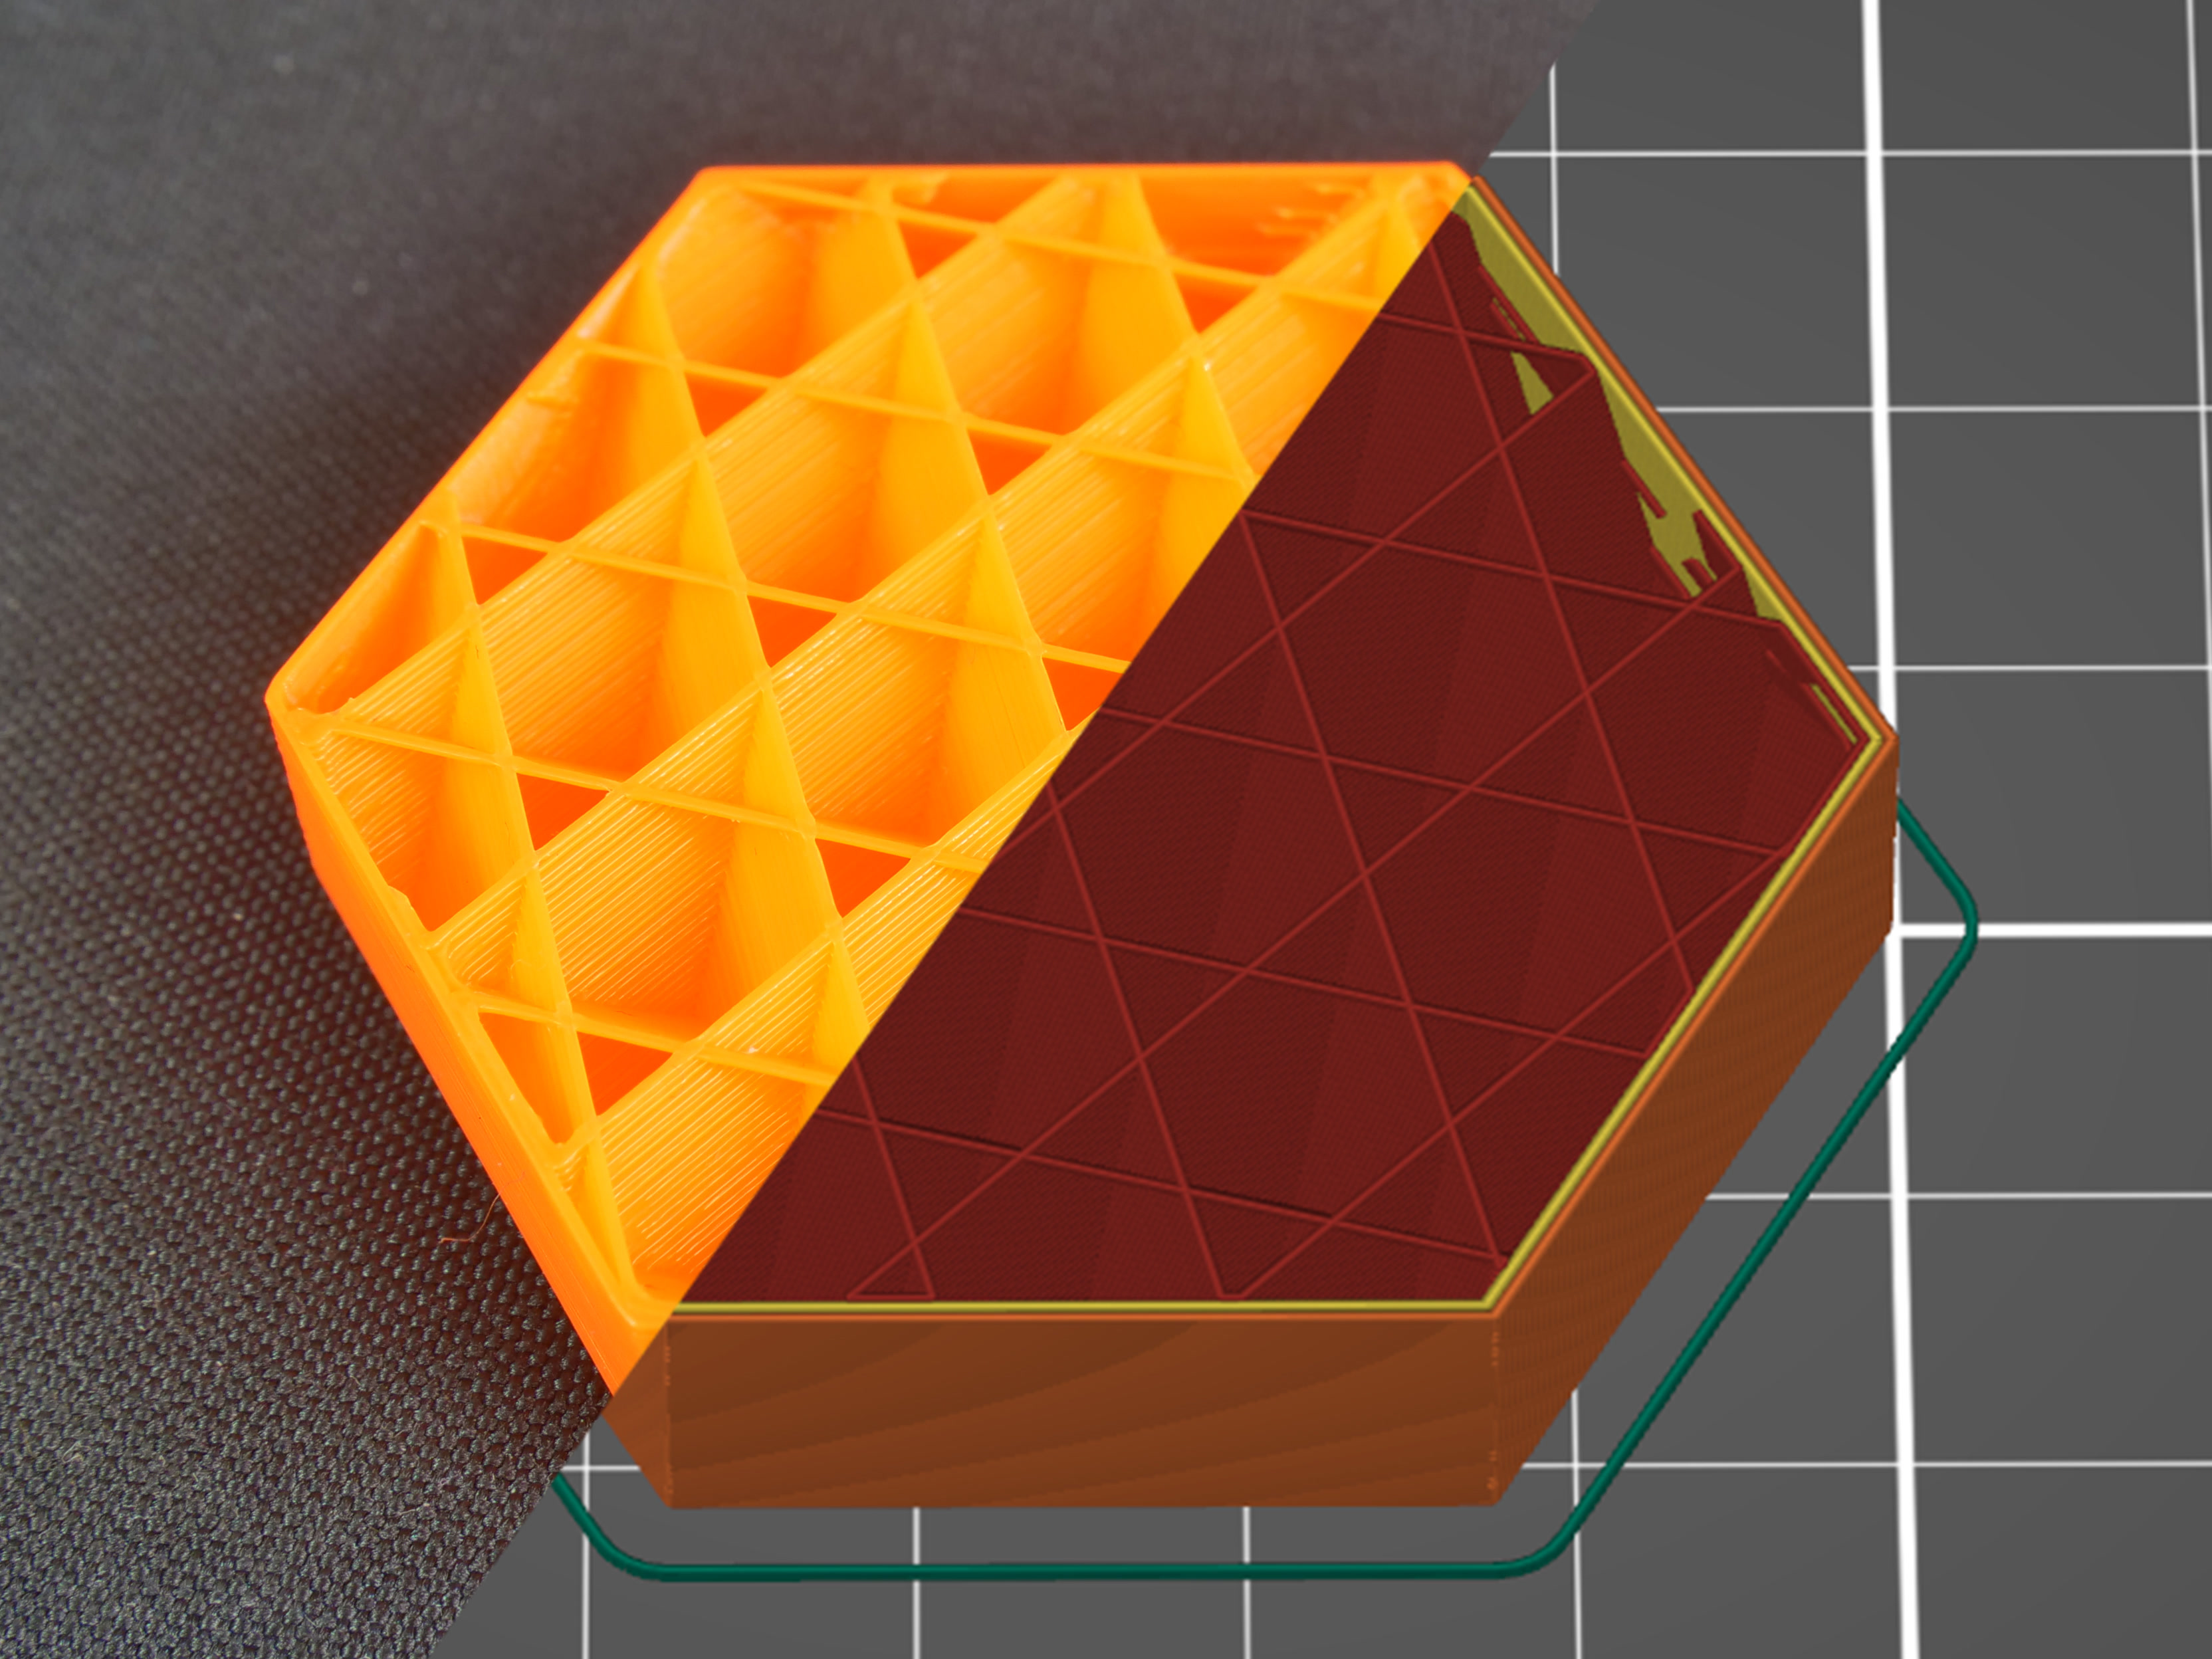
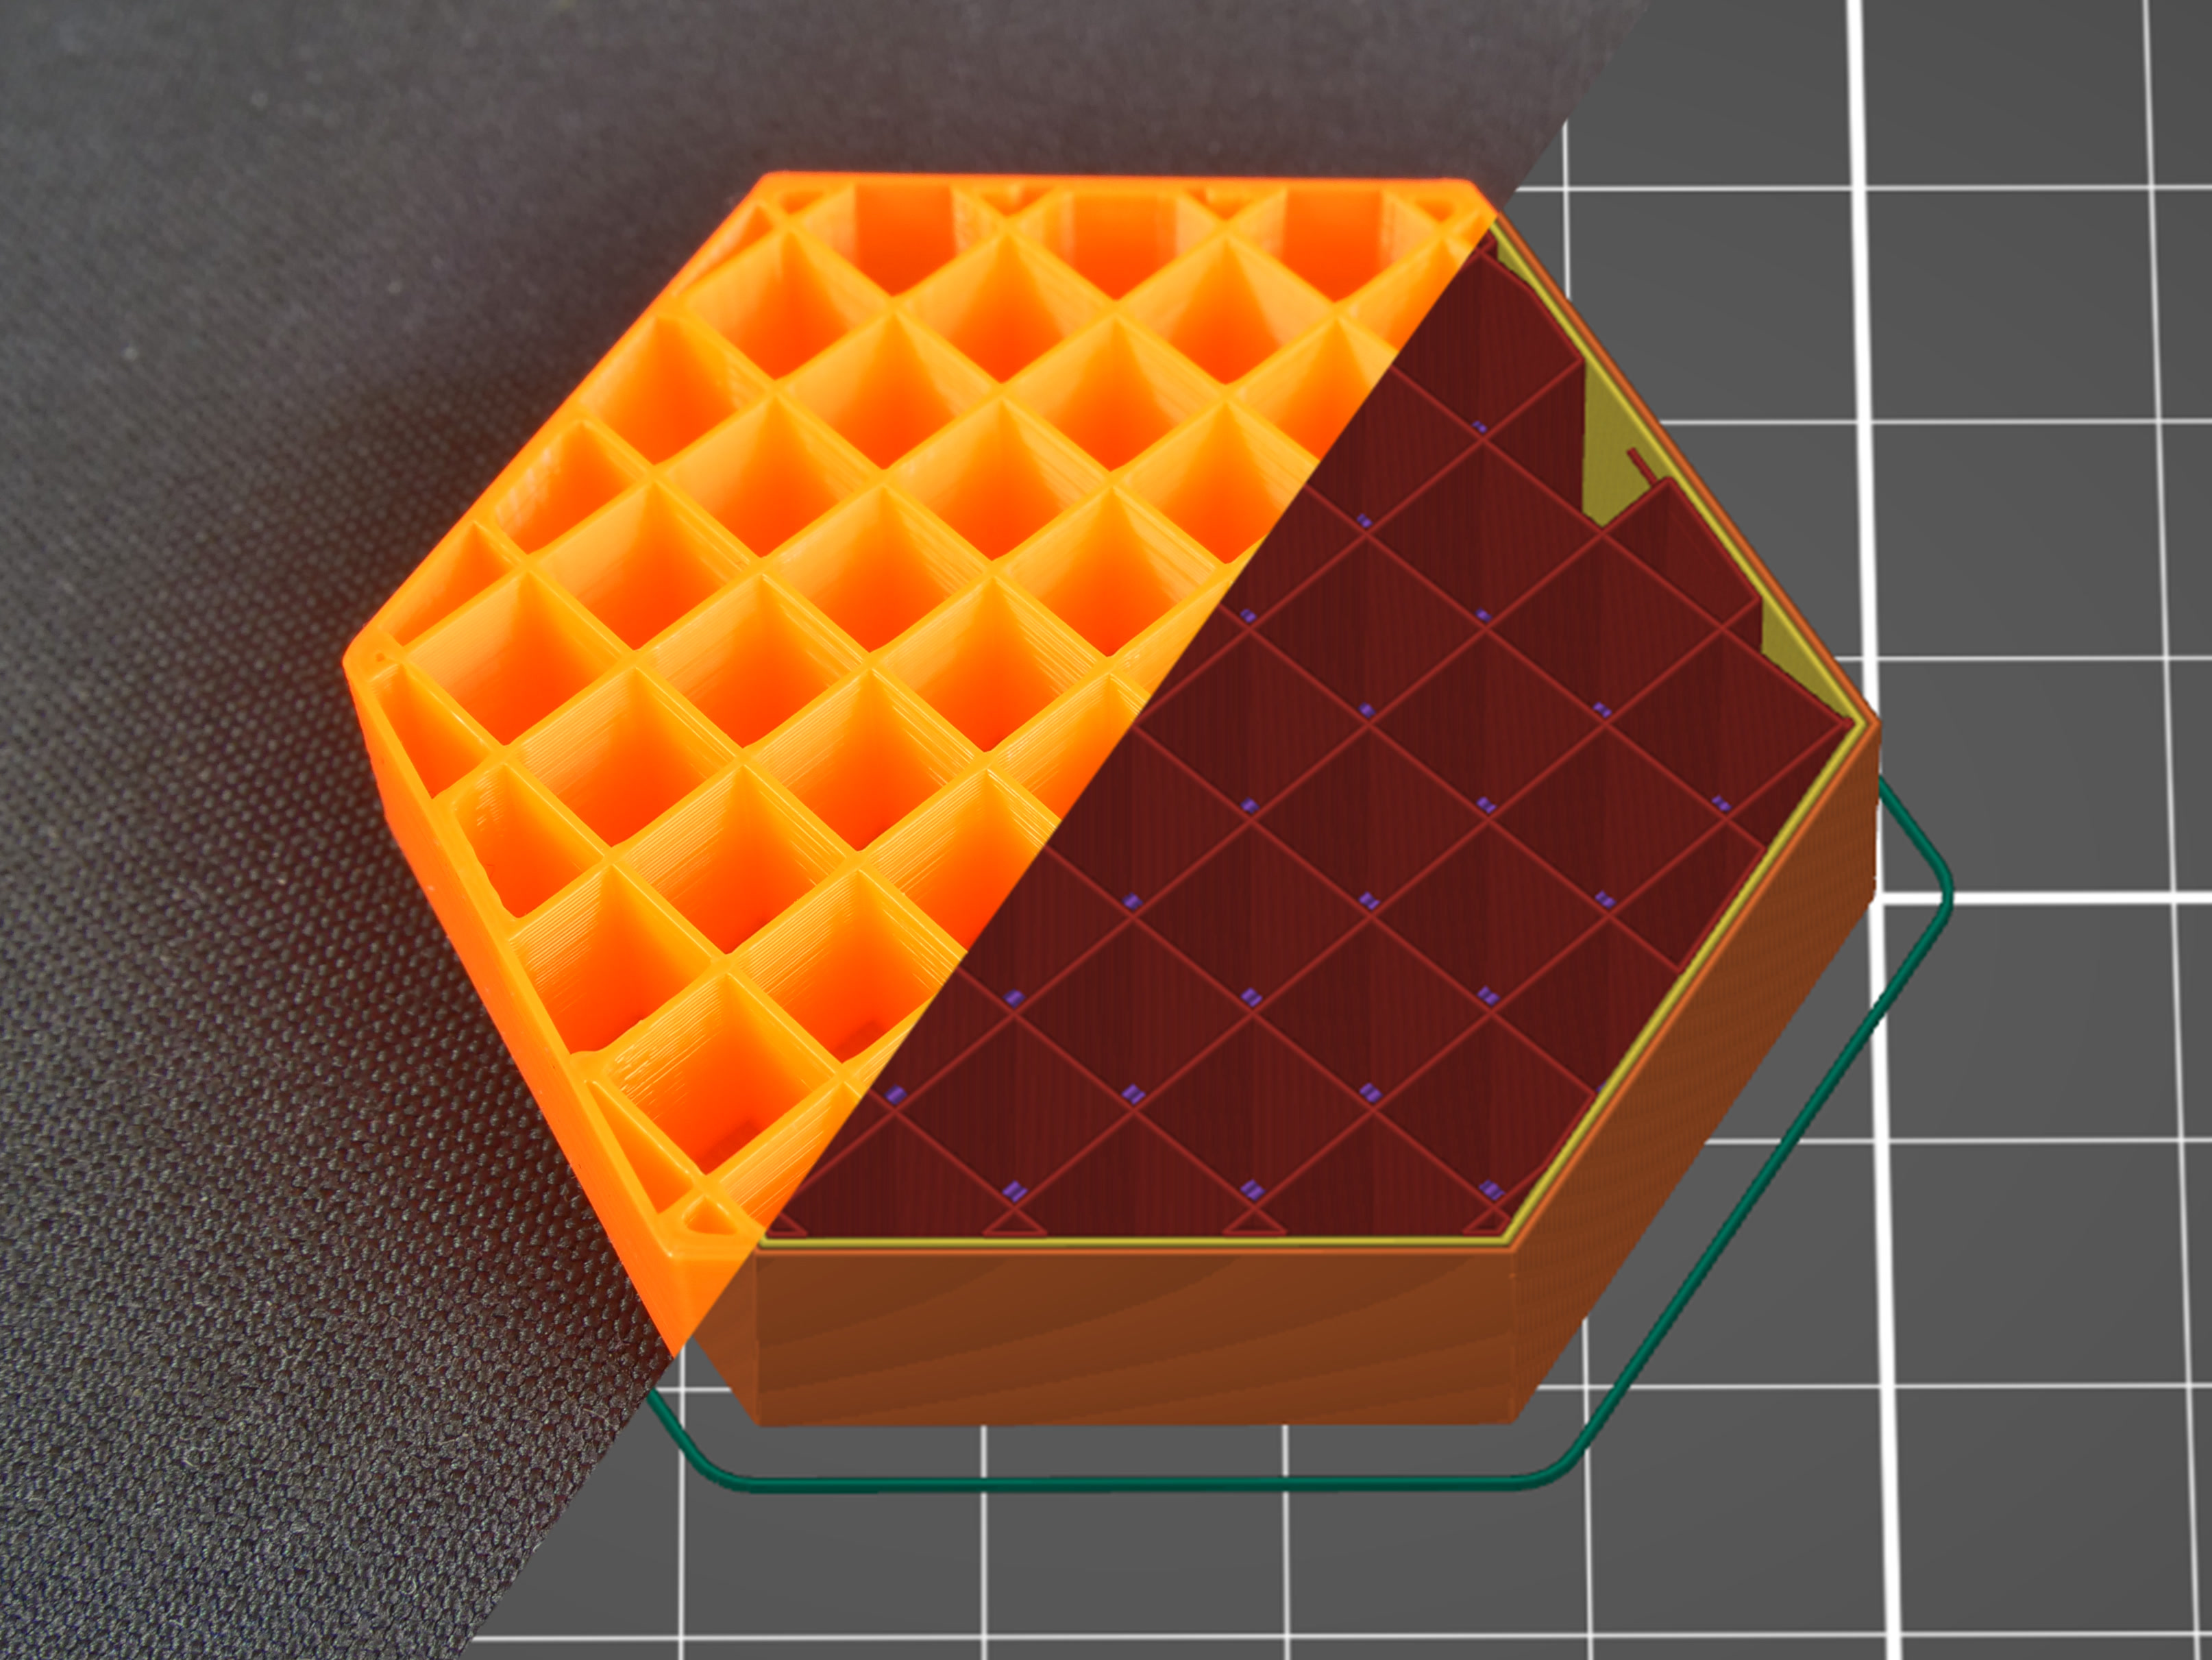
                  Gitter

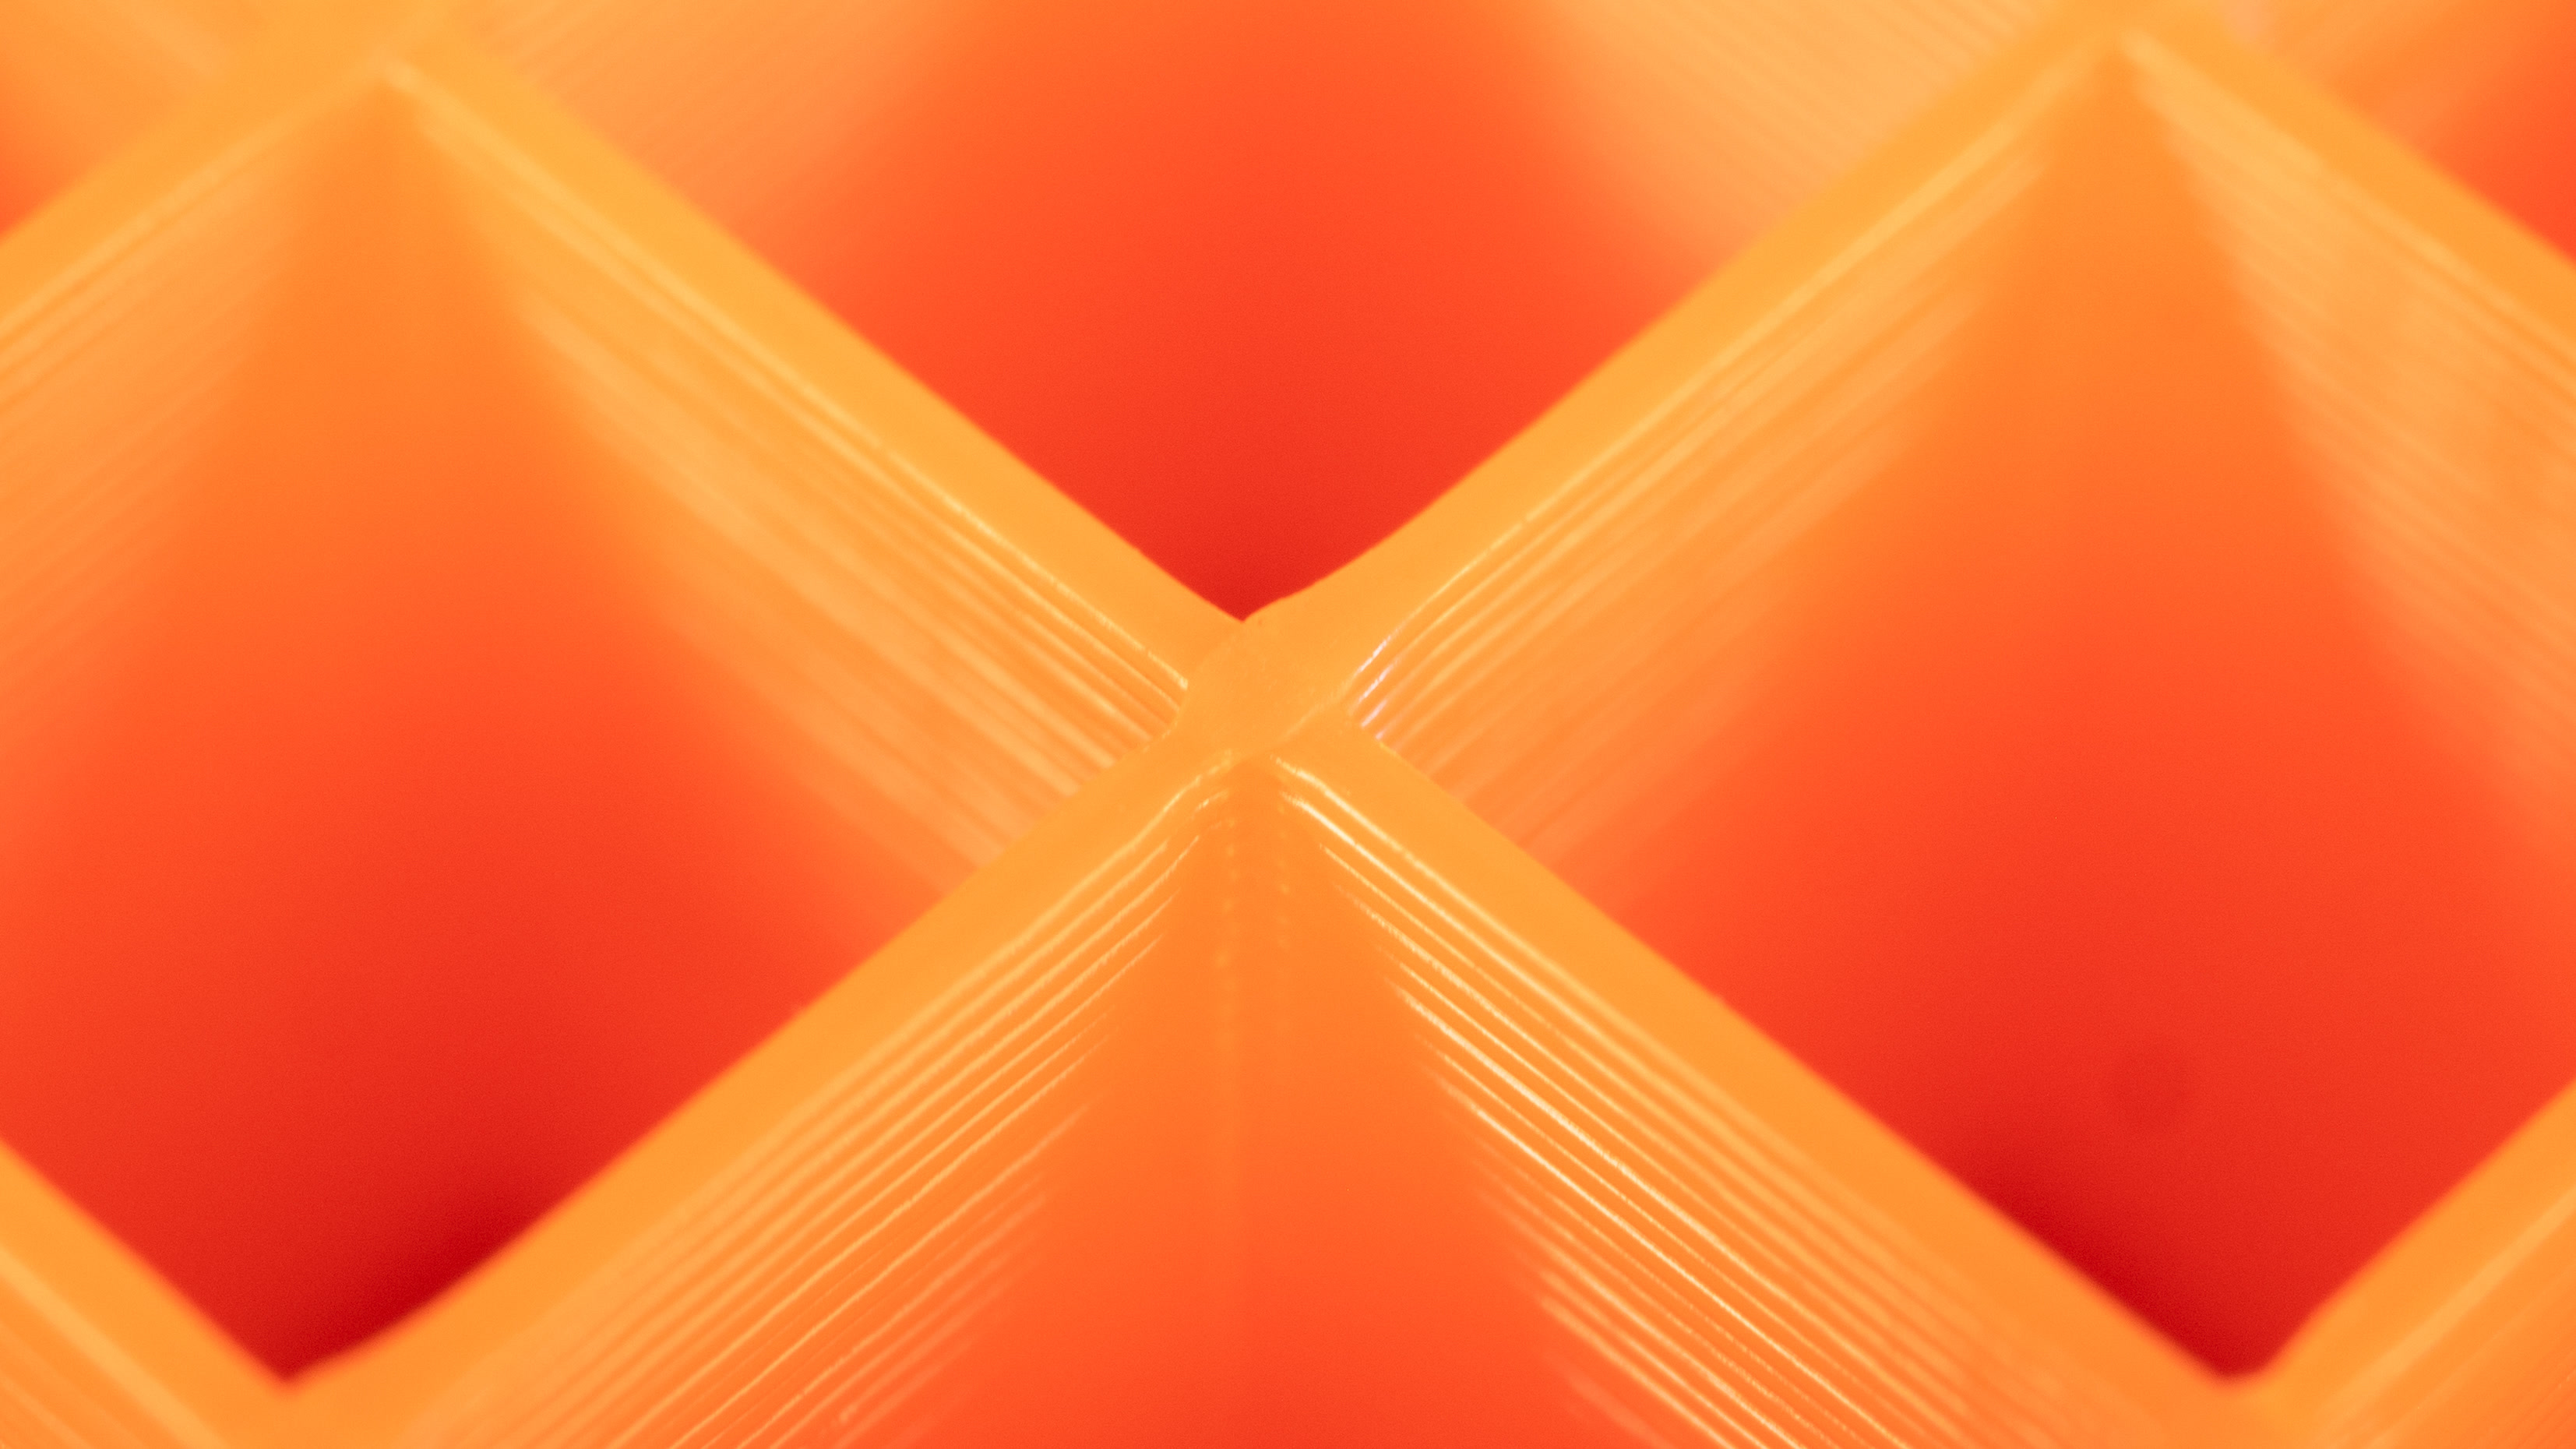
                  Dies ist eine der einfachsten und schnellsten Varianten von Infill. Im Gegensatz zu geradlinig wird es in jeder Schicht in beide Richtungen gedruckt (um 90° gedreht). Auf diese Weise sammelt sich das Material an den Stellen, an denen sich die Pfade kreuzen. Der gitterförmige Infill ist stabiler (und hat eine bessere Haftung der Schichten) als der geradlinige Infill, kann aber manchmal störende Geräusche oder sogar einen Druckfehler verursachen, weil die Düse über die Kreuzungen fährt, an denen sich das Material ansammelt.
                  Durch die Art und Weise, wie dieses Infill gedruckt wird, kreuzen sich die Pfade und führen dazu, dass sich das Material an diesen Stellen ansammelt. Sie können ein bestimmtes Geräusch hören, wenn die Düse auf diese Stellen trifft. Dies kann sogar dazu führen, dass der Druck fehlschlägt.
                  Dreiecke

                  Dieses Infill funktioniert ähnlich wie das Grid Infill - die Pfade kreuzen sich in einer Schicht, allerdings werden sie dieses Mal in drei Richtungen gedruckt und bilden eine Dreiecksstruktur. Der Material- und Zeitaufwand ist fast identisch mit dem des Gitters.
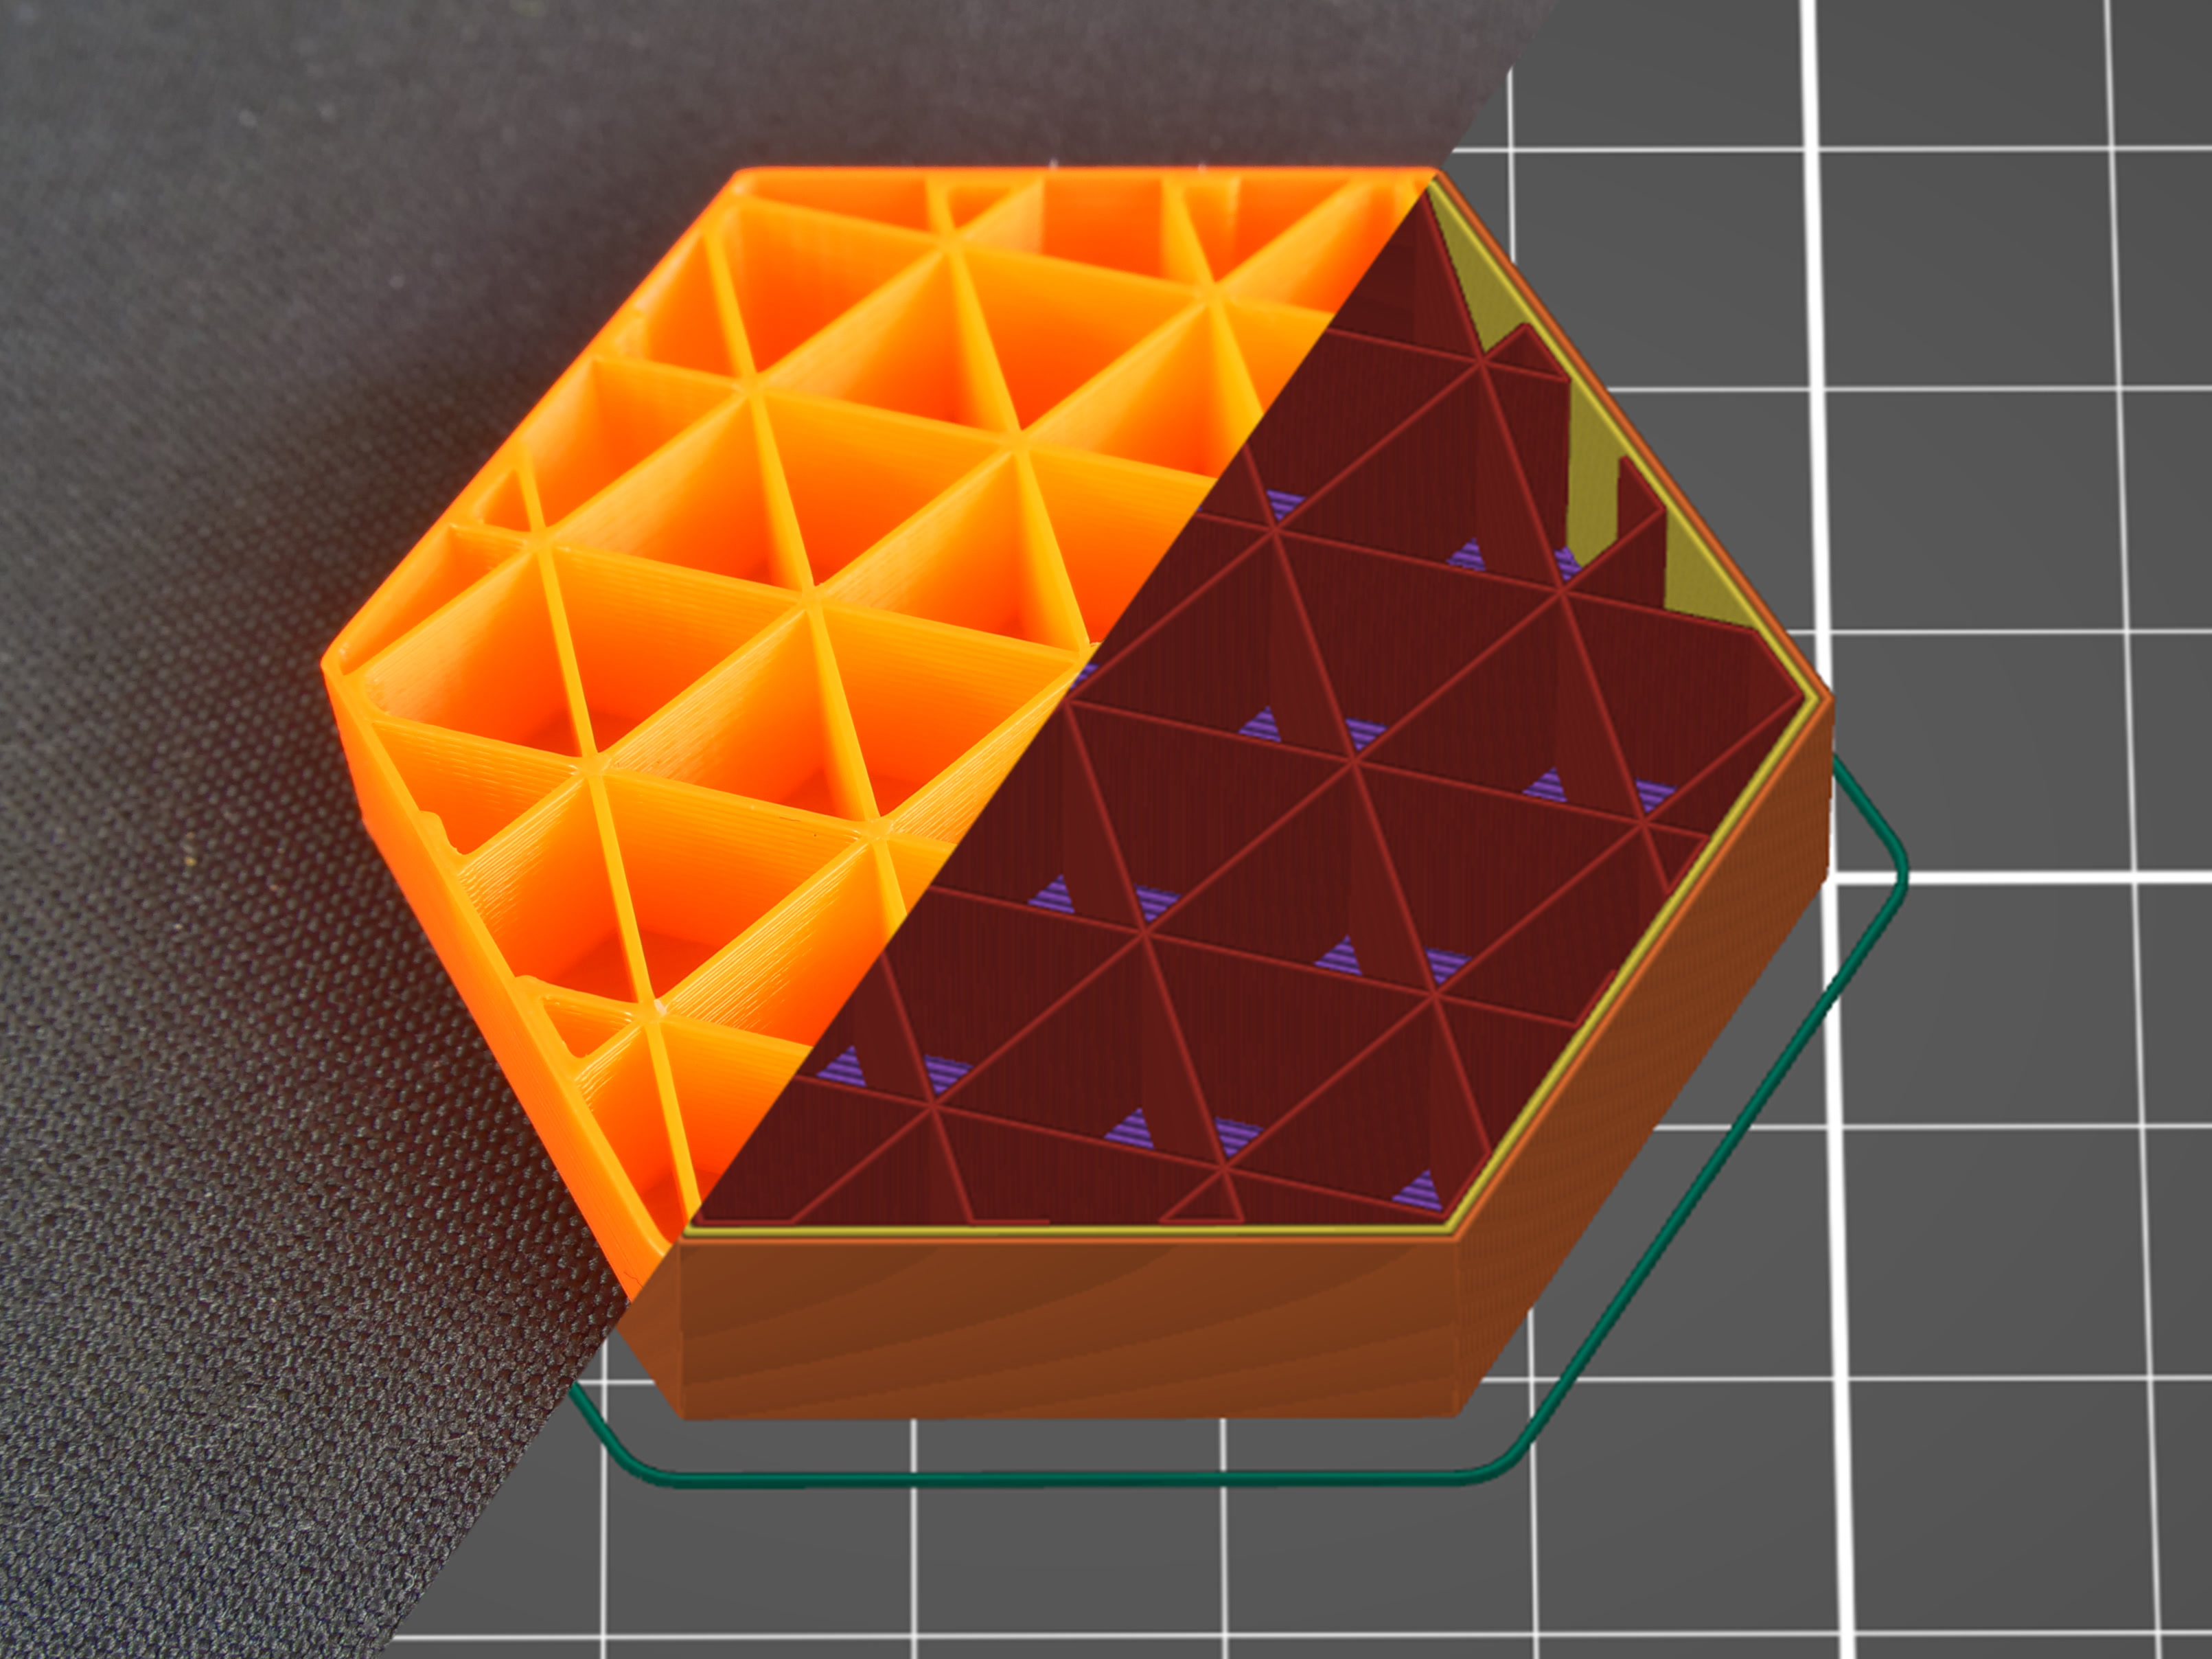
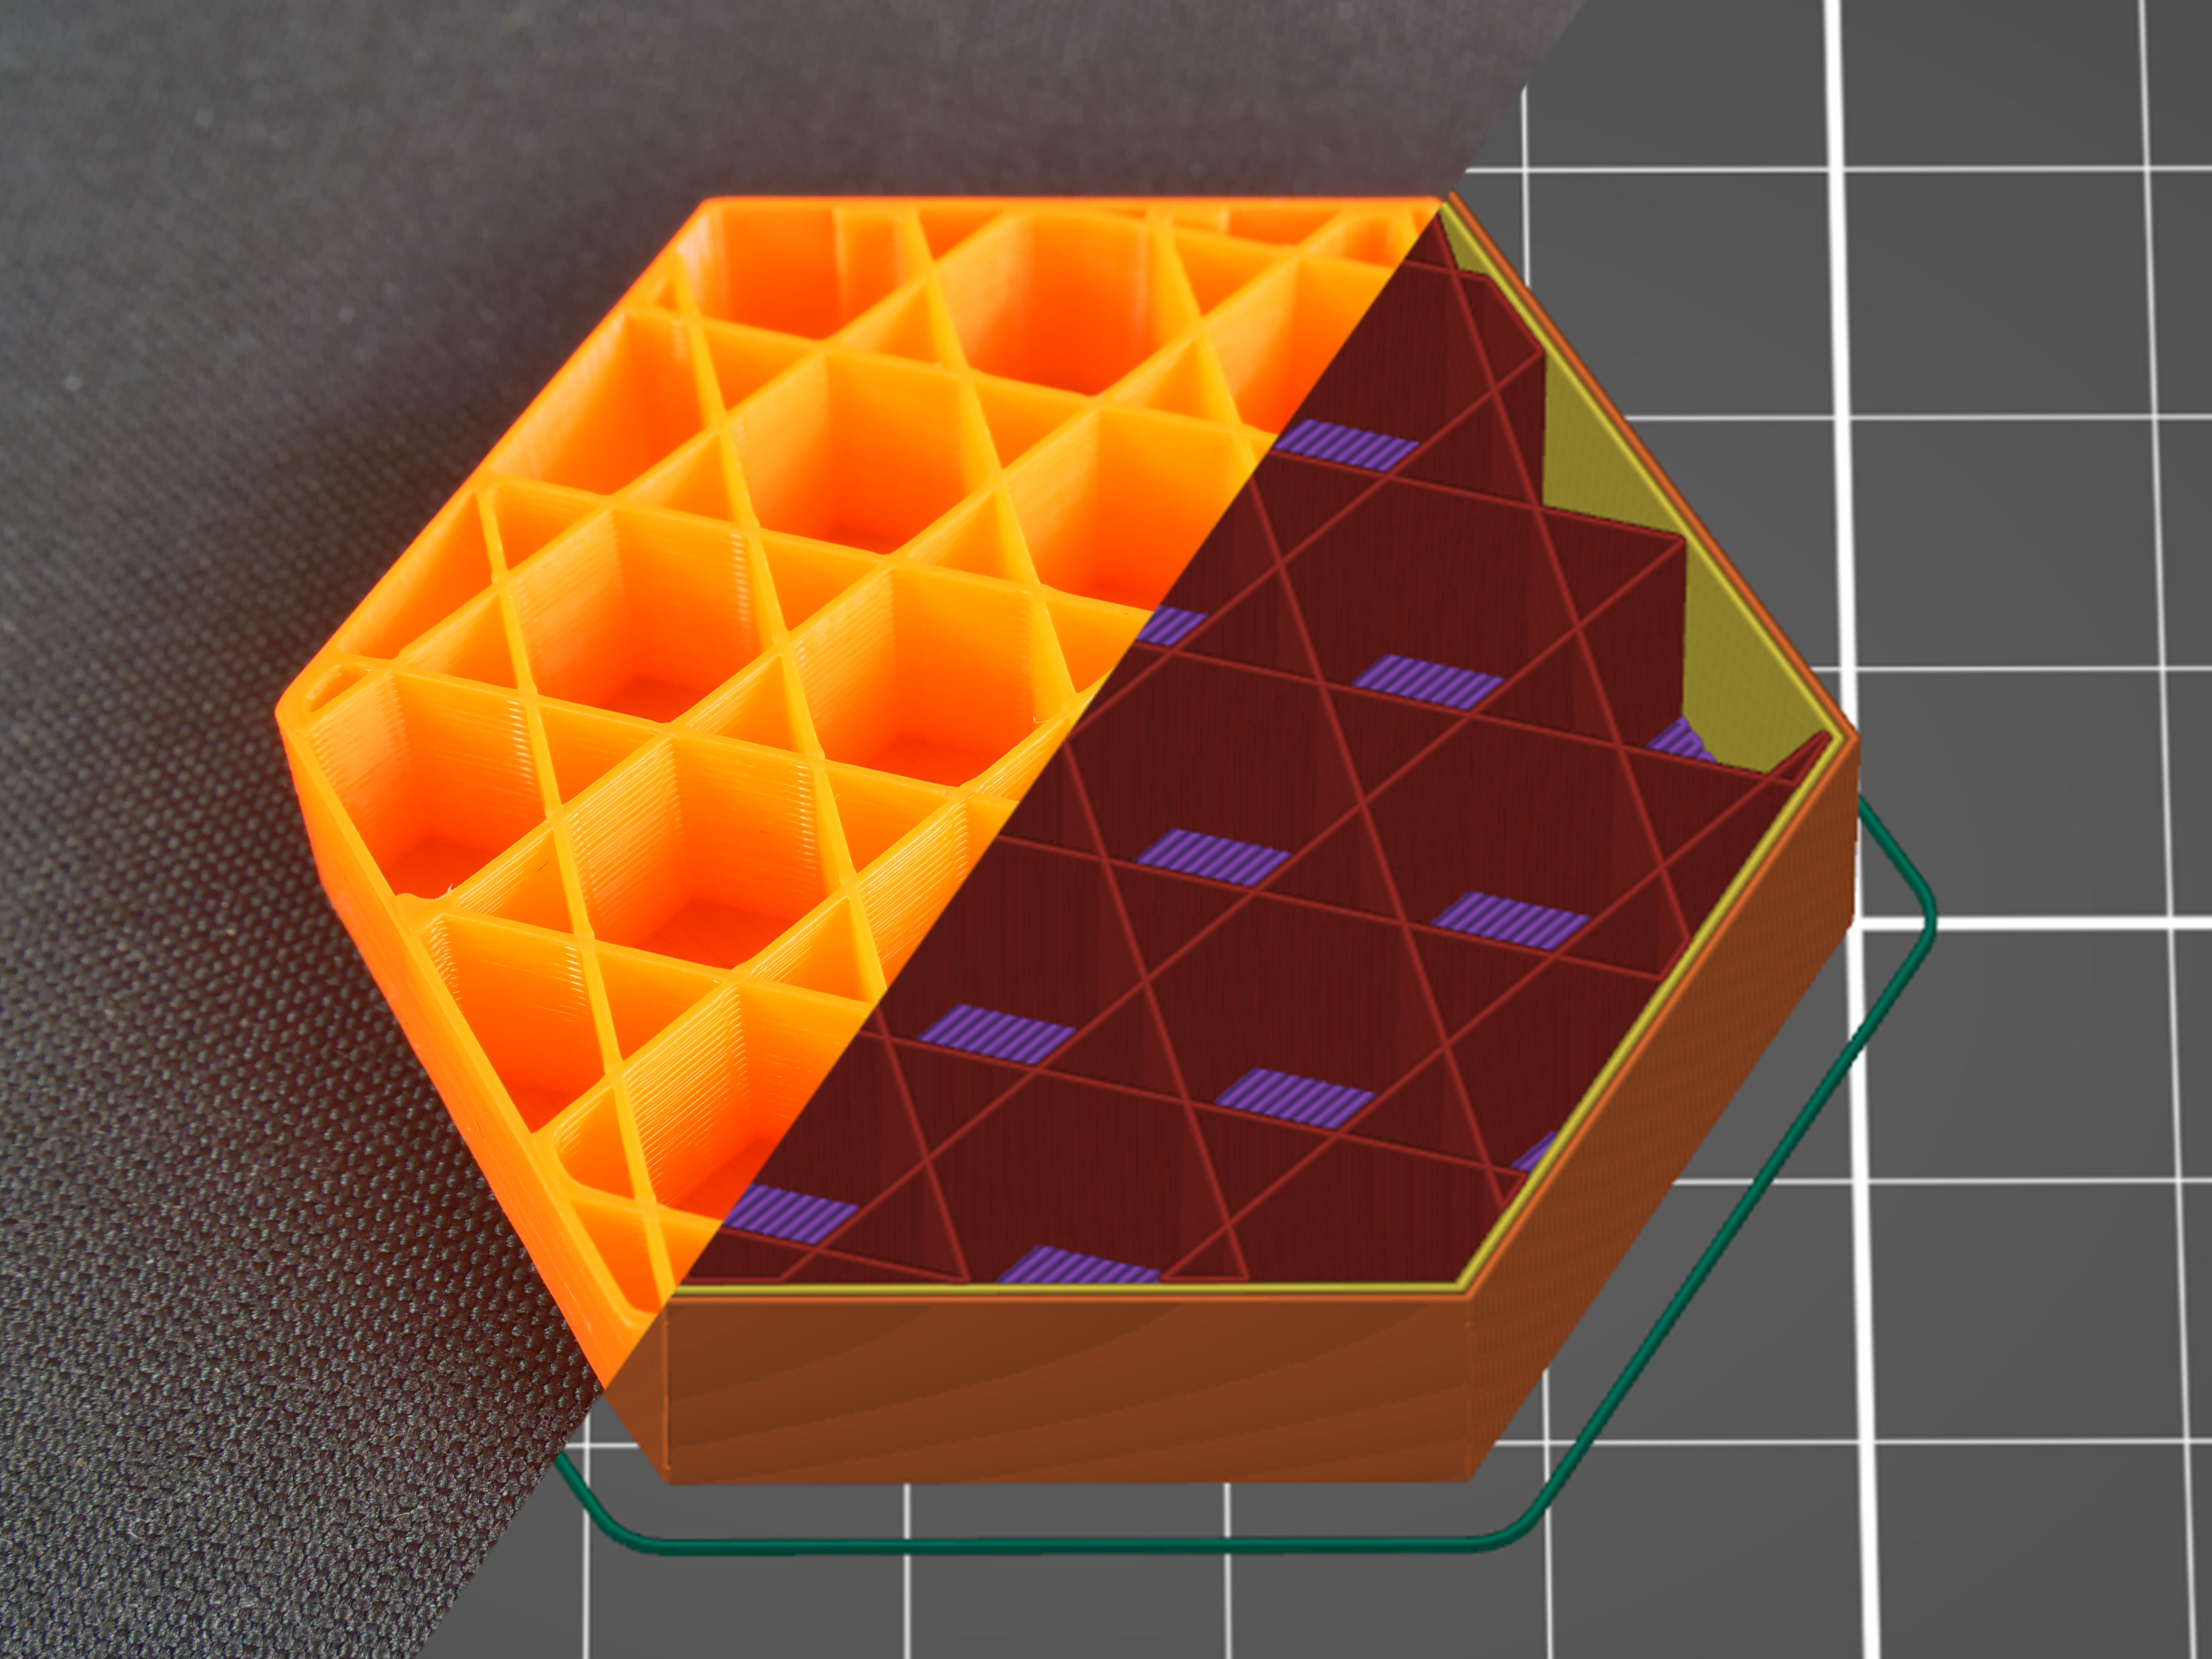
                  Sterne

                  Der Infill Sterne basiert auf Dreiecken, aber die Pfade werden so verschoben, dass sechszackige Sterne entstehen. Auch dieser Infill wird durch Linien erzeugt, die sich in einer einzigen Schicht kreuzen. Der Material- und Zeitaufwand ist ähnlich wie beim vorherigen Infill.
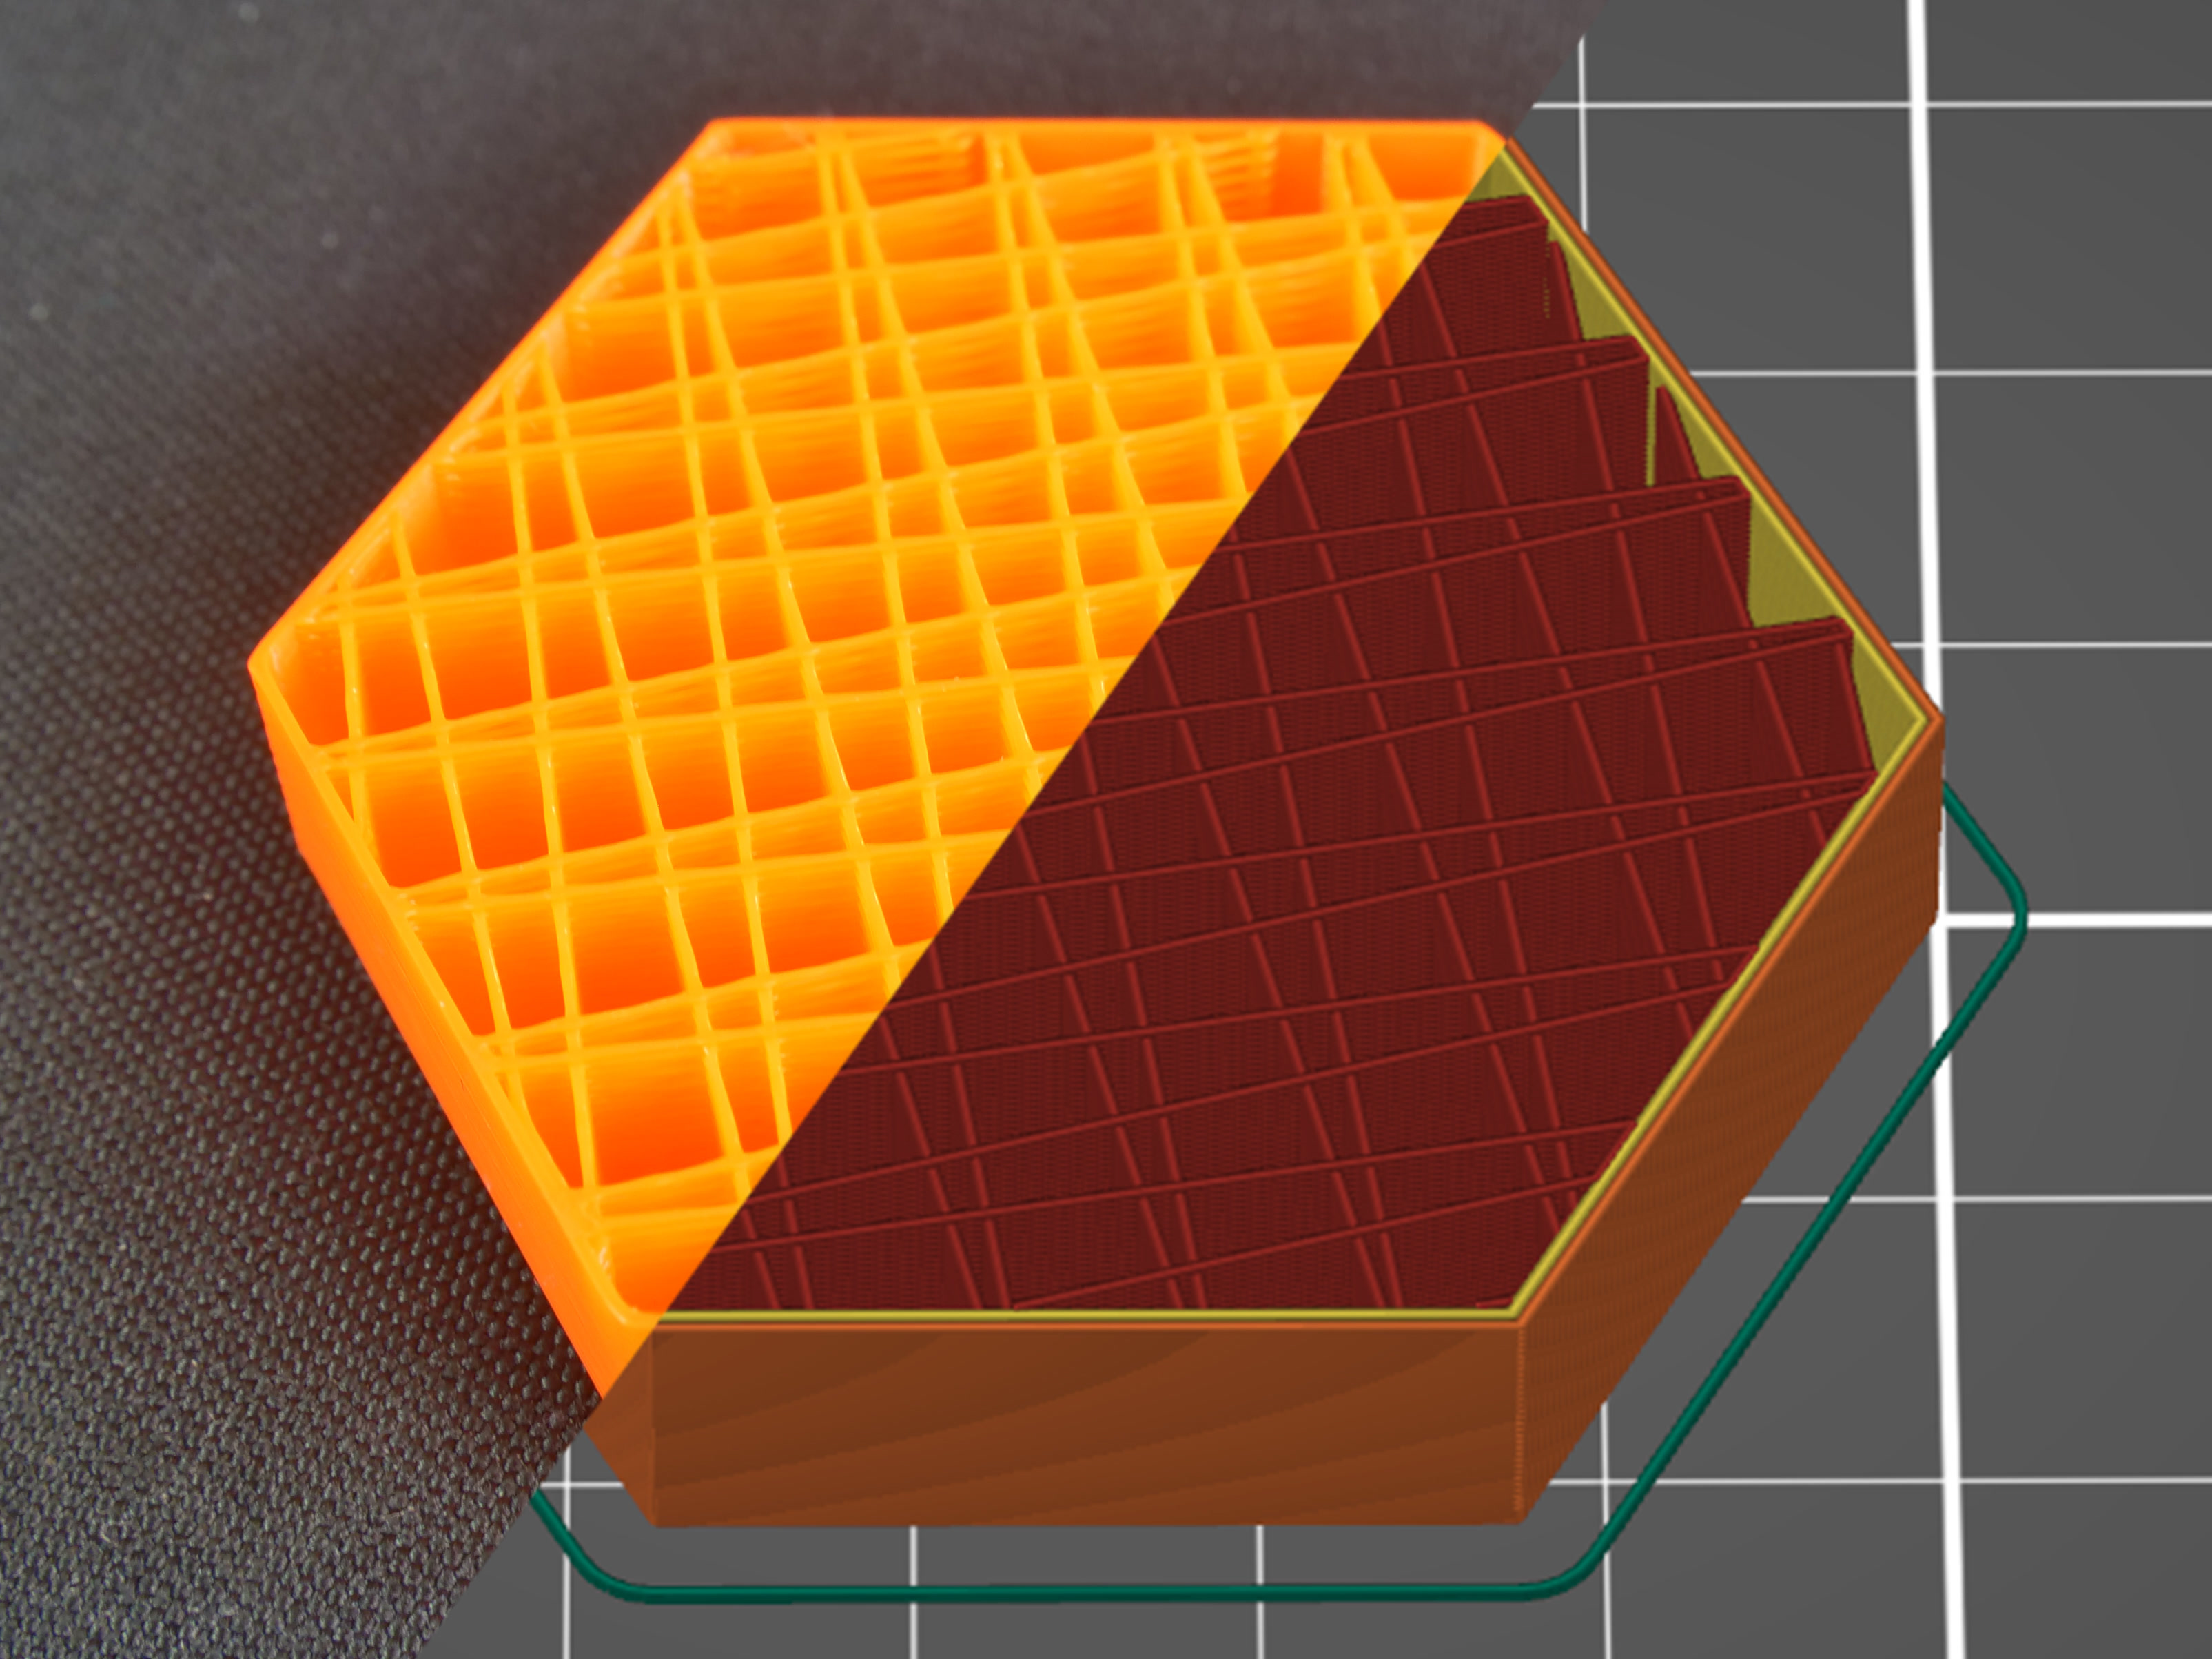
                  Linie

                  Die Linie ist eine der Infills, die keine sich kreuzenden Pfade in einer Schicht aufweisen. Die Pfade sind ähnlich wie beim geradlinigen Infill, aber sie sind nicht parallel zueinander. Stattdessen sind sie in einem spitzen Winkel gedruckt. Es überrascht nicht, dass dieser Infill in Bezug auf Druckzeit und Materialverbrauch ähnlich wie der geradlinige Infill ist.
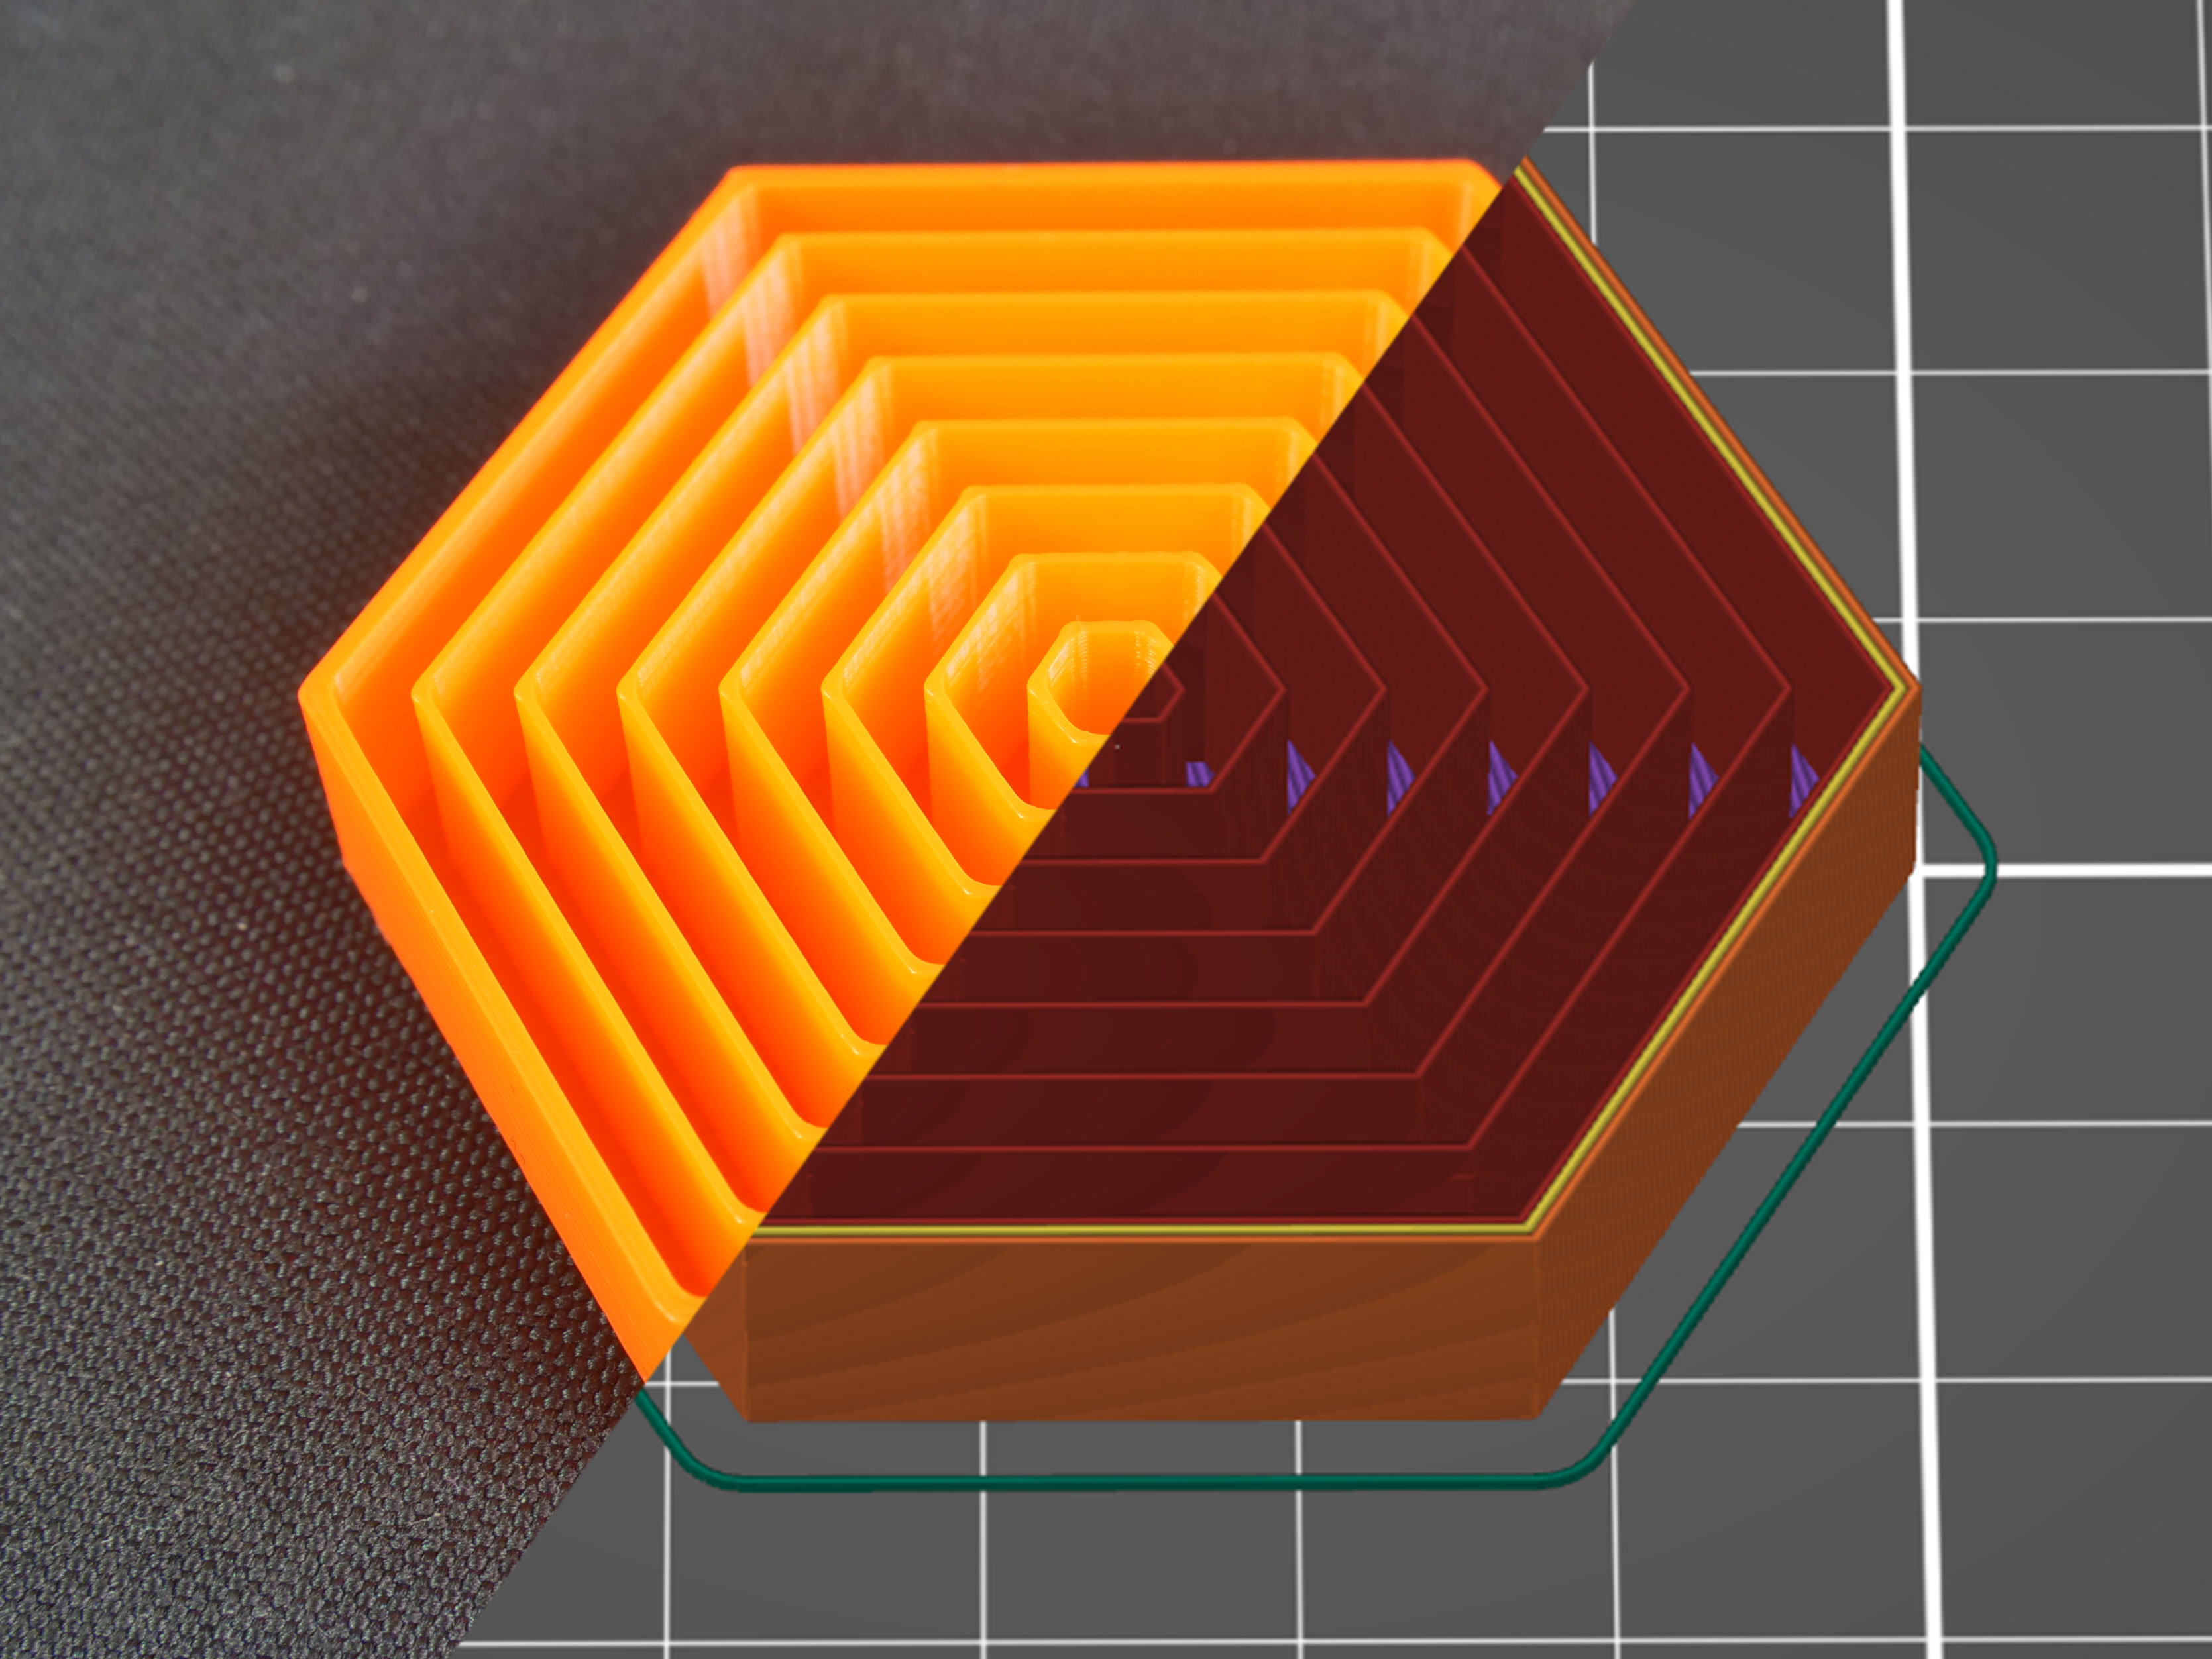
                  Konzentrisch

                  Der konzentrische Infill zeichnet die Umfangslinien des Modells nach und verkleinert sie zum Zentrum hin. Mit anderen Worten: Wenn Sie einen Zylinder drucken, erzeugt der konzentrische Infill konzentrische Kreise innerhalb dieses Zylinders. Dies kann bei transparenten Teilen oder flexiblen Modellen (z.B. RC-Reifen) nützlich sein. Der größte Nachteil ist die Zeit, die Sie zum Drucken benötigen. Der Materialverbrauch ist nicht höher als bei früheren Arten von Infill-Mustern.
                  Honigwabe

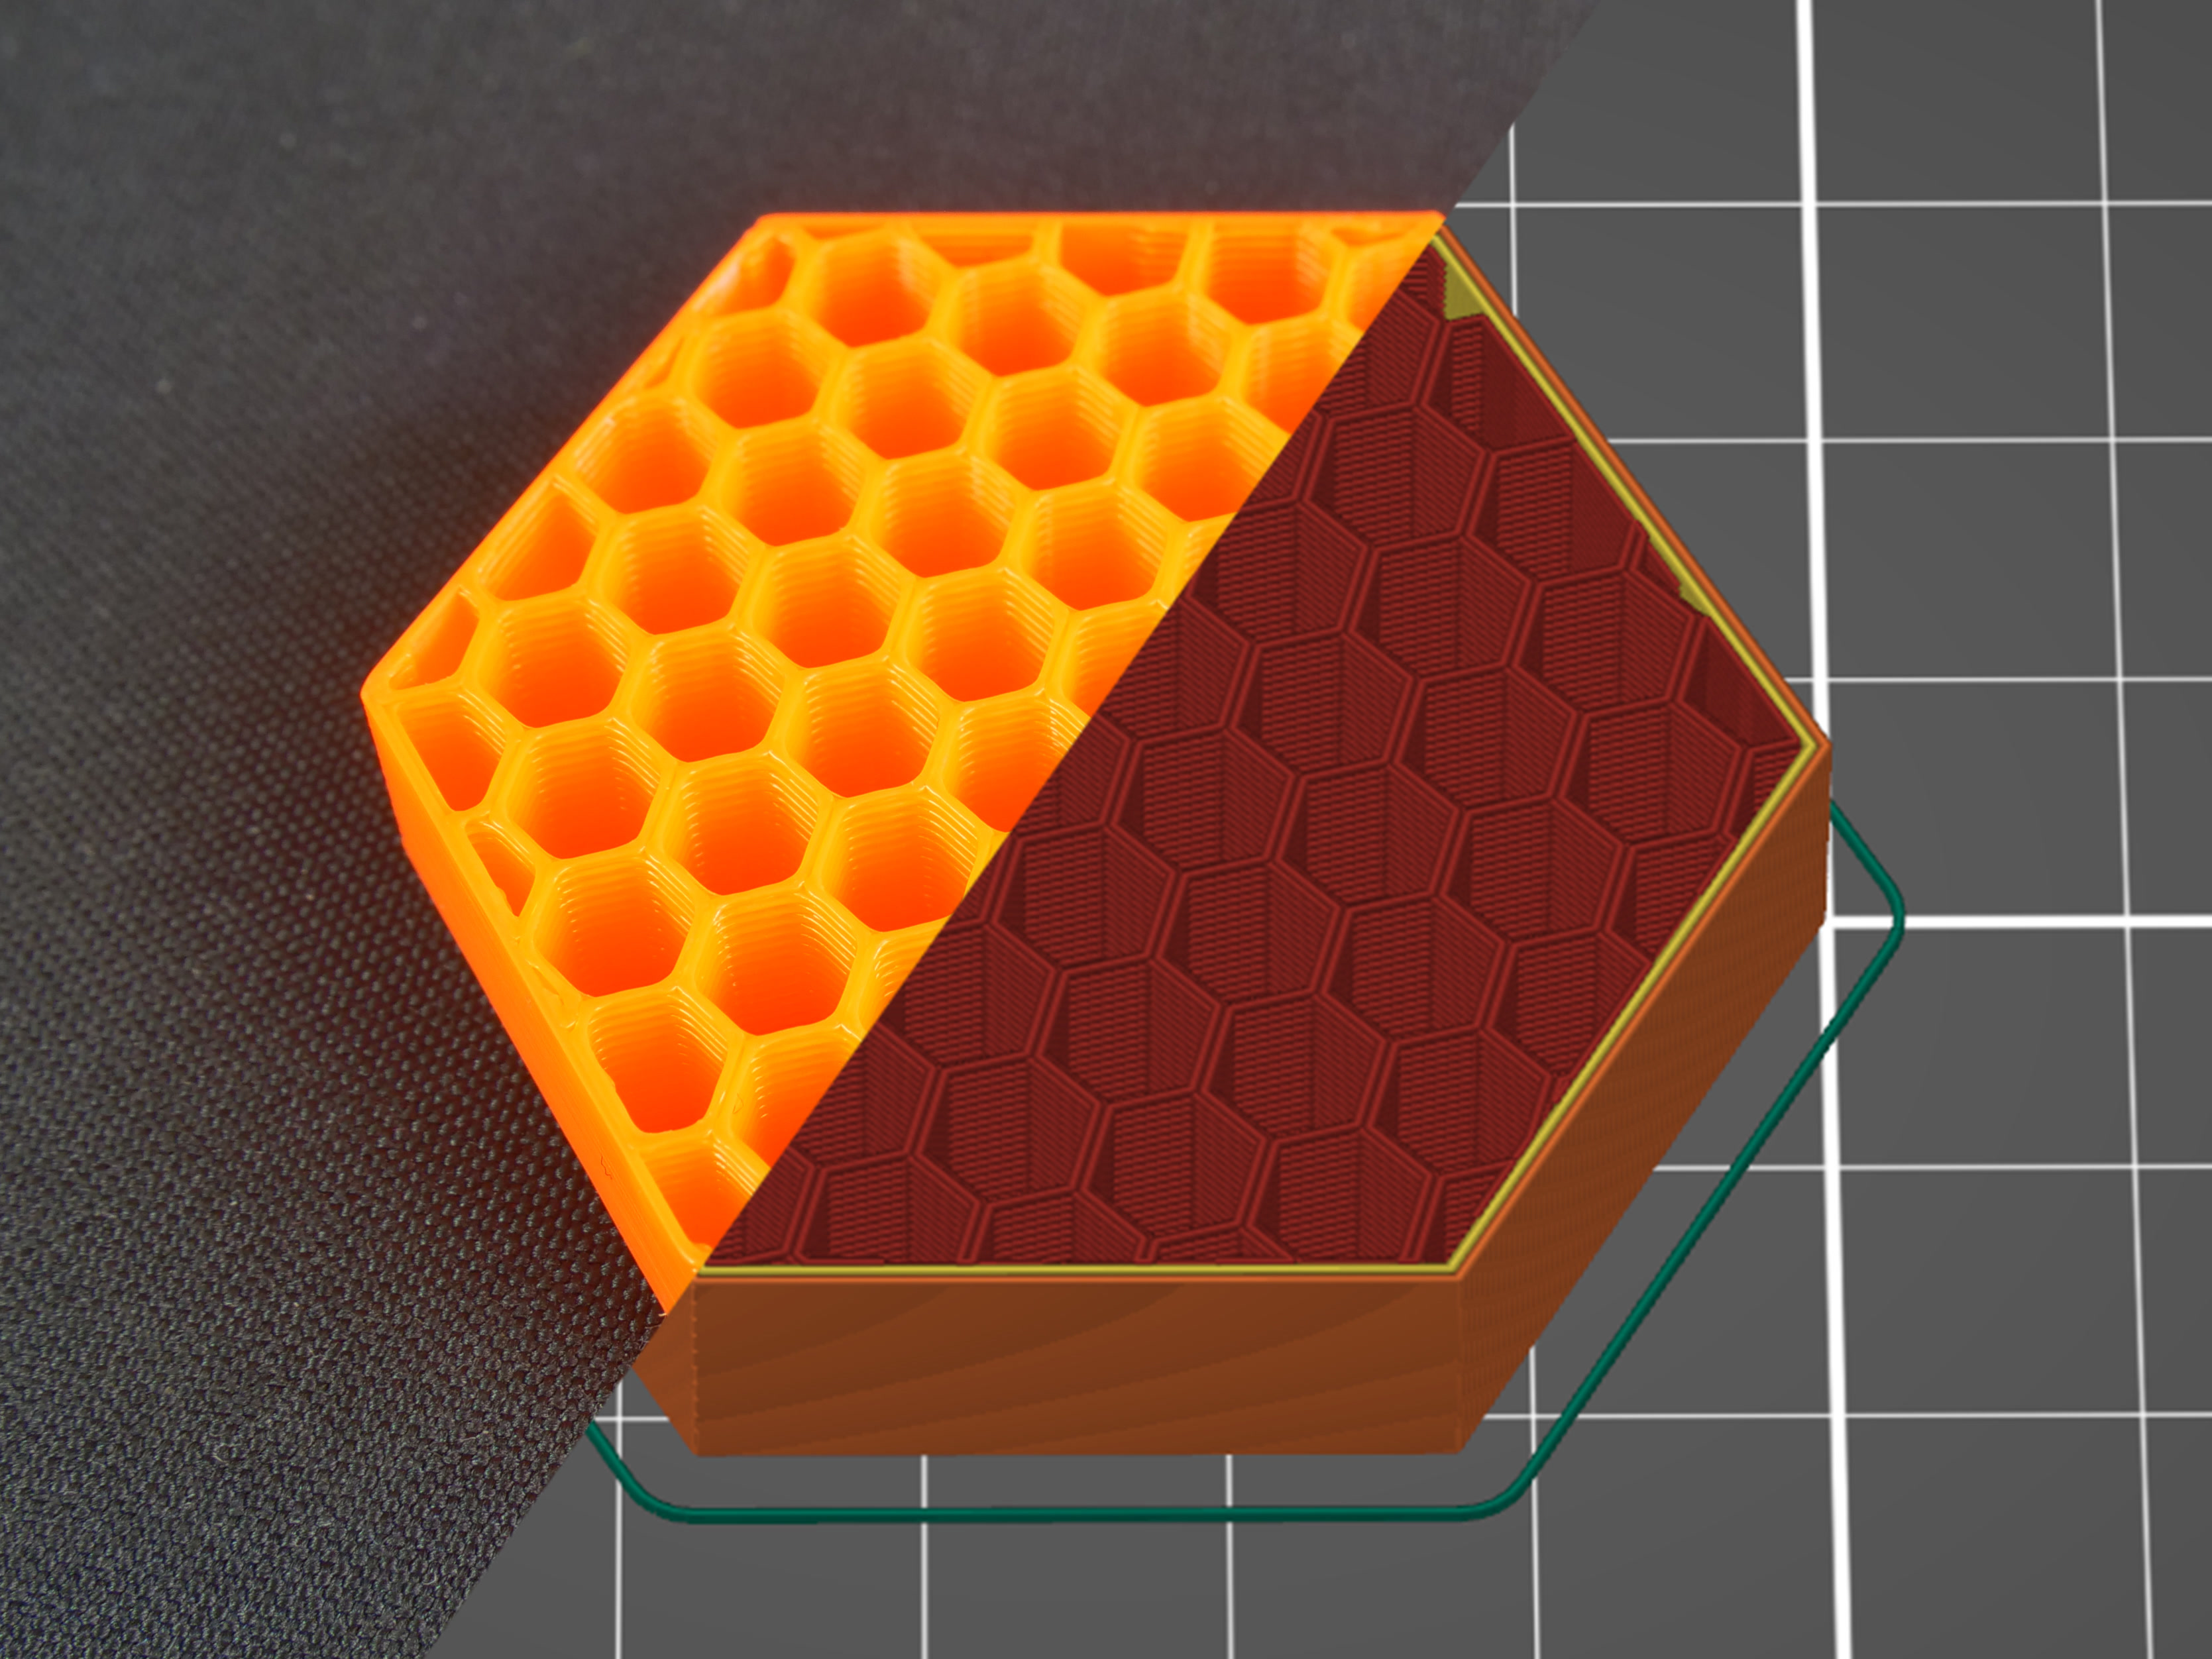
                  Dieser Infill druckt ein aus Sechsecken bestehendes Gitter. Sein Hauptvorteil ist die mechanische Beständigkeit und optimale Pfade ohne Kreuzungen. Die Hauptnachteile sind ein höherer Materialverbrauch (ca. 25% mehr) im Vergleich zu anderen Infills und eine Druckzeit, die bis zu doppelt so lange dauern kann wie bei den zuvor beschriebenen Optionen.
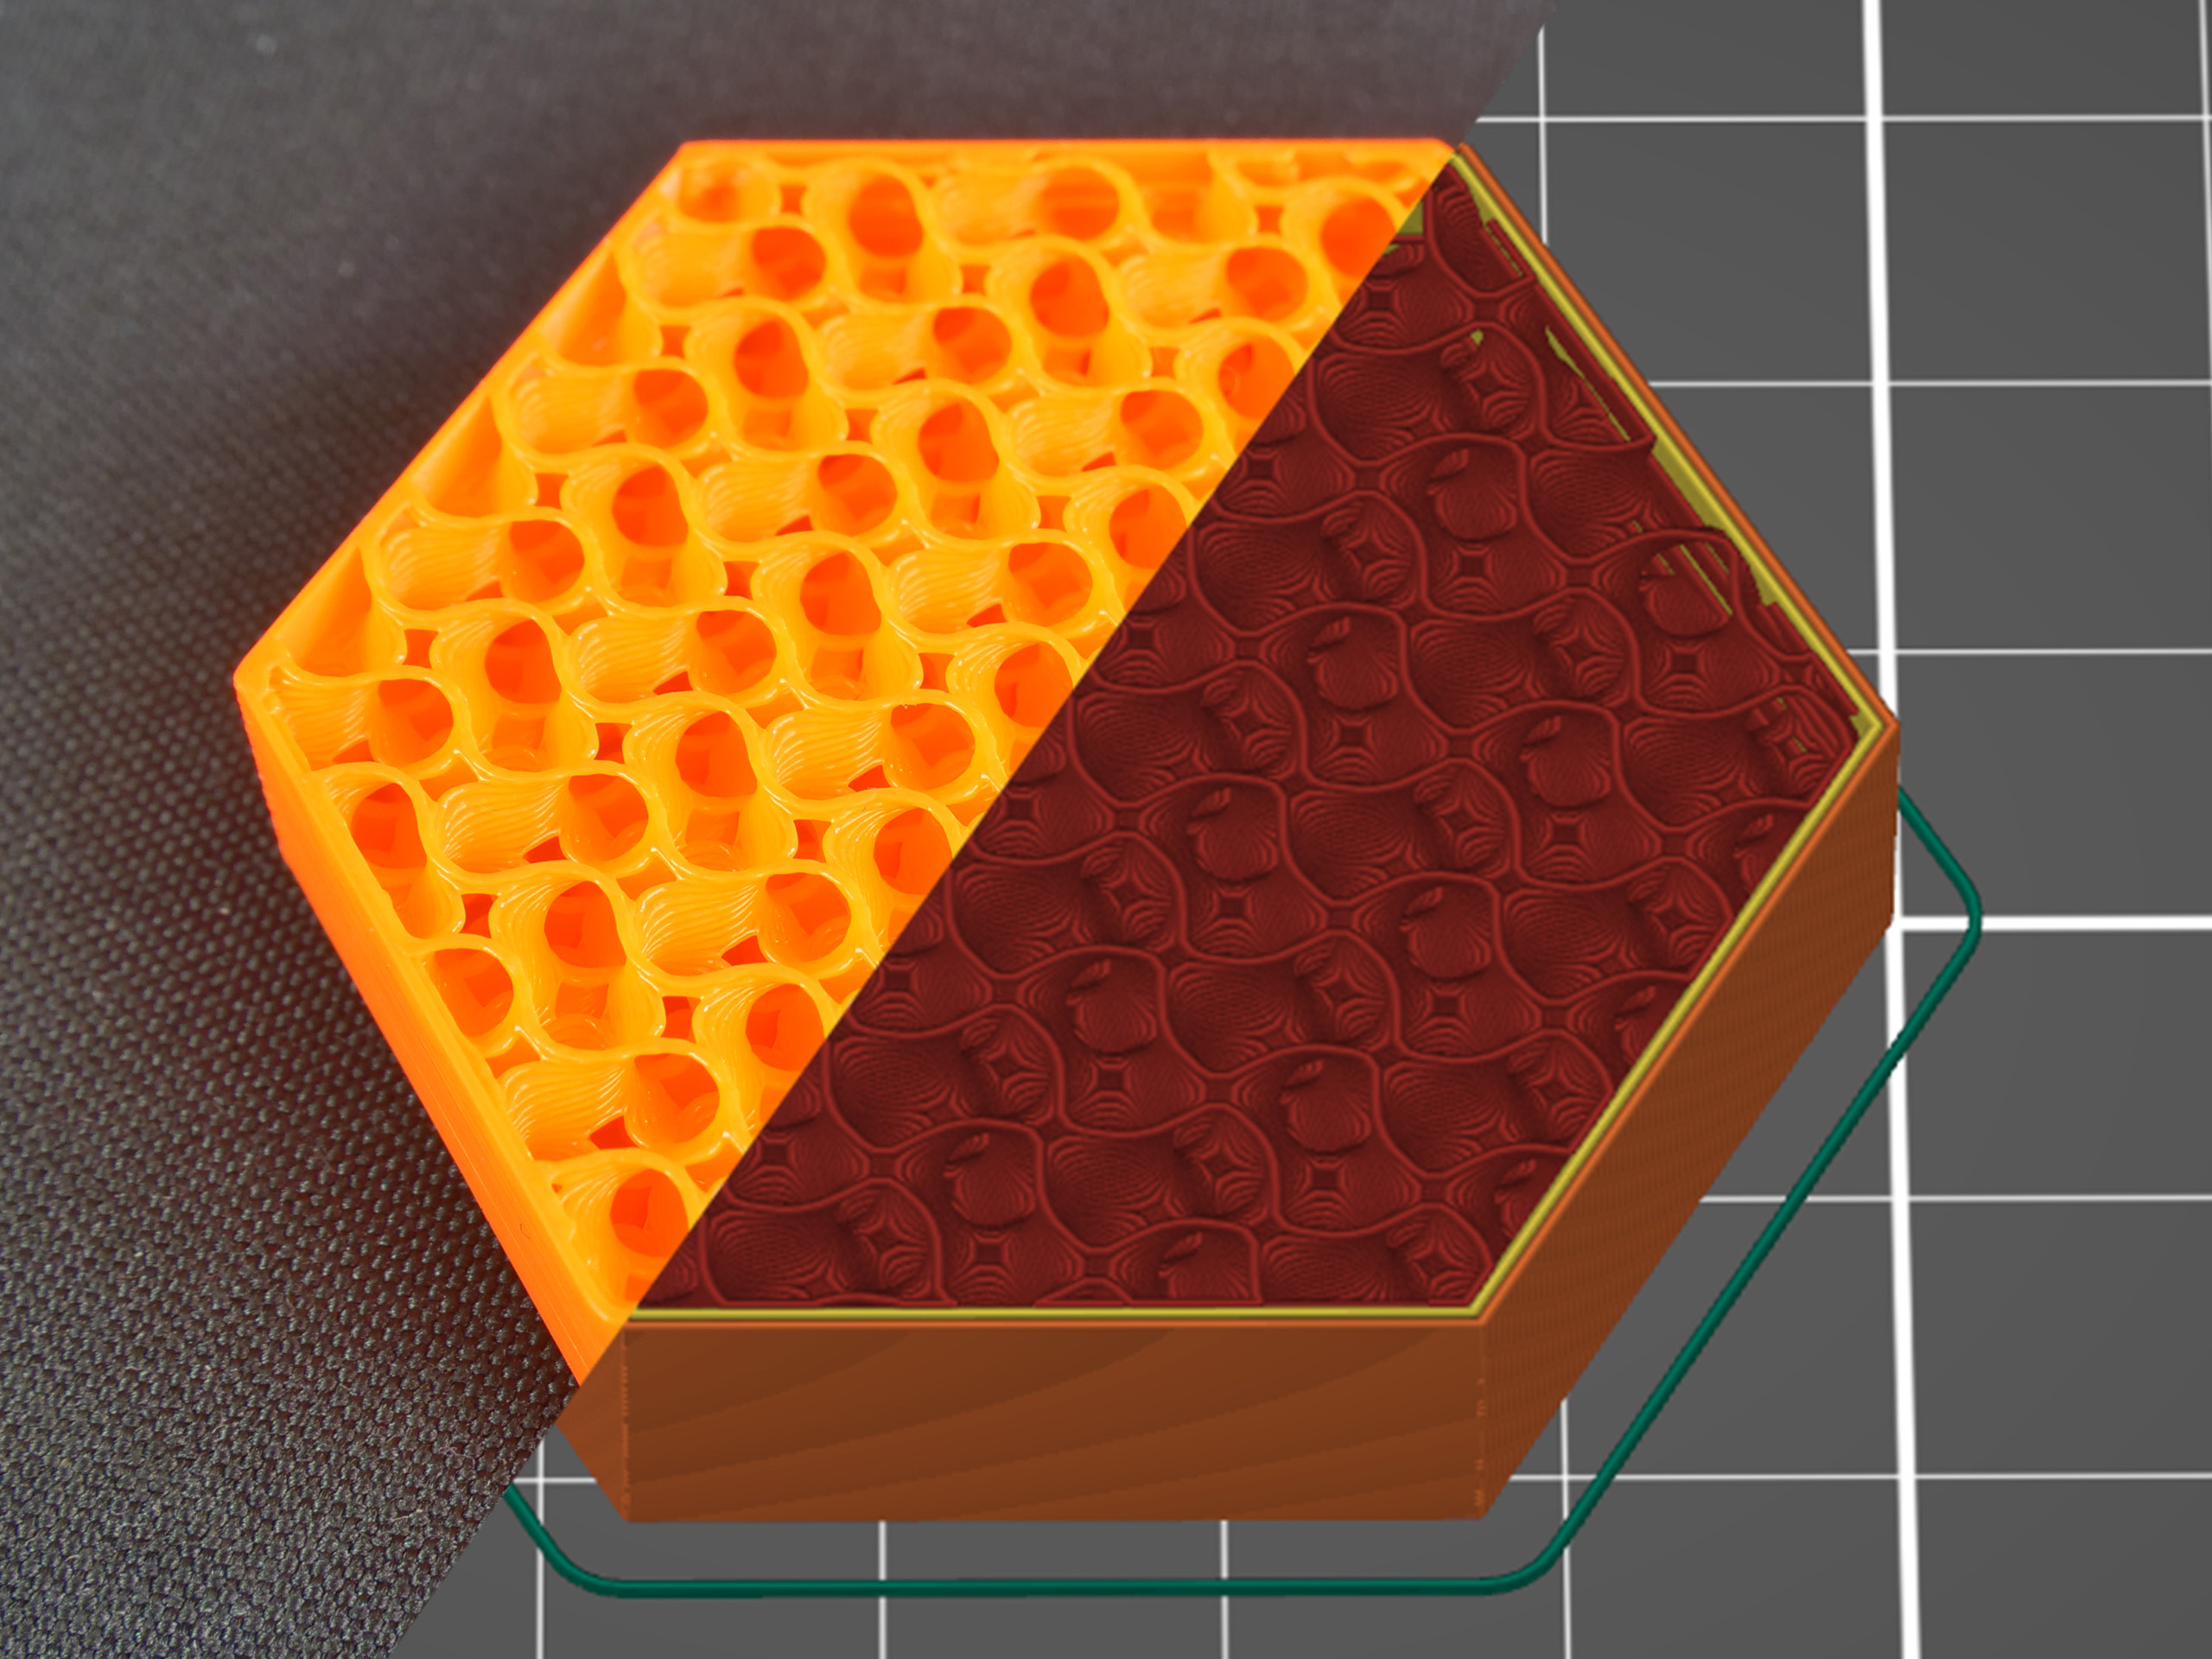
                  3D Wabe

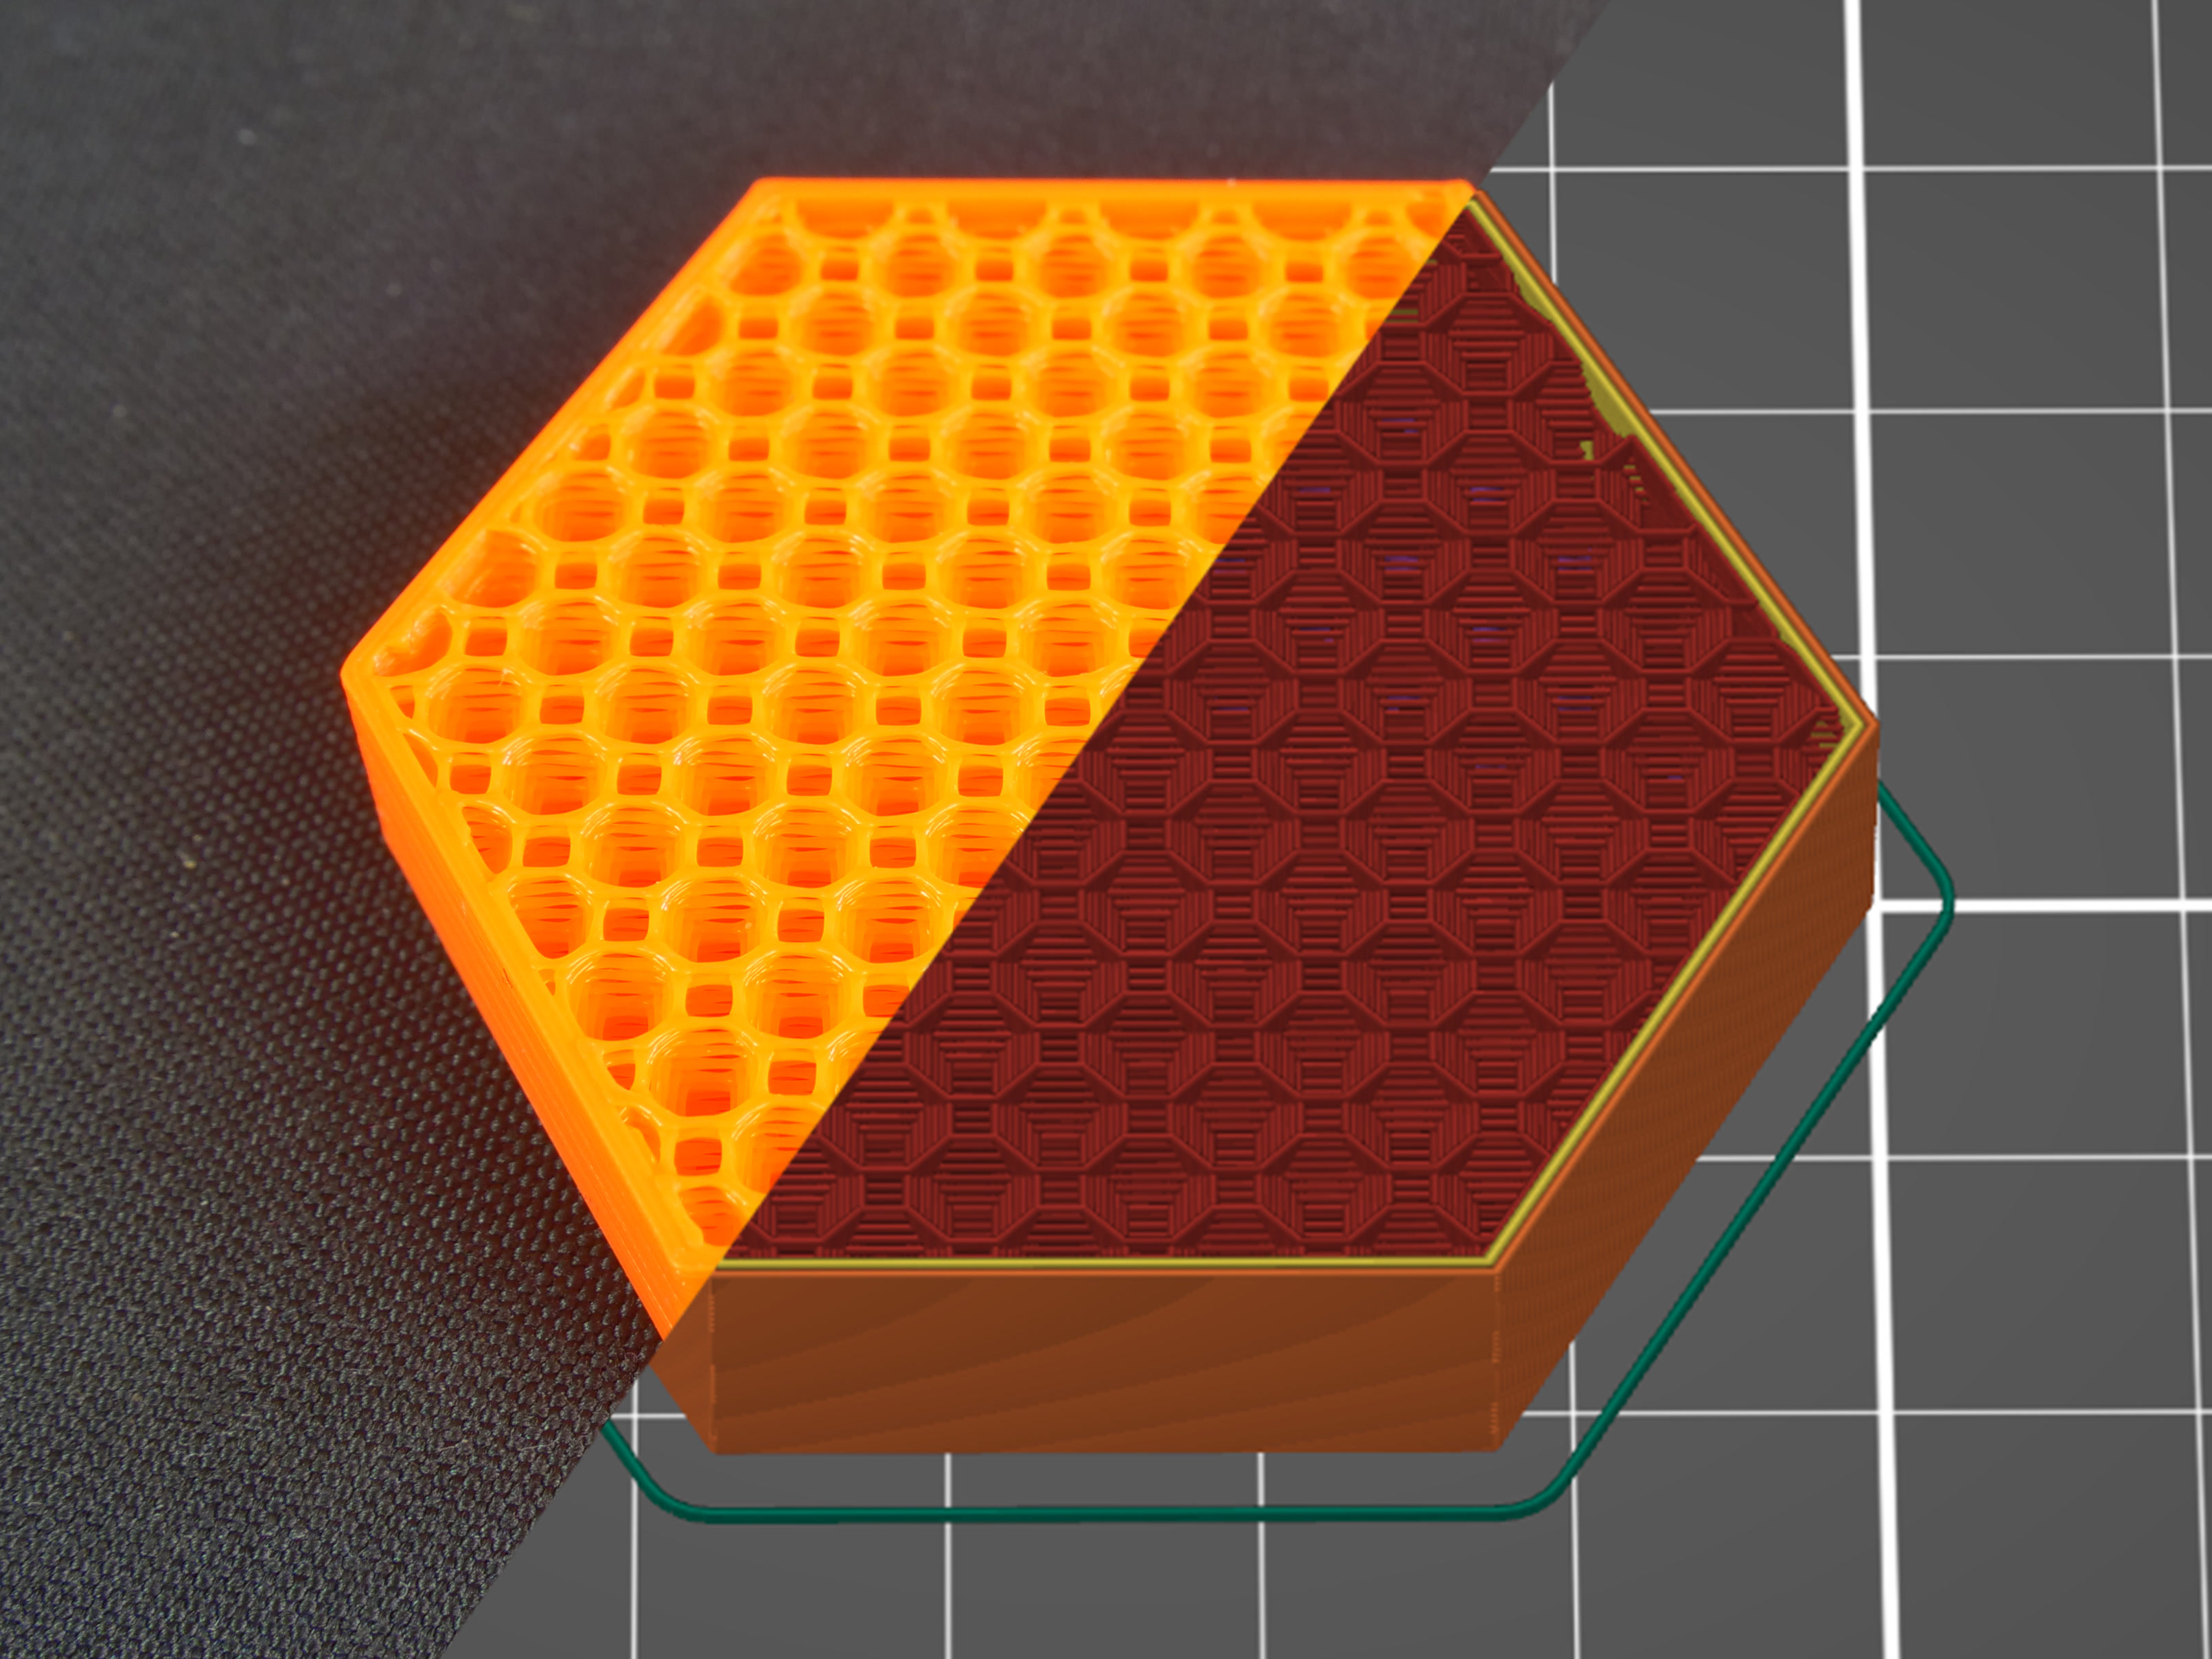
                  3D-Honigwabe druckt größere und kleinere Quadrate und Achtecke, um Säulen mit periodisch zunehmender und abnehmender Dicke zu erzeugen. Auch bei diesem Infill gibt es keine sich kreuzenden Linien in einer Schicht, aber aufgrund der Art und Weise, wie die Pfade angelegt werden, entstehen kleine Lücken zwischen den Schichten. Der Materialverbrauch und die Druckzeit sind etwas schlechter als beim normalen Wabenmuster.
                  Hilbert-Kurve

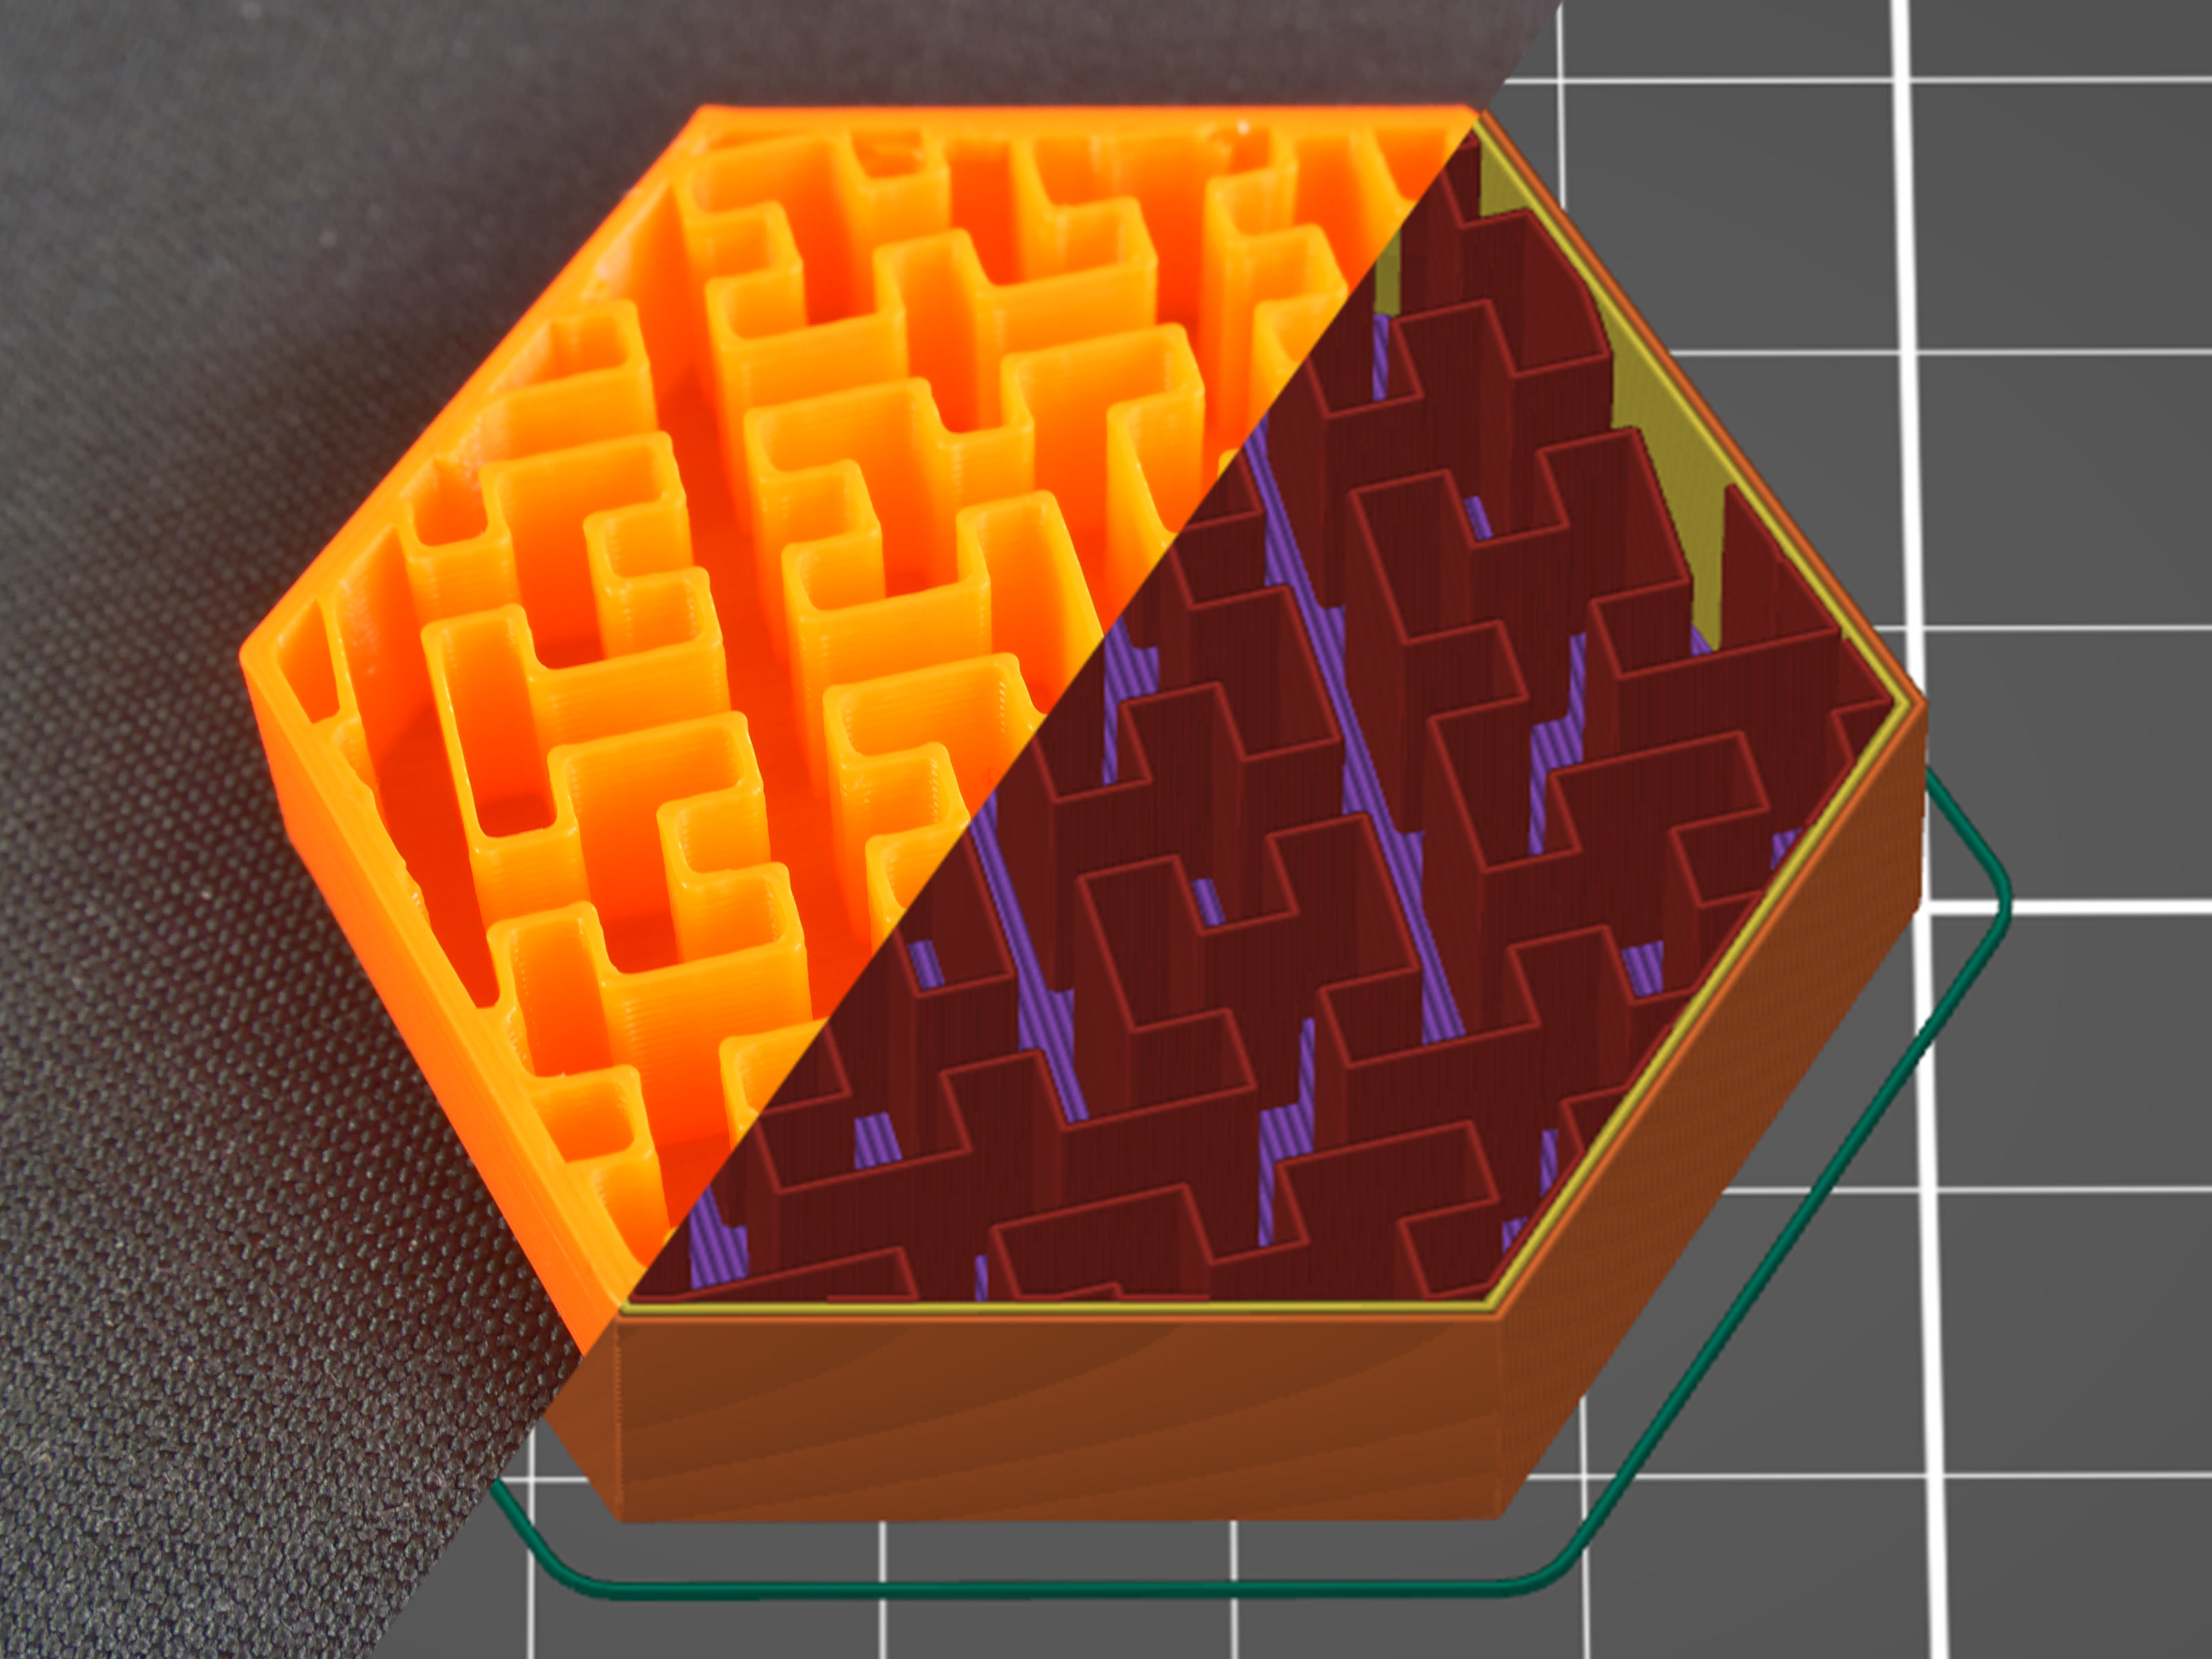
                  Die Hilbert-Kurve erzeugt ein rechteckiges Labyrinth im Inneren des Modells. Der Hauptvorteil dieses Infills ist sein nicht-traditionelles Aussehen, außerdem kann es ziemlich einfach mit Epoxidharz oder einer anderen Flüssigkeit gefüllt werden - das Modell wird in mehrere große Hohlräume aufgeteilt, anstatt in eine Reihe kleiner "Blasen". Der größte Nachteil dieses Infills ist die längere Druckzeit, die irgendwo zwischen Waben- und geradlinigen Infills liegt. Der Materialverbrauch der Hilbert-Kurve ist ähnlich wie bei der geradlinigen Füllung.
                  Archimedische Bögen

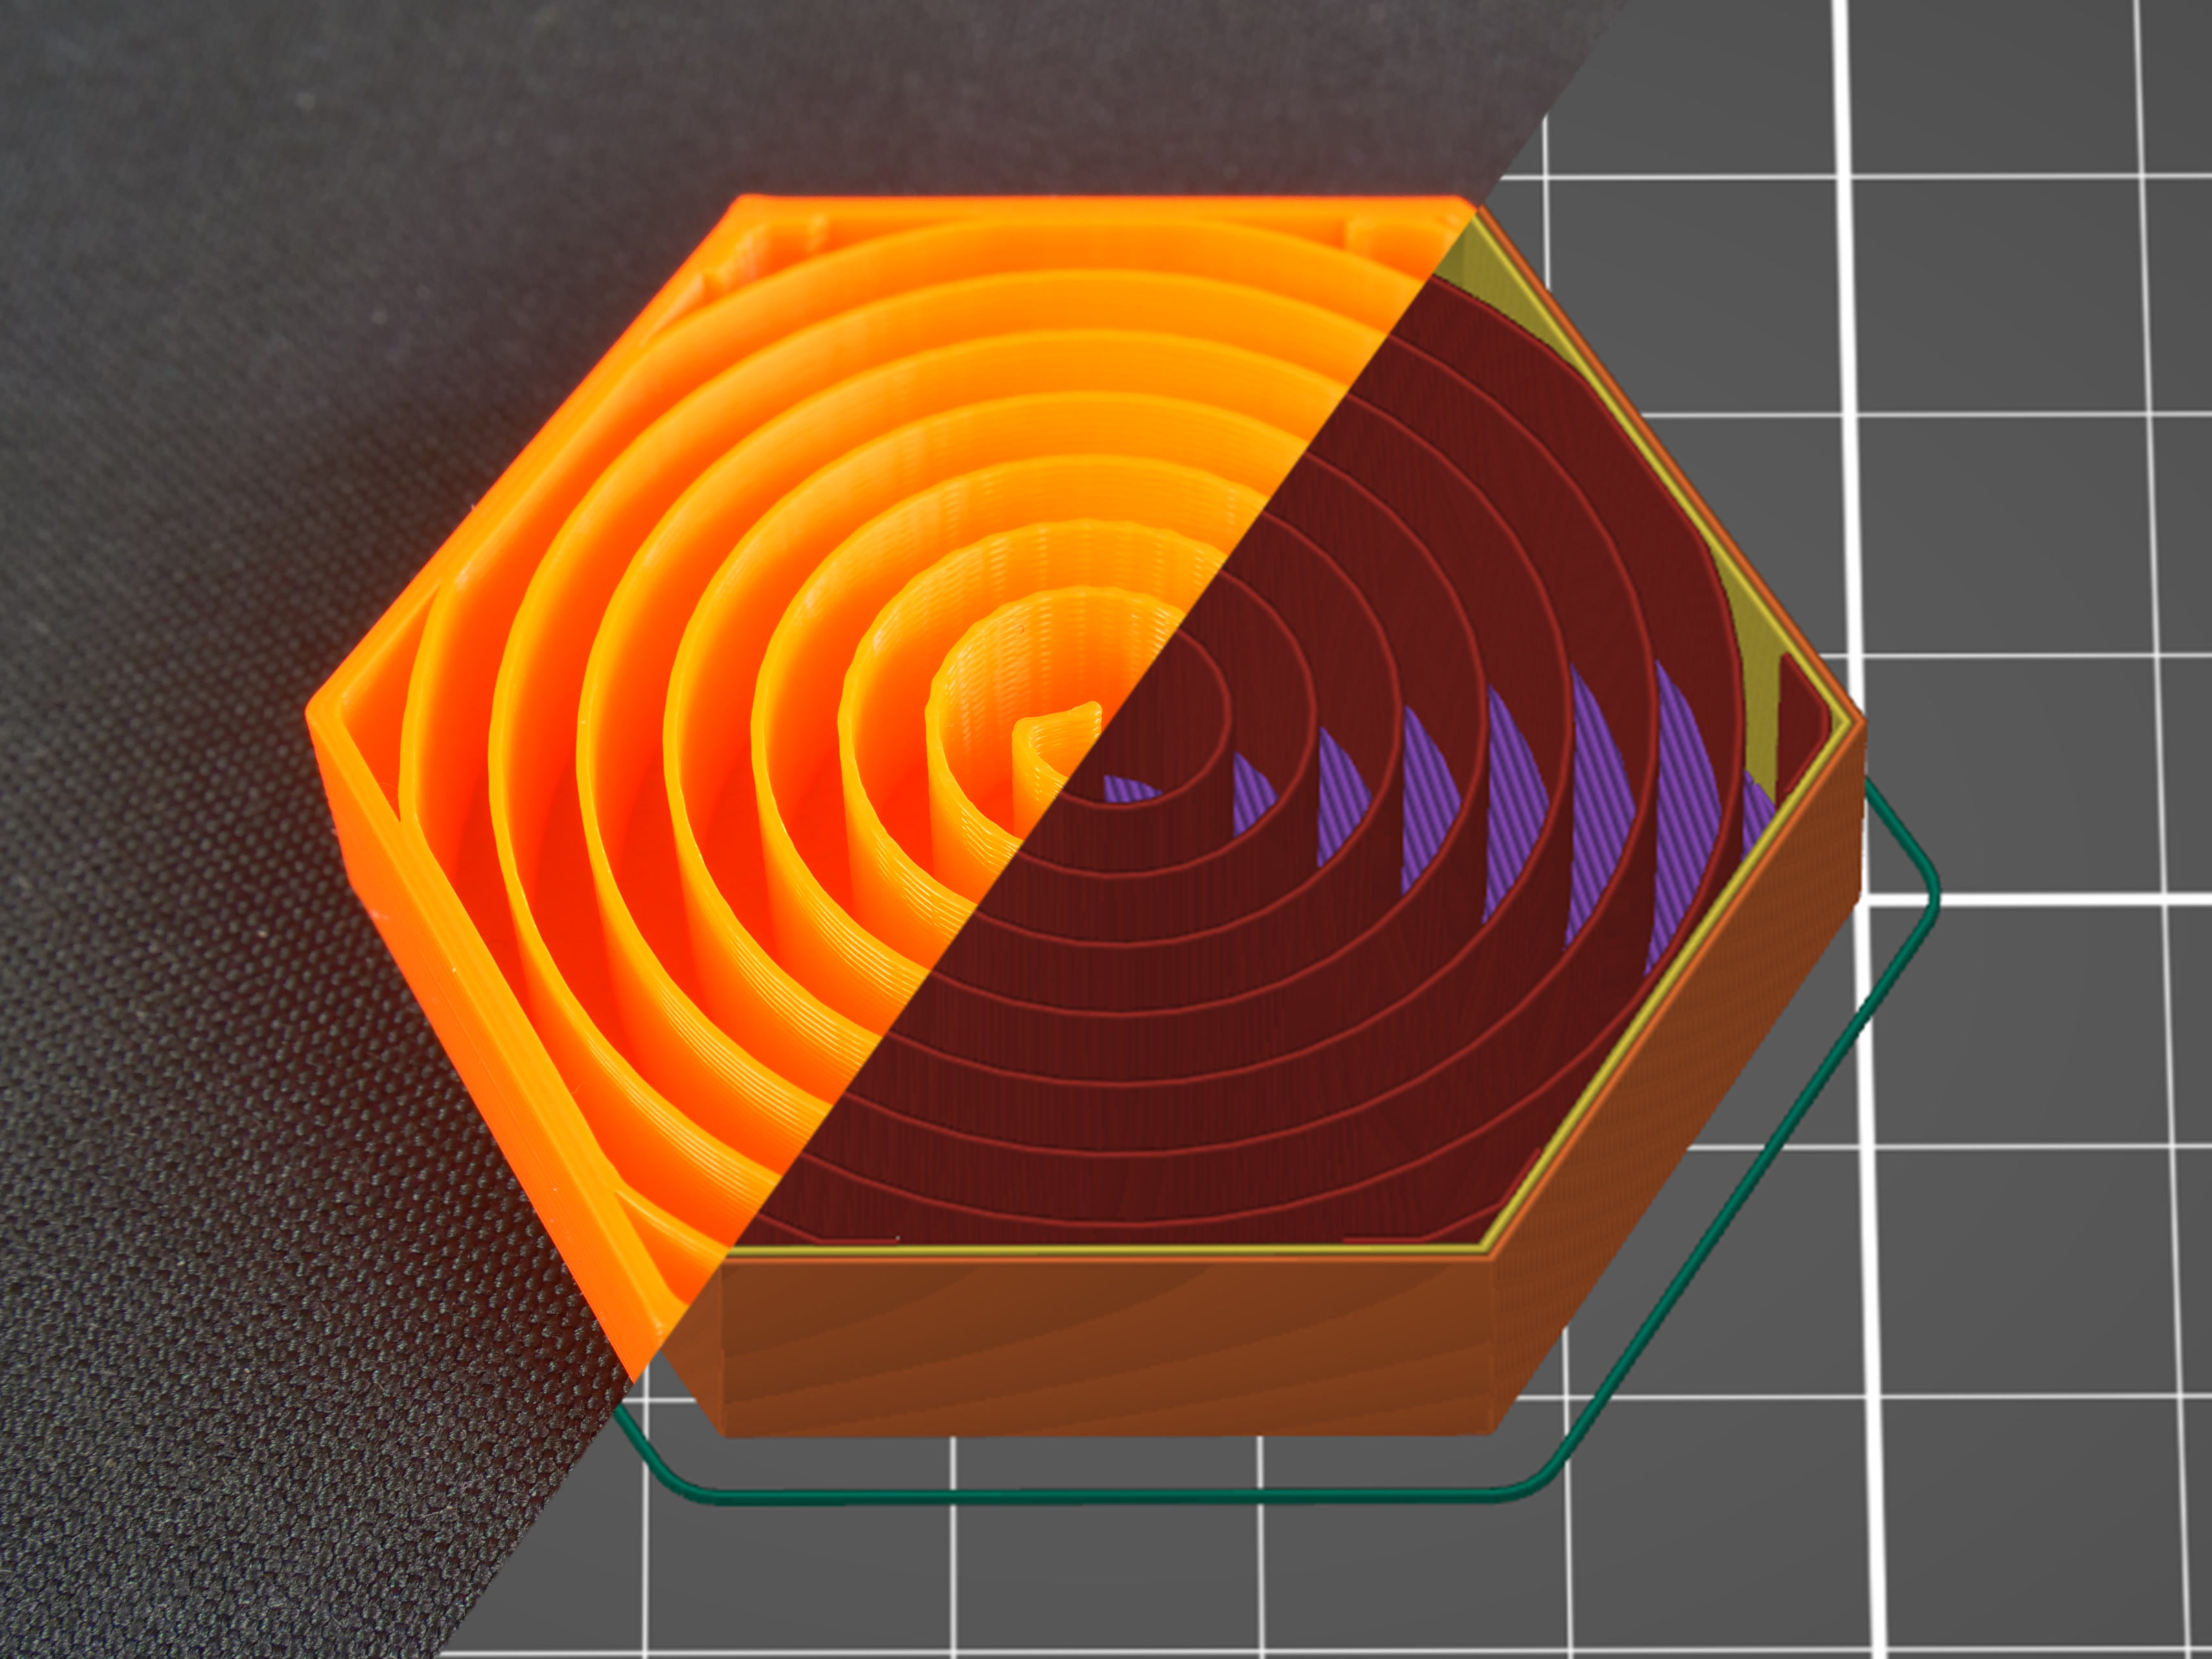
                  Auch dieser spiralförmig gedrehte Infill ermöglicht eine einfachere Befüllung mit Flüssigkeit. Diese einfache Form spart Material und Zeit (verglichen mit dem geradlinigen Infill). Ähnlich wie beim konzentrischen Infill helfen die archimedischen Bögen bei der Flexibilität des Modells, wenn Sie es mit flexiblem Filament drucken.
                  Oktagramm-Spirale

                  Die Octagram-Spirale ermöglicht ein einfaches Befüllen des Objekts mit Flüssigkeit, da die Fächer bei dieser Art von Infill größer sind. Eine Octagram-Spirale kann bei bestimmten Modellen auch zur Flexibilität beitragen. Aber meistens dient sie nur der Ästhetik und der Unterstützung der obersten Schicht. Der Materialverbrauch ist ähnlich wie bei archimedischen Bögen, aber die Druckzeit ist etwas länger.
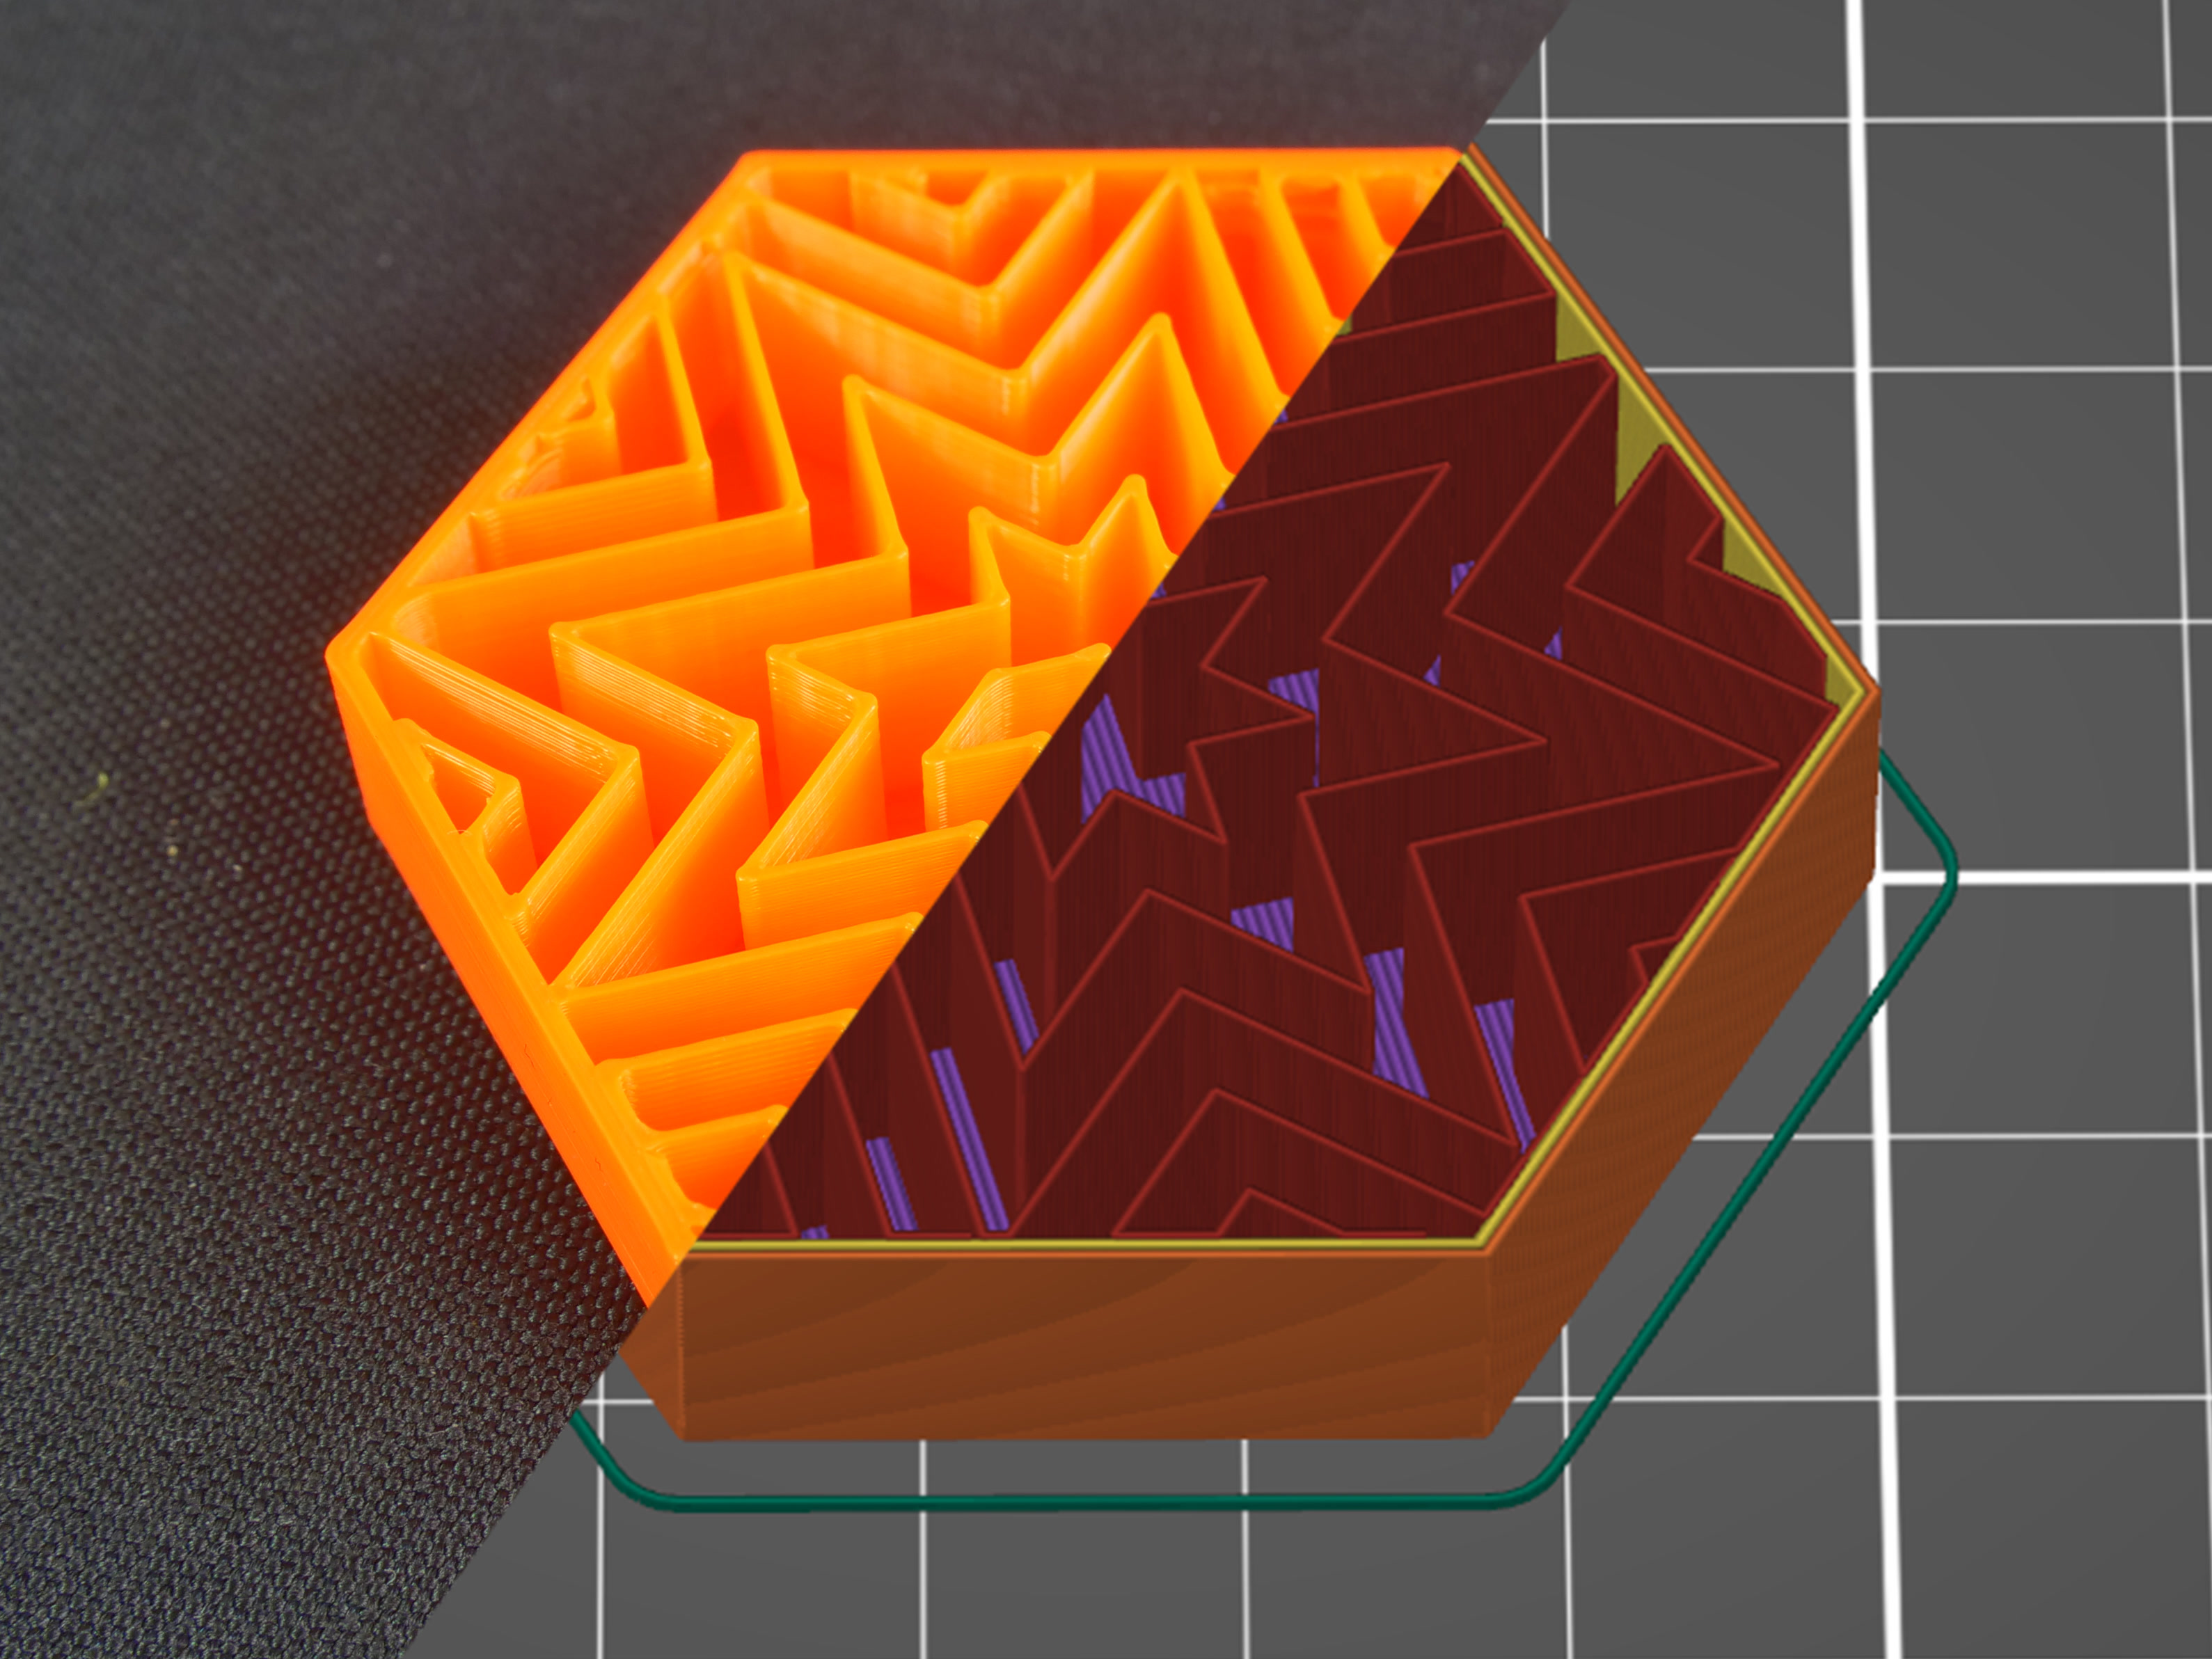
                  Lightning

                  Das Lightning Infill erzeugt eine verzweigte Struktur, die zu den oberen Flächen hin immer dichter wird, um diese zuverlässig zu unterstützen. Das spart noch mehr Material im Vergleich zum kubischen Infill Stützmaterial. Das Lighting Infill basiert auf dem Papier und wurde von Cura portiert. Unser Dank geht an das Cura-Team, das es quelloffen hält.
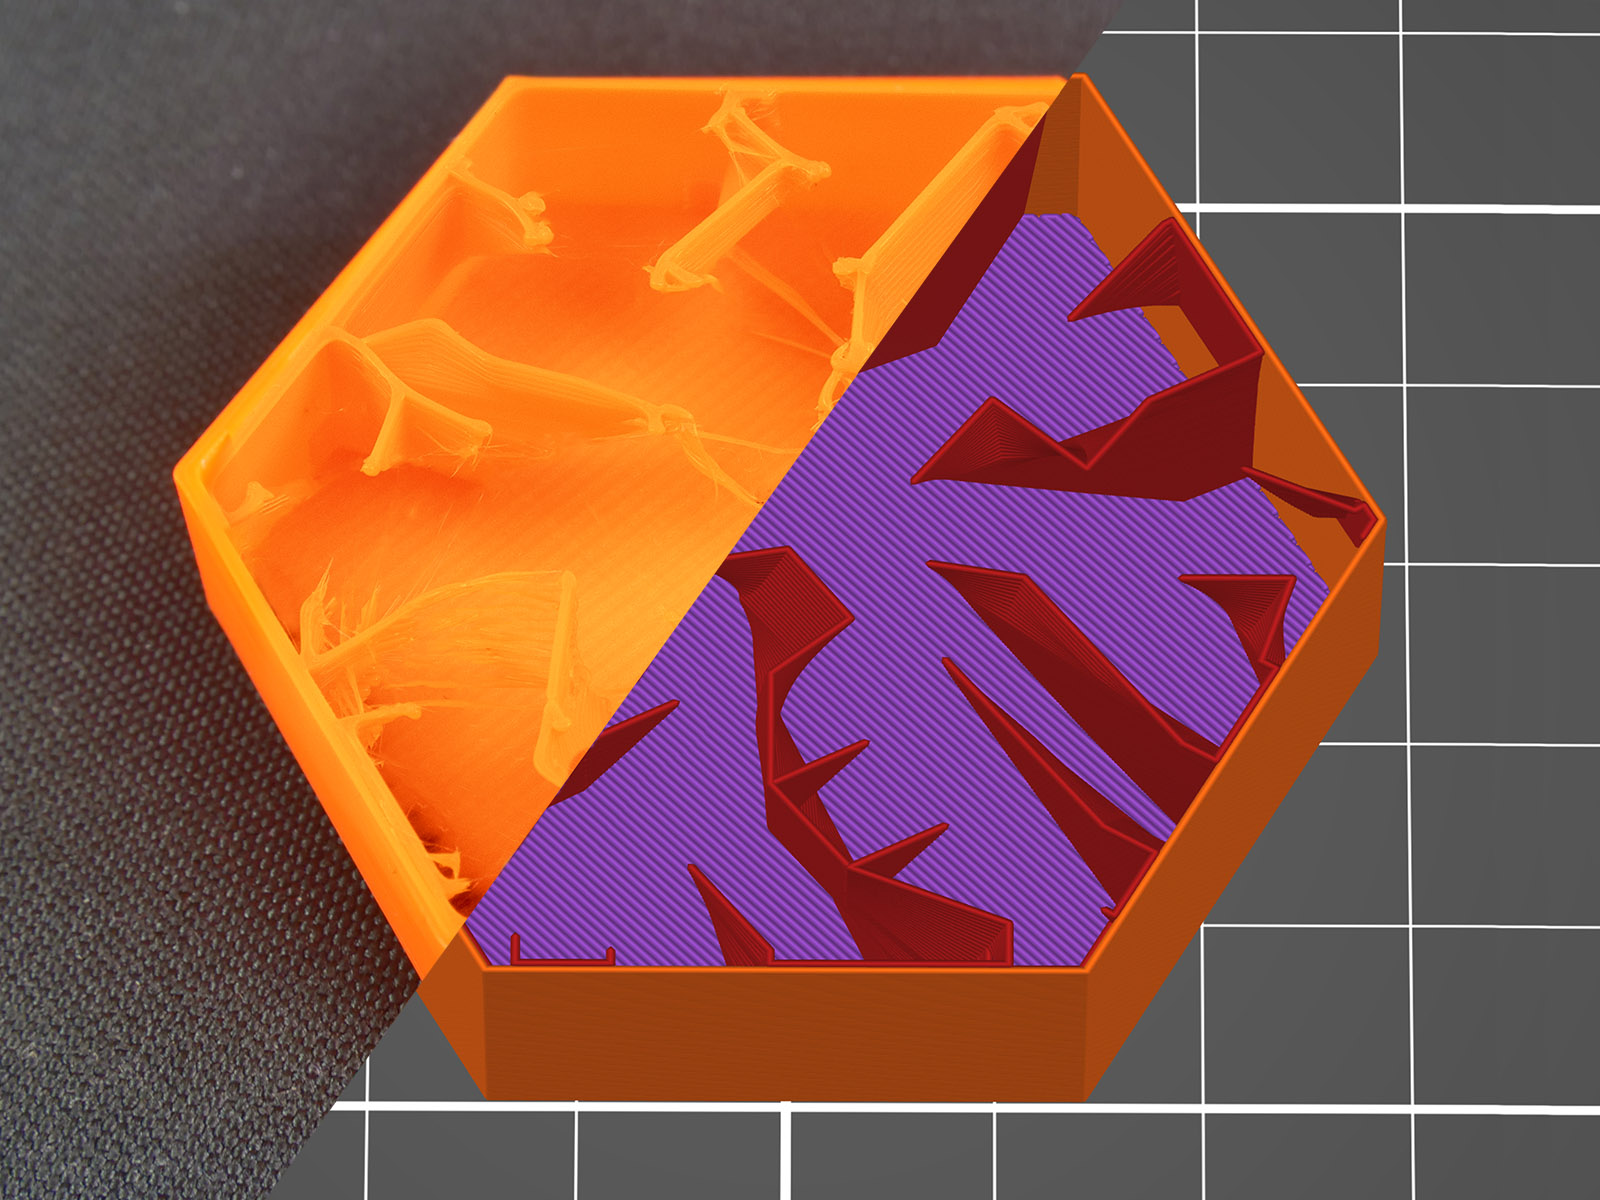
                  Zig Zag

                  Ähnlich wie bei der „Rectilinear“-Füllung druckt auch „Zig Zag“ jede Infill-Schicht mit einem Muster zwischen den Schichten, jedoch in einer durchgehenden Linie in Hin- und Herbewegung, sodass die Düse zwischen den Linien nicht angehoben wird. Dies ermöglicht einen schnelleren Druckvorgang mit weniger Einzug.

                  Typen für Infill in der oberen (unteren) Schicht

                  Die Bearbeitung von Infill endet nicht mit der Auswahl eines Infill-Typs für die inneren Teile des Objekts. Sie können auch die Infill-Typen für die obere und untere Schicht ändern, um interessante Ergebnisse zu erzielen. Diese können auf der Registerkarte Druckeinstellungen -> Infill -> Oberes (unteres) Füllmuster angepasst werden. 
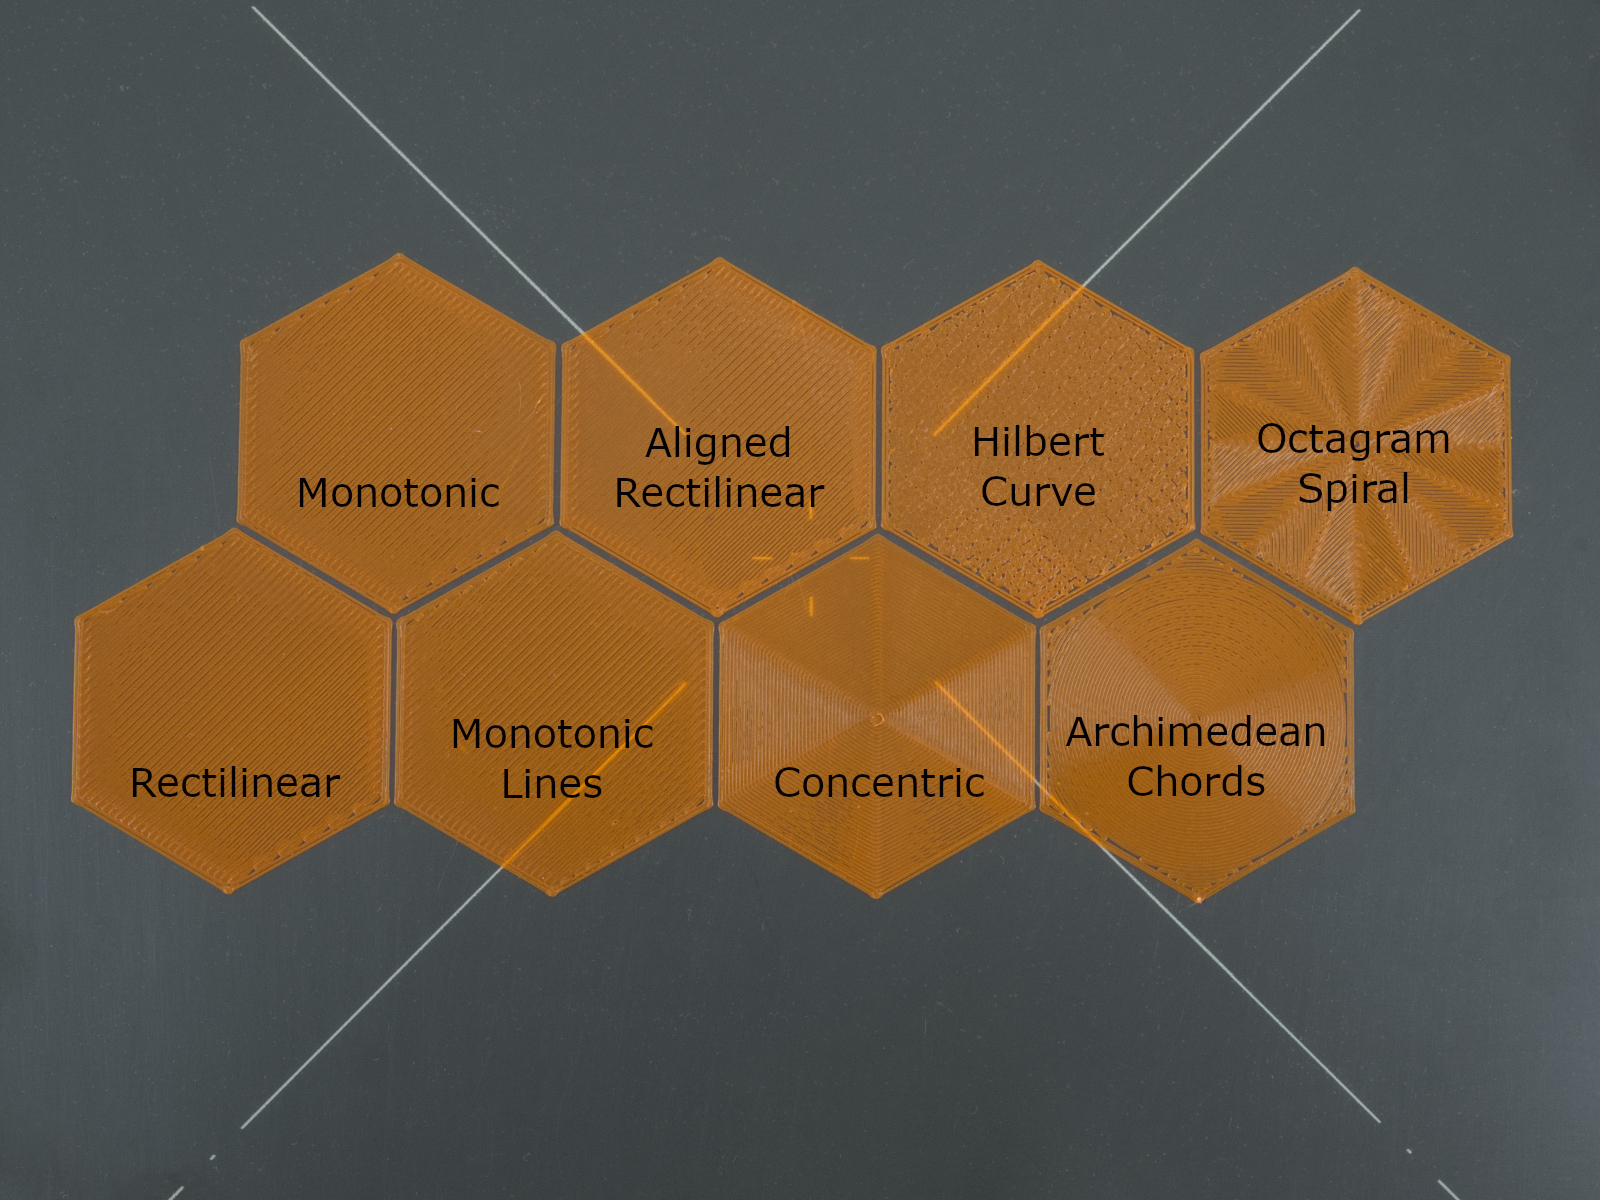
                  Gradlinig

                  Auch dies ist eine der gängigsten (und grundlegendsten) Arten des Infills. Die Druckbahnen verlaufen in einem Zickzackmuster über die gesamte Schicht. Dieses Muster kann zu Artefakten führen, wenn die Werkzeugbahnen die Richtung wechseln.

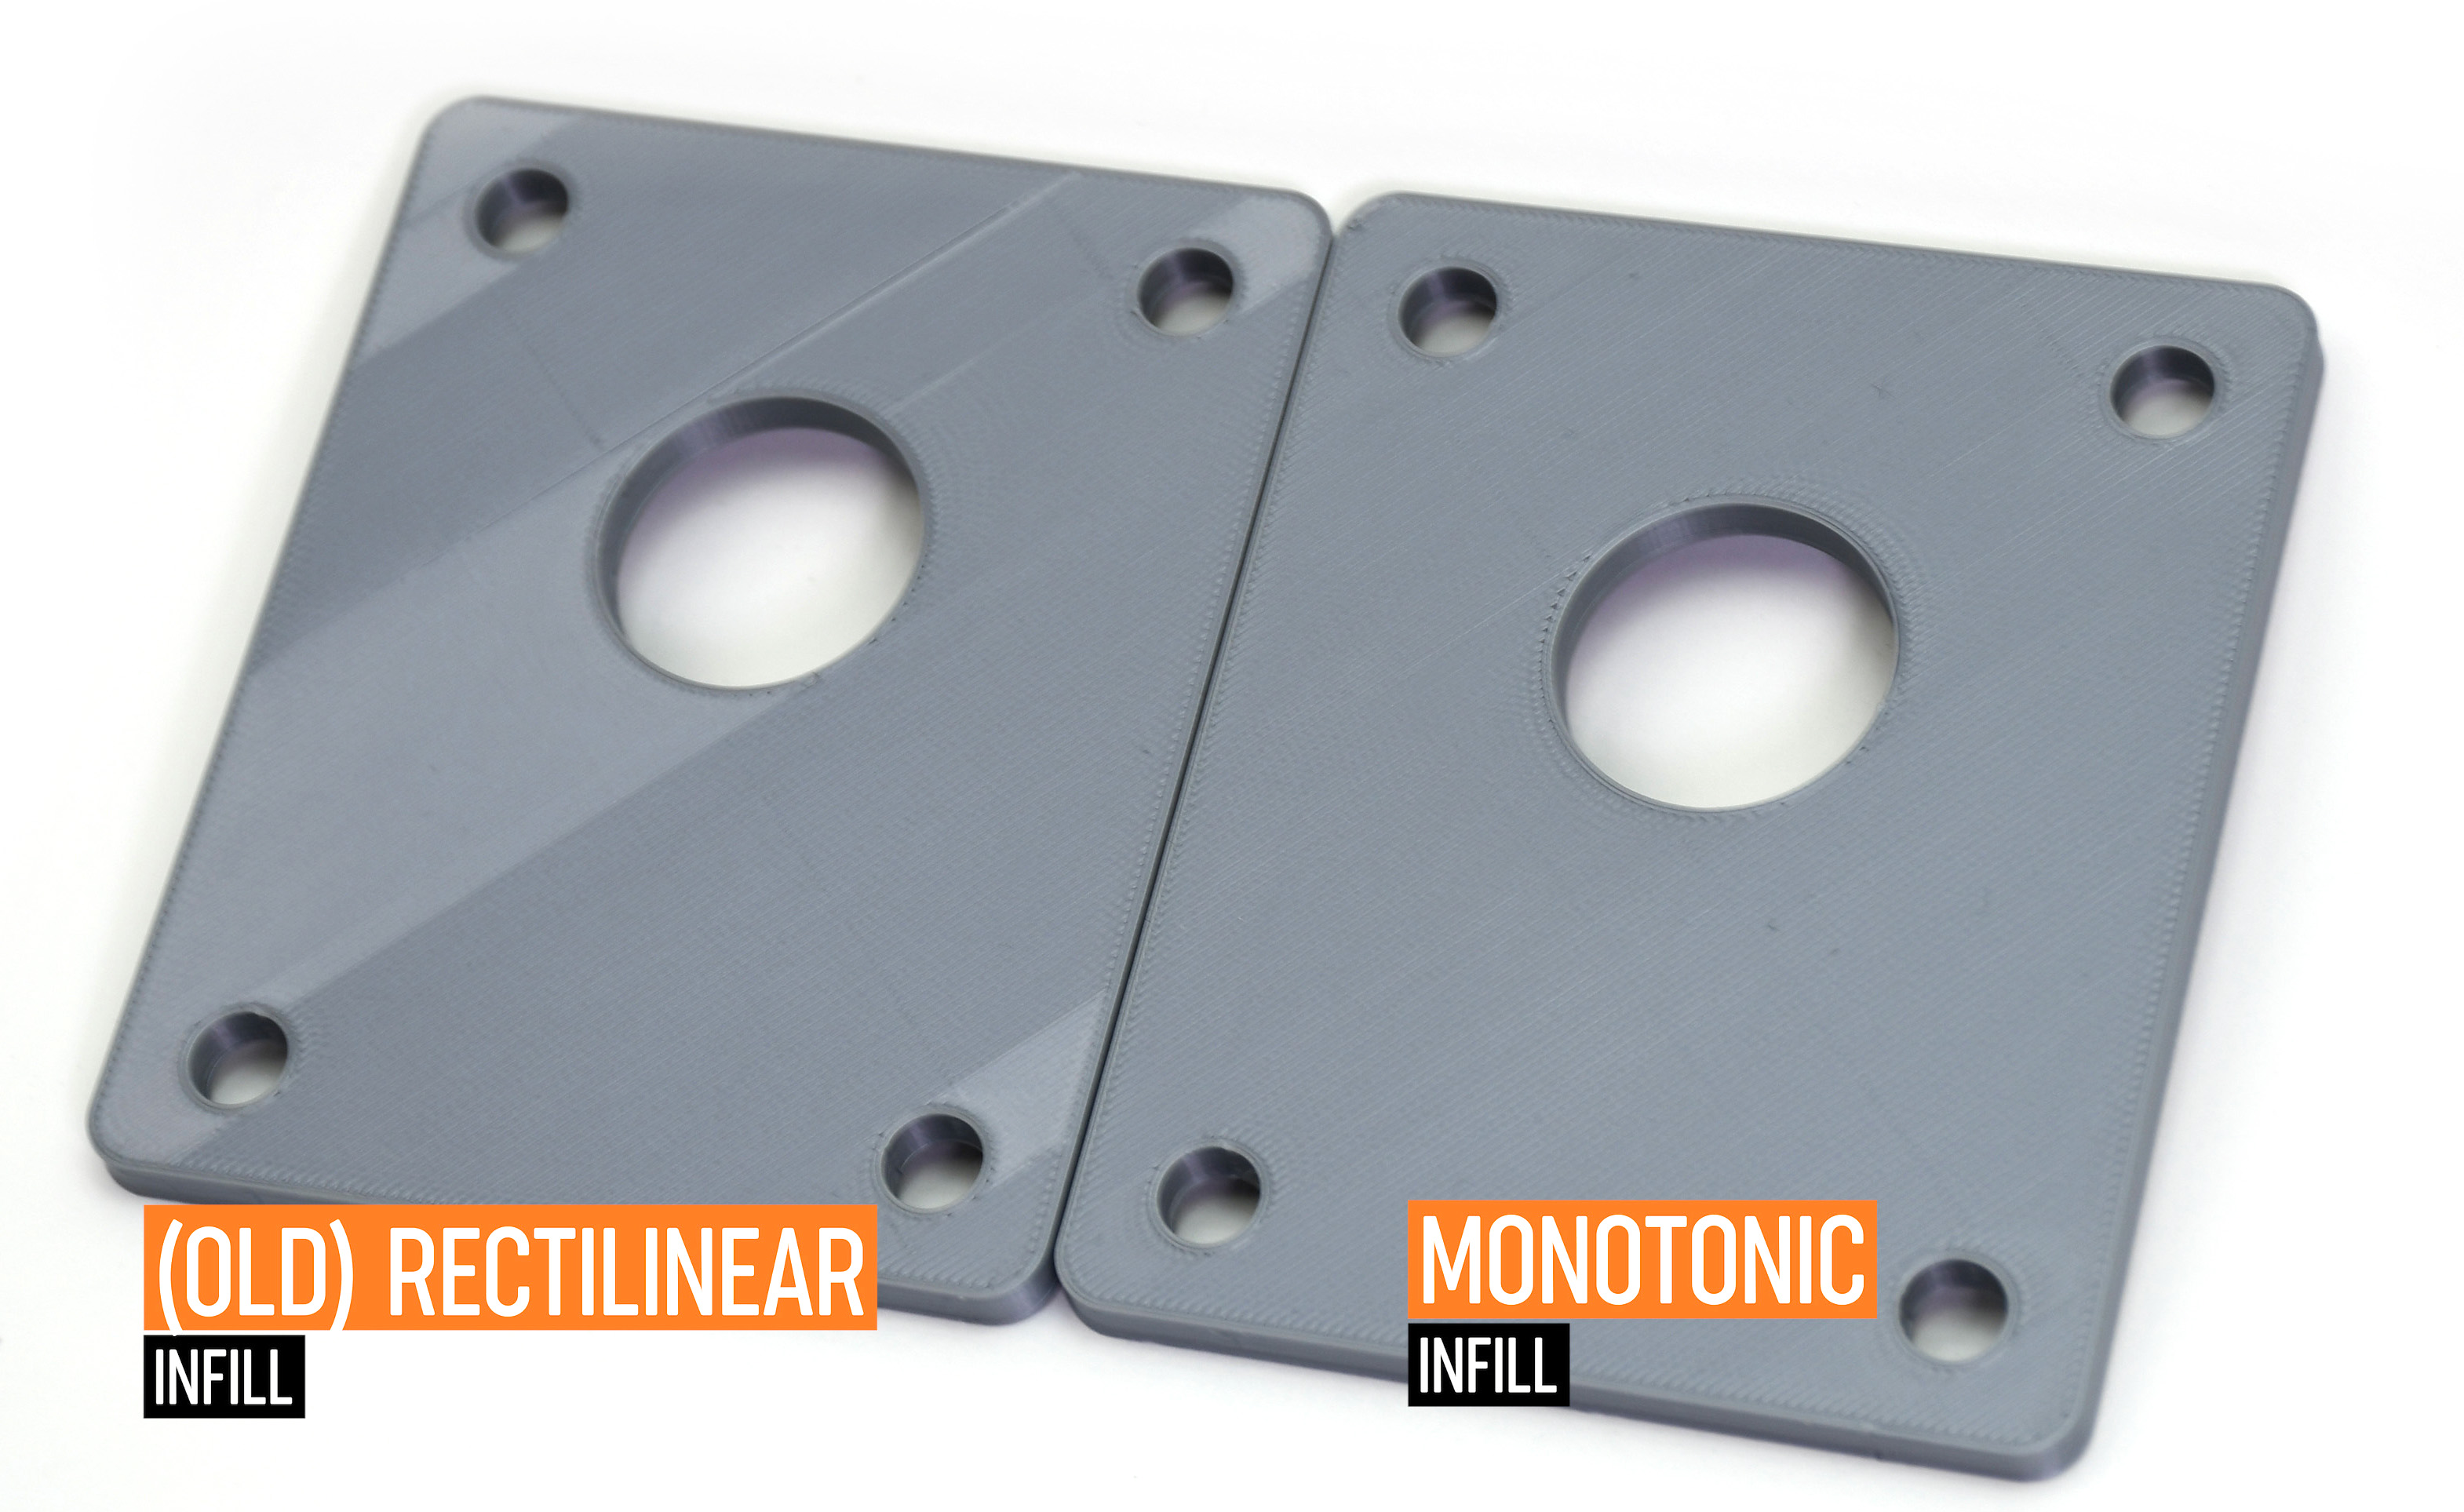
                  Monotonischer Infill

                  Der "monotone" Infill ist im Wesentlichen ein geradliniger Infill mit modifizierter Pfadplanung. Die Infill-Linien werden monoton von links nach rechts extrudiert, eine Linie wird nie links von einer bereits extrudierten Infill-Linie extrudiert. Diese verblüffend einfache Strategie ergibt eine gleichmäßige Textur ohne hässliche Rillen. Rillen entstehen oft, wenn die Profile von links nach rechts mit den Profilen von rechts nach links in der Mitte eines Infill-Bereichs zusammentreffen, während das Drucken von links nach rechts nur zu einem homogenen Glanz führt.

                  Die scheinbar einfache Links-nach-Rechts-Strategie ist erstaunlich schwierig optimal umzusetzen. Wir haben eine Variante des Ant Colony System implementiert, wie es von Raad Salman beschieben wird.
                  Monotone Linien

                  Ähnlich wie beim monotonischen Füllmuster werden auch bei den monotonen Linien die Füllbereiche in einer einheitlichen Reihenfolge gedruckt, um ein gleichmäßiges Erscheinungsbild zu erzielen, wobei jedoch Überschneidungen mit dem Perimeter vermieden werden. Dies reduziert Materialüberschuss und sorgt für eine glatter wirkende Oberfläche. Bitte beachten Sie, dass diese Infill-Art die Druckzeit verlängert und Nahtstellen sichtbar machen kann.

                  Ausgerichtet Geradlinig

                  Dieses Infill-Muster funktioniert ähnlich wie das geradlinige Infill, aber die letzten Schichten auf allen Oberseiten sind in dieselbe Richtung ausgerichtet. Dies kann bei Modellen mit unterschiedlich hohen oberen Schichten (z.B. bei einem Treppenmodell) helfen, ein homogenes Muster für die oberen Schichten zu erzeugen.

                  Konzentrisch

                  Das konzentrische Infill-Muster kopiert periphere Formen. Wenn Sie einen Zylinder drucken, entstehen auf dem Modell konzentrische Kreise.

                  Hilbert-Kurve

                  Dies ist hauptsächlich ein ästhetischer Infill. Wenn sie nach innen gedruckt wird, erzeugt die Hilbert-Kurve rechteckige Formen, während die oberste Schicht eher wie ein Weidenkorb aussieht. Manche Leute sagen, dass es "wurmstichig" aussieht. Dieser Infill erhöht die Druckzeit aufgrund der komplexen Form erheblich.

                  Archimedische Bögen

                  Die oberste Schicht der Archimedischen Bögen wird in einer Spirale gedruckt. Dieser Infill kann beim Drucken bestimmter Modelle Zeit sparen.

                  Oktagramm-Spirale

                  Ähnlich wie beim Octagramm-Spiral-Infill. Sie eignet sich vor allem für ästhetische Zwecke, aber aufgrund der komplexen Form verlängert sich die Druckzeit.

                  War dieser Artikel hilfreich?
                  Diese Aktion ist nur für registrierte Benutzer verfügbar. Bitte anmelden.

                  Themen

                  • PrusaSlicer 2.9 (Legacy)
                    • Druck-Einstellungen
                      • Infill
                      • Stützstrukturen
                      • Schichten und Konturen
                      • Elefantenfußkompensation
                      • Sequentielles Drucken
                      • Maximale Volumengeschwindigkeit
                      • Schürze und Rand
                      • Bügeln
                      • Fuzzy skin
                      • Slice-Modus / 3DLabPrint Flugzeuge
                      • Pressure equalizer
                      • Arachne Perimetergenerator
                      • Organische Stützen
                      • Geschwindigkeitseinstellungen
                      • Infill Muster
                      • Position der Naht
                    • Über PrusaSlicer
                    • Konfiguration und Profile
                    • Benutzeroberfläche
                    • Input/Output
                    • Linke Werkzeugleiste
                    • Obere Werkzeugleiste
                    • Filamenteinstellungen
                    • Druckereinstellungen
                    • Erweiterte Funktionen
                    • Multi-Material Slicen
                    • SLA Slicen
                    • Sonstiges (PrusaSlicer)

                  4 Kommentare

                  Einloggen  um einen Kommentar zu schreiben
                  fischdesign
                  •
                  Es gibt sicher die Möglichkeit, neue Infillmuster zu definieren - wo findet man die?

                  Konkret möchte ich Sinuslinien-Infill entlang konzentrischen Infill-Linien.
                  Reply
                  Giuliano - Official Prusa CS
                  •
                  Hallo. Es ist nicht möglich, benutzerdefinierte Füllmuster zu generieren.
                  Reply
                  chandler
                  •
                  Ich vermisse die Beschreibung des Lightning Infill Musters. Das gibt es zwar in Englisch, aber nicht in Deutsch
                  Reply
                  Doktorfisch
                  •
                  Super Bilder, einfach und sehr gut beschrieben; aber wie könnte man Behälter dichter machen ?
                  Reply
                  BINX - Prusa Research
                  •
                  Hier ist ein Artikel welcher sich mit wasserdichten Behältern beschäftigt https://help.prusa3d.com/de/article/wasserdichte-drucke_112324
                  Reply
                  TFleschenberg
                  •
                  What is the difference between "Monotonic Lines" and the "Monotonic" for the top and bottom fill pattern?
                  Reply