Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukarek 3Dnowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i upgradenowość
    • Części zamienne
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukarek 3Dnowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Rozwiązywanie problemów z drukarką
                  3. Zatkana dysza/hotend (MINI/MINI+)
                   

                  Spis treści

                  • Jak rozpoznać zatkaną dyszę/hotend?
                  • Jak udrożnić hotend?
                  • Demontaż hotendu
                  • Po usunięciu cloga

                  Blog

                  • Granulat Prusament: partie surowca do druku 3D wielkoformatowego lub do małoskalowych badań i rozwoju polimerów
                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji
                  • Factorio jest na Printables

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Heavy Duty Keyboard Holder (No Supports)
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie
                  Prusa
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Zatkana dysza/hotend

                  (MINI/MINI+)

                  Dotyczy

                  MINI
                  MINI+
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Zatkana dysza lub hotend to dość częsta przypadłość drukarek FFF/FDM. W całkowicie sprawnej drukarce filament bez przeszkód przechodzi przez ekstruder, następnie hotend, gdzie jest nagrzewany i wypływa przez dyszę. Jeśli jednak rurka PTFE jest uszkodzona (zdeformowana lub zakaleczona) albo filament zawiera wtrącenia, może zatrzymywać się w hotendzie powodując jego zatkanie.

                  Jak rozpoznać zatkaną dyszę/hotend?

                  Kontrola wzrokowa

                  • Czy filament dociera do dyszy? Sprawdź długość rurki Bowden.
                  • Czy filament wypływa z dyszy? Zwróć na to uwagę podczas jego ładowania.
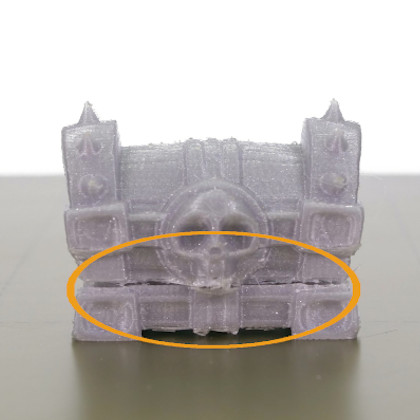
                  • Częściowy "clog" (czop/blokada) - wydruk ma szczeliny i brakujące warstwy
                  • Częściowy "clog" (czop/blokada) - filament podwija się przy wypływaniu z dyszy i przykleja do niej

                   Kontrola słuchowa

                  • Klikanie ekstrudera

                  Brakujące warstwy mogą być objawem częściowo zatkanej dyszy

                  Częściowa blokada

                  Hotend może być zatkany częściowo, co oznacza, że drukarka jest w stanie przepchnąć pewną ilość filamentu, ale niewystarczającą do poprawnego wydrukowania modelu, co przekłada się na widoczne szczeliny i braki warstw. Wczesnym sygnałem zatkania dyszy jest nierówna ekstruzja, podwijanie się filamentu i przyklejanie do niej.

                  Klikanie ekstrudera

                  W hotendzie lub w samej dyszy uformowała się częściowa lub całkowita blokada, co powoduje zwiększony opór filamentu, z którym silnik ekstrudera nie może sobie poradzić. W efekcie gubi on kroki i przeskakuje, powodując “klikanie” oraz w większości przypadków również ścieranie filamentu.

                  Warto wiedzieć, że blokada może wystąpić w kilku miejscach na ścieżce filamentu i każda z nich wymaga odrobinę innego podejścia. Na przykład wymiana dyszy nie pomoże w przypadku blokady w rurce PTFE. 

                  Jak udrożnić hotend?

                  Wybór metody zależy od tego, czy jesteś w stanie przynajmniej częściowo załadować/rozładować filament z drukarki, czy może jest on całkowicie zablokowany i ani drgnie.

                  Przed rozpoczęciem naprawy spróbuj rozładować i wyciągnąć filament. Jeśli nie możesz tego zrobić, być może problem jest poważniejszy, ale i z nim sobie poradzimy.

                  Przesuń głowicę do szczytu osi Z z menu LCD - Ustawienia - Ruch osi - Oś Z lub przez naciśnięcie i przytrzymanie pokrętła. Dzięki temu zyskasz lepszy dostęp do elementów, w których występuje czop.
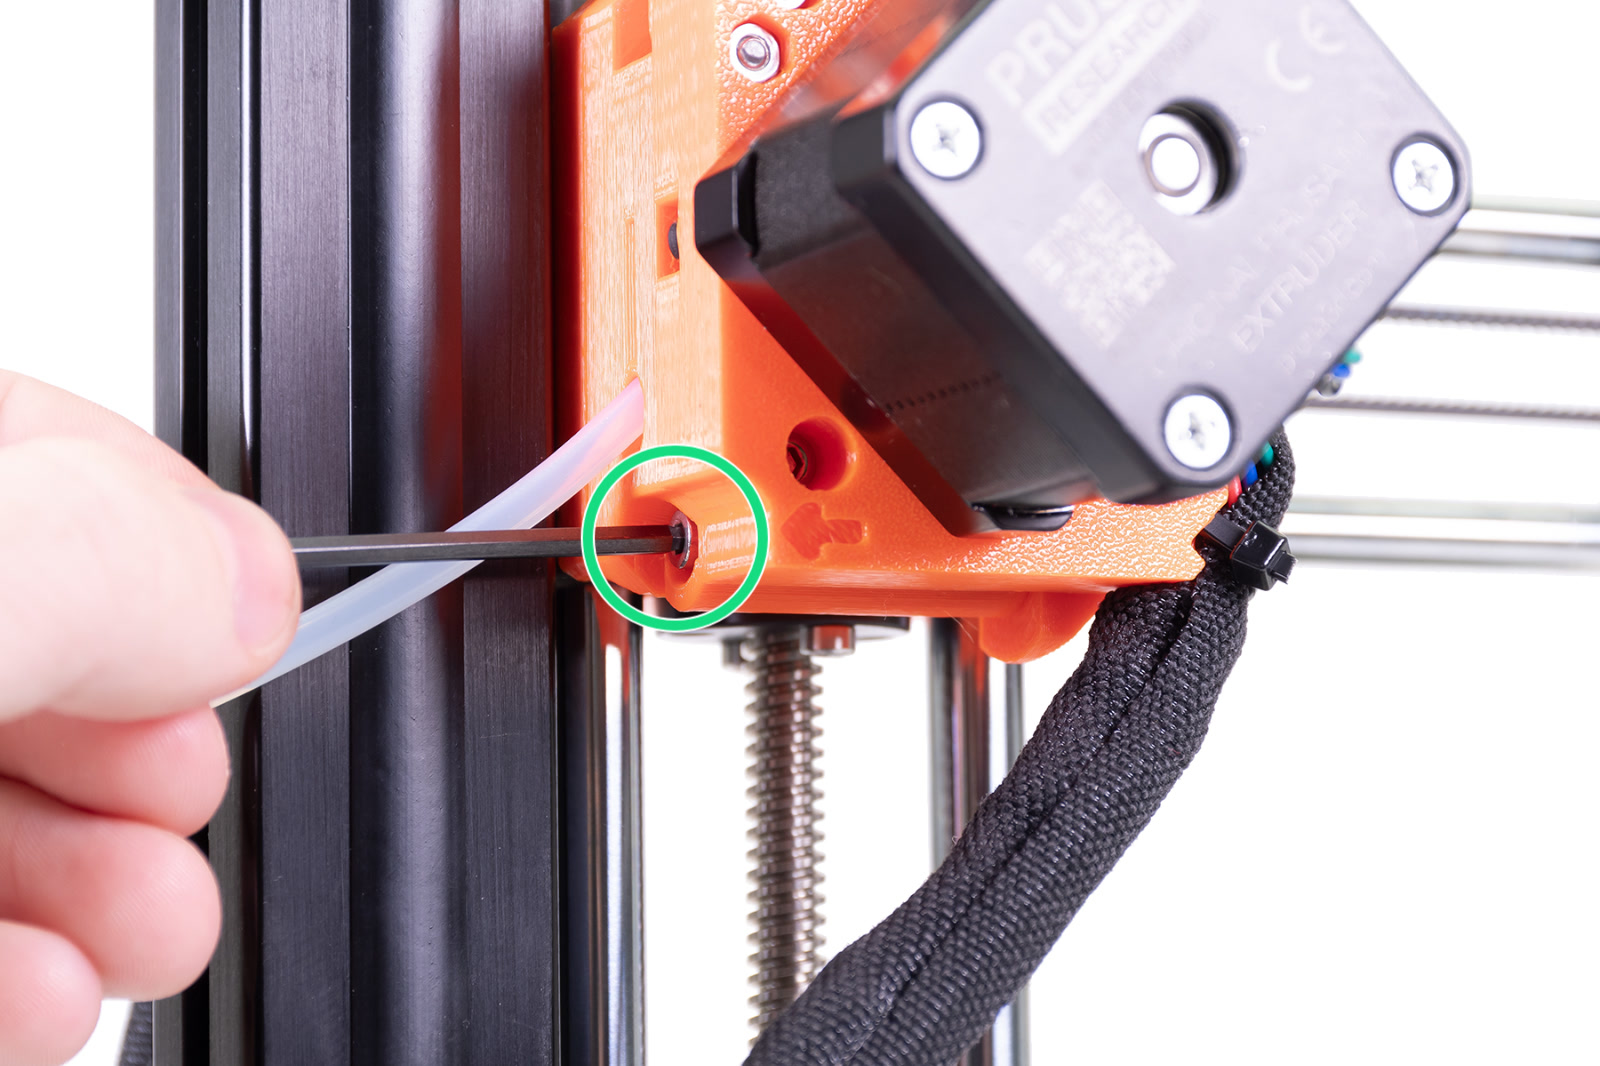
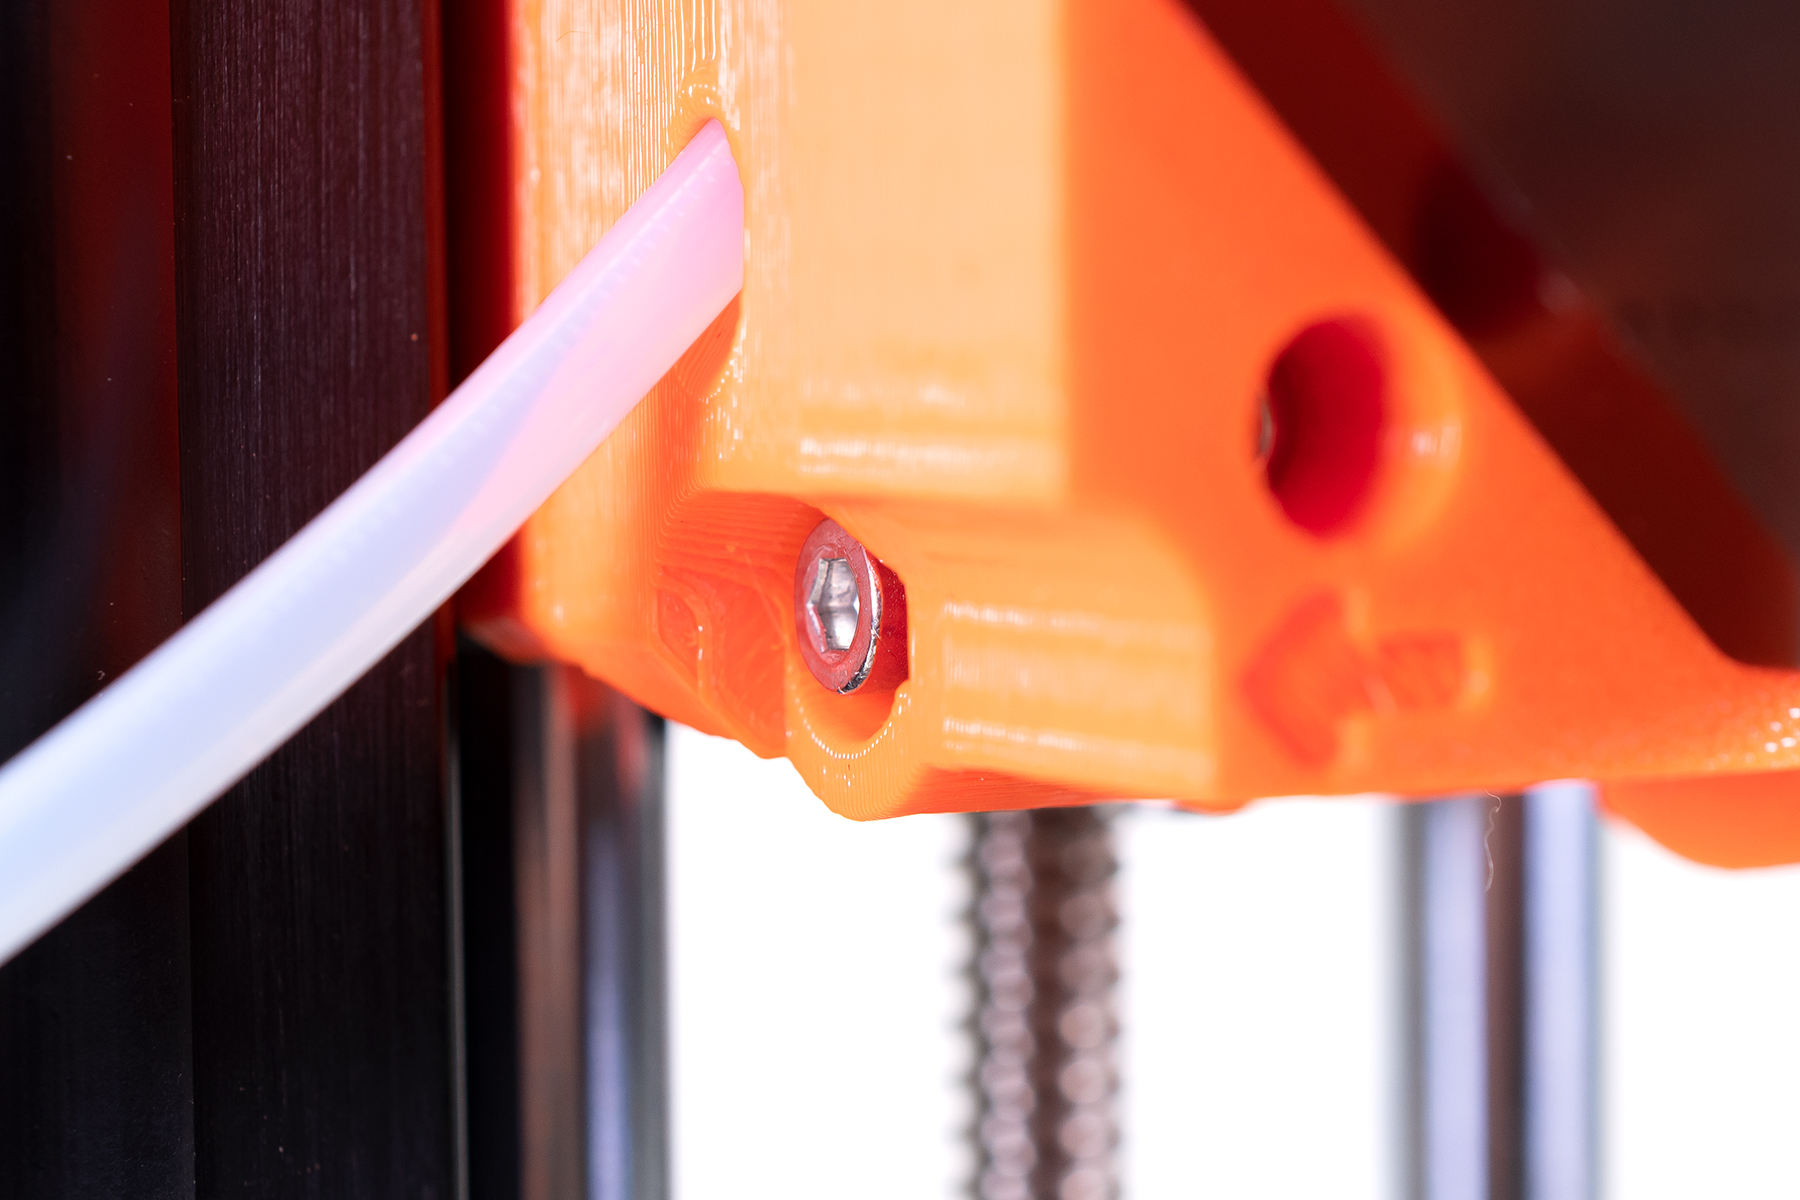
                  Śruba docisku ekstrudera

                  Śruba dociskowa jest umieszczona pod rurką PTFE prowadzącą filament do ekstrudera i pozwala na regulację siły nacisku na filament.
                   
                  Jeśli kółko jest zapchane opiłkami plastiku, może to oznaczać, że śruba jest dokręcona zbyt mocno. Możesz ją ustawić przy pomocy klucza imbusowego 2,5 mm. Górna krawędź łba śruby powinna być odrobinę poniżej powierzchni części drukowanej ekstrudera, gdy filament nie jest załadowany.
                   

                  Łeb śruby docisku powinien być prawie zrównany z powierzchnią części drukowanej, gdy filament NIE JEST załadowany.

                  Cold pull (możliwe jest załadowanie/rozładowanie)

                  Jeśli jesteś w stanie załadować i rozładować filament, ale mimo to hotend jest przytkany, spróbuj tej techniki. Polega ona na wyciągnięciu resztek i zanieczyszczeń z hotendu przy pomocy stopionego filamentu. Przygotowaliśmy na ten temat szczegółowy artykuł: Cold pull (MINI).

                  Po zakończeniu przejdź do ostatniej sekcji tego artykuł i sprawdź czy koła kółka radełkowane ekstrudera są czyste.

                  Wypchnięcie czopa (załadowanie filamentu jest niemożliwe)

                  Nie każda sytuacja, w której ekstruder nie jest w stanie przepchnąć filamentu, musi kończyć się jego rozmontowaniem. Możesz spróbować podnieść temperaturę znacznie ponad punkt topnienia, co pozwoli wypchnąć czop wraz z zanieczyszczeniami.

                  Spróbuj następujących:

                  1. Otwórz menu LCD - Ustawienia - Temperatura - Dysza i ustaw temperaturę o 40-50 °C ponad normalną wartość (dla PLA ustaw 260°C, dla PETG 280°C).
                  2. Poczekaj 2-3 minuty po nagrzaniu dyszy do zadanej temperatury - filament znajdujący się w hotendzie powinien w rozpuścić się w całości i zacząć kapać z dyszy.
                  3. Weź igłę do akupunktury, którą dołączamy do drukarki (ma średnicę 0,3 mm) i wsuń w dyszę od dołu. Poruszaj nią w górę i w dół oraz na boki. Następnie wyciągnij i spróbuj ponownie załadować filament.
                  4. Jeśli igła nie pomogła, wyciągnij rurkę PTFE Bowden z głowicy i spróbuj wsunąć filament ręcznie. Przytrzymaj końcówkę osi X drugą ręką, aby jej nie przekrzywić.
                  5. Jeśli czop powstał podczas drukowania PLA, możesz spróbować załadować materiał, który topi się przy wyższych temperaturach, np. ASA, ABS, PC.
                  6. Ostatnią deską ratunku jest sztywny, metalowy drut (o średnicy 1,5 mm i długości 100 mm). Wsuń go od góry zamiast filamentu. Przepchnij go przez hotend, ale zachowaj ostrożność, aby nie uszkodzić wewnętrznej powierzchni rurki PTFE.
                  7. Po zakończeniu przejdź do ostatniej sekcji tego artykuł i sprawdź czy kółko radełkowane ekstrudera jest czyste.

                  8. Jeśli nie możesz przepchnąć filamentu, ani drutu, musisz rozebrać hotend i znaleźć miejsce, w którym utworzyła się blokada. Spójrz na kolejną metodę.

                  Demontaż hotendu

                  (załadowanie/rozładowanie filamentu jest niemożliwe)

                  Niektóre przypadki zatkania hotendu będą wymagać częściowego demontażu głowicy. Filament może utknąć w dyszy, ale również w uszkodzonej lub zużytej rurce PTFE. Jeśli to jest problemem, zalecamy wymianę rurki PTFE na nową. Poniżej opisaliśmy procedurę przeglądu oraz demontażu.
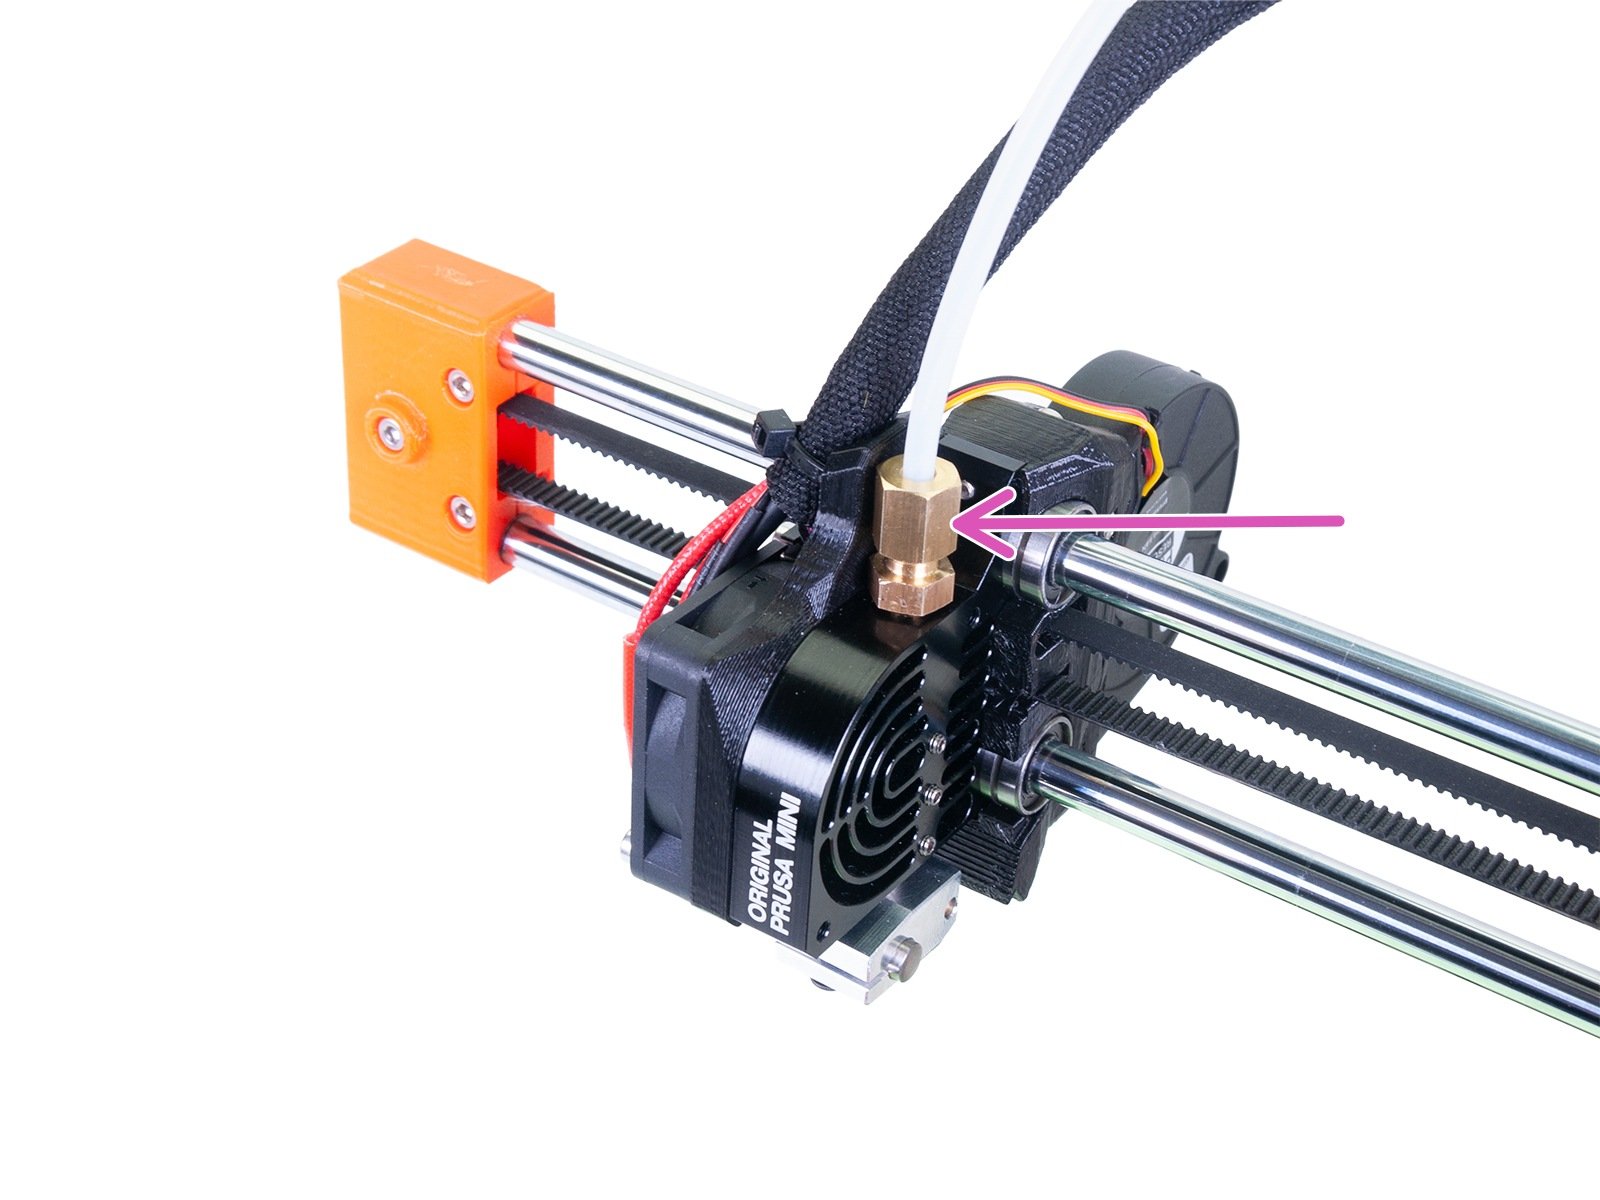
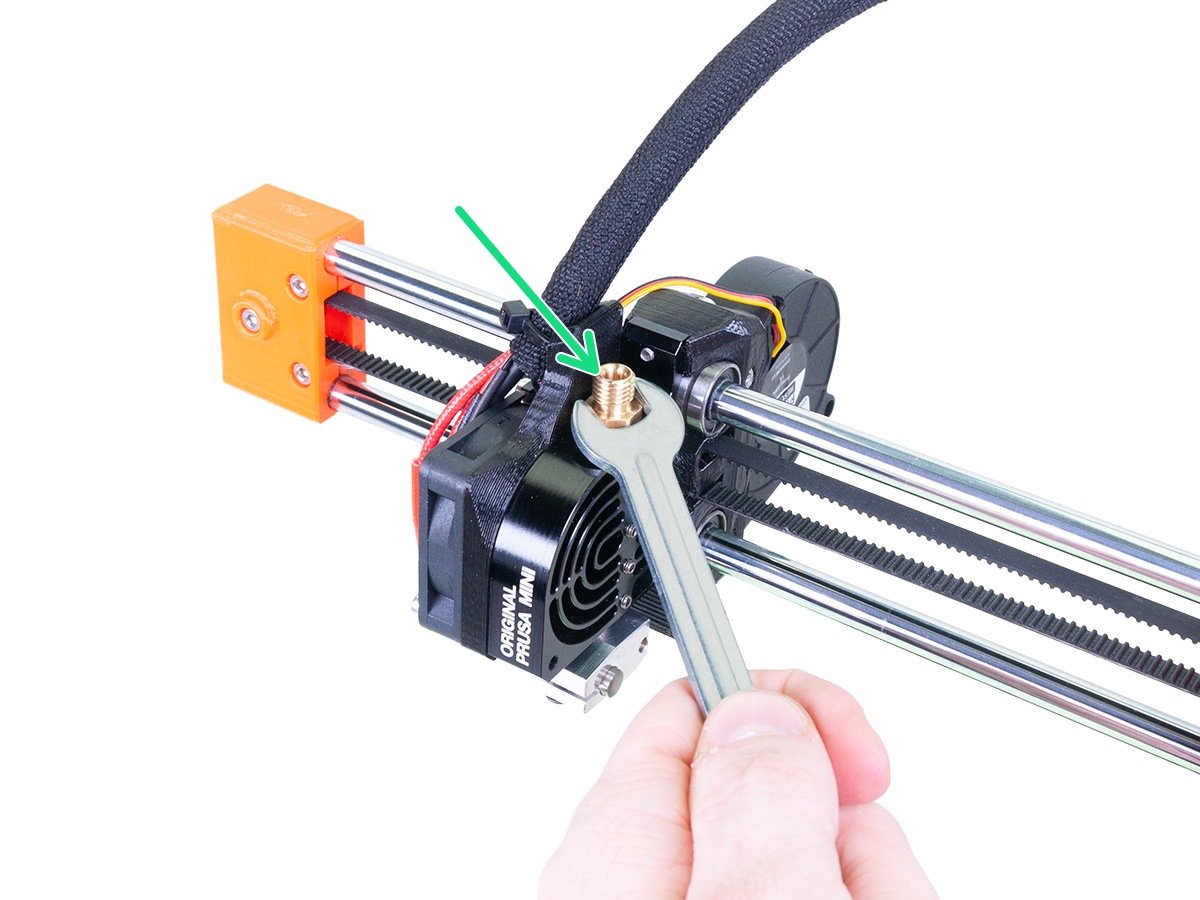
                  1. Wyciągnij rurkę PTFE wychodzącą z ekstrudera i odkręć nakrętkę złącza przy pomocy klucza płaskiego 10 mm. Jeśli dysza jest nagrzana, możesz wyciągnąć filament znajdujący się w rurce Bowden.
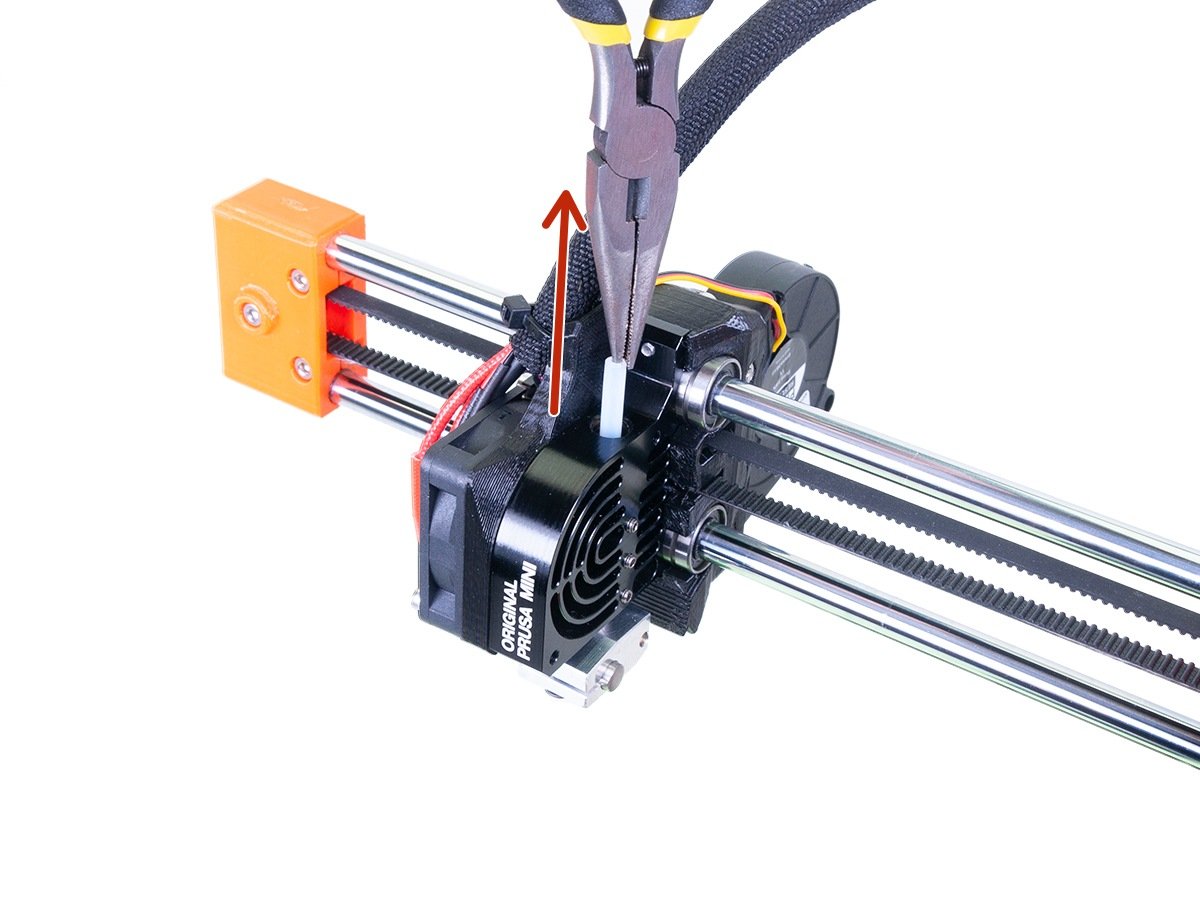
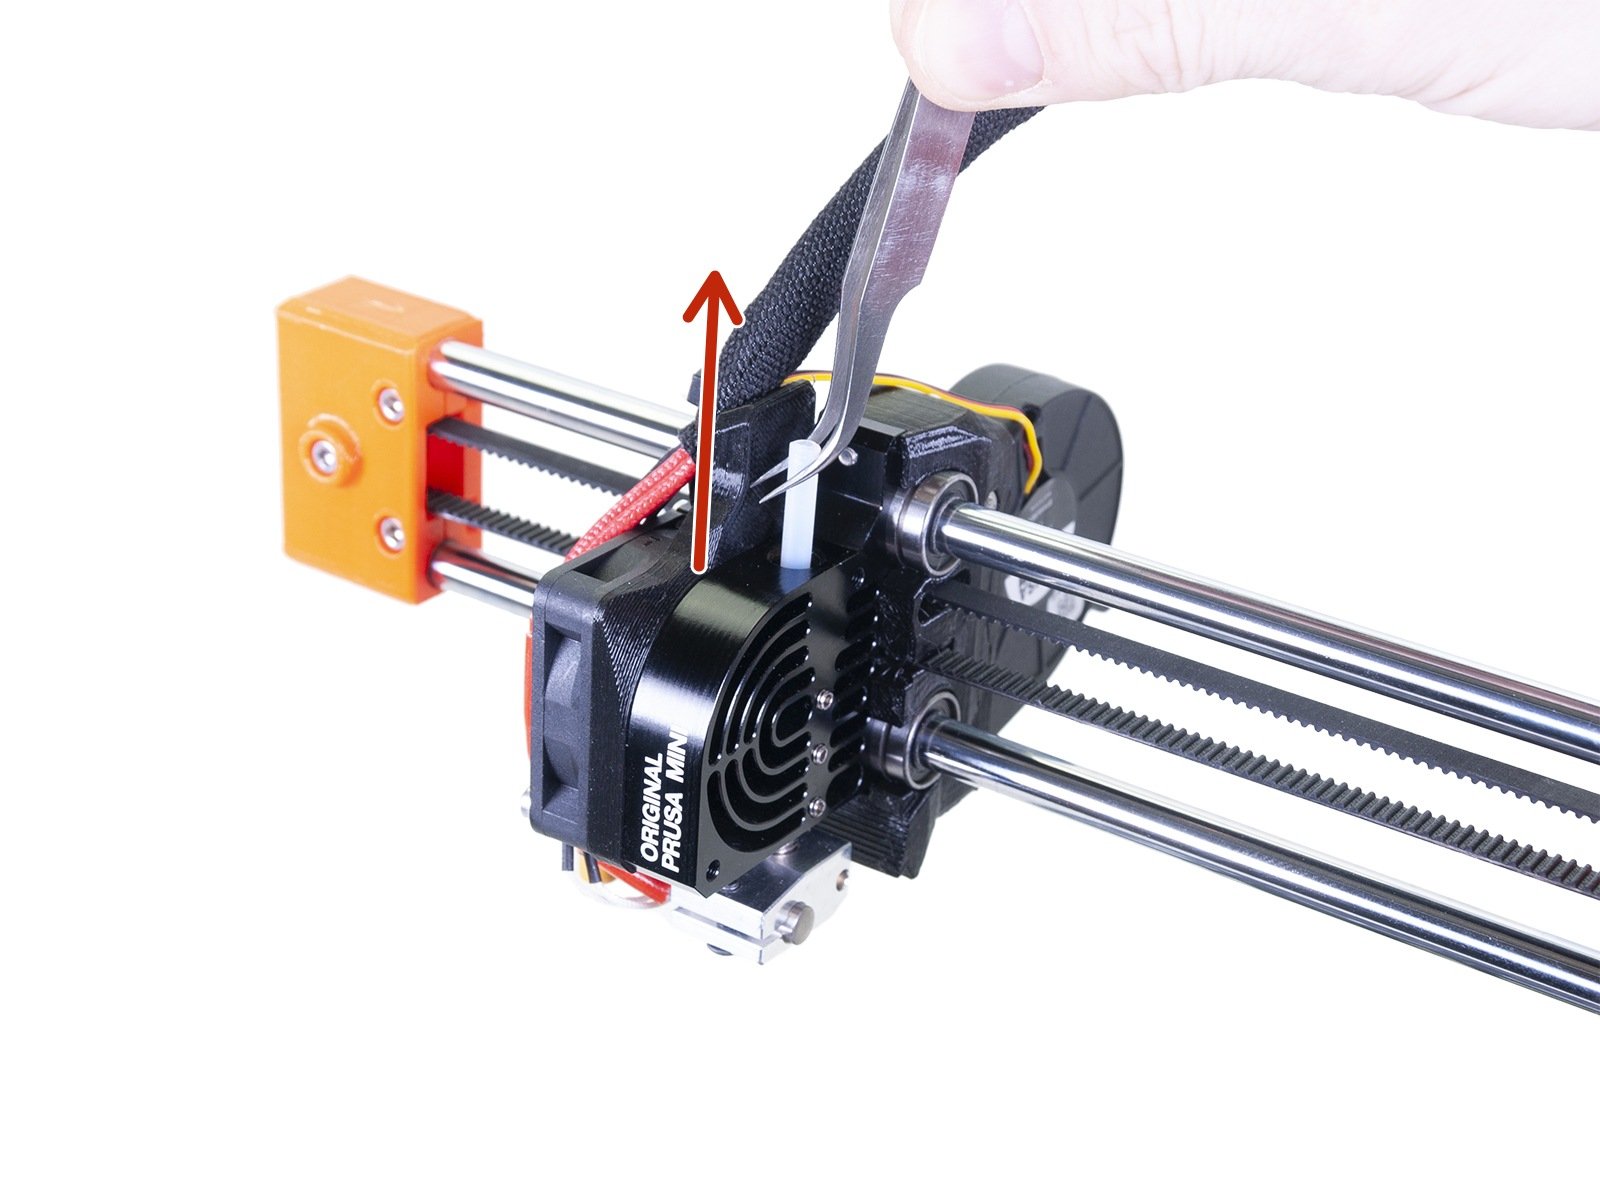
                  1. Ostrożnie wyciągnij rurkę PTFE z radiatora przy pomocy szczypiec lub pęsety.
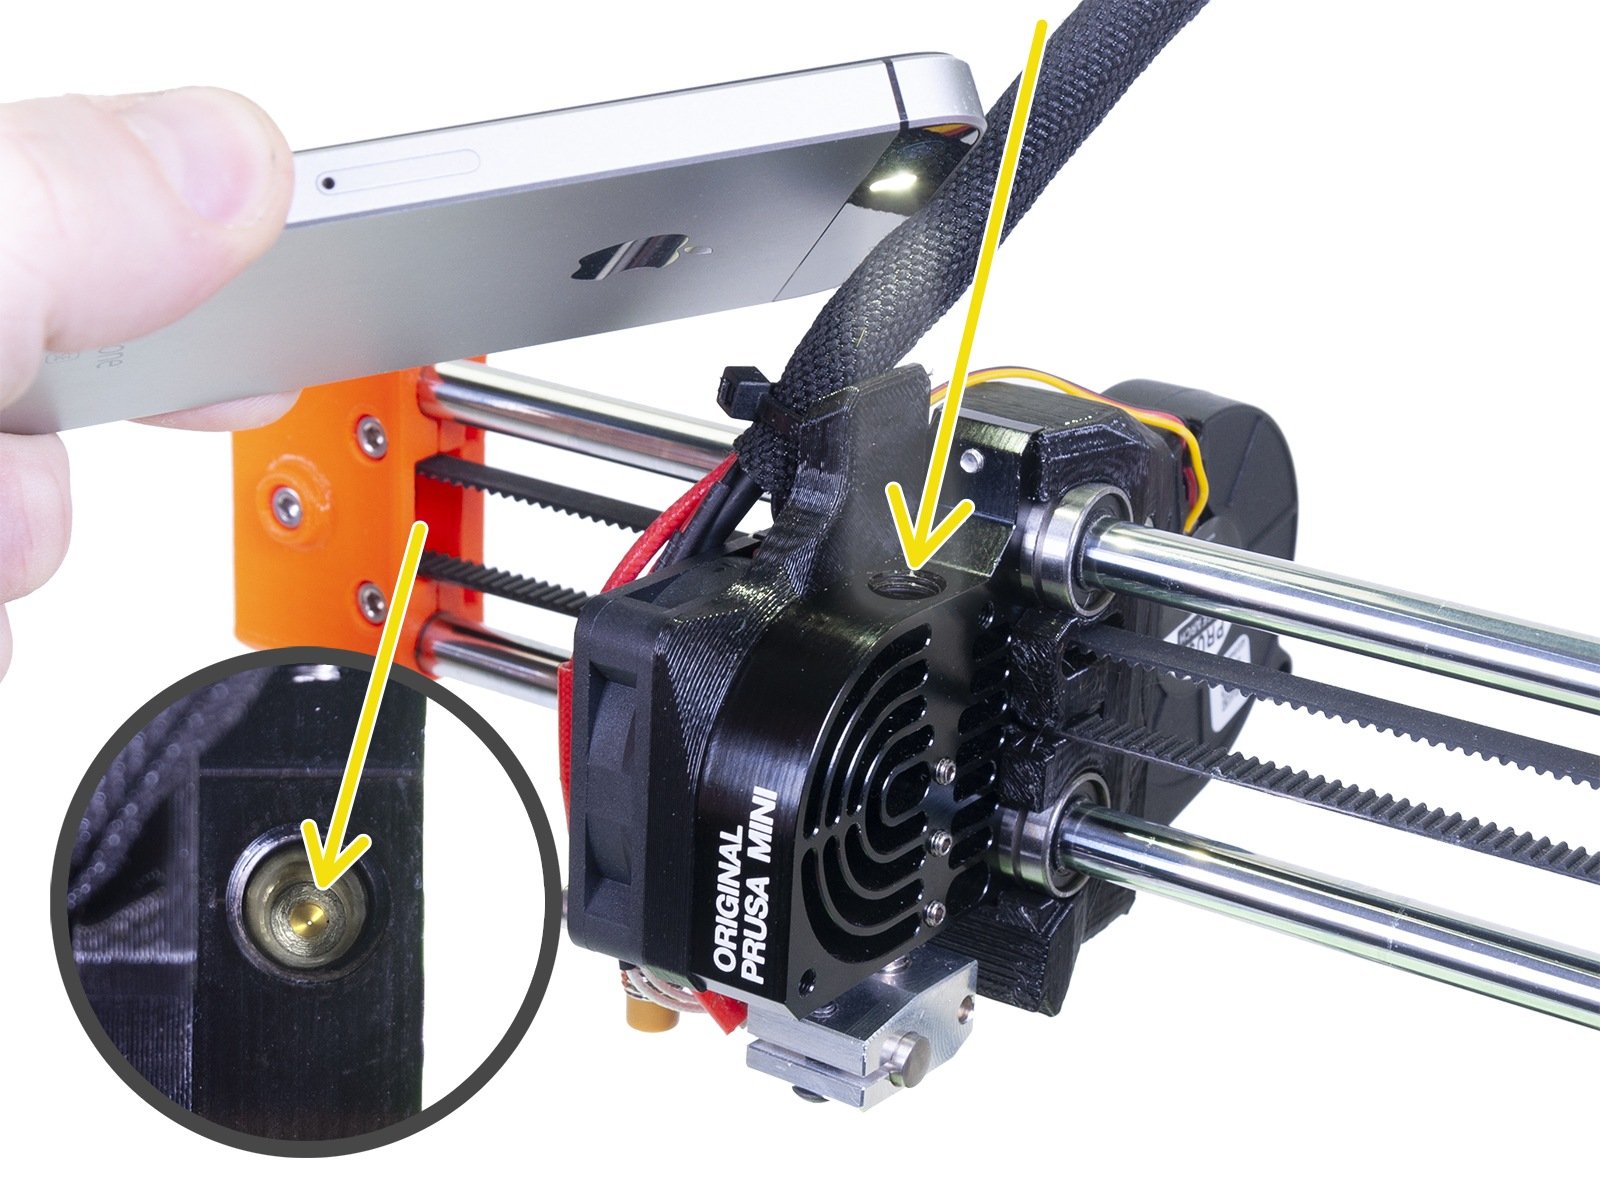
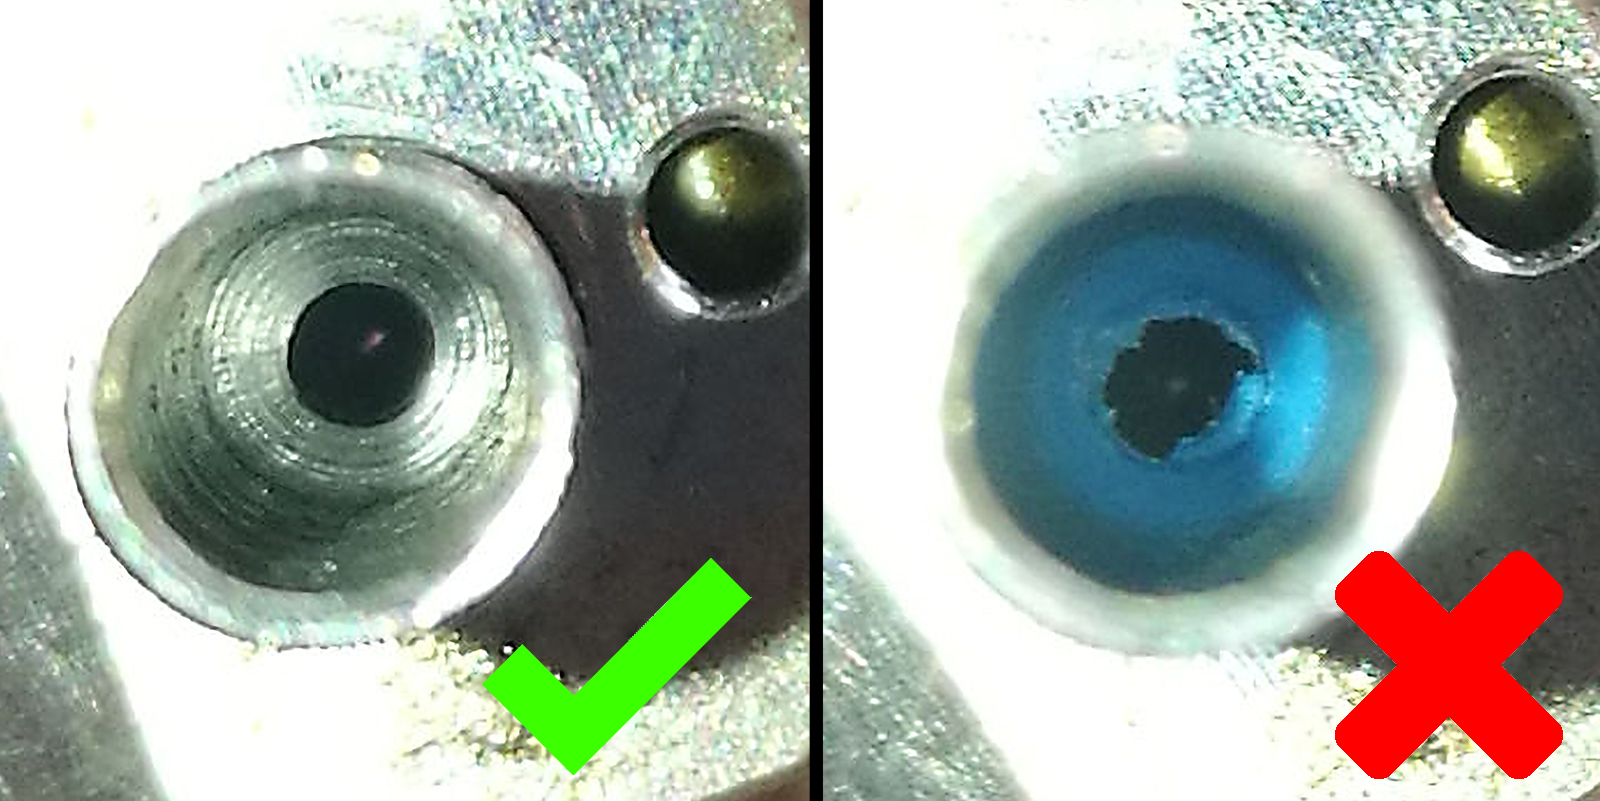
                  1. Na początek przejrzyj rurkę PTFE. Sprawdź czy nie jest uszkodzona i wymień ją na nową, jeśli okaże się to konieczne. Zapasowa jest dołączona do zestawu z drukarką. 
                  2. Wyczyść pozostałości filamentu z hotendu. Spód bariery cieplnej powinien być czysty. Możesz wyciągnąć resztki używając techniki "cold pull" ze zdemontowaną rurką PTFE.
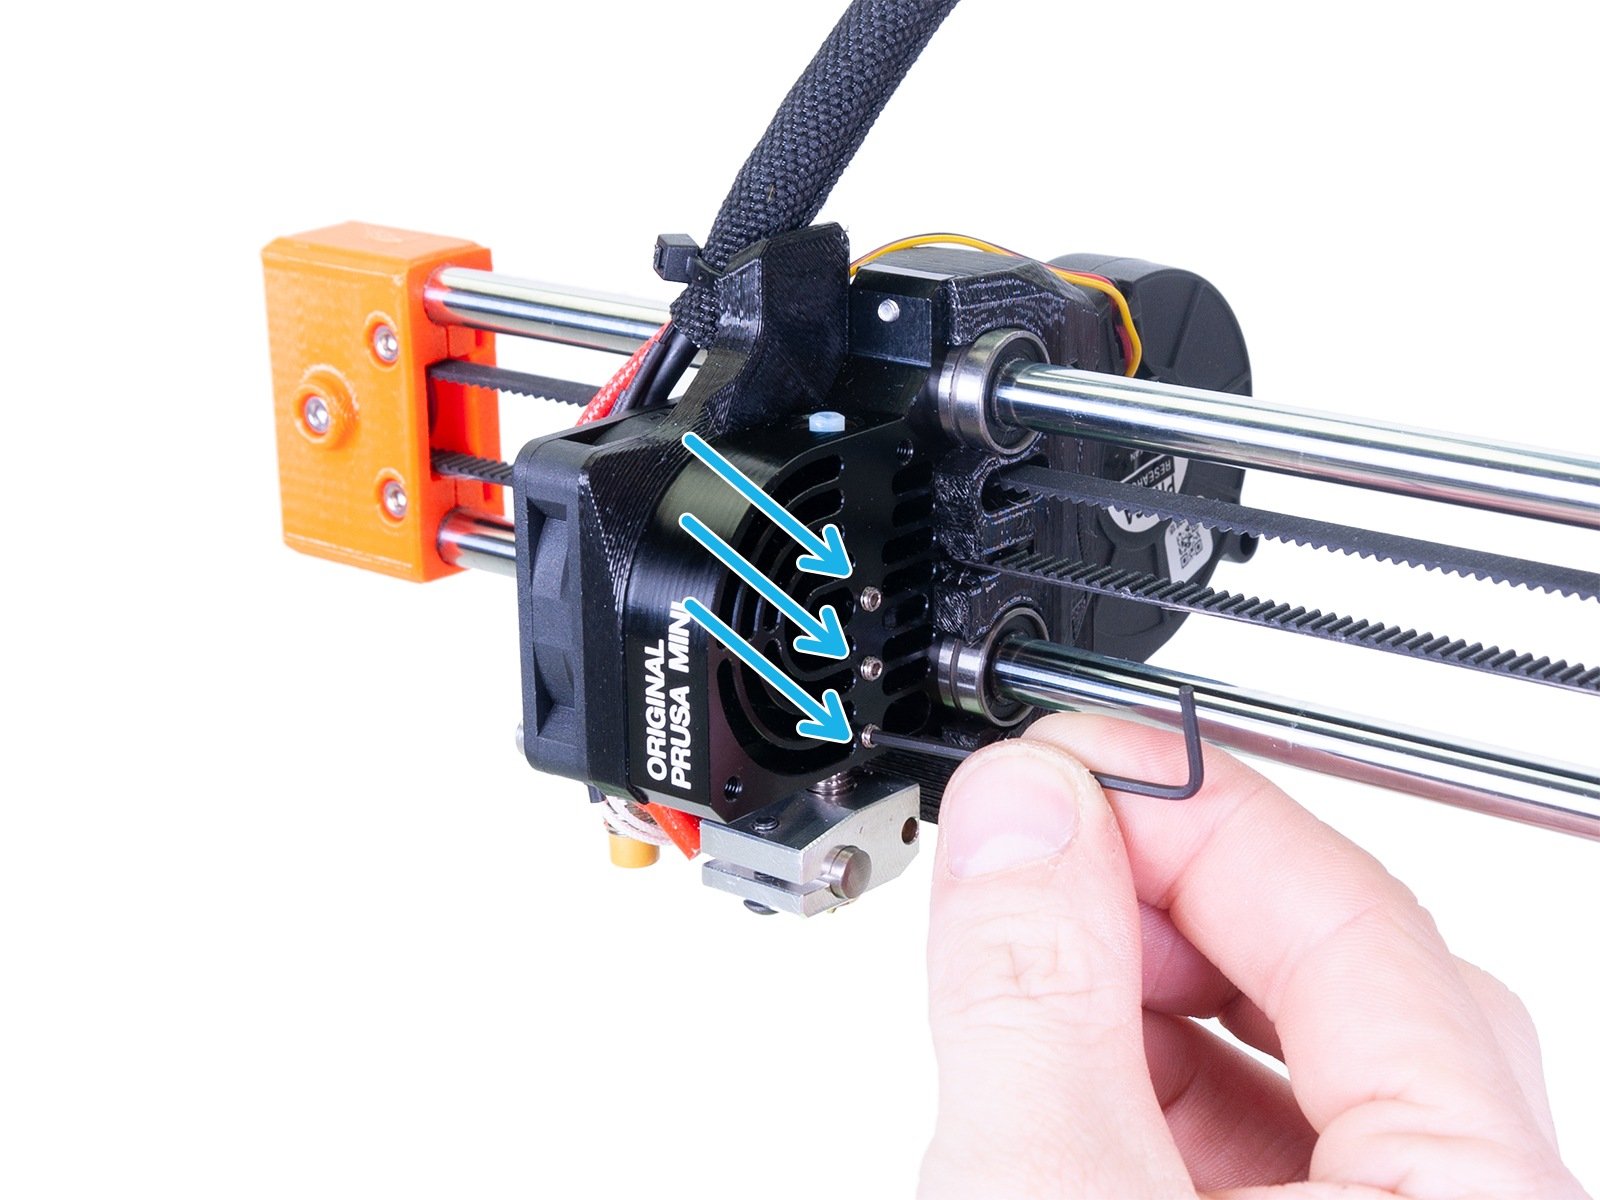
                  1. Zamontuj rurkę PTFE z powrotem w radiatorze. Poluzuj trzy wkręty dociskowe z boku radiatora kluczem imbusowym 1,5 mm.
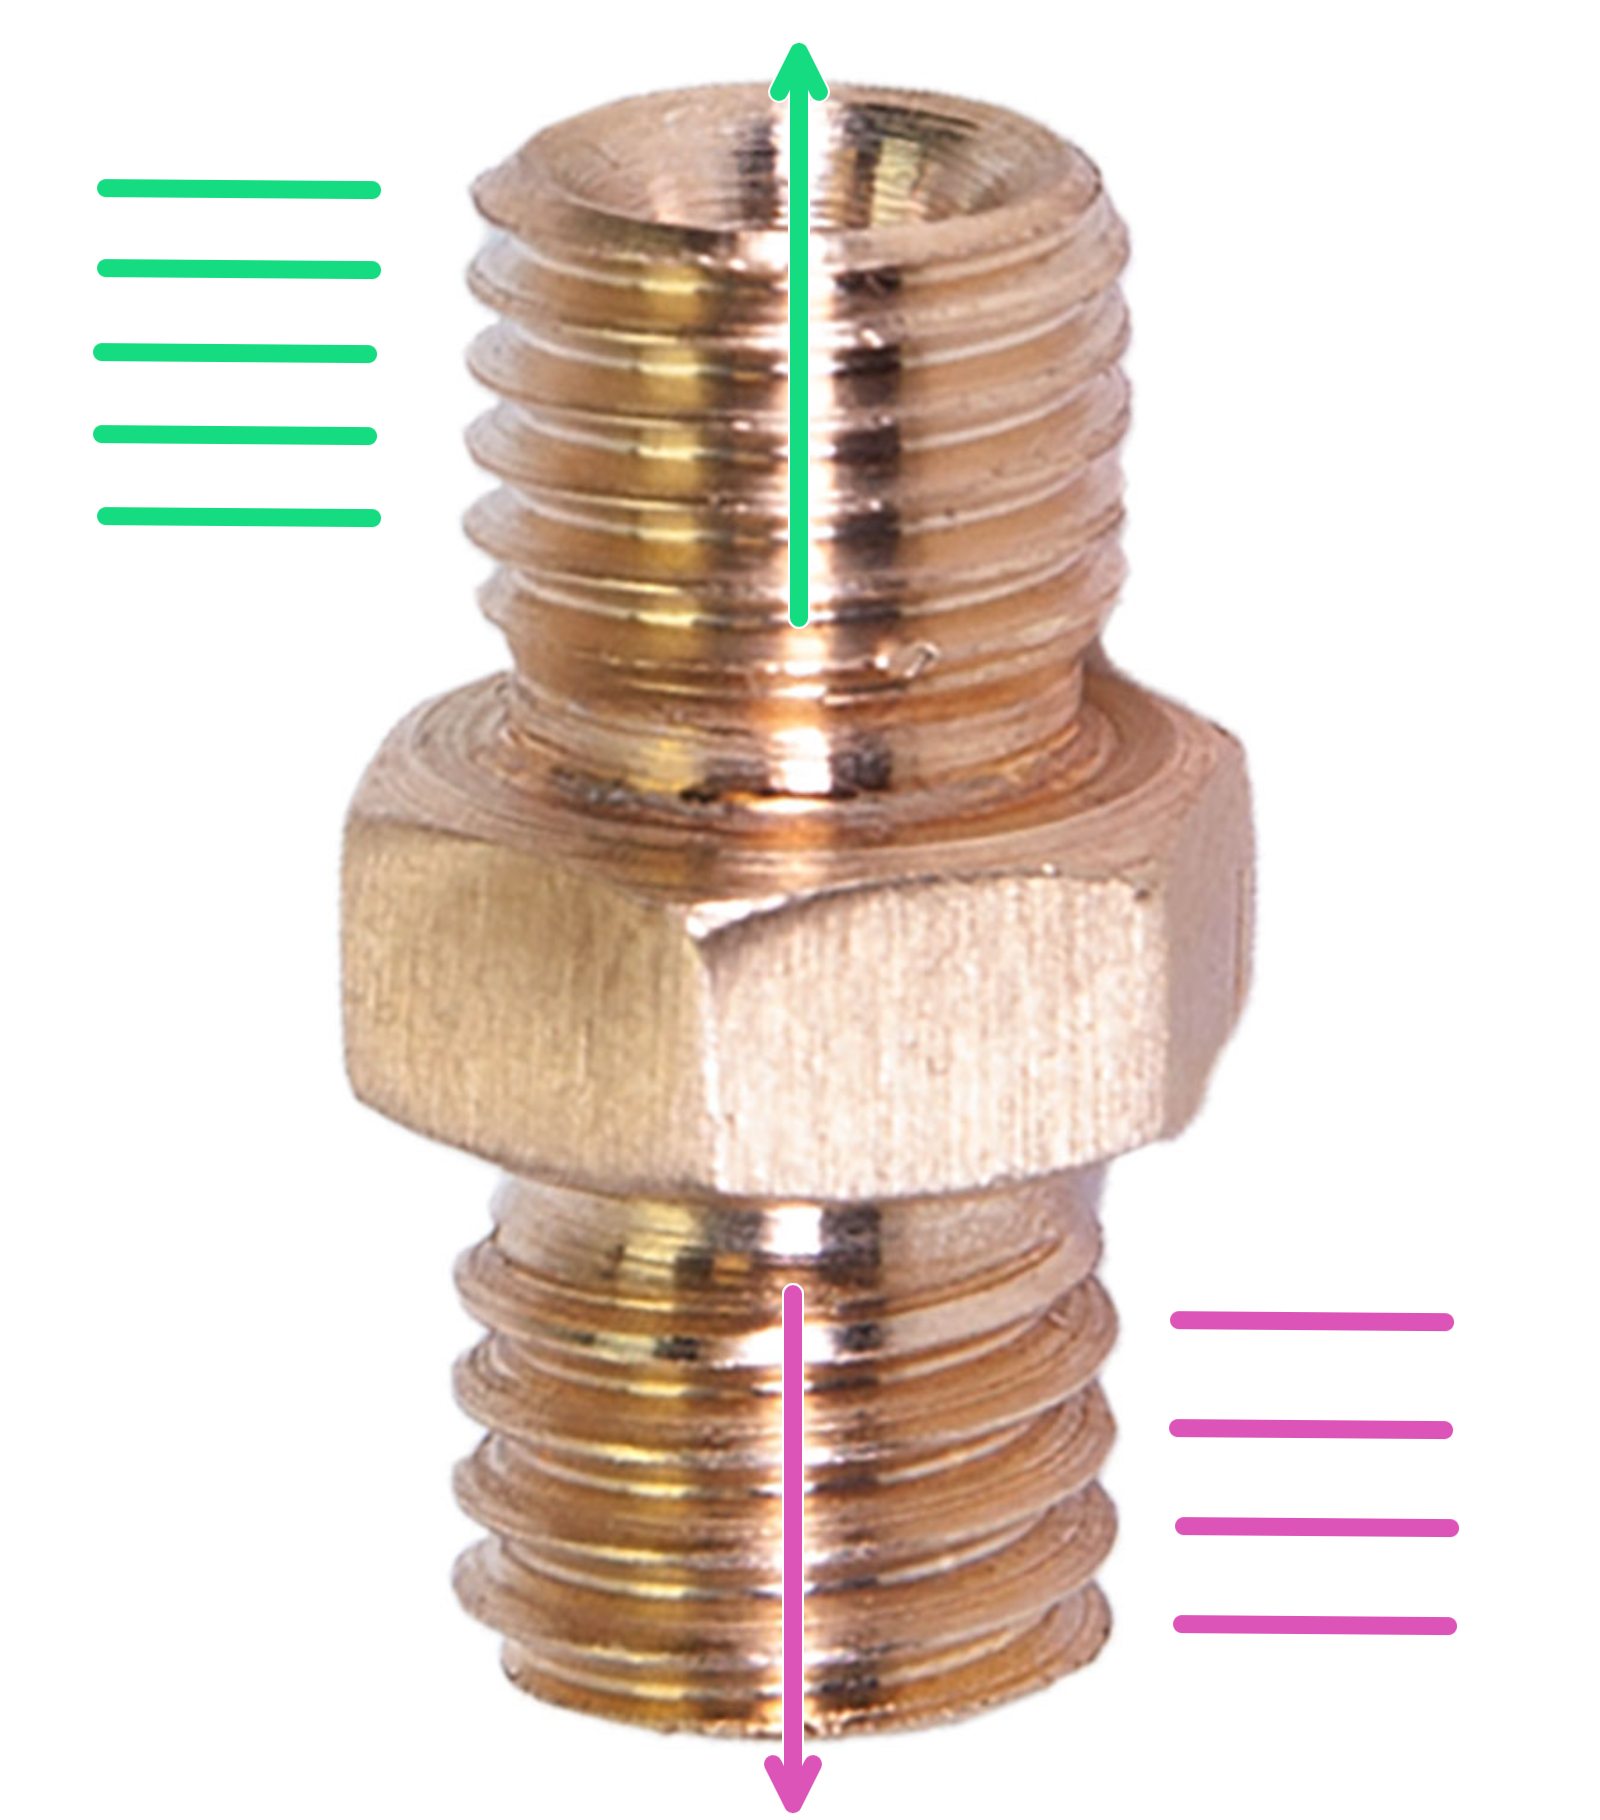
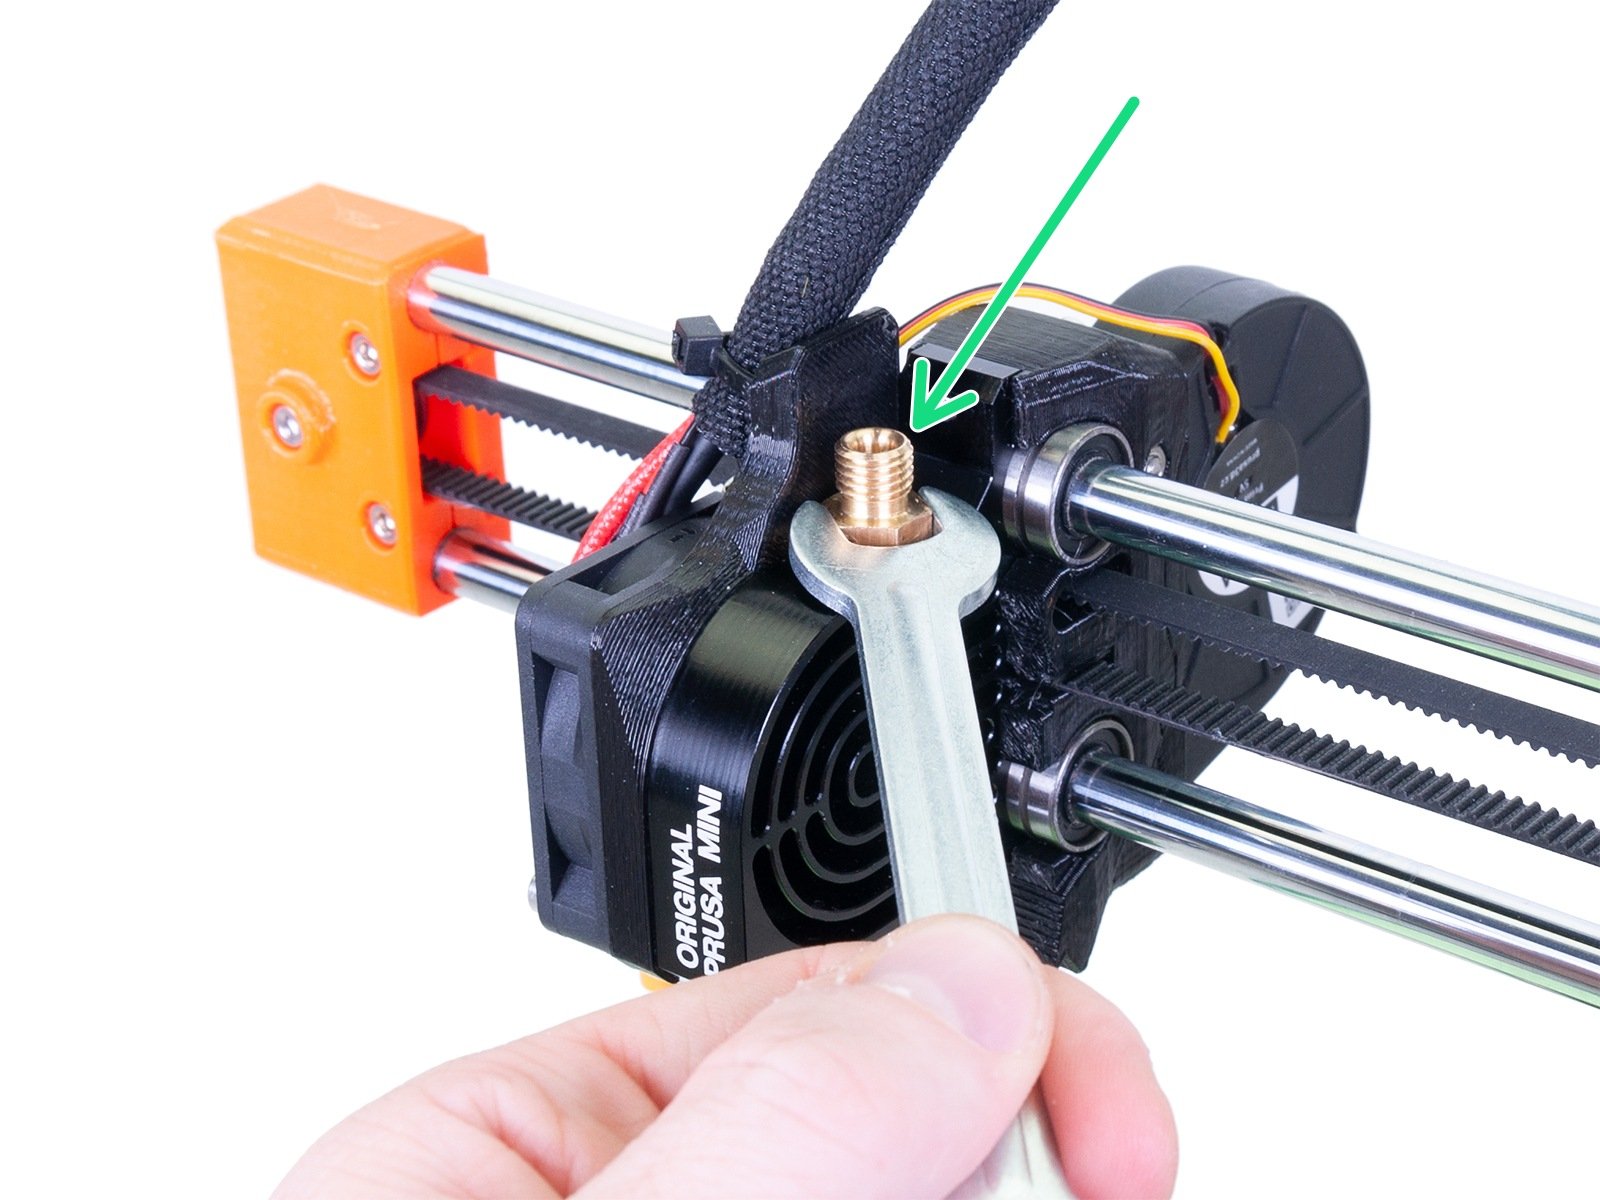
                  1. Wkręć mosiężny króciec w otwór na szczycie radiatora (do końca), następnie poluzuj o jeden obrót (360°). Strona z mniejszą ilością zwojów gwintu wchodzi w radiator (purpurowe strzałki i linie). W kolejnym kroku skompresujemy rurkę PTFE, aby zapewnić jej właściwe funkcjonowanie. Jeśli poprzednia rurka była prawidłowo zamontowana (z kompresją), to konieczna może być jej wymiana na nową.
                  2. W niektórych sytuacjach wystarczy wyczyścić hotend, ponownie zamocować rurkę PTFE i odpowiednio dokręcić króciec, aby pozbyć się problemu zatykania hotendu.
                  Kierunek montażu mosiężnych króćców.Strona z mniejszą ilością zwojów gwintu wchodzi w radiator.
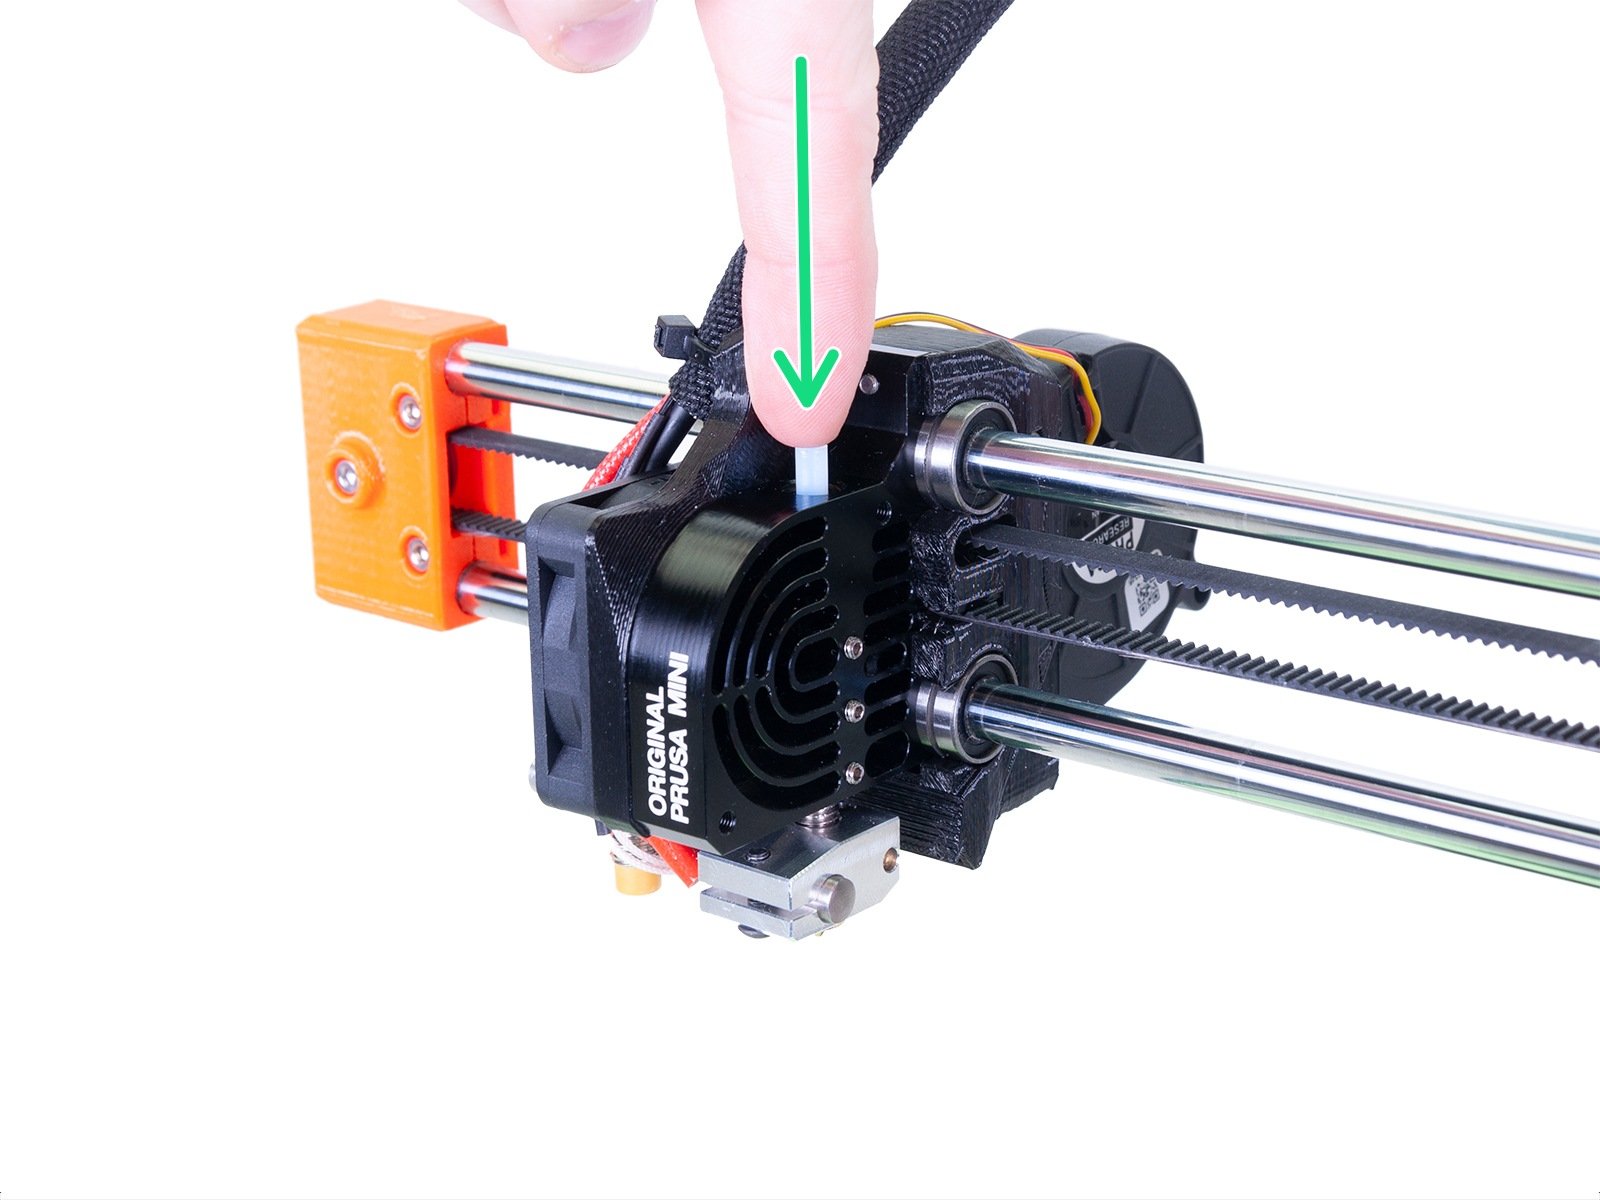
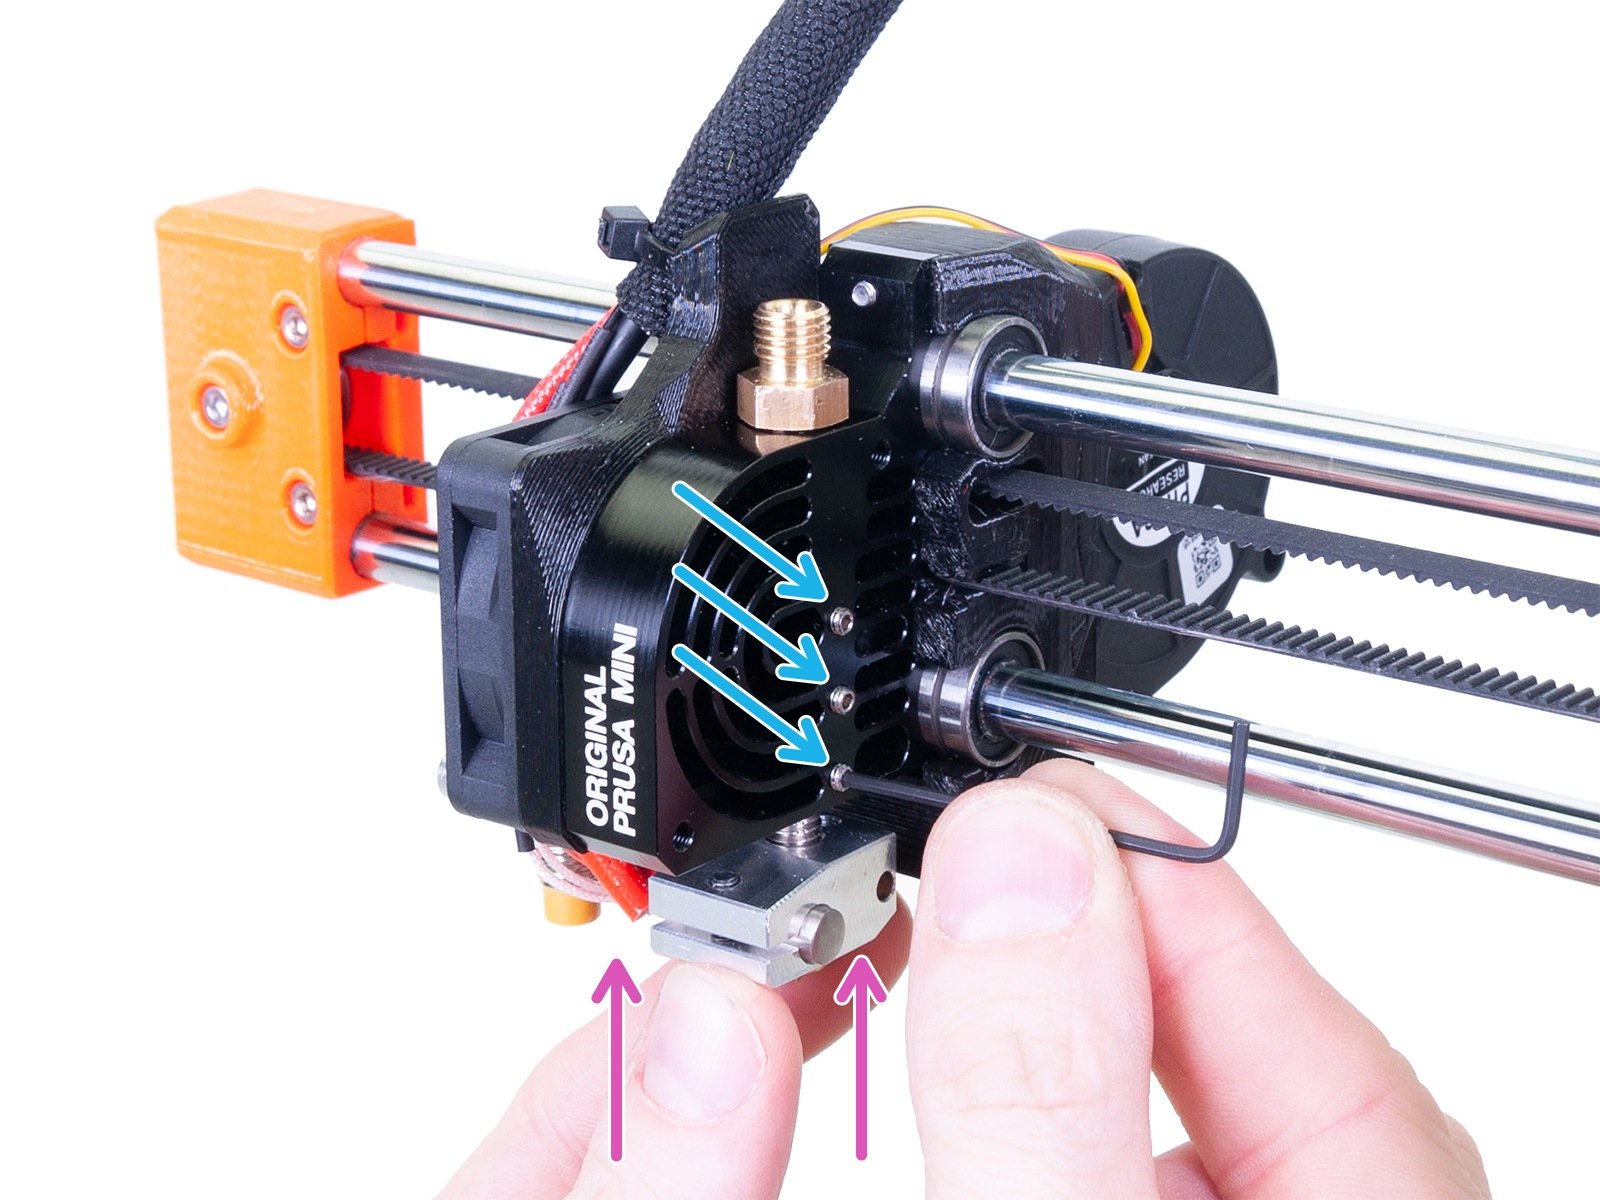
                  1. Naciśnij na hotend z dołu, aby dopchnąć go do końca i, cały czas trzymając, dokręć trzy wkręty dociskowe z boku radiatora.
                  2. Następnie dokręć króciec na szczycie hotendu do końca (pełen obrót), co spowoduje ściśnięcie rurki PTFE w hotendzie.
                  Upewnij się, że dysza i blok grzejny są schłodzone zanim ich dotkniesz!

                  Możesz już z powrotem zamocować rurkę Bowden łączącą ekstruder z głowicą. Przed przetestowaniem drukarki zalecamy jednak sprawdzenie ostatnich dwóch kwestii, opisanych poniżej.

                  Po usunięciu cloga

                  Kalibracja pierwszej warstwy

                  Po przeprowadzeniu jakichkolwiek czynności konserwacyjnych/naprawczych przy hotendzie, zalecamy przeprowadzenie kalibracji pierwszej warstwy, ponieważ ułożenie komponentów względem siebie mogło się nieznacznie zmienić. Więcej informacji znajdziesz w artykule Kalibracja pierwszej warstwy (i3).

                  Czyszczenie kółka radełkowanego

                  Wszystkie opisane wyżej problemy mogą przyczynić się do ścierania filamentu przez kółko radełkowane ekstrudera. Zapchane opiłkami kółko radełkowane nie będzie w stanie przepchnąć materiału do hotendu.

                  Możesz sprawdzić czystość kółka radełkowanego otwierając drzwiczki inspekcyjne (spójrz na poniższą ilustrację). Luźne zanieczyszczenia wydmuchaj sprężonym powietrzem, a jeśli ekstruder wymaga głębszego czyszczenia, przejdź do tej instrukcji: Jak wyczyścić kółko radełkowane ekstrudera (MINI/MINI+).
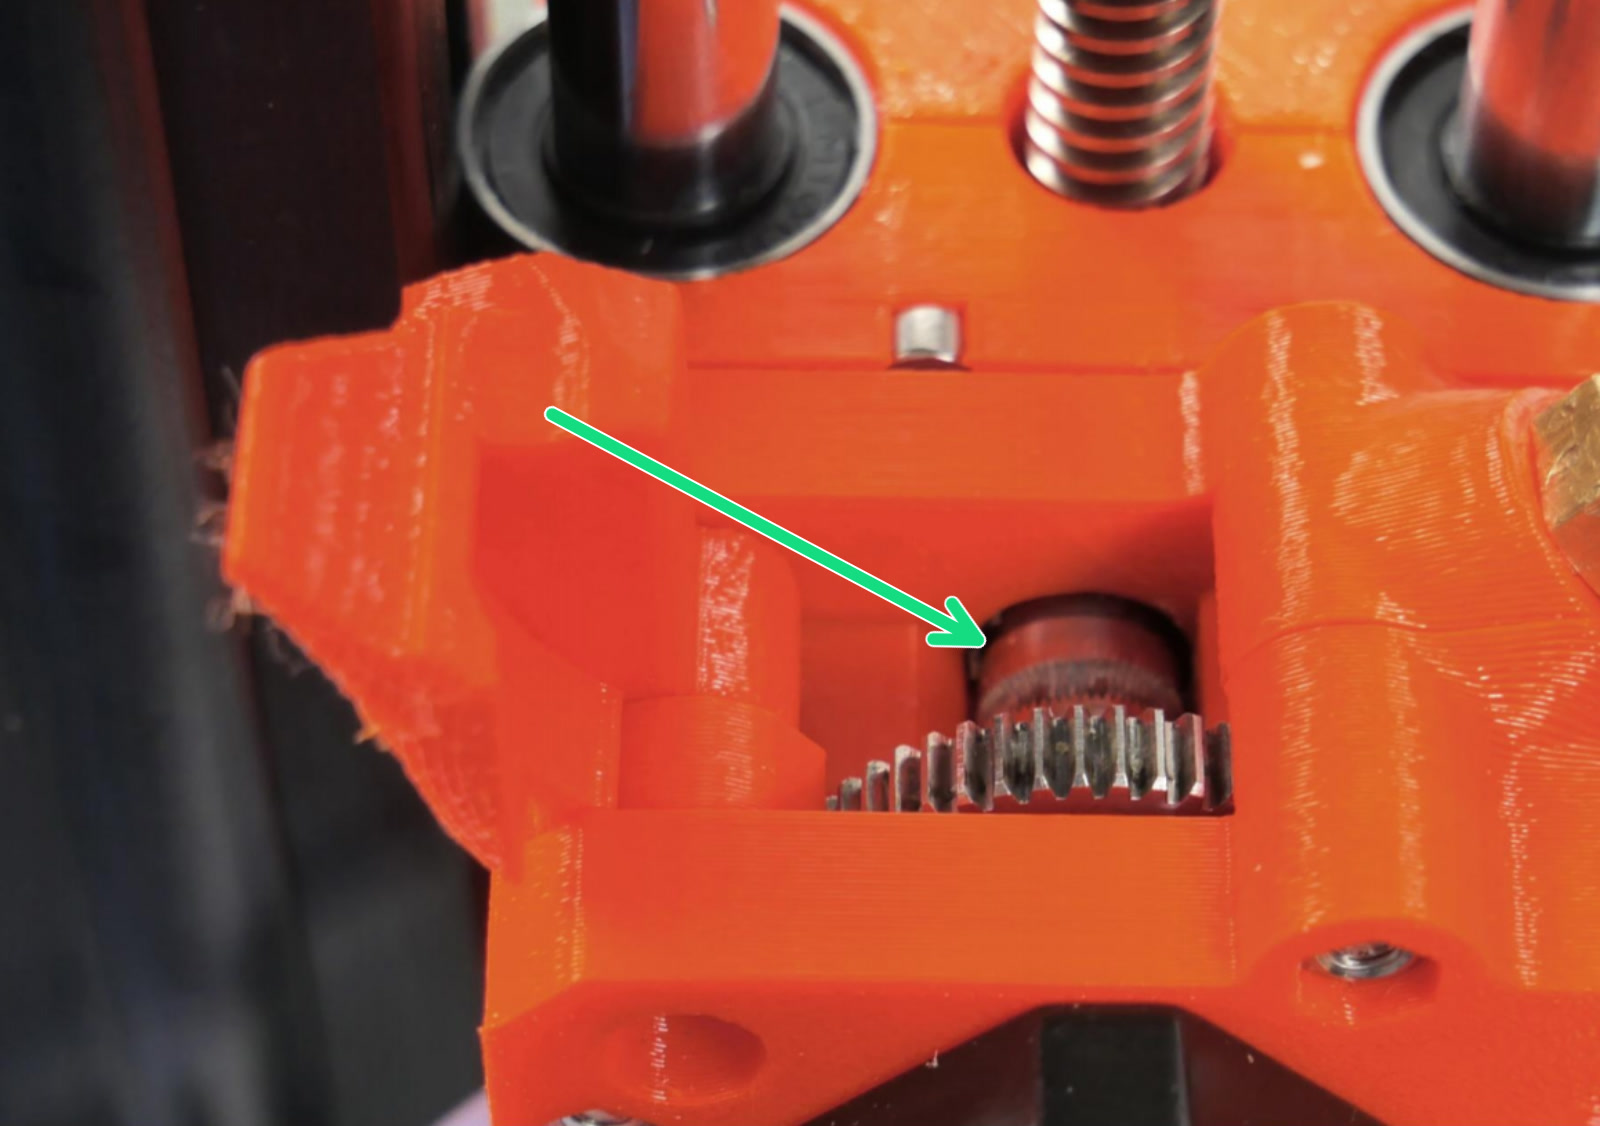
                  Sprawdź czystość kółka radełkowanego przez drzwiczki inspekcyjne

                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • Rozwiązywanie problemów
                    • Rozwiązywanie problemów z drukarką
                      • Potwór Spaghetti
                      • Blob na ekstruderze
                      • Odgłosy dochodzące z ekstrudera
                      • Wentylator wydruku nie obraca się
                      • Zatkana dysza/hotend (MINI/MINI+)
                      • Błąd grzania stołu #12201 (MINI)
                      • Test czujnika M.I.N.D.A./SuperPINDA (MINI/MINI+)
                      • Błąd grzania głowicy #12202 (MINI)
                      • Thermal runaway - stół #12203 (MINI)
                      • Thermal runaway - głowica #12204 (MINI)
                      • Błąd Maxtemp - stół #12205 (MINI)
                      • Błąd Maxtemp - głowica #12206 (MINI)
                      • Błąd Mintemp - stół #12207 (MINI)
                      • Błąd Mintemp - głowica #12208 (MINI)
                      • Ustawienie kątów w MINI
                      • Reset ustawień fabrycznych (MINI)
                      • Przepalony bezpiecznik (MINI)
                      • Rozwiązywanie problemów z czujnikiem filamentu IR (MINI/MINI+)
                      • Brak możliwości rozładowania filamentu (MINI/MINI+)
                      • Niezgodność temperatury hotendu #12210 (MINI/MINI+)
                      • Rozwiązywanie problemów z PrusaLink
                      • Błąd bazowania #12301 (MINI)
                      • Nie podłączono USB #12602 (MINI/MINI+)
                      • Brak pliku na USB #12604 (MINI/MINI+)
                      • Nieudana weryfikacja podpisu #12606 (MINI/MINI+)
                      • Nieudana weryfikacja hashu #12607 (MINI/MINI+)
                      • Nieobsługiwany rodzaj drukarki #12610 (MINI/MINI+)
                      • Nieobsługiwana wersja drukarki #12611 (MINI/MINI+)
                      • Błąd wymazywania pamięci flash #12605 (MINI/MINI+)
                      • Niezgodność temperatury stołu #12209 (MINI/MINI+)
                      • Brak FW w wewnętrznej pamięci flash #12612 (MINI/MINI+)
                      • Nieprawidłowy rozmiar FW na USB #12603 (MINI/MINI+)
                      • Błąd systemu plików #12613 (MINI/MINI+)
                      • Nieobsługiwana wersja BBF #12614 (MINI/MINI+)
                      • Splątany filament
                      • Zatrzymanie awaryjne #12510 (MINI)
                      • Rejestracja w Prusa Connect nie powiodła się
                      • Rejestracja w Prusa Connect nie powiodła się #12401 (MINI)
                      • Blue Screen of Death (BSOD) #31538 (CORE One) #35538 (CORE One L) #36538 (CORE One INDX) #26538 (MK4S) #13538 (MK4) #27538 (MK3.9S) #17538 (XL) #21538 (MK3.9) #28538 (MK3.5S) #23538 (MK3.5) #12538 (MINI)
                      • Błąd bazowania Y #12305 (MINI/MINI+)
                      • Błąd bazowania Y #12304 (MINI/MINI+)
                      • Rozwiązywanie problemów podczas montażu MINI/MINI+
                      • Firmware w wewnętrznej pamięci flash uszkodzony! #12608 (MINI)
                      • Karty SD i pamięci USB
                    • Diagnostyka
                    • Rozwiązywanie problemów z jakością druku
                    • Kody QR dla błędów
                    • Komunikaty błędów występujące podczas drukowania