Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgradenowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Sales inquiry & Price quote
    SZYBKIE LINKI
    • Shipping information
    • Refunds & returns
    • Payment options
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Types of printers (FDM/SLA)
    • How to choose a 3D Printer
    • Printables (3D models)
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • Shop or studioProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • How to choose a 3D Printer
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Upgradesnowość
    • Części zamienne
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Printables (3D models)
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Shipping information
    • Gwarancja
    • Refunds & returns
    • Spare parts
    • Factory repair
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgradenowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Sales inquiry & Price quote
SZYBKIE LINKI
  • Shipping information
  • Refunds & returns
  • Payment options
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Rozwiązywanie problemów z drukarką
                  3. Ustawienie kątów w MINI
                   

                  Spis treści

                  • Procedura
                  • Kontrola ogólna
                  • Kontrola każdej osi
                  • Korekcja osi XZ
                  • Dokładne ustawienie osi XZ

                  Blog

                  • HT Hotend 400°C jest już dostępny! A do tego nowe materiały i płyty HighTemp do CORE One+/L+.
                  • Blender do druku 3D: 5-minutowy przewodnik po edycji STL
                  • Granulat Prusament: partie surowca do druku 3D wielkoformatowego lub do małoskalowych badań i rozwoju polimerów

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Heavy Duty Keyboard Holder (No Supports)
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie
                  Prusa
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Ustawienie kątów w MINI

                  Dotyczy

                  MINI
                  MINI+
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Podczas transportu, montażu lub konserwacji drukarki, np. regulacji naciągnięcia pasków, geometria drukarki może się przekrzywić, co sprawi, że osie nie będą prostopadłe do siebie. Firmware może automatycznie kompensować małe odchyłki, jednak najlepszą metodą jest dokładne ustawienie geometrii maszyny.

                  Ta procedura dotyczy TYLKO w pełni sprawnych drukarek! Jeśli masz jakiekolwiek problemy z Selftestem lub wytłaczaniem filamentu, musisz je rozwiązać przed przejściem dalej. Kluczowy jest montaż drukarki zgodny z naszymi instrukcjami. Szczególnie ważne jest odpowiednie ustawienie osi Y (po której porusza się stół) oraz obudowy Buddy (osie XZ) i ich montaż.

                  Do tej procedury nie będziemy potrzebować specjalnych narzędzi, jedynie elementów drukarki i Twoich oczu. Nie ma potrzeby używania zaawansowanych przyrządów, jak szczelinomierzy czy kalibrowanych kątowników. Kluczowa jest jednak kolejność wykonywania kolejnych regulacji, aby nie wpływać na te już wykonane.

                  Procedura

                  Sprawdzimy, czy dysza znajduje się na takiej samej wysokości od stołu po bazowaniu w różnych koordynatach X i Y. Będziemy przeprowadzać po jednym teście i dokonywać korekcji, jeśli będzie to konieczne. Wykonuj wszystkie czynności zgodnie z poniższą kolejnością.

                  Skontrolujemy i skorygujemy drukarkę w następującej kolejności:

                  1. Kontrola ogólna
                  2. Oś Y
                  3. Osie YZ
                  4. Osie XZ

                  Kontrola ogólna

                  Sprawdź następujące:

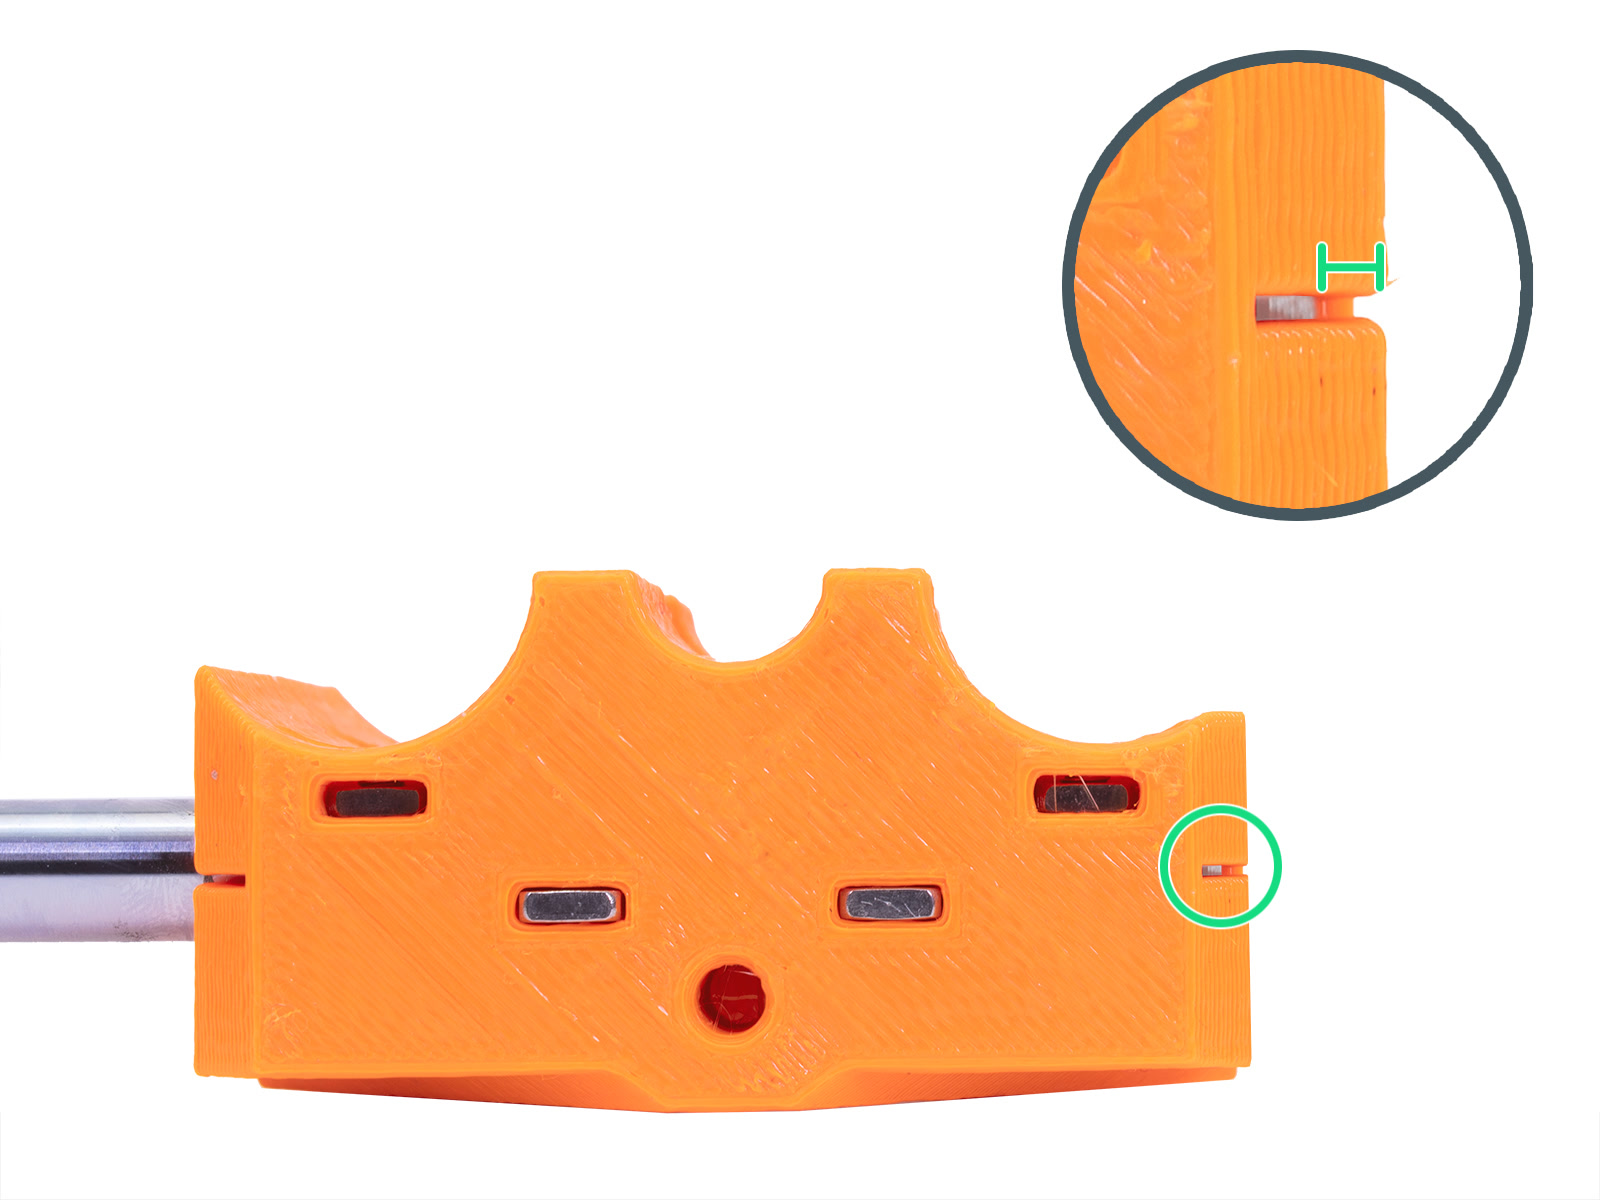
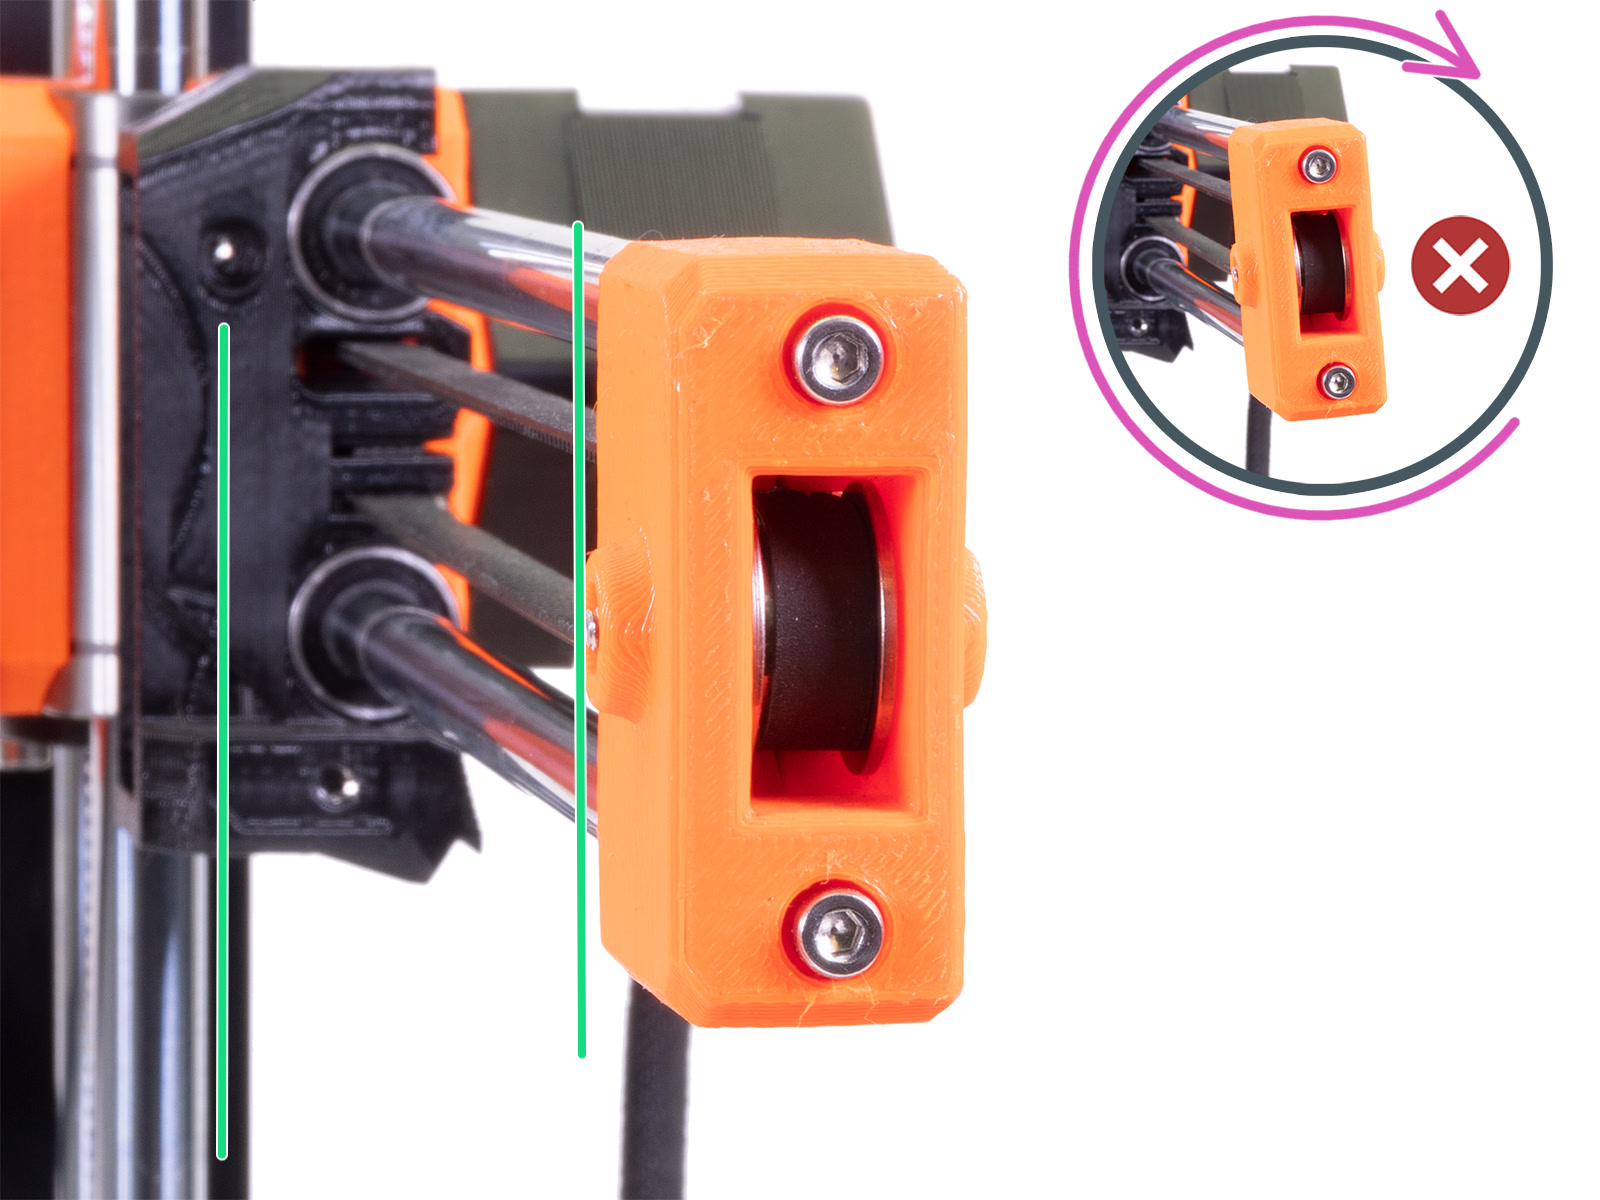
                  • Pręty liniowe osi X są wsunięte do końca w plastikowe części zespołu ekstrudera (ilustracja z lewej). Końcówka osi X i części ekstrudera mają otwory inspekcyjne (zielony okrąg).
                  • Łożyska liniowe 10 mm osi Z są wysunięte odrobinę poniżej części plastikowych (~0,75 mm), w których są mocowane i wysunięcie jest równe dla obydwóch łożysk.
                  • Piankowe podkładki są przyklejone tylko do profili aluminiowych, a nie do plastikowej płyty przedniej, ani tylnej.
                  • Upewnij się, że dysza i stół są schłodzone do temperatury pokojowej!

                  Kontrola każdej osi

                  Zacznij od ściągnięcia stalowej płyty ze stołu. Jest ona dokładnie wycięta laserowo z blachy i będzie nam potrzebna dopiero w kolejnych krokach. Następnie wykonaj bazowanie (zerowanie) osi drukarki z menu Kalibracja → Auto bazowanie. Kolejnym krokiem jest wyłączenie silników krokowych, co możesz zrobić na dwa sposoby: restartując drukarkę przyciskiem obok ekranu LCD lub z menu LCD, Ustawienia → Wyłącz silniki.

                  NIE WYŁĄCZAJ drukarki. Szybki ruch komponentów drukarki w którejkolwiek osi może spowodować uszkodzenie sterowników TMC.

                  Oś Y

                  Większe odchyłki w tym kroku zdarzają się rzadko, ale upewnij się, że następujące testy przeprowadzasz na płaskiej powierzchni. Jeśli odchyłki nie są większe niż 0,5-1 mm, możesz przejść przez całą procedurę, następnie powtórzyć ten krok przed kontaktem z naszym Wsparciem Technicznym.

                  1. Przy wyłączonych silnikach przesuń dyszę na środek centralnej przerywanej linii z napisem "100" mm.
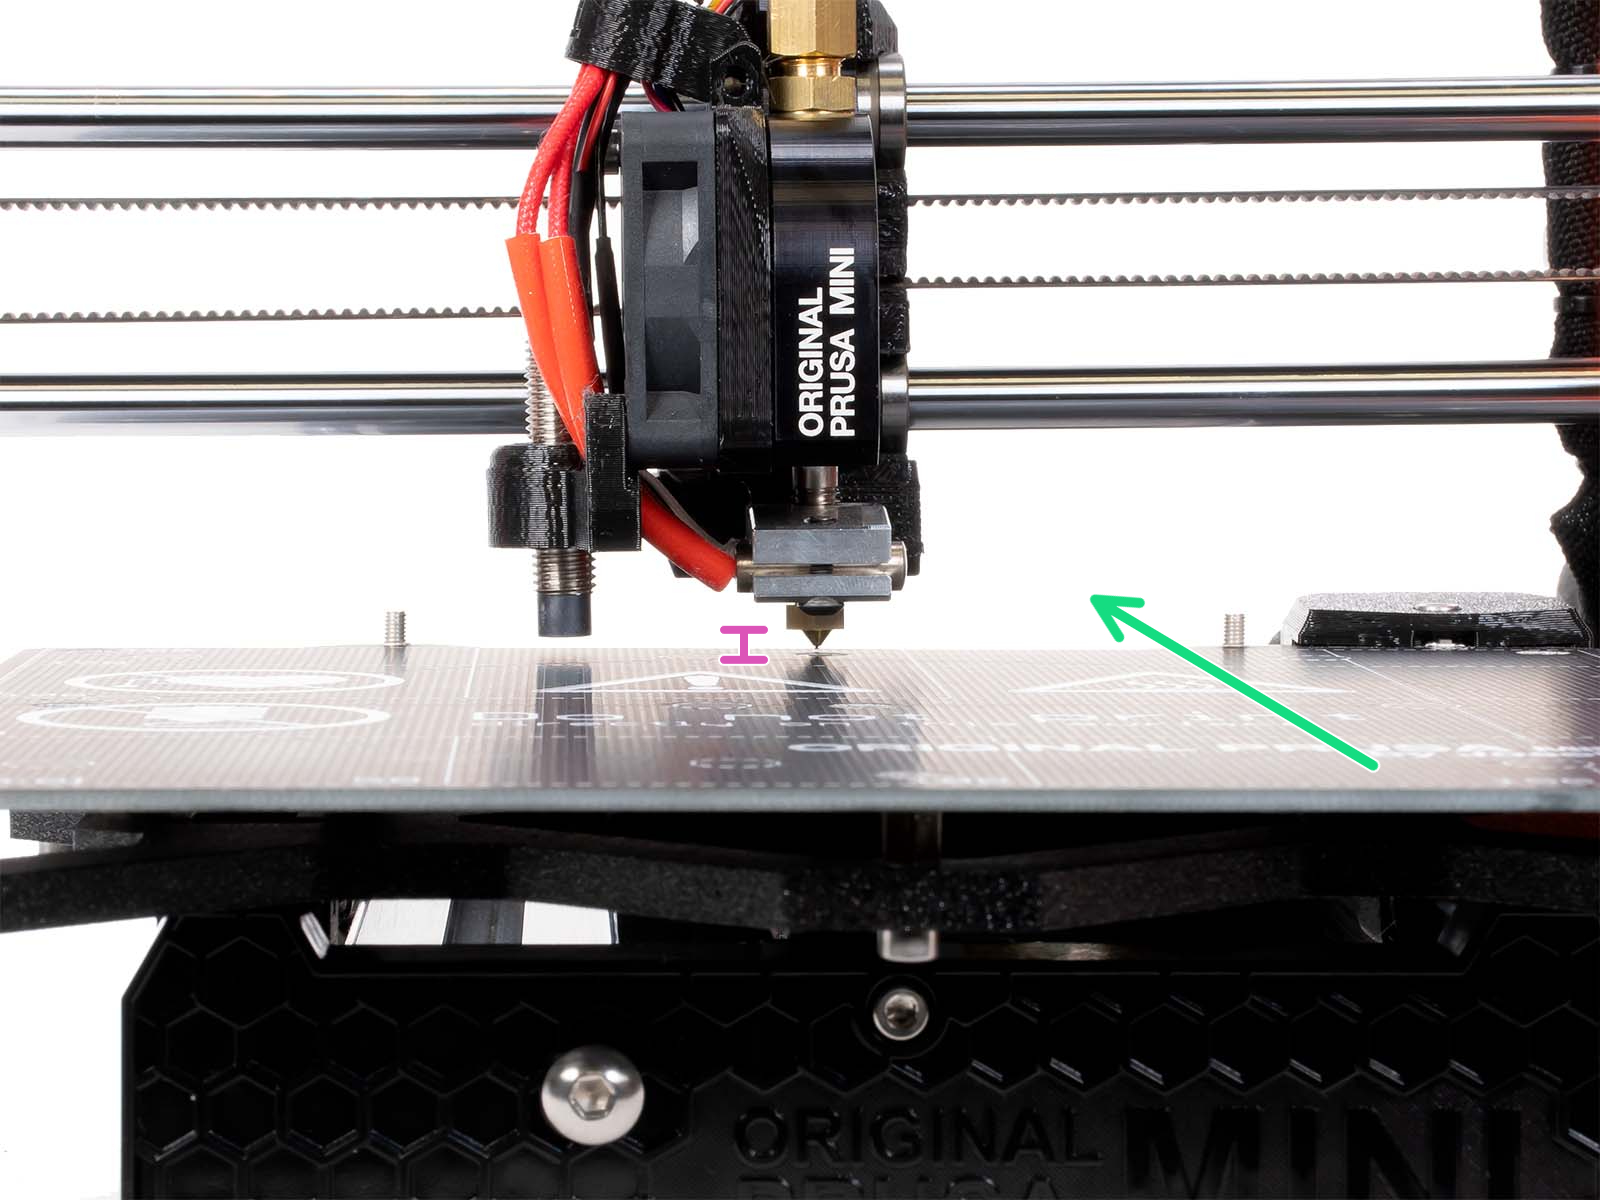
                  2. Obróć pręt gwintowany osi Z ręką, aby zbliżyć dyszę do stołu (~1 mm) - tak, aby prawie go dotykała (purpurowy znacznik).
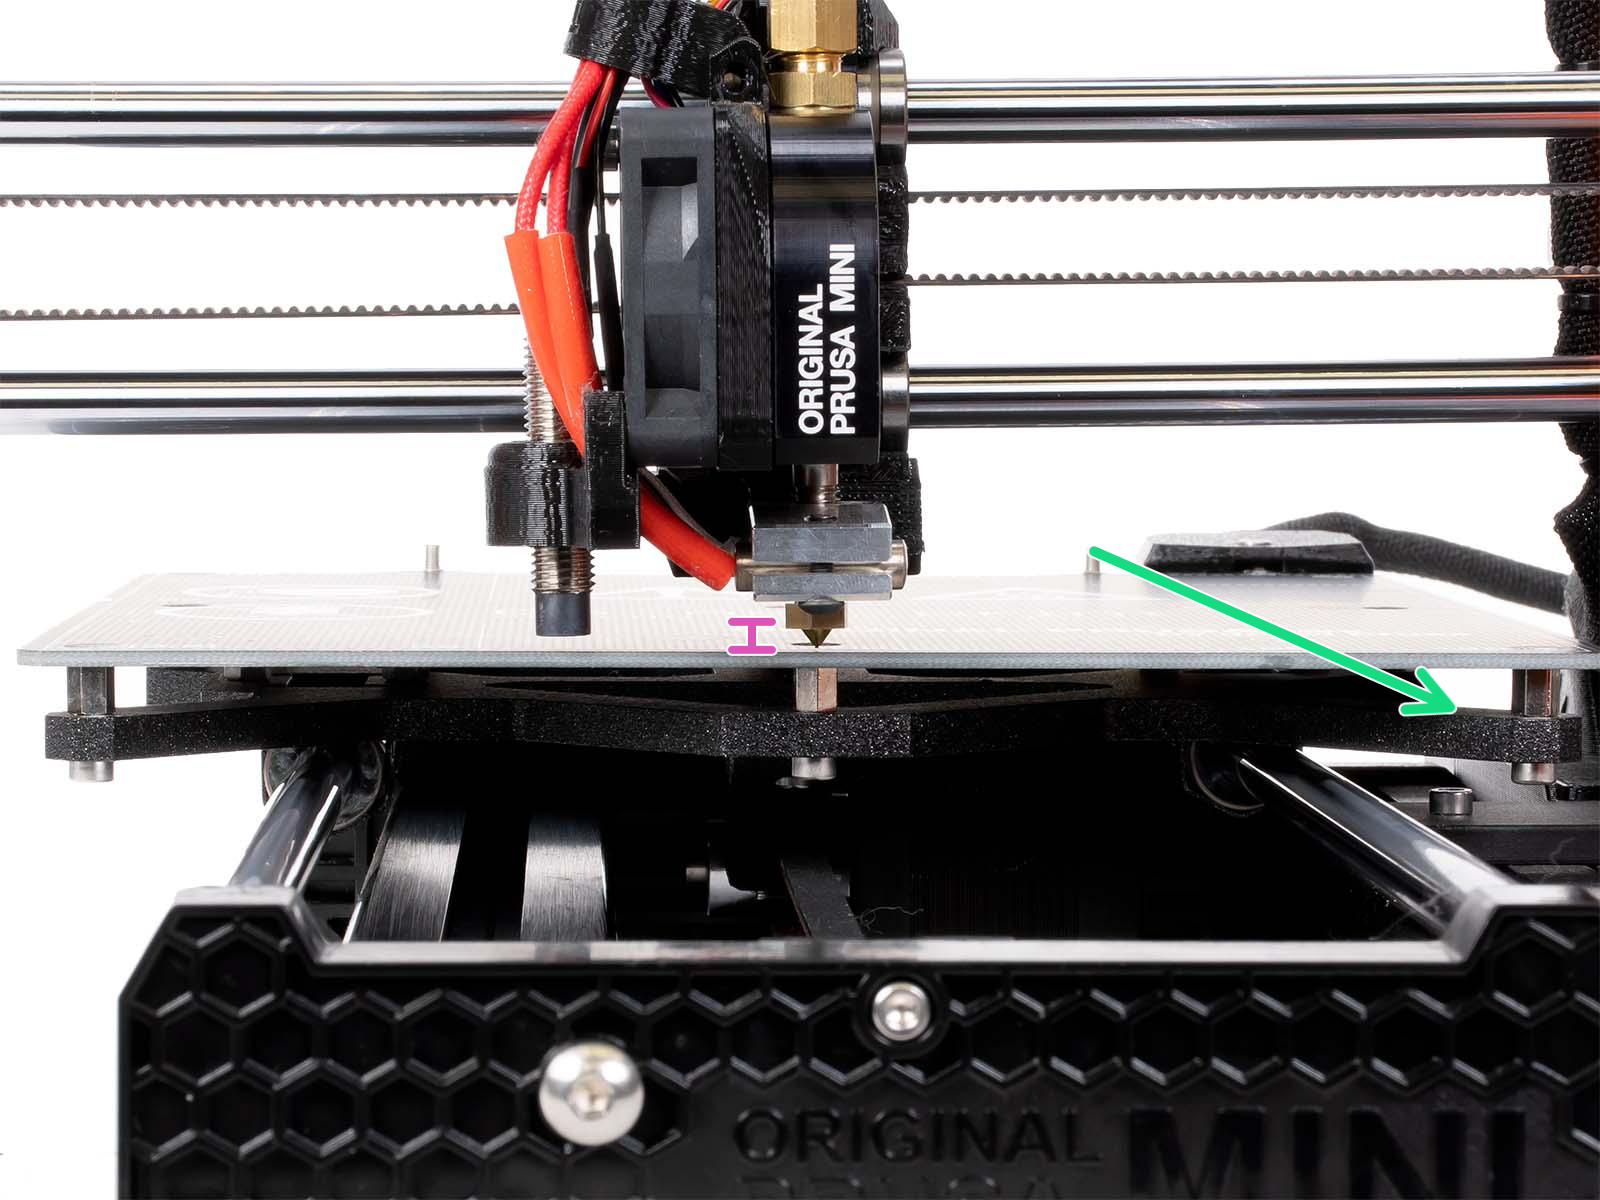
                  1. Przyglądając się odległości między dyszą a stołem, przesuń stół od jednego krańca do drugiego (zielone strzałki) i sprawdź, czy występują jakiekolwiek odchyłki. Upewnij się, że nie naciskasz na stół podczas jego przesuwania!
                  Zachowaj ostrożność, aby nie przysunąć dyszy zbyt blisko stołu. Może porysować powierzchnię stołu podczas jego przesuwania.

                  Osie YZ

                  Na tym etapie sprawdzimy oś Y (oś stołu) w relacji do osi Z, upewnimy się, że pręty liniowe osi X są równoległe do siebie i prostopadłe do osi Z, powodując, że dysza będzie ustawiona idealnie w osi pionowej.

                  1. Przy wyłączonych silnikach, przesuń głowicę do prawej strony osi X.
                  2. Przesuń stół do przodu.
                  3. Przejdź do menu LCD: Ustawienia → Ruch osi → Ruch Z i obracaj pokrętło w lewo, aż głowica/wózek osi X znajdzie się w okolicach 100-150 mm nad stołem.
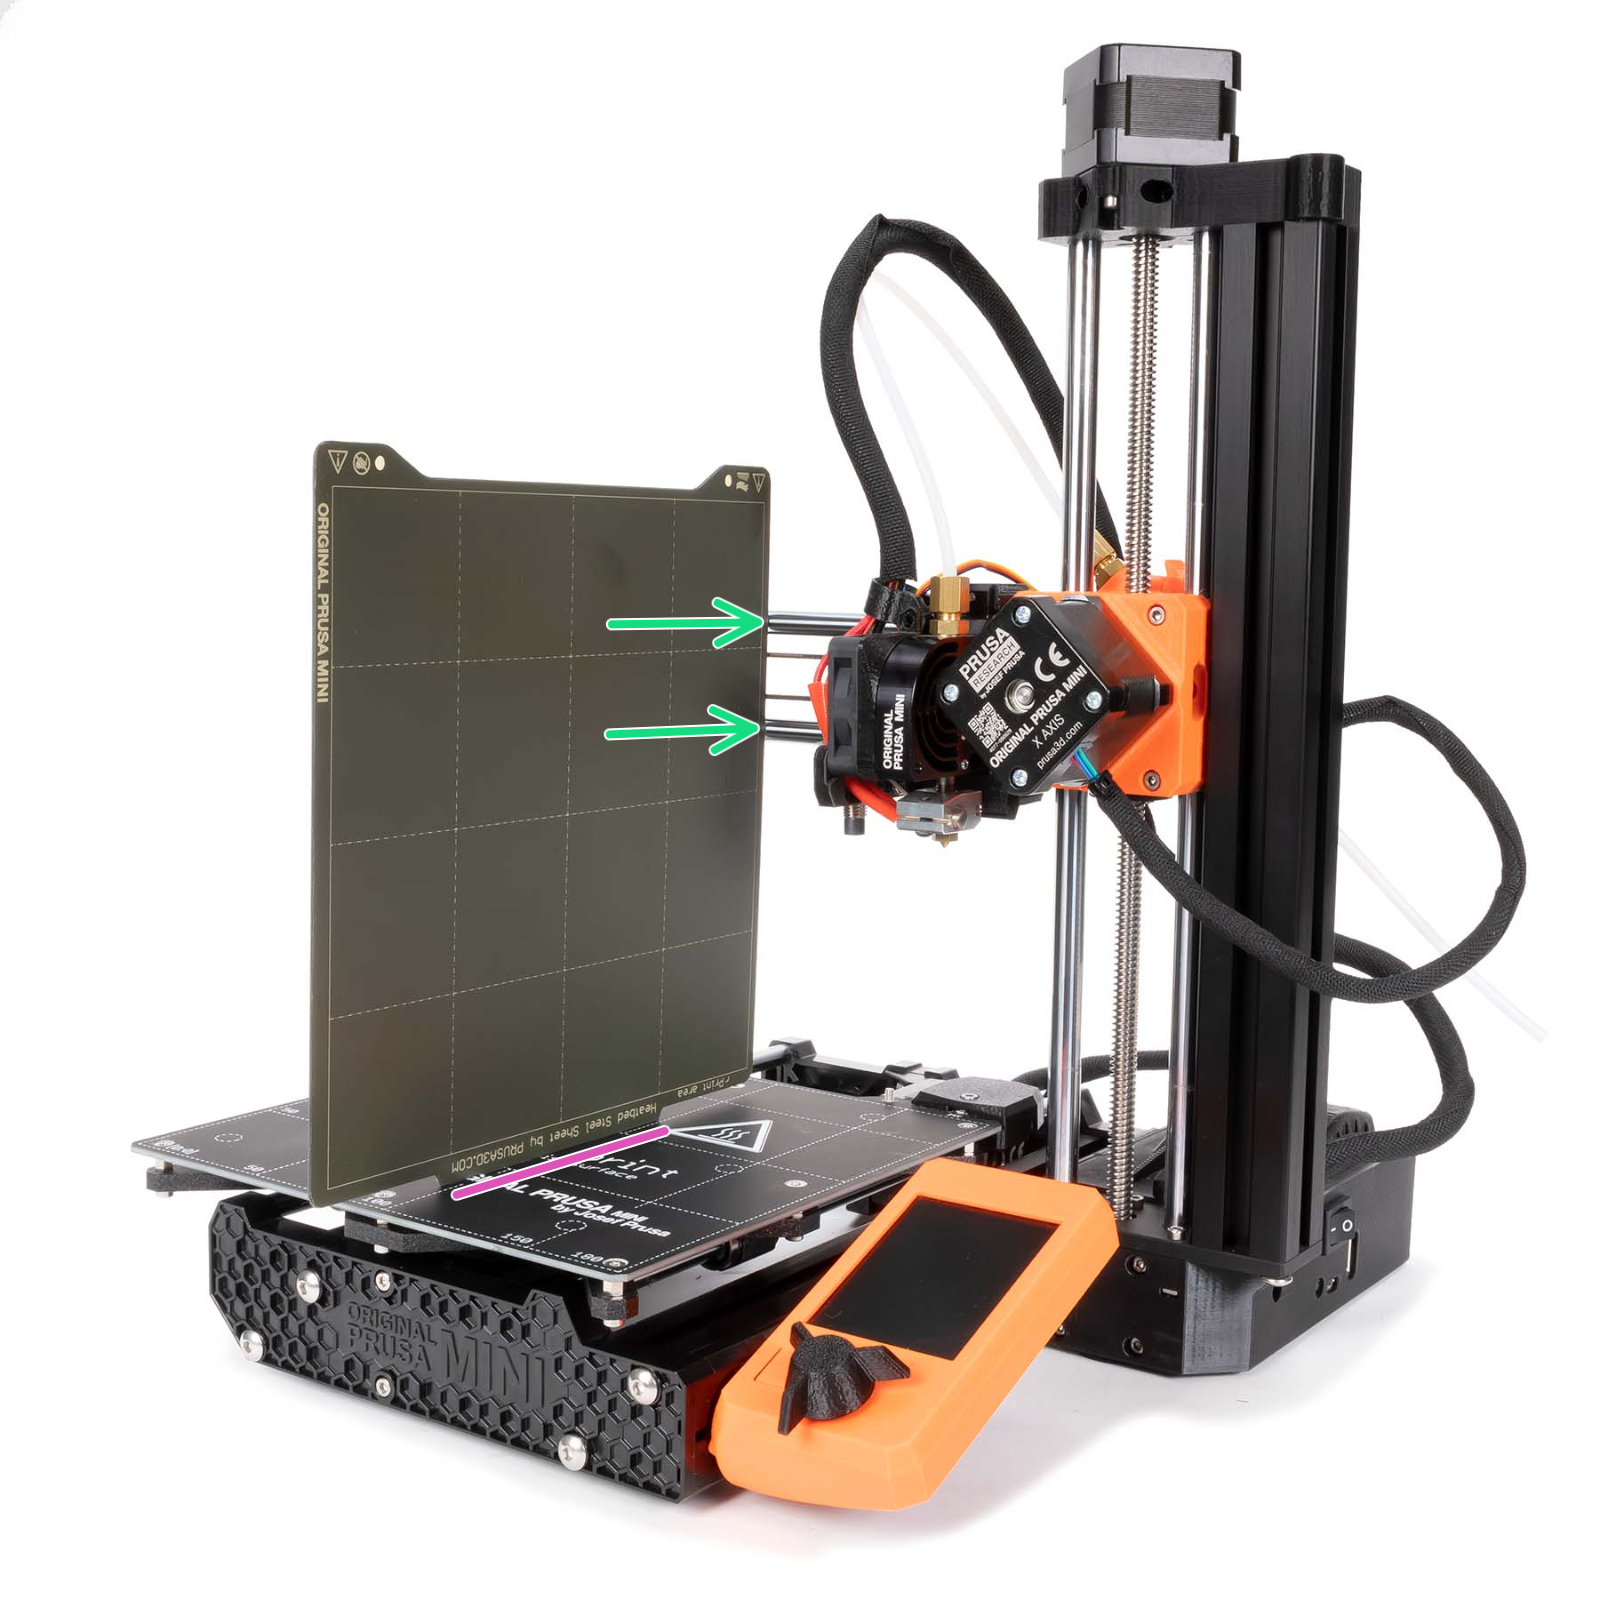
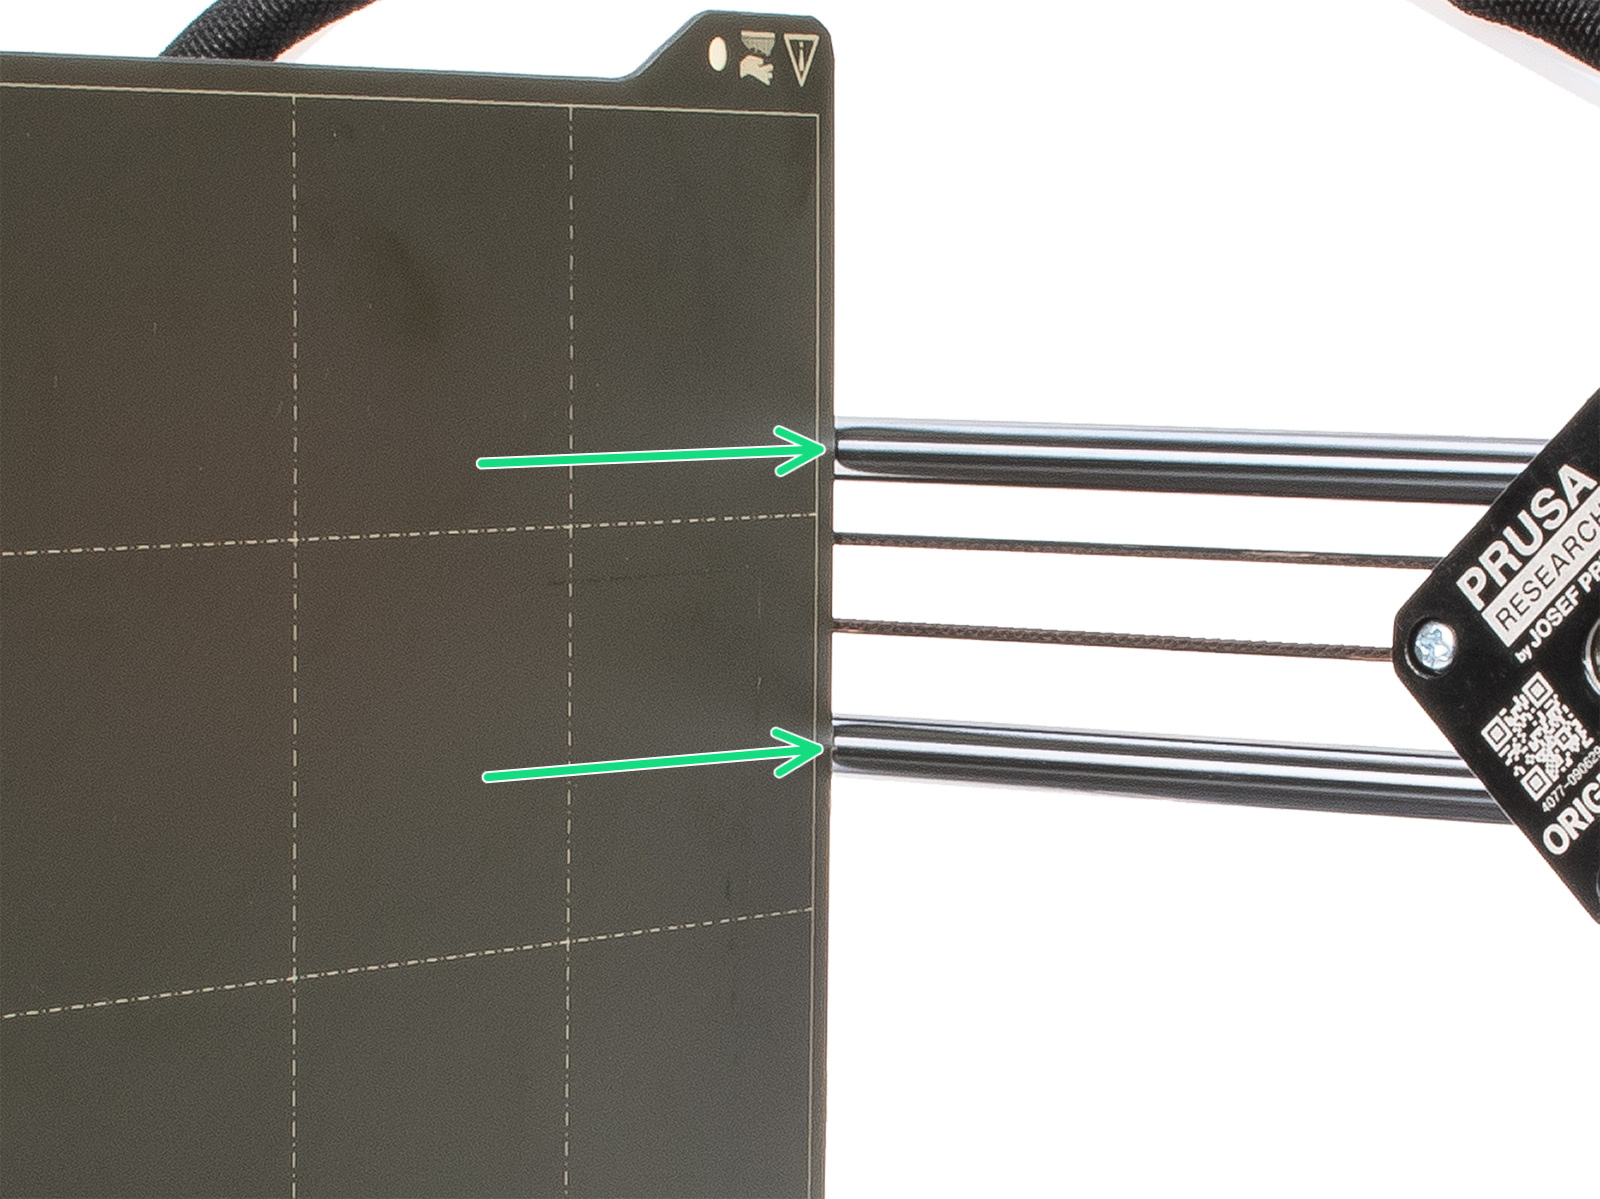
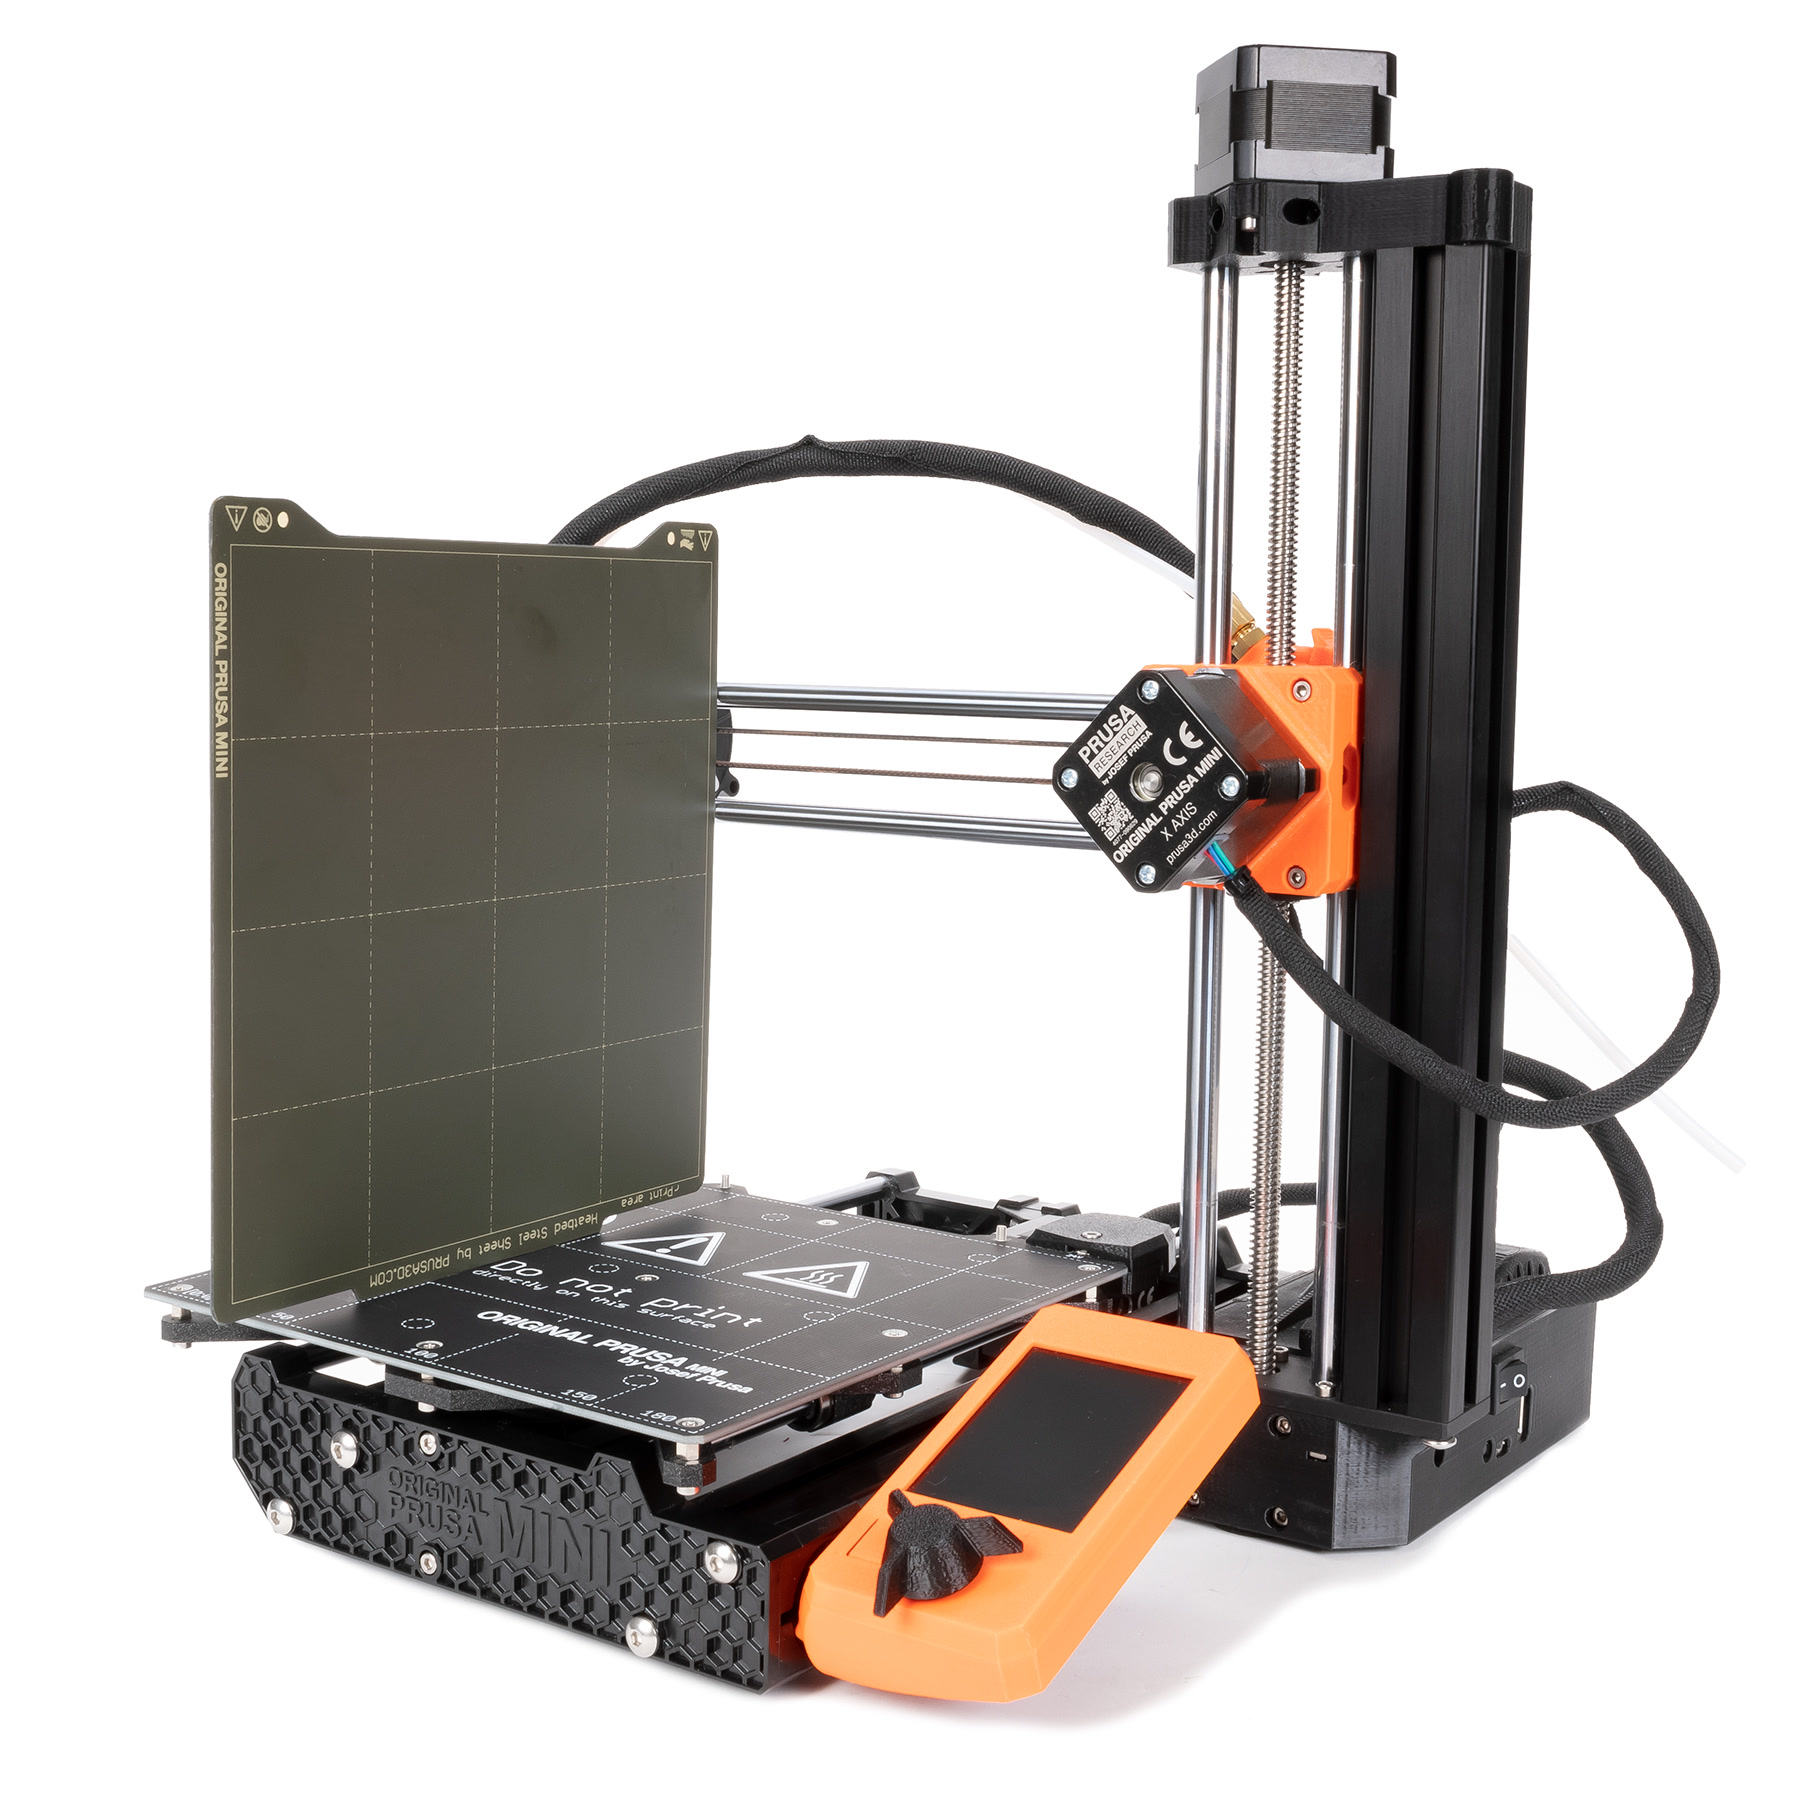
                  4. Oprzyj stalową płytę na stole, tak aby tylne wcięcie było skierowane do dołu. Obydwa pręty osi X powinny równo dotykać krawędzi płyty po jej przysunięciu.

                  1. Jeśli nie dotykają krawędzi płyty równo, ostrożnie skręć końcówkę osi X [X-end] w odpowiednim kierunku. Do przekręcenia końcówki konieczne może być poluzowanie dwóch śrub umieszczonych w osi prętów liniowych.
                  1. Przejdź do Ustawienia → Wyłącz silniki i przesuń głowicę do lewej strony osi X.
                  2. Potwierdź to samo jeszcze dwa razy - z płytą ustawioną na przerywanej linii oznaczonej "50" oraz "150".

                  Osie XZ

                  Na tym etapie upewnimy się, że dysza znajduje się w takim samym położeniu względem płaszczyzny stołu na całej długości osi X. Przy nieprawidłowym ustawieniu, Kalibracja pierwszej warstwy (MINI/MINI+) nie będzie mieć równej grubości na całej długości osi, więc w pewnych obszarach będzie bardziej ściśnięta (bardziej spłaszczona), niż w innych.

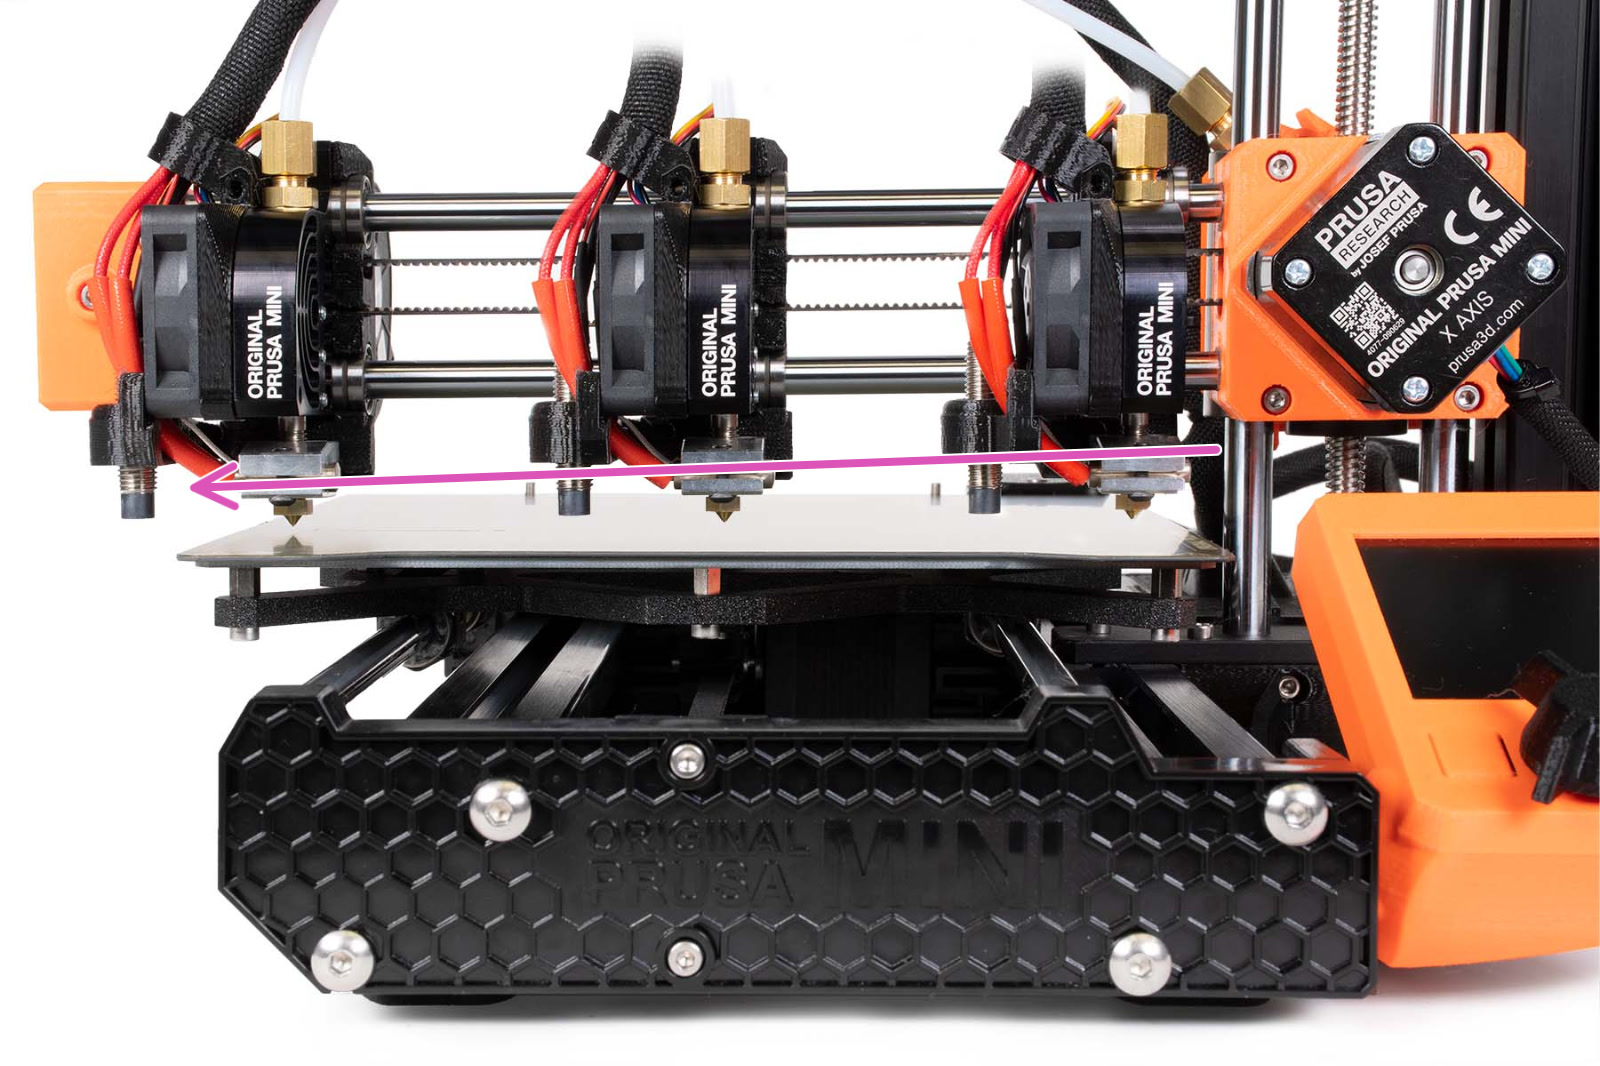
                  1. Zbazuj osie drukarki (menu LCD → Kalibracja → Auto bazowanie), co spowoduje przesunięcie głowicy do prawej strony osi X, blisko stołu (ilustracja z lewej). Zwróć uwagę na odległość końcówki dyszy od stołu (purpurowy znacznik, ilustracja z lewej).
                  2. Wyłącz silniki krokowe: restartując drukarkę przyciskiem obok ekranu LCD lub z menu LCD Ustawienia → Wyłącz silniki.
                  NIE WYŁĄCZAJ drukarki. Szybki ruch komponentów drukarki w którejkolwiek osi może spowodować uszkodzenie sterowników TMC.
                  1. Przesuń głowicę do lewej strony i sprawdź, czy odległość się zmienia. Końcówka dyszy powinna znajdować się w takiej samej odległości od stołu na całej długości osi X.
                  Użycie podkładki/papieru/cienkiego kartonu może ułatwić ocenę odległości dyszy od stołu.

                  Drukarka z przekoszeniem osi XZ na lewo.

                  Korekcja osi XZ

                  Skorygujemy skos przez przestawienie profilu osi Y. Będzie do tego potrzebny klucz imbusowy 3 mm.

                  1. Wybazuj osie drukarki (menu LCD → Kalibracja → Auto bazowanie).
                  2. Wyłącz silniki krokowe: restartując drukarkę przyciskiem obok ekranu LCD lub z menu LCD Ustawienia → Wyłącz silniki.
                  NIE WYŁĄCZAJ drukarki. Szybki ruch komponentów drukarki w którejkolwiek osi może spowodować uszkodzenie sterowników TMC.
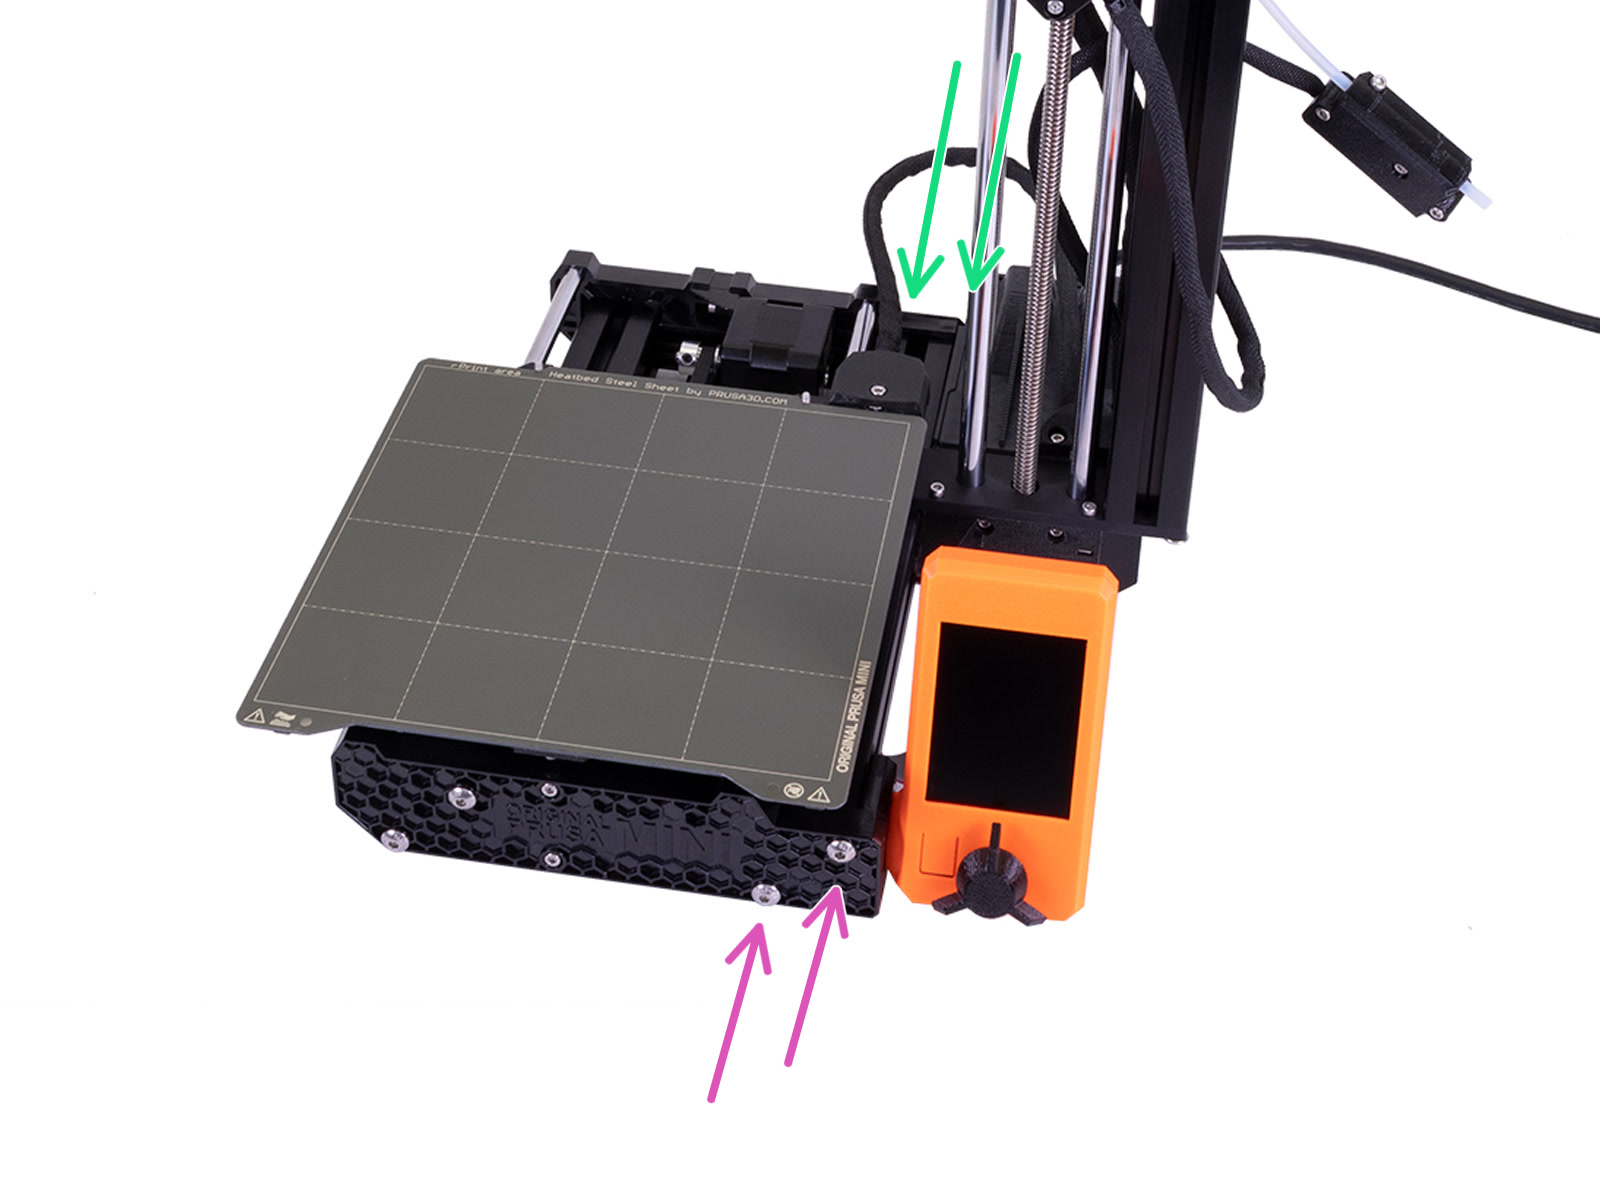
                  1. Używając klucza imbusowego 3 mm, poluzuj po dwie śruby bliżej osi Z, na przedniej i tylnej płycie osi Y (purpurowe i zielone strzałki). Nie wykręcaj śrub całkowicie, tylko poluzuj je o około 1/4 obrotu.

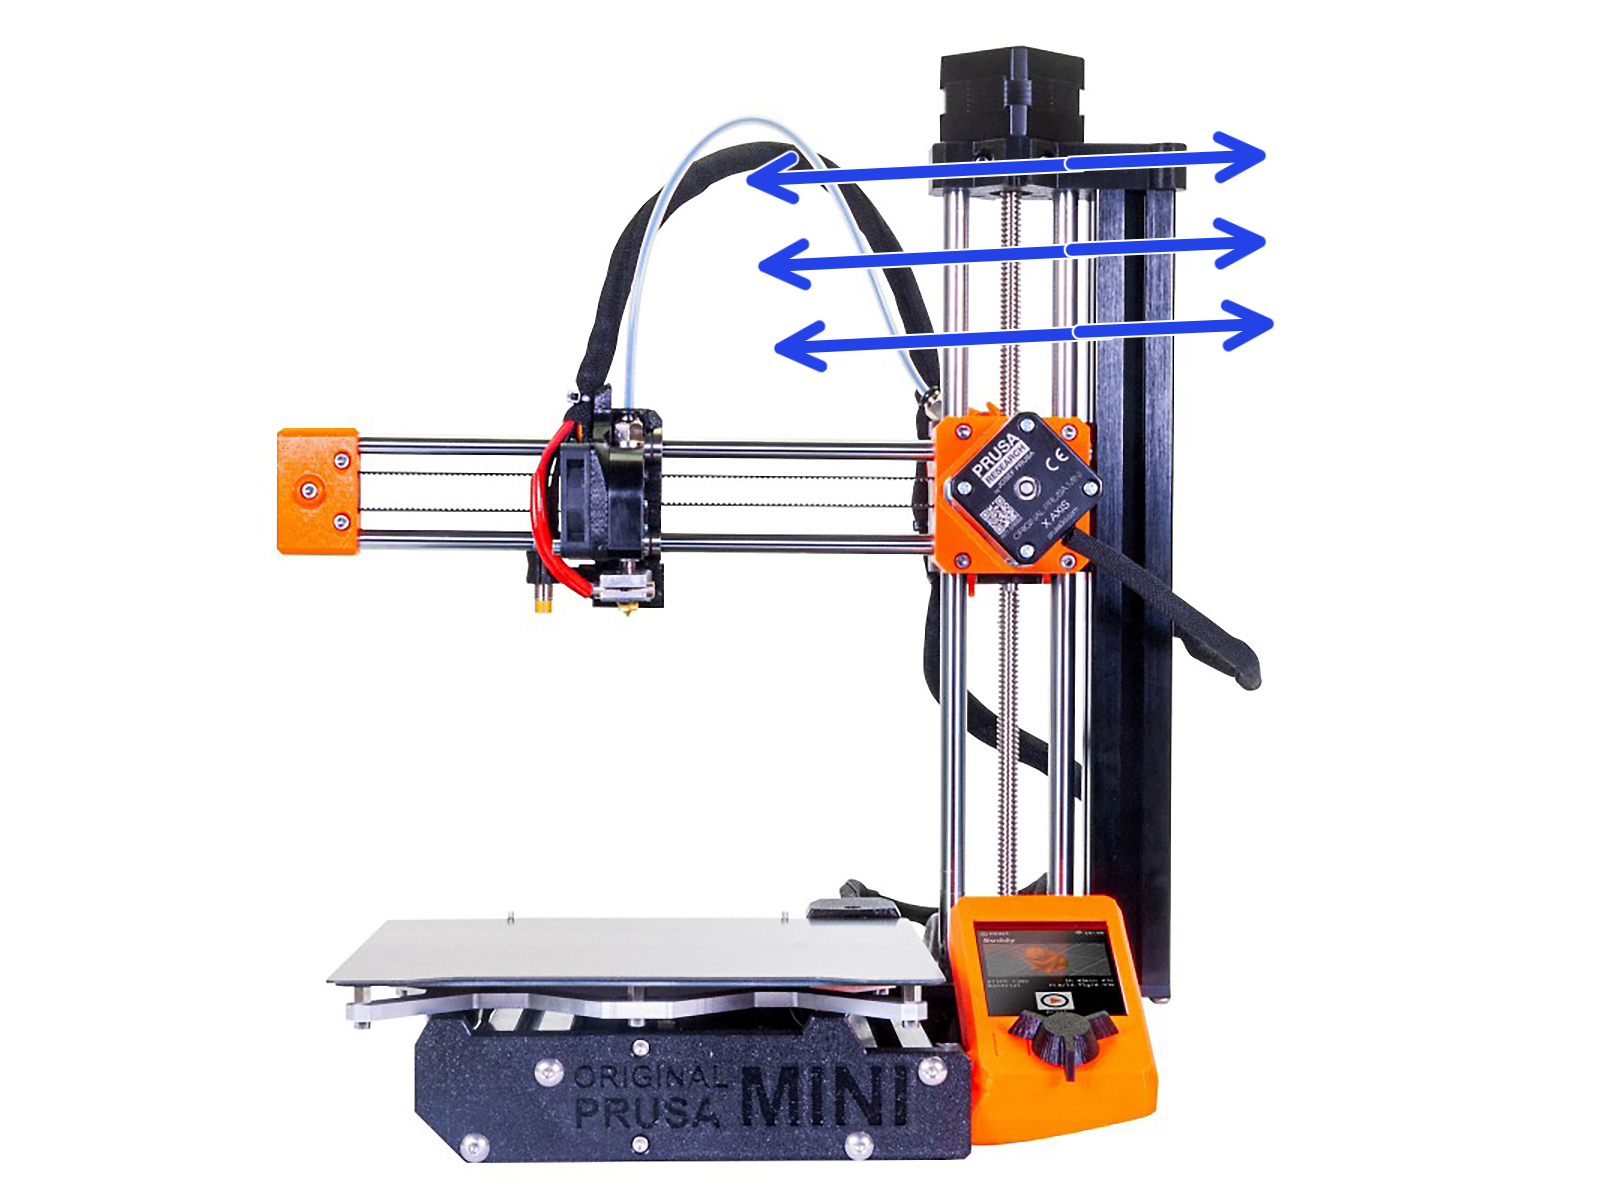
                  1. Ostrożnie dociśnij/stuknij kolumnę osi Z w kierunku stołu lub w kierunku przeciwnym (niebieskie strzałki), w zależności od kierunku skosu. Użycie zbyt dużej siły może spowodować uszkodzenie drukarki.

                  1. Przesuń głowicę wzdłuż stołu, aby upewnić się, że końcówka dyszy znajduje się w takiej samej odległości od stołu na całej długości osi X (zielona strzałka).

                  Drukarka po korekcji, bez skosu.

                  1. Jeśli rezultat Cię satysfakcjonuje, dokręć 4 śruby na przedniej/tylnej płycie, które zostały poluzowane w kroku 3.
                  Po zakończeniu tej procedury konieczne jest uruchomienie kalibracji pierwszej warstwy przed rozpoczęciem drukowania!

                  Dokładne ustawienie osi XZ

                  Przy bardzo małych odchyłkach (0,5-1 mm), ustawienie przy użyciu wyżej opisanej metody może być trudne. Użyj metody opisanej dalej do dokładnej kalibracji, ale ważne jest, aby dwie końcowe śruby nie różniły się głębokością o więcej niż 0,5-1 mm.

                  Przestawienie w dół

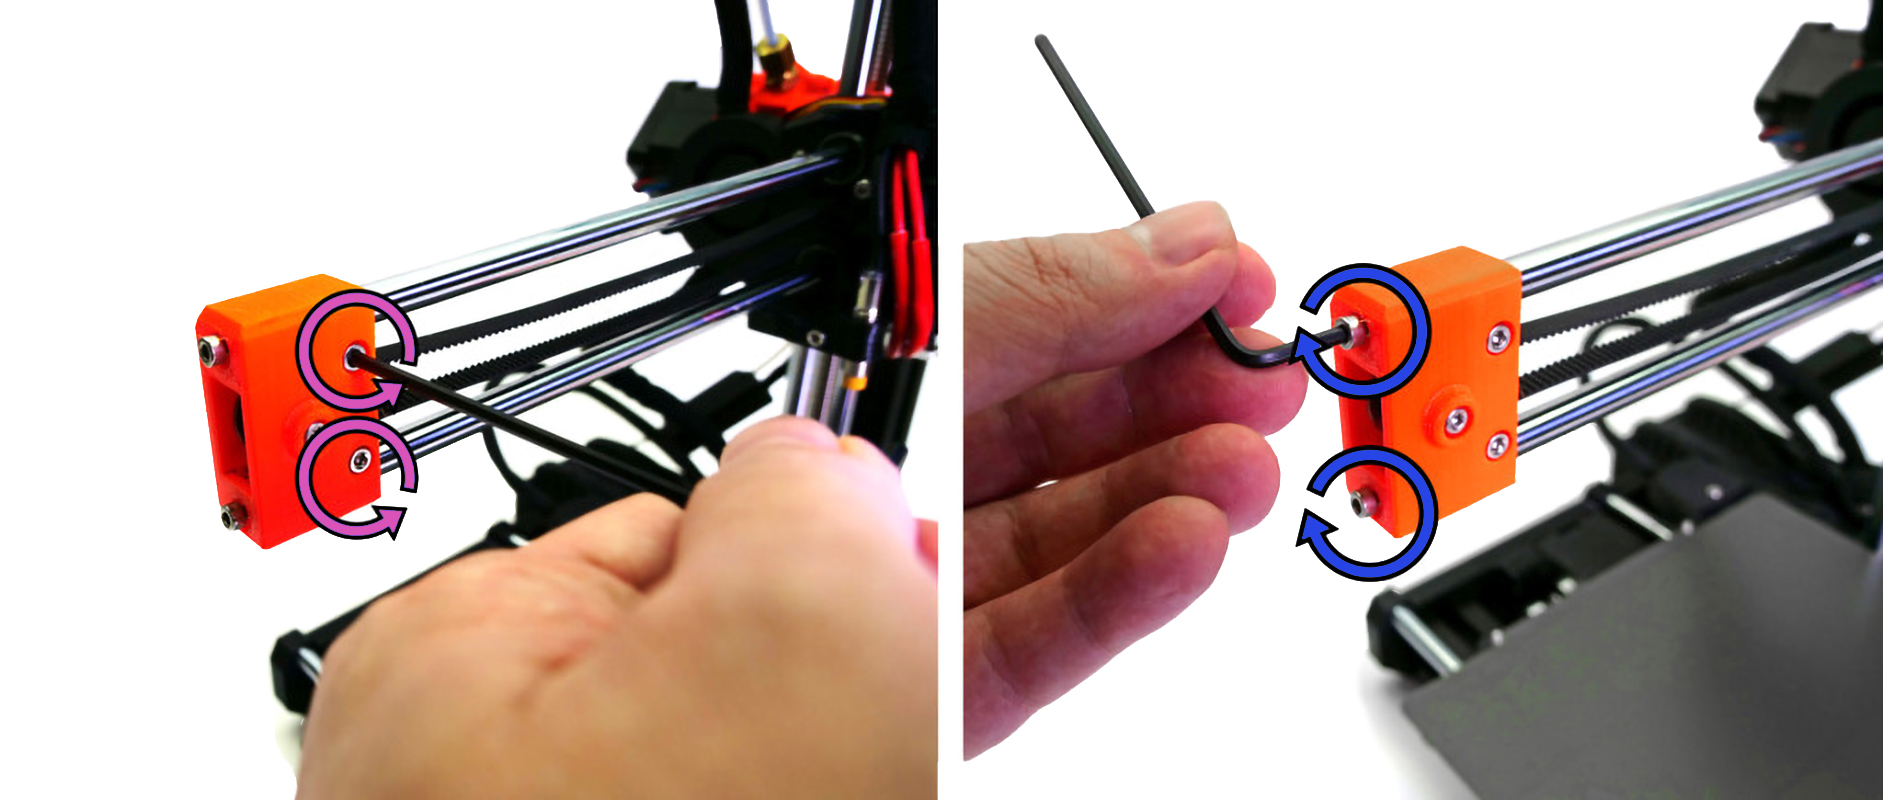
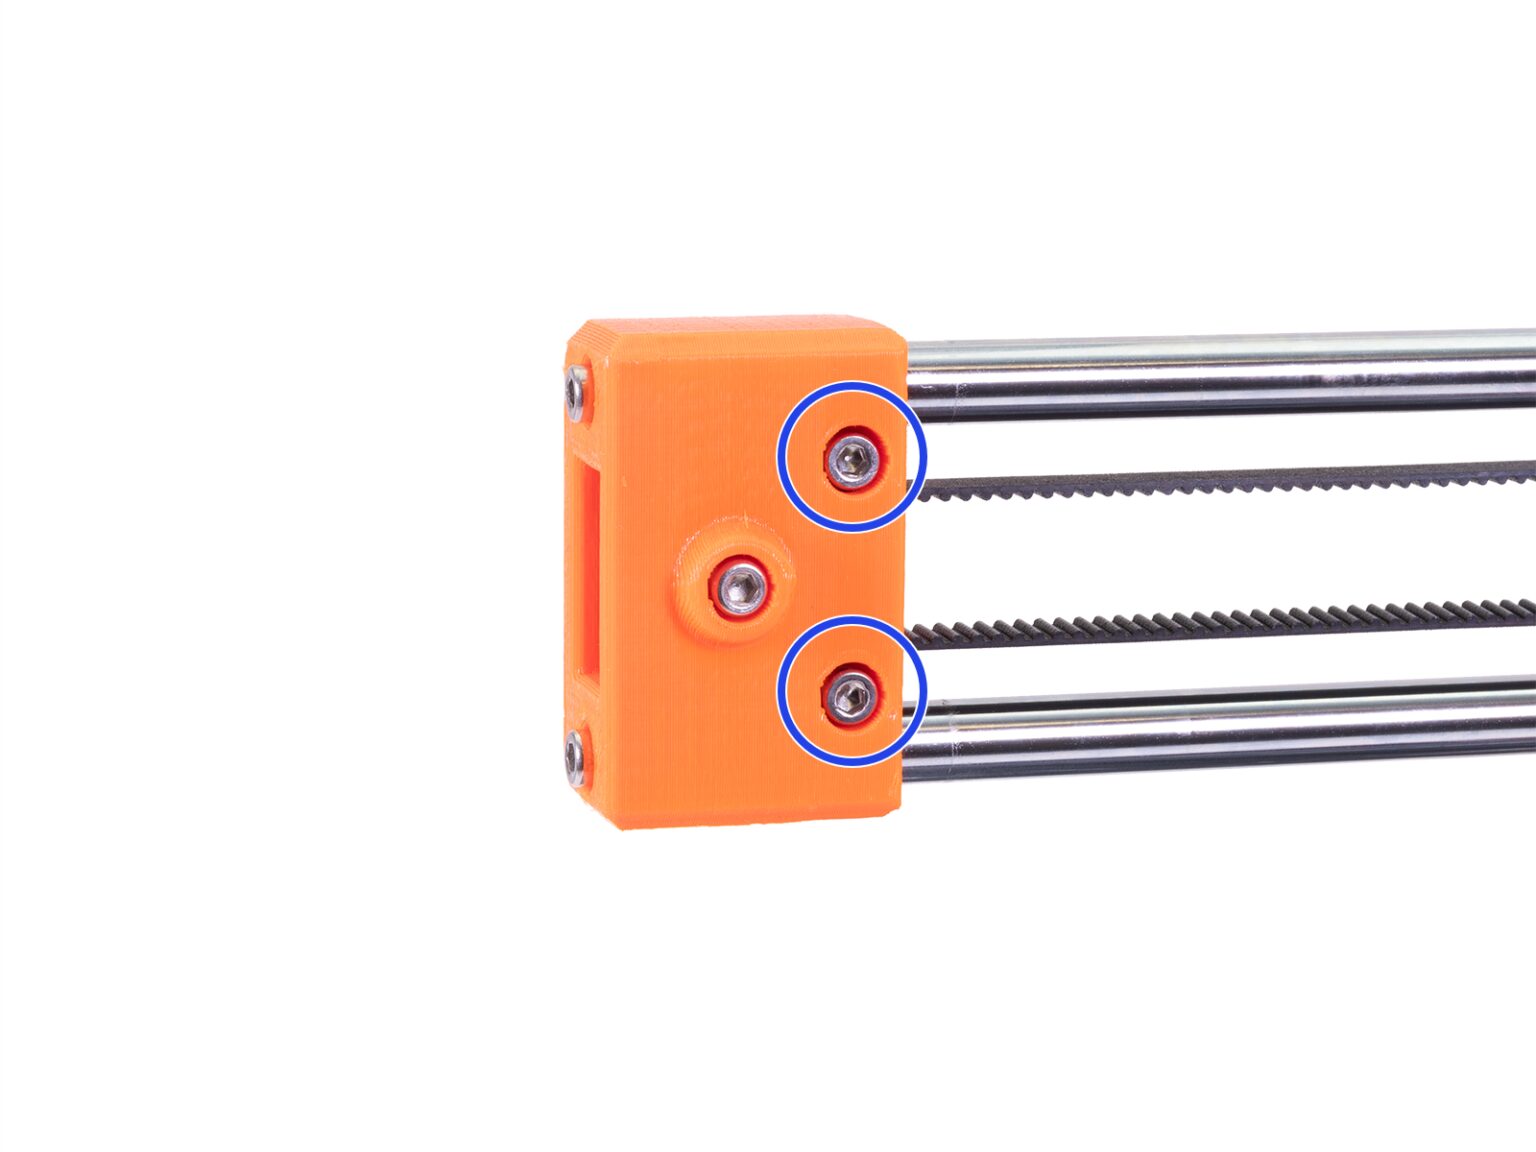
                  1. Poluzuj dwie śruby widoczne z przodu drukarki (purpurowe strzałki).
                  2. Dokręć górną śrubę na końcówce (górna niebieska strzałka). Spowoduje to obniżenie ramienia osi X, korygując skos.
                  3. Zamocuj końcówkę osi X ponownie, dokręcając śruby.
                  Około pół do jednego obrotu zazwyczaj wystarczy, ale zależy to od konkretnego przypadku. Dokręcenie śruby zbyt mocno może spowodować uszkodzenie części plastikowej.

                  Przestawienie w górę

                  1. Poluzuj dwie śruby widoczne z przodu drukarki (purpurowe strzałki).
                  2. Dokręć dolną śrubę na końcówce (dolna niebieska strzałka). Spowoduje to podniesienie ramienia osi X, korygując skos.
                  3. Zamocuj końcówkę osi X ponownie, dokręcając śruby.

                  Naprężenie paska osi X może się zmienić w trakcie tych korekcji. Regulacja drugiej śruby w przeciwnym kierunku może przywrócić poprzednie naprężenie. Jeśli wymaga to korekty, przejdź do: Naciągnięcie pasków (MINI/MINI+).
                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • Rozwiązywanie problemów
                    • Rozwiązywanie problemów z drukarką
                      • Potwór Spaghetti
                      • Blob na ekstruderze
                      • Odgłosy dochodzące z ekstrudera
                      • Wentylator wydruku nie obraca się
                      • Zatkana dysza/hotend (MINI/MINI+)
                      • Błąd grzania stołu #12201 (MINI)
                      • Test czujnika M.I.N.D.A./SuperPINDA (MINI/MINI+)
                      • Błąd grzania głowicy #12202 (MINI)
                      • Thermal runaway - stół #12203 (MINI)
                      • Thermal runaway - głowica #12204 (MINI)
                      • Błąd Maxtemp - stół #12205 (MINI)
                      • Błąd Maxtemp - głowica #12206 (MINI)
                      • Błąd Mintemp - stół #12207 (MINI)
                      • Błąd Mintemp - głowica #12208 (MINI)
                      • Ustawienie kątów w MINI
                      • Reset ustawień fabrycznych (MINI)
                      • Przepalony bezpiecznik (MINI)
                      • Rozwiązywanie problemów z czujnikiem filamentu IR (MINI/MINI+)
                      • Brak możliwości rozładowania filamentu (MINI/MINI+)
                      • Niezgodność temperatury hotendu #12210 (MINI/MINI+)
                      • Rozwiązywanie problemów z PrusaLink
                      • Błąd bazowania #12301 (MINI)
                      • Nie podłączono USB #12602 (MINI/MINI+)
                      • Brak pliku na USB #12604 (MINI/MINI+)
                      • Nieudana weryfikacja podpisu #12606 (MINI/MINI+)
                      • Nieudana weryfikacja hashu #12607 (MINI/MINI+)
                      • Nieobsługiwany rodzaj drukarki #12610 (MINI/MINI+)
                      • Nieobsługiwana wersja drukarki #12611 (MINI/MINI+)
                      • Błąd wymazywania pamięci flash #12605 (MINI/MINI+)
                      • Niezgodność temperatury stołu #12209 (MINI/MINI+)
                      • Brak FW w wewnętrznej pamięci flash #12612 (MINI/MINI+)
                      • Nieprawidłowy rozmiar FW na USB #12603 (MINI/MINI+)
                      • Błąd systemu plików #12613 (MINI/MINI+)
                      • Nieobsługiwana wersja BBF #12614 (MINI/MINI+)
                      • Splątany filament
                      • Zatrzymanie awaryjne #12510 (MINI)
                      • Rejestracja w Prusa Connect nie powiodła się
                      • Rejestracja w Prusa Connect nie powiodła się #12401 (MINI)
                      • Blue Screen of Death (BSOD) #31538 (CORE One) #35538 (CORE One L) #36538 (CORE One INDX) #26538 (MK4S) #13538 (MK4) #27538 (MK3.9S) #17538 (XL) #21538 (MK3.9) #28538 (MK3.5S) #23538 (MK3.5) #12538 (MINI)
                      • Błąd bazowania Y #12305 (MINI/MINI+)
                      • Błąd bazowania Y #12304 (MINI/MINI+)
                      • Rozwiązywanie problemów podczas montażu MINI/MINI+
                      • Firmware w wewnętrznej pamięci flash uszkodzony! #12608 (MINI)
                      • Karty SD i pamięci USB
                    • Diagnostyka
                    • Rozwiązywanie problemów z jakością druku
                    • Kody QR dla błędów
                    • Komunikaty błędów występujące podczas drukowania