Prusa
  • Acquista
    • Scopri di più
    • Tutte le offerte
    Stampanti 3D
    • CORE One+ (Gen2)
    • CORE One L+
    • XL+
    • MK4S
    • MINI+
    • HT90
    Materiali di consumo e merchandising
    • Prusament
    • Resina
    • Filamento Buddy
    • Merchandising
    • Accessori
  • ACQUISTA
    • Ultimi prodotti
    PER CATEGORIA
    • Stampanti 3D
    • Aggiornamenti
    • Materiali
    • Accessori
    • Ricambi
    • Corsi
    • Merch
    • Richiesta di informazioni commerciali e preventivo
    LINK RAPIDI
    • Informazioni sulla spedizione
    • Rimborsi e resi
    • Modalità di pagamento
    • Garanzia
    • IVA e dazi doganali
    • FAQ

    0 articolo nel carrelloarticoli nel carrello

    Il tuo carrello è vuoto

    Vai al carrelloAcquista stampanti 3D

    Il mio profilo

    Accedi per vedere ordini e articoli salvati

    Il mio profilo

    Accesso effettuato come

    • Ordini
    • Esci
  • STAMPA 3D
    • Esplora la stampa 3D
    PER PRINCIPIANTI
    • Stampa 3D 101
    • Tipi di stampanti (FDM/SLA)
    • Come scegliere una stampante 3D
    • Printables (modelli 3D)
    PER APPLICAZIONE
    • Prototipazione rapida
    • Produzione
    • Ingegneria
    • Ricerca
    • Arte e design
    APPROFONDISCI
    • Guida ai materiali
    • Corsi
    • Webinar
    • Casi di studio
    • Stampa 3D personalizzata
  • STAMPANTI 3D
    • Tutte le stampanti 3D
    per
    • Casa o garageAppassionati, inventori e stampa domestica
    • Negozio o ufficioProduzione interna per piccoli team
    • AziendeFlotte, sicurezza e scalabilità
    • Come scegliere una stampante 3D
    ACQUISTA E SFOGLIA
    • CORE One+
    • CORE One+ INDX
    • CORE One L+
    • CORE One L+ INDX
    • XL+
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    ALTRO DALLA STAMPA
    • Aggiornamenti
    • Ricambi
    • Critical infrastructure
    • Casi di studio
    • Signature Oak
    • Kit
  • MATERIALI
    • Tutti i materiali
    PER UTILIZZO
    • Uso quotidiano e design
    • Ingegneria funzionale
    • Compositi
    • Specialità professionali
    • Resine SLA
    Prusament
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    ALTRO SUI MATERIALI
    • Guida ai materiali
    • Produciamo i materiali internamente
    • Sostenibilità
    • Ordina sul negozio
  • SOFTWARE
    • Tutti i software
    PREPARA LA STAMPA
    • PrusaSlicer
    STAMPA E MONITORAGGIO
    • Prusa Connect
    • EasyPrint
    • App iOS e Android
    • Prusa Farm
    INIZIA
    • Scarica e installa
    • Knowledge base
    ALTRO SUL SOFTWARE
    • Printables (modelli 3D)
  • SUPPORTO
    • Esplora il supporto
    TROVA RISPOSTE
    • Knowledge base
    • Risoluzione dei problemi
    • Corsi
    • Webinar
    OTTIENI AIUTO
    • Contattaci
    • Livechat
    • Informazioni sulla spedizione
    • Garanzia
    • Rimborsi e resi
    • Ricambi
    • Riparazione in fabbrica
    Community
    • Forum
    • Reddit
    • Printables
  • TRUST CENTER
    • Panoramica Trust Center
    PER ARGOMENTO
    • GDPR
    • Certificati
    • Sicurezza
    • Conformità
    IMPEGNI
    • Rapporto di sostenibilità
    CONTATTACI
    • Contatta il team di sicurezza
  • AZIENDA
    • Informazioni su Prusa
    SCOPRI CHI SIAMO
    • La nostra storia
    • Come produciamo le stampanti
    • Open source
    • Brand e media kit
    NOTIZIE
    • Blog
    • Sala stampa
    • Eventi
    TRUST & PARTNERS
    • Sostenibilità
    • Rivenditori e distributori
    • Programma di affiliazione
    • Contatto
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Accesso effettuato come

    • Ordini
    • Indirizzo
    • Avvisi di disponibilità
    • I miei corsi
    • Abbonamento
    • Modifica account
    • Esci

Accedi per vedere ordini e articoli salvati

Accesso effettuato come
  • Ordini
  • Indirizzo
  • Avvisi di disponibilità
  • I miei corsi
  • Abbonamento
  • Modifica account
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Acquista

0 articolo nel carrelloarticoli nel carrello

Il tuo carrello è vuoto

Vai al carrelloAcquista stampanti 3D

Il mio profilo

Accedi per vedere ordini e articoli salvati

Il mio profilo

Accesso effettuato come

  • Ordini
  • Esci
ACQUISTA
  • Ultimi prodotti
PER CATEGORIA
  • Stampanti 3D
  • Aggiornamenti
  • Materiali
  • Accessori
  • Ricambi
  • Corsi
  • Merch
  • Richiesta di informazioni commerciali e preventivo
LINK RAPIDI
  • Informazioni sulla spedizione
  • Rimborsi e resi
  • Modalità di pagamento
  • Garanzia
  • IVA e dazi doganali
  • FAQ

Prodotti in evidenza

    Categorie popolari

      Ricerche di tendenza

        Articoli

          Blog

            Prodotti

              Categorie

                Ricerche suggerite

                  Ricerca in corso…
                  Nessun risultato
                  Qualcosa è andato storto.
                  ↑↓ Seleziona↵ ApriEsc Chiudi la ricerca
                  1. Supporto
                  2. Risoluzione dei problemi della stampante
                  3. Quadratura della MINI
                   

                  Contenuti

                  • Procedura
                  • Controlli iniziali
                  • Controllare ciascun asse
                  • Correzione assi XZ
                  • Messa a punto dell'asse XZ

                  Blog

                  • Il Black Friday 2026 di Prusa è arrivato! Approfitta delle migliori offerte dell’anno
                  • È arrivato l’Hotend HT da 400 °C! Inoltre: nuovi materiali e piastre per alte temperature per CORE One+/L+.
                  • Blender per la stampa 3D: guida in 5 minuti alla modifica dei file STL

                  Newsletter

                  Registrati e ricevi il nostro concentrato mensile di informazioni utili sui nuovi firmware, sulle nuove versioni di PrusaSlicer e consigli generici per i progetti stampati in 3D.

                  Facendo clic, si accetta di ricevere la nostra newsletter.

                  Questo sito è protetto da reCAPTCHA Enterprise e vengono applicati l'Informativa sulla Privacy e i Termini di servizio di Google.

                  Heavy Duty Keyboard Holder (No Supports)
                  E-shop
                  • Stampanti 3D
                  • Aggiornamenti Stampante
                  • Filamenti
                  • Accessori
                  • Merchandise Prusa
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modelli 3D
                  • Store
                  • Clubs
                  • Concorsi di Modellazione 3D
                  • Brands
                  Comunità
                  • Mappa Mondiale
                  • Forum
                  • Gruppi di utenti
                  • Eventi
                  Aiuto
                  • Aiuto Prusa
                  • Prusa Academy
                  • Calcolatrici di Stampa 3D
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Drivers e Software
                  Azienda
                  • Chi siamo
                  • Blog
                  • Rivenditori ufficiali Prusa
                  • Contattaci
                  • Certificato secondo le norme ISO 9001, ISO 14001 e ISO 45001.
                  • Termini e Condizioni Generali
                  • Termini e condizioni generali di utilizzo dei siti web PRUSA
                  • Informativa sulla privacy
                  • Informazioni sui cookie
                  • Politica sui reclami dei clienti
                  • Pagina di stato dei siti web
                  • Impostazioni Cookie
                  Prusa
                  • Termini e Condizioni Generali
                  • Termini e condizioni generali di utilizzo dei siti web PRUSA
                  • Informativa sulla privacy
                  • Informazioni sui cookie
                  • Politica sui reclami dei clienti
                  • Pagina di stato dei siti web
                  • Impostazioni Cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® E PRUSAMENT® sono marchi registrati di Prusa Development a.s. utilizzati da Prusa Research a.s. su licenza di Prusa Development a.s.

                  Quadratura della MINI

                  Rilevante per

                  MINI
                  MINI+
                  Articolo è anche disponibile nelle seguenti lingue
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

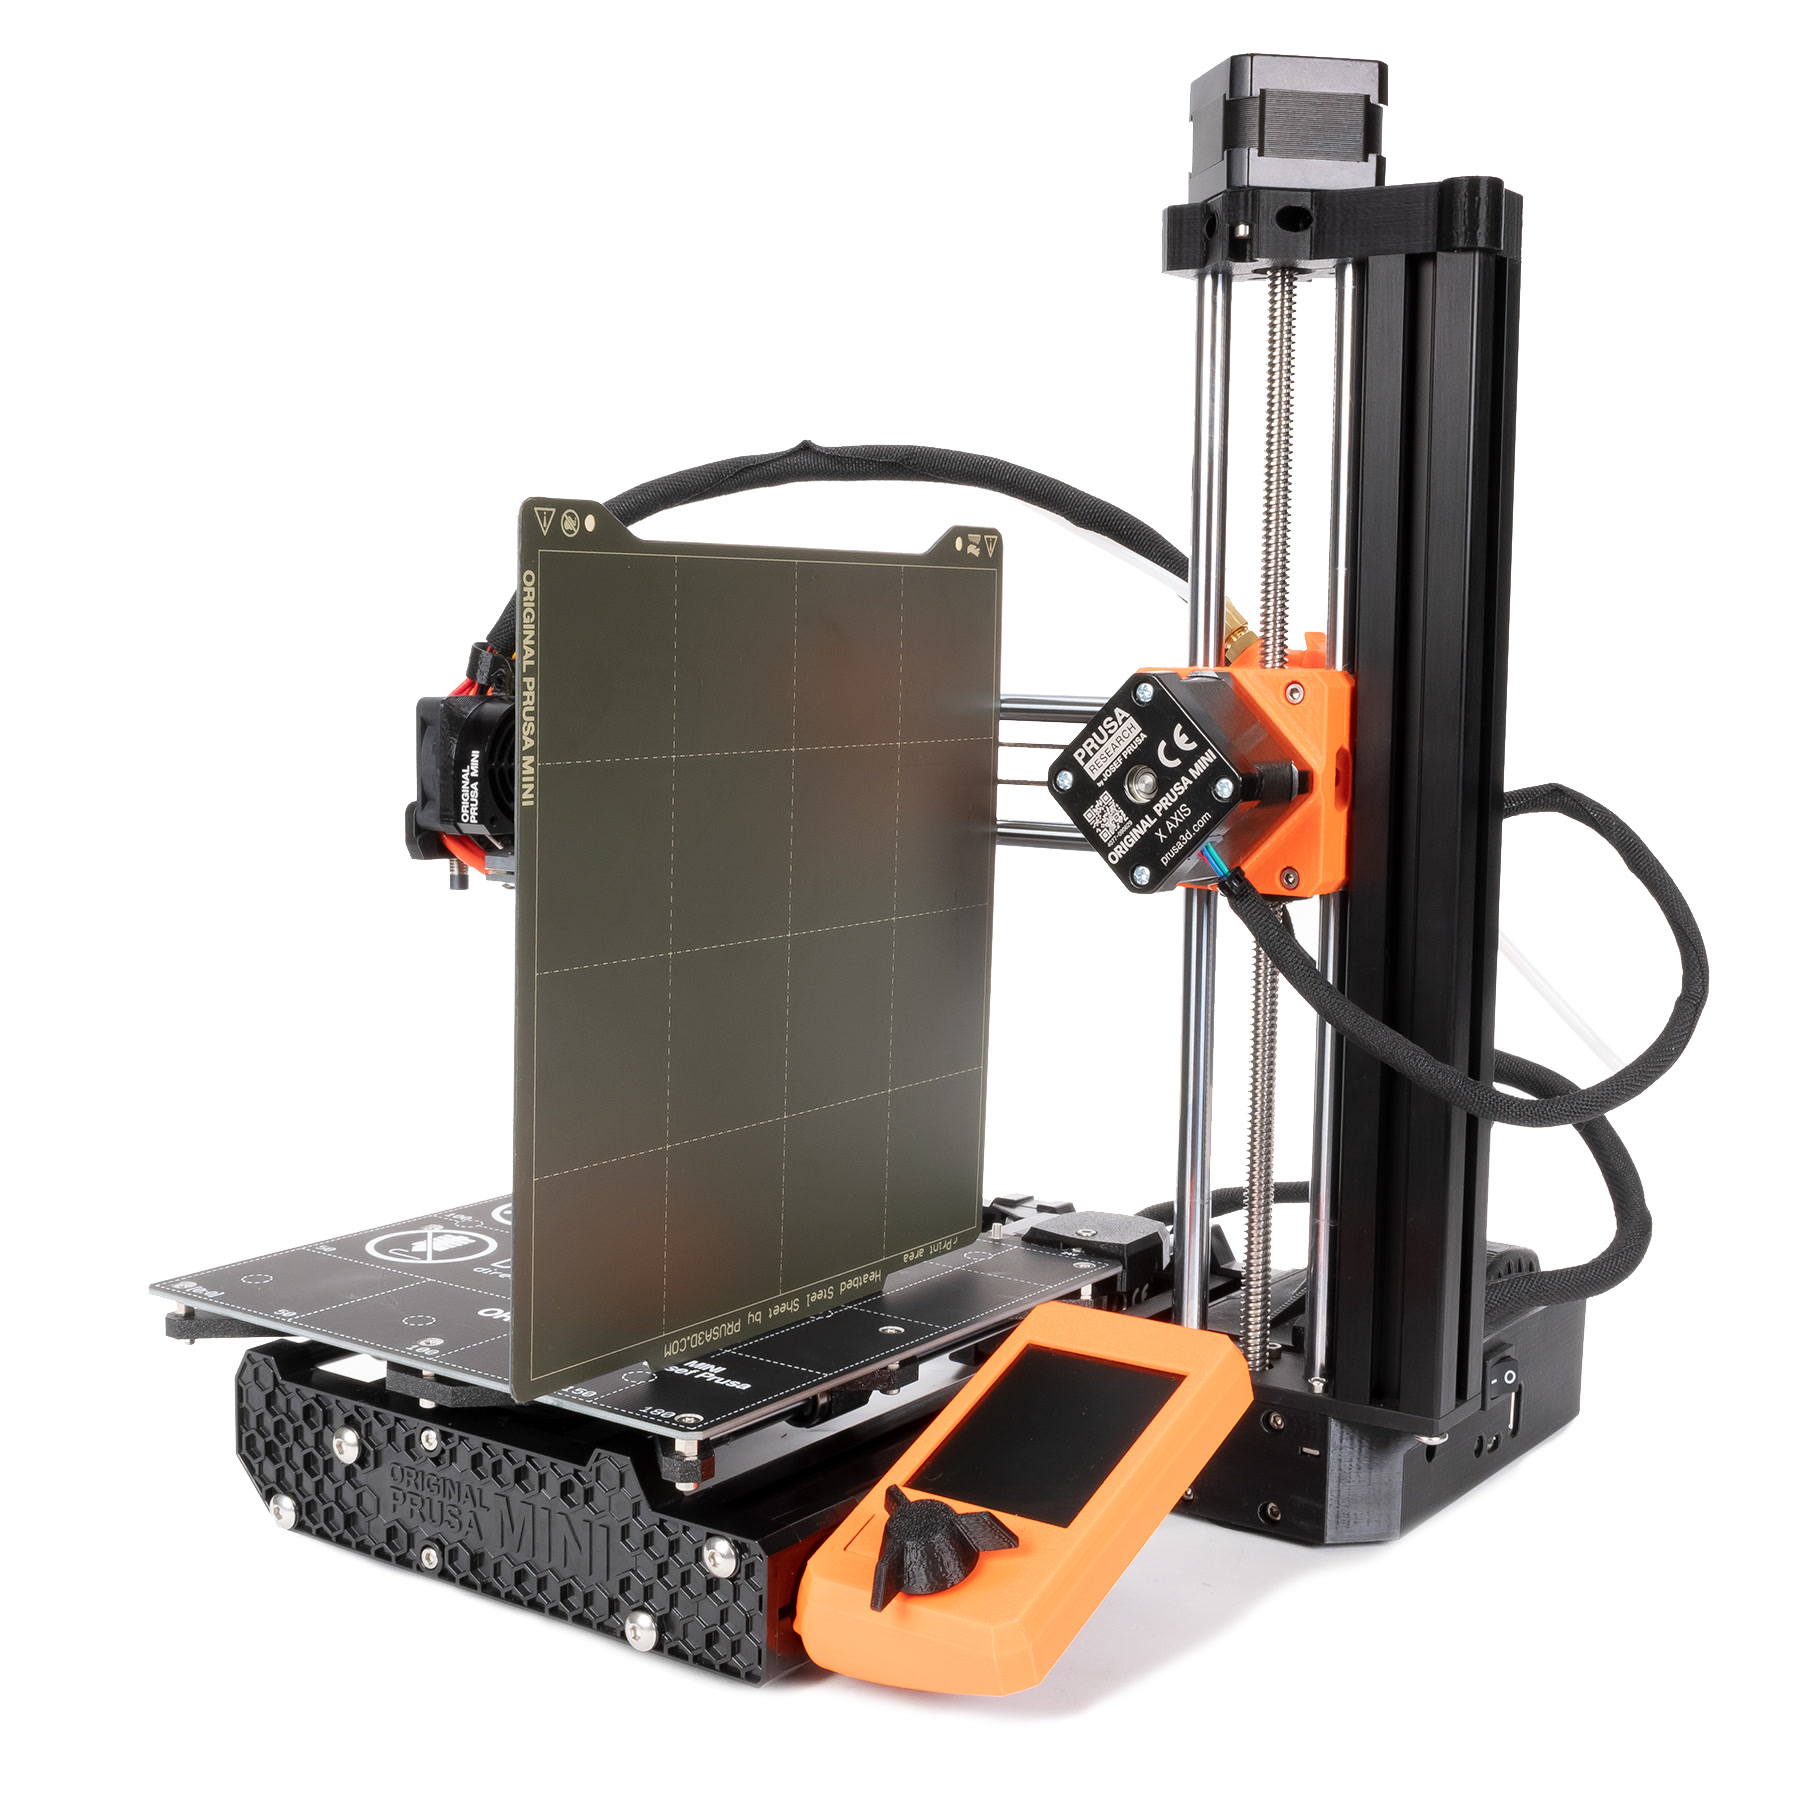
                  Durante il trasporto, l'assemblaggio o la manutenzione (come regolazione della tensione della cinghia) la stampante può disallinearsi leggermente, cioè un asse può non essere perpendicolare (angolo di 90 gradi) all'altro. Il firmware compensa alcune deviazioni, ma la cosa migliore è far quadrare l'hardware dall'inizio.

                  Questa procedura è SOLO per stampanti perfettamente funzionanti! Se hai qualche problema con l'auto-test o l'estrusione del filamento devi correggerlo prima di procedere. È fondamentale che la stampante sia assemblata secondo le nostre istruzioni. Particolarmente importante è l'allineamento del gruppo piano (asse Y) e della custodia buddy (asse XZ) e come sono uniti insieme.

                  Qui non useremo nessuno strumento speciale, solo le parti della stampante e i tuoi occhi. Non c'è bisogno di strumenti avanzati di ingegneria, come spessimetri o una squadra da macchinista. Tuttavia, l'ordine in cui si controlla e si fa qualsiasi regolazione è cruciale poiché si squadrerà la macchina su se stessa.

                  Procedura

                  Controlleremo l'altezza dell'ugello sopra il piano dopo l'homing in diverse posizioni degli assi X e Y sul piano. Faremo questo per un asse alla volta ed eseguiremo le correzioni necessarie tra ogni test. Non deviare dall'ordine delineato qui sotto.

                  Ispezioneremo e correggeremo la stampante nel seguente ordine:

                  1. Controlli iniziali
                  2. Asse Y
                  3. Assi YZ
                  4. Assi XZ

                  Controlli iniziali

                  Controlla quanto segue:

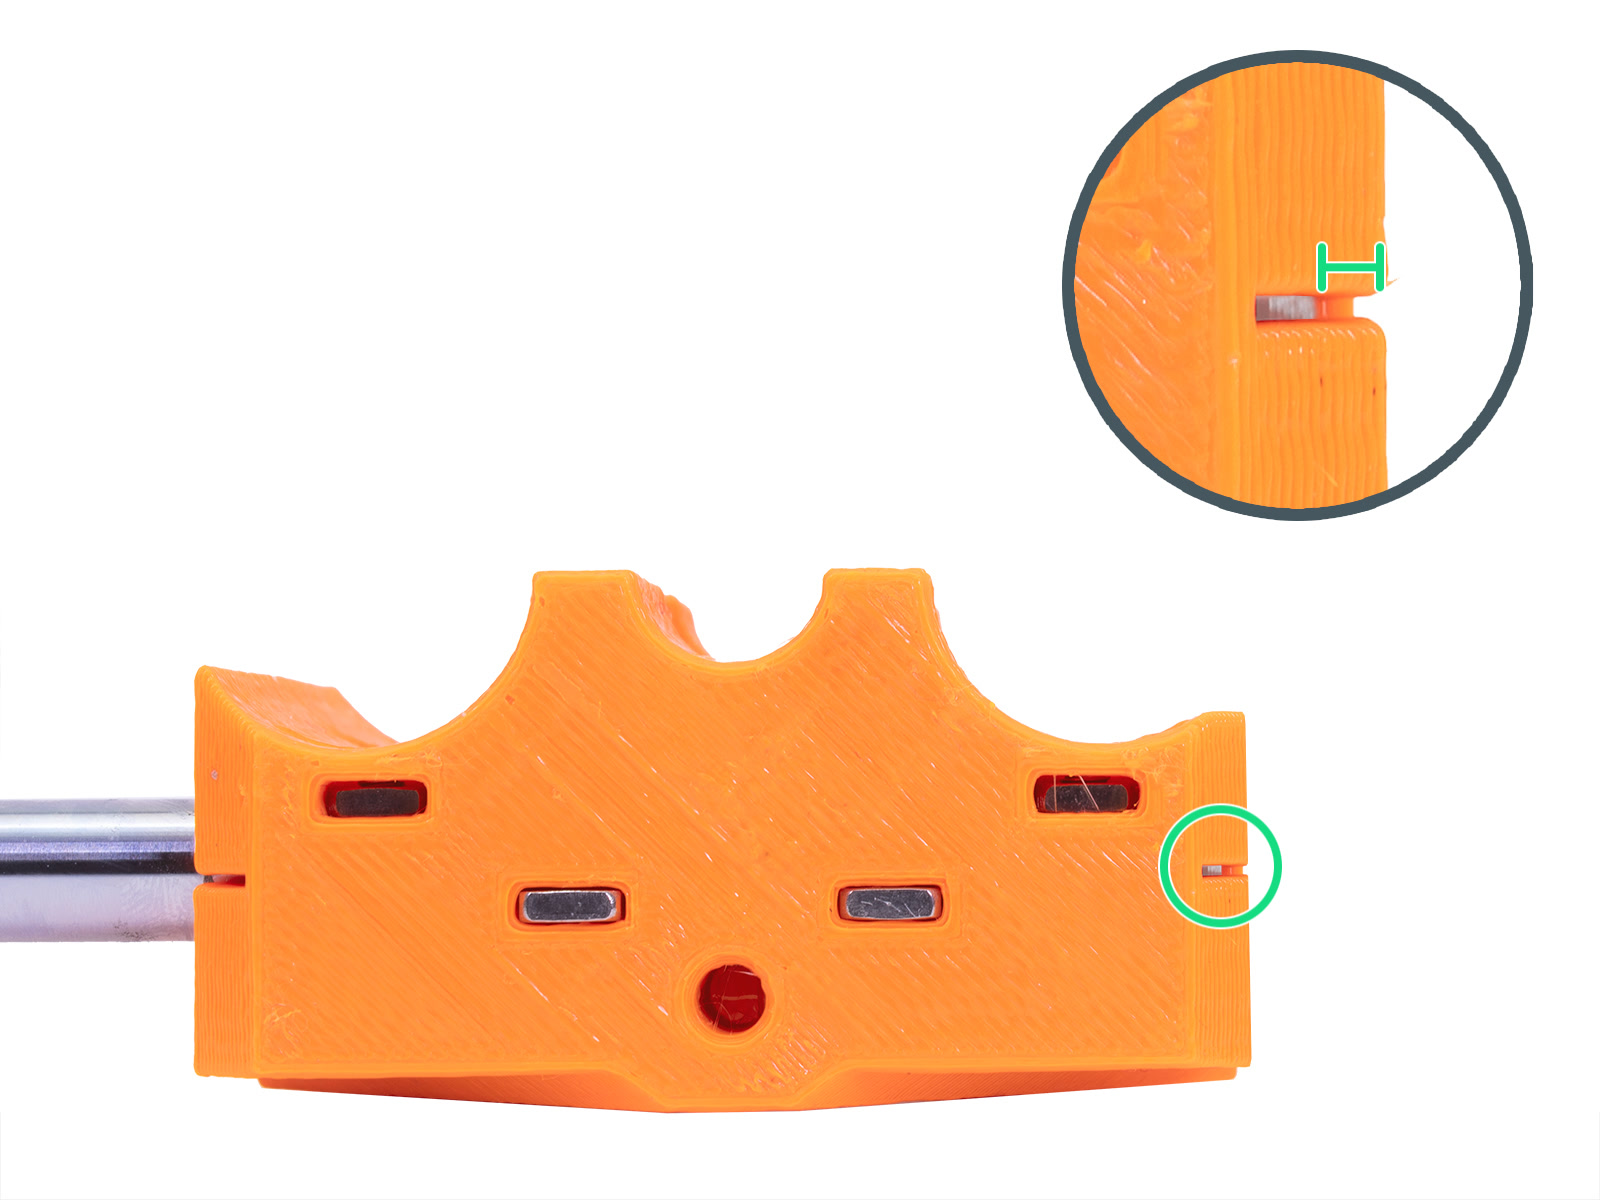
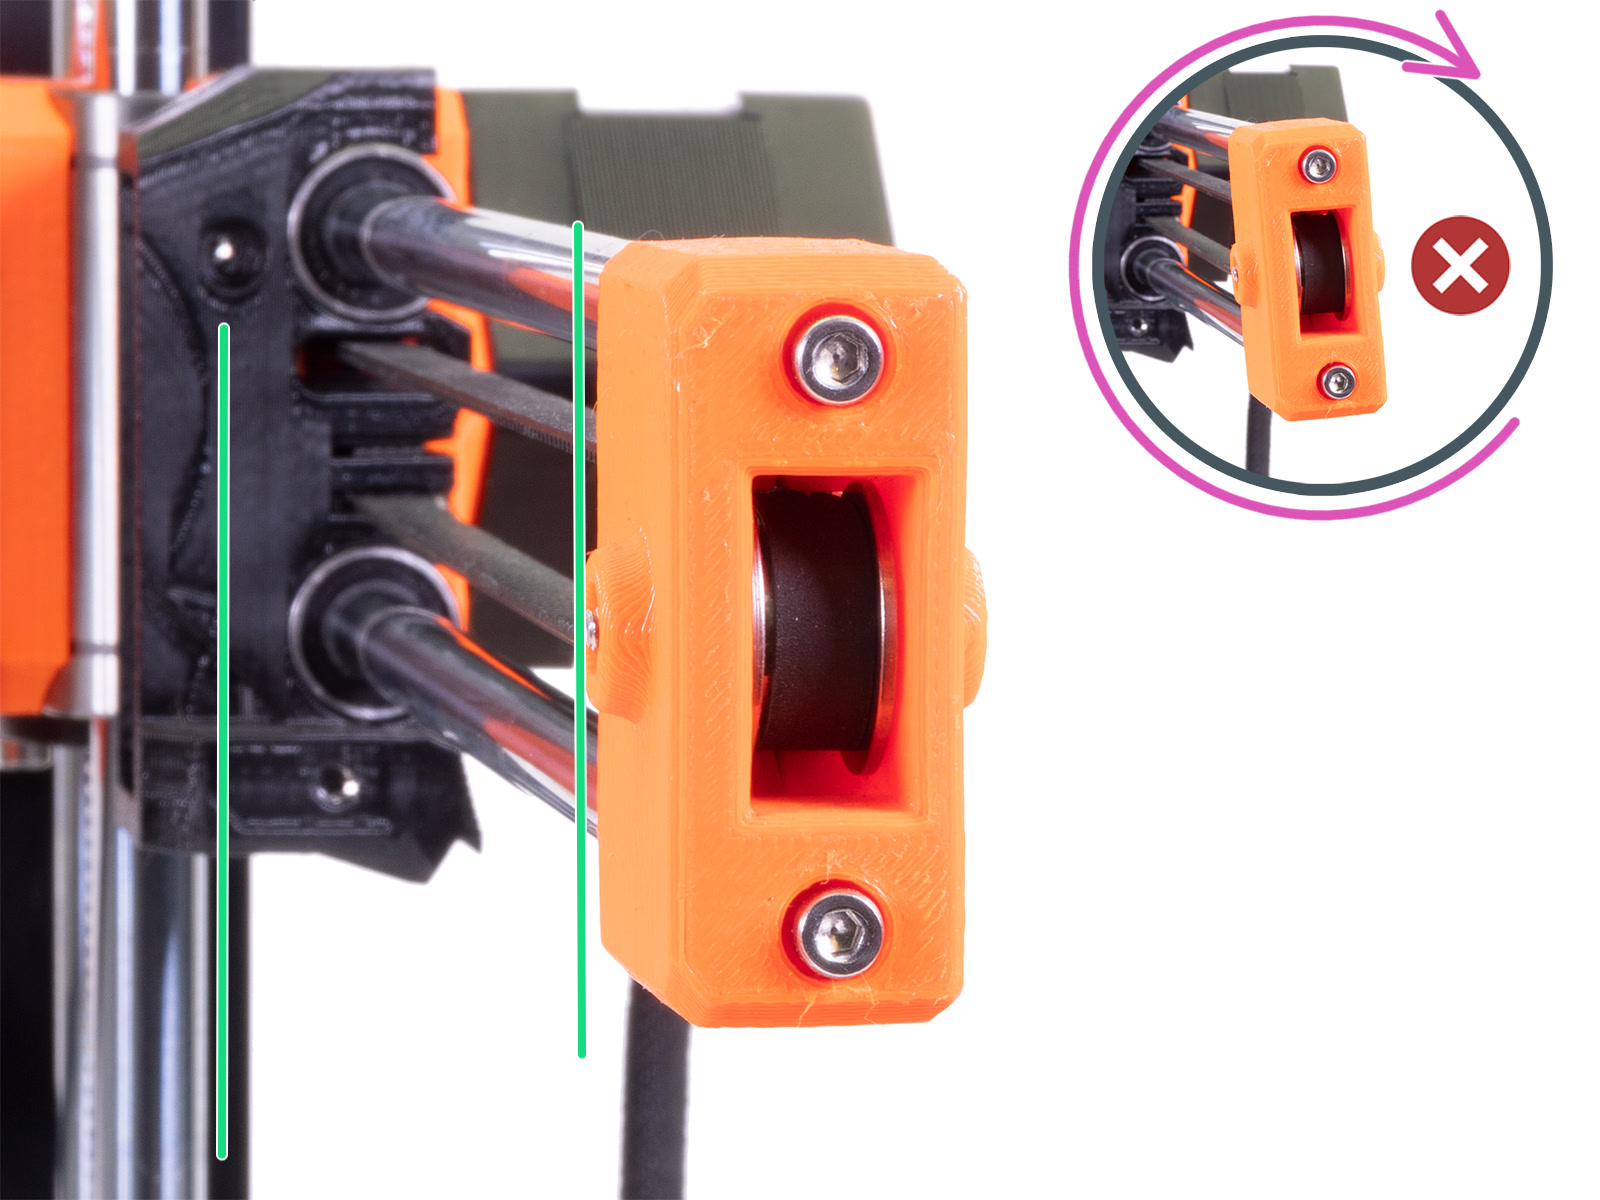
                  • Le aste lisce dell'asse X sono inserite fino in fondo nelle parti plastiche dell'estrusore (immagine a sinistra). Le parti dell'estrusore e dell'X-end hanno dei fori di ispezione per controllare (cerchio verde).
                  • I cuscinetti lineari da 10 mm dell'asse Z sono leggermente al di sotto delle parti in plastica (~0,75 mm) che li fissano e uguali su entrambi i cuscinetti.
                  • I cuscinetti di schiuma sono attaccati solo ai profilati di alluminio estruso, e non alla piastra frontale/posteriore in plastica.
                  • Assicurati che il piano riscaldato e l'ugello siano raffreddati a temperatura ambiente! 

                  Controllare ciascun asse

                  Inizia rimuovendo la piastra d'acciaio flessibile. Questo è un quadrato tagliato al laser e lo useremo per un passo successivo. Poi fai rientrare la stampante da Calibrazione -> Auto home, sul menu LCD e Disabilita gli stepper riavviando la stampante usando il pulsante sul modulo LCD o navigando su Impostazioni -> Disabilita motori.

                  NON spegnere la stampante. Muovere velocemente l'asse mentre la stampante è spenta può danneggiare i driver stepper TMC.

                  Asse Y

                  Qualsiasi deviazione evidente in questo passo è molto rara, ma garantisce le prove successive e svolte su una superficie piana. Se trovi una deviazione superiore a ~0,5-1 mm, continua l'intera procedura, poi fai di nuovo questo controllo prima di contattare il supporto.

                  1. Con gli stepper disabilitati, far scorrere la punta dell'ugello fino alla linea tratteggiata centrale con il segno stampato "100" mm.
                  2. Girare a mano la barra filettata dell'asse Z per avvicinare l'ugello al piano (~1mm), in modo che sia quasi a contatto con esso (righello viola). 
                  1. Guardando la distanza tra l'ugello e il piano di riscaldamento, far scorrere il piano da un estremo all'altro (frecce verdi) e vedere se c'è qualche deviazione. Assicurati di non spingere verso il basso il piano mentre lo fai scorrere!
                   Fai attenzione a non posizionare l'ugello troppo vicino. Potrebbe graffiare il piano di riscaldamento quando viene spostato.

                  Assi YZ

                  Questo controlla il piano (asse Y) contro l'asse Z, assicura che le aste lisce X siano parallele, e perpendicolari all'asse Z con l'ugello che punta direttamente verso il basso.

                  1. Mentre gli stepper sono ancora disabilitati, sposta la testina di stampa sulla destra dell'asse X.
                  2. Sposta il piano riscaldato sulla parte anteriore della stampante.
                  3. Naviga il Menù LCD su Impostazioni -> Sposta asse -> Sposta Z e ruota la manopola in senso orario finché la testina di stampa/X-gantry è a circa 100-150 mm sopra il piano.
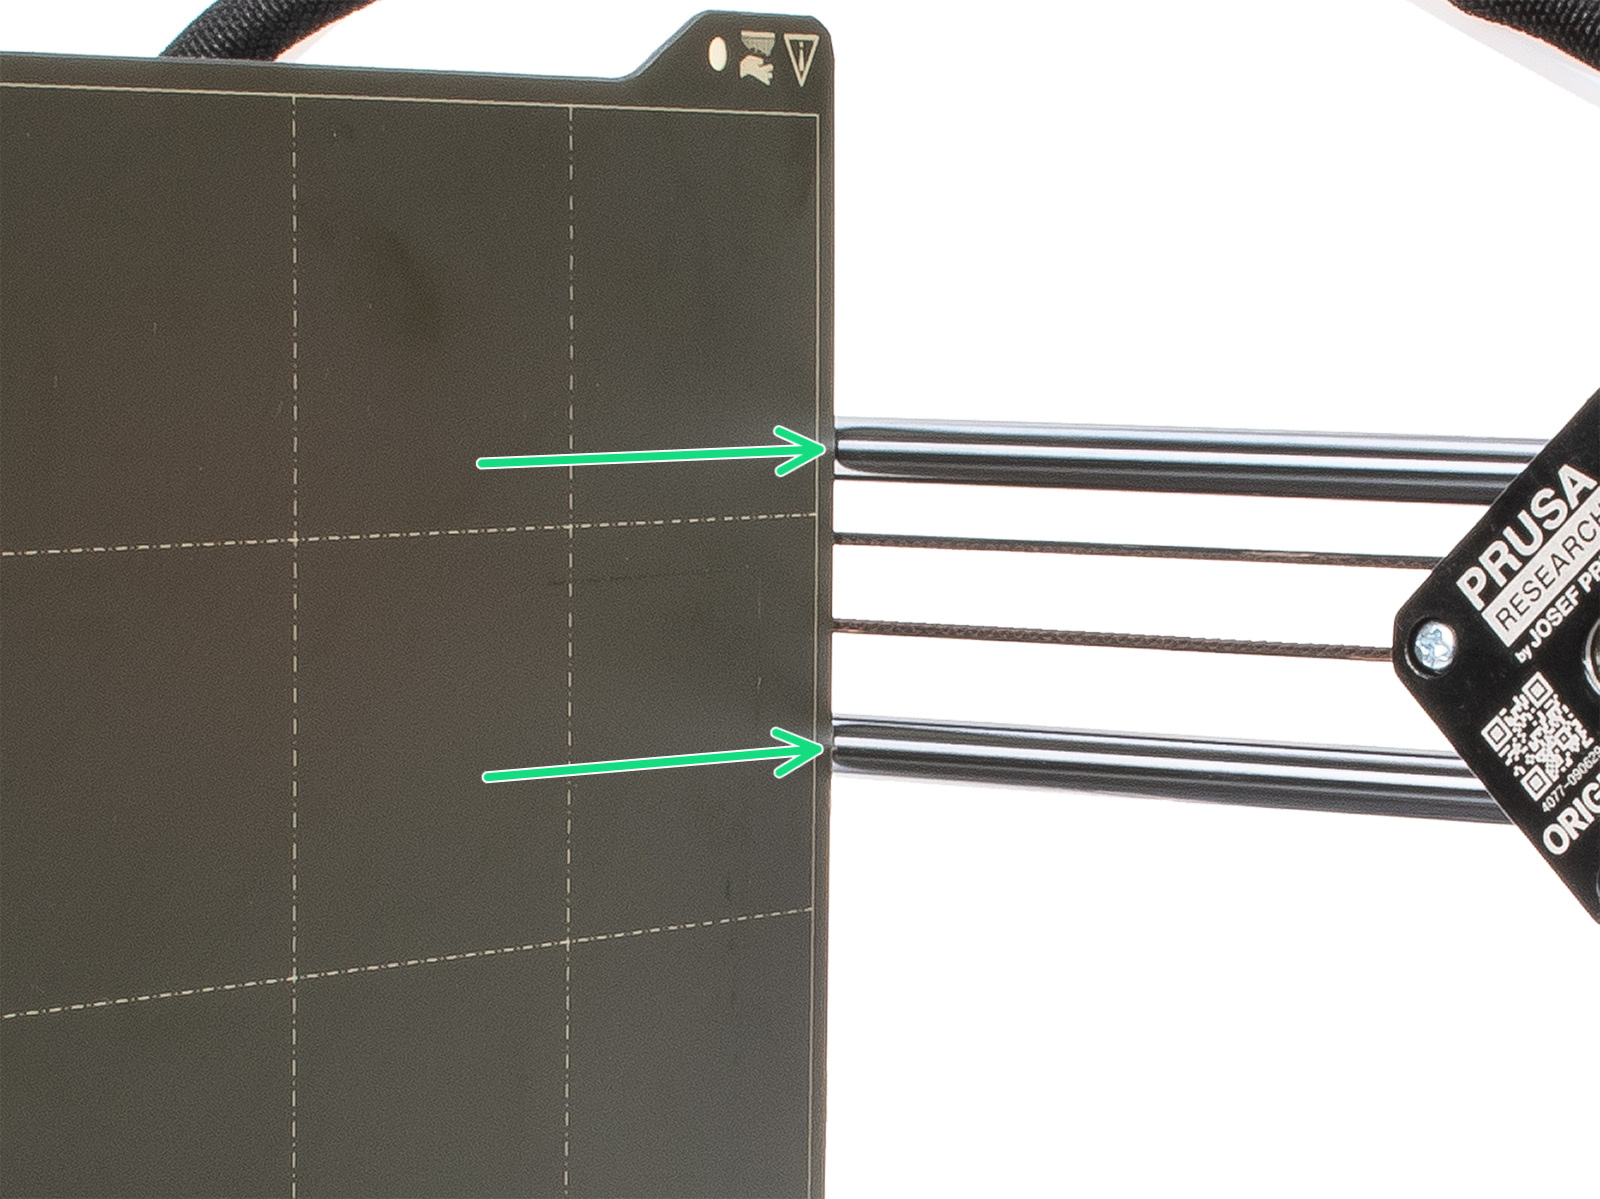
                  4. Posiziona la piastra d'acciaio verticalmente sul piano, con la tacca posteriore rivolta verso il basso. Quando viene spinta contro le aste dell'asse X, la lamiera d'acciaio deve toccare contemporaneamente entrambe le aste lisce.

                  1. Se non si toccano simultaneamente, ruotate con cura la parte in plastica dell'estremità X in modo che lo facciano. Per poterlo ruotare potresti dover allentare le due viti sul lato dell'estremità X-end, che lo fissano alle aste.
                  1. Naviga su Impostazioni -> Disabilita motori, e sposta la testina di stampa sul lato sinistro dell'asse X.
                  2. Verifica ancora due volte con la piastra d'acciaio sulla linea tratteggiata stampata accanto a "50" e "150".

                  Assi XZ 

                  Qui ci assicureremo che l'ugello mantenga la stessa distanza dal piano di riscaldamento per tutta la lunghezza dell'asse X. Calibrazione primo layer (MINI/MINI+) non avrà anche uno spessore uniforme per tutta la sua lunghezza e sarà più piatto/più schiacciato su un lato del piano che sull'altro.

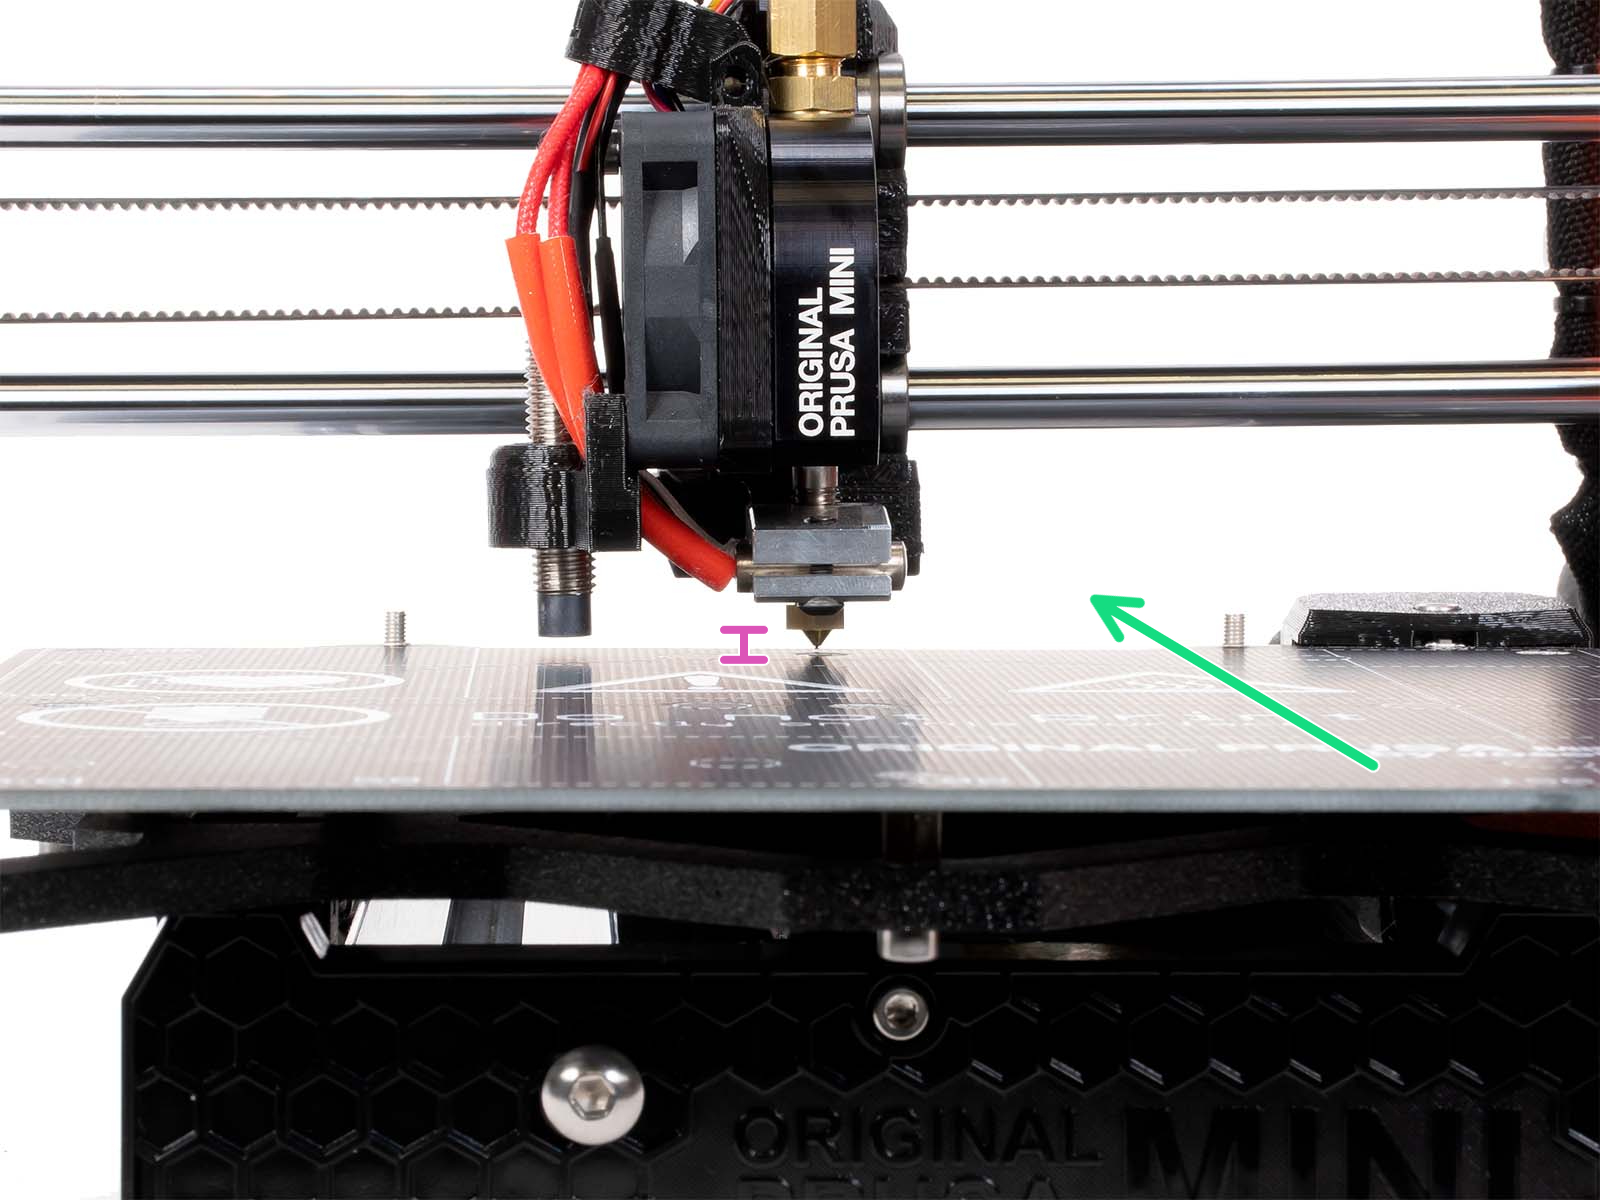
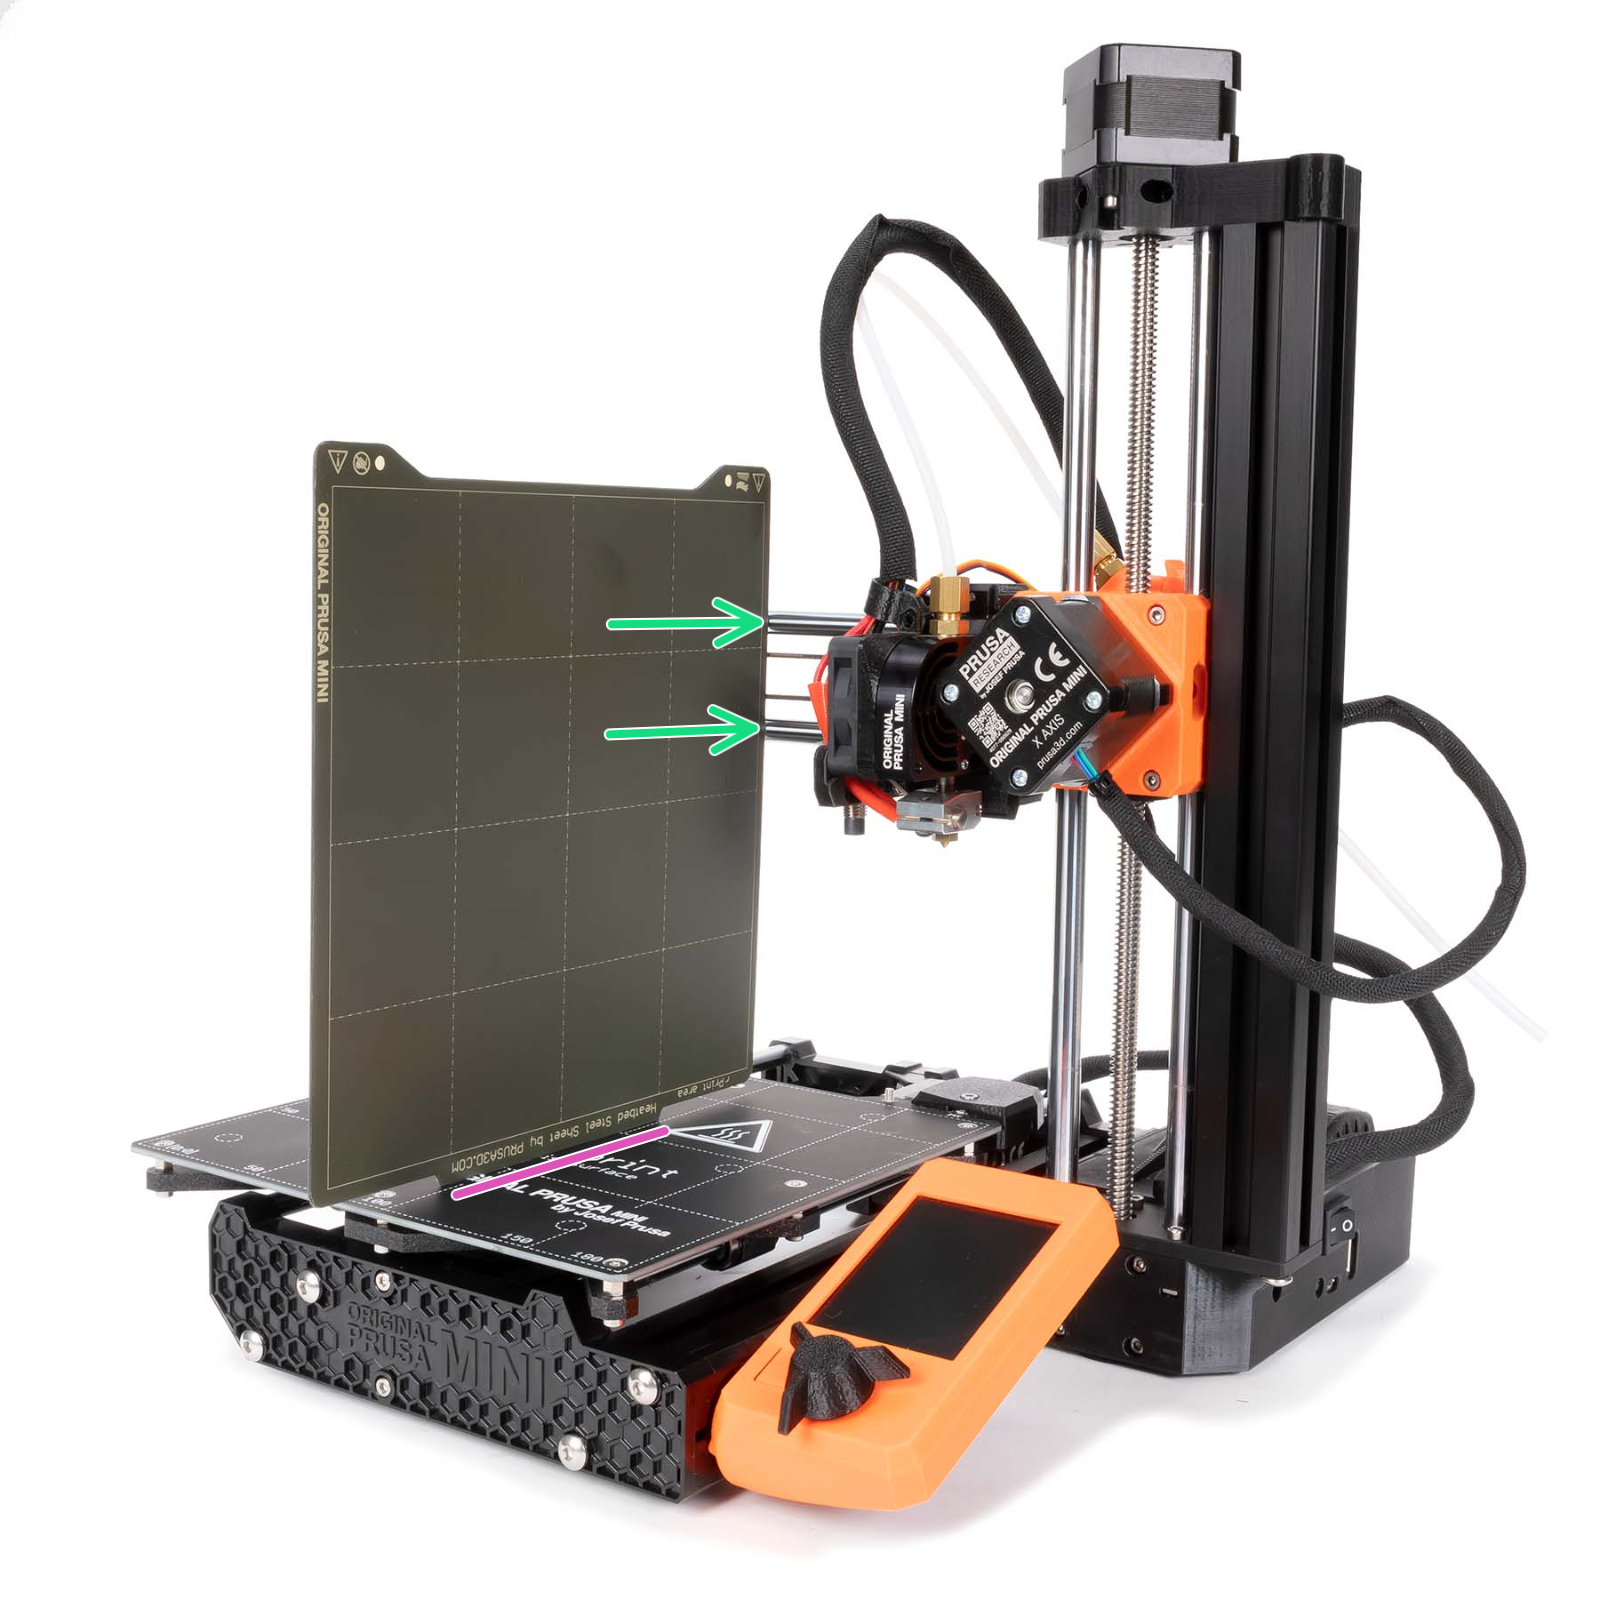
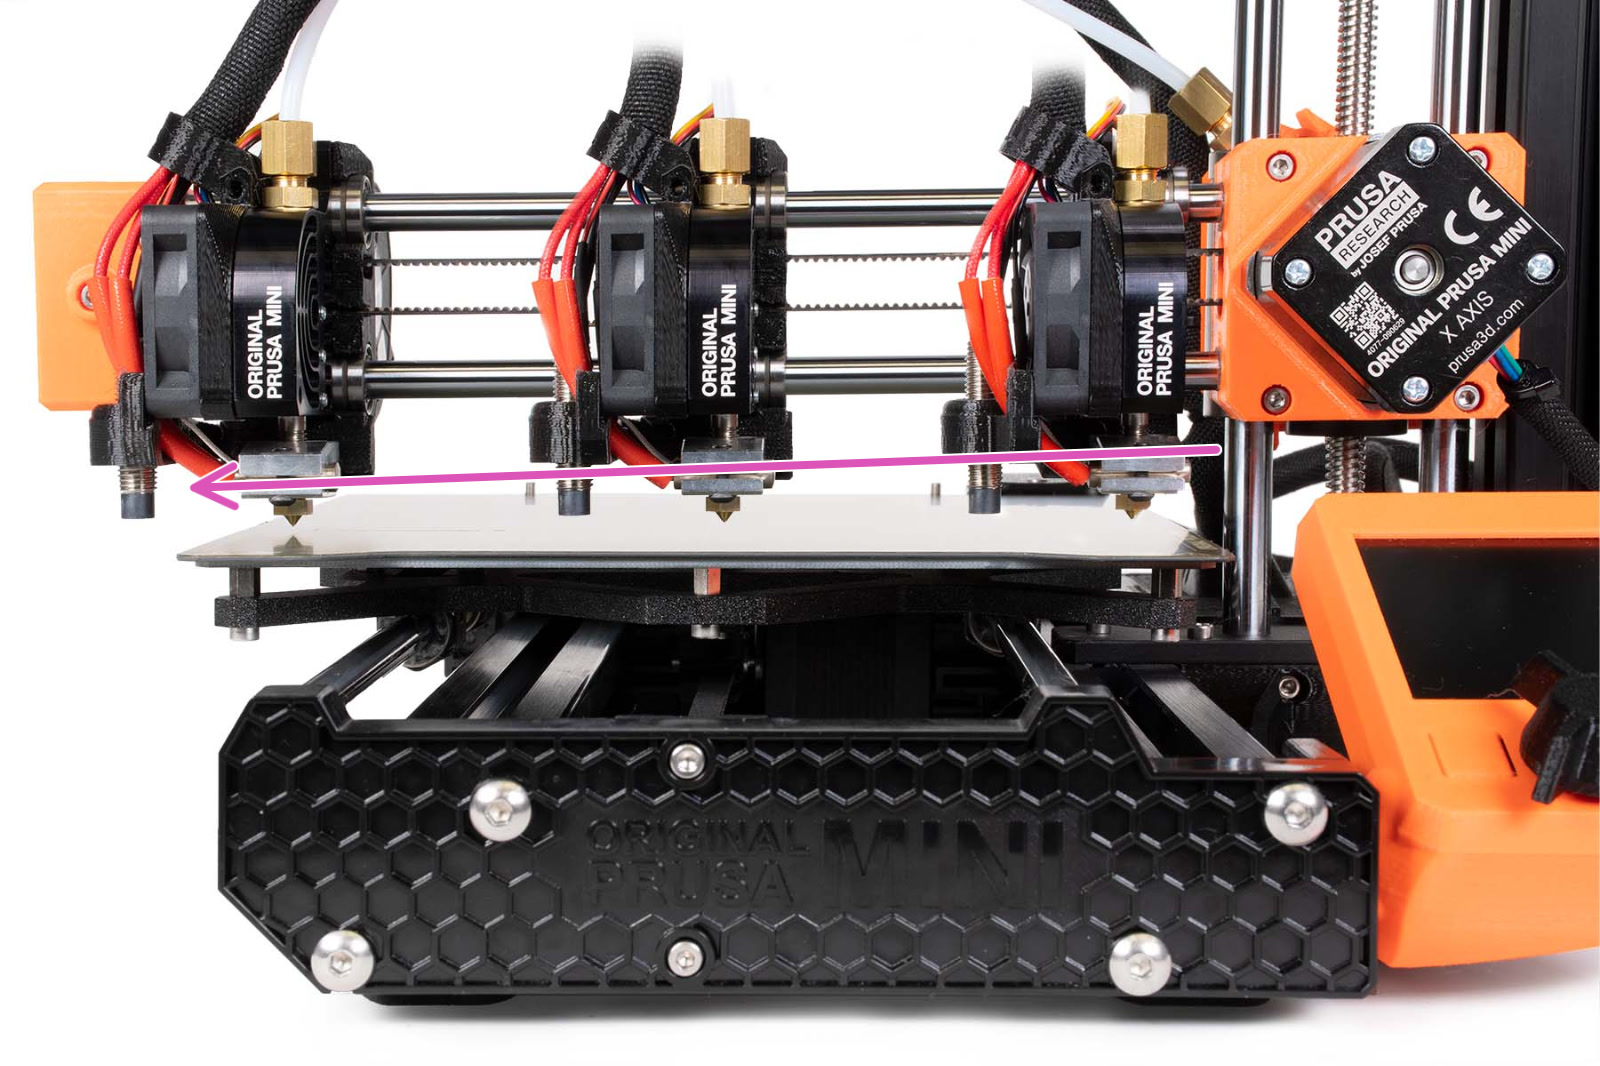
                  1. Fai l'homing della stampante (Menù LCD -> Calibrazione -> Auto home) che sposta la testina di stampa nell'estremità destra e vicino al piano (immagine a sinistra). Notare la distanza tra il piano di riscaldamento e la punta dell'ugello (righello viola immagine a sinistra). 
                  2. Disabilita i motori riavviando la stampante o navigando su Impostazioni -> Disabilita motori.
                  NON spegnere la stampante. Muovere velocemente l'asse mentre la stampante è spenta può danneggiare i driver stepper TMC.
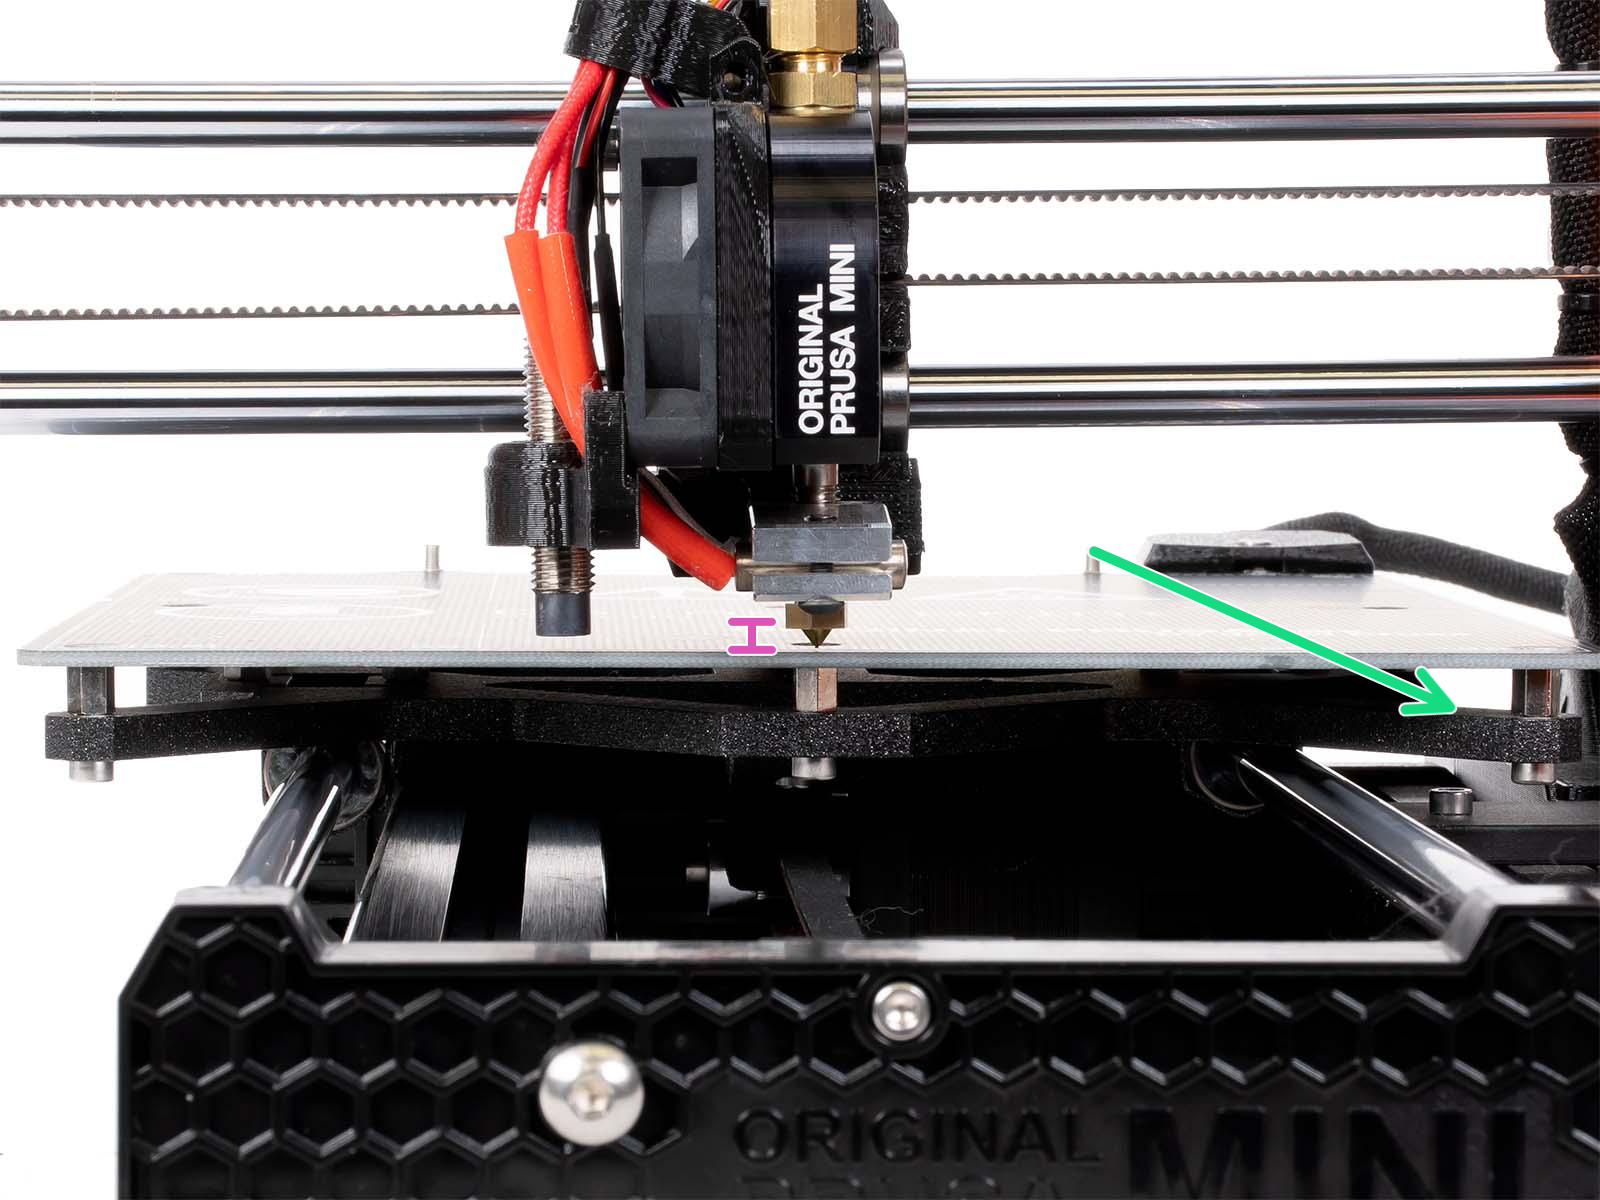
                  1. Far scorrere manualmente la testina di stampa attraverso il piano verso sinistra e vedere se c'è qualche cambiamento nella distanza. La punta dell'ugello dovrebbe avere la stessa distanza dalla superficie di stampa per tutta la lunghezza dell'asse X.
                  Usare uno spessore/carta/cartoncino sottile per valutare la distanza tra l'ugello e il piano di riscaldamento può rendere più facile individuare la difformità.

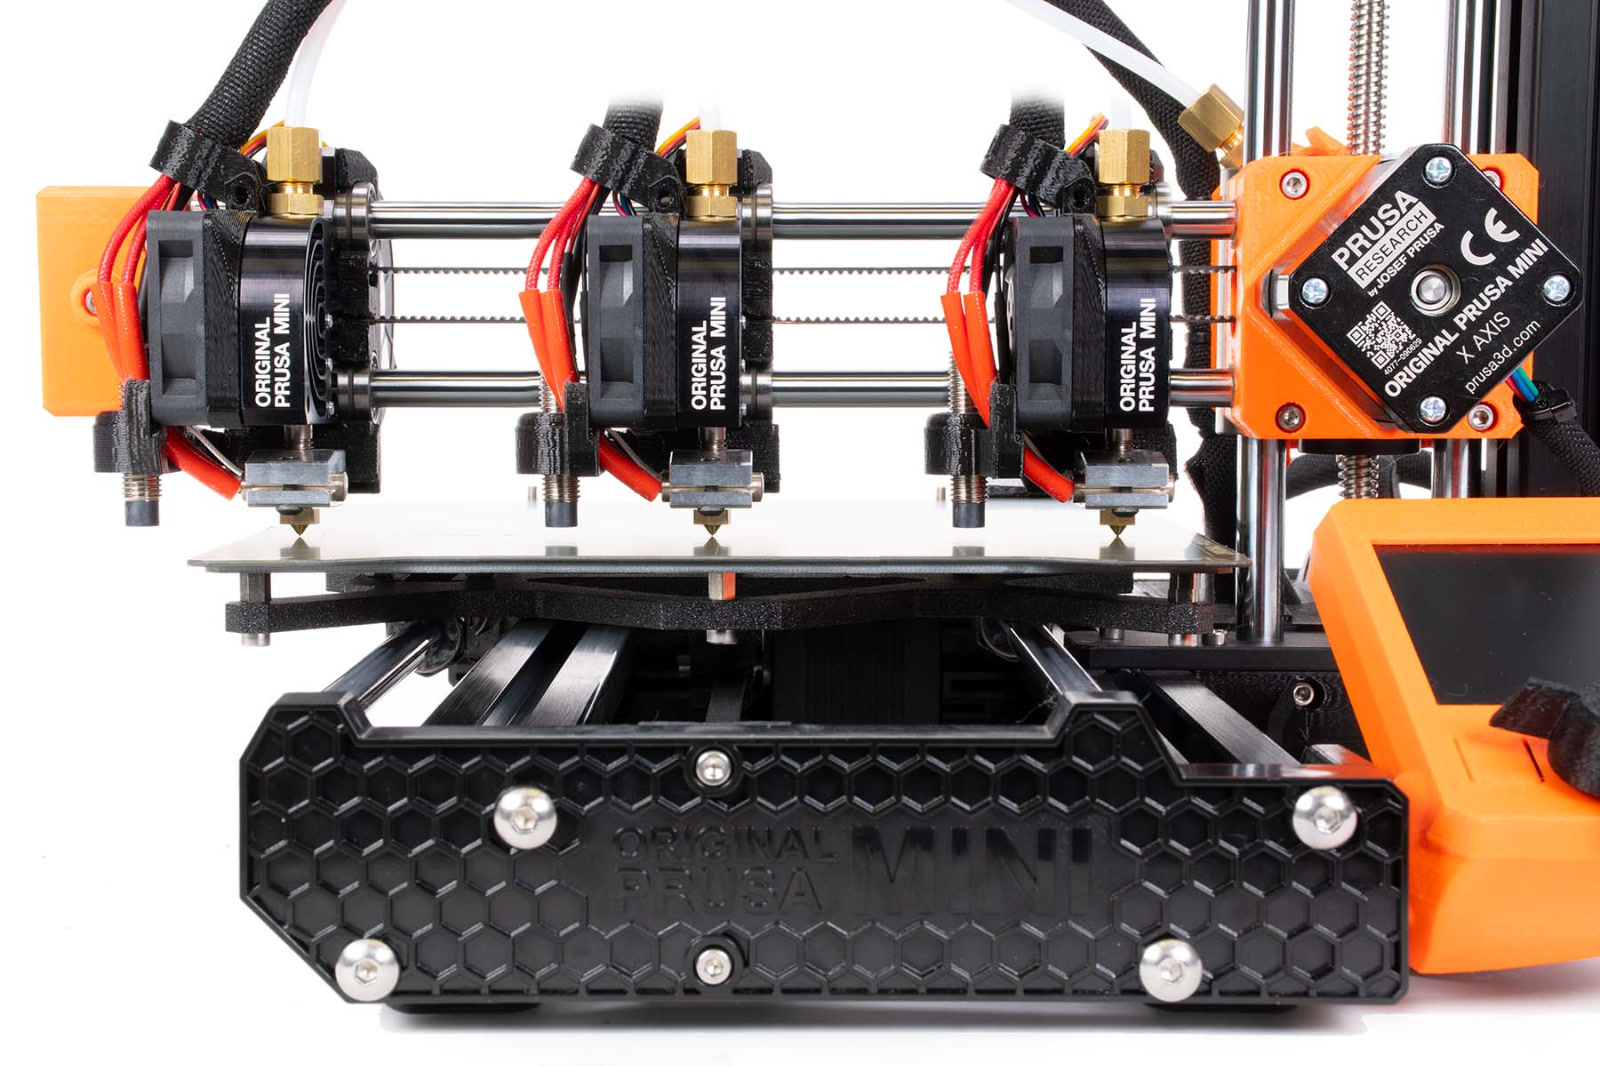
                  Printer with an XZ skew to the left.

                  Correzione assi XZ

                  Correggeremo questo disallineamento resettando i profilati estrusi dell'asse Y. Questo richiede una chiave a brugola da 3 mm.

                  1. Fai l'Homing della stampante andando su Calibrazione -> Auto home, sul menù LCD.
                  2. Disabilita i motori riavviando la stampante o navigando su Impostazioni -> Disabilita motori.
                  NON spegnere la stampante. Muovere velocemente l'asse mentre la stampante è spenta può danneggiare i driver stepper TMC.
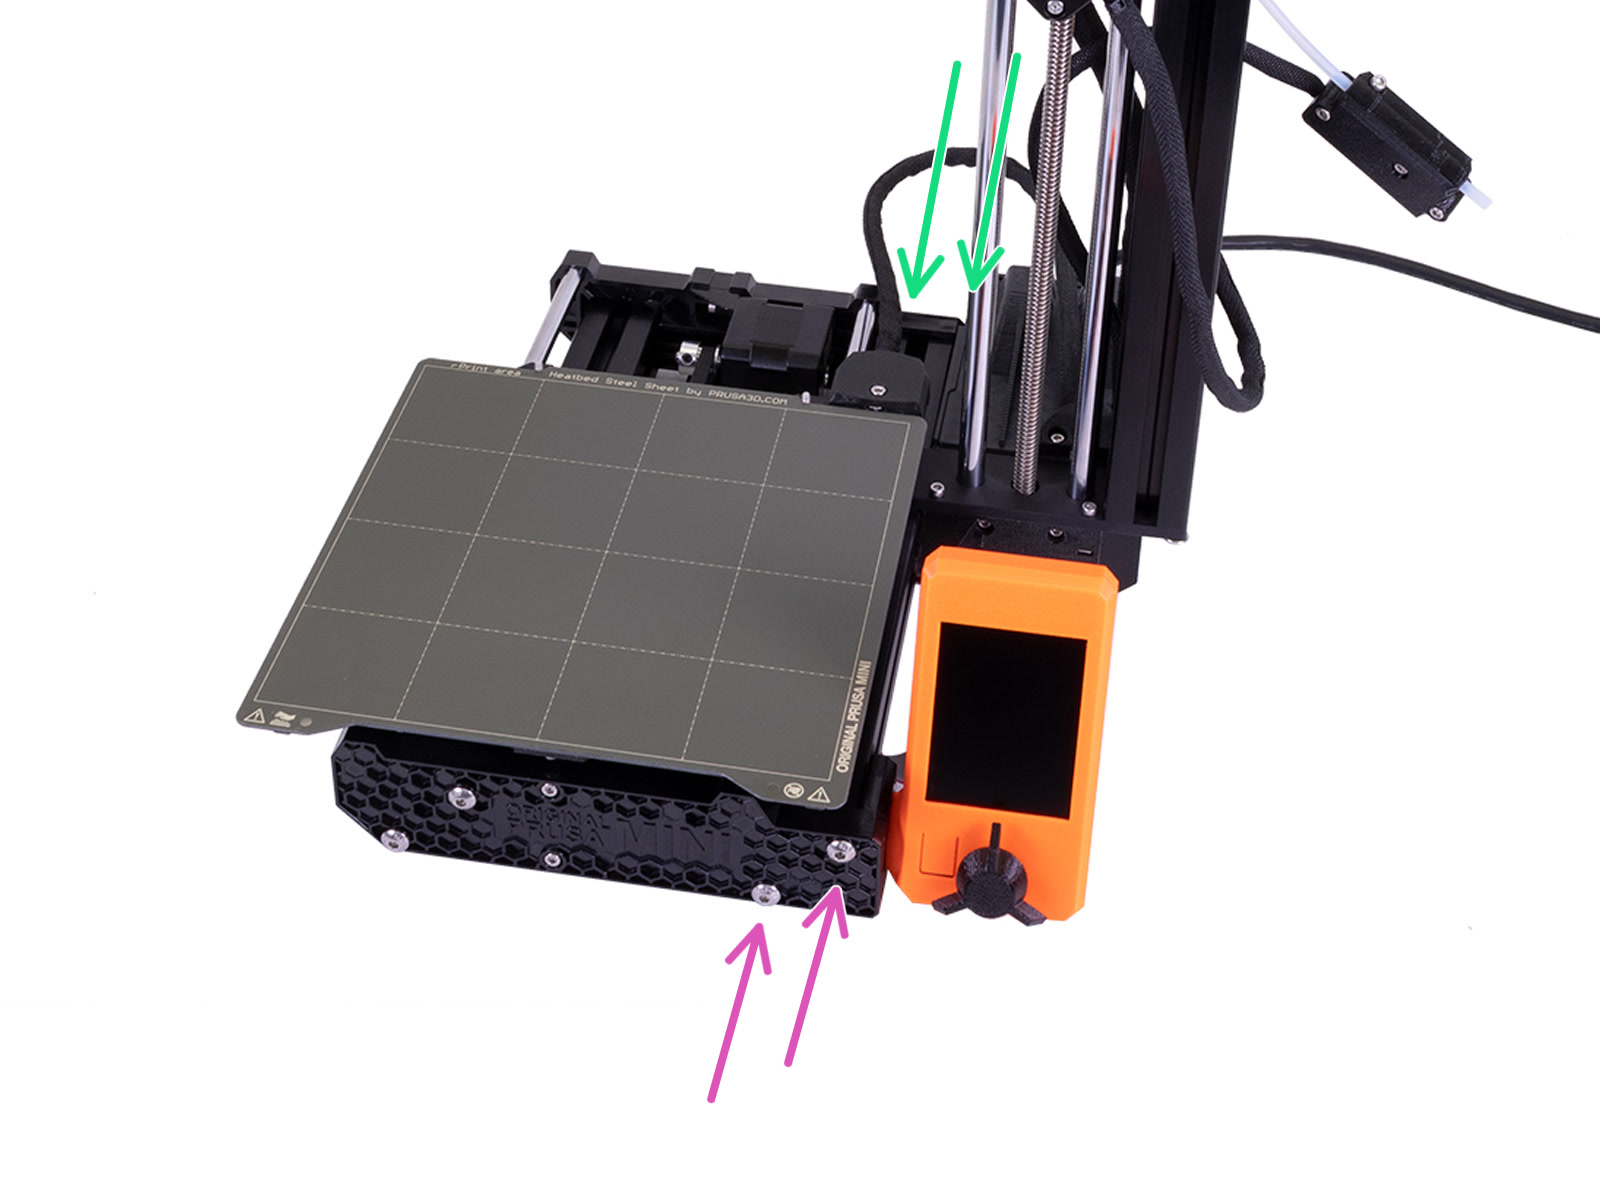
                  1. Usando una chiave a brugola da 3 mm, allenta le due viti più vicine all'asse Z, sulla piastra anteriore e posteriore (frecce viola e verdi). Non rimuovere le viti, allentale solamente di circa un quarto di giro.


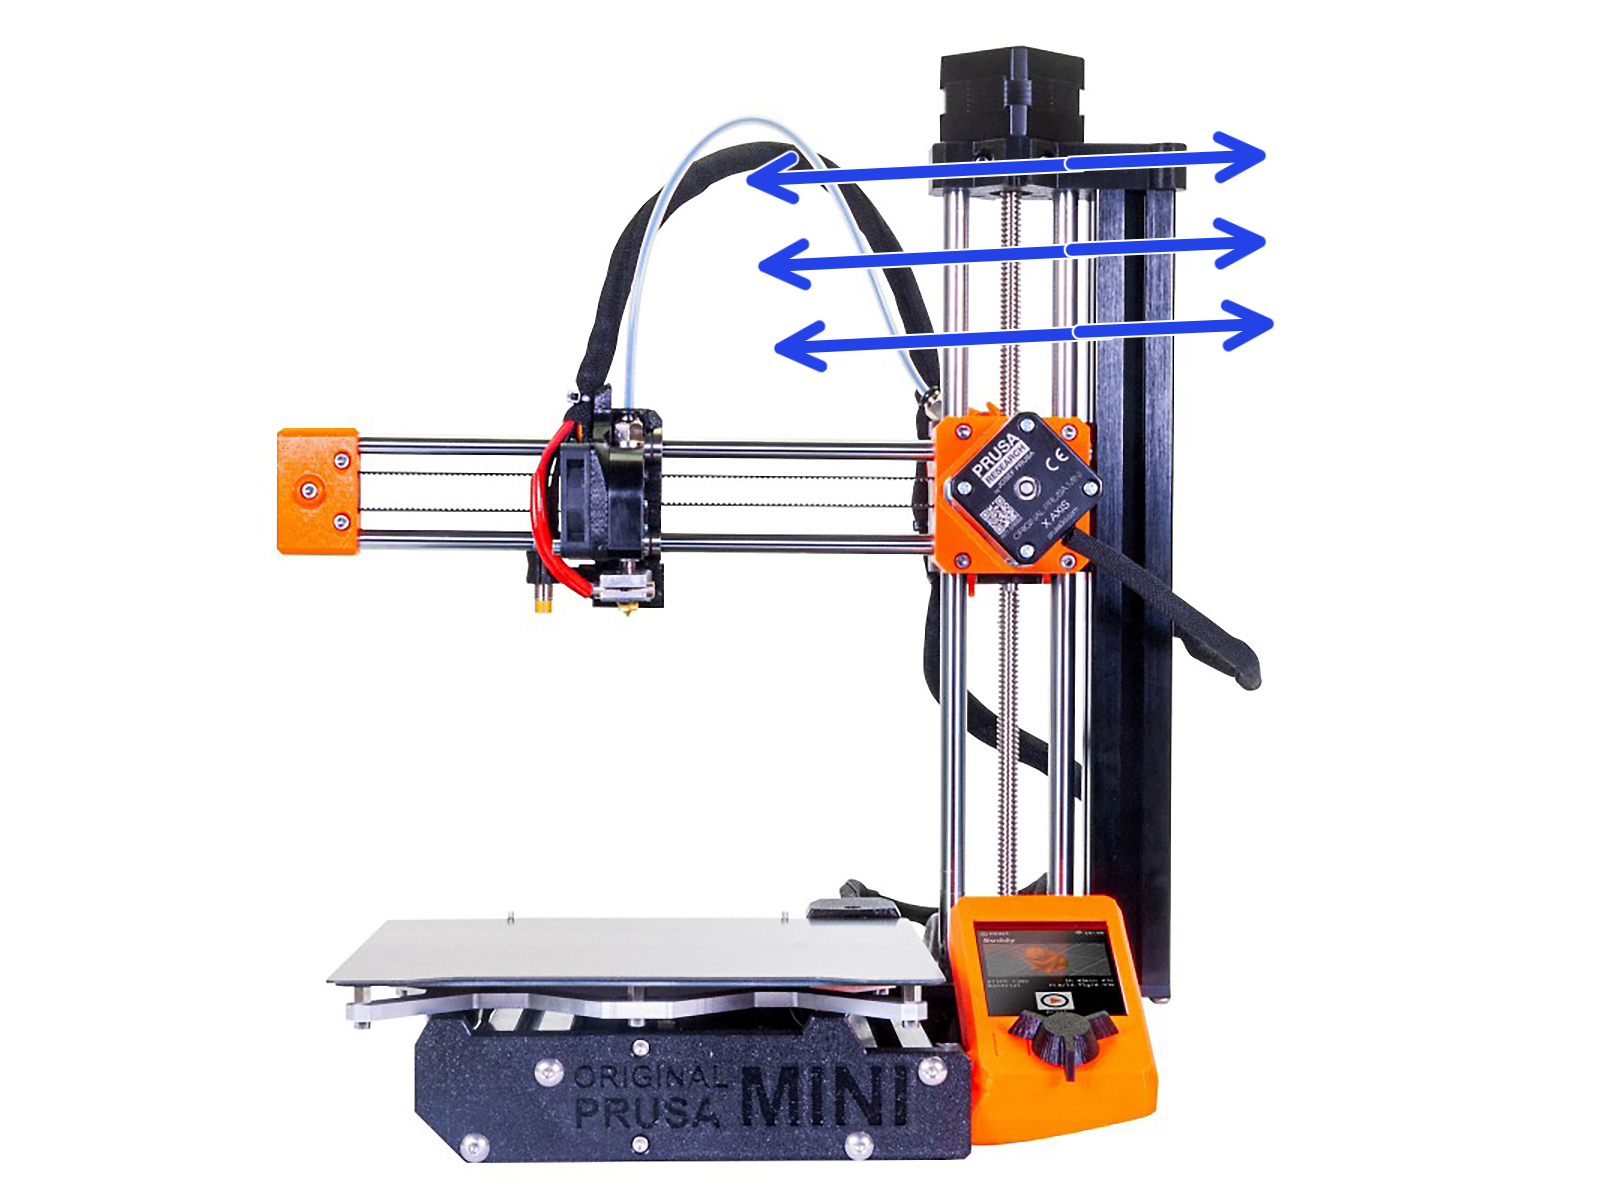
                  1. Premere/toccare con attenzione la torre Z verso o lontano dal piano (frecce blu) a seconda della direzione del disallineamento. Si può danneggiare la stampante se si usa troppa forza.

                  1. Sposta l'ugello lungo il piano per assicurarti che abbia la stessa distanza dal piano su tutto l'asse X (frecce verdi).

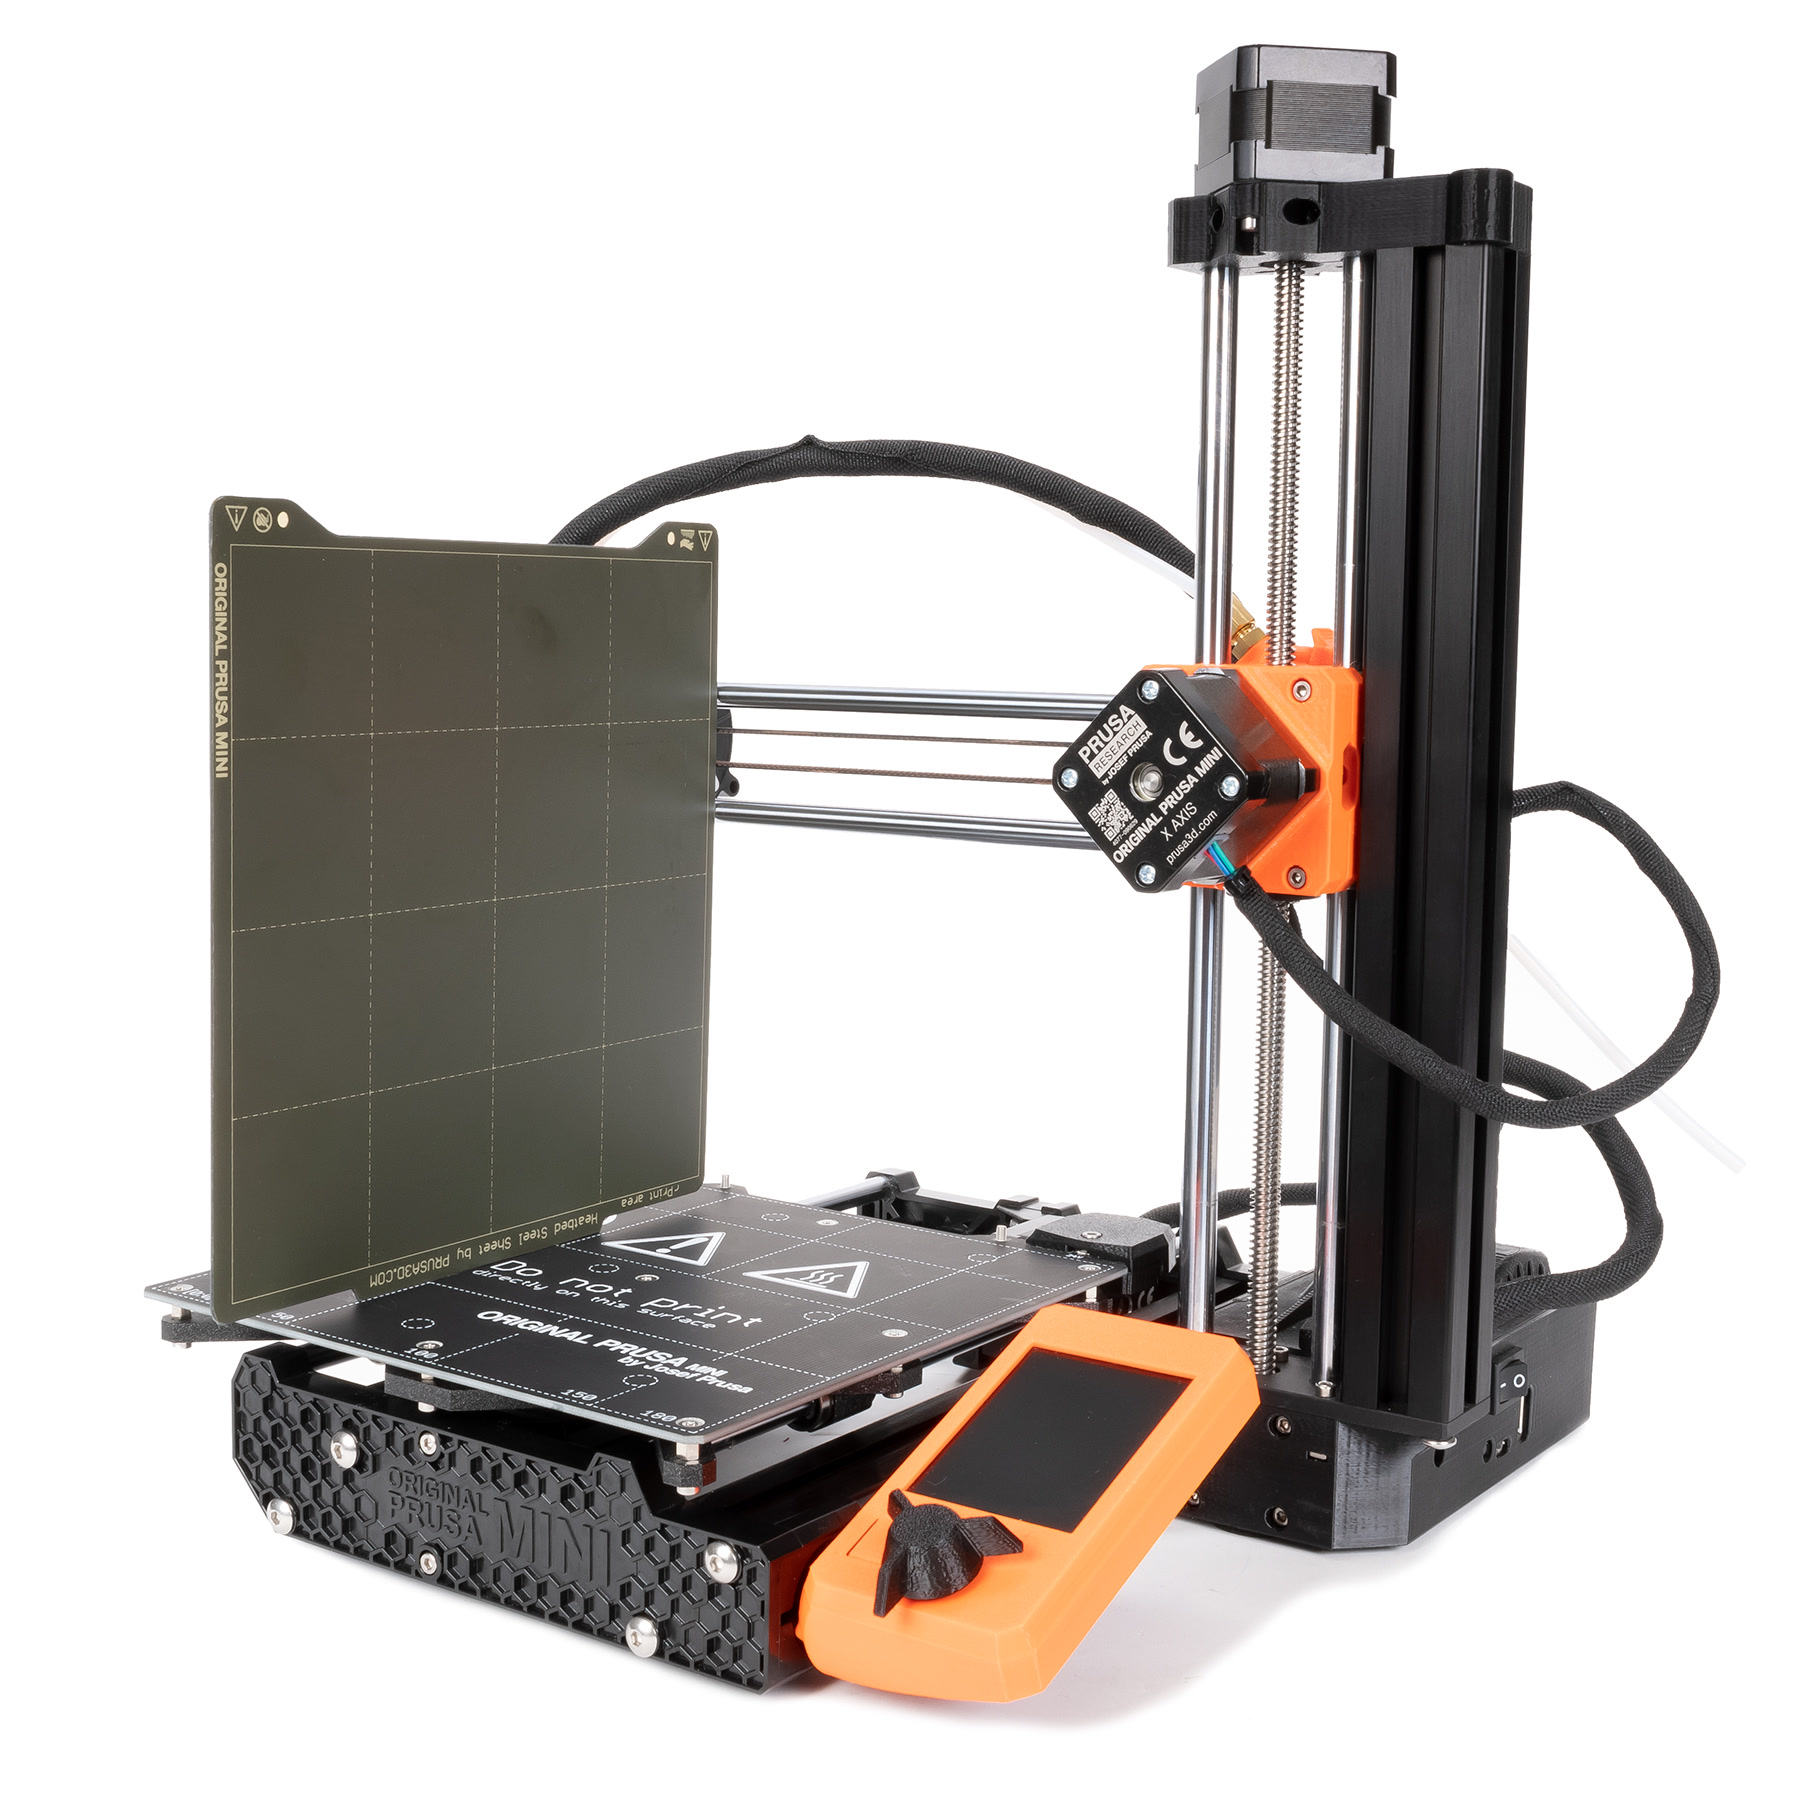
                  Stampante corretta senza disallineamenti.

                  1. Quando sei soddisfatto, fissa di nuovo le 4 viti sulla piastra anteriore/posteriore, che hai allentato nel passo 3.
                  Dopo aver completato questa procedura è necessario eseguire nuovamente la procedura di Calibrazione primo layer da zero prima di iniziare a stampare!

                  Messa a punto dell'asse XZ

                  Con una deviazione molto piccola (0.5 - 1 mm / 0.02 - 0.04 in), può essere difficile da regolare con il metodo di cui sopra. Utilizzare questo metodo per mettere a punto, ma è importante che le due viti finali non differiscano più di 0,5-1mm nella misura in cui sporgono.

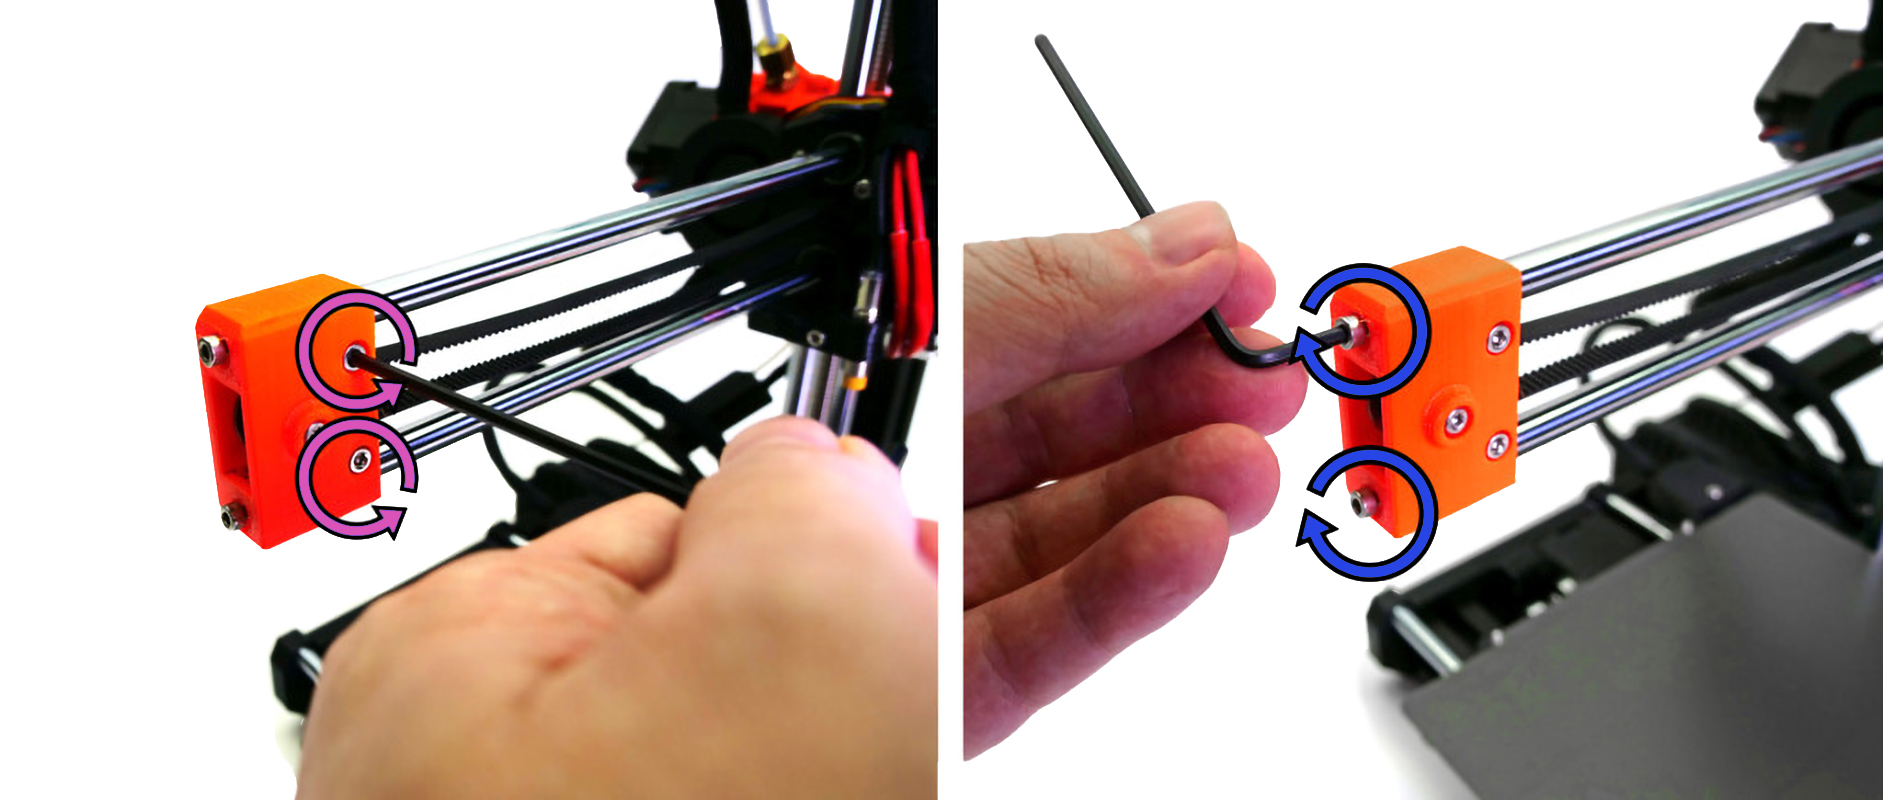
                  Regolazione verso il basso

                  1. Girare le due viti sul lato del portagancio idler-holder (frecce viola) ruotandole in senso anti-orario.
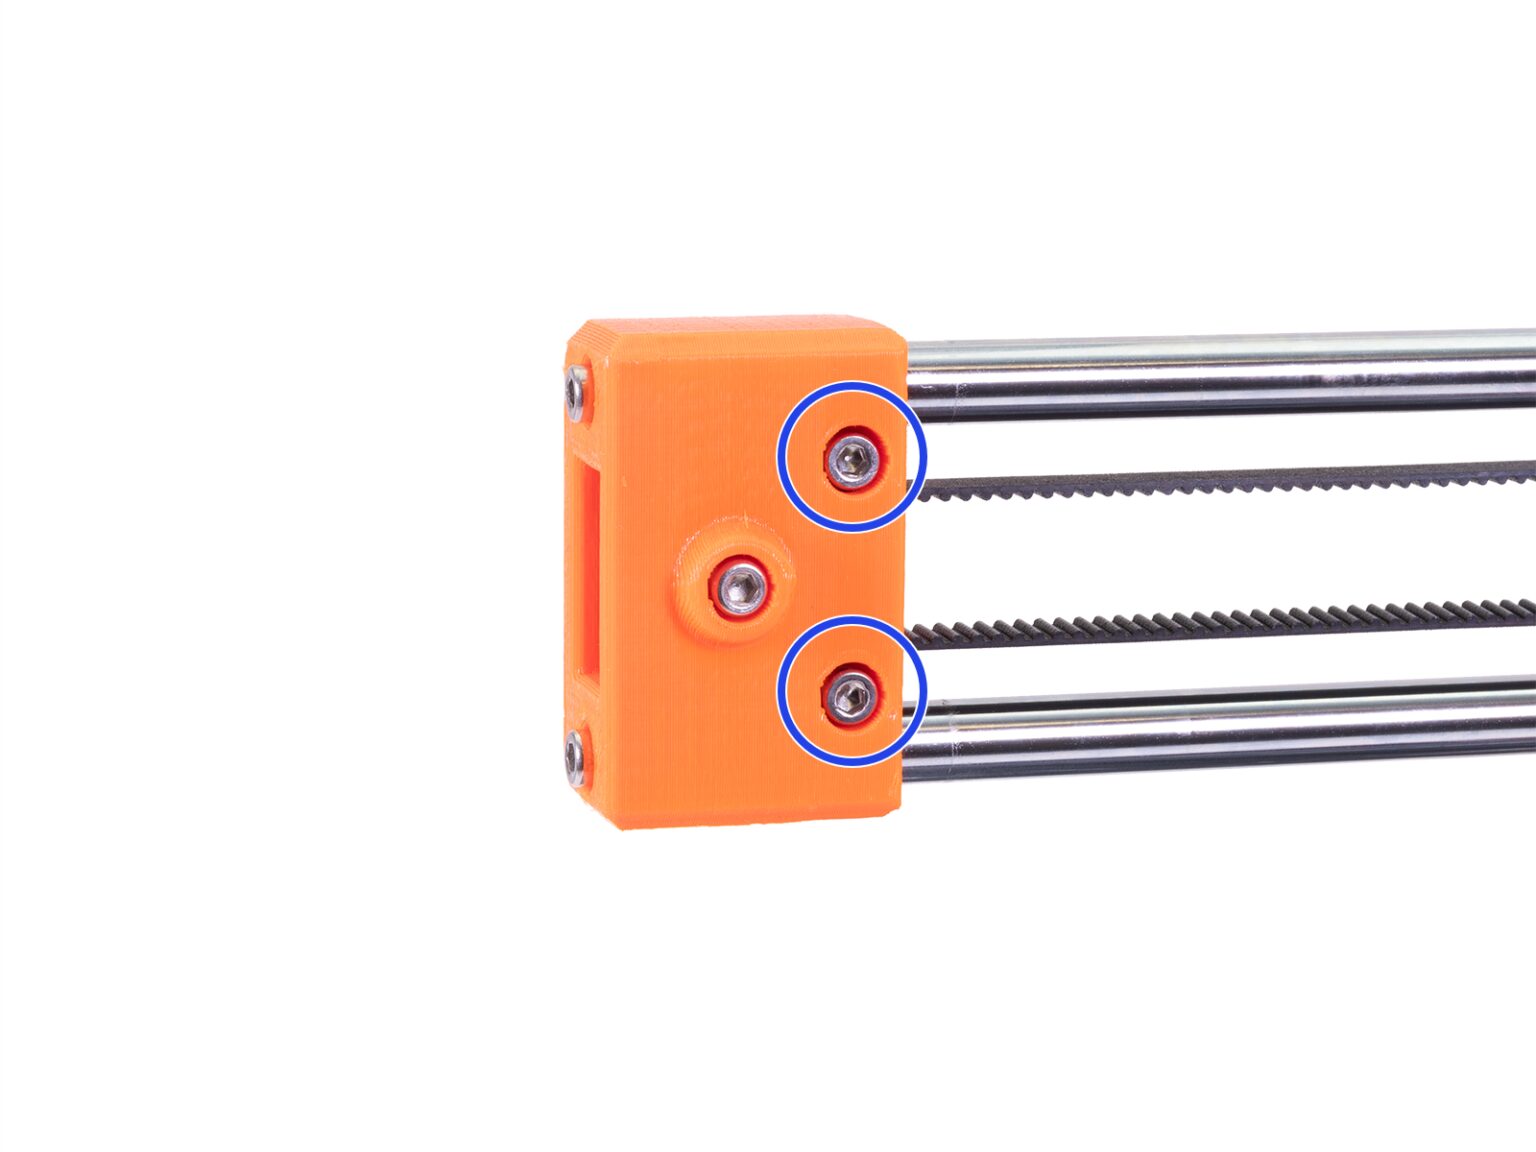
                  2. Ruotare la vite superiore sul terminale in senso orario (freccia blu superiore). Questo abbasserà il braccio X, correggendo l'inclinazione.
                  3. Fissare nuovamente il portagancio idler-holder ruotando le viti sul lato in senso orario.
                  Il più delle volte è sufficiente da metà a un giro completo della vite finale, ma dipende dal tuo caso specifico. Stringere troppo può incrinare la parte in plastica.

                  Regolazione verso l'alto

                  1. Girare le due viti sul lato del portagancio idler-holder (frecce viola) ruotandole in senso anti-orario.
                  2. Ruotare la vite inferiore sul terminale in senso orario (freccia blu inferiore). Questo porterà il braccio X verso l'alto, correggendo una leggera inclinazione in questa direzione.
                  3. Fissare nuovamente il portagancio idler-holder ruotando le viti sul lato in senso orario.

                  La cinghia può cambiare tensione durante la procedura di regolazione dell'inclinazione minore. La regolazione dell'altra vite nella direzione opposta può contrastare questo fenomeno. Segui Regolazione della tensione della cinghia (MINI/MINI+) per correggerlo se necessario.
                  Questo articolo è stato utile?
                  Questa azione è disponibile solo per gli utenti registrati. Per favore accedi.
                  Accedi  per inviare un commento
                  Nessun commento

                  Argomenti

                  • Risoluzione dei problemi
                    • Risoluzione dei problemi della stampante
                      • Spaghetti monster
                      • Blob estrusore
                      • Rumori Estrusore
                      • La ventola di stampa non gira
                      • Ugello/hotend otturato (MINI/MINI+)
                      • Errore Preriscaldamento piano #12201 (MINI)
                      • Test sensore M.I.N.D.A./SuperPINDA (MINI/MINI+)
                      • Errore preriscaldamento testina di stampa #12202 (MINI)
                      • Thermal runaway piano #12203 (MINI)
                      • Thermal runaway testina di stampa #12204 (MINI)
                      • Maxtemp error piano #12205 (MINI)
                      • Maxtemp error testina di stampa #12206 (MINI)
                      • Mintemp error piano #12207 (MINI)
                      • Mintemp error testina di stampa #12208 (MINI)
                      • Quadratura della MINI
                      • Reset di fabbrica (MINI)
                      • Fusibile bruciato (MINI)
                      • Risoluzione dei problemi del Sensore del filamento IR (MINI/MINI+)
                      • Scaricamento filamento non riuscito (MINI/MINI+)
                      • La temperatura della testina di stampa non corrisponde #12210 (MINI/MINI+)
                      • Risoluzione dei problemi di PrusaLink
                      • Errore Homin #12301 (MINI)
                      • USB non connessa #12602 (MINI/MINI+)
                      • Nessun file su USB #12604 (MINI/MINI+)
                      • Verifica della firma non riuscita #12606 (MINI/MINI+)
                      • Verifica Hash non riuscita #12607 (MINI/MINI+)
                      • Tipo di stampante non supportato #12610 (MINI/MINI+)
                      • Versione della stampante non supportata #12611 (MINI/MINI+)
                      • Errore cancellazione flash #12605 (MINI/MINI+)
                      • La temperatura del piano riscaldato non corrisponde #12209 (MINI/MINI+)
                      • Nessun FW nella memoria interna #12612 (MINI/MINI+)
                      • Dimensione FW non valida su USB #12603 (MINI/MINI+)
                      • Errore del file system #12613 (MINI/MINI+)
                      • Versione BBF non supportata #12614 (MINI/MINI+)
                      • Filamento aggrovigliato
                      • Arresto di emergenza #12510 (MINI)
                      • Registrazione a Connect fallita
                      • Registrazione a Connect fallita #12401 (MINI)
                      • Blue Screen of Death (BSOD) #31538 (CORE One) #35538 (CORE One L) #36538 (CORE One INDX) #26538 (MK4S) #13538 (MK4) #27538 (MK3.9S) #17538 (XL) #21538 (MK3.9) #28538 (MK3.5S) #23538 (MK3.5) #12538 (MINI)
                      • Errore Homing Y #12305 (MINI/MINI+)
                      • Errore Homing X #12304 (MINI/MINI+)
                      • Risoluzione dei problemi di montaggio della MINI/MINI+
                      • Firmware della memoria interna corrotto! #12608 (MINI)
                      • Schede SD e unità USB
                    • Diagnostica
                    • Risoluzione problemi qualità di stampa
                    • Codici errore QR
                    • Messaggi di Errore di Stampa