Prusa
  • Acquista
    • Scopri di più
    • Tutte le offerte
    Stampanti 3D
    • CORE One+ (Gen2)
    • CORE One L+
    • XL+
    • MK4S
    • MINI+
    • HT90
    Materiali di consumo e merchandising
    • Prusament
    • Resina
    • Filamento Buddy
    • Merchandising
    • Accessories
  • ACQUISTA
    • Ultimi prodotti
    PER CATEGORIA
    • Stampanti 3Dnovità
    • Aggiornamentinovità
    • Materiali
    • Accessori
    • Ricambi
    • Corsi
    • Merch
    • Richiesta di informazioni commerciali e preventivo
    LINK RAPIDI
    • Informazioni sulla spedizione
    • Rimborsi e resi
    • Modalità di pagamento
    • Garanzia
    • IVA e dazi doganali
    • FAQ

    0 articolo nel carrelloarticoli nel carrello

    Il tuo carrello è vuoto

    Vai al carrelloAcquista stampanti 3D

    Il mio profilo

    Accedi per vedere ordini e articoli salvati

    Il mio profilo

    Accesso effettuato come

    • Ordini
    • Esci
  • STAMPA 3D
    • Esplora la stampa 3D
    PER PRINCIPIANTI
    • Stampa 3D 101
    • Tipi di stampanti (FDM/SLA)
    • Come scegliere una stampante 3D
    • Printables (modelli 3D)
    PER APPLICAZIONE
    • Prototipazione rapida
    • Produzione
    • Ingegneria
    • Ricerca
    • Arte e design
    APPROFONDISCI
    • Guida ai materiali
    • Corsi
    • Webinar
    • Casi di studio
    • Stampa 3D personalizzata
  • STAMPANTI 3D
    • Tutte le stampanti 3D
    per
    • Casa o garageAppassionati, inventori e stampa domestica
    • Negozio o ufficioProduzione interna per piccoli team
    • AziendeFlotte, sicurezza e scalabilità
    • Come scegliere una stampante 3D
    ACQUISTA E SFOGLIA
    • CORE One+novità
    • CORE One+ INDXnovità
    • CORE One L+novità
    • CORE One L+ INDXnovità
    • XL+novità
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    ALTRO DALLA STAMPA
    • Aggiornamentinovità
    • Ricambi
    • Critical infrastructure
    • Casi di studio
    • Signature Oak
    • Kit
  • MATERIALI
    • Tutti i materiali
    PER UTILIZZO
    • Uso quotidiano e design
    • Ingegneria funzionale
    • Compositi
    • Specialità professionali
    • Resine SLA
    Prusament
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    ALTRO SUI MATERIALI
    • Guida ai materiali
    • Produciamo i materiali internamente
    • Sostenibilità
    • Ordina sul negozio
  • SOFTWARE
    • Tutti i software
    PREPARA LA STAMPA
    • PrusaSlicer 3.0novità
    STAMPA E MONITORAGGIO
    • Prusa Connect
    • EasyPrint
    • App iOS e Android
    • Prusa Farm
    INIZIA
    • Scarica e installa
    • Knowledge base
    ALTRO SUL SOFTWARE
    • Printables (modelli 3D)
  • SUPPORTO
    • Esplora il supporto
    TROVA RISPOSTE
    • Knowledge base
    • Risoluzione dei problemi
    • Corsi
    • Webinar
    OTTIENI AIUTO
    • Contattaci
    • Livechat
    • Informazioni sulla spedizione
    • Garanzia
    • Rimborsi e resi
    • Ricambi
    • Riparazione in fabbrica
    Community
    • Forum
    • Reddit
    • Printables
  • TRUST CENTER
    • Panoramica Trust Center
    PER ARGOMENTO
    • GDPR
    • Certificati
    • Sicurezza
    • Conformità
    IMPEGNI
    • Rapporto di sostenibilità
    CONTATTACI
    • Contatta il team di sicurezza
  • AZIENDA
    • Informazioni su Prusa
    SCOPRI CHI SIAMO
    • La nostra storia
    • Come produciamo le stampanti
    • Open source
    • Brand e media kit
    NOTIZIE
    • Blog
    • Sala stampa
    • Eventi
    TRUST & PARTNERS
    • Sostenibilità
    • Rivenditori e distributori
    • Programma di affiliazione
    • Contatto
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Accesso effettuato come

    • Ordini
    • Indirizzo
    • Avvisi di disponibilità
    • I miei corsi
    • Abbonamento
    • Modifica account
    • Esci

Accedi per vedere ordini e articoli salvati

Accesso effettuato come
  • Ordini
  • Indirizzo
  • Avvisi di disponibilità
  • I miei corsi
  • Abbonamento
  • Modifica account
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Acquista

0 articolo nel carrelloarticoli nel carrello

Il tuo carrello è vuoto

Vai al carrelloAcquista stampanti 3D

Il mio profilo

Accedi per vedere ordini e articoli salvati

Il mio profilo

Accesso effettuato come

  • Ordini
  • Esci
ACQUISTA
  • Ultimi prodotti
PER CATEGORIA
  • Stampanti 3Dnovità
  • Aggiornamentinovità
  • Materiali
  • Accessori
  • Ricambi
  • Corsi
  • Merch
  • Richiesta di informazioni commerciali e preventivo
LINK RAPIDI
  • Informazioni sulla spedizione
  • Rimborsi e resi
  • Modalità di pagamento
  • Garanzia
  • IVA e dazi doganali
  • FAQ

Prodotti in evidenza

    Categorie popolari

      Ricerche di tendenza

        Articoli

          Blog

            Prodotti

              Categorie

                Ricerche suggerite

                  Ricerca in corso…
                  Nessun risultato
                  Qualcosa è andato storto.
                  ↑↓ Seleziona↵ ApriEsc Chiudi la ricerca
                  1. Supporto
                  2. Risoluzione dei problemi della stampante
                  3. Ugello/hotend otturato (MINI/MINI+)
                   

                  Contenuti

                  • Come individuare un ugello/hotend intasato?
                  • Come sistemare una stampante intasata?
                  • Smontaggio dell'hotend
                  • Dopo aver sistemato l'intasamento

                  Blog

                  • È arrivato l’Hotend HT da 400 °C! Inoltre: nuovi materiali e piastre per alte temperature per CORE One+/L+.
                  • Blender per la stampa 3D: guida in 5 minuti alla modifica dei file STL
                  • Prusament Pellets: Materiali grezzi per la stampa 3D di grandi dimensioni o per attività di ricerca e sviluppo sui polimeri su piccola scala

                  Newsletter

                  Registrati e ricevi il nostro concentrato mensile di informazioni utili sui nuovi firmware, sulle nuove versioni di PrusaSlicer e consigli generici per i progetti stampati in 3D.

                  Facendo clic, si accetta di ricevere la nostra newsletter.

                  Questo sito è protetto da reCAPTCHA Enterprise e vengono applicati l'Informativa sulla Privacy e i Termini di servizio di Google.

                  Heavy Duty Keyboard Holder (No Supports)
                  E-shop
                  • Stampanti 3D
                  • Aggiornamenti Stampante
                  • Filamenti
                  • Accessori
                  • Merchandise Prusa
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modelli 3D
                  • Store
                  • Clubs
                  • Concorsi di Modellazione 3D
                  • Brands
                  Comunità
                  • Mappa Mondiale
                  • Forum
                  • Gruppi di utenti
                  • Eventi
                  Aiuto
                  • Aiuto Prusa
                  • Prusa Academy
                  • Calcolatrici di Stampa 3D
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Drivers e Software
                  Azienda
                  • Chi siamo
                  • Blog
                  • Rivenditori ufficiali Prusa
                  • Contattaci
                  • Certificato secondo le norme ISO 9001, ISO 14001 e ISO 45001.
                  • Termini e Condizioni Generali
                  • Termini e condizioni generali di utilizzo dei siti web PRUSA
                  • Informativa sulla privacy
                  • Informazioni sui cookie
                  • Politica sui reclami dei clienti
                  • Pagina di stato dei siti web
                  • Impostazioni Cookie
                  Prusa
                  • Termini e Condizioni Generali
                  • Termini e condizioni generali di utilizzo dei siti web PRUSA
                  • Informativa sulla privacy
                  • Informazioni sui cookie
                  • Politica sui reclami dei clienti
                  • Pagina di stato dei siti web
                  • Impostazioni Cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® E PRUSAMENT® sono marchi registrati di Prusa Development a.s. utilizzati da Prusa Research a.s. su licenza di Prusa Development a.s.

                  Ugello/hotend otturato

                  (MINI/MINI+)

                  Rilevante per

                  MINI
                  MINI+
                  3 commenti
                  Articolo è anche disponibile nelle seguenti lingue
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Un ugello o un hotend intasato è un problema comune per le stampanti FFF/FDM. Se non ci sono problemi, il filamento viene spinto nell'hotend, fuso e poi estruso attraverso l'ugello. Tuttavia, se il tubo in PTFE è danneggiato (scheggiato, deformato) o ci sono impurità nel filamento, questo potrebbe rimanere incastrato nell'hotend, intasando la stampante.

                  Come individuare un ugello/hotend intasato?

                  Controllo visivo

                  • Il filamento sta raggiungendo l'ugello? Controllare il tubo Bowden lungo in PTFE.
                  • Il filamento esce dall'ugello? Prestare attenzione quando si carica il filamento.
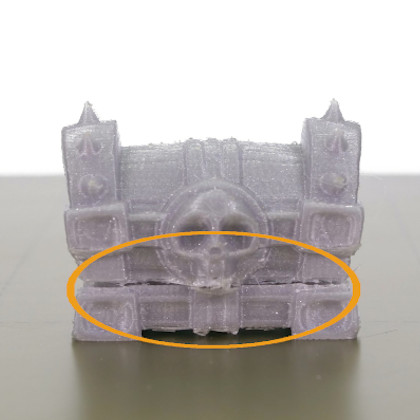
                  • Intasamento parziale - spazi vuoti e strati mancanti
                  • Intasamento parziale - il filamento si arriccia e si attacca all'ugello

                  Controllo sonoro

                  • Rumore di scatti provenienti dall'estrusore

                  Gli strati mancanti possono essere il segno di un ugello parzialmente intasato

                  Intasamento parziale

                  A volte l'intasamento è parziale, il che significa che la stampante è in grado di far passare un po' di filamento, ma non è sufficiente per stampare correttamente l'oggetto, causando spazi evidenti e strati mancanti. Un primo segno di un ugello intasato è che il filamento non è estruso in modo coerente, si arriccia e si attacca all'ugello.

                  L'estrusore scatta

                  L'hotend o l'ugello è parzialmente o completamente ostruito e la resistenza interna contro il flusso del filamento è maggiore di quella che gli ingranaggi sono in grado di spingere. Di conseguenza, gli ingranaggi saltano causando un rumore di "scatti" e in molti casi il filamento viene macinato.

                  È importante notare che le ostruzioni possono verificarsi in più punti del percorso del filamento e ognuna di esse richiede un approccio leggermente diverso. Ad esempio, il cambio dell'ugello, in presenza di ostruzioni dovute al tubo di PTFE danneggiato, non risolve il problema. 

                  Come sistemare una stampante intasata?

                  La scelta del metodo giusto dipende dal fatto che si riesca a caricare/scaricare almeno parzialmente il filamento o che la stampante sia completamente inceppata e che si rifiuti di spostare il filamento anche di poco.

                  Prima di iniziare a sistemare la stampante, provare a scaricare il filamento e a rimuoverlo completamente. Se non si riesce a farlo, potrebbe indicare un problema più grave, ma ci occuperemo anche di questo.

                  Inoltre, spostare la testina di stampa verso l'alto tramite Menù LCD - Impostazioni - Sposta asse - Asse Z o premendo a lungo la manopola di controllo, in questo modo si ottiene un migliore accesso alle parti che sono intasate.

                  Vite idler estrusore

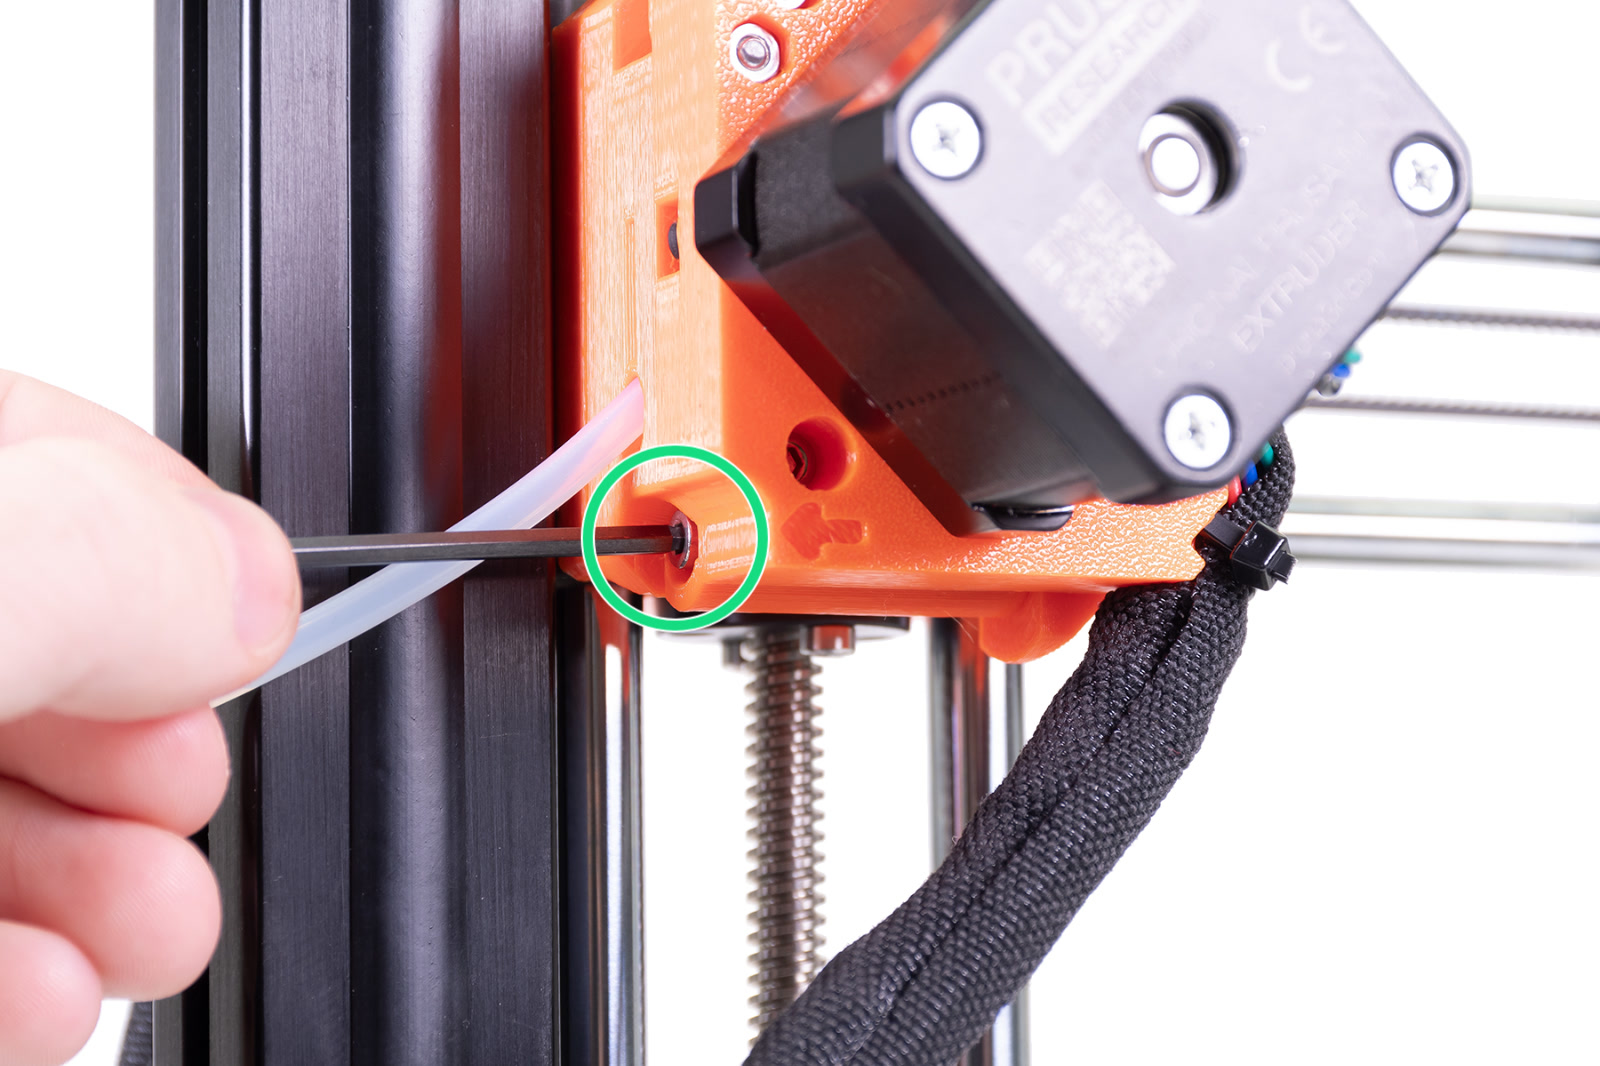
                  La vite dell'idler è siutata proprio sotto il tubo in PTFE dove viene caricato il filamento (immagine a sinistra). Questa regola la pressione del filamento sulla puleggia.
                   
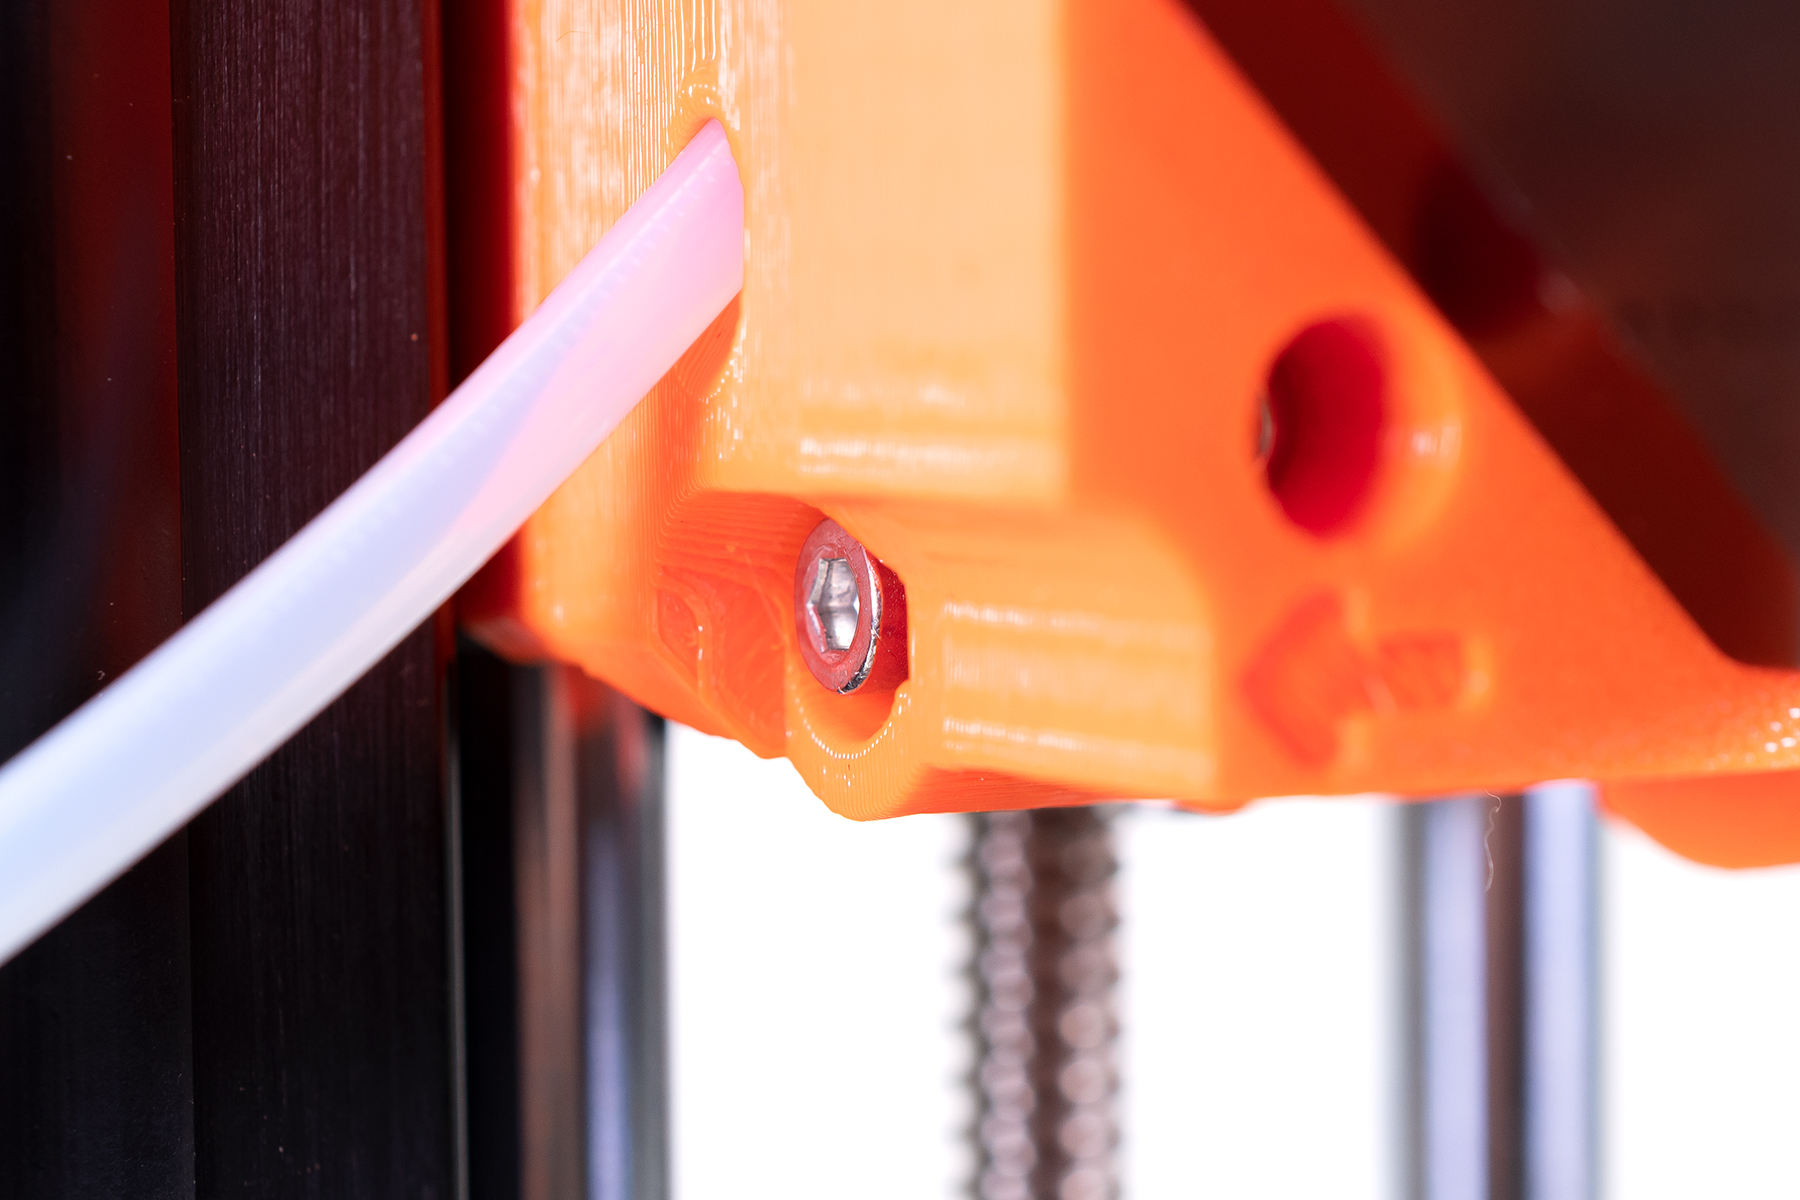
                  Se la puleggia del filamento dell'estrusore è piena di residui di plastica, la vite di rinvio può essere stata regolata troppo stretta. Essa può essere regolata con la chiave a brugola da 2,5 mm. Quando il filamento non è caricato, la testa della vite deve essere a filo appena all'interno della parte in plastica stampata dell'estrusore.
                   

                  La vite dell'idler dovrebbe essere quasi a livello con la parte di plastica, quando il filamento NON è caricato.

                  Cold pull - Tiro a freddo (carico/scarico possibile)

                  Se si riesce a caricare e scaricare il filamento, ma si riscontrano ancora degli intasamenti parziali, provare prima questa tecnica, che utilizza un filamento parzialmente fuso per raccogliere i detriti all'interno dell'hotend ed estrarlo. Abbiamo preparato un articolo dettagliato su Tiro a freddo (MINI).

                  Una volta finito, andate all'ultimo punto di questo articolo per sapere come controllare se la puleggia dell'estrusore è sporca.

                  Forzare l'intasamento (caricamento non possibile)

                  A volte gli ingranaggi non sono in grado di far passare il filamento, ma ciò non significa che sia necessario iniziare immediatamente lo smontaggio. Alzando ulteriormente la temperatura al di sopra del punto di fusione, si potrebbe essere in grado di rimuovere l'intasamento insieme ai detriti.

                  Provare quanto segue:

                  1. Andare sul Menù LCD - Impostazioni - Temperature - Ugello e aumentare la temperatura di circa 40-50 °C al di sopra della normale temperatura di stampa (per PLA usare 260 °C, per PETG usare 280 °C).
                  2. Dopo che l'ugello ha raggiunto la temperatura richiesta, attendere circa 2-3 minuti - il filamento dovrebbe sciogliersi completamente e iniziare a sgocciolare.
                  3. Utilizzare l'ago per agopuntura in dotazione (0,3 mm) e spingerlo nell'ugello dal basso. Spingerlo dentro e fuori più volte, in più direzioni. Quindi rimuoverlo e provare a caricare di nuovo il filamento.
                  4. Se l'ago non è servito, rimuovere il tubo PTFE Bowden dalla testina di stampa e spingere il filamento manualmente. Non dimenticare di tenere l'estremità dell'asse X con l'altra mano, altrimenti si rischia di piegare l'asse.
                  5. Se l'intasamento del filamento è avvenuto con il PLA, si può provare a caricare un materiale che fonde ad una temperatura più alta, come ASA, ABS, PC.
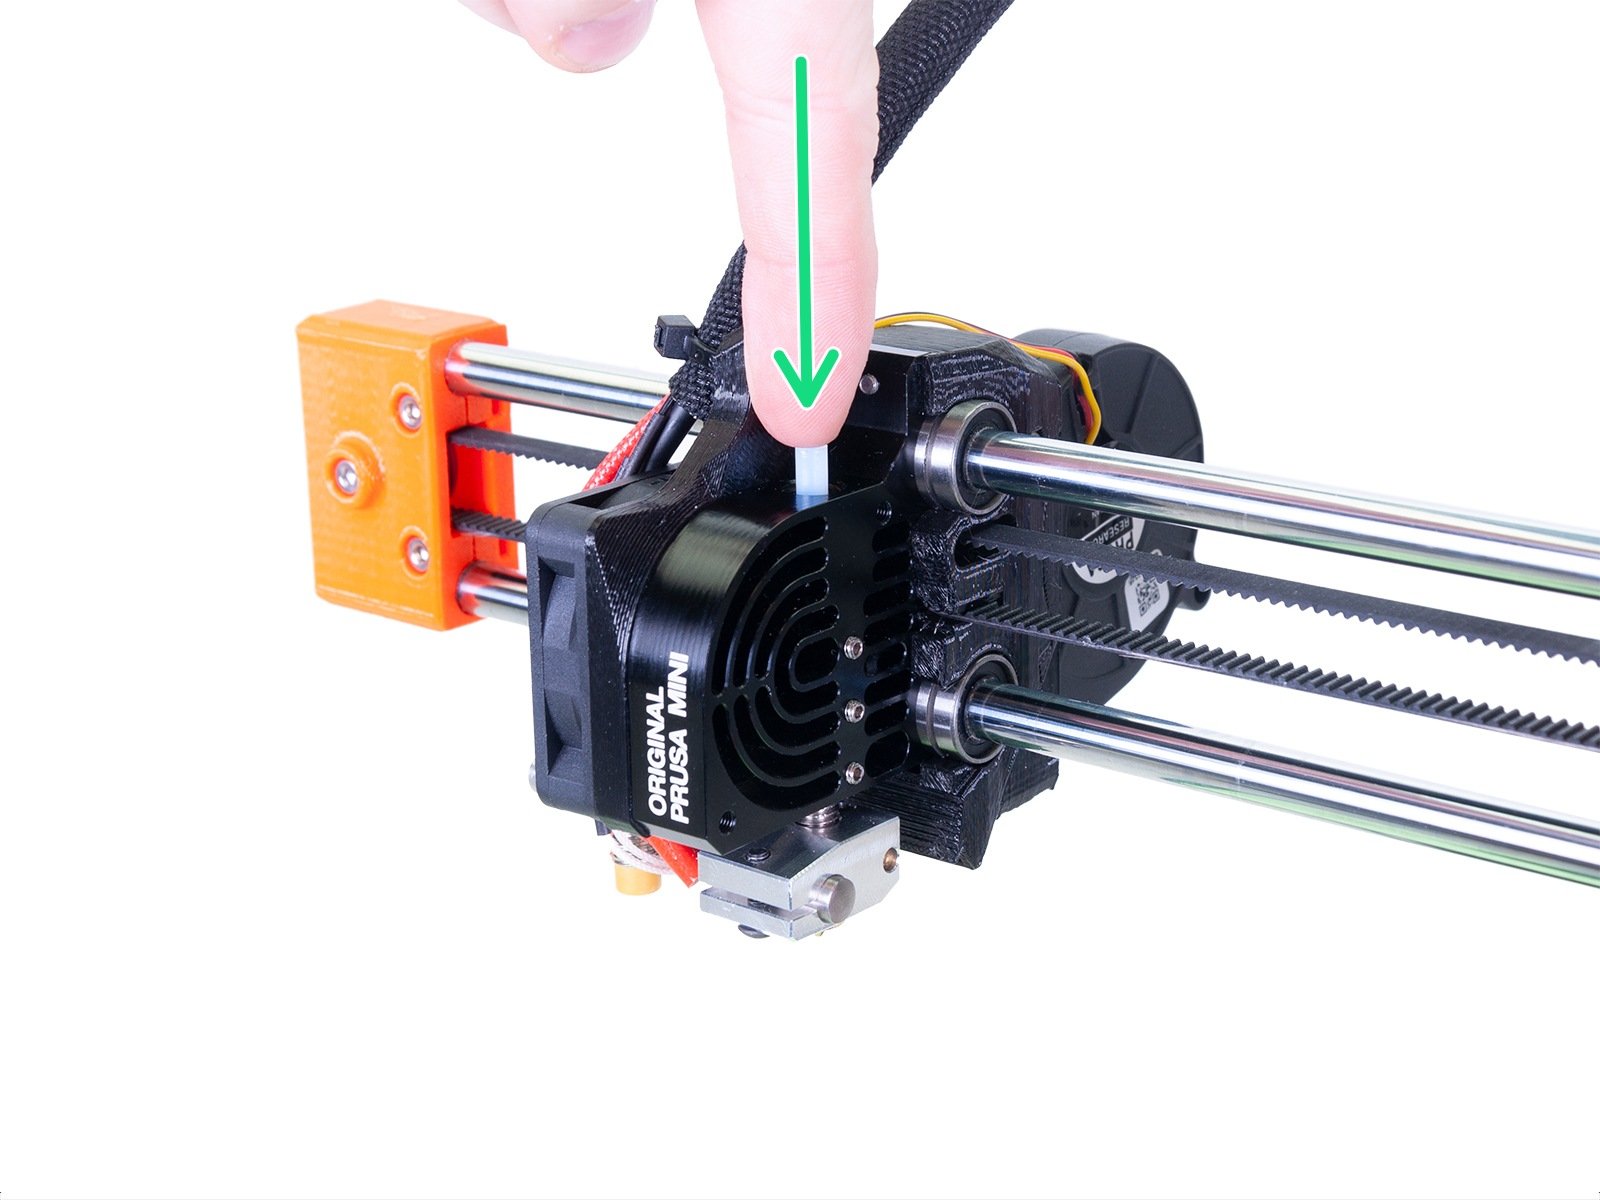
                  6. L'ultima risorsa è un filo metallico rigido (1,5 mm di diametro, 100 mm di lunghezza). Inserirlo dall'alto al posto del filamento. Spingetelo verso il basso, attraverso l'hotend, ma con cautela e delicatezza. Si potrebbe accidentalmente graffiare il tubo di PTFE.
                  7. Quando si è sistemato l'intasamento, andare all'ultimo capitolo, controllare che la puleggia dell'estrusore non sia sporca.
                  8. Se non si riesce a far passare il filamento né il filo, è necessario smontare l'hotend e trovare il punto in cui il filamento è bloccato. Vedere il metodo successivo.

                  Smontaggio dell'hotend

                  (carico/scarico non possibile)

                  Alcuni intasamenti non possono essere rimossi facilmente e richiedono lo smontaggio parziale dell'hotend. Il filamento è incastrato o nel tubo di PTFE o nell'ugello. Il filamento può anche essere bloccato a causa di un tubo PTFE danneggiato o consumato. Se questo è il tuo caso, suggeriamo di sostituire il tubo di PTFE con uno nuovo. Per lo smontaggio e un'ispezione, abbiamo delineato la procedura qui sotto.

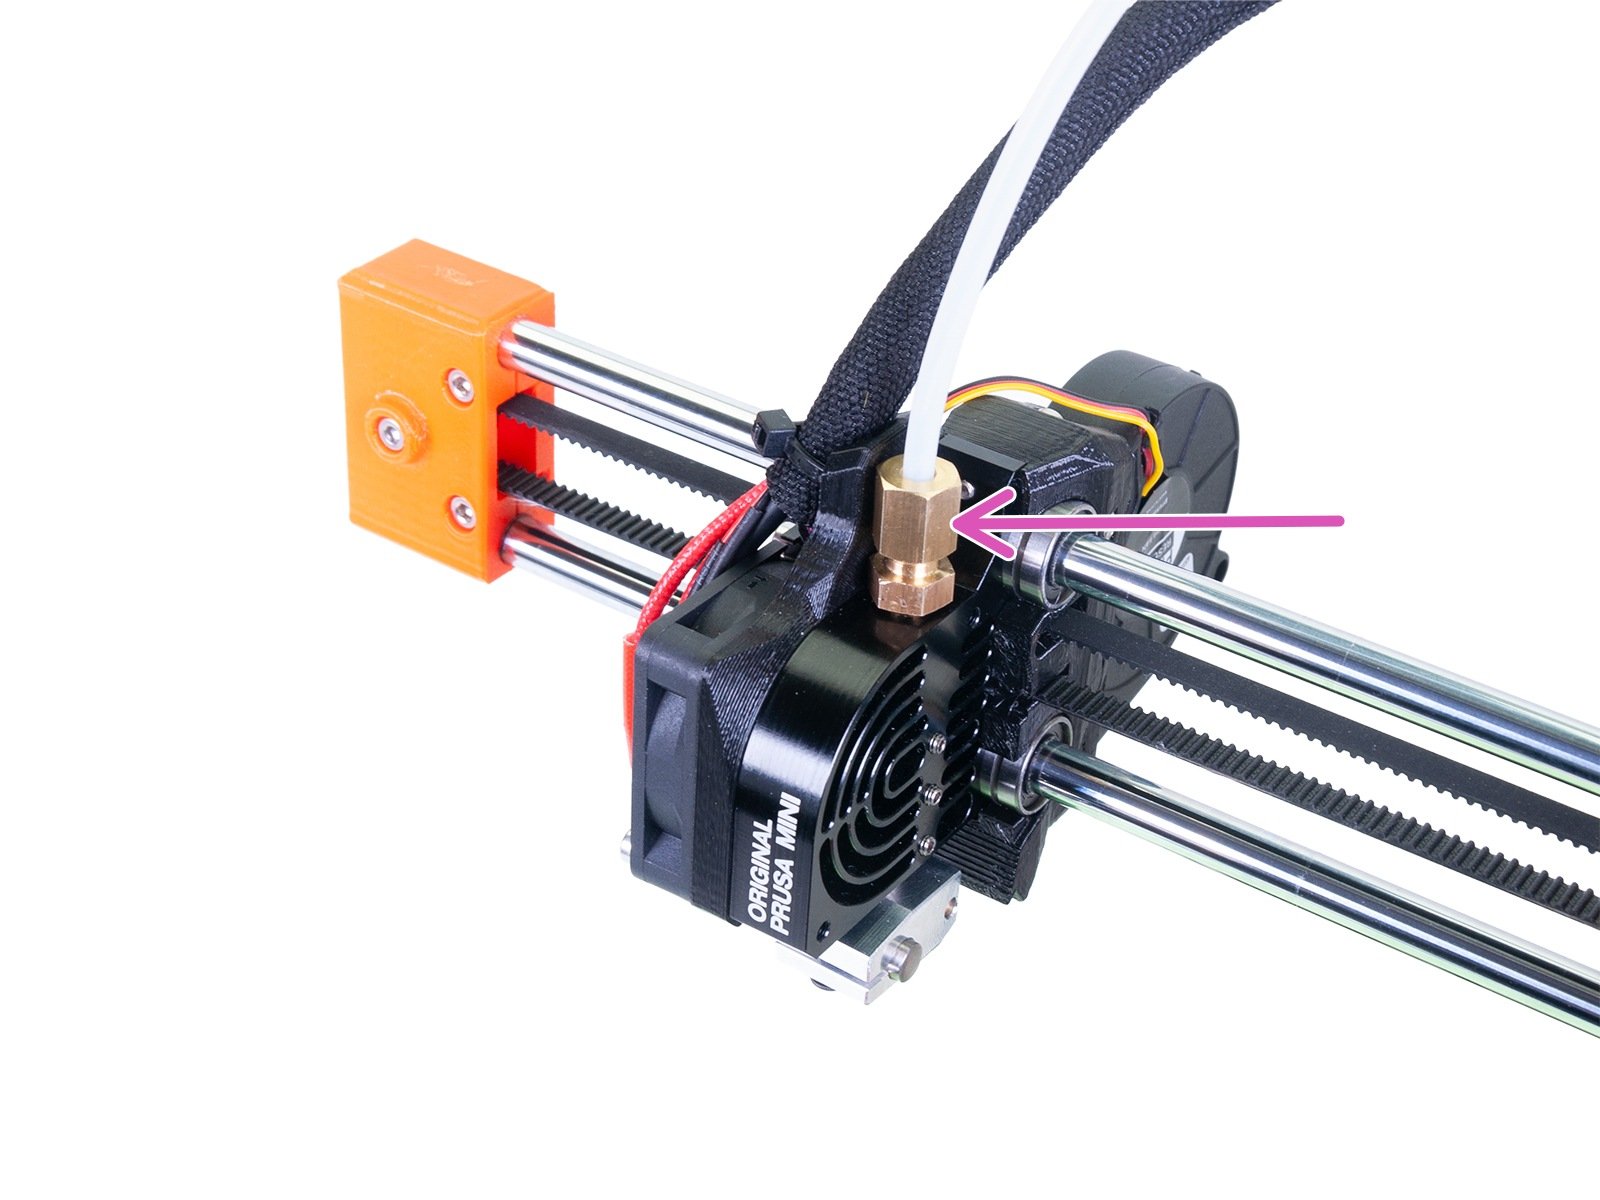
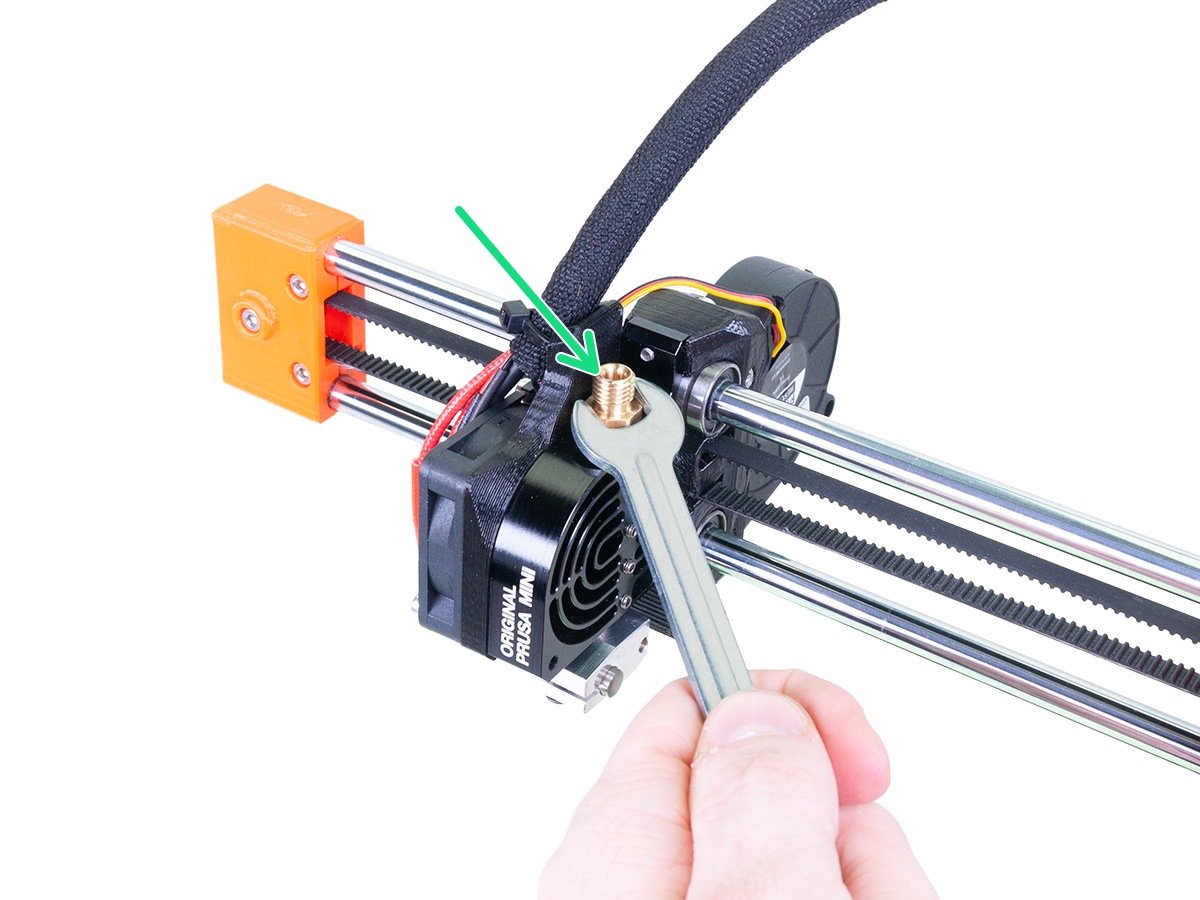
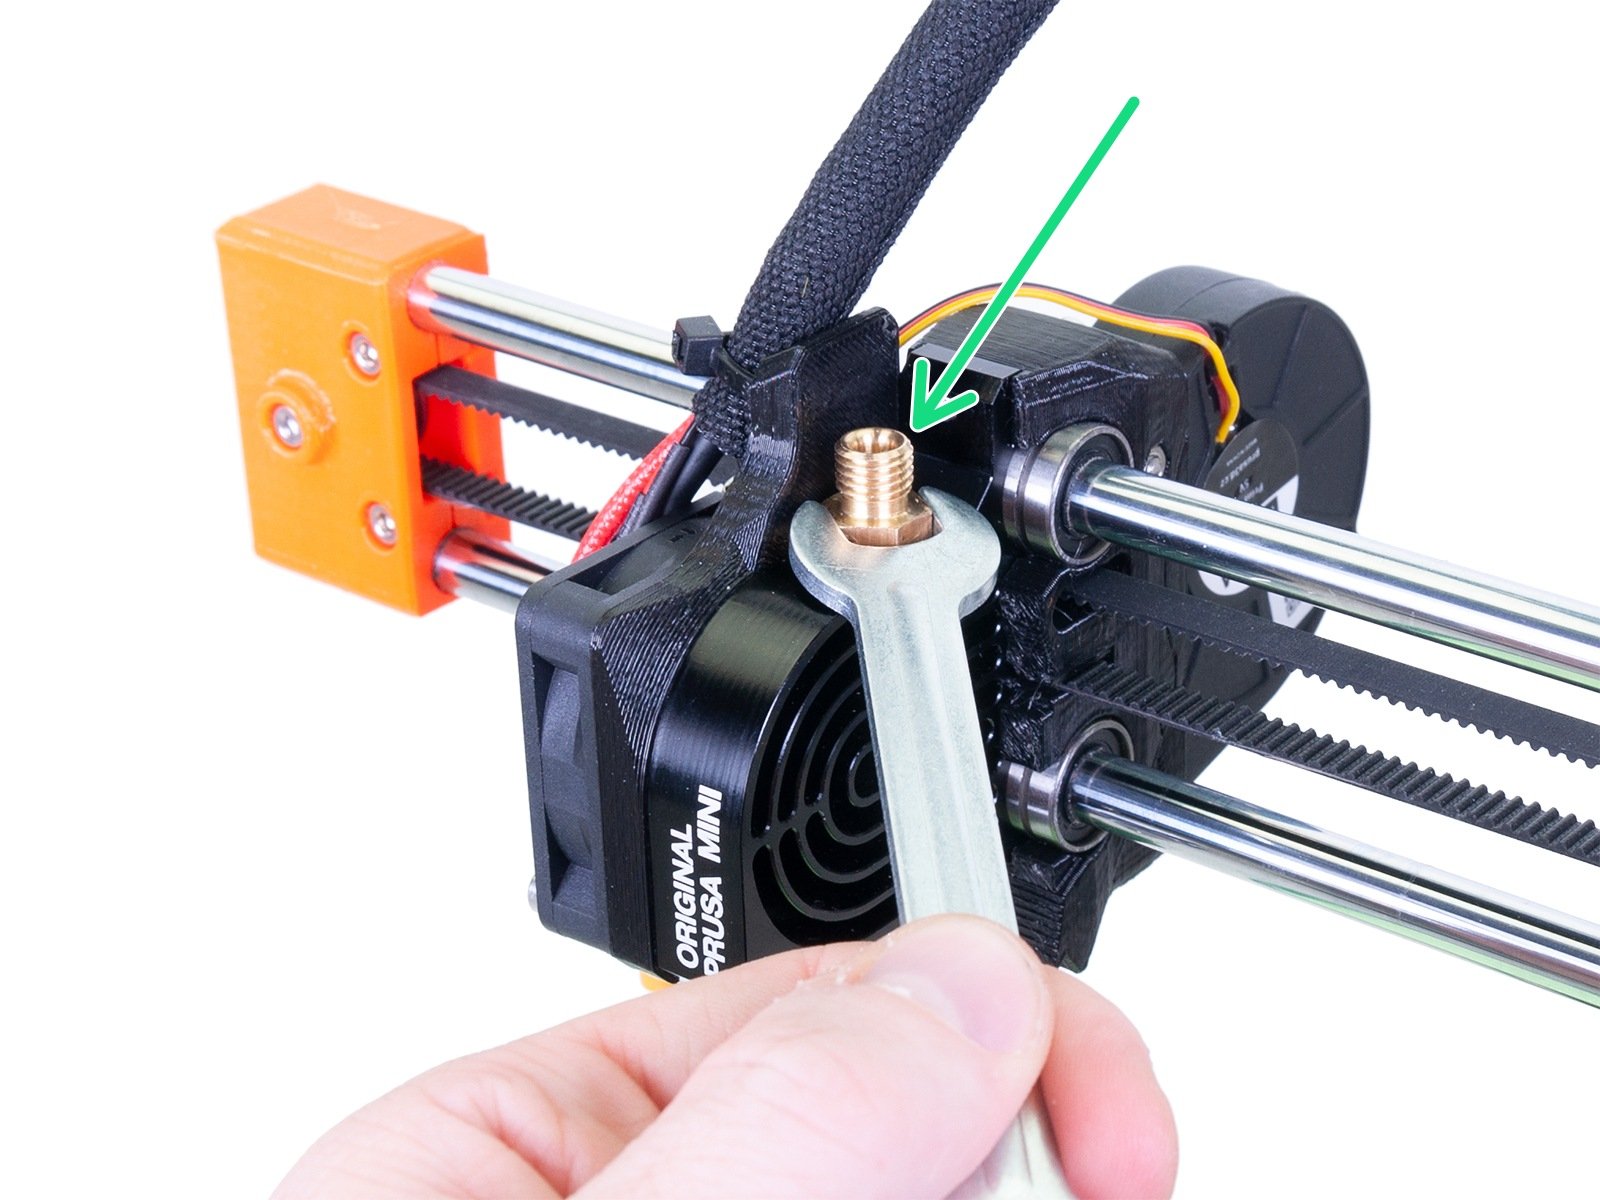
                  1. Con la chiave da 10 mm, rimuovere il tubo Bowden proveniente dall'estrusore e il raccordo in ottone che fissa il tubo in PTFE. Se l'ugello è riscaldato, sarà ora possibile estrarre qualsiasi filamento insieme al tubo Bowden.
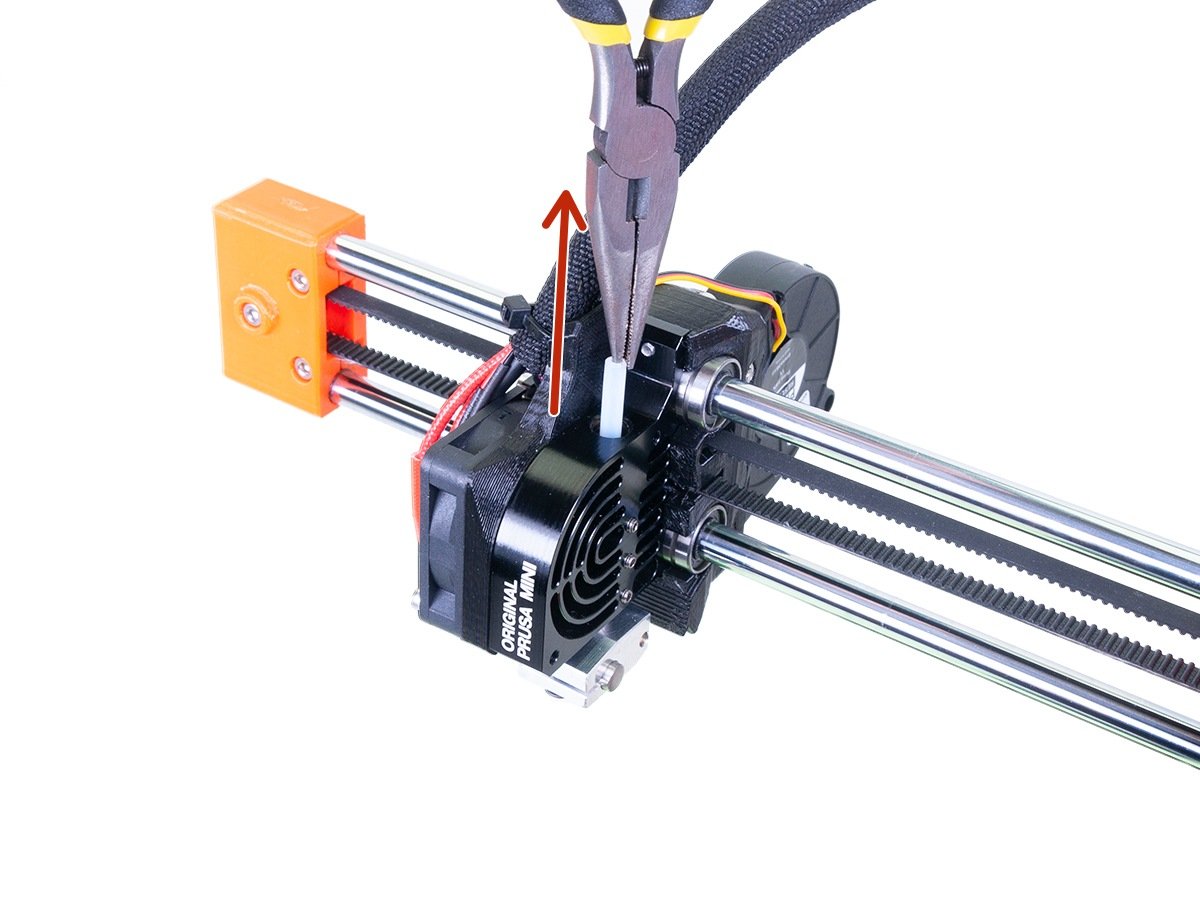
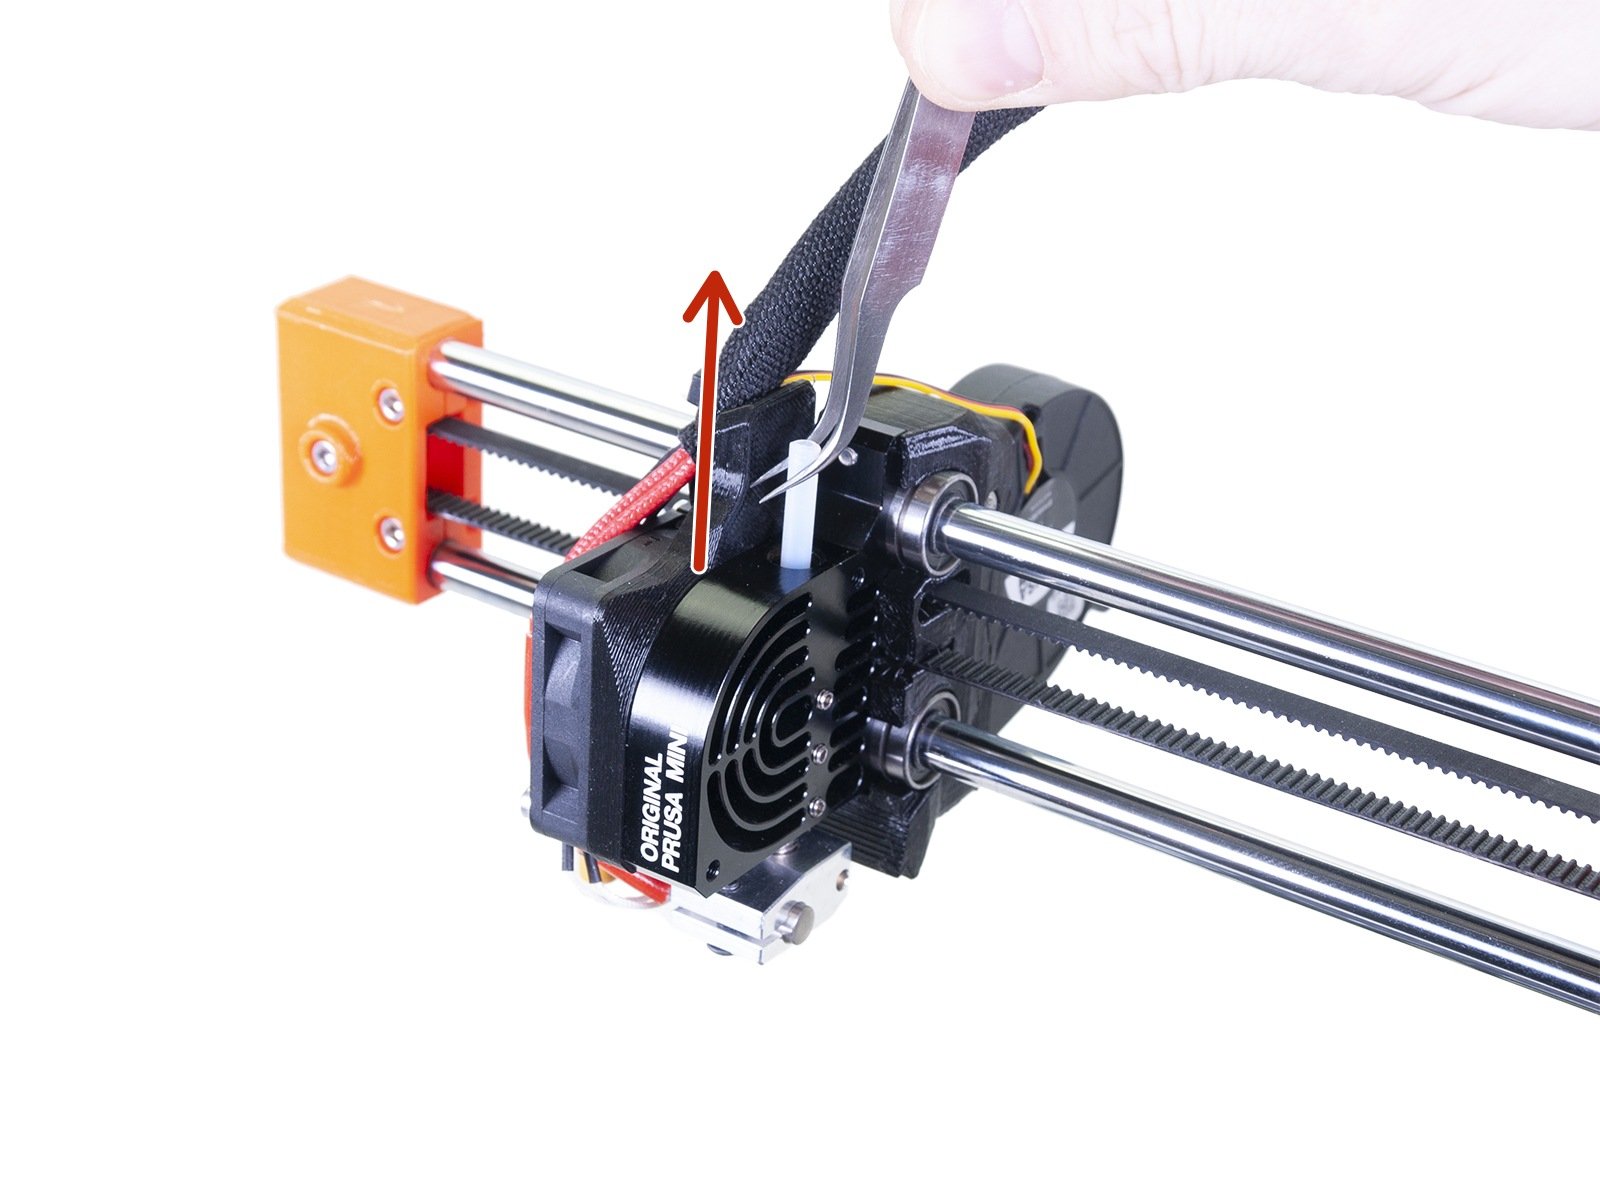
                  1. Estrarre con cautela il vecchio tubo in PTFE dall'heatsink usando le pinze o delle pinzette.
                  1. Ispezionare il tubo di PTFE. Verificare la presenza di eventuali danni nel tubo di PTFE e se necessario, sostituirlo con uno nuovo. Un PTFE di ricambio è incluso nella stampante.
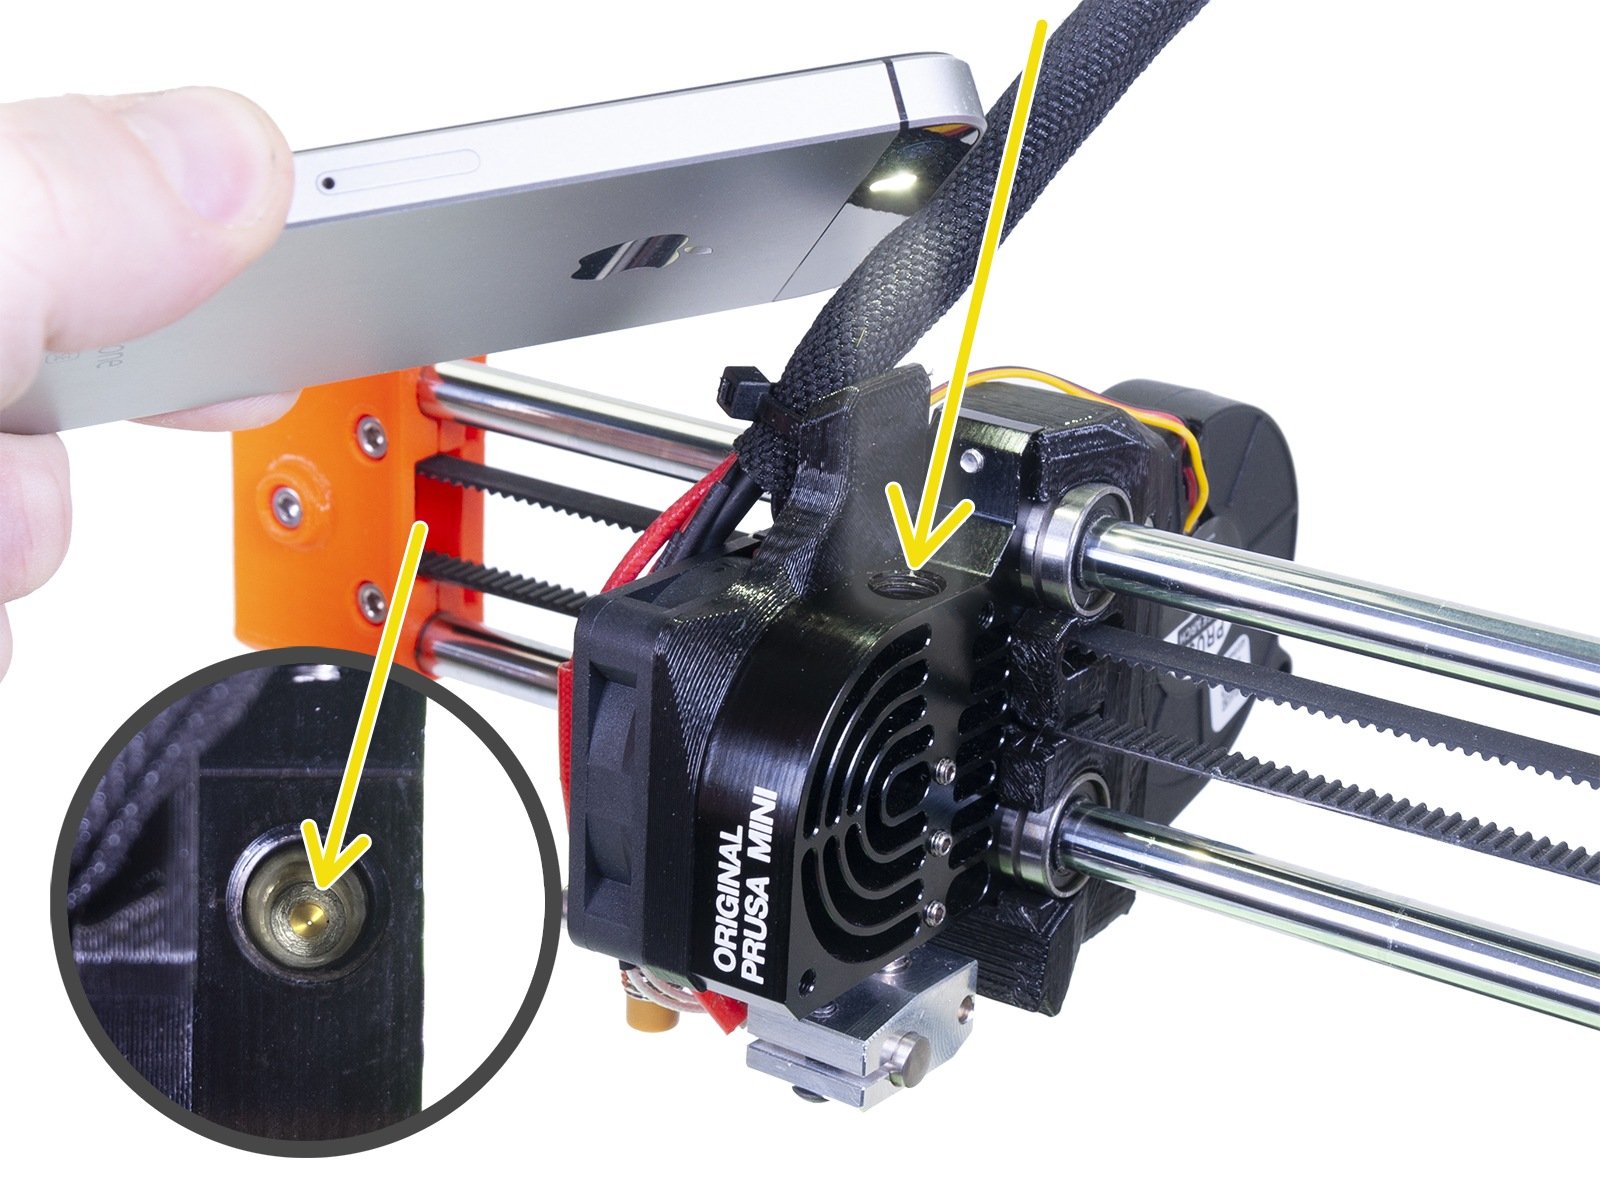
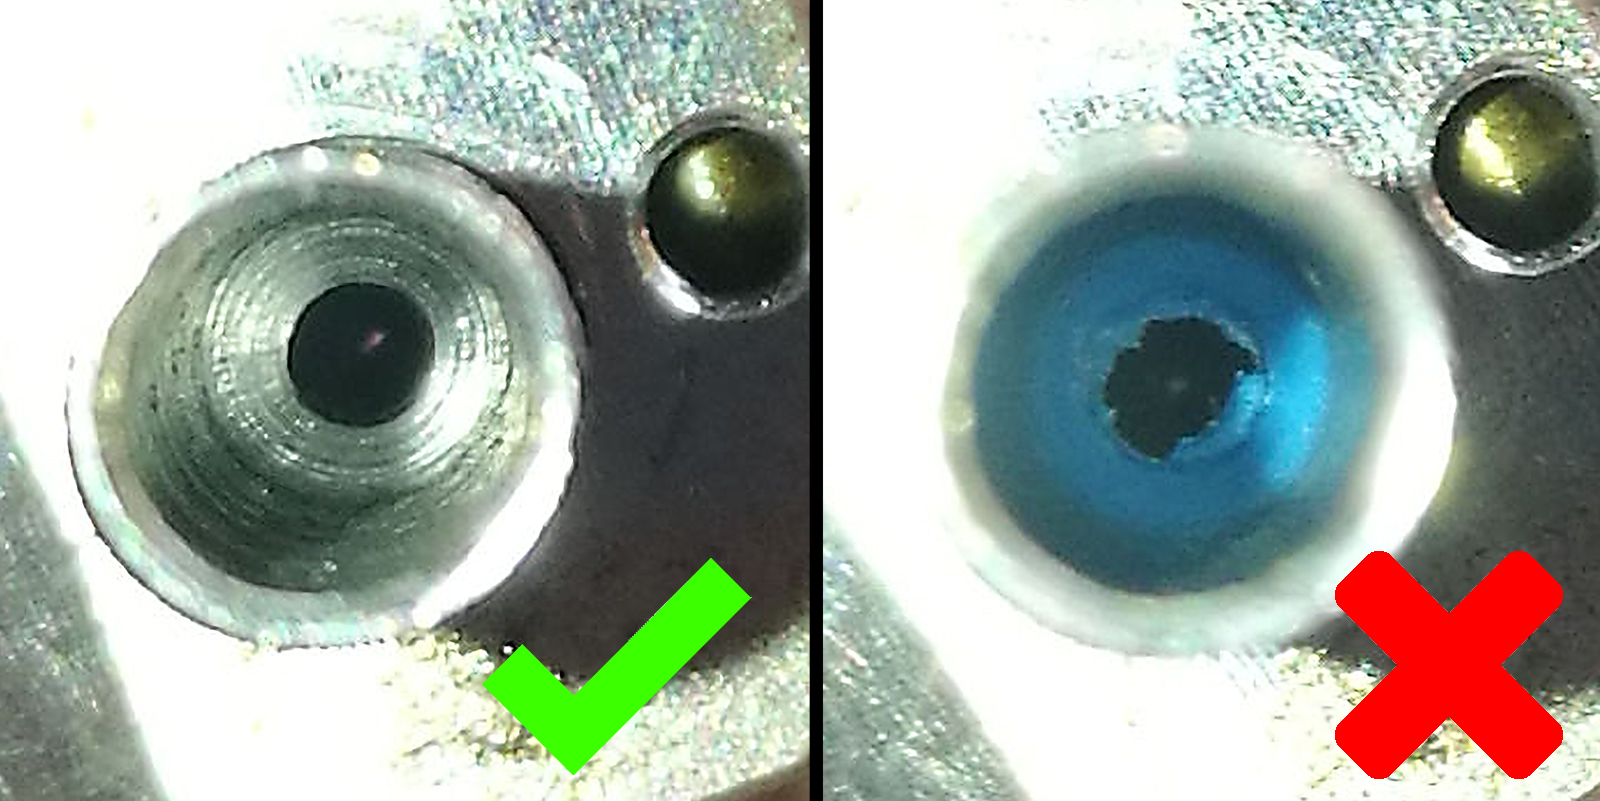
                  2. Pulire i resti di filamento dall'hotend. Il fondo dell'heatbreak deve essere pulito e lucido. È possibile rimuovere qualsiasi filamento facendo un tiro a freddo senza il tubo di PTFE installato.
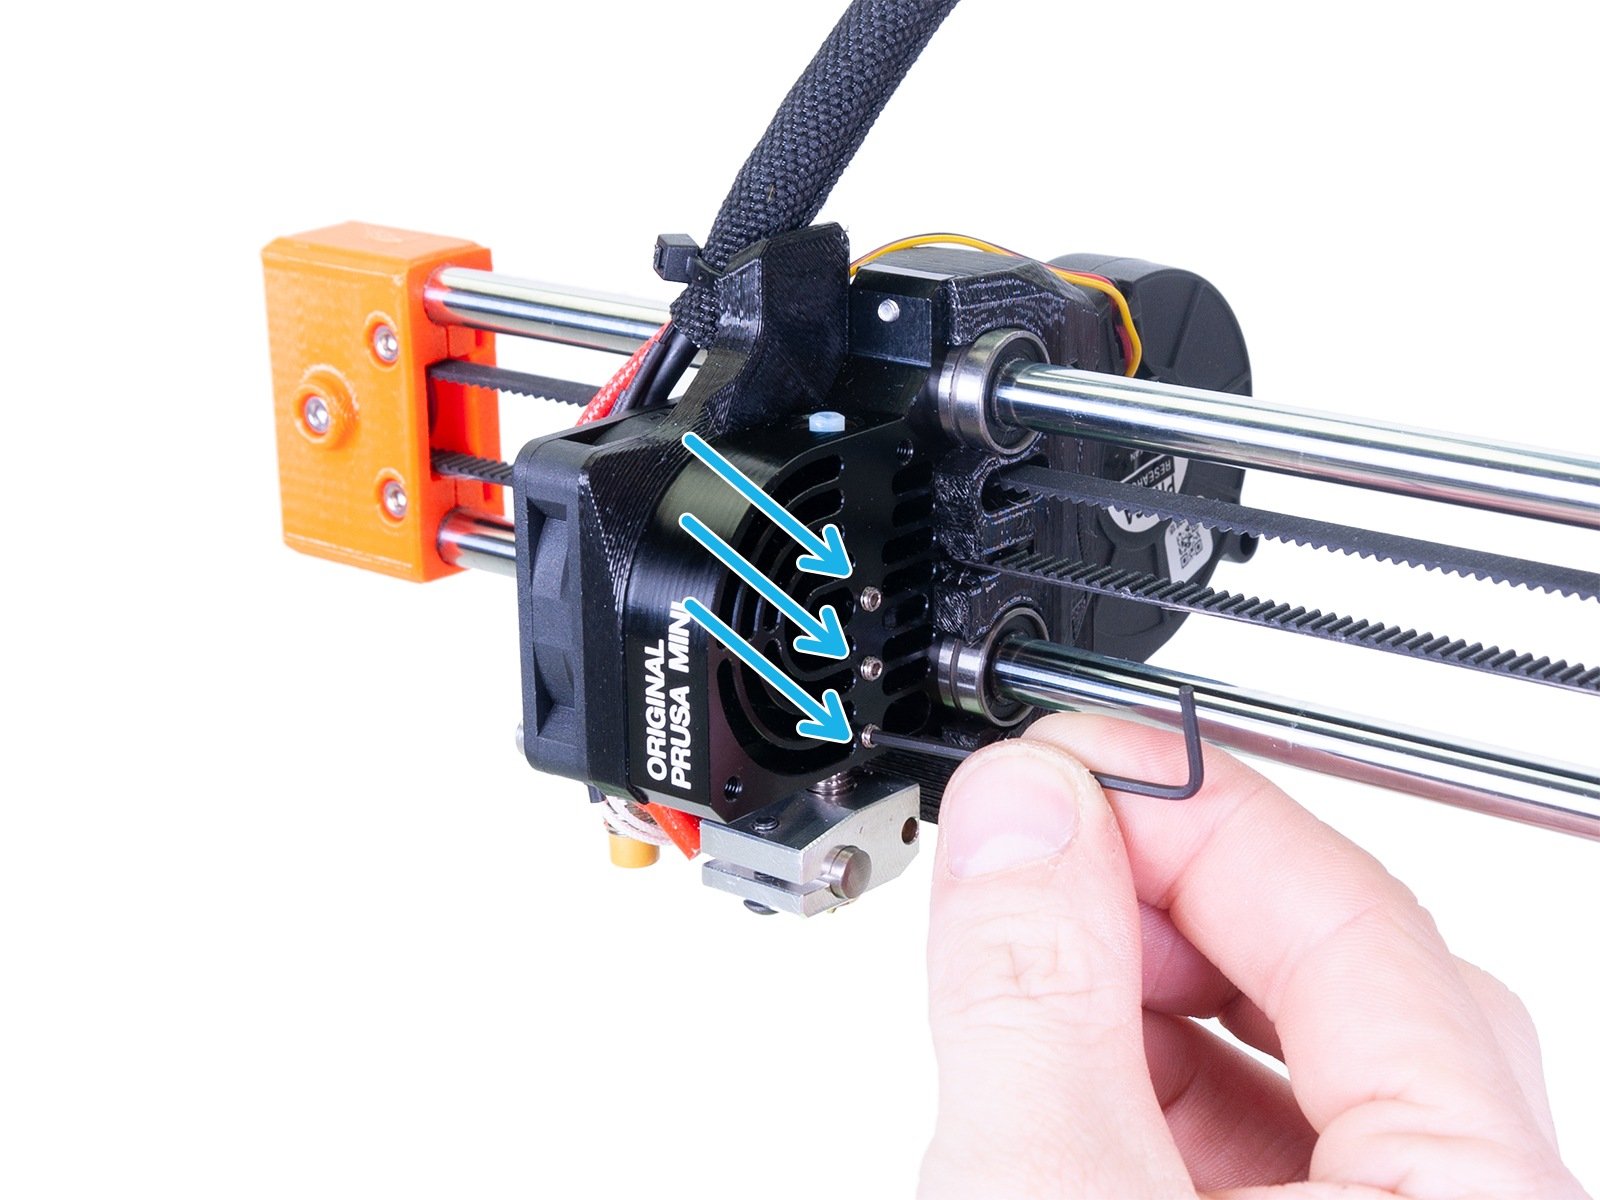
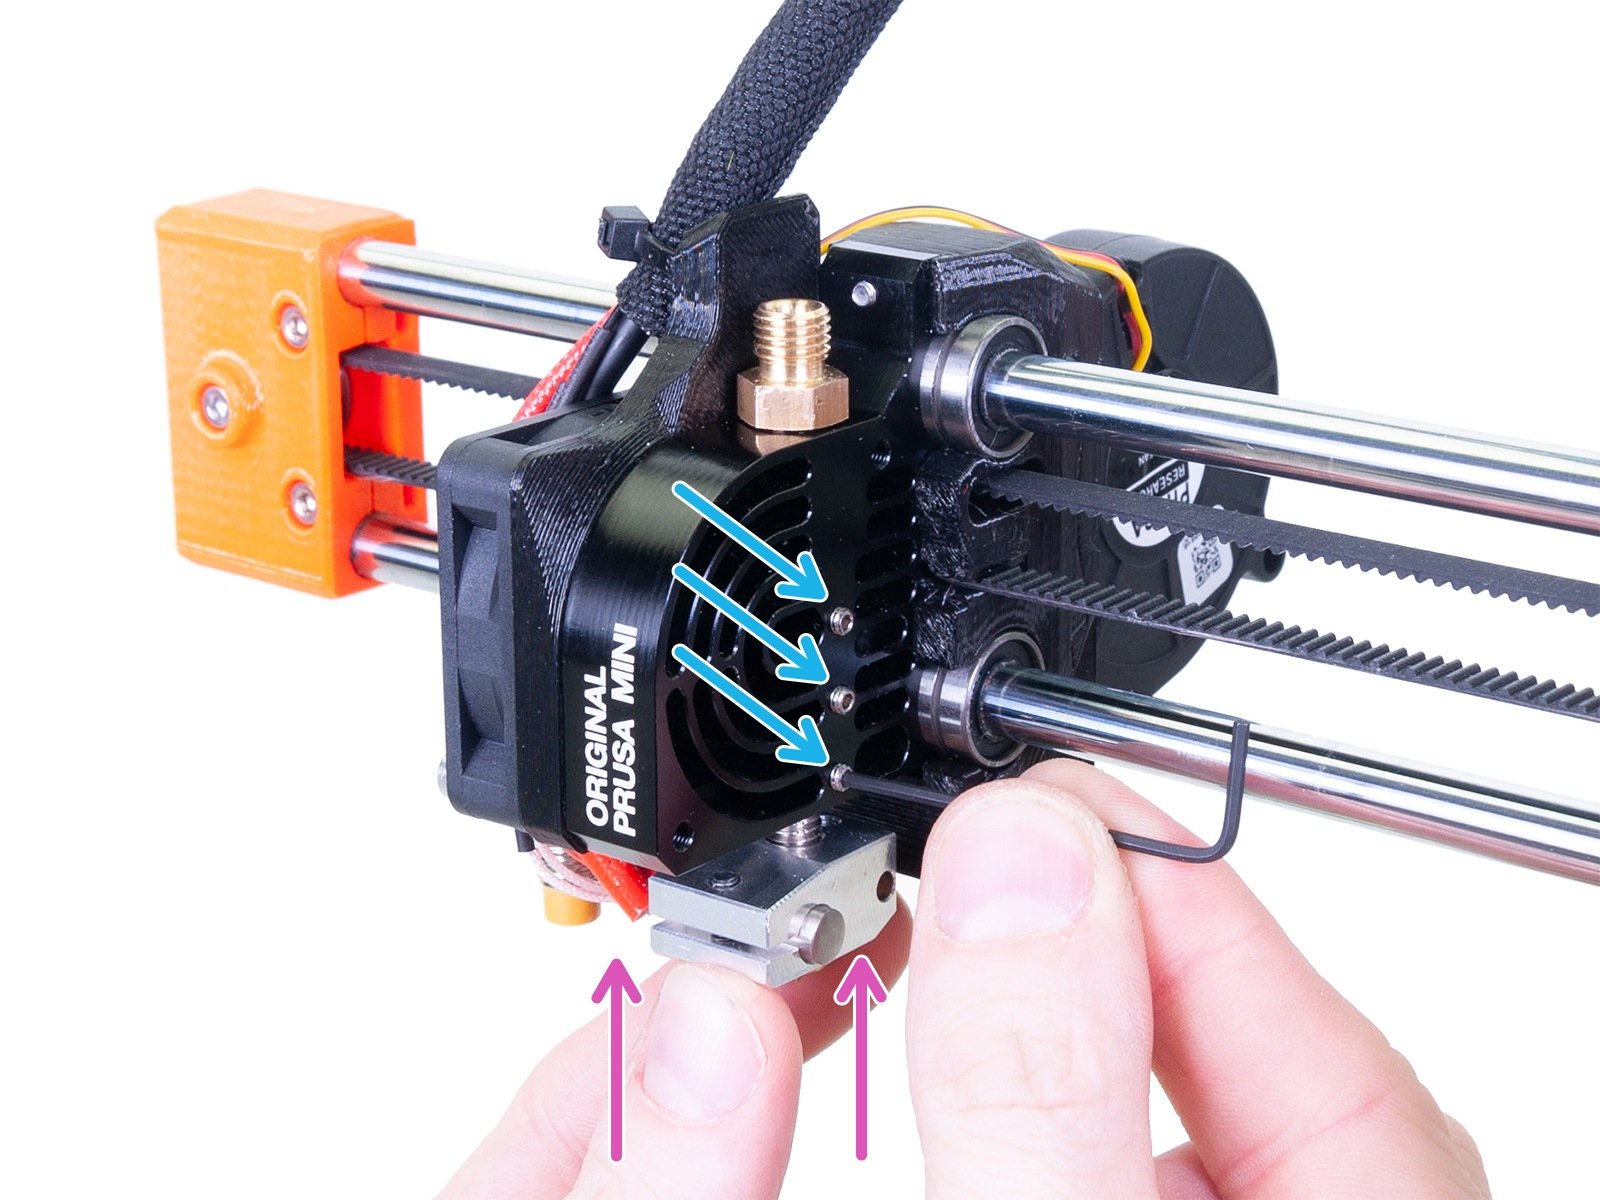
                  1. Inserire nuovamente il tubo in PTFE nell'heatbreak. Allentare le tre viti di fissaggio sul lato del dissipatore con una chiave a brugola da 1,5 mm.
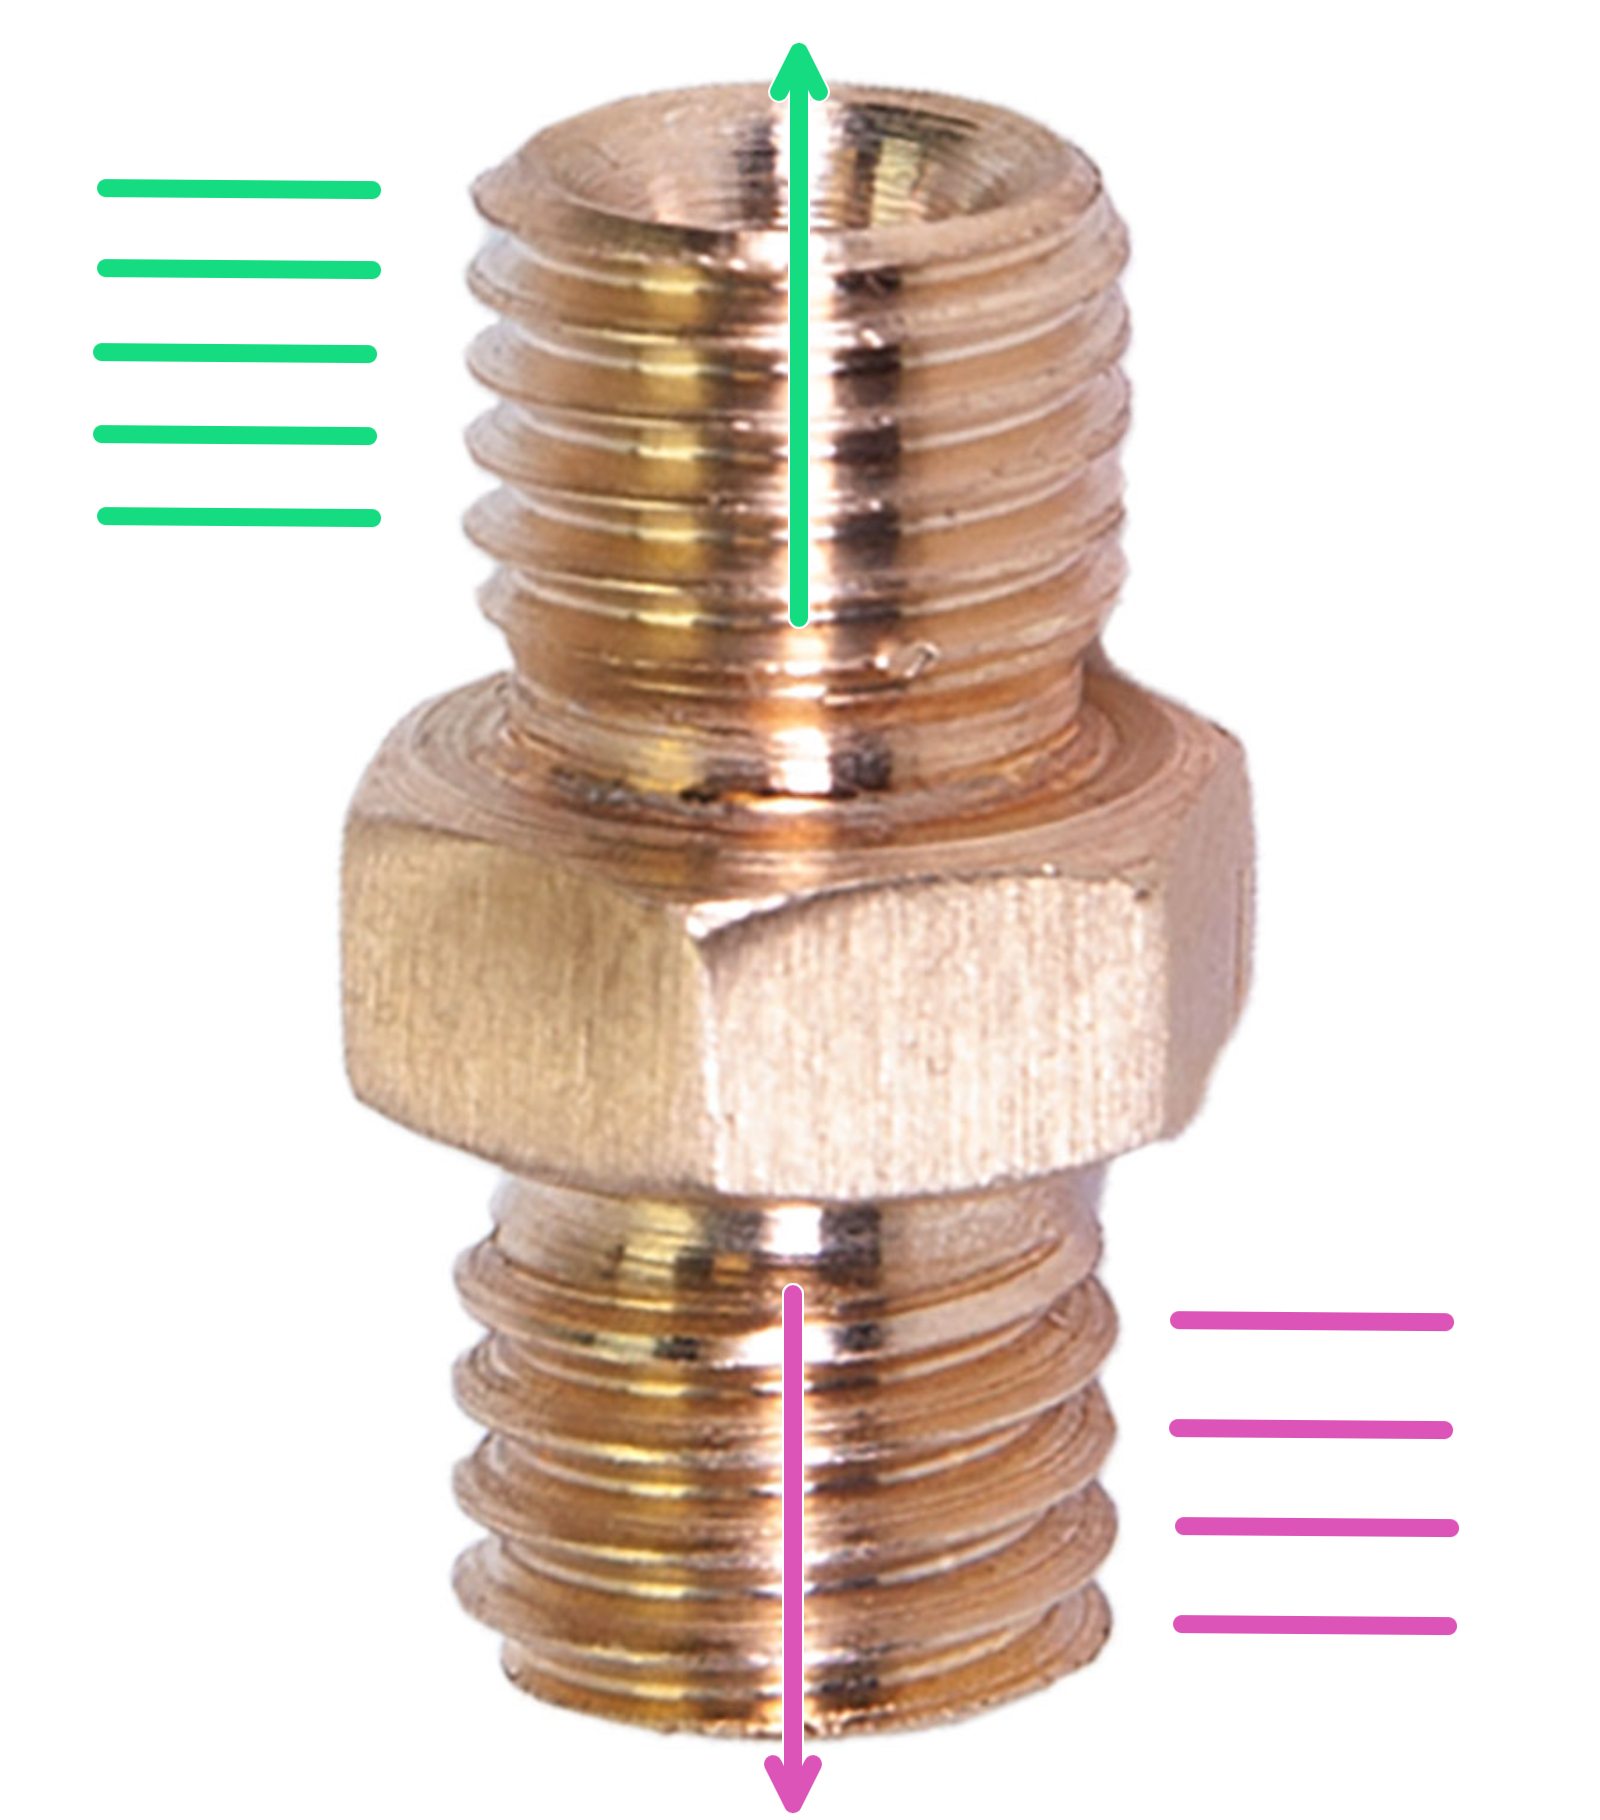
                  1. Avvitare il raccordo in ottone nella parte superiore del dissipatore fino in fondo, poi allentarlo di un giro completo (360°). Il lato con meno filettatura va nel dissipatore (frecce e linee viola). Comprimeremo il tubo PTFE nel prossimo passo per assicurare il corretto funzionamento. Se lo hai già fatto prima con lo stesso tubo PTFE, potrebbe essere necessario sostituire questo tubo PTFE con uno nuovo.
                    In alcuni casi, potrebbe essere sufficiente pulire l'hotend, risistemare il PTFE e stringere bene il raccordo per risolvere gli intasamenti.
                  Orientamento del raccordo in ottone.L'estremità con meno filetti si inserisce nel dissipatore.
                  1. Premi il blocchetto di riscaldamento verso l'alto con una forza ragionevole. Mantenendo una leggera pressione verso l'alto, stringi le tre viti di fissaggio sul lato del dissipatore.
                  2. Poi serra completamente il raccordo sulla parte superiore del dissipatore di calore (un giro completo), comprimendo così il tubo PTFE dell'hotend.
                  Assicurati che l'ugello e il blocco riscaldatore siano freddi prima di toccarli!

                  Ora puoi riattaccare il tubo Bowden che porta all'estrusore. Prima di testare la stampante si consiglia di controllare gli ultimi due punti qui sotto.

                  Dopo aver sistemato l'intasamento

                  Calibrazione del primo strato

                  Dopo aver fatto la manutenzione della testina di stampa si consiglia di effettuare una nuova calibrazione del primo strato, poiché l'hardware potrebbe spostarsi leggermente durante la procedura. Per maggiori informazioni, vedere Calibrazione primo layer (i3).

                  Pulizia della puleggia dell'estrusore

                  Tutti i problemi menzionati sopra possono contribuire a far sì che il filamento venga macinato tra la puleggia e il cuscinetto. Una volta che i denti della puleggia si riempiono di detriti di filamento, l'estrusore non sarà in grado di caricare correttamente il filamento.

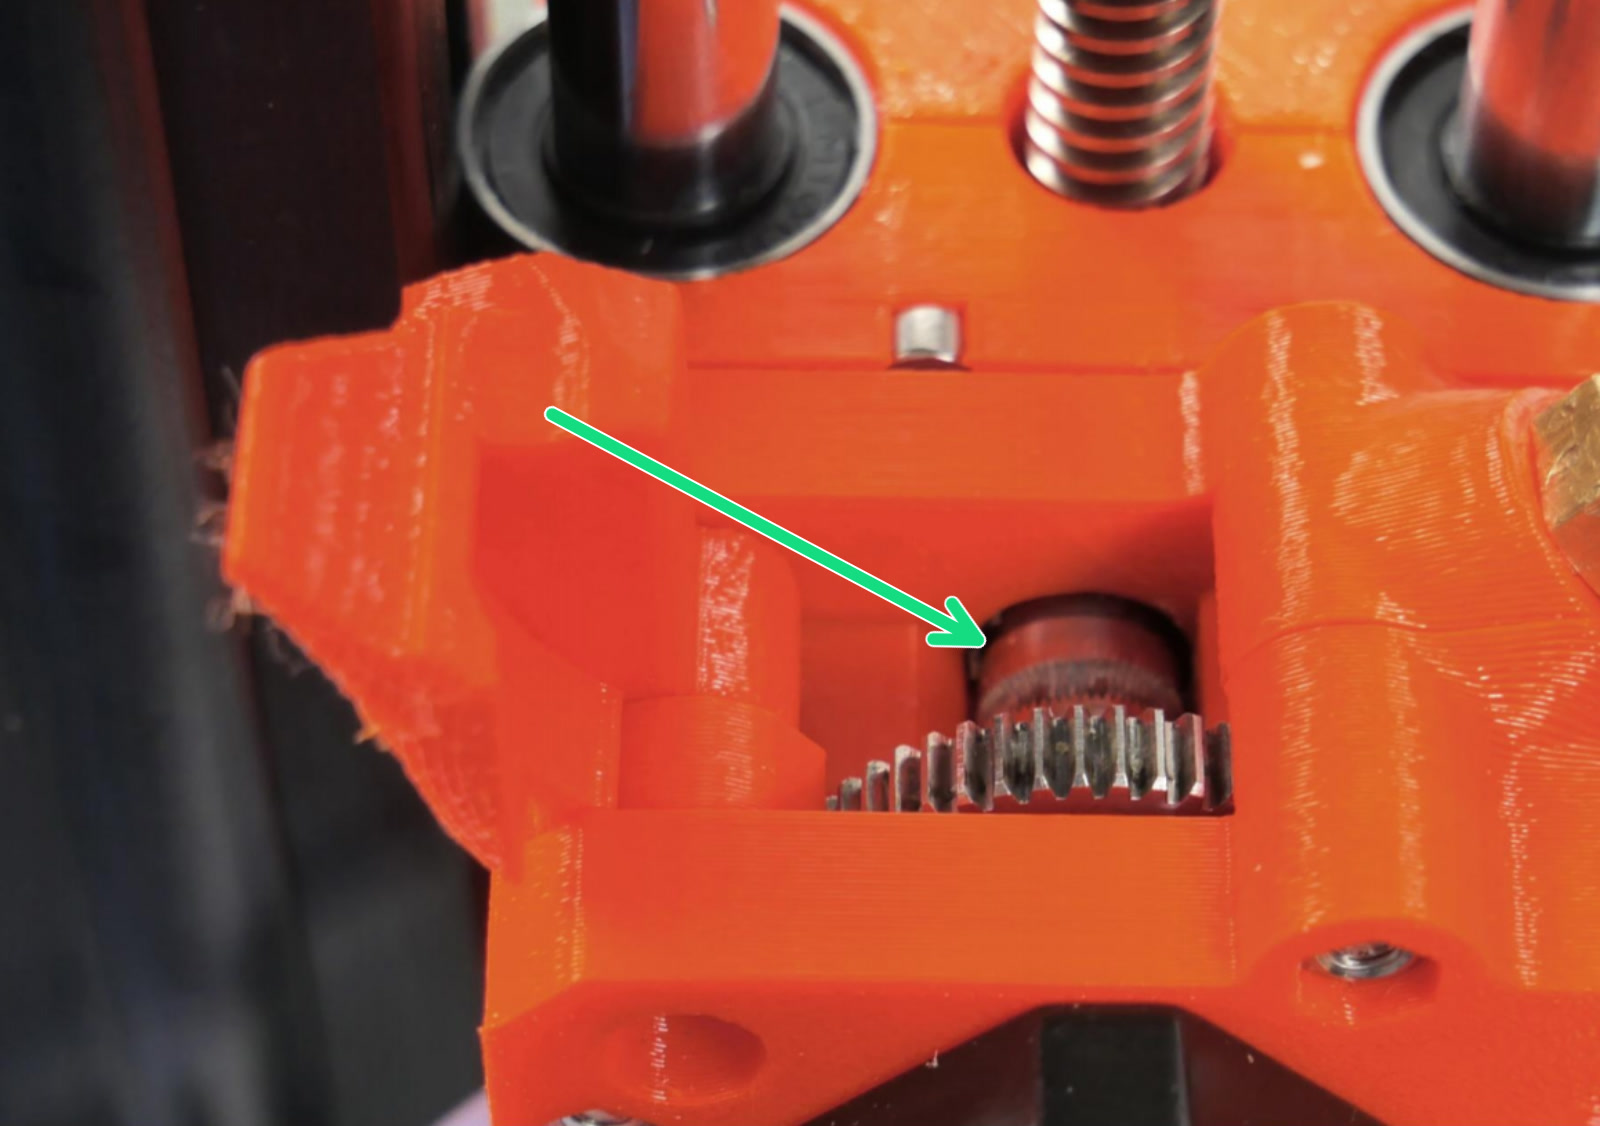
                  Per controllare se la puleggia è pulita puoi usare lo sportello d'ispezione (vedi foto sotto). Utilizza l'aria compressa per sbarazzarti della polvere, per una pulizia più approfondita, segui questa guida Come accedere e pulire la puleggia dell'estrusore (MINI/MINI+).

                  Utilizzare lo sportello d'ispezione per controllare la puleggia

                  Questo articolo è stato utile?
                  Questa azione è disponibile solo per gli utenti registrati. Per favore accedi.

                  2 commenti

                  Accedi  per inviare un commento
                  andrea.cordella
                  •
                  Durante la prima stampa il pezzo improvvisamente si è spostato ed ho dovuto fermare la stampa. Poi non ha più spurgato e il PLA non esce più, ho cercato di fare l' unload del filamento ma non si muoveva (con temperatura di 215 °C), alla fine è uscito solo il pezzo iniziale ma il pezzo fino all' ugello lungo circa 25 cm. è rimasto dentro ! Non so più cosa fare ! Per favore aiutatemi, grazie
                  Reply
                  Giuliano - Official Prusa CS
                  •
                  Salve. Si può cercare di recuperare l'ugello scaldandolo a una temperatura elevata e inserendo qualcosa di rigido e sottile nel tubo, come una chiave a brugola, per spingere il filamento restante fuori. Se non si riesce, temo sia necessario sostituire l'ugello.
                  Reply
                  danielsan80
                  •
                  La versione in Italiano non è allineata con quella in inglese, mancano delle immagini e forse parte del testo. Leggete la versione inglese che è più chiara.
                  Reply

                  Argomenti

                  • Risoluzione dei problemi
                    • Risoluzione dei problemi della stampante
                      • Spaghetti monster
                      • Blob estrusore
                      • Rumori Estrusore
                      • La ventola di stampa non gira
                      • Ugello/hotend otturato (MINI/MINI+)
                      • Errore Preriscaldamento piano #12201 (MINI)
                      • Test sensore M.I.N.D.A./SuperPINDA (MINI/MINI+)
                      • Errore preriscaldamento testina di stampa #12202 (MINI)
                      • Thermal runaway piano #12203 (MINI)
                      • Thermal runaway testina di stampa #12204 (MINI)
                      • Maxtemp error piano #12205 (MINI)
                      • Maxtemp error testina di stampa #12206 (MINI)
                      • Mintemp error piano #12207 (MINI)
                      • Mintemp error testina di stampa #12208 (MINI)
                      • Quadratura della MINI
                      • Reset di fabbrica (MINI)
                      • Fusibile bruciato (MINI)
                      • Risoluzione dei problemi del Sensore del filamento IR (MINI/MINI+)
                      • Scaricamento filamento non riuscito (MINI/MINI+)
                      • La temperatura della testina di stampa non corrisponde #12210 (MINI/MINI+)
                      • Risoluzione dei problemi di PrusaLink
                      • Errore Homin #12301 (MINI)
                      • USB non connessa #12602 (MINI/MINI+)
                      • Nessun file su USB #12604 (MINI/MINI+)
                      • Verifica della firma non riuscita #12606 (MINI/MINI+)
                      • Verifica Hash non riuscita #12607 (MINI/MINI+)
                      • Tipo di stampante non supportato #12610 (MINI/MINI+)
                      • Versione della stampante non supportata #12611 (MINI/MINI+)
                      • Errore cancellazione flash #12605 (MINI/MINI+)
                      • La temperatura del piano riscaldato non corrisponde #12209 (MINI/MINI+)
                      • Nessun FW nella memoria interna #12612 (MINI/MINI+)
                      • Dimensione FW non valida su USB #12603 (MINI/MINI+)
                      • Errore del file system #12613 (MINI/MINI+)
                      • Versione BBF non supportata #12614 (MINI/MINI+)
                      • Filamento aggrovigliato
                      • Arresto di emergenza #12510 (MINI)
                      • Registrazione a Connect fallita
                      • Registrazione a Connect fallita #12401 (MINI)
                      • Blue Screen of Death (BSOD) #31538 (CORE One) #35538 (CORE One L) #36538 (CORE One INDX) #26538 (MK4S) #13538 (MK4) #27538 (MK3.9S) #17538 (XL) #21538 (MK3.9) #28538 (MK3.5S) #23538 (MK3.5) #12538 (MINI)
                      • Errore Homing Y #12305 (MINI/MINI+)
                      • Errore Homing X #12304 (MINI/MINI+)
                      • Risoluzione dei problemi di montaggio della MINI/MINI+
                      • Firmware della memoria interna corrotto! #12608 (MINI)
                      • Schede SD e unità USB
                    • Diagnostica
                    • Risoluzione problemi qualità di stampa
                    • Codici errore QR
                    • Messaggi di Errore di Stampa