Prusa
  • ACQUISTA
    • Ultimi prodotti
    PER CATEGORIA
    • Stampanti 3Dnovità
    • Aggiornamenti stampante 3Dnovità
    • Materiali
    • Accessori
    • Ricambi
    • Corsi
    • Merch
    • Richiedi un preventivo
    LINK RAPIDI
    • Spedizione e consegna
    • Resi e rimborsi
    • Pagamento e finanziamento
    • Garanzia
    • IVA e dazi doganali
    • FAQ

    0 articolo nel carrelloarticoli nel carrello

    Il tuo carrello è vuoto

    Vai al carrelloAcquista stampanti 3D

    Il mio profilo

    Accedi per vedere ordini e articoli salvati

    Il mio profilo

    Accesso effettuato come

    • Ordini
    • Esci
  • STAMPA 3D
    • Esplora la stampa 3D
    PER PRINCIPIANTI
    • Stampa 3D 101
    • Come funziona la stampa FDM
    • Acquistare la tua prima stampante
    • Catalogo modelli 3D
    PER APPLICAZIONE
    • Prototipazione rapida
    • Produzione
    • Ingegneria
    • Ricerca
    • Arte e design
    APPROFONDISCI
    • Guida ai materiali
    • Corsi
    • Webinar
    • Casi di studio
    • Stampa 3D personalizzata
  • STAMPANTI 3D
    • Tutte le stampanti 3D
    per
    • Casa o garageAppassionati, inventori e stampa domestica
    • BusinessProduzione interna per piccoli team
    • AziendeFlotte, sicurezza e scalabilità
    • Quale Prusa è giusta per me
    ACQUISTA E SFOGLIA
    • CORE One+novità
    • CORE One+ INDXnovità
    • CORE One L+novità
    • CORE One L+ INDXnovità
    • XL+novità
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    ALTRO DALLA STAMPA
    • Parti e aggiornamentinovità
    • Ricambi
    • Critical infrastructure
    • Casi di studio
    • Signature Oak
    • Kit
  • MATERIALI
    • Tutti i materiali
    PER UTILIZZO
    • Uso quotidiano e design
    • Ingegneria funzionale
    • Compositi
    • Specialità professionali
    • Resine SLA
    Prusament
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    ALTRO SUI MATERIALI
    • Guida ai materiali
    • Produciamo i materiali internamente
    • Sostenibilità
    • Ordina sul negozio
  • SOFTWARE
    • Tutti i software
    PREPARA LA STAMPA
    • PrusaSlicer 3.0novità
    STAMPA E MONITORAGGIO
    • Prusa Connect
    • EasyPrint
    • App iOS e Android
    • Prusa Farm
    INIZIA
    • Scarica e installa
    • Knowledge base
    ALTRO SUL SOFTWARE
    • Catalogo modelli 3D
  • SUPPORTO
    • Esplora il supporto
    TROVA RISPOSTE
    • Knowledge base
    • Risoluzione dei problemi
    • Corsi
    • Webinar
    OTTIENI AIUTO
    • Contattaci
    • Livechat
    • Spedizione e consegna
    • Garanzia
    • Resi e rimborsi
    • Assistenza e ricambi
    • Assistenza e riparazione
    Community
    • Forum
    • Reddit
    • Printables
  • TRUST CENTER
    • Panoramica Trust Center
    PER ARGOMENTO
    • GDPR
    • Certificati
    • Sicurezza
    • Conformità
    IMPEGNI
    • Rapporto di sostenibilità
    CONTATTACI
    • Contatta il team di sicurezza
  • AZIENDA
    • Informazioni su Prusa
    SCOPRI CHI SIAMO
    • La nostra storia
    • Come produciamo le stampanti
    • Open source
    • Brand e media kit
    NOTIZIE
    • Blog
    • Sala stampa
    • Eventi
    TRUST & PARTNERS
    • Sostenibilità
    • Rivenditori e distributori
    • Programma di affiliazione
    • Contatto
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Accesso effettuato come

    • Ordini
    • Indirizzo
    • Avvisi di disponibilità
    • I miei corsi
    • Abbonamento
    • Modifica account
    • Esci

Accedi per vedere ordini e articoli salvati

Accesso effettuato come
  • Ordini
  • Indirizzo
  • Avvisi di disponibilità
  • I miei corsi
  • Abbonamento
  • Modifica account
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Acquista

0 articolo nel carrelloarticoli nel carrello

Il tuo carrello è vuoto

Vai al carrelloAcquista stampanti 3D

Il mio profilo

Accedi per vedere ordini e articoli salvati

Il mio profilo

Accesso effettuato come

  • Ordini
  • Esci
ACQUISTA
  • Ultimi prodotti
PER CATEGORIA
  • Stampanti 3Dnovità
  • Aggiornamenti stampante 3Dnovità
  • Materiali
  • Accessori
  • Ricambi
  • Corsi
  • Merch
  • Richiedi un preventivo
LINK RAPIDI
  • Spedizione e consegna
  • Resi e rimborsi
  • Pagamento e finanziamento
  • Garanzia
  • IVA e dazi doganali
  • FAQ

Prodotti in evidenza

    Categorie popolari

      Ricerche di tendenza

        Articoli

          Blog

            Prodotti

              Categorie

                Ricerche suggerite

                  Ricerca in corso…
                  Nessun risultato
                  Qualcosa è andato storto.
                  ↑↓ Seleziona↵ ApriEsc Chiudi la ricerca
                  1. Supporto
                  2. Original Prusa i3 MK2.5
                  3. Risoluzione dei problemi della stampante
                  4. L'estrusione è stata interrotta a metà stampa (Heat creep)
                   

                  Contenuti

                  • Come si presenta
                  • Come risolvere il problema
                  • Come evitare che ciò accada
                  • Gruppo Estrusore
                  • Impostazioni di stampa

                  Blog

                  • Blender per la stampa 3D: guida in 5 minuti alla modifica dei file STL
                  • Prusament Pellets: Materiali grezzi per la stampa 3D di grandi dimensioni o per attività di ricerca e sviluppo sui polimeri su piccola scala
                  • Stampate decorazioni di Halloween colorate e luminose con la nostra offerta da brivido

                  Newsletter

                  Registrati e ricevi il nostro concentrato mensile di informazioni utili sui nuovi firmware, sulle nuove versioni di PrusaSlicer e consigli generici per i progetti stampati in 3D.

                  Facendo clic, si accetta di ricevere la nostra newsletter.

                  Questo sito è protetto da reCAPTCHA Enterprise e vengono applicati l'Informativa sulla Privacy e i Termini di servizio di Google.

                  Heavy Duty Keyboard Holder (No Supports)
                  E-shop
                  • Stampanti 3D
                  • Aggiornamenti Stampante
                  • Filamenti
                  • Accessori
                  • Merchandise Prusa
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modelli 3D
                  • Store
                  • Clubs
                  • Concorsi di Modellazione 3D
                  • Brands
                  Comunità
                  • Mappa Mondiale
                  • Forum
                  • Gruppi di utenti
                  • Eventi
                  Aiuto
                  • Aiuto Prusa
                  • Prusa Academy
                  • Calcolatrici di Stampa 3D
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Drivers e Software
                  Azienda
                  • Chi siamo
                  • Blog
                  • Rivenditori ufficiali Prusa
                  • Contattaci
                  • Certificato secondo le norme ISO 9001, ISO 14001 e ISO 45001.
                  • Termini e Condizioni Generali
                  • Termini e condizioni generali di utilizzo dei siti web PRUSA
                  • Informativa sulla privacy
                  • Informazioni sui cookie
                  • Politica sui reclami dei clienti
                  • Pagina di stato dei siti web
                  • Impostazioni Cookie
                  Prusa
                  • Termini e Condizioni Generali
                  • Termini e condizioni generali di utilizzo dei siti web PRUSA
                  • Informativa sulla privacy
                  • Informazioni sui cookie
                  • Politica sui reclami dei clienti
                  • Pagina di stato dei siti web
                  • Impostazioni Cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® E PRUSAMENT® sono marchi registrati di Prusa Development a.s. utilizzati da Prusa Research a.s. su licenza di Prusa Development a.s.

                  L'estrusione è stata interrotta a metà stampa

                  (Heat creep)

                  Rilevante per

                  MK2.5
                  MK2.5S
                  MK3
                  MK3S
                  MK3S+
                  Articolo è anche disponibile nelle seguenti lingue
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Se la vostra stampante smette improvvisamente di estrudere il filamento, ma continua a muoversi senza segnalare alcun errore, potreste essere vittime di un heat creep.

                  Come si presenta

                  A grandi linee, ci riferiamo al "heat creep" quando parti dell'hotend sopra il blocco del riscaldatore (heater block) si surriscaldano troppo. In circostanze normali, il filamento inizia a fondere appena sopra l'ugello. Tuttavia, quando l'heatbreak si surriscalda troppo, il calore si espande verso l'alto in modo irregolare in tutto l'hotend, il filamento inizia ad ammorbidirsi più in alto all'interno dell'hotend e provoca un blocco. Il motore dell'estrusore gratta nel filamento, può addirittura fare un "clic" o un "ticchettio" mentre cerca di spingere il filamento in basso verso l'estrusore.
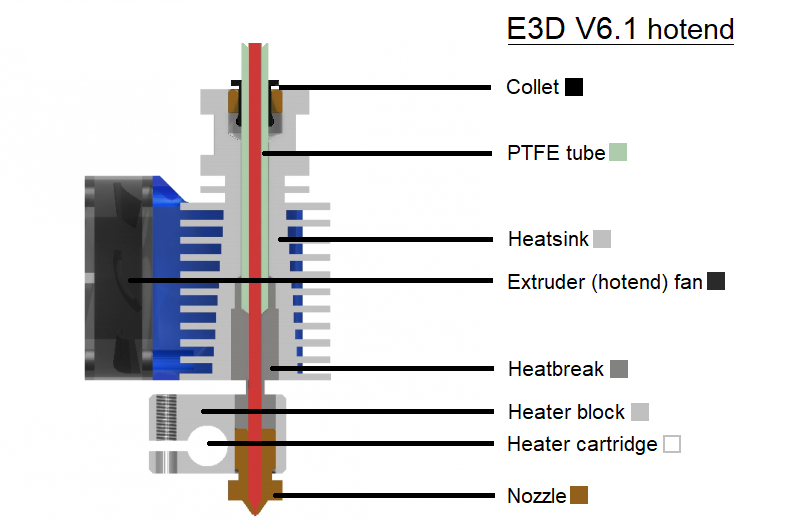
                  Si noti che l'heat creep è solo uno dei modi in cui l'hotend può intasarsi e il più delle volte non è la spiegazione più probabile. Vi suggeriamo di leggere i nostri articoli dedicati agli intasamenti dell'hotend, in particolare Sotto-estrusione, hotend intasato, e Cold pull.

                  Come risolvere il problema

                  In sostanza, abbiamo a che fare con un hotend intasato, quindi seguite questa guida per rimuovere qualsiasi intasamento nell'hotend o ugello.

                  Cause più comuni:

                  • La temperatura ambiente (della stanza) è superiore a 35°C (30°C per alcuni filamenti) oppure la stampante si trova in un contenitore.
                  Il creep termico di solito avviene quando si stampa con PLA, in quanto ha la temperatura di fusione più bassa tra i filamenti più usati. La stampa del PLA in un contenitore (enclosure) completamente chiuso e non ventilato è molto probabile che causi problemi.
                  • Il filamento che state usando contiene particelle metalliche che conducono il calore verso l'hotend.
                  • La temperatura dell'hotend è impostata su un valore troppo alto.
                  • Il trasferimento termico tra l'ugello, il dissipatore e il dissipatore è insufficiente.
                  • Non c'è un flusso d'aria sufficiente a raffreddare l'heatsink.
                  • Non c'è abbastanza filamento che scorre attraverso l'ugello o non scorre abbastanza velocemente.
                  Il filamento stesso assorbe calore. Se non viene estruso abbastanza velocemente, può contribuire al creep termico.

                  Come evitare che ciò accada

                  Dopo aver pulito l'hotend, controllare la raccolta di suggerimenti qui sotto per evitare che questo problema si ripeta.

                  Buone pratiche: Una volta terminata la stampa, mentre la hotend è ancora caldo, scaricare il filamento corrente. Per fortuna, il kit di aggiornamento MMU2S fa questo al termine di ogni stampa! Se non avete il MMU2S, potete semplicemente usare la funzione "Scarica filamento" della stampante.

                  Gruppo Estrusore

                  Distanza tra l'ugello e il blocco del riscaldatore

                  In tutti gli hotend E3D v6.1 assemblati, dovrebbe esserci uno spazio di circa 0,5 mm (0,02 pollici) tra il blocco riscaldatore e la testa esagonale dell'ugello. Anche in questo caso, questo serve a controllare il flusso di calore all'interno dell'hotend. Quando si avvita l'ugello nel blocco riscaldatore, si dovrebbe serrarlo fino in fondo, ma non cercare mai di (sovra)serrarlo in modo che la testa dell'ugello tocchi il blocco riscaldatore.

                  Controllare la ventola dell'estrusore

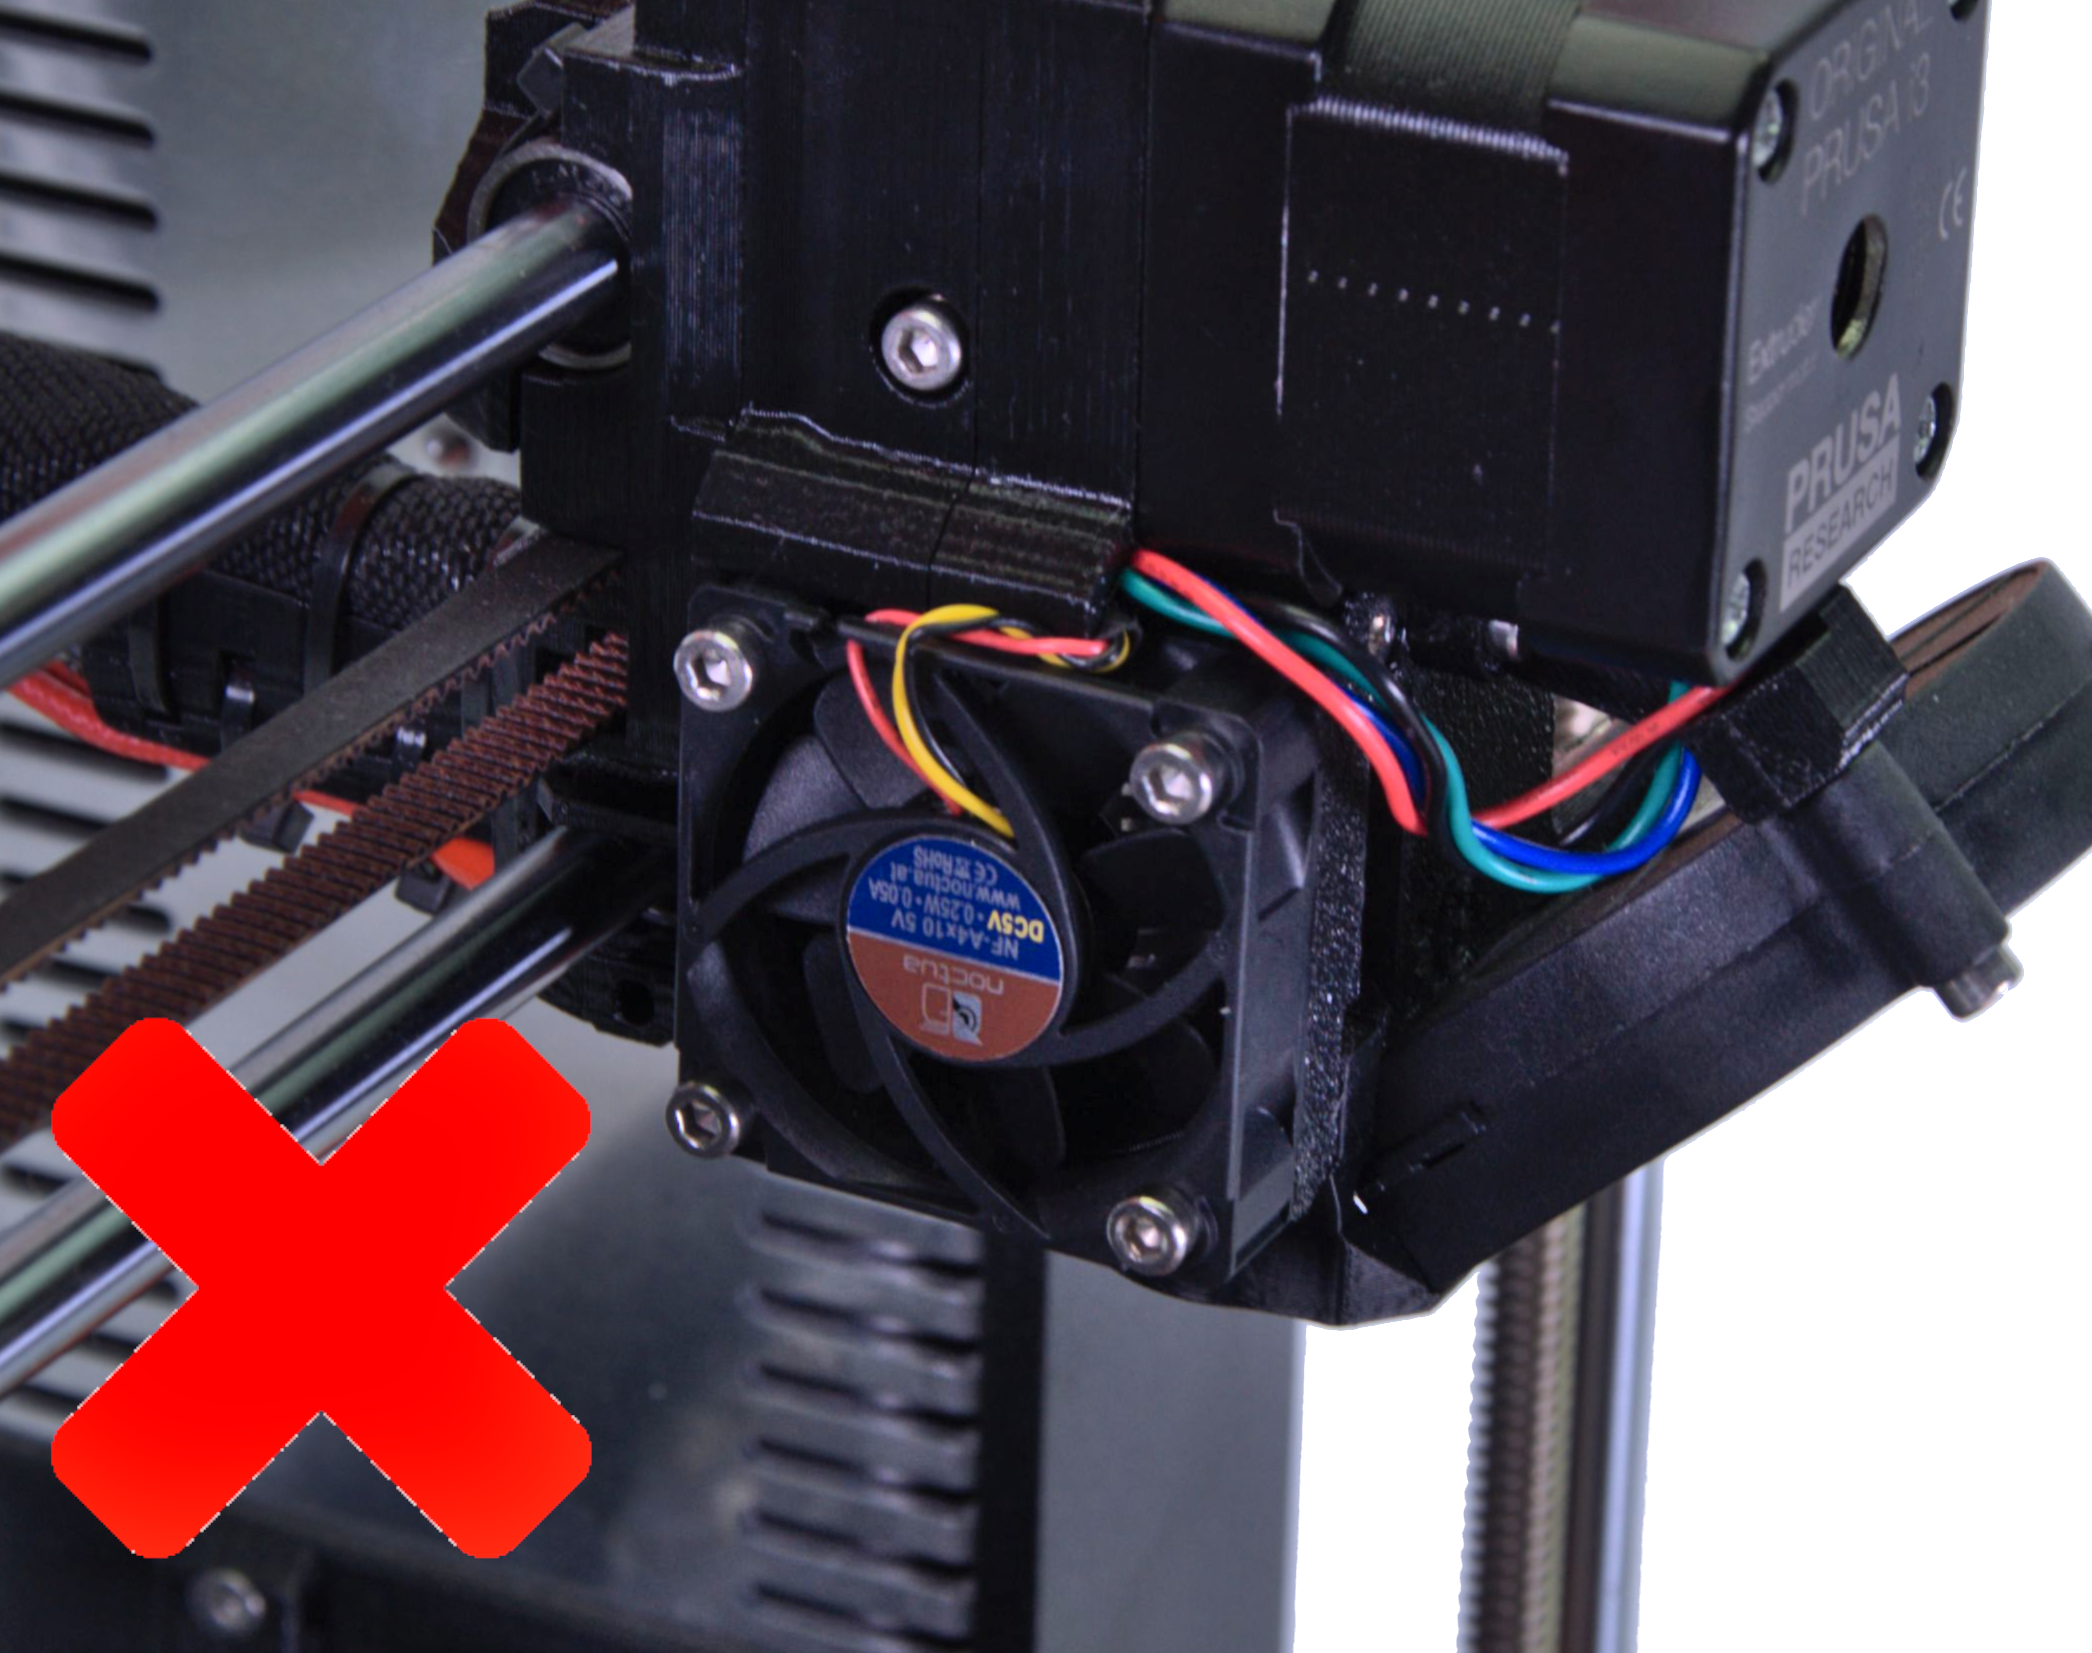
                  Come potete immaginare, la ventola di raffreddamento deve funzionare correttamente per raffreddare abbastanza il dissipatore. Prima di tutto, assicuratevi di non vedere l'adesivo sulla ventola - ciò significherebbe che la ventola è montata al contrario. Durante la rotazione, deve spingere l'aria verso l'interno, non all'esterno.

                  Se la ventola è montata correttamente, è possibile verificare se gira abbastanza velocemente. Durante la stampa, andare su Menù LCD -> Supporto -> Info estrusore -> Velocità ventola. Il valore RPM per la ventola dell'ugello dovrebbe essere compreso tra 4000 e 4400.
                  Tensione Idler e ingranaggio Bondtech

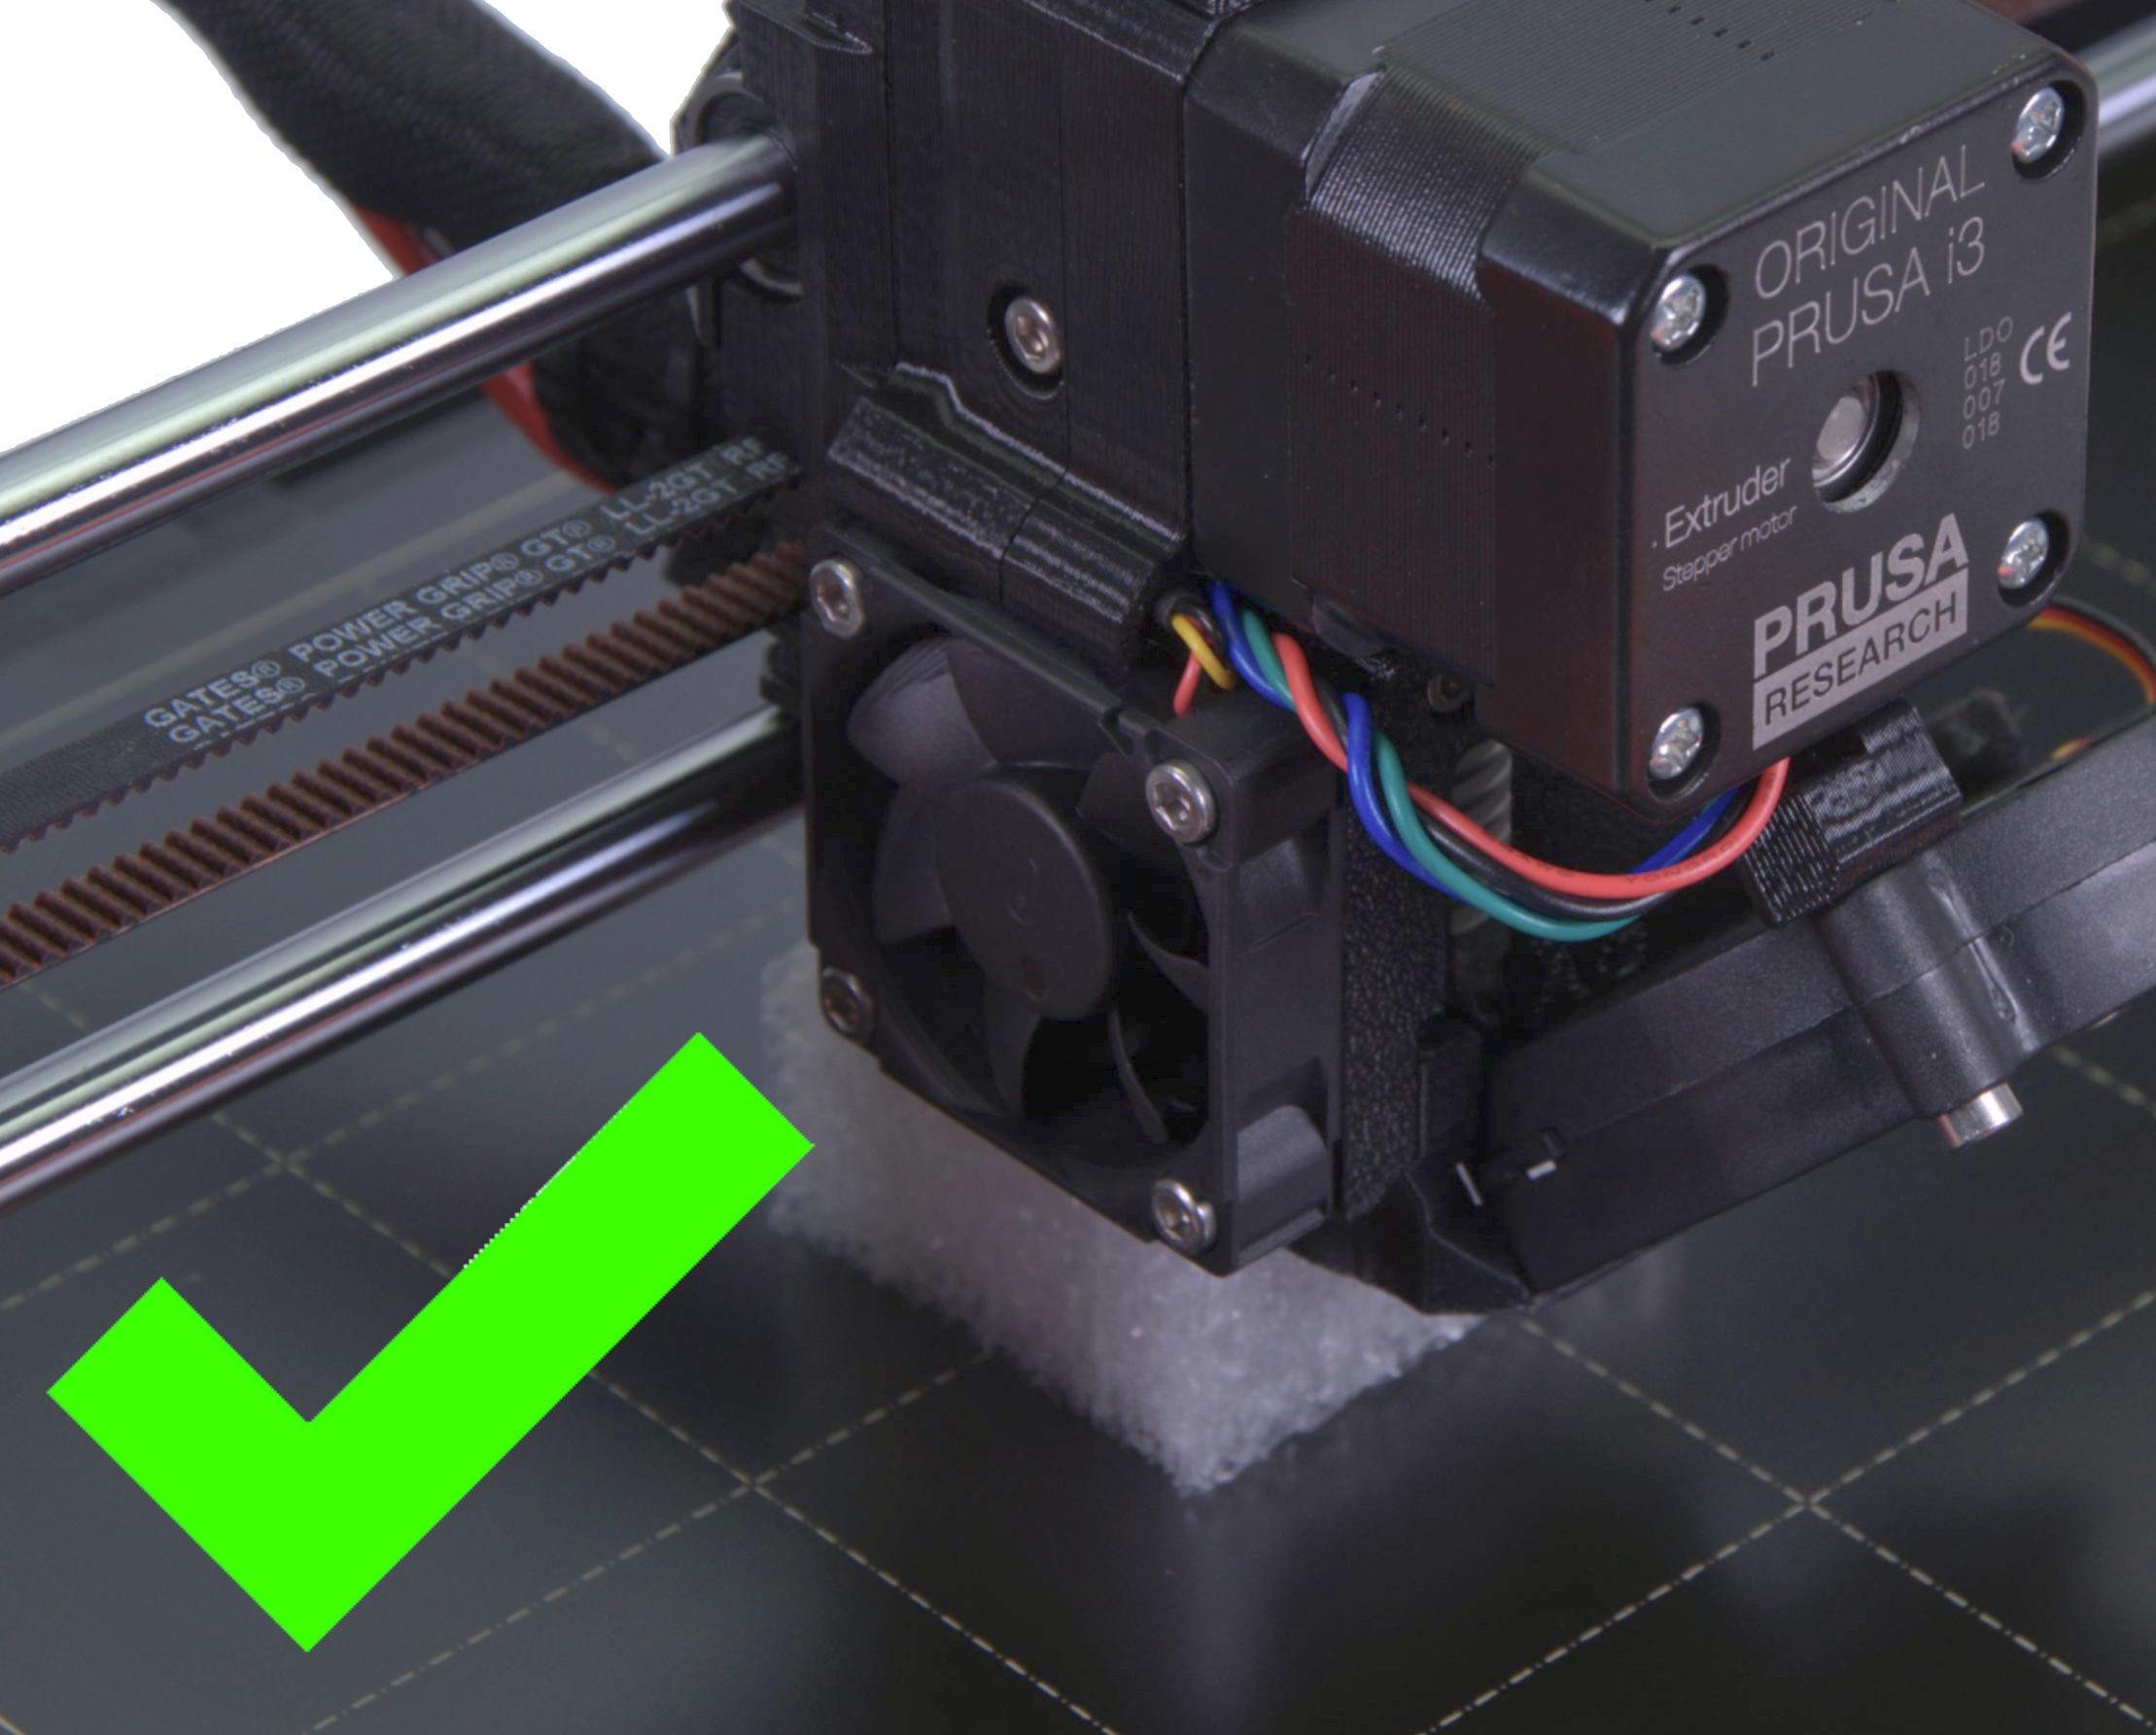
                  Troppa o troppa poca tensione sulla molla dell'idler dell'estrusore può anche essere causa di problemi all'estrusione di filamento. Con la vite dell'idler troppo lenta, gli ingranacci non riescono ad afferrare il filamento e il motore può iniziare a saltare. Con la vite dell'idler troppo stretta, i denti degli ingranaggi potrebbero macinare il filamento e soffocare - assicurarsi sempre che gli ingranaggi siano puliti.

                  La testa della vite dell'idler deve essere allineata con il corpo estrusore, (vedi le foto sopra). Nel caso di MK2/S, le molle di tensione si trovano all'esterno dell'estrusore. La lunghezza delle molle di trazione compresse dovrebbe essere di 13 mm.

                  Assicurarsi che il dissipatore sia libero da polvere

                  Il compito del dissipatore è quello di impedire che la temperatura aumenti troppo lungo il percorso del filamento. Dopo molte ore di stampa, le alette sul dissipatore possono accumulare polvere fine, che diminuisce l'efficacia del dissipatore. Un modo semplice per risolvere questo problema è rimuovere la ventola di raffreddamento dell'hotend (la ventola quadrata sul lato sinistro dell'estrusore) e soffiare via la polvere con aria compressa. Mentre ci si trova, soffiare via la polvere anche dalla ventola stessa.

                  Controllare che il tubo in PTFE sia interamente inserito nell'hotend

                  È molto importante assicurarsi che il tubo in PTFE all'interno dell'hotend si trovi a filo con il bordo del heatbreak. Se di recente avete tolto il tubo di PTFE dal dissipatore, è sempre saggio verificare che il tubo di PTFE sia bloccato al suo posto e che non si muova su e giù. Fortunatamente, per questo caso abbiamo una guida qui.

                  Aggiungere la pasta termica all'heatbreak

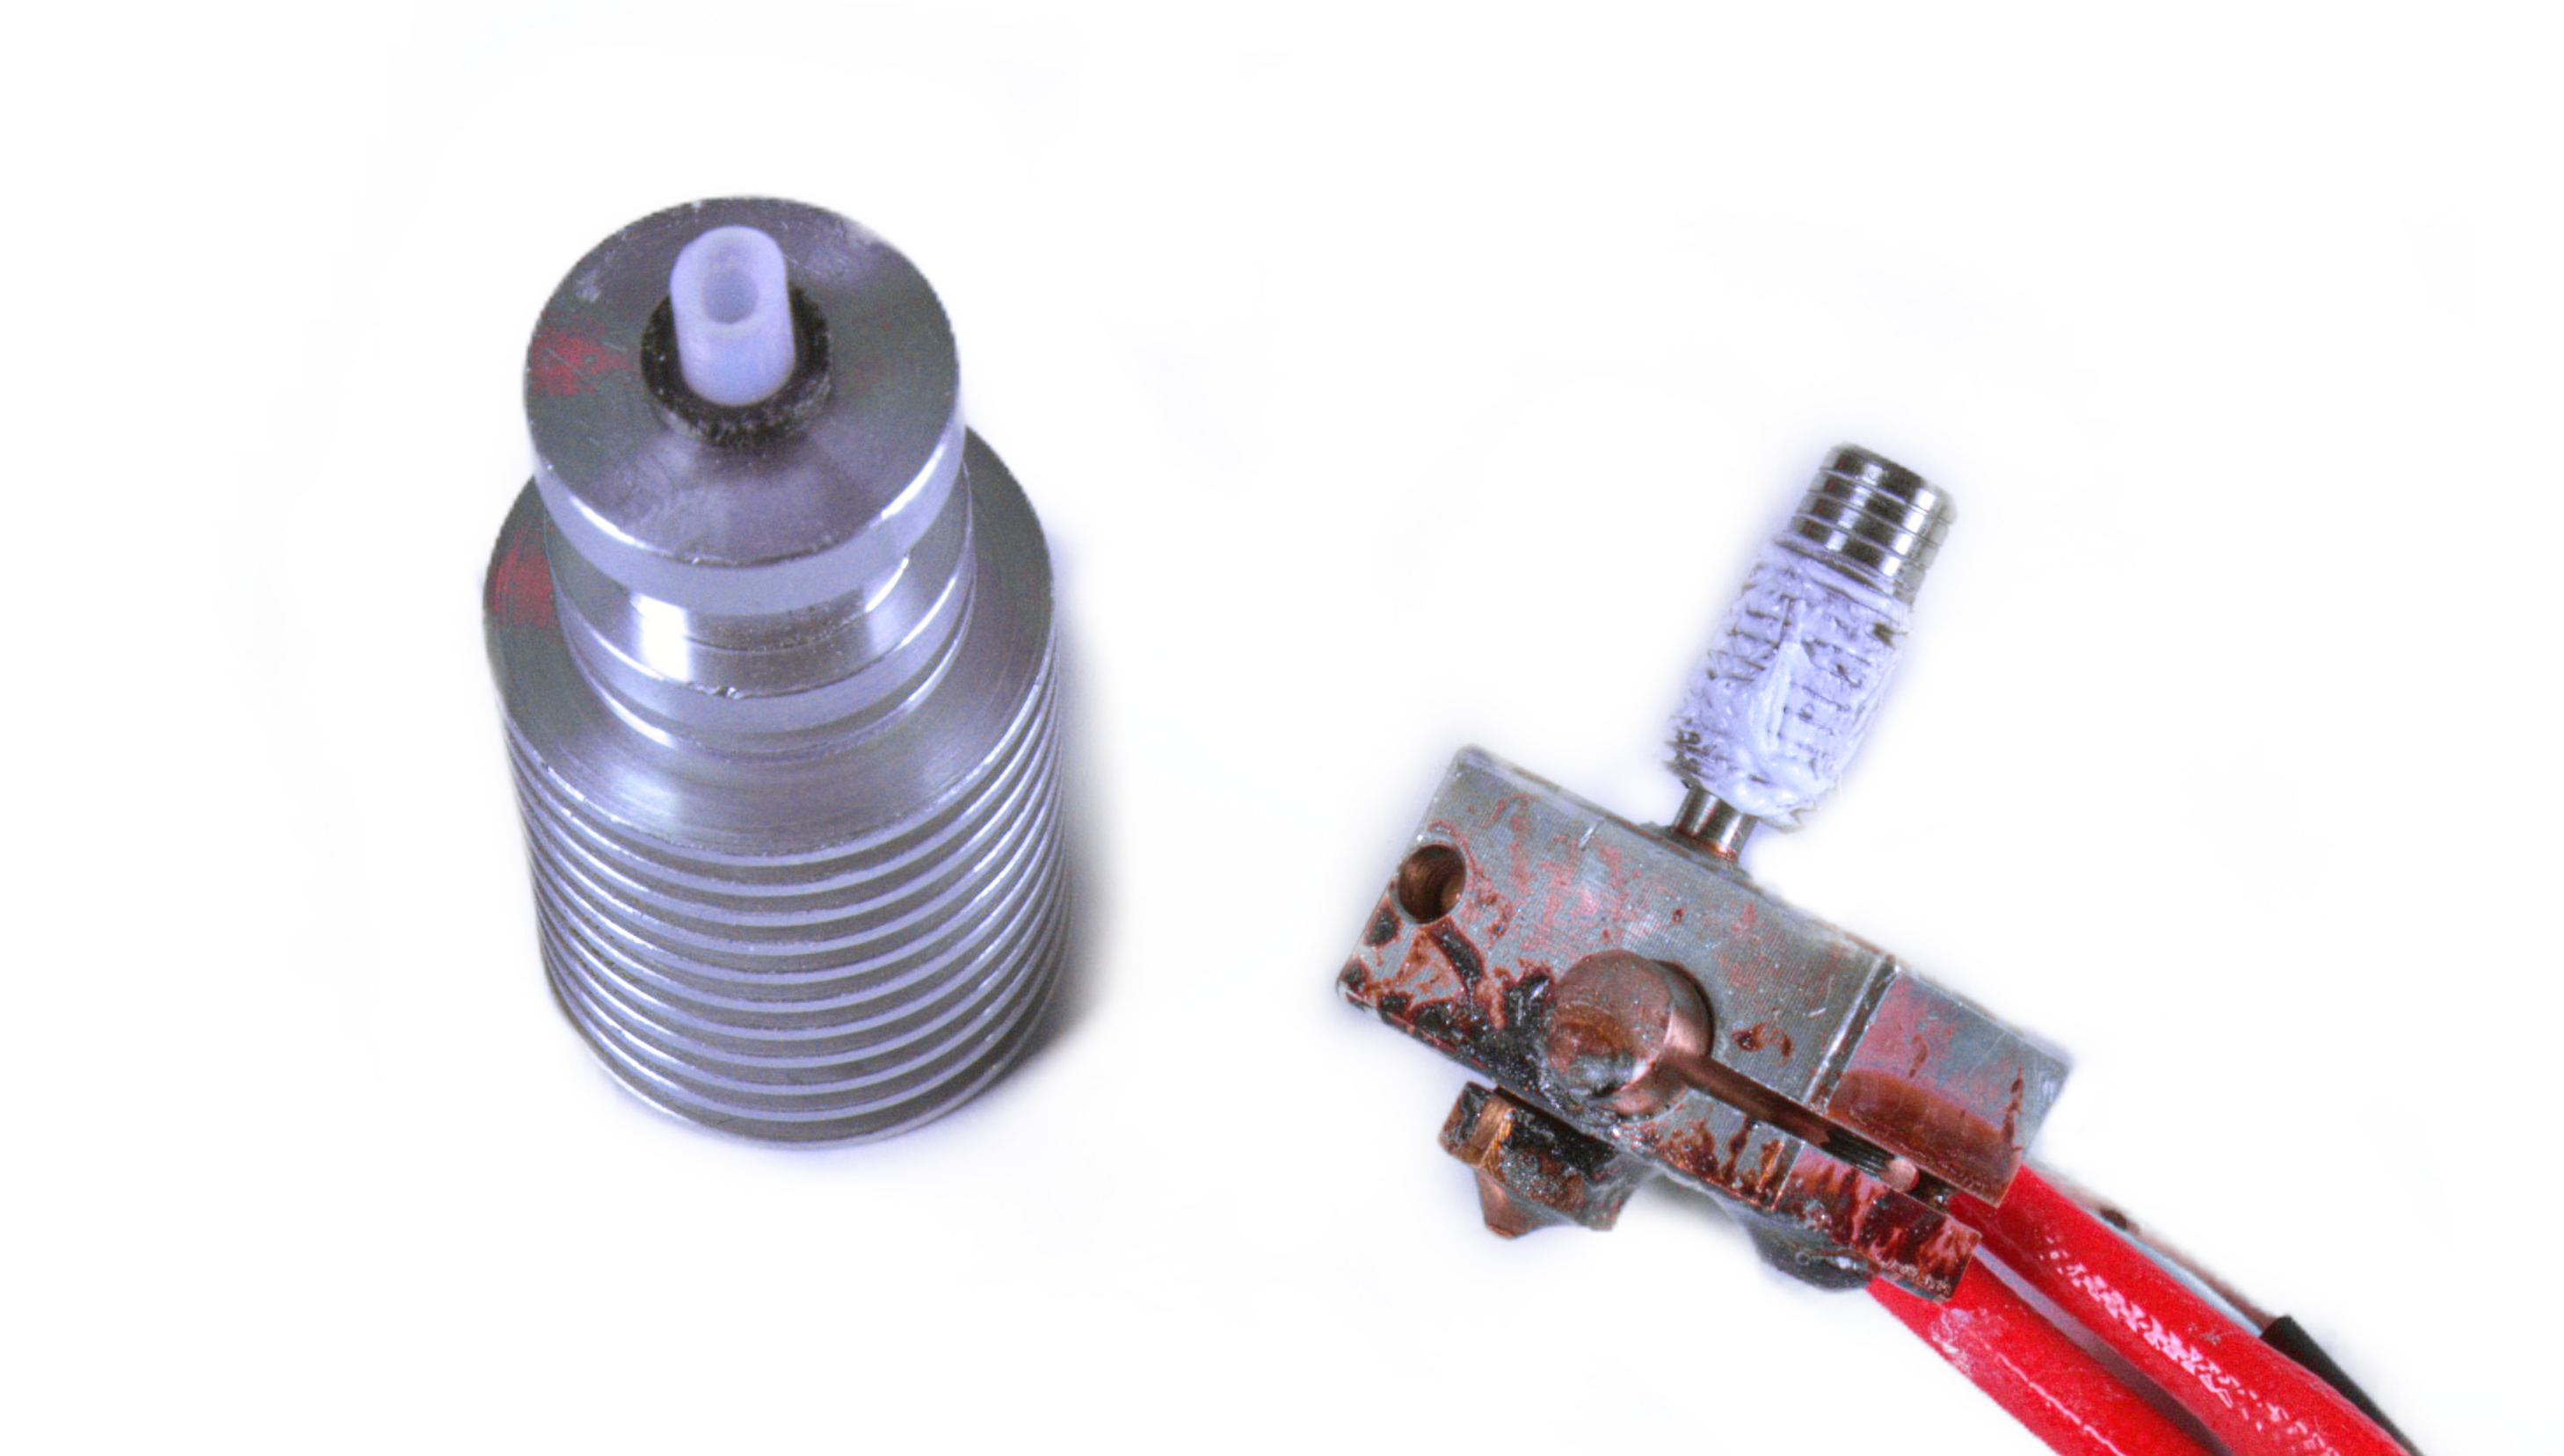
                  Soprattutto se si sta smontando l'hotend per pulirlo, prima di rimontarlo, non dimenticare di applicare un po' di pasta termica sulla filettatura dell'heatbreak che è a contatto con il dissipatore (lo stesso tipo di pasta termica usata per i processori per computer). È possibile trovare la pasta termica presso il nostro eshop, o pasta termica generica simile di alta qualità. Ecco come dovrebbe essere l'heatbreak con sufficiente pasta termica. Fare riferimento a questa guida (per MK3S/MK2.5S/MMU2S. Per MK3/MK2.5, c'è una guida separata) per ulteriori informazioni su come smontare l'estrusore e l'hotend.
                  Impostazioni di stampa

                  Diminuire la temperatura del piano riscaldante

                  Il calore che sale dal piano termico può contribuire al surriscaldamento delle parti dell'estrusore. Specialmente (ma non solo) per una stampa in PLA è possibile abbassare la temperatura del piano in PrusaSlicer di 5 o 10 gradi. In PrusaSlicer, basta andare su Impostazioni Filamento -> Filamento e modificare la temperatura nell'apposito campo Temperatura °C.

                  È possibile farlo anche durante la stampa, nel Menù LCD -> Regola -> Piano (e modificare il valore ruotando la manopola), ma in questo caso, farlo solo prima che il primo strato finisca, altrimenti, l'improvviso cambiamento di temperatura può deformare la stampa.

                  Se avete problemi di deformazione o adesione dopo aver diminuito la temperatura del piano, utilizzate la funzione Brim in PrusaSlicer.

                  Aumentare l'altezza layer

                  La stampa con strati sottili utilizza pochissimo filamento alla volta, quindi non c'è molto filamento che scorre attraverso l'ugello, il che permette al calore di muoversi verso l'alto all'interno dell'estrusore. Un facile trucco da provare è quello di stampare con altezze di strato di 0,15 mm o 0,20 mm, per esempio. Se non avete bisogno di una stampa particolarmente dettagliata, scegliete strati più spessi.

                  Aumentare la velocità di stampa

                  Una stampa lenta può causare il creep termico per lo stesso motivo quando si stampa con strati sottili. Aumentare la velocità di stampa del 10% può aiutare, tuttavia, si consiglia di non superare le velocità di 200 mm/s per la velocità di stampa di riempimento con strati di 0,20 mm e inferiori.

                  Prima di iniziare a modificare le impostazioni di velocità in PrusaSlicer, testare le modifiche di velocità ruotando prima la manopola LCD.
                  Questo articolo è stato utile?
                  Questa azione è disponibile solo per gli utenti registrati. Per favore accedi.
                  Accedi  per inviare un commento
                  Nessun commento

                  Argomenti

                  • Risoluzione dei problemi
                    • Risoluzione dei problemi della stampante
                      • Fusibile bruciato (MK3/MK3S/MK3S+)
                      • L'estrusione è stata interrotta a metà stampa (Heat creep)
                      • Spaghetti monster
                      • Blob estrusore
                      • Ugello/hotend otturato (MK3.5/S, MK3S+, MK2.5S)
                      • Rumori Estrusore
                      • Il filamento non carica
                      • Sensore PINDA disallineato (MK2/S)
                      • La ventola di stampa non gira
                      • La ventola dell'hotend non gira
                      • Piano riscaldato non si scalda correttamente
                      • Test Sensore P.I.N.D.A./SuperPINDA
                      • La scheda SD non funziona
                      • Schermo LCD non funzionante
                      • La stampante non si accende o continua a spegnersi
                      • Fusibile bruciato (MK2S/MK2.5/MK2.5S)
                      • MK3S continua a richiedere il cambio del filamento
                      • Vibrazioni durante la stampa (MK3S+/MK2.5S)
                      • Ripristino delle impostazioni di fabbrica (MK2S/MK2.5S/MK3S)
                      • Problematiche di aggiornamento firmware (MK2.5S/MK3S+/MMU2S/MMU3)
                      • L'ugello ha colpito il piano riscaldato
                      • Flash SPI esterno W25X20CL/xFLASH non risponde - errore
                      • Risoluzione dei problemi del sensore del filamento IR (MK2.5S, MK3S)
                      • Calibrazione Z non riuscita (MK3S/MK2.5S)
                      • Controllo della temperatura ambiente (MK3/MK3S)
                      • Risoluzione dei problemi di PrusaLink
                      • Filamento aggrovigliato
                      • Schede SD e unità USB
                    • Diagnostica
                    • Risoluzione problemi qualità di stampa
                    • Codici errore QR
                    • Messaggi di Errore di Stampa