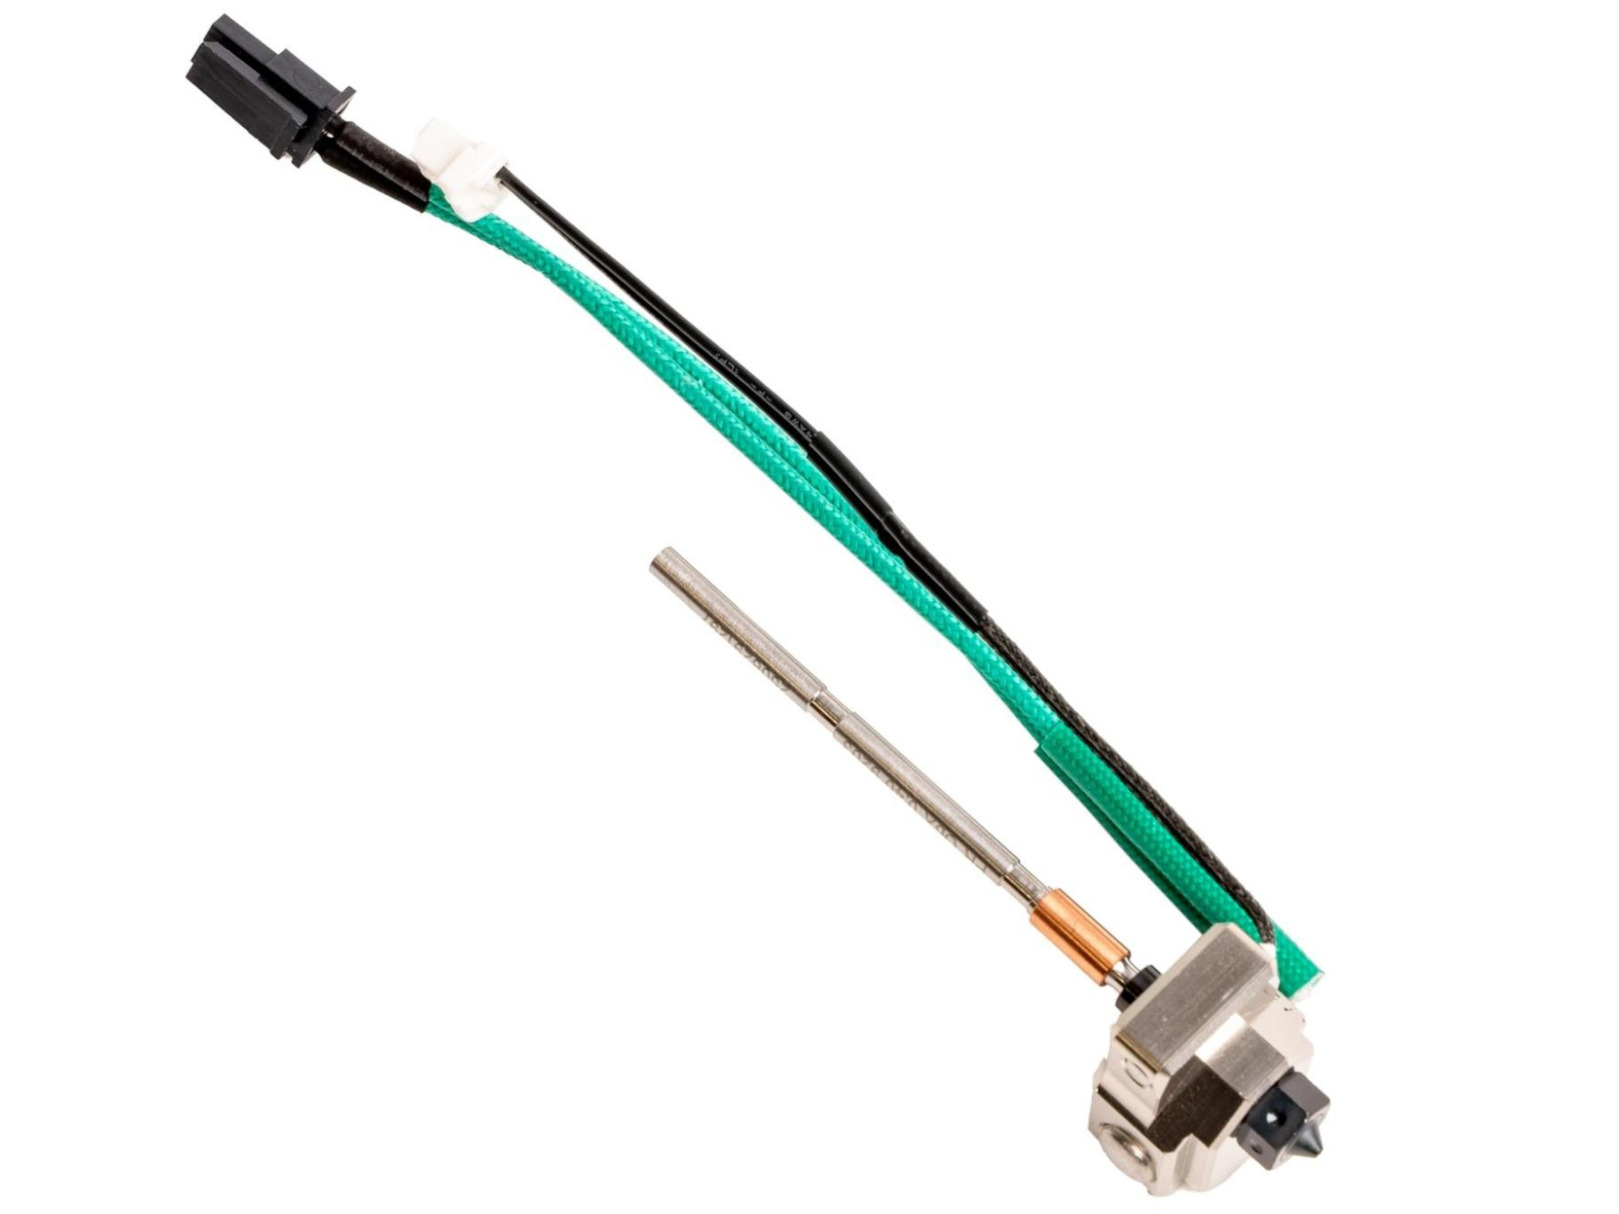
Das HT-Hotend ist ein Hochtemperatur-Hotend. Sein Hauptvorteil besteht darin, dass es Düsentemperaturen von bis zu 400 °C ermöglicht und eine breitere Materialkompatibilität bietet als die Standard-Hotend-Konfiguration.
Es ist mit folgenden Druckern kompatibel:
CORE One
CORE One+
CORE One+ (Gen 2)
CORE One L
CORE One L+
Verwenden Sie das HT-Hotend nicht mit Düsen oder Druckern, deren Kompatibilität in diesem Artikel nicht ausdrücklich angegeben ist. Dies kann zu Schäden an Ihrer Düse und Ihrem Drucker führen und wird nicht durch die Gewährleistung abgedeckt.
Allgemeine Anwendungsempfehlung
Das HT-Hotend kann nicht mit der Standard-Prusa-Düse, High-Flow-Düsen oder Standard-Obxidian-Düsen verwendet werden. Verwenden Sie es ausschließlich mit den kompatiblen E3D ObXidian Standard Flow 500-Düsen mit einem Durchmesser von 0,4 mm oder 0,6 mm.
Überschreiten Sie die Leistung des Drucklüfters nicht um mehr als 30 %, es sei denn, ein spezifisches, validiertes Materialprofil erlaubt ausdrücklich eine höhere Einstellung.
Beginnen Sie bei Hochtemperaturpolymeren mit den vom Filamenthersteller empfohlenen Parametern und nehmen Sie Anpassungen nur bei Bedarf in kleinen Schritten vor.
Betreiben Sie den Drucker stets in einem gut belüfteten Bereich mit Filamenten, die für die jeweilige Anwendung geeignet sind.
Vermeiden Sie den Kontakt zwischen bloßer Haut und dem Heizblock. Natürliche Hautfette haften am Block an und brennen bei hohen Temperaturen ein, wodurch die Leistung des Heizblocks beeinträchtigt wird. Sollten Sie den Block versehentlich im kalten Zustand berühren, reinigen Sie ihn vor dem Aufheizen gründlich mit einem trockenen Papiertuch.
Inbetriebnahme
Nach der Installation des HT-Hotends heizt der Drucker die Düse kurz auf, um zu erkennen, ob es sich um ein reguläres oder ein HT-Hotend handelt.
Wählen Sie in PrusaSlicer das richtige Druckerprofil und den passenden Düsendurchmesser (0,4 mm oder 0,6 mm) aus.
Verwenden Sie stets ein Filamentprofil, das speziell auf das HT-Hotend und das verwendete Material abgestimmt ist.
Trocknen Sie hygroskopische Filamente (wie z. B. aus der PA/Nylon-Familie) vor dem Einlegen gemäß den Empfehlungen des Herstellers ordnungsgemäß und lagern Sie sie entsprechend.
Führen Sie die vom Drucker geforderte Ausrichtung des Getriebes durch und bestätigen Sie beim ersten Start die Aufforderung im Menü zum Hotend-Upgrade.
Beobachten Sie das anfängliche Profil und die ersten Schichten Ihres Druckvorgangs genau, um ein gleichmäßiges Schmelzen und eine stabile Temperaturregelung sicherzustellen.
Idler und Hotend für jedes Material
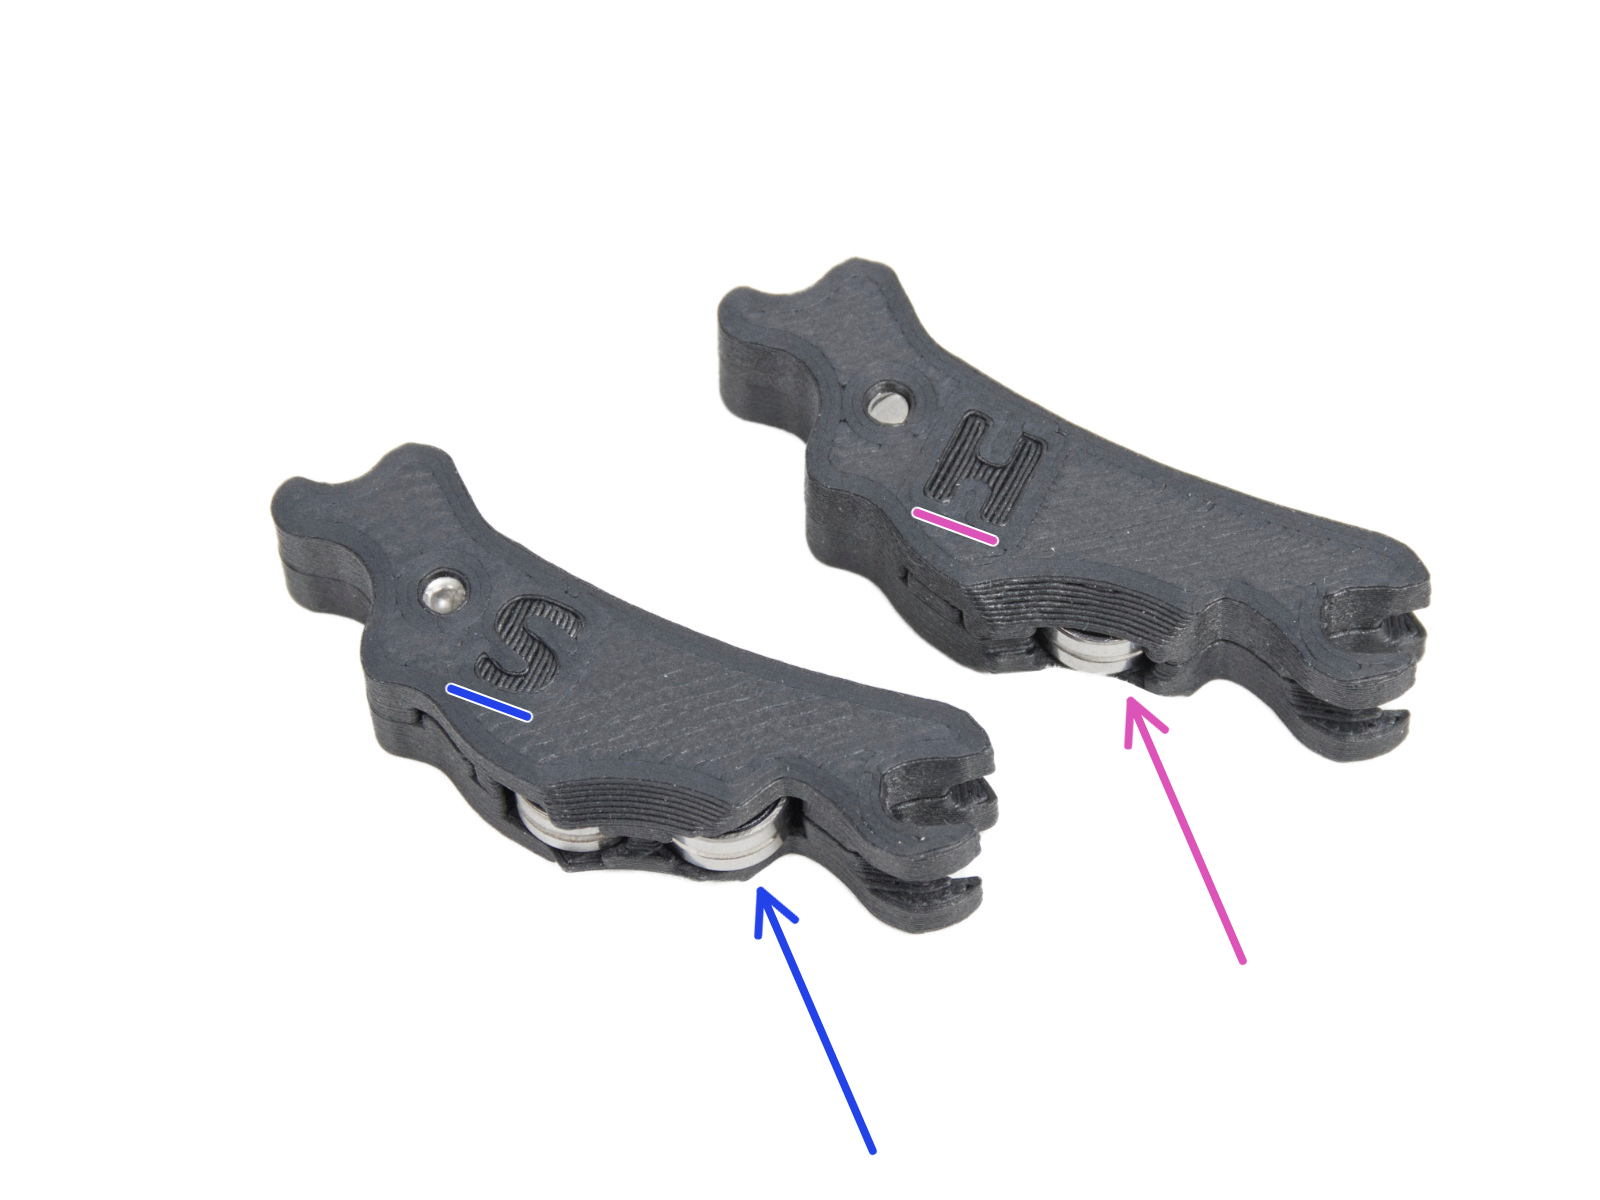
Der HT-Hotend-Upgrade-Bausatz enthält außerdem einen neuen Satz Idler. Jeder davon ist für einen anderen Materialtyp vorgesehen.
Mit der Kennzeichnung S: – Standard-Idler, verfügt über zwei Lager.
Mit der Kennzeichnung H: – Modifizierter Idler für anspruchsvollere Materialien, verfügt über ein Lager.
Um optimale Ergebnisse zu erzielen, empfehlen wir, vor jedem Drucken den entsprechenden Idler gemäß der nachstehenden Tabelle zu montieren.
Material
Benötigter Idler
Benötigtes Hotend
PLA
Standard Idler (S)
Standard
PETG
Standard Idler (S)
Standard
TPU/Flex
Standard Idler (S)
Standard
PVB
Standard Idler (S)
Standard
ASA
Standard Idler (S)
Standard/HT
PA11-CF
Standard Idler (S)
Standard/HT
PC
Standard Idler (S)
Standard/HT
PCCF
Standard Idler (S)
Standard/HT
PPS-CF
Modifizierter Idler (H)
HT hotend
PPS-GF
Modifizierter Idler (H)
HT hotend
PPA-GF
Modifizierter Idler (H)
HT hotend
PEKK-CF
Modifizierter Idler (H)
HT hotend
PPCF
Modifizierter Idler (H)
HT hotend
PPSU
Modifizierter Idler (H)
HT hotend
PEEK
Modifizierter Idler (H)
HT hotend
Einbau des Idlers
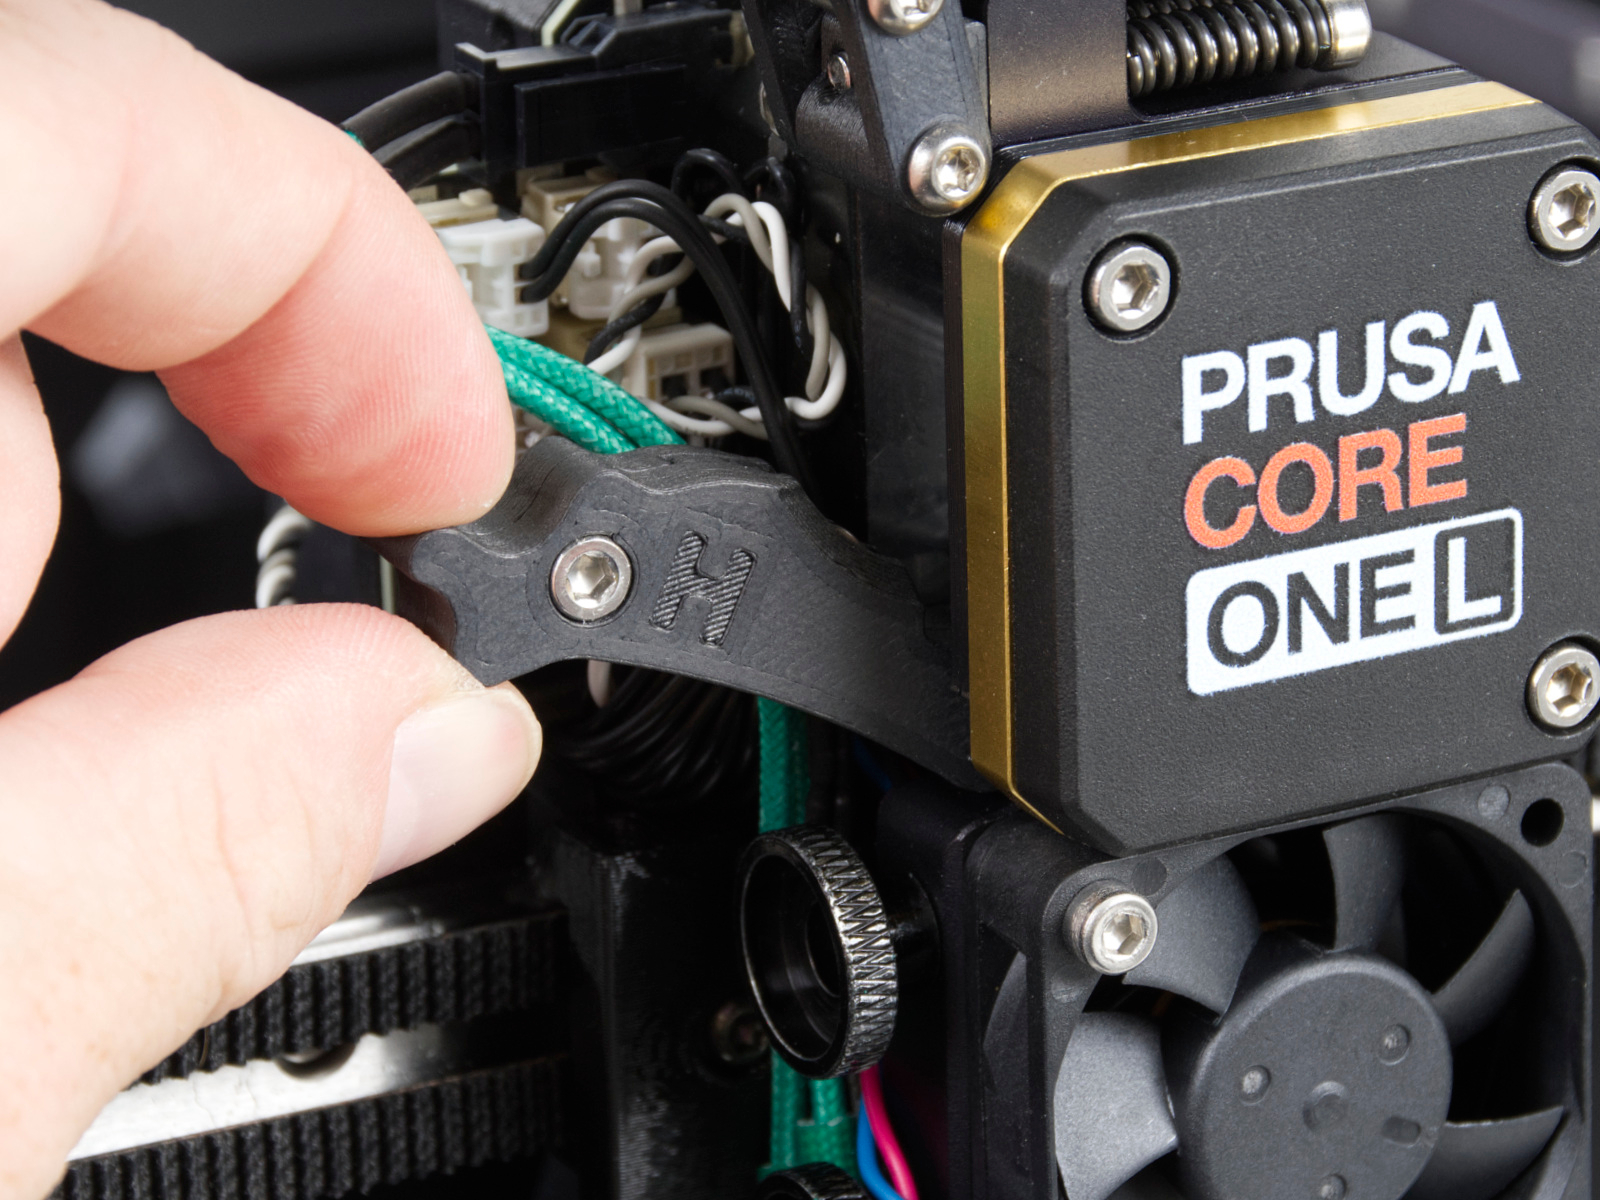
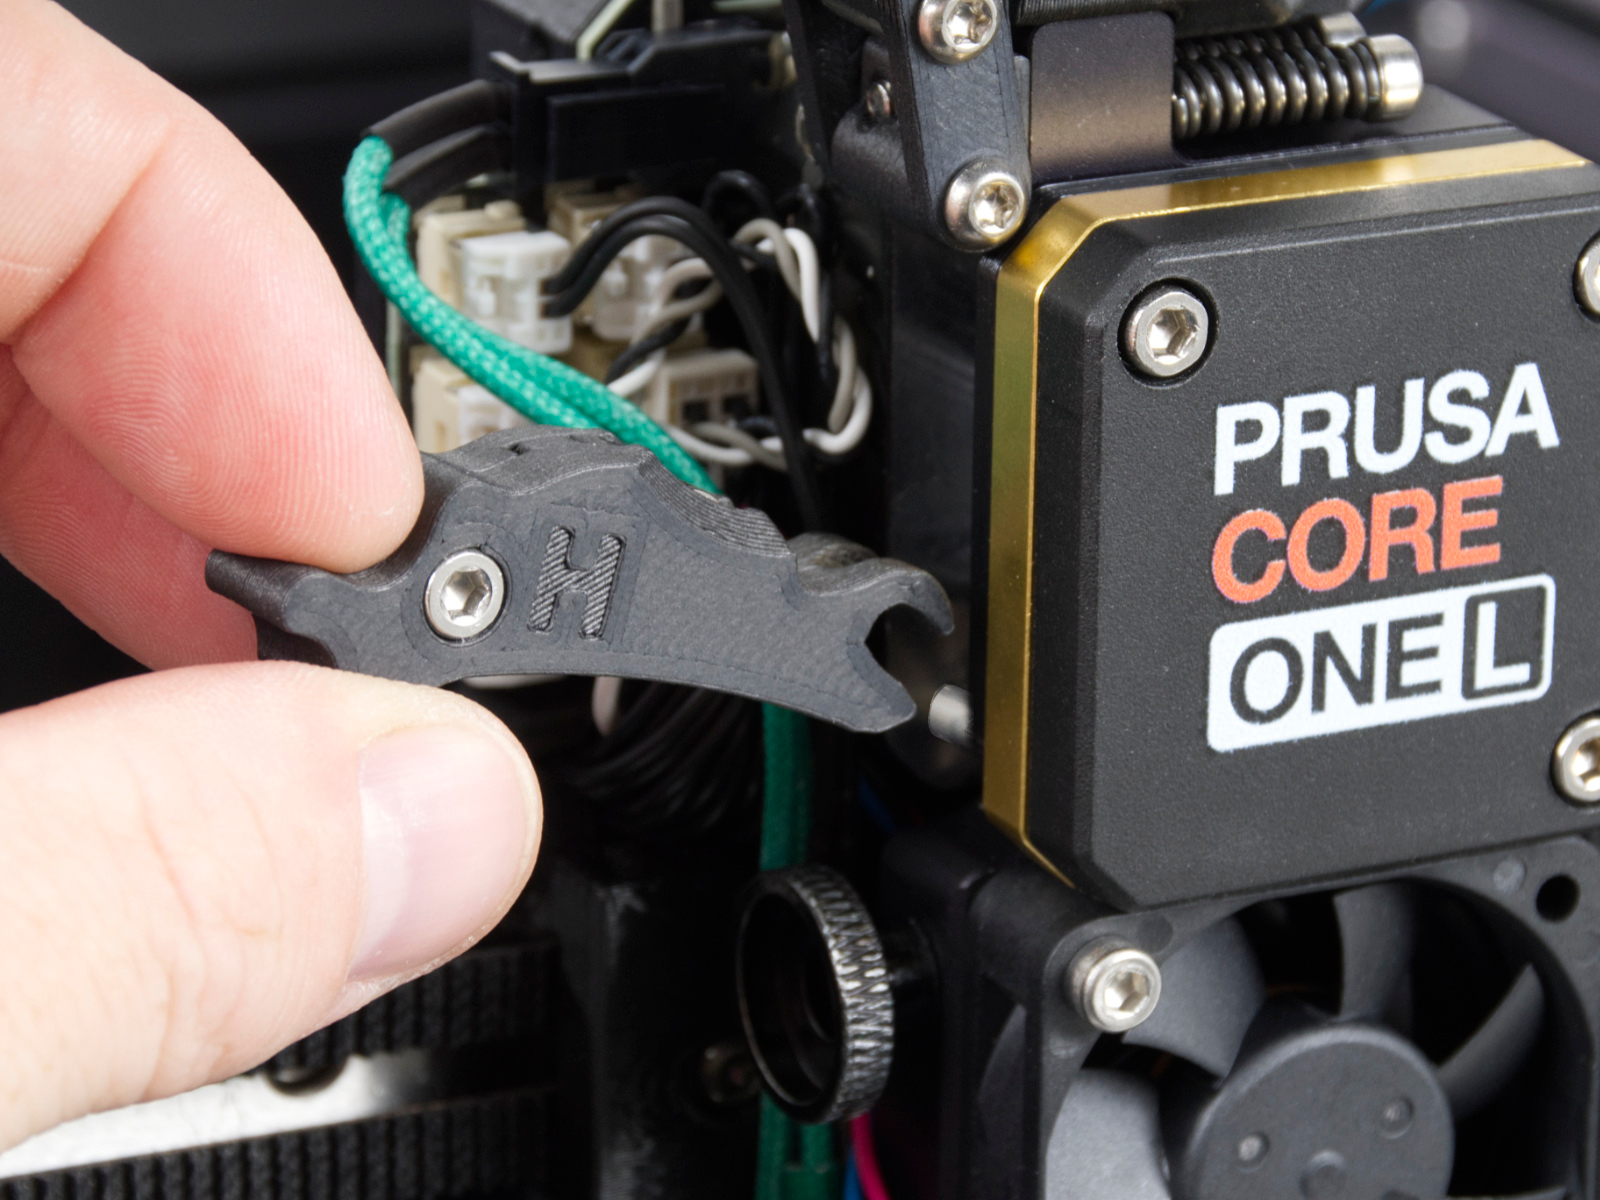
Nach dem Einbau des HT-Hotends gemäß der Montageanleitung ist es möglich, zwischen den Idlern zu wechseln, ohne den Extruder zu demontieren. Öffnen Sie dazu einfach den Idler und lösen Sie ihn vom rohrförmigen Abstandhalter.
Beachten Sie, dass der Schraubenkopf zur Vorderseite des Nextruders zeigen muss.
War dieser Artikel hilfreich?
Diese Aktion ist nur für registrierte Benutzer verfügbar. Bitte anmelden.


 Es ist mit folgenden Druckern kompatibel: