Prusa
  • SHOP
    • Neueste Produkte
    NACH KATEGORIE
    • 3D-Druckerneu
    • 3D-Drucker-Upgradesneu
    • Materialien
    • Zubehör
    • Ersatzteile
    • Kurse
    • Fanartikel
    • Fordern Sie ein Angebot an
    SCHNELLE LINKS
    • Versand & Lieferung
    • Rücksendungen & Erstattungen
    • Zahlung & Finanzierung
    • Garantie
    • Mehrwertsteuer & Zollgebühren
    • FAQ

    0 Artikel im WarenkorbArtikel im Warenkorb

    Ihr Warenkorb ist leer

    Zum Warenkorb3D-Drucker kaufen

    Mein Profil

    Anmelden für Bestellungen und gespeicherte Artikel

    Mein Profil

    Angemeldet als

    • Bestellungen
    • Abmelden
  • 3D-DRUCK
    • 3D-Druck entdecken
    FÜR EINSTEIGER
    • 3D-Druck 1x1
    • Wie FDM-Druck funktioniert
    • Ihren ersten Drucker kaufen
    • 3D-Modellkatalog
    NACH ANWENDUNG
    • Schnelles Prototyping
    • Fertigung
    • Ingenieurwesen
    • Forschung
    • Kunst & Design
    TIEFER GEHEN
    • Material-Leitfaden
    • Kurse
    • Webinare
    • Fallstudien
    • Kundenspezifischer 3D-Druck
  • 3D-Drucker
    • Alle 3D-Drucker
    für
    • Zuhause oder GarageBastler, Tüftler und Heimdrucker
    • GewerbeInhouse-Produktion für kleine Teams
    • UnternehmenFlotten, Sicherheit und Skalierung
    • Welcher Prusa ist der richtige für mich
    SHOP & DURCHSUCHEN
    • CORE One+neu
    • CORE One+ INDXneu
    • CORE One L+neu
    • CORE One L+ INDXneu
    • XL+neu
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    MEHR ÜBER DRUCKER
    • Teile & Upgradesneu
    • Kritische Infrastruktur
    • Fallstudien
    • Signature Oak
    • Bausätze
  • MATERIALIEN
    • Alle Materialien
    NACH VERWENDUNG
    • Alltag & Design
    • Funktionale Technik
    • Verbundwerkstoffe
    • Pro Spezialitäten
    • SLA-Harze
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    MEHR MATERIALIEN
    • Material-Leitfaden
    • Wir stellen Materialien im eigenen Haus her
    • Nachhaltigkeit
    • Im Shop bestellen
  • SOFTWARE
    • Alle Software
    DRUCK VORBEREITEN
    • PrusaSlicer 3.0neu
    DRUCKEN & ÜBERWACHEN
    • Prusa Connect
    • EasyPrint
    • iOS & Android App
    • Prusa Farm
    ERSTE SCHRITTE
    • Herunterladen & installieren
    • Wissensdatenbank
    MEHR SOFTWARE
    • 3D-Modellkatalog
  • SUPPORT
    • Supportmöglichkeiten
    ANTWORTEN FINDEN
    • Wissensdatenbank
    • Fehlerbehebung
    • Kurse
    • Webinare
    HILFE ERHALTEN
    • Kontaktieren Sie uns
    • Live-Chat
    • Versand & Lieferung
    • Garantie
    • Rücksendungen & Erstattungen
    • Service & Ersatzteile
    • Service & Reparatur
    COMMUNITY
    • Forum
    • Reddit
    • Printables
  • TRUST CENTER
    • Trust Center Übersicht
    NACH THEMA
    • DSGVO
    • Zertifikate
    • Sicherheit
    • Compliance
    VERPFLICHTUNGEN
    • Nachhaltigkeitsbericht
    SPRECHEN SIE MIT UNS
    • Sicherheitsteam kontaktieren
  • UNTERNEHMEN
    • Über Prusa
    LERNEN SIE UNS KENNEN
    • Unsere Story
    • Wie wir Drucker herstellen
    • Open Source
    • Marken- & Medienkit
    NEWS
    • Blog
    • Newsroom
    • Veranstaltungen
    VERTRAUEN & PARTNER
    • Nachhaltigkeit
    • Wiederverkäufer & Distributoren
    • Affiliate-Programm
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Angemeldet als

    • Bestellungen
    • Adresse
    • Bei Verfügbarkeit benachrichtigen
    • Meine Kurse
    • Abonnement
    • Konto bearbeiten
    • Abmelden

Anmelden für Bestellungen und gespeicherte Artikel

Angemeldet als
  • Bestellungen
  • Adresse
  • Bei Verfügbarkeit benachrichtigen
  • Meine Kurse
  • Abonnement
  • Konto bearbeiten
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Shop

0 Artikel im WarenkorbArtikel im Warenkorb

Ihr Warenkorb ist leer

Zum Warenkorb3D-Drucker kaufen

Mein Profil

Anmelden für Bestellungen und gespeicherte Artikel

Mein Profil

Angemeldet als

  • Bestellungen
  • Abmelden
SHOP
  • Neueste Produkte
NACH KATEGORIE
  • 3D-Druckerneu
  • 3D-Drucker-Upgradesneu
  • Materialien
  • Zubehör
  • Ersatzteile
  • Kurse
  • Fanartikel
  • Fordern Sie ein Angebot an
SCHNELLE LINKS
  • Versand & Lieferung
  • Rücksendungen & Erstattungen
  • Zahlung & Finanzierung
  • Garantie
  • Mehrwertsteuer & Zollgebühren
  • FAQ

Empfohlene Produkte

    Beliebte Kategorien

      Beliebte Suchanfragen

        Artikel

          Blog

            Produkte

              Kategorien

                Suchvorschläge

                  Suche läuft…
                  Keine Ergebnisse
                  Etwas ist schiefgelaufen.
                  ↑↓ Auswählen↵ ÖffnenEsc Suche schließen
                  1. Support
                  2. Original Prusa MMU3
                  3. Basis-Kalibrierung
                  4. Kalibrierung der ersten Schicht (i3)
                   

                  Inhalt

                  • Glattes Blech
                  • Strukturiertes Blech
                  • Schauen Sie sich die Düse an
                  • Wann soll die Kalibrierung der ersten Schicht durchgeführt werden
                  • Andere Probleme

                  Blog

                  • Drucken Sie farbenfrohe und leuchtende Halloween-Dekorationen mit unserem gruseligen Angebot
                  • Factorio ist nun bei Printables
                  • Prusament PLA Lightweight: 65 % leichter als herkömmliches PLA. Die perfekte Wahl für den Flugzeugbau, Cosplay und vieles mehr.

                  Newsletter

                  Melden Sie sich an und erhalten Sie unseren monatlichen Schwung an nützlichen Informationen über neue Firmware, neue PrusaSlicer-Versionen und allgemeine Tipps für 3D-Druckprojekte.

                  Durch Anklicken erklären Sie sich damit einverstanden, unseren Newsletter zu erhalten.

                  Diese Website ist durch reCAPTCHA Enterprise geschützt und es gelten die Google Datenschutzbestimmungen und Dienstleistungsbedingungen.

                  Factorio Transport Belts
                  E-Shop
                  • 3D Drucker
                  • Drucker Upgrades
                  • Filamente
                  • Zubehör
                  • Prusa Fanartikel

                  © Prusa Research a.s.

                  Printables
                  • 3D-Modelle
                  • Store
                  • Clubs
                  • 3D-Design-Wettbewerbe
                  • Brands
                  Community
                  • Weltkarte
                  • Forum
                  • Nutzergruppen
                  • Veranstaltungen
                  Hilfe
                  • Prusa Hilfe
                  • Prusa Academy
                  • 3D-Druck Rechner
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Treiber und Software
                  Unternehmen
                  • Über uns
                  • Blog
                  • Offizielle Prusa-Vertriebspartner
                  • Kontakt
                  • Zertifiziert nach den Normen ISO 9001, ISO 14001 und ISO 45001
                  • Allgemeine Geschäftsbedingungen
                  • Allgemeine Geschäfts- und Nutzungsbedingungen für die PRUSA-Websites
                  • Datenschutzerklärung
                  • Informationen über Cookies
                  • Richtlinie für Kundenbeschwerden
                  • Webseiten Status Seite
                  • Cookie Einstellungen

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® UND PRUSAMENT® sind eingetragene Marken von Prusa Development a.s., die von Prusa Research a.s. unter Lizenz von Prusa Development a.s. verwendet werden.

                  Kalibrierung der ersten Schicht (i3)

                  Relevant für

                  MMU family
                  MK3 family
                  MK3.5 family
                  OLD PRODUCTS
                  9 Kommentare
                  Artikel ist auch in folgenden Sprachen verfügbar
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

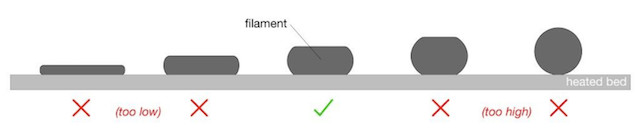
                  Die Kalibrierung der ersten Schicht wird verwendet, um den Abstand zwischen der Düsenspitze und der Druckoberfläche zu kalibrieren. Ziel ist es, die Düsenhöhe so einzustellen, dass der extrudierte Kunststoff gut am Bett haftet und man sieht, dass er leicht gequetscht wird.

                  Die in der Fertigung bei Prusa montierten Drucker sind bereits feinabgestimmt, und diese Kalibrierung ist nur dann erforderlich, wenn Sie die Bausatzversion zu Hause bauen, oder die Düse wechseln. Die Erste-Schicht-Kalibrierung ist Teil des Assistenten (letzter Schritt der XYZ-Kalibrierung). Sie können die erste Schicht auch später über das Menü LCD-menu - Kalibrierung - Erste Schicht Kalibrierung neu kalibrieren. Während dieses Vorgangs drehen Sie den Knopf, um den Abstand zwischen der Düse und dem Bett manuell einzustellen, während der Drucker ein Zick-Zack-Muster druckt.

                  Da jeder Blechtyp (glatt, satiniert und strukturiert) eine unterschiedliche Dicke hat, müssen Sie für jeden von ihnen eine andere Kalibrierung der ersten Schicht verwenden. Hierfür gibt es eine praktische Funktion namens Stahlblech-Profile.

                  Bei einem neu zusammengebauten Drucker beginnen Sie bei Null und gehen zu einem negativen (-) Wert über, wodurch der Abstand zwischen Düse und Heizbett verringert wird. Der anfängliche Nullwert wird durch die Position des P.I.N.D.A./SuperPINDA festgelegt. Drehen Sie den Knopf gegen den Uhrzeigersinn, um die Düse näher an das Bett heranzubringen und den Wert von Null wegzubewegen. Der Wert ist für jeden Drucker einzigartig und kann sich mit der Zeit und dem Gebrauch auch leicht ändern. Daher müssen Sie bei der Einstellung der Höhe visuell prüfen, nicht um einen eingestellten Wert. 
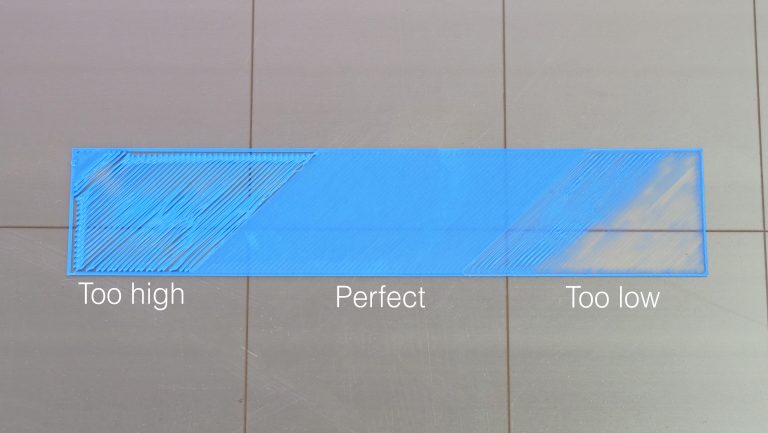
                  Eine falsch eingestellte Kalibrierung der ersten Schicht kann zu verschiedenen Problemen führen. Wenn die Düse zu weit von der Druckoberfläche entfernt ist, riskieren Sie, dass Ihr Druck nicht richtig haftet, was zu einem Blob führen kann. Ist die Düse hingegen zu eng eingestellt, kann es zu Extrusionsproblemen und Verstopfungen und schlechter Druckqualität oder sogar zu Schäden an der Hardware, wie beim flexiblen Druckblech wegen zu starker Betthaftung kommen. Es ist daher wichtig, dies richtig zu machen.
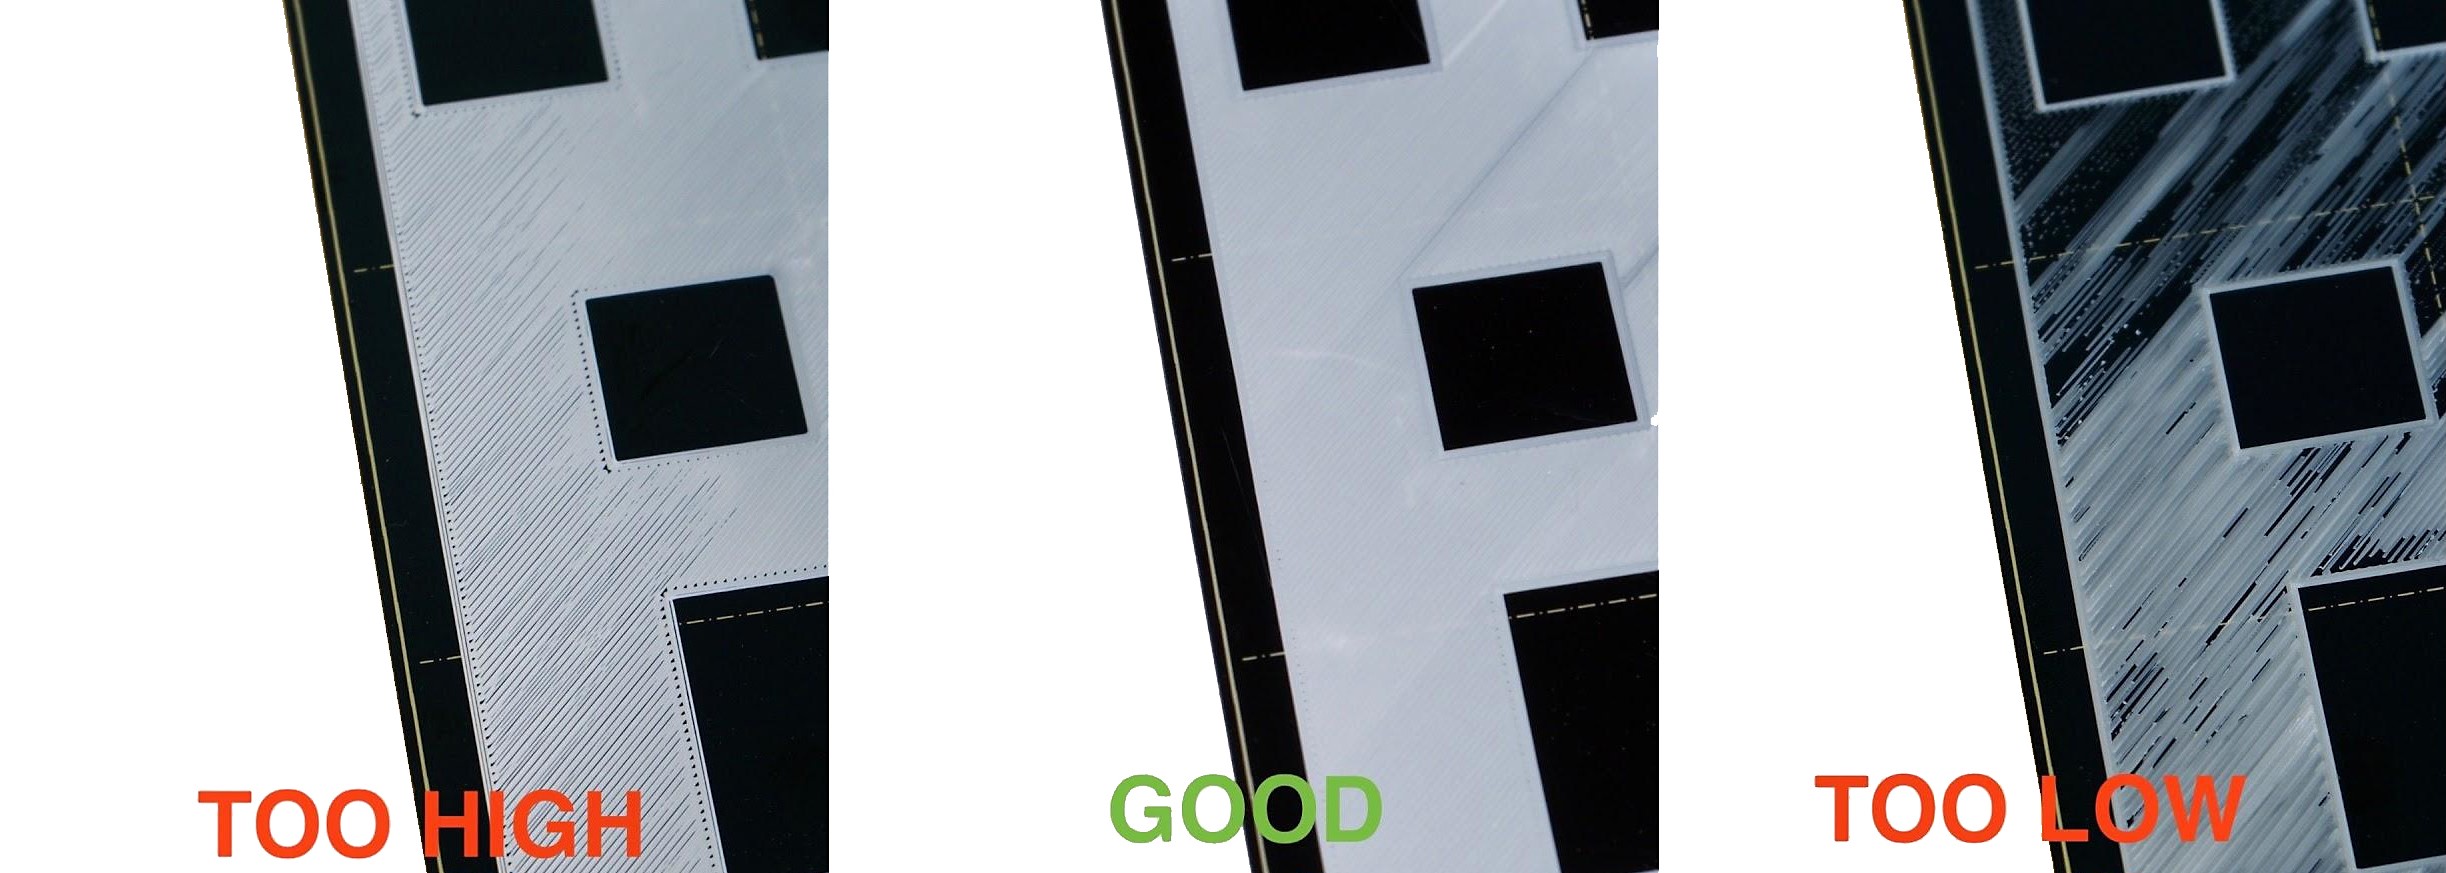
                  Bevor Sie fortfahren, stellen Sie sicher, dass die Druckoberfläche (glattes oder strukturiertes Stahlblech) sauber ist. Informationen zur Reinigung finden Sie unter PEI Druckflächenvorbereitung. Es gibt einige kleine Unterschiede zwischen dem Aussehen auf dem strukturierten und dem glatten Stahlblech. Wir werden daher Bilder und Richtlinien für beide präsentieren, beginnend mit dem glatten Blech.

                  Drehen Sie den Knopf gegen den Uhrzeigersinn, um die Düse näher an das Bett zu bringen.

                  Glattes Blech

                  Zu hoch

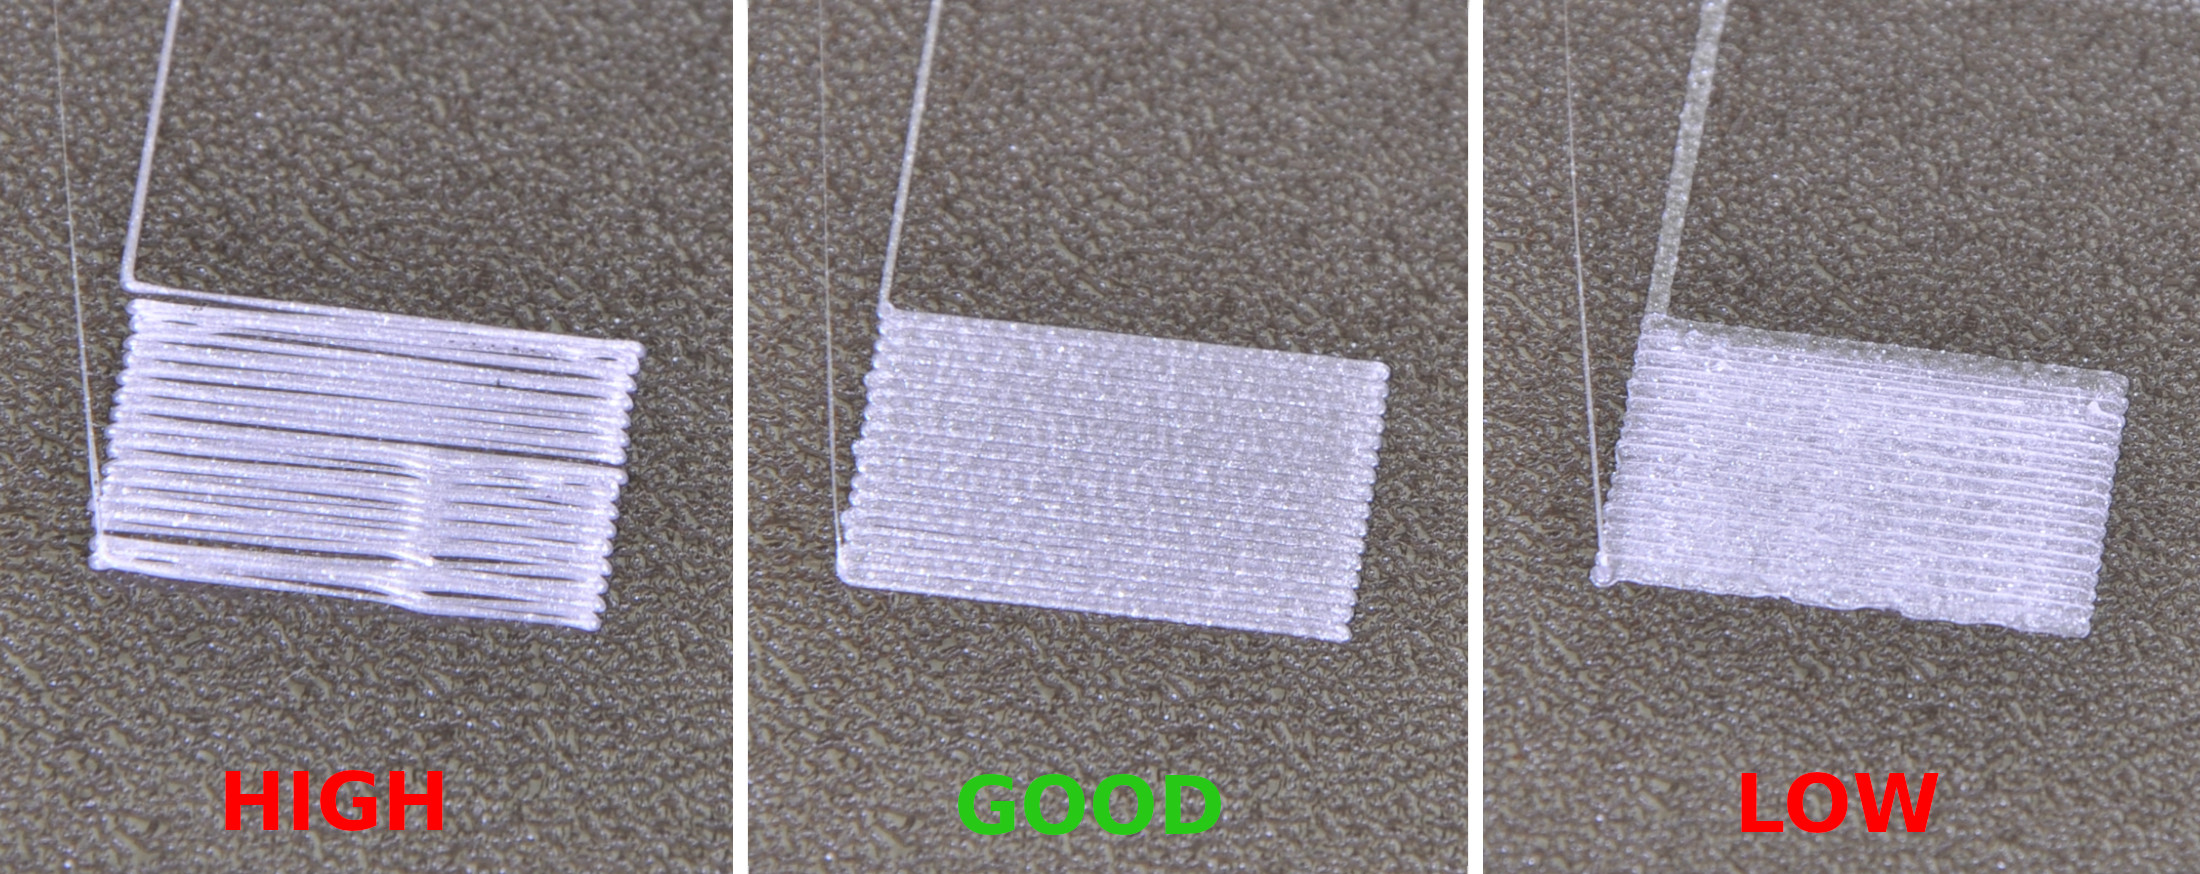
                  Sie wollen, dass die Linie abgeflacht, aber nicht zerquetscht wird. Auf dem Quadrat am Ende der Testlinie sollen keine Lücken zwischen den Linien (linkes Bild) sein, was bedeutet, dass sie zu hoch ist. In diesem Fall wird der Wert zu nahe bei Null liegen.

                  Zu tief

                  Wenn die Düse zu niedrig eingestellt ist (rechtes Bild), sehen Sie, wie die Linie völlig flach gequetscht wird und das Endquadrat Stege zwischen den Linien aufweist, was ein deutliches Zeichen dafür ist, dass es zu niedrig eingestellt ist und der Wert zu weit von Null entfernt ist. Wenn er zu niedrig eingestellt ist, können sich die Kanten des Quadrats auch nach oben krümmen. Im Extremfall wird das Filament so dünn gespreizt, dass Sie durch das gedruckte Filament hindurchsehen können, was zu einer Verstopfung Ihres Hotends führt.

                  Wenn Sie die Düse zu tief setzen, kann die Düse Ihr Blech beschädigen. Dies ist nicht durch die Garantie abgedeckt.

                  Genau richtig

                  Eine korrekte Einstellung zeigt Ihnen eine gleichmäßige Oberfläche (mittleres Bild), ohne Lücken zwischen den Linien und ohne Stege. Wie bereits erwähnt, hängt der numerische Wert von der genauen Position des P.I.N.D.A./SuperPINDA-Sensors ab, die für jede Maschine einzigartig ist und ohne visuelle Referenz nichts bedeutet. Ein üblicher Bereich liegt jedoch zwischen -0,400 und -1,500.

                  .
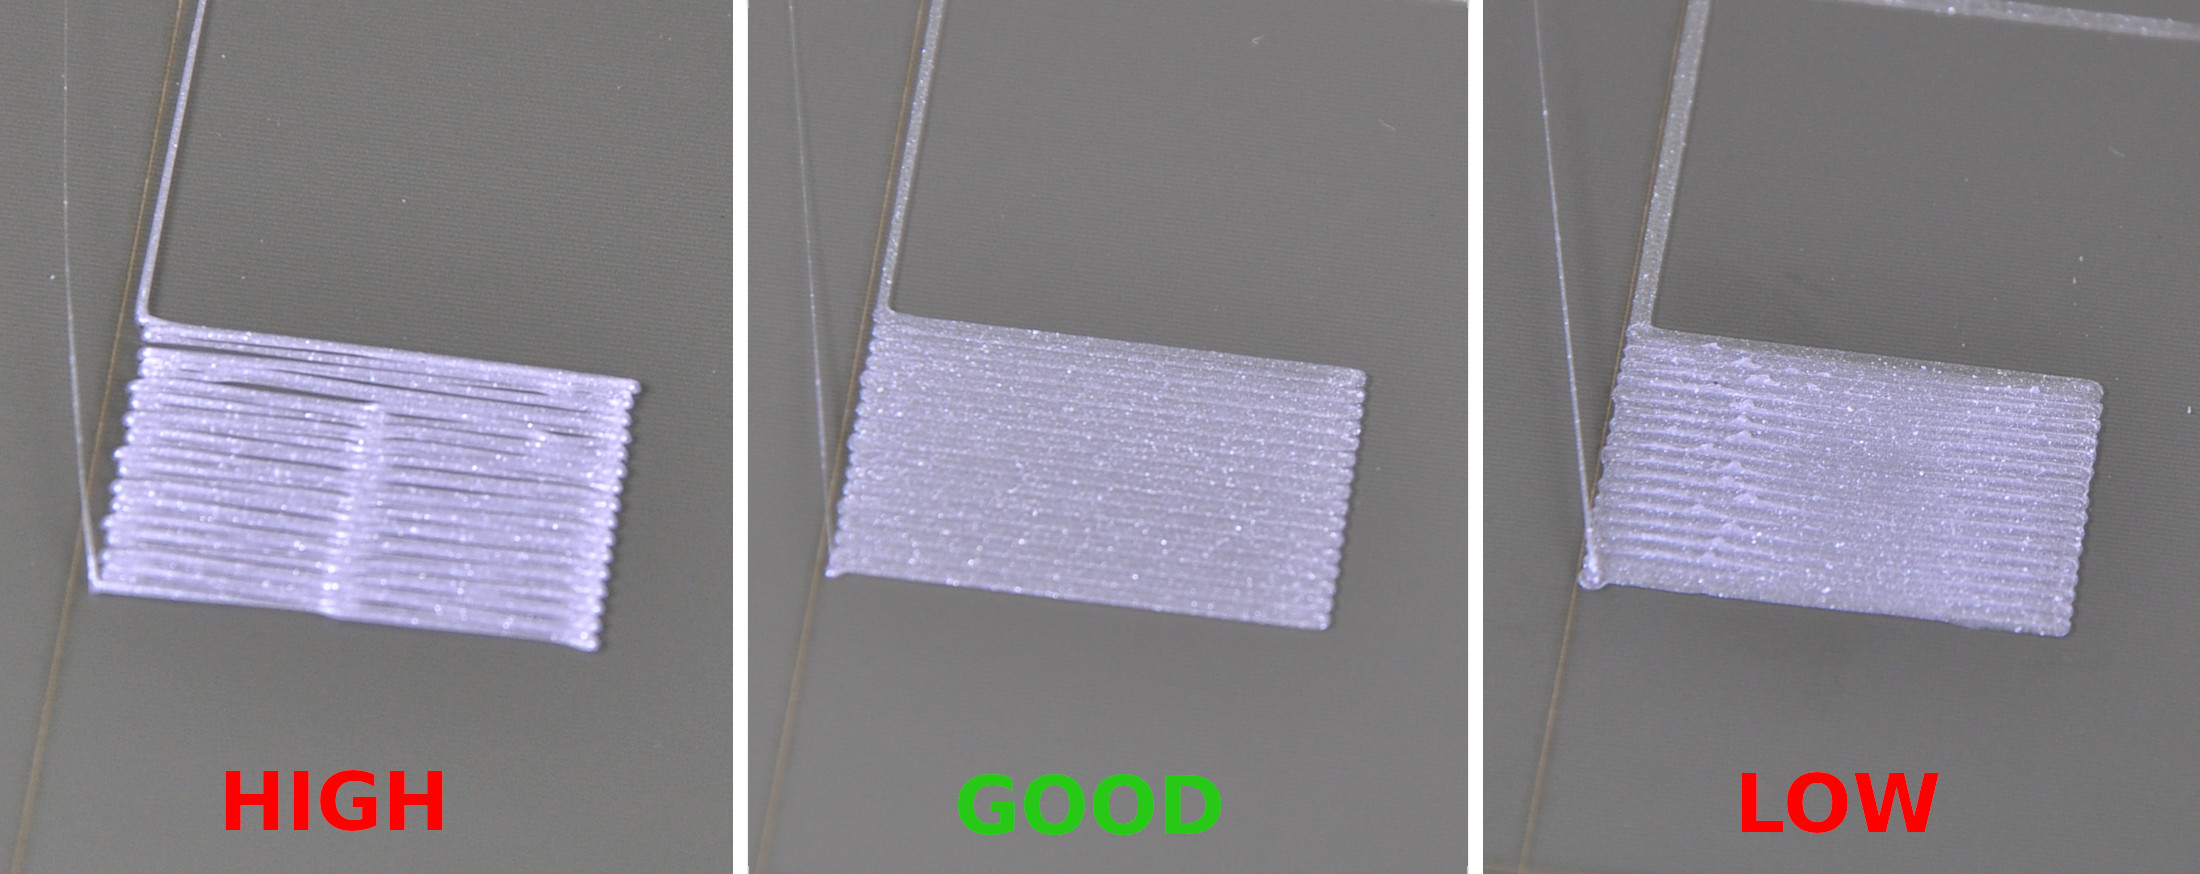
                  Eine engere Einstellung kann in einigen Fällen die Haftung verbessern. Wenn Sie jedoch Probleme mit der Haftung haben, aber Ihre Kalibrierung der ersten Schicht wie das 'gute' Bild aussieht (mittleres Bild), liegt Ihr Problem woanders, wie z.B. bei einem schmutzigen/fettigen Blech, Druckeinstellungen, Bettnivellierung/XYZ-Kalibrierung oder Unterextrusion.

                  Sie können nicht dieselbe Kalibrierung der ersten Schicht verwenden, wenn Sie zwischen dem glatten und dem strukturierten Blatt wechseln! Weitere Informationen finden Sie unter Stahlblech-Profile.

                  Strukturiertes Blech

                  Die strukturierten Bleche sind dünner als die Bleche mit glattem PEI, daher müssen Sie die Düse etwas näher heranrücken, aber Sie wollen die gleichen Ergebnisse wie mit dem glatten Blech erzielen. Auch hier gilt, dass sich das Filament, wenn es zu niedrig eingestellt ist (rechtes Bild), um die Kanten herum aufrollen kann, als ob es nicht haften würde. Der numerische Wert ist dann zu weit von Null entfernt und muss zurückgestellt werden.

                  Wenn zu hoch eingestellt, sehen Sie, dass die Linie rund ist und Lücken zwischen den Linien des Endquadrats entstehen. In diesem Fall ist der Wert zu nahe bei Null.
                  Schauen Sie sich die Düse an

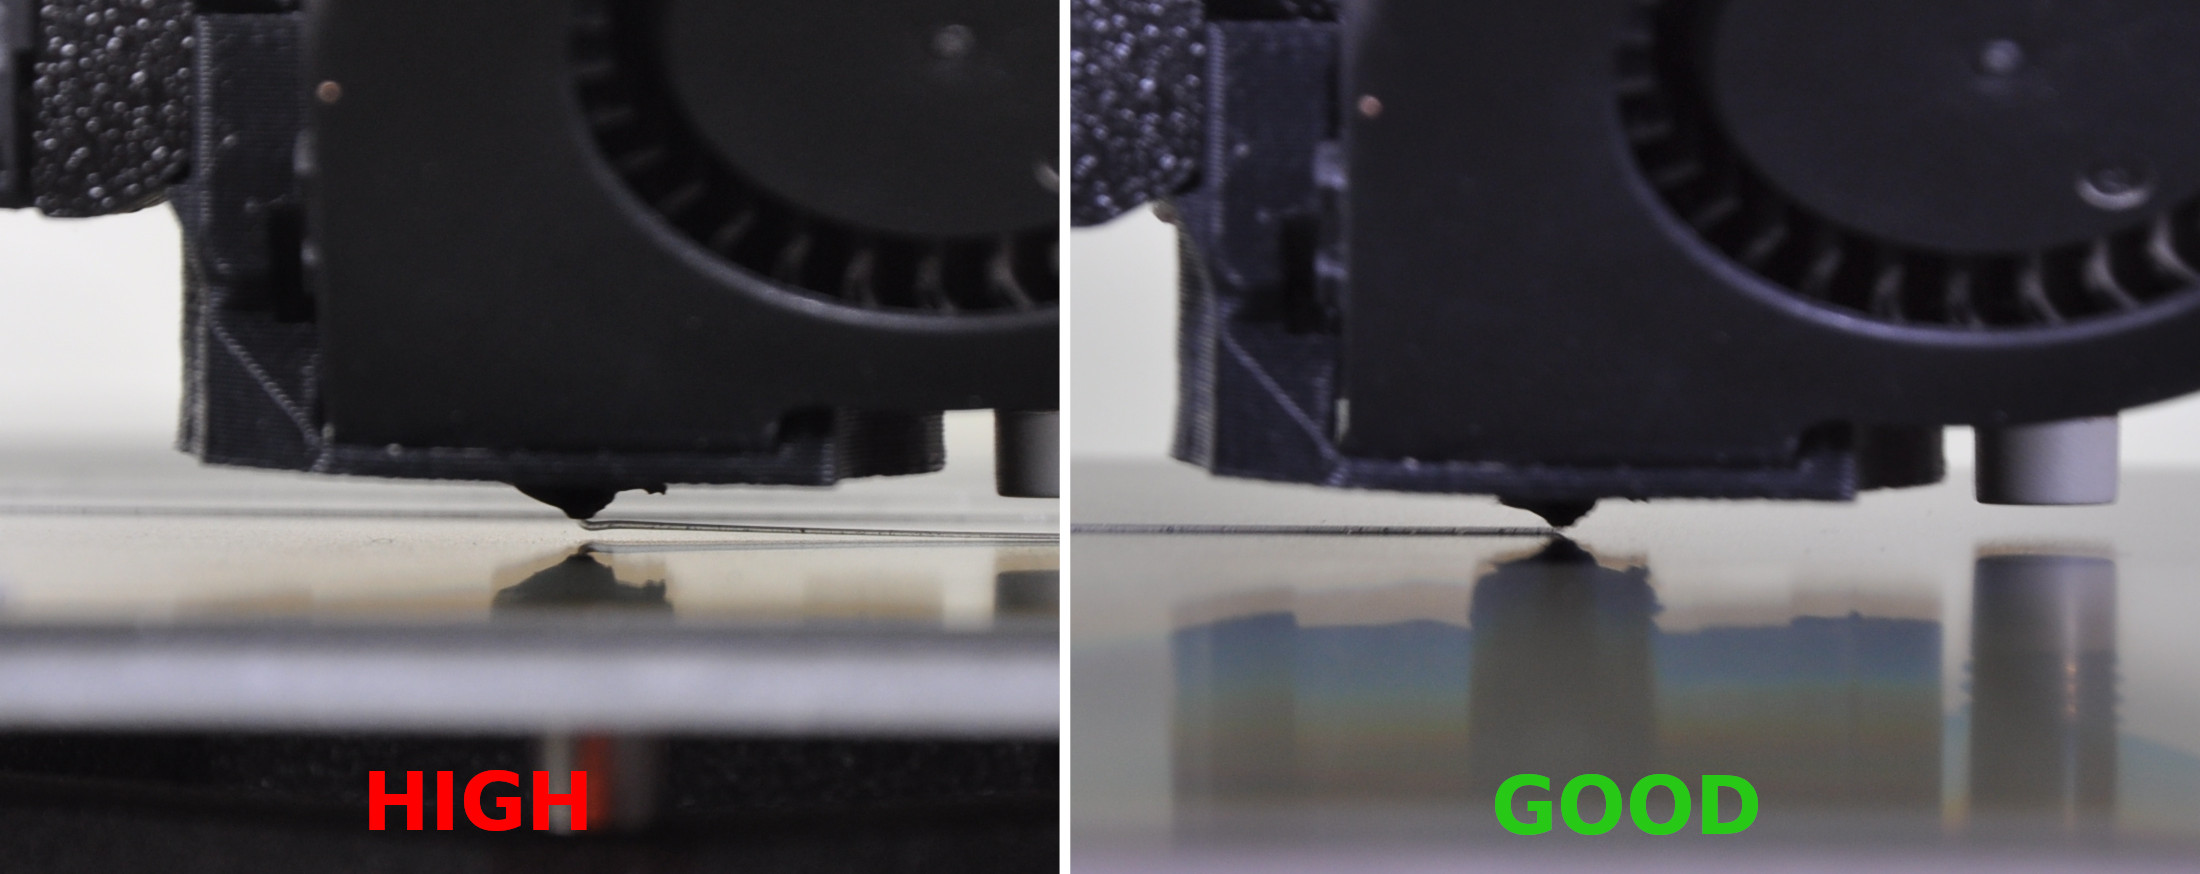
                  Eine einzelne Schicht beträgt etwa 0,2 mm / 0,00787402 Zoll. Ein Blick auf die Düse und ihren Abstand zum Blech kann ebenfalls hilfreich sein. Die Messung der gedruckten Schicht mit Messschiebern ist jedoch keine empfohlene Methode, um die erste Schicht zu kalibrieren.
                  Wann soll die Kalibrierung der ersten Schicht durchgeführt werden

                  Im Allgemeinen sollte die Kalibrierung der ersten Schicht jedes Mal durchgeführt werden, wenn es eine große Änderung im Aufbau gibt. Dazu gehören der Wechsel der Düse, Extruder-Upgrades oder andere Aktualisierungen an jeder Achse. Sie sollten auch alle Kalibrierungen durchführen, wenn Sie den Drucker an einen anderen Ort bringen.

                  Für Erstschicht-Kalibrierungen mit anderen Düsendurchmessern als 0,4 mm, siehe diesen Artikel.

                  Andere Probleme

                  • Wenn die Breite der Linie über ihre Länge variiert, müssen Sie möglicherweise etwas Druckbett-Nivellierung.
                  • Wenn die Düse mit dem Bett in Kontakt kommt, wird der P.I.N.D.A./SuperPINDA-Sensor nicht durch das flexible Stahlblech ausgelöst und muss in seiner Halterung physisch nach unten bewegt werden. Dadurch wird er näher an das Niveau der Düsenspitze gebracht. Sie sollten sicherstellen, dass er gemäß den Anweisungen in Endkontrolle im Montagehandbuch eingestellt wird. Wenn Sie den Nivellierungs-Sensor bewegen, müssen Sie die Kalibrierung der ersten Schicht wiederholen.
                  War dieser Artikel hilfreich?
                  Diese Aktion ist nur für registrierte Benutzer verfügbar. Bitte anmelden.

                  4 Kommentare

                  Einloggen  um einen Kommentar zu schreiben
                  Luke
                  •
                  Hi, 
                  I have got a PPprint mat, which is soft and about 2mm thick, for printing with PP. The mat is attached to the prusa steel sheet. 
                  The pre-determined z-height is now obviously far too low. When I run the first layer calibration, the nozzle dives into the mat, leaving marks. 
                  I can not increase the z-height in the life-adjust nor in the settings when no print is running to a positive value (above 0.000). 
                  Is there a simple solution for my problem I don't see? 
                   
                  Kind regards
                  Luke
                  Reply
                  DesasterMan
                  •
                  A question about the nozzle diameter: Does this adjustment necessarily have to be made with the 0.4mm nozzle? My attempt with a 0.6mm nozzle went wrong, although I have previously set the value in the hardware menu.
                  Thx in advance for Information.
                  Reply
                  Giuliano - Official Prusa CS
                  •
                  Hello. The G-code within the firmware for the first layer calibration is for the 0.4 mm nozzle. If you wish to do it with a different nozzle diameter, you can download a first layer calibration stl file (from printables.com for example) and adjust the settings.
                  Reply
                  Peter
                  •
                  Hallo,bin ein absoluter Neuling.Drucker und MMU2S zusammengebaut und auch alle Prüfungen durchlaufen.Jedoch bei der ersten Schicht Kalibrierung bewegt sich der Extruder / das Heizbett nicht in den vorgesehenen Zick-Zack Linien (rührt sich nicht von der Stelle. Filament tritt jedoch aus ...Was mache ich falsch?Wer kann mir helfen?Bereits jetzt herzlichen DankGrußPeter
                  Reply
                  Giuliano - Official Prusa CS
                  •
                  Hallo. Es klingt so, als ob das Filament nicht vom IR-Sensor erkannt wird, der richtig kalibriert sein sollte.
                  https://help.prusa3d.com/de/article/kalibrierung-des-ir-filamentsensors-mmu2s_2245
                  Reply
                  lara321
                  •
                  Hallo,bin am Verzweifeln, da der neue Drucker (zusammengebaut bezogen) nach 3 guten Modellen nichts mehr richtig produziert, da das Filament nicht am Druckbett haften bleibt. Habe schon vieles versucht, aber ohne Erfolg. Das Filament tritt anfangs gut aus, habe den Eindruck, dass es dann dünner wird. Der Probedruck zu Beginn variiert teilweise. Habe Düse gereinigt (war aber nicht verstopft, da ja Filament austritt nach Laden/Wechsel). Nach dem Filament laden extrudiert es schön gleichmäßig. Das Druckbett habe ich mit Klebestift versehen, mit Alkohol gereinigt, mit Seifenlösung, ausgetauscht gegen das leicht strukturierte - alles hat nicht geholfen.Dann habe ich die Erstschicht-Kalibrierung durchgeführt, auch ohne Erfolg.Was kann ich noch rtun?Danke für Ihre Antwort.GrußWinfried KüselP.S.: Gibt es auch eine telefonische hotline?
                  Reply
                  lara321
                  •
                  Kaum habe ich die Mail gesendet, da habe ich noch einen weiteren Versuch unternommen - und erdruckt wieder richtig. Es lag an der Erste-Schicht-Kalibrierung, habe die weiter verringert.
                  Reply
                  Ranex
                  •
                  Hallo,Ich habe das selbe Problem und bei mir wird es einfach nicht besser.Vielleicht irgend welche Tipps?
                  Reply
                  KB - Official Prusa Support
                  •
                  Hallo. Es tut uns leid zu hören, dass dieses Problem auftritt. Gerne helfen wir dies per email ([email protected]) oder per LiveChat direkt mit Ihnen zu beheben.
                  Reply

                  Themen

                  • Kalibrierung
                    • Basis-Kalibrierung
                      • Selbsttest fehlgeschlagen (MK3/MK3S/MK3S+)
                      • Selbsttest fehlgeschlagen (MK2/S, MK2.5, MK2.5S)
                      • MMU2S-Einrichtung und Inspektion
                      • Details zur XYZ-Kalibrierung
                      • Gitterbettnivellierung
                      • XYZ Kalibrierung (MK3/MK3S/MK3S+)
                      • XYZ Kalibrierung (MK2/S)
                      • Vollständige Systemaktualisierung Original Prusa i3
                      • Temperaturkalibrierung
                      • Fehlschlagende Z-Kalibrierung (MK3S/MK2.5S)
                      • Spannschrauben Festziehen
                      • XYZ Kalibrierung (MK2.5/MK2.5S)
                      • Selbsttest fehlgeschlagen (MK3.5/S)
                      • MMU3-Einrichtung und Inspektion
                      • Kalibrierung der ersten Schicht (i3)
                    • Fortgeschrittene Kalibrierung
                    • Kalibrierungs-Fehlermeldungen