Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukarek 3Dnowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i upgradenowość
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukarek 3Dnowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Original Prusa MK4S
                  3. Przewodnik po materiałach
                  4. Suszenie filamentu
                   

                  Spis treści

                  • Zapobieganie
                  • Druk Multi-Tool
                  • Jak rozpoznać, czy filament wchłonął wilgoć
                  • Rodzaje szpul Prusamentu
                  • Szara szpula Prusamentu (stara wersja)
                  • Metody suszenia

                  Blog

                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji
                  • Factorio jest na Printables
                  • Prusament PLA Lightweight: o 65% lżejszy od zwykłego PLA. Idealny wybór do modeli lotniczych, cosplayu i wielu innych zastosowań.

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Factorio Transport Belts
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Suszenie filamentu

                  Dotyczy

                  MK4 family
                  XL family
                  MMU family
                  PRO family
                  MINI family
                  +
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Materiały wykorzystywane do druku 3D w technologii FFF są w większości higroskopijne. Oznacza to, że łatwo pochłaniają cząsteczki wody ze środowiska, w którym się znajdują. Materiał, w którym zebrała się wilgoć, może nie zachowywać się zgodnie z oczekiwaniami podczas drukowania.

                  Zapobieganie

                  Niektóre filamenty są bardziej higroskopijne niż inne. Kiedy używasz nowego materiału, upewnij się, że znasz jego właściwości i optymalny sposób przechowywania. Najlepiej jest unikać suszenia filamentu, jeśli to możliwe.

                  Najlepiej jest przechowywać filamenty w zamkniętej przestrzeni lub pudełku, w którym znajduje się jakiś materiał osuszający. Jeśli masz ograniczoną dostępność do tego typu magazynu, w pierwszej kolejności przechowuj w nim filamenty, które są bardziej higroskopijne. Np. PLA nie zmienia zbytnio swoich właściwości pod wpływem wilgoci, podczas gdy na poliamid wpływa ona w dość znacznym stopniu.

                  Aby uniknąć problemów z wysoce higroskopijnymi materiałami (poliamid, polipropylen, PVA, BVOH, ...) zaleca się, przechowywanie w suchym środowisku lub suszenie ich przed każdym wydrukiem.

                  Możesz kupić pojemnik przeznaczony do utrzymywania filamentu w suchości (jak nasz Prusa USS Drybox) lub wykonać własny.

                  Innym popularnym rozwiązaniem utrzymania filamentu w suchości jest używanie worków próżniowych do przechowywania. Istnieją worki przeznaczone typowo dla filamentów, ale możesz użyć każdego, który zmieści szpulę w środku. Trzymaj środek osuszający w worku podczas przechowywania filamentu.

                  Druk Multi-Tool

                  W drukarkach takich jak Original Prusa XL, gdzie filament jest ładowany bezpośrednio do głowic narzędziowych, wilgotność filamentu ma kluczowe znaczenie. Podczas drukowania z wieloma głowicami, nieużywane narzędzia pozostają nagrzane (temperatura spoczynku jest domyślnie ustawiona na 70°C). Jeśli filament jest wilgotny, woda jest uwalniana do wnętrza głowicy, powodując powstanie nitek. W takich przypadkach nawet PLA może wchłonąć wystarczającą ilość wilgoci, aby spowodować problemy z drukowaniem. Sprawia to, że XL jest bardziej podatna na wilgoć z filamentu w porównaniu do drukarek jednonarzędziowych, dlatego zalecamy suszenie filamentu przed drukowaniem na Original Prusa XL.

                  Jak rozpoznać, czy filament wchłonął wilgoć

                  W przypadku, gdy na materiał oddziałuje wilgoć, zazwyczaj pierwszym sygnałem będzie niska jakość powierzchni modelu.

                  Niektóre filamenty naturalnie nitkują bardziej, niż inne. Porównaj wygląd różnych swoich wydruków i sprawdź nasz przewodnik.

                  W niektórych przypadkach wysoka zawartość wody w filamencie może powodować niską przyczepność warstw, bloby (zgrubienia ze skumulowanego materiału) na wydrukach oraz bulgotanie, strzelanie i dymienie (parowanie) podczas wytłaczania.

                  Poliamid, PVA i TPU (Flex) są filamentami, które częściej wymagają suszenia niż bardziej popularne filamenty, jak PLA.

                  Rodzaje szpul Prusamentu

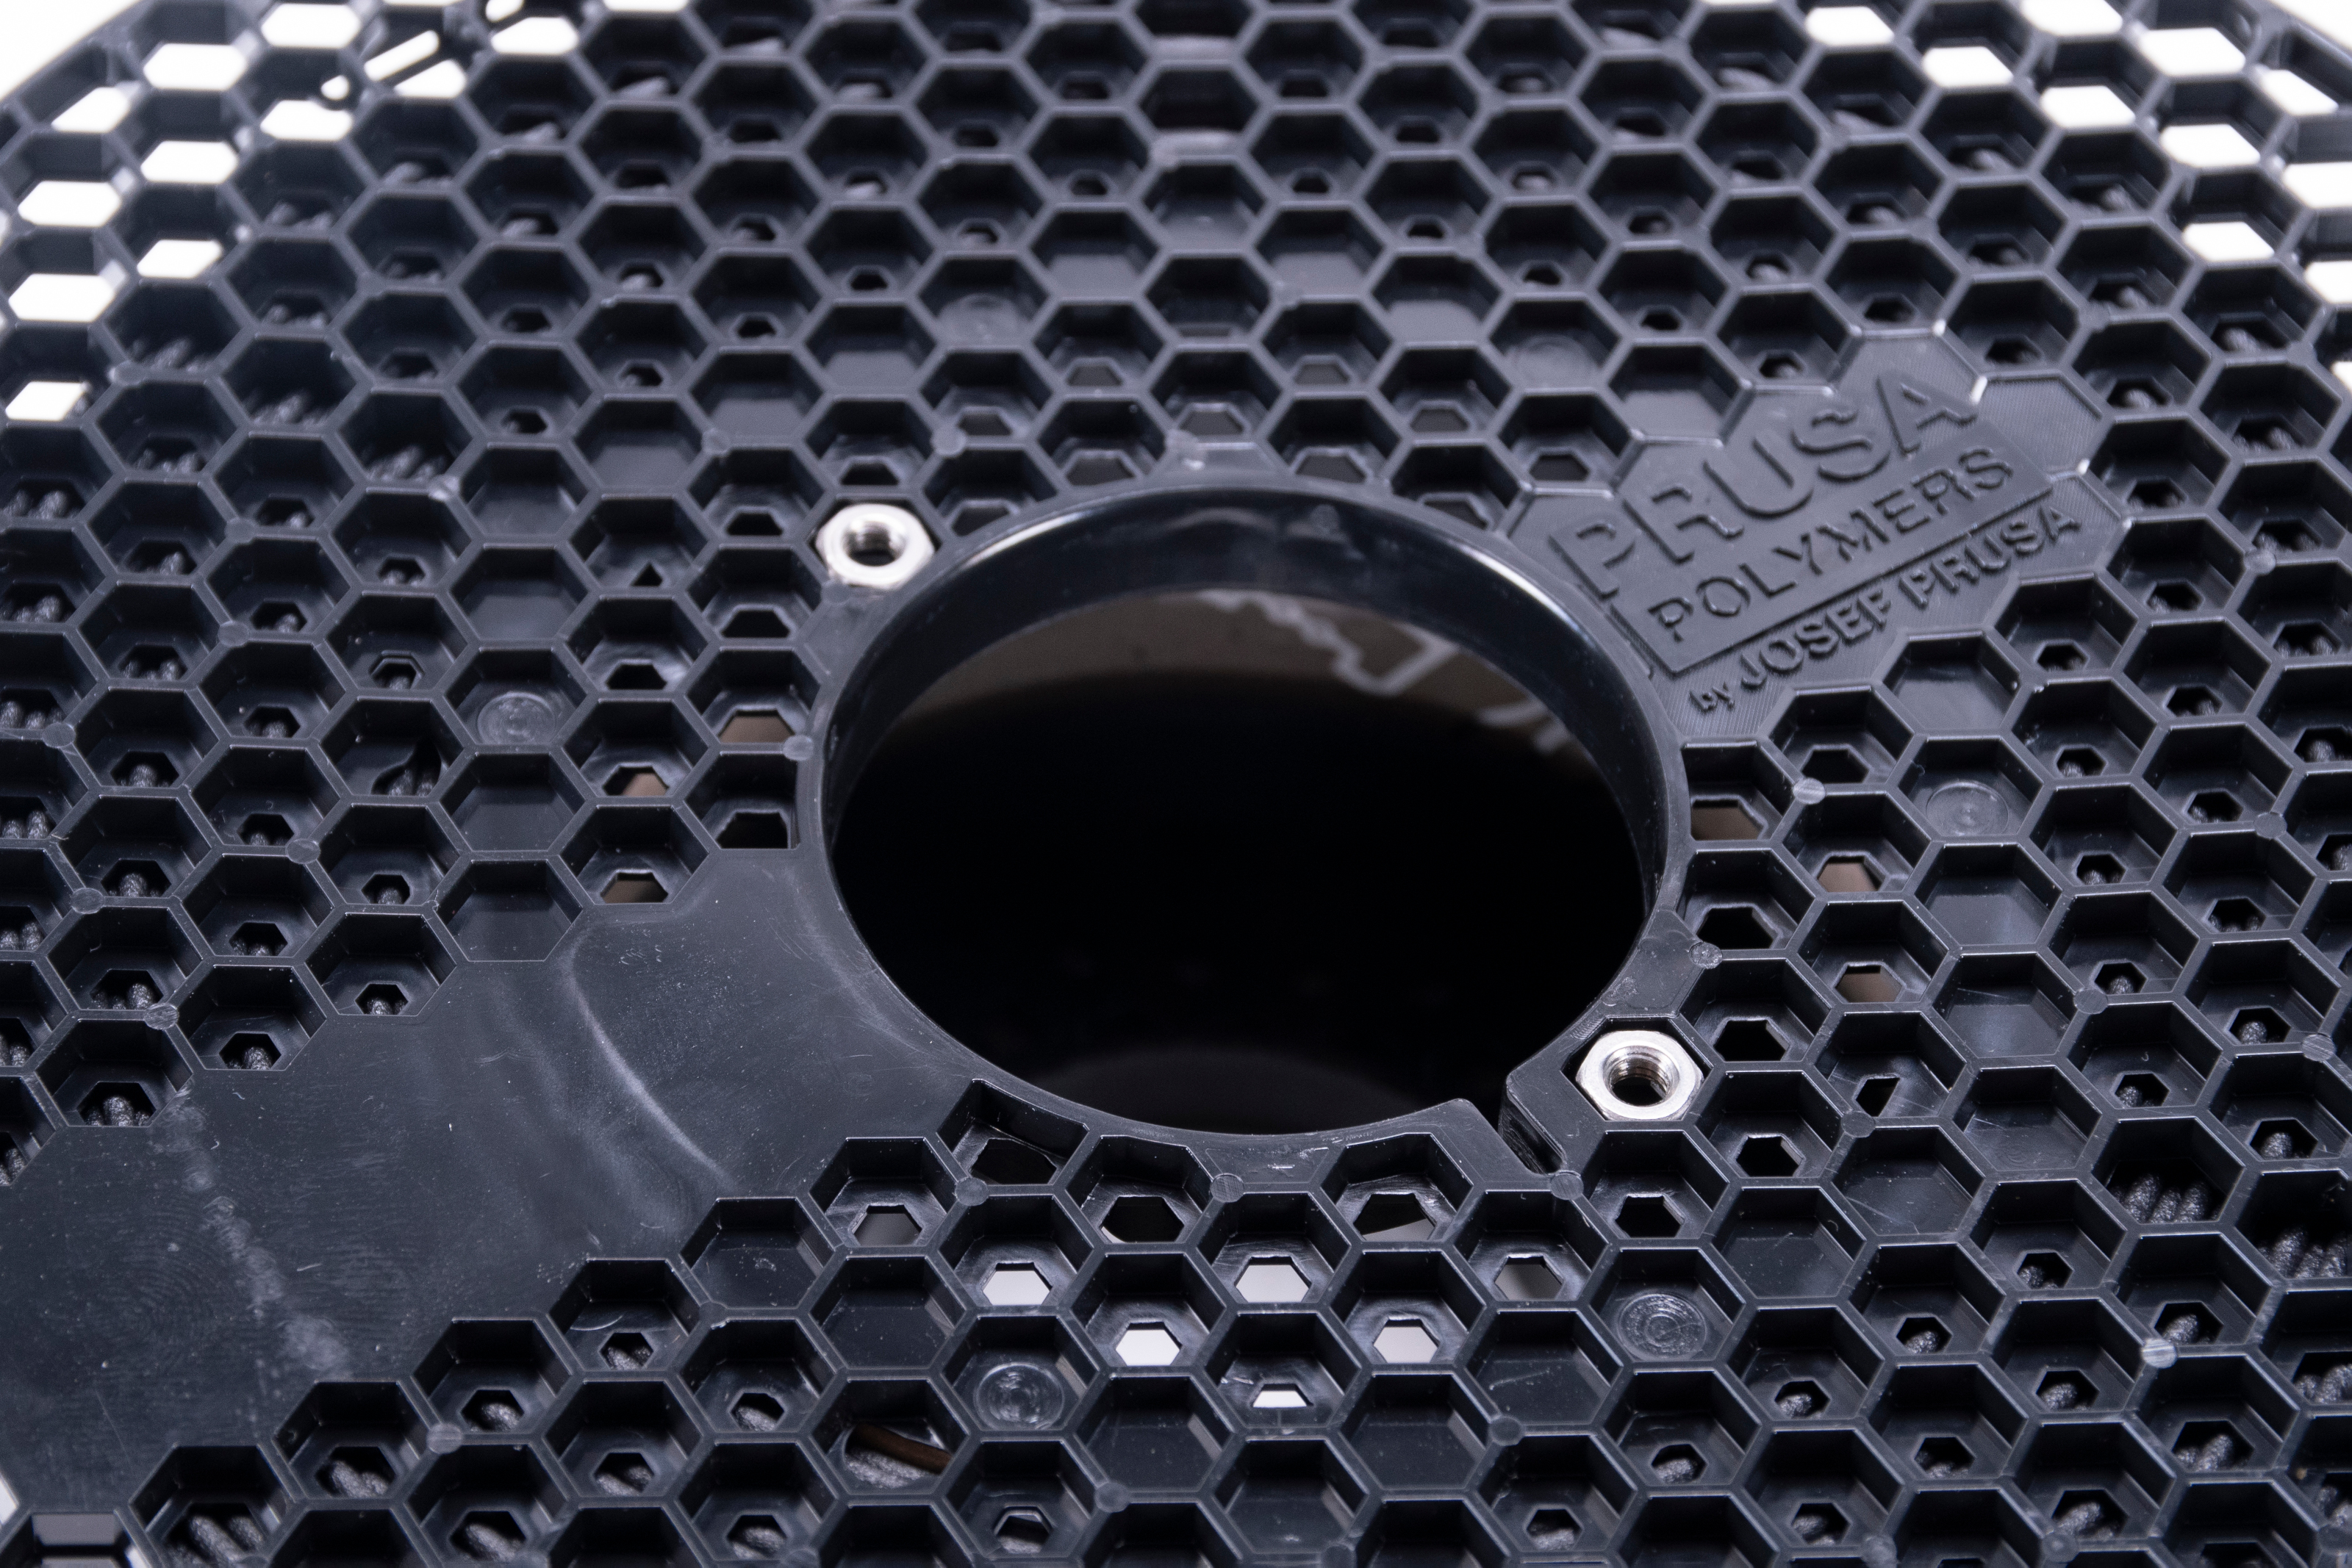
                  Od października 2025 r. filamenty Prusament są nawijane na przeprojektowaną szpulę, która wprowadza szereg ulepszeń zapewniających jeszcze większą wygodę drukowania. Nowa szpula wyposażona jest w prosty mechanizm blokujący, który sprawia, że jej demontaż jest szybki i łatwy, co pozwala na bezproblemowe uzupełnianie filamentu. Ponadto szpula pozostaje stabilna podczas suszenia filamentu, nawet w wyższych temperaturach.

                  Dla standardowych (niskotemperaturowych) filamentów stosujemy czarne szpule, które są odporne na temperatury suszenia sięgające nawet 90°C. Natomiast filamenty wysokotemperaturowe (Prusament PEI 1010) są nawijane na szare szpule, które nadają się do stosowania w temperaturach sięgających 150°C. Nowe szpule nie wymagają żadnych dodatkowych przygotowań przed suszeniem.

                  Na rynku wciąż jednak znajduje się spora liczba starych szpul filamentu, które wymagają dodatkowego przygotowania przed suszeniem filamentu.

                  Czarna szpula Prusamenut (stara wersja)

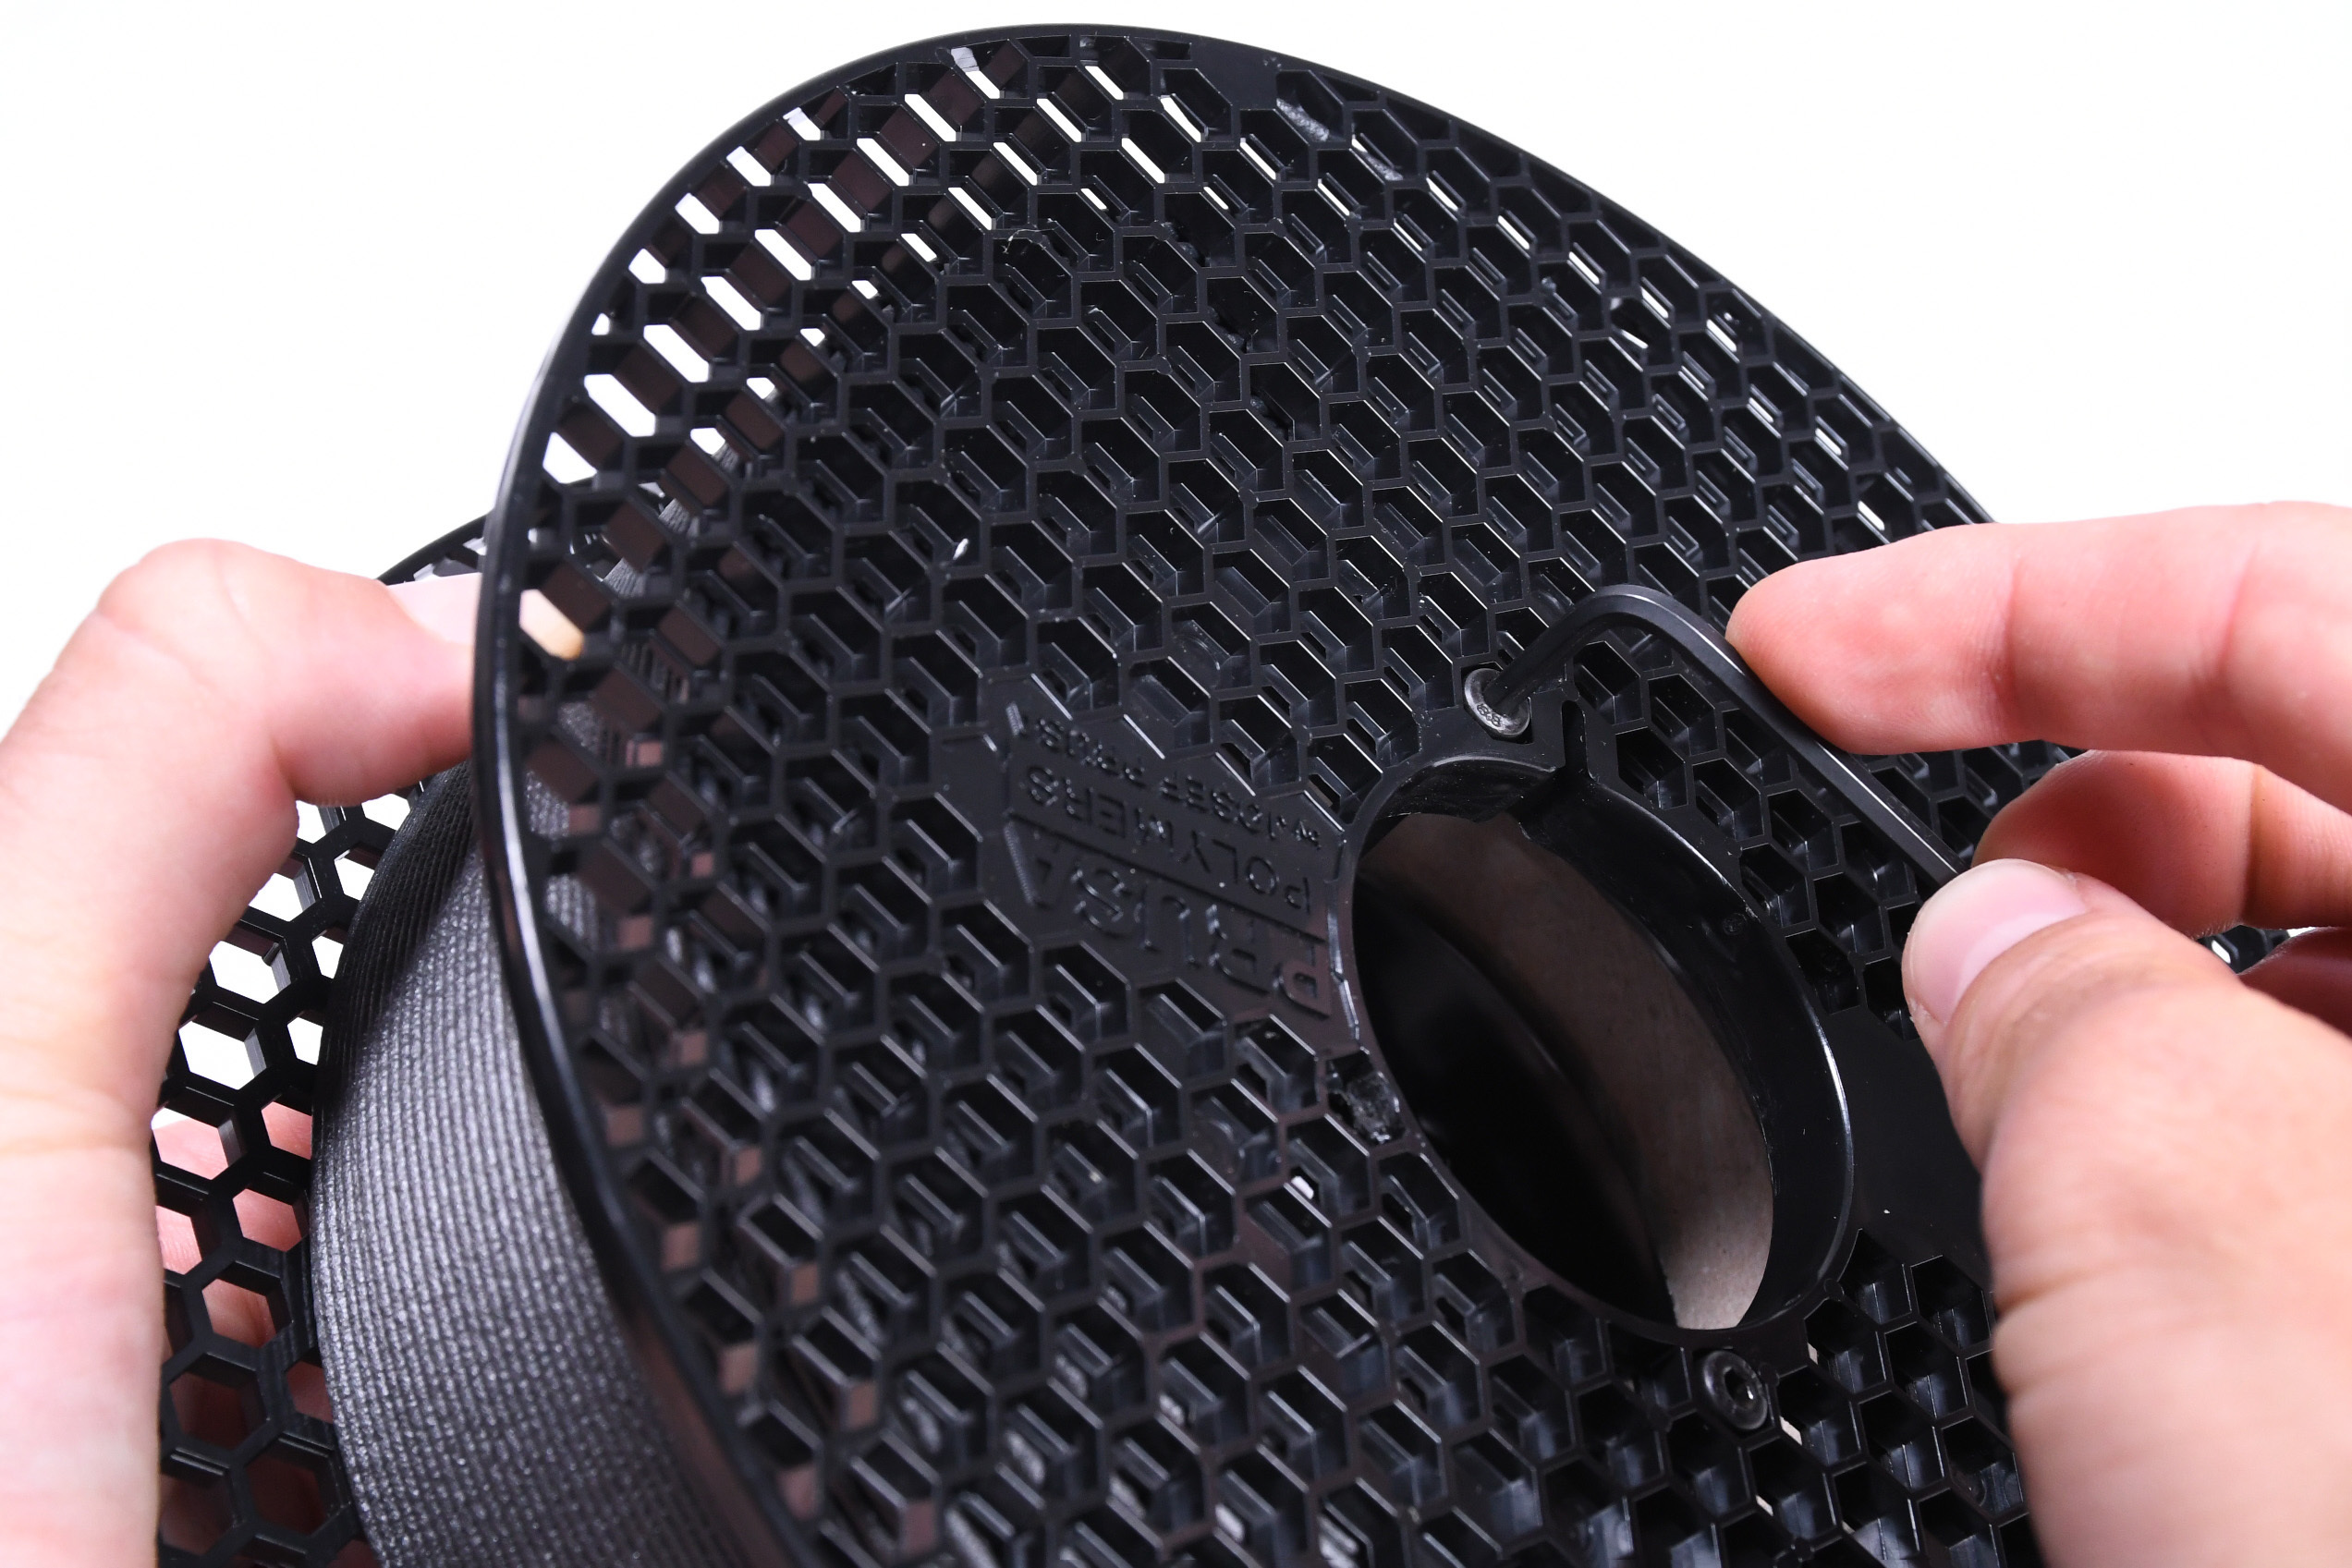
                  Czarne plastikowe boki szpul Prusamentu są mocno wciśnięte w tekturowy cylinder (rdzeń). Plastik rozszerza się wraz z rosnącą temperaturą i powoduje rozpychanie tektury. Kiedy temperatura spada, plastik kurczy się z powrotem do swojego pierwotnego kształtu, ale tektura pozostaje rozciągnięta, co powoduje obluzowanie szpuli. Szpule mogą być bezpiecznie podgrzewane do 45ºC bez występowania tego zjawiska.

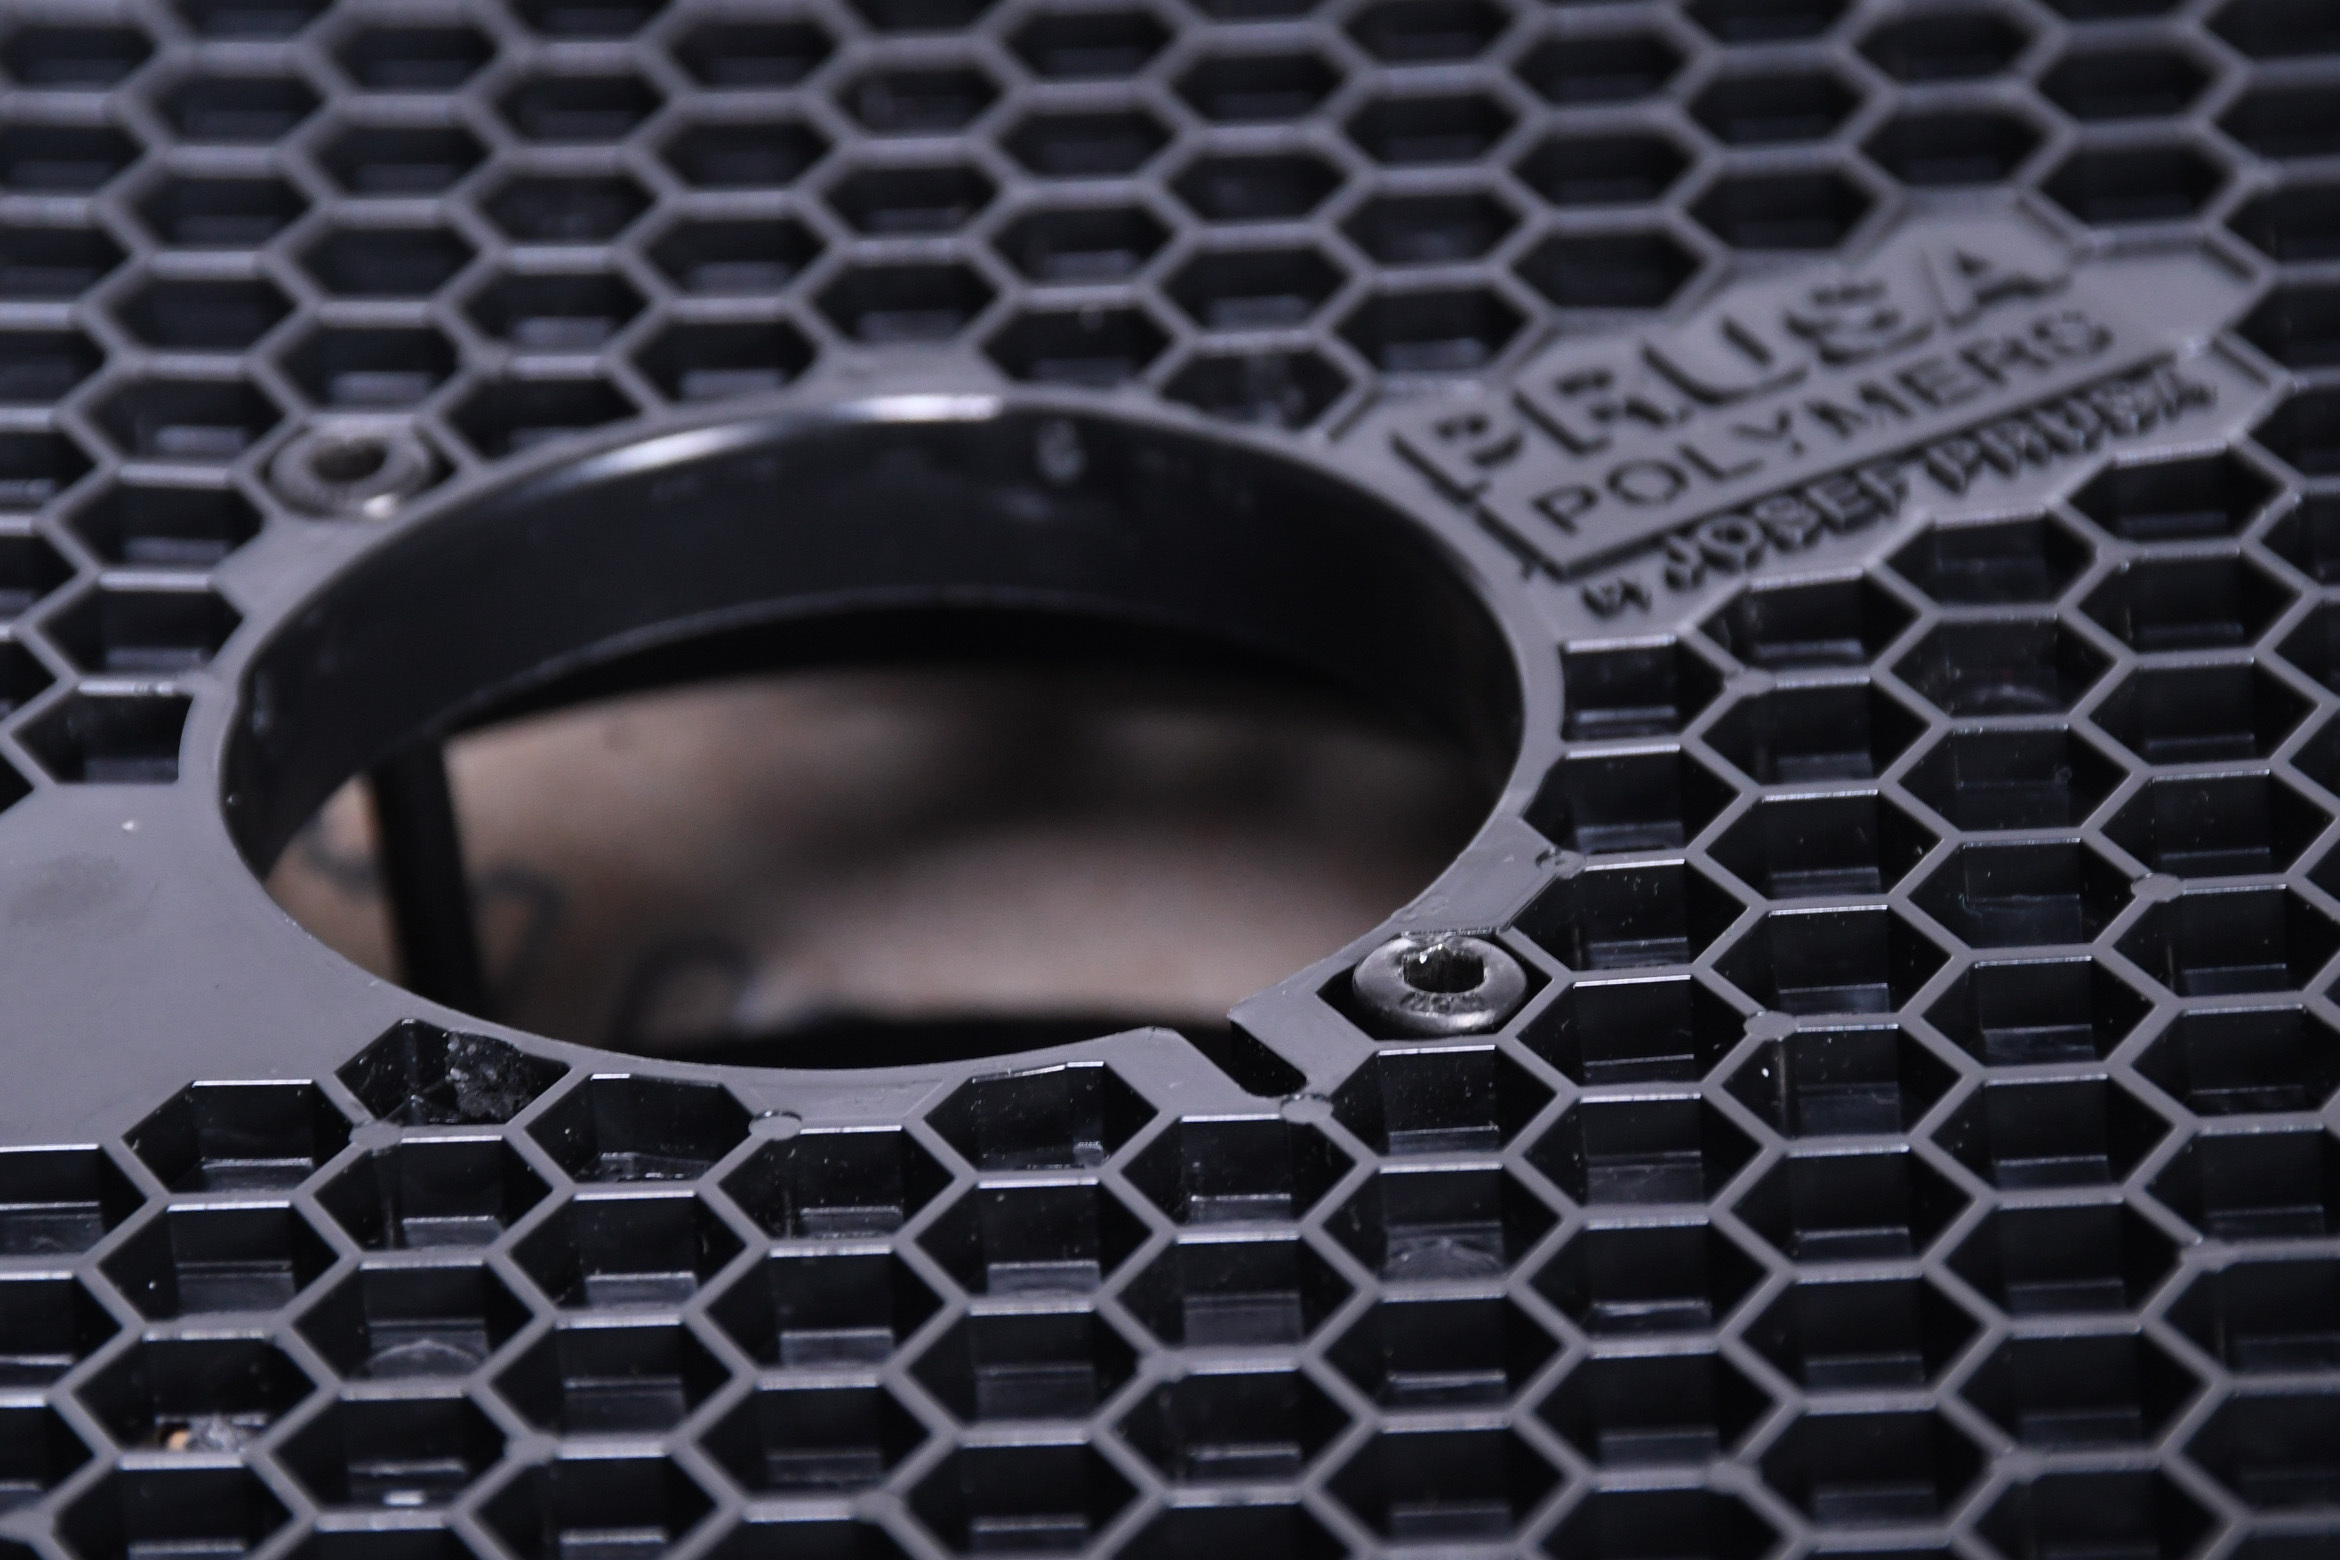
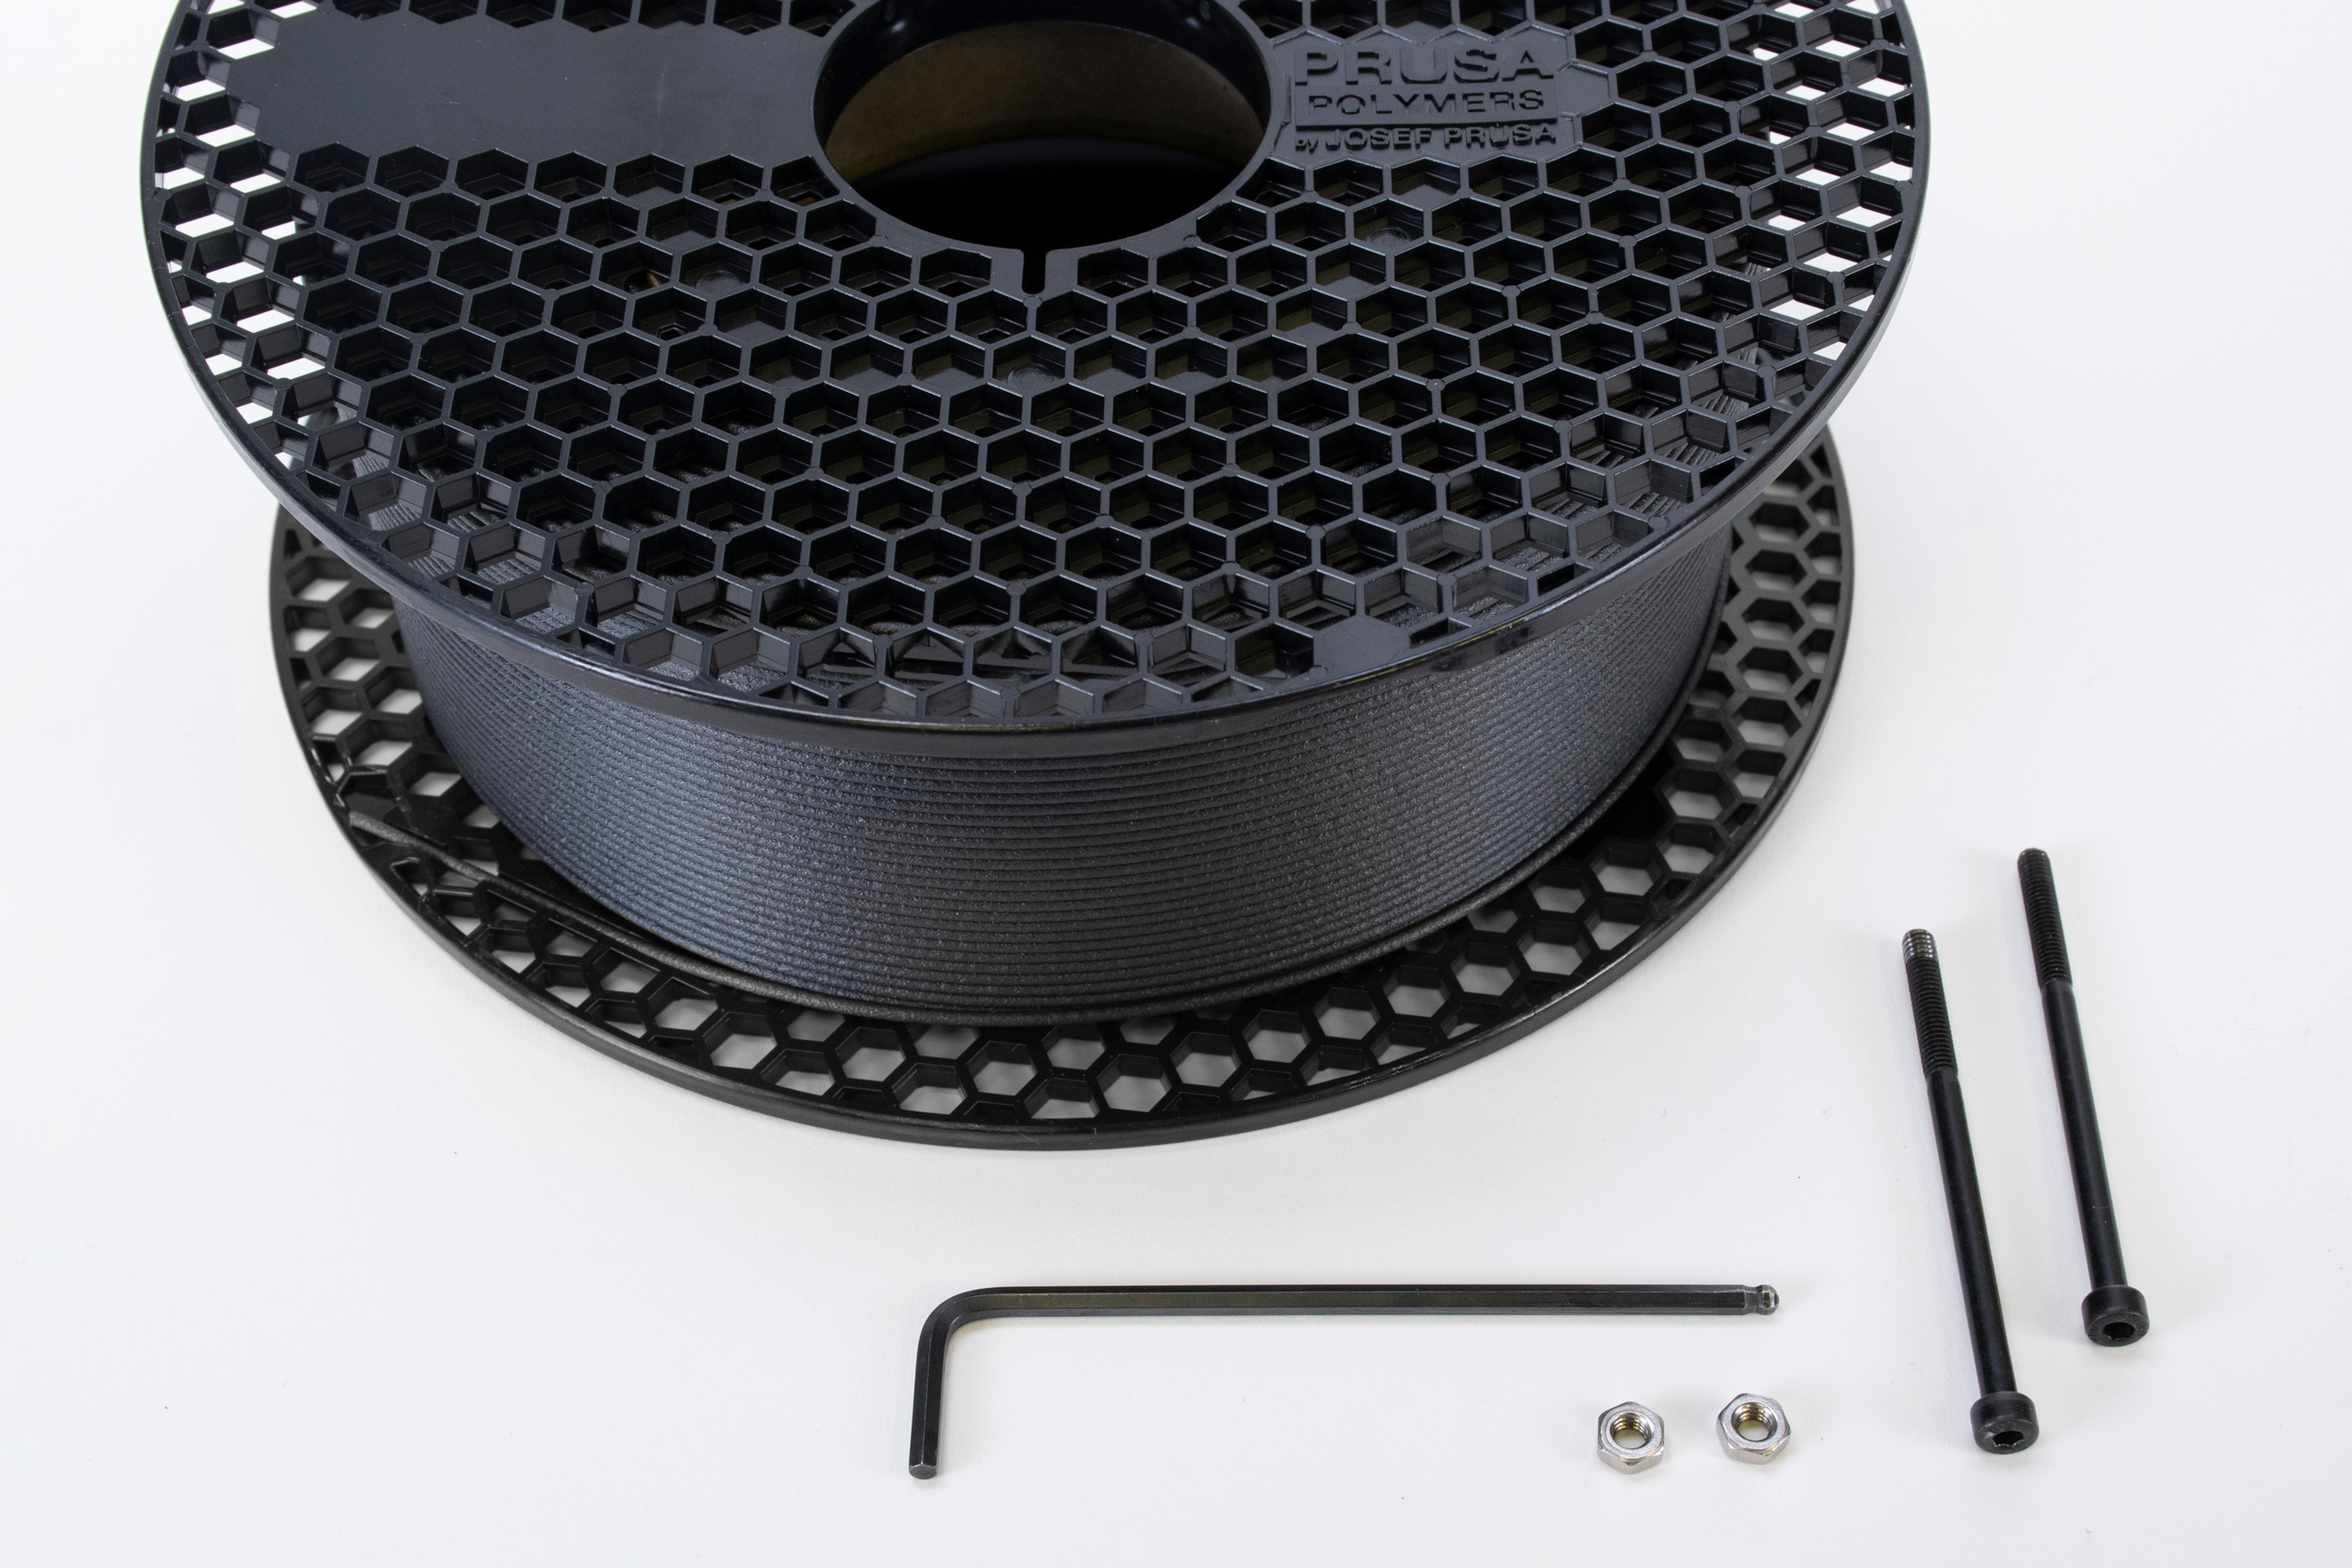
                  Alternatywnie możesz zastosować śrubę mocującą obie strony. Śruba musi mieć długość co najmniej 65 mm. Na zdjęciach używamy śruby M4x65, dokręcanej kluczem imbusowym 3 mm.

                  Po rozgrzaniu szpuli do temperatury powyżej 45ºC, śruba będzie musiała pozostać w szpuli do końca jej użytkowania, w przeciwnym razie szpula się rozpadnie.
                  Szara szpula Prusamentu (stara wersja)

                  Szpule Prusamentu z szarymi plastikowymi bokami są klejone do kartonowego rdzenia, aby zapobiec ich rozpadnięciu się. Dodany klej wytrzymuje do 90ºC. Nie ma więc potrzeby stosowania śruby do suszenia tej szpuli, jeśli w/w temperatura nie zostanie przekroczona.

                  Starsza wersja filamentu PA11CF wykorzystuje szare szpule. Zalecamy przechowywanie tego filamentu w dryboxie, nawet jeśli kolejne użycie nastąpi w niedługim czasie. Jeśli nie jest to możliwe, wysusz filament każdorazowo przed użyciem.

                  Metody suszenia

                  Temperatury

                  Kiedy już masz pewność, że szpula nie rozpadnie się, zalecane są następujące temperatury i czasy dla Prusamentów. Ważne jest, aby nie przekraczać tych temperatur podczas suszenia filamentu, w przeciwnym razie materiał zmięknie i sklei się.

                  Ważne jest również, aby przestrzegać zalecanych czasów suszenia, aby zapobiec nadmiernemu wysuszeniu.

                  MateriałTemperaturaCzas
                  PLA/rPLA45°C6 godzin
                  Woodfill45°C6 godzin
                  PVB45°C8 godzin
                  PETG (wszystkie wersje)55°C6 godzin
                  TPU60°C4-6 godzin
                  PP Carbon Fiber/Glass Fiber70°C2-4 godzin
                  ASA80°C4 godziny
                  PC Blend85ºC5 godzin
                  PC Blend Carbon Fiber90°C4 godziny
                  PC Space Grade90°C4-6 godzin
                  PA11 Carbon Fiber90°C6 godzin
                  PEI150°C8 godzin

                  Suszarka do filamentu

                  Istnieją specjalistyczne pojemniki, które nie tylko utrzymują filamenty w suchości, ale także aktywnie usuwają wilgoć. Zazwyczaj możesz podawać filament z wnętrza pojemnika podczas drukowania.

                  Sprawdź specyfikację pojemnika, którego zamierzasz użyć, aby upewnić się, że odpowiada ona temperaturze suszenia Twojego filamentu.

                  Aby utrzymać niską wilgotność podczas wydruku, zalecamy użycie Prusa Pro Filament Drybox lub Prusa USS Drybox.

                  Piekarnik

                  Ponieważ większość ludzi ma w domu piekarnik, wydaje się to najprostszym sposobem suszenia filamentu. Należy jednak zwrócić uwagę na kilka kwestii.

                  Domowe piekarniki nie mają zbyt precyzyjnego pomiaru temperatury. Wahania, które nie mają wpływu na jedzenie, mogą uszkodzić filament, zwłaszcza o niskiej wytrzymałości temperaturowej, jak PLA. Jeśli używasz piekarnika, zawsze używaj zewnętrznego termometru, aby w razie potrzeby skorygować temperaturę.

                  Innym problemem jest to, że wiele domowych piekarników nie może być ustawionych na wystarczająco niską temperaturę, aby wysuszyć filamenty bez ich uszkodzenia. Nawet krótkie wystawienie na zbyt wysoką temperaturę uszkodzi filament.

                  Profesjonalne piece osuszające

                  Jeśli potrzebujesz wysuszyć techniczne lub silnie higroskopijne materiały (takie jak PEI, PEEK lub nylon z dodatkiem węgla) przy precyzyjnej i stabilnej kontroli temperatury, oferujemy profesjonalne piece osuszające klasy laboratoryjnej.

                  Oferujemy piece serii UF firmy Memmert, które charakteryzują się precyzyjną regulacją temperatury, regulowaną prędkością wentylatora oraz ustawieniami klapy wentylacyjnej odpowiednimi do suszenia zaawansowanych filamentów.

                  Więcej informacji na temat konfiguracji i przebiegu procesu suszenia znajdziesz w artykule Suszenie filamentu w piecu uniwersalnym serii UF firmy Memmert.

                  Suszarka do żywności

                  Inną metodą suszenia jest przystosowanie suszarki spożywczej do umieszczenia w niej szpuli z filamentami. Dostosowanie polega zazwyczaj na zdjęciu tacek pomiędzy warstwami i umieszczeniu filamentów w środku. Takie dehydratory mają zazwyczaj tylko niskie temperatury, więc przed zakupem sprawdź zalecaną temperaturę suszenia swojego filamentu.

                  Upewnij się, że po suszeniu filament jest przechowywany w odpowiedni sposób.
                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • Używanie drukarki
                    • Przewodnik po materiałach
                      • ASA
                      • Flex (filamenty elastyczne)
                      • ABS
                      • PETG
                      • PLA
                      • Poliwęglan (PC)
                      • Kompozyty (domieszkowane metalem lub drewnem)
                      • CPE
                      • Materiały rozpuszczalne w wodzie (BVOH/PVA)
                      • HIPS
                      • Polipropylen (PP)
                      • NGEN
                      • Poliamid (Nylon)
                      • Materiały kompozytowe (domieszkowane włóknem węglowym, kevlarem czy szkłem)
                      • PVB
                      • LW PLA
                      • Suszenie filamentu
                      • Jak używać Prusament Refill 1 kg
                      • PEI (Ultem)
                      • HueForge - wartości przezroczystości filamentu i HexCodes
                      • PEEK-CF (polieteroeteroketon)
                      • PEKK-CF (polietero-ketonoketon z włóknem węglowym)
                      • PPS (siarczek polifenylenu)
                      • PSU (polisulfon)
                      • PPSU (Polifenylosulfon)
                      • Jak drukować z PEI 1010
                      • Prusament TPU 95A - przewodnik użytkownika
                      • Rozwiązywanie problemów z Prusament PETG Ultraglow
                      • Prusament Woodfill
                      • PETG V0
                      • PETG Magnetite 40%
                      • PETG Tungsten
                    • Modele 3D
                    • Cięcie
                    • Konserwacja drukarki
                    • Prusa Connect & PrusaLink