Prusa
  • SKLEP
    • Dowiedz się więcej
    • Wszystkie promocje
    Drukarki 3D
    • CORE One+ (Gen2)
    • CORE One L+
    • XL+
    • MK4S
    • MINI+
    • HT90
    Materiały eksploatacyjne i gadżety
    • Prusament
    • Żywica
    • Filament Buddy
    • Merch
    • Accessories
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgradenowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Zapytanie ofertowe i wycena
    SZYBKIE LINKI
    • Informacje o wysyłce
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Rodzaje drukarek (FDM/SLA)
    • Jak wybrać drukarkę 3D
    • Printables (modele 3D)
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • Sklep lub pracowniaProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Jak wybrać drukarkę 3D
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Upgradenowość
    • Części zamienne
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Printables (modele 3D)
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Informacje o wysyłce
    • Gwarancja
    • Zwroty i refundacje
    • Części zamienne
    • Naprawa fabryczna
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgradenowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Zapytanie ofertowe i wycena
SZYBKIE LINKI
  • Informacje o wysyłce
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Przewodnik po materiałach
                  3. Jak drukować z PEI 1010
                   

                  Spis treści

                  • Niezbędny sprzęt
                  • Szczegółowy przebieg udanego procesu drukowania
                  • Wybór odpowiedniego modelu
                  • Najczęściej popełniane błędy

                  Blog

                  • HT Hotend 400°C jest już dostępny! A do tego nowe materiały i płyty HighTemp do CORE One+/L+.
                  • Blender do druku 3D: 5-minutowy przewodnik po edycji STL
                  • Granulat Prusament: partie surowca do druku 3D wielkoformatowego lub do małoskalowych badań i rozwoju polimerów

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Heavy Duty Keyboard Holder (No Supports)
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie
                  Prusa
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Jak drukować z PEI 1010

                  Dotyczy

                  HT90
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Jak już pewnie wiesz, PEI 1010 nie można nazwać materiałem "plug and print", jakimi są nasze podstawowe Prusamenty (PLA, PETG…). Chociaż dokładamy wszelkich starań, aby nasze filamenty były jak najłatwiejsze w druku, nadal istnieją pewne fizyczne ograniczenia.

                  Niezbędny sprzęt

                  Temperatura topnienia tego materiału jest bardzo wysoka, podobnie jak temperatura drukowania, dlatego potrzebujesz zabudowanej drukarki z aktywnie podgrzewaną komorą, takiej jak Prusa Pro HT90.

                  Wchłanianie wilgoci jest niezwykle szybkie i trudne do cofnięcia - będziesz potrzebować profesjonalnej suszarki (pieca) oraz odpowiedniego szczelnego pojemnika, tzw. dry box'a, lub suszarki, którą można podłączyć bezpośrednio do drukarki. Szpula przechowywana bez dry box'a wchłania wilgoć w ciągu kilkudziesięciu minut. W pasywnym dry boxie (tylko z żelem krzemionkowym) różnica jest zauważalna po około pół dnia, a po kilku dniach filament praktycznie nie nadaje się do druku.

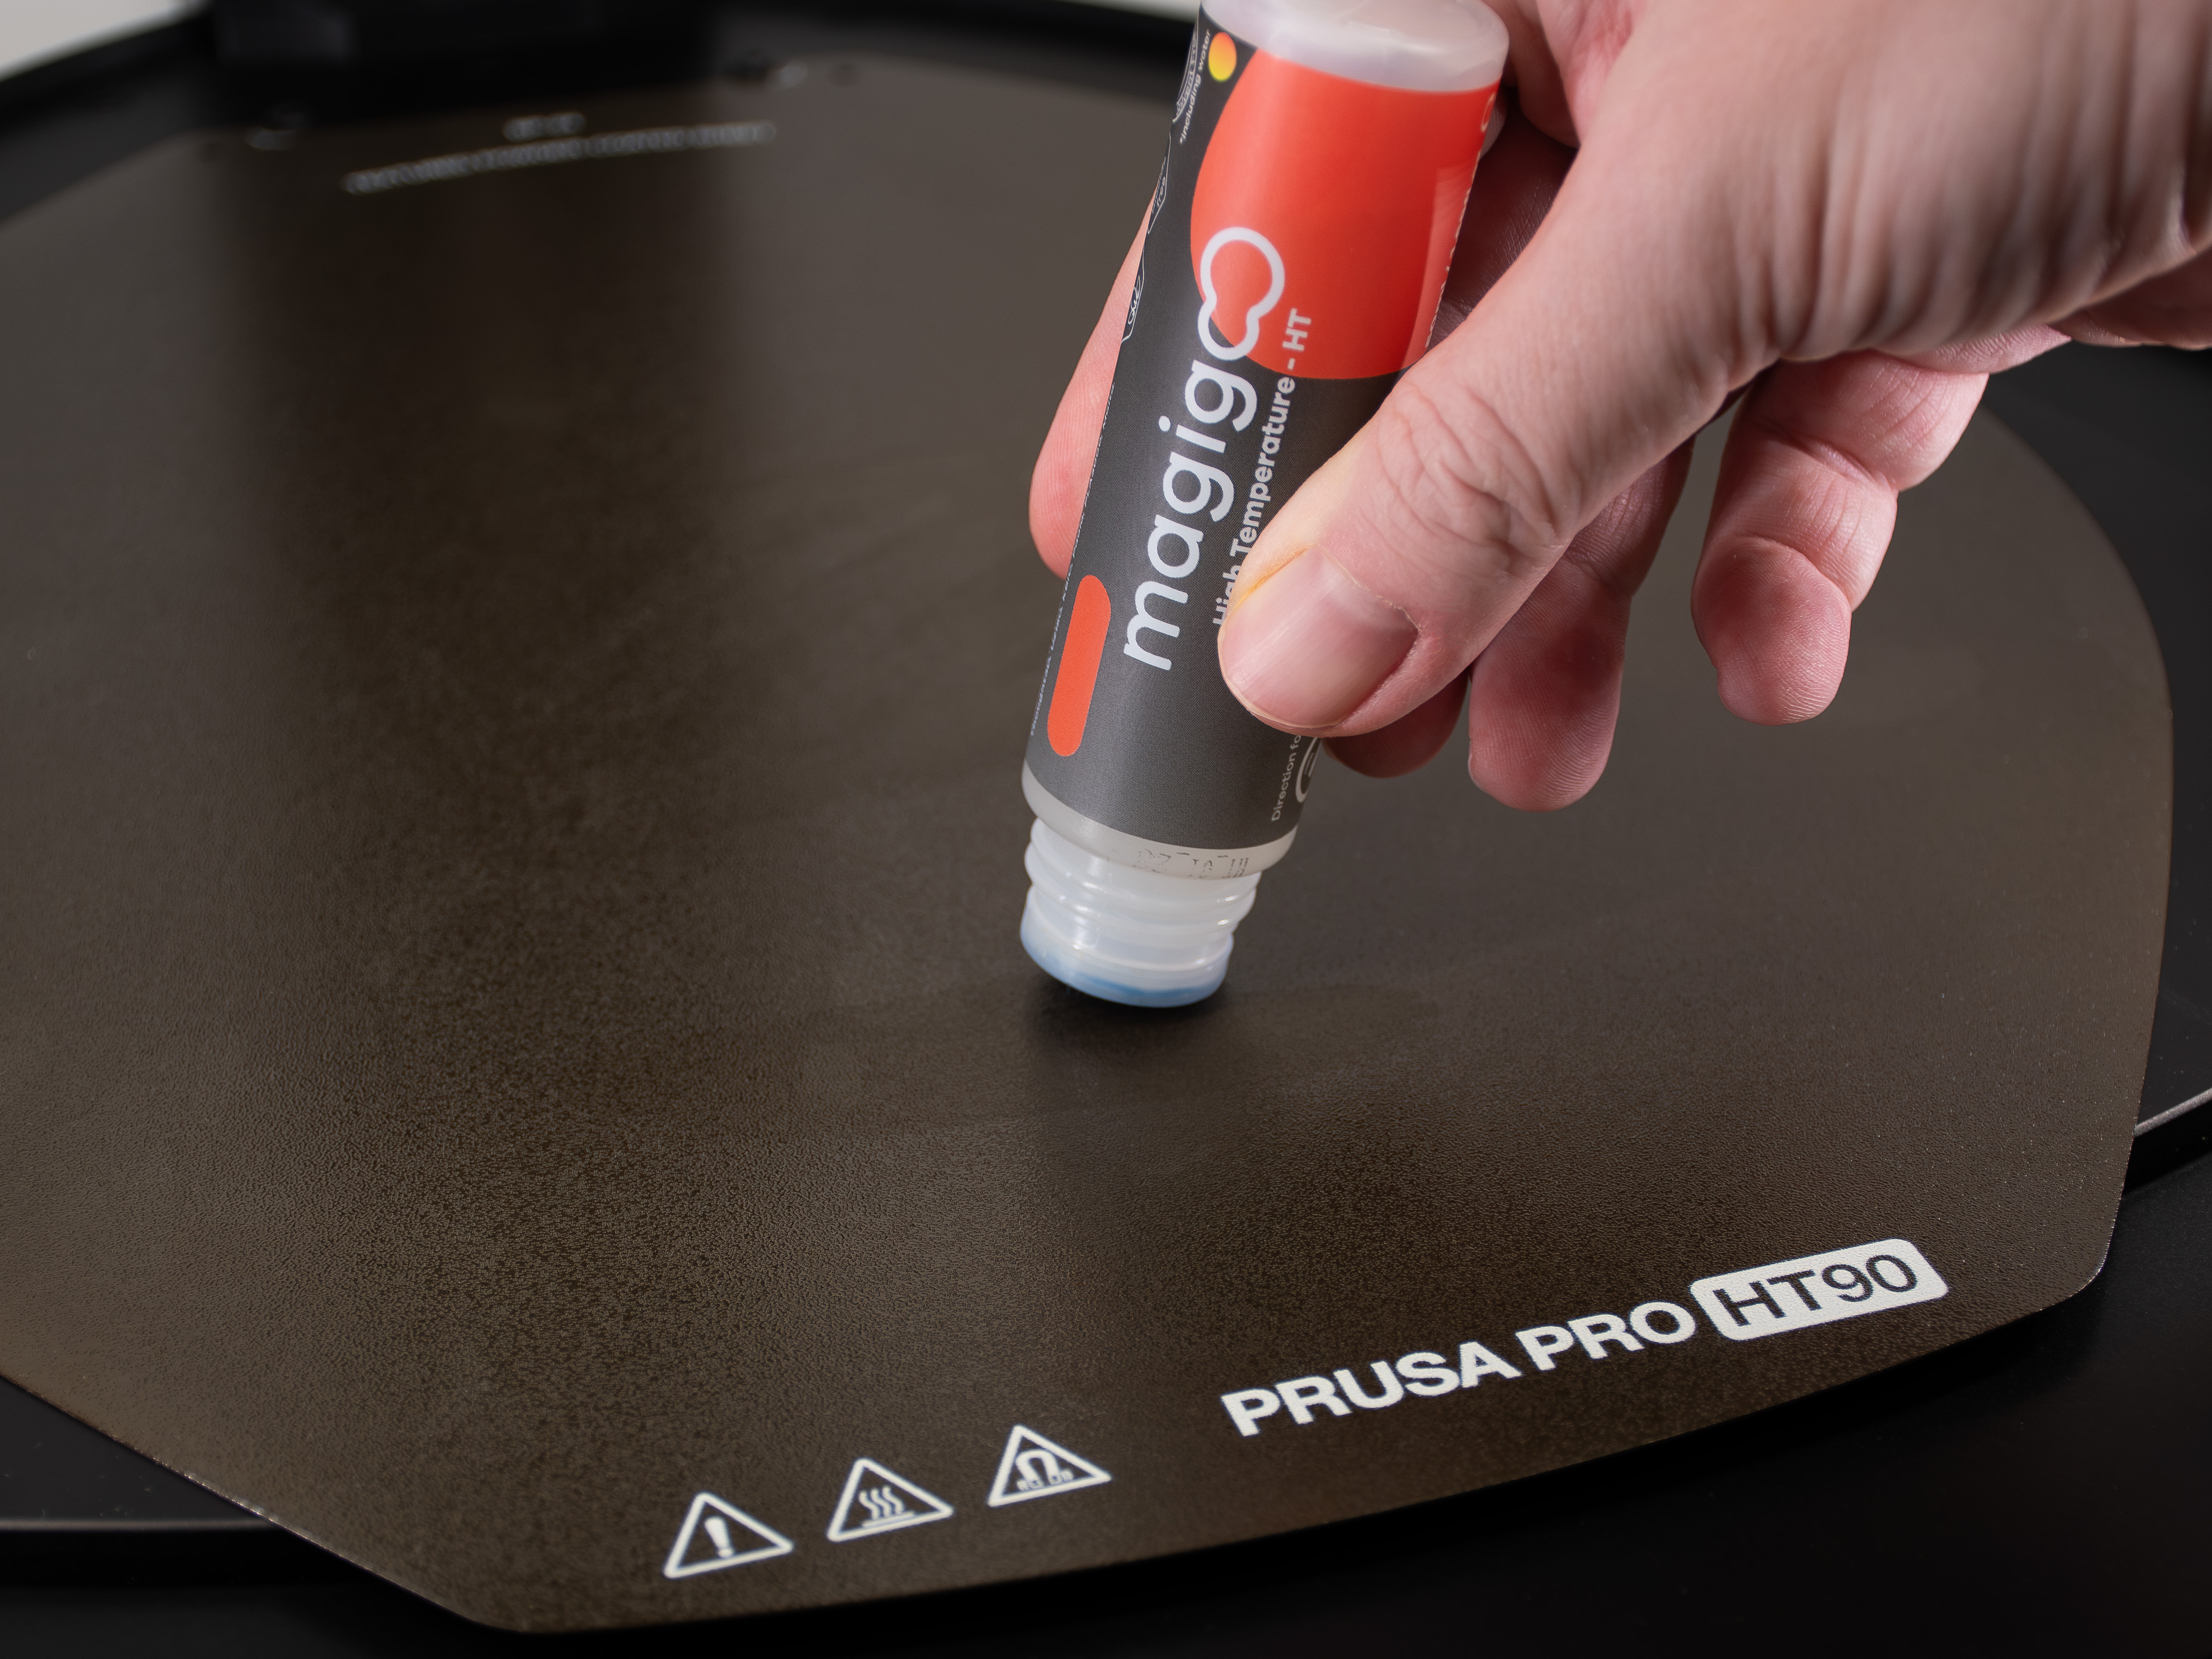
                  Wreszcie, przyczepność do powierzchni druku jest również bardzo wysoka - tutaj potrzebna będzie specjalna warstwa rozdzielająca, np. z MagiGoo HT. Aby zapewnić odpowiednią drukowalność, zaprojektowaliśmy i wybraliśmy następujący sprzęt, który powinien działać idealnie, ale można również użyć innego o podobnych właściwościach:

                  • Prusa Pro HT90 z hotendem HT - drukarka zdolna do pracy w temperaturze 410°C na dyszy, 150°C na stole grzewczym i co najmniej 90°C w obudowie
                  • Suszarka filamentu Memmert UF30 zdolna do utrzymania stabilnej temperatury 150°C przez 6-8 godzin
                  • Prusa Pro Filament Drybox z możliwością podłączenia do drukarki 3D podczas drukowania
                  • HT90 Arkusz stalowy teksturowany lub HT90 Arkusz stalowy PA Nylon
                  • MagiGoo HT - specjalna, odporna na wysoką temperaturę warstwa rozdzielająca nakładana na powierzchnię arkusza przed drukowaniem (konieczna tylko do druku na arkuszu teksturowanym)

                  Szczegółowy przebieg udanego procesu drukowania

                  Oto proces, który należy przeprowadzić, aby z powodzeniem drukować Prusament PEI 1010:

                  1. Rozgrzej suszarkę (piekarnik) do 150°C i włóż szpulę PEI 1010. Susz filament w 150°C przez 6-8 godzin.
                  2. Przygotuj dry box: granulat osuszający wewnątrz nie powinien być nasycony (zwróć uwagę na jego kolor). Jeśli jest nasycony, należy go odpowiednio wysuszyć w piekarniku lub wymienić na nowy.
                  3. Po wysuszeniu filamentu należy natychmiast przenieść go do dry boxa. Jest to kluczowe, ponieważ PEI może wchłonąć wilgoć po kilkudziesięciu minutach!
                  4. Przygotuj drukarkę HT90. Drukarka powinna mieć zamontowaną głowicę drukującą HT - wymień ją, jeśli zamontowany jest wariant high flow. Sprawdź arkusz druku - PEI 1010 powinien być drukowany wyłącznie na teksturowanym arkuszu powlekanym proszkowo lub arkuszu PA Nylon.
                  5. Jeśli drukujesz na teksturowanym arkuszu powlekanym proszkowo, nałóż cienką, równą warstwę MagiGoo HT na powierzchnię. Nie jest konieczne nakładanie MagiGoo na arkusz PA Nylon.
                  6. Nagrzej HT90 (dysza 410°C, stół grzewczy 150°C, komora 90°C) i załaduj filament. Pamiętaj, że filament powinien pozostać zamknięty w dry boxie i być podłączony do drukarki wyłącznie przez rurkę PTFE.
                  7. Potnij model za pomocą oficjalnego profilu w PrusaSlicerze. Inne profile mogą nie działać prawidłowo.
                  8. Drukuj!

                  Wystarczy tylko cienka warstwa MagiGoo HT

                  Jeśli wszystko zostało wykonane prawidłowo, wydruk powinien mieć ładny, błyszczący, przezroczysto-bursztynowy wygląd bez nitek i wyciekającego filamentu.
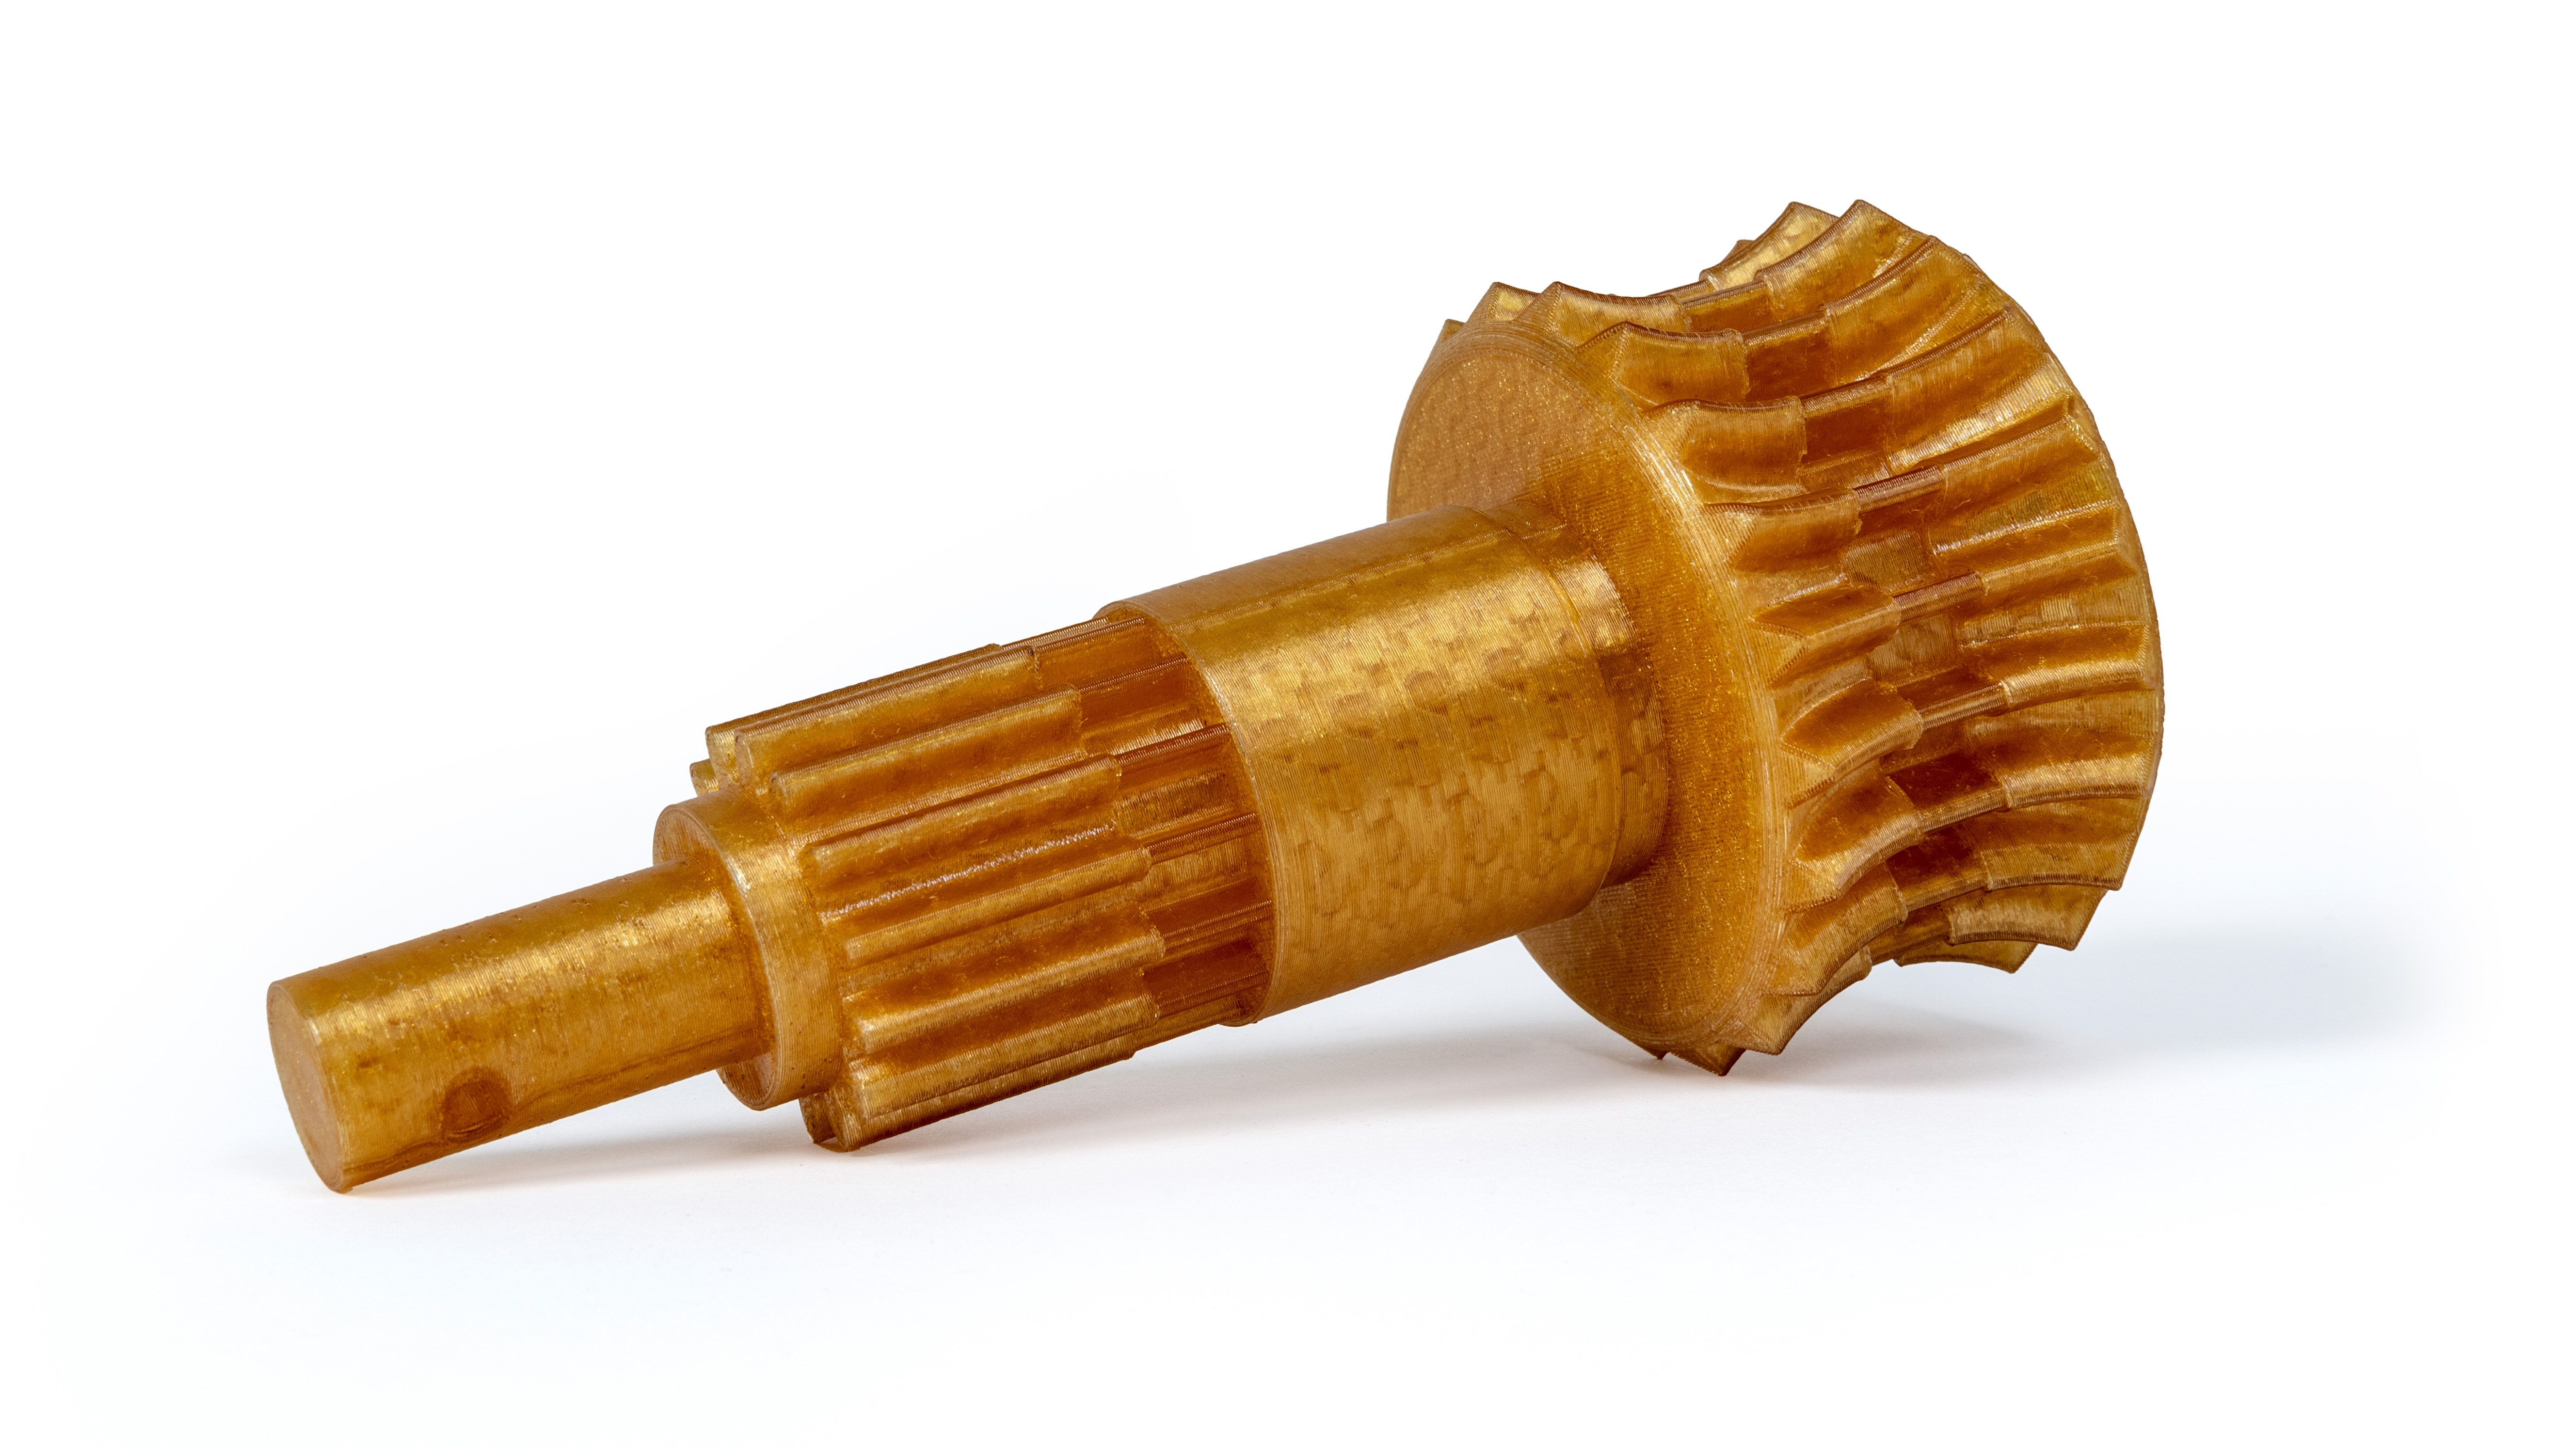
                  Przykład ładnej części wydrukowanej w 3D z PEI bez oczywistych błędów.

                  Wybór odpowiedniego modelu

                  Wreszcie, należy wiedzieć, że Prusament PEI 1010 ma tendencję do znacznego wypaczania się podczas drukowania. Nie oznacza to, że należy drukować tylko najmniejsze możliwe części, ale jest to coś, co warto wziąć pod uwagę podczas projektowania i cięcia modeli. Dołożyliśmy wszelkich starań, aby filament był jak najłatwiejszy w druku, ale praca z nim wymaga pewnego doświadczenia i wiedzy. Jeśli chodzi o tę ostatnią, oto kilka wskazówek, jak najlepiej ją wykorzystać:

                  • Weź pod uwagę rozmiar wydruku. Wypaczanie jest najbardziej dotkliwe w przypadku większych wydruków. Oznacza to, że drukowanie obiektu o wymiarach całego stołu może nie być najlepszym pomysłem. Zalecamy drukowanie małych i średnich części, aby uzyskać najlepsze wyniki.
                  • Podstawy wydruku o kątach prostych lub ostrzejszych mają tendencję do wypaczania się znacznie bardziej niż promienie. Najlepszy model to taki, który ma płaską okrągłą podstawę umieszczoną na powierzchni druku. Nie zapomnij wziąć tego pod uwagę podczas projektowania i cięcia modelu.
                  • Bez względu na rozmiar, zawsze zalecamy drukowanie PEI 1010 z brimem. To znacznie zmniejsza problem wypaczania.

                  Najczęściej popełniane błędy

                  Na koniec pokażmy kilka najczęstszych błędów widocznych na poniższej części wydrukowanej w 3D:
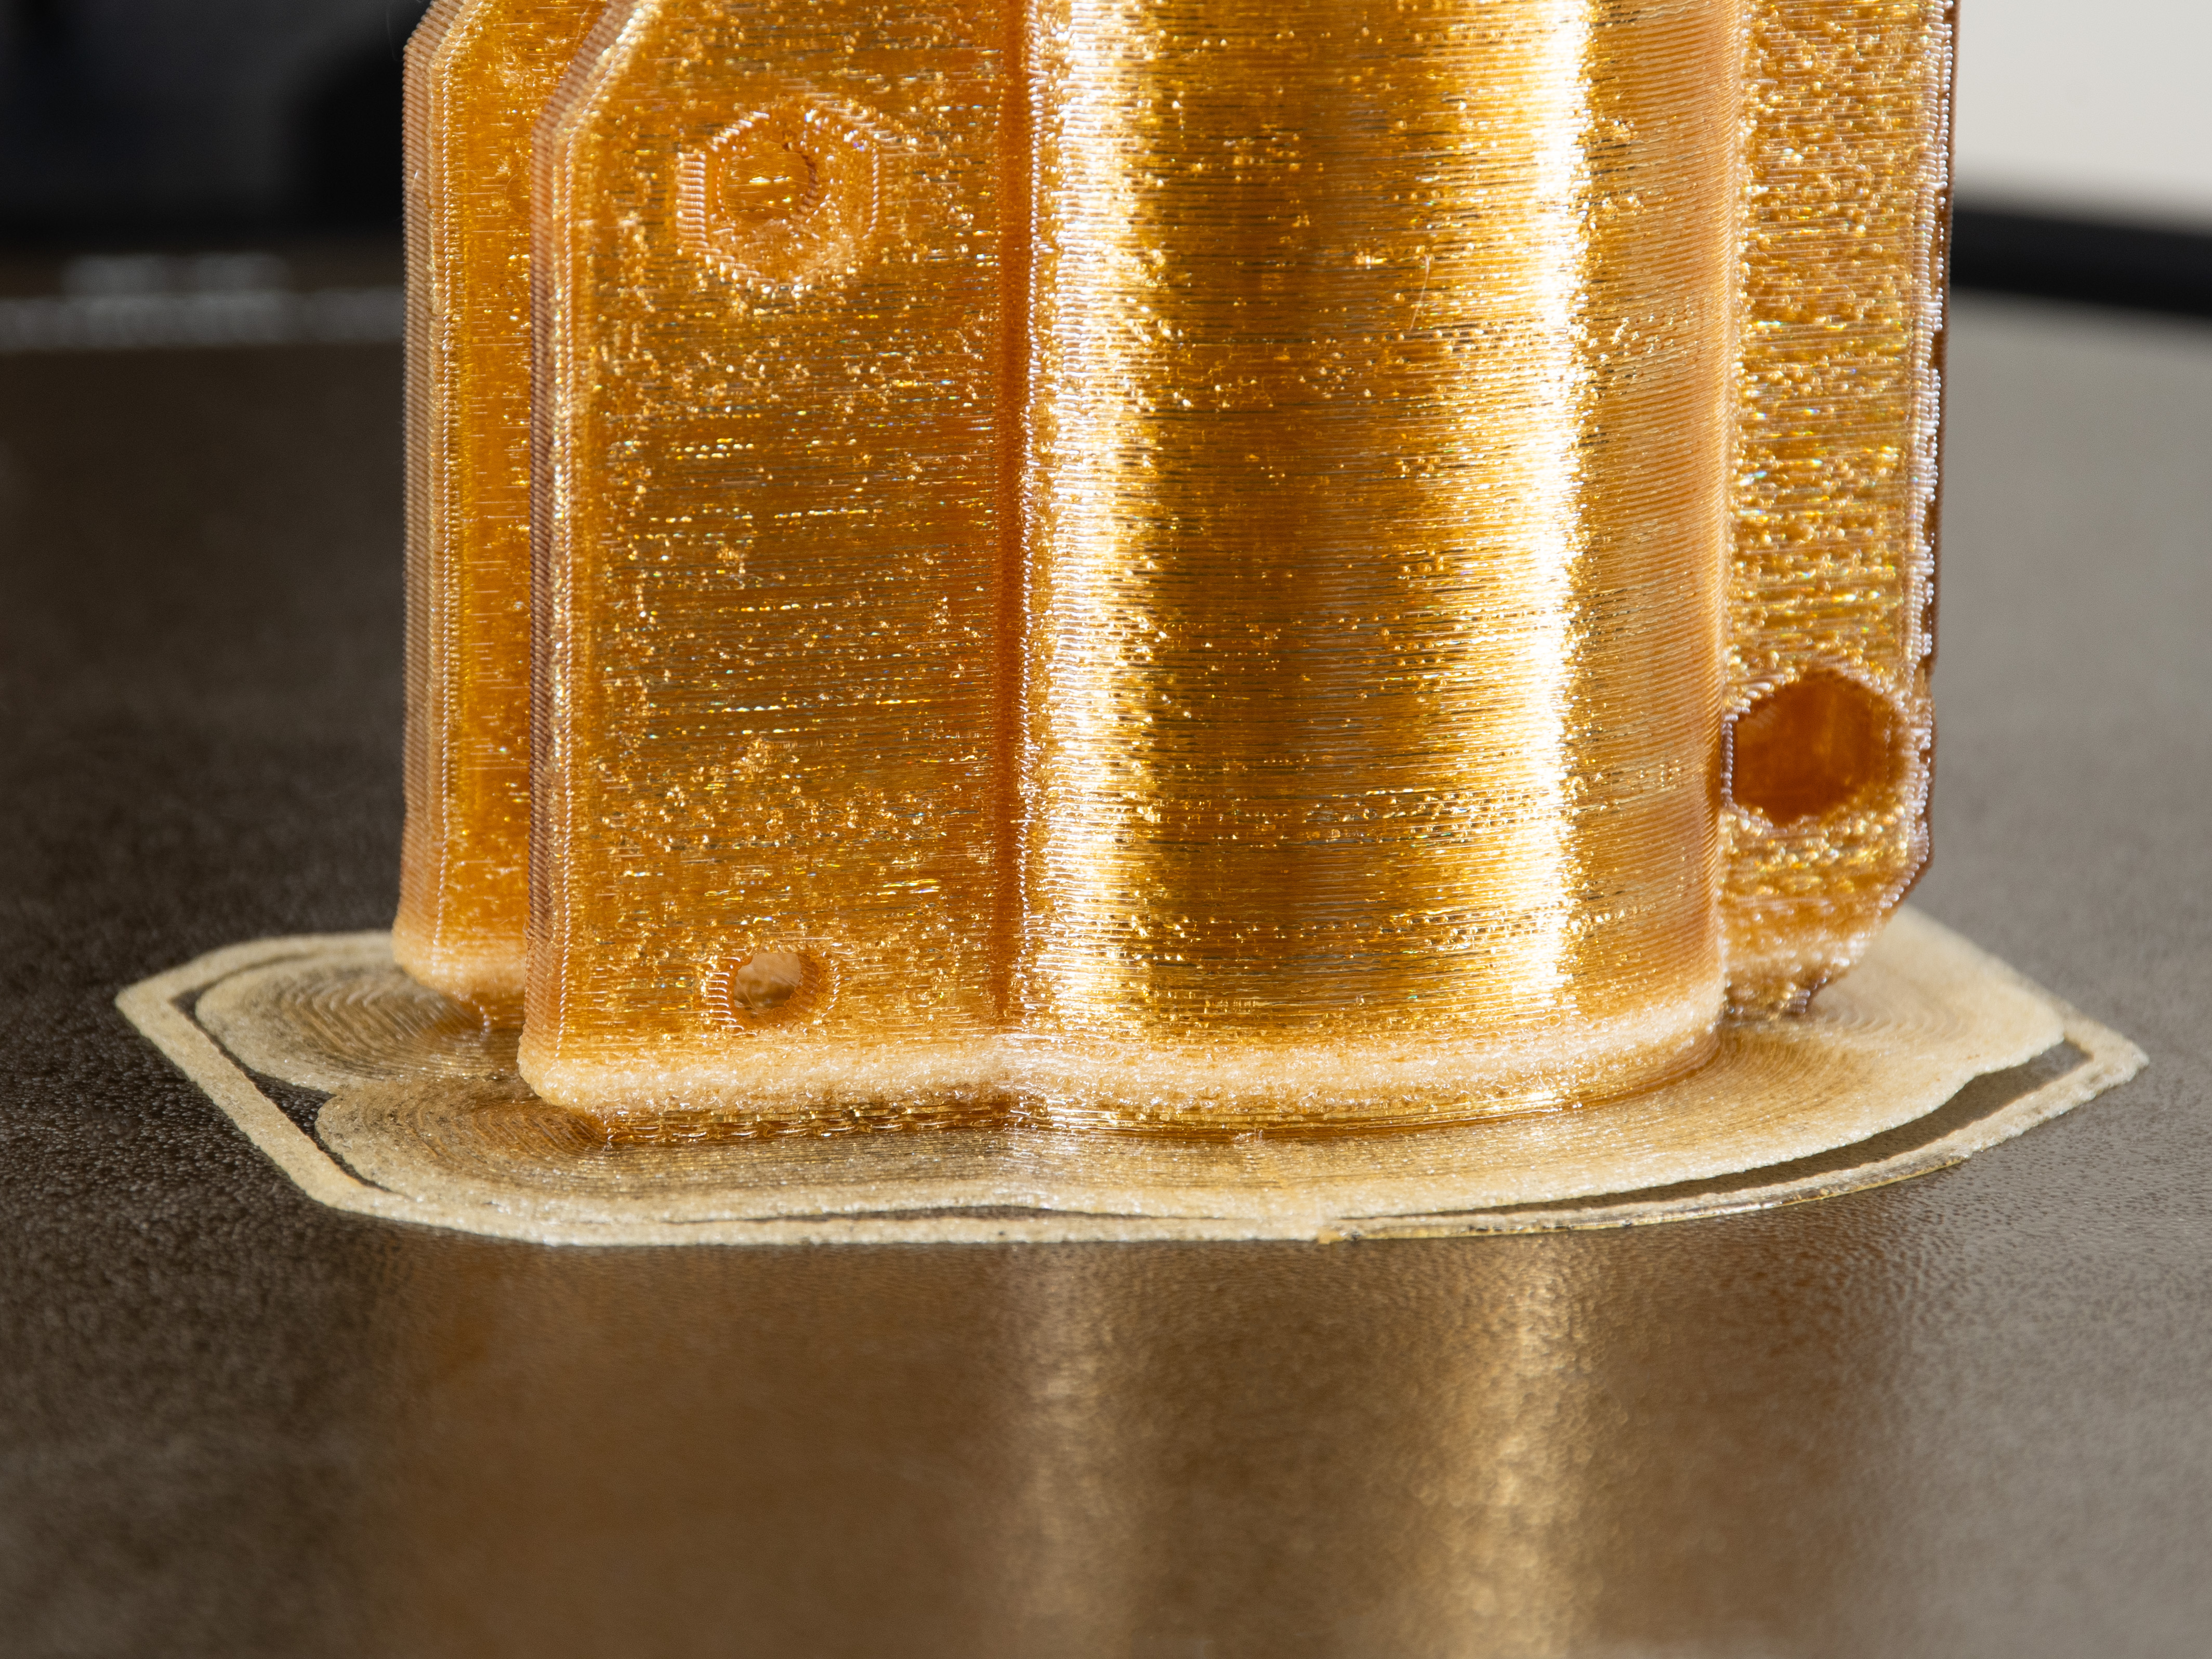
                  1. Filament nie jest suchy - jest to zauważalne głównie w dolnej części, gdzie wytłaczany materiał ma „piankową” strukturę, model traci też pożądane właściwości wymiarowe i wytrzymałość mechaniczną.
                  2. Ten model został wydrukowany przy użyciu innego profilu w PrusaSlicerze, niż zalecany. Z tego powodu jest pełen wgłębień (bąbelków) widocznych w każdej warstwie, które znacząco wpływają na właściwości mechaniczne modelu.
                  3. Ten model był pokryty nitkami (niewidocznymi na powyższym zdjęciu) z powodu błędów wspomnianych powyżej.
                  4. Zwróć uwagę na wypaczenie: model odkleił się od arkusza nawet z brimem. Było to spowodowane trzema przyczynami. Po pierwsze, model nie jest dokładnie okrągły i zwarty. Kształt nie jest idealny, ale większy brim może pomóc. Po drugie, mokry filament ma tendencję do większego odkształcania się i słabszego przylegania do powierzchni wydruku niż suchy. Wreszcie, nałożyliśmy zbyt dużo MagiGoo HT na powierzchnię.
                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • Używanie drukarki
                    • Przewodnik po materiałach
                      • Suszenie filamentu
                      • PEI (Ultem)
                      • PEEK-CF (polieteroeteroketon)
                      • PEKK-CF (polietero-ketonoketon z włóknem węglowym)
                      • PPS (siarczek polifenylenu)
                      • PSU (polisulfon)
                      • PPSU (Polifenylosulfon)
                      • Jak drukować z PEI 1010
                    • Modele 3D
                    • Cięcie
                    • Konserwacja drukarki
                    • Prusa Connect & PrusaLink