Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukarek 3Dnowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i upgradenowość
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukarek 3Dnowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Przewodnik po materiałach
                  3. Flex (filamenty elastyczne)
                   

                  Spis treści

                  • Podstawowe informacje
                  • Opis
                  • Zastosowanie
                  • Ważne zasady dla udanych wydruków z materiałów elastycznych
                  • Porady dla udanych wydruków
                  • XL
                  • CORE One+ i CORE One L
                  • Przykładowe wydruki

                  Blog

                  • Granulat Prusament: partie surowca do druku 3D wielkoformatowego lub do małoskalowych badań i rozwoju polimerów
                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji
                  • Factorio jest na Printables

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Factorio Transport Belts
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Flex

                  (filamenty elastyczne)

                  Dotyczy

                  MK4 family
                  XL family
                  MINI family
                  MK3 family
                  MK3.5 family
                  +
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Podstawowe informacje

                  Materiały elastyczne (tzw. "flex") charakteryzują się doskonałą giętkością, odpornością na rozciąganie i odpornością chemiczną. Są one dość mało popularne, drogie i przydatne głównie zaawansowanym użytkownikom, ze względu na duży stopień trudności drukowania.
                   
                  Zalecana temperatura dyszy: 230°C - 245°C (w zależności od twardości i marki).
                   
                  Zalecana temperatura stołu: 60°C - 75°C (w zależności od wielkości wydruku - większy oznacza wyższą temperaturę))

                  Opis

                  Filamenty elastyczne wykazują wysoką odporność chemiczną oraz mechaniczną. Przyczepność warstw wydruków wykonanych z flexów jest niezwykle wysoka, podobnie jak przyczepność do powierzchni druku (dotyczy tylko TPU i TPEE). Z tego względu wymagane jest drukowanie na płycie teksturowanej lub użycie separatora na powierzchni płyty (np. kleju w sztyfcie lub taśmy kaptonowej). Filamenty elastyczne opierają się zazwyczaj na TPE (thermoplastic elastomer - elastomer termoplastyczny), jednak występują pod wieloma nazwami, np. TPU, TPEE itd. TPU to tak naprawdę podtyp TPE, a głównym wyróżnikiem jest twardość w skali Shore'a. TPU ma zwykle około 60A-90A w skali twardości Shore'a. Ogólnie rzecz biorąc, im bardziej miękki filament, tym trudniejszy w drukowaniu.
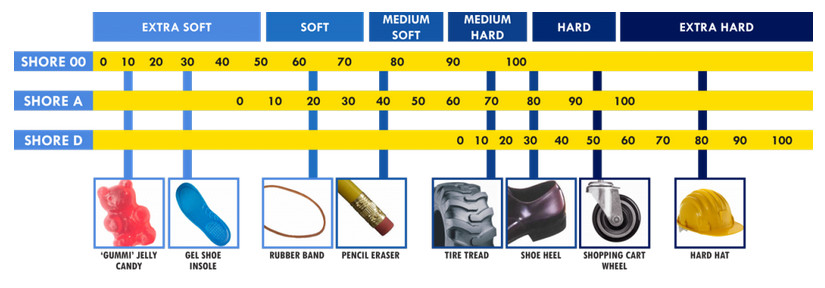
                  Skala twardości Shore'a, źródło: smooth-on.com

                  Filamenty elastyczne są zazwyczaj niezwykle odporne na ścieranie (i zadrapanie), pozostają elastyczne nawet w niskich temperaturach i wykazują bardzo dobrą odporność na rozpuszczalniki. Po drukowaniu zachowują również stabilne wymiary, ponieważ skurcz lub podwijanie są minimalne. Oprócz tego wykazują niezrównaną odporność na rozciąganie: wydruki 3D mogą być poddawane bardzo dużym obciążeniom zanim zostaną przerwane. Właściwości te sprawiają, że materiały te nadają się do druku tulejek dystansowych i innych wysoce obciążonych elementów. Dobierając odpowiednie ustawienia możesz drukować stemple, opony do samochodów zdalnie sterowanych, podeszwy butów, paski itp.

                  Niektóre bardzo miękkie i elastyczne materiały mogą zbyt mocno przyklejać się do powierzchni druku, przez co wymagają zastosowania kleju w sztyfcie jako separatora, aby zapobiec uszkodzeniu powierzchni PEI. Dobrą alternatywą jest teksturowana płyta ze stali sprężynowej.

                  Biorąc po uwagę wyzwania związane z drukowaniem materiałów elastycznych, ich użycie zalecamy tylko zaawansowanym użytkownikom. Mamy na myśli częste zatykanie dyszy, trudności w drukowaniu mostów i zwisów, zawijanie się filamentu wokół kół radełkowanych ekstrudera, nitkowanie i wyciekanie z dyszy.

                  Porównanie materiałów obsługiwanych przez nasze drukarki znajdziesz w naszym przewodniku po materiałach.

                  Zalety

                  Wady

                  ✔ Elastyczność i giętkość

                  ✖ Wysoki stopień trudności w drukowaniu

                  ✔ Stabilność wymiarowa (niski skurcz)

                  ✖ Niska prędkość druku

                  ✔ Bardzo dobra przyczepność warstw

                  ✖ Duże problemy z drukowaniem mostów i zwisów

                  ✔ Wysoka wytrzymałość mechaniczna i chemiczna

                  ✖ Trudności z usunięciem podpór


                  ✖ Nitkowanie


                  ✖ Higroskopijność (wchłanianie wilgoci)

                  Zastosowanie

                  Najlepszym zastosowaniem materiałów elastycznych jest druk tulejek dystansowych i innych wysoce obciążonych elementów. Dobierając odpowiednie ustawienia możesz drukować stemple, opony do samochodów zdalnie sterowanych, podeszwy butów, paski itp.

                  Ważne zasady dla udanych wydruków z materiałów elastycznych

                  1. Upewnij się, że dysza jest idealnie drożna. Jeśli nie masz pewności, wykonaj "cold pull", aby całkowicie ją wyczyścić. 
                  2. Poluzuj docisk ekstrudera, aby koła radełkowane tylko delikatnie ściskały filament. Jeśli docisk będzie zbyt mocny, filament może zawijać się wokół nich.
                  3. Jeśli drukujesz na gładkiej płycie z naklejką PEI lub na płycie satynowej, nałóż na jej powierzchnię warstwę separacyjną (może to być klej w sztyfcie lub taśma kaptonowa). Płyta teksturowana nie wymaga żadnej warstwy - wydruki będą dobrze się trzymać, ale też z łatwością odejdą od powierzchni po wystudzeniu, nie uszkadzając jej.
                  4. Drukuj powoli. Czym wolniej, tym lepiej. Filamenty elastyczne drukują się najlepiej w okolicach 20 mm/s, a maksymalna prędkość to między 30 a 40 mm/s. Przy wyższych prędkościach ryzykujesz zatkaniem dyszy lub wkręceniem filamentu w kółka radełkowane. Na drukarkach Original Prusa zalecamy użycie profilu filamentu “Semiflex lub Flexfill 98A” albo “Filatech FilaFlex40”, ponieważ mają one odpowiednio przystosowane prędkości.
                  5. Zwiększ temperaturę dyszy o 5°C - pozwoli to zmniejszyć opór filamentu. Oprócz tego wyłącz chłodzenie wydruku.
                  6. Przechowuj filament w suchych warunkach. Filamenty elastyczne chłoną wilgoć z powietrza, co utrudnia ich drukowanie.

                  Porady dla udanych wydruków

                  Elastyczność a ustawienia slicera

                  Potrzebujesz wyższej wytrzymałości mechanicznej? Ustaw wyższą gęstość wypełnienia w PrusaSlicer. Jeśli jednak potrzebujesz zachować elastyczność, spróbuj zmniejszyć grubość powłok (czyli ilość obrysów i warstw górnych oraz dolnych). Pamiętaj jednak, że filamenty elastyczne nie nadają się zbyt dobrze do drukowania mostów i zwisów. Jeśli powłoka będzie zbyt cienka, mogą pojawić się w niej dołki i otwory.

                  Retrakcja

                  Jeśli do cięcia modeli używasz innego programu, niż PrusaSlicer, spróbuj nieznacznie zmniejszyć retrakcję. Czym niższa, tym niższe ryzyko zatkania dyszy lub zaplątania filamentu w kółkach radełkowanych. Dobrą metodą jest całkowite wyłączenie retrakcji i stopniowe podnoszenie jej z jednoczesną obserwacją rezultatów.

                  Podpory

                  Podpory mogą wymagać większego odstępu w osi Z. Spróbuj zwiększyć go do 0,3 mm. Jeśli będą za blisko, mogą zespoić się z modelem na stałe, co utrudni ich usunięcie. Zwiększ 'Odstęp materiału podporowego od modelu w osiach XY' do co najmniej 100%.

                  Czujnik filamentu

                  Pamiętaj, że automatyczna zmiana filamentu może nie działać z materiałami elastycznymi.

                  Więcej szczegółów dotyczących drukowania "elastyków" znajdziesz w tym artykule.

                  XL

                  Droga filamentu do dyszy jest bardzo długa w Original Prusa XL. Ze względu na swoją miękkość, filamenty elastyczne wymagają szczególnej uwagi podczas ładowania. Dla ułatwienia możesz wydrukować bypass dla filamentów elastycznych, a następnie postępować zgodnie z instrukcjami w poniższym filmie:

                  CORE One+ i CORE One L

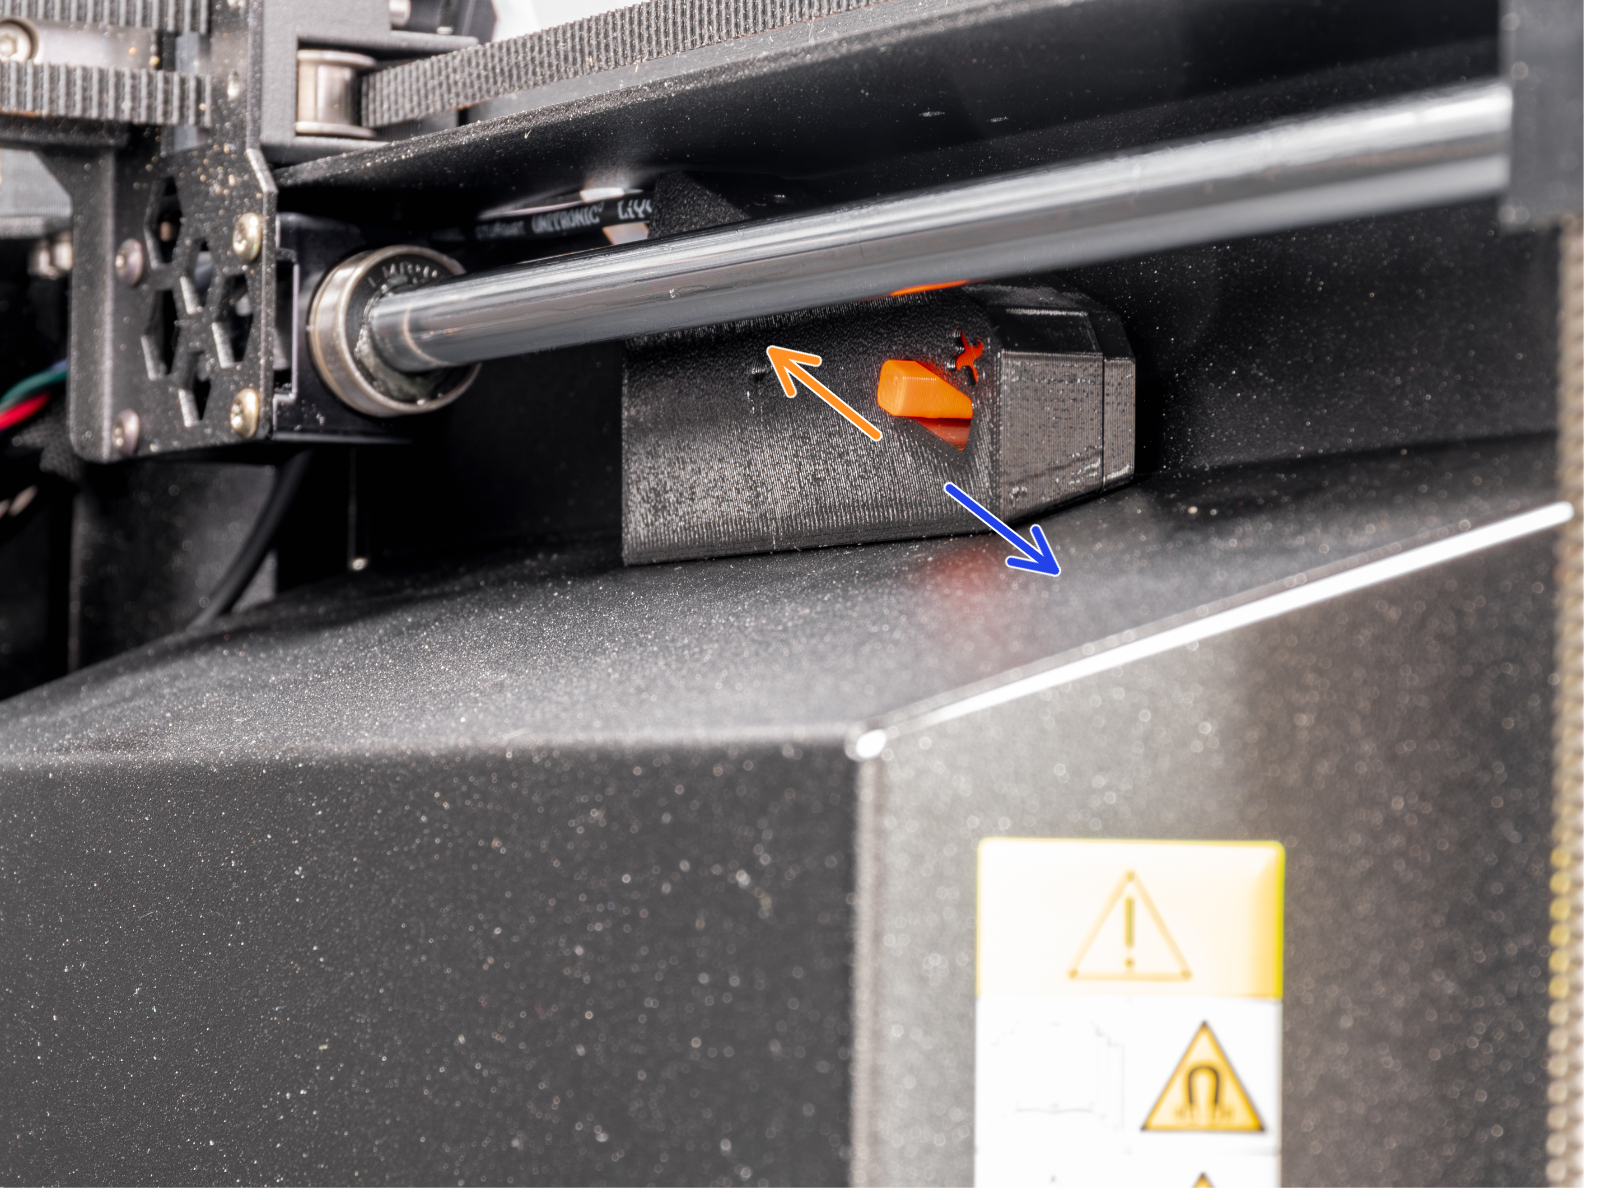
                  CORE One+ i CORE One L mają fizyczny przełącznik na obudowie bocznego czujnika filamentu, który pozwala na poluzowanie dźwigni czujnika, co ułatwia ładowanie elastycznych filamentów do ekstrudera.

                  Przesunięcie przełącznika do przodu, czyli strony z oznaczeniem "X", spowoduje otwarcie luźniejszej drogi filamentu, umożliwiając załadowanie elastycznego materiału. Przesunięcie do tyłu spowoduje powrót dźwigni do zaciśniętej pozycji.
                  Przykładowe wydruki

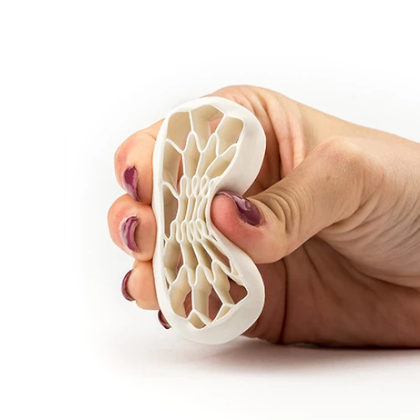
                  Opony do pojazdów zdalnie sterowanych

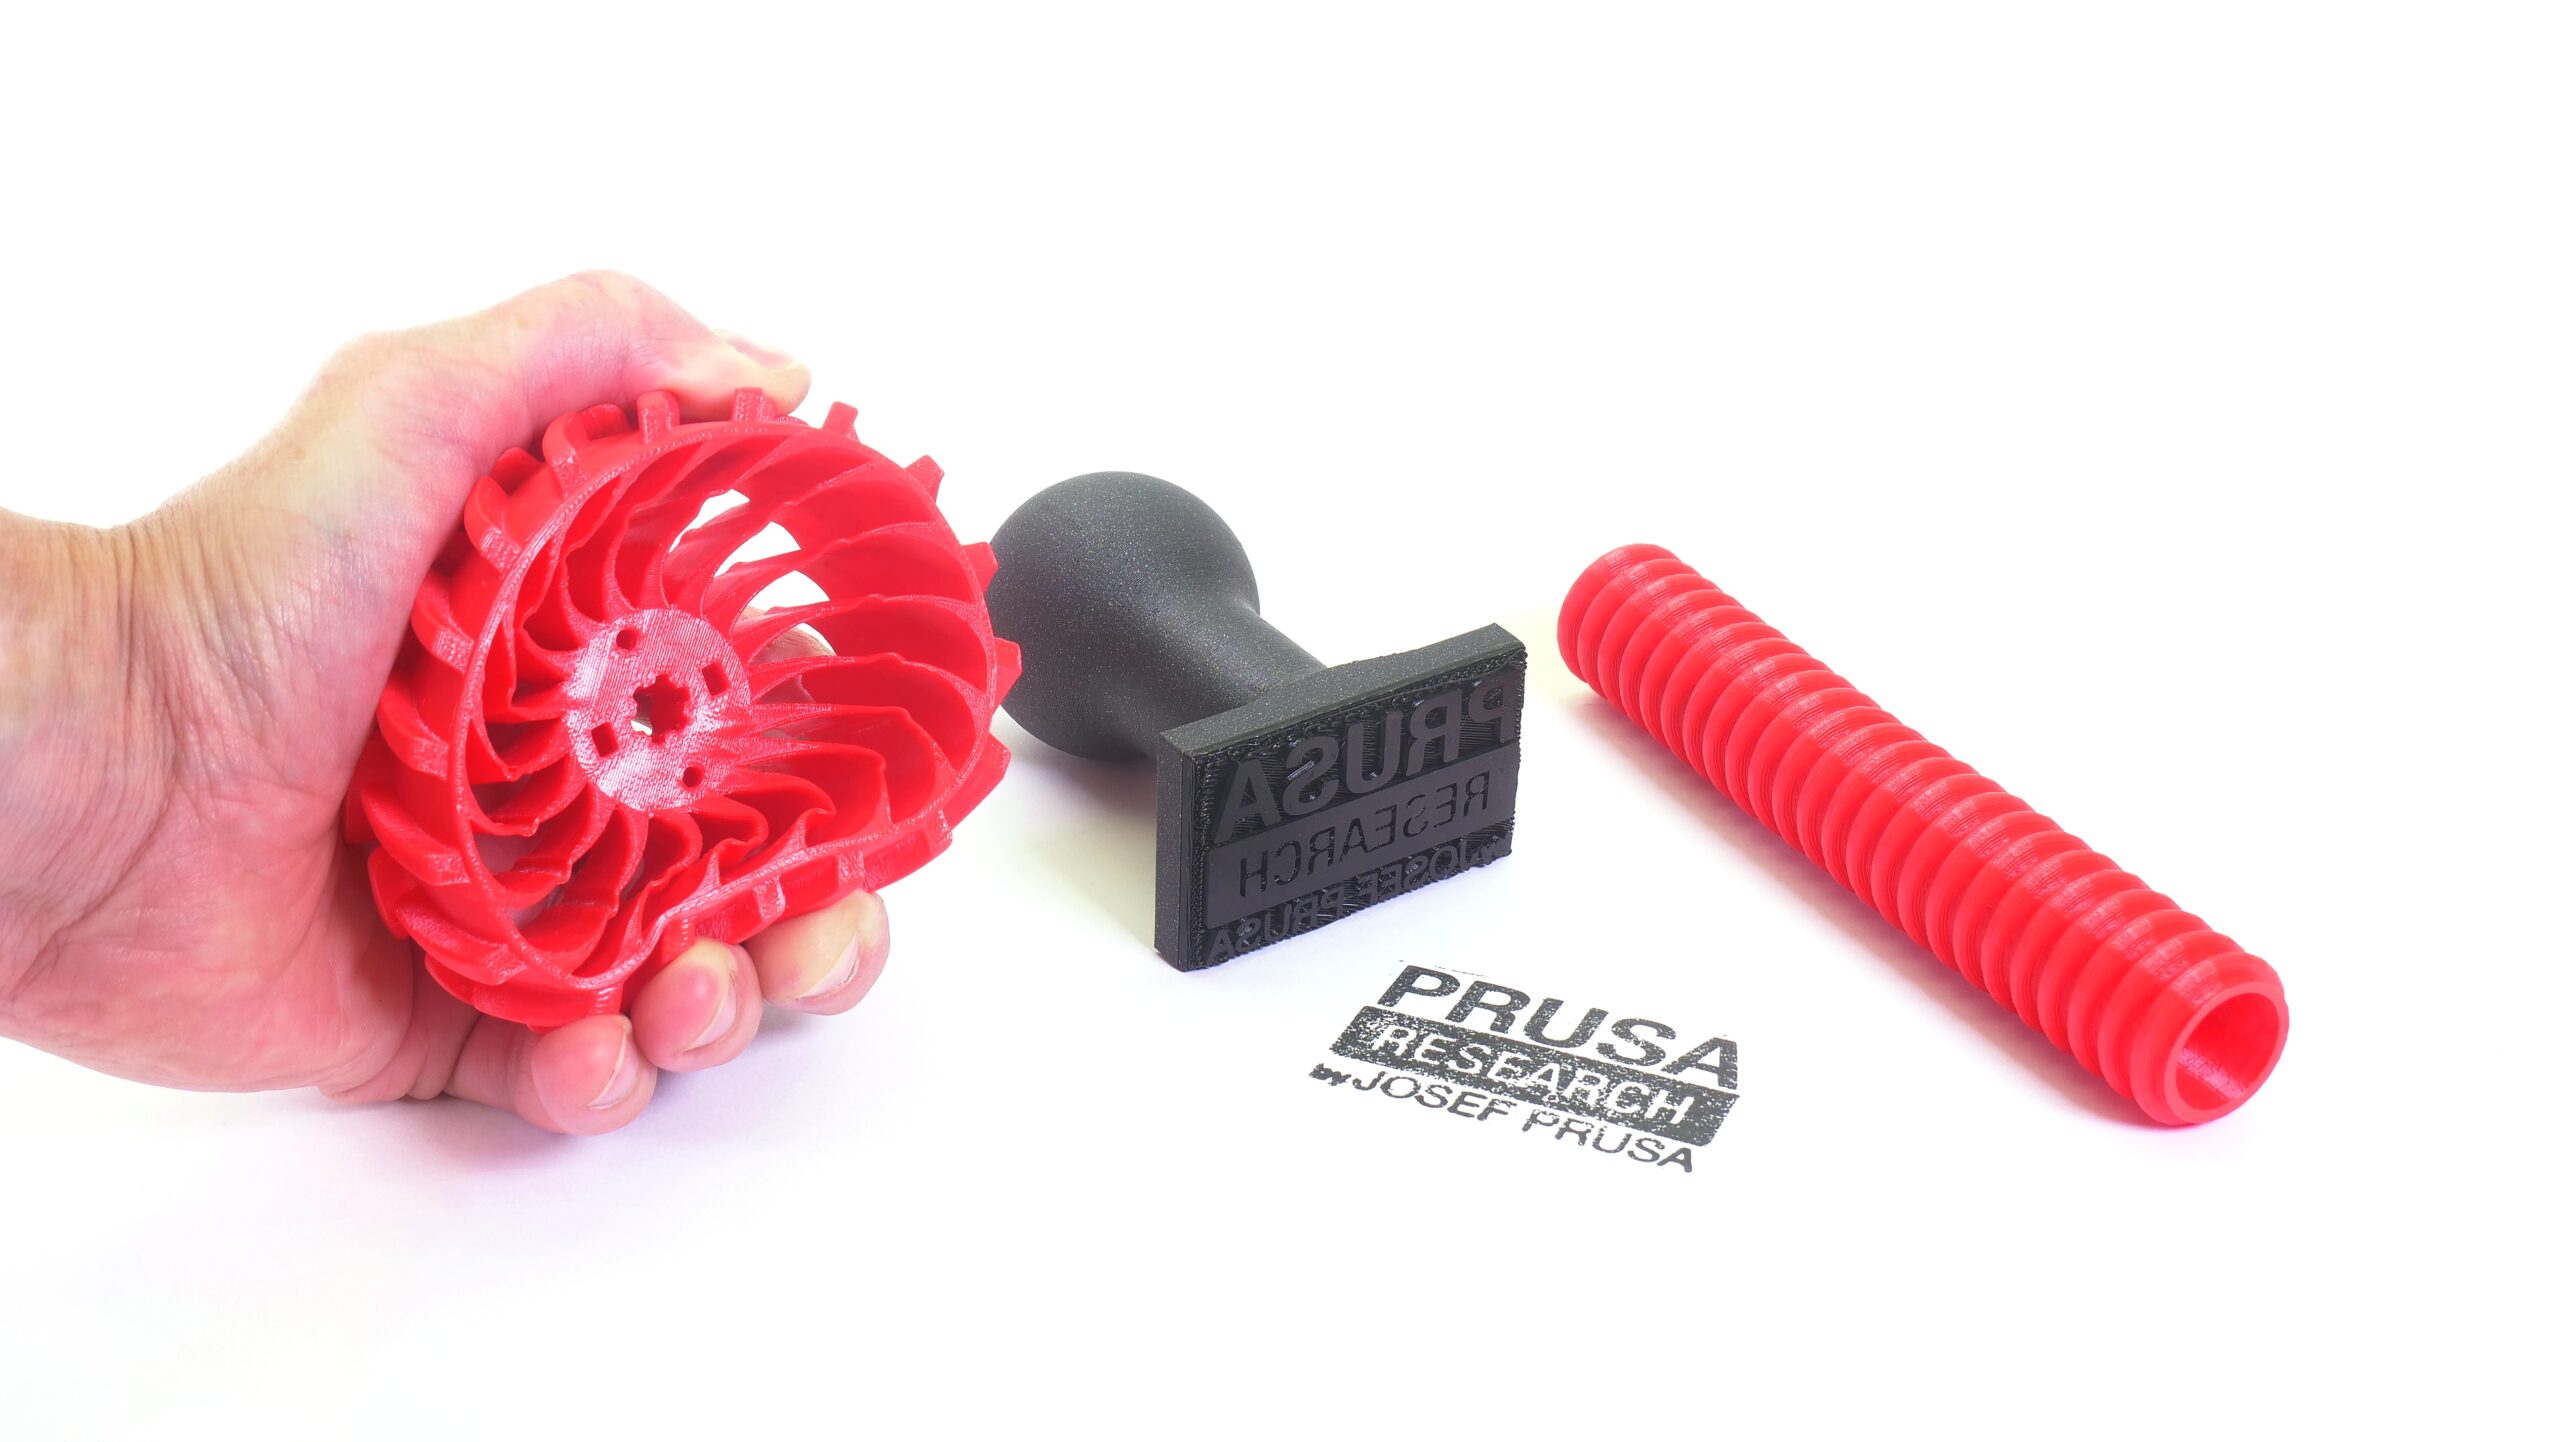
                  Stemple, węże i oponyPrzykład giętkości
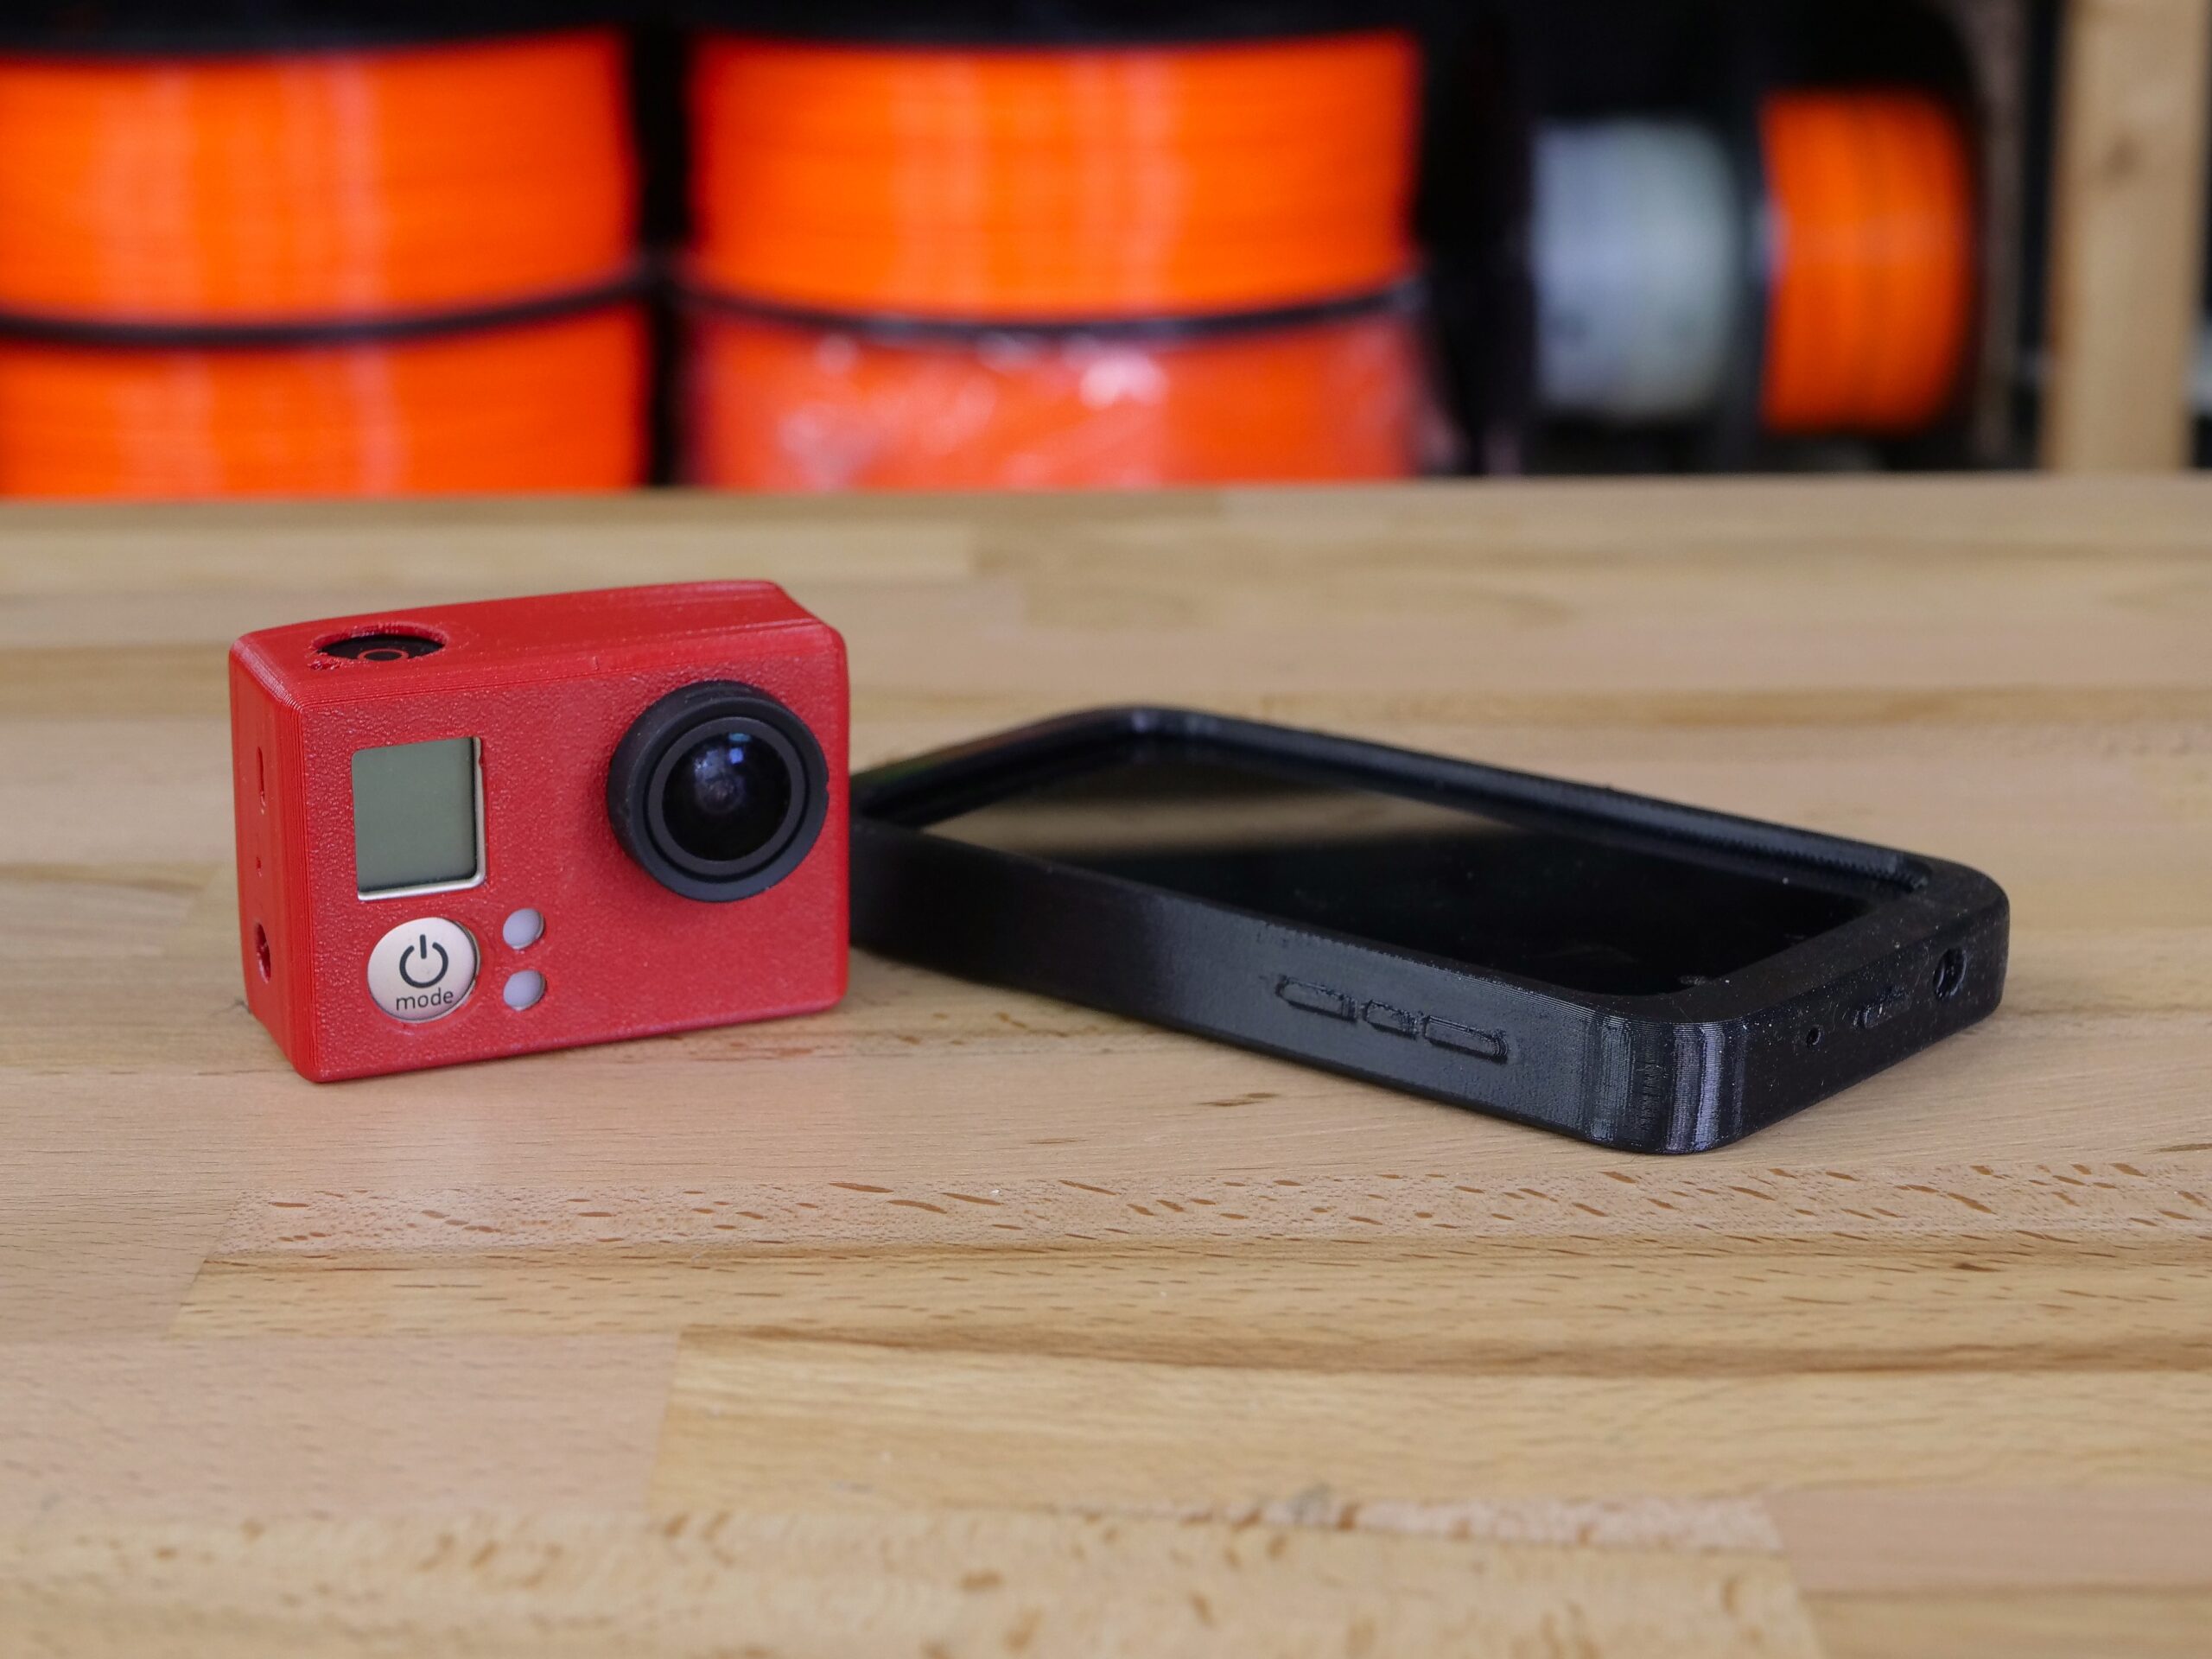
                  Obudowy ochronne na GoPro i smartfony
                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • Używanie drukarki
                    • Przewodnik po materiałach
                      • ASA
                      • Flex (filamenty elastyczne)
                      • ABS
                      • PETG
                      • PLA
                      • Poliwęglan (PC)
                      • Kompozyty (domieszkowane metalem lub drewnem)
                      • CPE
                      • Materiały rozpuszczalne w wodzie (BVOH/PVA)
                      • HIPS
                      • Polipropylen (PP)
                      • NGEN
                      • Poliamid (Nylon)
                      • Materiały kompozytowe (domieszkowane włóknem węglowym, kevlarem czy szkłem)
                      • PVB
                      • LW PLA
                      • Suszenie filamentu
                      • Jak używać Prusament Refill 1 kg
                      • HueForge - wartości przezroczystości filamentu i HexCodes
                      • Prusament TPU 95A - przewodnik użytkownika
                      • Rozwiązywanie problemów z Prusament PETG Ultraglow
                      • Prusament Woodfill
                    • Modele 3D
                    • Cięcie
                    • Konserwacja drukarki
                    • Prusa Connect & PrusaLink