Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukarek 3Dnowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i upgradenowość
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukarek 3Dnowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Original Prusa i3 MK2.5S
                  3. Ustawienia druku
                  4. Prasowanie (ironing)
                   

                  Spis treści

                  • Czym jest prasowanie i jak działa?
                  • Wady
                  • Kiedy użyć prasowania
                  • Kiedy nie używać prasowania
                  • Jak włączyć prasowanie
                  • Dla wybranego modelu
                  • Modyfikatory
                  • Rodzaje prasowania
                  • Przepływ
                  • Rozstaw linii prasowania
                  • Prędkość
                  • Kalibracja
                  • Różne materiały
                  • Historia

                  Blog

                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji
                  • Factorio jest na Printables
                  • Prusament PLA Lightweight: o 65% lżejszy od zwykłego PLA. Idealny wybór do modeli lotniczych, cosplayu i wielu innych zastosowań.

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Factorio Transport Belts
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Prasowanie

                  (ironing)

                  Dotyczy

                  MK4 family
                  MMU family
                  MINI family
                  MK3 family
                  MK3.5 family
                  +
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Czym jest prasowanie i jak działa?

                  Prasowanie (ang. "ironing" i ta nazwa jest często spotykana na grupach i forach) wygładza płaską górną powierzchnię drukując specjalną, cienką warstwę zwartego wypełnienia na tej samej wysokości.

                  Nagrzana dysza, poruszając się po wydrukowanej wcześniej górnej warstwie, wygładza wszelkie kawałki plastiku, które mogły zostać wypchnięte do góry. W trakcie prasowania wytłaczana jest również niewielka ilość materiału, który wypełnia szczeliny. Rozstaw linii prasowania jest zazwyczaj ułamkiem średnicy dyszy, co oznacza, że dysza przejdzie kilka razy ponad tym samym punktem. Kąt prasowania to stałe 45 stopni względem linii górnej warstwy, ponieważ taki kierunek zapewnia najlepsze rezultaty.
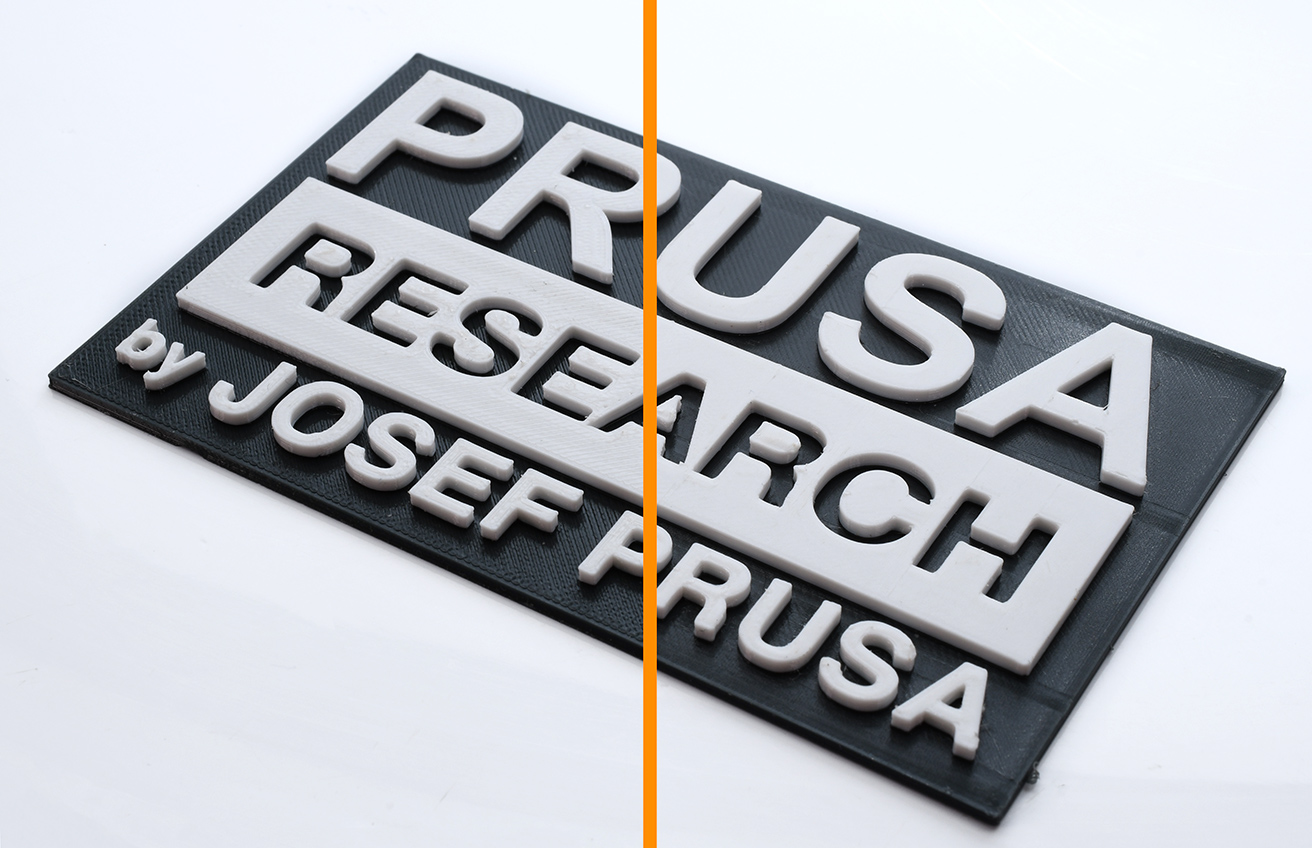
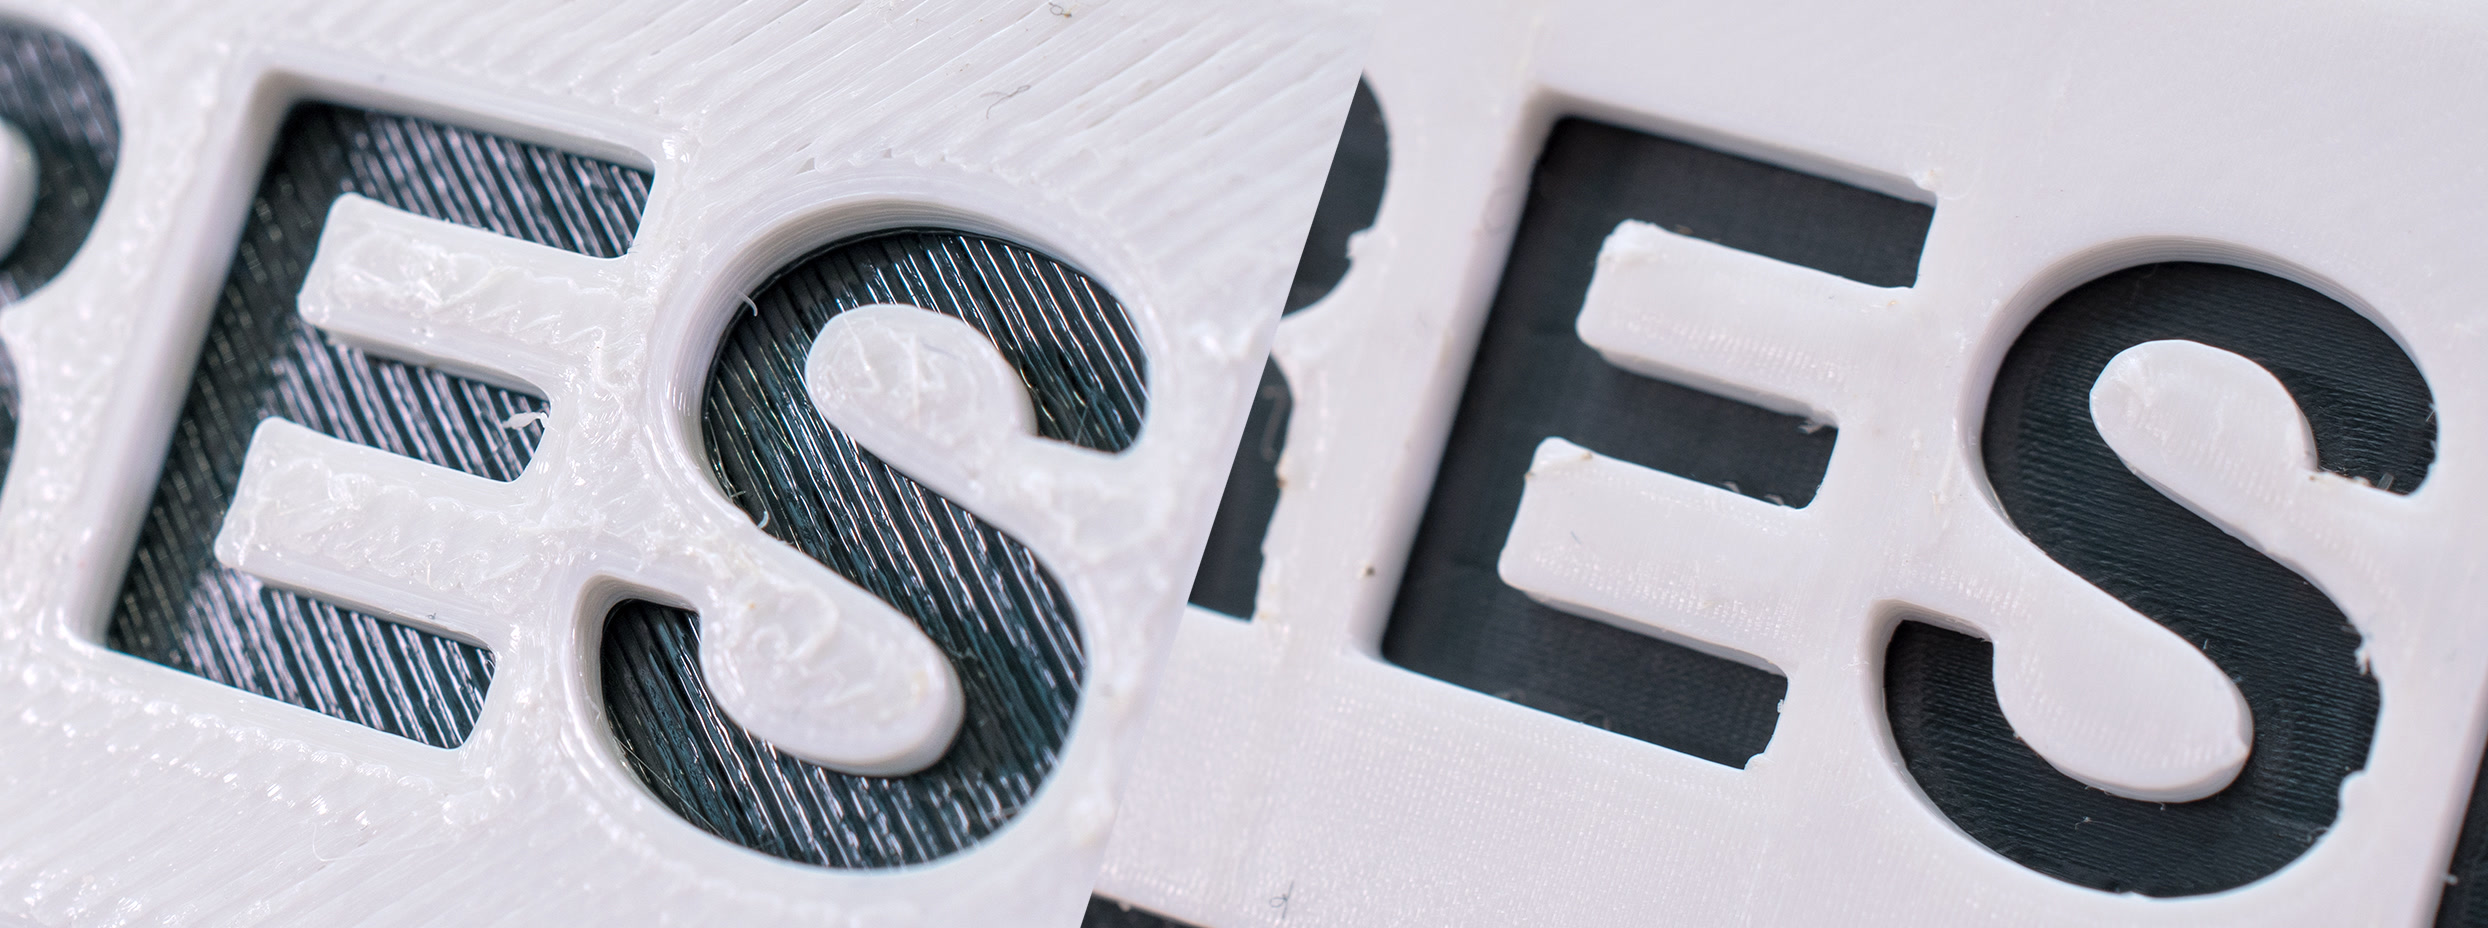
                  Prasowanie wyłączone (z lewej) oraz włączone (z prawej)figcaption>
                  Zdjęcie makro porównujące wyłączone prasowanie (z lewej) oraz włączone (z prawej)

                  Wady

                  Główną wadą jest zwiększony czas drukowania, ponieważ drugie przejście zwartego wypełnienia górnej warstwy jest wykonywane z bardzo małym odstępem między ścieżkami. W podglądzie zobaczysz czas potrzebny na prasowanie.

                  Jeśli prasujesz warstwę o dużej powierzchni, niektóre drukarki mogą wykazywać przenikanie ciepła (tzw. "heat creep"), prowadzące do zatykania hotendu, ponieważ podczas tego procesu wytłaczanie jest bardzo niewielkie i powolne. Może to powodować problemy głównie podczas drukowania PLA, ze względu na niską wytrzymałość temperaturową tego materiału oraz latem, gdy temperatury powietrza są zwiększone.

                  Kolejną wadą mogą być bardziej poszarpane lub mniej ostre krawędzie. Ścieżki narzędzia są planowane dla niższego wytłaczania, jednak dysza ma ciągle ten sam rozmiar, więc odrobina plastiku może być "przelewana" poza krawędź.

                  Kiedy użyć prasowania

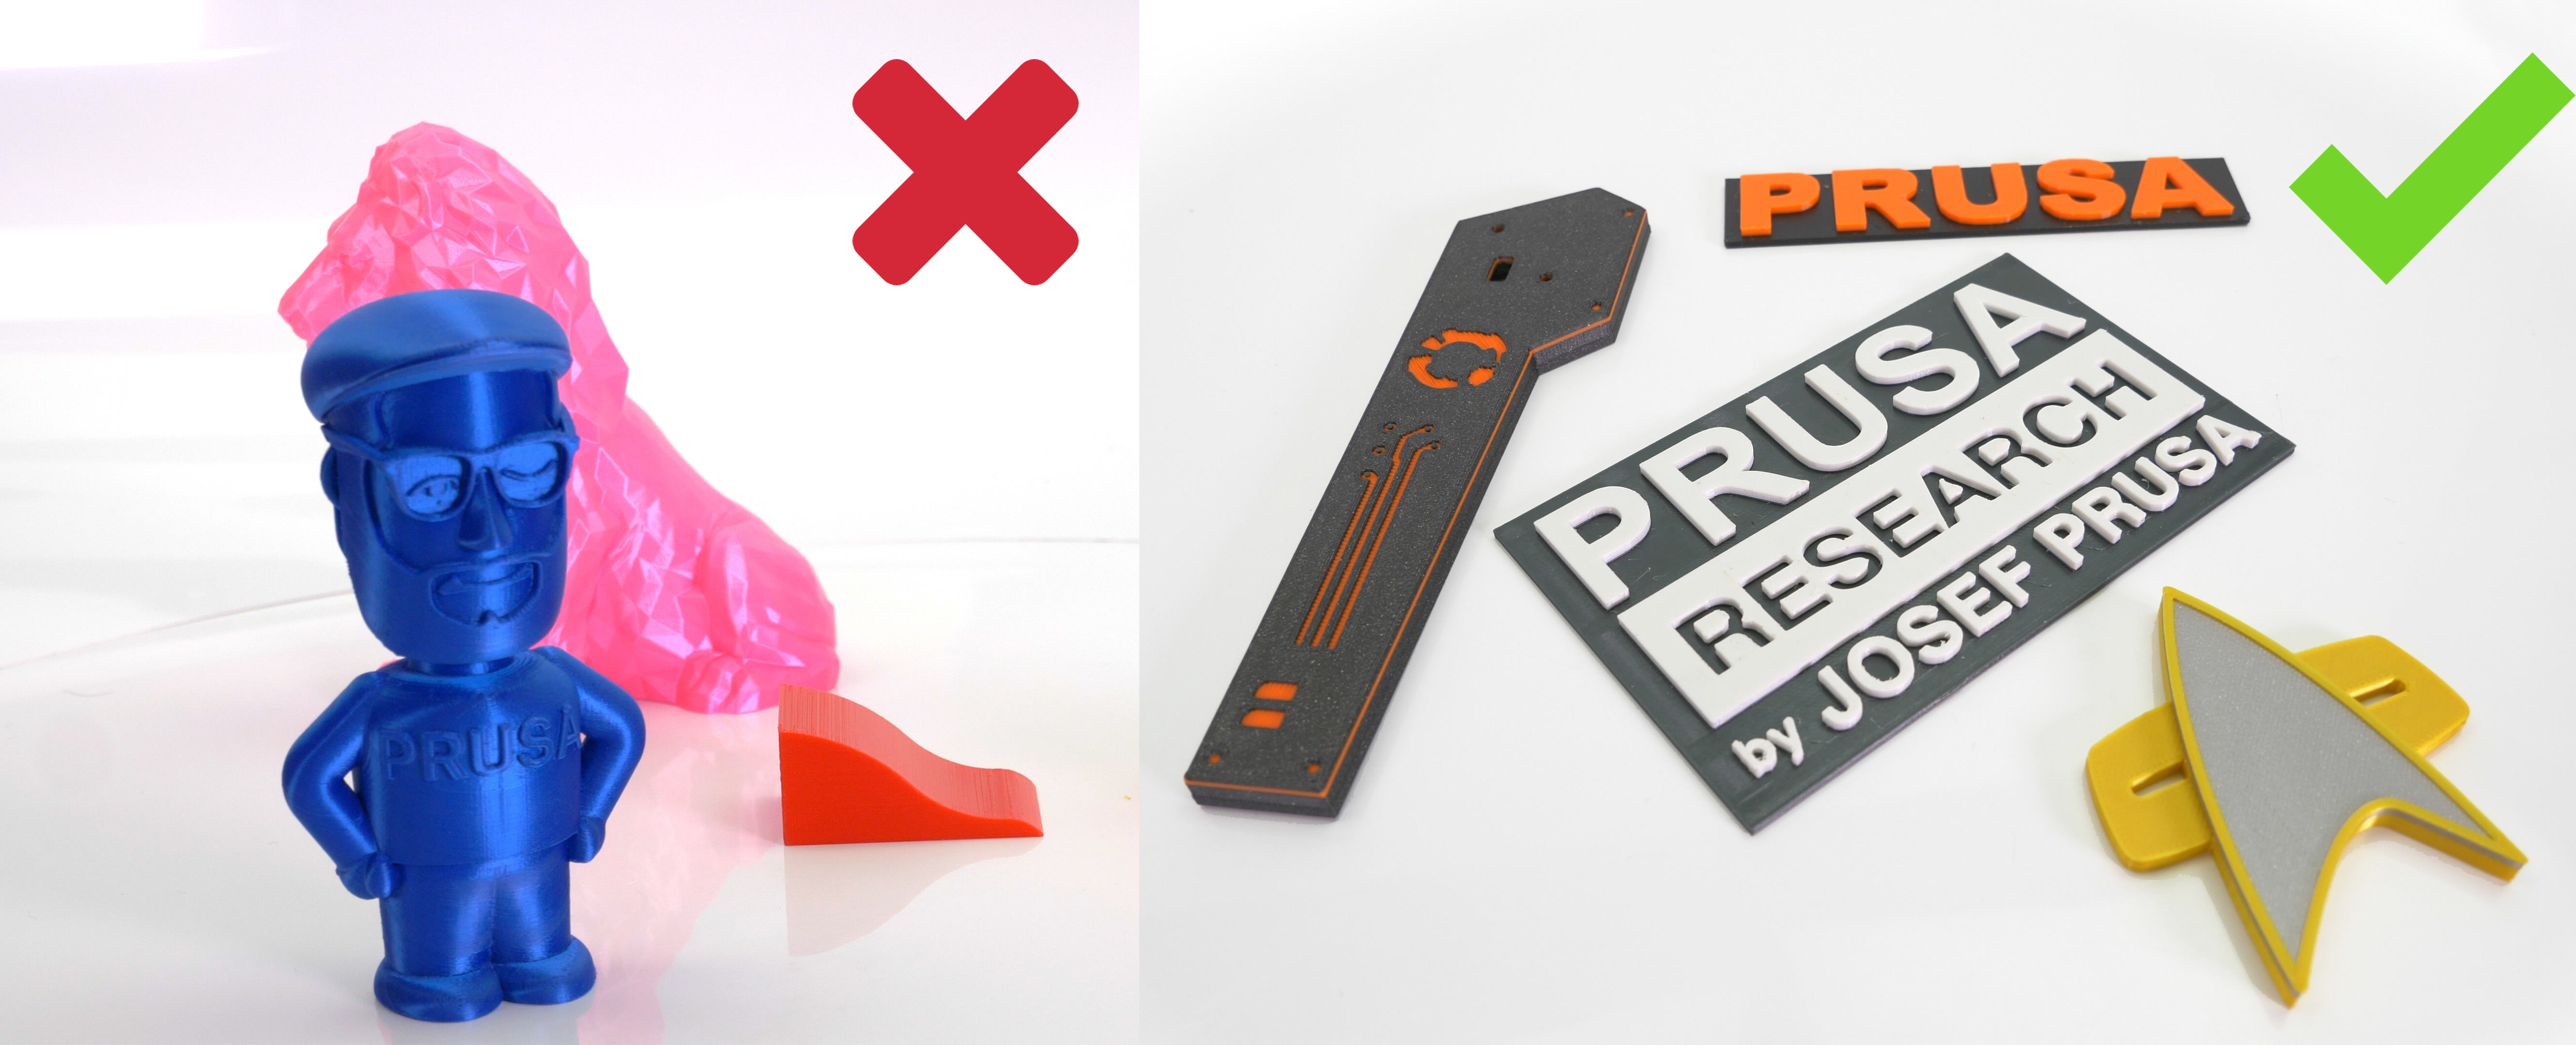
                  Prasowanie przydaje się przy wydrukach o dużych, płaskich powierzchniach, jak plakietki, loga, przywieszki, pudełka, pokrywki itp.

                  Może się również przydać, gdy potrzebujesz idealnie płaskich powierzchni, co pozwoli zminimalizować szparę między częściami, które będą ze sobą sklejone.
                  Kiedy nie używać prasowania

                  Prasowanie nie sprawdzi się w modelach okrągłych, figurkach oraz innych organicznych kształtach. Nie sprawdzi się również w modelach z powierzchniami płaskimi ustawionymi nierównolegle do powierzchni stołu. Nie będzie mieć jednak żadnego negatywnego wpływu na drukowanie takich modeli - po prostu niepotrzebnie zwiększy czas potrzebny na ich wydrukowanie.
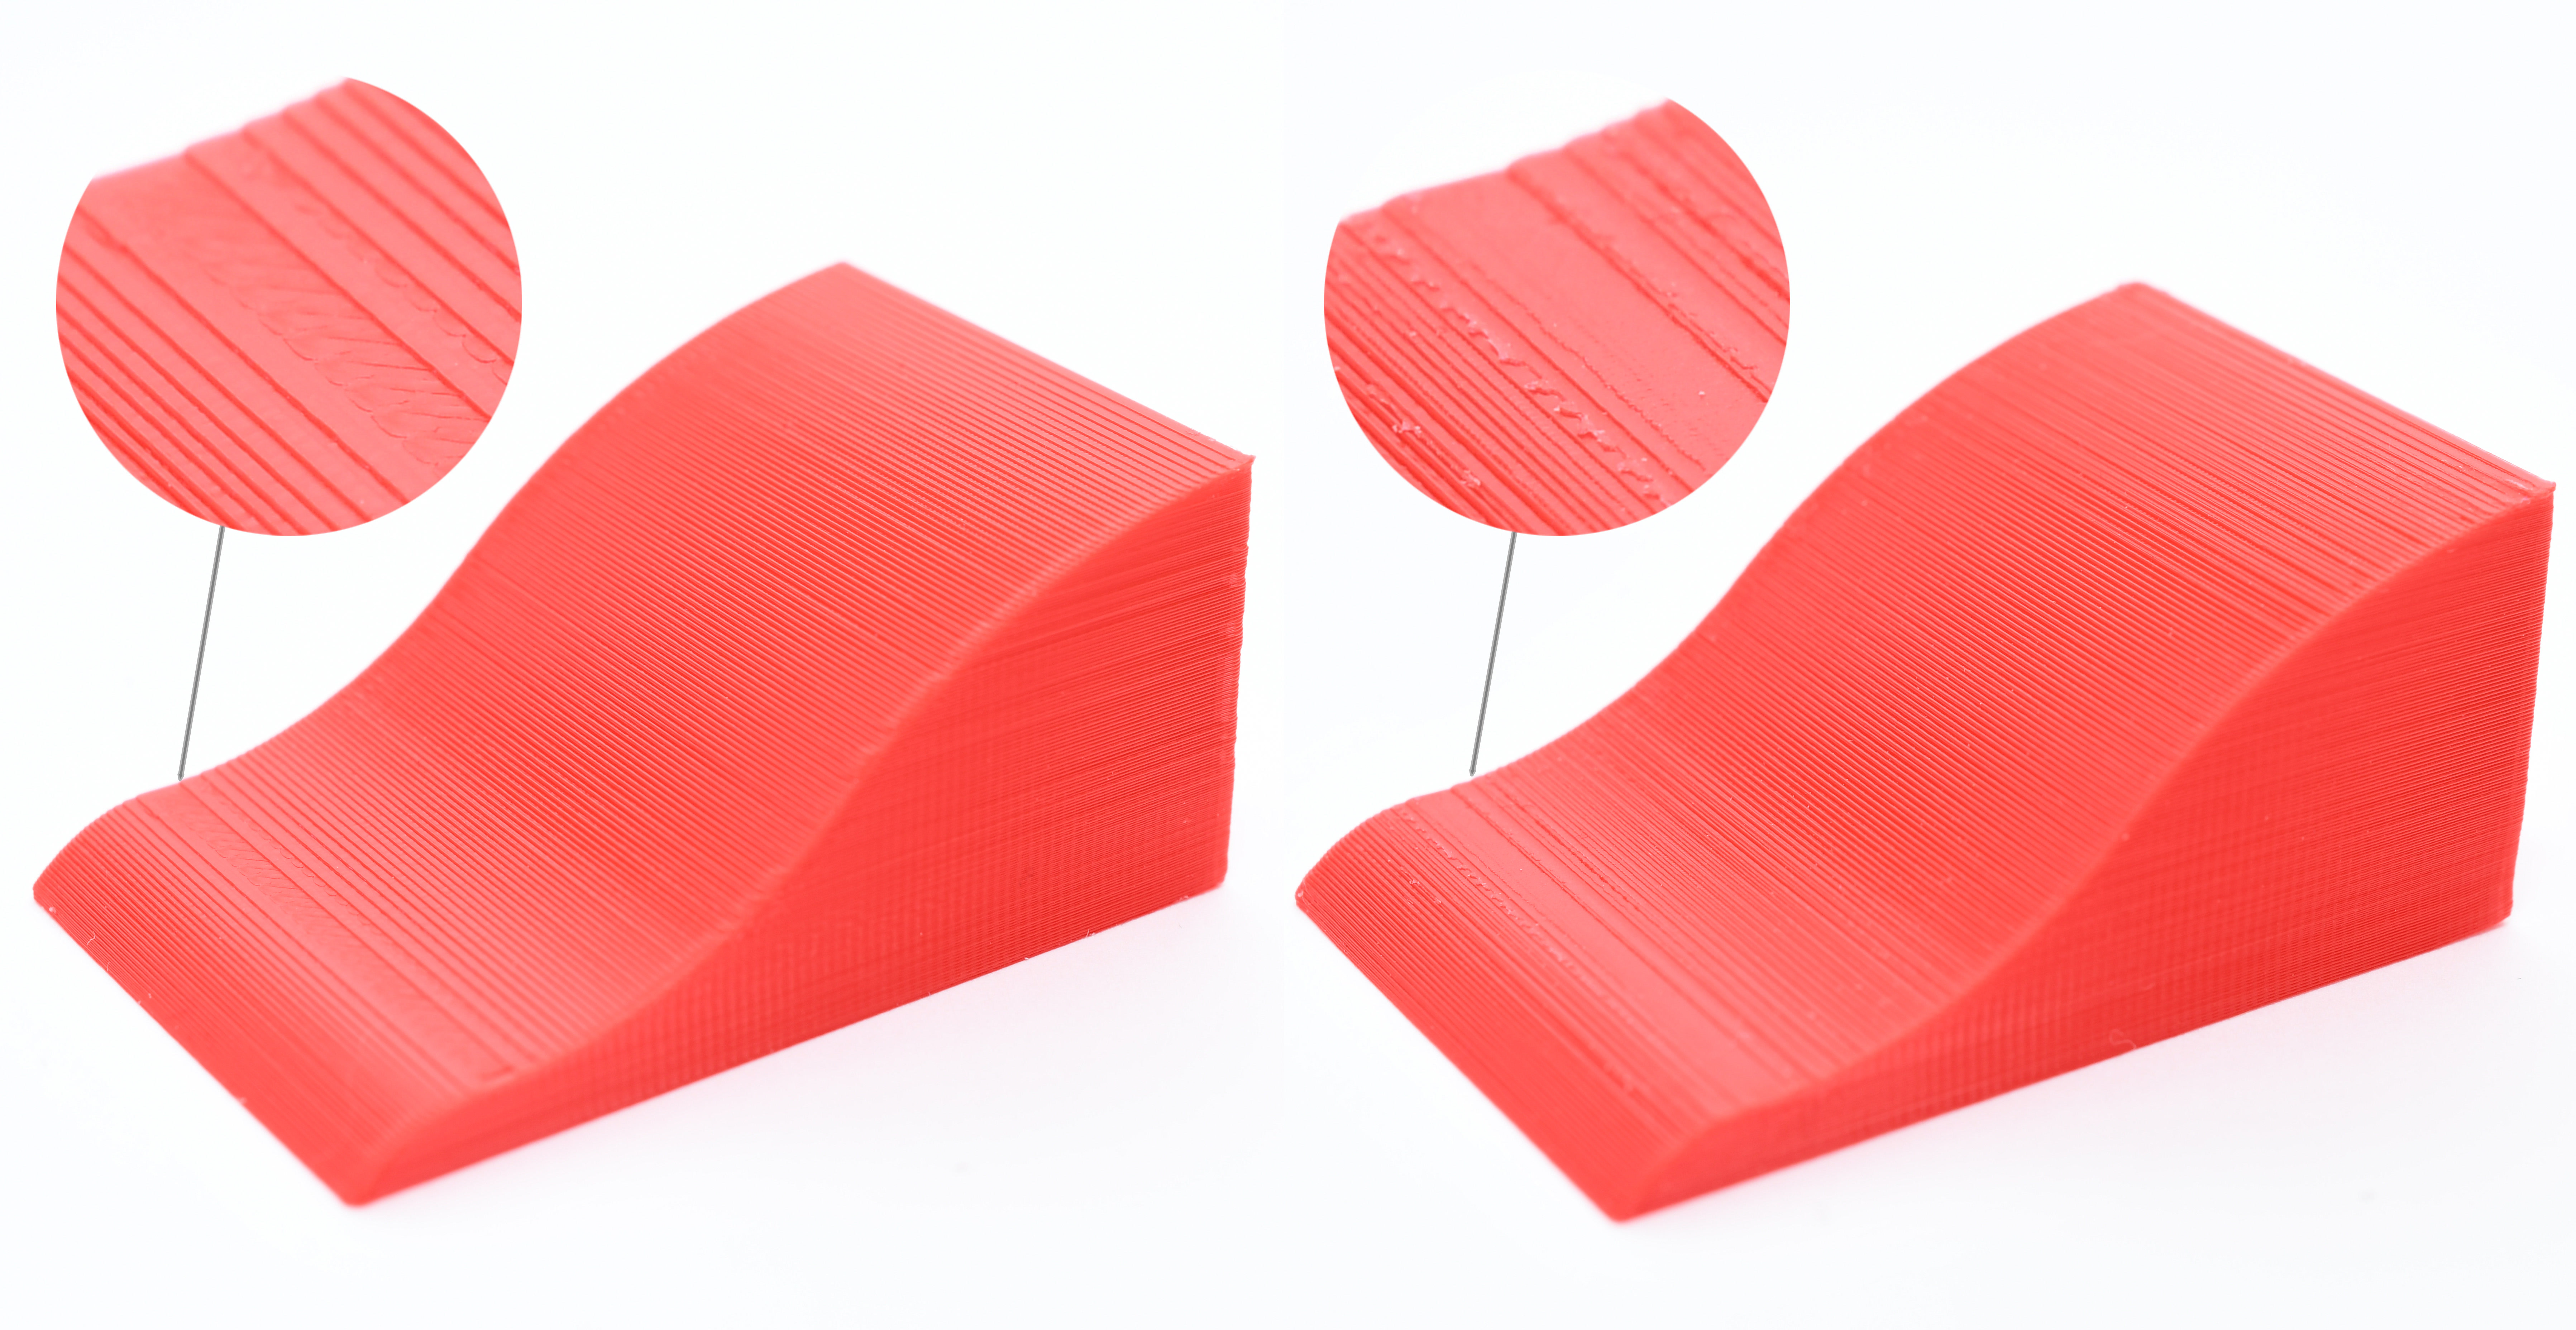
                  Efekt prasowania jest niewielki na powierzchniach pochyłych - prasowanie wyłączone (z lewej) i włączone (z prawej)

                  Niektóre modele możesz wydrukować do góry nogami. Warstwa kładziona na stole będzie prawdopodobnie nawet gładsza od wyprasowanej górnej warstwy. Wybierając odpowiednią płytę stołu możesz również nadać powierzchni teksturę.

                  Wypełnienie monotoniczne jest kolejną funkcją, która poprawia jakość górnych warstw. Użyj tego rodzaju wypełnienia w połączeniu z prasowaniem, aby uzyskać najlepsze rezultaty. Profile dla Original Prusa mają wypełnienie monotoniczne włączone domyślnie dla dolnych i górnych warstw.

                  Jak włączyć prasowanie

                  Dla wszystkich modeli

                  Prasowanie jest niedostępne w trybie prostym, więc przełącz PrusaSlicer w tryb Zaawansowany lub Ekspert. Następnie przejdź do sekcji Ustawienia druku → Wypełnienie → Prasowanie → Włącz prasowanie.
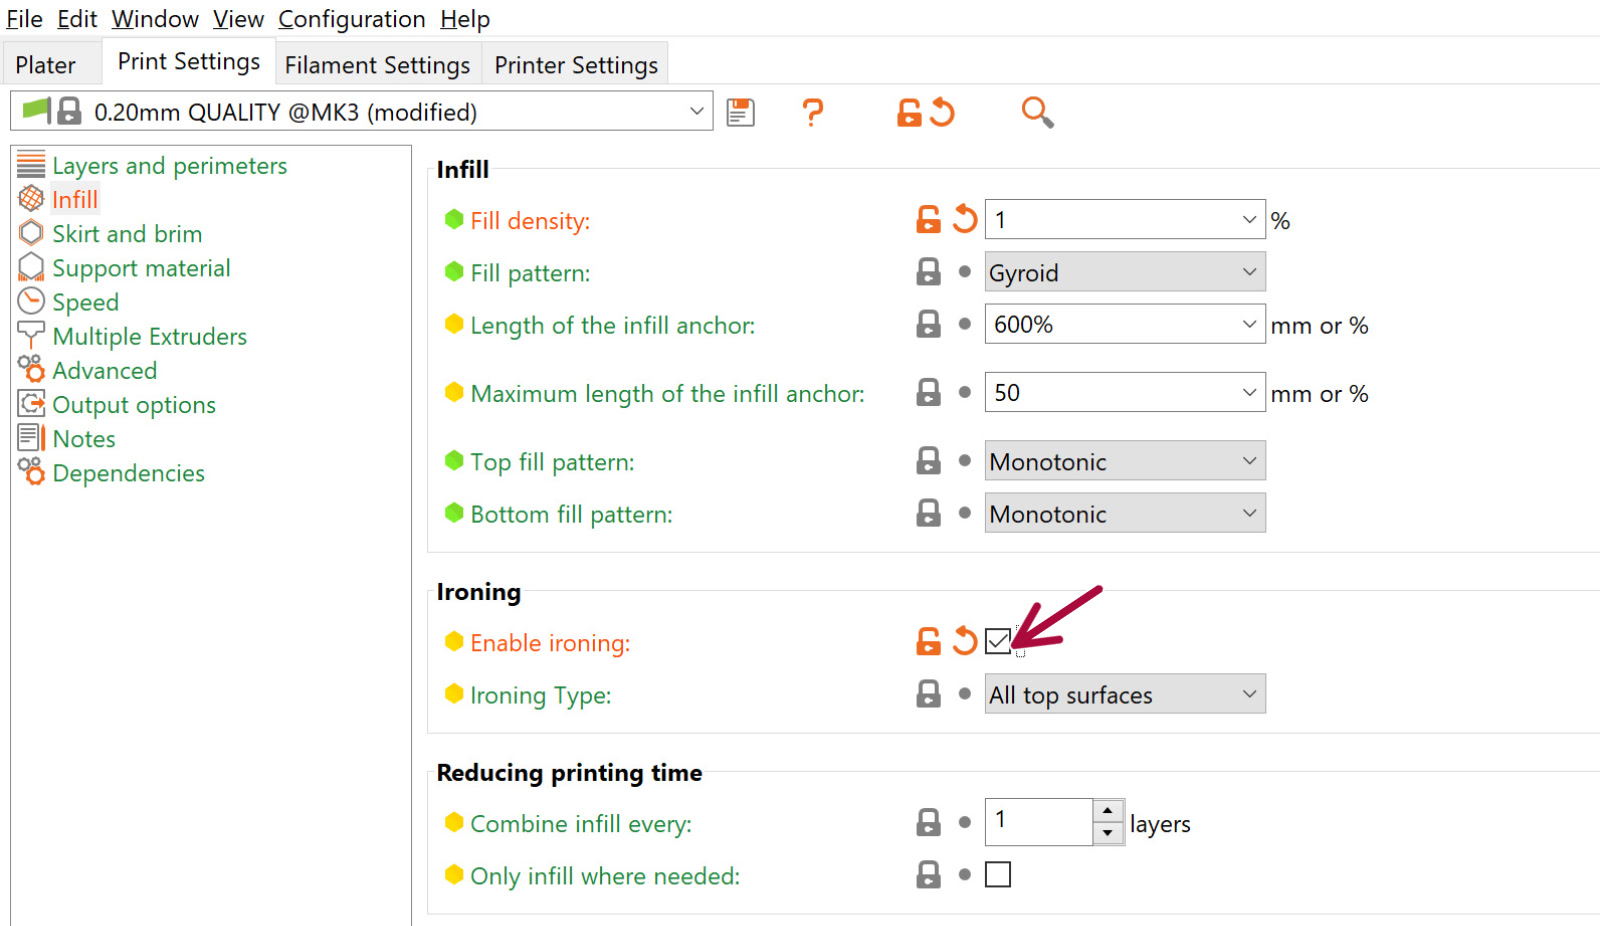
                  Dla wybranego modelu

                  Jeśli chcesz włączyć prasowanie tylko dla jednego modelu, musisz włączyć tryb Ekspert. Kliknij model prawym przyciskiem i z menu kontekstowego wybierz Dodaj ustawienia → Prasowanie. Zaznacz Włącz prasowanie, opcjonalnie możesz również zmienić resztę parametrów, aby dopasować je do konkretnych modeli. Opcje znajdziesz w prawym panelu.
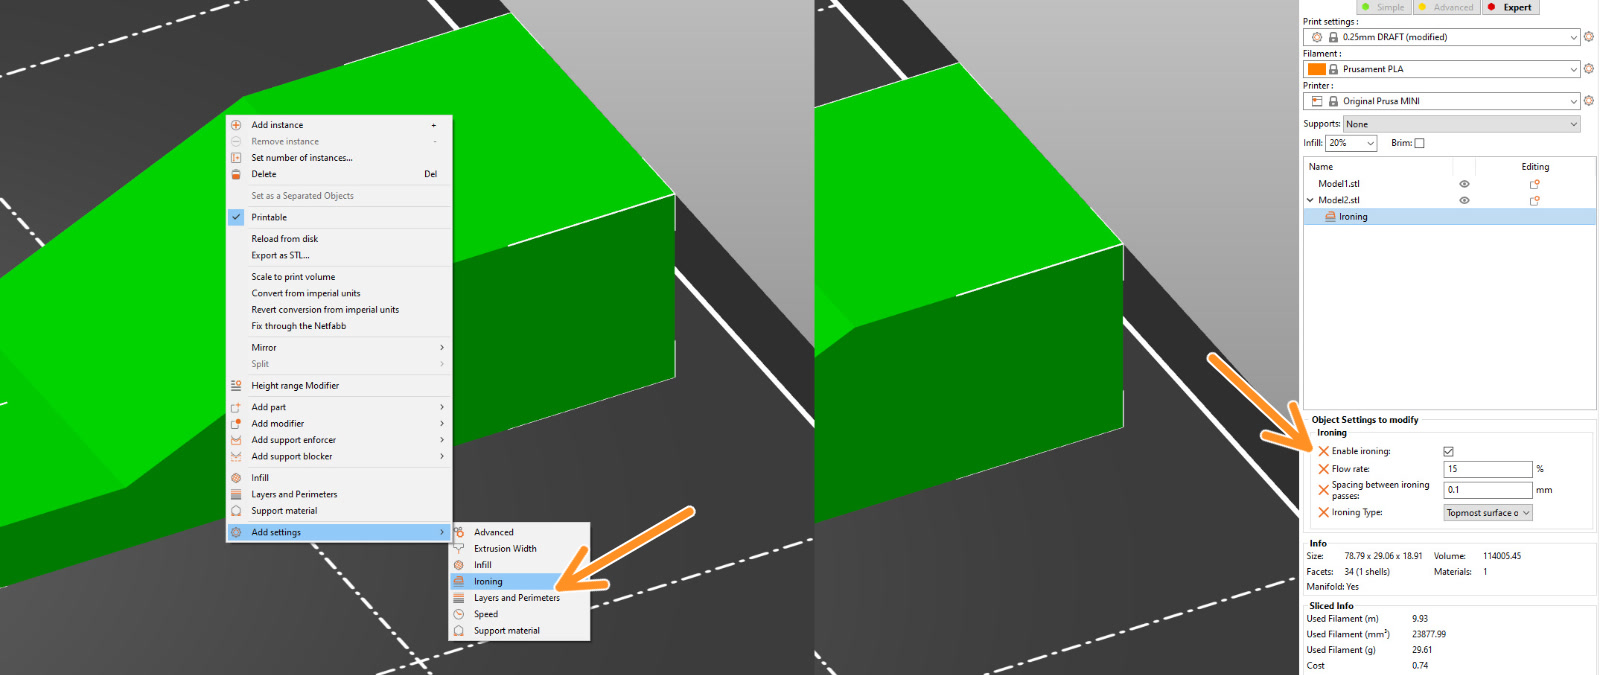
                  Jeśli masz kilka instancji tego samego modelu, a chcesz włączyć prasowanie tylko dla jednego z nich, musisz najpierw oddzielić go od grupy. Kliknij model prawym przyciskiem i z menu kontekstowego wybierzUstaw jako osobny model. W przeciwnym razie prasowanie zostanie zastosowane do wszystkich modeli, ponieważ dzielą one te same ustawienia.

                  Modyfikatory

                  Możesz również użyć modyfikatorów zakresu wysokości lub modyfikatorów kształtu, aby włączyć prasowanie tylko wybranej części modelu (w trybie Ekspert).

                  Modyfikatory zakresu wysokości

                  Ponieważ prasowanie działa tylko na płaskich powierzchniach, zasadne jest użycie modyfikatorów zakresu wysokości, aby określić interwał w osi pionowej dla tej funkcji.

                  1. Kliknij model prawym przyciskiem i wybierzModyfikator zakresu wysokości.
                  2. Określ początek i koniec zakresu w prawym panelu
                  3. Kliknij prawym przyciskiem na kółko zębate obok pól zakresu wysokości w prawym panelu
                  4. Wybierz Dodaj ustawienia - Prasowanie
                  5. Zaznacz "Włącz prasowanie" - w prawym panelu pojawi się opcja wyboru prasowania tylko dla obszaru znajdującego się w tym zakresie

                  Modyfikatory kształtu

                  1. Kliknij model prawym przyciskiem i wybierz Dodaj modyfikator
                  2. Możesz użyć podstawowych kształtów (sześcian, cylinder) lub wybrać opcjęZaładuj..., aby zaimportować własny kształt
                  3. Ustaw modyfikator tak, aby pokrywał się z elementami modelu, które chcesz wyprasować
                  4. Kliknij prawym przyciskiem na kółko zębate obok pól zakresu wysokości w prawym panelu
                  5. Wybierz Dodaj ustawienia - Prasowanie
                  6. Zaznacz "Włącz prasowanie" - w prawym panelu pojawi się opcja wyboru prasowania tylko dla obszaru pokrywającego się z modyfikatorem

                  Rodzaje prasowania

                  Wszystkie powierzchnie górne

                  Dysza wyprasuje górną warstwę każdej powierzchni (ostatnia warstwa każdego z płaskich obszarów).

                  Tylko najwyżej położona warstwa

                  Tylko ostatnia (najwyżej położona) warstwa modelu zostanie wyprasowana. Oznacza to, że w przypadku wytłoczonego tekstu (ustawionego równolegle do stołu), tylko wierzch liter zostanie wyprasowany, ale nie przestrzenie między nimi.
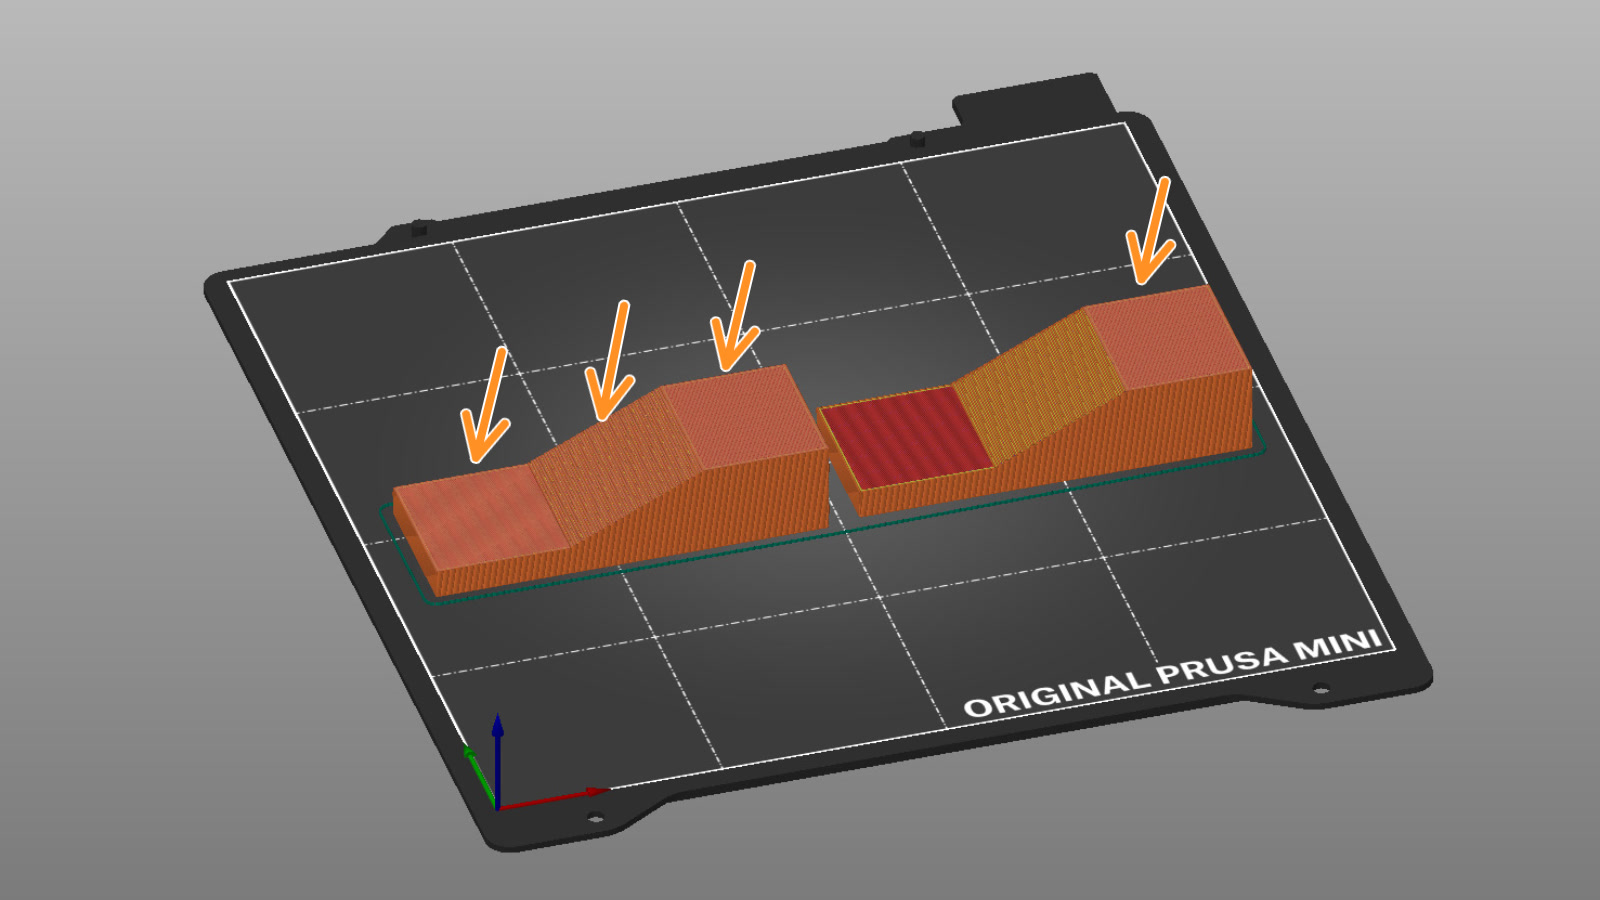
                  Wszystkie powierzchnie górne (z lewej) oraz Tylko najwyżej położona warstwa (z prawej)

                  Wszystkie zwarte warstwy

                  Każda drukowana warstwa będzie wyprasowana. Jest to funkcja eksperymentalna, przeznaczona do tworzenia przejrzystych modeli z wypełnieniem 100%.

                  Przepływ

                  Przepływ wyrażony w procentowym stosunku do normalnej wysokości warstwy.

                  Rozstaw linii prasowania

                  Odstęp między ścieżkami przebiegu dyszy podczas prasowania. Wartość ta powinna być mniejsza od średnicy dyszy, aby mogła ona przejść kilka razy nad każdym punktem warstwy.

                  Prędkość

                  Opcja ta nie jest dołączona do pozostałych parametrów prasowania, ale znajduje się w sekcji Ustawienia druku → Prędkość → Prasowanie. Nie wahaj się poeksperymentować z tą opcją, ale ogólnie rzecz biorąc, niższe prędkości sprawdzają się najlepiej.

                  Kalibracja

                  Bardzo duży wpływ na efekt prasowania ma dokładna kalibracja ekstrudera. Zbyt mały przepływ spowoduje pozostawienie błyszczących zagłębień, które będą widoczne na górnej warstwie. Zbyt duży, a nadmiar plastiku będzie ciągnięty przez dyszę po całej warstwie, do krawędzi wydruku. Kalibracja jest więc kwestią prób i błędów. Możesz poeksperymentować ze wszystkimi parametrami, czyli z przepływem, rozstawem linii i prędkością dla osiągnięcia najlepszych rezultatów.

                  Różne materiały

                  Jeśli chodzi o ustawienia, to nie różnią się szczególnie między materiałami. Prasowanie działa jednak lepiej z niektórymi filamentami.

                  PLA prasuje się bardzo ładnie, jednak jest podatny na przenikanie ciepła (w zależności od drukarki i temperatury otoczenia).

                  PETG prasuje się dobrze, jednak istnieje ryzyko zbierania nadmiaru materiału na dyszy. Może on kłębić się na jej powierzchni, ciemnieć od przegrzewania i przyklejać do wydruku. To samo dotyczy materiałów elastycznych, jednak w ich przypadku efekt jest nawet silniejszy.

                  ASA prasuje się niewiarygodnie dobrze, dając super gładkie powierzchnie.

                  Próbowaliśmy również prasowania filamentów domieszkowanych drewnem, jednak nie osiągnęliśmy zbyt dobrych rezultatów. Ty możesz mieć jednak inne doświadczenia.

                  Historia

                  Idea prasowania została zaprezentowana w 2016 roku przez Hiszpana "Neotko" na forum Ultimakera. Neotko opracował "Neosanding" - wygładzanie górnych powierzchni w Simplify3D drugim przebiegiem zwartego wypełnienia na tej samej wysokości, z zerową lub minimalną ekstruzją, prostopadle do pierwszego przebiegu. "Neosanding" został później wdrożony przez Ultimakera do slicera Cura. Kisslicer wprowadził prasowanie z drobną zmianą: drugi przebieg nie jest prostopadły do pierwszego, ale ustawiony pod kątem 45 stopni. Dzięki temu otrzymujemy lepszy efekt, co sprawdził Jonathan, autor Kisslicera. W PrusaSlicerze zaimplementowaliśmy "Neosanding" opracowany przez Neotko pod kątem 45 stopni, jak w Kisslicerze.

                  Na prawej kostce widzisz przejście prasowania

                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • PrusaSlicer 2.9 (Legacy)
                    • Ustawienia druku
                      • Wypełnienie
                      • Materiał podporowy
                      • Warstwy i obrysy
                      • Kompensacja stopy słonia
                      • Druk sekwencyjny
                      • Maksymalny przepływ filamentu
                      • Skirt i Brim
                      • Prasowanie (ironing)
                      • Fuzzy skin
                      • Tryb cięcia / samoloty 3DLabPrint
                      • Pressure equalizer
                      • Generator obrysów Arachne
                      • Podpory organiczne
                      • Ustawienia prędkości
                      • Wzory wypełnienia
                      • Pozycja szwu
                    • O PrusaSlicer
                    • Konfiguracja i profile
                    • Interfejs użytkownika
                    • Wejście/wyjście
                    • Lewy pasek narzędzi
                    • Górny pasek narzędzi
                    • Ustawienia filamentu
                    • Ustawienia drukarki
                    • Funkcje zaawansowane
                    • Cięcie pod multi-material
                    • Cięcie dla SLA
                    • Inne (PrusaSlicer)