Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukarek 3Dnowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i upgradenowość
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukarek 3Dnowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Original Prusa i3 MK2.5S
                  3. Ustawienia druku
                  4. Maksymalny przepływ filamentu
                   

                  Spis treści

                  • Co decyduje o ostatecznej prędkości drukowania?
                  • MVS druku vs MVS filamentu
                  • Autospeed
                  • Wybór MVS
                  • Podgląd MVS

                  Blog

                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji
                  • Factorio jest na Printables
                  • Prusament PLA Lightweight: o 65% lżejszy od zwykłego PLA. Idealny wybór do modeli lotniczych, cosplayu i wielu innych zastosowań.

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Factorio Transport Belts
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Maksymalny przepływ filamentu

                  Dotyczy

                  MMU family
                  MK3 family
                  OLD PRODUCTS
                  SOFTWARE
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Ustawienie maksymalnej prędkości objętościowej (MVS), nazywane czasem AutoSpeed, jest jedną z najpotężniejszych funkcji PrusaSlicera. MVS to maksymalna ilość tworzywa (w mm³/s), jaką hotend może sprawnie stopić, czyli maksymalne objętościowe natężenie przepływu. Można to traktować jako ogranicznik prędkości: PrusaSlicer dopuszcza żądane prędkości, gdy jest to bezpieczne i zmniejsza je tylko wtedy, gdy hotend miałby stopić więcej materiału, niż jest w stanie obsłużyć.

                  Jeśli MVS jest prawidłowo skonfigurowany, nie ma potrzeby ręcznego obliczania bezpiecznych prędkości dla każdego zestawienia dyszy i wysokości warstwy. MVS nigdy nie zwiększa prędkości, a jedynie ją zmniejsza.

                  Daje to użytkownikom PrusaSlicera znaczną przewagę. Zamiast próbować obliczać zakresy prędkości dla różnych kombinacji rozmiarów dysz, wysokości warstw lub szerokości ekstruzji, można po prostu określić żądane prędkości i ustawienia, a następnie pozwolić, by MVS w razie potrzeby regulował prędkości podczas generowania plików do druku.

                  Co decyduje o ostatecznej prędkości drukowania?

                  Podczas drukowania przy każdym ruchu z ekstruzją sprawdzanych jest kilka wartości granicznych. Zastosowana zostanie ta z nich, która jest najbardziej restrykcyjna:

                  • Prędkość poszczególnych cech wydruku: prędkość skonfigurowana dla każdego typu ekstruzji w sekcji Ustawienia druku → Prędkość (np. prędkość obrysów, prędkość wypełnienia, prędkość mostów). Ustawienie dowolnej z tych wartości na 0 mm/s powoduje włączenie automatycznego obliczania prędkości dla danego typu (zobacz sekcję "Autospeed").
                  • Maksymalna prędkość objętościowa (MVS): jeśli żądana prędkość przekracza MVS, zostaje ona zmniejszona. Ekstruzje szersze lub wyższe są spowalniane w większym stopniu. Obliczenia maksymalnej prędkości opierają się na wzorze: Maksymalna prędkość = MVS / pole przekroju. PrusaSlicer wykorzystuje model przekroju w kształcie owalnym w celu dokładnego obliczenia objętości.
                  • Nawisy i chłodzenie: prędkość elementów wystających na obrysach jest zmniejszana w zależności od stopnia ich niepodparcia.
                  • Czas stygnięcia warstwy: jeśli łączny czas drukowana warstwy jest zbyt krótki, wszystkie prędkości zostaną proporcjonalnie zmniejszone. Najniższą możliwą prędkością jest wartość z pola "Minimalna prędkość drukowania".
                  Ustaw MVS na zero (0), aby nie stosować ograniczenia.

                  MVS druku vs MVS filamentu

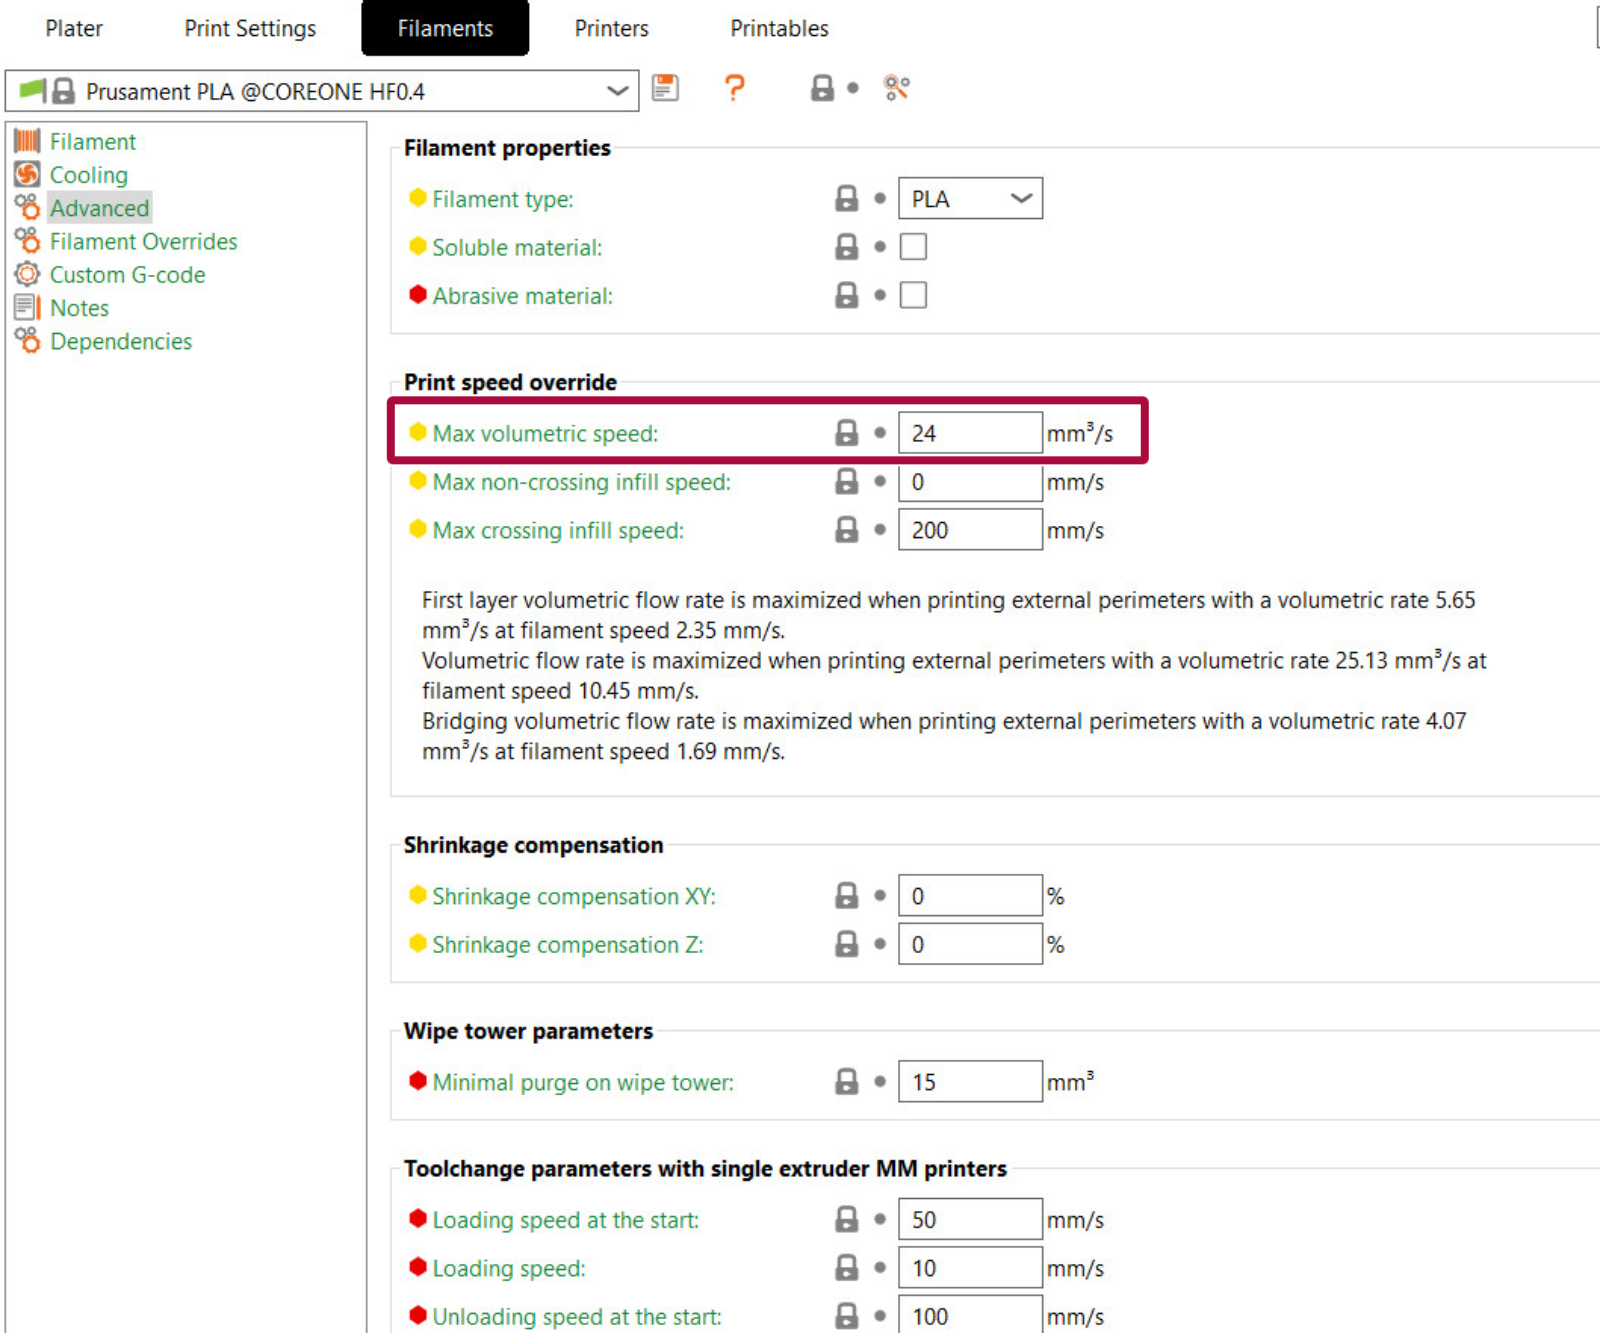
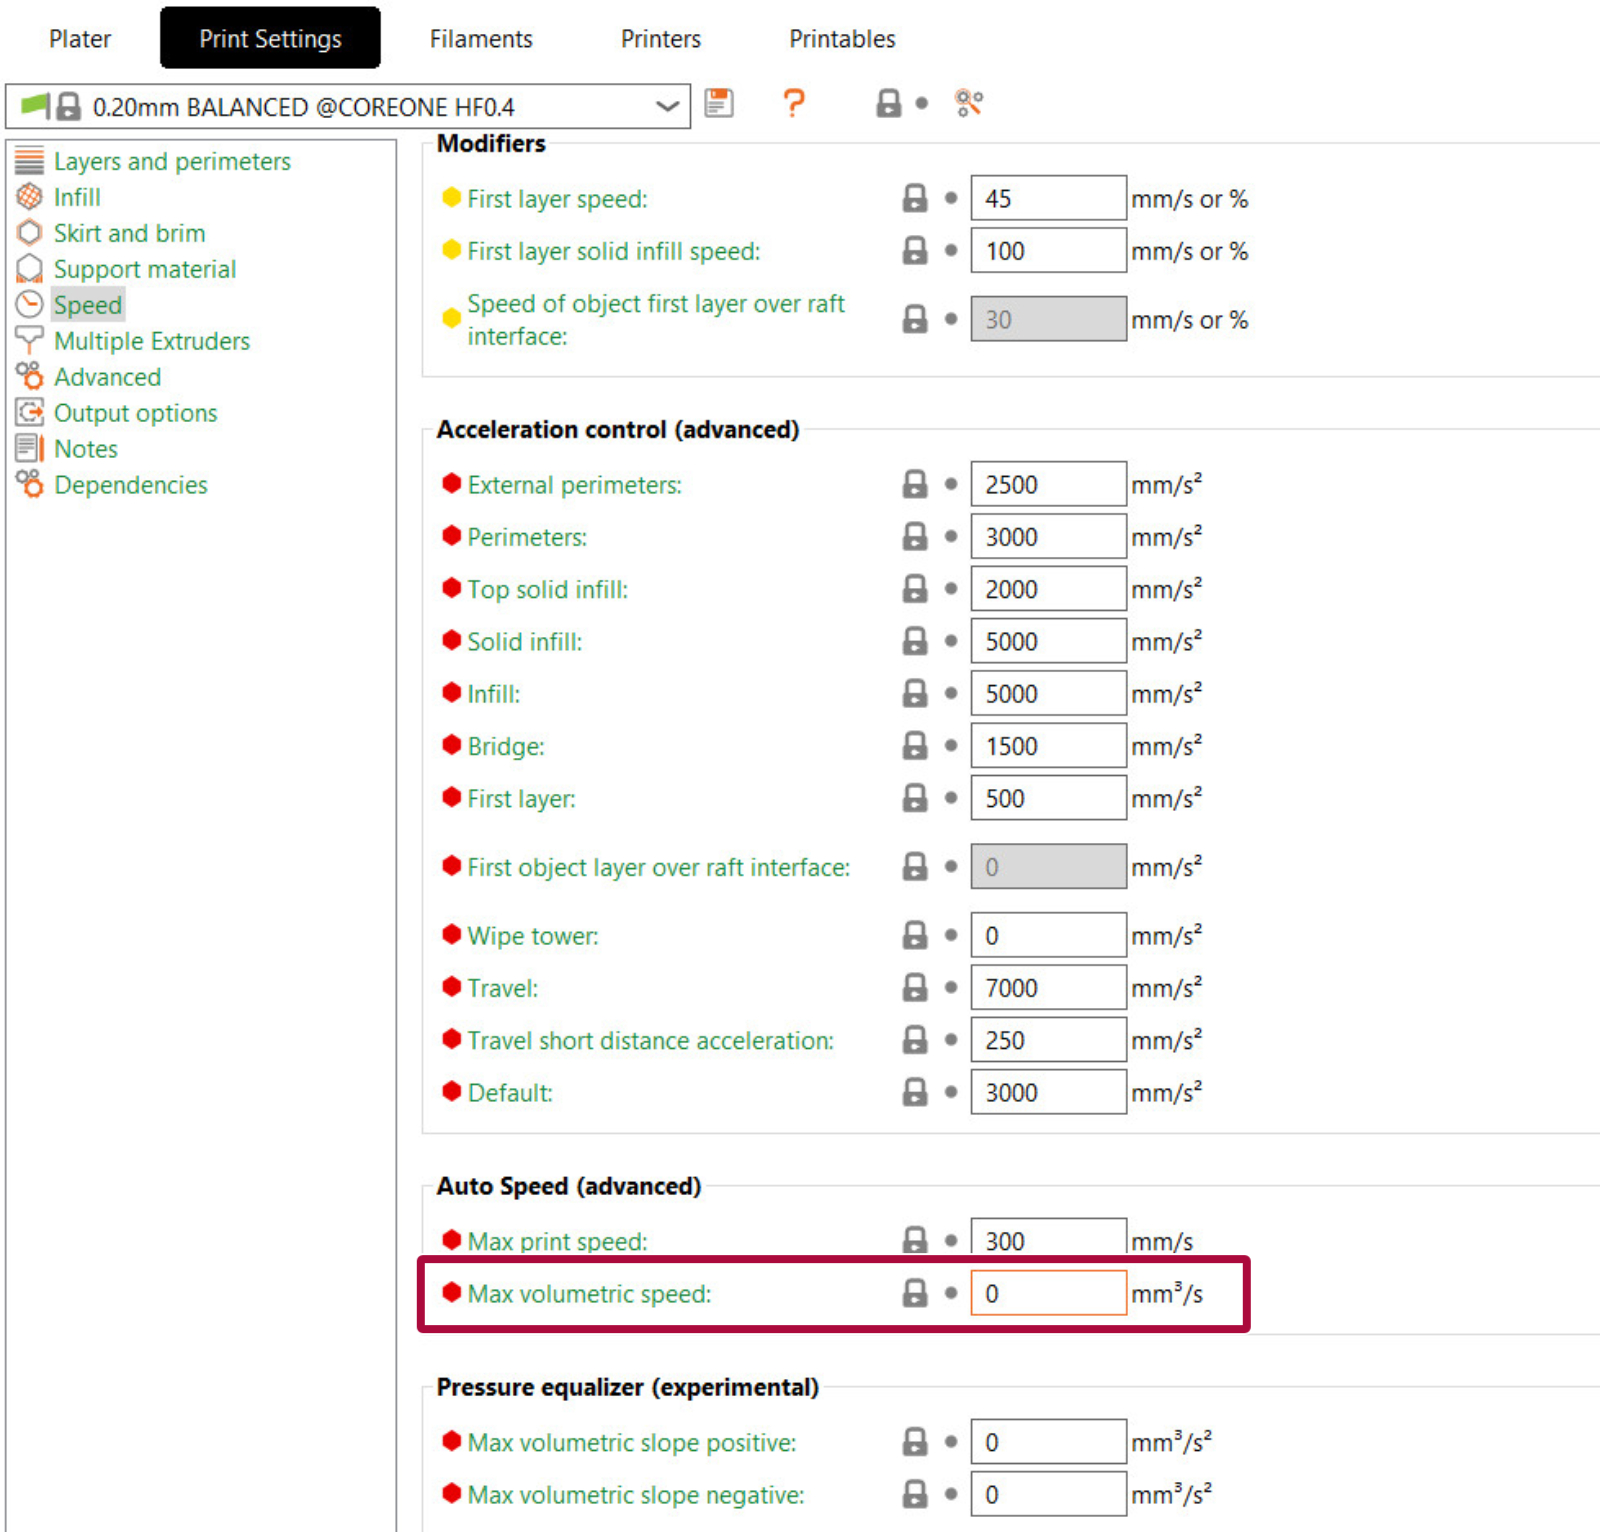
                  W PrusaSlicerze można ustawić wartość MVS w dwóch miejscach: Ustawienia druku → Prędkość → Maksymalny przepływ oraz Filamenty → Zaawansowane → Maksymalny przepływ. Zastosowana zostanie zawsze niższa z tych dwóch wartości. Ustawienie jednej z nich na 0 wyłącza to ograniczenie i powoduje użycie drugiej wartości.
                  Autospeed

                  Ustawienie dowolnej prędkości drukowania (np. prędkości obrysów, prędkości wypełnienia) na wartość 0 mm/s powoduje włączenie funkcji AutoSpeed dla danego typu ekstruzji. MVS przestaje pełnić rolę wyłącznie hamulca i staje się podstawą do obliczania prędkości.

                  PrusaSlicer wyszukuje najmniejszy przekrój poprzeczny spośród wszystkich typów ekstruzji przy prędkości ustawionej na 0, mnoży go przez maksymalną prędkość druku (znajdującą się w Ustawienia druku → Prędkość → Maksymalna prędkość druku) i ogranicza wynik wartością MVS. Każda ekstruzja jest wówczas obliczana wg wzoru: "docelową prędkość objętościową / swój przekrój poprzeczny". Cieńsze ekstruzje drukują się szybciej, grubsze wolniej. Należy pamiętać, że maksymalna prędkość druku jest używana tylko w trybie AutoSpeed i nie ma wpływu, gdy prędkości są niezerowe.

                  AutoSpeed działa w zależności od typu ekstruzji. Na przykład ustawienie prędkości wypełnienia na 0 powoduje automatyczne obliczenie prędkości wyłącznie dla wypełnienia, podczas gdy prędkość obrysów pozostaje zgodna z ustawioną wartością.

                  Należy pamiętać, że ekstruzje dla ruchów prasowania nie są uwzględniane w obliczeniach.

                  Wybór MVS

                  Właściwa wartość MVS zależy od posuwu hotendu oraz materiału, z którego drukujesz. Zacznij od ostrożnych ustawień i stopniowo je zwiększaj. Objawy zbyt wysokiego MVS: przeskakiwanie (stukanie) silnika ekstrudera, niedostateczna ekstruzja przy dużych prędkościach, słaba przyczepność warstw.

                  Rzeczywisty MVS zależy od najsłabszego ogniwa w systemie - czy to hotend, czy materiał. Ustaw odpowiednie wartości w poszczególnych profilach, a PrusaSlicer zastosuje najniższą z nich.

                  Rzeczywisty MVS zależy od najsłabszego ogniwa w systemie - czy to hotend, czy materiał. Ustaw odpowiednie wartości w poszczególnych profilach, a PrusaSlicer zastosuje najniższą z nich.

                  Filamenty

                  Różne filamenty mają różne właściwości. Lepkość, sztywność i inne czynniki mogą znacznie obniżyć rzeczywistą wydajność.

                  FilamentTypowy zakres MVSUwagi
                  PLA12-20 mm³/sŁatwo się topi, możliwy jest wyższy przepływ
                  PETG8-15 mm³/sTrochę bardziej lepki od PLA
                  ABS/ASA10-16 mm³/sPodobny do PETG
                  TPU2-5 mm³/sFilamenty elastyczne wymagają bardzo niskiego przepływu
                  PC6-10 mm³/sWysoka lepkość, powolne topienie
                  PA (Nylon)8-12 mm³/sRóżni się w zależności od mieszanki

                  Hotendy

                  HotendTypowy zakres MVS
                  Standardowy all-metal (np. E3D V6, standard w Prusa MK3)8-12 mm³/s
                  Prusa Nextruder (MK4/XL)15-20 mm³/s
                  Dysze o wysokim przepływie (high-flow, czyli CHT, Bondtech CHT)20-35 mm³/s
                  Hotendy o wysokim przepływie (Revo High Flow, Rapido HF)25-40 mm³/s

                  Średnica dyszy

                  Mogłoby się wydawać, że średnica dyszy nie wpływa na możliwości hotendu w kwestii nagrzania danej ilości filamentu do pożądanej temperatury, jednak założenie większej dyszy może zwiększyć nieznacznie MVS przez mniejszy opór, który stawia - w gruncie rzeczy, łatwiej jest przepchnąć filament przez większą dyszę.

                  I w drugą stronę - przy mniejszych dyszach warto zmniejszyć odrobinę MVS.

                  Montując większą dyszę możesz zwiększyć temperaturę ekstruzji, aby dodatkowo wpłynąć na wydajność hotendu. Dla dyszy 0,6 mm możesz podwyższyć temperaturę nawet o 10-20°C względem ustawień w naszych profilach.
                  Czy drukowanie wyższych warstw dyszą o większej średnicy pozwala skrócić czas drukowania?

                  Jest to często przeoczane podczas cięcia, ale możesz znaleźć się w sytuacji, w której np. dysza 0,8 mm na warstwie 0,5 mm będzie powodować ograniczanie prędkości drukowania natężeniem przepływu. Oczywiście do czasu, aż nie zmienisz hotendu na bardziej wydajny. Jeśli w podglądzie cięcia zauważysz, że prędkość wydruku jest ograniczona przez MVS, spróbuj odrobinę podwyższyć temperaturę oraz natężenie przepływu w ustawieniach. Możesz również po prostu obniżyć wysokość warstwy - wydruk będzie bardziej szczegółowy, ale czas się nie zmieni, ponieważ drukarka będzie w stanie rozpędzić się do wyższej prędkości.

                  Podgląd MVS

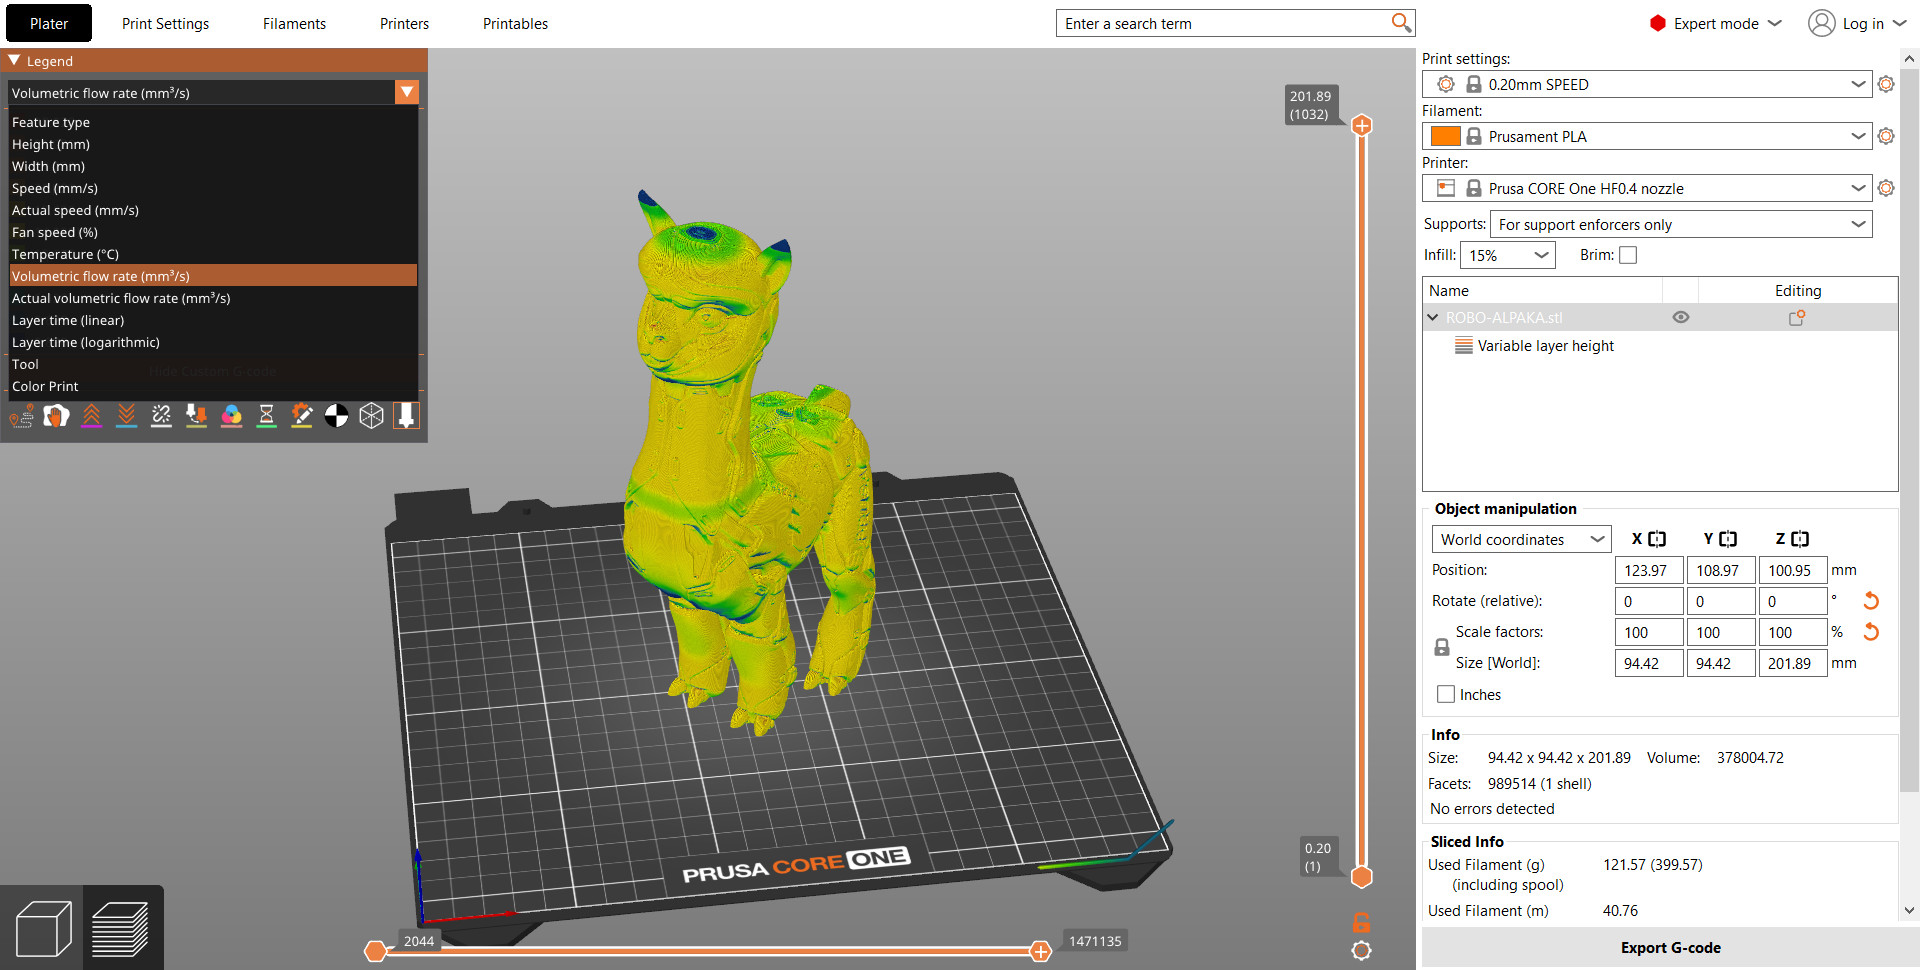
                  Po pocięciu modelu możesz przełączyć podgląd cięcia w tryb Objętościowe natężenie przepływu z listy rozwijanej w lewym dolnym narożniku.

                  Na mniejszych modelach zauważysz, że MVS w ogóle nie ogranicza wysokości druku. Podobnie, jeśli drukujesz z małą wysokością warstwy, najprawdopodobniej nie będzie ograniczał prędkości.

                  Z drugiej strony, podczas drukowania dużych modeli na wyższych warstwach, prędkość druku może być ograniczona przez maksymalne natężenie przepływu, szczególnie podczas drukowania wypełnienia. Jeśli większość Twojego wydruku jest spowolniona przez osiąganie limitu MVS, rozważ zmniejszenie wysokości warstwy, co pomoże Ci osiągnąć wyższą szczegółowość wydruku "bez kosztów".
                  Ogromne podziękowania dla Bob'a George'a za pomoc w napisaniu tego artykułu.

                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • PrusaSlicer 2.9 (Legacy)
                    • Ustawienia druku
                      • Wypełnienie
                      • Materiał podporowy
                      • Warstwy i obrysy
                      • Kompensacja stopy słonia
                      • Druk sekwencyjny
                      • Maksymalny przepływ filamentu
                      • Skirt i Brim
                      • Prasowanie (ironing)
                      • Fuzzy skin
                      • Tryb cięcia / samoloty 3DLabPrint
                      • Pressure equalizer
                      • Generator obrysów Arachne
                      • Podpory organiczne
                      • Ustawienia prędkości
                      • Wzory wypełnienia
                      • Pozycja szwu
                    • O PrusaSlicer
                    • Konfiguracja i profile
                    • Interfejs użytkownika
                    • Wejście/wyjście
                    • Lewy pasek narzędzi
                    • Górny pasek narzędzi
                    • Ustawienia filamentu
                    • Ustawienia drukarki
                    • Funkcje zaawansowane
                    • Cięcie pod multi-material
                    • Cięcie dla SLA
                    • Inne (PrusaSlicer)