Articolo è anche disponibile nelle seguenti lingue
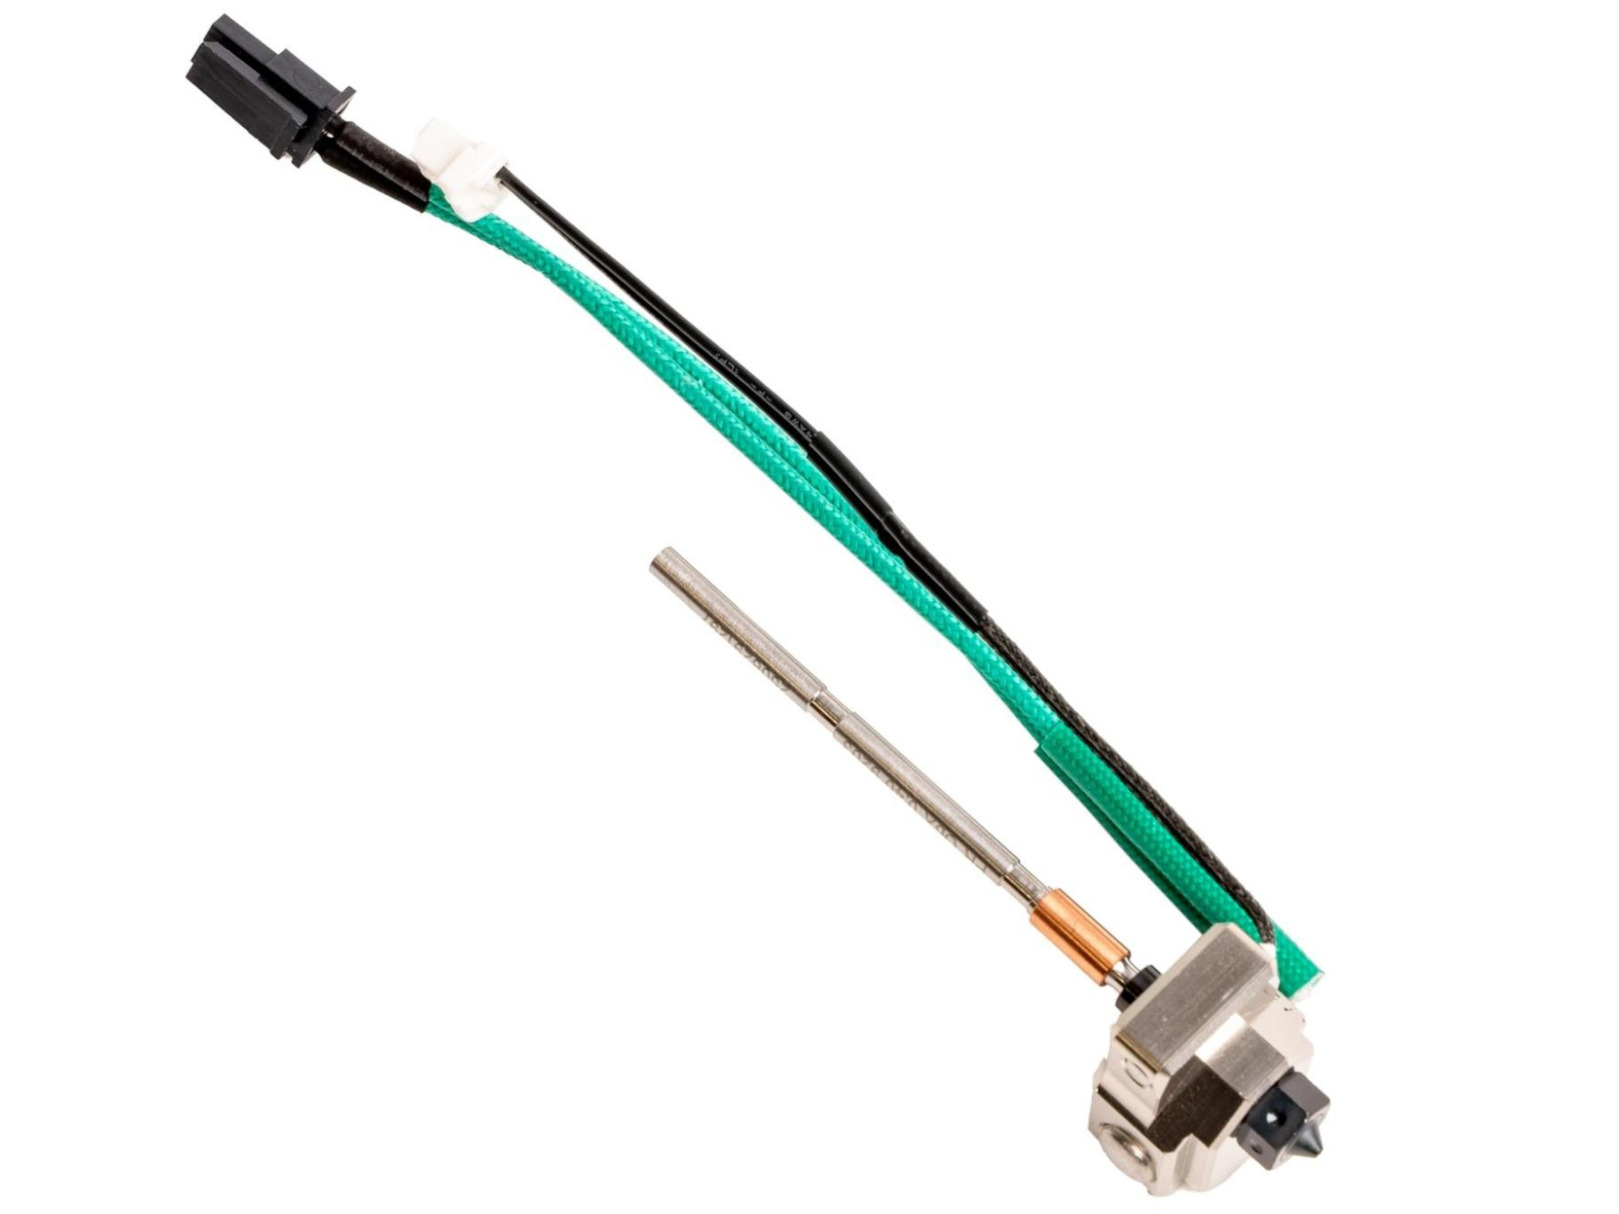
L'Hotend HT è un hotend ad alta temperatura. Il suo vantaggio principale è quello di consentire temperature dell'ugello fino a 400 °C e di offrire una compatibilità con i materiali più ampia rispetto alla configurazione standard dell'hotend.
Tieni presente che la MMU non è compatibile con l'Hotend HT.
È compatibile con le seguenti stampanti:
CORE One
CORE One+
CORE One+ (Gen 2)
CORE One L
CORE One L+
Non usare l'Hotend HT con ugelli o stampanti che non siano espressamente indicati in questo articolo come compatibili. Questo potrebbe danneggiare l'ugello e la stampante, e non sarà coperto dalla garanzia.
Raccomandazioni generali d'uso
L'hotend HT non può essere utilizzato con l'ugello standard Prusa, con gli ugelli ad alto flusso né con gli ugelli standard Obxidian. Usalo solo con gli ugelli compatibili E3D ObXidian Standard Flow 500, con diametro di 0,4 mm o 0,6 mm.
Non superare il 30% della potenza della ventola di raffreddamento durante la stampa, a meno che un profilo materiale specifico e convalidato non consenta esplicitamente un’impostazione più alta.
Per i polimeri ad alta temperatura, parti dai parametri consigliati dal produttore del filamento e regola solo se necessario, con piccoli incrementi.
Usa sempre la stampante in un ambiente ben ventilato, con filamenti adatti all’uso che vuoi farne.
Evita di toccare il blocco riscaldante a mani nude. Il sebo naturale della pelle si attacca al blocco e, a temperature elevate, si indurisce, compromettendo le prestazioni del blocco riscaldante. Se lo tocchi per sbaglio quando è freddo, puliscilo bene con un tovagliolo di carta asciutto prima di riscaldarlo.
Procedura di avvio
Una volta installato l'hotend HT, la stampante riscalderà brevemente l'ugello per rilevare se si tratta di un hotend standard o HT.
Seleziona il profilo stampante corretto e il diametro dell'ugello corrispondente (0,4 mm o 0,6 mm) in PrusaSlicer.
Usa sempre un profilo filamento specificamente adattato all'hotend HT e al materiale che stai usando.
Asciuga e conserva correttamente i filamenti igroscopici (come quelli della tipologia PA/nylon) seguendo le raccomandazioni del produttore prima di caricarli.
Esegui l'Allineamento del riduttore richiesto dalla stampante e conferma la richiesta del menu di aggiornamento dell'hotend al primo avvio.
Tieni d'occhio attentamente l'estrusione iniziale e i primi strati della tua stampa per assicurarti che la fusione avvenga in modo fluido e che la temperatura sia ben controllata.
Tenditori (idler) e hotend per ogni materiale
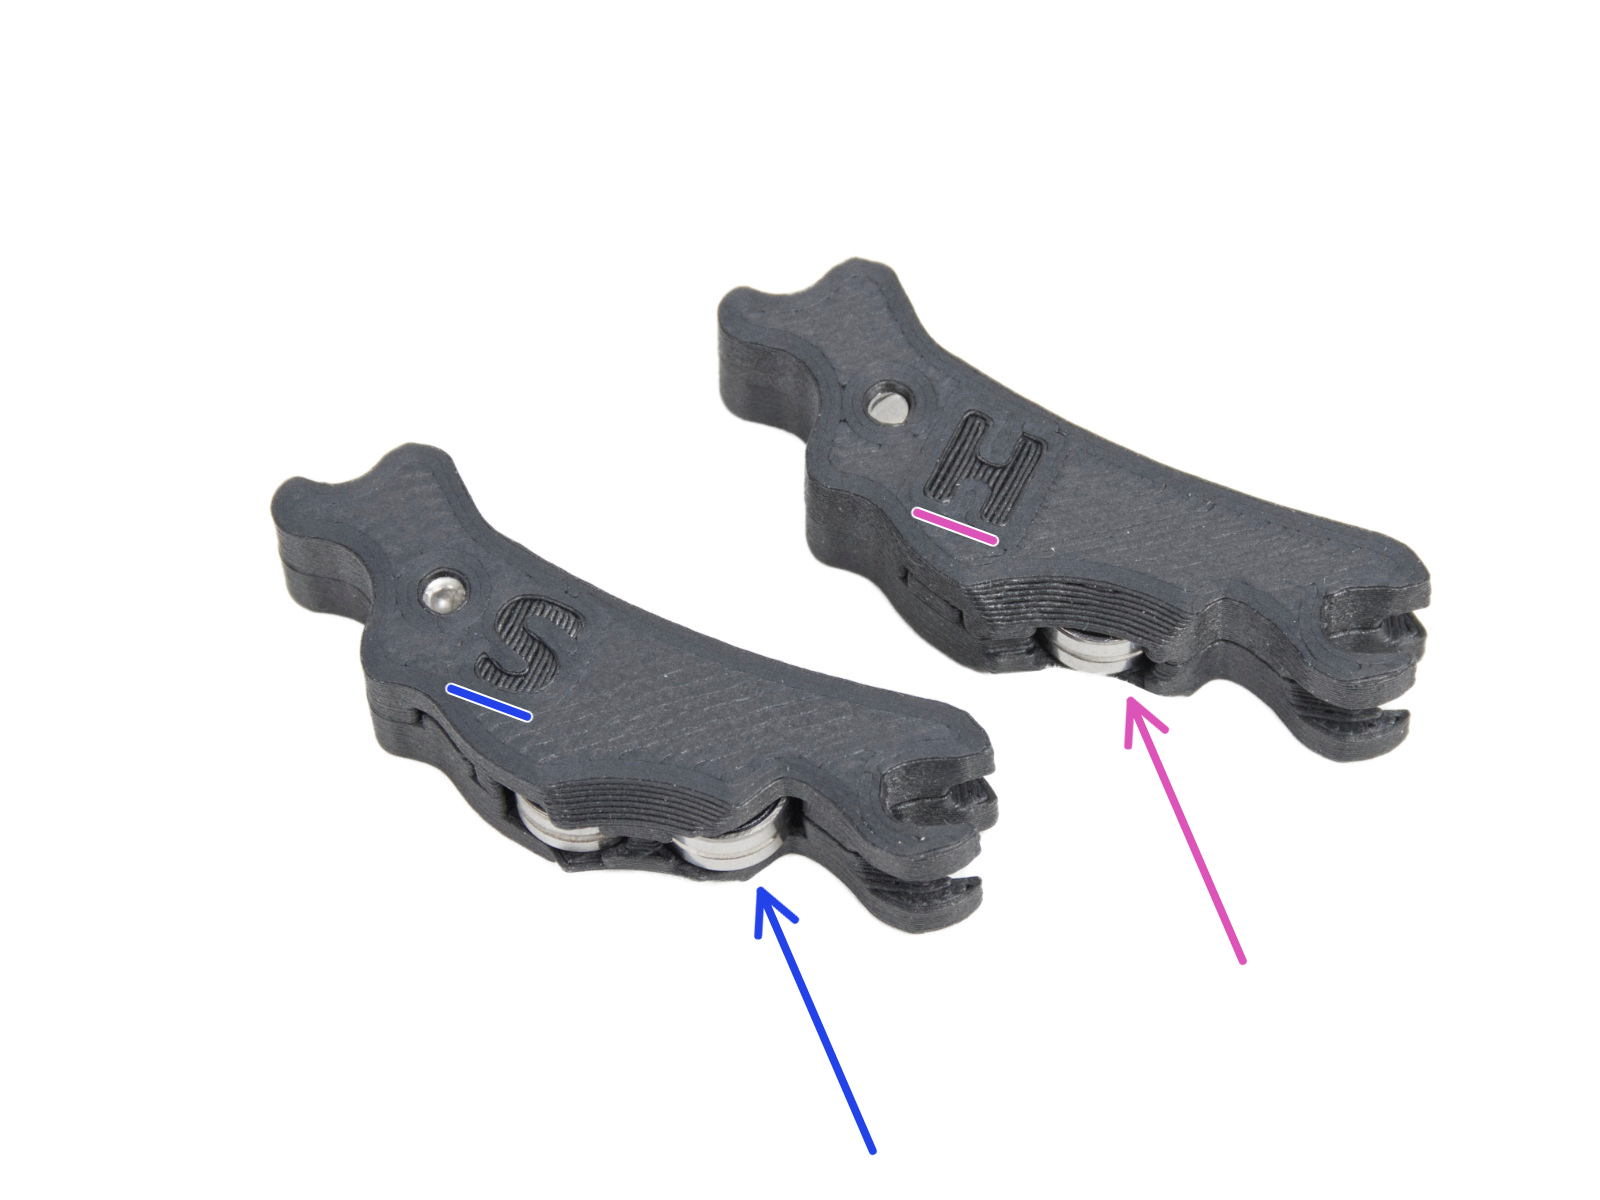
Il kit di aggiornamento Hotend HT include anche un nuovo set di tenditori. Ognuno è pensato per un tipo di materiale diverso.
Contrassegnato S: Il tenditore standard ha due cuscinetti.
Contrassegnato H: il tenditore modificato per materiali più difficili da lavorare ha un solo cuscinetto.
Per ottenere risultati ottimali, ti consigliamo di installare il tenditore appropriato prima di ogni stampa, seguendo la tabella qui sotto.
Materiale
Tenditore necessario
Hotend necessario
PLA
Tenditore Standard (S)
Standard
PETG
Tenditore Standard (S)
Standard
TPU/Flex
Tenditore Standard (S)
Standard
PVB
Tenditore Standard (S)
Standard
ASA
Tenditore Standard (S)
Standard/HT
PA11-CF
Tenditore Standard (S)
Standard/HT
PC
Tenditore Standard (S)
Standard/HT
PCCF
Tenditore Standard (S)
Standard/HT
PPS-CF
Tenditore modificato (H)
HT hotend
PPS-GF
Tenditore modificato (H)
HT hotend
PPA-GF
Tenditore modificato (H)
HT hotend
PEKK-CF
Tenditore modificato (H)
HT hotend
PPCF
Tenditore modificato (H)
HT hotend
PPSU
Tenditore modificato (H)
HT hotend
PEEK
Tenditore modificato (H)
HT hotend
Installare il tenditore
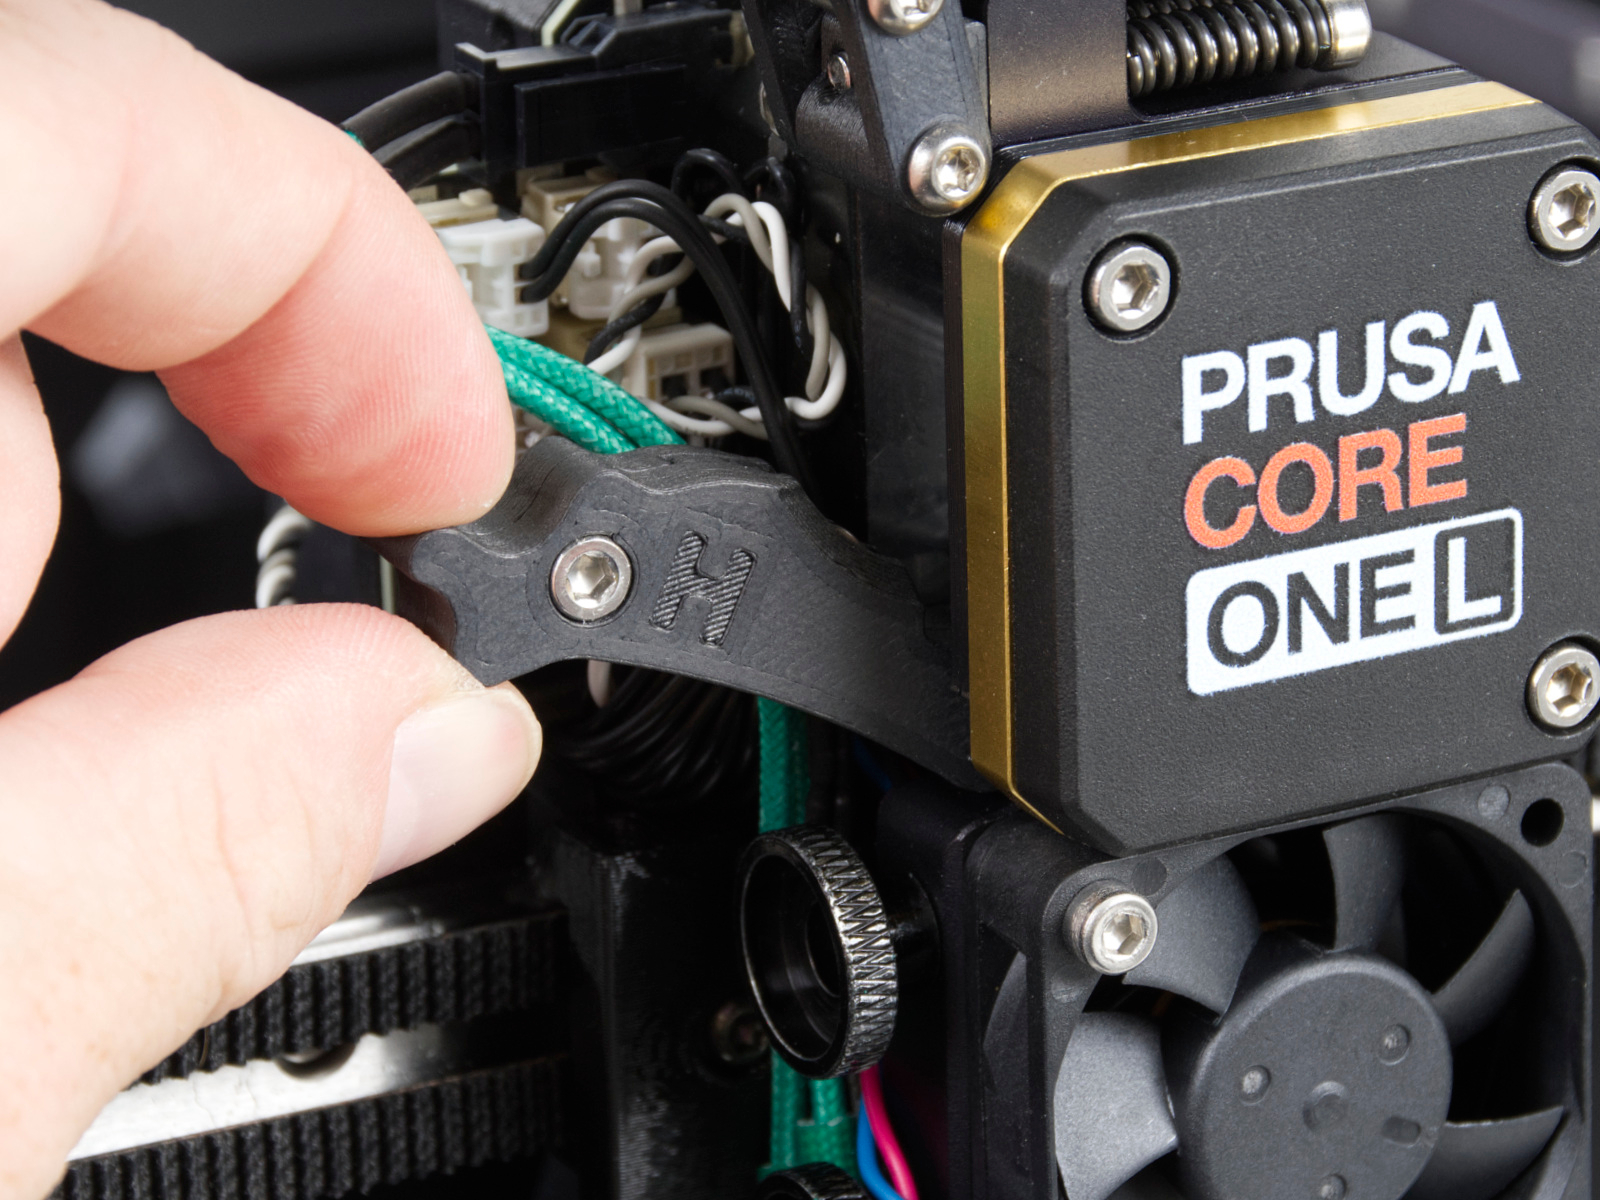
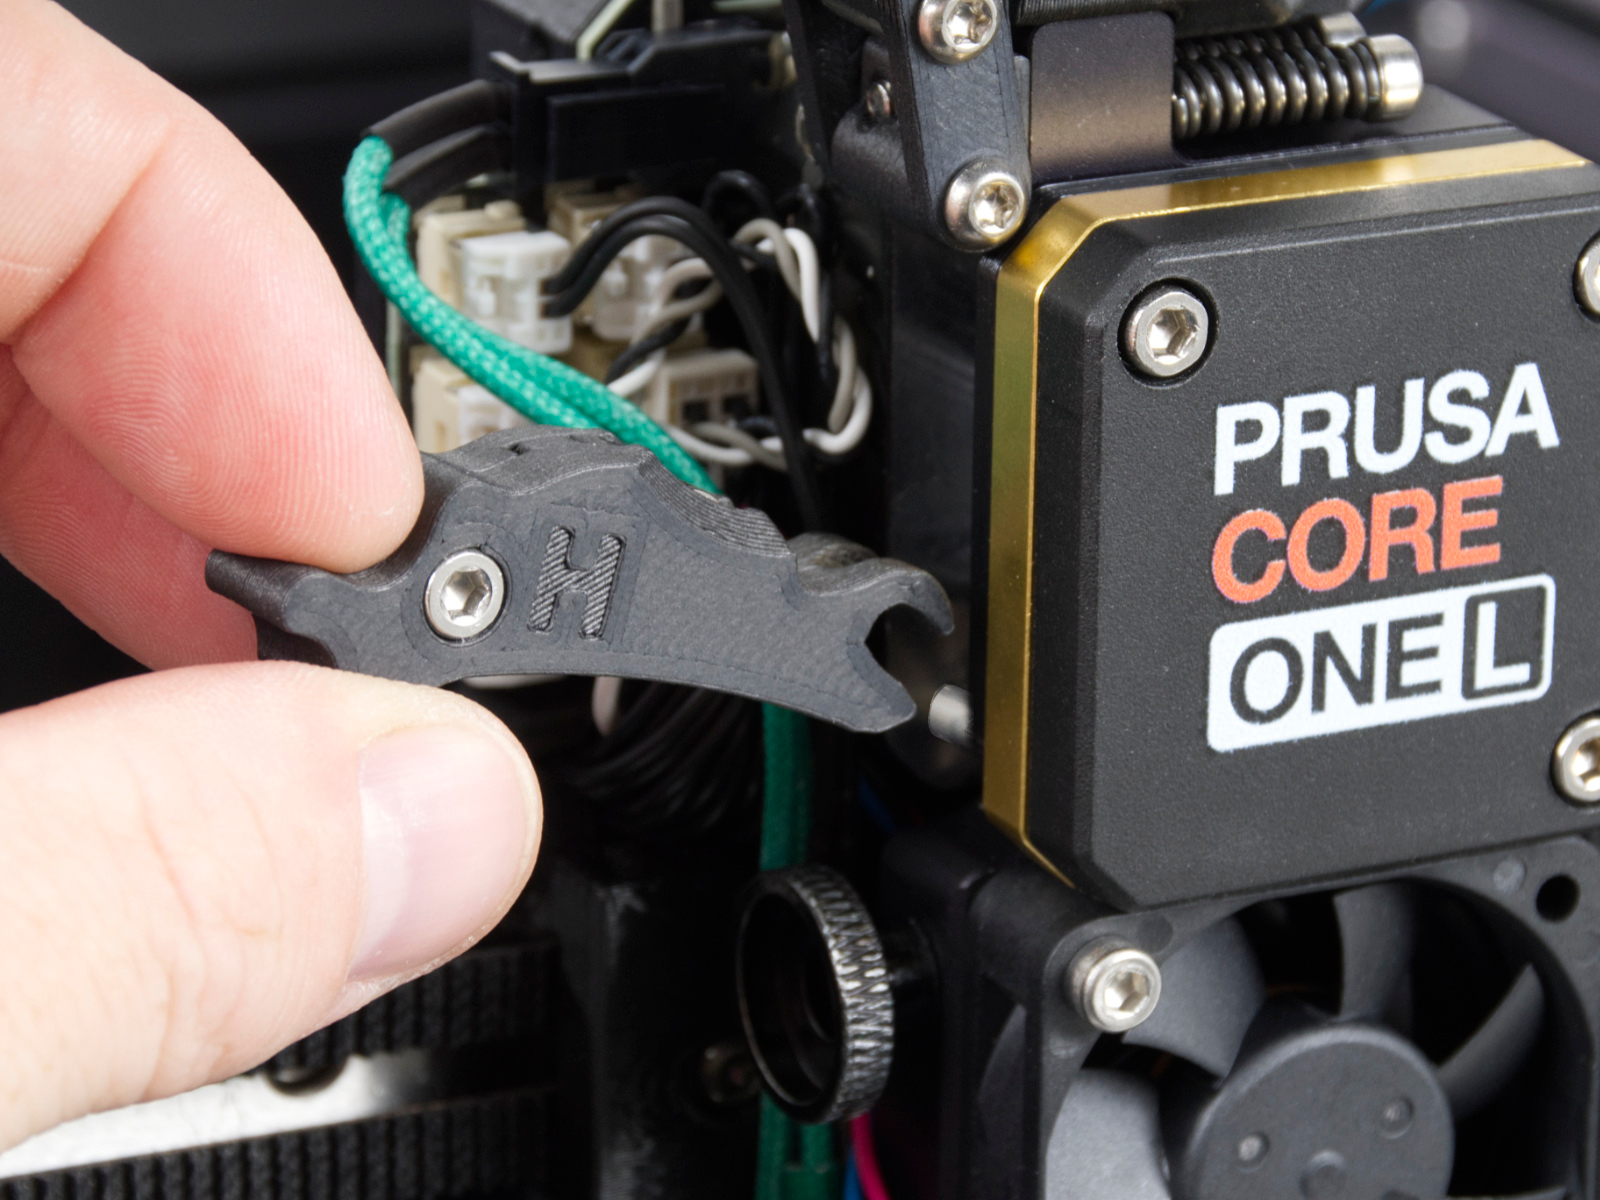
Dopo aver installato l'hotend HT seguendo la guida al montaggio, potrai passare da un tenditore all'altro senza smontare l'estrusore. Per farlo, basta aprire il tenditore e staccarlo dal distanziale tubolare.
Tieni presente che la testa della vite deve essere rivolta verso la parte anteriore del Nextruder.
Questo articolo è stato utile?
Questa azione è disponibile solo per gli utenti registrati. Per favore accedi.


 È compatibile con le seguenti stampanti: