Prusa
  • SHOP
    • Neueste Produkte
    NACH KATEGORIE
    • 3D-Druckerneu
    • 3D-Drucker-Upgradesneu
    • Materialien
    • Zubehör
    • Ersatzteile
    • Kurse
    • Fanartikel
    • Fordern Sie ein Angebot an
    SCHNELLE LINKS
    • Versand & Lieferung
    • Rücksendungen & Erstattungen
    • Zahlung & Finanzierung
    • Garantie
    • Mehrwertsteuer & Zollgebühren
    • FAQ

    0 Artikel im WarenkorbArtikel im Warenkorb

    Ihr Warenkorb ist leer

    Zum Warenkorb3D-Drucker kaufen

    Mein Profil

    Anmelden für Bestellungen und gespeicherte Artikel

    Mein Profil

    Angemeldet als

    • Bestellungen
    • Abmelden
  • 3D-DRUCK
    • 3D-Druck entdecken
    FÜR EINSTEIGER
    • 3D-Druck 1x1
    • Wie FDM-Druck funktioniert
    • Ihren ersten Drucker kaufen
    • 3D-Modellkatalog
    NACH ANWENDUNG
    • Schnelles Prototyping
    • Fertigung
    • Ingenieurwesen
    • Forschung
    • Kunst & Design
    TIEFER GEHEN
    • Material-Leitfaden
    • Kurse
    • Webinare
    • Fallstudien
    • Kundenspezifischer 3D-Druck
  • 3D-Drucker
    • Alle 3D-Drucker
    für
    • Zuhause oder GarageBastler, Tüftler und Heimdrucker
    • GewerbeInhouse-Produktion für kleine Teams
    • UnternehmenFlotten, Sicherheit und Skalierung
    • Welcher Prusa ist der richtige für mich
    SHOP & DURCHSUCHEN
    • CORE One+neu
    • CORE One+ INDXneu
    • CORE One L+neu
    • CORE One L+ INDXneu
    • XL+neu
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    MEHR ÜBER DRUCKER
    • Teile & Upgradesneu
    • Kritische Infrastruktur
    • Fallstudien
    • Signature Oak
    • Bausätze
  • MATERIALIEN
    • Alle Materialien
    NACH VERWENDUNG
    • Alltag & Design
    • Funktionale Technik
    • Verbundwerkstoffe
    • Pro Spezialitäten
    • SLA-Harze
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    MEHR MATERIALIEN
    • Material-Leitfaden
    • Wir stellen Materialien im eigenen Haus her
    • Nachhaltigkeit
    • Im Shop bestellen
  • SOFTWARE
    • Alle Software
    DRUCK VORBEREITEN
    • PrusaSlicer 3.0neu
    DRUCKEN & ÜBERWACHEN
    • Prusa Connect
    • EasyPrint
    • iOS & Android App
    • Prusa Farm
    ERSTE SCHRITTE
    • Herunterladen & installieren
    • Wissensdatenbank
    MEHR SOFTWARE
    • 3D-Modellkatalog
  • SUPPORT
    • Supportmöglichkeiten
    ANTWORTEN FINDEN
    • Wissensdatenbank
    • Fehlerbehebung
    • Kurse
    • Webinare
    HILFE ERHALTEN
    • Kontaktieren Sie uns
    • Live-Chat
    • Versand & Lieferung
    • Garantie
    • Rücksendungen & Erstattungen
    • Service & Ersatzteile
    • Service & Reparatur
    COMMUNITY
    • Forum
    • Reddit
    • Printables
  • TRUST CENTER
    • Trust Center Übersicht
    NACH THEMA
    • DSGVO
    • Zertifikate
    • Sicherheit
    • Compliance
    VERPFLICHTUNGEN
    • Nachhaltigkeitsbericht
    SPRECHEN SIE MIT UNS
    • Sicherheitsteam kontaktieren
  • UNTERNEHMEN
    • Über Prusa
    LERNEN SIE UNS KENNEN
    • Unsere Story
    • Wie wir Drucker herstellen
    • Open Source
    • Marken- & Medienkit
    NEWS
    • Blog
    • Newsroom
    • Veranstaltungen
    VERTRAUEN & PARTNER
    • Nachhaltigkeit
    • Wiederverkäufer & Distributoren
    • Affiliate-Programm
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Angemeldet als

    • Bestellungen
    • Adresse
    • Bei Verfügbarkeit benachrichtigen
    • Meine Kurse
    • Abonnement
    • Konto bearbeiten
    • Abmelden

Anmelden für Bestellungen und gespeicherte Artikel

Angemeldet als
  • Bestellungen
  • Adresse
  • Bei Verfügbarkeit benachrichtigen
  • Meine Kurse
  • Abonnement
  • Konto bearbeiten
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Shop

0 Artikel im WarenkorbArtikel im Warenkorb

Ihr Warenkorb ist leer

Zum Warenkorb3D-Drucker kaufen

Mein Profil

Anmelden für Bestellungen und gespeicherte Artikel

Mein Profil

Angemeldet als

  • Bestellungen
  • Abmelden
SHOP
  • Neueste Produkte
NACH KATEGORIE
  • 3D-Druckerneu
  • 3D-Drucker-Upgradesneu
  • Materialien
  • Zubehör
  • Ersatzteile
  • Kurse
  • Fanartikel
  • Fordern Sie ein Angebot an
SCHNELLE LINKS
  • Versand & Lieferung
  • Rücksendungen & Erstattungen
  • Zahlung & Finanzierung
  • Garantie
  • Mehrwertsteuer & Zollgebühren
  • FAQ

Empfohlene Produkte

    Beliebte Kategorien

      Beliebte Suchanfragen

        Artikel

          Blog

            Produkte

              Kategorien

                Suchvorschläge

                  Suche läuft…
                  Keine Ergebnisse
                  Etwas ist schiefgelaufen.
                  ↑↓ Auswählen↵ ÖffnenEsc Suche schließen
                  1. Support
                  2. Original Prusa MK4S
                  3. Druckqualität-Fehlerbehebung
                  4. Fädenziehen und Nachsickern
                   

                  Inhalt

                  • Fäden aus dem auf der Düse verbliebenen Material
                  • PrusaSlicer settings
                  • Filament
                  • Hotend
                  • Genug Einstellungen, gebt mir meine Heißluftpistole!

                  Blog

                  • Drucken Sie farbenfrohe und leuchtende Halloween-Dekorationen mit unserem gruseligen Angebot
                  • Factorio ist nun bei Printables
                  • Prusament PLA Lightweight: 65 % leichter als herkömmliches PLA. Die perfekte Wahl für den Flugzeugbau, Cosplay und vieles mehr.

                  Newsletter

                  Melden Sie sich an und erhalten Sie unseren monatlichen Schwung an nützlichen Informationen über neue Firmware, neue PrusaSlicer-Versionen und allgemeine Tipps für 3D-Druckprojekte.

                  Durch Anklicken erklären Sie sich damit einverstanden, unseren Newsletter zu erhalten.

                  Diese Website ist durch reCAPTCHA Enterprise geschützt und es gelten die Google Datenschutzbestimmungen und Dienstleistungsbedingungen.

                  Factorio Transport Belts
                  E-Shop
                  • 3D Drucker
                  • Drucker Upgrades
                  • Filamente
                  • Zubehör
                  • Prusa Fanartikel

                  © Prusa Research a.s.

                  Printables
                  • 3D-Modelle
                  • Store
                  • Clubs
                  • 3D-Design-Wettbewerbe
                  • Brands
                  Community
                  • Weltkarte
                  • Forum
                  • Nutzergruppen
                  • Veranstaltungen
                  Hilfe
                  • Prusa Hilfe
                  • Prusa Academy
                  • 3D-Druck Rechner
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Treiber und Software
                  Unternehmen
                  • Über uns
                  • Blog
                  • Offizielle Prusa-Vertriebspartner
                  • Kontakt
                  • Zertifiziert nach den Normen ISO 9001, ISO 14001 und ISO 45001
                  • Allgemeine Geschäftsbedingungen
                  • Allgemeine Geschäfts- und Nutzungsbedingungen für die PRUSA-Websites
                  • Datenschutzerklärung
                  • Informationen über Cookies
                  • Richtlinie für Kundenbeschwerden
                  • Webseiten Status Seite
                  • Cookie Einstellungen

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® UND PRUSAMENT® sind eingetragene Marken von Prusa Development a.s., die von Prusa Research a.s. unter Lizenz von Prusa Development a.s. verwendet werden.

                  Fädenziehen und Nachsickern

                  Relevant für

                  CORE One family
                  MK4 family
                  MMU family
                  PRO family
                  MK3 family
                  +
                  9 Kommentare
                  Artikel ist auch in folgenden Sprachen verfügbar
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

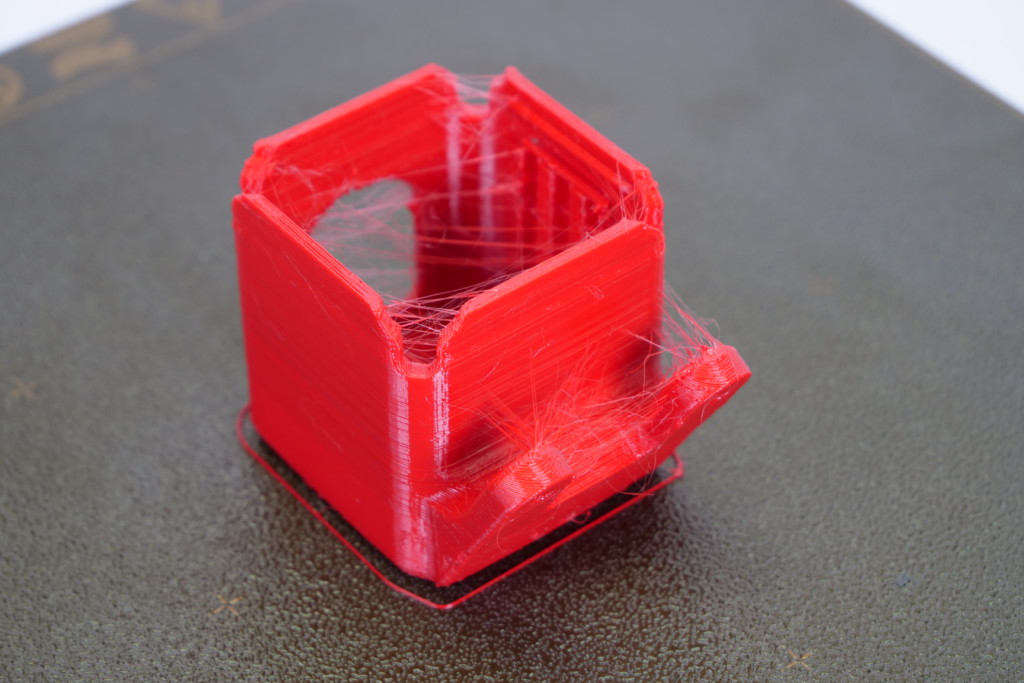
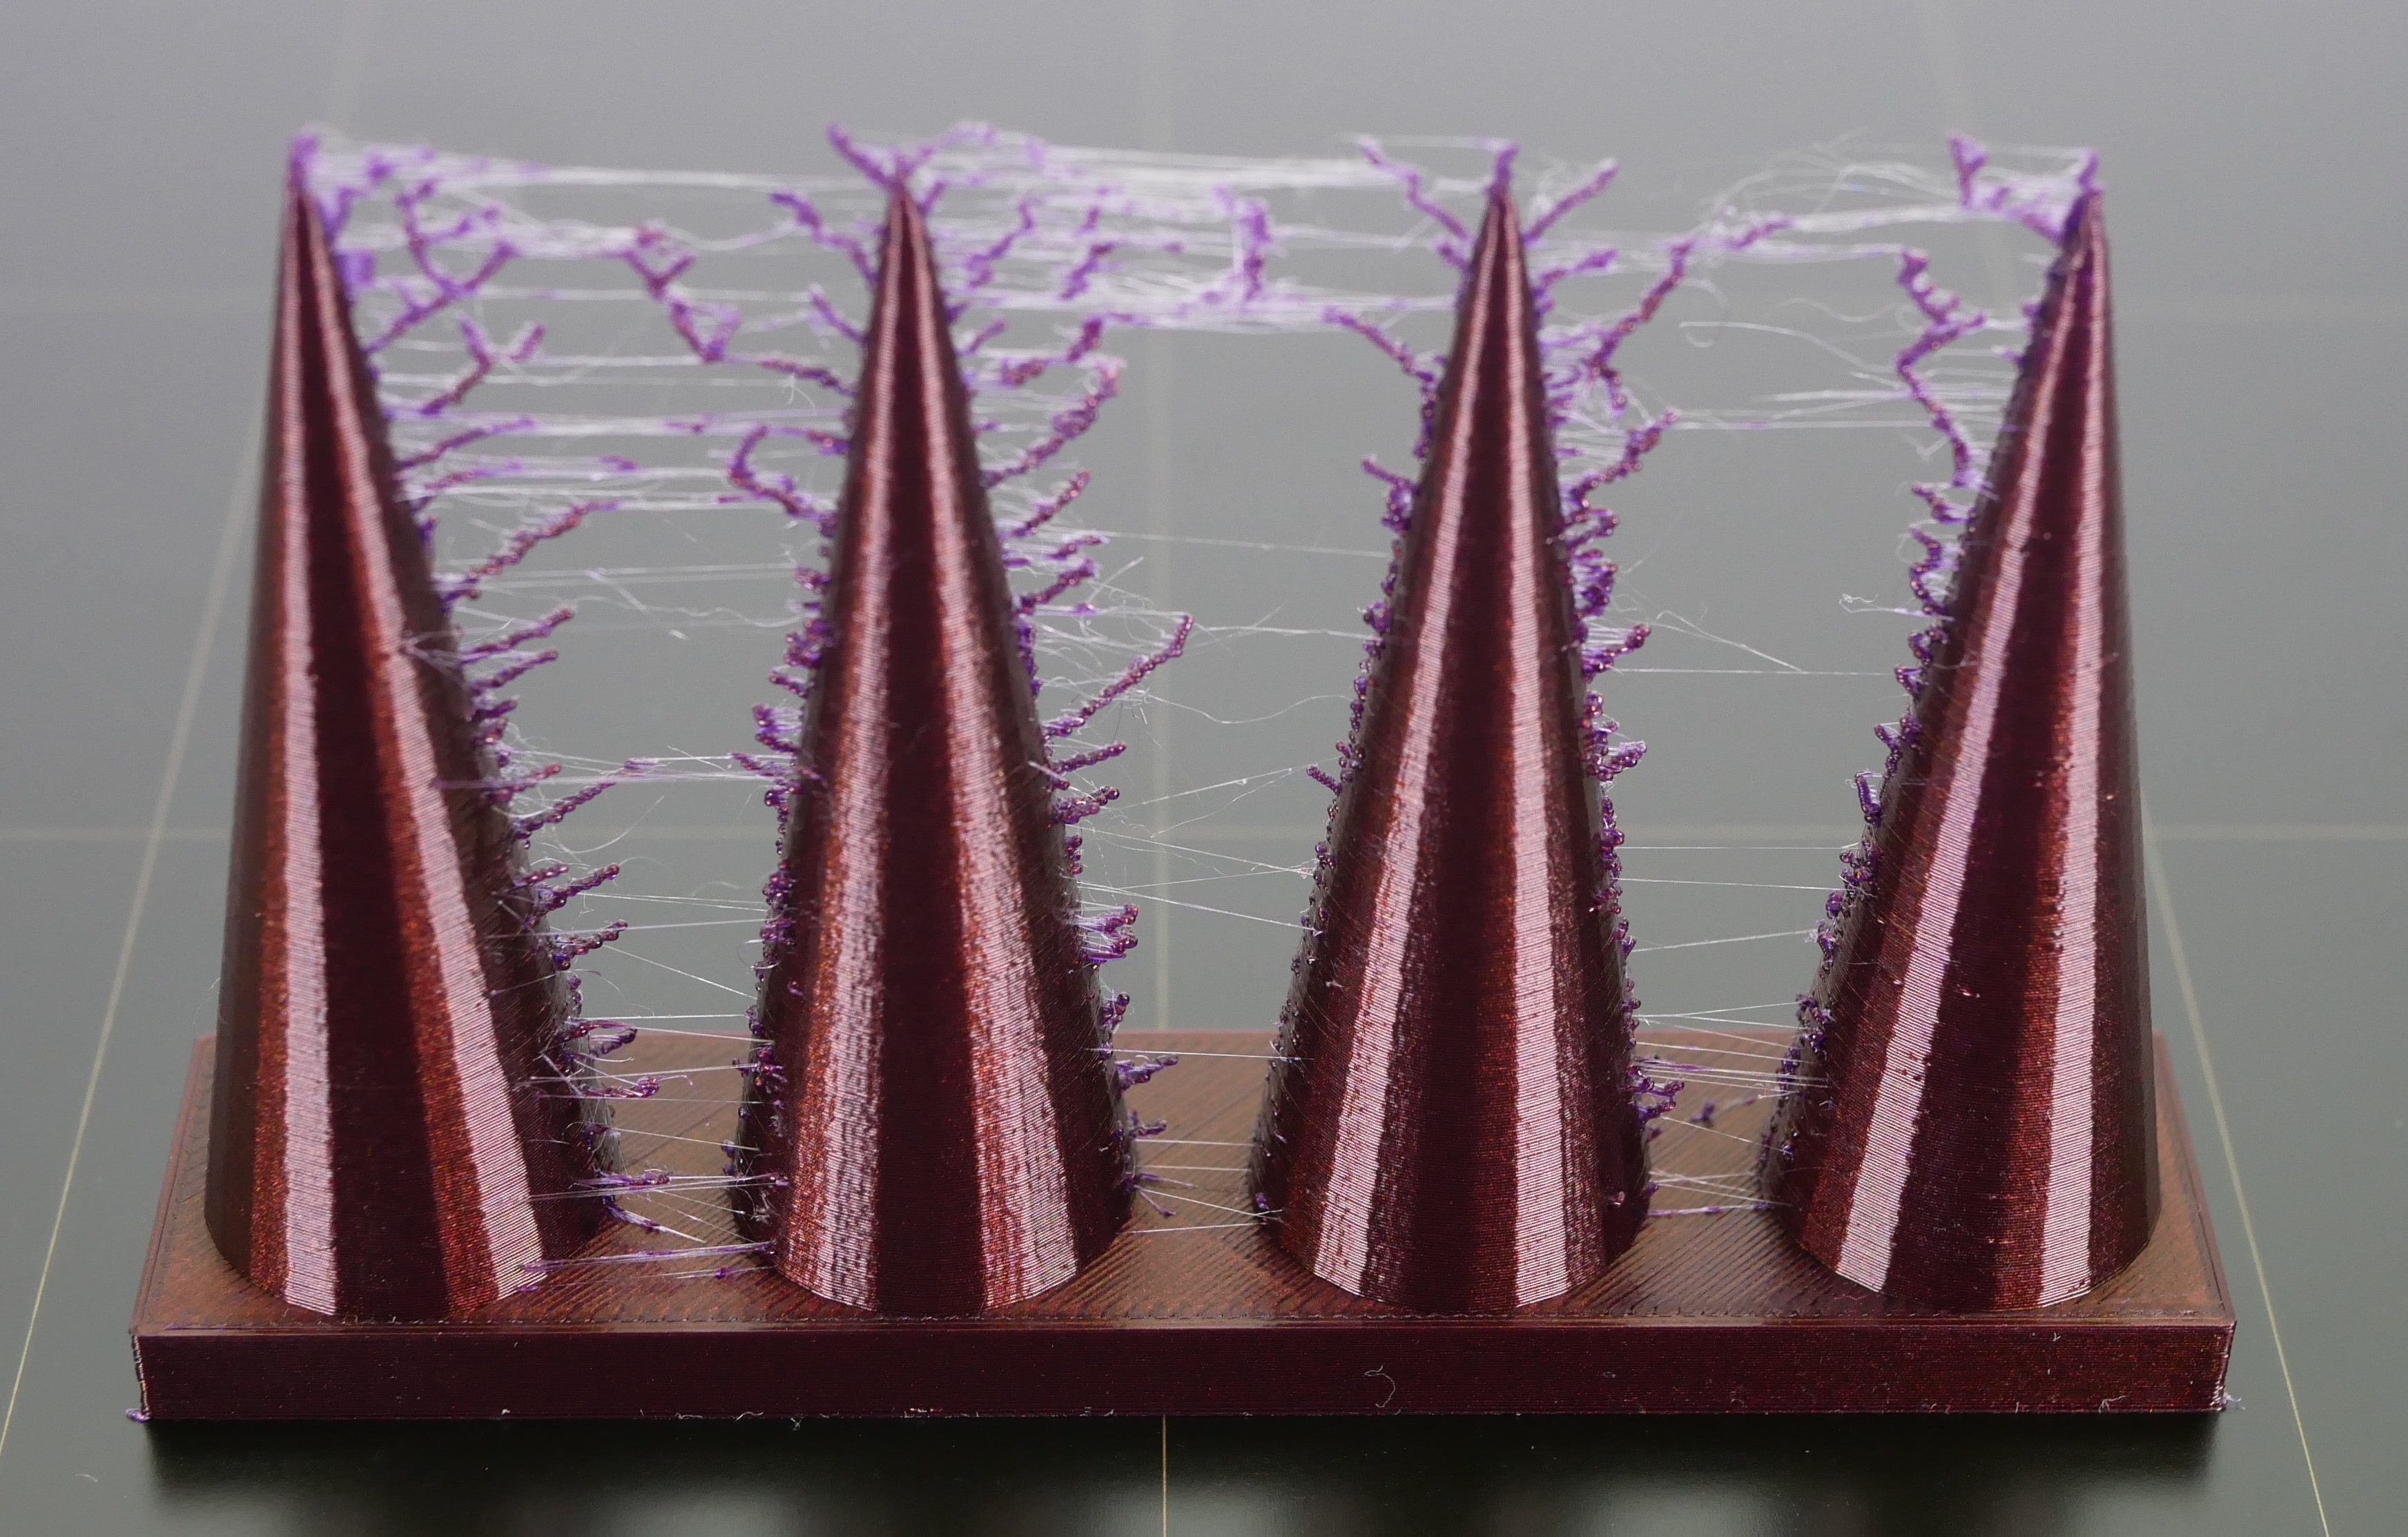
                  Fädenziehen (Stringing) oder Nachsickern, auch als "haarige Drucke" bekannt, kann auftreten, wenn kleine Fäden auf einem gedruckten Modell zurückbleiben. Dies geschieht normalerweise, wenn das Filament aus der Düse weiterfließt, während der Extruder sich zu einem anderen Objekt bewegt. Sie können dies als eine marginale Filamentlinie zwischen den Objekten sehen.

                  Dieses Problem wird durch sehr hohe Drucktemperaturen und/oder die Verwendung falscher Rückzugeinstellungen verursacht. Dies lässt sich jedoch durch eine Reihe von Einstellungen im PrusaSlicer und eine Überprüfung der Hardware lösen.
                  Fäden aus dem auf der Düse verbliebenen Material

                  Wenn Sie über längere Zeit von einem einzigen Filamenttyp, wie z.B. PET-G, drucken, kann das Filament eine dünne Schicht in der Düse erzeugen. Dies kann zu einem Fadenziehen führen, da die Fäden des Filaments an der Oberfläche des Drucks haften bleiben. Reinigen Sie daher die Düse vor dem Drucken gründlich und stellen Sie sicher, dass jeglicher Schmutz oder Reste früherer Filamente von der Düse entfernt werden.
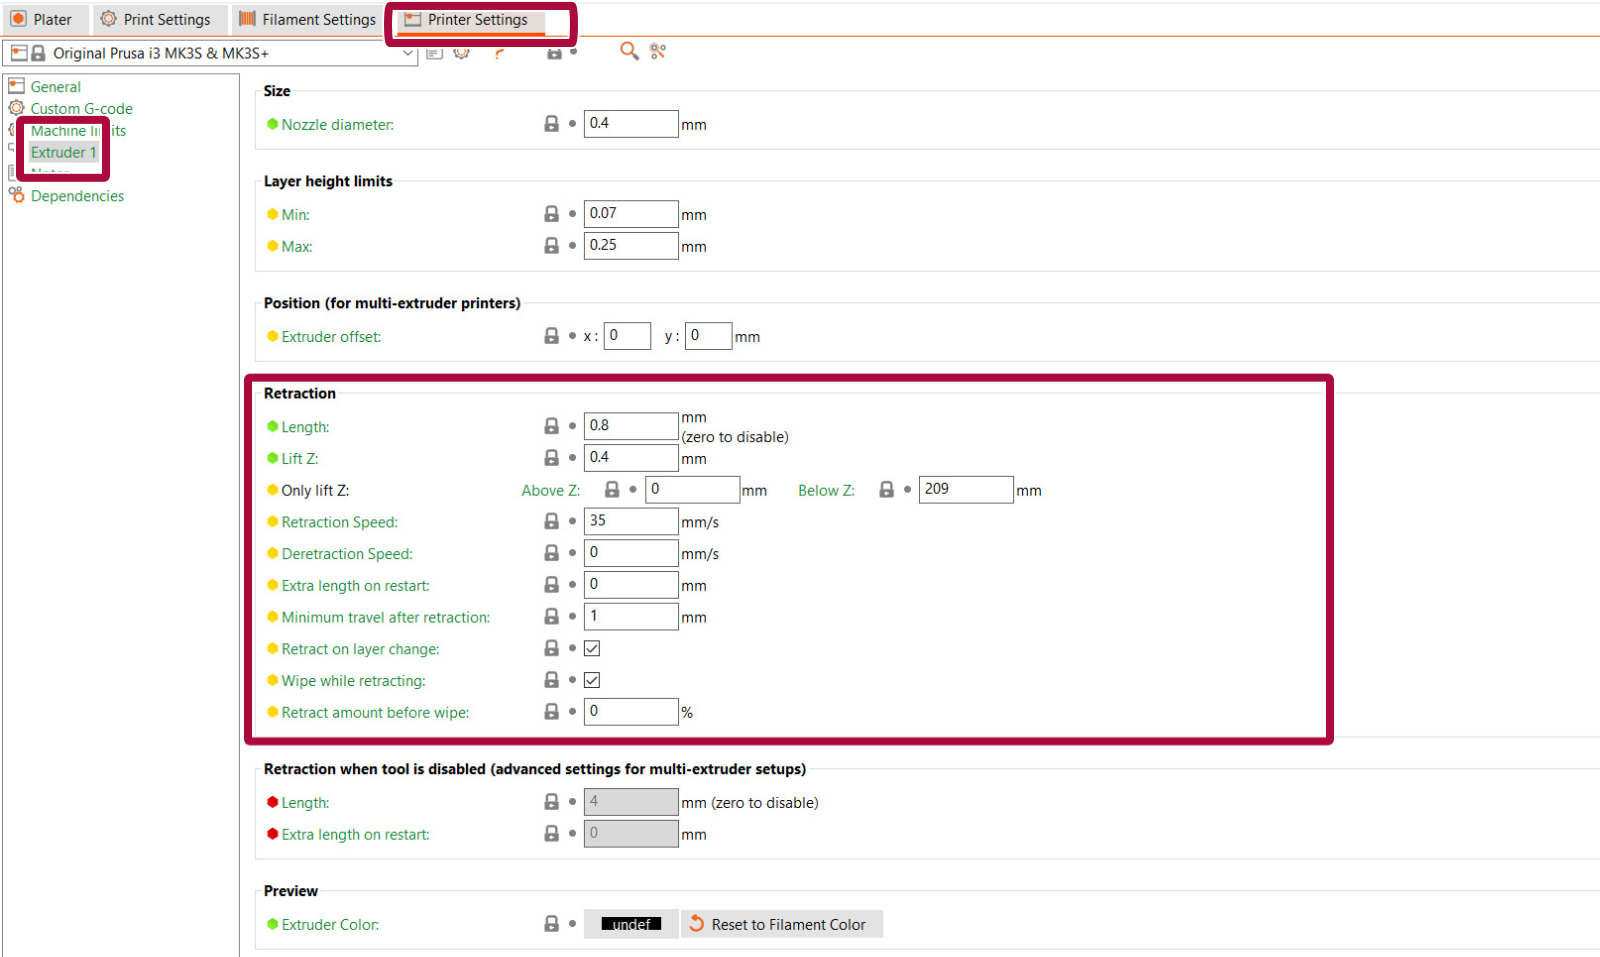
                  Wir empfehlen dringend, unsere offiziellen (werkseitigen) Voreinstellungen im PrusaSlicer zu verwenden. Wenn Sie jedoch mit Ihren eigenen Einstellungen drucken, stellen Sie sicher, dass Sie die Rückzugseinstellungen korrekt konfiguriert haben.

                  PrusaSlicer settings

                  Sie sollten damit beginnen, einen Parameter zu überprüfen, der als Einzug (Retraction) bekannt ist. Was bewirkt das Zurückziehen? Wenn der Extruder das Drucken eines Abschnitts/Objekts Ihres G-Codes beendet hat, wird das Filament zurück in die Düse gezogen. Sobald sich der Extruder zur nächsten Stelle bewegt, wird der Druckvorgang fortgesetzt - das Filament wird wieder herausgeschoben und es beginnt erneut, aus der Düse zu extrudieren. Die Einstellungen für den Einzug finden Sie in PrusaSlicer unter Druckereinstellungen -> Extruder 1.

                  Flexible Filamente benötigen in der Regel einen längeren Rückzug, da sich das Material dehnt, während es zur Düse zurückgezogen wird. Flexible Materialien sind ein Sonderfall und können eine Menge Feinabstimmung erfordern.

                  Die Einzug-Einstellungen sind:

                  • Llänge: Der Betrag, um den das Filament zurückgezogen wird, wenn ein Einzug ausgelöst wird. Bei der MK2.5/S und MK3/S/+ sollte die Einzugslänge maximal 2 mm betragen.
                  Durch den Bowden-Extruder ist die Einzugslänge der Original Prusa MINI/MINI+ Voreinstellungen viel länger (Standard 3,2 mm).
                  • Z Hebung: hebt den Extruder während der Bewegung an. Eine niedrigere Einstellung verbessert das Stringing. Beachten Sie, dass die Deaktivierung dieser Funktion dazu führen kann, dass die Düse das gedruckte Teil trifft.
                  • Einzugsgeschwindigkeit: Geschwindigkeit des Extrudermotors beim Einzug. Ein höherer Wert verbessert die Fadenbildung, aber wenn er zu hoch ist, können Schritte im Motor übersprungen werden.
                  • Minimalbewegung nach dem Einziehen: Betrag der Bewegung, die einen Einzug auslösen wird (mm). Der voreingestellte Wert in PrusaSlicer ist 1 mm, was ein geringer Wert ist. Ein höherer Wert verringert die Druckzeiten, erhöht aber auch das Sickern und die Fadenbildung.
                  • Bei Schichtwechsel einziehen: Aktiviert das Einziehen, wenn die Schicht zur nächsten wechselt. Es wird empfohlen, diese Option eingeschaltet zu lassen.
                  • Während Einzug reinigen: Bewegt die Düse (Wischen), während der Einzug durchgeführt wird. Es wird empfohlen, diese Option eingeschaltet zu lassen.
                  • Einzugslänge vor einer Reinigung: Diese Option führt einen schnellen Einzug durch, bevor die Wischbewegung ausgeführt wird. Eher geeignet für den Original Prusa MINI/MINI+.

                  Andere Einstellungen, die den Einzug beeinflussen:

                  • Nur bei Umfangsüberquerungen einziehen: (Druckeinstellungen -> Infill -> Erweitert): Deaktiviert den Einzug, wenn der Fahrweg nicht über die Grenzen der oberen Schicht hinausgeht. Ein eventuelles Sickern findet innerhalb der Wände statt und sollte unsichtbar sein.
                  • Kreuzung von Perimetern vermeiden: (Druckeinstellungen -> Schichten und Umfänge -> Qualität): Optimiert die Verfahrbewegungen, um die Kreuzung von Perimetern zu minimieren. Dadurch wird die Anzahl der Verfahrbewegungen verringert, insbesondere beim MINI/MINI+.
                  • Sequentielles Drucken: (Druckeinstellungen -> Ausgabeoptionen -> Sequentielles Drucken): Wenn jedes Objekt einzeln gedruckt wird, ist die Wahrscheinlichkeit geringer, dass es zu Fadenbildung zwischen den Teilen kommt. Wenn Sie diese Funktion verwenden, warnt Sie PrusaSlicer vor der Möglichkeit, dass der Extruder mit einem bereits gedruckten Teil kollidiert, aber Sie sollten den Druck genau verfolgen.
                  • Düsentemperatur: (Filament-Einstellungen -> Filament -> Düse): Wenn Sie die Temperatur senken, verringert sich das Auftreten von Fäden. Versuchen Sie, die Düsentemperatur um 5 - 10°C zu senken und prüfen Sie, ob weniger Fäden entstehen.

                  Filament

                  Versuchen Sie, eine andere Spule zu verwenden als die, die das Fadenziehen verursacht. Das Filament könnte sich mit Feuchtigkeit vollgesogen haben, was zu einer starken Fadenbildung führt.

                  Hotend

                  Das Fadenziehen in der Düse kann durch ein Problem mit der Wärmeableitung in der Düse verursacht werden. Versuchen Sie, Wärmeleitpaste auf die Gewindegänge zwischen dem Heatbreak und dem Kühlkörper aufzutragen.

                  Wenn Sie kürzlich eine Komponente im Hotend ausgetauscht haben, ist es auch möglich, dass einige Einzelteile nicht an ihrem Platz sind. Gehen Sie den Zusammenbau des Hotends durch und überprüfen Sie, ob die Teile von der Anleitung abweichen.

                  Genug Einstellungen, gebt mir meine Heißluftpistole!

                  Wenn Sie keine Lust haben, an den Einstellungen zu feilen, gibt es eine Alternative. Sie können die Fäden mit einer Heißluftpistole (oder oft auch mit einem Feuerzeug - aber seien Sie sehr vorsichtig) loswerden. Stellen Sie Ihre Heißluftpistole auf etwa 200 °C ein und zielen Sie ein oder zwei Sekunden lang auf die Saiten. Dadurch schmelzen die Fäden, und das gedruckte Objekt sollte unbeschädigt bleiben. Lassen Sie die Wärmequelle nicht länger als ein oder zwei Sekunden auf dem gedruckten Modell, da sich das Teil sonst verformen kann.

                  War dieser Artikel hilfreich?
                  Diese Aktion ist nur für registrierte Benutzer verfügbar. Bitte anmelden.

                  Themen

                  • Fehlerbehebung
                    • Druckqualität-Fehlerbehebung
                      • Ghosting
                      • Schlechtes Bridging (Überbrücken)
                      • Schlecht aussehende Oberfläche über den Stützen
                      • Erste Schicht Fragen
                      • Fädenziehen und Nachsickern
                      • Schicht-Trennung und Aufspaltung FDM
                      • Versagene Stützen
                      • Probleme mit dem Infill
                      • Minderextrusion
                      • Warping
                      • Schichtverschiebungen
                      • Wasserdichte Drucke
                      • Die Benchy-Rumpflinie
                    • Diagnose
                    • QR Fehlercodes
                    • Drucker-Fehlerbehebung
                    • Druck von Fehlermeldungen

                  5 Kommentare

                  Einloggen  um einen Kommentar zu schreiben
                  Stoffel
                  •
                  Hallo
                  konnte DJ3MG geholfen werden?
                  Ich habe das gleiche Problem mit meinem MK3S+, ich hatte Ihn aber damals neu gekauft.
                  Das Stringing hat auf einmal angefangen (Filament neu oder alt ist dabei egal). Den Slicer betreibe ich in der Standard Einstellung. Die Düse habe ich gewechselt, was kann ich sonst noch machen? Grüße Christoph
                  Reply
                  Giuliano - Official Prusa CS
                  •
                  Hallo. Wie in diesem Artikel vorgeschlagen, hilft es, die Düsentemperatur zu senken und die Rückzugseinstellungen anzupassen. Wenn Sie das Fadenproblem auf diese Weise jedoch nicht lösen können, wenden Sie sich bitte per Live-Chat oder E-Mail an den Support.
                  Reply
                  Grosemaus
                  •
                  Hallo
                  Eigentlich eine gute Anleitung für die älteren MK Modelle und Slicer, wäre mal an der Zeit es auf die Aktuellen Drucker Modelle und Slicer zu Aktualisieren da die Beschreibungen nicht mehr so zu übernehmen sind.
                  Reply
                  DJ3MG
                  •
                  Hallo,
                  ich habe einen gebrauchten MK3S+ erstanden.Eigentlich gefällt mir der Drucker sehr gut, vor allen Dingen, weil auf Eurer Seite der komplette Zusammenbau und die Fehlerbehebungbeschrieben sind.
                  Allerdings verzweifel ich langsam, was das Stringing angeht:Egal welches Filament ich benutze, ich habe starkes Stringing.Was ich bisher ausprobiert habe:- PLA-Filament- nagelneues PLA-Filament- Filament aus dem Filamenttrockner- Hotend/Nozzle/Heatbreak/PTFE-Schlauch getauscht- Silikonsocke vom vorherigen Besitzer weggelassen- Temp-Tower gedruckt- Rückzug auf 2mm und Rückzuggeschwindigkeit auf 40mm/s erhöht- Einzugrolle vom Extruder gereinigt
                  Es wird nicht besser!
                  Wenn ich dieselben Filamente auf meinem Ender 3 S1 drucke, werden die Drucke tadellos
                  Was mache ich falsch?
                  Reply
                  Giuliano - Official Prusa CS
                  •
                  Hallo. Die Fehlerbehebung kann nicht gut genug in den Kommentaren der Knowledgebase erfolgen. Bitte kontaktieren Sie den Support per E-Mail oder Livechat.
                  Reply
                  tina
                  •
                  Hallo, ich habe echt Probleme mit Massivem Stringing, habe den extrudervgereinigt, die düse getauscht das heatbreak war tadellos sauber, neue Wärmeleitoaste drauf, ergebnis das gleiche wie vorher. Es wachsen quadi kleine äste aus dem druck, ich kann grundsätzlich keine litophanien mehr drucken und auch sonst ist das druckergebnis dadurch stark beeinträchtigt. Wo könnte ich noch nach Fehlern suchen? Ich drucke mit standardeinstellung was am Anfang 1a funktionierte, jetzt scheinbar nicht mehr. 
                  Reply
                  Giuliano - Official Prusa CS
                  •
                  Hallo. Wenn die Fadenbildung sehr stark ist und die Einstellung von Temperatur und Rückzug nicht geholfen hat, versuchen Sie, die Düse mit einer Nadel zu reinigen.
                  Sollte das nicht helfen, ist es besser, wenn Sie den Support per E-Mail oder Live-Chat kontaktieren.
                  Reply
                  malgates
                  •
                  Hi,
                   
                  ich habe mir einen gebrauchten MK3s gekauft, der schon viele Stunden gedruckt hatte. Leider bekomme ich das oozing nicht in den Griff. Kann es sein, dass ich das komplette Hotend austauschen muss?
                  Reply
                  AlfaVakuo
                  •
                  Das gesamte Hotend tauschen kommt mir ein wenig radikal vor! Und ist sicher die teuerste Möglichkeit, auszuschließen das es an der Hardware liegt. Zerlegen und reinigen wäre eigentlich der ers... äh.. zweite Schritt, die oben erwähnten Einstellungen variieren der Erste. Ahja, und eine neue Filamentrolle oder gar anderes Material verwenden solltest vorher auch noch ausprobieren.
                  Reply