Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukarek 3Dnowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i upgradenowość
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukarek 3Dnowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Original Prusa MK3.5
                  3. Rozwiązywanie problemów z jakością druku
                  4. Przesunięcie warstw
                   

                  Spis treści

                  • Prusa CORE One
                  • Drukarki z serii MK
                  • Sprawdź tryb pracy drukarki
                  • Original Prusa MINI/+
                  • Original Prusa XL
                  • Geometria modelu i ustawienia

                  Blog

                  • Granulat Prusament: partie surowca do druku 3D wielkoformatowego lub do małoskalowych badań i rozwoju polimerów
                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji
                  • Factorio jest na Printables

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Heavy Duty Keyboard Holder (No Supports)
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie
                  Prusa
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Przesunięcie warstw

                  Dotyczy

                  CORE One family
                  MK4 family
                  XL family
                  MMU family
                  PRO family
                  +
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

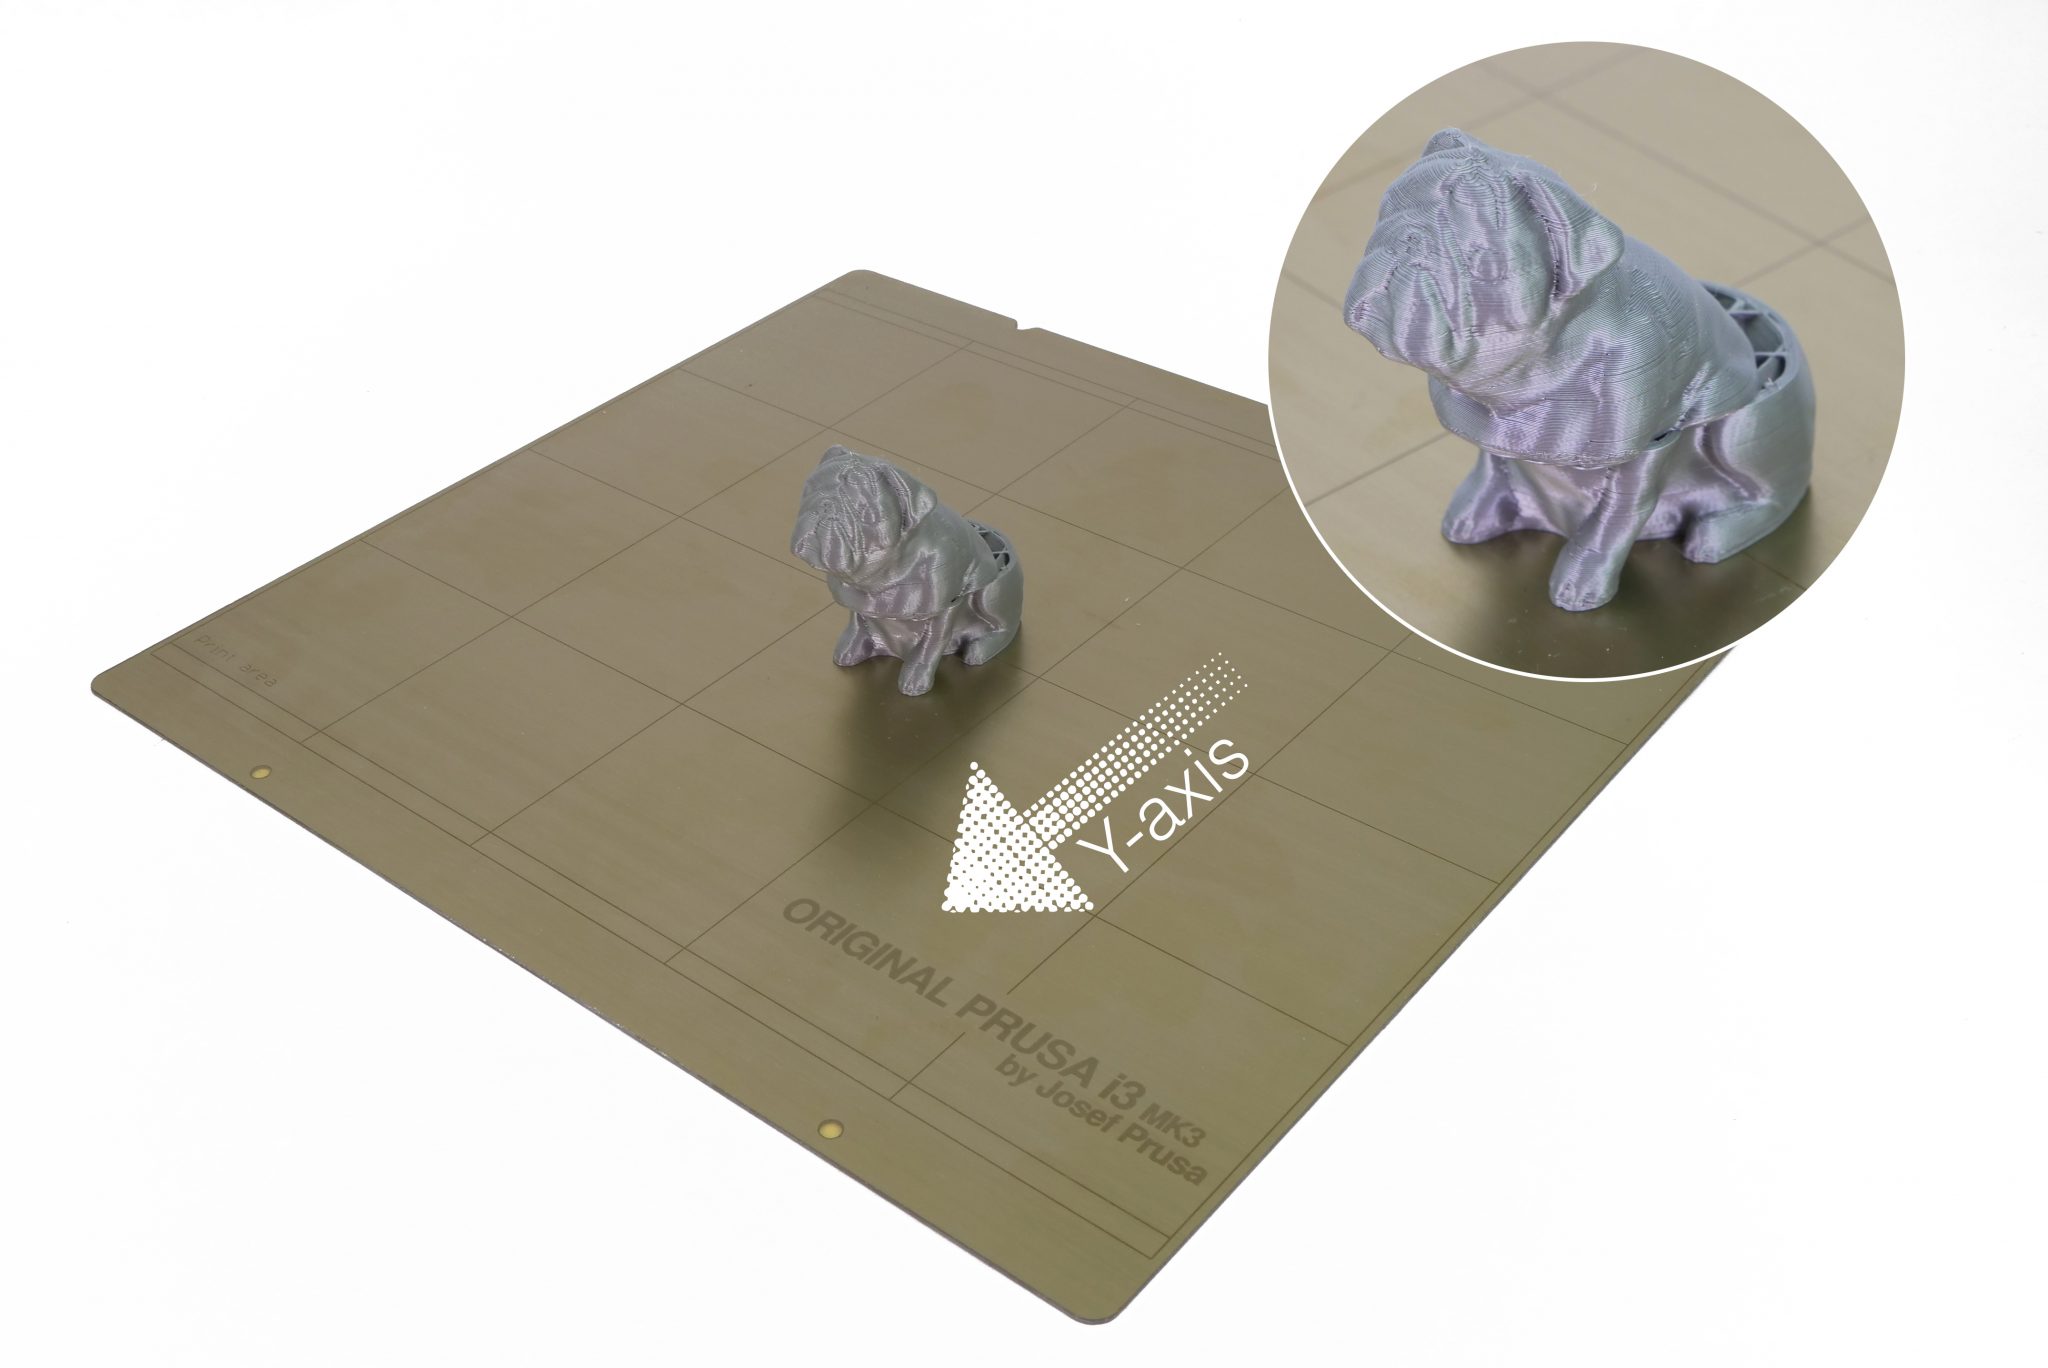
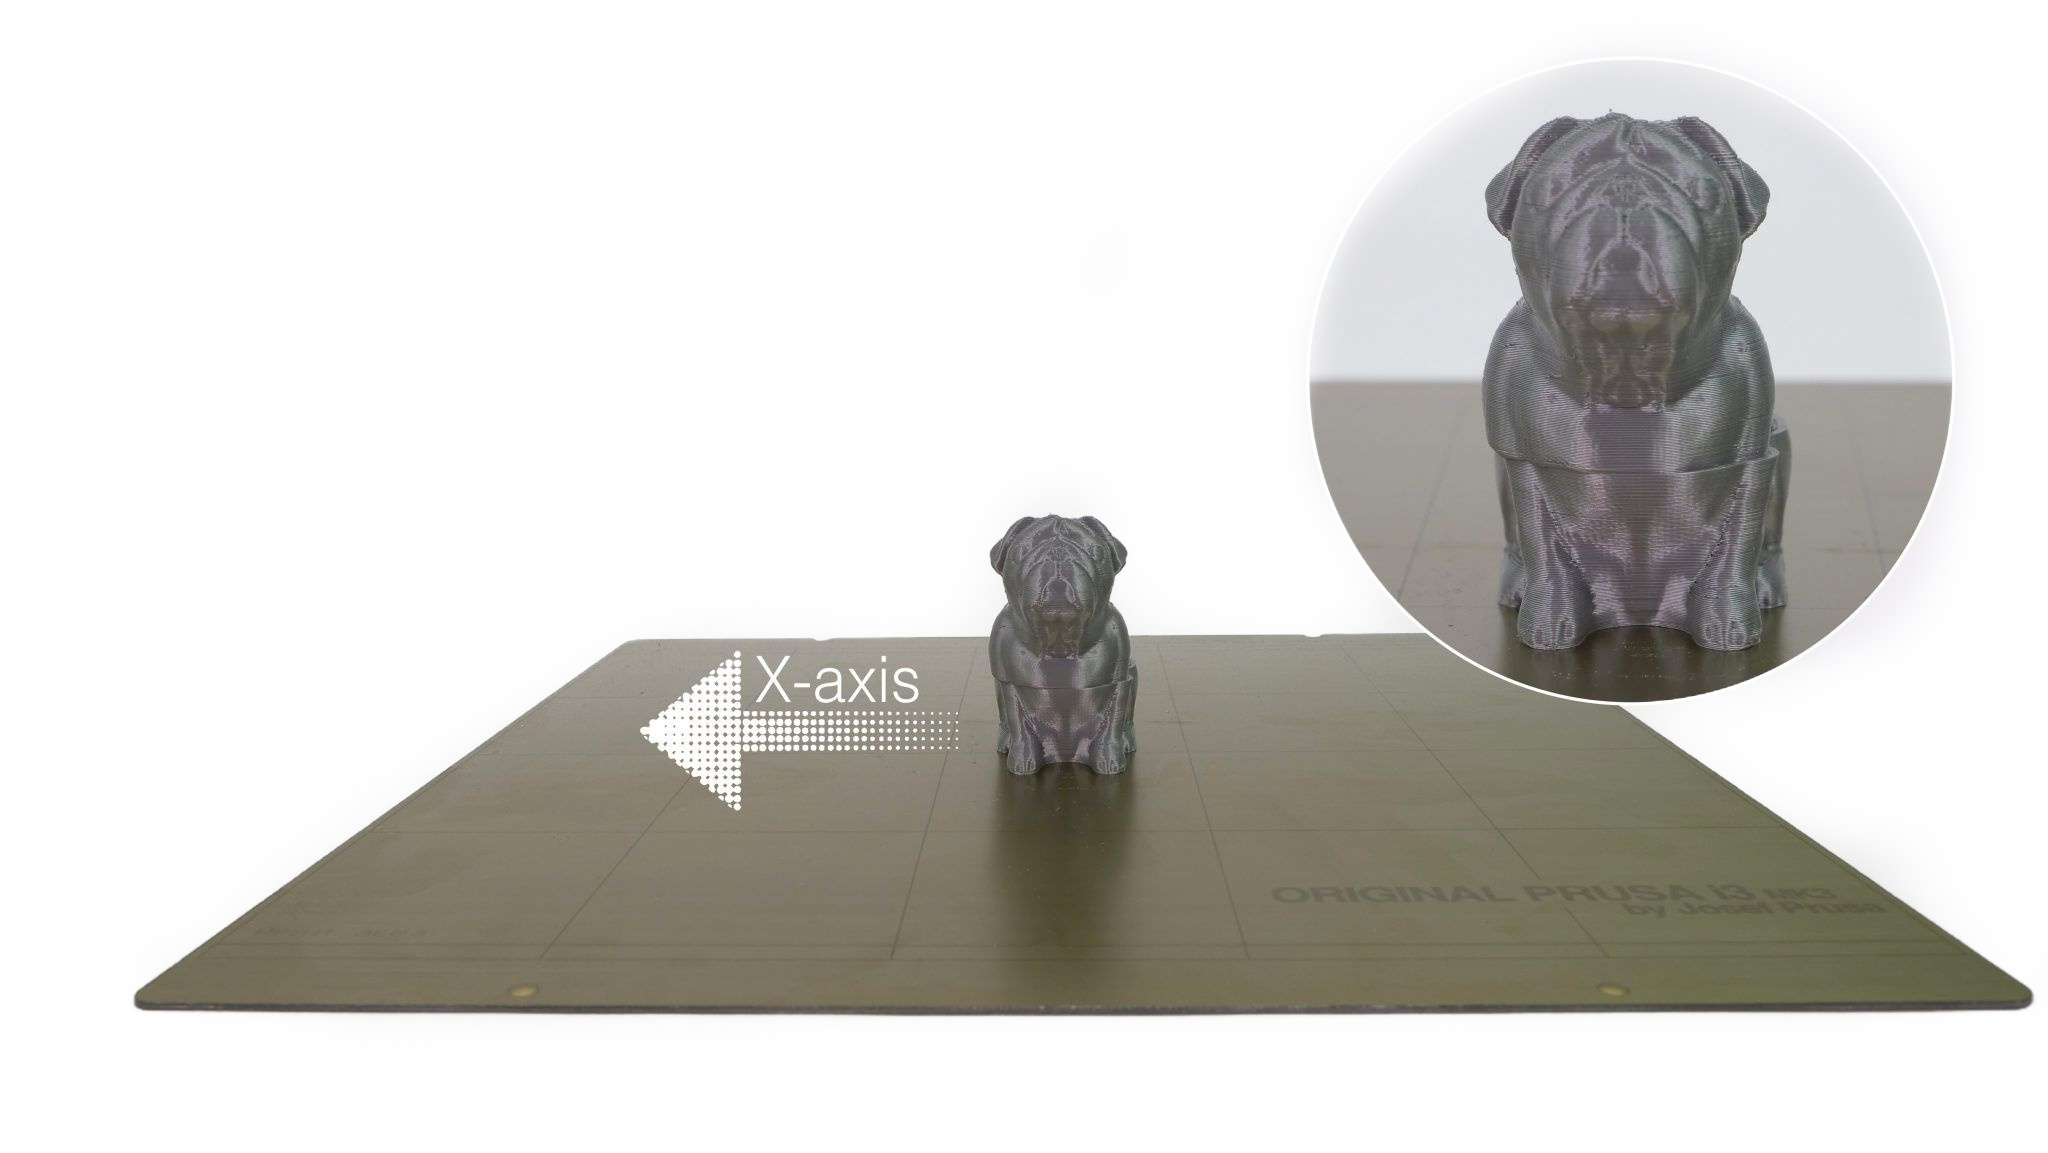
                  Przesunięcie warstw to problem, który powoduje zmianę pozycji warstw drukowanego modelu względem ich pożądanych pozycji. Jest to zazwyczaj związane z nieprawidłowościami w ruchu osi X i/lub Y, powodującymi niechciane przesunięcie głowicy ekstrudera w trakcie druku.

                  Aby odnaleźć przyczynę, niezbędne jest rozpoznanie, w której osi następuje przesunięcie warstw. Spójrz na 3 ilustracje poniżej, obrazujące różne rodzaje przesunięcia warstw. Odnalezienie przyczyny odbywa się tak samo dla każdej z osi.

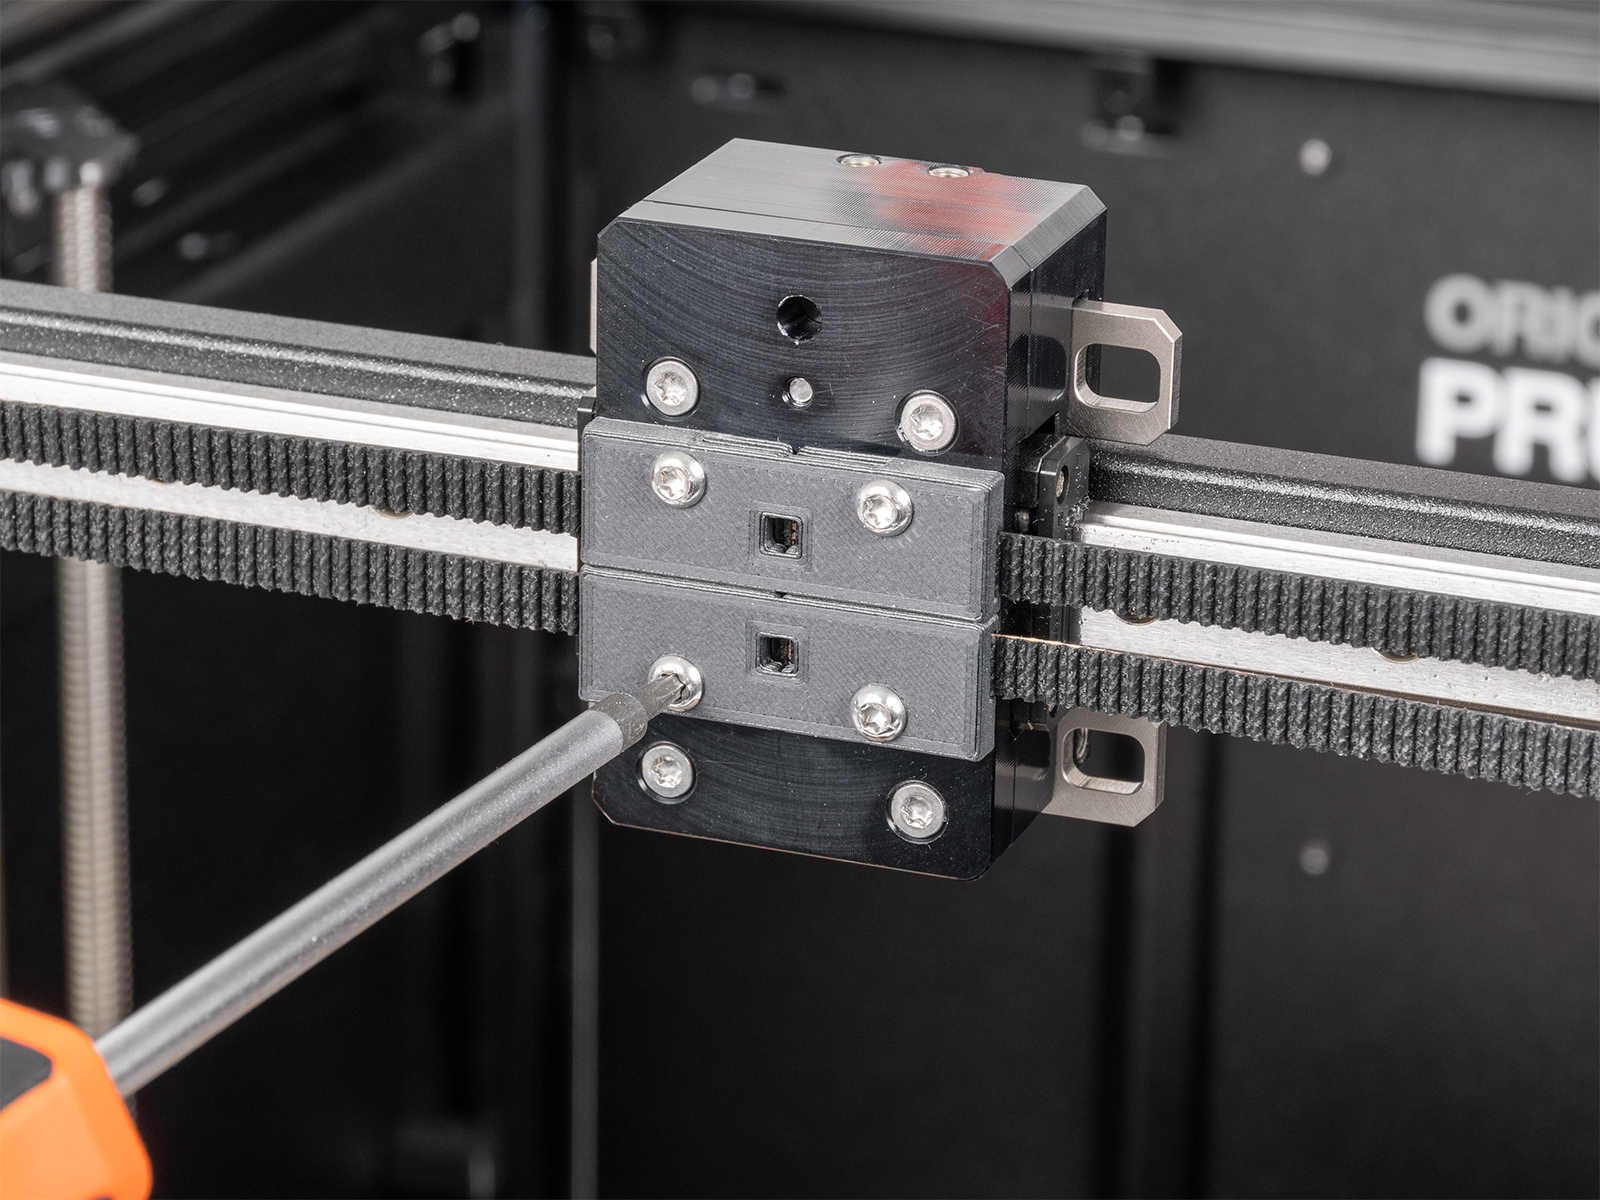
                  Przesunięcia warstw są często powodowane nieprawidłowym naciągnięciem pasków lub niewłaściwym dokręceniem śrub mocujących koła pasowe.
                  Prusa CORE One

                  Sprawdź tryb pracy drukarki

                  Drukarka powinna pracować w trybie normalnym, a nie Stealth. Tryb możesz zmienić w menu LCD → Ustawienia.

                  Tryb stealth jest idealny dla małych i prostych obiektów. W przypadku większych lub bardziej złożonych wydruków zalecany jest tryb normalny.

                  Sprawdź możliwość ruchu w osiach XY oraz naprężenie paska

                  Przetestuj ruchy zarówno w menu drukarki (menu LCD → Sterowanie → Ruch osi), jak i ręcznie przy zimnej i wyłączonej drukarce. Podczas ręcznego testowania ruchów należy przetestować oba ruchy wzdłuż osi X i Y, a także wzdłuż obu przekątnych.

                  Podczas gdy niespójność w ruchu osi X lub Y jest najprawdopodobniej związana z naprężeniem paska, niespójny ruch po przekątnej jest związany z silnikiem sterującym tą przekątną lub przymocowanym do niego kołem pasowym.

                  Aby sprawdzić i wyregulować naprężenie paska, postępuj zgodnie z wytycznymi zawartymi w dedykowanej instrukcji. Podczas regulacji naprężenia paska upewnij się, że zespół CoreXY nie zostanie przekrzywiony.

                  Sprawdź silniki i koła pasowe osi X/Y

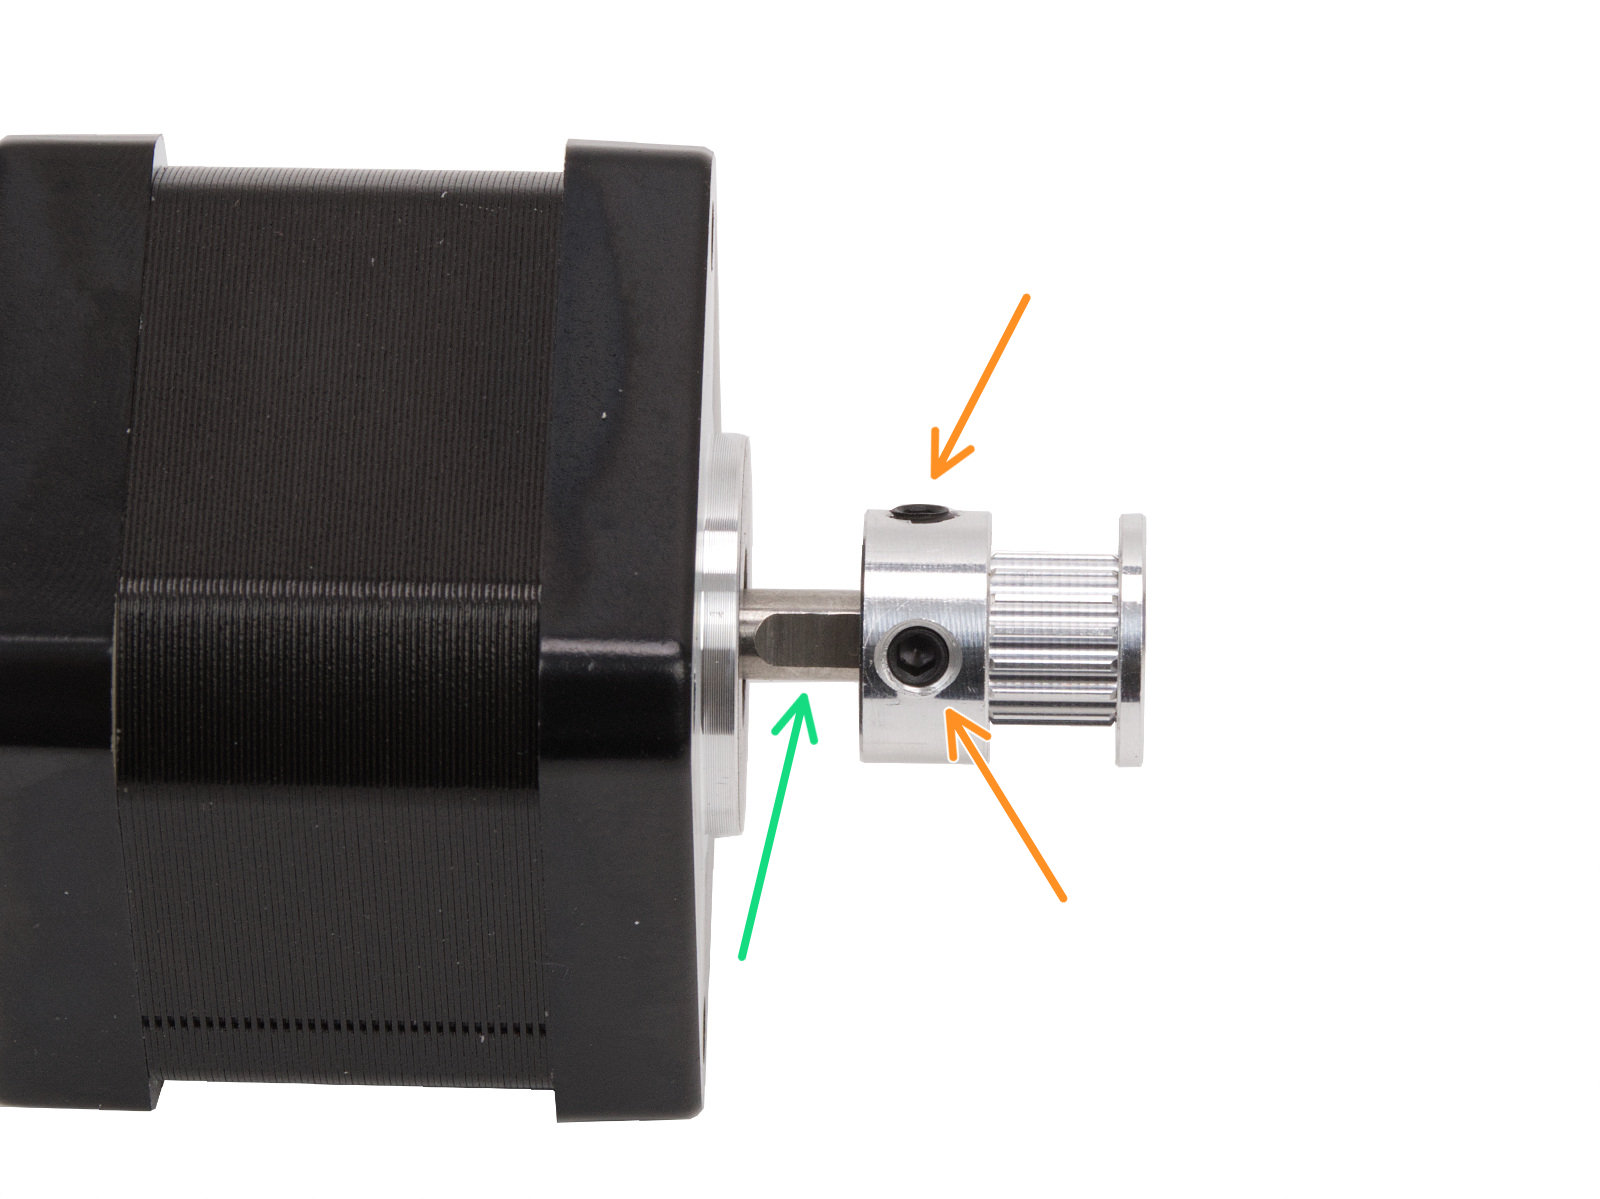
                  Jeśli jedno z kół pasowych silnika poluzuje się z czasem, spowoduje to nieprawidłowe wyrównanie i przyczyni się do niespójnego ruchu. Koła pasowe są mocowane w różnych kierunkach na każdym z dwóch silników XY. Każde koło pasowe silnika ma dwa wkręty dociskowe, z których jeden musi być skierowany na spłaszczenie wałka silnika.
                  Patrząc od przodu drukarki:
                  • Lewa strona
                    • Zęby paska znajdują się nad wkrętami dociskowymi.
                  • Prawa strona
                    • Zęby paska znajdują się pod wkrętami dociskowymi.

                  Drukarki z serii MK

                  Sprawdź tryb pracy drukarki

                  Ustaw drukarkę w trybie Normalnym, nie Stealth. Możesz zmienić tryb w menu LCD → Ustawienia → Tryb.

                  Tryb Stealth jest idealny do małych i prostych wydruków. Dla większych, bardziej skomplikowanych zalecamy tryb normalny. Pamiętaj, że w trybie Stealth wyłączone jest wykrywanie zderzeń.
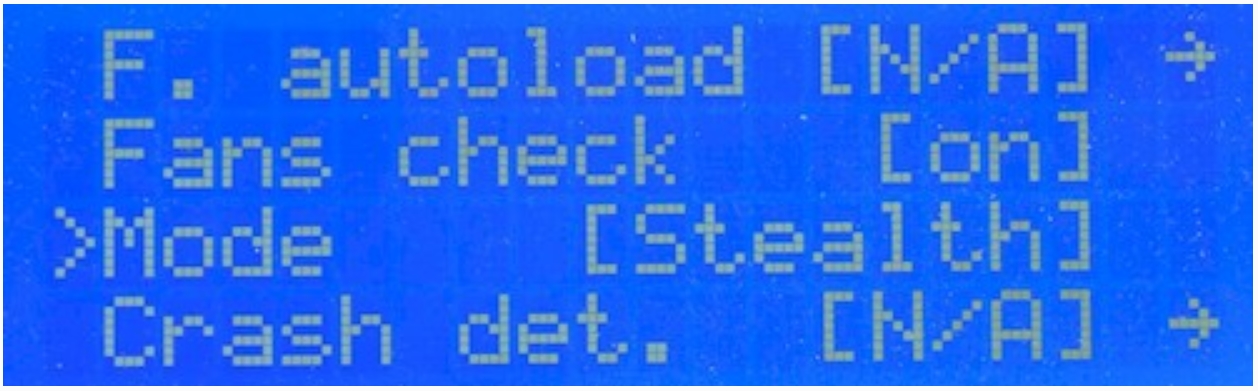
                  Original Prusa MK3/S/+Original Prusa MK4/S, MK3.9/S, MK3.5/S

                  Sprawdź, czy ekstruder i podgrzewany stół mogą się poruszać bez przeszkód

                  Upewnij się, nic nie blokuje ruchu ekstrudera i stołu. Mogą to być np. pozostałości filamentu zawinięte wokół kółka zębatego paska osi Y.
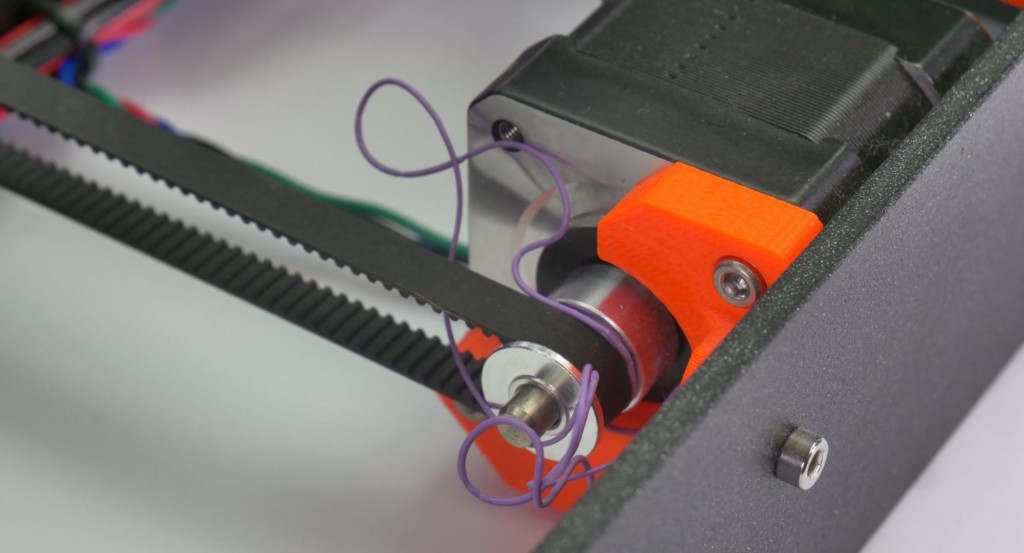
                  pulley obstructionIlustracja z MK3/S/+

                  Inną przeszkodą mogą być opaski zaciskowe lub elementy wiązki przewodów ekstrudera zamocowane w sposób inny niż opisany w instrukcji. Jeśli przewody ekstrudera opierają się o ramę podczas bazowania osi (przy MK3) lub zanim aktywowana zostanie krańcówka (przy MK2/s i MK2.5), to drukarka wykryje niedokładność pozycjonowania. Zobacz poniższą ilustrację, aby upewnić się, że przewody są poprowadzone w odpowiedni sposób.
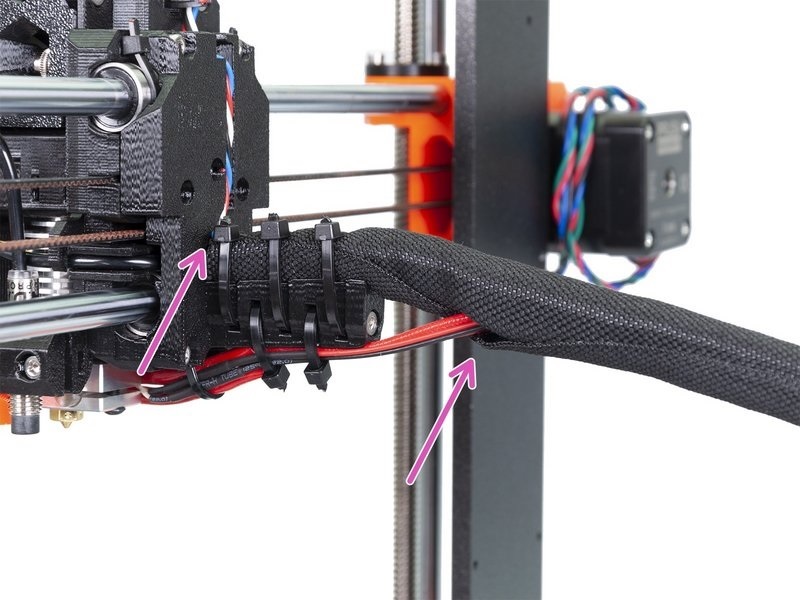
                  ziptieIlustracja z MK3, jednak te same zasady obowiązują dla innych drukarek z rodziny MK.

                  Sprawdź również, czy pręty liniowe nie są zarysowane i czy łożyska są odpowiednio nasmarowane. Wyczyść gładkie pręty czystym ręcznikiem papierowym przed nałożeniem smaru.

                  Optymalnym środkiem smarnym jest nasz Prusa Lubricant.Dobrze sprawdza się również uniwersalny smar na bazie litu.
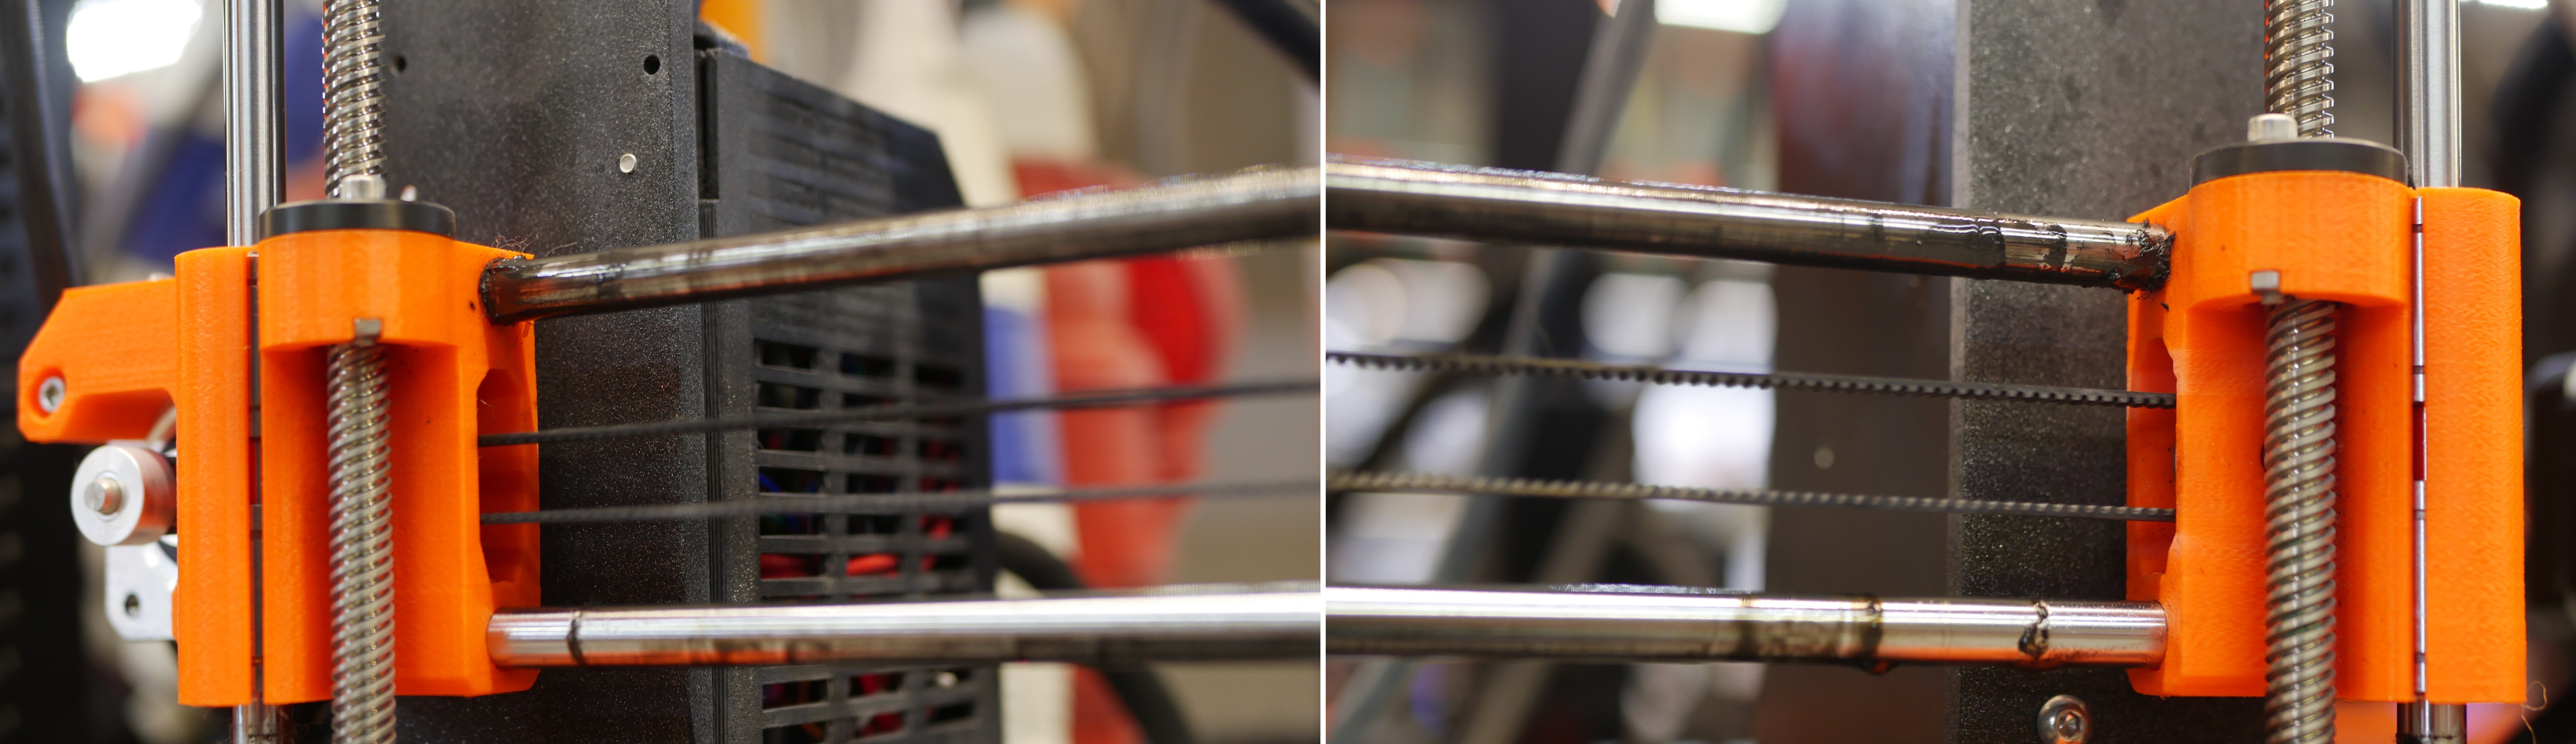
                  smooth rods

                  Sprawdź silnik i koła zębate osi X/Y

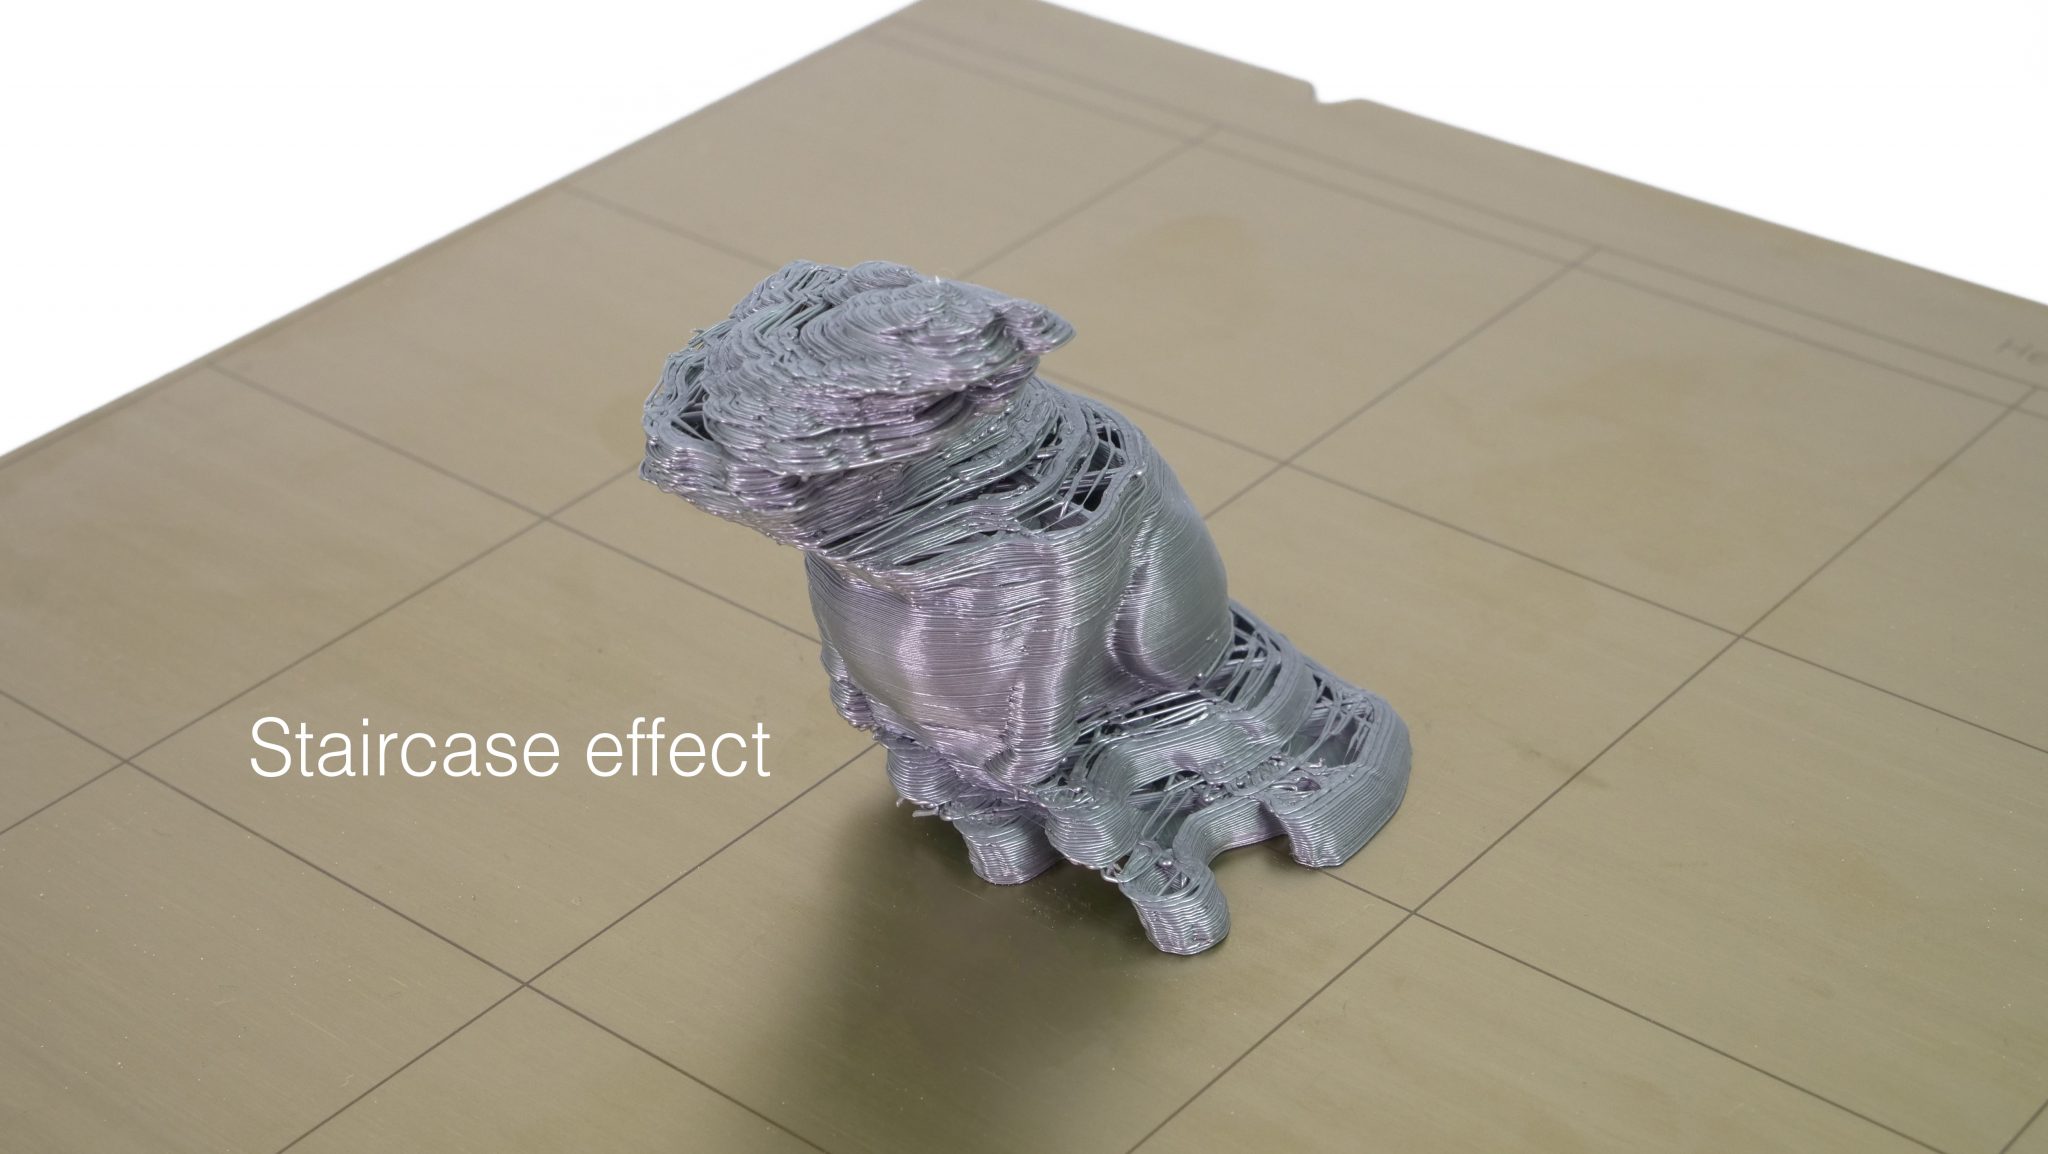
                  Upewnij się, że silniki osi Y i X są dobre dokręcone do mocowań, a kółko pasowe zębate na każdym z nich jest dokręcone oraz ustawione w odpowiedniej pozycji i może się swobodnie obracać. Obydwa wkręty dociskowe muszą być dokręcone, a jeden z nich musi opierać się o płaską część wałka silnika. Luźne kółko zębate powoduje zazwyczaj przesuwanie warstw w formie schodków.
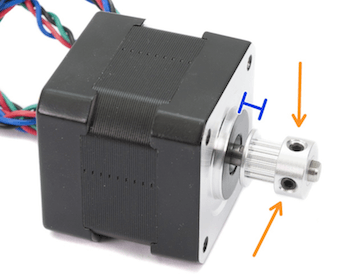
                  Obydwa kółka na osi powinny znajdować się w linii, co znaczy, że kółko na silniku musi być odpowiednio wycentrowane, a pasek musi poruszać się w linii prostej. Jeśli porusza się od lewej do prawej, podczas obracania kółka, to znaczy, że jest ono nieprawidłowo wycentrowane.

                  Sprawdź naciągnięcie pasków

                  Sprawdź naciągnięcie pasków.

                  W drukarkach z rodziny MK3 szybkim sposobem weryfikacji naciągnięcia pasków jest aplikacja belt tuner. Instrukcję wideo znajdziesz poniżej.

                  W MK3/S/+ możesz sprawdzić stan naciągnięcia pasków w menu LCD → Wsparcie → Stan pasków.

                  Chociaż nie ma dokładnie określonej idealnej wartości, z naszego doświadczenia wynika, że najlepiej jest ustawić naprężenie w pobliżu 250 na osi X i 275 na osi Y, z optymalnym zakresem +/- 15 na obu osiach.

                  Wartość ta nie reprezentuje wielkości fizycznej, ale arbitralną liczbę odwrotnie proporcjonalną do obciążenia silnika. Wartości podane są przy założeniu, że wszystkie komponenty są sprawne, a części są w dobrym stanie i odpowiednio nasmarowane. Wartości mogą nie być dokładne, jeśli występują inne problemy.

                  • Jeśli wartość wyświetlana jest poniżej (lub blisko) 240, pasek musi zostać poluzowany.
                  • Jeśli wartość wyświetlana jest powyżej (lub blisko) 300, pasek musi zostać naciągnięty
                  • Wartości te są aktualizowane za każdym razem, gdy drukarka przejdzie Selftest. Możesz również uruchomić test pasków z menu LCD → Kalibracja → Test pasków.

                  Inne modele MK nie mają funkcji wyświetlania stanu pasków. Wskazówką, jakiej możemy w tym przypadku udzielić, jest naciągnięcie paska tak, aby przy pociągnięciu jak za strunę wydawał dźwięk niskiej, basowej nuty. Powinno być możliwe ściśnięcie go tak, aby górny i dolny przebieg zetknęły się ze sobą, ale z lekkim oporem.

                  Części plastikowe mocujące paski mogą ulegać rozciągnięciu ("pełzaniu") z czasem.

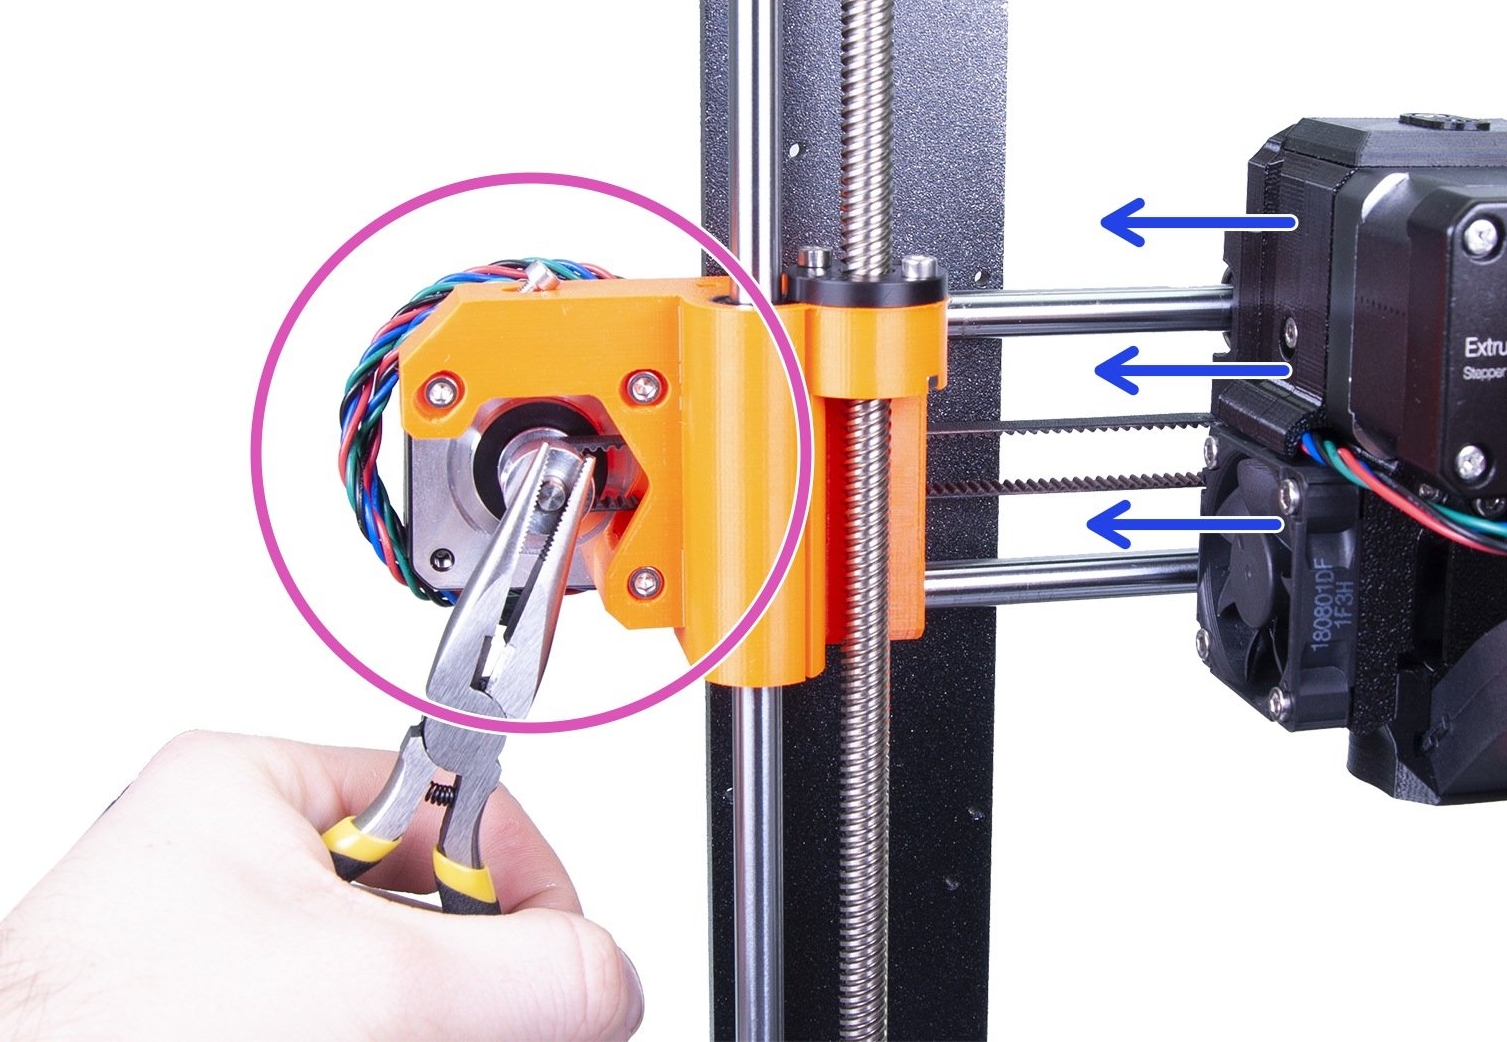
                  Użyj poniższej techniki, aby sprawdzić, czy kółko pasowe jest prawidłowo dokręcone i czy pasek nie jest zbyt luźny. Przytrzymaj szczypcami wałek silnika osi X (złap jedną stroną za płaską część wałka) i postaraj się przesunąć ekstruder ręką. Tę samą procedurę możesz zastosować do sprawdzenia kółka i paska osi Y. Podczas procedury nie powinien występować luz paska ani żaden ruch osi. Jeśli jednak występuje, oznacza to, że pasek jest zbyt luźny.
                  Original Prusa MINI/+

                  Sprawdź prędkość druku.

                  Zalecamy zmniejszenie jej dla dużych modeli. Podczas druku przejdź do menu LCD → Sterowanie → Prędkość i zmniejsz ją.

                  Sprawdź paski osi X/Y.

                  Upewnij się, że są prawidłowo naciągnięte. Szybkim sposobem weryfikacji jest aplikacja belt tuner. Instrukcję wideo znajdziesz poniżej.

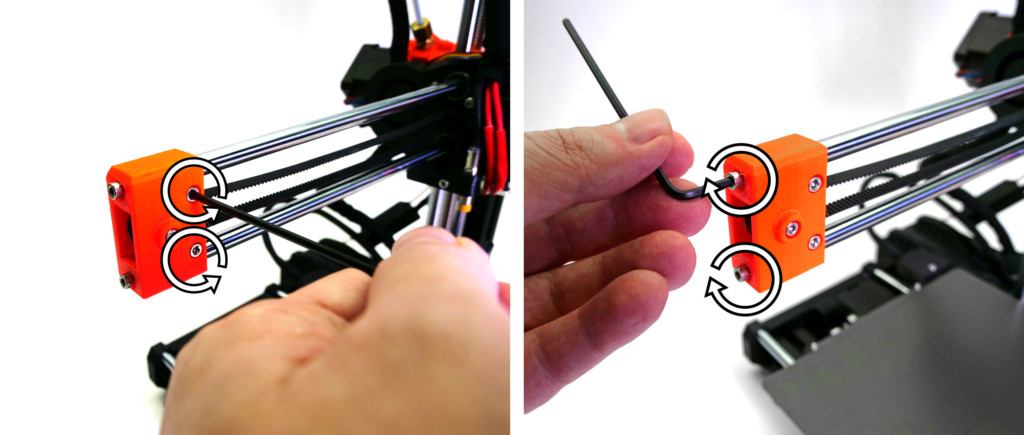
                  Paski po pociągnięciu jak za strunę powinny wydawać dźwięk niskiej, basowej nuty. Jeśli są luźne, naciągnij je: najpierw poluzuj dwie śruby pokazane poniżej. Następnie dokręć dwie śruby na końcu osi X. Opierają się one o pręty liniowe, więc czym dalej je wkręcasz, tym dalej odsuwają one plastikową końcówkę osi. Po naciągnięciu pasków dokręć ponownie dwie śruby poluzowane na początku.
                  Sprawdź kółka zębate osi X/Y.

                  Obydwa kółka na osiach powinny znajdować się w linii, co znaczy, że kółko na silniku musi być odpowiednio wycentrowane, a pasek musi poruszać się w linii prostej. Sprawdź, czy pasek osi X nie trze o którąś z części drukowanych.

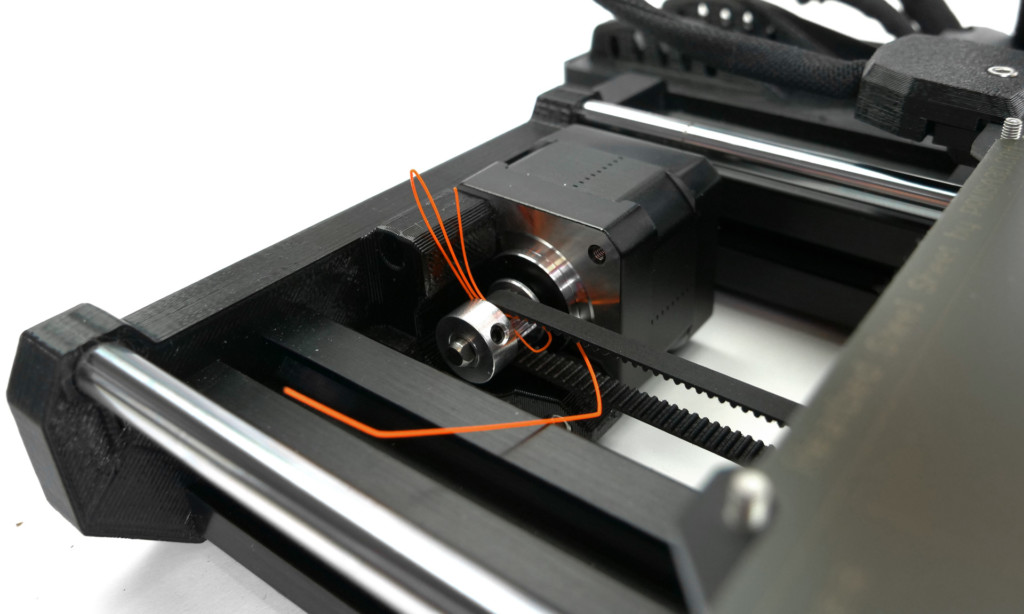
                  Sprawdź, czy nic nie blokuje ruchu osi – Obejrzyj pręty i przyjrzyj się okolicy kółka zębatego osi Y, gdzie mogą zbierać się np. pozostałości filamentu.
                  Luźne kółko pasowe osi X/Y

                  Jeśli wkręt dociskowy na kółku pasowym którejś z osi nie został dokręcony do płaskiej części wałka silnika, mógł się obrócić i spowodować brak synchronizacji ruchu paska z obrotami silnika.

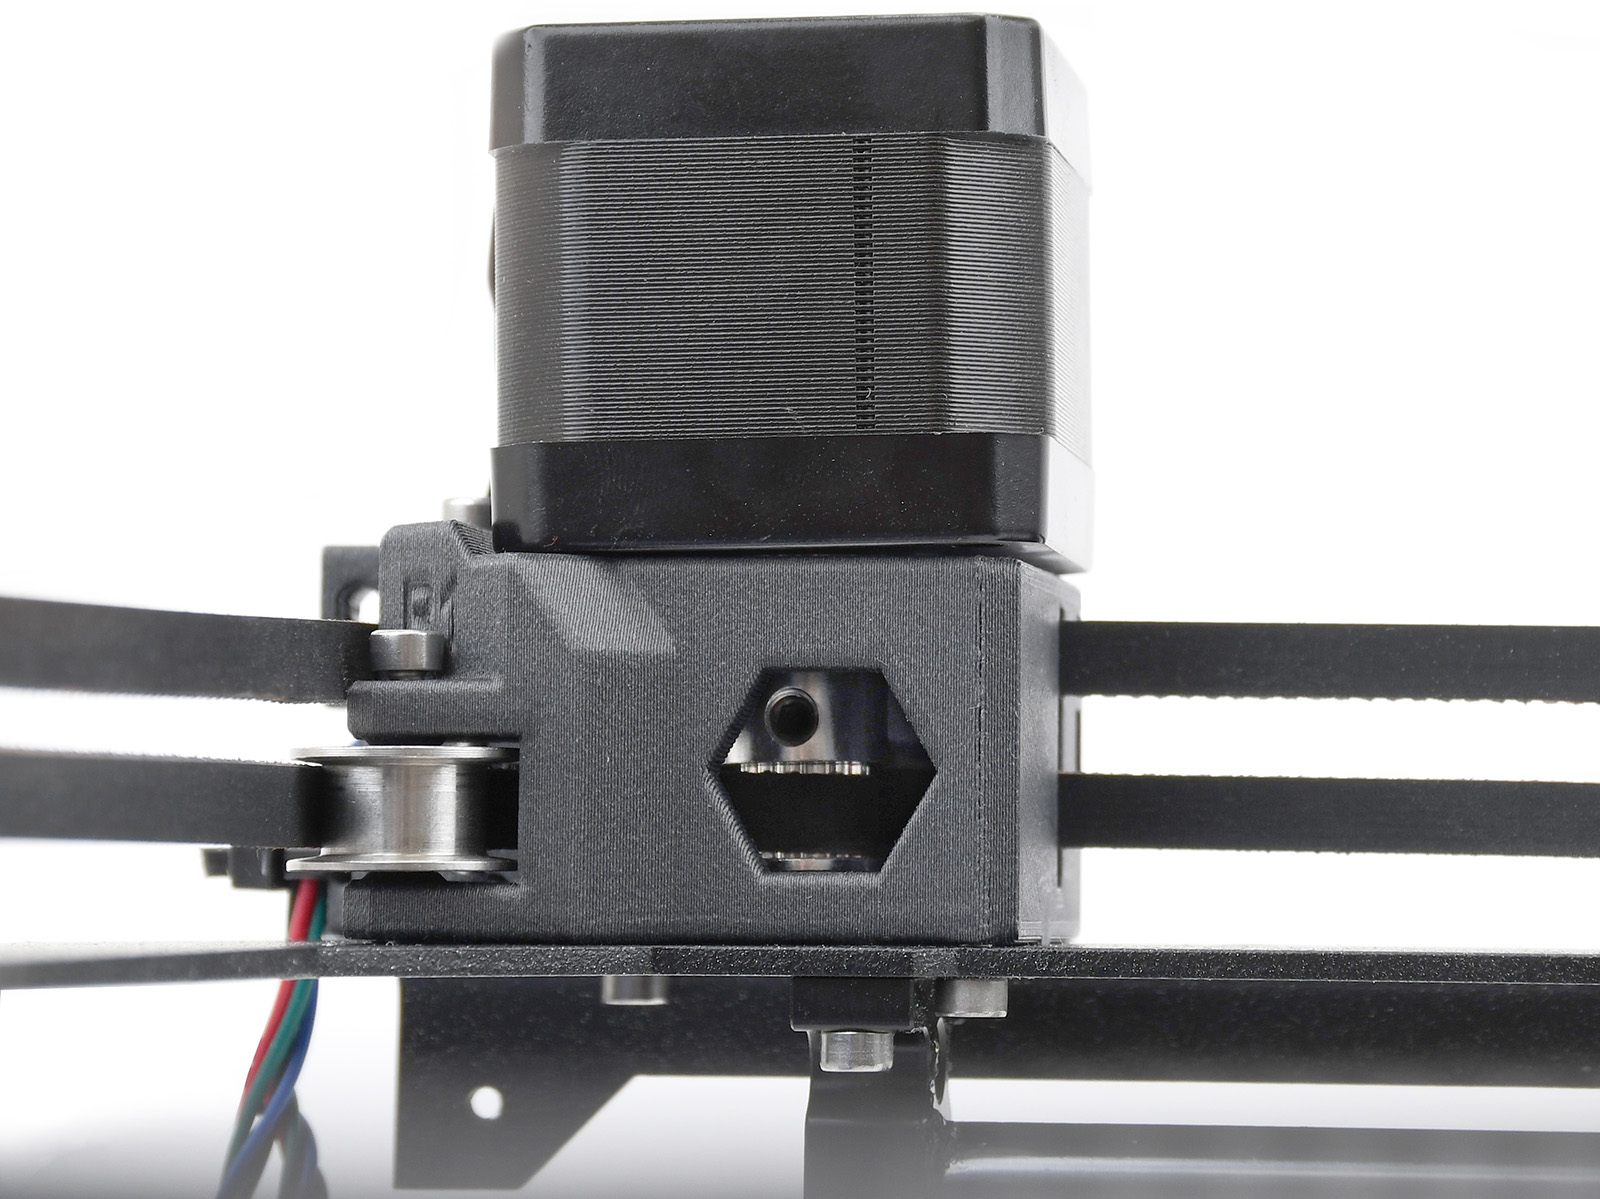
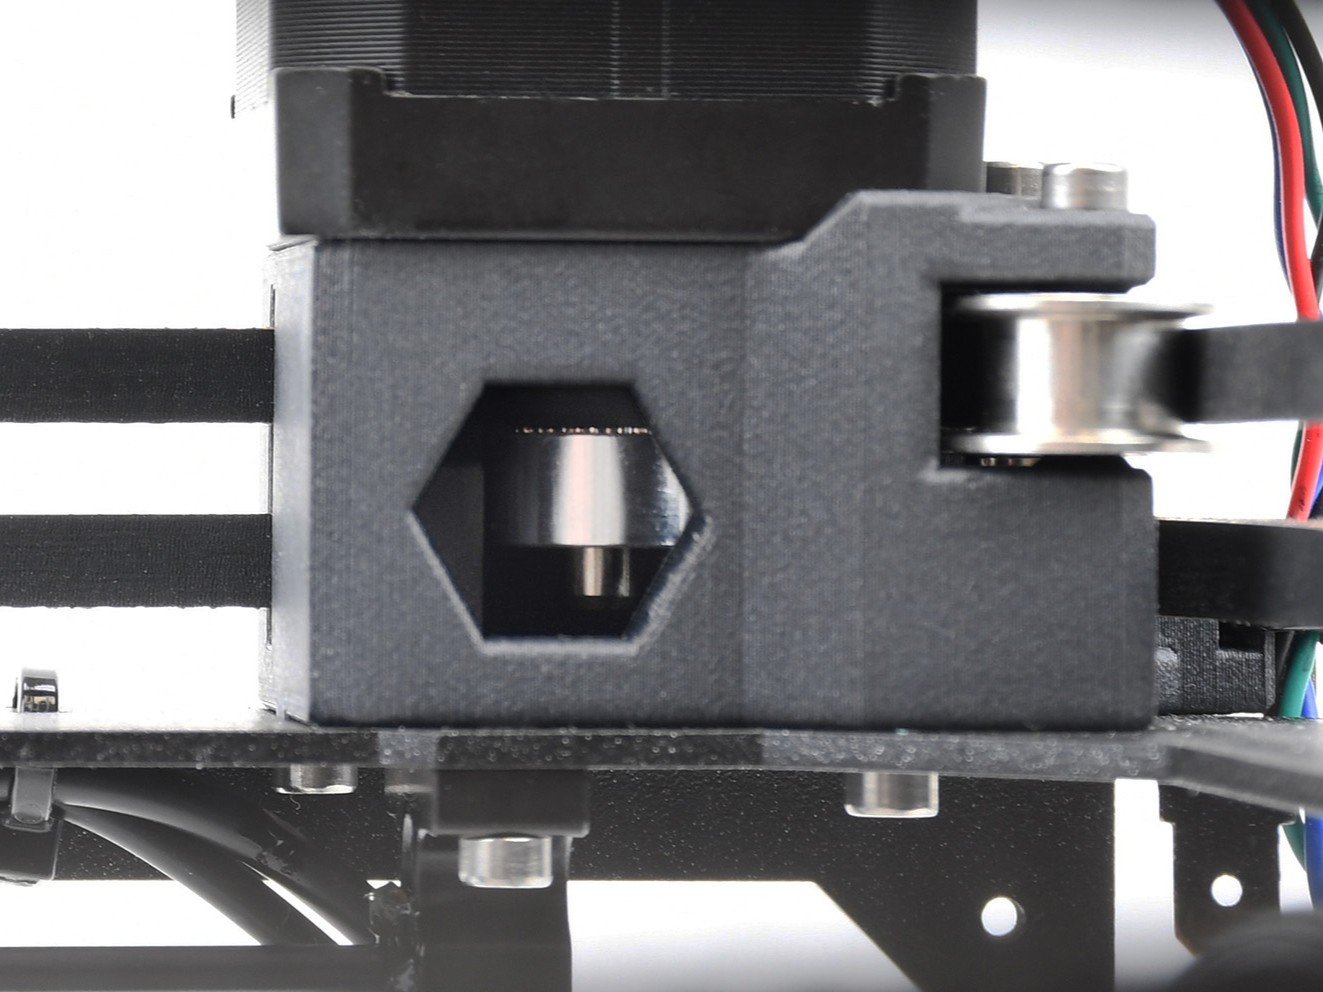
                  Wkręt dociskowy osi Y jest łatwo dostępny - znajduje się pod stołem, ale dostanie się do kółka pasowego osi X jest trochę trudniejsze. Możesz to zrobić przez otwór w górnej części ekstrudera (spójrz na poniższą ilustrację). Nie będziesz jednak w stanie dostrzec, czy wkręt jest dokręcony do płaskiej części wałka silnika więc dokręcenie go będzie tylko tymczasowym rozwiązaniem, ale pozwoli Ci dowiedzieć się, czy problem leży rzeczywiście w tym miejscu przed rozkręceniem całości.

                  Jeśli w otworze widzisz tylko jasny metal, musisz obrócić silnik, aby wkręt ustawił się w Twoim kierunku. Nawet jeśli jest luźny, kółko pasowe powinno obrócić się wraz z obrotem silnika. Wejdź w menu LCD Ustawienia → Ruch osi → Ruch osi X i obróć pokrętłem, aby wywołać obrót silnika.
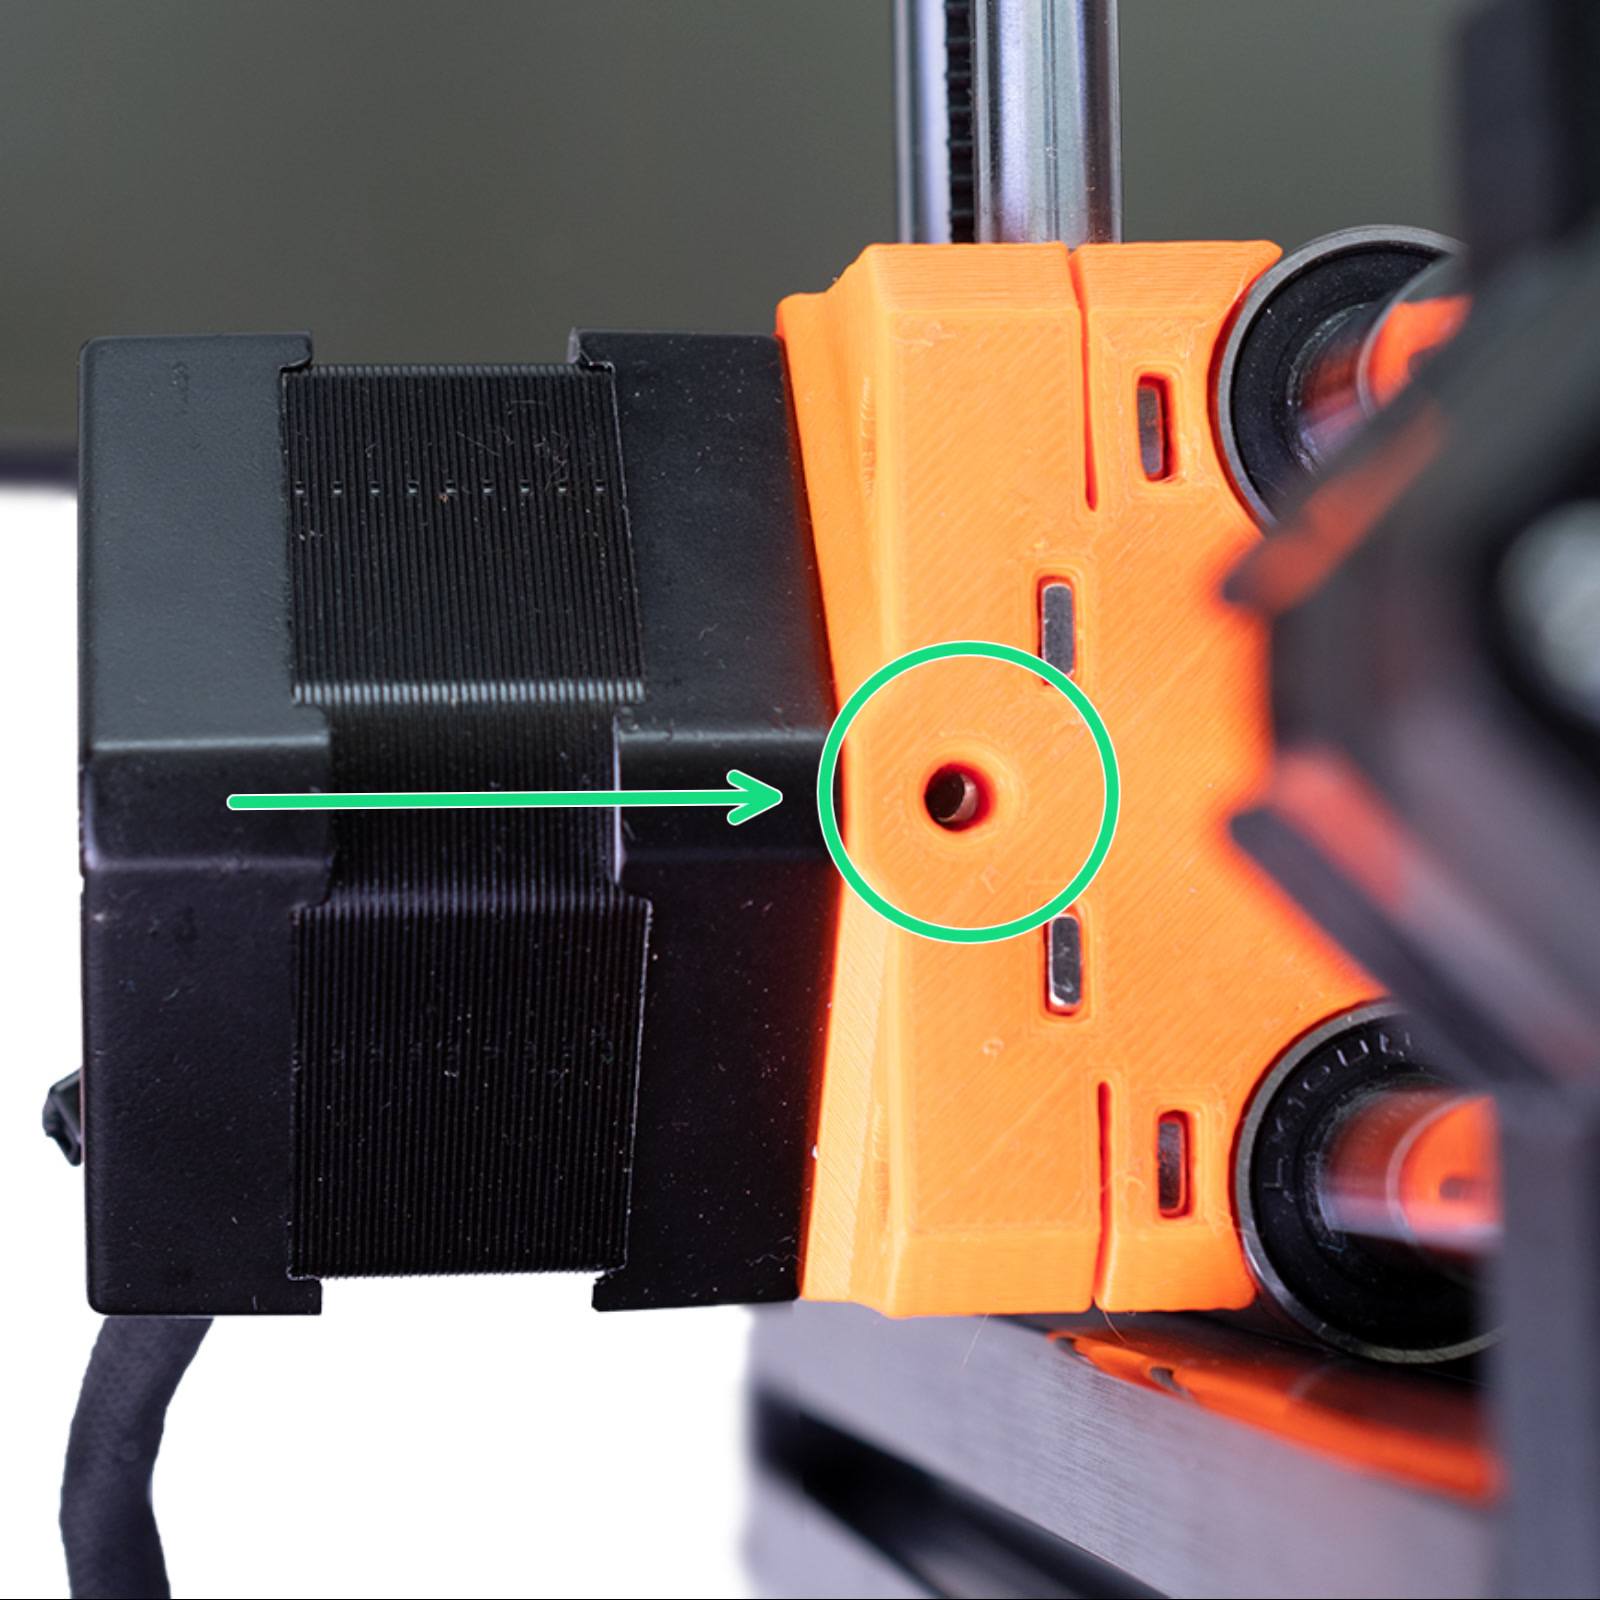
                  Dokręć wkręty dociskowe kluczem imbusowym 2 mm.

                  Swobodny ruch osi

                  Upewnij się, że głowica (element poruszający się wzdłuż osi X) jest w stanie swobodnie poruszać się w całym zakresie długości osi. Zwróć uwagę szczególnie na wiązkę przewodów - nie powinna ona blokować możliwości dotarcia głowicy do końca osi przez zbyt mocne naciągnięcie.
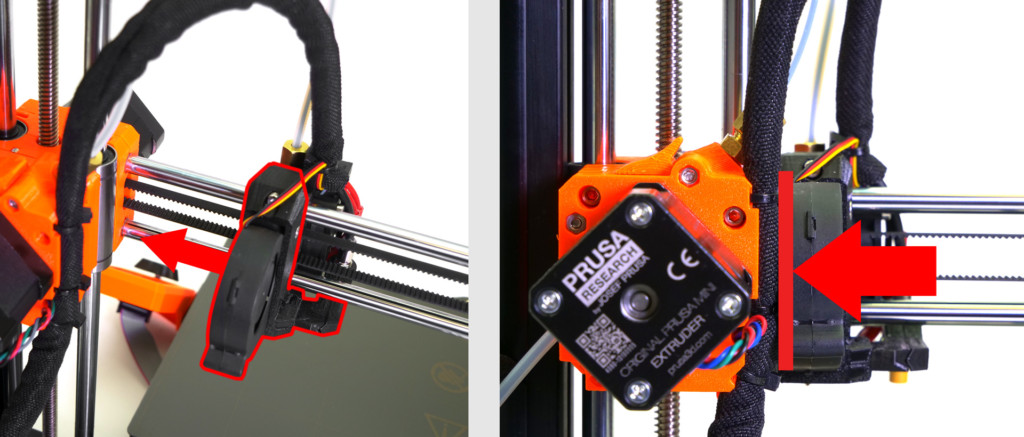
                  Sprawdź również, czy pręty liniowe nie są zarysowane i czy łożyska są odpowiednio nasmarowane. Wyczyść gładkie pręty czystym ręcznikiem papierowym przed nałożeniem smaru.

                  Optymalnym środkiem smarnym jest nasz Prusa Lubricant. Dobrze sprawdza się również uniwersalny smar na bazie litu.

                  Original Prusa XL

                  Naciągnięcie pasków

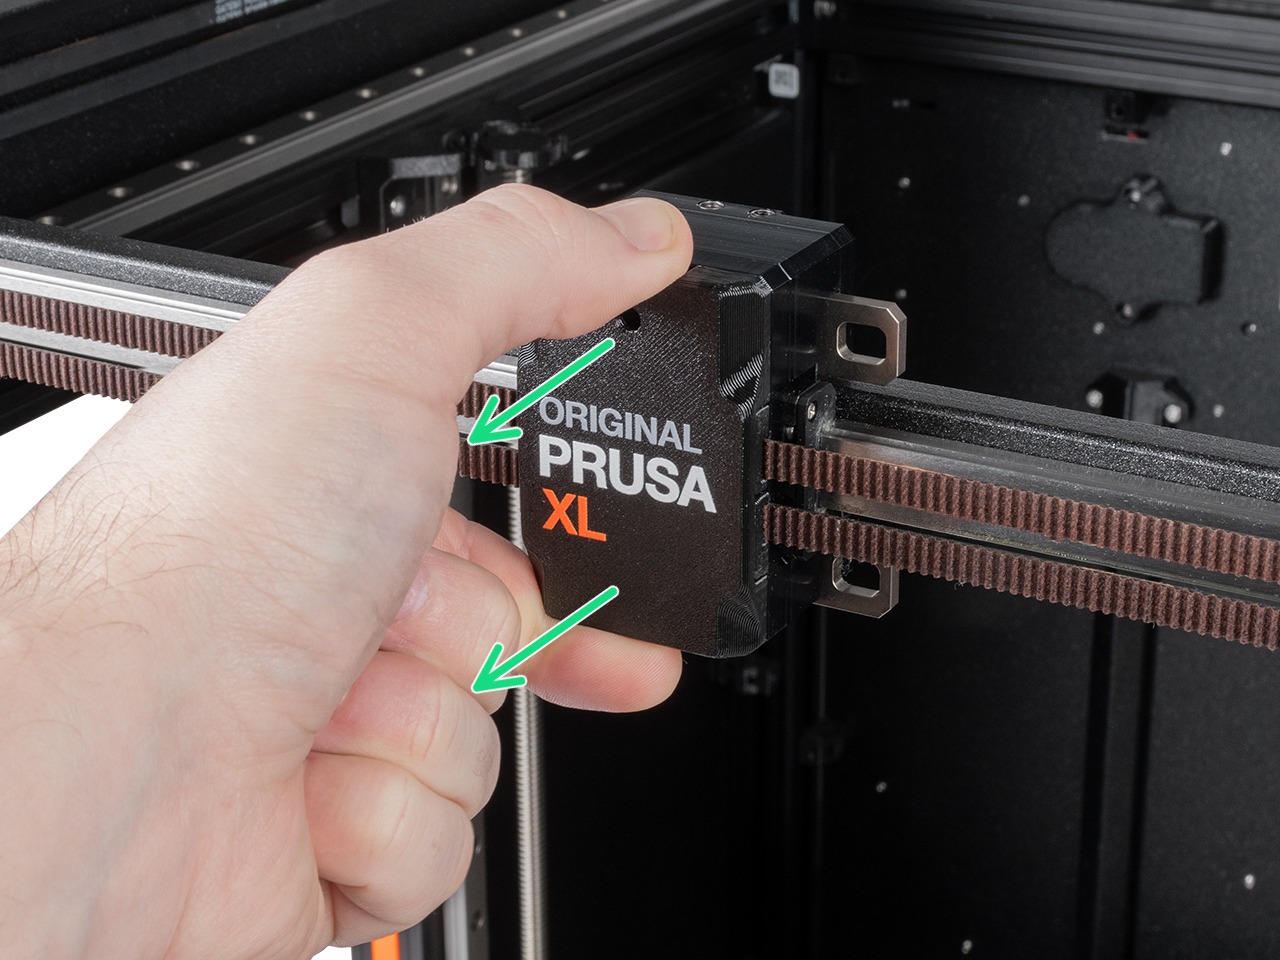
                  Sprawdź naciągnięcie pasków podążając za instrukcjami w tym artykule.

                  Upewnij się, że zaciski paska [belt clamp] są dobrze widoczne. Aby uzyskać do nich dostęp, zdejmij przednią pokrywę i sprawdź zaciski pod kątem uszkodzeń widocznych gołym okiem.
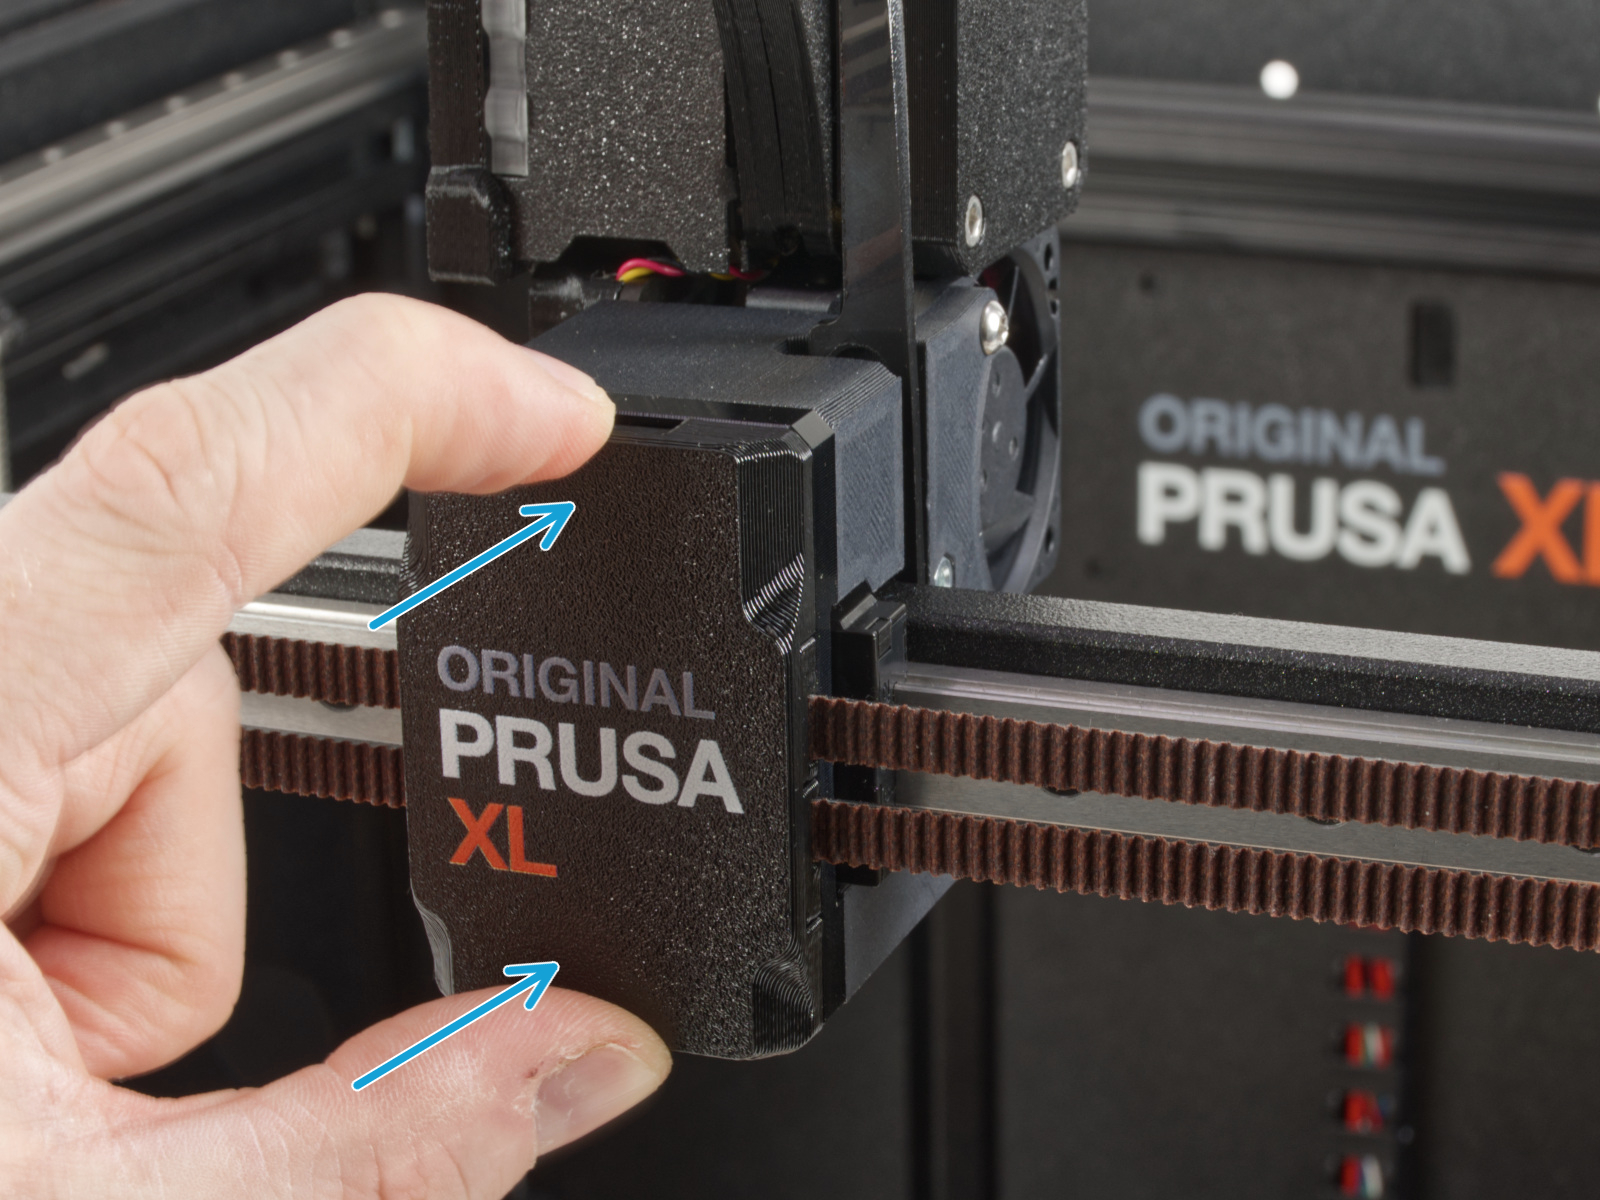
                  XL Single-toolXL Multi-tool

                  Silniki osi XY

                  Chociaż zdarza się to rzadko, jeśli jedno z kół pasowych silnika poluzuje się z czasem, spowoduje to niewspółosiowość i przyczyni się do niespójnego ruchu. Koła pasowe są montowane inaczej na każdym z dwóch silników XY.
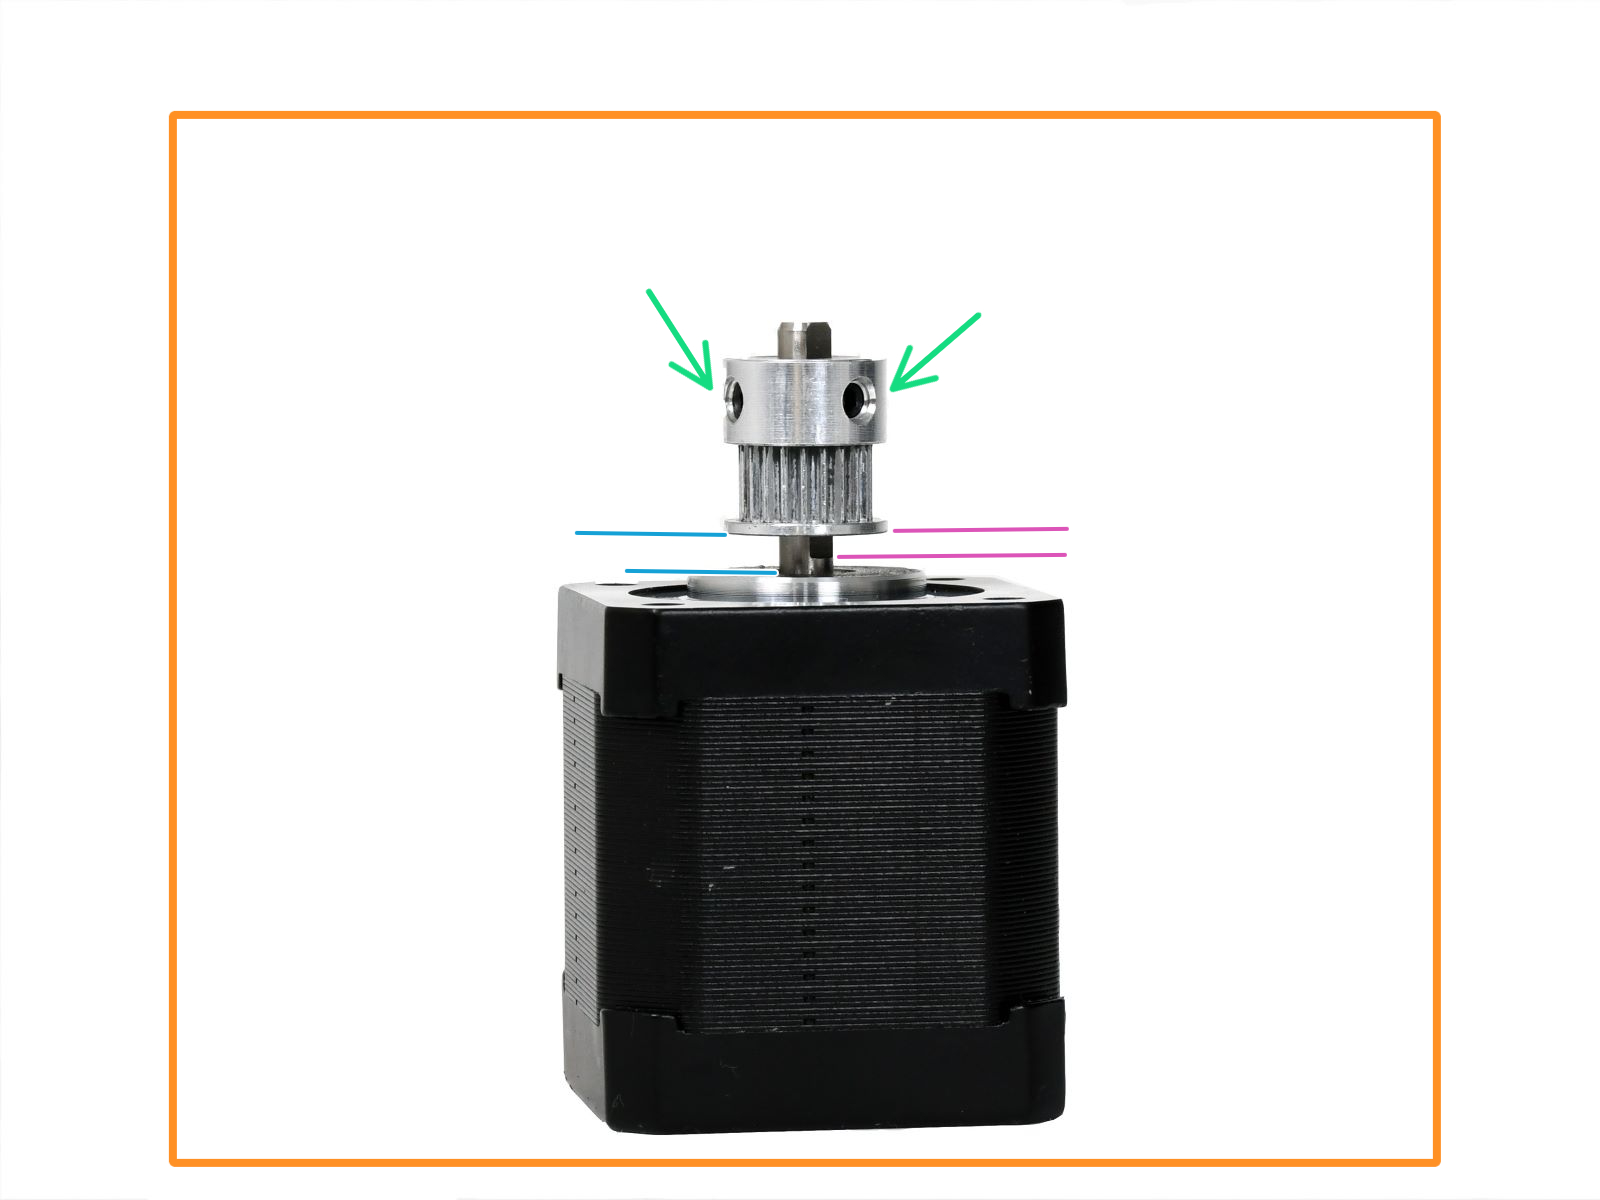
                  • Lewa strona
                    • Zwróć uwagę na orientację koła pasowego. Część zębata jest ustawiona poniżej wkrętów dociskowych.
                    • Koło pasowe znajduje się 2,5 mm powyżej płaskiej części wałka silnika. Użyj klucza imbusowego 2,5 mm jako odniesienia.
                    • Alternatywnie, możesz zmierzyć odległości między korpusem silnika, z którego wychodzi wałek a kołem pasowym - powinna wynosić 3,6 mm.
                  • Prawa strona
                    • Zwróć uwagę na orientację koła pasowego. Część zębata jest ustawiona powyżej wkrętów dociskowych.
                    • Koło pasowe jest zlicowane z górną krawędzią wałka silnika.

                  Geometria modelu i ustawienia

                  Skomplikowane geometrie, modele z dużymi zwisami itp. są generalnie trudniejsze w druku. Zwisy mogą podwijać się w trakcie pracy i zahaczać o dyszę. To samo może zdarzyć się, jeśli ustawisz zbyt małą gęstość wypełnienia podczas cięcia modelu.

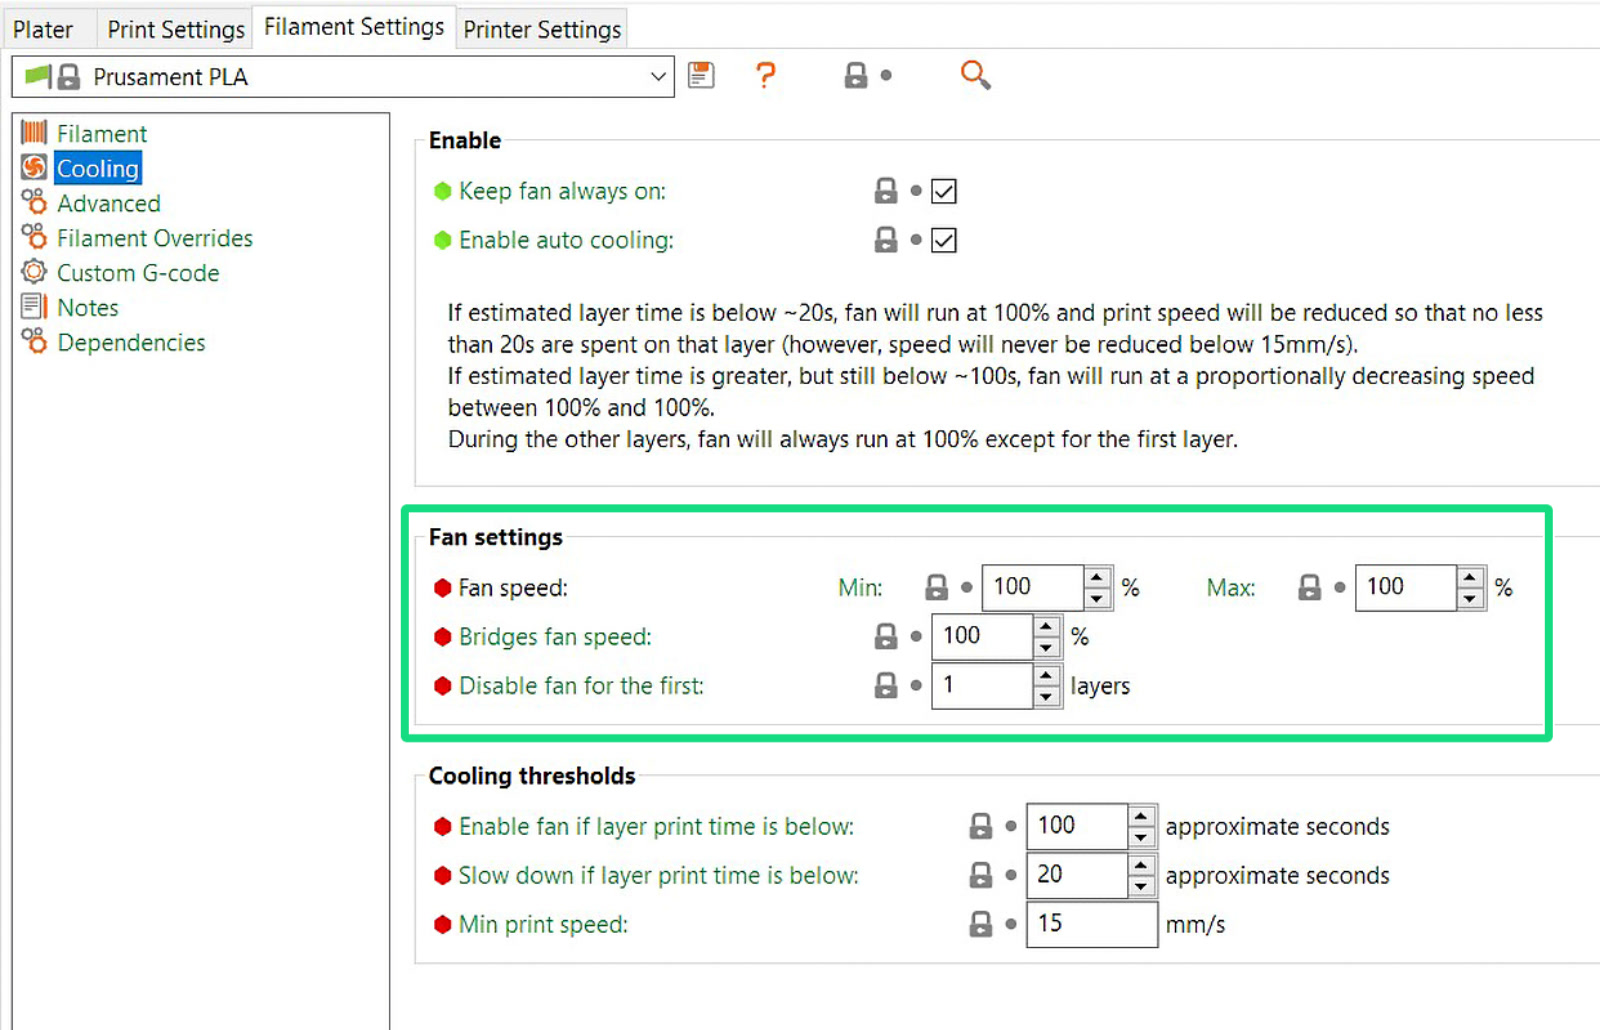
                  Aby temu zapobiec, możesz przeciąć model na kilka elementów (zobacz nasz artykuł Narzędzie "Przetnij"). Możesz również zwiększyć prędkość wentylatora druku lub zwiększyć retrakcję w PrusaSlicerze. Ustawienie prędkości wentylatora znajduje się w sekcji Ustawienia filamentu → Chłodzenie, a retrakcja w sekcji Ustawienia drukarki → Ekstruder 1.

                  Screenshoty
                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • Rozwiązywanie problemów
                    • Rozwiązywanie problemów z jakością druku
                      • Ghosting
                      • Słabe mosty
                      • Brzydka warstwa ponad podporami
                      • Problemy pierwszej warstwy
                      • Nitkowanie i wyciekanie filamentu
                      • Rozdzielanie warstw FDM
                      • Łamiące się podpory
                      • Problemy z wypełnieniem
                      • Niedostateczna ekstruzja
                      • Podwijanie wydruku
                      • Przesunięcie warstw
                      • Wydruki wodoszczelne
                      • Linia kadłuba Benchy
                    • Diagnostyka
                    • Kody QR dla błędów
                    • Rozwiązywanie problemów z drukarką
                    • Komunikaty błędów występujące podczas drukowania