Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukarek 3Dnowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i upgradenowość
    • Części zamienne
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukarek 3Dnowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Rozwiązywanie problemów z jakością druku
                  3. Problemy pierwszej warstwy
                   

                  Spis treści

                  • Jak przygotować powierzchnię druku
                  • Dysza jest zbyt blisko / zbyt daleko od stołu (MK2/S, MK2.5/S, MK3/S/+, MK3.5/S)
                  • Prędkość i temperatura
                  • Pełne lub częściowe zatkanie hotendu (clog)
                  • Nierówna powierzchnia
                  • Brim
                  • Złącza kompensacyjne (CORE One, MK4/S, MK3.9/S, MK3.5/S)
                  • Montaż dyszy (CORE One, MK4/S, MK3.9/S)
                  • Montaż dyszy (XL)
                  • Kontrola czujnika tensometrycznego (CORE One, MK4/S, MK3.9, XL)
                  • Kontrola mechaniki (XL)

                  Blog

                  • Granulat Prusament: partie surowca do druku 3D wielkoformatowego lub do małoskalowych badań i rozwoju polimerów
                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji
                  • Factorio jest na Printables

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Heavy Duty Keyboard Holder (No Supports)
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie
                  Prusa
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Problemy pierwszej warstwy

                  Dotyczy

                  MK4 family
                  XL family
                  MK3.9 family
                  MK3.5 family
                  MINI family
                  +
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Jest to problem najczęściej występujący w druku 3D i prawdopodobnie pierwszy, który możesz napotkać. Pierwsza warstwa jest kluczowa, ponieważ stanowi podstawę drukowanego modelu. Dlatego, jeśli nie jest położona perfekcyjnie, to zwiększa się ryzyko niepowodzenia wydruku. Wiele problemów z wydrukami rodzi się właśnie z niedokładnej pierwszej warstwy. Podczas jej drukowania kilka rzeczy może pójść nie tak, więc sprawdźmy, co możemy zrobić, żeby do tego nie dopuścić.

                  Powierzchnia druku powinna być utrzymywana w czystości, aby zapewnić optymalną jakość i zminimalizować ryzyko niepowodzenia. Jest to proste, a poniżej znajdziesz nasze porady i rekomendacje.

                  Jak przygotować powierzchnię druku

                  Jeśli nie dotykasz powierzchni stołu rękoma, ani zabrudzonymi narzędziami, to nie musisz go czyścić przed każdym wydrukiem. Narzędzia czyść w ten sam sposób, co stół, a będziesz w stanie od razu rozpocząć kolejny wydruk.

                  Alkohol izopropylowy - płyta gładka, satynowa, teksturowana

                  Najważniejsze jest utrzymanie powierzchni w czystości. Najlepszą metodą czyszczenia przed drukowaniem ABS, PLA i wielu innych materiałów jest użycie alkoholu izopropylowego (o stężeniu 90%+), który możesz dostać np. w sklepach z elektroniką. Inną opcją jest użycie alkoholu denaturowanego. Zalecamy używanie IPA o stężeniu co najmniej 90%. Roztwory o niższym stężeniu mogą zawierać niepożądane chemikalia i oleje.

                  Filamenty PETG, ABS, ASA, XT i CPH są wyjątkami - ich przyczepność do PEI może być zbyt silna, co może doprowadzić do uszkodzenia powierzchni. Zalecamy użycie warstwy separacyjnej (np. kleju w sztyfcie). Więcej informacji o drukowaniu różnych materiałów znajdziesz w naszym "Przewodniku po materiałach".

                  Środki o przeznaczeniu kosmetycznym, w tym zmywacz do paznokci i kosmetyczny alkohol izopropylowy mogą zawierać dodatki, np. olejki lub nawilżacze, przez co nie nadają się do czyszczenia stołu.

                  Woda z płynem do mycia naczyń

                  Jeśli przyczepność płyty wydaje się obniżać z czasem, mimo używania alkoholu izopropylowego, możesz umyć powierzchnię odrobiną ciepłej (nie gorącej!) wody z kilkoma kroplami płynu do mycia naczyń. Pozwoli to rozpuścić tłuszcze i węglowodany zebrane na powierzchni z czasem, a których IPA nie jest w stanie zmyć. Nie należy tego robić zbyt często oraz nie należy zanurzać płyty w całości w gorącej wodzie. Używaj tylko płynu do mycia naczyń i dobrze wysusz płytę przed ponownym użyciem.

                  Aceton

                  PEI może stracić swoje przyczepne właściwości po przedrukowaniu kilkuset godzin. Jeśli Twoje wydruki regularnie się odklejają, wytrzyj powierzchnię dokładnie acetonem, aby odnowić adhezję. Tę procedurę można stosować na gładkiej płycie, nie częściej niż około raz w miesiącu. Nie nadużywaj acetonu. Jego zbyt częste stosowanie spowoduje, że PEI stanie się kruche. Nie używaj również acetonu przed drukowaniem PETG.

                  Na teksturowanej oraz satynowej płycie stalowej nie używaj w ogóle acetonu! Inne rozpuszczalniki, jak zmywacz do paznokci czy do hamulców również mogą zawierać aceton (lub octany).

                  Klej

                  Klej jest świetnym, łatwym w użyciu środkiem adhezyjnym, ale może również służyć jako separator. Nie potrzebujesz żadnego specjalistycznego kleju do druku 3D. Podstawowy klej w sztyfcie (bazujący na PVA) dobrze się sprawdzi. Z naszego doświadczenia wynika, że nie jest potrzebny do drukowania PLA, ale może okazać się pomocny przy drukowaniu następujących materiałów:

                  • Poliamid (Nylon)
                  • PETG
                  • Poliwęglan (PC)
                  • Materiały bazujące na PET
                  • ABS
                  • ASA
                  • Inne egzotyczne materiały
                  • Flex (filamenty elastyczne)
                  Możesz z łatwością zmyć klej PVA wodą z płynem do mycia naczyń.
                  Inne rodzaje klejów nie powinny być używane zamiennie. Nie używaj Superglue (ani podobnych) na powierzchni płyty stołu! Podczas zdejmowania dużych wydruków bardzo ważne jest schłodzenie płyty do temperatury pokojowej. Możesz pomóc sobie szpachelką. Wyginaj płytę ostrożnie, aby nie przerwać naklejki PEI.
                  Jeśli używasz soku z ABS, nie stosuj go w ogóle na teksturowanych i satynowanych arkuszach druku!

                  Poprawa powierzchni

                  Może się zdarzyć, że dysza lub narzędzia zostawią drobne ślady na powierzchni druku. Są one zazwyczaj bardziej błyszczące od reszty stołu i nie wpływają na przyczepność, ale mogą przenosić się na wydruki. Jeśli jednak chcesz, aby cała powierzchnia była równomierna, możesz użyć poniższej porady.

                  Najłatwiejszym sposobem jest delikatne przetarcie powierzchni twardą stroną gąbki do mycia naczyń. Zrób to równomiernie, ruchem kolistym. Inną opcją jest delikatne przetarcie stołu papierem ściernym o drobnej gradacji (400-600). Po wszystkim przetrzyj całość IPA.
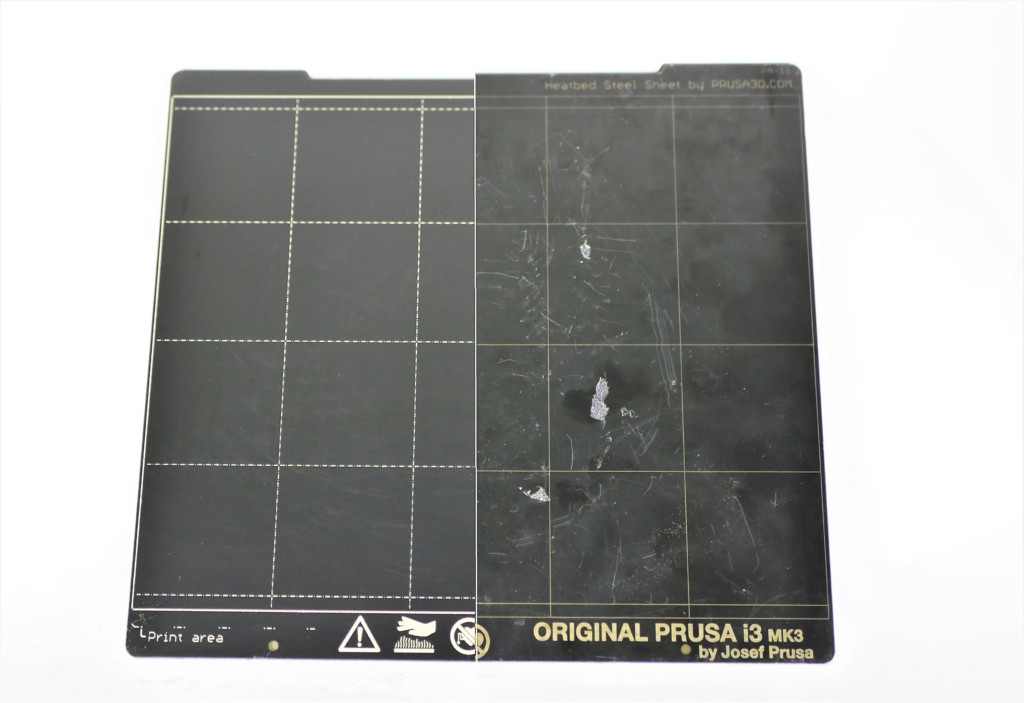
                  steelsheet comparison

                  Gładka płyta z naklejką PEI
                  • Alkohol izopropylowy 90%+ (IPA) - najlepszy odtłuszczacz
                  • Ciepła woda + kilka kropli
                    płynu do mycia naczyń (jeśli IPA nie jest w stanie
                    zmyć zanieczyszczeń typu węglowodany
                    z powierzchni stołu)
                  • Aceton - od czasu do czasu, aby
                    odnowić powierzchnię
                  Użyj kleju w sztyfcie przed drukowaniem filamentów typu FLEX, PETG i innych materiałów bazujących na PET oraz ABS i ASA.
                  IPA + PETG spowoduje zbyt silne przyleganie wydruku do stołu. Odklejenie go może być bardzo trudne
                  Płyta
                  teksturowana (proszkowa)
                  • Alkohol izopropylowy 90%+ (IPA) - najlepszy odtłuszczacz
                  Nie używaj acetonu!
                  Płyta satynowa (proszkowa)
                  • Alkohol izopropylowy 90%+ (IPA) -
                    najlepszy odtłuszczacz
                  Nie używaj acetonu!
                  Więcej informacji o różnych właściwościach i wytycznych dla płyt stalowych znajdziesz tutaj: Giętkie płyty stołu ze stali sprężynowej (zalecenia).

                  Specjalne płyty stołu

                  W przypadku płyt stołu INNYCH NIŻ gładkie, satynowe ani teksturowane, procedura przygotowania powierzchni może się różnić w zależności od rodzaju powierzchni. Postępuj zgodnie z procedurami opisanymi w odpowiednich artykułach.

                  • Specjalna stalowa płyta stołu PA Nylon
                  • Arkusz stalowy PP

                  Dysza jest zbyt blisko / zbyt daleko od stołu (MK2/S, MK2.5/S, MK3/S/+, MK3.5/S)

                  Jeśli dysza jest zbyt blisko powierzchni, to plastik nie będzie miał wystarczającej przestrzeni po wyjściu z ekstrudera. Wylot dyszy będzie po prostu przyblokowany, więc może dojść do tego, że materiał w ogóle nie będzie wychodzić. Możesz łatwo to rozpoznać, gdy na pierwszej i ewentualnie drugiej warstwie z ekstrudera nie będzie wytłaczany żaden filament. Użyj funkcji Live Adjust Z i kalibracji pierwszej warstwy, aby ustawić odpowiednią wysokość dyszy.
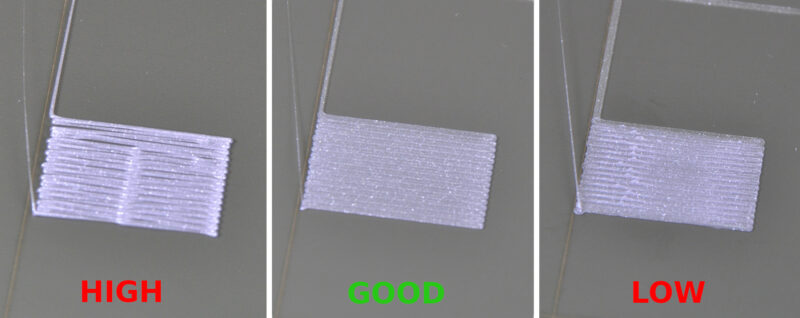
                  W przypadku braku przylegania wydruku do stołu unikaj wgniatania pierwszej warstwy przez obniżanie dyszy. Jeśli obniżysz ją za bardzo, może ona uszkodzić powierzchnię i spowodować nadmierne wibracje. Uszkodzenia spowodowane niewłaściwym ustawieniem wysokości dyszy nie są objęte gwarancją.

                  Prędkość i temperatura

                  Zmniejsz prędkość druku

                  Jeśli czynności opisane powyżej nie pomogły, to spróbuj zmniejszyć prędkość drukowania. Najłatwiejszym sposobem jest obracanie pokrętłem podczas jego trwania. W lewo = zmniejszanie prędkości, w prawo = zwiększanie. Sugerujemy zmniejszenie prędkości do około 75% dla pierwszych trzech warstw i następnie powrót do 100%.
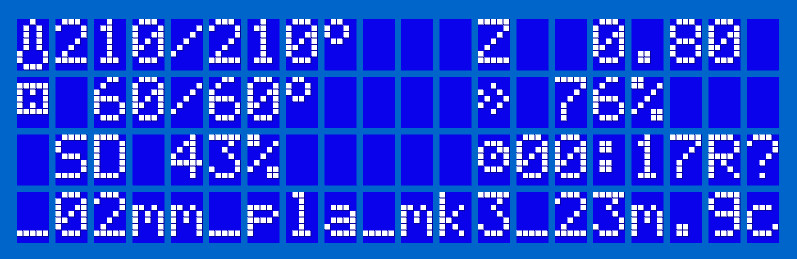
                  Użyj zalecanych temperatur druku

                  Upewnij się, że ustawione są właściwe temperatury dyszy i stołu - PrusaSlicer zawiera profile materiałowe z odpowiednimi ustawieniami, więc nie musisz ręcznie zmieniać temperatur w drukarce. Jeśli eksperymentujesz z materiałami, które nie przylegają wystarczająco dobrze, możesz podbić temperaturę stołu o 5-10°C, dzięki czemu plastik będzie kleił się trochę lepiej.
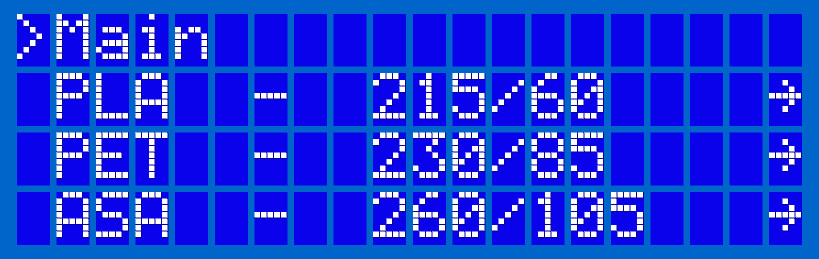
                  Pełne lub częściowe zatkanie hotendu (clog)

                  Ekstruder może zostać zatkany (powstał tzw. "clog"). Może być spowodowany zbieraniem się zanieczyszczeń w dyszy lub przez niewystarczającą wydajność chłodzenia hotendu, kiedy to filament mięknie zanim wejdzie w strefę topnienia. Naprawa zatkanego hotendu może wymagać jego demontażu. Zapoznaj się z artykułem przygotowanym na ten temat: Zatkana dysza/hotend (MK3.5/S, MK3S+, MK2.5S).

                  Nierówna powierzchnia

                  Jeśli powierzchnia stołu nie jest równa, a poziomowanie stołu nie pomaga, możesz tymczasowo dodać kawałek papieru między płytę a stół w miejscu zagłębienia. Stałym rozwiązaniem jest przeprowadzenie procedury opisanej w artykule Korekta poziomowania stołu.
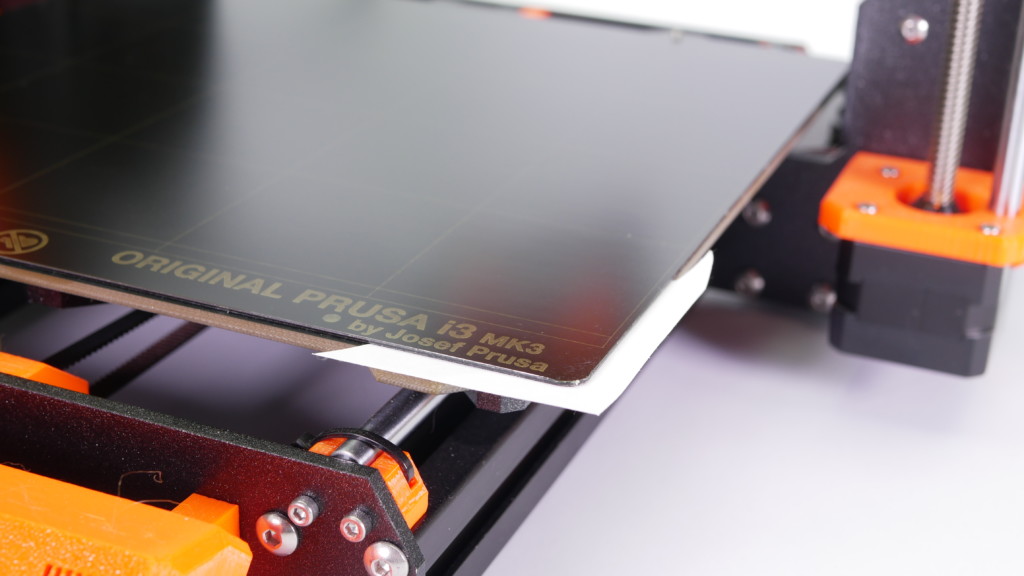
                  uneven sheet

                  Prawidłowo umieszczona płyta stołu

                  Przed drukowaniem upewnij się, że płyta stalowa jest umieszczona na stole w prawidłowej pozycji oraz, że między nią a stołem nie ma żadnych zanieczyszczeń (np. pozostałości poprzednich wydruków lub kawałków filamentu, które mogłyby wpływać na jej położenie i poziomowanie). Sprawdź również, czy płyta jest prosta i nieuszkodzona.
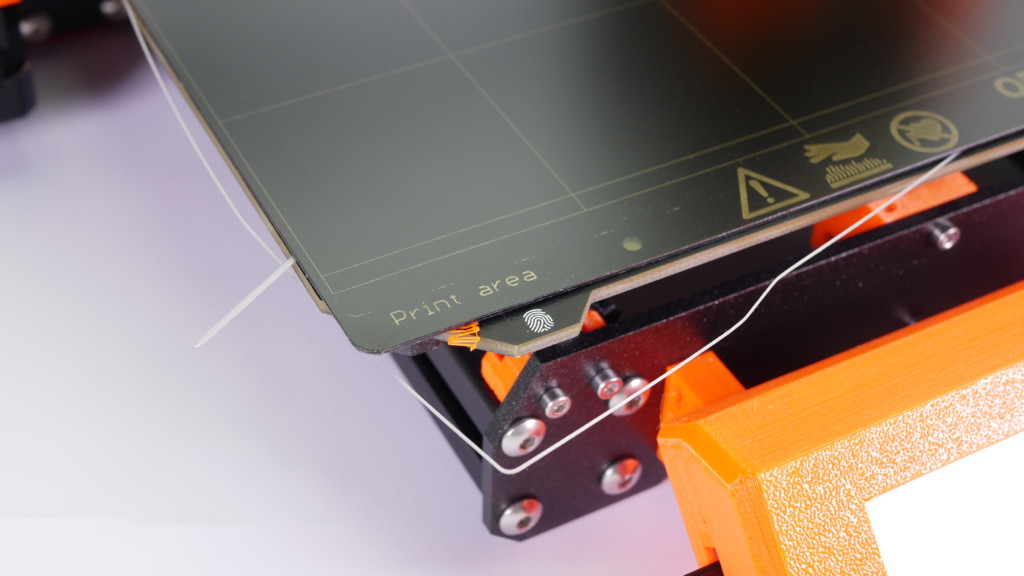
                  correctly placed sheet

                  Brim

                  Zanim zaczniesz dodawać środki adhezyjne na powierzchnię, rozważ użycie brimu w PrusaSlicerze, co zwiększy powierzchnię pierwszej warstwy. Zapoznaj się z artykułem przygotowanym na ten temat: Skirt i Brim.

                  Złącza kompensacyjne (CORE One, MK4/S, MK3.9/S, MK3.5/S)

                  Nieprawidłowe ustawienie złączy kompensacyjnych może dawać nierówną pierwszą warstwę. Upewnij się, że wszystkie z nich są skierowane pełną ścianką do środka wózka.
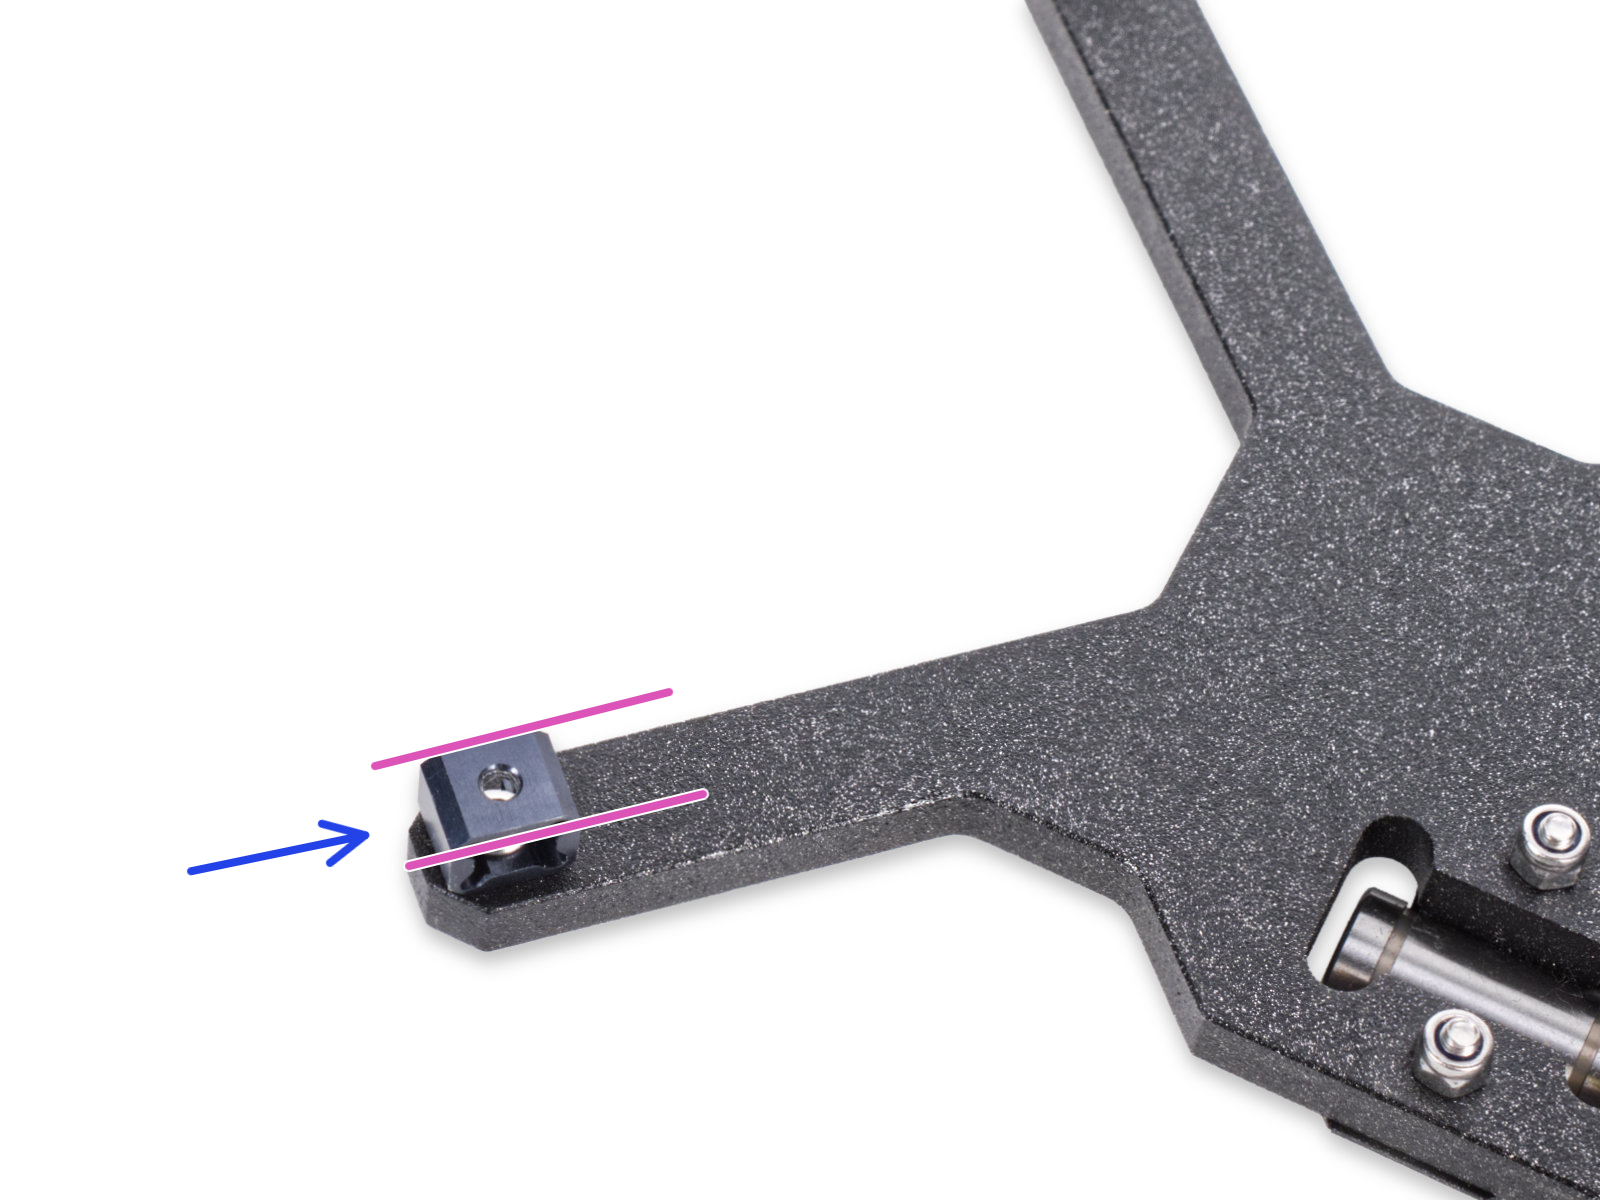
                  Montaż dyszy (CORE One, MK4/S, MK3.9/S)

                  Przed kontynuowaniem upewnij się, że drukarka jest CAŁKOWICIE SCHŁODZONA DO TEMPERATURY OTOCZENIA i WYŁĄCZONA!

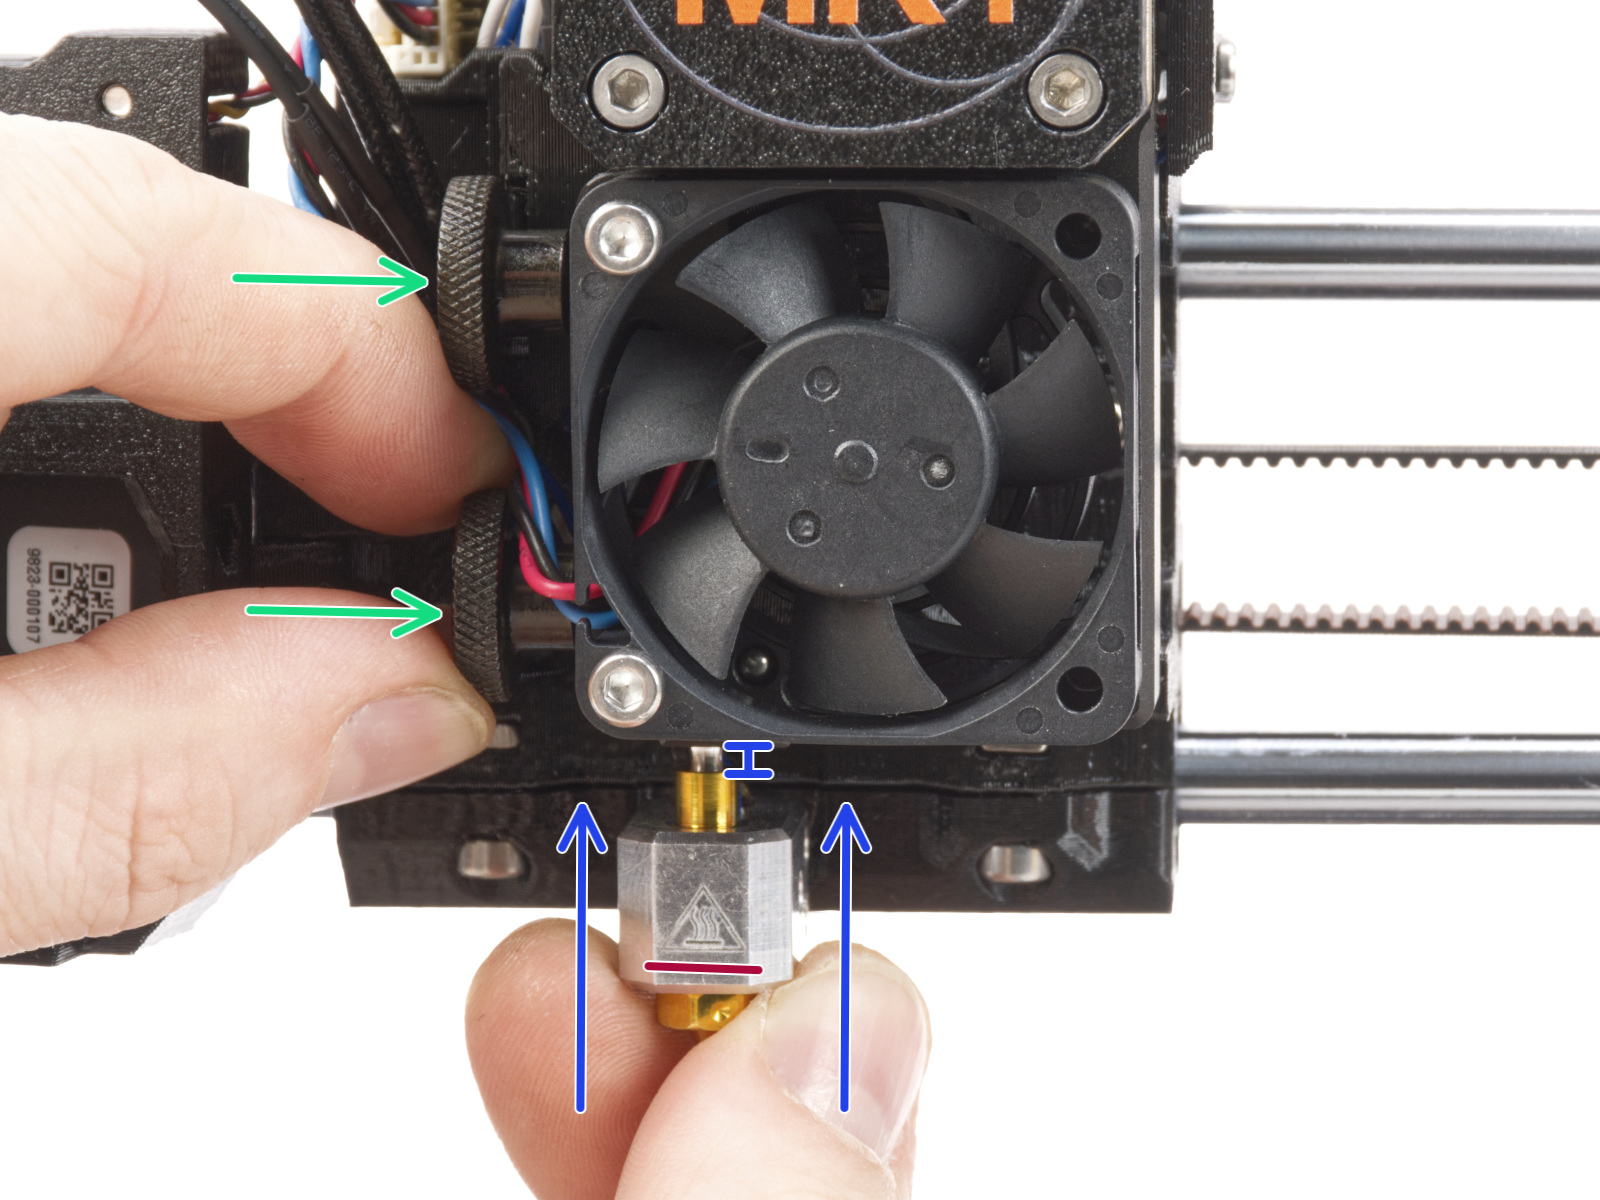
                  Dysza w Nextruderze musi znajdować się na prawidłowej wysokości. Jeśli nie masz pewności, czy wysokość jest prawidłowa, odkręć śruby radełkowane z boku radiatora i przesuń dyszę do góry. Dokręć śruby radełkowane ręcznie, nie używaj żadnych narzędzi.

                  Jeśli w drukarce zamontowany jest adapter dyszy, sprawdź ponownie jego montaż, aby upewnić się, że dysza nie została obniżona podczas montażu adaptera.
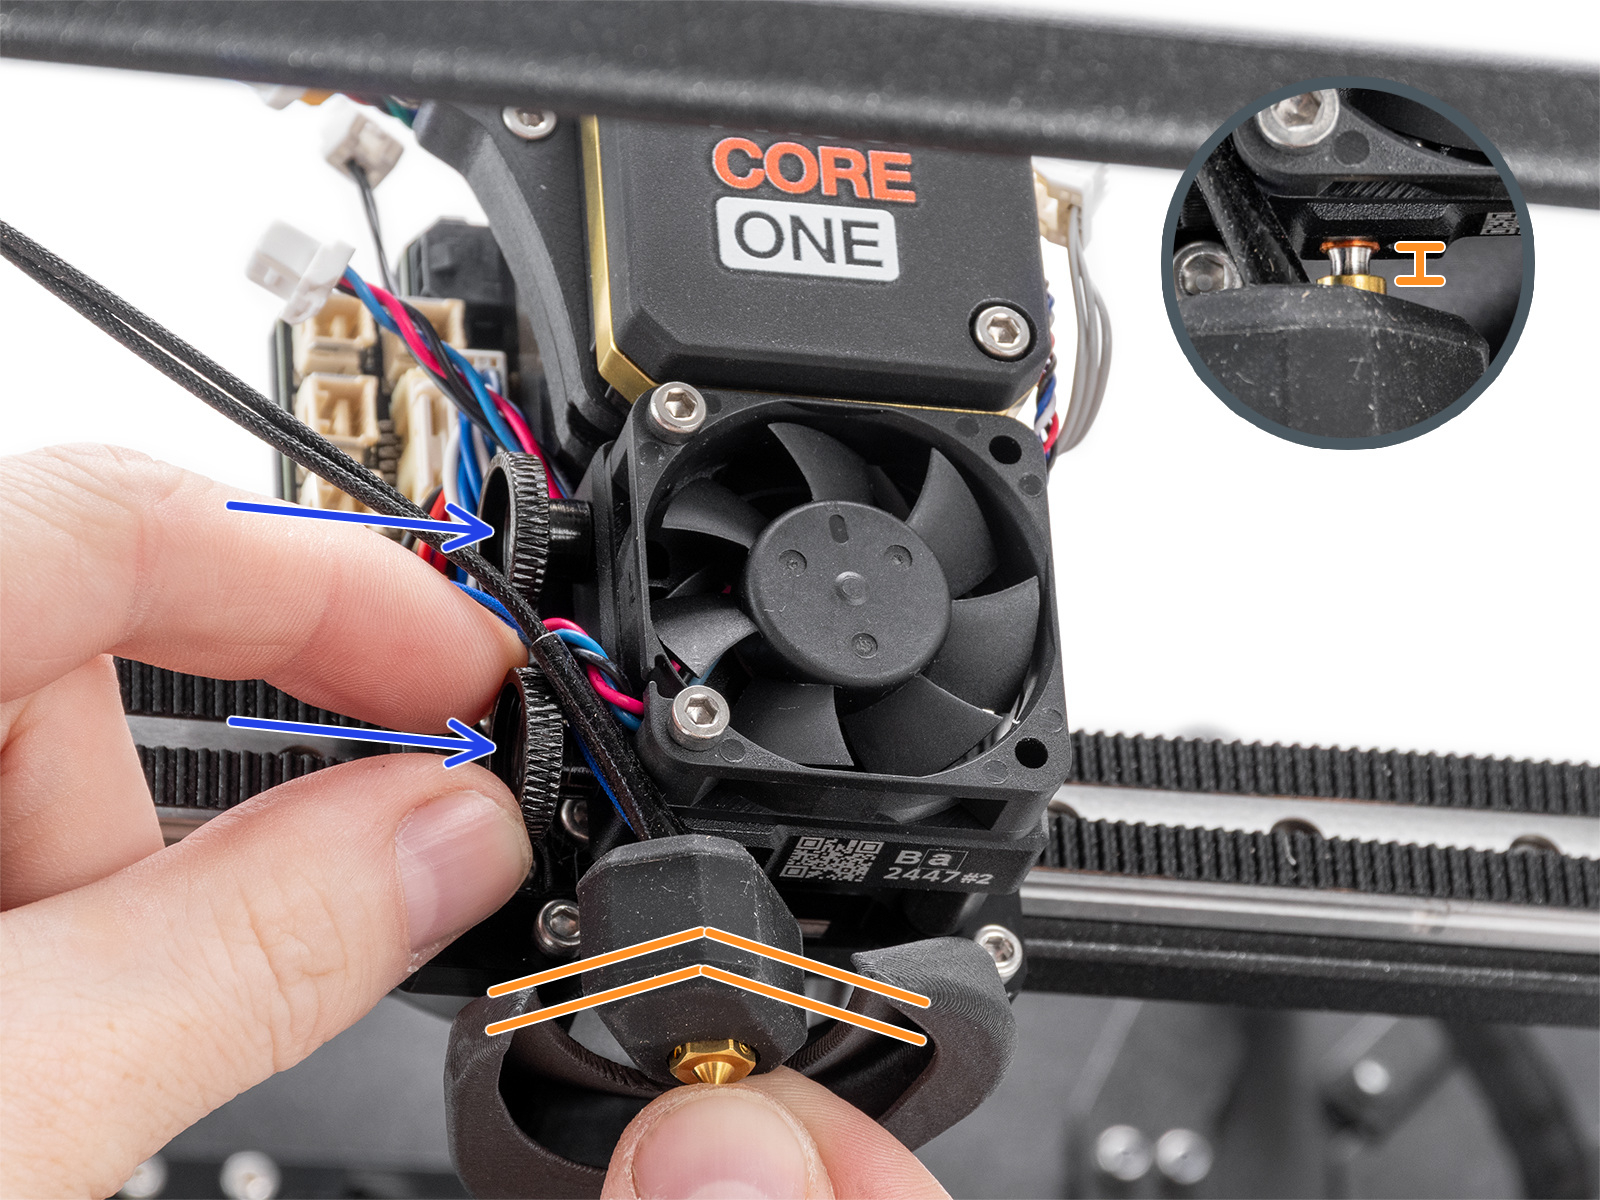
                  Prusa CORE One
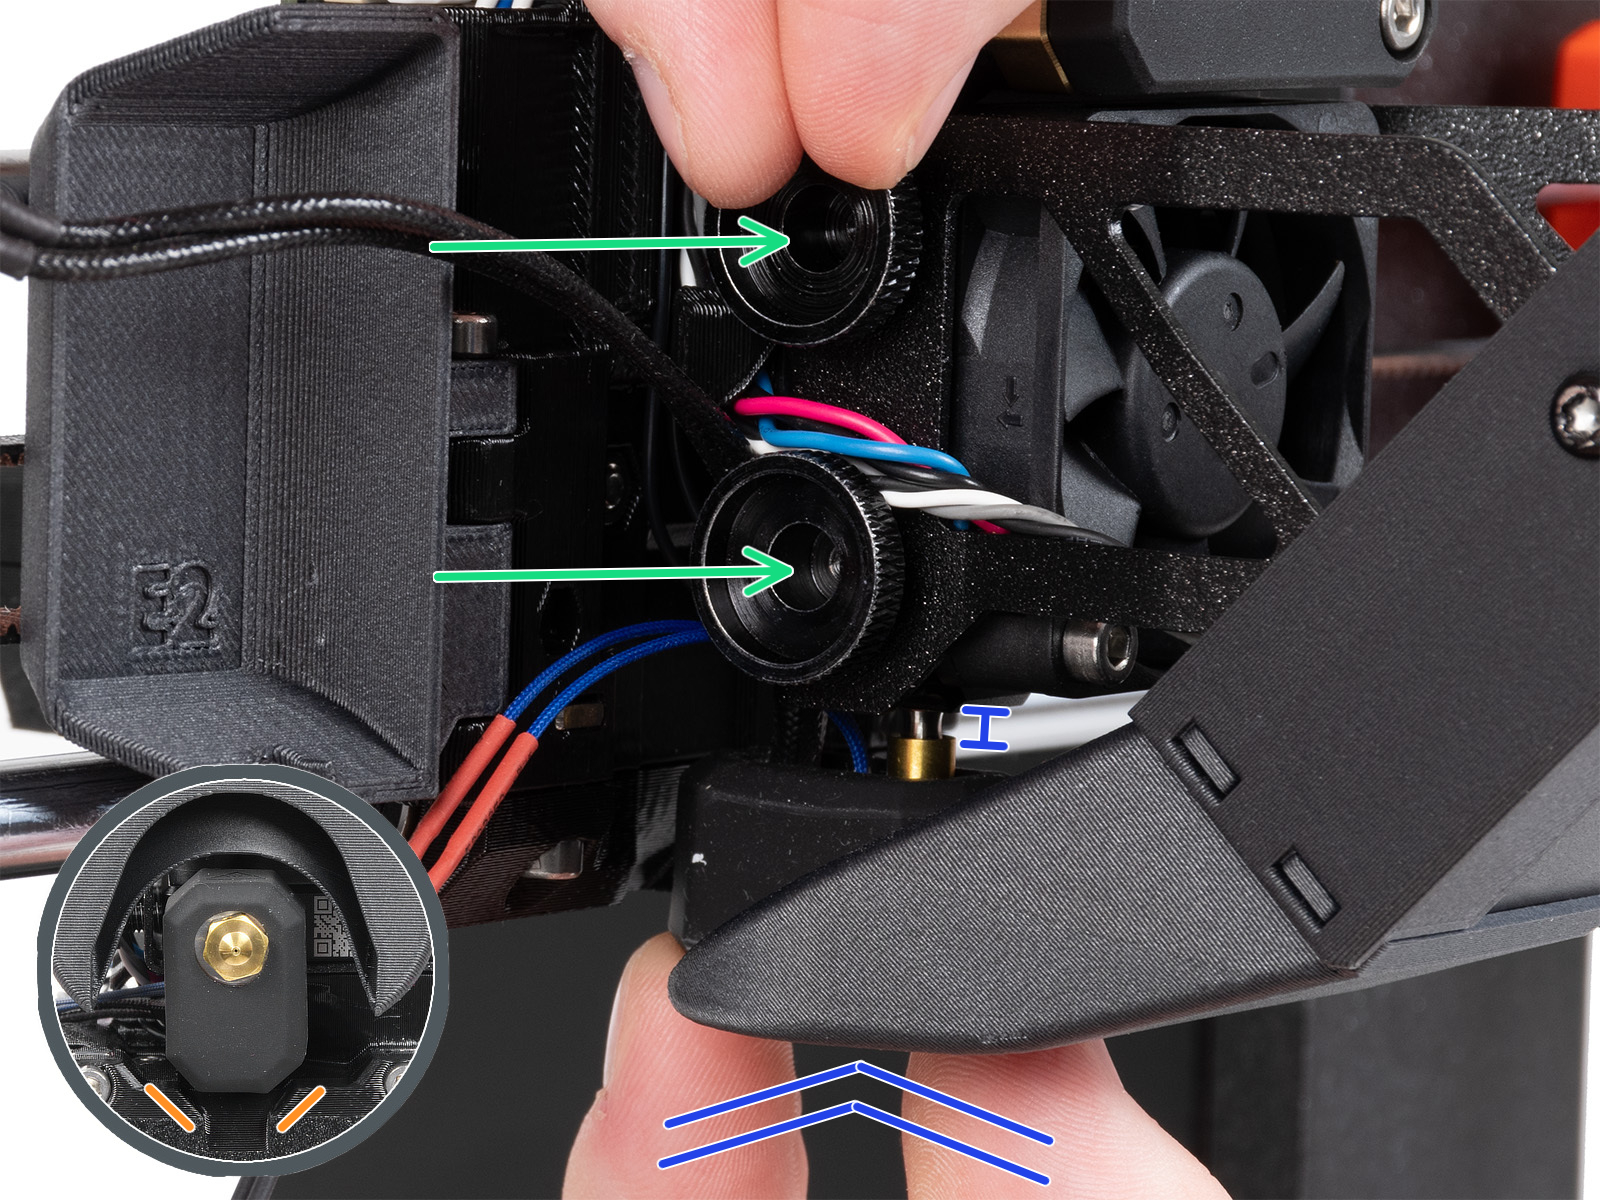
                  Original Prusa MK4S, MK3.9SOriginal Prusa MK4, MK3.9

                  Montaż dyszy (XL)

                  Przed kontynuowaniem upewnij się, że drukarka jest CAŁKOWICIE SCHŁODZONA DO TEMPERATURY OTOCZENIA i WYŁĄCZONA!

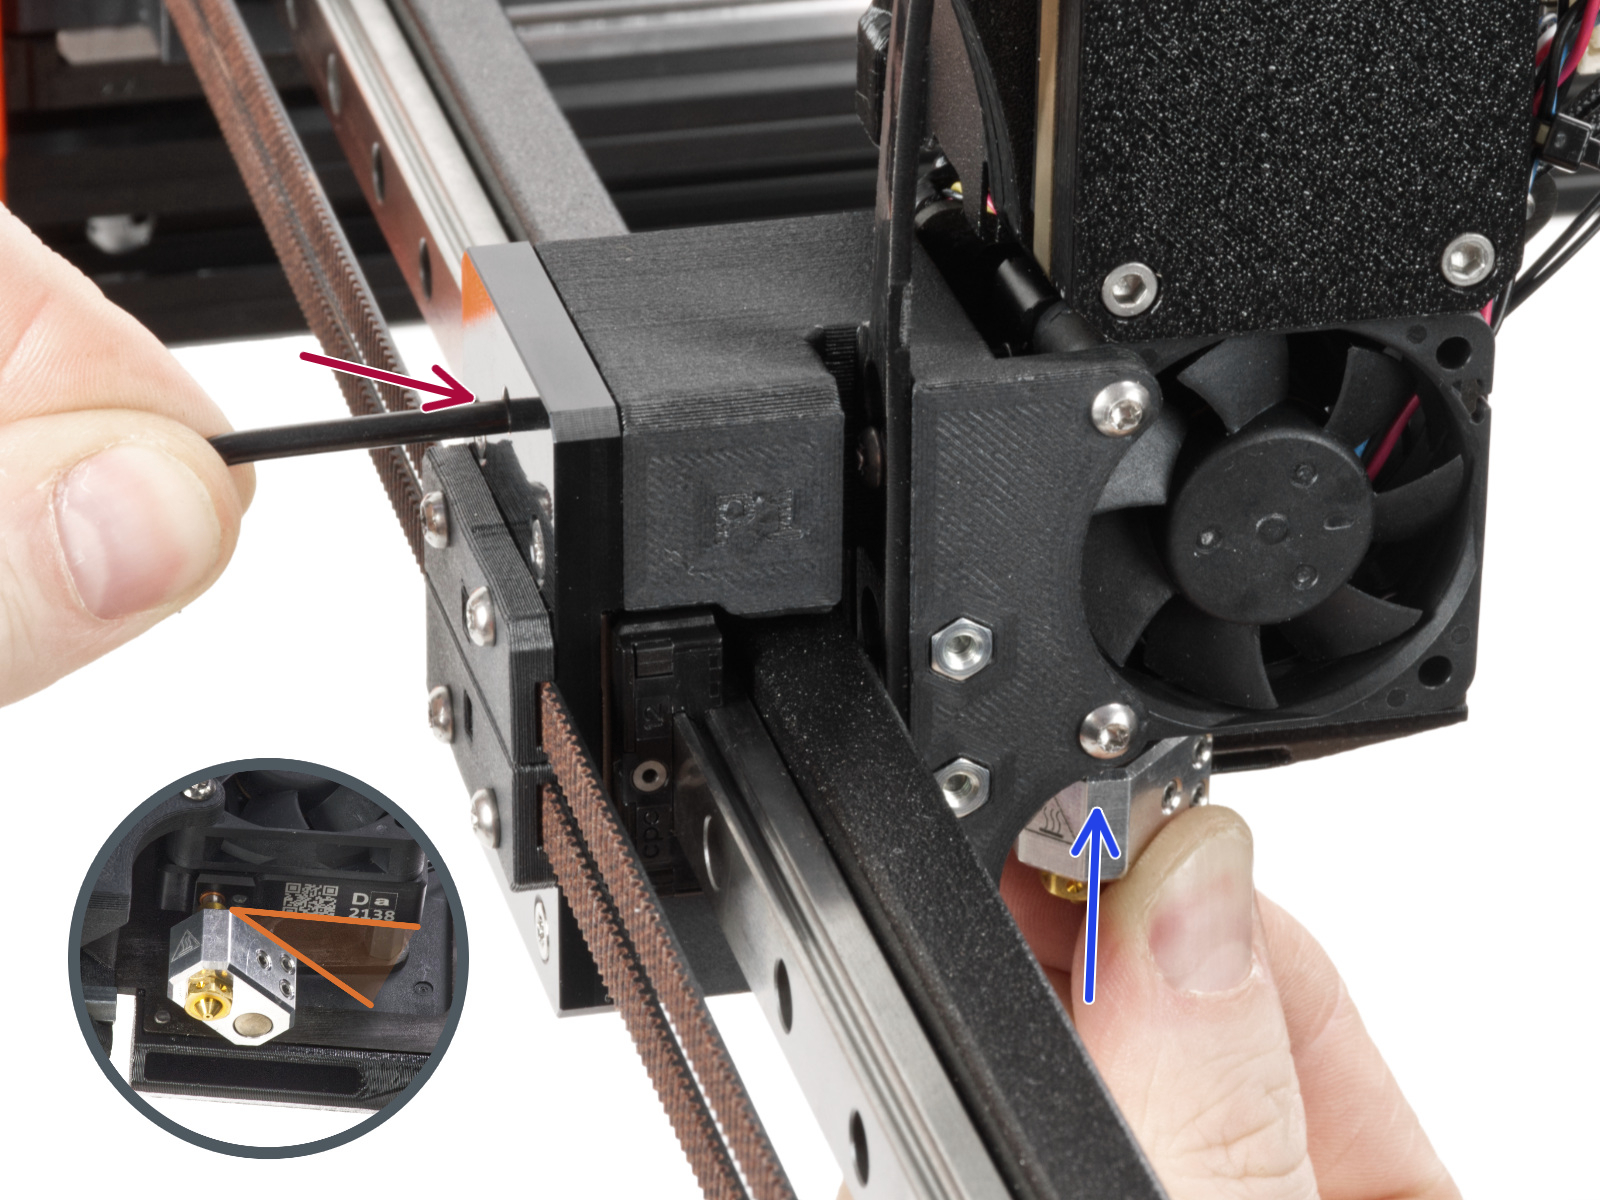
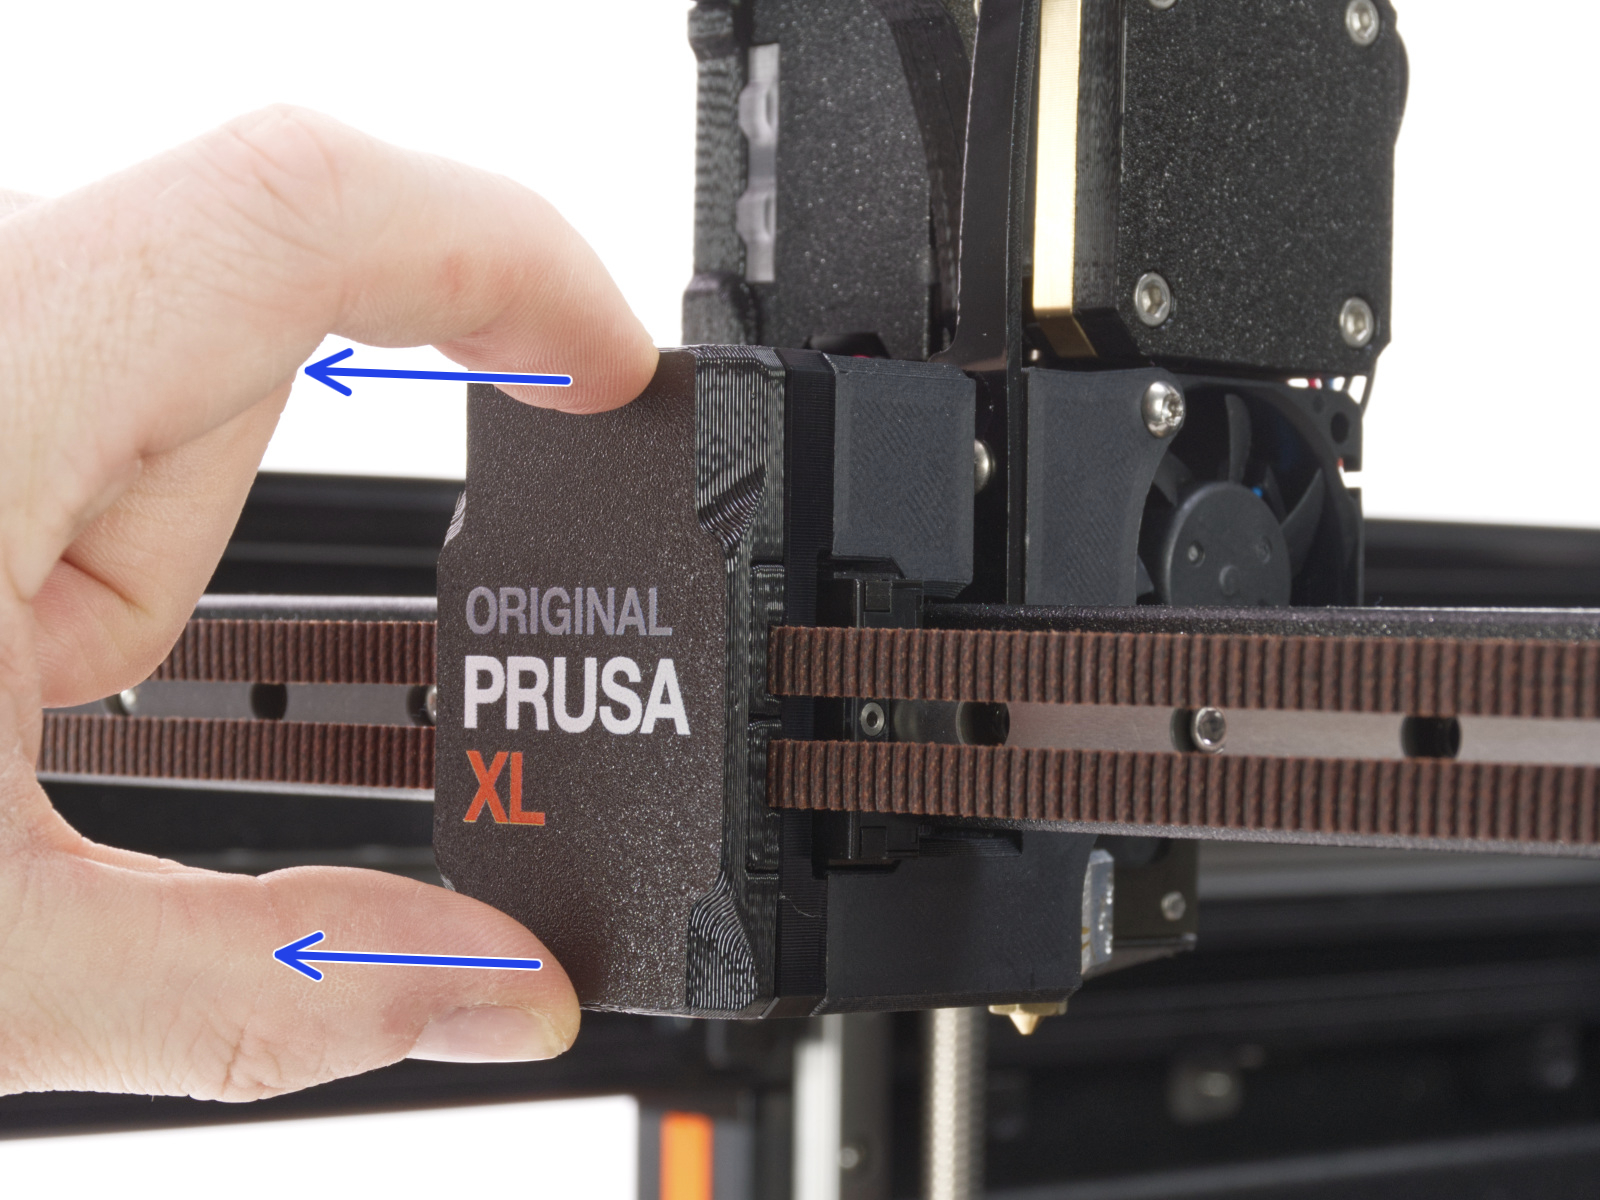
                  W jednonarzędziowej XL, po demontażu pokrywy wózka osi X [x-carriage cover], przytrzymaj blok grzejny (upewnij się, że dysza nie jest gorąca!), a następnie używając klucza Torx TX8 jak na ilustracji, upewnij się, że wkręt dociskowy jest dokręcony. Nie używaj nadmiernej siły do dokręcenia wkręta, aby nie uszkodzić rurki prowadzącej filament. Dysza musi być ustawiona pod kątem około 35°-40°, aby uniknąć uszkodzenia przewodów hotendu.
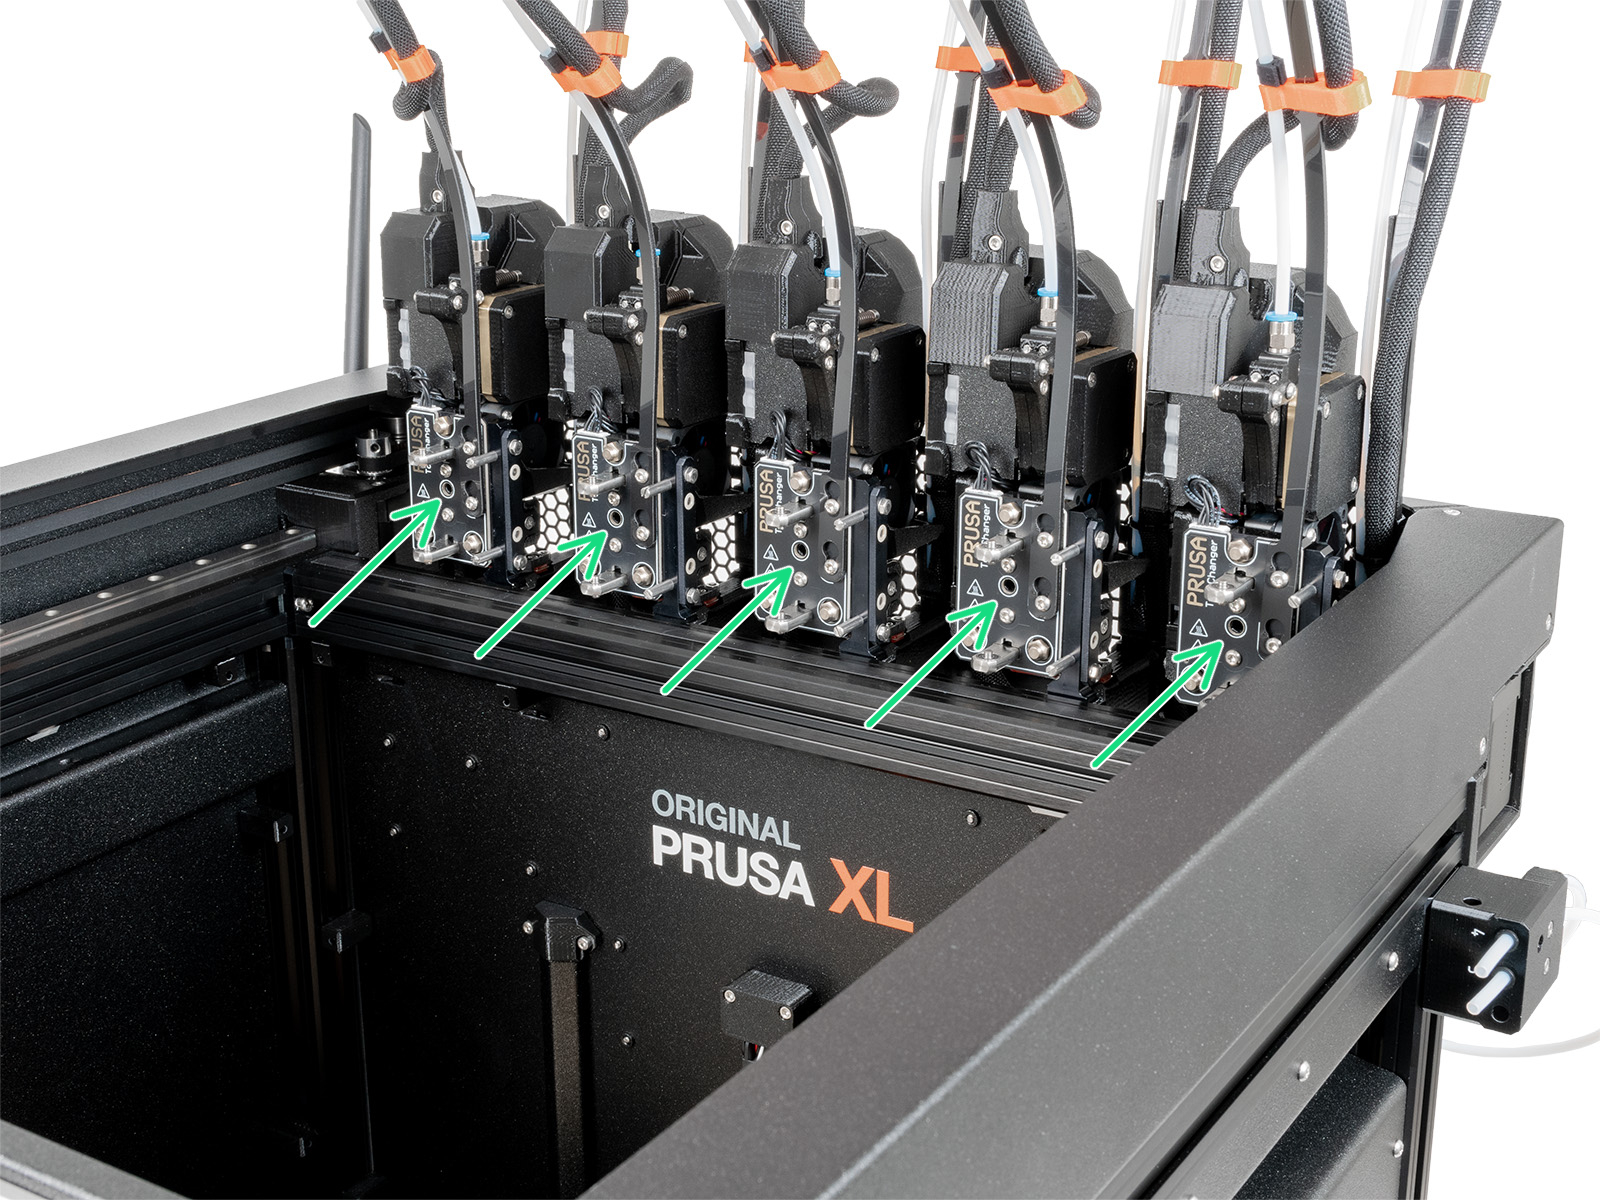
                  W wielonarzędziowej XL zidentyfikuj narzędzie, którego dyszę należy sprawdzić i zaparkuj je. Przytrzymaj blok grzejny (upewnij się, że dysza nie jest gorąca!), a następnie używając klucza Torx TX8 jak na ilustracji, upewnij się, że wkręt dociskowy jest dokręcony. Nie używaj nadmiernej siły do dokręcenia wkręta, aby nie uszkodzić rurki prowadzącej filament. Dysza musi być ustawiona pod kątem około 35°-40°, aby uniknąć uszkodzenia przewodów hotendu.
                  Kontrola czujnika tensometrycznego (CORE One, MK4/S, MK3.9, XL)

                  Jeśli filament jest załadowany podczas poziomowania stołu na początku wydruku, sprawdź, czy ekstruder nie naciąga go, poluzowując nieco szpulę filamentu. Jeśli filament jest podawany przez rurkę PTFE, upewnij się, że rurka nie jest za krótka.

                  Po przeprowadzeniu poprzednich kontroli przejdź w menu drukarki do pozycji Sterowanie → Kalibracje i testy → Test tensometru i wykonaj test czujnika tensometrycznego zgodnie z instrukcjami wyświetlanymi na ekranie.

                  Kontrola mechaniki (XL)

                  CoreXY

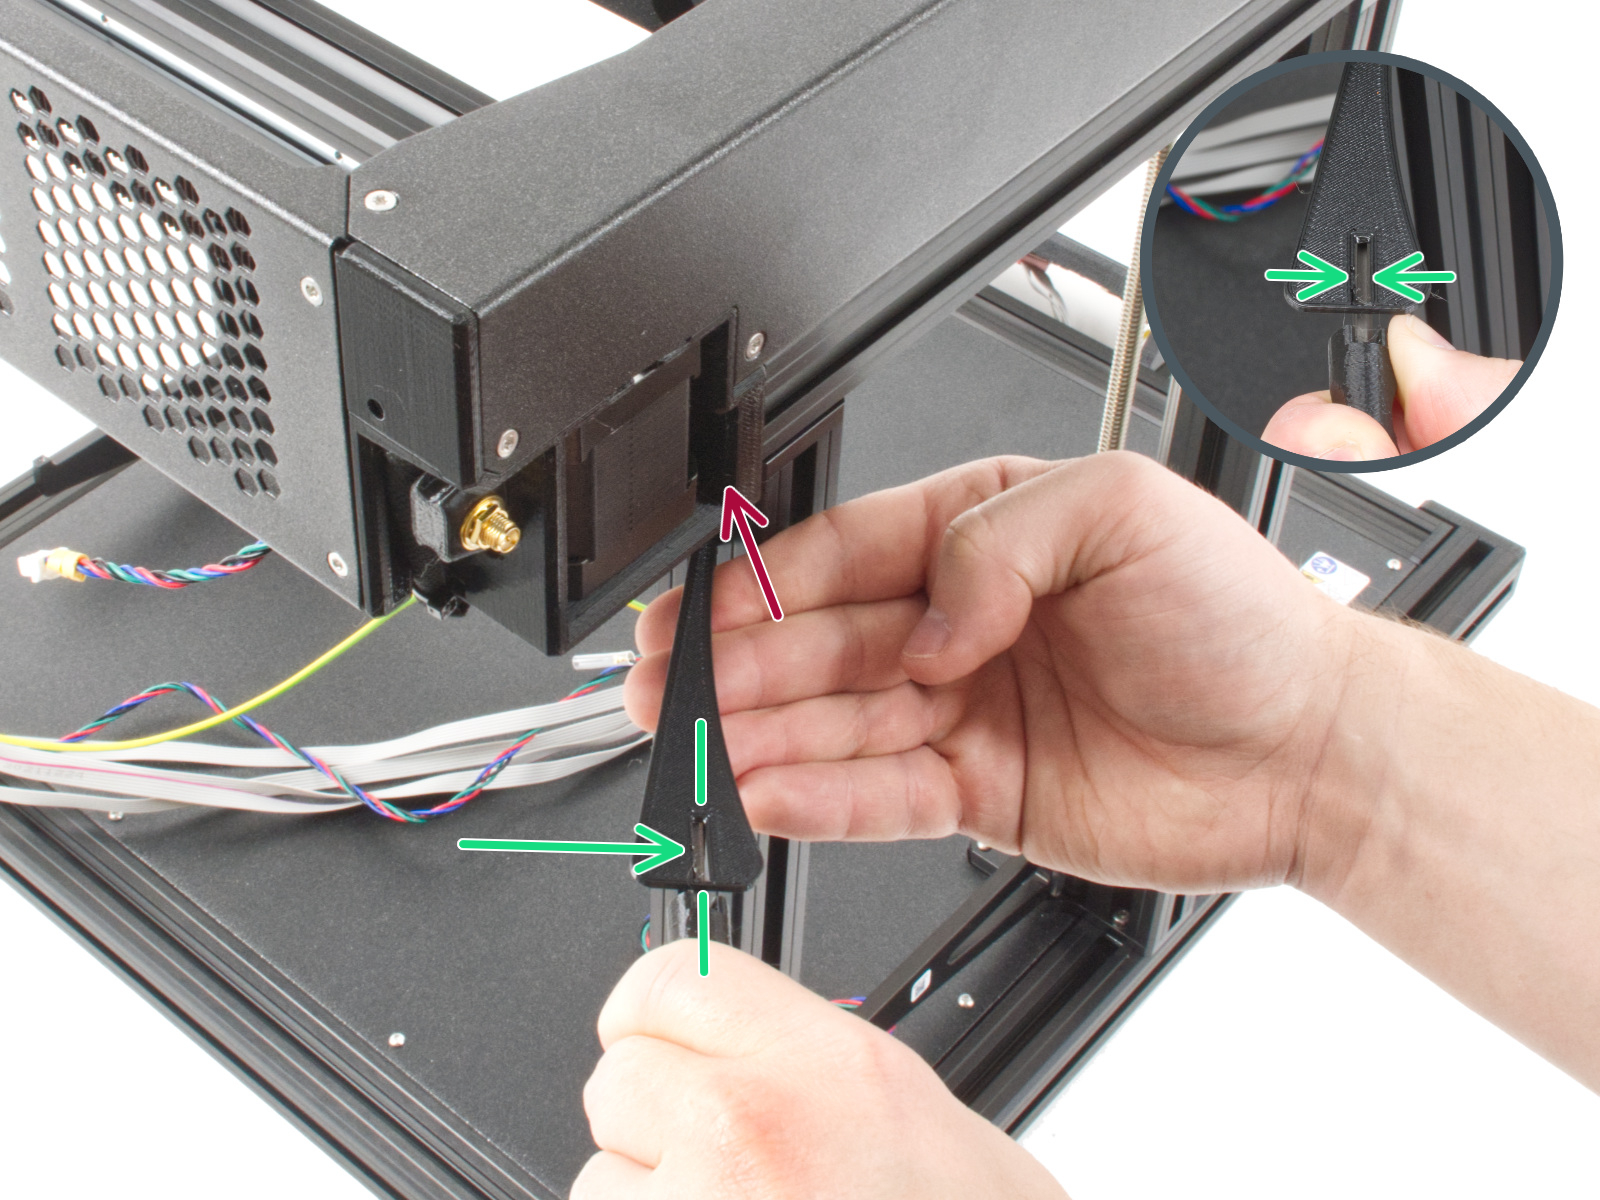
                  Jeśli pierwsza warstwa na Original Prusa XL jest z jednej strony wyżej niż inne, sprawdź montaż układu CoreXY pod kątem poluzowanych śrub mocujących mechanizm do czterech profili. Użyj także wskaźnika momentu obrotowego [Torque-indicator.stl] w sekcji Others, aby upewnić się, że śruby są prawidłowo dokręcone.
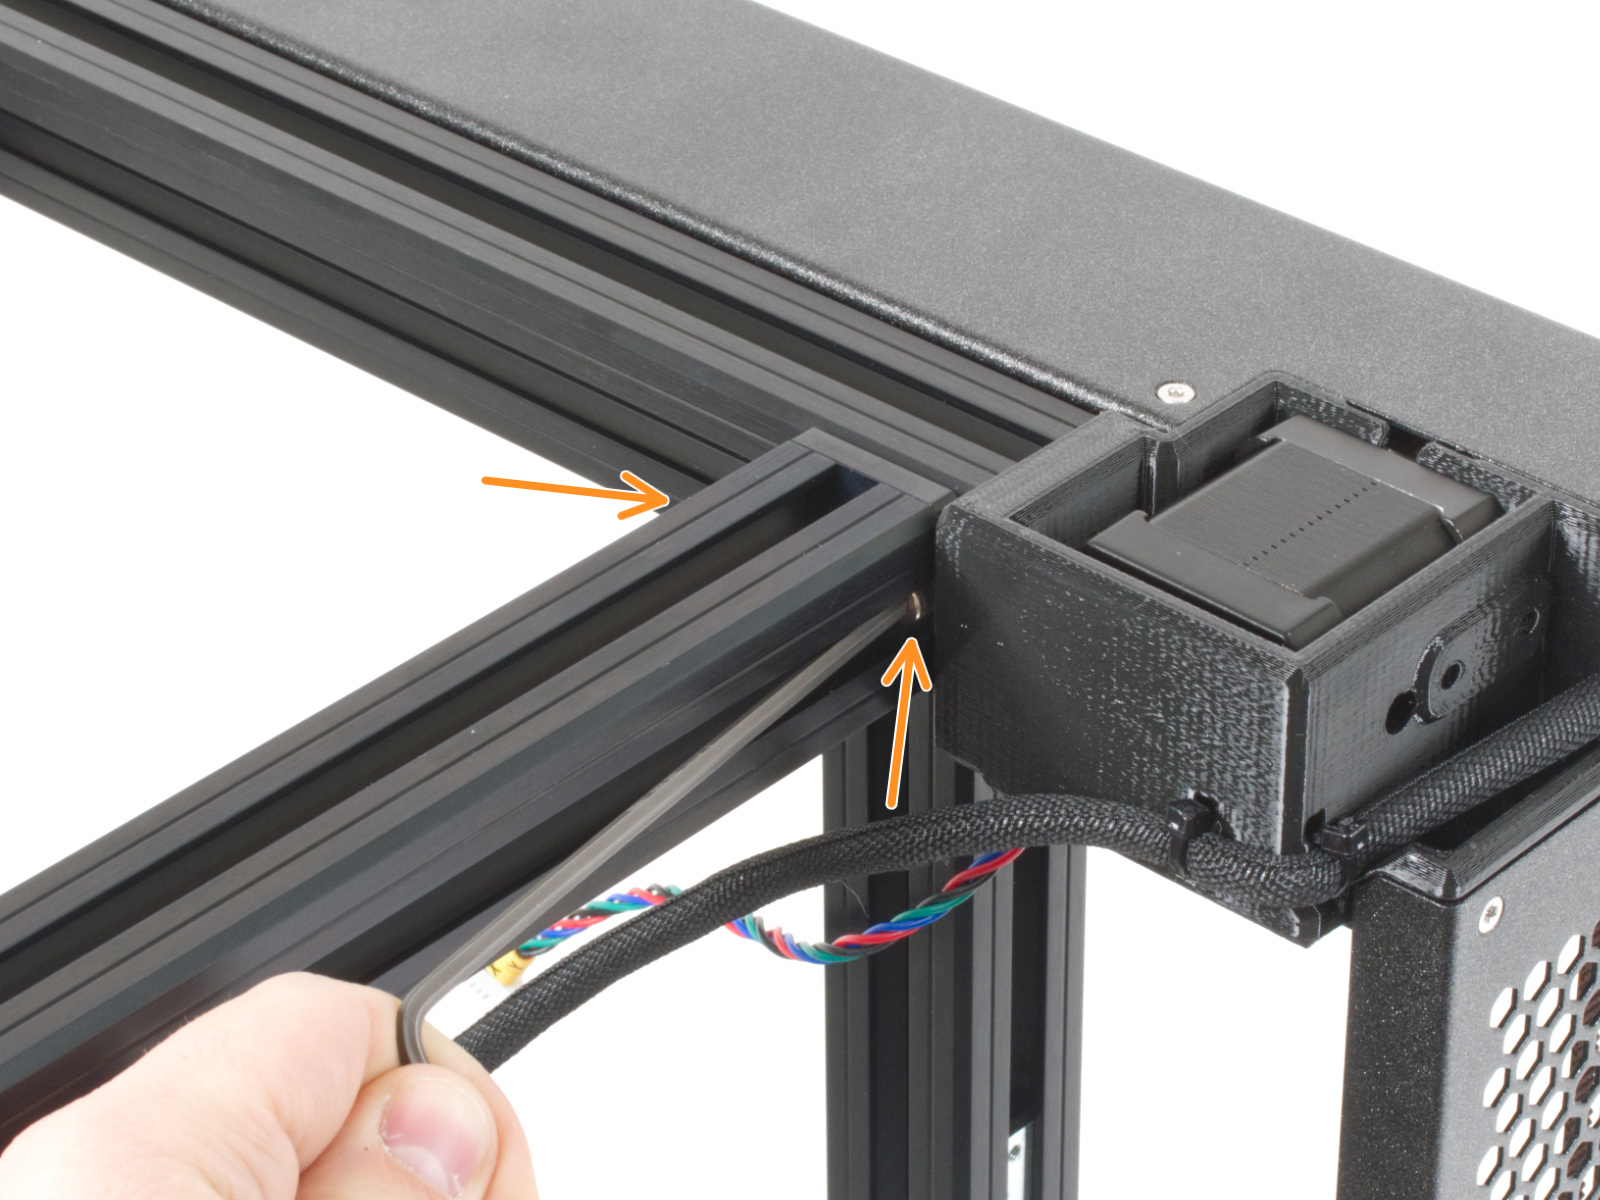
                  Kafelki stołu grzewczego

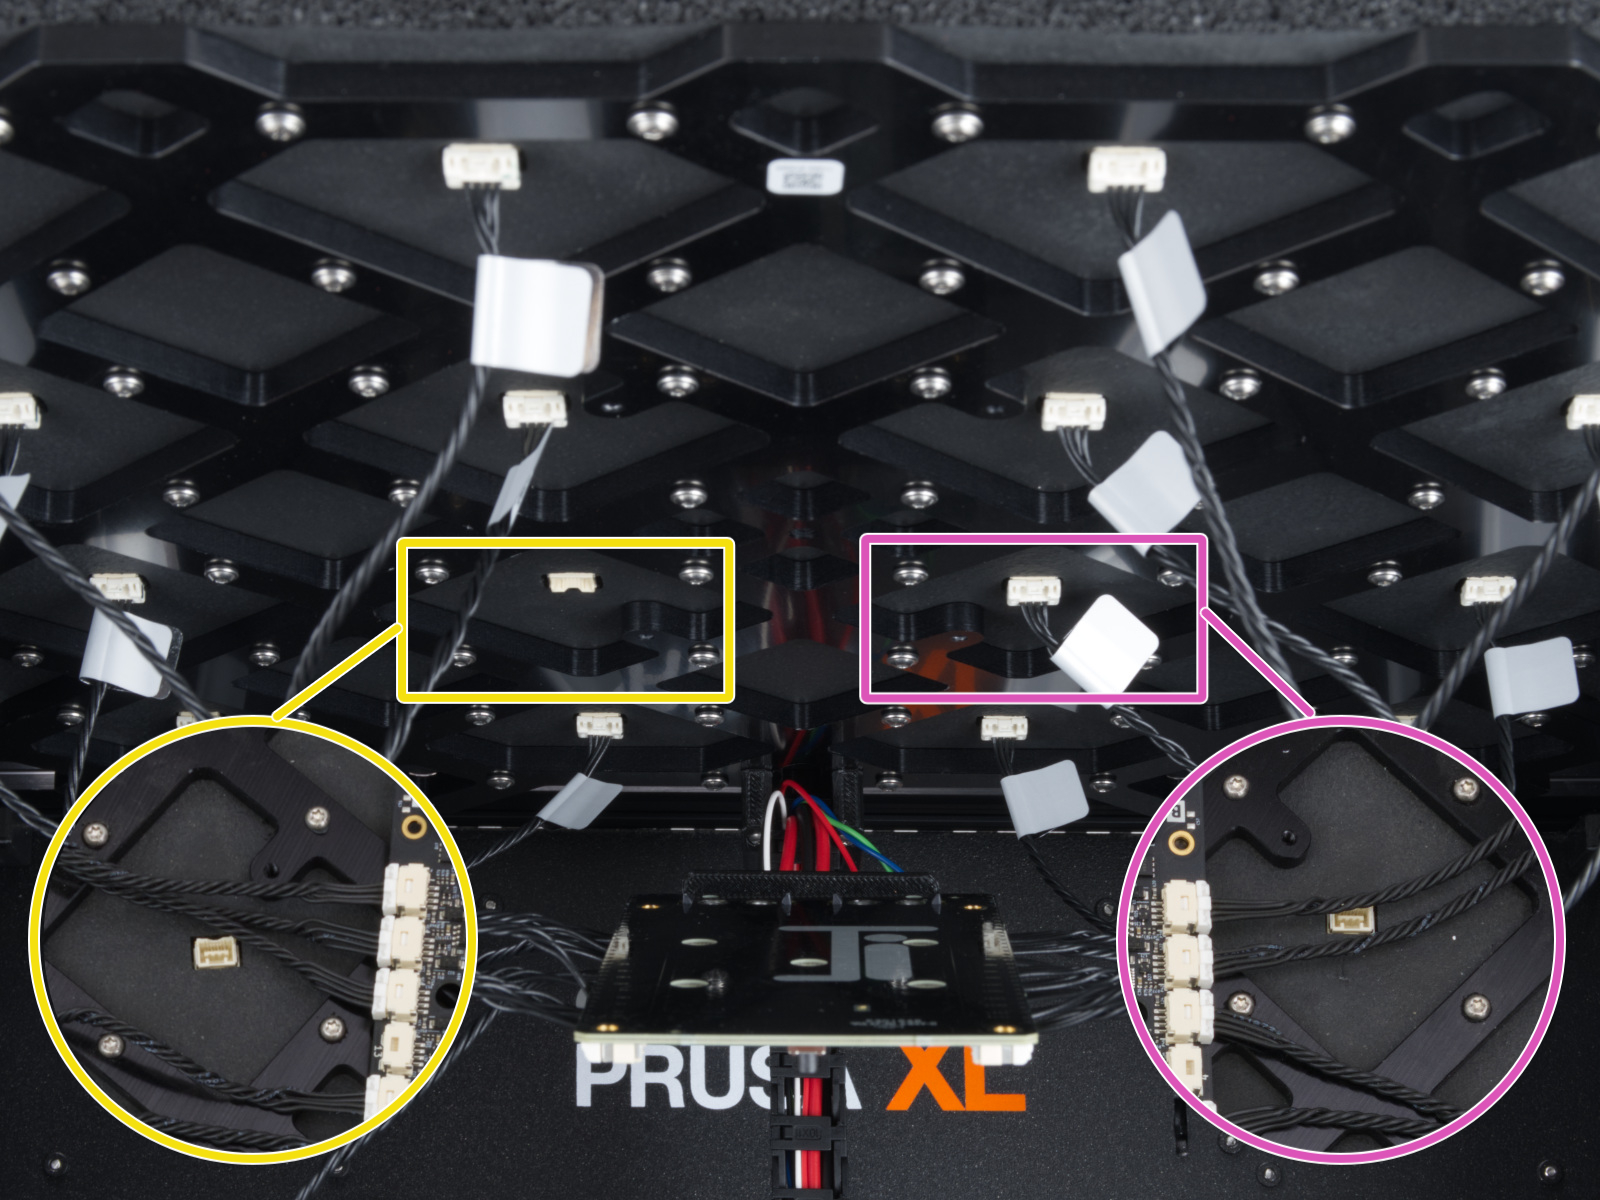
                  Sprawdź, czy śruba pod żadnym z kafelków stołu grzewczego nie jest poluzowana.
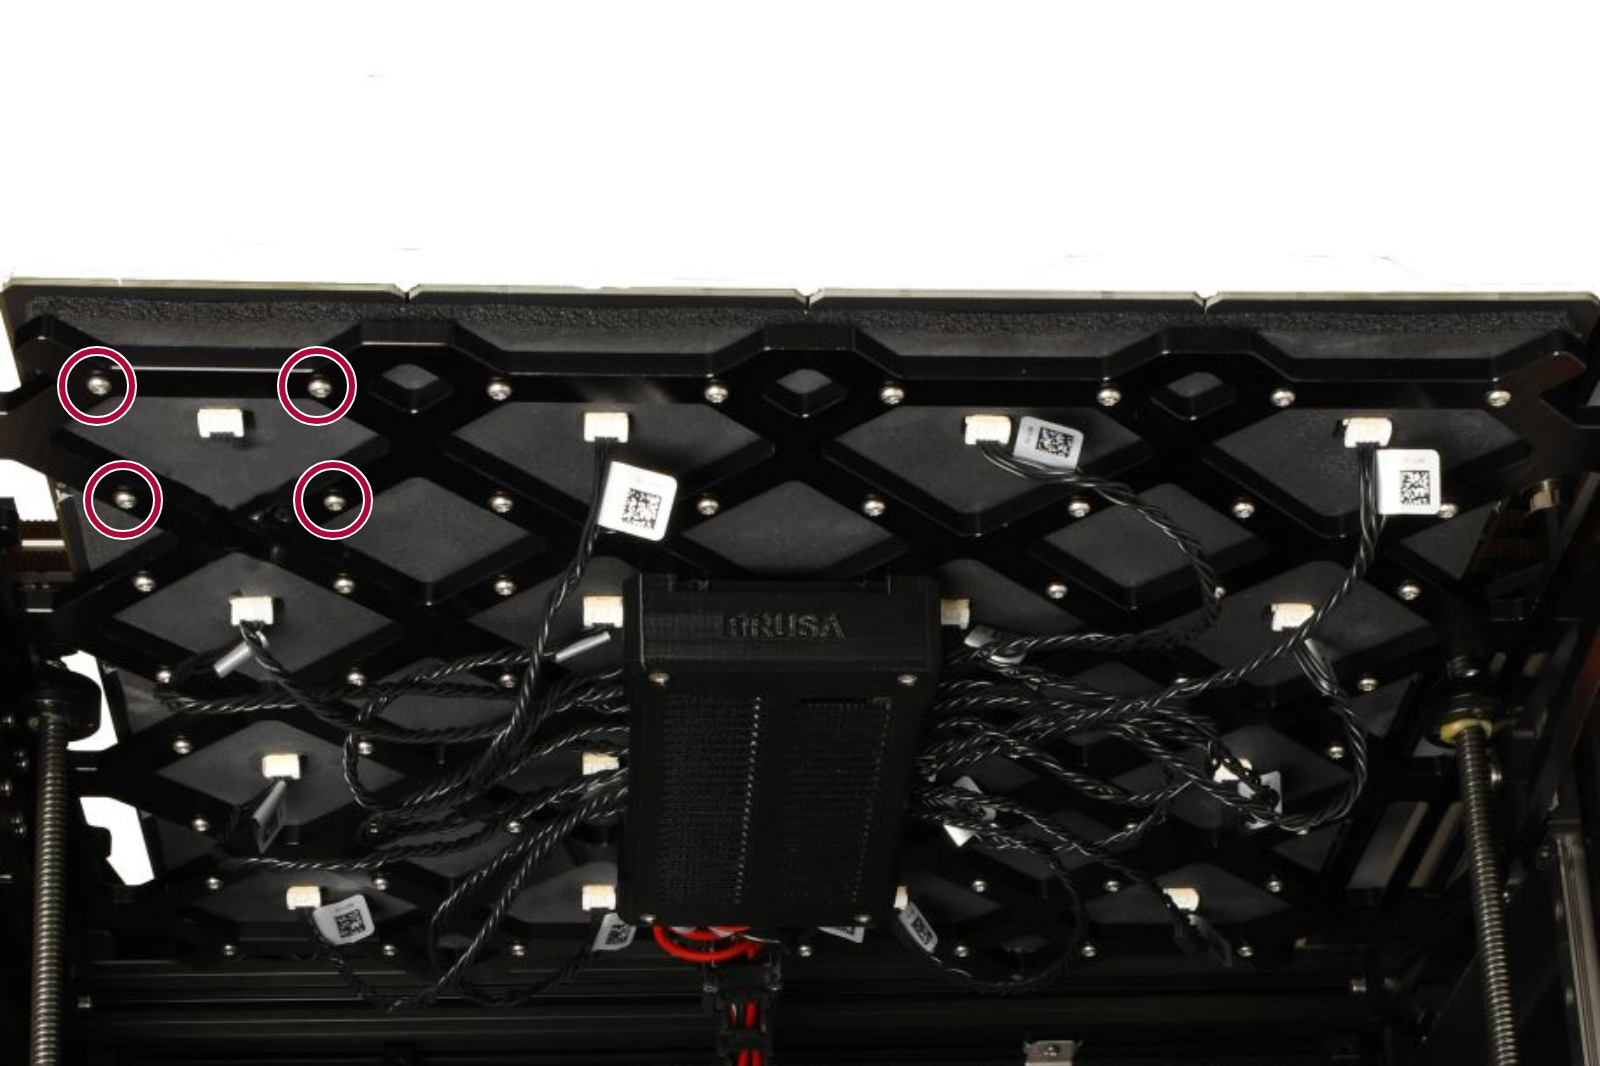
                  Kafelki inne, niż 4, 5, 12 oraz 13 można sprawdzić bez demontażu.Kafelki 4, 5, 12 oraz 13 wymagają demontażu płyty stołu modułowego lub jego pokrywy, aby uzyskać dostęp do śrub.

                  Obudowy łożysk osi Z

                  Obudowy łożysk osi Z stanowią ograniczniki krańcowe osi Z. Ważne jest, aby między obudowami łożysk osi Z a ramą stołu grzewczego był niewielki luz, gdy drukarka znajduje się w najwyższym położeniu.

                  W ten sposób podczas poziomowania stołu i bazowania osi można uzyskać idealny stopień kontaktu między dyszą a powierzchnią płyty stołu.

                  Zbyt mały prześwit może spowodować wyświetlenie komunikatu ostrzegawczego Czyszczenie dyszy nieudane. W takim przypadku, aby uzyskać idealny prześwit, należy lekko poluzować śruby mocujące obudowy łożysk.

                  Jeśli komunikat ostrzegawczy nadal się pojawia, należy ponownie lekko poluzować wspomniane śruby, pamiętając o tym, aby obudowy łożysk osi Z pozostały odpowiednio dokręcone i zamocowane na miejscu.

                  Po znalezieniu idealnego momentu dokręcenia śrub, który zapewnia prawidłowe mocowanie obudów łożysk osi Z, należy zachować tę zmianę na stałe.
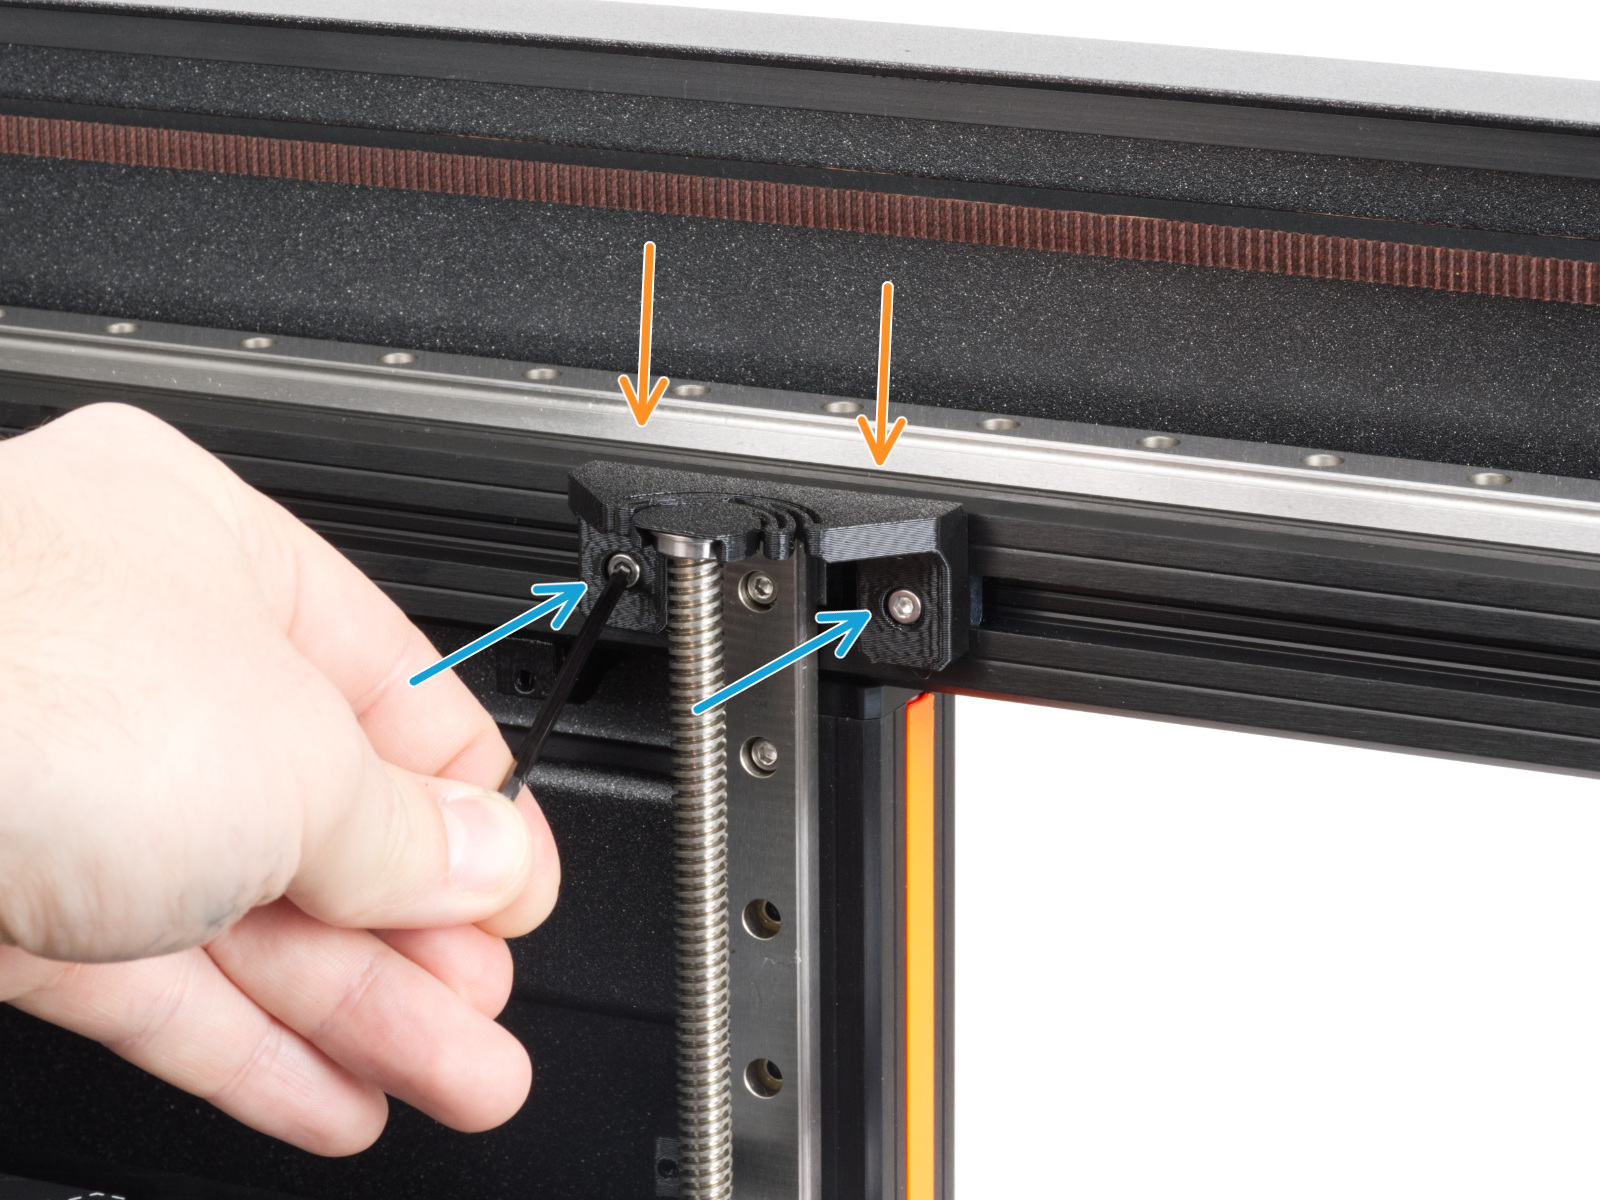
                  Nie demontuj obudów łożysk z ich miejsc! Spowoduje to uszkodzenie drukarki.
                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • Rozwiązywanie problemów
                    • Rozwiązywanie problemów z jakością druku
                      • Problemy pierwszej warstwy
                      • Nitkowanie i wyciekanie filamentu
                      • Przesunięcie warstw
                    • Diagnostyka
                    • Kody QR dla błędów
                    • Rozwiązywanie problemów z drukarką
                    • Komunikaty błędów występujące podczas drukowania