Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukarek 3Dnowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i upgradenowość
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukarek 3Dnowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Rozwiązywanie problemów z jakością druku
                  3. Nitkowanie i wyciekanie filamentu
                   

                  Spis treści

                  • Nitkowanie powodowane materiałem skumulowanym na dyszy
                  • Ustawienia w PrusaSlicerze
                  • Filament
                  • Hotend
                  • Dość ustawiania, podaj opalarkę!

                  Blog

                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji
                  • Factorio jest na Printables
                  • Prusament PLA Lightweight: o 65% lżejszy od zwykłego PLA. Idealny wybór do modeli lotniczych, cosplayu i wielu innych zastosowań.

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Factorio Transport Belts
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Nitkowanie i wyciekanie filamentu

                  Dotyczy

                  CORE One family
                  MK4 family
                  MMU family
                  PRO family
                  MK3 family
                  +
                  2 komentarze
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

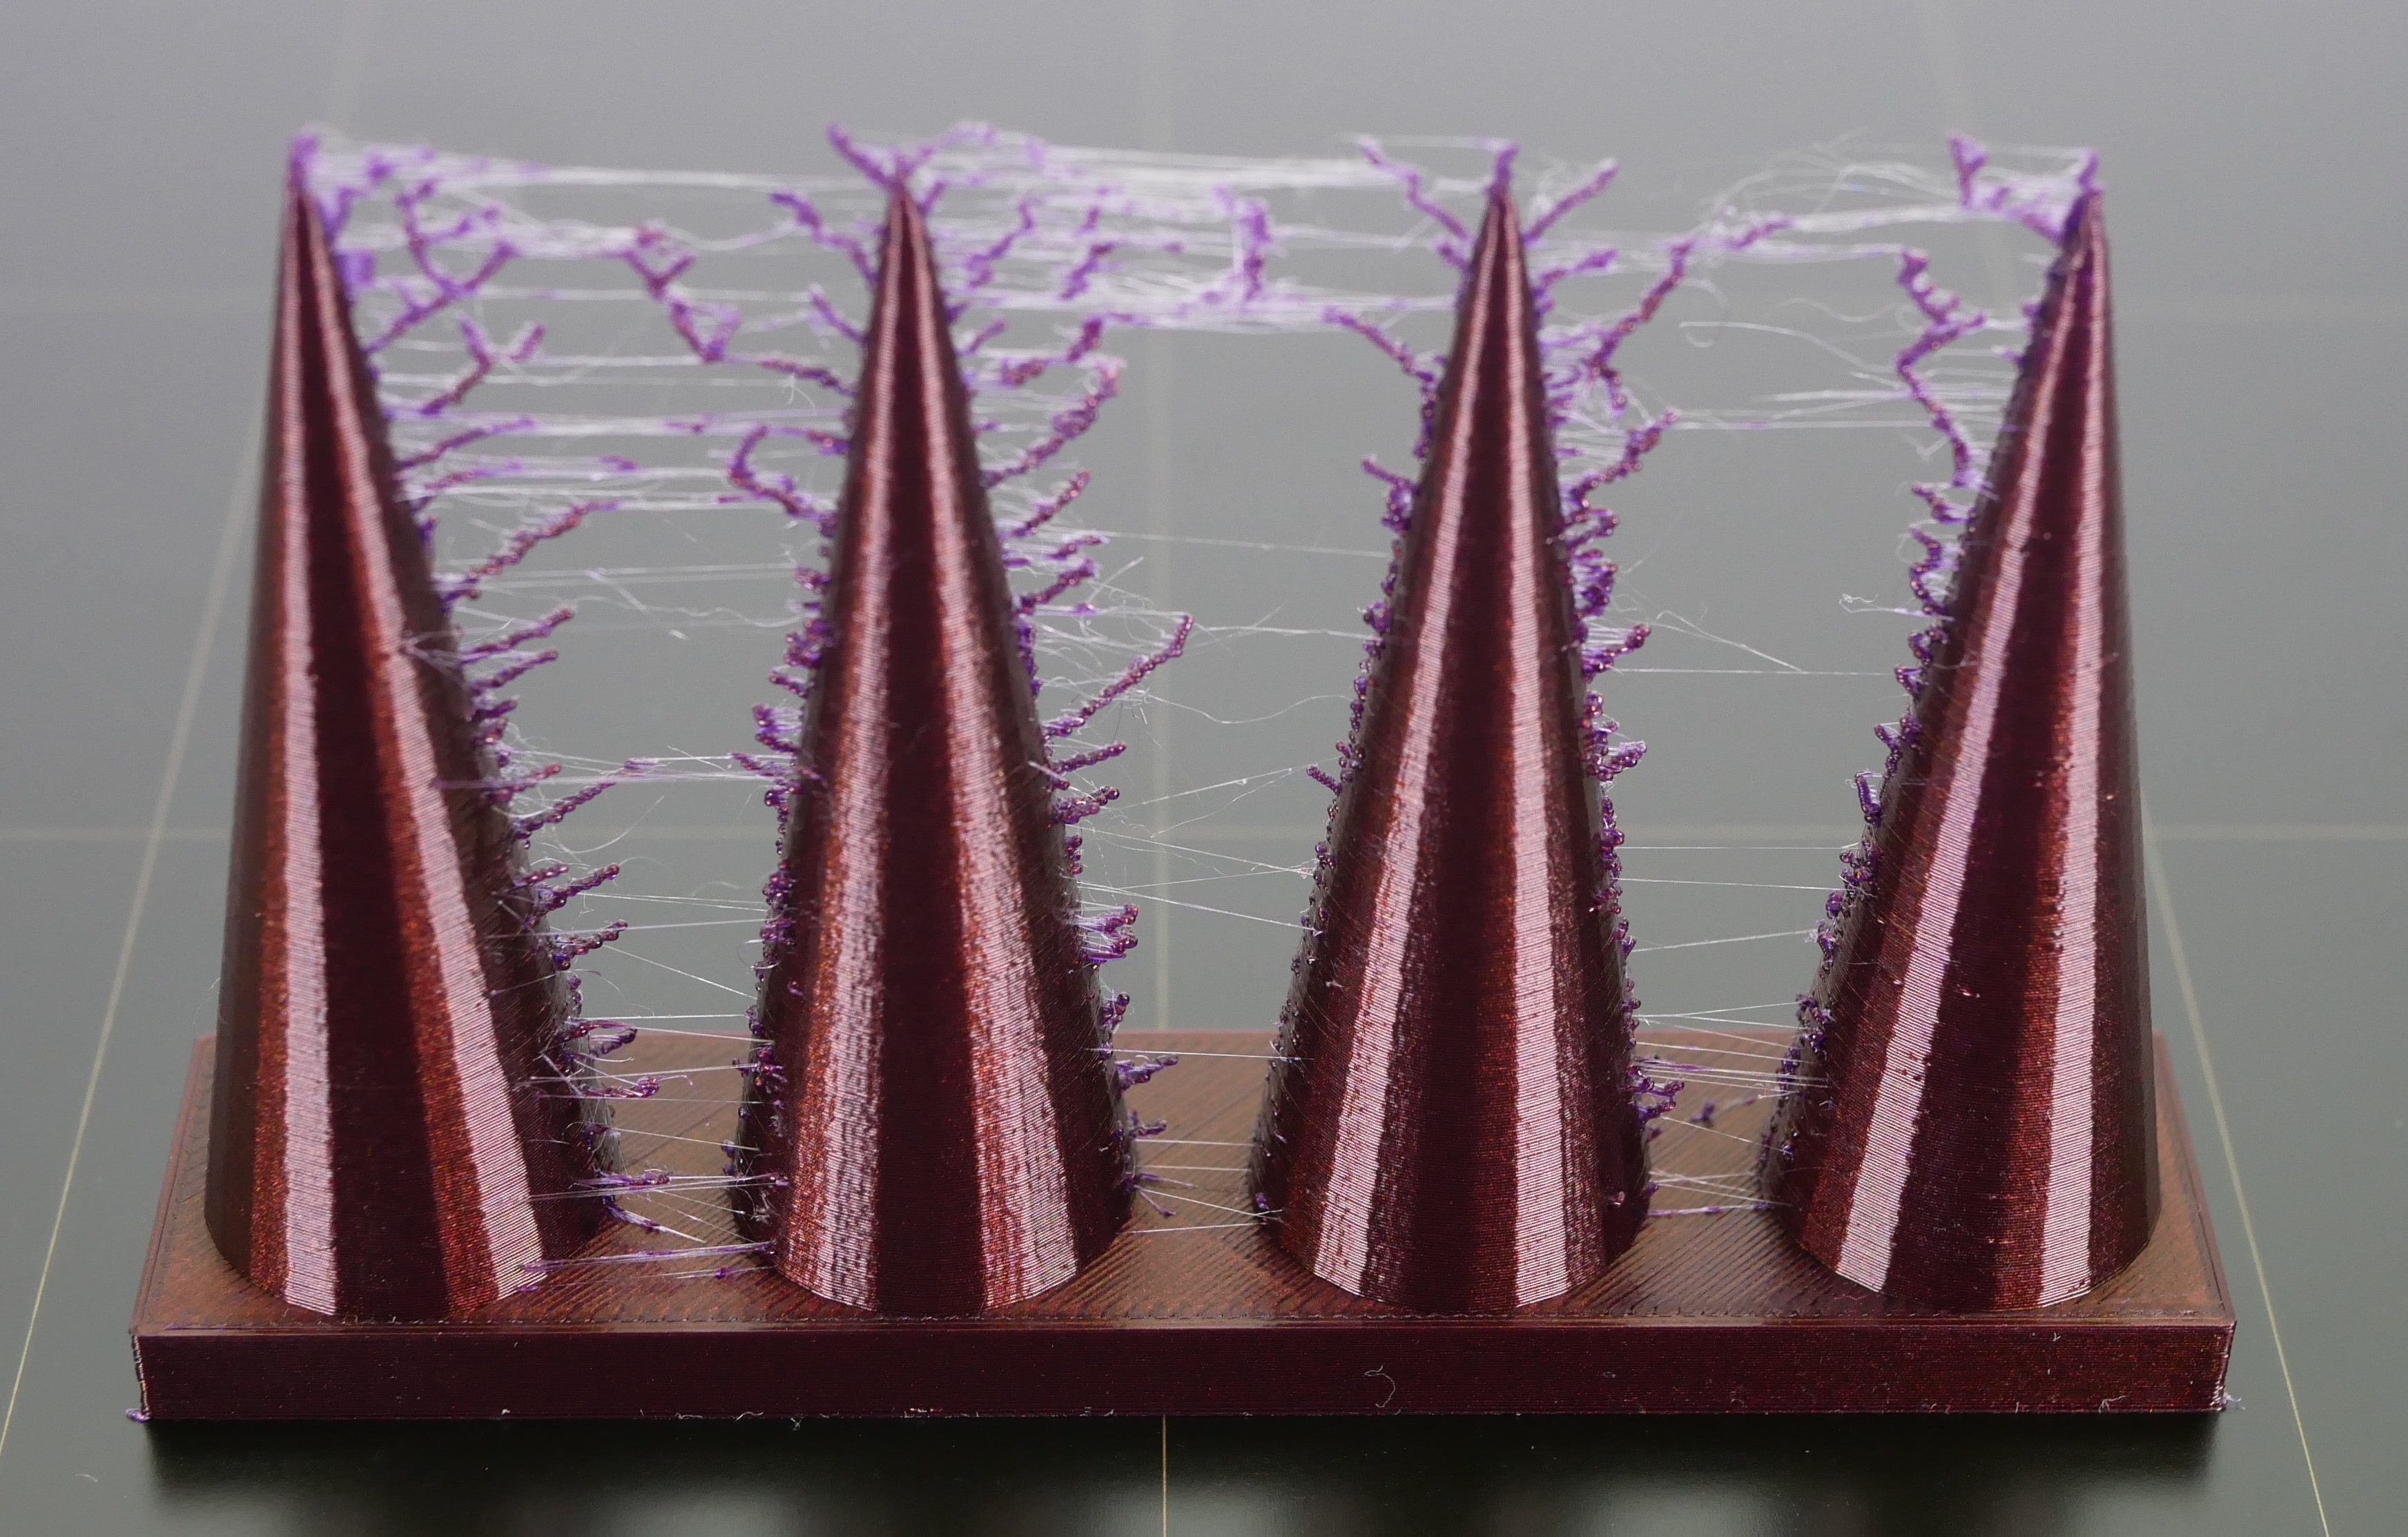
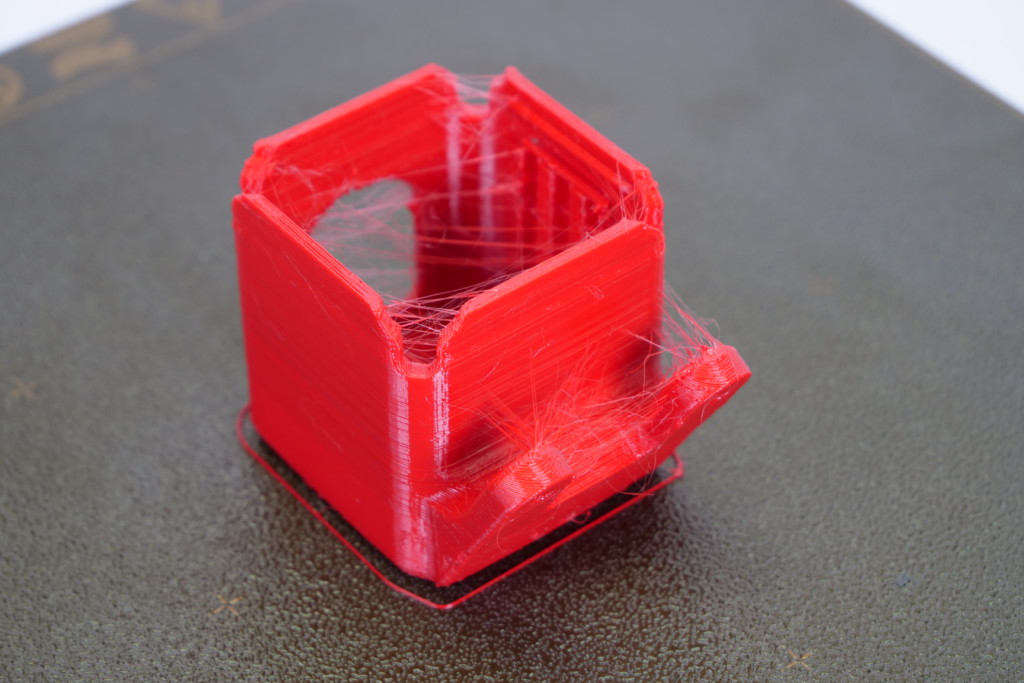
                  Nitkowanie i wyciekanie filamentu, powodujące "owłosione wydruki" lub "pajęczyny", to cienkie nitki materiału pozostawiane na drukowanym modelu. Dzieje się to zazwyczaj, gdy filament wycieka z dyszy podczas ruchu jałowego ekstrudera (czyli przechodzenia do kolejnego punktu bez drukowania).

                  Powodem może być zbyt wysoka temperatura druku i/lub niewłaściwe ustawienia retrakcji. Może to być poprawione kilkoma ustawieniami w PrusaSlicer i przejrzeniem sprzętu.

                  Nitkowanie powodowane materiałem skumulowanym na dyszy

                  Jeśli przez dłuższy czas drukujesz przy użyciu filamentu takiego, jak np. PETG, to jego nadmiar może tworzyć cienką warstwę na zewnętrznej powierzchni dyszy. Może to powodować nitkowanie na wydruku przez przywieranie tych pozostałości do jego powierzchni. Dlatego dokładnie wyczyść dyszę przed każdym wydrukiem z wszelkich pozostałości poprzednio używanych filamentów.

                  We highly recommend using our official (factory default) preset settings in PrusaSlicer. However, if you are printing with your own settings, make sure that you have the retraction settings configured correctly.

                  Ustawienia w PrusaSlicerze

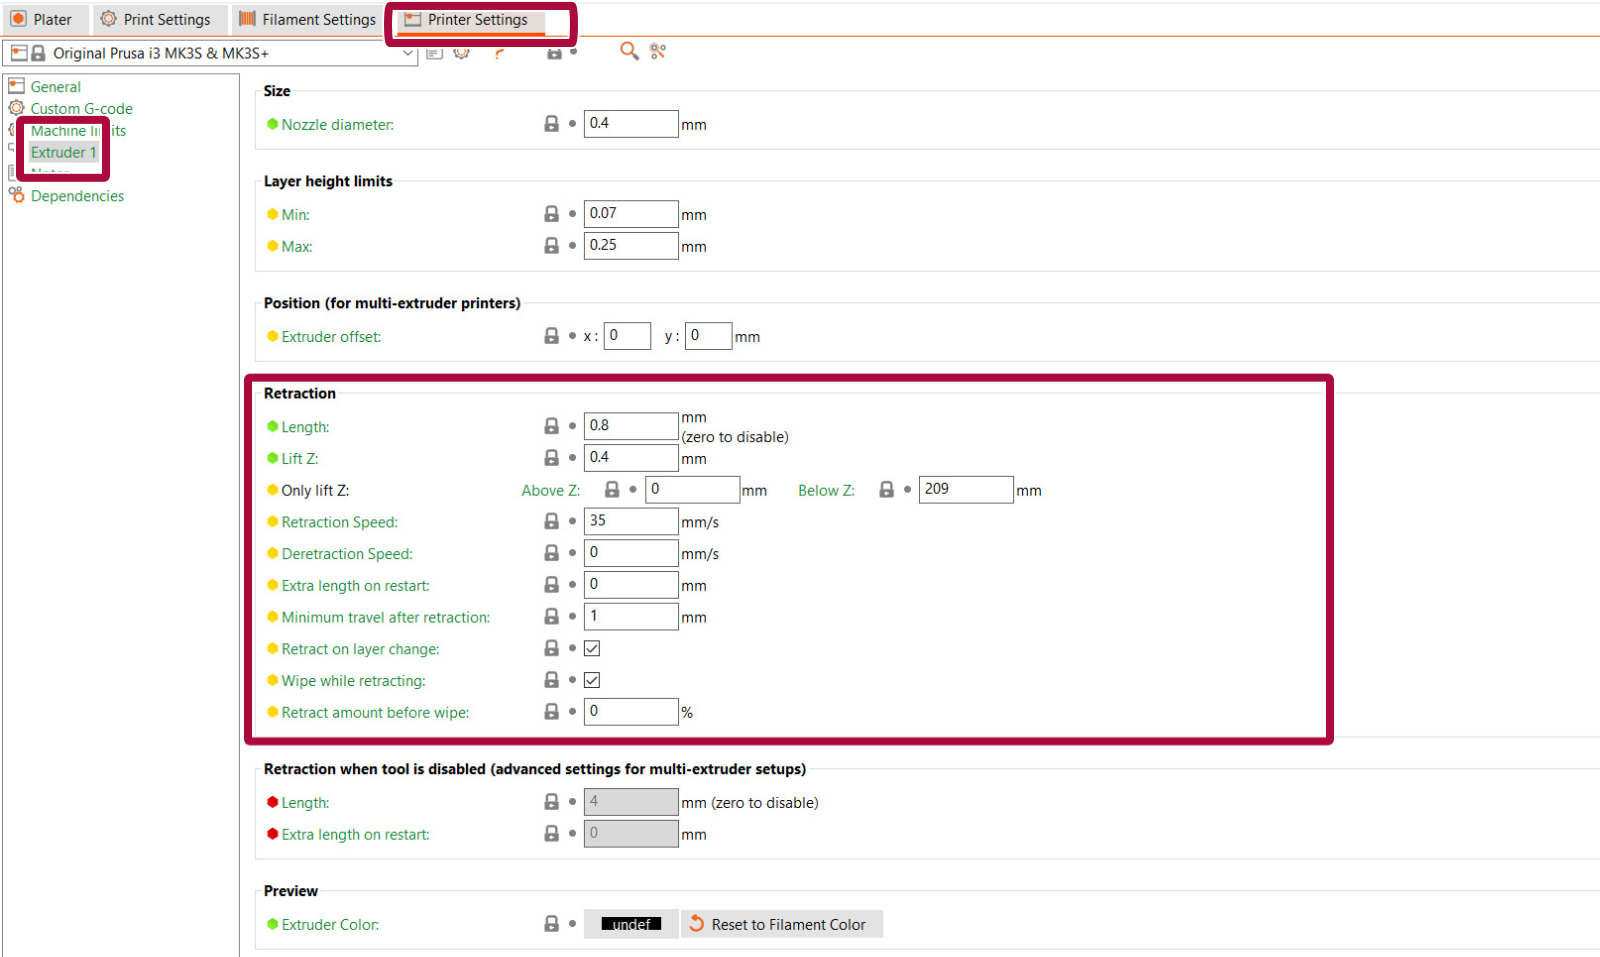
                  Zacznijmy od sprawdzenia parametru znanego jako "retrakcja". Za co odpowiada? Gdy ekstruder kończy drukowanie jednej sekcji pliku G-code, to filament jest wycofywany z dyszy, a po przejściu ekstrudera do następnego miejsca proces drukowania jest kontynuowany - filament jest wypychany z powrotem i ponownie wytłaczany z dyszy. Ustawienia retrakcji możesz znaleźć w PrusaSlicerze w sekcji Ustawienia drukarki → Ekstruder 1.

                  Filamenty elastyczne zazwyczaj wymagają dłuższej retrakcji, ponieważ materiał jest rozciągany przy wyciąganiu z dyszy. Materiały elastyczne są specjalnymi przypadkami i wymagają wielu prób i zmian ustawień.

                  Ustawienia retrakcji to:

                  • Długość retrakcji: Długość, na jaką filament jest wciągany po wywołaniu retrakcji. W MK2.5/S i MK3/S/+ długość retrakcji powinna wynosić maksymalnie 2 mm.
                  Ze względu na ekstruder typu Bowden, długość retrakcji w Original Prusa MINI/MINI+ jest znacznie większa (domyślnie 3,2 mm).
                  • Z-hop: podnosi głowicę podczas ruchu jałowego. Niższe ustawienie tego parametru niweluje nitkowanie. Należy pamiętać, że wyłączenie tej funkcji może spowodować, że dysza będzie uderzać w drukowaną część.
                  • Prędkość retrakcji: Prędkość silnika ekstrudera przy retrakcji. Większa wartość poprawia nitkowanie, ale jeśli jest zbyt duża, może powodować gubienie kroków silnika.
                  • Minimalny ruch jałowy po retrakcji: Wartość ruchu, która spowoduje retrakcję (mm). Wstępne ustawienie w PrusaSlicerze to 1 mm, co jest niską wartością. Zwiększenie tej liczby spowoduje skrócenie czasu drukowania, ale zwiększy wyciekanie filamentu i nitkowanie.
                  • Retrakcja przy zmianie warstwy: Aktywuje retrakcję podczas zmiany warstwy na następną. Zalecamy pozostawienie tej opcji włączonej.
                  • Czyszczenie przy retrakcji: Przesuwa dyszę (wycierając ja) podczas retrakcji. Zalecamy pozostawienie tej opcji włączonej.
                  • Długość retrakcji przed ruchem czyszczącym: Ta opcja powoduje szybką retrakcję przed wykonaniem ruchu czyszczącego. Bardziej odpowiednia dla Original Prusa MINI/MINI+..

                  Inne ustawienia mające wpływ na retrakcję:

                  • Retrakcja tylko przy przechodzeniu nad obrysami: (Ustawienia druku → Wypełnienie → Zaawansowane): Wyłącza retrakcję, jeśli ścieżka ruchu jałowego nie przekracza obrysu górnej warstwy. Ewentualne wyciekanie filamentu z dyszy będzie odbywać się w obrębie ścian i powinno być niewidoczne.
                  • Unikaj ruchów nad obrysami: (Ustawienia druku → Warstwy i obrysy → Jakość): Optymalizacja ruchów jałowych w celu zminimalizowania przecinania obrysów. Dzięki temu zmniejszy się ilość nitek, zwłaszcza w MINI/MINI+.
                  • Druk sekwencyjny: (Ustawienia druku → Opcje wyjściowe → Druk sekwencyjny): Drukowanie każdego modelu osobno daje mniejszą szansę na powstawanie nitkowania pomiędzy częściami. Podczas korzystania z tej funkcji PrusaSlicer ostrzega o możliwości kolizji ekstrudera z już wydrukowaną częścią, ale należy uważnie śledzić proces drukowania.
                  • Temperatura dyszy: (Ustawienia filamentu → Filament → Dysza): Obniżenie temperatury zmniejsza występowanie nitkowania. Spróbuj obniżyć temperaturę dyszy o 5-10°C i sprawdź, czy występuje mniej nitek.

                  Filament

                  Spróbuj użyć innej szpuli niż ta, która powoduje nitkowanie. Filament mógł zebrać wilgoć, co powoduje znaczne nitkowanie.

                  Hotend

                  Nitkowanie może być spowodowane problemem z rozpraszaniem ciepła w hotendzie. Spróbuj ponownie nałożyć pastę termiczną na gwint pomiędzy barierą cieplną a radiatorem.

                  Jeśli ostatnio wymieniano jakikolwiek element w hotendzie, możliwe jest również, że niektóre części nie znajdują się na swoim miejscu. Przejrzyj montaż hotendu i upewnij się, że nie ma części, które różnią się od tych podanych w instrukcji.

                  Dość ustawiania, podaj opalarkę!

                  Jeśli nie chce Ci się kombinować z ustawieniami, to mamy alternatywne rozwiązanie. Możesz pozbyć się nitek z wydruku przy pomocy opalarki (lub lutownicy gazowej albo nawet zapalniczki - ale zachowaj szczególną ostrożność). Ustaw temperaturę powietrza w opalarce na około 200°C i skieruj na obszar pokryty nitkami na nie więcej niż 1-2 sekundy. Pozwoli to rozpuścić nitki, jednocześnie pozostawiając model bez deformacji.

                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.

                  1 komentarz

                  Zaloguj się , aby dodać komentarz
                  Trzcinka
                  •
                  A jak ustawić coasting? Lub coś zbliżonego działaniem do tego?
                  Reply
                  Official Prusa CS
                  •
                  Dzień dobry. Nie trzeba tego ustawiać, jest to częścią Linear Advance.
                  Reply

                  Tematy

                  • Rozwiązywanie problemów
                    • Rozwiązywanie problemów z jakością druku
                      • Ghosting
                      • Słabe mosty
                      • Brzydka warstwa ponad podporami
                      • Problemy pierwszej warstwy
                      • Nitkowanie i wyciekanie filamentu
                      • Rozdzielanie warstw FDM
                      • Łamiące się podpory
                      • Problemy z wypełnieniem
                      • Niedostateczna ekstruzja
                      • Podwijanie wydruku
                      • Przesunięcie warstw
                      • Wydruki wodoszczelne
                      • Linia kadłuba Benchy
                    • Diagnostyka
                    • Kody QR dla błędów
                    • Rozwiązywanie problemów z drukarką
                    • Komunikaty błędów występujące podczas drukowania