Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukareknowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • Drukarki 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i modernizacjenowość
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • Materiały
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
SKLEP

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukareknowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Rozwiązywanie problemów z drukarką
                  3. Zatkana dysza/hotend (MK3.5/S, MK3S+, MK2.5S)
                   

                  Spis treści

                  • Jak to wygląda
                  • Jak to naprawić
                  • Po udrożnieniu hotendu

                  Blog

                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji
                  • Factorio jest na Printables
                  • Prusament PLA Lightweight: o 65% lżejszy od zwykłego PLA. Idealny wybór do modeli lotniczych, cosplayu i wielu innych zastosowań.

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Factorio Transport Belts
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Zatkana dysza/hotend

                  (MK3.5/S, MK3S+, MK2.5S)

                  Dotyczy

                  MK2.5
                  MK2.5S
                  MK3
                  MK3S
                  MK3S+
                  +
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Hotend w drukarce 3D może się po prostu zatkać. W tym artykule wyjaśnimy najczęstsze przyczyny tego zjawiska, które zazwyczaj są podobne, niezależnie od rodzaju drukarki czy modelu. Przygotowaliśmy również oddzielny artykuł opisujący sposoby zapobiegania.

                  Jak to wygląda

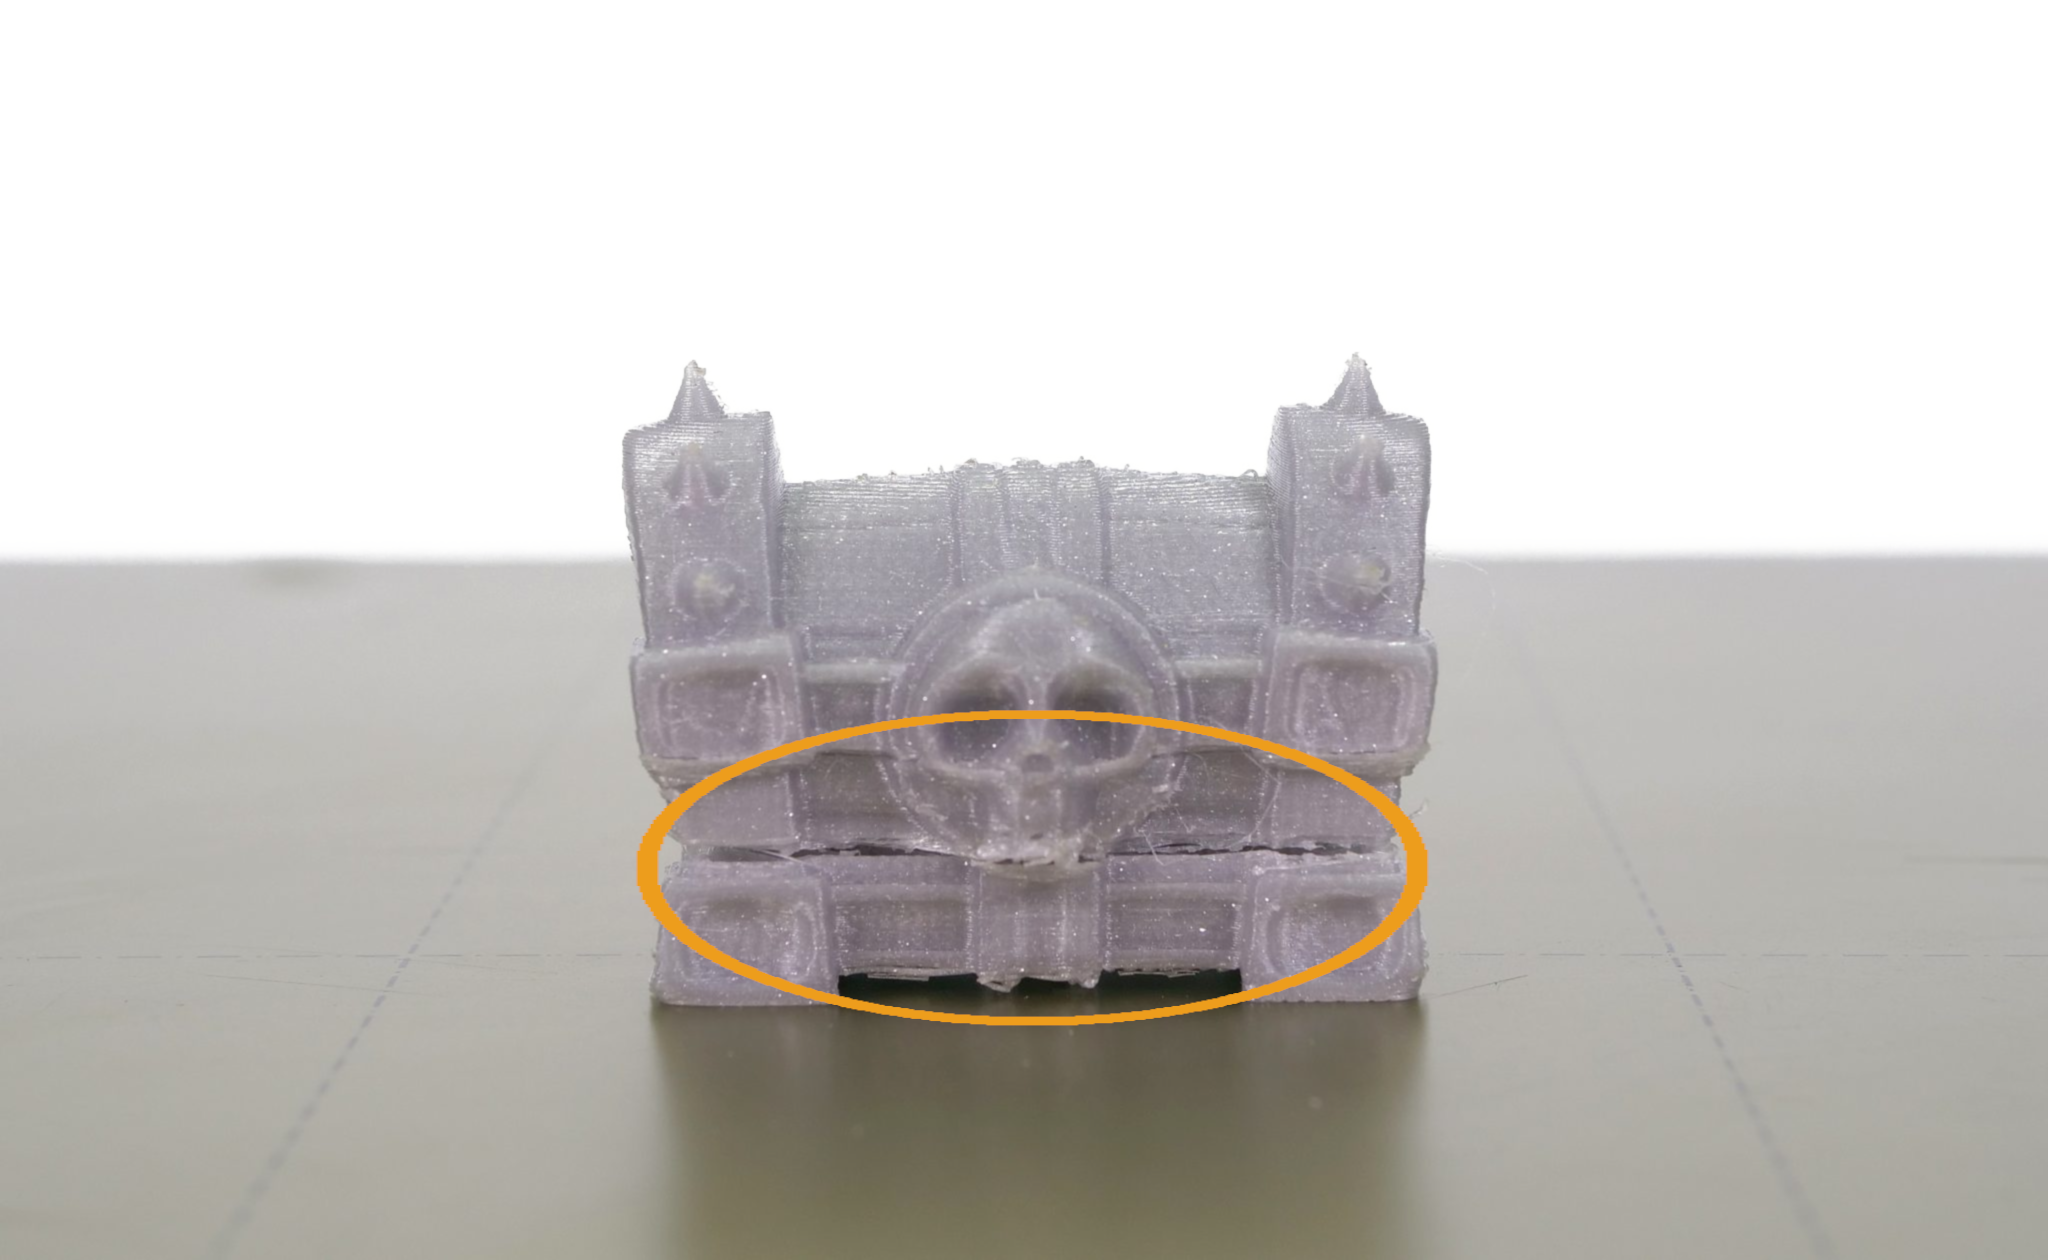
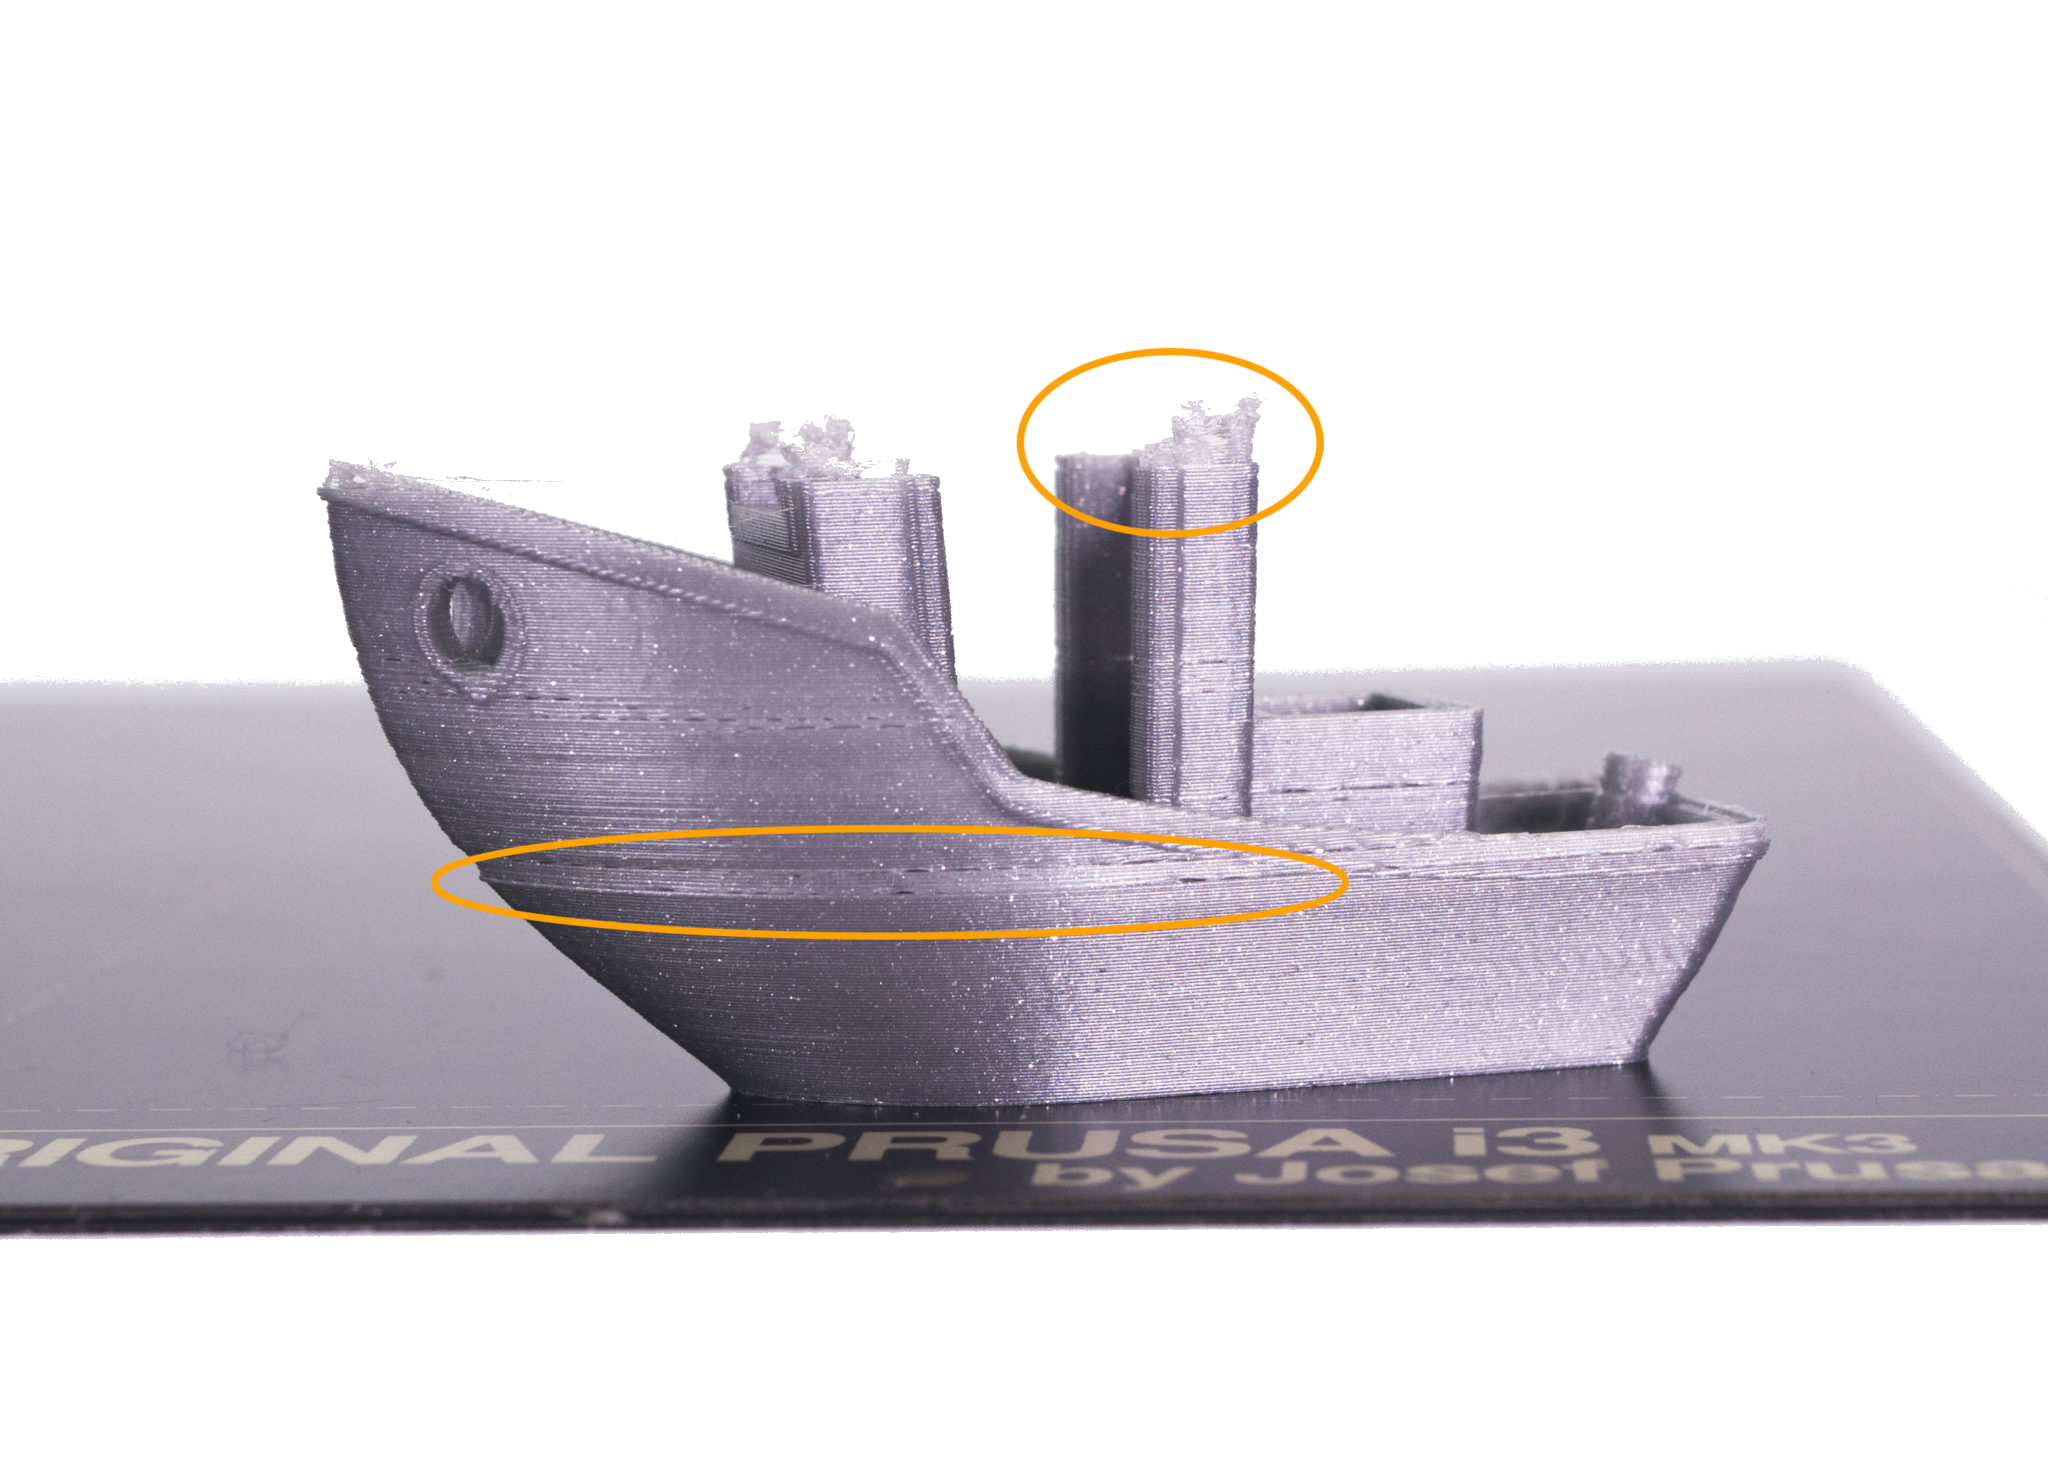
                  Najbardziej oczywistym symptomem jest brak wypływania filamentu z dyszy. Pragniemy również zaznaczyć, że hotend może być zatkany tylko częściowo. Częściowa blokada zazwyczaj objawia się w trakcie wydruku, nawet mimo normalnego załadowania lub rozładowania filamentu.

                  Wczesnymi sygnałami zatkania hotendu są:

                  • Nierównomierna ekstruzja
                  • Wytłaczane linie są dużo cieńsze i czasami nie przylegają do stołu
                  • Podwijanie się filamentu zaraz po opuszczeniu dyszy lub przyklejanie się do niej

                  Innym częstym znakiem jest dźwięk przypominający klikanie lub cykanie dochodzący z ekstrudera. Oznacza on, że filament stawia zbyt duży opór, a silnik ekstrudera nie może go pokonać i "gubi kroki" (cofa się, odskakuje z powrotem), aby zmniejszyć naprężenia.
                  Zaznaczamy, że zatkany hotend to nie to samo, co zatkana dysza. Czop może być zlokalizowany w rurce PTFE (znajdującej się w radiatorze) lub gdzieś indziej, więc wymiana dyszy nie zawsze okazuje się skutecznym rozwiązaniem problemu.

                  Jak to naprawić

                  Są trzy główne drogi do rozwiązania usterki. Aby wybrać właściwą, zacznijmy od sprawdzenia, czy możliwe jest załadowanie lub rozładowanie filamentu. Częściowa blokada zazwyczaj może być rozpuszczona lub wyciągnięta techniką "cold pull", a na poważniejsze czopy (uniemożliwiające załadowanie filamentu) mamy trzecią metodę.

                  Zanim zaczniesz, rozładuj filament i wyciągnij go z ekstrudera. Aby ułatwić sobie to zadanie, przesuń ekstruder do góry o 10-15 cm z menu LCD → Ustawienia → Ruch osi Z.

                  Cold pull

                  Cold pull jest dobrym początkiem rozwiązywania problemów z ekstruzją. Jeśli możesz załadować lub rozładować filament bez problemów, ale mimo to podczas drukowania pojawiają się problemy, to wyczyść hotend metodą Cold pull (MK3/S/+, MK2.5/S, MK3.5/S) .

                  Wypchnij cloga

                  Jeśli załadowanie filamentu jest niemożliwe, to spróbuj zmiękczyć blokadę zwiększając temperaturę dyszy, aby wypchnąć zalegający materiał. Jest to procedura trochę podobna do "cold pull".

                  Aby uniknąć komplikacji, przed przejściem do kolejnego etapu wyłącz automatyczne ładowanie filamentu z menu LCD → Ustawienia → Autoładowanie filamentu.

                  1. Przejdź domenu LCD → Ustawienia → Temperatura → Dysza.Ustawtemperaturę na 260°C, jeśli czop jest z PLA lub 280°C, jeśli jest z PETG lub ABS.
                  2. Po osiągnięciu zadanej temperatury poczekaj 2 minuty - filament powinien zacząć wypływać.
                  3. Aby wspomóc przetykanie, wsuń w dyszę od dołu dołączoną do zestawu igłę do akupunktury (o średnicy 0,3 mm do 0,35 mm) na głębokość 1-2 cm. Nie wsuwaj jej od góry oraz nie uruchamiaj ładowania filamentu, gdy igła znajduje się w dyszy.
                  Zachowaj ostrożność i nie dopuść do kontaktu ze skórą rozgrzanej dyszy lub wypływającego materiału!
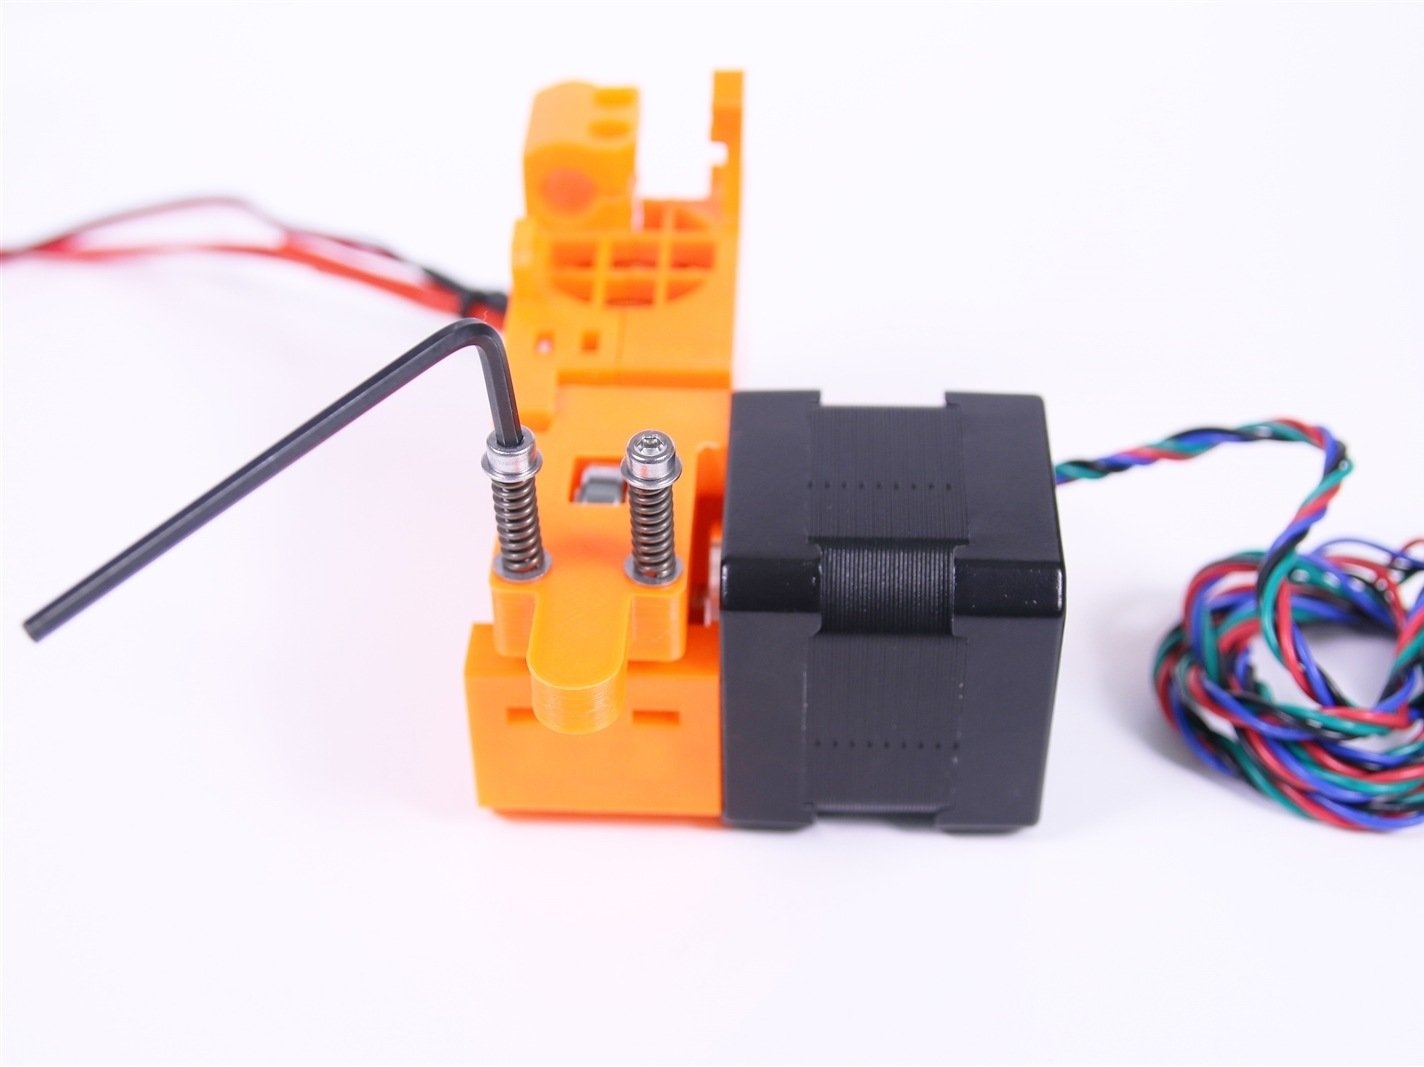
                  1. Jeśli to nie pomogło, spróbuj użyć prostego, sztywnego drutu o średnicy 1,5 mm i długości ok 100 mm: wsuń go w hotend od góry, aby sprawdzić gdzie się blokuje, następnie spróbuj wypchnąć czop przez dyszę. Możesz również użyć najcieńszego z dołączonych kluczy imbusowych, ale nie jest on wystarczająco długi, dlatego zdemontuj najpierw pokrywę czujnika filamentu.
                  Zachowaj szczególną ostrożność przy posługiwaniu się metalowymi elementami, aby nie uszkodzić kół radełkowanych lub rurki PTFE.
                  1. Następnie spróbuj załadować PLA - świeży filament powinien wypchnąć resztki zalegającego filamentu przez dyszę.

                  Wyczyść elementy hotendu

                  Jeśli to nie pomogło, to musimy dokładnie ustalić miejsce blokady. Jak już wspomnieliśmy, zatkany hotend to nie to samo, co zatkana dysza: materiał mógł się zablokować ponad nią.

                  Jeśli nie udało Ci się wypchnąć zalegającej przeszkody, to spróbuj chociaż określić gdzie się znajduje, bazując na odległości, na którą drut wchodzi w hotend.

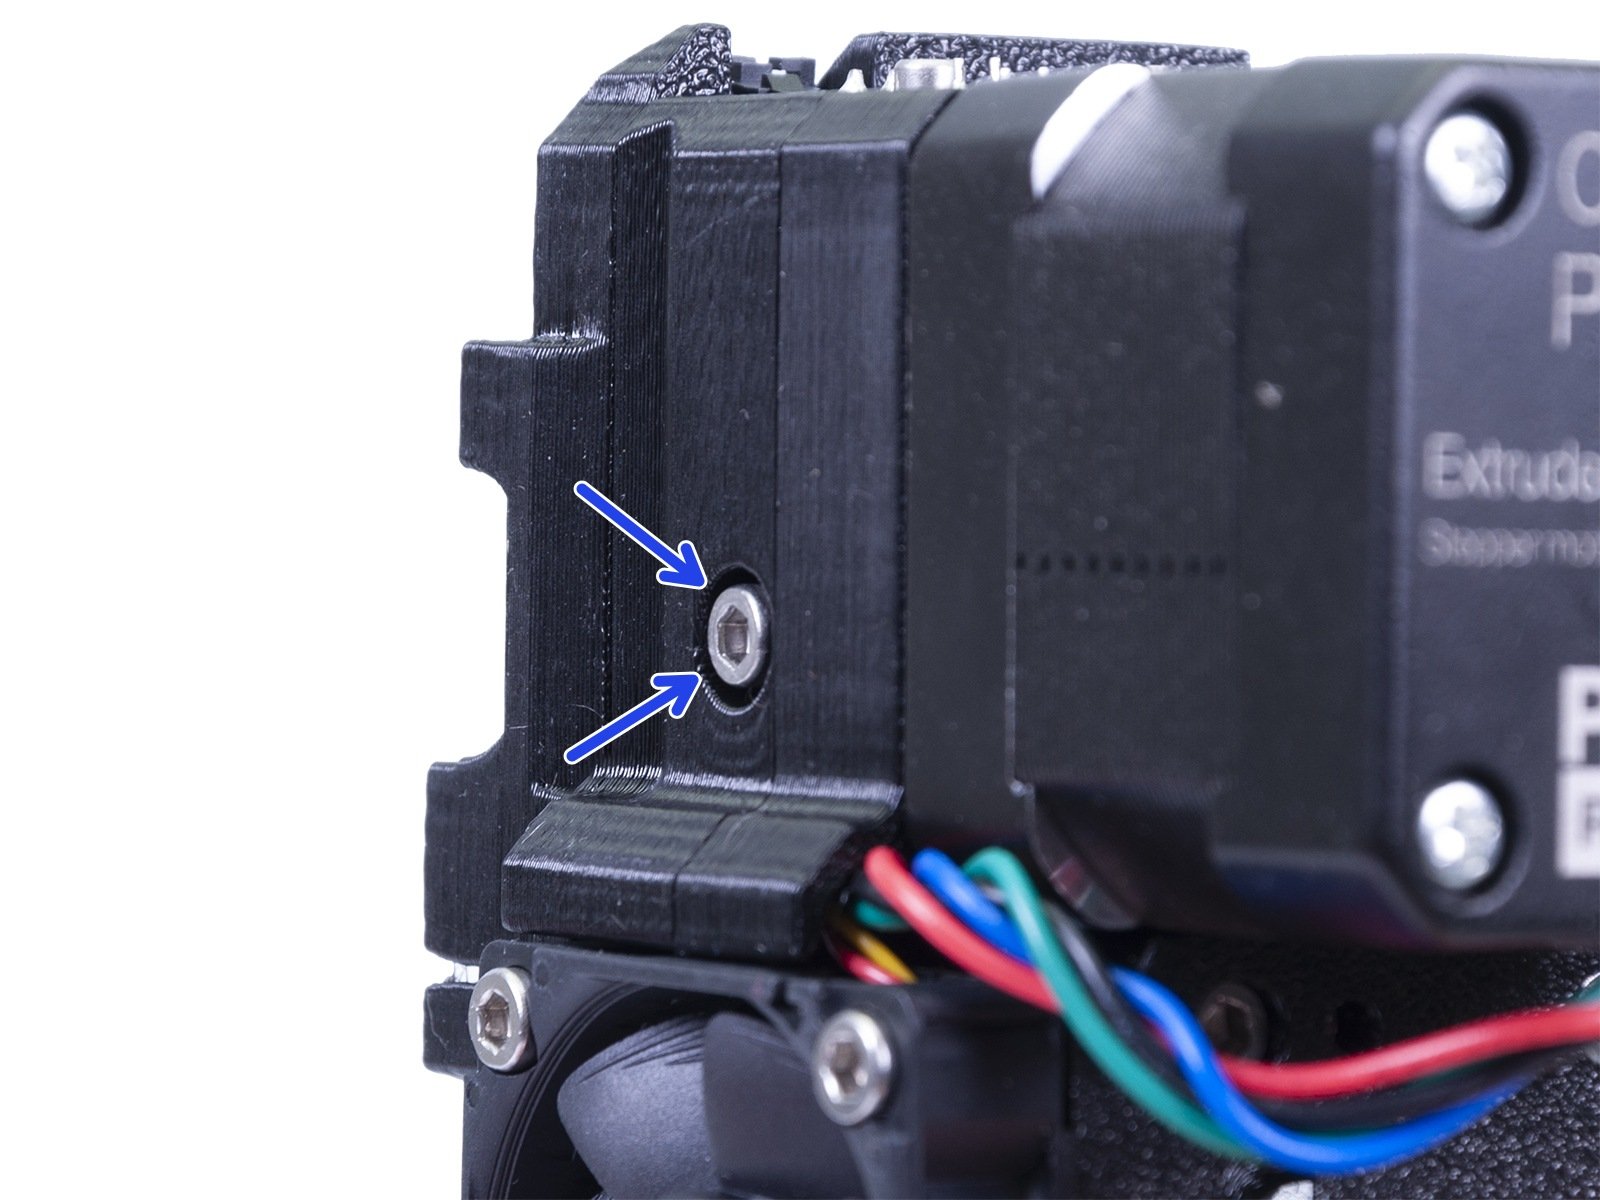
                  Otwórz dźwignię dociskową ekstrudera i sprawdź, czy nie widzisz filamentu wystającego z rurki PTFE.

                  • Przy MK2/S, odkręć obydwie śruby M3x40 ze sprężynami, a drzwiczki powinny same się otworzyć.
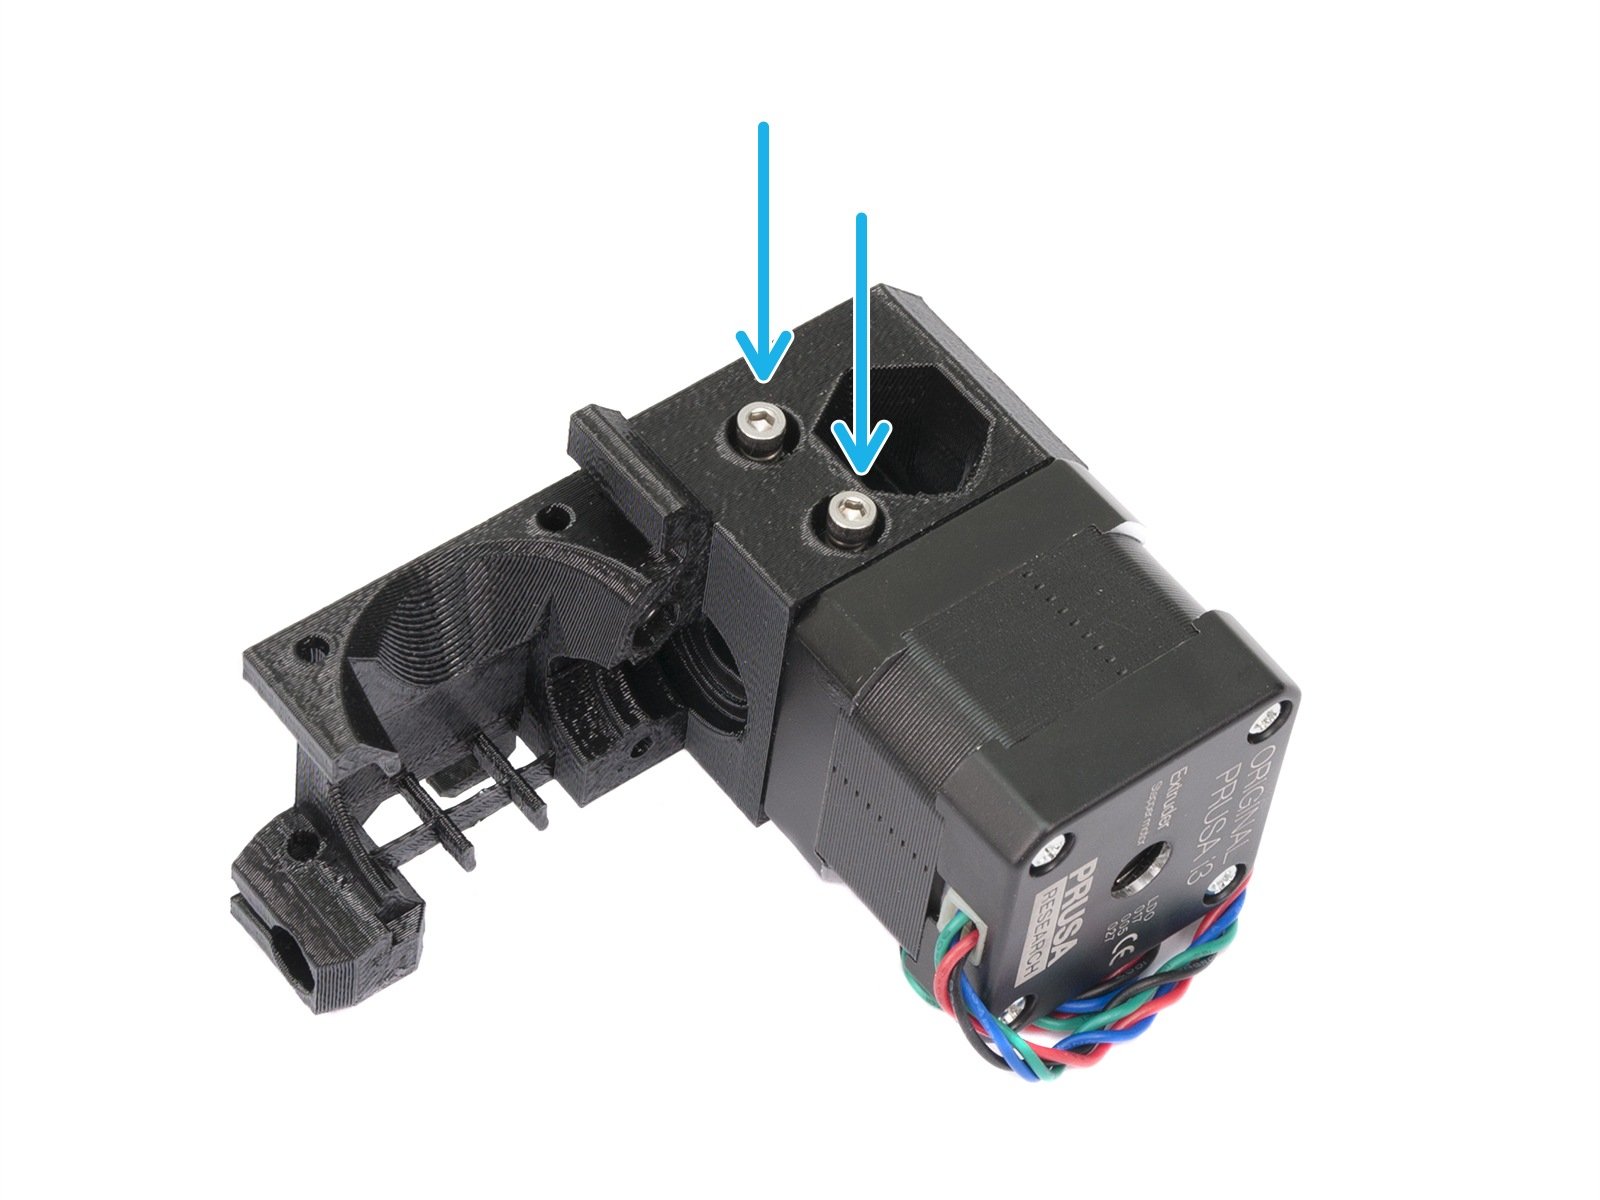
                  • Przy MK3 lub MK2.5, odkręć obydwie śruby M3x40 pod sześciokątnym okienkiem (również mają na sobie sprężyny).
                  • Przy MK3S lub MK2.5S, odkręć jedną śrubę M3x40 (tu również jest sprężyna).

                  Filament utknął w rurce PTFE

                  Jeśli filament utknął w białej rurce teflonowej, musisz wyciągnąć cały hotend z ekstrudera. Postępuj wg tej instrukcji, aby to zrobić (kroki 2-5). Zostaniesz z odsłoniętym hotendem. Nagrzej dyszę z menu LCD → Ustawienia → Temperatury → Dysza (260°C, jeśli czop jest z PLA lub 280°C, jeśli jest z PETG lub ABS) i sprawdź, czy jesteś w stanie wyciągnąć filament z rurki PTFE (w górę) przy pomocy szczypiec.

                  Zachowaj ostrożność i nie dotykaj rozgrzanych elementów!

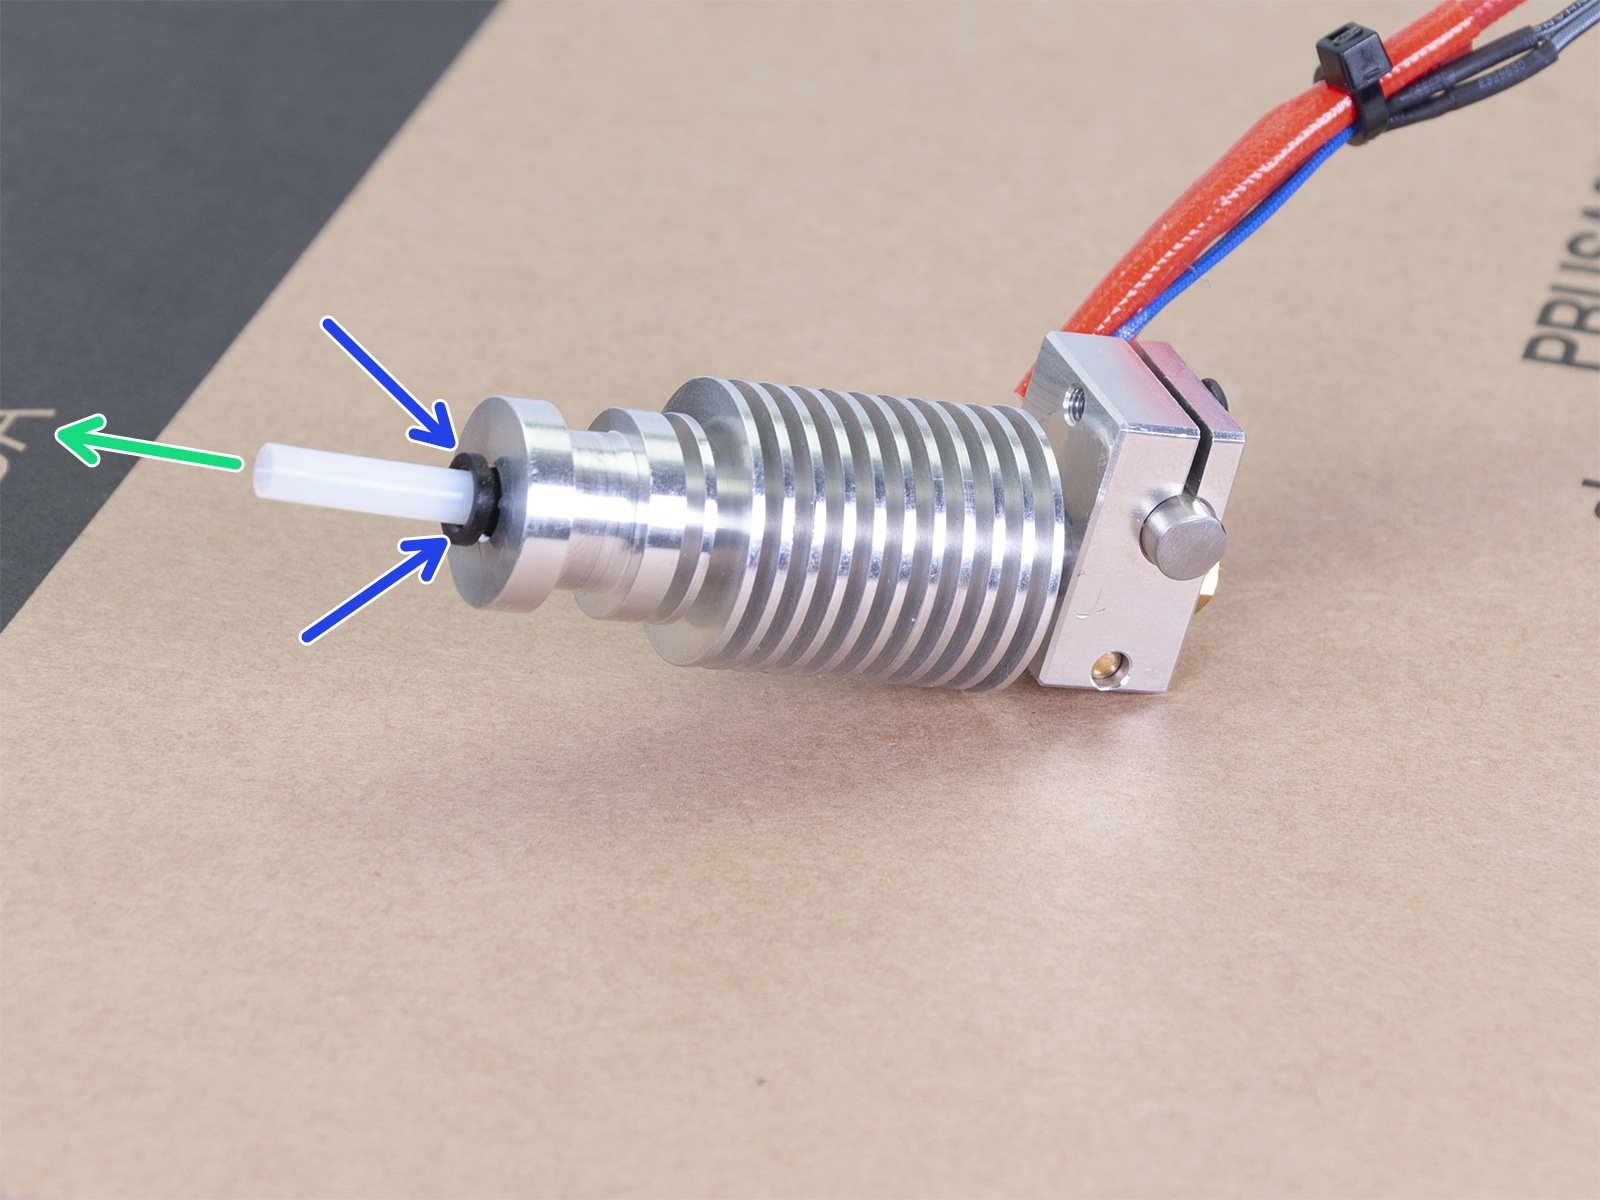
                  Czasami konieczne może okazać się wyciągnięcie rurki PTFE - w takim przypadku musisz nacisnąć na plastikowy kołnierz na szczycie radiatora, aby zwolnić rurkę. Trzymając kołnierz dociśnięty do radiatora, wyciągnij rurkę.

                  Jeśli rurka teflonowa została trwale uszkodzona przez czop lub podczas operacji wyciągania, możesz zamówić nową w naszym sklepie internetowym (MK3S, MK2.5S lub MK2/S, MK3, MK2.5). Montując nową rurkę, upewnij się, że jest ona dobrze osadzona: po wsunięciu rurki dociśnij ją i trzymaj, jednocześnie odciągnij kołnierz w górę o około 1 mm. Sprawi to, że rurka będzie pewnie zamocowana w środku hotendu. Jeśli nie zabezpieczysz jej wystarczająco dobrze, to możesz doprowadzić do kolejnego zatkania hotendu.

                  Filament utknął w dyszy

                  Jeśli rurka PTFE jest pusta i czysta, to być może zanieczyszczenia utknęły w dyszy. Wykręć ją z bloku grzejnego (postępuj wg tej instrukcji, aby zrobić to prawidłowo). Są dwa sposoby na wyczyszczenie jej: mechaniczny i chemiczny.

                  Jeśli dysza była intensywnie używana i/lub jest zamontowana w drukarce bardzo długo, dobrym pomysłem może być jej wymiana.
                  • Mechaniczne czyszczenie polega na rozgrzaniu wykręconej dyszy przy pomocy opalarki, lutownicy gazowej lub nawet suszarki i wyciągnięciu zalegającego materiału przy pomocy szczypiec lub pęsety.
                  • Jeśli w dyszy zalega PLA lub ABS, to możesz wyczyścić ją chemicznie. ABS jest rozpuszczalny w acetonie, a PLA w tetrahydrofuranie i octanie etylu. Zanurz dyszę w wybranej substancji na kilka godzin lub na całą noc, następnie wyciągnij rozmiękczony materiał przy pomocy szczypiec lub pęsety.

                  Po udrożnieniu hotendu

                  Czyszczenie kół zębatych Bondtech

                  Jeśli przydarzył Ci się "clog", to pozostałości filamentu mogły również zebrać się w kołach zębatych, co z kolei może przełożyć się na zmniejszenie ich przyczepności do materiału. Koniecznie je wyczyść. Otwórz docisk ekstrudera i przeczyść każde wcięcie w kołach zębatych wykałaczką lub igłą do akupunktury, która była dołączona do paczki z drukarką.

                  Zakryj rurkę PTFE, aby nie wpuścić zanieczyszczeń do środka. Możesz użyć wacika higienicznego - pozwoli zakryć wlot rurki bez uszkadzania jej. Po czyszczeniu przedmuchaj wnętrze sprężonym powietrzem (podczas przedmuchiwania również zatkaj rurkę teflonową).

                  Kalibracja

                  Po zmianie dyszy należy wykonać przynajmniej kalibrację pierwszej warstwy, ponieważ odległość końcówki od stołu mogła się zmienić.

                  Jeśli konieczny był demontaż i ponowny montaż hotendu i/lub ekstrudera, zalecamy powtórzenie całego procesu kalibracji z kalibracją pierwszej warstwy na końcu.
                  • Kalibracja XYZ (MK3/MK3S/MK3S+)
                  • Kalibracja XYZ (MK2.5/MK2.5S)
                  Aby zapobiec ponownemu wystąpieniu tego problemu, zapoznaj się z tym artykułem, aby upewnić się, że wykonujesz prawidłowo wszystkie czynności.
                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • Rozwiązywanie problemów
                    • Rozwiązywanie problemów z drukarką
                      • Przepalony bezpiecznik (MK3/MK3S/MK3S+)
                      • Zatrzymanie ekstruzji w trakcie wydruku (przenikanie ciepła - "heat creep")
                      • Potwór Spaghetti
                      • Blob na ekstruderze
                      • Zatkana dysza/hotend (MK3.5/S, MK3S+, MK2.5S)
                      • Odgłosy dochodzące z ekstrudera
                      • Nie można załadować filamentu
                      • Przestawiony czujnik PINDA (MK2/S)
                      • Wentylator wydruku nie obraca się
                      • Wentylator hotendu nie obraca się
                      • Podgrzewany stół nie nagrzewa się prawidłowo
                      • Test czujnika P.I.N.D.A./SuperPINDA
                      • Karta SD nie działa
                      • Ekran LCD nie działa
                      • Drukarka nie włącza się lub stale się wyłącza
                      • Przepalony bezpiecznik (MK2S/MK2.5/MK2.5S)
                      • MK3S wyświetla komunikat o zmianie filamentu
                      • Wibracje podczas drukowania (MK3S+/MK2.5S)
                      • Reset do ustawień fabrycznych (MK2S/MK2.5S/MK3S)
                      • Problemy podczas aktualizowania firmware (MK2.5S/MK3S+/MMU2S/MMU3)
                      • Dysza zderzyła się ze stołem
                      • External SPI flash W25X20CL/xFLASH not responding - błąd
                      • Rozwiązywanie problemów z czujnikiem filamentu IR (MK2.5S, MK3S)
                      • Nieudana kalibracja Z (MK3S/MK2.5S)
                      • Pomiar temperatury otoczenia (MK3/MK3S)
                      • Rozwiązywanie problemów z PrusaLink
                      • Thermal runaway - stół #31203 (CORE One) #35203 (CORE One L) #36203 (CORE One INDX) #26203 (MK4S) #13203 (MK4) #27203 (MK3.9S) #21203 (MK3.9) #28203 (MK3.5S) #23203 (MK3.5)
                      • Błąd Mintemp - stół #31207 (CORE One) #35207 (CORE One L) #36207 (CORE One INDX) #26207 (MK4S) #13207 (MK4) #27207 (MK3.9S) #21207 (MK3.9) #28207 (MK3.5S) #23207 (MK3.5)
                      • Błąd Maxtemp - stół #31205 (CORE One) #35205 (CORE One L) #36205 (CORE One INDX) #26205 (MK4S) #13205 (MK4) #27201 (MK3.9S) #21201 (MK3.9) #28201 (MK3.5S) #23201 (MK3.5)
                      • Błąd bazowania osi Y #26305 (MK4S) #13305 (MK4) #21305 (MK3.9) #23305 (MK3.5)
                      • Splątany filament
                      • Rejestracja w Prusa Connect nie powiodła się
                      • Błąd Maxtemp - hotend #23206 (MK3.5)
                      • Rejestracja w Prusa Connect nie powiodła się #23401 (MK3.5)
                      • Błąd bazowania osi Z #23301 (MK3.5)
                      • Zbyt duży prąd na grzałce dyszy #23308 (MK3.5)
                      • Blue Screen of Death (BSOD) #31538 (CORE One) #35538 (CORE One L) #36538 (CORE One INDX) #26538 (MK4S) #13538 (MK4) #27538 (MK3.9S) #17538 (XL) #21538 (MK3.9) #28538 (MK3.5S) #23538 (MK3.5) #12538 (MINI)
                      • Rozwiązywanie problemów z czujnikiem filamentu #31114 (CORE One) #26114 (MK4S) #13114 (MK4) #27114 (MK3.9S) #21114 (MK3.9) #28114 (MK3.5S) #23114 (MK3.5)
                      • Karty SD i pamięci USB
                    • Diagnostyka
                    • Rozwiązywanie problemów z jakością druku
                    • Kody QR dla błędów
                    • Komunikaty błędów występujące podczas drukowania