Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukarek 3Dnowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i upgradenowość
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukarek 3Dnowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Rozwiązywanie problemów z drukarką
                  3. Zatrzymanie ekstruzji w trakcie wydruku (przenikanie ciepła - "heat creep")
                   

                  Spis treści

                  • Jak to wygląda
                  • Jak to naprawić
                  • Jak temu zapobiec
                  • Montaż ekstrudera
                  • Ustawienia druku

                  Blog

                  • Granulat Prusament: partie surowca do druku 3D wielkoformatowego lub do małoskalowych badań i rozwoju polimerów
                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji
                  • Factorio jest na Printables

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Factorio Transport Belts
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Zatrzymanie ekstruzji w trakcie wydruku

                  (przenikanie ciepła - "heat creep")

                  Dotyczy

                  MK2.5
                  MK2.5S
                  MK3
                  MK3S
                  MK3S+
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Jeśli Twoja drukarka przestała wytłaczać filament, ale kontynuuje ruchy drukujące bez zgłaszania żadnego błędu, to możesz mieć problem z przenikaniem ciepła (ang. "heat creep").

                  Jak to wygląda

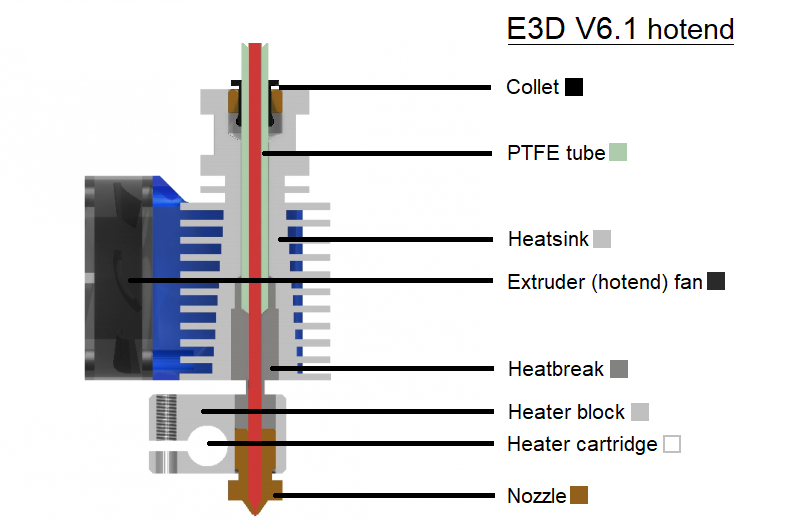
                  Z przenikaniem ciepła mamy do czynienia, gdy części hotendu ponad blokiem grzejnym nagrzewają się do zbyt wysokiej temperatury. W normalnych warunkach filament zaczyna się topić dopiero tuż przed dotarciem do dyszy. Jeśli jednak bariera cieplna przenosi zbyt dużo ciepła w górę, to nagrzewa resztę elementów, co powoduje zbyt wczesne mięknięcie filamentu i zatkanie ekstrudera ("clog"). Silnik ekstrudera powoduje wgryzanie się kół zębatych w filament i może zacząć "klikać" (przeskakiwać) próbując przepchnąć zablokowany filament w dół głowicy.
                  Zwróć uwagę, że przenikanie ciepła jest tylko jednym z powodów blokowania hotendu, a najczęściej problemem jest coś innego. Sugerujemy zapoznanie się z naszym artykułem poświęconym blokadom hotendu, szczególnie Niedostateczna ekstruzja, Zatkany hotend, oraz Cold pull.

                  Jak to naprawić

                  Mamy do czynienia z zatkanym hotendem, więc przejdź do poradnika opisującego udrożnienie hotendu lub dyszy.

                  Najczęstsze przyczyny:

                  • Temperatura otoczenia wynosi powyżej 35°C (30°C dla niektórych filamentów) lub drukarka jest zamknięta w obudowie.
                  Przenikanie cieplne dotyczy zazwyczaj PLA, ponieważ ten filament ma najniższą temperaturę topnienia spośród najczęściej używanych materiałów. Drukowanie PLA w środku w pełni zamkniętej lub niewentylowanej obudowy zwiększa prawdopodobieństwo wystąpienia problemów.
                  • Filament, którego używasz zawiera cząsteczki metalu, które transferują ciepło w górę hotendu.
                  • Temperatura hotendu jest zbyt wysoka.
                  • Oddawanie ciepła pomiędzy dyszą, barierą cieplną i radiatorem szwankuje.
                  • Radiator nie jest schładzany wystarczającą ilością powietrza.
                  • Przez dyszę płynie za mało materiału lub przepływ jest zbyt wolny.
                  Filament sam w sobie pochłania ciepło. Jeśli nie jest wytłaczany wystarczająco szybko, to może przyczyniać się do przenikania cieplnego.

                  Jak temu zapobiec

                  Po udrożnieniu hotendu przejrzyj zbiór porad, które pomogą Ci zapobiec wystąpieniu tego problemu w przyszłości.

                  Dobra praktyka: Rozładuj filament po zakończeniu wydruku, przed wystygnięciem hotendu. Na szczęście MMU2S robi to za Ciebie za każdym razem! Jeśli nie masz MMU2S, to możesz po prostu użyć funkcji "Rozładowanie filamentu".

                  Montaż ekstrudera

                  Odstęp dyszy od bloku grzejnego

                  Wszystkie zmontowane hotendy E3D v6.1 powinny mieć odstęp około 0,5 mm (0,02 cala) pomiędzy blokiem grzejnym a górną płaszczyzną sześciokątnej części dyszy. Pomaga to kontrolować przepływ ciepła wewnątrz hotendu. Dysza powinna być wkręcona w blok tak, aby opierała się pewnie wewnątrz o barierę cieplną (łącznik), ale nie powinna opierać się o blok grzejny górną płaszczyzną końcówki.

                  Wentylator hotendu

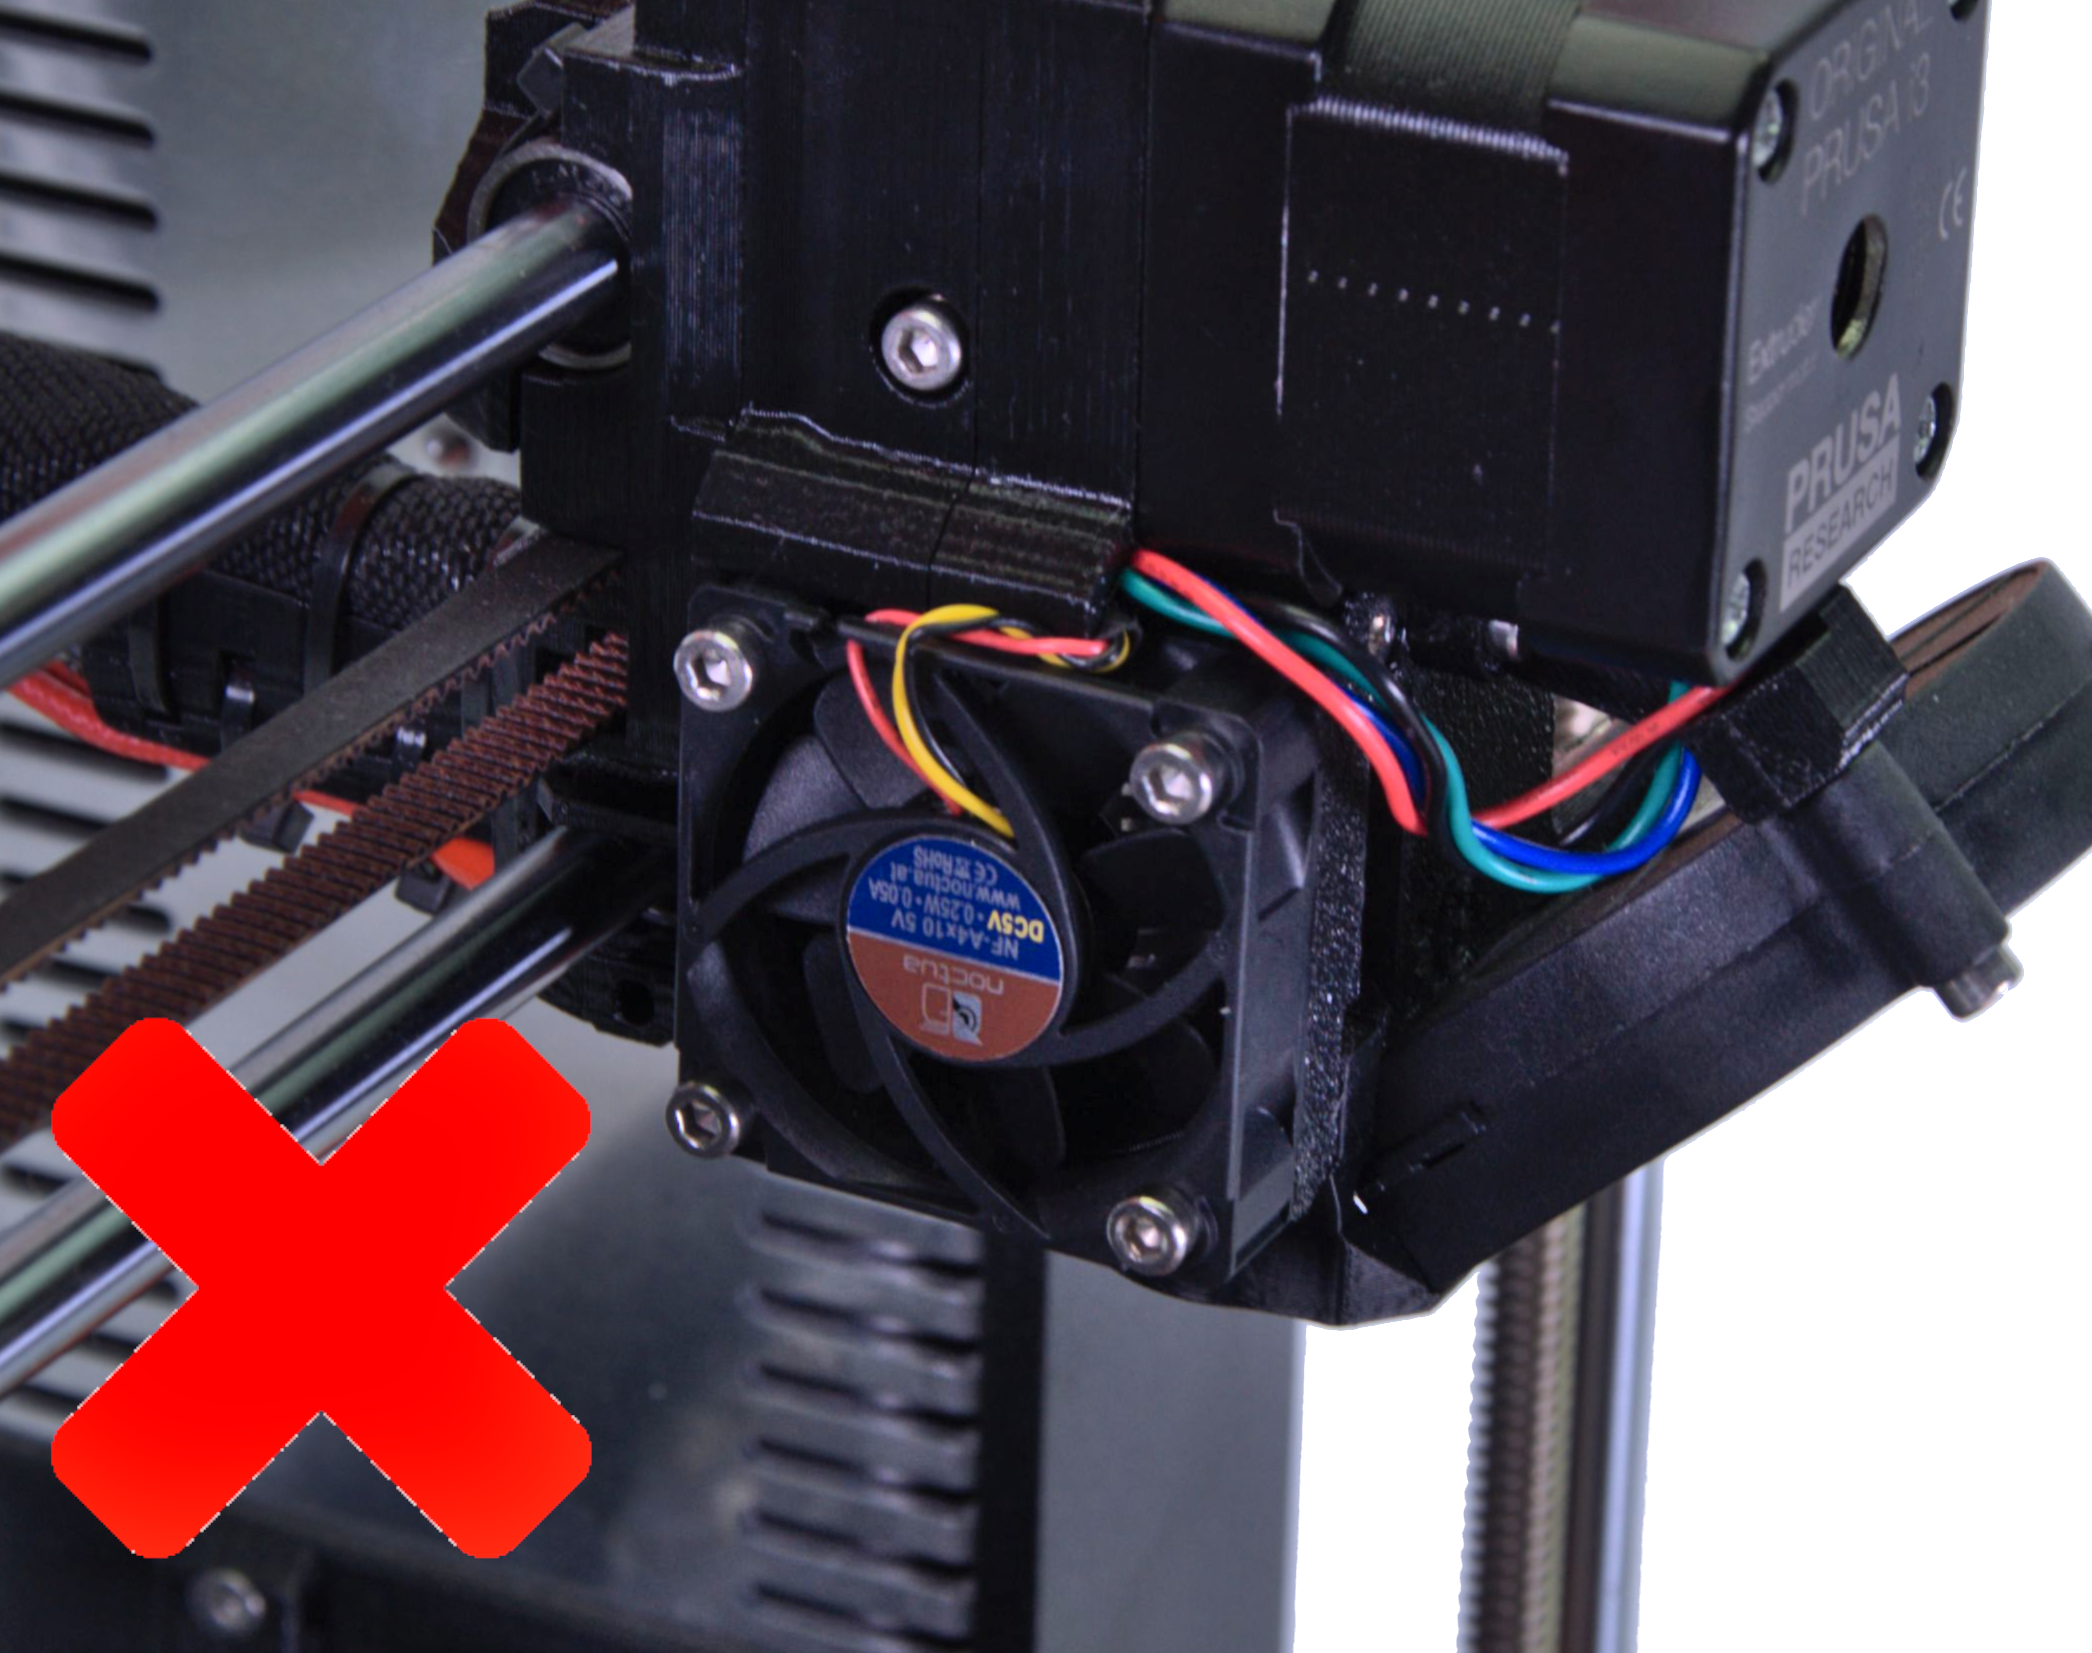
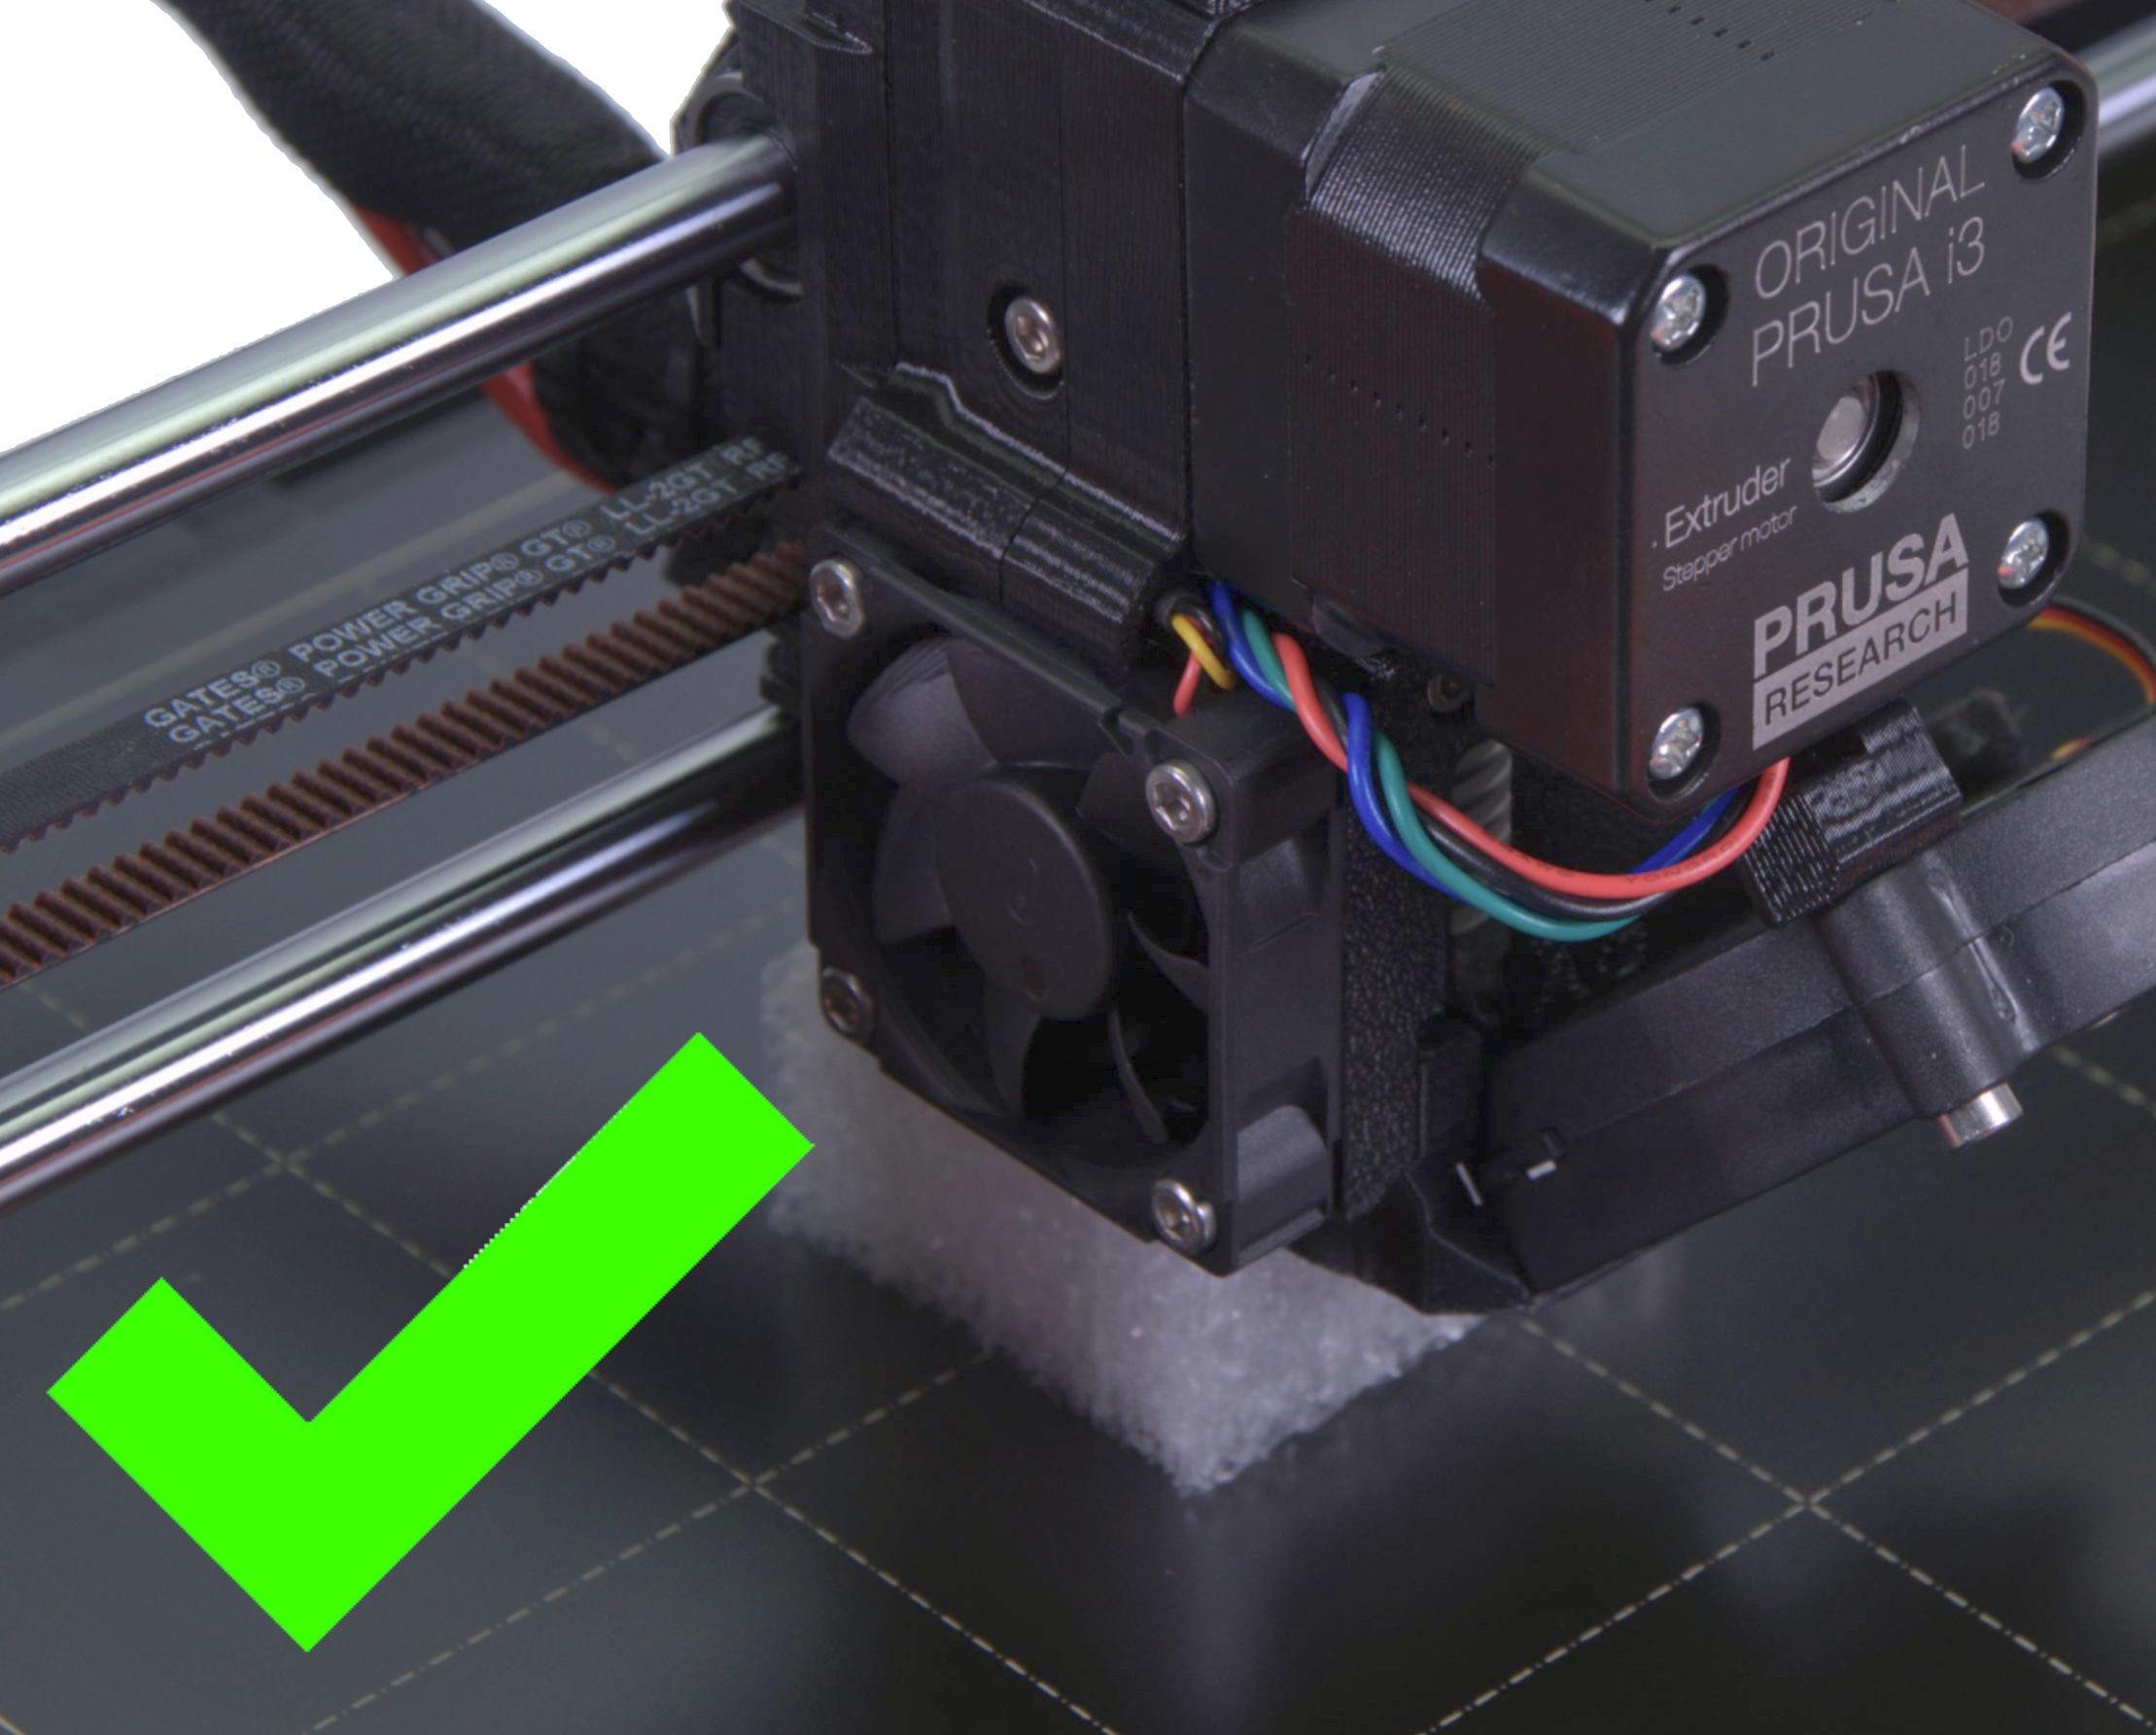
                  Oczywiste jest, że wentylator chłodzący radiator powinien pracować bezproblemowo, aby zapewnić wystarczającą wydajność. Po pierwsze upewnij się, że nie widzisz naklejki na wentylatorze - powinna być skierowana w stronę radiatora. Jeśli jest widoczna, to znaczy, że wentylator jest zamontowany w niewłaściwym kierunku. Obracając się, powinien wdmuchiwać powietrze do wewnątrz, zamiast wyciągać je.

                  Jeśli wentylator jest zamontowany prawidłowo, to sprawdź, czy kręci się z odpowiednią prędkością. Podczas drukowania z wentylatorem pracującym na 100% przejdź do Menu LCD -> Wsparcie -> Info o ekstruderze -> Prędkość wentylatora. Prędkość obrotowa powinna mieścić się w przedziale 4000 a 4400 obrotów.
                  Naprężenie dźwigni dociskowej z kołem zębatym Bondtech

                  Zbyt mały lub zbyt duży docisk dźwigni z kołem zębatym Bondtech będzie powodować problemy z wytłaczaniem filamentu. Zbyt niskie naprężenie nie będzie pozwalać na złapanie filamentu przez koła zębate, co spowoduje przeskakiwanie radełek na filamencie. Jeśli natomiast docisk będzie zbyt duży, to radełka kół zębatych mogą wgryzać się w filament i zatykać przestrzenie opiłkami materiału - sprawdzaj, czy koła zębate są czyste.

                  Główka śruby dociskowej powinna być zrównana z powierzchnią części drukowanej korpusu ekstrudera, (zobacz powyższe ilustracje). W MK2/S sprężyny dociskowe znajdują się na zewnątrz ekstrudera. Długość ściśniętej sprężyny powinna wynosić około 13 mm.

                  Czystość radiatora

                  Rolą radiatora jest odprowadzanie ciepła, aby temperatura w kanale prowadzącym filament nie przekraczała bezpiecznej granicy. Po wielu godzinach drukowania żeberka radiatora mogą pokryć się kurzem, który obniży wydajność rozpraszania ciepła. Jednym z łatwiejszych sposobów jest odkręcenie wentylatora hotendu (prostokątny wentylator z lewej strony) i przedmuchanie okolic sprężonym powietrzem. Przy okazji przedmuchaj również wentylator.

                  Osadzenie rurki PTFE w hotendzie

                  Ważne jest umieszczenie rurki PTFE w hotendzie tak, aby była pewnie oparta o barierę cieplną. Jeśli rurka PTFE była wyciągana z radiatora, to warto upewnić się, że jest dobrze zamocowana i nie ma możliwości poruszenia się w górę, ani w dół. Mamy oczywiście poradnik opisujący ten proces.

                  Pasta termoprzewodząca na barierze cieplnej

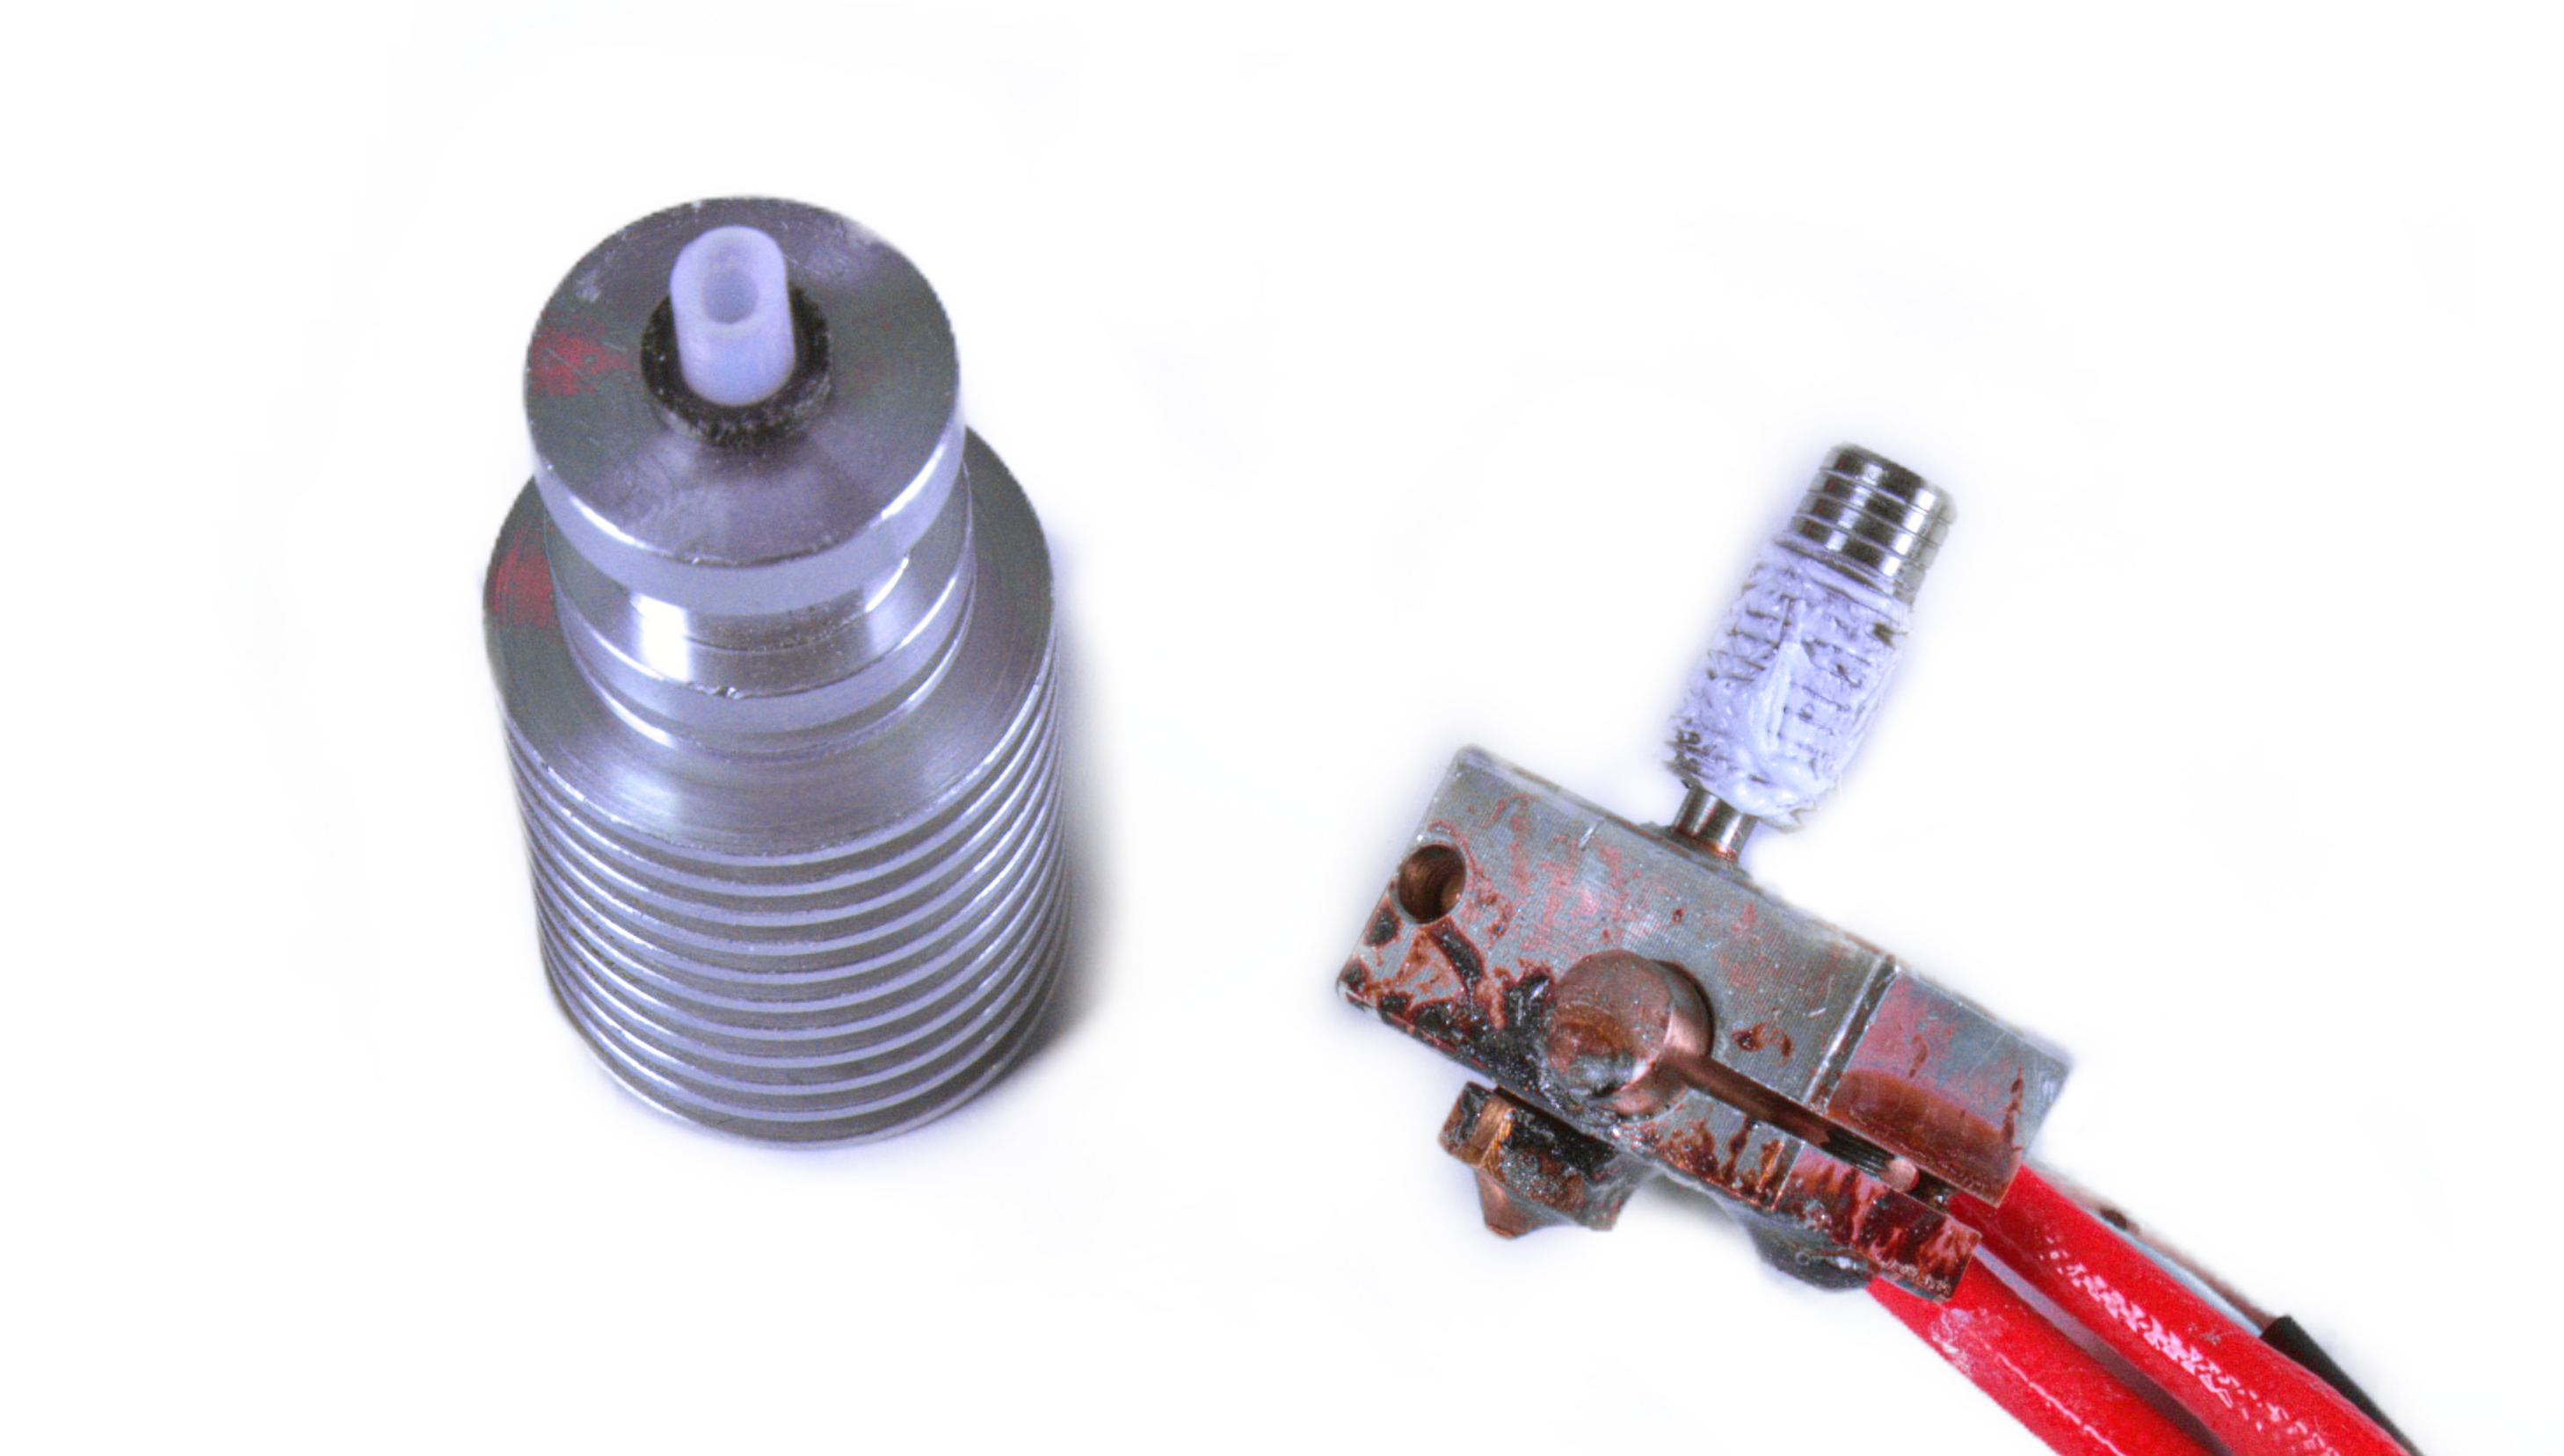
                  Jeśli hotend był wcześniej rozkręcany, np. do czyszczenia, to przed ponownym zmontowaniem go nie zapomnij nałożyć pasty termicznej na gwint, który jest wkręcany w radiator (chodzi o tę samą pastę, która jest nakładana na procesory w komputerach). Możesz kupić pastę w naszym sklepie internetowym, ale inna, wysokiej jakości pasta również powinna się sprawdzić - spójrz na kartę charakterystyki. Pod kolejnymi linkami znajdziesz instrukcję prawidłowej aplikacji pasy. W tym poradniku dla MK3S/MK2.5S/MMU2S, natomiast dla MK3/MK2.5 mamy osobny poradnik) opisujący prawidłowy demontaż ekstrudera i hotendu.
                  Ustawienia druku

                  Obniż temperaturę stołu

                  Temperatura oddawana przez stół może przyczyniać się do przegrzewania części ekstrudera. Szczególnie (ale nie tylko) przy wydrukach z PLA, możesz obniżyć temperaturę stołu w PrusaSlicer o 5 do 10 stopni. W PrusaSlicer przejdź do Ustawienia filamentu -> Filament i zmień temperaturę stołu w polu Temperatura °C.

                  Możesz również zmienić ją podczas drukowania, w Menu LCD -> Strojenie -> Stół (zmieniasz liczbę obracając pokrętłem), ale rób to przed zakończeniem drukowania pierwszej warstwy, ponieważ nagła zmiana temperatury może zdeformować wydruk.

                  Jeśli masz problemy z podwijaniem się wydruków lub ich przyczepnością po zmniejszeniu temperatury stołu, użyj funkcji Brim w PrusaSlicer.

                  Wysokość warstwy

                  Drukowanie bardzo cienkich warstw wiąże się z bardzo niskim przepływem filamentu przez dyszę, co przekłada się na narastanie temperatury wewnątrz ekstrudera. Łatwo możesz to sprawdzić drukując warstwy o wysokości 0,15 mm lub 0,20 mm. Jeśli nie potrzebujesz akurat bardzo szczegółowego wydruku, to zwiększ wysokość warstwy.

                  Prędkość druku

                  Powolne drukowanie może powodować narastanie temperatury wewnątrz ekstrudera z tego samego powodu, co w powyższym przypadku. Zwiększenie prędkości druku o 10% może pomóc, jednak nie zalecamy zwiększanie prędkości powyżej 200 mm/s dla wypełnienia przy warstwach o wysokości 0,20 mm i niższych.

                  Zanim zaczniesz zmieniać ustawienia druku w PrusaSlicer, możesz przetestować zmianę prędkości podczas drukowania, przez obracanie pokrętłem.
                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • Rozwiązywanie problemów
                    • Rozwiązywanie problemów z drukarką
                      • Przepalony bezpiecznik (MK3/MK3S/MK3S+)
                      • Zatrzymanie ekstruzji w trakcie wydruku (przenikanie ciepła - "heat creep")
                      • Potwór Spaghetti
                      • Blob na ekstruderze
                      • Zatkana dysza/hotend (MK3.5/S, MK3S+, MK2.5S)
                      • Odgłosy dochodzące z ekstrudera
                      • Nie można załadować filamentu
                      • Przestawiony czujnik PINDA (MK2/S)
                      • Wentylator wydruku nie obraca się
                      • Wentylator hotendu nie obraca się
                      • Podgrzewany stół nie nagrzewa się prawidłowo
                      • Test czujnika P.I.N.D.A./SuperPINDA
                      • Karta SD nie działa
                      • Ekran LCD nie działa
                      • Drukarka nie włącza się lub stale się wyłącza
                      • Przepalony bezpiecznik (MK2S/MK2.5/MK2.5S)
                      • MK3S wyświetla komunikat o zmianie filamentu
                      • Wibracje podczas drukowania (MK3S+/MK2.5S)
                      • Reset do ustawień fabrycznych (MK2S/MK2.5S/MK3S)
                      • Problemy podczas aktualizowania firmware (MK2.5S/MK3S+/MMU2S/MMU3)
                      • Dysza zderzyła się ze stołem
                      • External SPI flash W25X20CL/xFLASH not responding - błąd
                      • Rozwiązywanie problemów z czujnikiem filamentu IR (MK2.5S, MK3S)
                      • Nieudana kalibracja Z (MK3S/MK2.5S)
                      • Pomiar temperatury otoczenia (MK3/MK3S)
                      • Rozwiązywanie problemów z PrusaLink
                      • Splątany filament
                      • Karty SD i pamięci USB
                    • Diagnostyka
                    • Rozwiązywanie problemów z jakością druku
                    • Kody QR dla błędów
                    • Komunikaty błędów występujące podczas drukowania