Prusa
  • ACQUISTA
    • Ultimi prodotti
    PER CATEGORIA
    • Stampanti 3Dnovità
    • Aggiornamenti stampante 3Dnovità
    • Materiali
    • Accessori
    • Ricambi
    • Corsi
    • Merch
    • Richiedi un preventivo
    LINK RAPIDI
    • Spedizione e consegna
    • Resi e rimborsi
    • Pagamento e finanziamento
    • Garanzia
    • IVA e dazi doganali
    • FAQ

    0 articolo nel carrelloarticoli nel carrello

    Il tuo carrello è vuoto

    Vai al carrelloAcquista stampanti 3D

    Il mio profilo

    Accedi per vedere ordini e articoli salvati

    Il mio profilo

    Accesso effettuato come

    • Ordini
    • Esci
  • Stampa 3D
    • Esplora la stampa 3D
    PER PRINCIPIANTI
    • Stampa 3D 101
    • Come funziona la stampa FDM
    • Acquistare la tua prima stampante
    • Catalogo modelli 3D
    PER APPLICAZIONE
    • Prototipazione rapida
    • Produzione
    • Ingegneria
    • Ricerca
    • Arte e design
    APPROFONDISCI
    • Guida ai materiali
    • Corsi
    • Webinar
    • Casi di studio
    • Stampa 3D personalizzata
  • Stampanti 3D
    • Tutte le stampanti 3D
    per
    • Casa o garageAppassionati, inventori e stampa domestica
    • BusinessProduzione interna per piccoli team
    • AziendeFlotte, sicurezza e scalabilità
    • Quale Prusa è giusta per me
    ACQUISTA E SFOGLIA
    • CORE One+novità
    • CORE One+ INDXnovità
    • CORE One L+novità
    • CORE One L+ INDXnovità
    • XL+novità
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    ALTRO DALLA STAMPA
    • Parti e aggiornamentinovità
    • Critical infrastructure
    • Casi di studio
    • Signature Oak
    • Kit
  • Materiali
    • Tutti i materiali
    PER UTILIZZO
    • Uso quotidiano e design
    • Ingegneria funzionale
    • Compositi
    • Specialità professionali
    • Resine SLA
    Prusament
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    ALTRO SUI MATERIALI
    • Guida ai materiali
    • Produciamo i materiali internamente
    • Sostenibilità
    • Ordina sul negozio
  • Software
    • Tutti i software
    PREPARA LA STAMPA
    • PrusaSlicer 3.0novità
    STAMPA E MONITORAGGIO
    • Prusa Connect
    • EasyPrint
    • App iOS e Android
    • Prusa Farm
    INIZIA
    • Scarica e installa
    • Knowledge base
    ALTRO SUL SOFTWARE
    • Catalogo modelli 3D
  • Supporto
    • Esplora il supporto
    TROVA RISPOSTE
    • Knowledge base
    • Risoluzione dei problemi
    • Corsi
    • Webinar
    OTTIENI AIUTO
    • Contattaci
    • Livechat
    • Spedizione e consegna
    • Garanzia
    • Resi e rimborsi
    • Assistenza e ricambi
    • Assistenza e riparazione
    Community
    • Forum
    • Reddit
    • Printables
  • Trust Center
    • Panoramica Trust Center
    PER ARGOMENTO
    • GDPR
    • Certificati
    • Sicurezza
    • Conformità
    IMPEGNI
    • Rapporto di sostenibilità
    CONTATTACI
    • Contatta il team di sicurezza
  • Azienda
    • Informazioni su Prusa
    SCOPRI CHI SIAMO
    • La nostra storia
    • Come produciamo le stampanti
    • Open source
    • Brand e media kit
    NOTIZIE
    • Blog
    • Sala stampa
    • Eventi
    TRUST & PARTNERS
    • Sostenibilità
    • Rivenditori e distributori
    • Programma di affiliazione
    • Contatto
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Accesso effettuato come

    • Ordini
    • Indirizzo
    • Avvisi di disponibilità
    • I miei corsi
    • Abbonamento
    • Modifica account
    • Esci

Accedi per vedere ordini e articoli salvati

Accesso effettuato come
  • Ordini
  • Indirizzo
  • Avvisi di disponibilità
  • I miei corsi
  • Abbonamento
  • Modifica account
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Acquista

0 articolo nel carrelloarticoli nel carrello

Il tuo carrello è vuoto

Vai al carrelloAcquista stampanti 3D

Il mio profilo

Accedi per vedere ordini e articoli salvati

Il mio profilo

Accesso effettuato come

  • Ordini
  • Esci
ACQUISTA
  • Ultimi prodotti
PER CATEGORIA
  • Stampanti 3Dnovità
  • Aggiornamenti stampante 3Dnovità
  • Materiali
  • Accessori
  • Ricambi
  • Corsi
  • Merch
  • Richiedi un preventivo
LINK RAPIDI
  • Spedizione e consegna
  • Resi e rimborsi
  • Pagamento e finanziamento
  • Garanzia
  • IVA e dazi doganali
  • FAQ

Prodotti in evidenza

    Categorie popolari

      Ricerche di tendenza

        Articoli

          Blog

            Prodotti

              Categorie

                Ricerche suggerite

                  Ricerca in corso…
                  Nessun risultato
                  Qualcosa è andato storto.
                  ↑↓ Seleziona↵ ApriEsc Chiudi la ricerca
                  1. Supporto
                  2. Risoluzione dei problemi della stampante
                  3. Regolare la tensione della cinghia (CORE One/+, CORE One INDX, CORE One L/+)
                   

                  Contenuti

                  • Promemoria di montaggio - lubrificare le viti del tenditore (kit CORE One)
                  • Allineamento
                  • Regolazione guidata della cinghia
                  • Belt tuner (CORE One)
                  • Regolare le cinghie

                  Blog

                  • Stampate decorazioni di Halloween colorate e luminose con la nostra offerta da brivido
                  • Factorio è arrivato su Printables
                  • Prusament PLA Lightweight: 65% più leggero del PLA standard. La scelta perfetta per il settore aeronautico, il cosplay e molto altro ancora.

                  Newsletter

                  Registrati e ricevi il nostro concentrato mensile di informazioni utili sui nuovi firmware, sulle nuove versioni di PrusaSlicer e consigli generici per i progetti stampati in 3D.

                  Facendo clic, si accetta di ricevere la nostra newsletter.

                  Questo sito è protetto da reCAPTCHA Enterprise e vengono applicati l'Informativa sulla Privacy e i Termini di servizio di Google.

                  Factorio Transport Belts
                  E-shop
                  • Stampanti 3D
                  • Aggiornamenti Stampante
                  • Filamenti
                  • Accessori
                  • Merchandise Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modelli 3D
                  • Store
                  • Clubs
                  • Concorsi di Modellazione 3D
                  • Brands
                  Comunità
                  • Mappa Mondiale
                  • Forum
                  • Gruppi di utenti
                  • Eventi
                  Aiuto
                  • Aiuto Prusa
                  • Prusa Academy
                  • Calcolatrici di Stampa 3D
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Drivers e Software
                  Azienda
                  • Chi siamo
                  • Blog
                  • Rivenditori ufficiali Prusa
                  • Contattaci
                  • Certificato secondo le norme ISO 9001, ISO 14001 e ISO 45001.
                  • Termini e Condizioni Generali
                  • Termini e condizioni generali di utilizzo dei siti web PRUSA
                  • Informativa sulla privacy
                  • Informazioni sui cookie
                  • Politica sui reclami dei clienti
                  • Pagina di stato dei siti web
                  • Impostazioni Cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® E PRUSAMENT® sono marchi registrati di Prusa Development a.s. utilizzati da Prusa Research a.s. su licenza di Prusa Development a.s.

                  Regolare la tensione della cinghia

                  (CORE One/+, CORE One INDX, CORE One L/+)

                  Rilevante per

                  CORE One
                  CORE One L
                  CORE One+
                  CORE One INDX
                  CORE One L+
                  Articolo è anche disponibile nelle seguenti lingue
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Sulla Prusa CORE One, CORE One+, e CORE One L, rè fondamentale regolare la cinghia alla tensione corretta per ottenere stampe di buona qualità. Una cinghia allentata può causare Spostamento del layer, Ghosting o altre anomalie di stampa, come l'ottenimento di una forma irregolare invece di un cerchio perfetto. Una cinghia troppo tesa può causare un movimento irregolare sugli assi X e Y.

                  Le immagini rappresentano la stampante CORE One, ma la regolazione è la stessa nella CORE One L.

                  Promemoria di montaggio - lubrificare le viti del tenditore (kit CORE One)

                  Il seguente controllo si applica esclusivamente ai kit CORE One e CORE One+. Per i modelli CORE One, CORE One+ e CORE One L preassemblati, questa operazione viene eseguita in fabbrica.

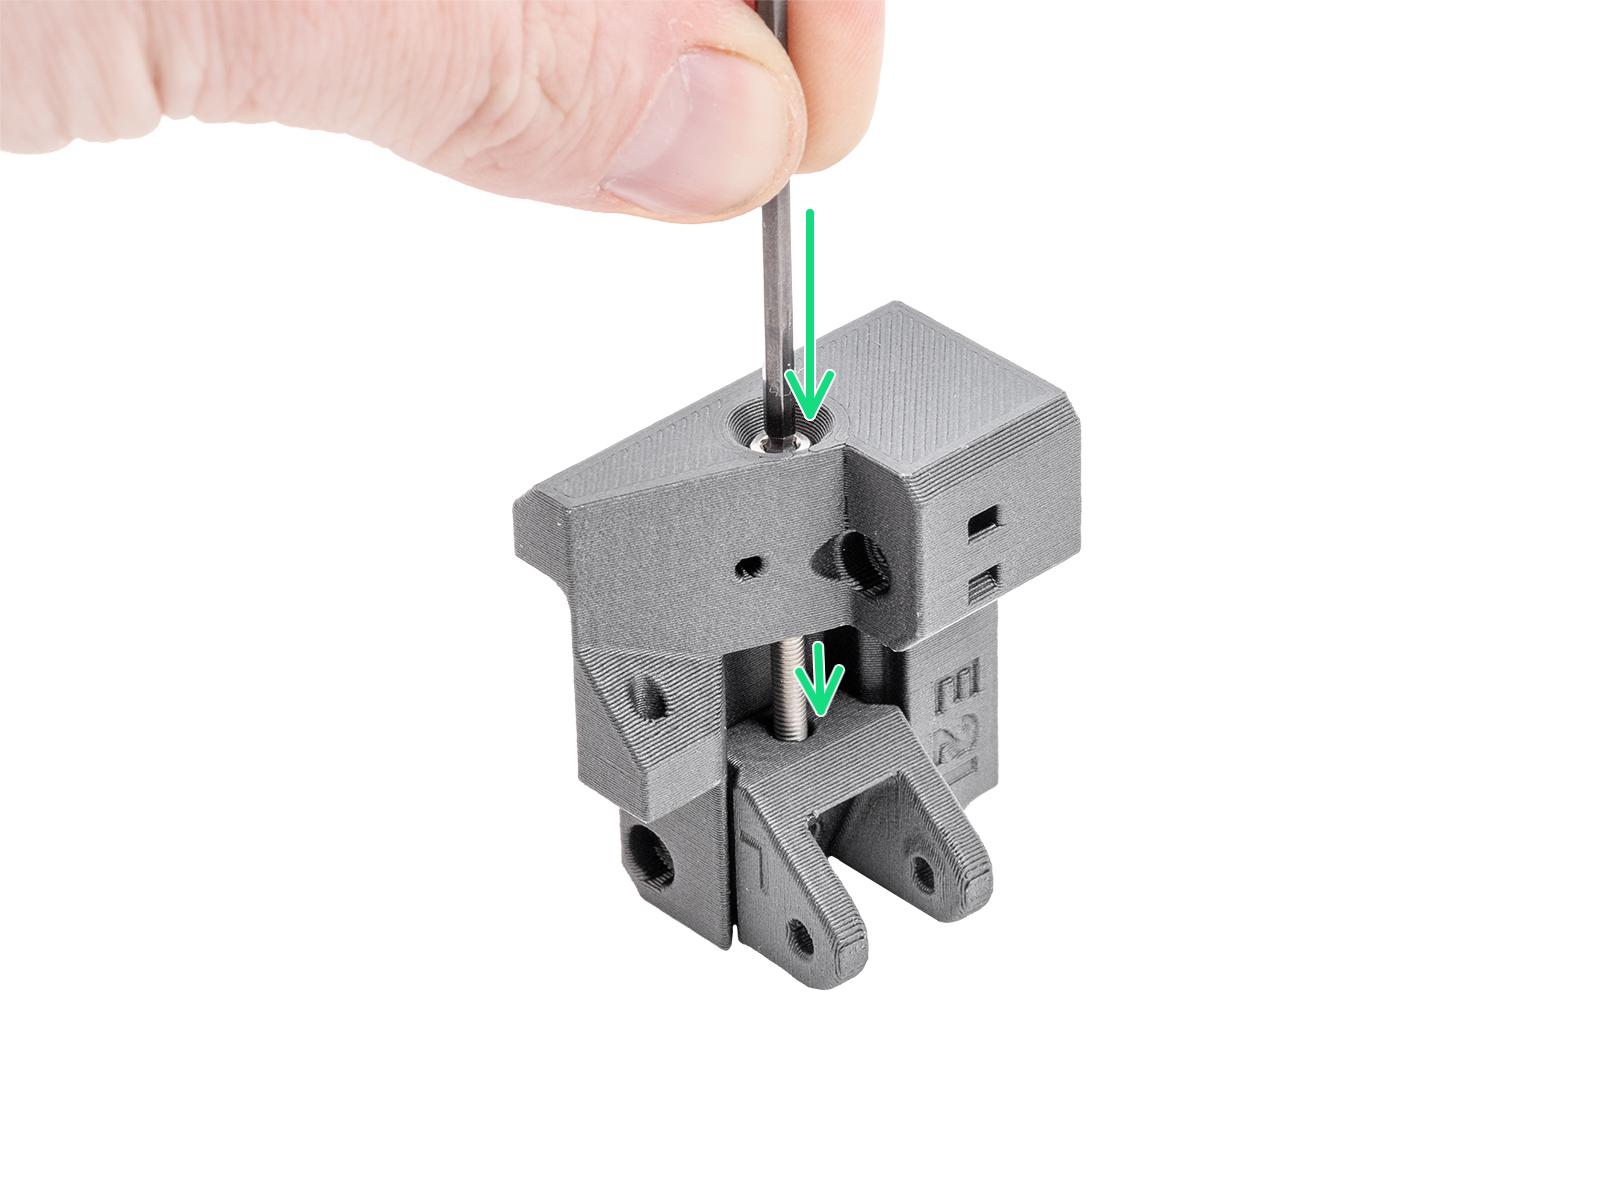
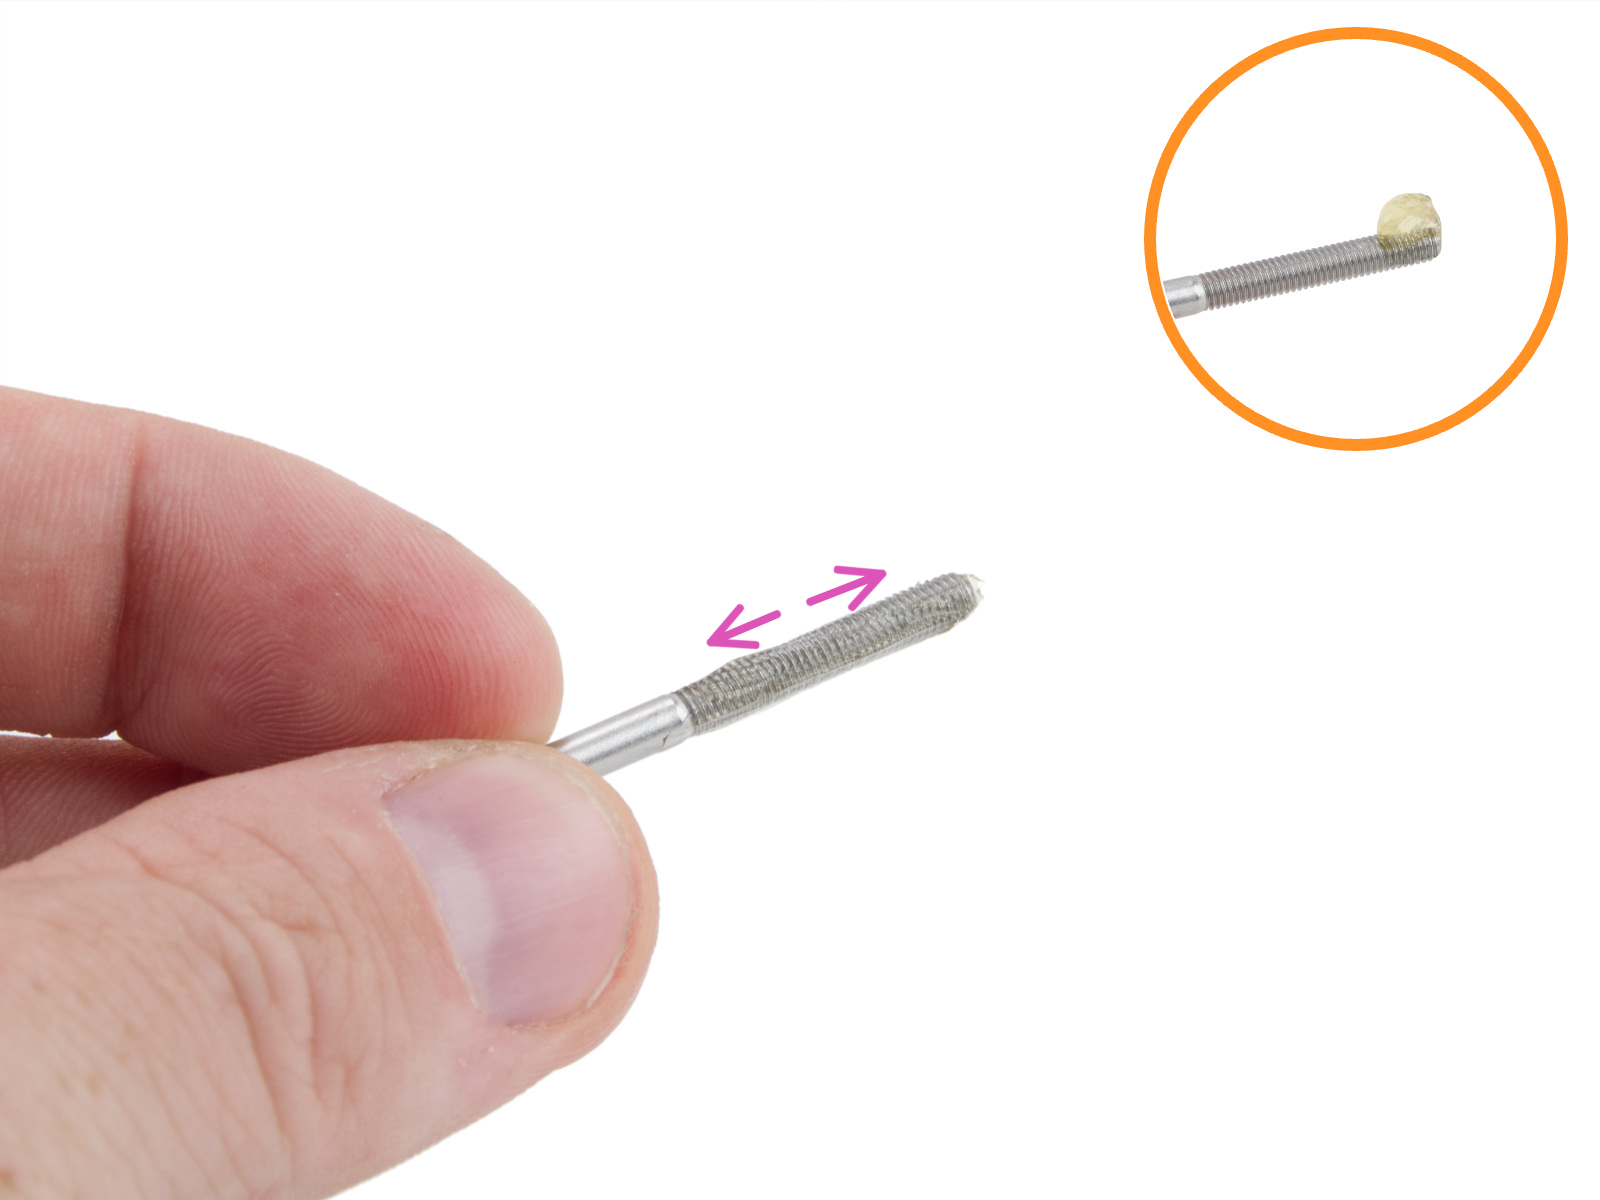
                  Durante il processo di assemblaggio, consigliamo di applicare una piccola quantità di lubrificante Prusa sulla punta di entrambe le viti M3x30 per le parti del tendicinghia. Se questo è stato fatto durante l'assemblaggio del kit, non è necessario ripeterlo, procedi direttamente ai passaggi successivi.

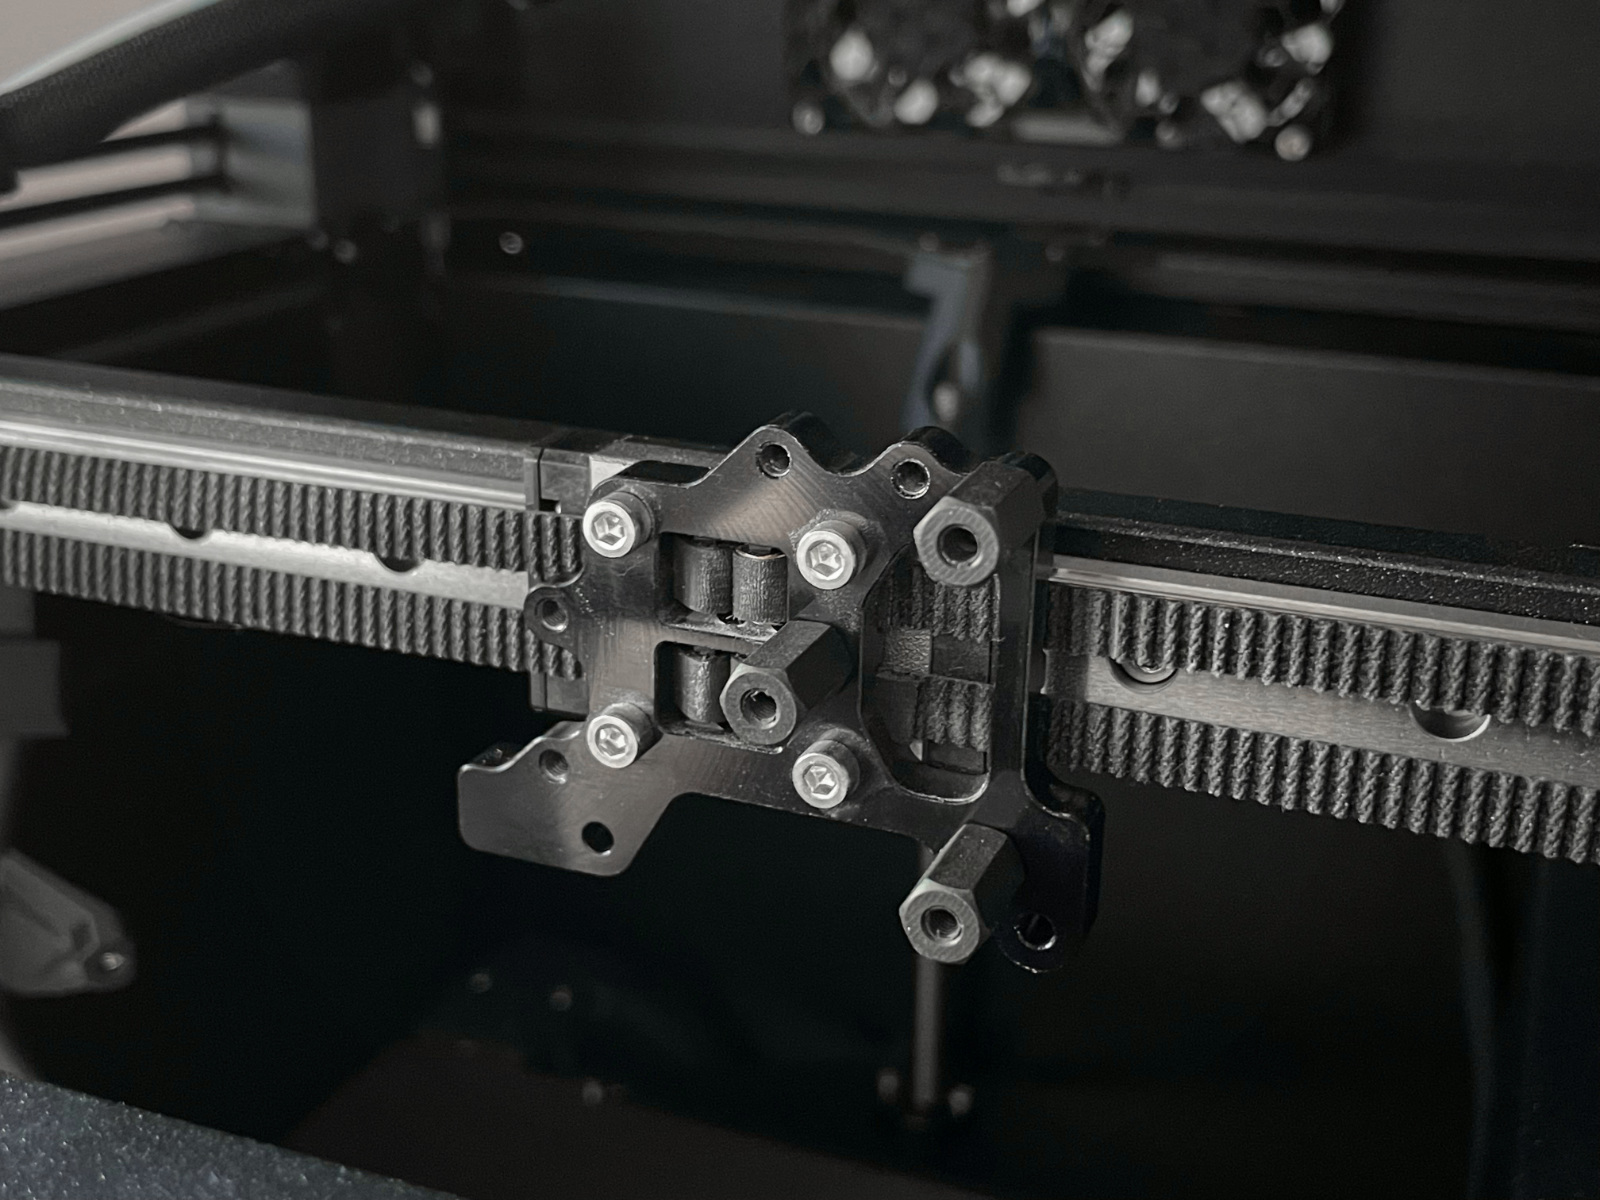
                  Tuttavia, i primi kit CORE One non prevedevano questo passaggio raccomandato nel nostro manuale. Se questo è il caso e gli altri passaggi non hanno funzionato, potrebbe essere necessario sostituire il tendicinghia destro/sinistro e le relative pulegge di tensione.
                  • Come sostituire il tendicinghia sinistro (CORE One)
                  • Come sostituire il tendicinghia destro (CORE One)
                  • Come sostituire la puleggia del tendicinghia (CORE One)

                  Allineamento

                  Prima di regolare la cinghia, assicurarsi del corretto allineamento della struttura CoreXY.
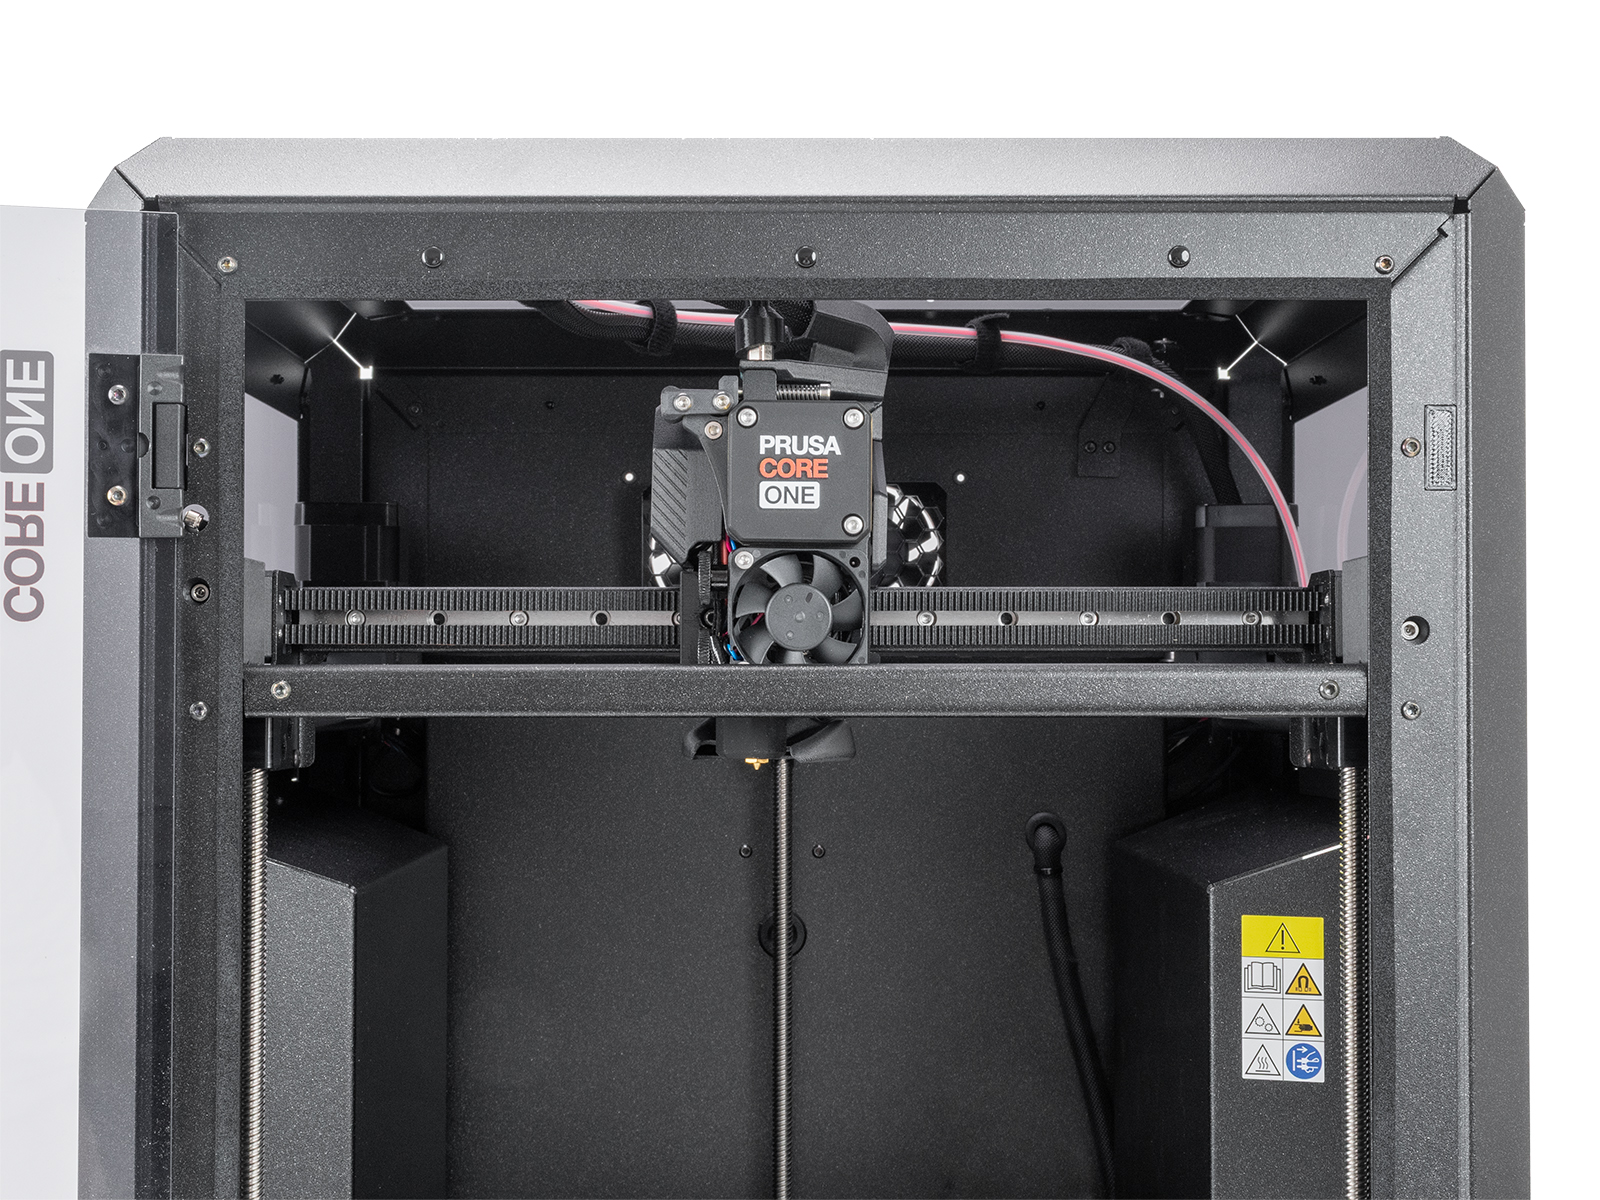
                  1. Assicurarsi che i motori passo-passo siano disabilitati. Ciò può essere fatto spegnendo la stampante o tramite il menu LCD -> Controllo -> Disabilita motori.
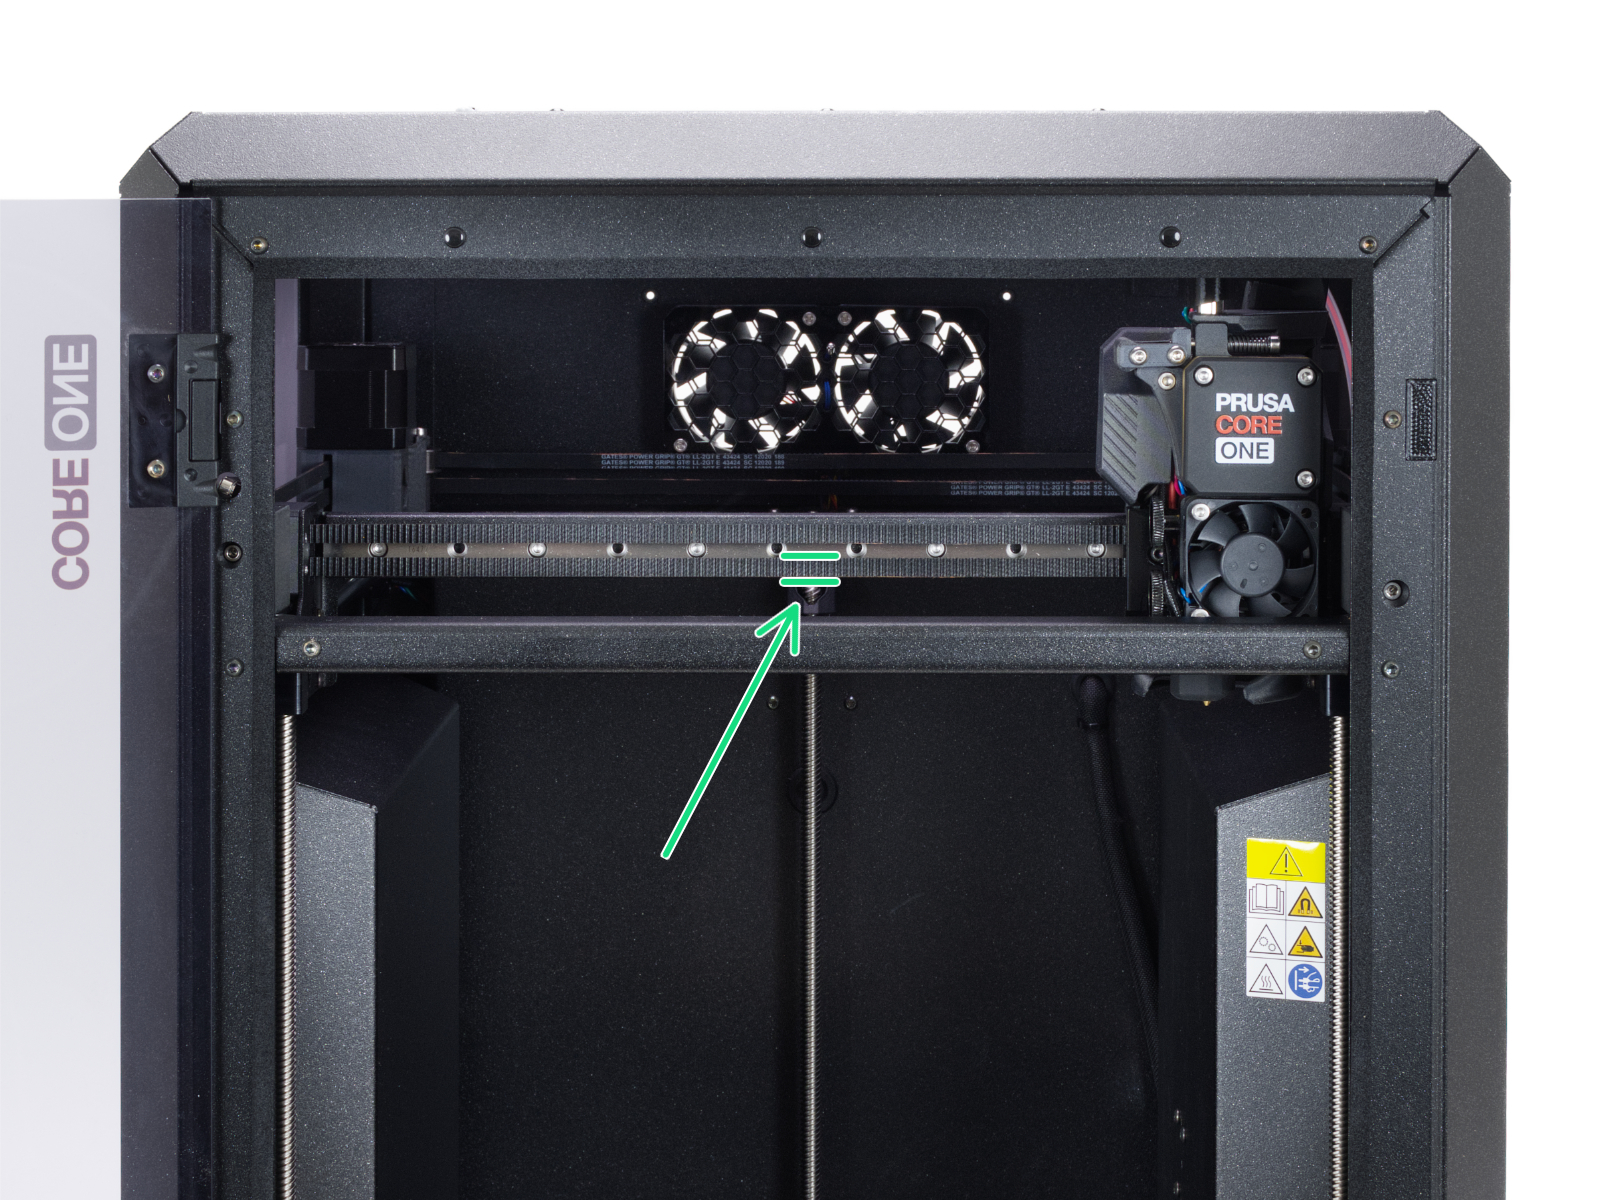
                  2. Spostare manualmente il Nextruder nella posizione più avanzata dell'asse Y e al centro dell'asse X.
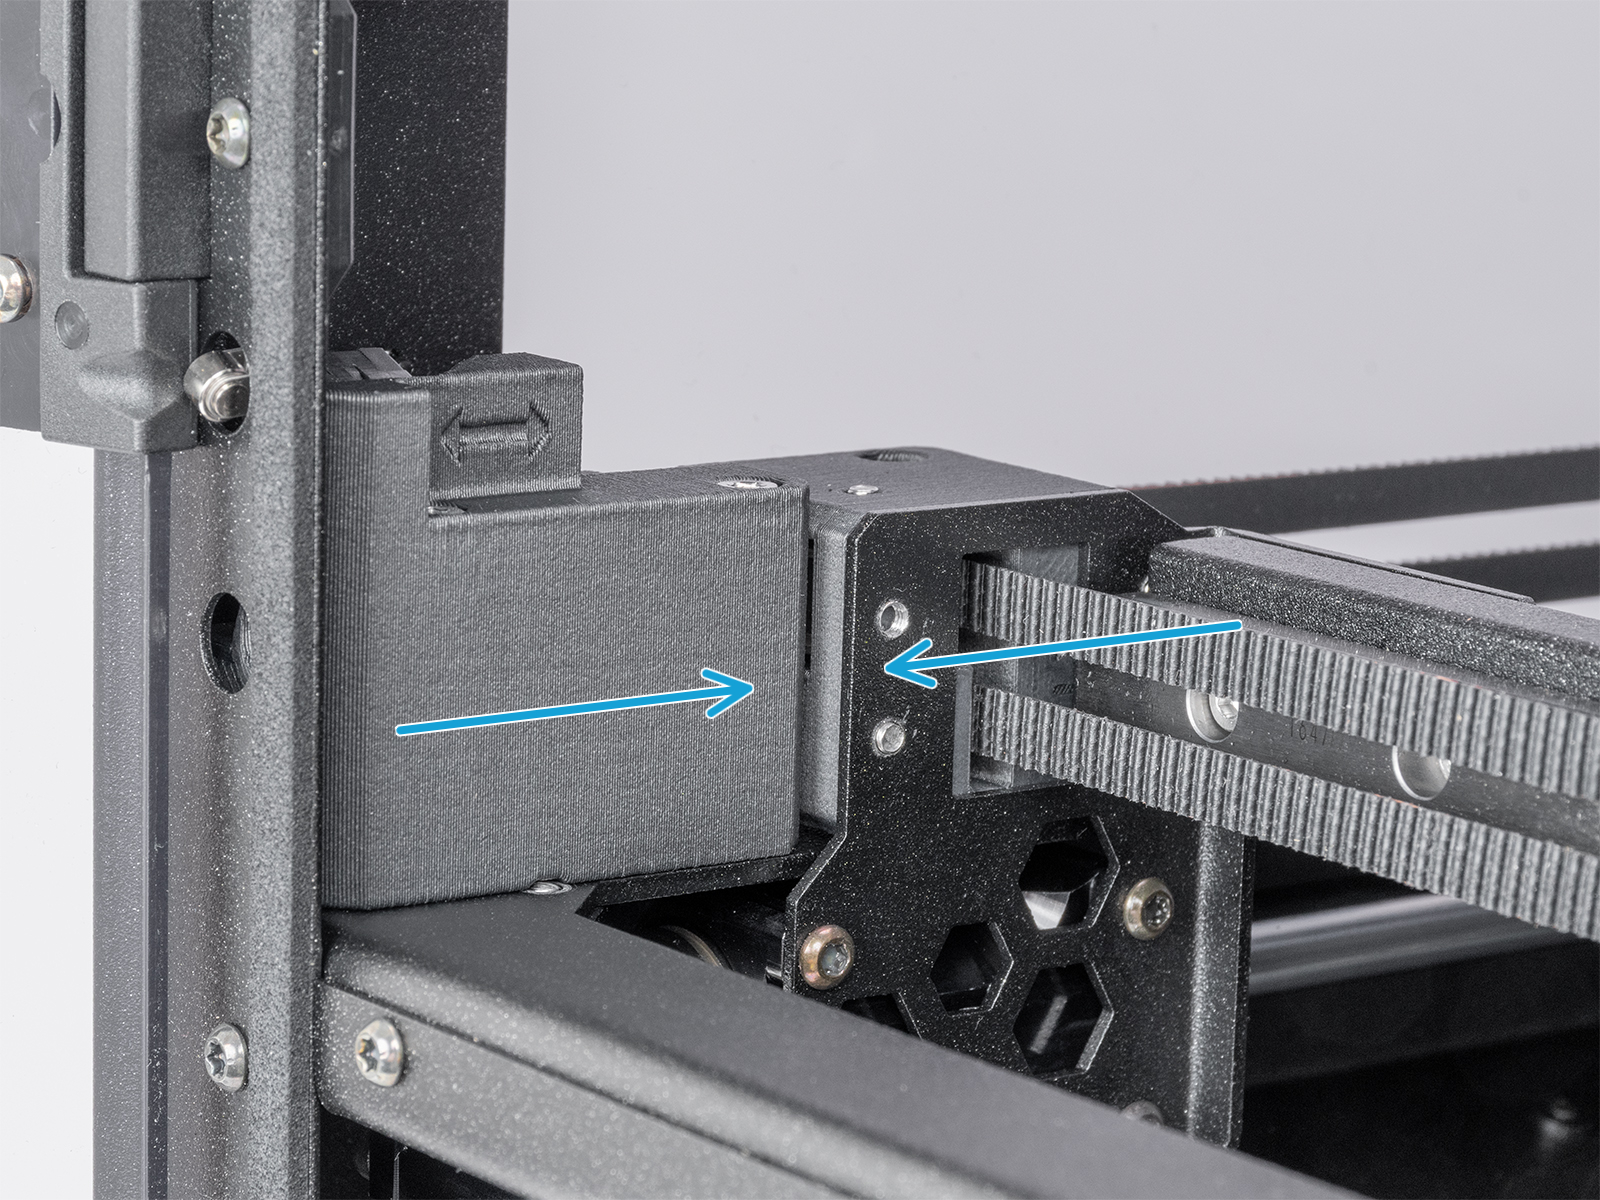
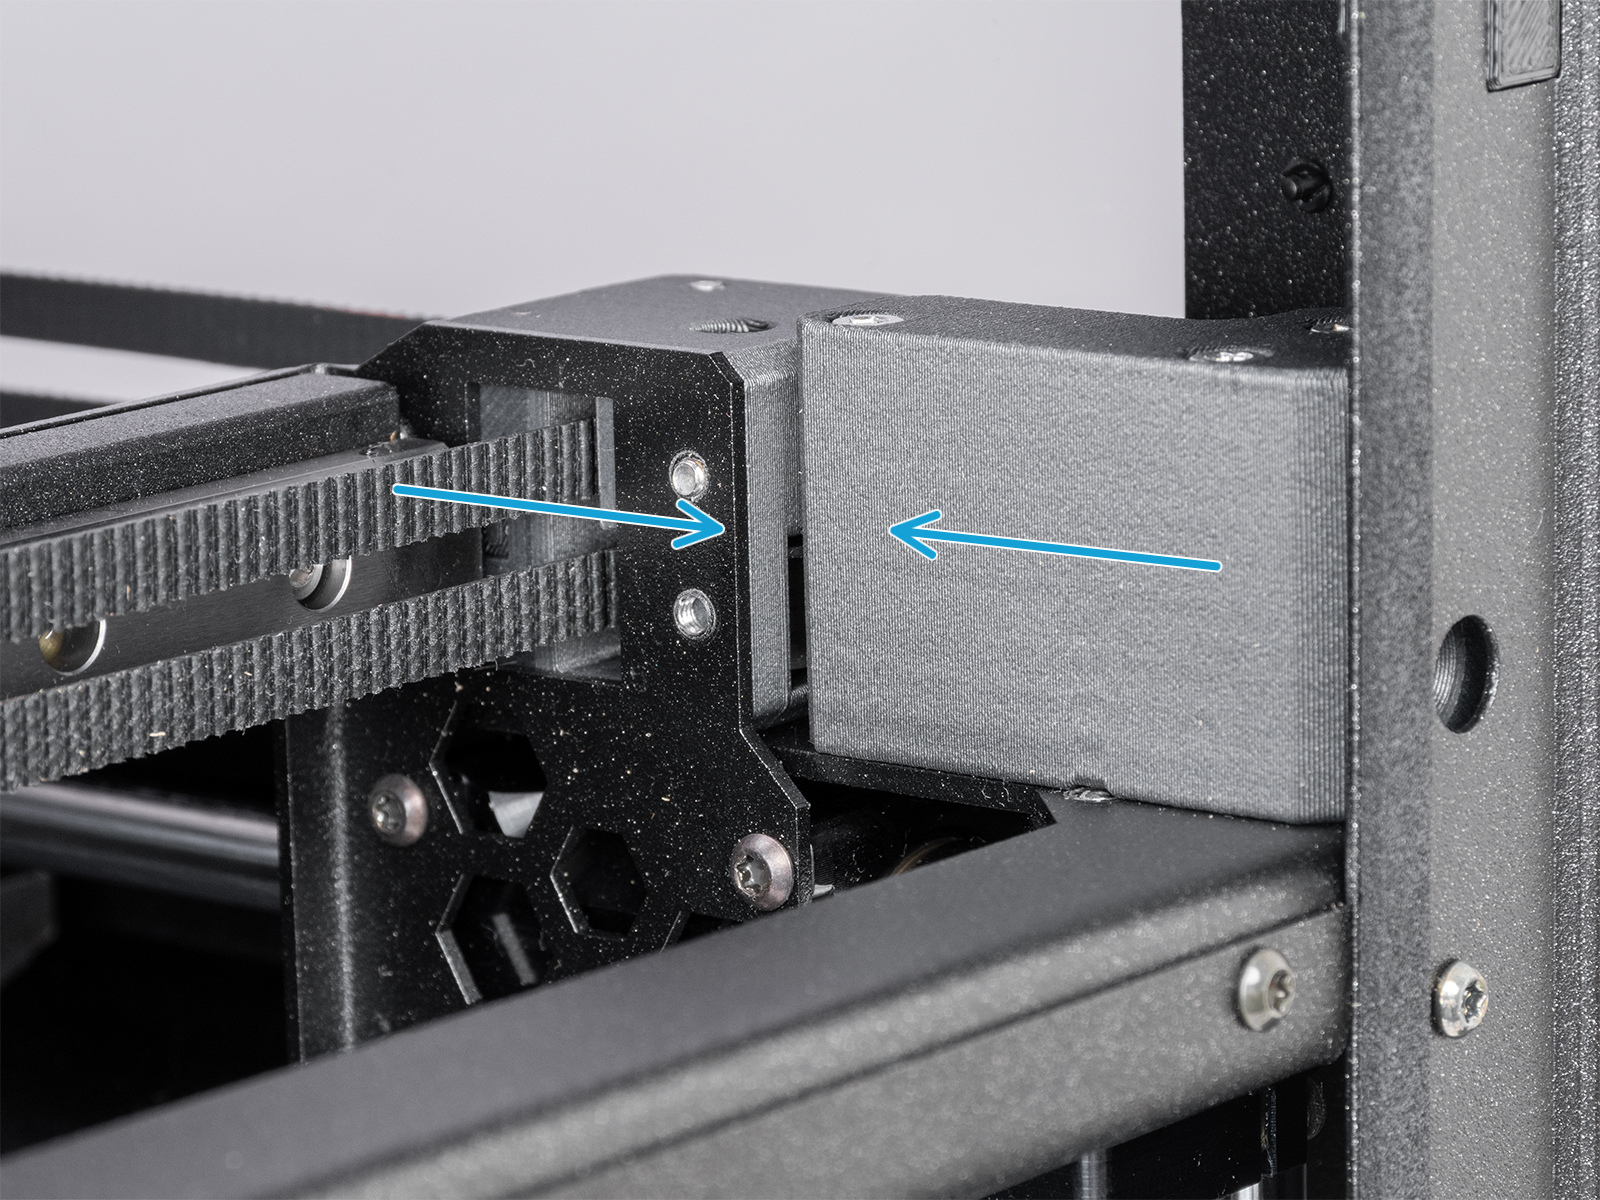
                  3. Premi l'angolo del gantry contro la parte frontale del CoreXY, e assicurati che non ci sia gioco. Esegui questa procedura su entrambi i lati. Se c'è un gioco in uno dei due lati, l'allineamento perfetto non è ancora stato raggiunto.
                    Allineamento rapido del gantry
                    Se c'è uno spazio vuoto su uno dei due lati del gantry, puoi provare a forzarlo manualmente nella direzione opposta:

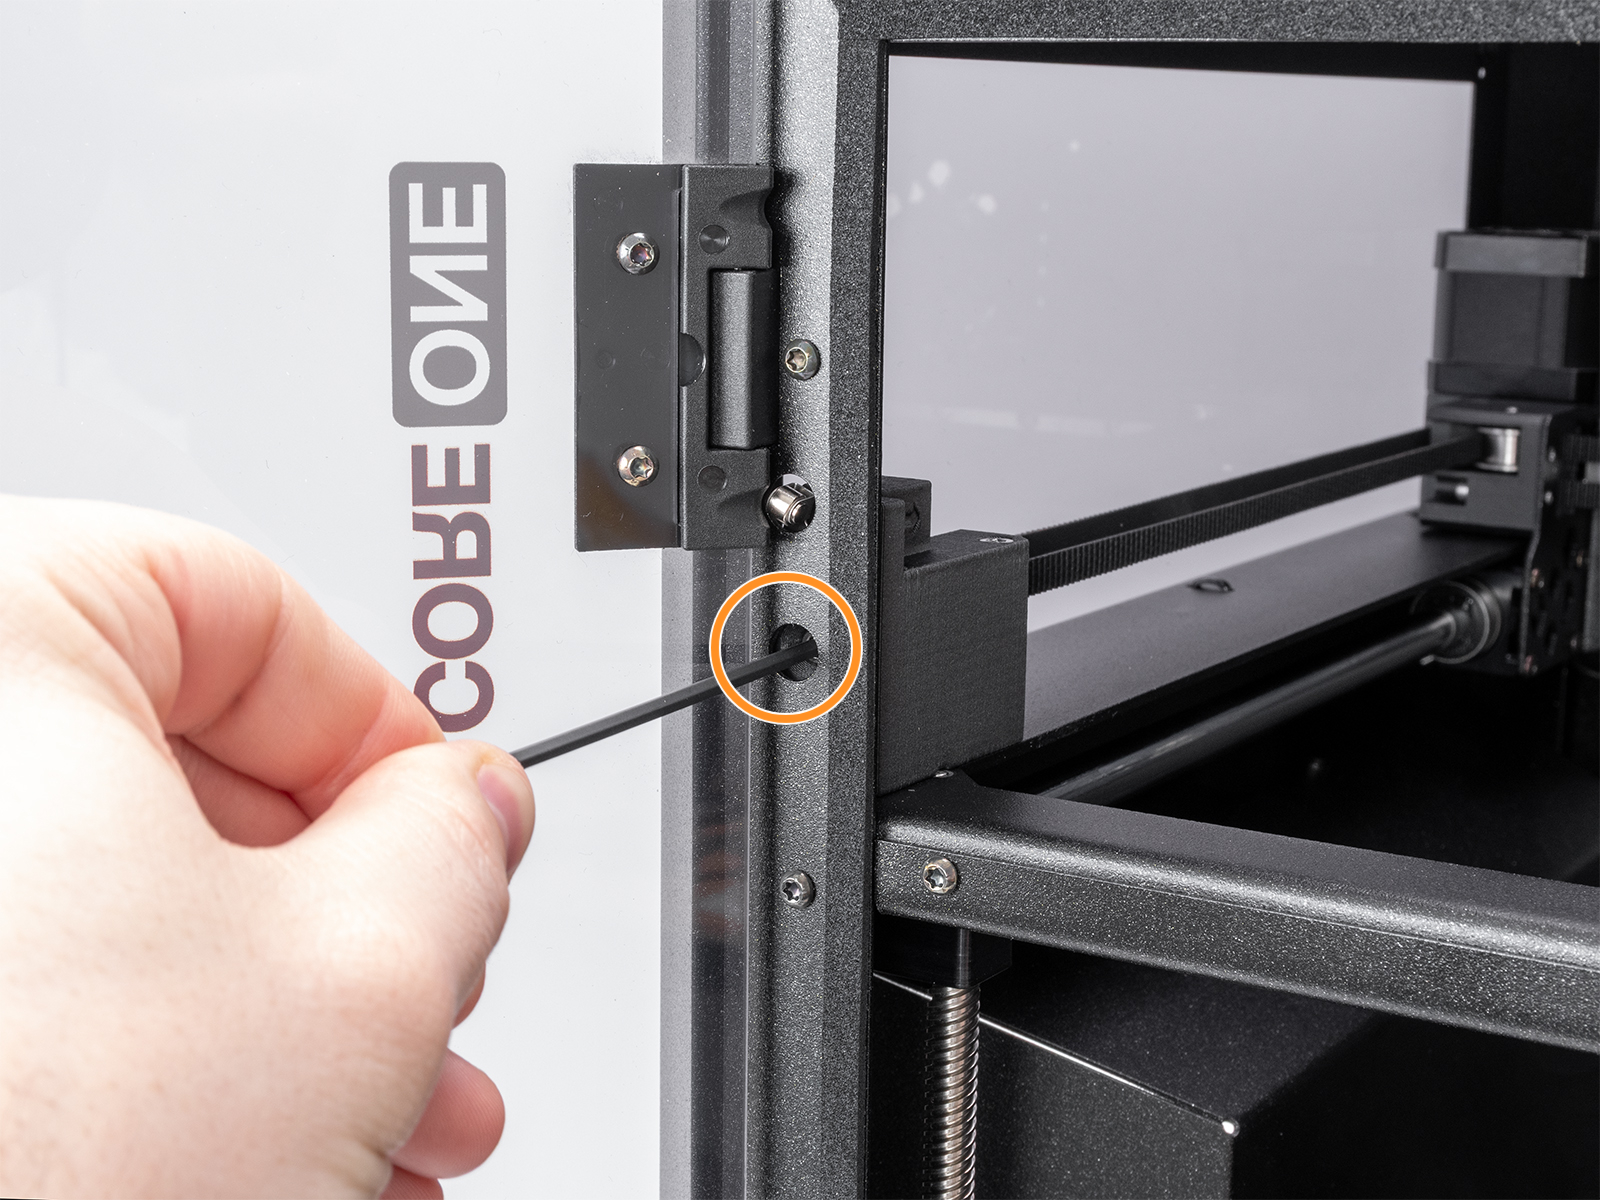
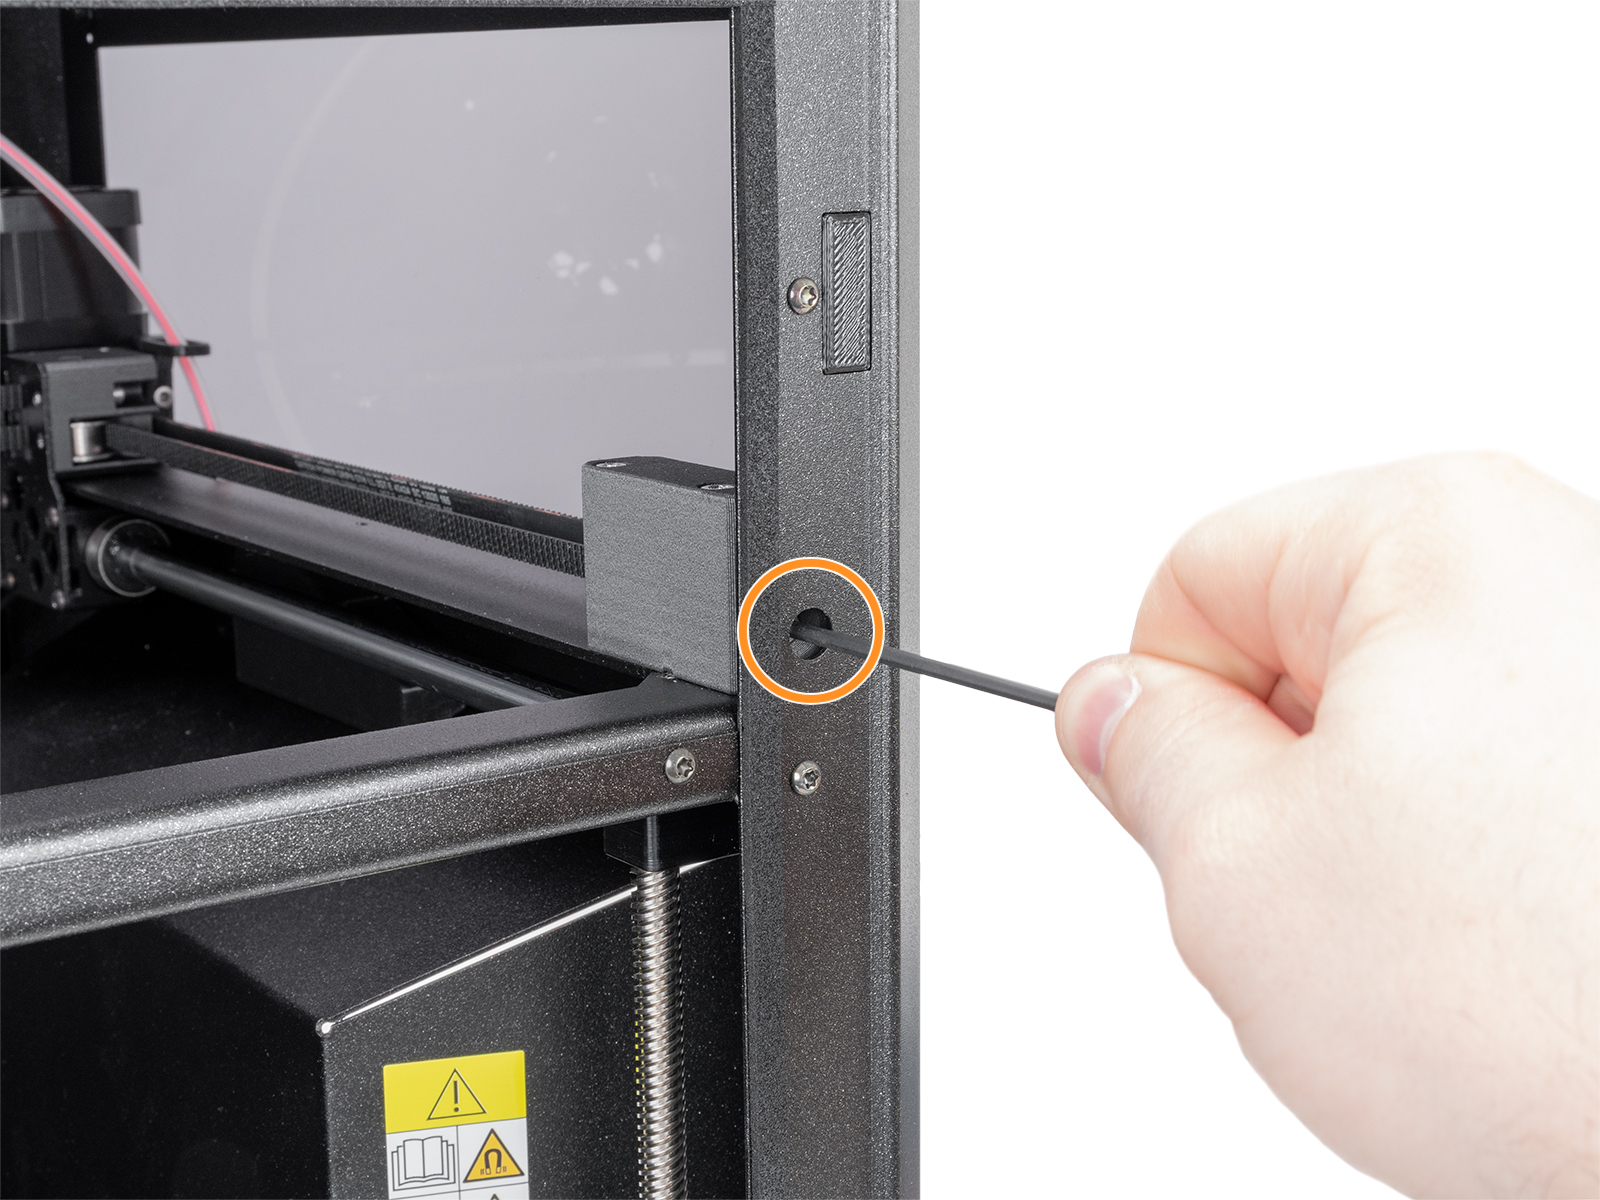
                    1. Allenta completamente entrambi i bulloni del tenditore, in modo da consentire il libero movimento del gantry.
                    2. Sposta il gantry a metà strada lungo i binari.
                    3. Afferra il gantry saldamente su entrambe le estremità e applica una leggera forza contraria nella direzione opposta dell'inclinazione finché non si raddrizza.
                    4. Controlla l'allineamento con le cinghie ancora allentate, spingi con attenzione il gantry in avanti. Poiché le cinghie allentate non lo tireranno fino in fondo, potrebbe essere necessario guidarlo a mano. Verifica che non ci siano spazi vuoti su entrambi i lati nella posizione anteriore.
                    5. Stringi entrambi i bulloni del tensionatore gradualmente, alternandoli tra loro e stringendoli della stessa quantità per mantenere il gantry dritto. Puoi mantenere il portale in posizione con la mano durante il serraggio. Dopo aver stretto entrambe le cinghie, assicurati che non sia ricomparso alcuno spazio.

                    Nota: Applica la forza con attenzione per evitare di danneggiare le cinghie o i cuscinetti.
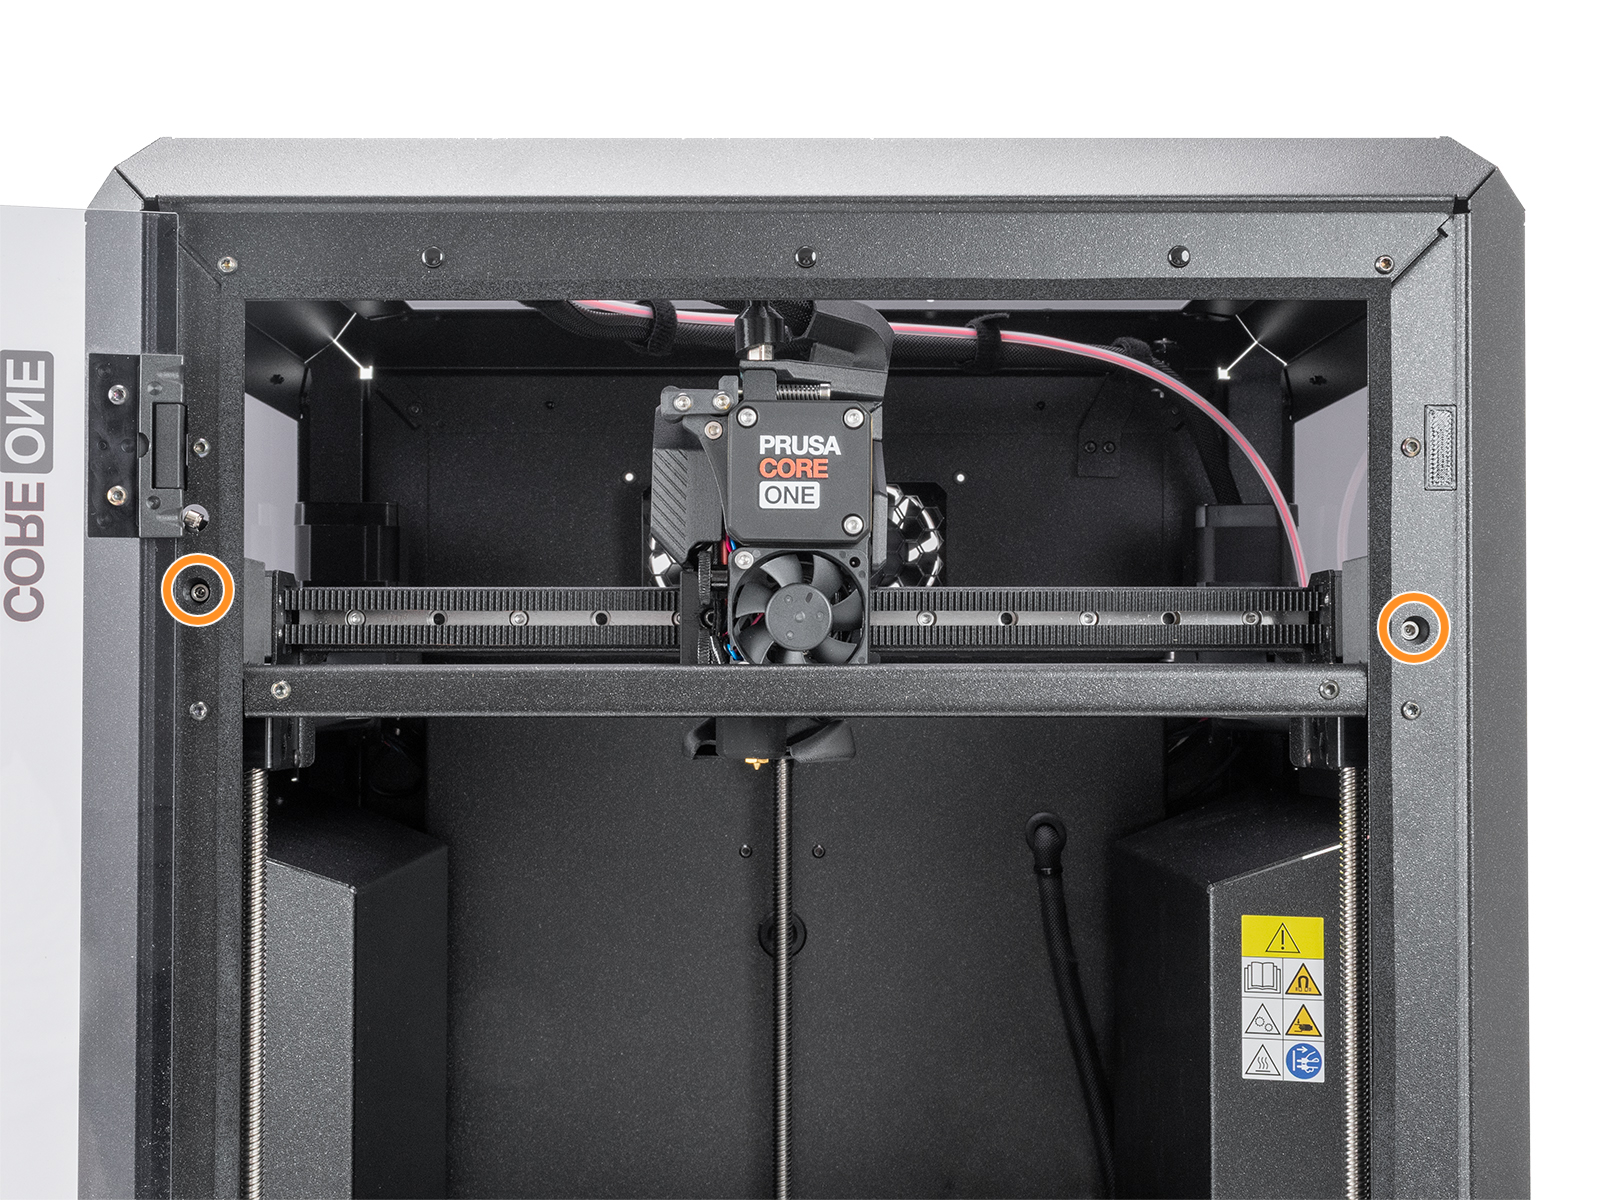
                  4. Allenta leggermente entrambe le viti di tensionamento della cinghia. Allenta il bullone sul lato in cui il gioco è minore rispetto all'altro.
                  5. Ripeti i passaggi 3 e 4 fino a raggiungere un allineamento perfetto. Non preoccuparti se la cinghia è allentata in questa fase; la regolazione della tensione della cinghia si effettua in una fase successiva.

                  Regolazione guidata della cinghia

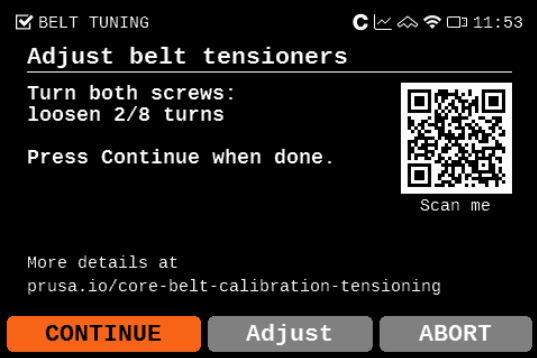
                  A partire dal firmware 6.4.0, nel menu della stampante c'è una configurazione guidata per la regolazione della cinghia, che trovi in Menu LCD -> Impostazioni -> Regolazione manuale della cinghia. La stampante usa un sistema di eccitazione controllata della cinghia insieme a un feedback stroboscopico per mostrare la risonanza della cinghia.

                  La configurazione guidata inizia chiedendo all'utente di controllare che il gantry sia ben allineato, perché se non lo è, la precisione delle misurazioni potrebbe risentirne. Segui le istruzioni sullo schermo per controllare l'allineamento del gantry e, se non è a posto, fai come indicato nel paragrafo precedente sull'allineamento.
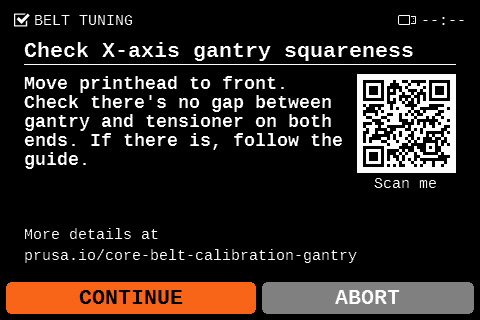
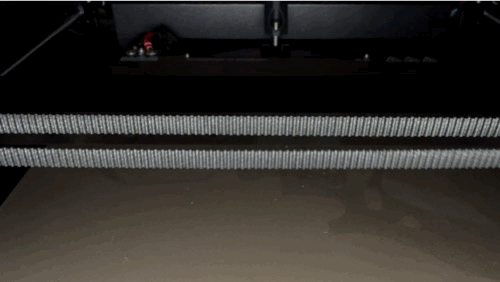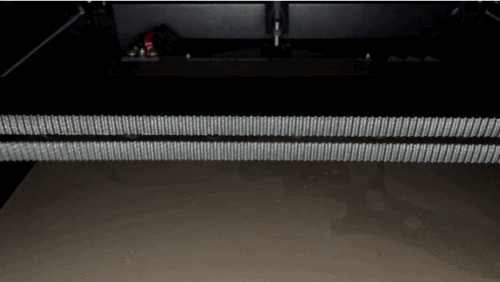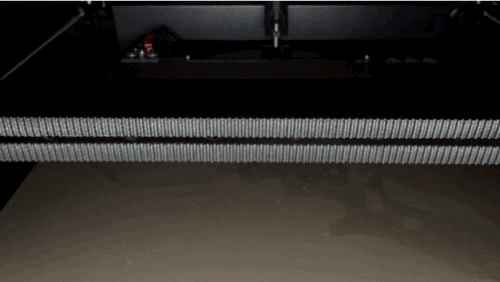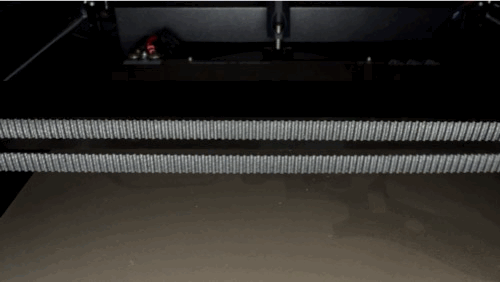
                  La configurazione guidata misura quindi la frequenza di vibrazione di entrambe le cinghie e consiglia se tenderle o allentarle. Segui le istruzioni sullo schermo per ruotare la manopola e variare la frequenza di vibrazione, osservando contemporaneamente il movimento vibrante della cinghia selezionata al variare delle frequenze.
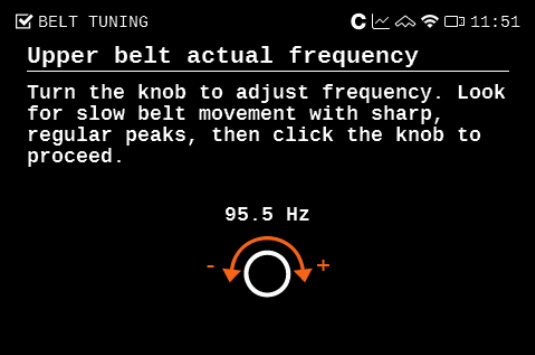
                  Cerca un movimento lento, prolungato e costante della cinghia che hai scelto. Quando vedrai quel movimento sulla cinghia, seleziona la frequenza attuale sullo schermo della stampante.
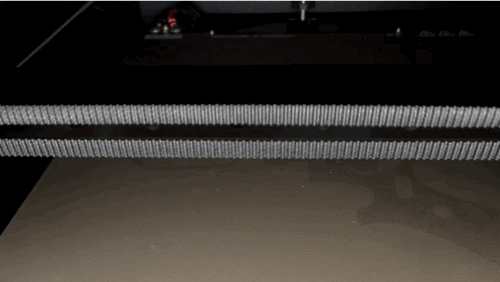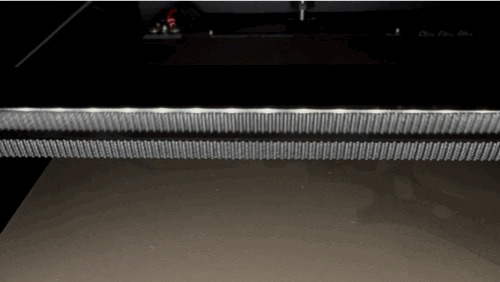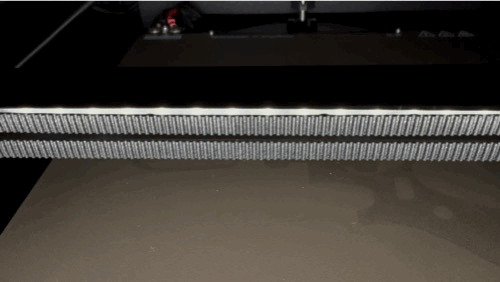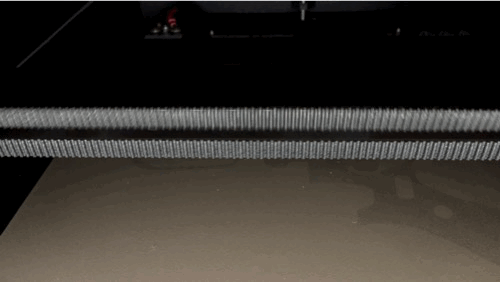
                  Movimento di risonanza della cinghia superioreMovimento di risonanza della cinghia inferiore

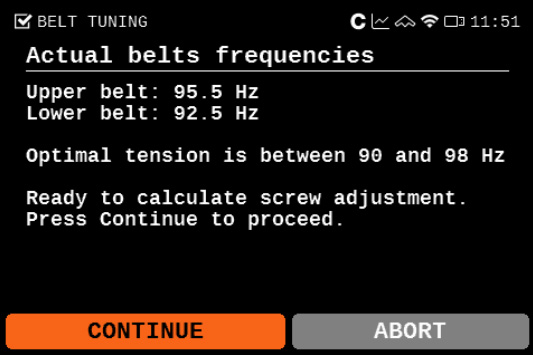
                  Sulla CORE One, l'intervallo idele di frequenza va da un massimo di 98 Hz per la cinghia superiore e un minimo di 90 Hz per quella inferiore.

                  Sulla CORE One L, l'intervallo idele di frequenza va da un massimo di 95 Hz per la cinghia superiore e un minimo di 85 Hz per quella inferiore.

                  Una volta fatto il test di risonanza, la finestra di dialogo della stampante ti mostra le frequenze trovate e la regolazione consigliata.

                  Importante: stringere sempre entrambe le viti del tenditore in modo uniforme e alternato. Questo fa sì che il gantry rimanga perpendicolare durante la regolazione.
                  Belt tuner (CORE One)

                  Disponiamo di un nostro regolatore della cinghia, disponibile sulla nostra pagina belt tuner. È possibile accedere al regolatore della cinghia anche dalla nostra App Prusa, andando su Menu >Belt Tuner.

                  Lo strumento per accordare la cinghia usa il microfono del tuo dispositivo e capisce quanto sono tese le cinghie misurando la frequenza delle vibrazioni che si sentono quando le fai suonare.

                  Scegli CORE One, poi la cinghia XY e segui le istruzioni sul tuo dispositivo. Quando sei pronto per misurare la frequenza della cinghia, tocca Inizia ad ascoltare per usare il microfono del tuo dispositivo.

                  Regolare le cinghie

                  Sulla CORE One, l'intervallo idele di frequenza va da un massimo di 98 Hz per la cinghia superiore e un minimo di 90 Hz per quella inferiore.

                  Sulla CORE One L, l'intervallo idele di frequenza va da un massimo di 95 Hz per la cinghia superiore e un minimo di 85 Hz per quella inferiore.

                  Se il tuo gantry non è ben allineato, potresti non riuscire a raggiungere questi valori esatti. A volte, la cinghia inferiore può anche avere una frequenza leggermente più alta rispetto a quella superiore. Questo va bene, purché la differenza tra le due non superi gli 8 Hz e entrambi i valori restino tra i 90 e i 98 Hz (CORE One) e nell'intervallo di 85-95Hz (CORE One L).

                  Se non riesci a ottenere questo risultato, dovrai allineare manualmente il gantry prima di regolare la tensione della cinghia. Consulta le istruzioni riportate nella sezione “Allineamento rapido del Gantry” sopra o “Regolazione approfondita del gantry e delle cinghie” in fondo a questo articolo.

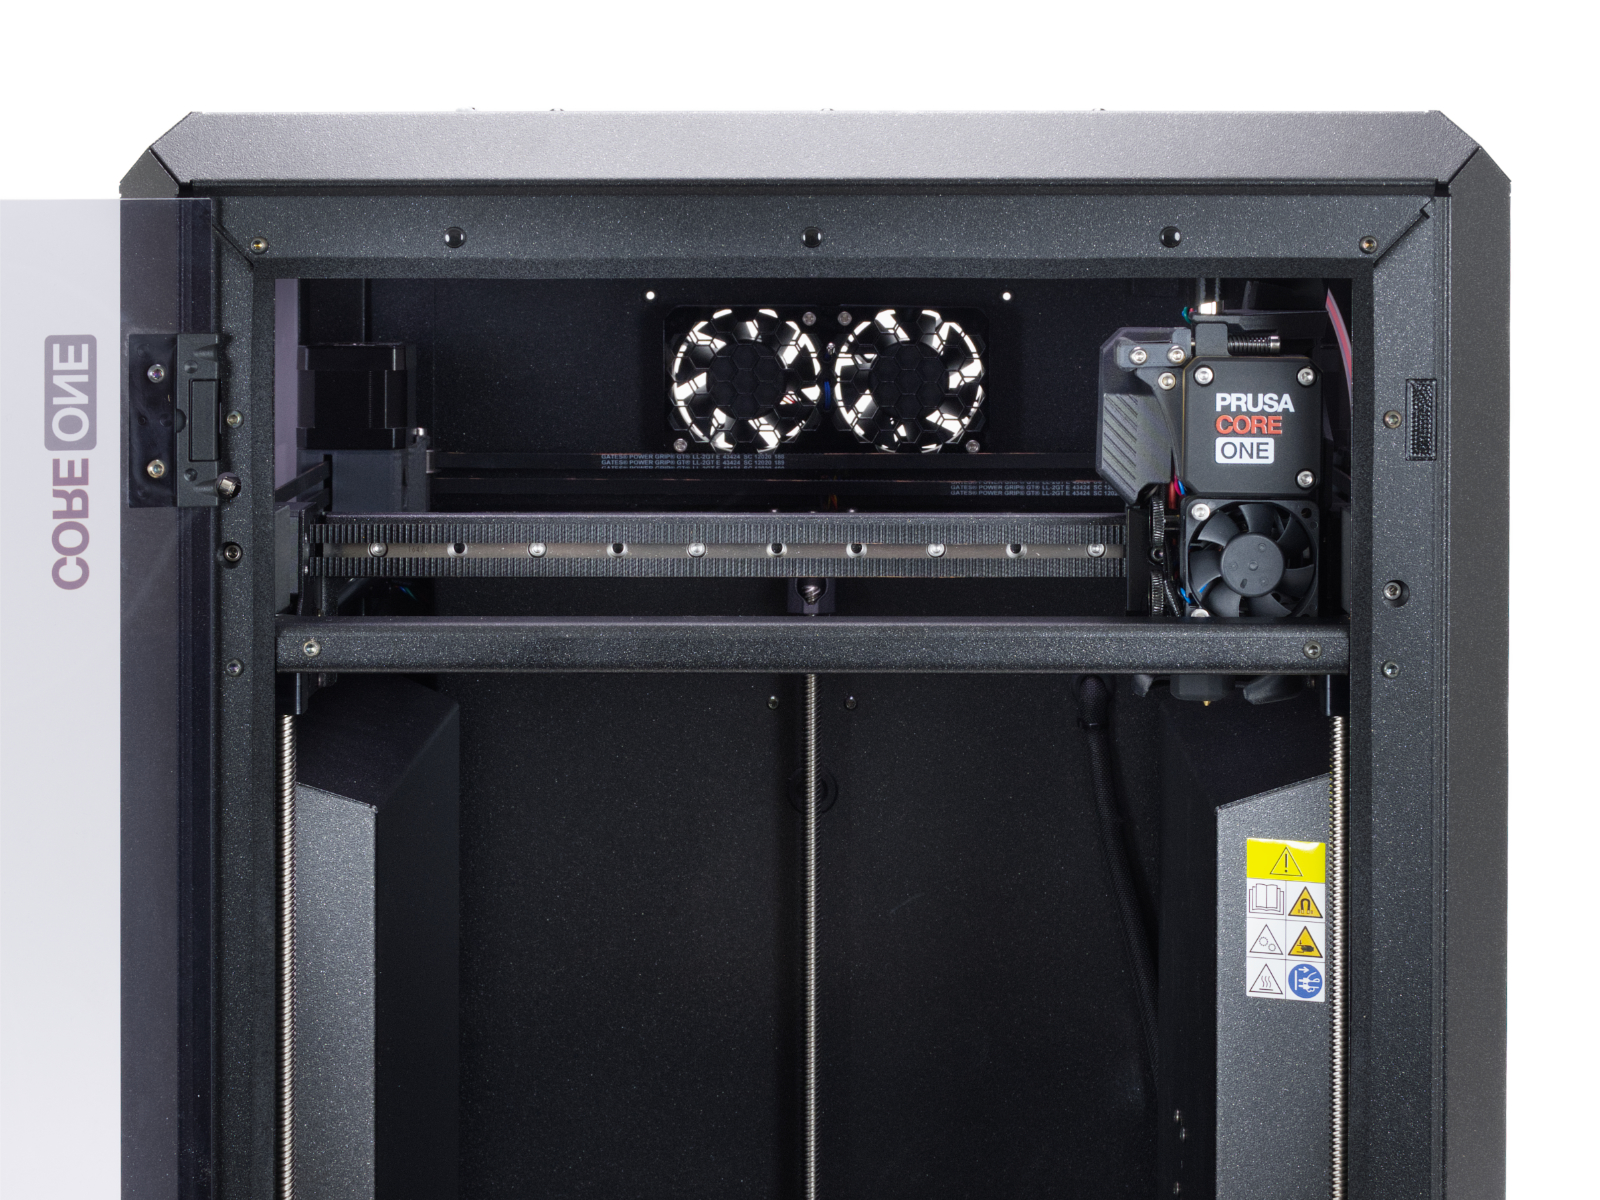
                  Importante: serrare sempre entrambe le viti dei tenditori in modo uniforme e alternato. Ciò garantisce che il gantry rimanga perpendicolare durante la regolazione.
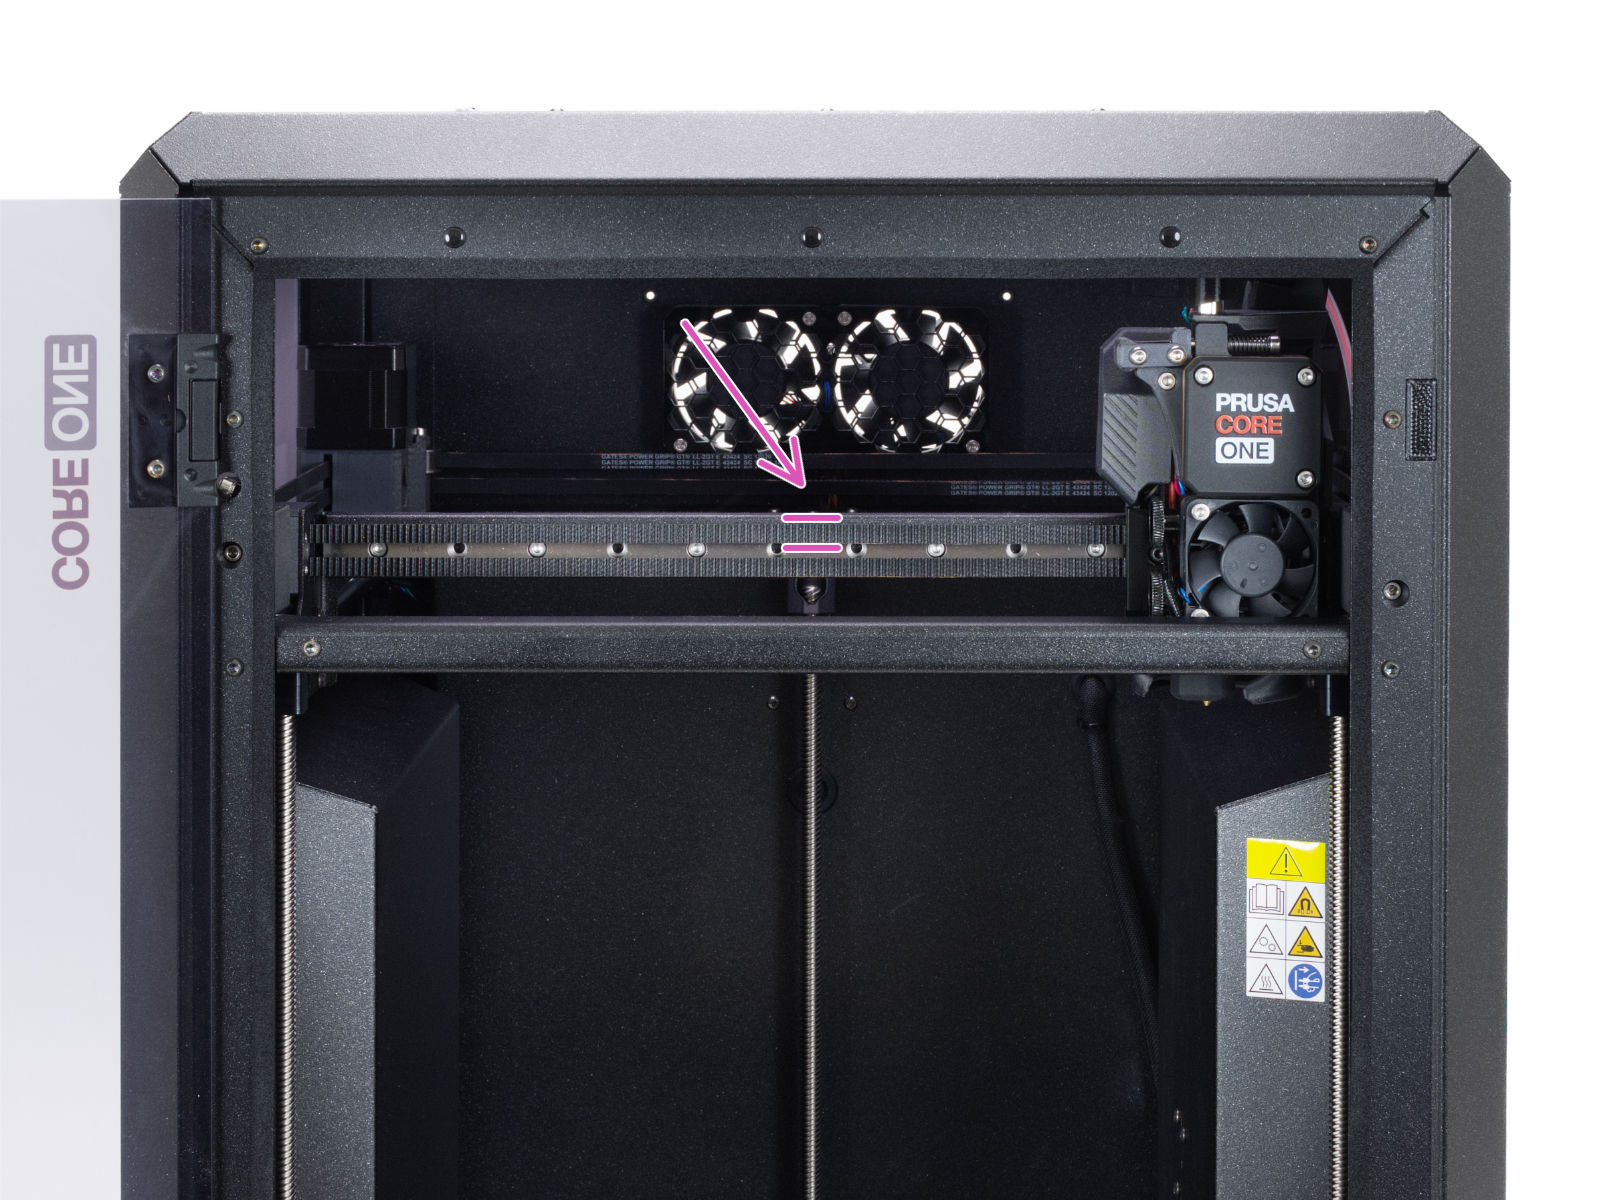
                  Regolazione leggera

                    1. Assicurati che i motori passo-passo siano disattivati. Puoi farlo spegnendo la stampante o dal menu LCD -> Controllo -> Disattiva motori.
                    2. Sposta manualmente il Nextruder nella posizione più avanzata dell'asse Y e nella posizione più a destra dell'asse X.
                    3. Sulla parte anteriore del gantry, strimpella al centro della cinghia superiore. Metti il tuo dispositivo vicino alla cinghia durante questo passaggio, per misurare la frequenza in Hz del suono della cinghia. La frequenza ideale per la cinghia superiore è di 96Hz.
                    4. Sulla parte anteriore del gantry, strimpella al centro della cinghia inferiore. Metti il tuo dispositivo vicino alla cinghia durante questo passaggio, per misurare la frequenza in Hz del suono della cinghia. La frequenza ideale per la cinghia inferiore è di 92Hz.
                    5. Regola le cinghie stringendo o allentando le viti del tendicinghia della stessa quantità, ogni 1/2 giro alla volta, per bilanciare la tensione nel sistema.. Poi misura nuovamente la frequenza.
                      Un bullone più stretto determina una frequenza più alta e viceversa.
                      La vite di sinistra controlla la cinghia superiore, quella di destra la cinghia inferiore.
                      Importante: se durante il serraggio compare una fessura su uno degli angoli anteriori, è necessario allentare entrambe le viti del tenditore e ricominciare l'allineamento del gantry (sezione Allineamento ).

                  Regolazione completa del gantry e delle cinghie (CORE One)

                  I tendicinghia dovrebbero risolvere la maggior parte dei problemi relativi alla cinghia. In ogni caso, se hai bisogno di fare una regolazione più grande a causa di un gantry molto disallineato, o se la cinghia è scivolata dal supporto, segui questi passaggi per accedere alla cinghia.
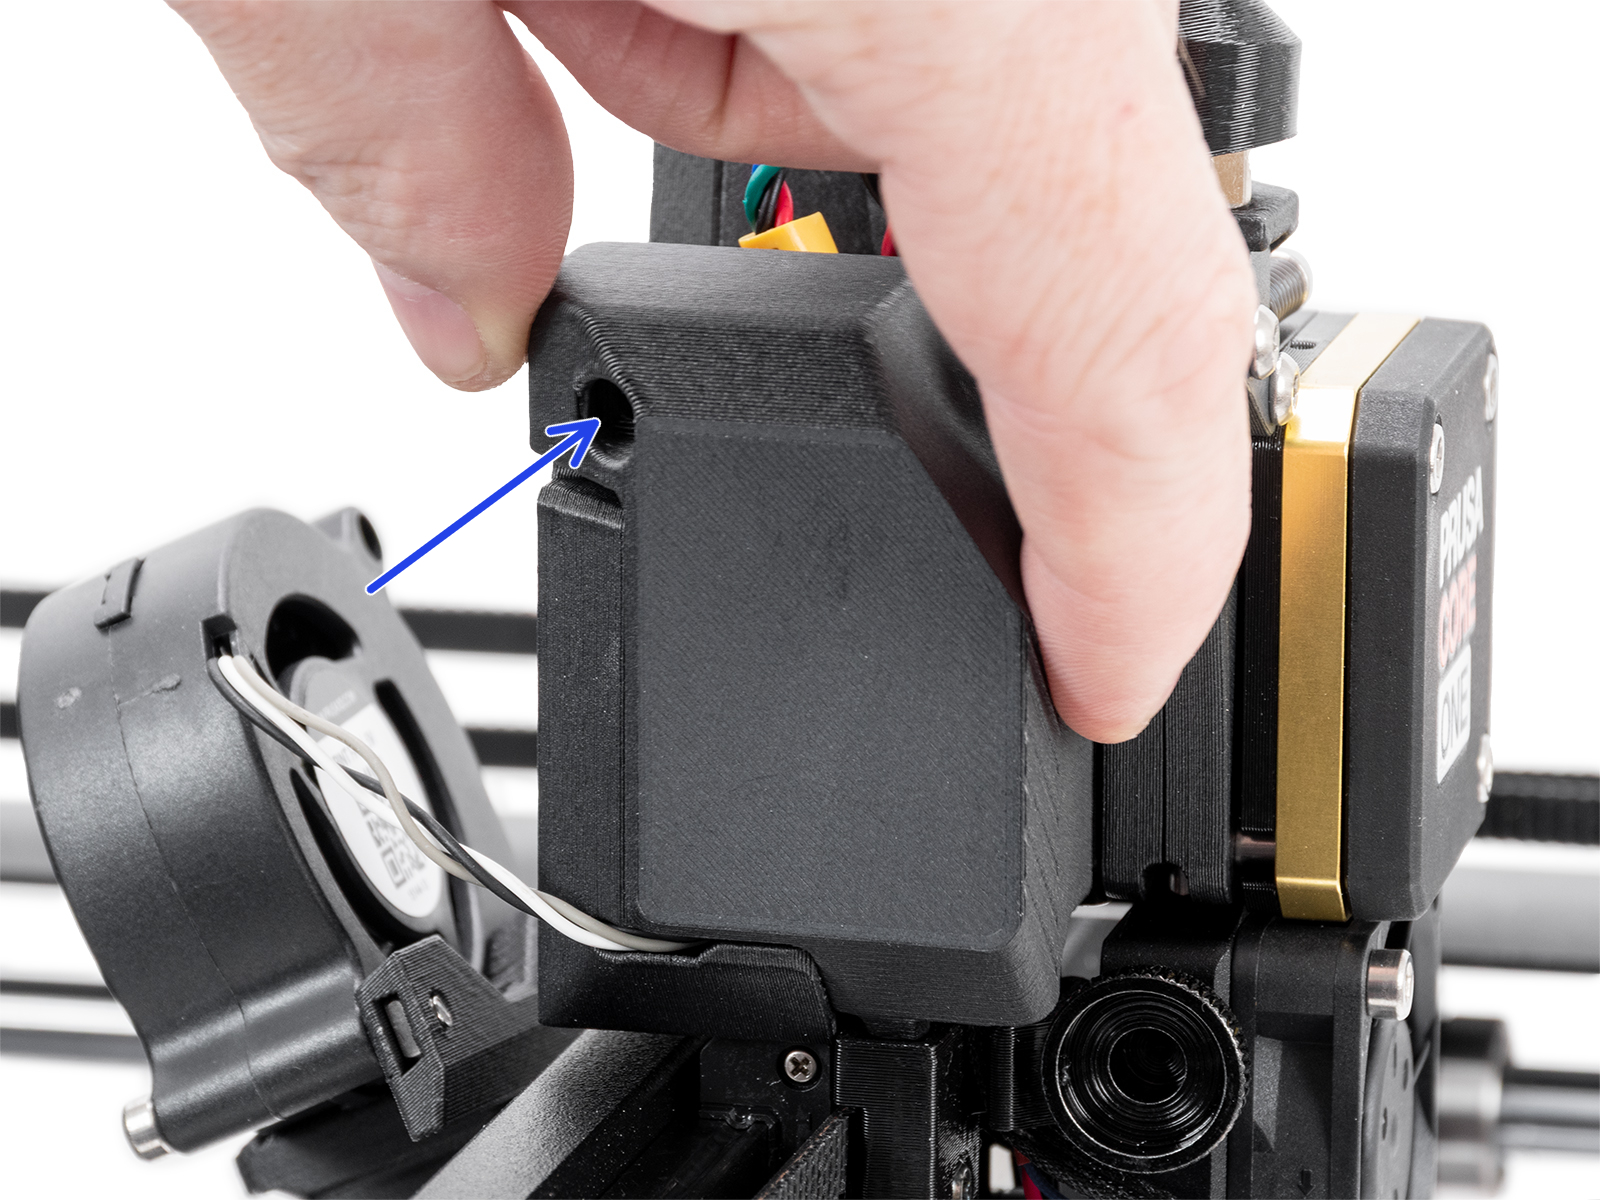
                  1. Sposta manualmente il Nextruder in avanti e mettilo al centro per poter accedere da entrambi i lati.
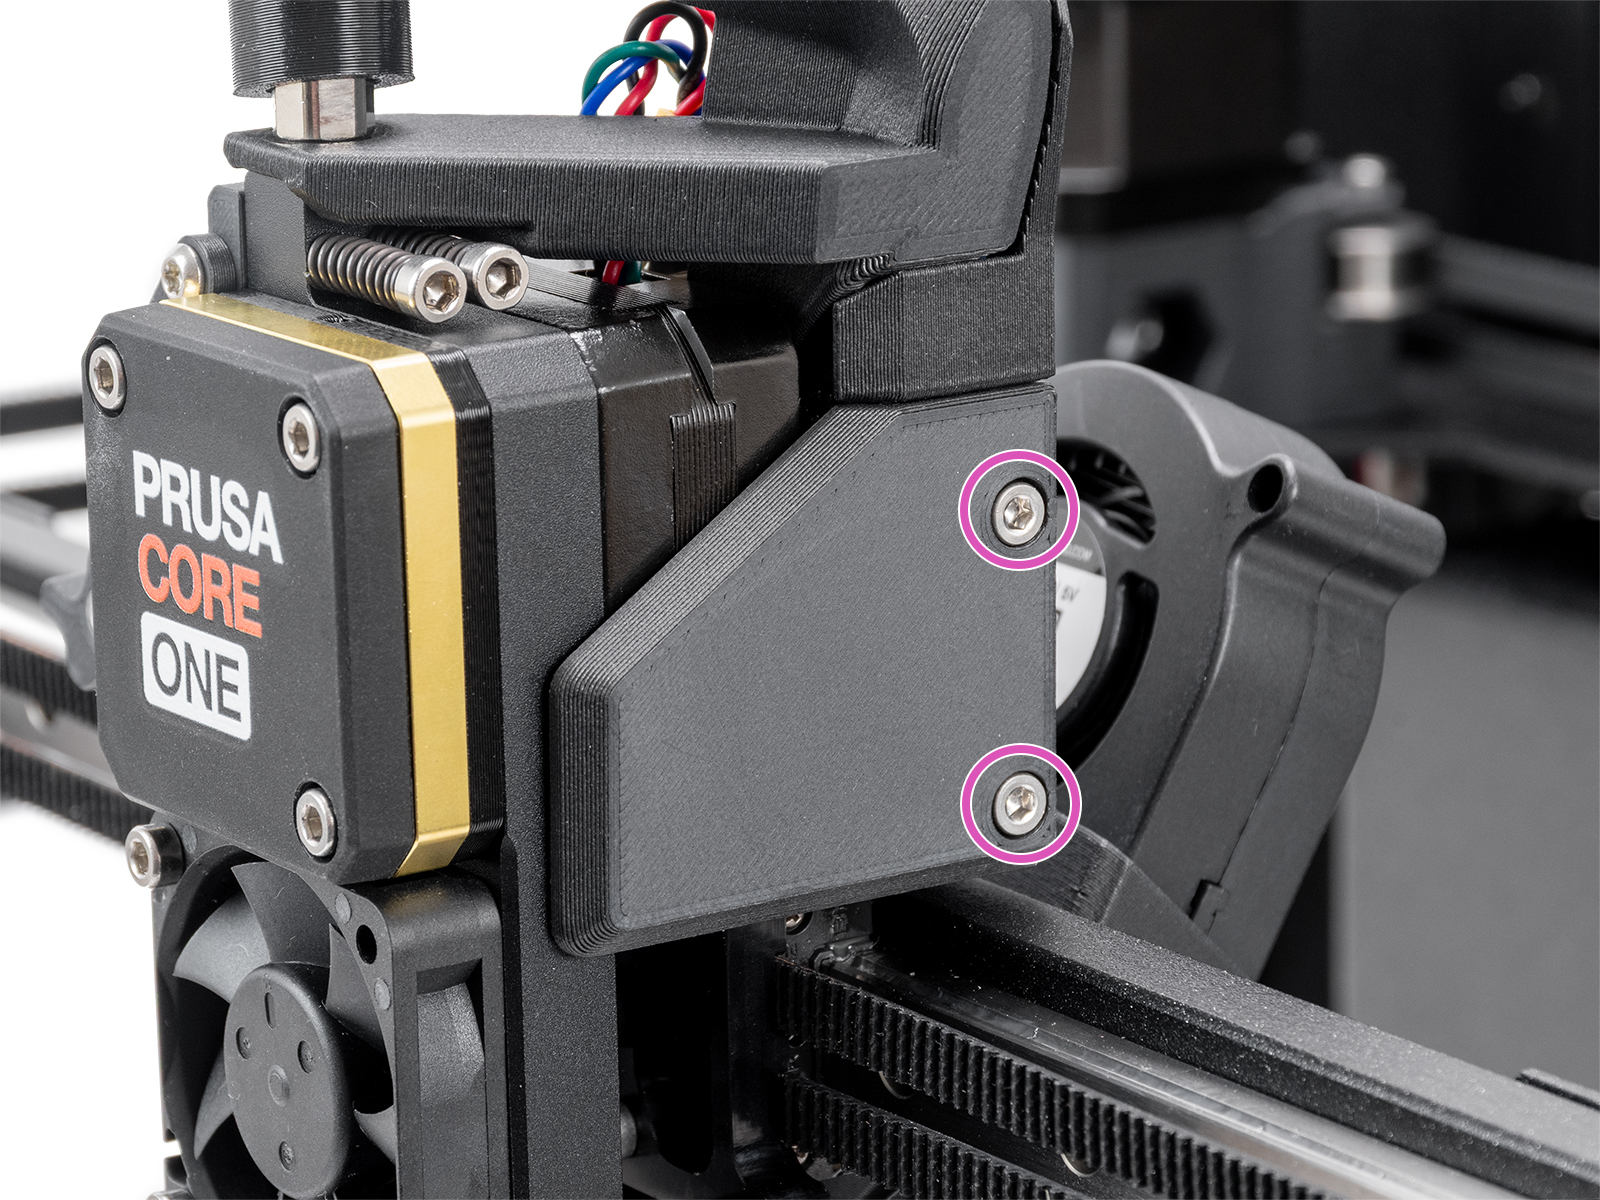
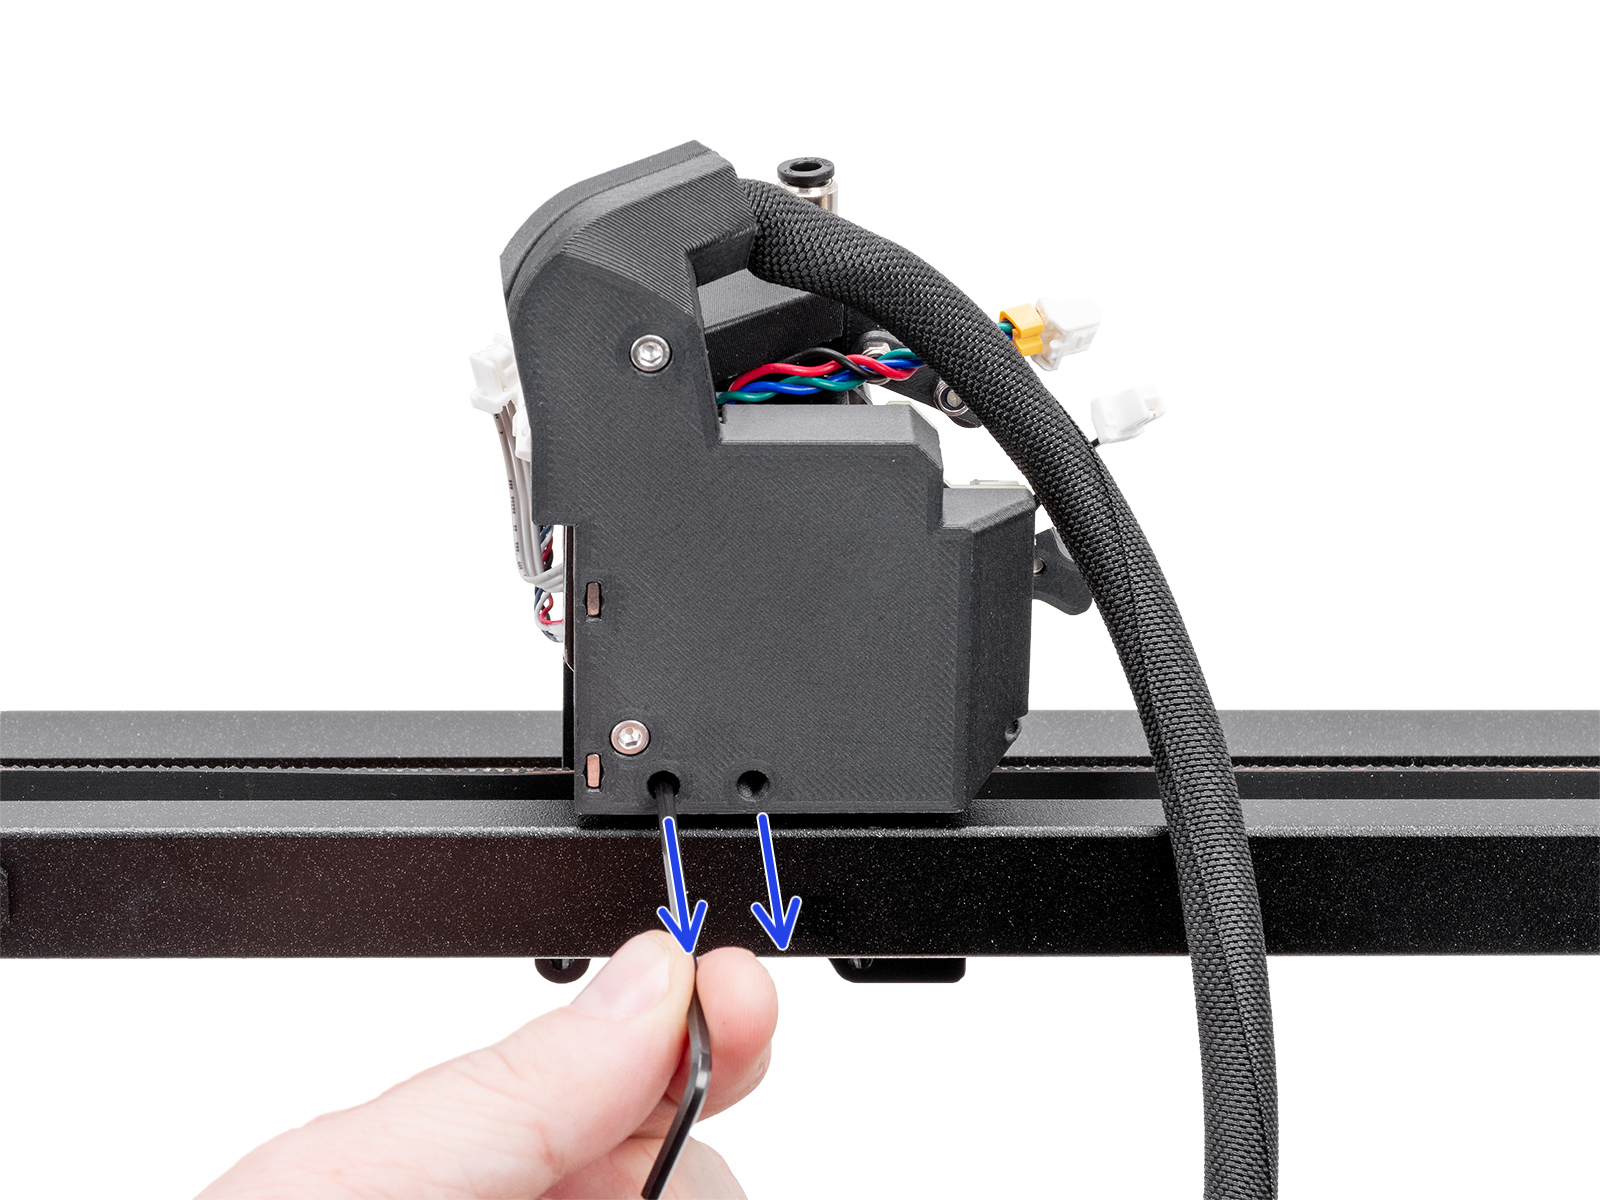
                  2. Togli la copertura sinistra e quella destra della testina di stampa svitando le viti M3x10 che vedi qui sotto.
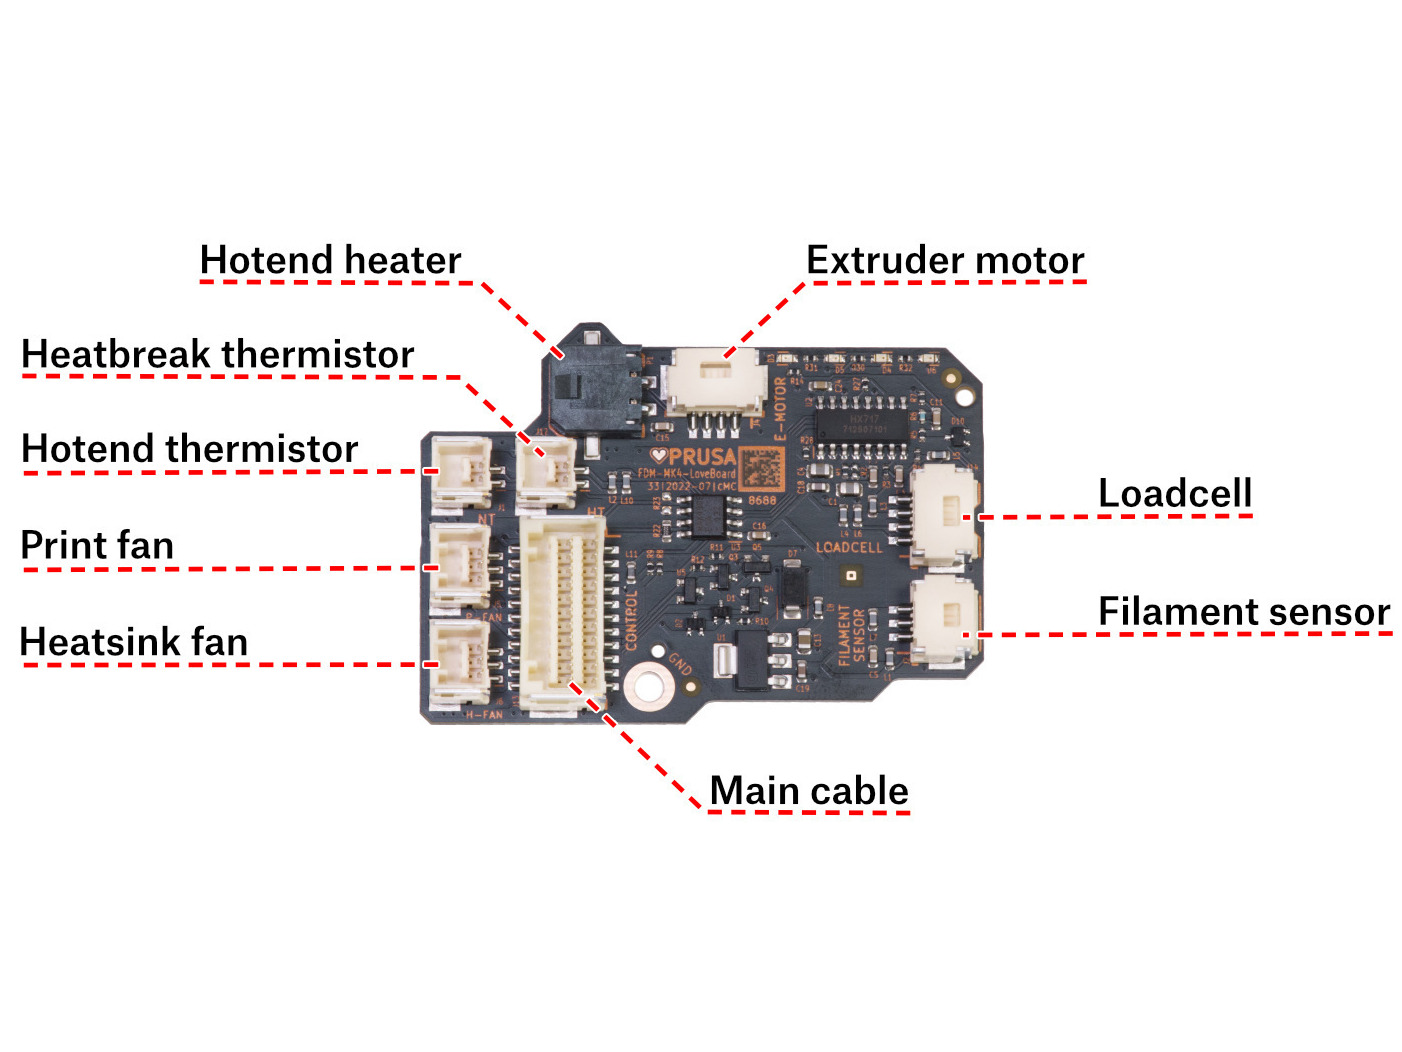
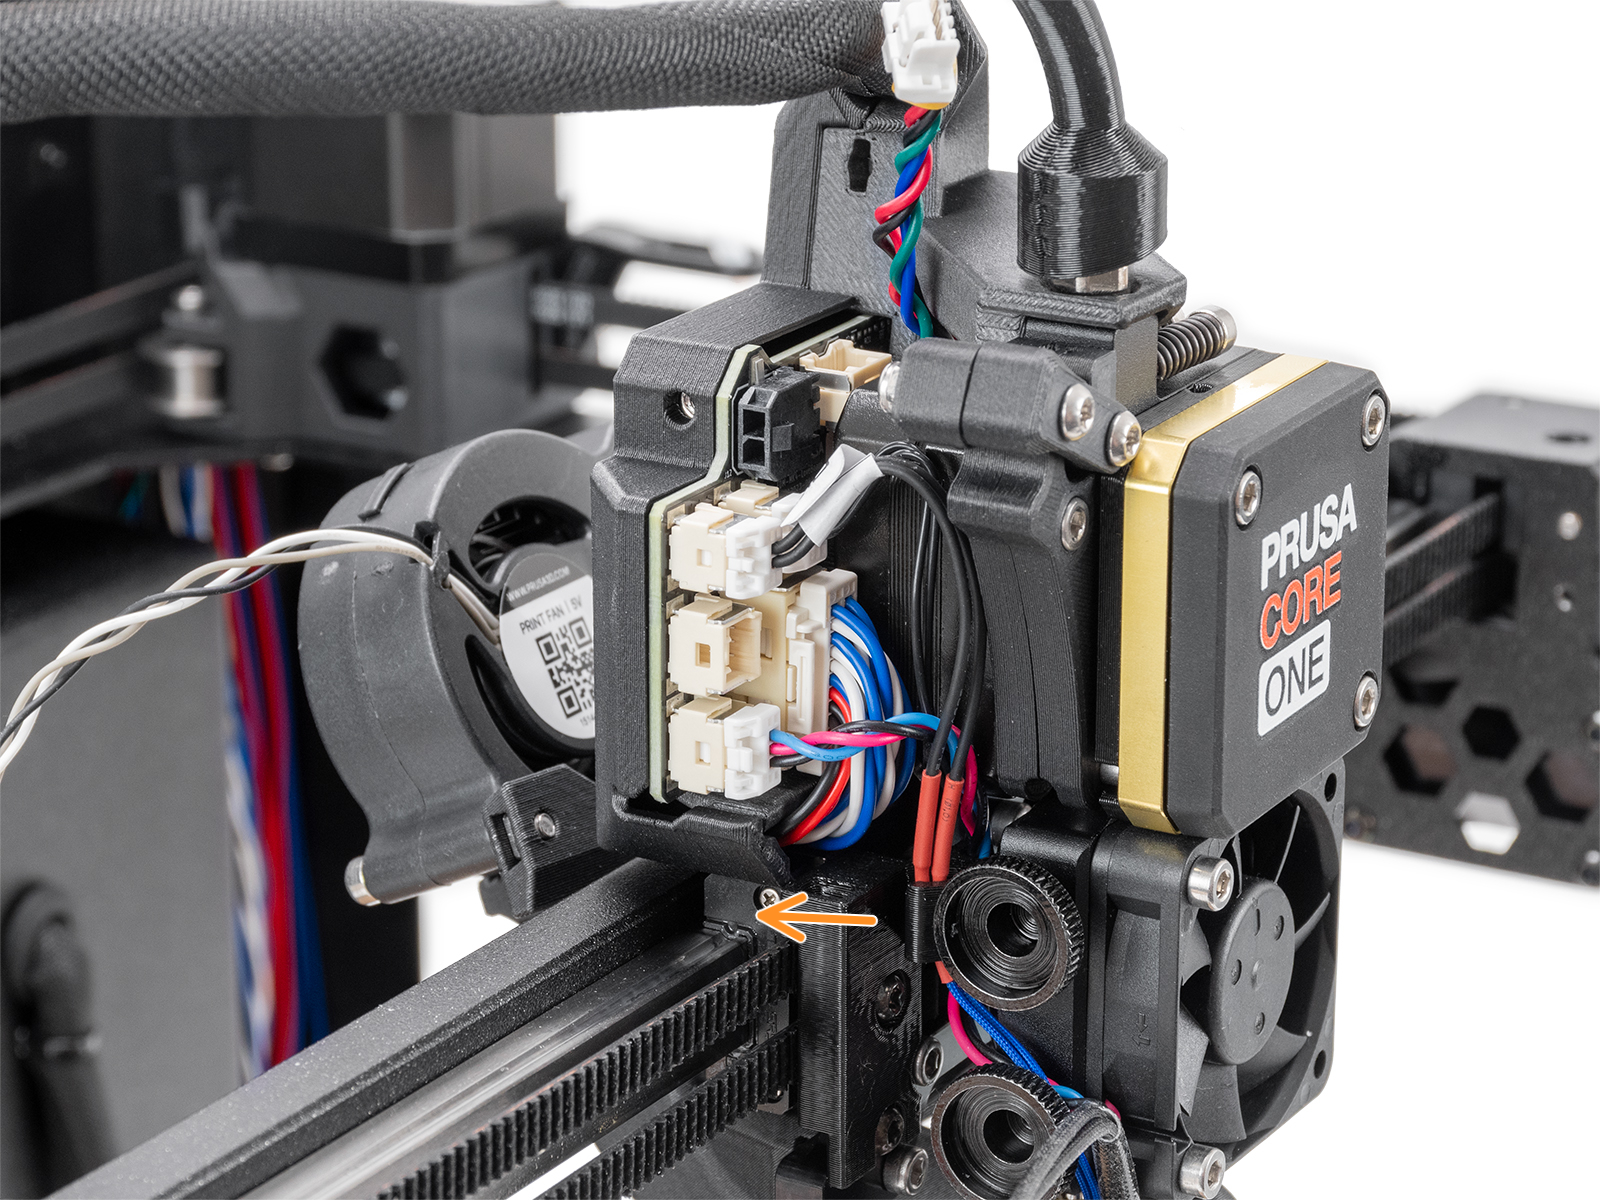
                  1. Stacca tutti i connettori dalla LoveBoard, tranne il cavo principale.

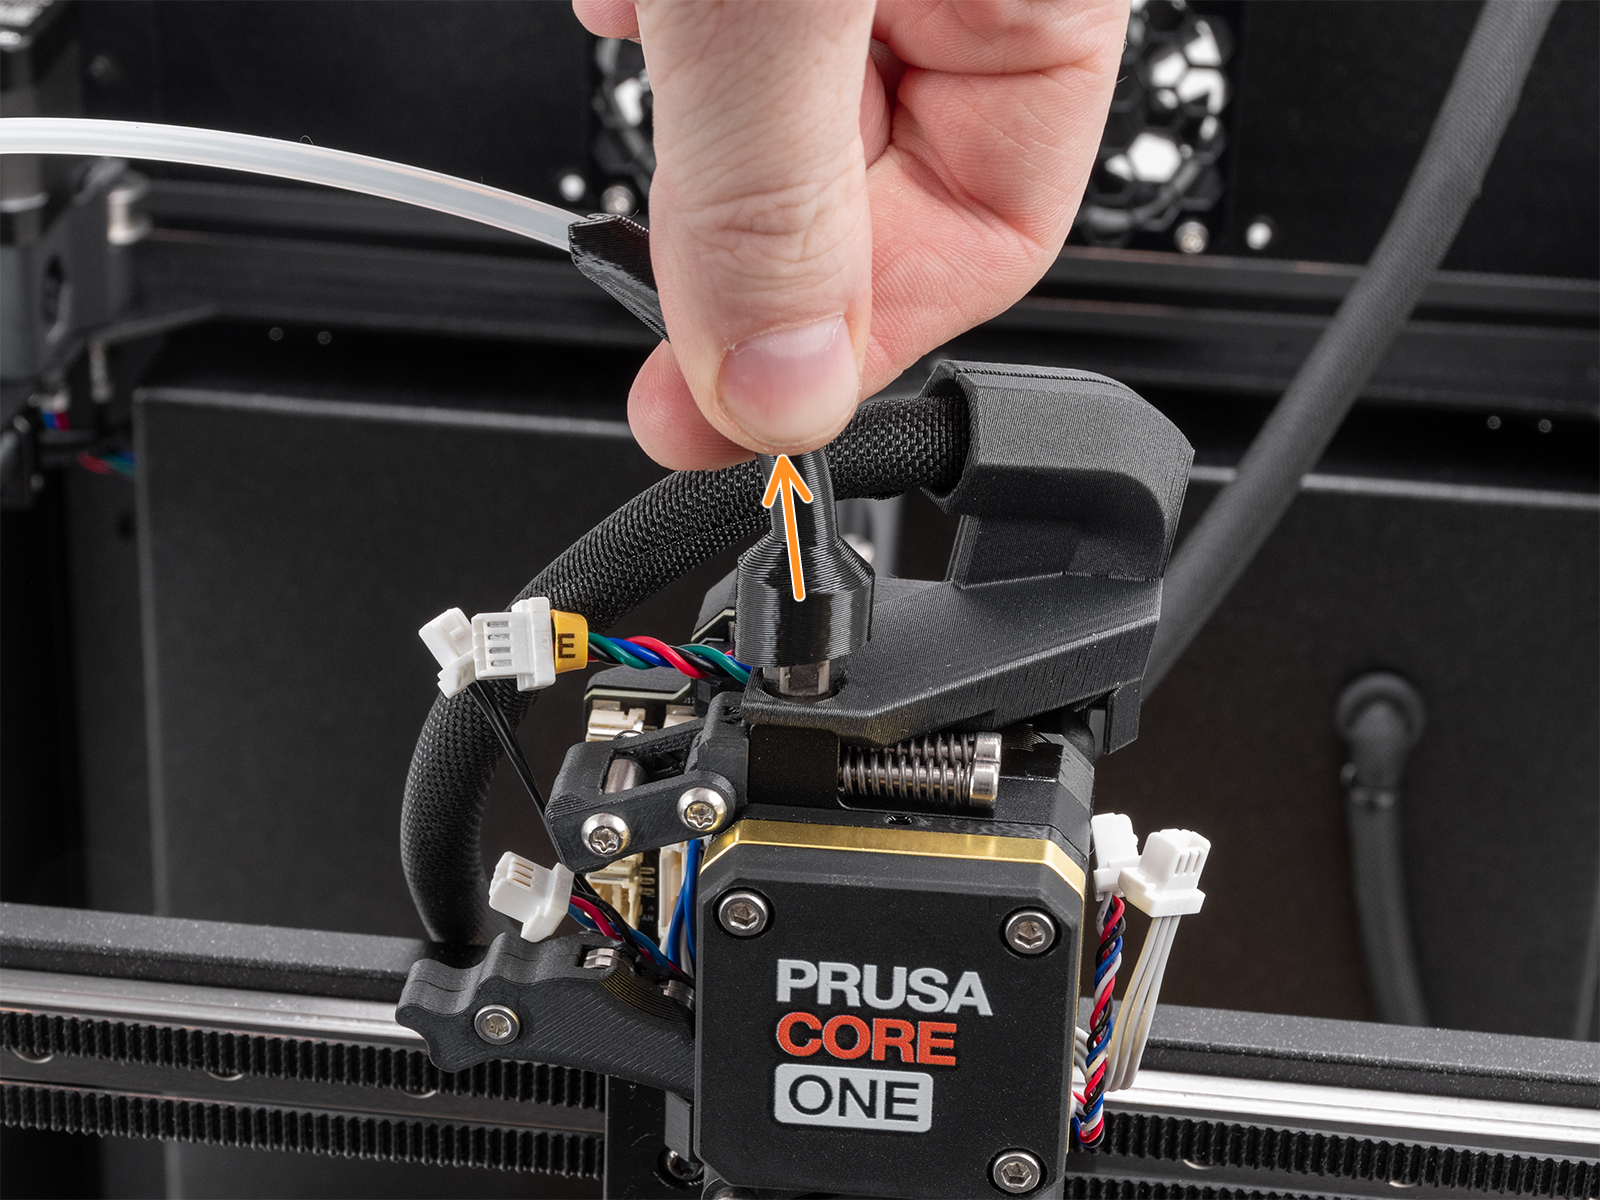
                  1. Solleva il supporto Bowden-bend dal raccordo in cima all'estrusore, e svita il raccordo.

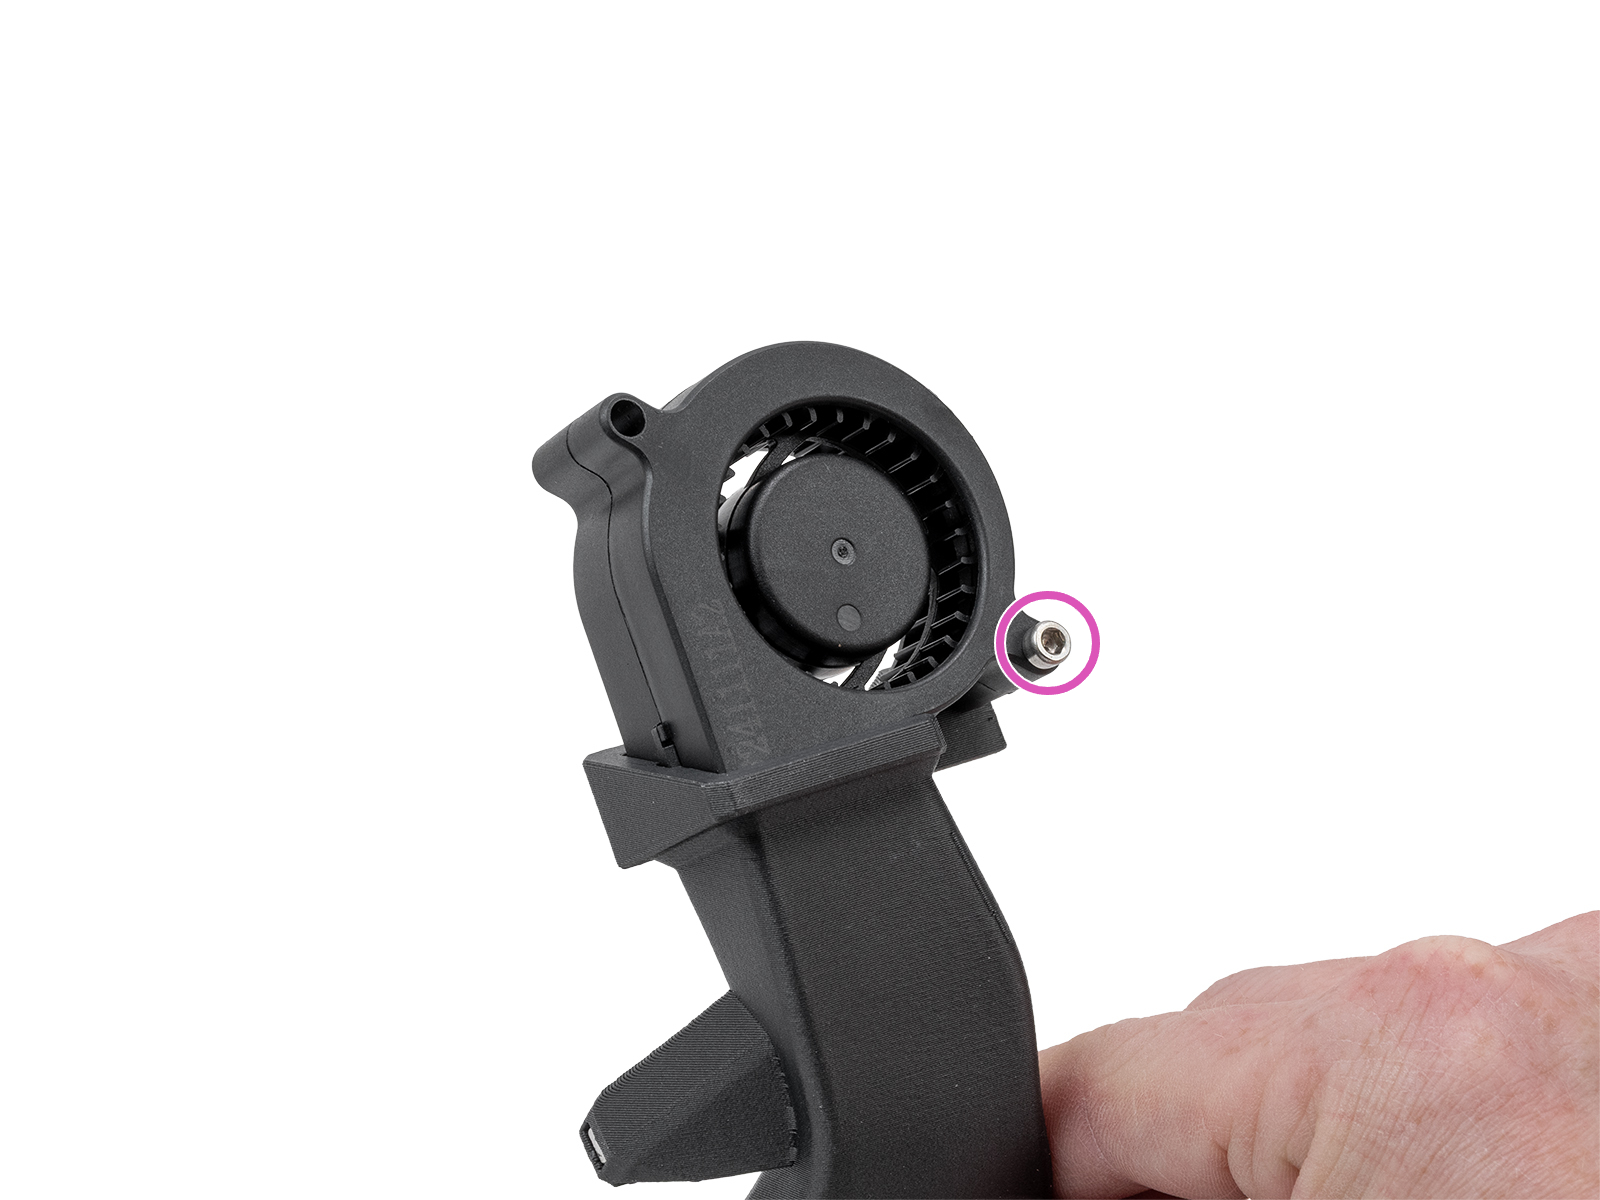
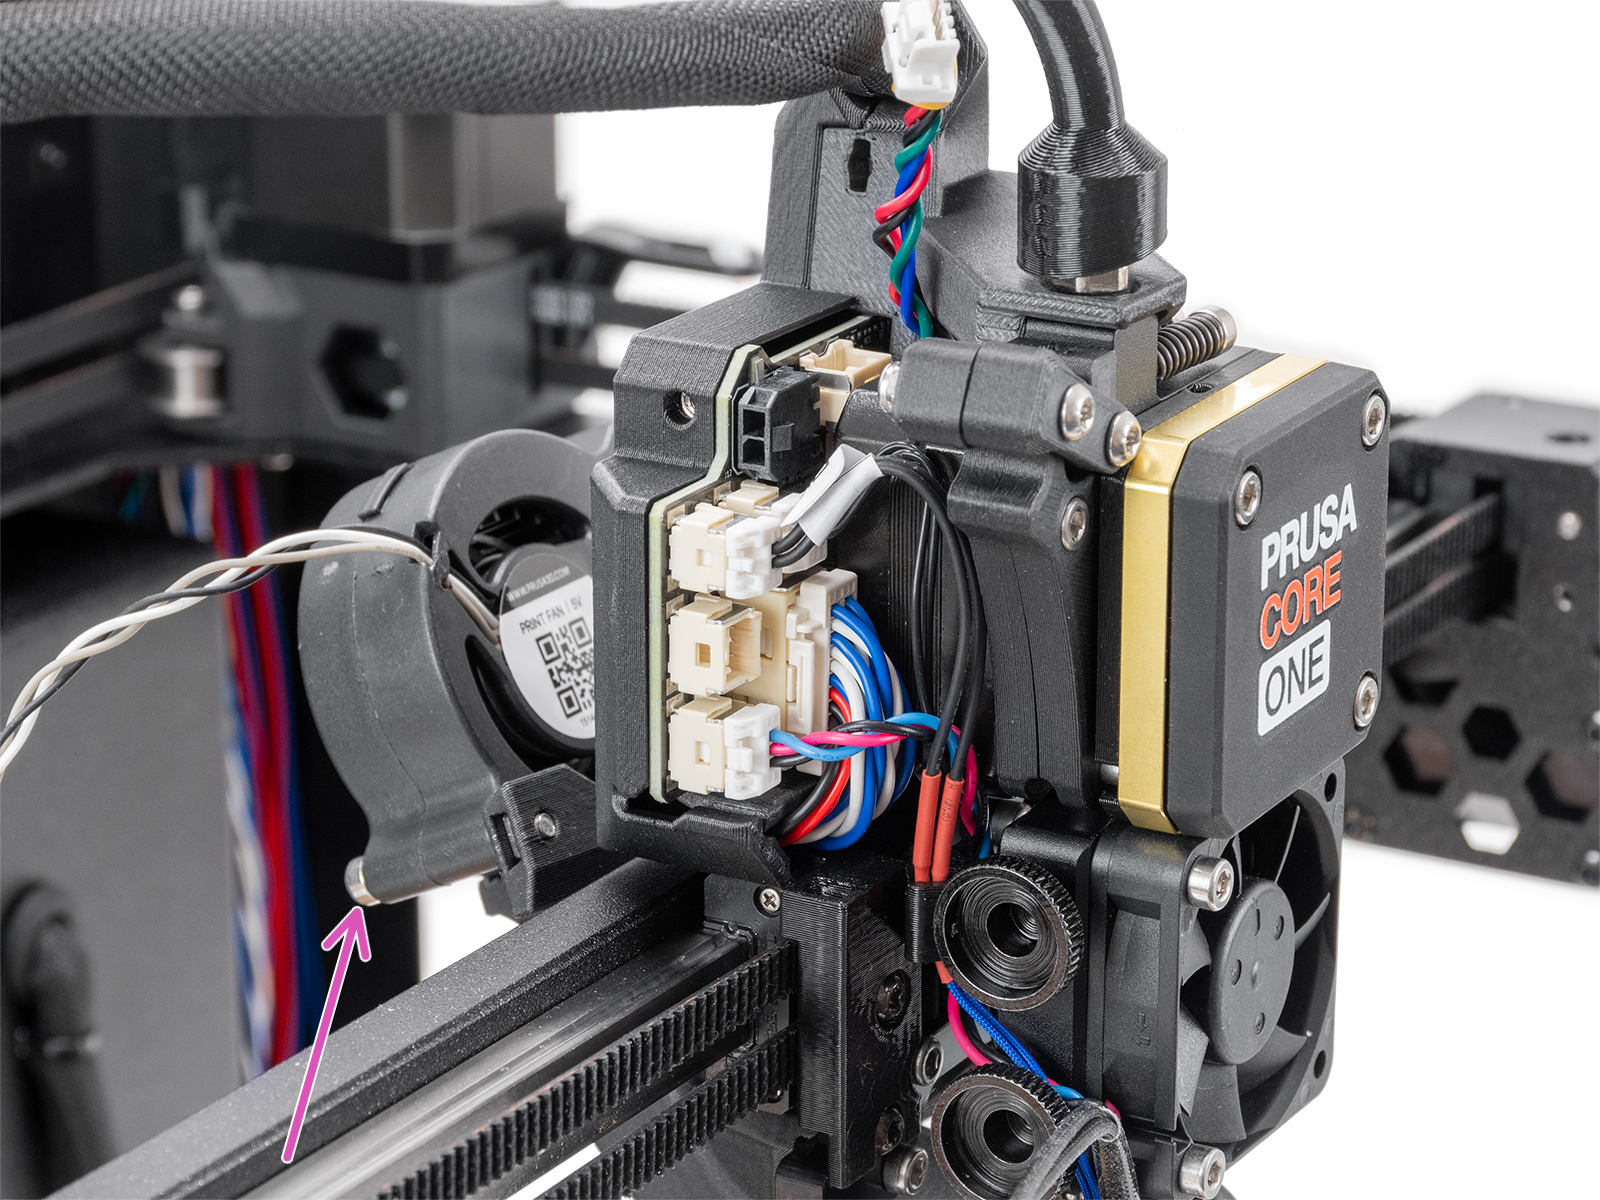
                  1. Allenta la vite M3x25 per sganciare temporaneamente la copertura della ventola, in modo da avere spazio sufficiente per svitare le viti M3x10 che fissano il gruppo LoveBoard.

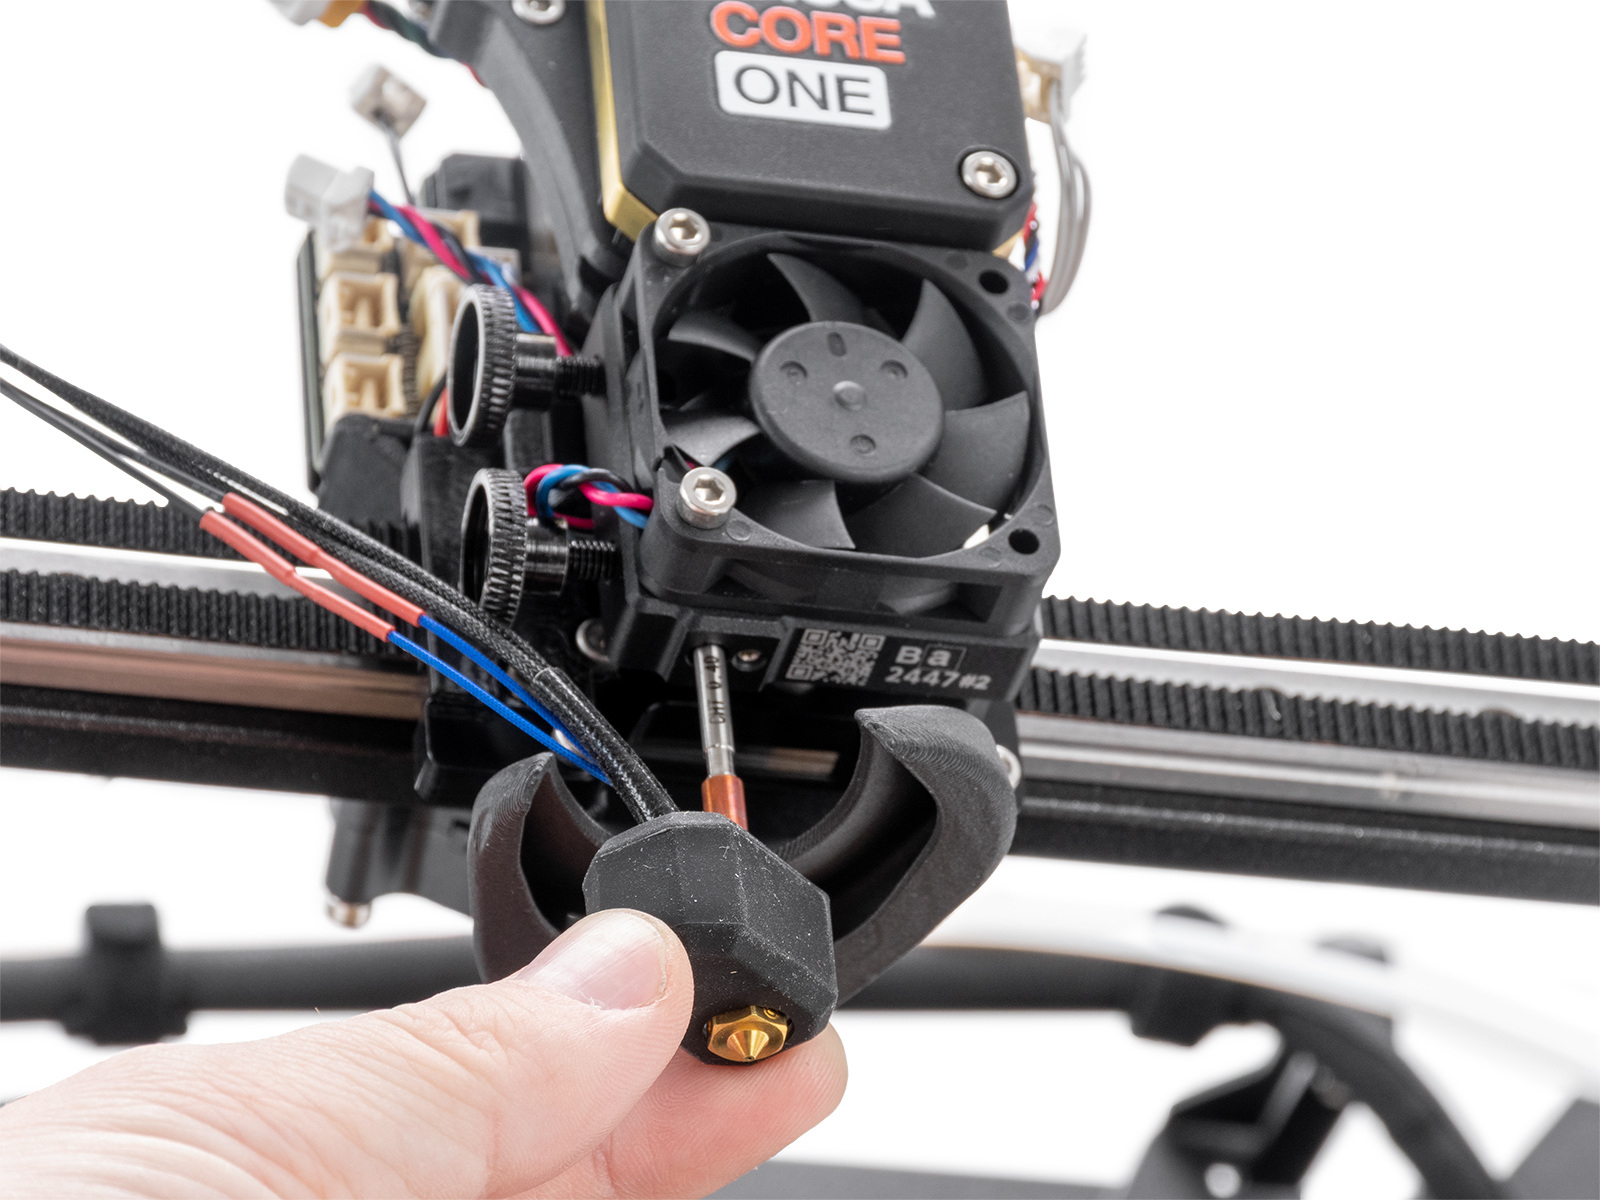
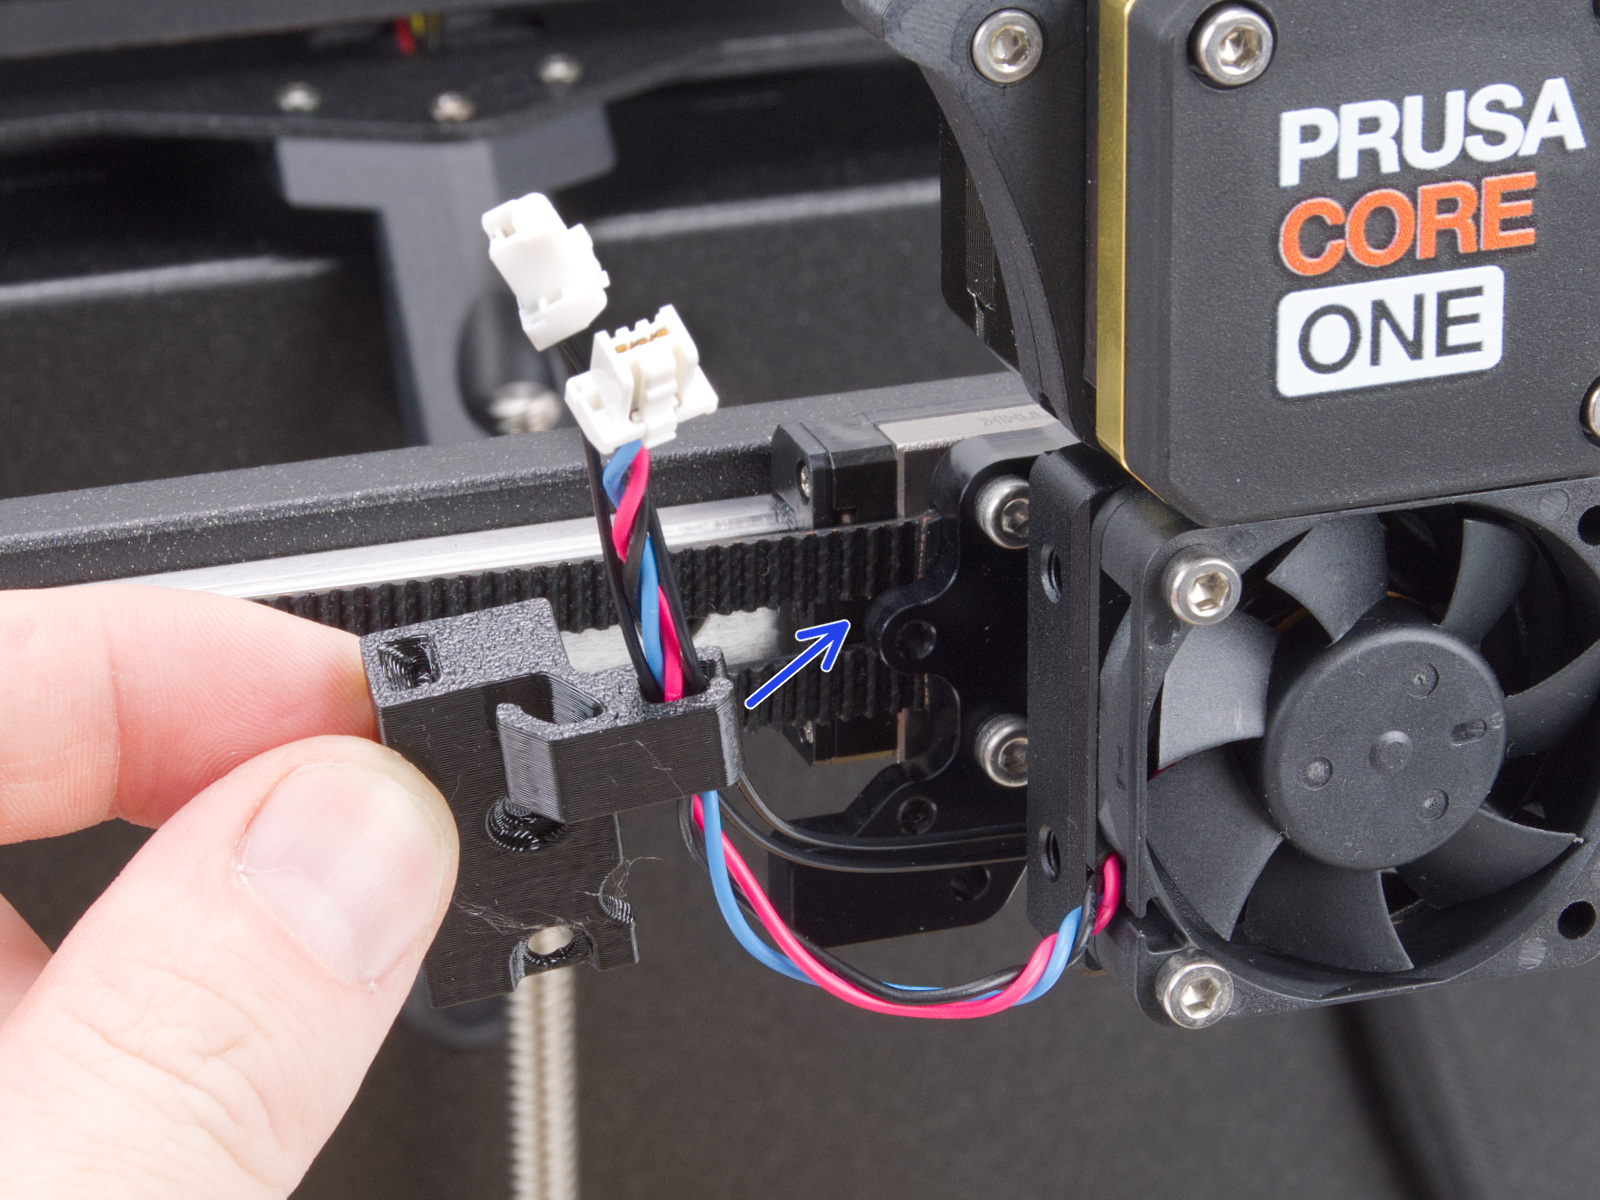
                      1. Togli il termistore dell'hotend e i cavi del riscaldatore dalla clip. Svita le due viti a testa zigrinata e togli l'hotend, facendo attenzione ai cavi.
                      1. Svita le due viti M3x4rT sulla clip del cavo dell'hotend e tirala per togliere la ventola del dissipatore e i cavi del termistore del dissipatore.
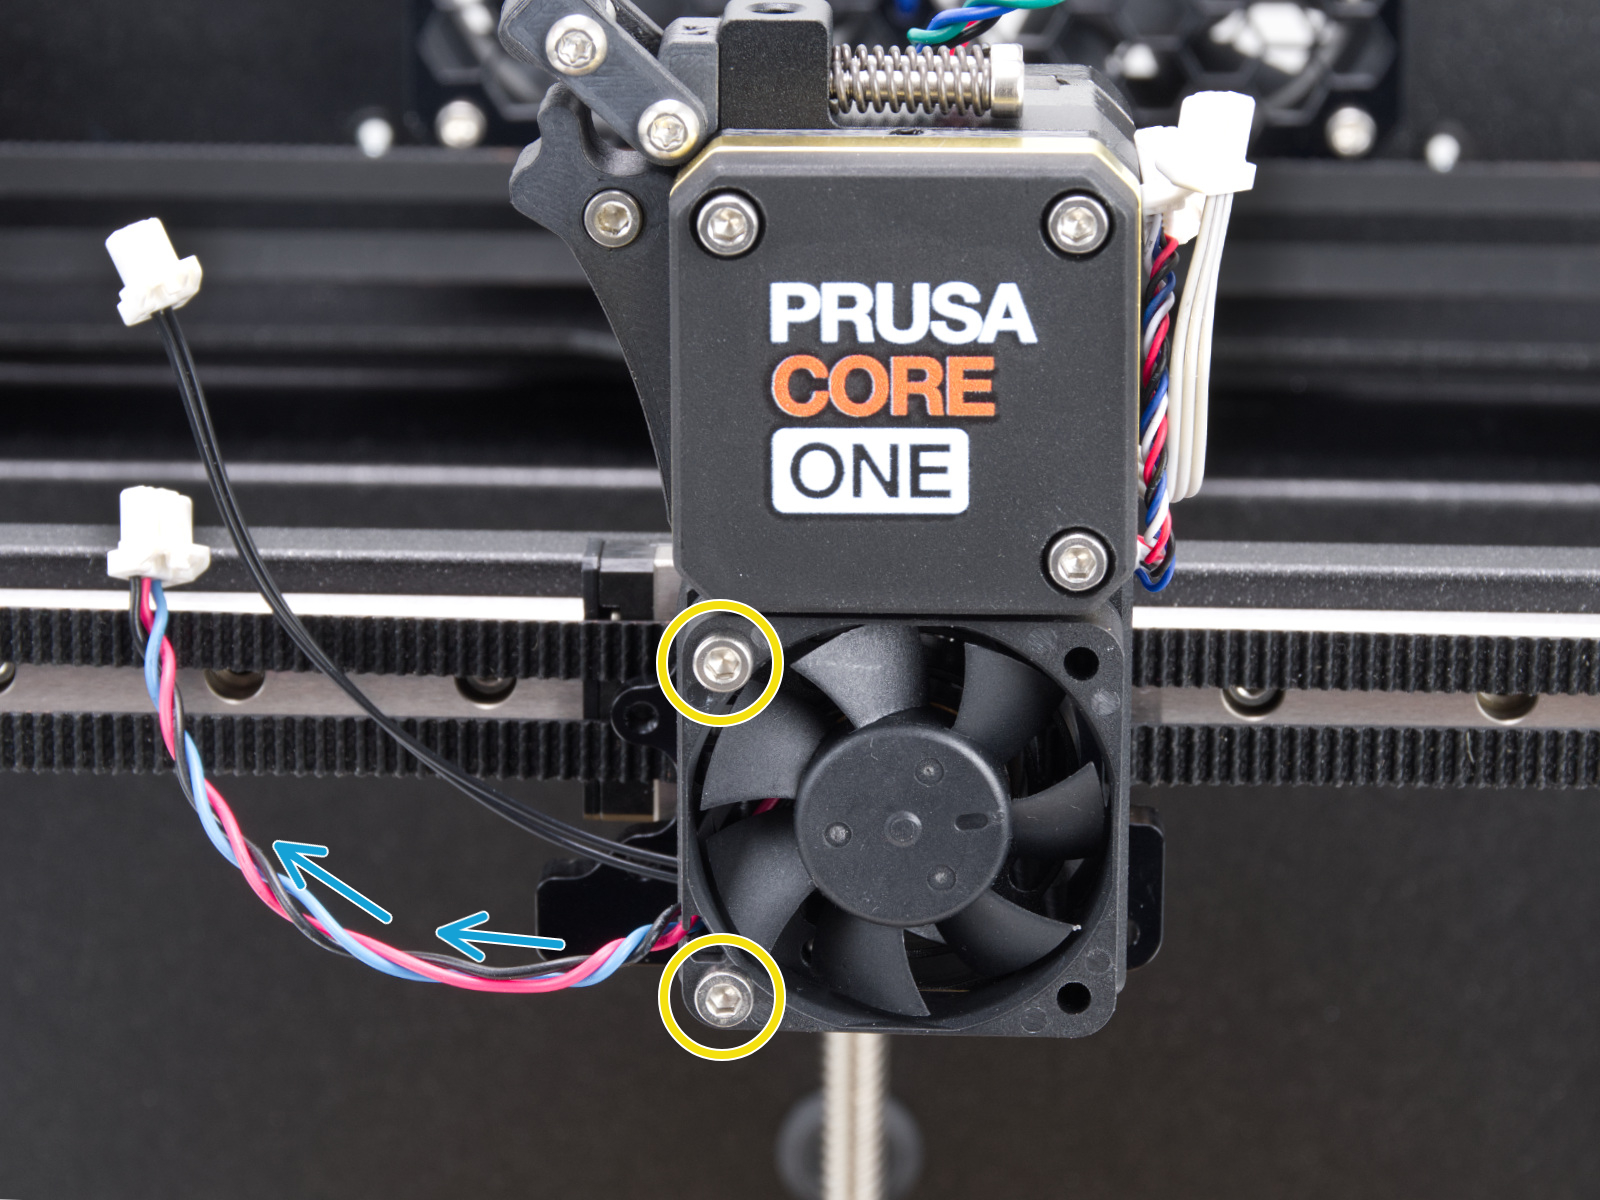
                      1. Svita le viti M3x18 dalla ventola del dissipatore di calore per rimuoverla.

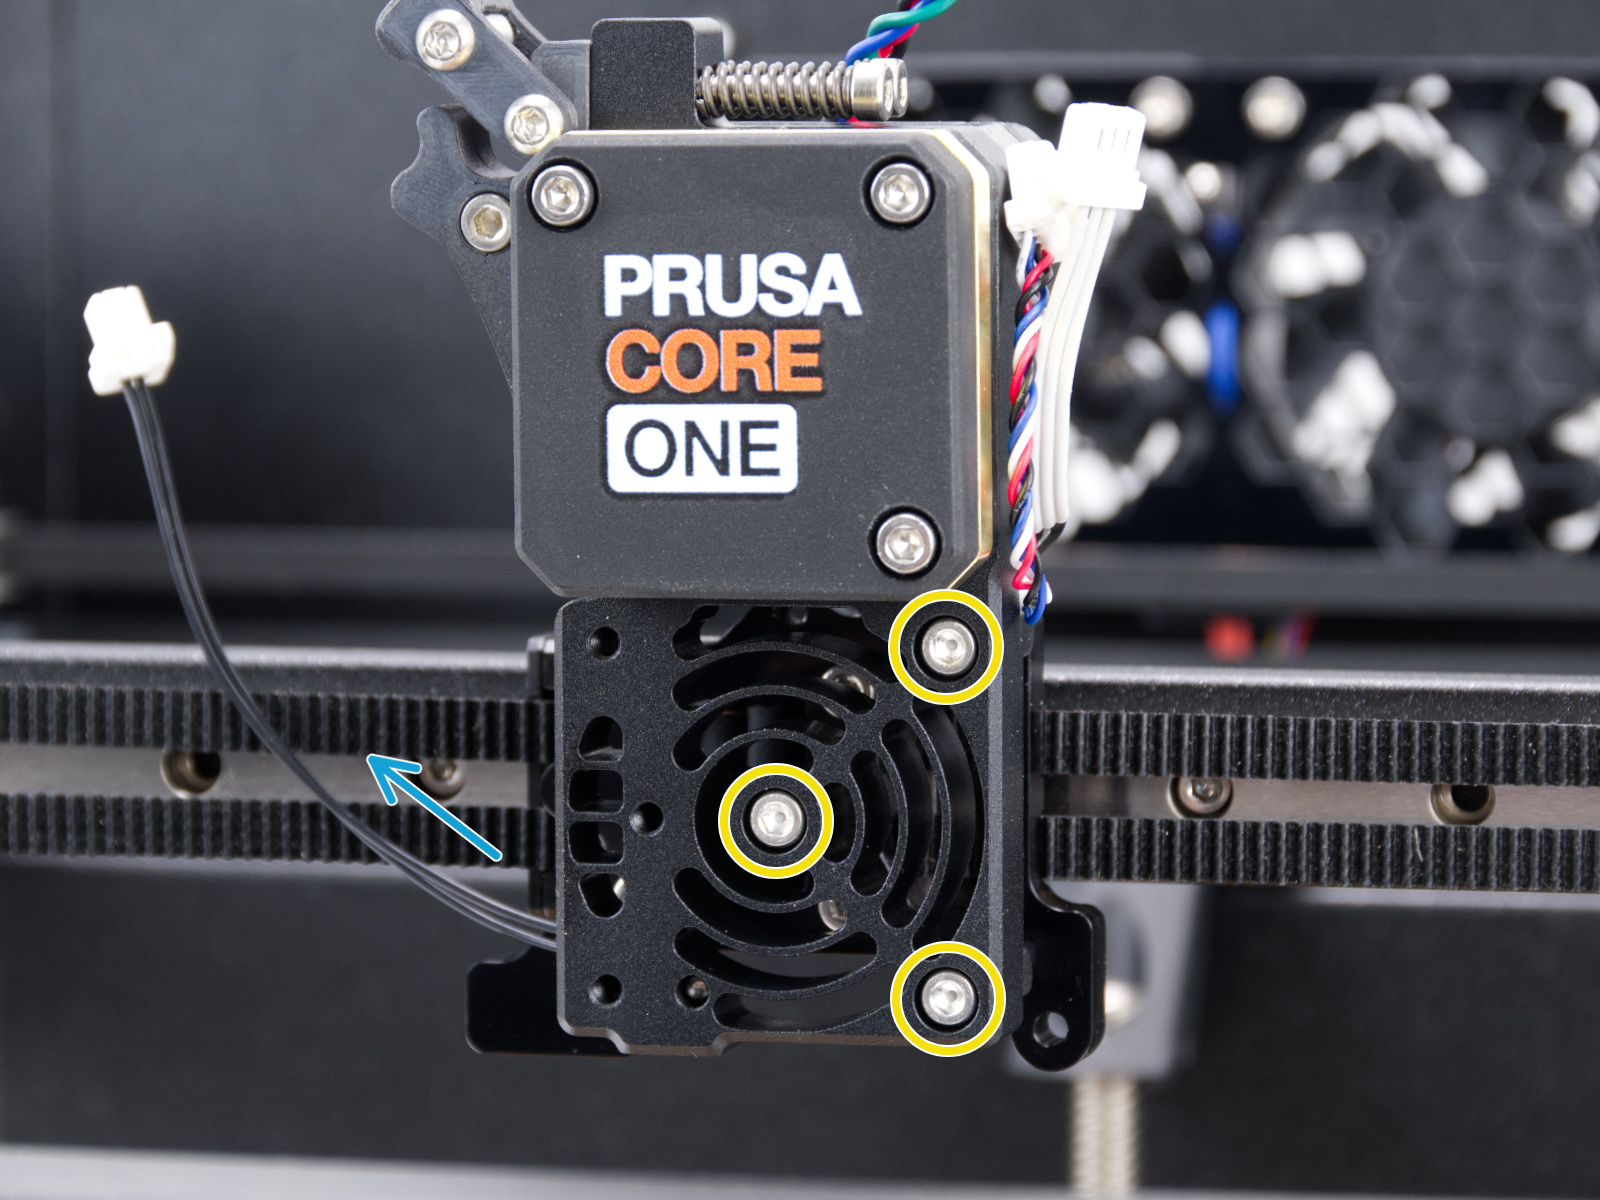
                      1. Svita e rimuovi le tre viti M3x10 che fissano il dissipatore di calore, quindi estrailo. Fai attenzione ai cavi.
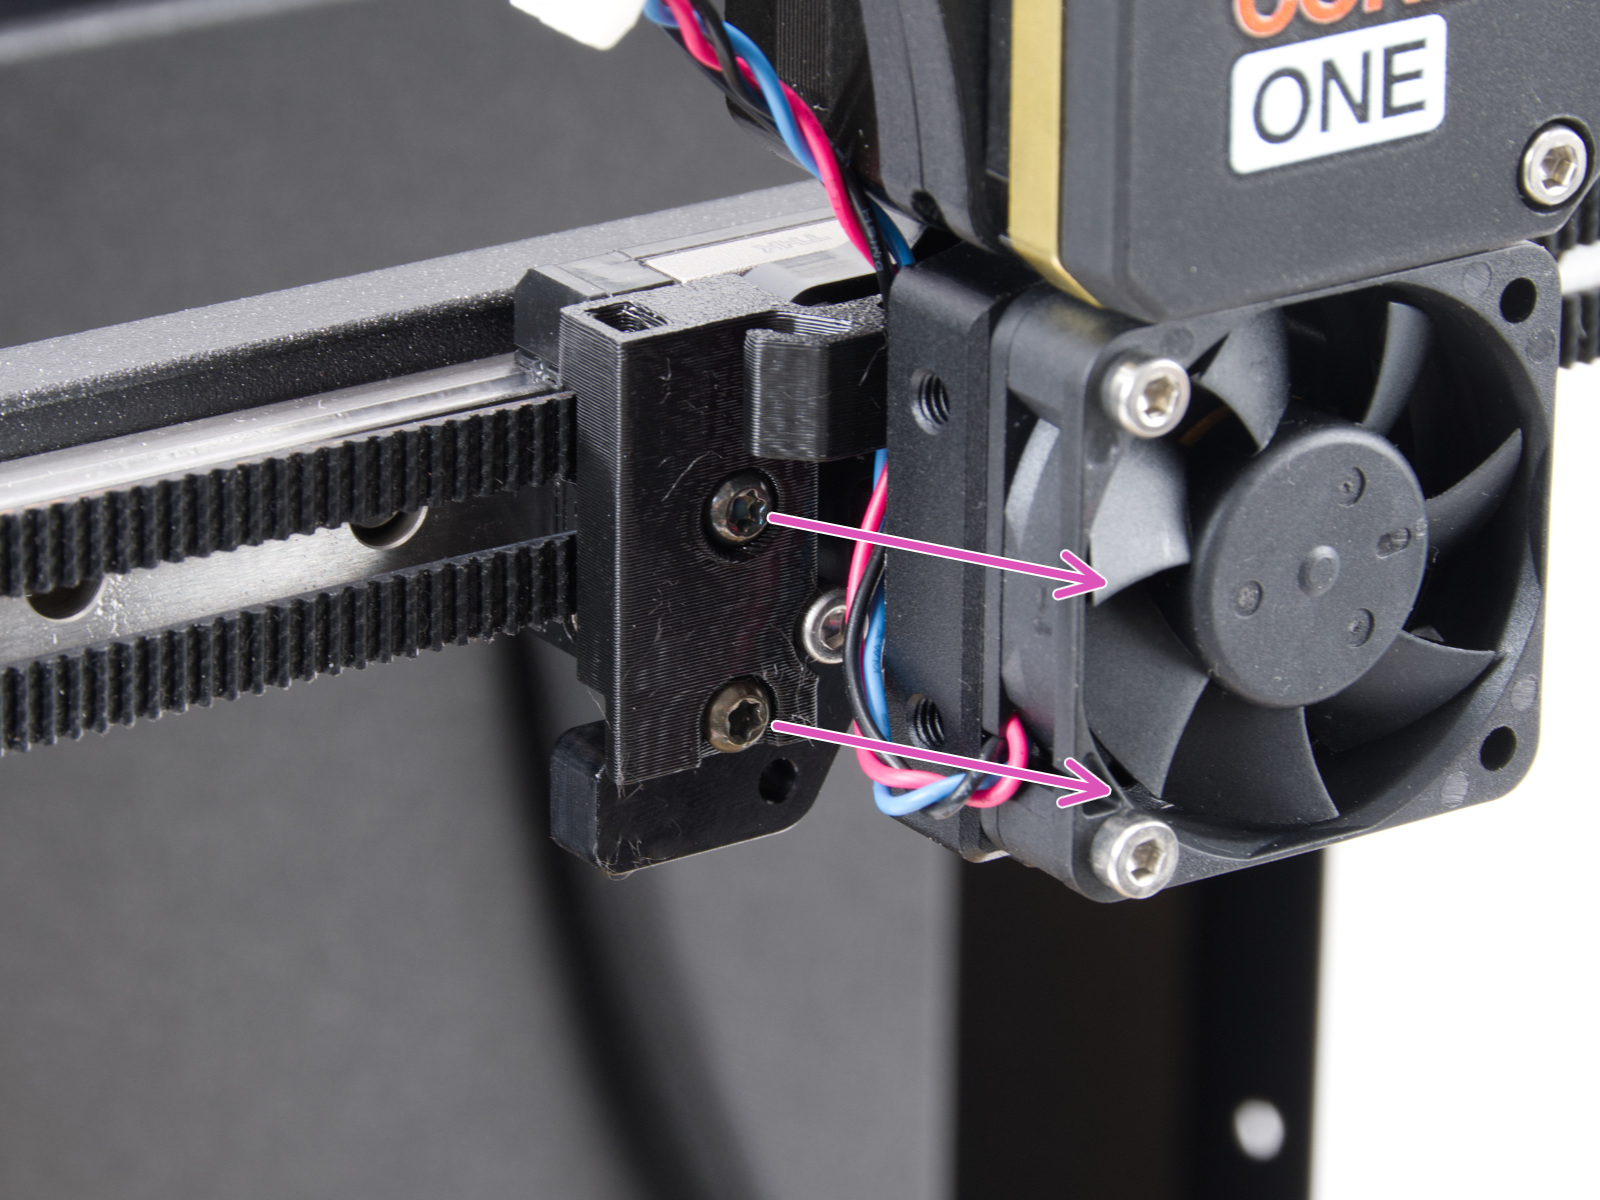
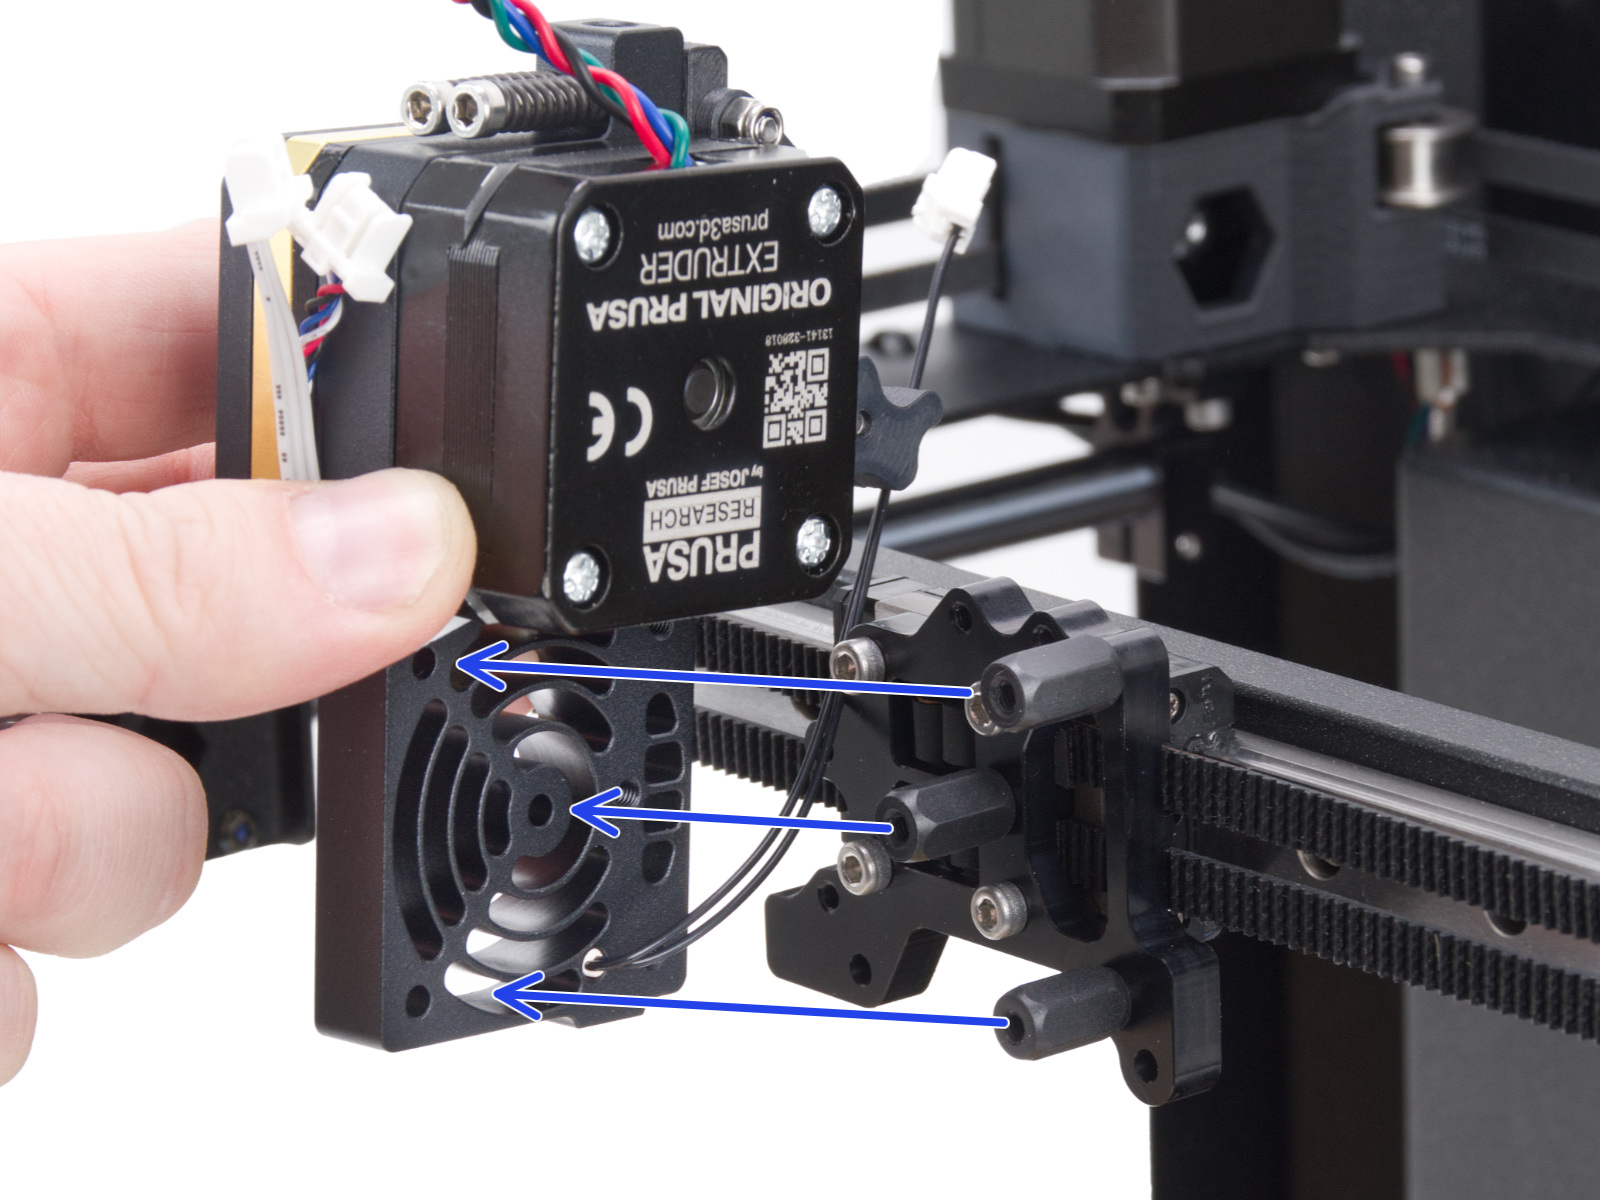
                      1. Ora puoi accedere al supporto Nextruder con le cinghie. Assicurati di rimettere a posto le cinghie che sono scivolate fuori o di sistemare quelle troppo allentate. Se hai difficoltà a fissare nuovamente la cinghia, prova ad allentare i bulloni del tendicinghia. Se hai bisogno di più spazio, svita le quattro viti che fissano il supporto al carrello.

                    1. Per rimontare tutto, segui il manuale di montaggio e regola di nuovo la cinghia con l'app Belt Tuner.
                  Questo articolo è stato utile?
                  Questa azione è disponibile solo per gli utenti registrati. Per favore accedi.
                  Accedi  per inviare un commento
                  Nessun commento

                  Argomenti

                  • Risoluzione dei problemi
                    • Risoluzione dei problemi della stampante
                      • Utilizzo del multimetro
                      • Errore Toolchanger #17135 (XL) #36135 (CORE One INDX)
                      • Bed thermal runaway #31203 (CORE One) #35203 (CORE One L) #36203 (CORE One INDX) #26203 (MK4S) #13203 (MK4) #27203 (MK3.9S) #21203 (MK3.9) #28203 (MK3.5S) #23203 (MK3.5)
                      • Hotend thermal runaway #31204 (CORE One) #35204 (CORE One L) #26204 (MK4S) #13204 (MK4) #27204 (MK3.9S) #21204 (MK3.9)
                      • Bed mintemp error #31207 (CORE One) #35207 (CORE One L) #36207 (CORE One INDX) #26207 (MK4S) #13207 (MK4) #27207 (MK3.9S) #21207 (MK3.9) #28207 (MK3.5S) #23207 (MK3.5)
                      • Bed maxtemp error #31205 (CORE One) #35205 (CORE One L) #36205 (CORE One INDX) #26205 (MK4S) #13205 (MK4) #27201 (MK3.9S) #21201 (MK3.9) #28201 (MK3.5S) #23201 (MK3.5)
                      • Errore Homing Y #31305 (CORE One) #35305 (CORE One L) #36305 (CORE One INDX) #17305 (XL)
                      • Sovracorrente della porta del piano riscaldato #31309 (CORE One) #35309 (CORE One L) #26309 (MK4S) #13309 (MK4) #27309 (MK3.9S) #21309 (MK3.9) #28309 (MK3.5S) #23309 (MK3.5) #12309 (MINI) #36309 (INDX)
                      • Sovracorrente MMU #31310 (CORE One) #35310 (CORE One L) #26310 (MK4S) #13310 (MK4) #27310 (MK3.9S) #21310 (MK3.9) #28310 (MK3.5S) #23310 (MK3.5)
                      • Invio I2C non riuscito #31311 (CORE One) #35311 (CORE One L) #36311 (CORE One INDX) #26311 (MK4S) #13311 (MK4) #27311 (MK3.9S) #21311 (MK3.9) #28311 (MK3.5S) #23311 (MK3.5) #12311 (MINI/+)
                      • Configurazione errata della cella di carico #31527 (CORE One) #35527 (CORE One L) #36527 (CORE One INDX) #26527 (MK4S) #13527 (MK4) #27527 (MK3.9S) #21527 (MK3.9)
                      • Timeout cella di carico #35528 (CORE One L) #26528 (MK4S) #36528 (CORE One INDX) #13528 (MK4) #27528 (MK3.9S) #21528 (MK3.9)
                      • Heatbreak MINTEMP Error #31211 (CORE One) #35211 (CORE One L) #26211 (MK4S) #13211 (MK4) #27211 (MK3.9S) #21211 (MK3.9)
                      • Sensore filamento Nextruder (CORE One, CORE One L, MK4/S, MK3.9/S, XL/+)
                      • Blue Screen of Death (BSOD) #31538 (CORE One) #35538 (CORE One L) #36538 (CORE One INDX) #26538 (MK4S) #13538 (MK4) #27538 (MK3.9S) #17538 (XL) #21538 (MK3.9) #28538 (MK3.5S) #23538 (MK3.5) #12538 (MINI)
                      • Rilevamento del filamento bloccato #31101 (CORE One) #35101 (CORE One L) #26101 (MK4S) #13101 (MK4) #27101 (MK3.9S) #21101 (MK3.9) #17108 (XL)
                      • La temperatura del piano riscaldato non corrisponde #31209 (CORE One) #35209 (CORE One L) #26209 (MK4S) #13209 (MK4) #27209 (MK3.9S) #21209 (MK3.9) #28209 (MK3.5S) #23209 (MK3.5)
                      • Sotto-estrusione (stampanti con Nextruder)
                      • Timeout ugello #31819 (CORE One) #35819 (CORE One L) #36819 (CORE One INDX) #26819 (MK4S) #13819 (MK4) #27819 (MK3.9S) #21819 (MK3.9) #28819 (MK3.5S) #23819 (MK3.5) #17819 (XL) #12819 (MINI)
                      • Piano irregolare #31111 (CORE One) #35111 (CORE One L) #36111 (CORE One INDX)
                      • Sensore del filamento bloccato #31113 (CORE One) #35113 (CORE One L) #36113 (CORE One INDX) #17113 (XL) #26113 (MK4S) #13113 (MK4) #27113 (MK3.9S) #21113 (MK3.9) #28113 (MK3.5S) #23113 (MK3.5) #12113 (MINI/+)
                      • Chamber MAXTEMP error #31214 (CORE One) #35214 (CORE One L) #36214 (CORE One INDX)
                      • Errore Homing X #31304 (CORE One) #35304 (CORE One L) #36304 (CORE One INDX) #17304 (XL)
                      • Errore Puppy #31511 (CORE One) #35511 (CORE One L) #36511 (CORE One INDX)
                      • Errore Puppy #31513 (CORE One) #35513 (CORE One L)
                      • Risoluzione dei problemi del sensore del filamento #31114 (CORE One) #26114 (MK4S) #13114 (MK4) #27114 (MK3.9S) #21114 (MK3.9) #28114 (MK3.5S) #23114 (MK3.5)
                      • Errore Chamber Mintemp #31215 (CORE One) #35215 (CORE One L) #36215 (CORE One INDX)
                      • La MCU nel Buddy è surriscaldata #31825 (CORE One) #35825 (CORE One L) #26825 (MK4S) #27825 (MK3.9S) #28825 (MK3.5S) #13825 (MK4) #21825 (MK3.9) #23825 (MK3.5) #17825 (XL) #12825 (MINI)
                      • Il piano riscaldato si è raffreddato durante l'interruzione di corrente #31808 (CORE One) #35808 (CORE One L) #26808 (MK4S) #27808 (MK3.9S) #28808 (MK3.5S) #13808 (MK4) #21808 (MK3.9) #23808 (MK3.5) #17808 (XL)
                      • Il G-code non è pienamente compatibile #31803 (CORE One) #26803 (MK4S) #27803 (MK3.9S) #28803 (MK3.5S) #13803 (MK4) #21803 (MK3.9) #23803 (MK3.5) #17803 (XL) #12803 (MINI)
                      • Filamento non rilevato #31804 (CORE One) #35804 (CORE One L) #26804 (MK4S) #27804 (MK3.9S) #28804 (MK3.5S) #13804 (MK4) #21804 (MK3.9) #23804 (MK3.5) #17804 (XL) #12804 (MINI)
                      • Anteprima di stampa Autotest incompleto #31801 (CORE One) #35801 (CORE One L) #26801 (MK4S) #27801 (MK3.9S) #28801 (MK3.5S) #13801 (MK4) #21801 (MK3.9) #23801 (MK3.5) #17801 (XL) #12801 (MINI)
                      • Recupero del crash asse lungo #31809 (CORE One) #35809 (CORE One L) #26809 (MK4S) #13809 (MK4) #27809 (MK3.9S) #21809 (MK3.9) #28809 (MK3.5S) #23809 (MK3.5) #17809 (XL) #12809 (MINI)
                      • Recupero crash ripetuto #31811 (CORE One) #35811 (CORE One L) #26811 (MK4S) #13811 (MK4) #27811 (MK3.9S) #21811 (MK3.9) #28811 (MK3.5S) #23811 (MK3.5) #17811 (XL) #12811 (MINI)
                      • Recupero del crash asse corto #31810 (CORE One) #35810 (CORE One L) #26810 (MK4S) #13810 (MK4) #27810 (MK3.9S) #21810 (MK3.9) #28810 (MK3.5S) #23810 (MK3.5) #17810 (XL) #12810 (MINI)
                      • Recupero crash homing fallito #31812 (CORE One) #35812 (CORE One L) #26812 (MK4S) #13812 (MK4) #27812 (MK3.9S) #21812 (MK3.9) #28812 (MK3.5S) #23812 (MK3.5) #17812 (XL) #12812 (MINI)
                      • Ostruzione caricamento #31119 (CORE One) #35119 (CORE One L) #17119 (XL)
                      • Calibrazione Homing necessaria #31118 (CORE One) #35118 (CORE One L) #36118 (CORE One INDX)#17118 (XL)
                      • Calibra homing da menù #31120 (CORE One) #35120 (CORE One L) #36120 (CORE One INDX) #17120 (XL)
                      • Surriscaldamento MCU #35270
                      • Surriscaldamento PCB #35271
                      • Timeout Dati #35330
                      • Guasto Controller AC #35273
                      • Guasto controller AC #35333 (CORE One L)
                      • Guasto controller AC #35335 (CORE One L)
                      • Guasto controller AC #35336 (CORE One L)
                      • Autotest fallito (CORE One L)
                      • La ventola del piano non gira #35849 (CORE One L)
                      • La ventola dell'alimentatore non gira #35850 (CORE One L)
                      • Lo strumento ugello rimane collegato alla testina di stampa (CORE One INDX)
                      • Autotest fallito (CORE One/+)
                      • Ugello otturato (CORE One, CORE One L, XL, MK4/S, MK3.9/S)
                      • Regolare la tensione della cinghia (CORE One/+, CORE One INDX, CORE One L/+)
                    • Diagnostica
                    • Risoluzione problemi qualità di stampa
                    • Codici errore QR
                    • Messaggi di Errore di Stampa