Prusa
  • ACQUISTA
    • Ultimi prodotti
    PER CATEGORIA
    • Stampanti 3Dnovità
    • Aggiornamenti stampante 3Dnovità
    • Materiali
    • Accessori
    • Ricambi
    • Corsi
    • Merch
    • Richiedi un preventivo
    LINK RAPIDI
    • Spedizione e consegna
    • Resi e rimborsi
    • Pagamento e finanziamento
    • Garanzia
    • IVA e dazi doganali
    • FAQ

    0 articolo nel carrelloarticoli nel carrello

    Il tuo carrello è vuoto

    Vai al carrelloAcquista stampanti 3D

    Il mio profilo

    Accedi per vedere ordini e articoli salvati

    Il mio profilo

    Accesso effettuato come

    • Ordini
    • Esci
  • Stampa 3D
    • Esplora la stampa 3D
    PER PRINCIPIANTI
    • Stampa 3D 101
    • Come funziona la stampa FDM
    • Acquistare la tua prima stampante
    • Catalogo modelli 3D
    PER APPLICAZIONE
    • Prototipazione rapida
    • Produzione
    • Ingegneria
    • Ricerca
    • Arte e design
    APPROFONDISCI
    • Guida ai materiali
    • Corsi
    • Webinar
    • Casi di studio
    • Stampa 3D personalizzata
  • Stampanti 3D
    • Tutte le stampanti 3D
    per
    • Casa o garageAppassionati, inventori e stampa domestica
    • BusinessProduzione interna per piccoli team
    • AziendeFlotte, sicurezza e scalabilità
    • Quale Prusa è giusta per me
    ACQUISTA E SFOGLIA
    • CORE One+novità
    • CORE One+ INDXnovità
    • CORE One L+novità
    • CORE One L+ INDXnovità
    • XL+novità
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    ALTRO DALLA STAMPA
    • Parti e aggiornamentinovità
    • Critical infrastructure
    • Casi di studio
    • Signature Oak
    • Kit
  • Materiali
    • Tutti i materiali
    PER UTILIZZO
    • Uso quotidiano e design
    • Ingegneria funzionale
    • Compositi
    • Specialità professionali
    • Resine SLA
    Prusament
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    ALTRO SUI MATERIALI
    • Guida ai materiali
    • Produciamo i materiali internamente
    • Sostenibilità
    • Ordina sul negozio
  • Software
    • Tutti i software
    PREPARA LA STAMPA
    • PrusaSlicer 3.0novità
    STAMPA E MONITORAGGIO
    • Prusa Connect
    • EasyPrint
    • App iOS e Android
    • Prusa Farm
    INIZIA
    • Scarica e installa
    • Knowledge base
    ALTRO SUL SOFTWARE
    • Catalogo modelli 3D
  • Supporto
    • Esplora il supporto
    TROVA RISPOSTE
    • Knowledge base
    • Risoluzione dei problemi
    • Corsi
    • Webinar
    OTTIENI AIUTO
    • Contattaci
    • Livechat
    • Spedizione e consegna
    • Garanzia
    • Resi e rimborsi
    • Assistenza e ricambi
    • Assistenza e riparazione
    Community
    • Forum
    • Reddit
    • Printables
  • Trust Center
    • Panoramica Trust Center
    PER ARGOMENTO
    • GDPR
    • Certificati
    • Sicurezza
    • Conformità
    IMPEGNI
    • Rapporto di sostenibilità
    CONTATTACI
    • Contatta il team di sicurezza
  • Azienda
    • Informazioni su Prusa
    SCOPRI CHI SIAMO
    • La nostra storia
    • Come produciamo le stampanti
    • Open source
    • Brand e media kit
    NOTIZIE
    • Blog
    • Sala stampa
    • Eventi
    TRUST & PARTNERS
    • Sostenibilità
    • Rivenditori e distributori
    • Programma di affiliazione
    • Contatto
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Accesso effettuato come

    • Ordini
    • Indirizzo
    • Avvisi di disponibilità
    • I miei corsi
    • Abbonamento
    • Modifica account
    • Esci

Accedi per vedere ordini e articoli salvati

Accesso effettuato come
  • Ordini
  • Indirizzo
  • Avvisi di disponibilità
  • I miei corsi
  • Abbonamento
  • Modifica account
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Acquista

0 articolo nel carrelloarticoli nel carrello

Il tuo carrello è vuoto

Vai al carrelloAcquista stampanti 3D

Il mio profilo

Accedi per vedere ordini e articoli salvati

Il mio profilo

Accesso effettuato come

  • Ordini
  • Esci
ACQUISTA
  • Ultimi prodotti
PER CATEGORIA
  • Stampanti 3Dnovità
  • Aggiornamenti stampante 3Dnovità
  • Materiali
  • Accessori
  • Ricambi
  • Corsi
  • Merch
  • Richiedi un preventivo
LINK RAPIDI
  • Spedizione e consegna
  • Resi e rimborsi
  • Pagamento e finanziamento
  • Garanzia
  • IVA e dazi doganali
  • FAQ

Prodotti in evidenza

    Categorie popolari

      Ricerche di tendenza

        Articoli

          Blog

            Prodotti

              Categorie

                Ricerche suggerite

                  Ricerca in corso…
                  Nessun risultato
                  Qualcosa è andato storto.
                  ↑↓ Seleziona↵ ApriEsc Chiudi la ricerca
                  1. Supporto
                  2. Descrizione stampante
                  3. Combinare i materiali (XL/+)
                   

                  Contenuti

                  • Informazioni preliminari
                  • Impostazioni della torre di priming
                  • PLA + PETG
                  • Filamento flessibile
                  • Altre impostazioni di PrusaSlicer

                  Blog

                  • Stampate decorazioni di Halloween colorate e luminose con la nostra offerta da brivido
                  • Factorio è arrivato su Printables
                  • Prusament PLA Lightweight: 65% più leggero del PLA standard. La scelta perfetta per il settore aeronautico, il cosplay e molto altro ancora.

                  Newsletter

                  Registrati e ricevi il nostro concentrato mensile di informazioni utili sui nuovi firmware, sulle nuove versioni di PrusaSlicer e consigli generici per i progetti stampati in 3D.

                  Facendo clic, si accetta di ricevere la nostra newsletter.

                  Questo sito è protetto da reCAPTCHA Enterprise e vengono applicati l'Informativa sulla Privacy e i Termini di servizio di Google.

                  Factorio Transport Belts
                  E-shop
                  • Stampanti 3D
                  • Aggiornamenti Stampante
                  • Filamenti
                  • Accessori
                  • Merchandise Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modelli 3D
                  • Store
                  • Clubs
                  • Concorsi di Modellazione 3D
                  • Brands
                  Comunità
                  • Mappa Mondiale
                  • Forum
                  • Gruppi di utenti
                  • Eventi
                  Aiuto
                  • Aiuto Prusa
                  • Prusa Academy
                  • Calcolatrici di Stampa 3D
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Drivers e Software
                  Azienda
                  • Chi siamo
                  • Blog
                  • Rivenditori ufficiali Prusa
                  • Contattaci
                  • Certificato secondo le norme ISO 9001, ISO 14001 e ISO 45001.
                  • Termini e Condizioni Generali
                  • Termini e condizioni generali di utilizzo dei siti web PRUSA
                  • Informativa sulla privacy
                  • Informazioni sui cookie
                  • Politica sui reclami dei clienti
                  • Pagina di stato dei siti web
                  • Impostazioni Cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® E PRUSAMENT® sono marchi registrati di Prusa Development a.s. utilizzati da Prusa Research a.s. su licenza di Prusa Development a.s.

                  Combinare i materiali (XL/+)

                  Rilevante per

                  XL
                  XL+
                  Articolo è anche disponibile nelle seguenti lingue
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Con la Original Prusa XL Multi-Tool è possibile combinare diversi materiali all'interno della stessa stampa. Per ottenere una stampa corretta, è necessario tenere presenti i seguenti aspetti e considerazioni. 

                  Informazioni preliminari

                  Quando un estrusore è fermo, l'ugello installato su quell'estrusore si raffredda.

                  La presenza di temperature elevate sull'hotend mentre non si sta stampando può causare il degrado del filamento caricato e l'aumento della pressione nella zona di fusione. Mentre un estrusore è inattivo, il raffreddamento dell'ugello aiuta a contrastare questo processo, soprattutto per un tempo prolungato di dock.

                  Quando la temperatura dell'ugello è elevata, l'umidità assorbita dal filamento deve uscire da qualche parte. Questo porta generalmente a un aumento della pressione nell'ugello, che in genere si traduce in oozing. Il filamento colato si deposita sulla torre di priming, creando eventualmente un blob. 

                  Quanto più umidità è presente nel filamento, tanto più questi effetti peggioreranno.

                  Per limitare questi effetti negativi, è fondamentale mantenere il filamento asciutto. Potrebbe essere necessario regolare con precisione alcune impostazioni del filamento ed è fondamentale che la guarnizione dell'ugello sia impostata nella posizione corretta per tutti gli strumenti. L'entità di questi effetti dipende anche dallo specifico materiale del filamento.

                  Se decidi di utilizzare un filamento flessibile, dai un'occhiata alla nostra video guida su come caricare il filamento flessibile nella Original Prusa XL.

                  Impostazioni della torre di priming

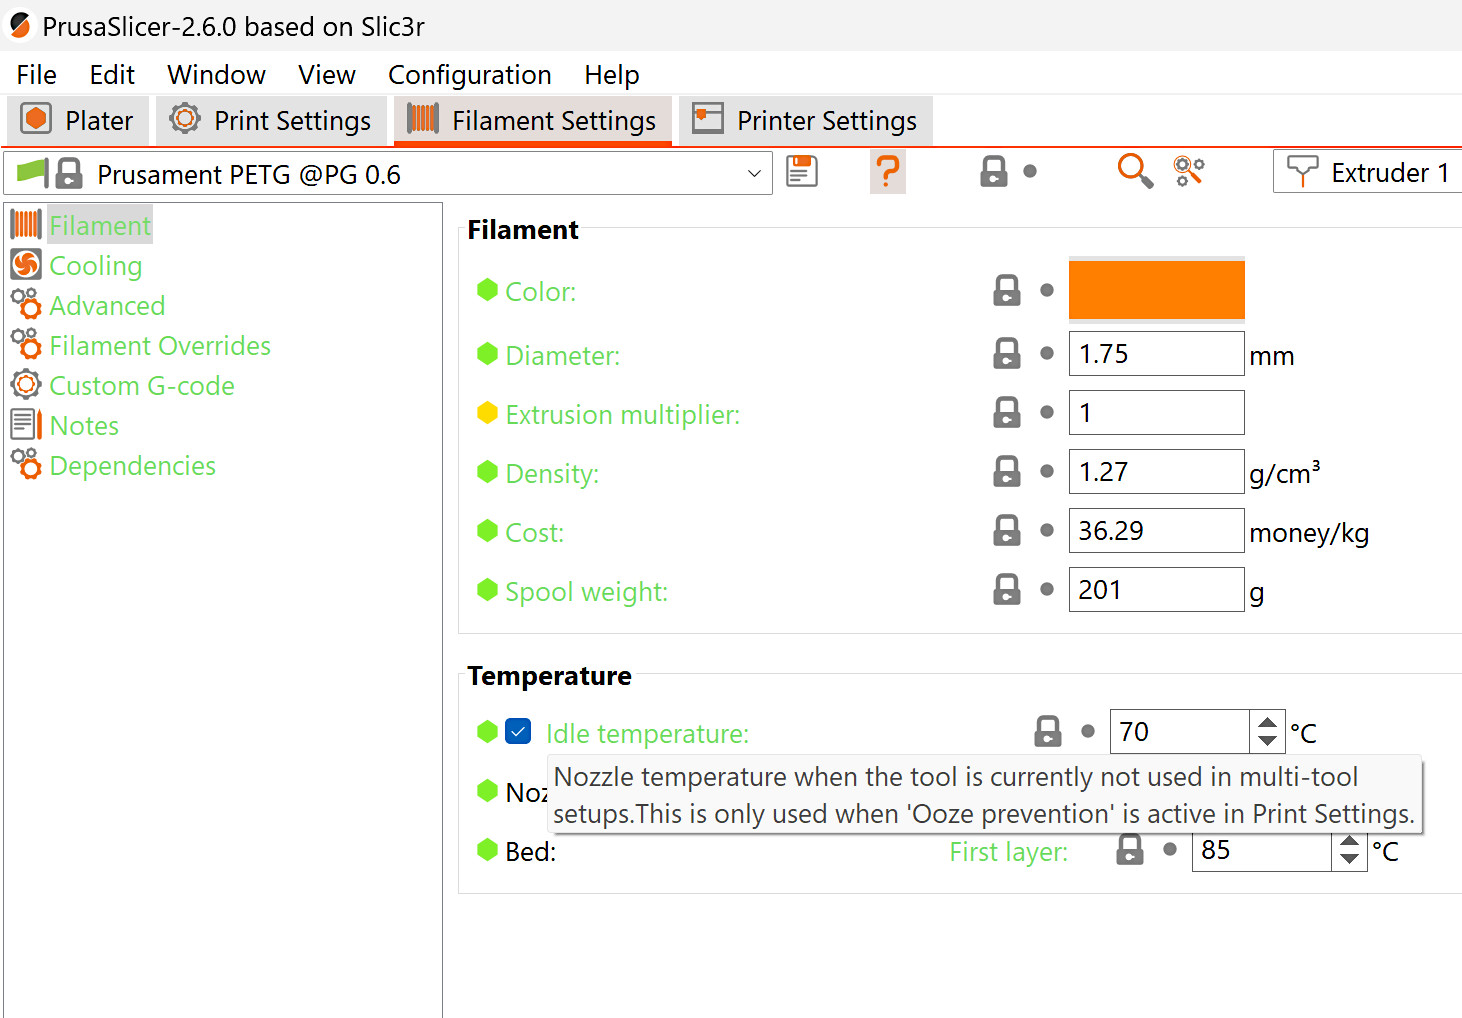
                  Spurgo minimo sulla torre di pulitura

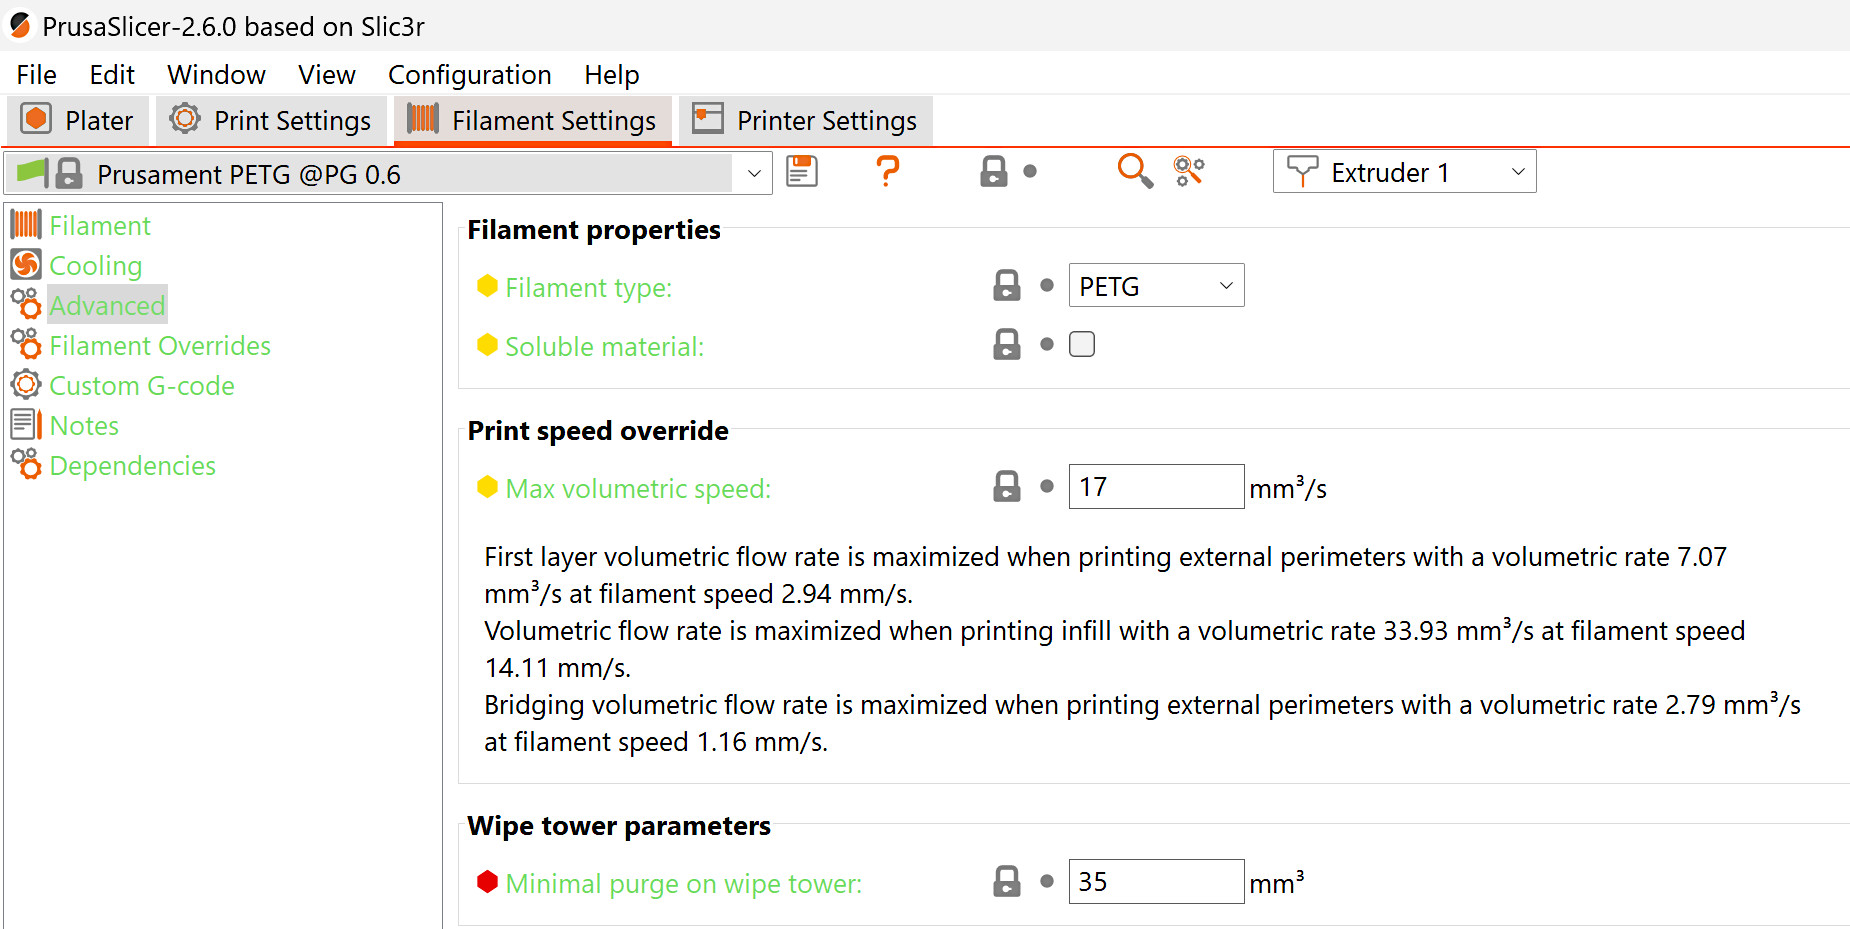
                  Il parametro spurgo minimo sulla torre di pulitura imposta la quantità minima di materiale da utilizzare per il priming nella torre di pulitura. Il suo valore può essere regolato in Impostazioni filamento -> Avanzate. La fuoriuscita di materiale che si verifica quando è prelevato lo Strumento causa una perdita di materiale. Aumentando questo volume si riduce la possibilità di causare una sottoestrusione all'inizio della stampa.

                  Per le stampe in PLA, il valore predefinito e consigliato per questa impostazione è 15 mm³. Per qualsiasi altro materiale, il valore predefinito è 35 mm³. Si consiglia inoltre di impostare il valore a 35 mm³ per ciascun estrusore per una stampa con una combinazione di PLA e un altro materiale.

                  Il TPU è molto incline all'incordatura perché assorbe molta umidità. Sebbene sia stato testato con lo spurgo minimo sulla torre di pulitura a 35 mm³, in caso di problemi di incordatura e trasudamento (stringing e oozing), si consiglia di aumentare ulteriormente questo valore, anche fino a 70 mm³. Il TPE è un buon materiale flessibile alternativo, in quanto assorbe generalmente meno umidità del TPU, ma si noti che il TPE ha una scarsa adesione al piano di stampa.

                  Quando si stampano filamenti rigidi su TPE o TPU, gli strati inferiori in TPE o TPU possono venire mossi dal filamento rigido stampato sopra di essi. Questo fenomeno può essere contrastato anche aumentando il spurgo minimo sulla torre di pulitura. 
                  Estrusore della torre di pulitura

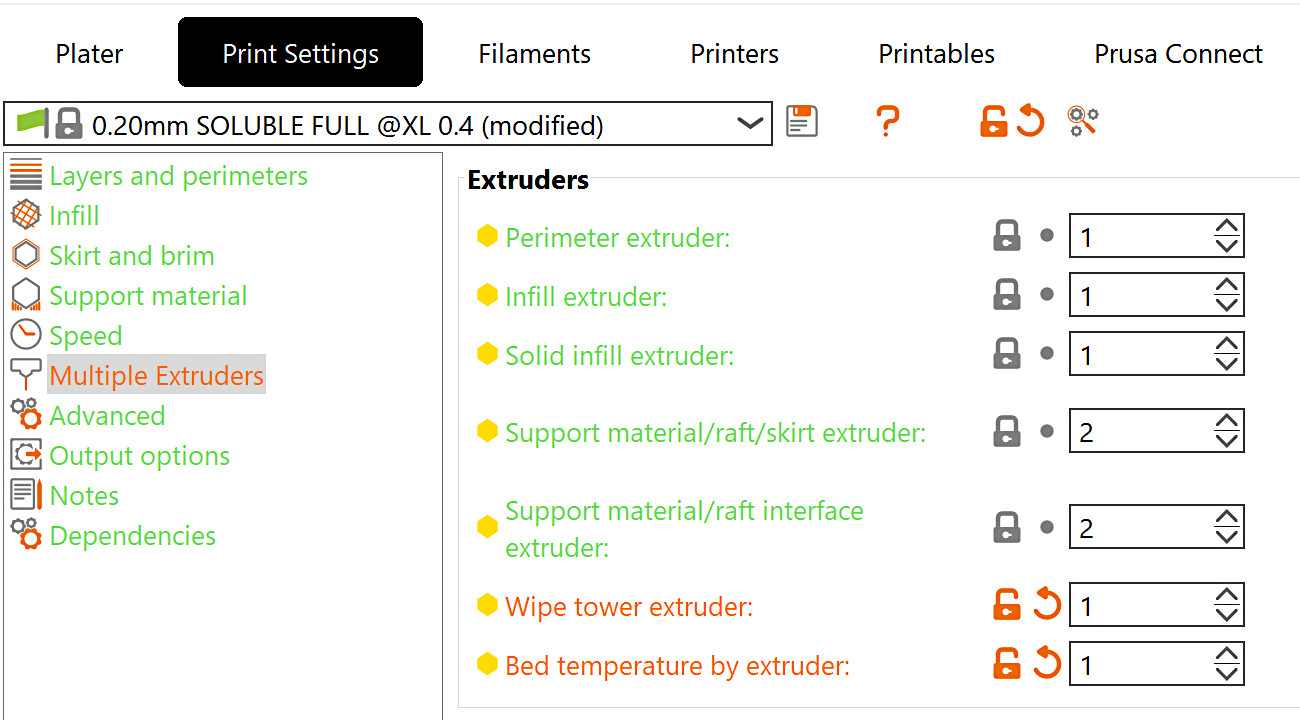
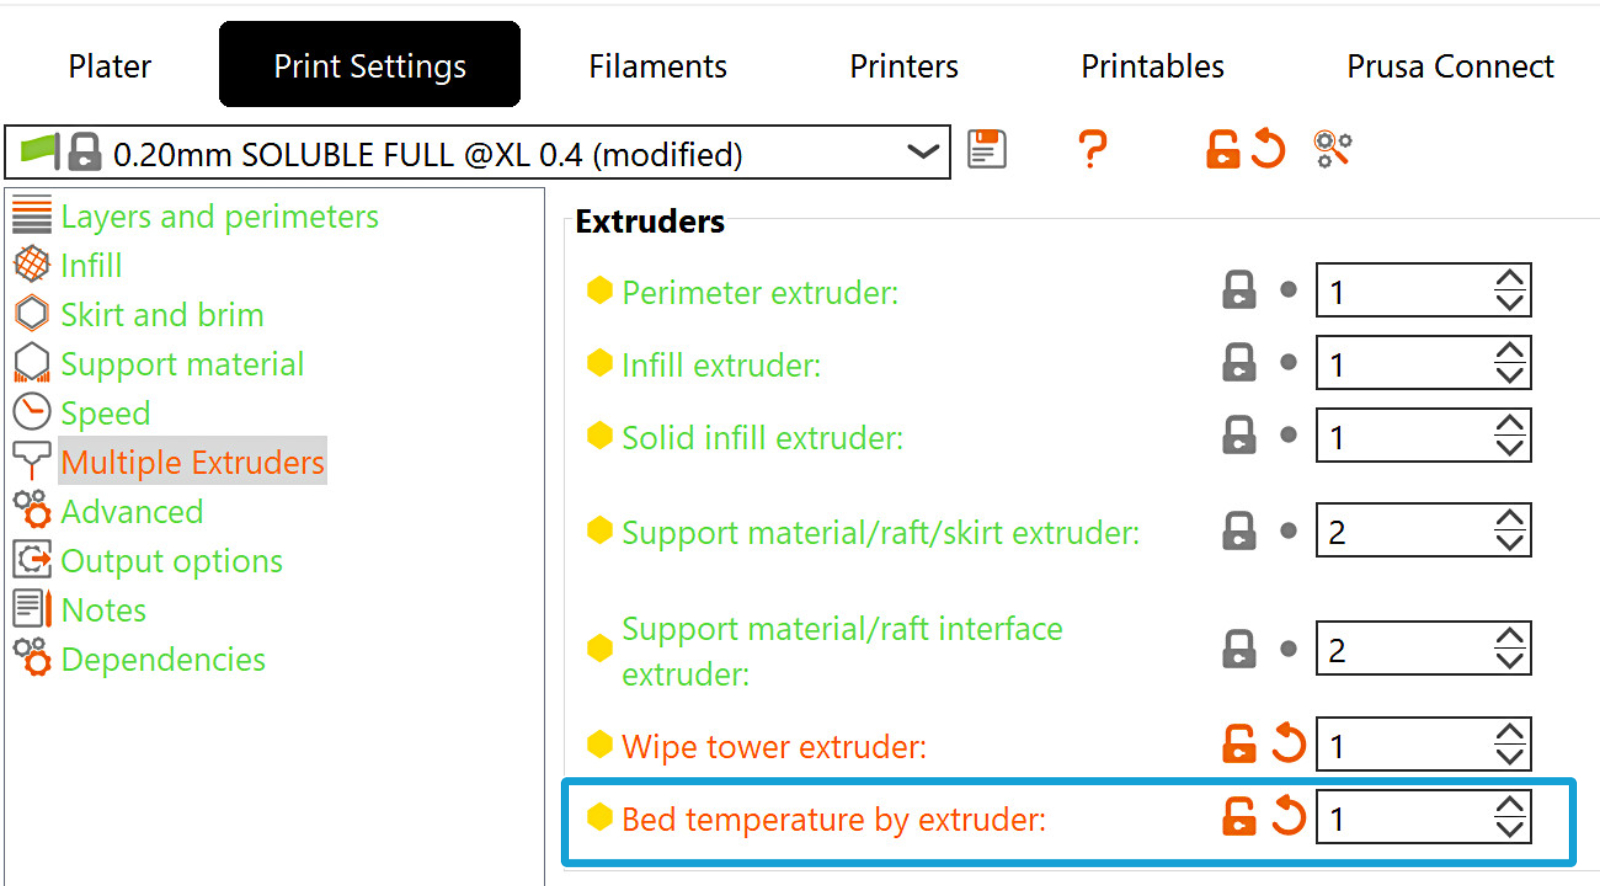
                  Sulla torre di priming, i filamenti potrebbero non aderire l'uno all'altro. Ciò può provocare la rottura della torre e causare blocchi della stampa. Per evitare che ciò accada, andare su Impostazioni di stampa -> Estrusori multipli -> Estrusore torre di pulitura, e selezionare un estrusore per la torre di priming. Questo fa sì che uno degli estrusori con un filamento specifico agisca su tutti i layer della torre, anche se non viene utilizzato nella stampa, rendendo la torre più stabile. Lasciando il valore a 0 si utilizzerà lo strumento già in uso, ovvero l'ultimo utilizzato in quel layer. Ciò consente di risparmiare tempo ma, quando si stampa con più di un tipo di materiale, diminuisce l'affidabilità della torre di priming.
                  Angolo apicale del cono di stabilizzazione

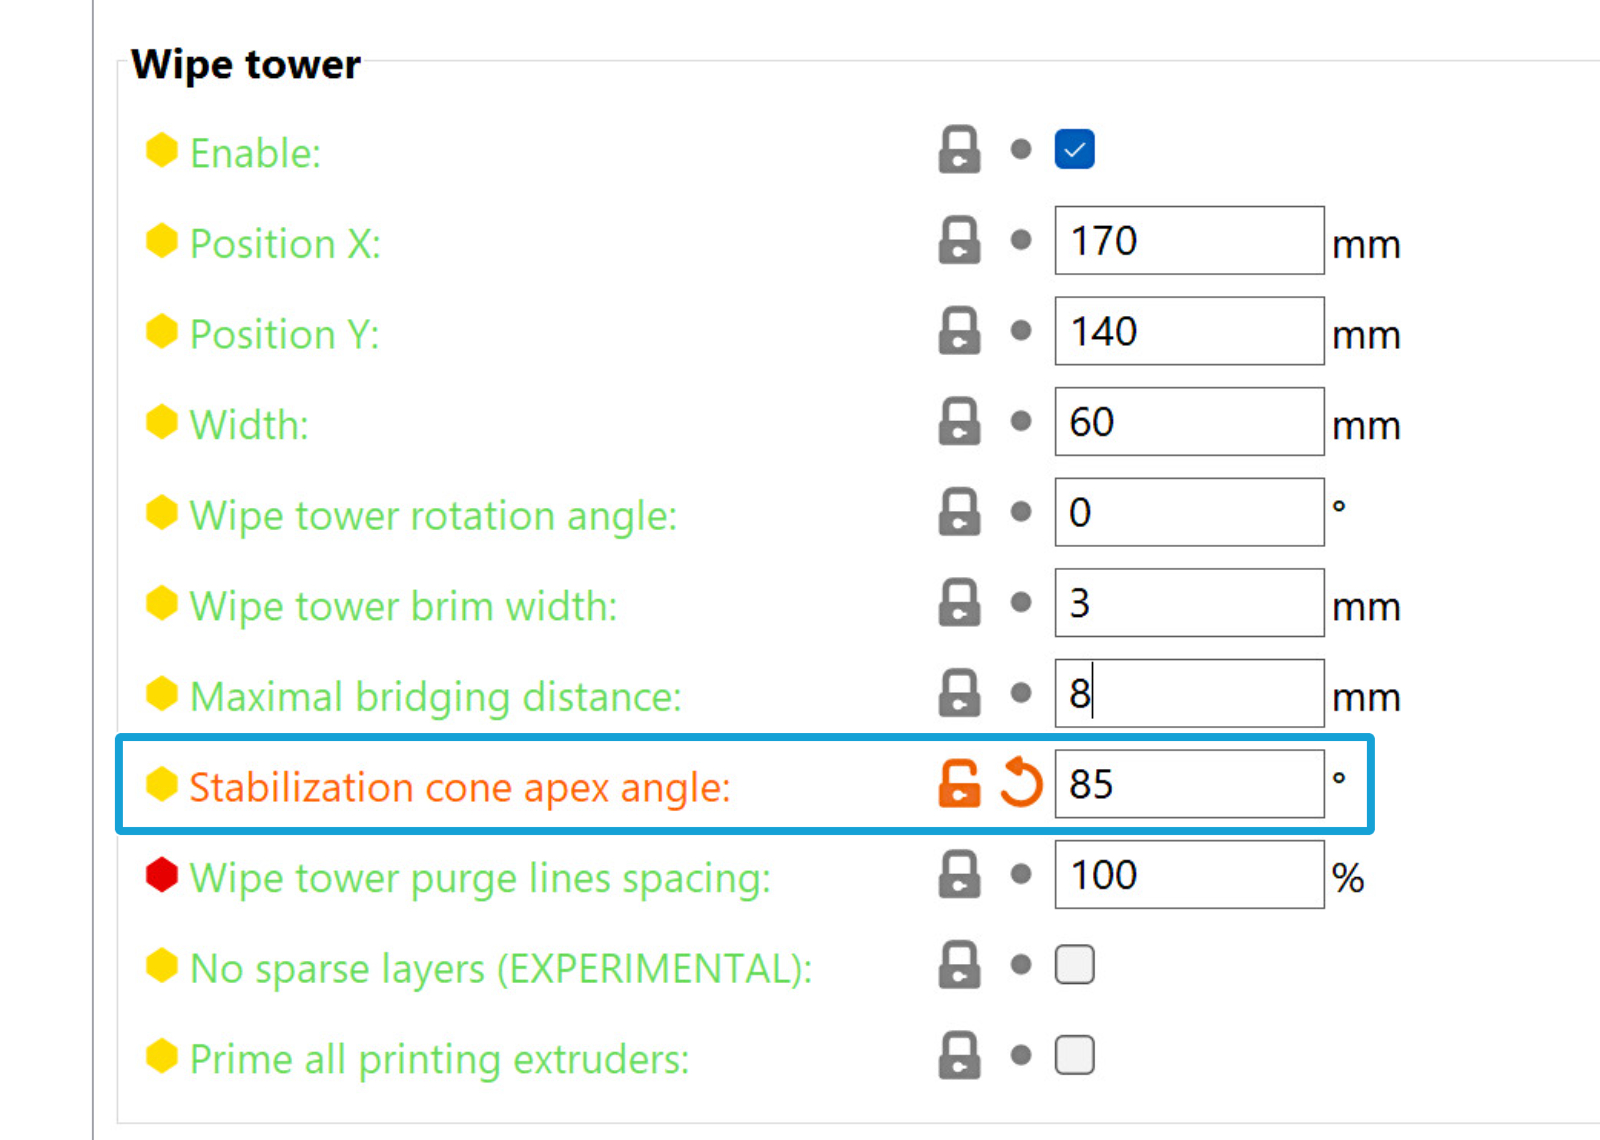
                  Per aumentare la stabilità e l'area della base della torre di priming, è possibile aggiungere una forma conica che si combini con la forma della torre di priming. L'angolo di apice di questo cono può essere impostato tra 0 e 90 gradi, in Impostazioni di stampa -> Estrusori multipli, e un angolo maggiore significa che la base del cono è più grande e la torre di priming più stabile. 
                  PLA + PETG 

                  Il PETG è stato testato con successo con supporti in PLA, così come il PLA con supporti in PETG. A tal fine, il profilo di impostazione di stampa in PrusaSlicer deve essere su SOLUBLE FULL.
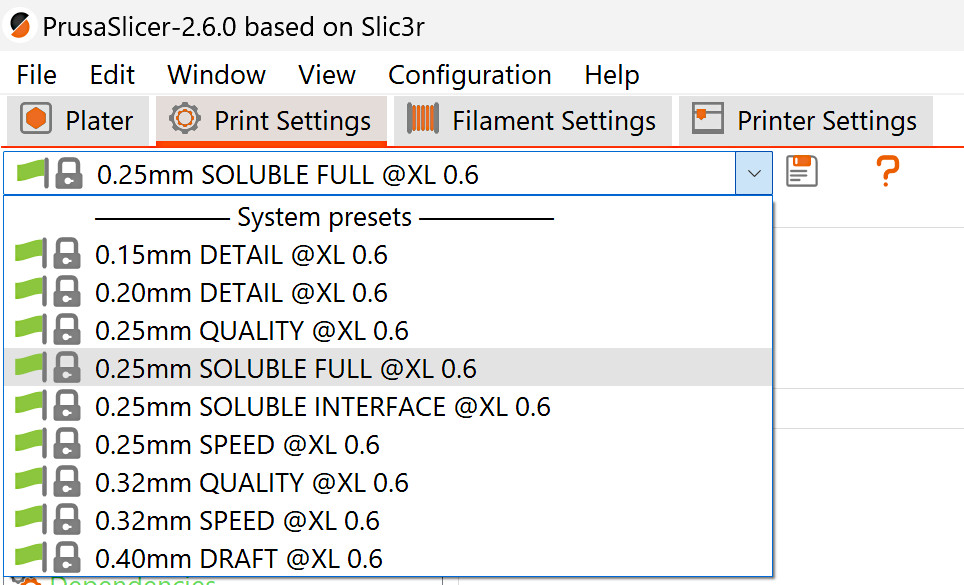
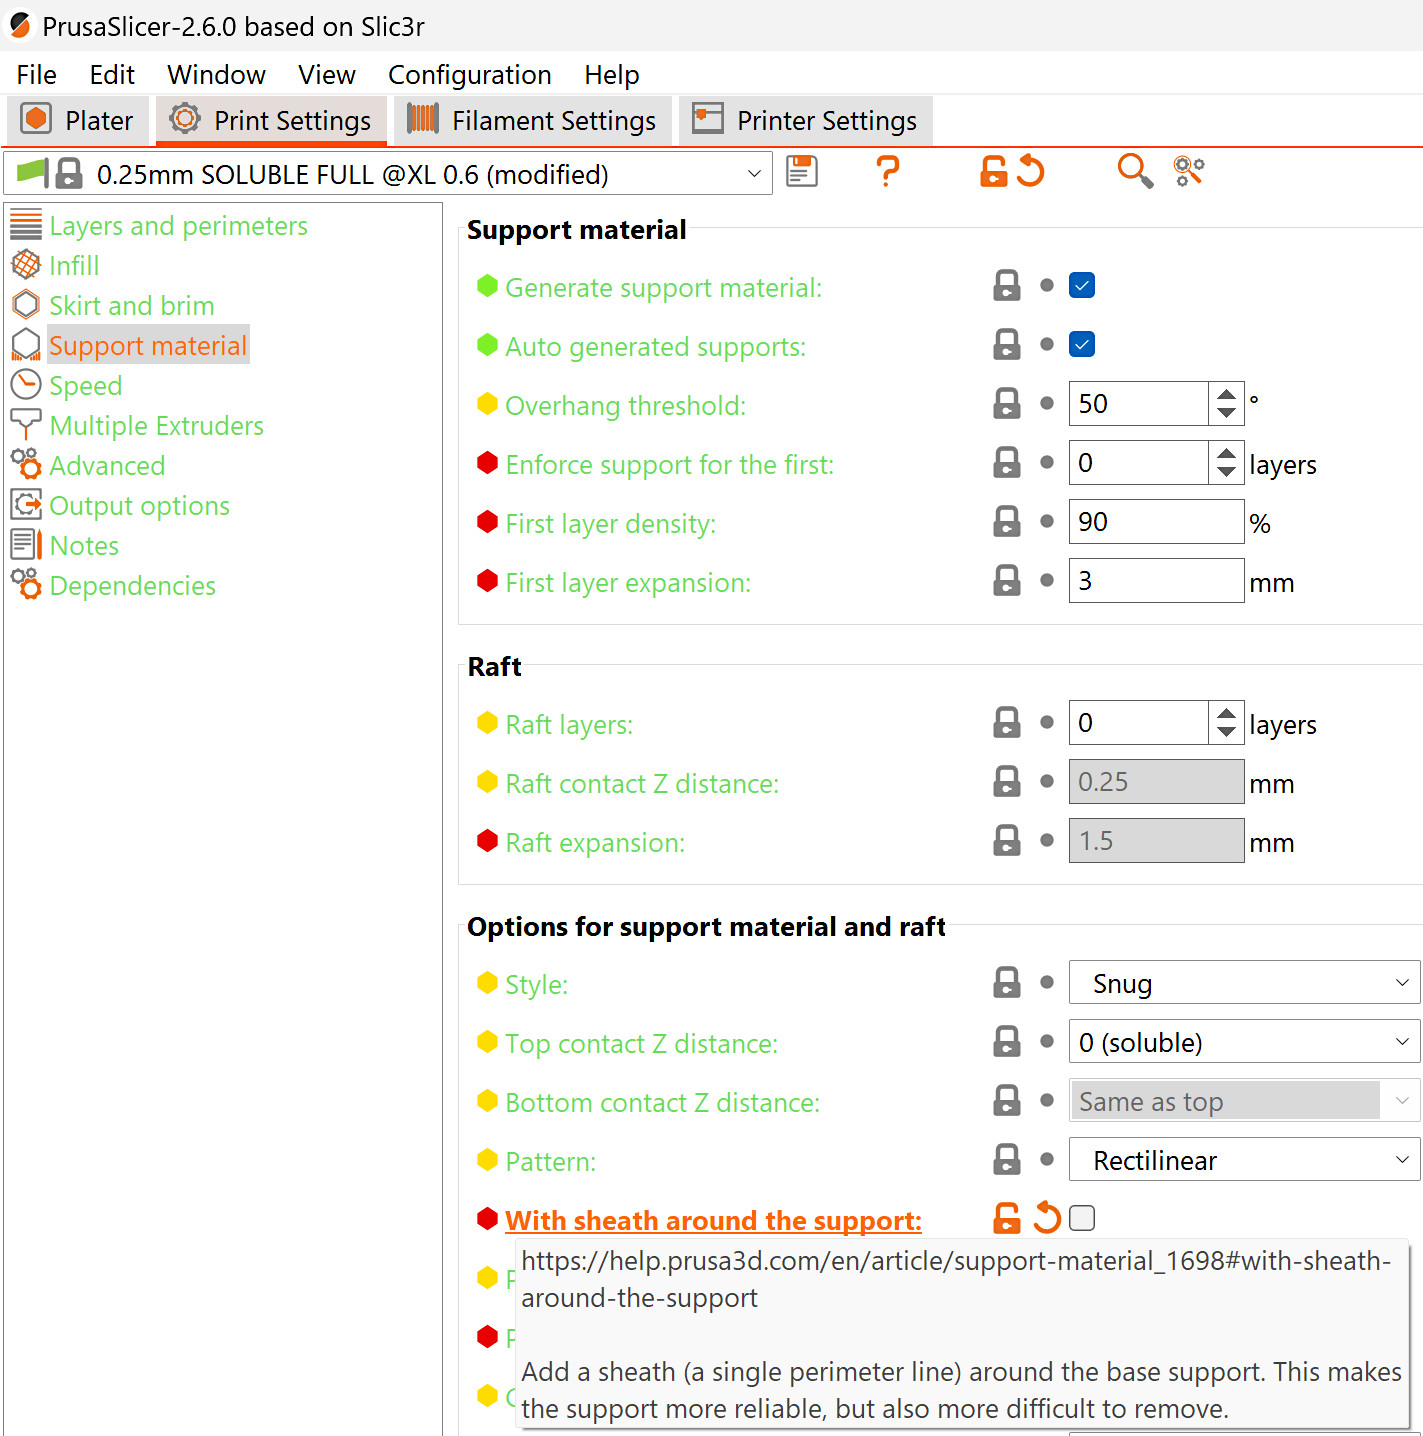
                  Per impostazione predefinita, intorno ai supporti impostati come solubili verrà generata una guaina solida (una parete perimetrale), rendendo molto difficile la loro rimozione. Si consiglia di deselezionare questa impostazione in Impostazioni di stampa -> Materiale del supporto. 
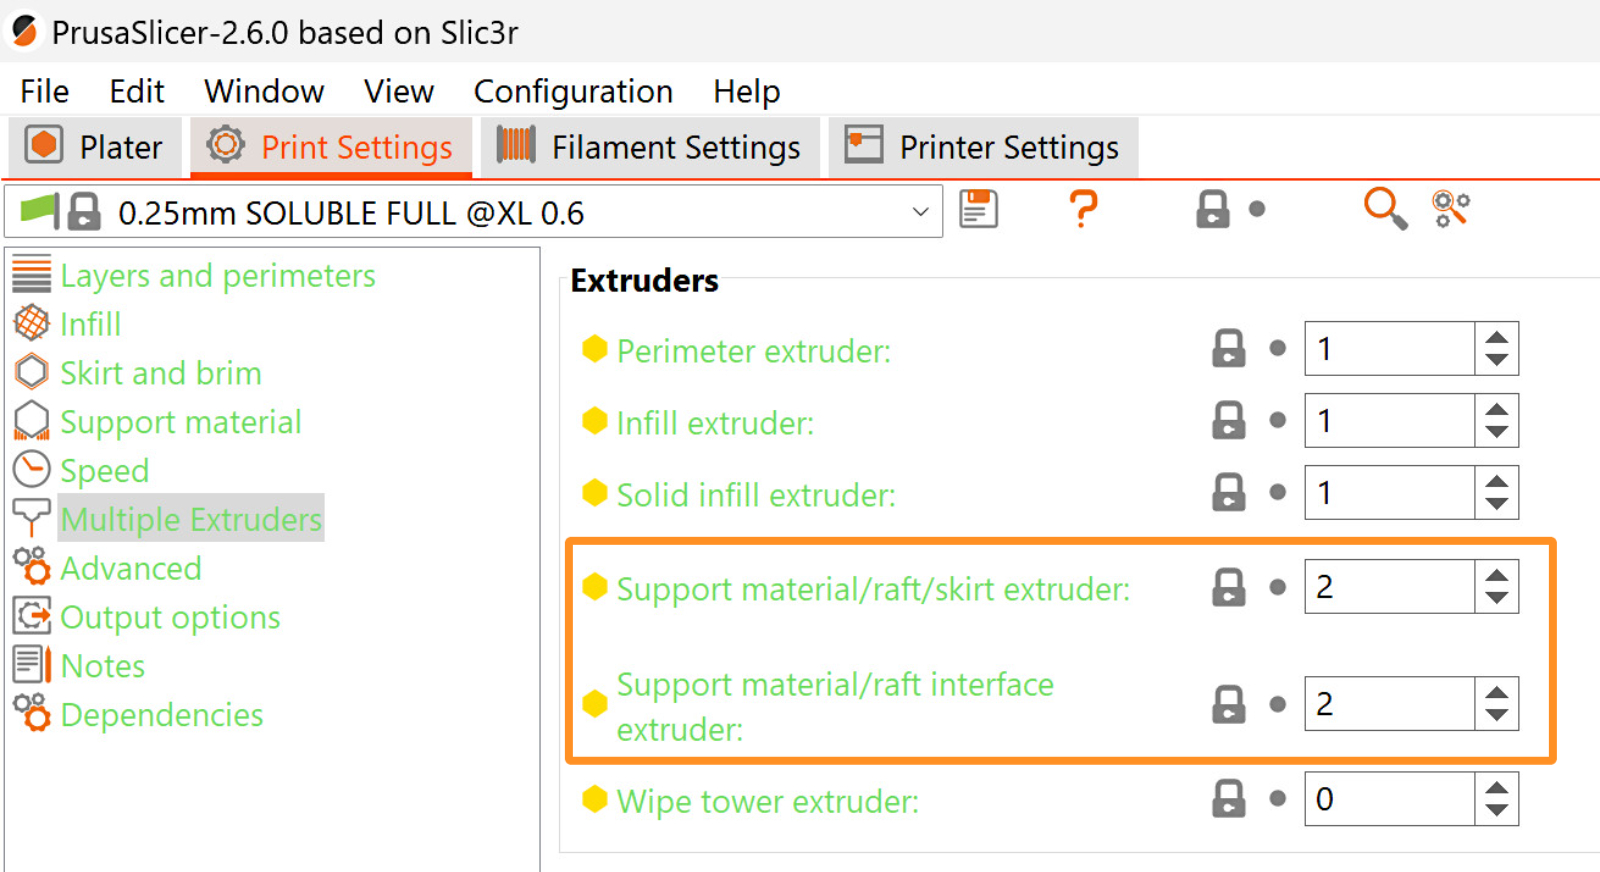
                  Per impostazione predefinita, il materiale di supporto è impostato sull'Estrusore 2. Se necessario, è possibile modificare questa impostazione selezionando estrusore materiale di supporto/raft/skirt e estrusore materiale di supporto/raft/interfaccia in Impostazioni di stampa -> Estrusori multipli.

                  Questa funzione può essere utilizzata solo con Supporti organici quando si utilizza un Torre di spurgo. Cambiando l'estrusore del supporto con uno stile di supporto diverso da quello Organico, la torre di pulitura verrà disabilitata.
                  Filamento flessibile

                  A causa della loro morbidezza, i Filamenti flessibili richiedono un'attenzione particolare quando vengono caricati. Se decidi di utilizzare un filamento flessibile, segui le istruzioni riportate nel video qui sotto:

                  Altre impostazioni di PrusaSlicer

                  Temperatura del piano riscaldato

                  Per impostazione predefinita, la temperatura del piano riscaldato sul primo layer si basa sul primo materiale caricato nella stampa; dal secondo layer in poi, si basa sul primo filamento caricato sul secondo layer. A seconda della combinazione di filamenti, questo può generare problemi, come la mancanza di adesione.

                  PrusaSlicer mostra un avviso nel caso in cui le temperature del piano riscaldato differiscano significativamente.
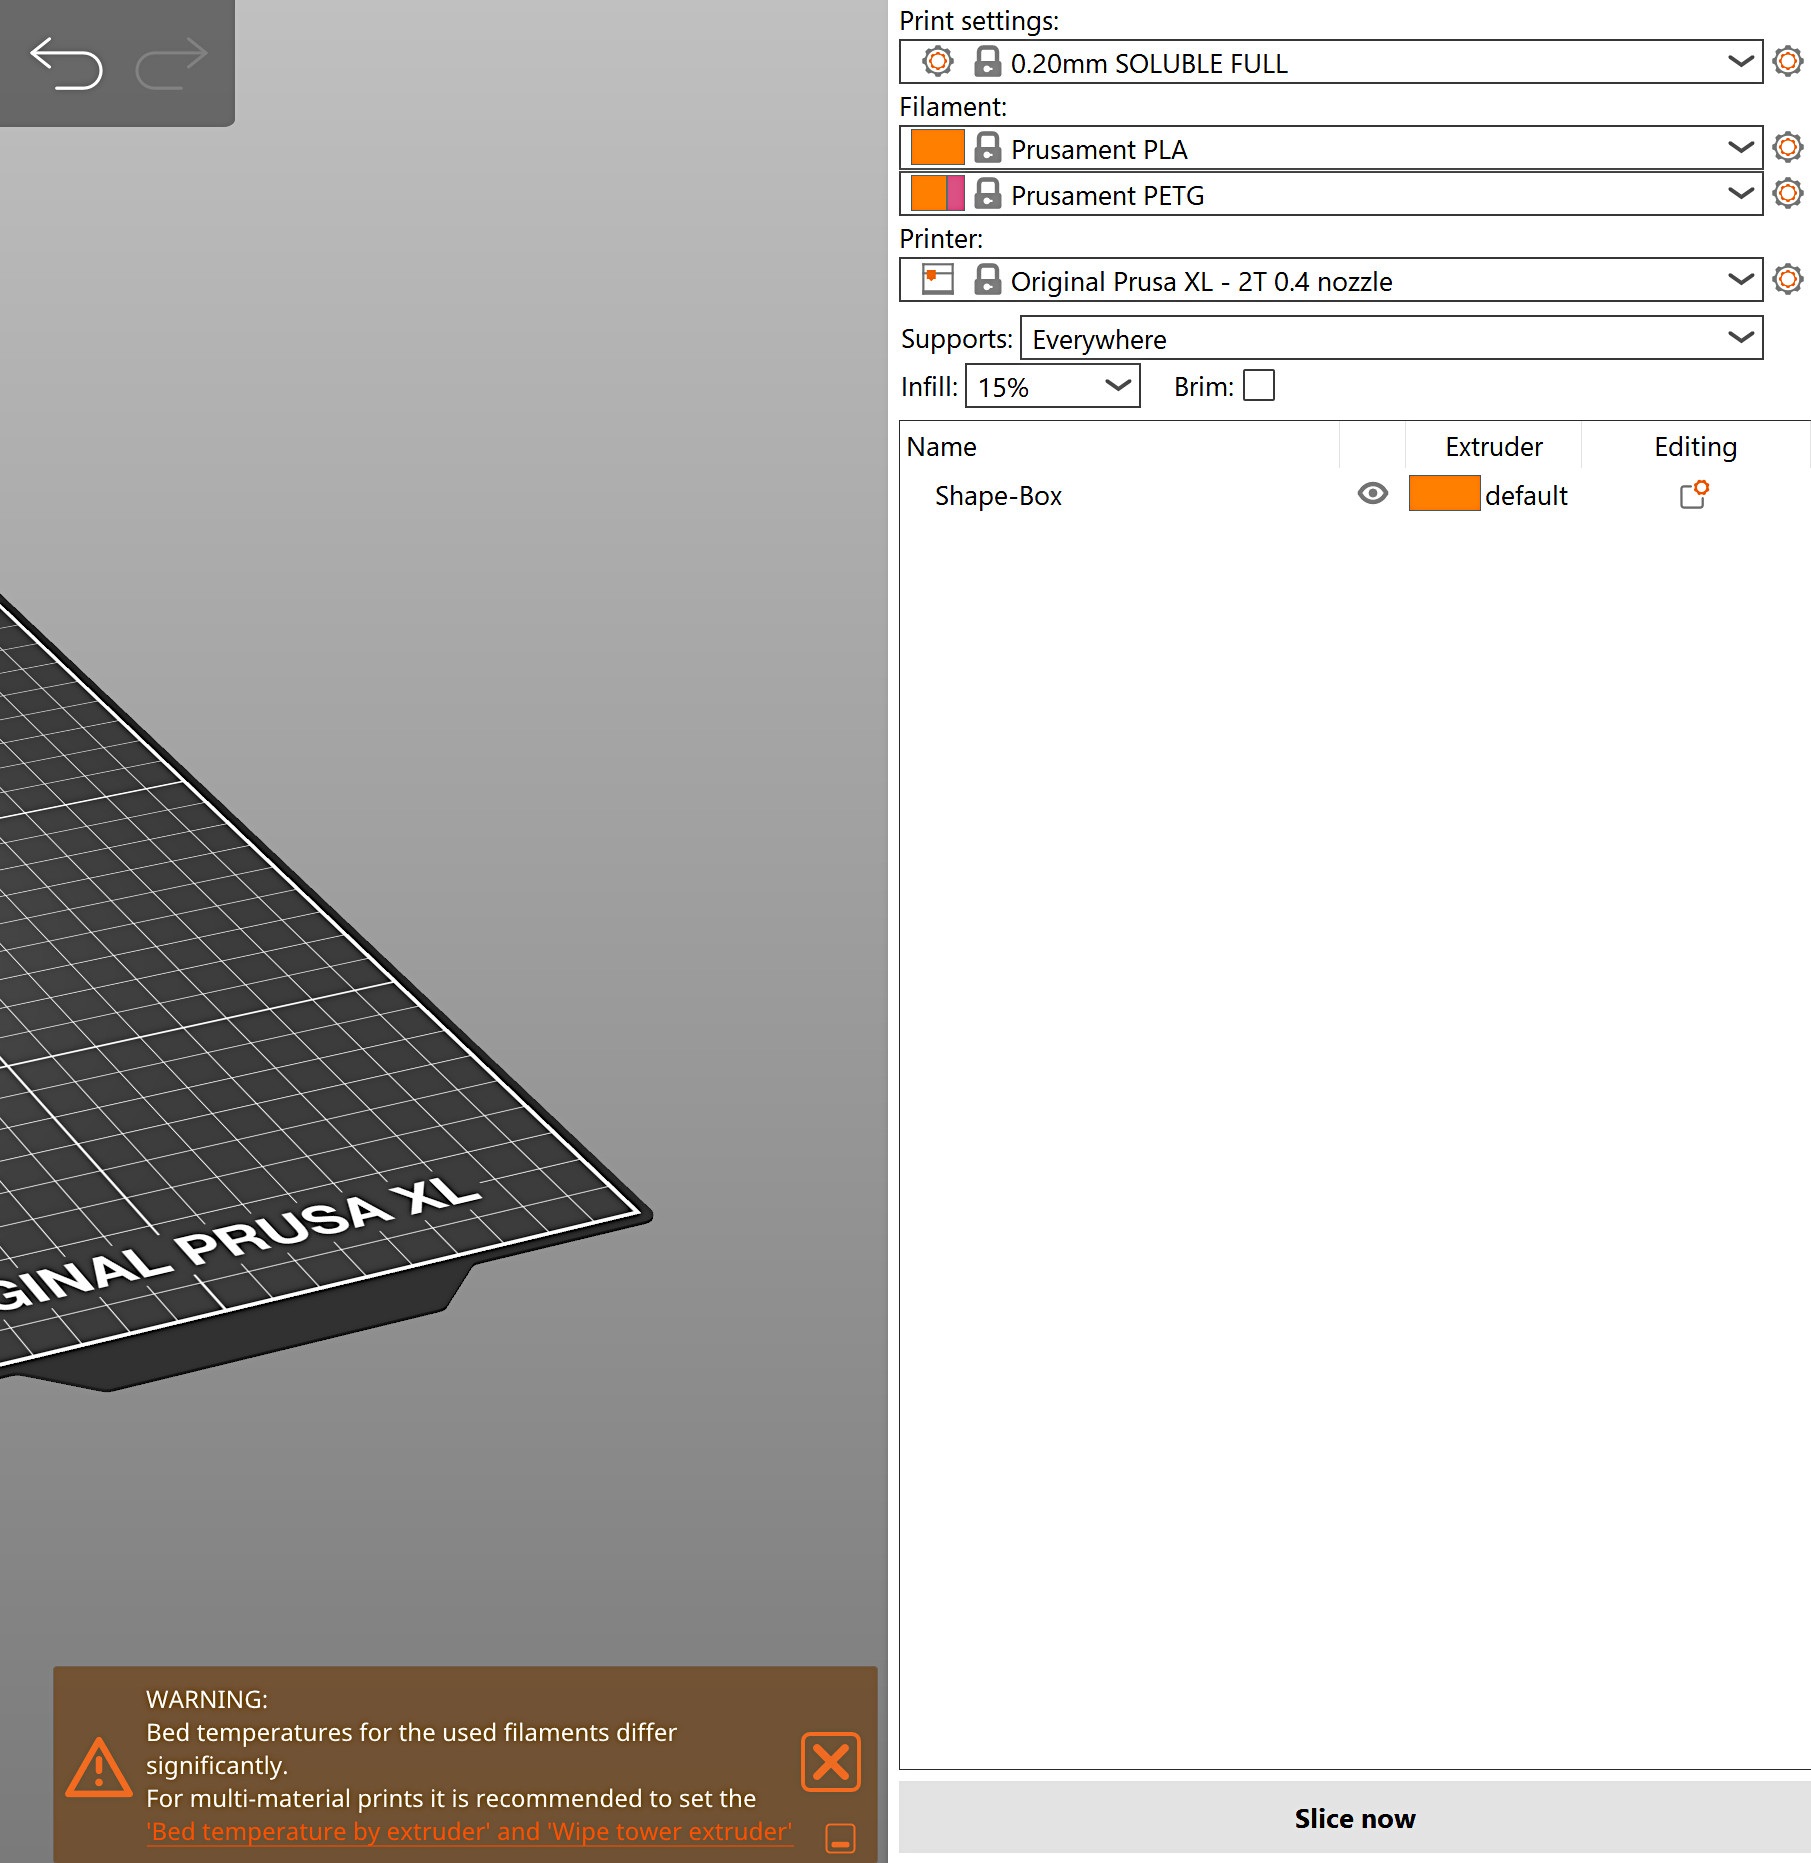
                  Per modificare questa impostazione, vai all'opzione Impostazioni di stampa -> Estrusori multipli -> Estrusori -> Temperatura del piano per estrusore.

                  L'impostazione specifica la temperatura del piano in base all'estrusore scelto. Impostando a zero si utilizza la logica predefinita secondo cui la temperatura del primo layer viene sempre presa dal primo estrusore di stampa e la temperatura del piano di tutti gli altri layer viene presa dal primo estrusore che stampa il secondo layer.
                  Prevenzione fuoriuscite (Oozing)

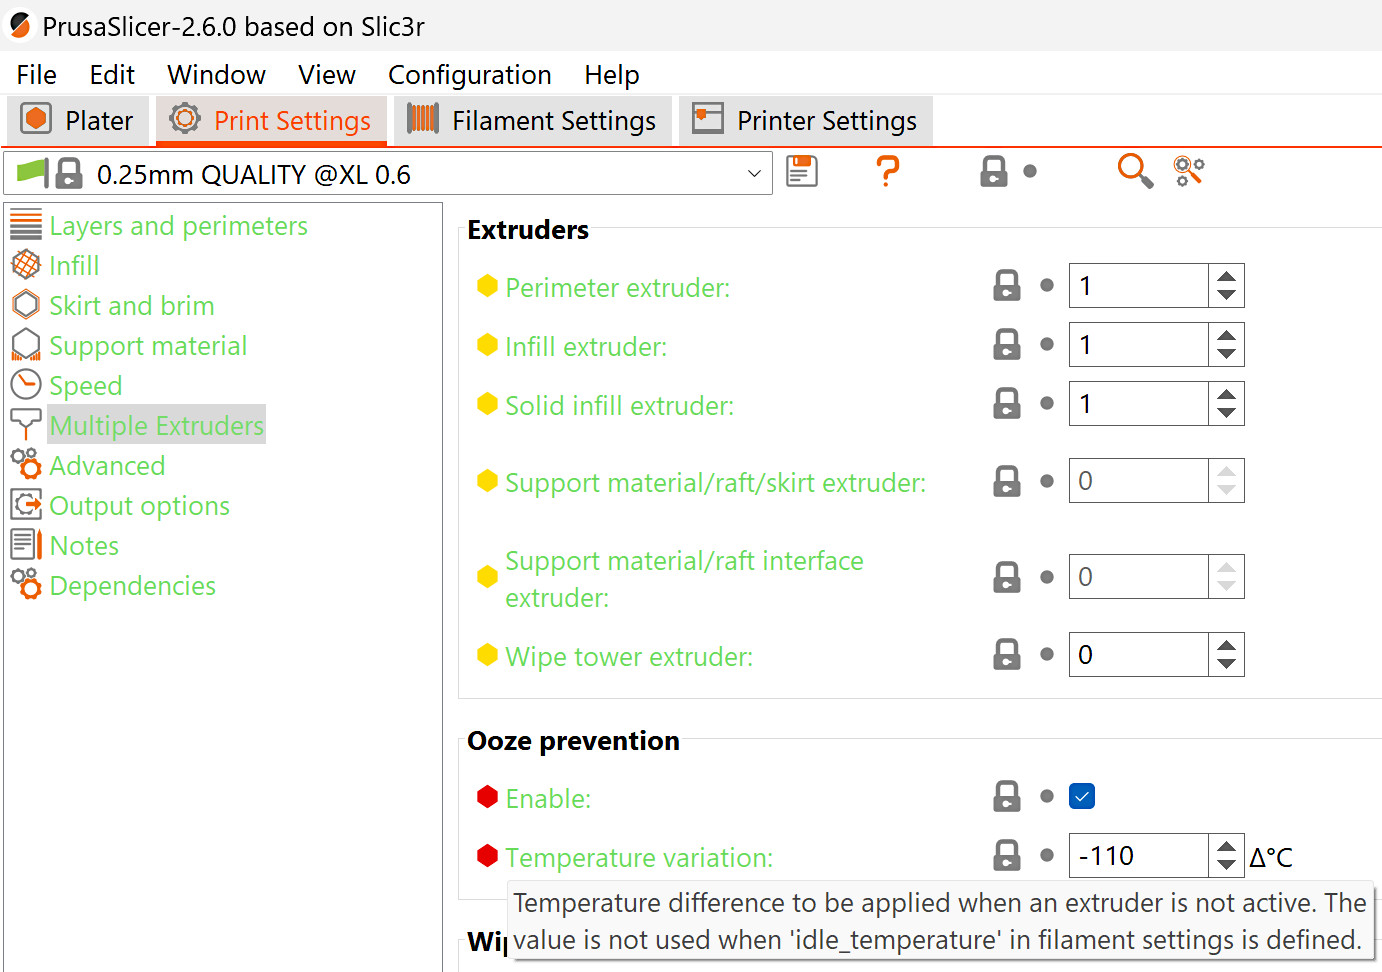
                  In PrusaSlicer, in Impostazioni di stampa -> Estrusori multipli, lascia abilitata la prevenzione fuoriuscite. In questo modo la temperatura di inattività in Impostazioni filamento -> Filamento -> Temperatura di inattività rimarrà alla migliore temperatura di inattività per il filamento specifico. La temperatura dell'impostazione della temperatura a riposo ha la priorità sulla variazione di temperatura dell'impostazione della prevenzione delle fuoriuscite.

                  Se la funzione prevenzione fuoriuscite è disattivata, tutti gli estrusori rimarranno alla loro temperatura di stampa per tutta la durata del lavoro. Questo comporta una notevole fuoriuscita di materiale, una degradazione del materiale nella zona di fusione ed eventualmente l'intasamento dell'ugello. 
                  Considerazioni sugli stili di supporto

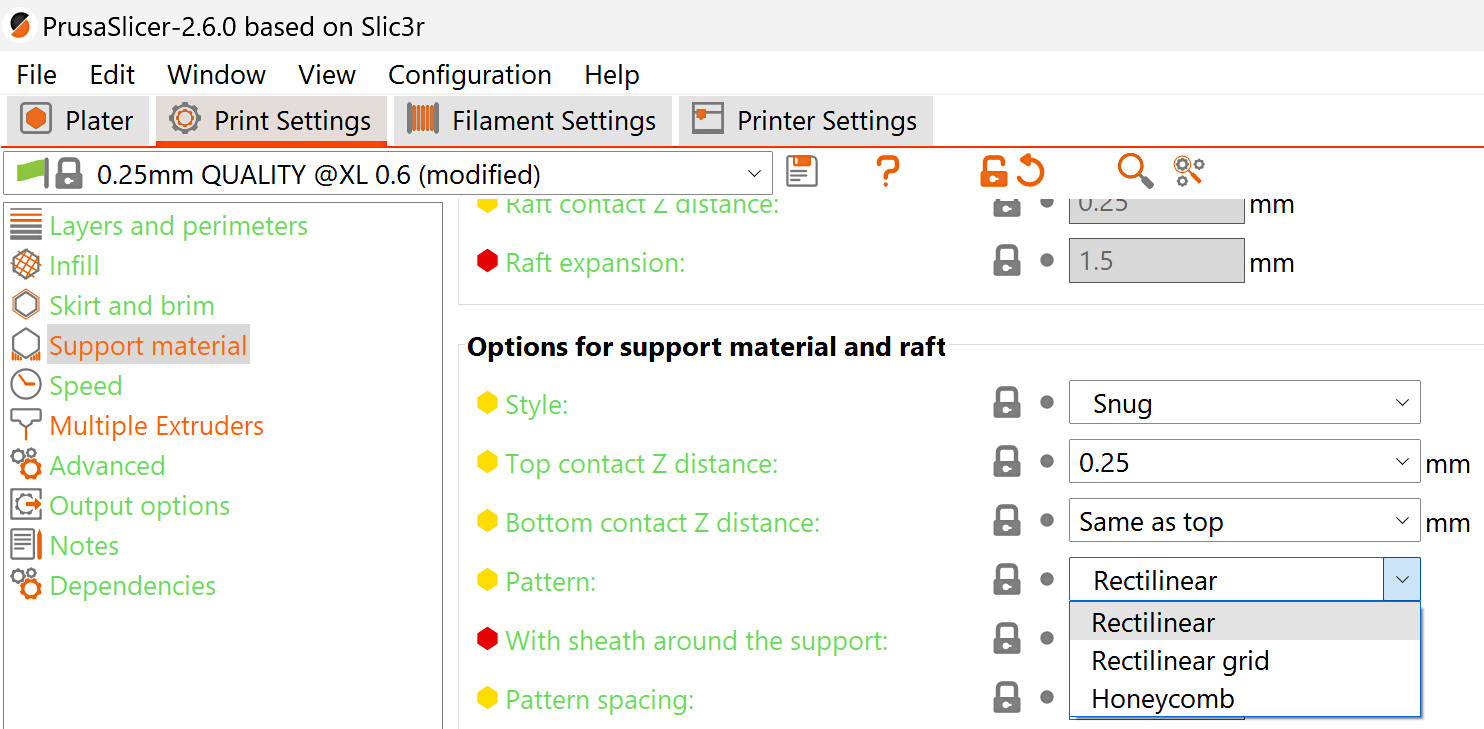
                  Quando si utilizzano supporti aderenti, controlla che nell'oggetto processatoi non ci siano parti del materiale di supporto molto alte e sottili, perché potrebbero cadere o rompersi nel mezzo della stampa. Se riscontri la presenza di queste parti nell'oggetto processato, ti consigliamo di cambiare la trama, e o modificare lo stile del supporto in griglia. 
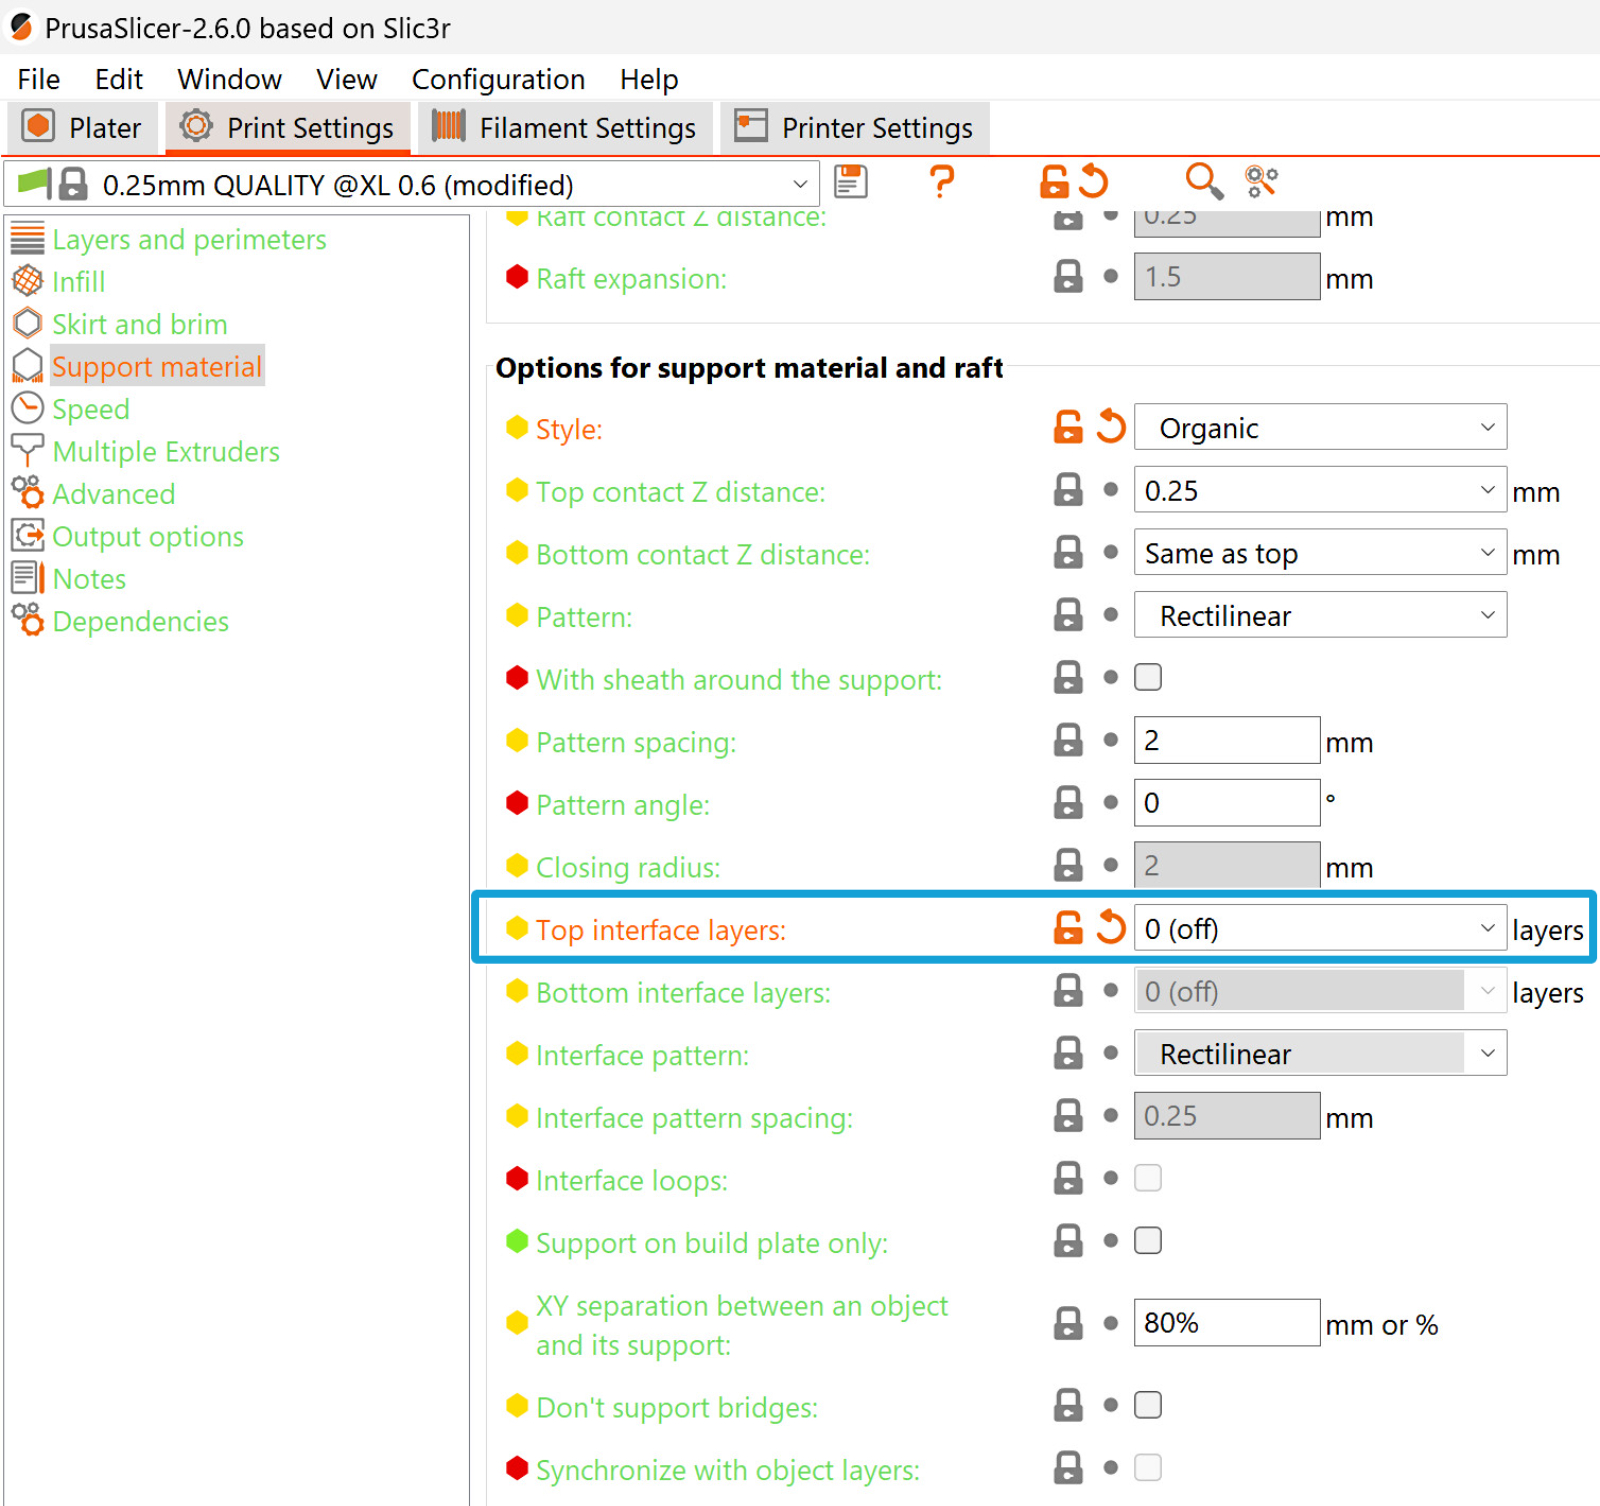
                  Quando usi supporti organici, non usare layer interfaccia, altrimenti creeranno artefatti non stampabili.
                  Questo articolo è stato utile?
                  Questa azione è disponibile solo per gli utenti registrati. Per favore accedi.
                  Accedi  per inviare un commento
                  Nessun commento

                  Argomenti

                  • Informazioni sulla tua stampante
                    • Descrizione stampante
                      • Menù Regola (XL)
                      • Menu LCD (XL/+ Strumento singolo)
                      • Combinare i materiali (XL/+)
                      • Menu LCD (XL/+ Multi Tool)
                      • Elettronica Original Prusa XL/+
                      • Spiegazione del LED di stato della testina dello strumento (XL)
                    • Funzioni stampante
                    • Informazioni generali