Prusa
  • SHOP
    • Neueste Produkte
    NACH KATEGORIE
    • 3D-Druckerneu
    • 3D-Drucker-Upgradesneu
    • Materialien
    • Zubehör
    • Ersatzteile
    • Kurse
    • Fanartikel
    • Fordern Sie ein Angebot an
    SCHNELLE LINKS
    • Versand & Lieferung
    • Rücksendungen & Erstattungen
    • Zahlung & Finanzierung
    • Garantie
    • Mehrwertsteuer & Zollgebühren
    • FAQ

    0 Artikel im WarenkorbArtikel im Warenkorb

    Ihr Warenkorb ist leer

    Zum Warenkorb3D-Drucker kaufen

    Mein Profil

    Anmelden für Bestellungen und gespeicherte Artikel

    Mein Profil

    Angemeldet als

    • Bestellungen
    • Abmelden
  • 3D-DRUCK
    • 3D-Druck entdecken
    FÜR EINSTEIGER
    • 3D-Druck 1x1
    • Wie FDM-Druck funktioniert
    • Ihren ersten Drucker kaufen
    • 3D-Modellkatalog
    NACH ANWENDUNG
    • Schnelles Prototyping
    • Fertigung
    • Ingenieurwesen
    • Forschung
    • Kunst & Design
    TIEFER GEHEN
    • Material-Leitfaden
    • Kurse
    • Webinare
    • Fallstudien
    • Kundenspezifischer 3D-Druck
  • 3D-Drucker
    • Alle 3D-Drucker
    für
    • Zuhause oder GarageBastler, Tüftler und Heimdrucker
    • GewerbeInhouse-Produktion für kleine Teams
    • UnternehmenFlotten, Sicherheit und Skalierung
    • Welcher Prusa ist der richtige für mich
    SHOP & DURCHSUCHEN
    • CORE One+neu
    • CORE One+ INDXneu
    • CORE One L+neu
    • CORE One L+ INDXneu
    • XL+neu
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    MEHR ÜBER DRUCKER
    • Teile & Upgradesneu
    • Kritische Infrastruktur
    • Fallstudien
    • Signature Oak
    • Bausätze
  • MATERIALIEN
    • Alle Materialien
    NACH VERWENDUNG
    • Alltag & Design
    • Funktionale Technik
    • Verbundwerkstoffe
    • Pro Spezialitäten
    • SLA-Harze
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    MEHR MATERIALIEN
    • Material-Leitfaden
    • Wir stellen Materialien im eigenen Haus her
    • Nachhaltigkeit
    • Im Shop bestellen
  • SOFTWARE
    • Alle Software
    DRUCK VORBEREITEN
    • PrusaSlicer 3.0neu
    DRUCKEN & ÜBERWACHEN
    • Prusa Connect
    • EasyPrint
    • iOS & Android App
    • Prusa Farm
    ERSTE SCHRITTE
    • Herunterladen & installieren
    • Wissensdatenbank
    MEHR SOFTWARE
    • 3D-Modellkatalog
  • SUPPORT
    • Supportmöglichkeiten
    ANTWORTEN FINDEN
    • Wissensdatenbank
    • Fehlerbehebung
    • Kurse
    • Webinare
    HILFE ERHALTEN
    • Kontaktieren Sie uns
    • Live-Chat
    • Versand & Lieferung
    • Garantie
    • Rücksendungen & Erstattungen
    • Service & Ersatzteile
    • Service & Reparatur
    COMMUNITY
    • Forum
    • Reddit
    • Printables
  • TRUST CENTER
    • Trust Center Übersicht
    NACH THEMA
    • DSGVO
    • Zertifikate
    • Sicherheit
    • Compliance
    VERPFLICHTUNGEN
    • Nachhaltigkeitsbericht
    SPRECHEN SIE MIT UNS
    • Sicherheitsteam kontaktieren
  • UNTERNEHMEN
    • Über Prusa
    LERNEN SIE UNS KENNEN
    • Unsere Story
    • Wie wir Drucker herstellen
    • Open Source
    • Marken- & Medienkit
    NEWS
    • Blog
    • Newsroom
    • Veranstaltungen
    VERTRAUEN & PARTNER
    • Nachhaltigkeit
    • Wiederverkäufer & Distributoren
    • Affiliate-Programm
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Angemeldet als

    • Bestellungen
    • Adresse
    • Bei Verfügbarkeit benachrichtigen
    • Meine Kurse
    • Abonnement
    • Konto bearbeiten
    • Abmelden

Anmelden für Bestellungen und gespeicherte Artikel

Angemeldet als
  • Bestellungen
  • Adresse
  • Bei Verfügbarkeit benachrichtigen
  • Meine Kurse
  • Abonnement
  • Konto bearbeiten
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Shop

0 Artikel im WarenkorbArtikel im Warenkorb

Ihr Warenkorb ist leer

Zum Warenkorb3D-Drucker kaufen

Mein Profil

Anmelden für Bestellungen und gespeicherte Artikel

Mein Profil

Angemeldet als

  • Bestellungen
  • Abmelden
SHOP
  • Neueste Produkte
NACH KATEGORIE
  • 3D-Druckerneu
  • 3D-Drucker-Upgradesneu
  • Materialien
  • Zubehör
  • Ersatzteile
  • Kurse
  • Fanartikel
  • Fordern Sie ein Angebot an
SCHNELLE LINKS
  • Versand & Lieferung
  • Rücksendungen & Erstattungen
  • Zahlung & Finanzierung
  • Garantie
  • Mehrwertsteuer & Zollgebühren
  • FAQ

Empfohlene Produkte

    Beliebte Kategorien

      Beliebte Suchanfragen

        Artikel

          Blog

            Produkte

              Kategorien

                Suchvorschläge

                  Suche läuft…
                  Keine Ergebnisse
                  Etwas ist schiefgelaufen.
                  ↑↓ Auswählen↵ ÖffnenEsc Suche schließen
                  1. Support
                  2. Druckerbeschreibung
                  3. Kombinieren von Materialien (XL/+)
                   

                  Inhalt

                  • Einführende Informationen
                  • Einstellungen für den Prime Tower (Reinigungsturm)
                  • PLA + PETG
                  • Flexibles Filament
                  • Andere PrusaSlicer Einstellungen

                  Blog

                  • Drucken Sie farbenfrohe und leuchtende Halloween-Dekorationen mit unserem gruseligen Angebot
                  • Factorio ist nun bei Printables
                  • Prusament PLA Lightweight: 65 % leichter als herkömmliches PLA. Die perfekte Wahl für den Flugzeugbau, Cosplay und vieles mehr.

                  Newsletter

                  Melden Sie sich an und erhalten Sie unseren monatlichen Schwung an nützlichen Informationen über neue Firmware, neue PrusaSlicer-Versionen und allgemeine Tipps für 3D-Druckprojekte.

                  Durch Anklicken erklären Sie sich damit einverstanden, unseren Newsletter zu erhalten.

                  Diese Website ist durch reCAPTCHA Enterprise geschützt und es gelten die Google Datenschutzbestimmungen und Dienstleistungsbedingungen.

                  Factorio Transport Belts
                  E-Shop
                  • 3D Drucker
                  • Drucker Upgrades
                  • Filamente
                  • Zubehör
                  • Prusa Fanartikel

                  © Prusa Research a.s.

                  Printables
                  • 3D-Modelle
                  • Store
                  • Clubs
                  • 3D-Design-Wettbewerbe
                  • Brands
                  Community
                  • Weltkarte
                  • Forum
                  • Nutzergruppen
                  • Veranstaltungen
                  Hilfe
                  • Prusa Hilfe
                  • Prusa Academy
                  • 3D-Druck Rechner
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Treiber und Software
                  Unternehmen
                  • Über uns
                  • Blog
                  • Offizielle Prusa-Vertriebspartner
                  • Kontakt
                  • Zertifiziert nach den Normen ISO 9001, ISO 14001 und ISO 45001
                  • Allgemeine Geschäftsbedingungen
                  • Allgemeine Geschäfts- und Nutzungsbedingungen für die PRUSA-Websites
                  • Datenschutzerklärung
                  • Informationen über Cookies
                  • Richtlinie für Kundenbeschwerden
                  • Webseiten Status Seite
                  • Cookie Einstellungen

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® UND PRUSAMENT® sind eingetragene Marken von Prusa Development a.s., die von Prusa Research a.s. unter Lizenz von Prusa Development a.s. verwendet werden.

                  Kombinieren von Materialien (XL/+)

                  Relevant für

                  XL
                  XL+
                  Artikel ist auch in folgenden Sprachen verfügbar
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Auf dem Original Prusa XL Multiwerkzeug ist es möglich, verschiedene Materialien innerhalb desselben Drucks zu kombinieren. Die folgenden Aspekte und Überlegungen müssen für einen erfolgreichen Druck beachtet werden. 

                  Einführende Informationen

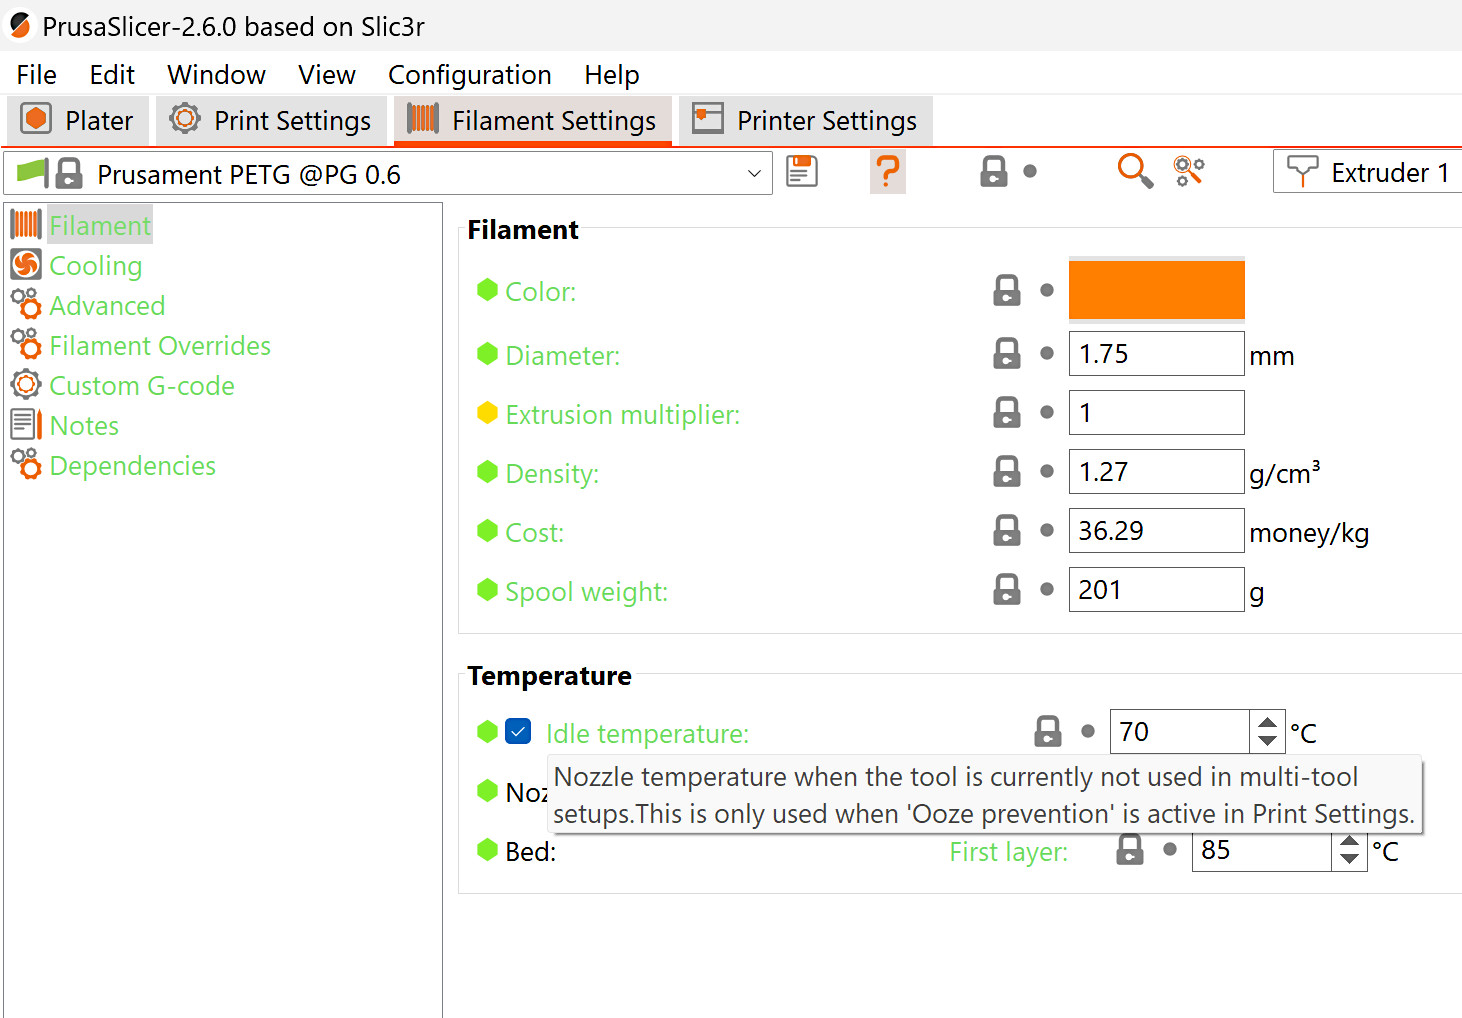
                  Wenn ein Extruder geparkt wird, kühlt sich die an diesem Extruder installierte Düse ab.

                  Hohe Temperaturen eines Hotends während es nicht druckt, können dazu führen, dass sich ein geladenes Filament zersetzt und der Druck in der Schmelzzone ansteigt. Während ein Extruder untätig ist, hilft die Abkühlung der Düse, diesem Prozess entgegenzuwirken, insbesondere bei einer längeren angedockten Zeit.

                  Immer wenn die Düsentemperatur hoch ist, muss die vom Filament aufgenommene Feuchtigkeit irgendwo entweichen. Dies führt in der Regel zu einem erhöhten Druck in der Düse, was typischerweise zum Sickern führt. Das ausgetretene Filament setzt sich auf dem Prime Tower ab und bildet möglicherweise einen Blob. 

                  Diese Effekte sind umso schlimmer, je mehr Feuchtigkeit im Filament vorhanden ist.

                  Um diese negativen Auswirkungen zu begrenzen, ist es entscheidend, das Filament trocken zu halten. Einige Filament-Einstellungen müssen möglicherweise fein abgestimmt werden, und es ist von grundlegender Bedeutung, dass die Düsendichtung für alle Werkzeuge auf die richtige Position eingestellt ist. Das Ausmaß dieser Effekte hängt auch vom jeweiligen Filament-Material ab.

                  Wenn Sie sich für die Verwendung von flexiblem Filament entscheiden, schauen Sie sich unsere Videoanleitung zum Laden von flexiblem Filament in den Original Prusa XL an.

                  Einstellungen für den Prime Tower (Reinigungsturm)

                  Minimale Reinigung im Reinigungsturm

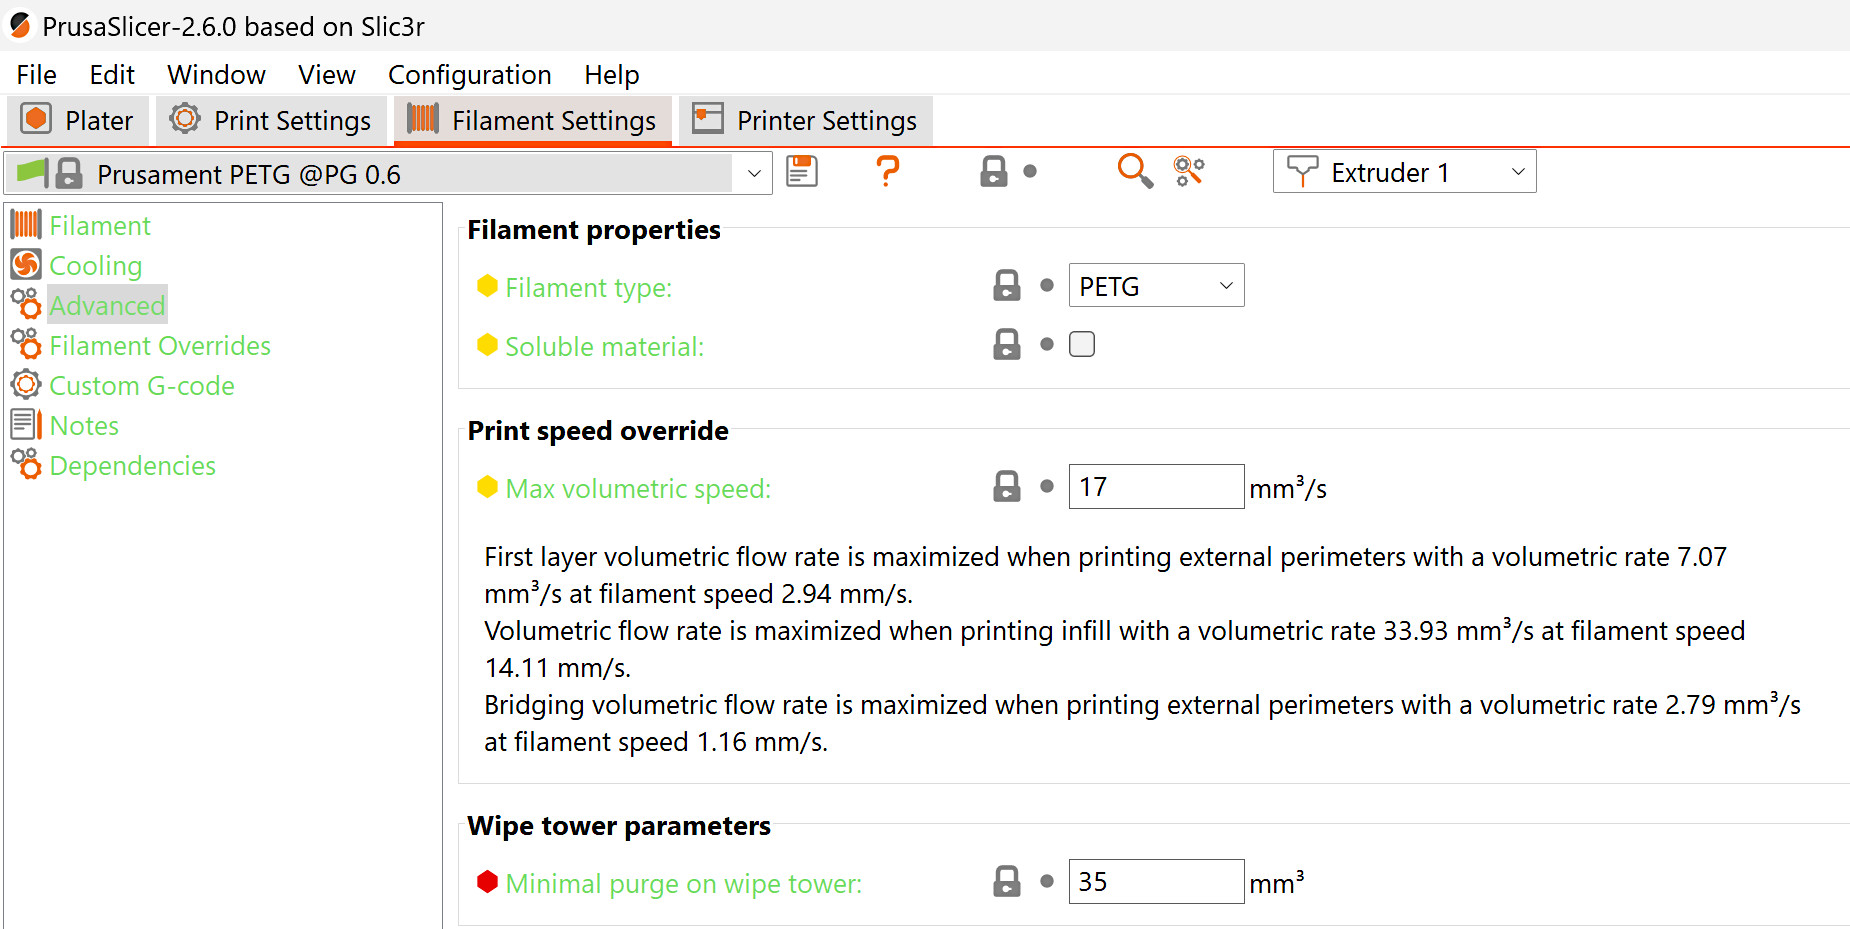
                  Die Minimalspülung im Reinigungsturm legt die Mindestmenge an Material fest, die in den Reinigungsturm gespült wird. Der Wert kann unter Filament Einstellungen -> Erweitert eingestellt werden. Das Nachlaufen, das beim Aufnehmen des Werkzeugs geschieht, führt zu Materialverlusten. Wenn Sie dieses Volumen erhöhen, verringert sich die Wahrscheinlichkeit, dass es zu Beginn des Drucks zu einer Unterextrusion kommt.

                  Für das Drucken von PLA ist der Standardwert und empfohlene Wert für diese Einstellung 15mm³. Für alle anderen Materialien ist der Standardwert 35mm³. Wir empfehlen außerdem, den Wert auf 35mm³ für jeden Extruder einzustellen, wenn Sie mit einer Kombination aus PLA und einem anderen Material drucken. 

                  TPU ist sehr anfällig für Fadenbildung, da es eine große Menge an Feuchtigkeit aufnimmt. Es wurde zwar mit der minimalen Spülung am Reinigungsturm bei 35mm³ getestet, aber bei Problemen mit Fadenbildung und Nässen empfehlen wir, diesen Wert weiter zu erhöhen, sogar bis auf 70mm³. TPE ist ein gutes alternatives flexibles Material, da es im Allgemeinen weniger Feuchtigkeit absorbiert als TPU, aber beachten Sie, dass TPE eine schlechte Bettadhäsion aufweist.

                  Wenn Sie starre Filamente auf TPE oder TPU drucken, können die unteren Schichten aus TPE oder TPU durch das darüber gedruckte starre Filament verschoben werden. Dem kann man auch entgegenwirken, indem man die Minimalspülung des Reinigungsturms erhöht. 
                  Reinigungsturm Extruder

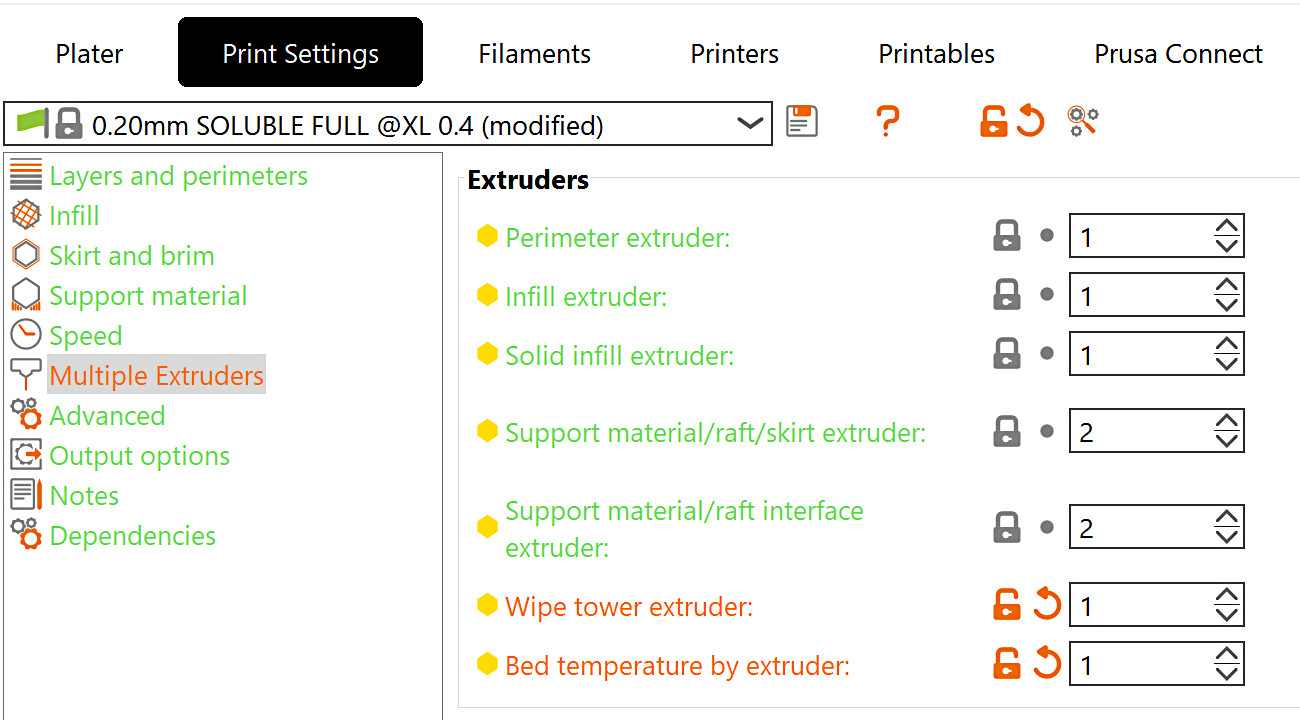
                  Auf dem Prime-Turm kleben die Filamente möglicherweise nicht aneinander. Das kann dazu führen, dass der Turm bricht und Kollisionen während des Drucks auftreten. Um das zu verhindern, gehen Sie zu Druckeinstellungen -> Mehrere Extruder -> Reinigungsturm-Extruder und wählen Sie einen Extruder für den Primeturm. Dies bewirkt, dass einer der Extruder mit einem bestimmten Filament auf alle Schichten des Turms einwirkt, auch wenn er beim Druck nicht verwendet wird, was den Turm stabiler macht. Wenn Sie den Wert auf 0 belassen, wird das Werkzeug verwendet, das zur Verfügung steht, d.h. das zuletzt in dieser Schicht verwendete. Das spart Zeit, macht aber beim Drucken mit mehr als einer Art von Material den Prime-Turm weniger zuverlässig.
                  Stabilisierungskegel-Spitzenwinkel

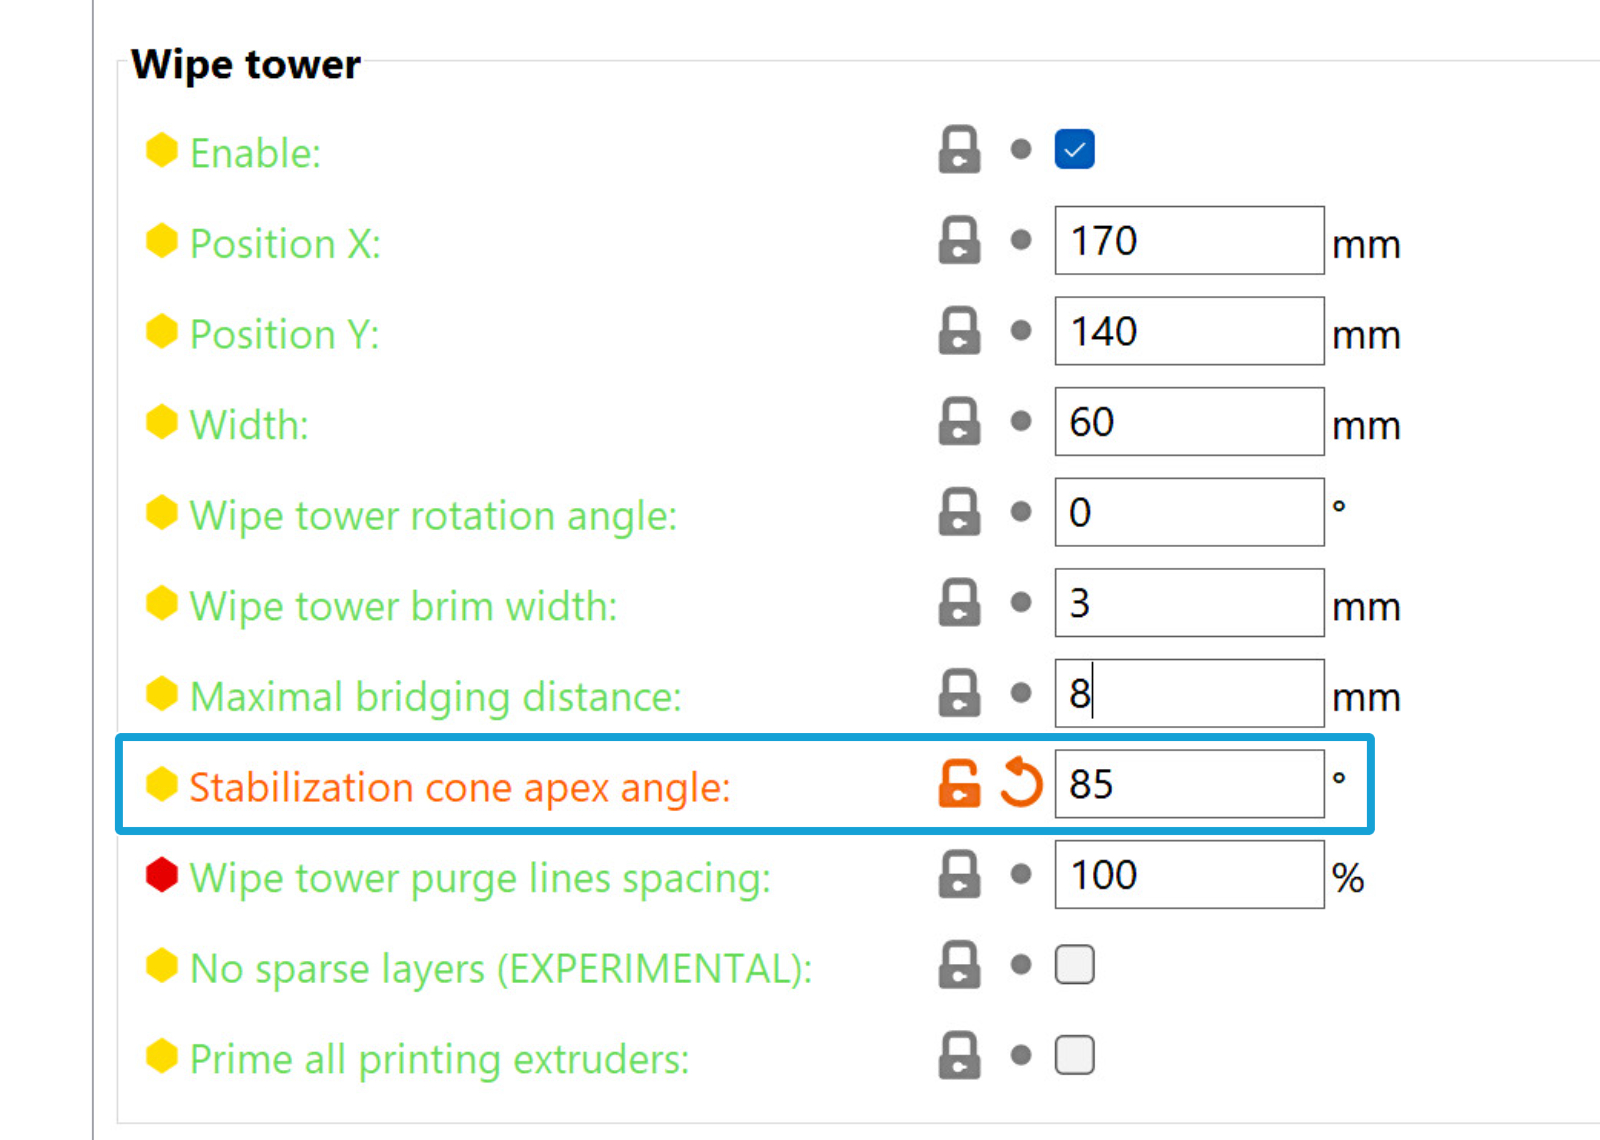
                  Um die Stabilität und die Bodenfläche des Prime Towers zu erhöhen, ist es möglich, eine konische Form hinzuzufügen, die mit der Form des Prime-Turms kombiniert werden kann. Der Apex-Winkel dieses Kegels kann unter Druckeinstellungen -> Mehrere Extruder zwischen 0 und 90 Grad eingestellt werden, wobei ein größerer Winkel bedeutet, dass die Kegelbasis größer und der Prime Tower stabiler ist. 
                  PLA + PETG

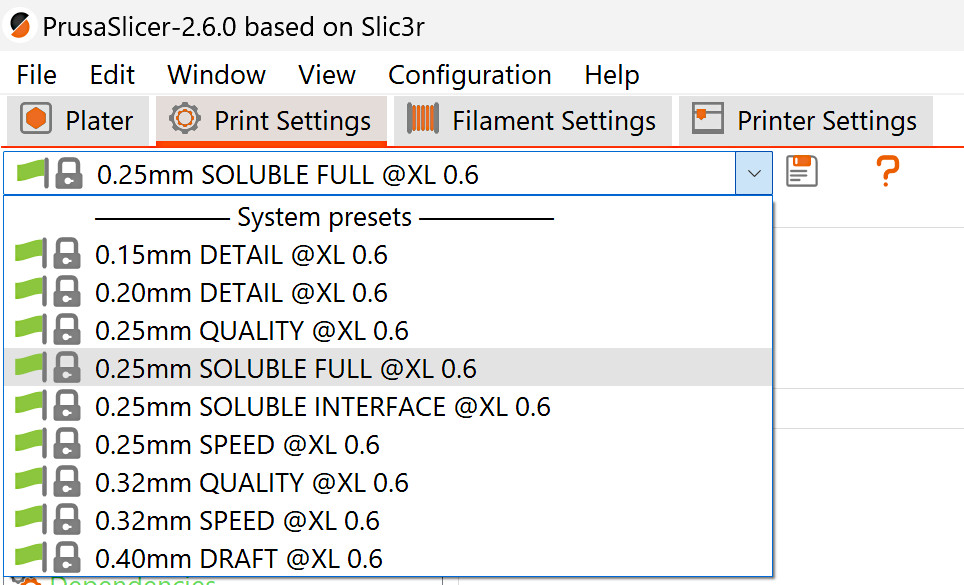
                  PETG wurde mit PLA-Stützen mit Erfolg getestet, ebenso wie PLA mit PETG-Stützen. Dazu muss die Druckeinstellung des PrusaSlicer auf Lösliches Material eingestellt sein.
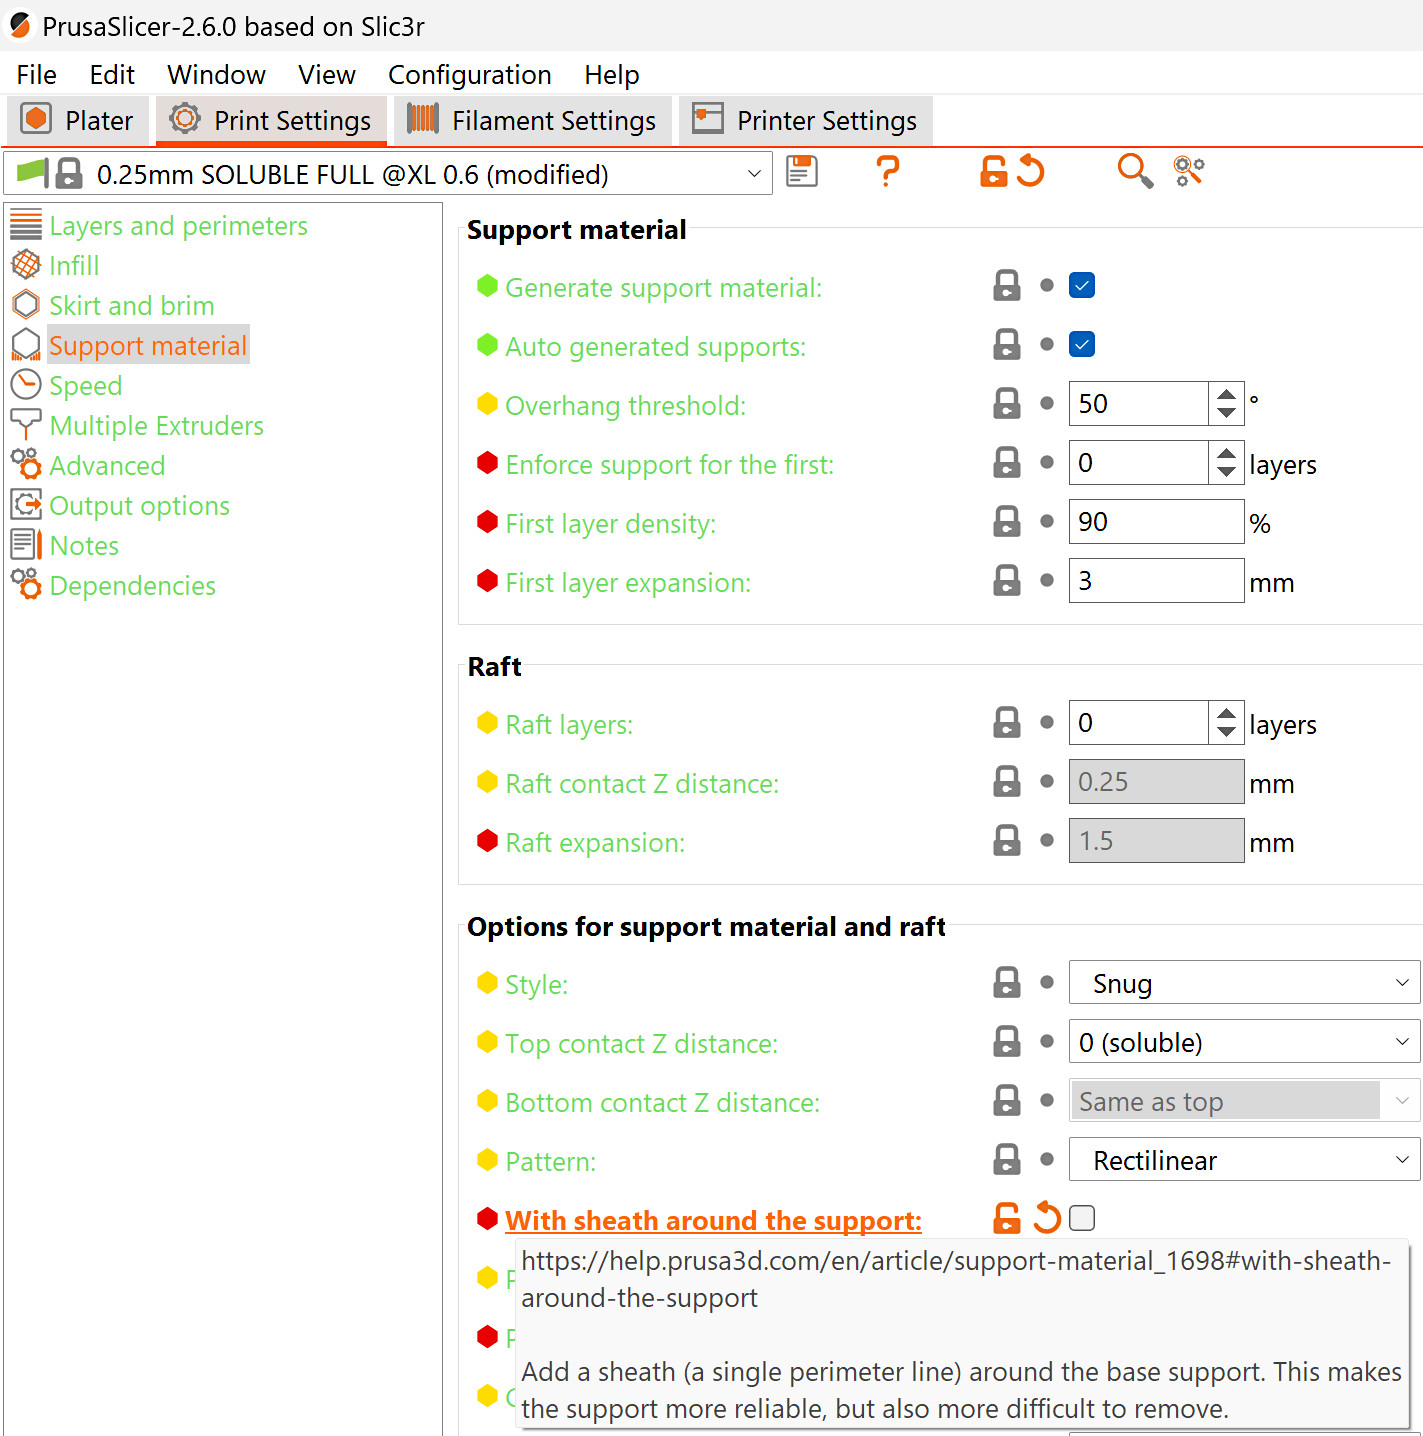
                  Standardmäßig wird eine feste Hülle (eine Perimeterwand) um die als löslich eingestellten Stützen erzeugt, was es sehr schwierig macht, sie zu entfernen. Wir empfehlen, diese Einstellung unter Druckeinstellungen -> Stützmaterial zu deaktivieren. 
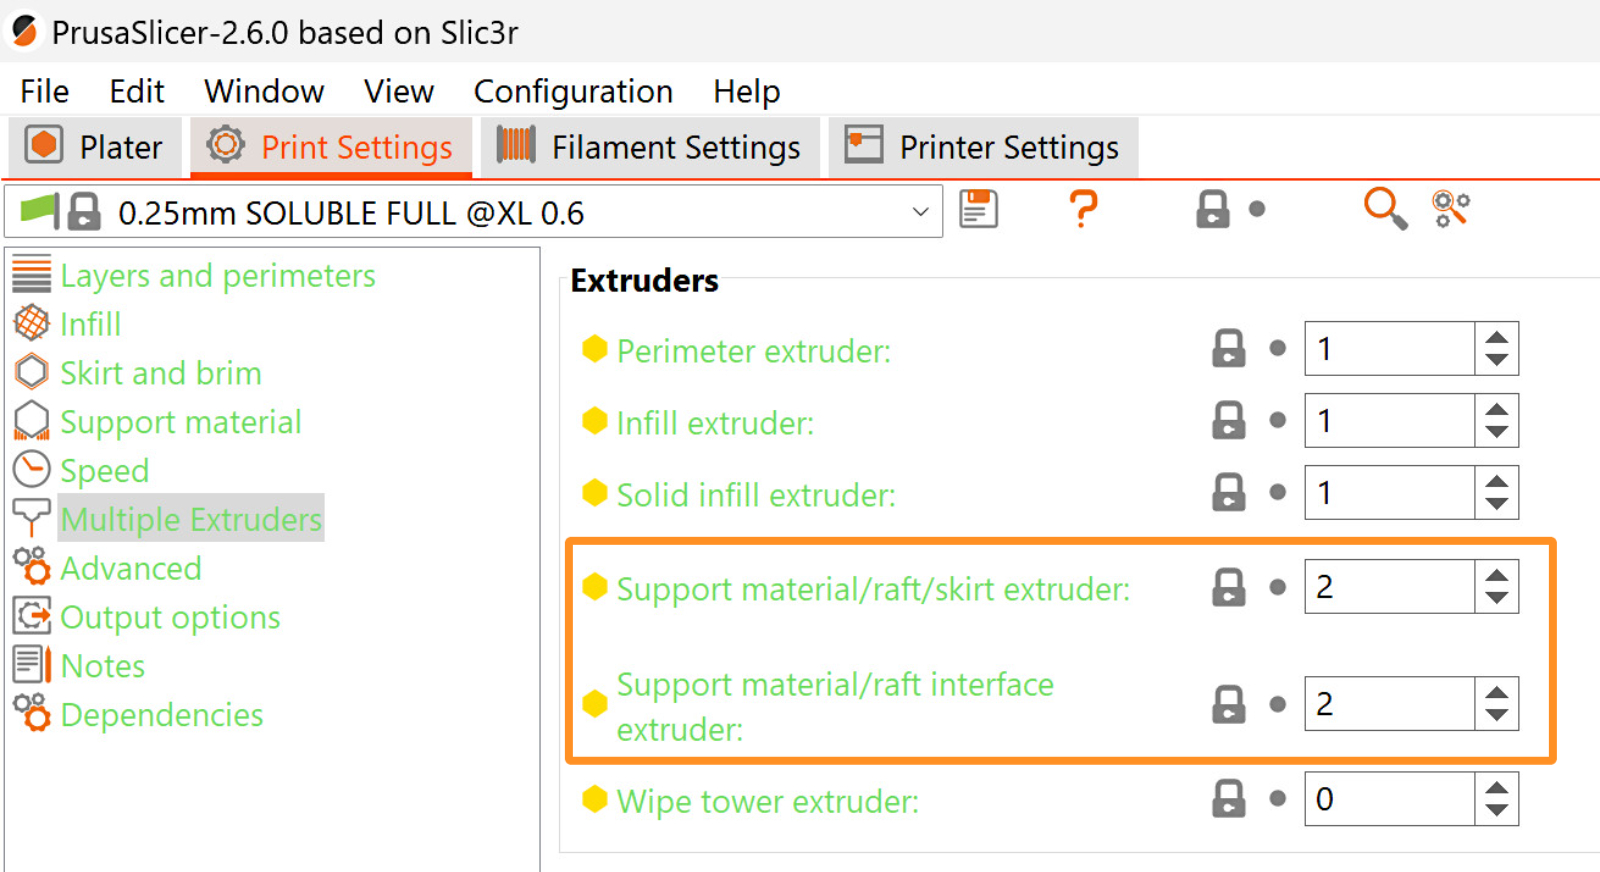
                  Standardmäßig ist das Trägermaterial auf den Extruder 2 eingestellt. Bei Bedarf können Sie dies ändern, indem Sie unter Druckeinstellungen -> Mehrere Extruder den Trägermaterial/Raft/Schürzen Extruder und den Trägermaterial/Raft/Schnittstellen Extruder auswählen.

                  Diese Funktion kann nur mit Organische Stützen verwendet werden, wenn ein Reinigungsturm verwendet wird. Wenn Sie den Stütz-Extruder durch einen anderen Stützstil als „Organisch“ ersetzen, wird der Reinigungsturm deaktiviert.
                  Flexibles Filament

                  Das flexible Filament erfordert aufgrund seiner Weichheit besondere Aufmerksamkeit beim Einlegen. Wenn Sie sich für ein flexibles Filament entscheiden, befolgen Sie die Anweisungen im folgenden Video:

                  Andere PrusaSlicer Einstellungen

                  Heizbett-Temperatur

                  Im Standard basiert die Heizbett-Temperatur der ersten Schicht auf dem ersten gedruckten Material, ab der zweiten Schicht aufwärts auf dem ersten Filament, das in die zweite Schicht geladen wird. Abhängig von der Kombination der Filamente kann dies zu Problemen führen, z.B. zu mangelnder Haftung. 

                  PrusaSlicer zeigt eine Warnung an, wenn die Temperaturen des Heizbetts erheblich abweichen. 
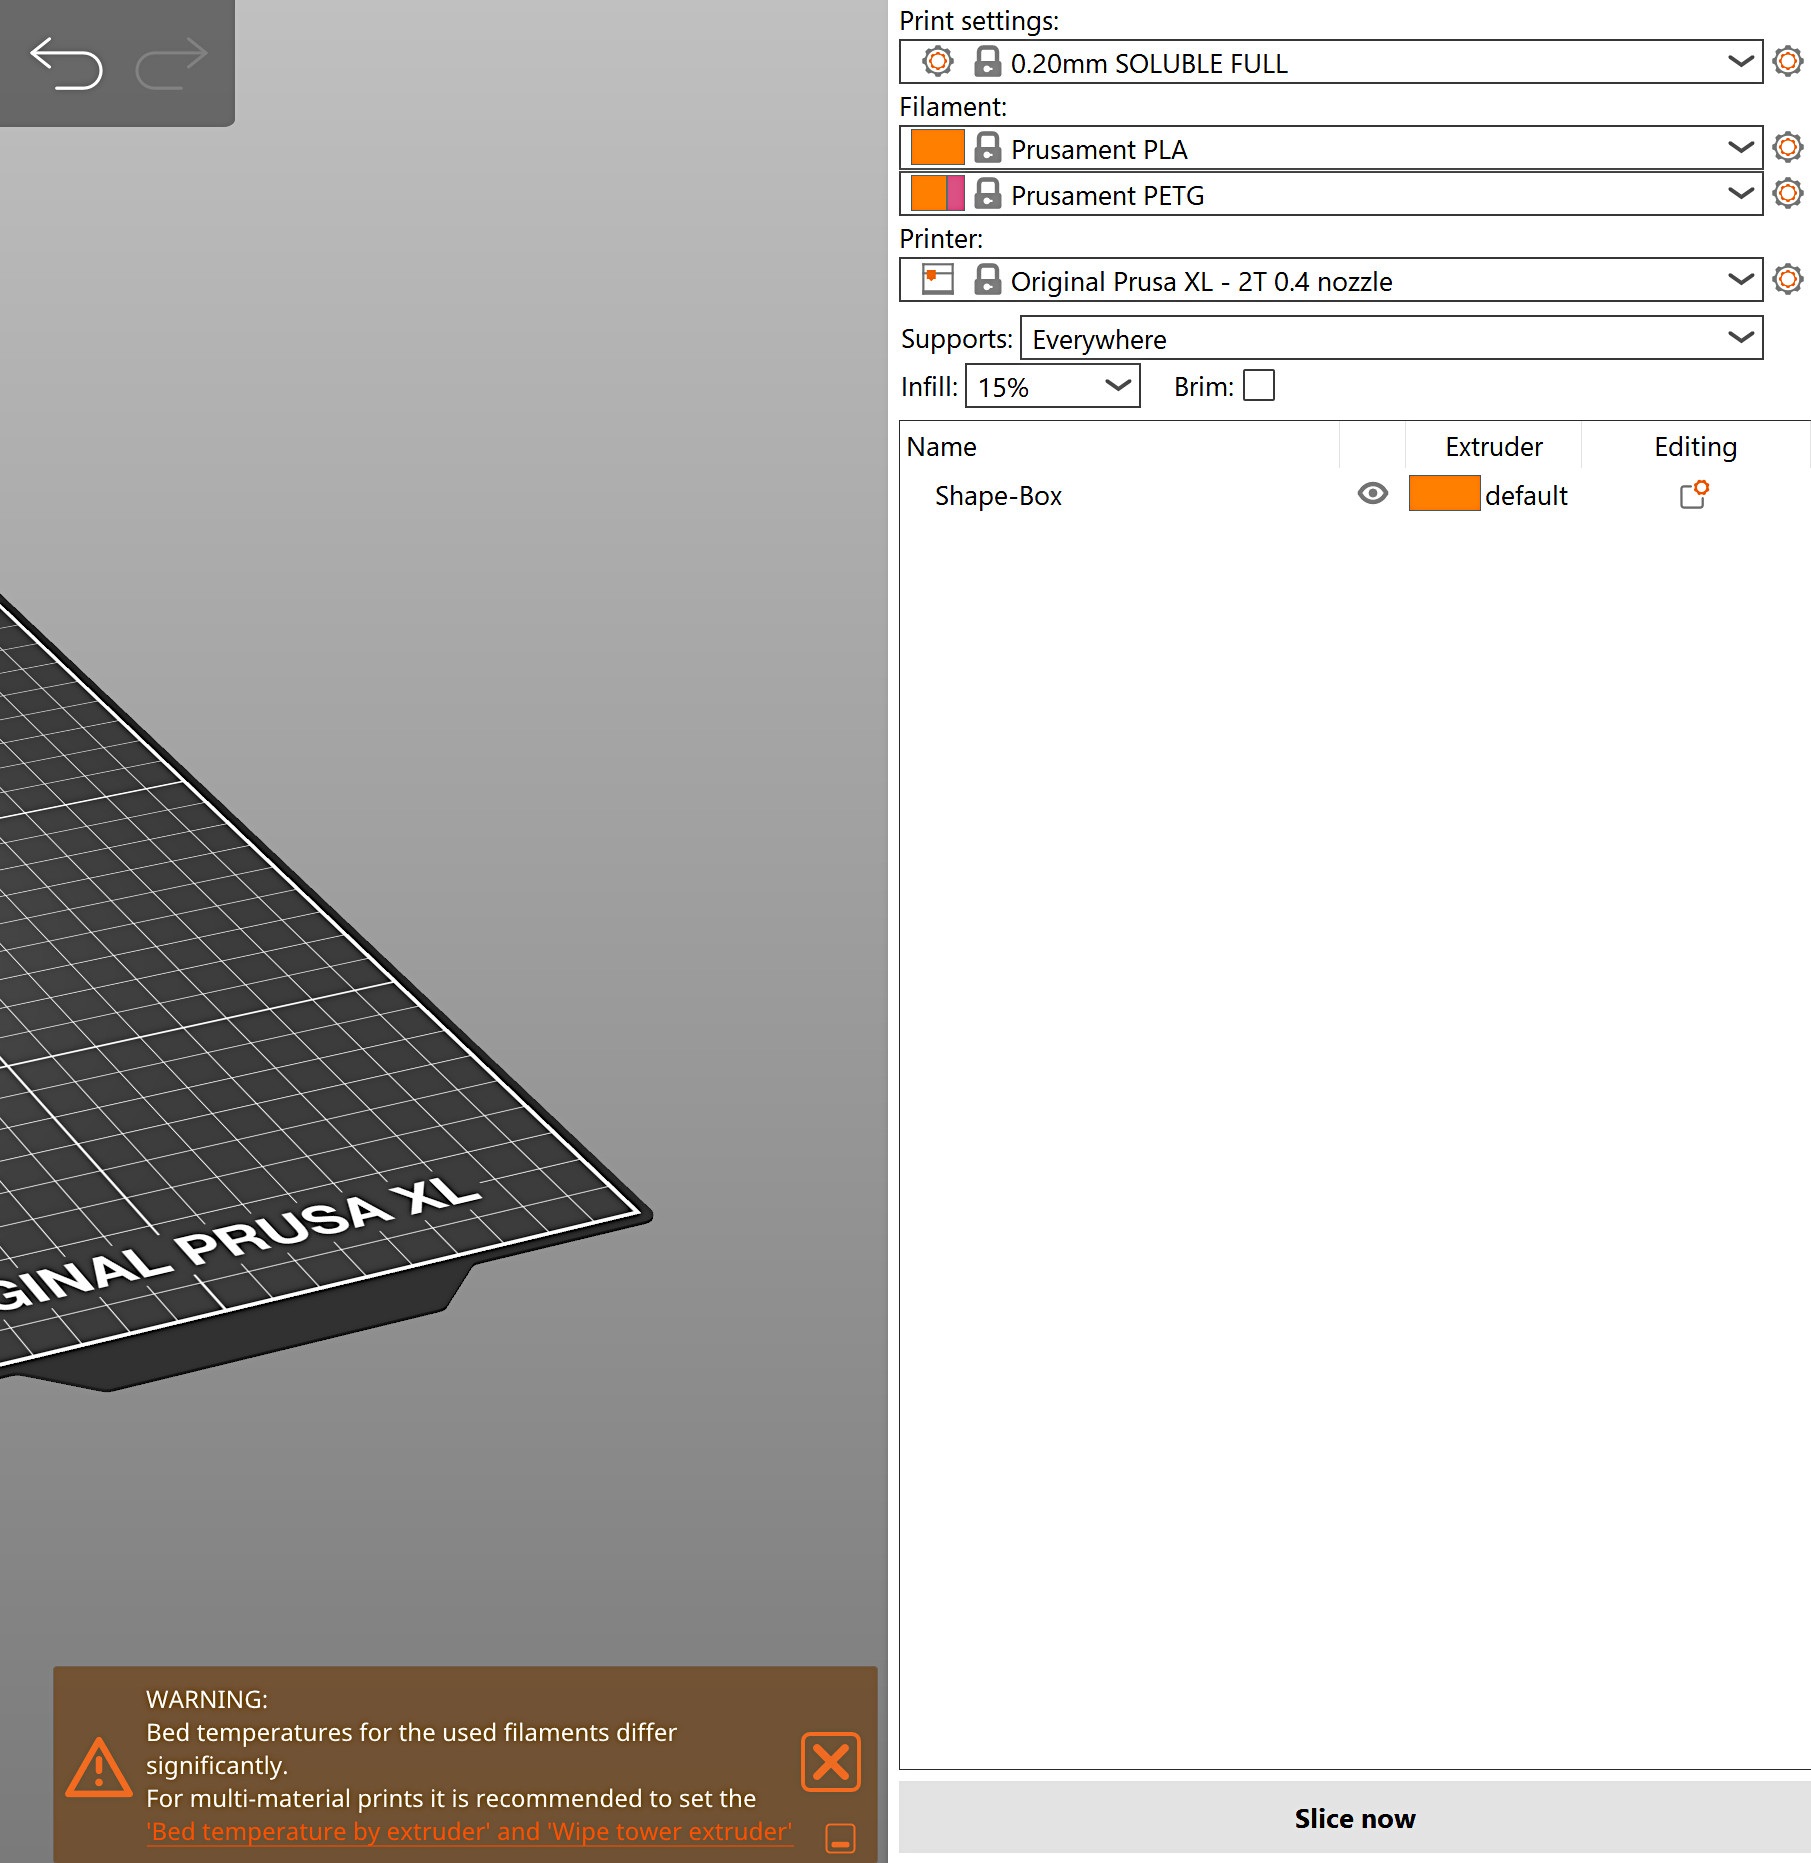
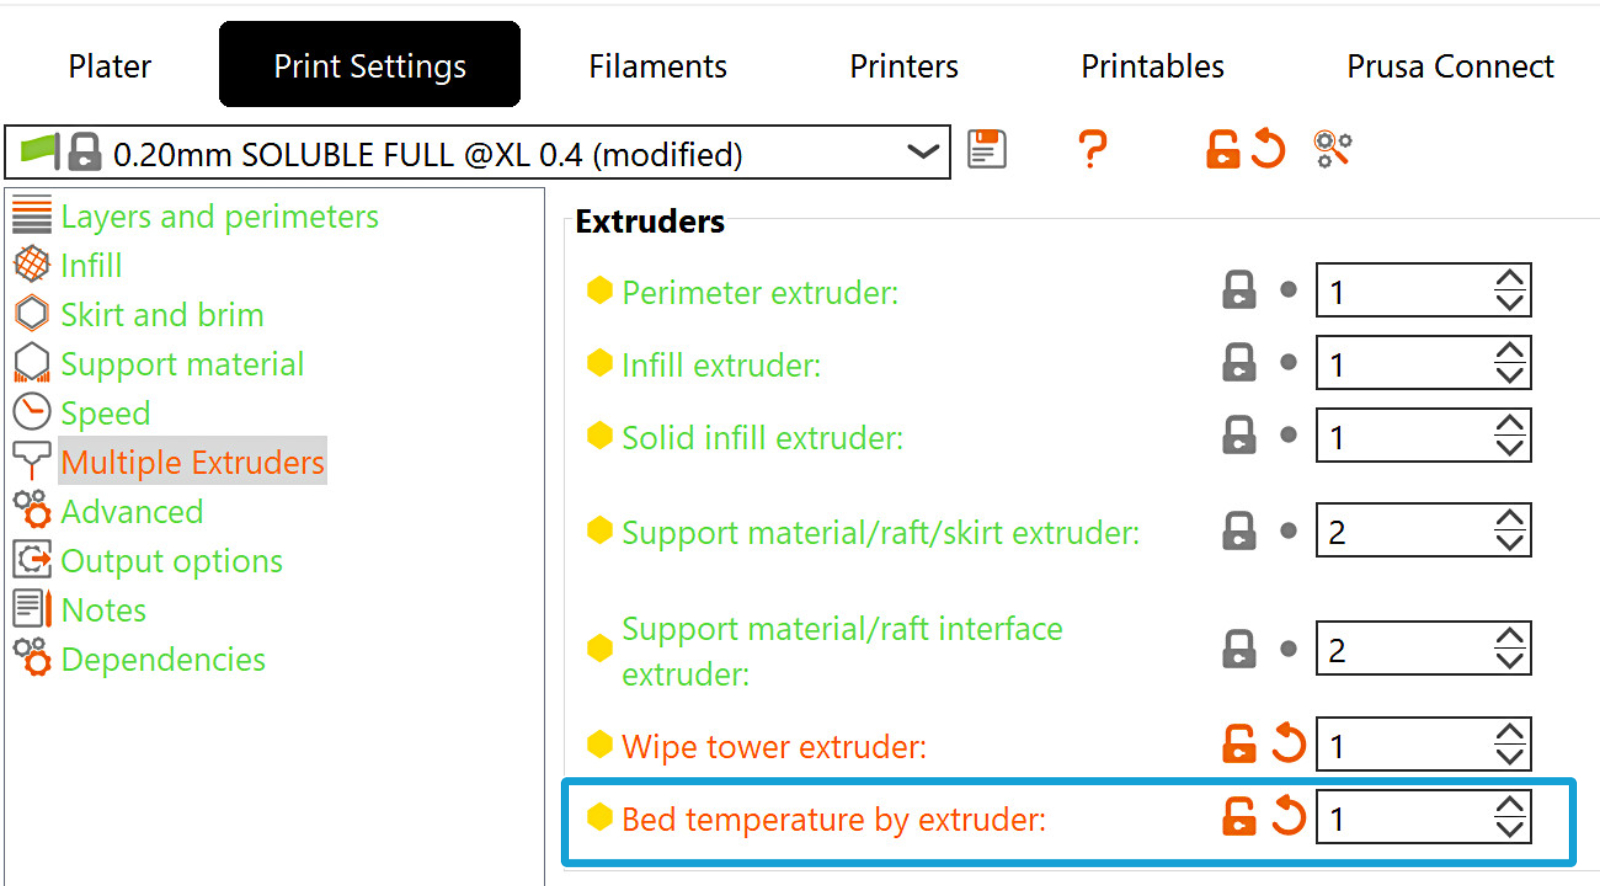
                  Um diese Einstellung zu ändern, navigieren Sie zu der Option in Druckeinstellungen -> Mehrere Extruder -> Extruder -> Betttemperatur nach Extruder.

                  Die Einstellung gibt den Extruder an, von dem die Betttemperatur genommen wird. Wenn Sie den Wert auf Null setzen, wird die Temperatur der ersten Schicht immer vom ersten druckenden Extruder übernommen, während die Betttemperatur aller anderen Schichten vom ersten Extruder übernommen wird, der die zweite Schicht druckt.
                  Nachlaufschutz

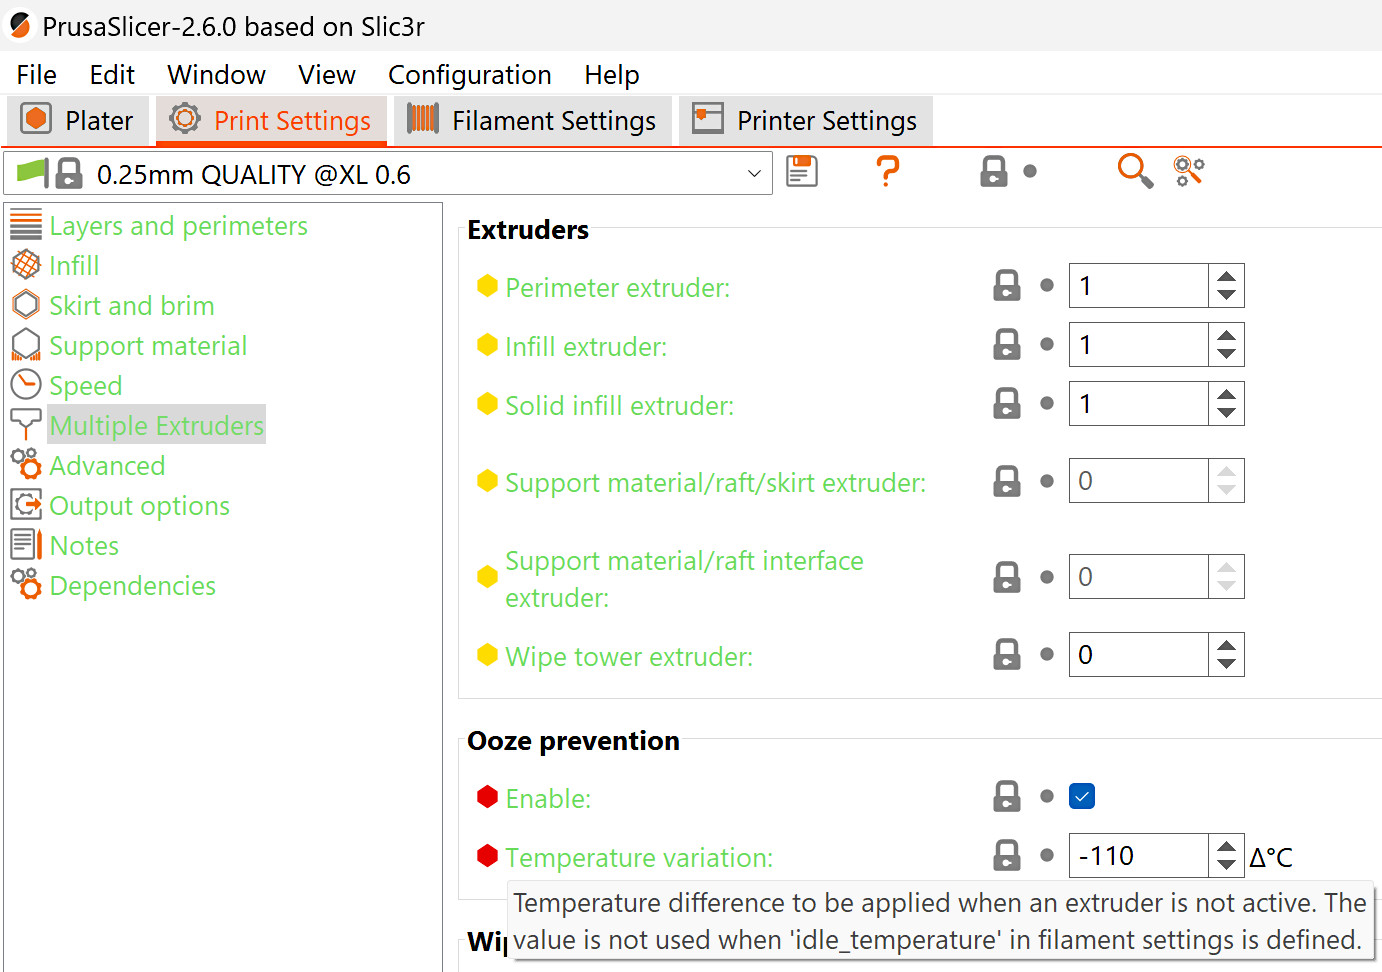
                  Lassen Sie in PrusaSlicer unter Druckeinstellungen -> Mehrere Extruder die Vermeiden von Nachsickern (Ooze) Funktion aktiviert. Dadurch kann die Leerlauftemperatur in Filamenteinstellungen -> Filament -> Leerlauftemperatur auf der besten Leerlauftemperatur für das jeweilige Filament bleiben. Die Temperatur in der Einstellung Leerlauftemperatur hat Vorrang vor der Temperaturveränderung in der Einstellung Vermeiden von Nachsickern (Ooze). 

                  Wenn Vermeiden von Nachsickern (Ooze) deaktiviert ist, bleiben alle Extruder während des gesamten Druckvorgangs auf ihrer Drucktemperatur. Dies führt zu erheblichem Sickern, Materialdegradation in der Schmelzzone und möglicherweise zum Verstopfen der Düsen. 
                  Erwägungen zu Stützstilen

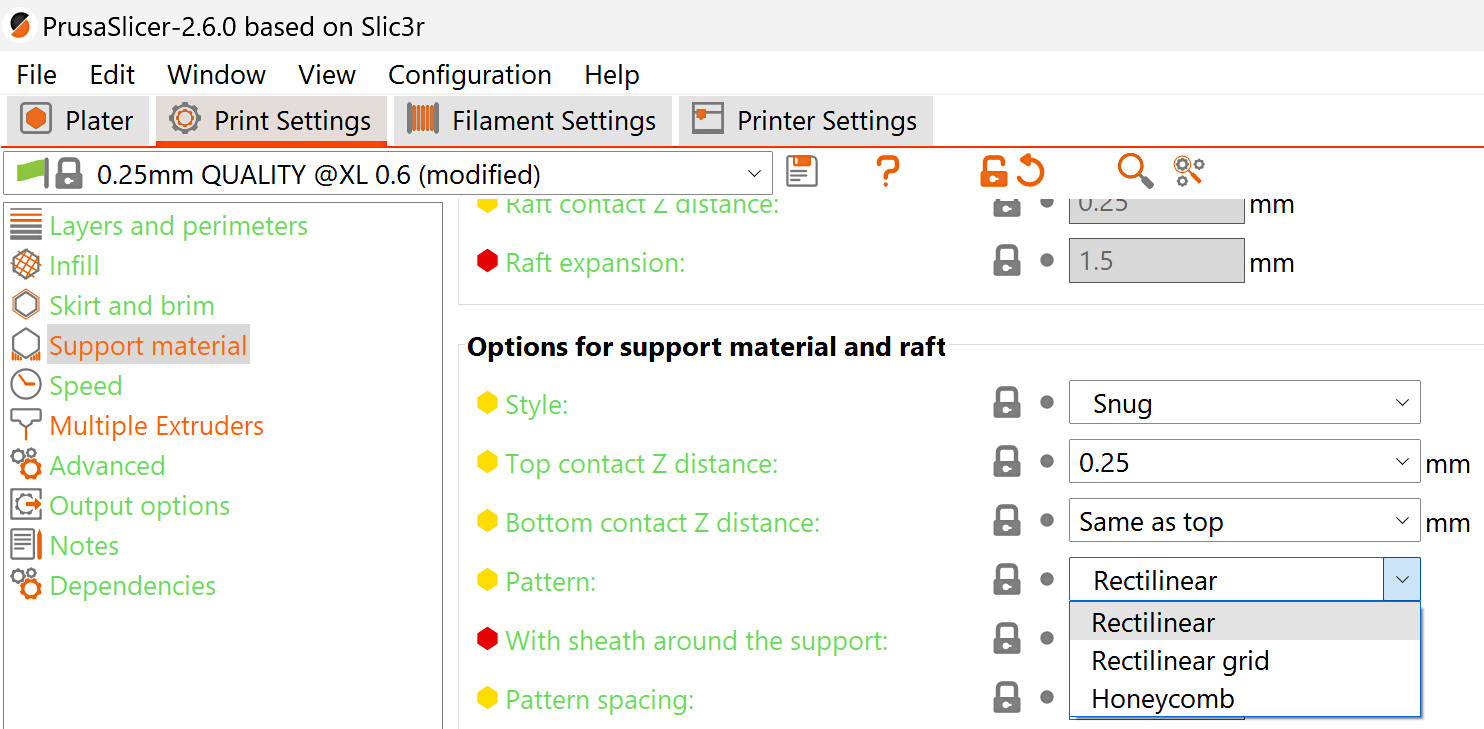
                  Wenn Sie Nahtlos-Stützen verwenden, überprüfen Sie im geslicten Objekt, ob Teile des Stützmaterials sehr hoch und dünn sind, da diese in der Mitte des Drucks fallen oder brechen könnten. Wenn Sie diese in Ihrem geslicten Objekt bemerken, empfehlen wir Ihnen, das Muster der Stütze zu ändern und/oder den Stil der Stütze auf Gitternetz zu ändern. 
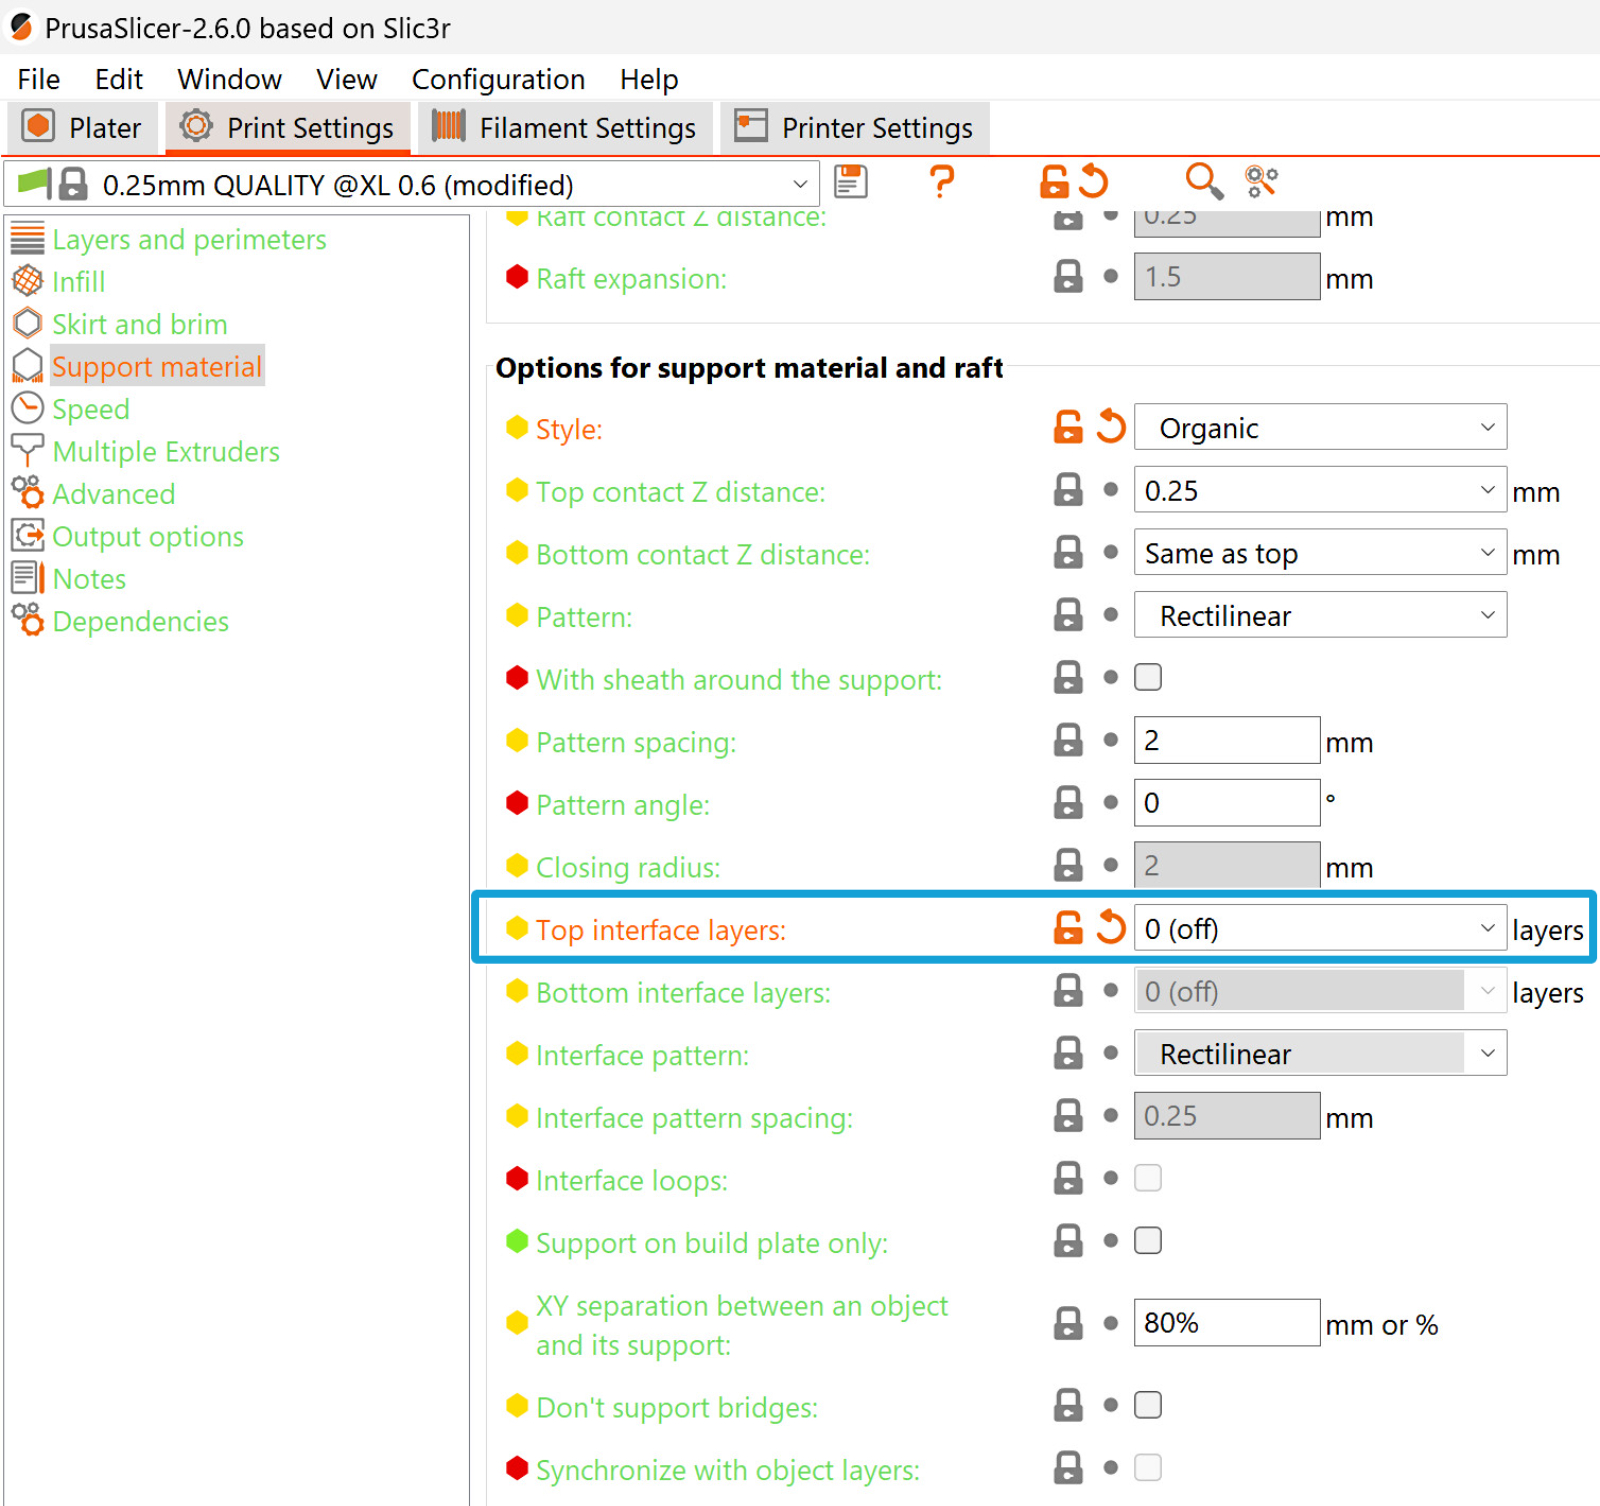
                  Bei der Verwendung von organischen Stützen sollten Sie keine Schnittstellenschichten verwenden, da diese sonst nicht druckbare Artefakte erzeugen.
                  War dieser Artikel hilfreich?
                  Diese Aktion ist nur für registrierte Benutzer verfügbar. Bitte anmelden.
                  Einloggen  um einen Kommentar zu schreiben
                  Keine Kommentare

                  Themen

                  • Über Ihren Drucker
                    • Druckerbeschreibung
                      • Tunen Menü (XL)
                      • LCD Menü (XL/+ Single Tool)
                      • Kombinieren von Materialien (XL/+)
                      • LCD Menü (XL/+ Multi Tool)
                      • Original Prusa XL/+ Elektronik
                      • Status-LED des Werkzeugkopfes erklärt (XL)
                    • Druckereigenschaften
                    • Allgemeine Informationen