Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukarek 3Dnowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i upgradenowość
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukarek 3Dnowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Prusa CORE One+
                  3. Funkcje drukarki
                  4. Moduł GPIO
                   

                  Spis treści

                  • Pomysły na zastosowanie
                  • Bezpieczeństwo przede wszystkim!
                  • Schematy
                  • Jak zamontować płytkę GPIO
                  • Piny
                  • Rezystory podciągające
                  • Zrozumienie wartości pinów
                  • Ustawianie GPIO za pomocą niestandardowego G-code
                  • Jak przygotować G-code dla pinów wejściowych?
                  • Zaawansowane zarządzanie wejściem i uruchamianie makr
                  • Własny G-code w PrusaSlicerze
                  • Przykłady

                  Blog

                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji
                  • Factorio jest na Printables
                  • Prusament PLA Lightweight: o 65% lżejszy od zwykłego PLA. Idealny wybór do modeli lotniczych, cosplayu i wielu innych zastosowań.

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Factorio Transport Belts
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Moduł GPIO

                  Dotyczy

                  CORE One family
                  MK4 family
                  MK3.5 family
                  MK3.9 family
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Moduł GPIO (General Purpose Input Output, czyli "wejście/wyjście ogólnego przeznaczenia") to dodatkowa, opcjonalna płytka PCB, którą można podłączyć do Prusa CORE One/+ oraz Original Prusa MK4/S, MK3.9/Slub MK3.5/S.

                  WAŻNE: Aby w pełni wykorzystać potencjał płytki GPIO wymagane jest firmware 6.2.0-alpha1 lub nowsze. Najnowszy firmware znajdziesz zawsze na GitHubie.

                  Moduł zapewnia rozszerzoną funkcjonalność, umożliwiając sterowanie urządzeniami zewnętrznymi poprzez połączenia z pinami GPIO płyty, które mogą działać w trybie INPUT (wejście) lub OUTPUT (wyjście). Ta wszechstronność otwiera szeroki zakres potencjalnych zastosowań.

                  Zachęcamy do dzielenia się i omawiania swoich projektów z innymi członkami społeczności Prusa na naszym oficjalnym forum. Stworzyliśmy dedykowaną sekcję GPIO.
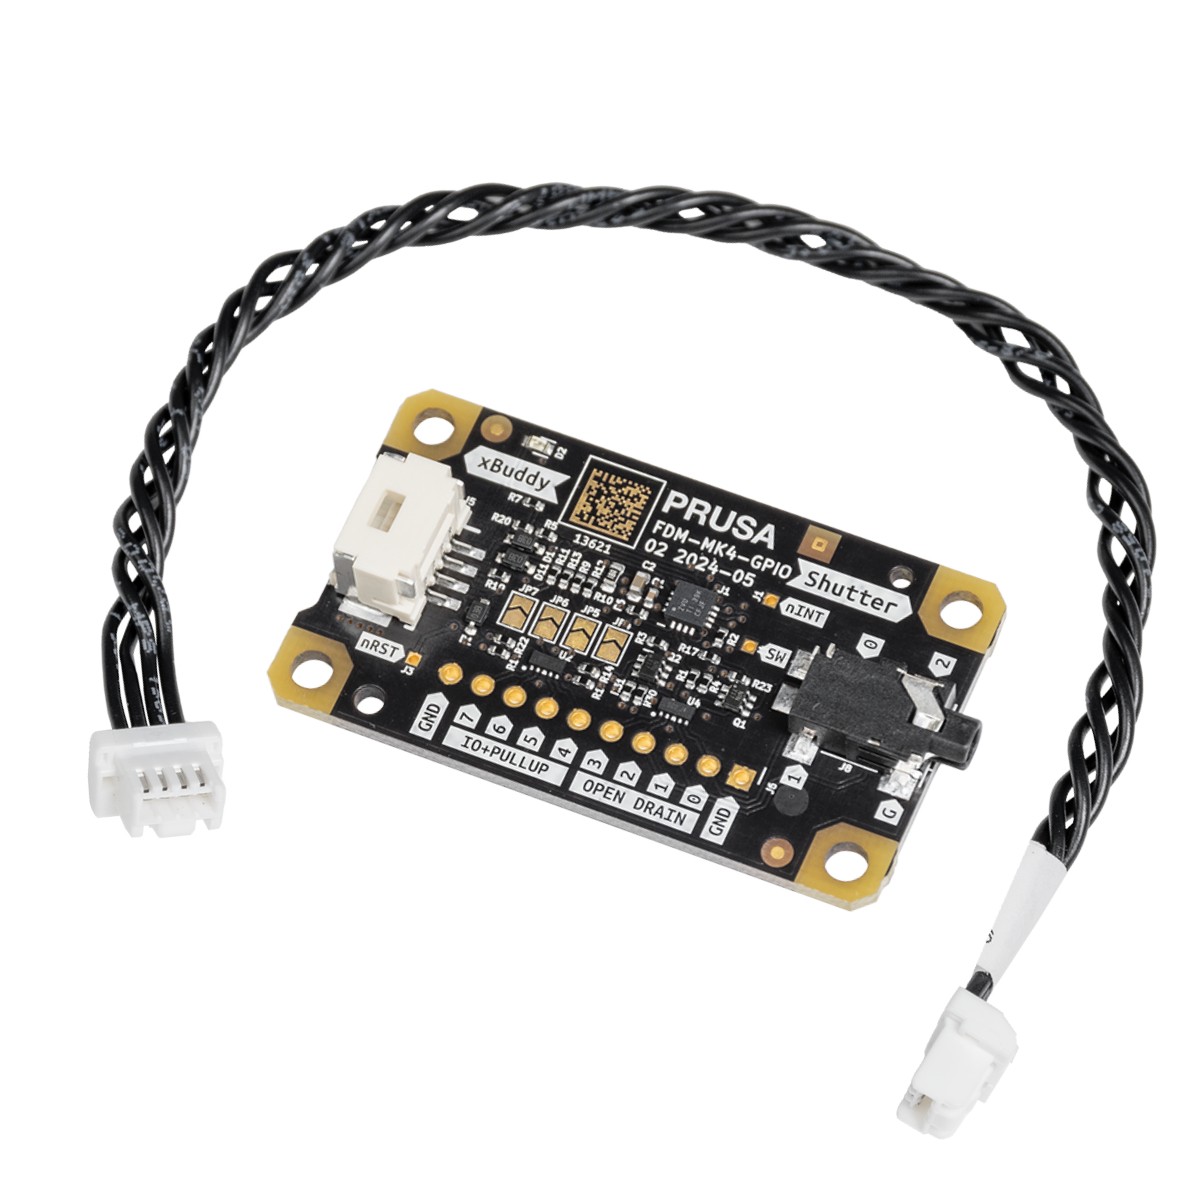
                  Pomysły na zastosowanie

                  Moduł może sterować migawką kamery w precyzyjnym momencie, dzięki czemu idealnie nadaje się do tworzenia wizualnie doskonałych time-lapsów, w których każdy obraz jest rejestrowany dokładnie w tym samym momencie.

                  Oprócz sterowania migawką kamery, moduł może być wykorzystywany do innych zastosowań. Przykładowo, może on wyzwalać zewnętrzne oświetlenie, aby oświetlić obszar roboczy na określonych etapach procesu drukowania, zapewniając optymalne warunki oświetleniowe do kontroli jakości lub fotografowania. Dodatkowo można go skonfigurować tak, aby aktywował wentylatory chłodzące lub inne urządzenia peryferyjne, takie jak wyciągi powietrza lub alarmy, w oparciu o własny kod G wykonywany podczas drukowania, pomagając utrzymać optymalne warunki pracy i poprawiając bezpieczeństwo oraz wydajność środowiska druku 3D.

                  Innym istotnym przypadkiem użycia jest integracja klawiatury makr, w której każde naciśnięcie klawisza może wyzwalać wykonanie określonych poleceń G-code. Taka konfiguracja pozwala na szybkie ręczne sterowanie funkcjami drukarki, takimi jak uruchamianie lub wstrzymywanie drukowania, regulacja temperatury lub przesuwanie głowicy drukującej do określonej pozycji. Możliwość wyzwalania niestandardowych działań za pomocą prostego naciśnięcia klawisza może znacznie usprawnić przepływ pracy, dzięki czemu moduł rozszerzeń GPIO jest wszechstronnym i niezbędnym narzędziem dla tych, którzy chcą w pełni dostosować i zoptymalizować swój drukarski warsztat.

                  Bezpieczeństwo przede wszystkim!

                  Chociaż możliwość wykonywania poleceń G-code za pośrednictwem wejść GPIO zapewnia dużą elastyczność, wiąże się ona również z ograniczeniami i potencjalnymi zagrożeniami. Niewłaściwe użycie lub źle ustawione w czasie polecenia G-code mogą zakłócać proces drukowania, prowadząc do awarii wydruku lub nawet uszkodzenia drukarki. Bardzo ważne jest, aby dokładnie przetestować wszelkie niestandardowe konfiguracje G-code w kontrolowanym środowisku przed wdrożeniem ich w rzeczywistych zadaniach drukowania i uniknąć niezamierzonych konsekwencji.

                  Ponadto zalecamy, aby tylko doświadczeni użytkownicy z solidnym zrozumieniem elektroniki i programowania G-code korzystali z tego modułu GPIO, ponieważ niewłaściwe połączenia lub konfiguracje mogą spowodować uszkodzenie sprzętu lub zagrożenie bezpieczeństwa.

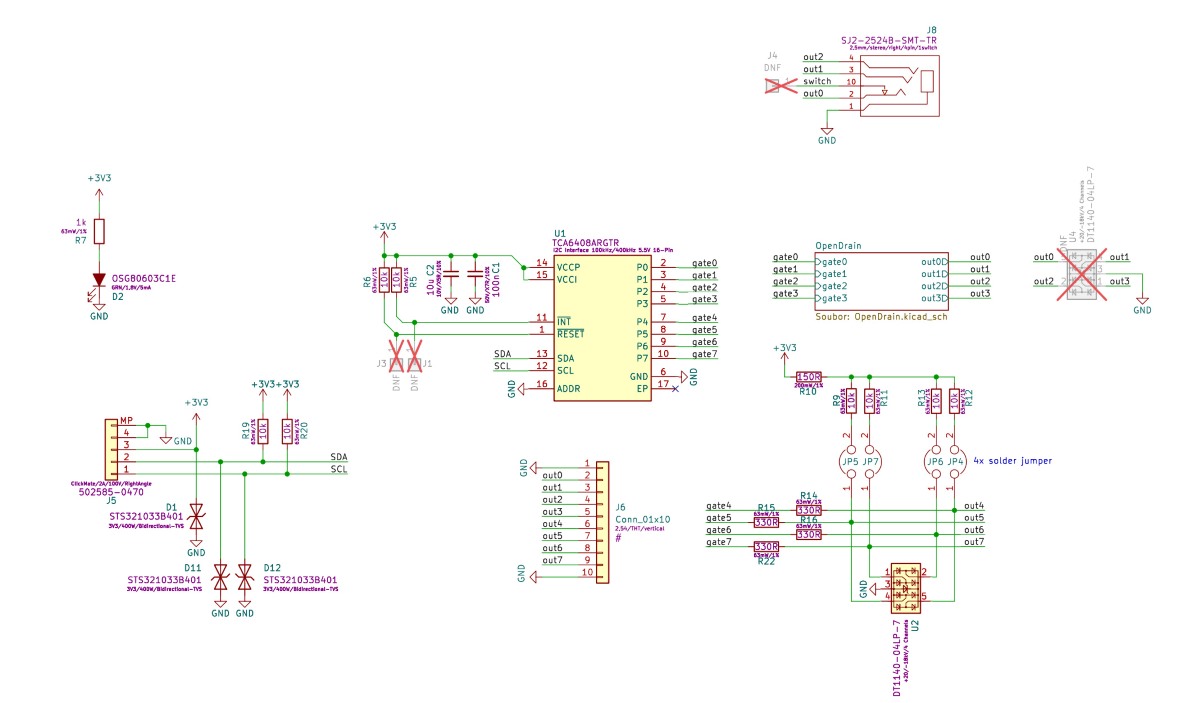
                  Schematy

                  Schematy mają otwarte źródło i dostępne na naszej stronie Open Source w Prusa Research.
                  Jak zamontować płytkę GPIO

                  1. Upewnij się, że drukarka została schłodzona do temperatury otoczenia i wyłącz ją.
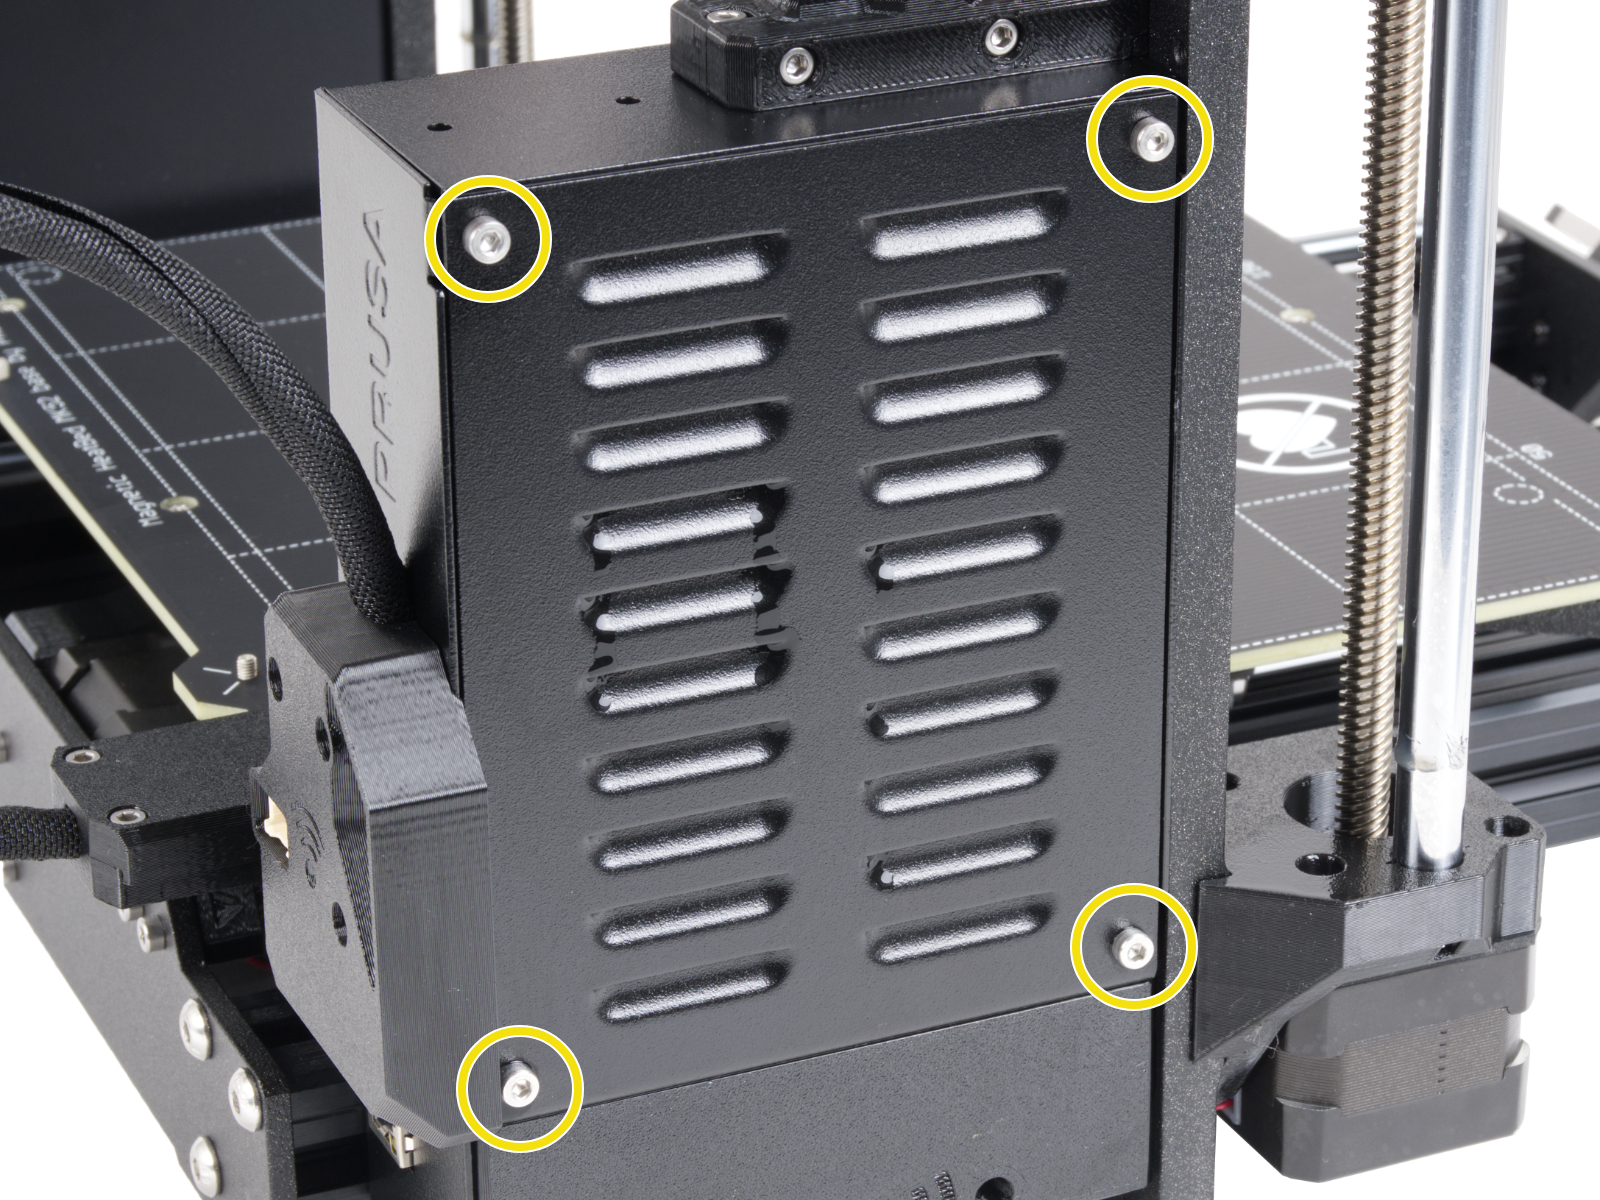
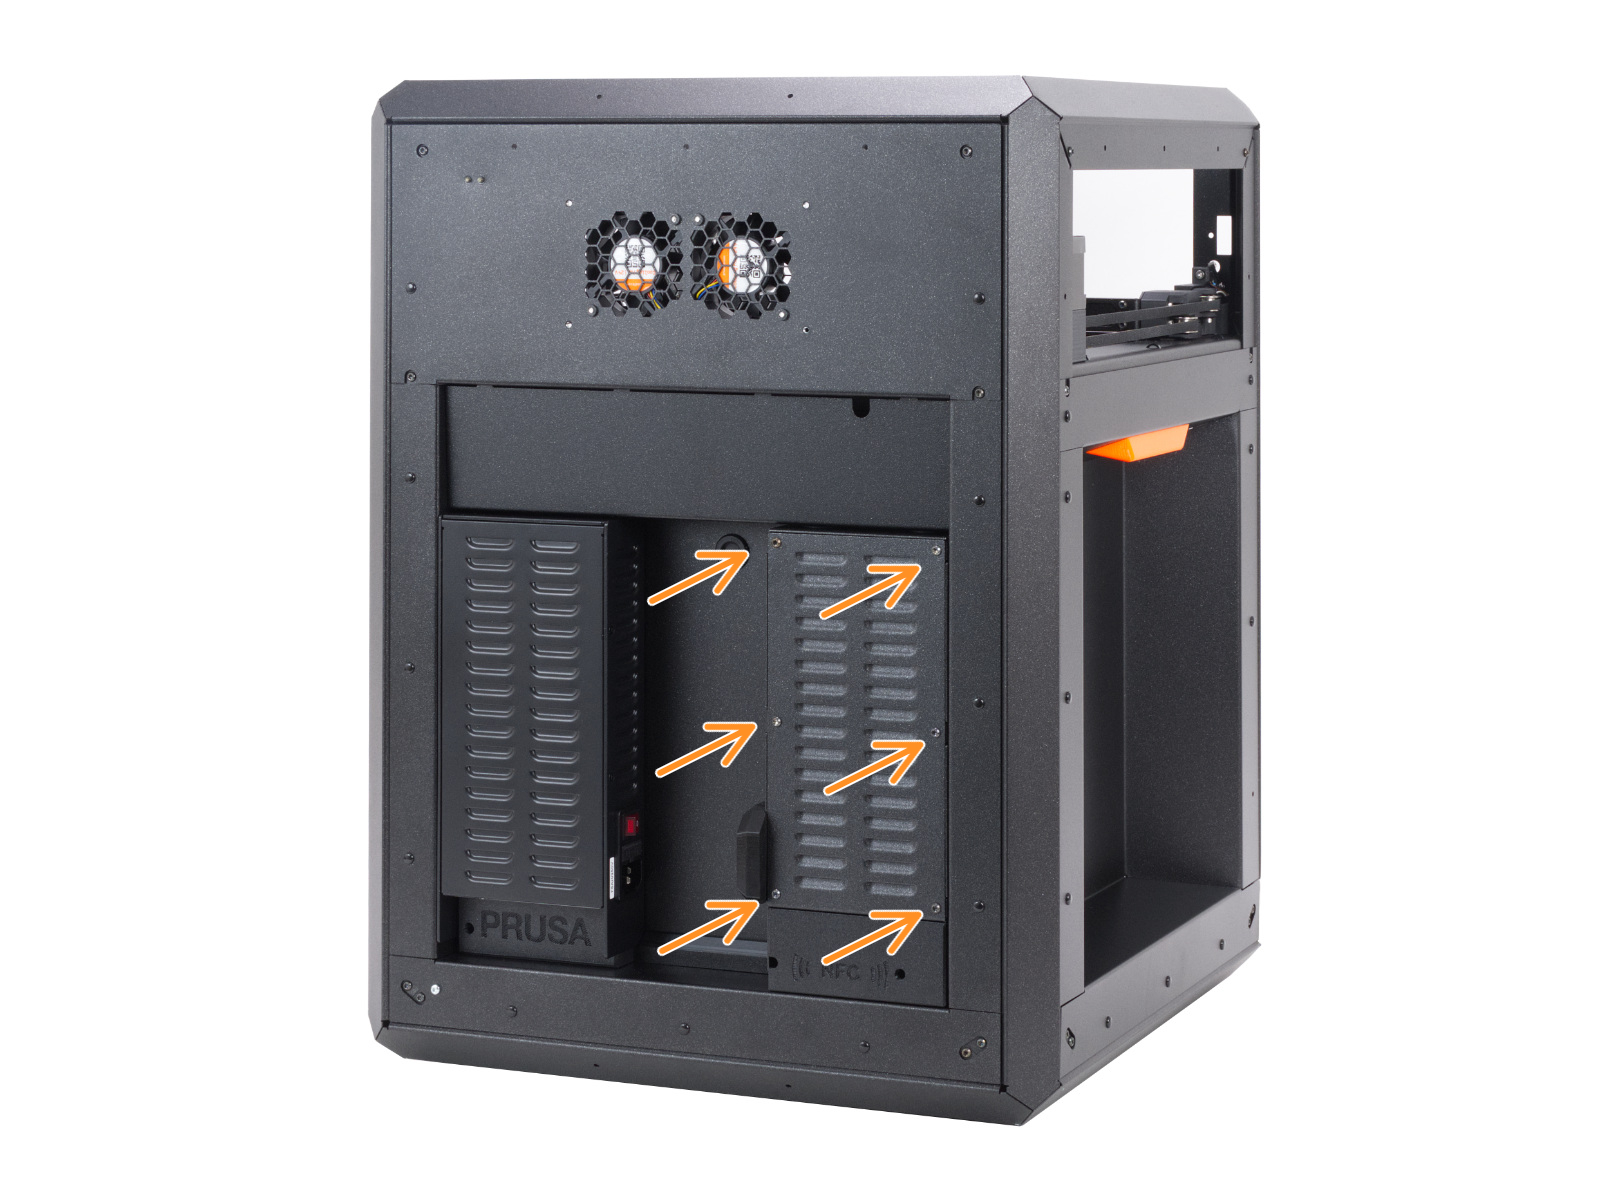
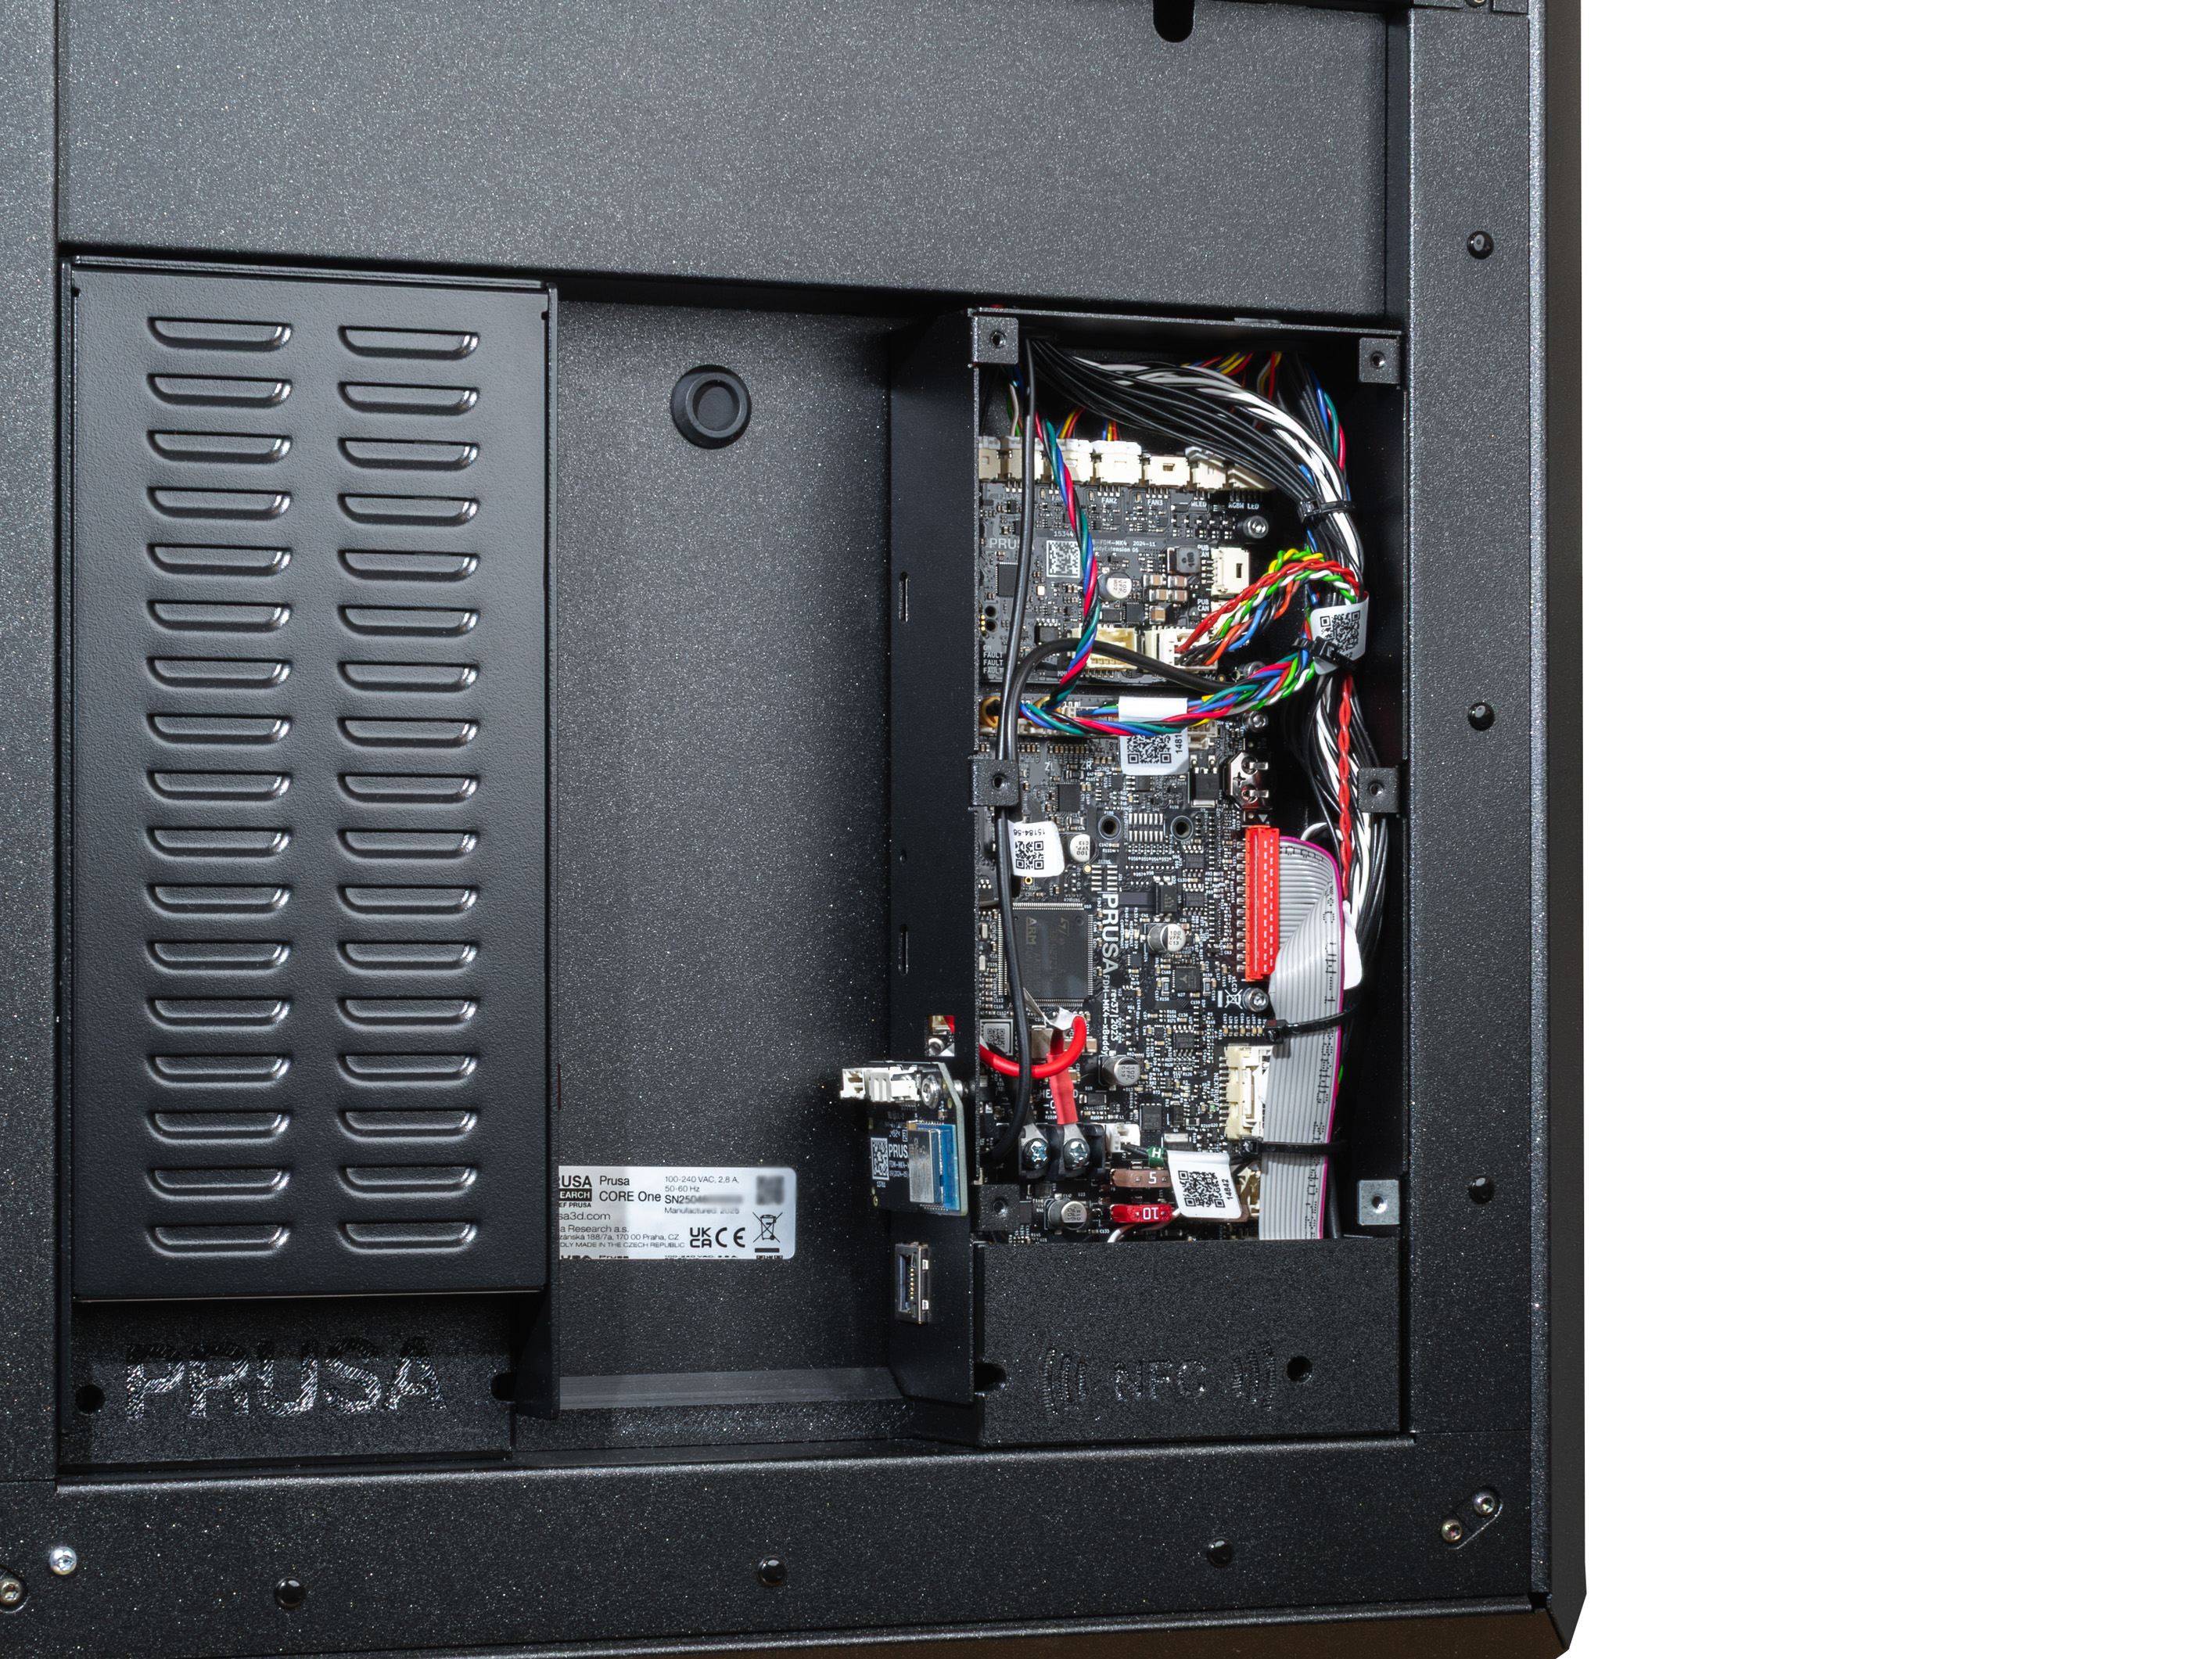
                  2. Otwórz obudowę xBuddy odkręcając cztery śruby mocujące pokrywę [xBuddyBox-cover]: cztery w serii MK4 lub sześć w CORE One.

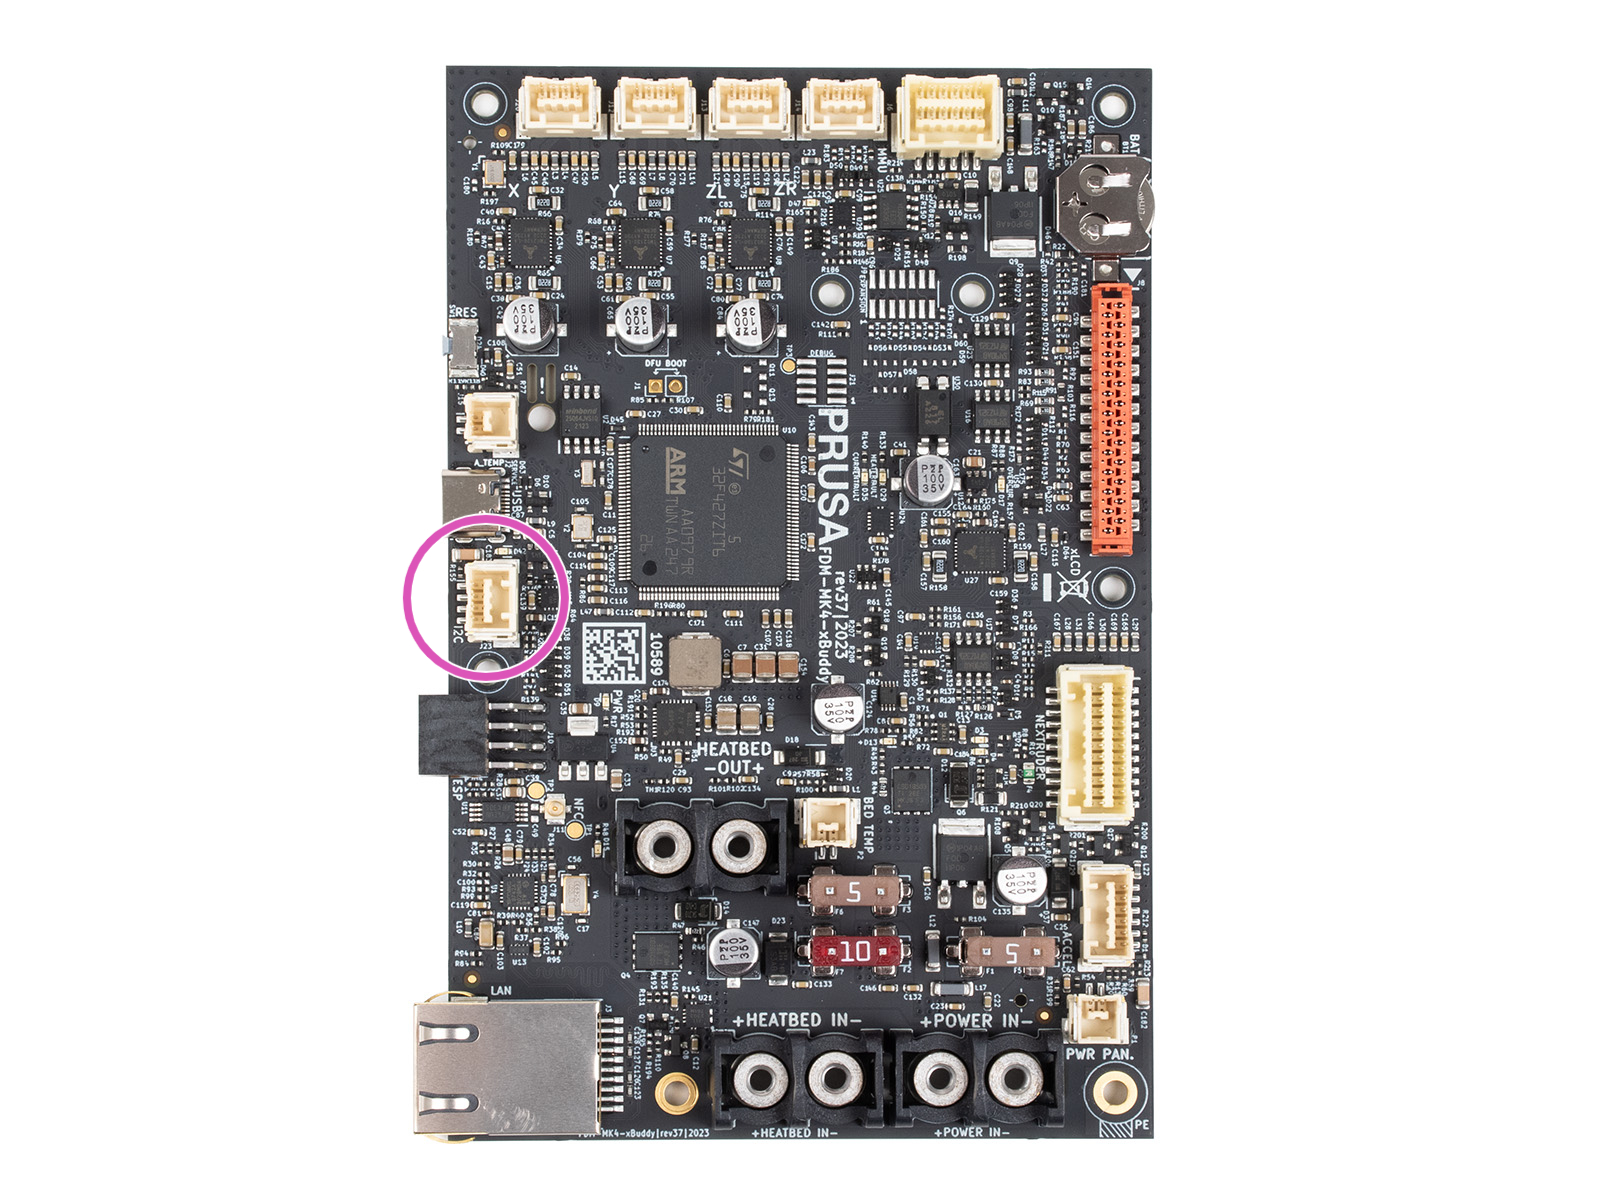
                  3. Podłącz przewód GPIO do portu I2C.

                  4. Zamknij obudowę xBuddy.
                  5. Upewnij się, że GPIO nie dotyka żadnych metalowych części obudowy xBuddy lub jej pokrywy.
                  6. Powodzenia w realizacji projektu!

                  Piny

                  Limity - tryb wyjścia

                  PIN 0 do 3 → przełącznik maks. 24V, 500mA (do masy)
                  PIN 4 do 7 → przełącznik 0V lub maks. 3.3V, 10mA

                  Limity - tryb wejścia

                  PIN 4 do 7 → 0V lub 3,3V (maksymalny prąd zwarcia: 0,5mA przy rezystancji < 4 kΩ).

                  Opis

                  Płytka posiada 8 pinów, ponumerowanych od 0 do 7. Piny 0-3 mogą wyć używane jako wyjście, a 4-7 mają funkcję wejście i wyjście. Każdy pin to „open-drain”, gdy jest używany jako wyjście, co oznacza, że jest kontrolowany przez tranzystor, który łączy pin z masą (0 V), gdy jest aktywny. Gdy pin jest nieaktywny, pozostaje „pływający”, co oznacza, że nie jest podłączony do żadnego konkretnego napięcia, ale dzięki wewnętrznym rezystorom podciągającym, napięcie na pinie może oscylować w okolicy 3,3 V.

                  Możliwe jest przylutowanie zewnętrznych rezystorów podciągających do pinów JP. Zmienia to zachowanie opisane powyżej. Więcej szczegółów na ten temat można znaleźć poniżej w akapicie rezystory podciągające.

                  Zachowanie pinów w stanie open-drain, gdy są używane jako wyjścia, można wyjaśnić w następujący sposób:

                  • Pin ustawiony na 0 (NISKI): Pin jest wyłączony i znajduje się w stanie „pływającym”, co oznacza, że nie jest podłączony do żadnego określonego napięcia. W tym stanie napięcie na pinie może się wahać i nie jest dobrze zdefiniowane, chyba że jest stabilizowane przez rezystor podciągający.

                  Ten „pływający” stan może spowodować, że pin odbierze przypadkowy szum elektryczny lub zakłócenia, prowadząc do niezamierzonego zachowania, jeśli nie jest odpowiednio zarządzany.

                  • Pin ustawiony na 1 (WYSOKI): Pin jest włączony i podłączony do masy (0 V), powodując spadek napięcia na pinie do 0 V. Ten stan jest określony i nie prowadzi do żadnych niejasności w wykrywaniu sygnału.

                  Gdy piny są używane jako wejścia, mogą wykrywać przyłożone do nich napięcie. Na stan wejścia ma wpływ obecność rezystorów podciągających, które mogą pomóc w zapewnieniu stałego wysokiego napięcia (3,3 V), gdy nie jest przyłożone żadne inne źródło napięcia.

                  Rezystory podciągające

                  Płytka umożliwia podłączenie zewnętrznych rezystorów podciągających za pomocą zworek lutowniczych oznaczonych JP4 do JP7. Zworki te znajdują się na środku płytki i są podłączone do odpowiednich pinów:

                  • JP4 jest połączony z pinem 4
                  • JP5 jest połączony z pinem 5
                  • JP6 jest połączony z pinem 6
                  • JP7 jest połączony z pinem 7

                  Zworki lutownicze JP4 do JP7 mogą być używane do podłączania zintegrowanych rezystorów podciągających, które gwarantują utrzymanie stanu WYSOKIEGO (3,3 V) na pinach, gdy nie są one aktywnie obniżane przez zewnętrzne źródło lub stan wyjścia pinu. Te rezystory podciągające mają wartość 10K omów, co jest standardową wartością zapewniającą stabilne napięcie bez nadmiernego poboru prądu.

                  Jeśli zworka nie jest przylutowana, pin może pozostać w stanie pływającym, potencjalnie prowadząc do niestabilnego zachowania. JP oznacza „zworkę” ("jumper"): jeśli zworka nie jest przylutowana, to stabilizujący rezystor 10 kOhm nie jest podłączony do bramki i jej sygnału.

                  Dla mniej doświadczonych użytkowników ważne jest, aby zrozumieć, że wyjścia typu open-drain z natury nie wytwarzają wysokiego napięcia (3,3 V), ale raczej umożliwiają połączenie z masą (0 V). Rezystory podciągające są niezbędne, aby zapewnić, że pin pozostaje pod wysokim napięciem po wyłączeniu lub gdy jest używany jako wejście. Jeśli nie jest to odpowiednio zarządzane, „pływające” napięcie może spowodować, że pin odbierze szum elektryczny, prowadząc do niepożądanego przełączania lub niestabilności systemu.

                  Zrozumienie wartości pinów

                  Aby korzystać z zaawansowanych rejestrów lub odczytywać wiele pinów jednocześnie, płytka wykorzystuje system binarno-dziesiętny. Każdy pin ma unikalną "wagę" numeryczną. Aby wybrać wiele pinów, należy zsumować ich wagi.

                  Pin01234567
                  Waga1248163264128
                  • Przykład: jeśli chcesz użyć pinów 0 i 1, wartość wynosi 1 + 2 = 3.
                  • Przykład: aby ustawić wszystkie piny (0-7) jednocześnie, wartość wynosi 255.

                  Ustawianie GPIO za pomocą niestandardowego G-code

                  Informacje ogólne

                  Poniżej znajduje się sekwencja niestandardowych poleceń G-code używanych do sterowania płytką GPIO. Umożliwia to konfigurowanie stanów wyjściowych, odczytywanie stanów wejściowych i zarządzanie innymi zaawansowanymi ustawieniami płytki za pomocą instrukcji G-code, integrując je płynnie z przepływem pracy drukarki 3D.

                  Zarządzanie pinami za pomocą G-code

                  Do zarządzania pinami wyjściowymi na płytce GPIO można użyć następujących poleceń G-code:

                  1. Ustaw tryb pinów (wyjście lub wejście)
                    • P<0-7>: Wybierz numer pinu do skonfigurowania (od 0 do 7).
                    • B<0 lub 1>: Ustaw tryb pinu.
                      • 0 - konfiguruje pin jako wyjście
                      • 1 - konfiguruje go jako wejście.
                    • Przykład: M262 P0 B0 - Konfiguruje pin 0 jako pin wyjście.
                  2. Zapis stanu do pinu wyjściowego
                    • P<0-7>: Wybierz numer pinu do zapisu (od 0 do 7).
                    • B<0 lub 1>: Zapisz 0, aby ustawić pin na NISKI (0 V) lub 1, aby ustawić pin na WYSOKI (3,3 V).
                    • Przykład: M264 P0 B1 - Ustawia pin wyjściowy 0 na WYSOKI (1).
                  3. Przełączanie stanu pinu wyjściowego
                    • P<0-7>: Wybierz numer pinu do przełączenia (od 0 do 7).
                    • Polecenie to odwraca bieżący stan wybranego pinu.
                    • Przykład: M265 P0 - Przełącza pin 0.
                      Używają M267, parametr R wybiera "folder", a parametr B zapewnia mapę pinów:
                  4. Zaawansowana konfiguracja rejestru (dla doświadczonych użytkowników)

                  Używają M267, parametr R wybiera "folder", a parametr B zapewnia mapę pinów:

                    • R<1-3>: Wybierz rejestr, który chcesz skonfigurować.:
                      • 1: Rejestr wyjściowy. Ustawia napięcie dla pinów wyjściowych. 0 = niskie (0 V), 1 = wysokie (3,3 V).
                      • 2: Rejestr polaryzacji. Określa logikę. 0 = normalna, 1 = odwrócona. Przydatny do zapobiegania "fałszywym" wyzwalaczom na pinach 0-3.
                      • 3: Rejestr konfiguracyjny. Określa kierunek. 0 = wyjście, 1 = wejście. (np. B255 sprawia, że wszystkie piny są wejściami).
                    • B<0-255>: Ustawienie wartości, która ma zostać zapisana w wybranym rejestrze.
                    • Przykład: M267 R3 B255 - Konfiguruje rejestr konfiguracyjny z wartością 255 (wszystkie piny ustawione na wejście).

                  Aby odczytać stan pinów lub ustawić konfiguracje, należy użyć następujących poleceń G-code:

                  1. Odczytaj stan pinu
                    • P<0-7>: Wybierz numer pinu do odczytu (od 0 do 7).
                    • Zwrócona wartość wskaże, czy pin ma stan WYSOKI (1) czy NISKI (0).
                    • Przykład: M263 P6 - Odczytuje stan pinu 6 (zwraca 32 dla WYSOKIEGO lub 0 dla NISKIEGO).
                  2. Odczytaj cały rejestr wejściowy
                    • Polecenie to odczytuje cały rejestr wejściowy, zwracając liczbę w podanym formacie „styl”, która reprezentuje stany wszystkich pinów wejściowych (od 0 do 7).
                    • Możliwe style to:
                      • 1 - Zrzut w formacie szesnastkowym (HEX DUMP)
                      • 2 - Znakowana liczba całkowita o długości dwóch bajtów, system dziesiętny (int16)
                      • 3 - Bezznakowa liczba całkowita, która zajmuje 1 bajt (uint8)
                    • adres urządzenia slave to zawsze 32
                    • Przykład: M261 A32 B1 S3 - odczytuje cały rejestr wejściowy i zwraca go jako 1-bajtową bezznakową liczbę całkowitą w systemie dziesiętnym
                  3. Odczyt rejestru ekspandera IO (dla doświadczonych użytkowników)
                    • odczytuje cały bajt danego rejestru na raz
                    • R<0-3>:
                      • 0 - Wejście
                      • 1 - Wyjście
                      • 2 - Polaryzacja
                      • 3 - Konfiguracja
                    • Przykład: M268 R3 - Odczytuje rejestr konfiguracji

                  Interpretacja wyników odczytu

                  Po odczytaniu rejestru (M268) lub całego wejścia (M261) drukarka zwraca pojedynczą liczbę. Aby ją zdekodować, należy skorzystać z tabeli wag.

                  Uwaga dotycząca M261: to polecenie służy do komunikacji z zewnętrznymi urządzeniami "Slave" I2C podłączonymi do płytki. Adres 32 to sama płytka GPIO; pozostałe adresy zależą od konkretnego podłączonego sprzętu.
                  Pin01234567
                  Waga1248163264128

                  Przykłady

                  • Jeśli M268 R0 zwraca wartość 64, pin 6 jest aktywny.
                  • Jeśli zwraca wartość 192, oznacza to, że zarówno pin 6 (64), jak i pin 7 (128) są aktywne (64+128=192).

                  Jak przygotować G-code dla pinów wejściowych?

                  Aby skonfigurować piny wejściowe dla danej konfiguracji, każdy pin wejściowy jest automatycznie mapowany do określonego pliku G-code znajdującego się w pamięci USB. Pliki te muszą być przechowywane w folderze o nazwie „macros” i muszą być zgodne ze ścisłą konwencją nazewnictwa: nazwa pliku musi mieć format:

                  gdzie {numer_pinu} odpowiada konkretnemu używanemu pinowi GPIO. Wszystkie litery w nazwach plików muszą być małe.

                  Przykład:

                  • jeśli używasz pinu 7, odpowiadający mu plik G-code musi mieć nazwę btn_7.gcode i umieszczony w folderze „macros”.
                  • podobnie, dla pinu 4, plik musi mieć nazwę btn_4.gcode

                  System obsługuje 8 pinów wejściowych na płytce GPIO, a każdy pin można w ten sposób zmapować do unikalnego pliku G-code.

                  Gdy plik G-code jest wyzwalany przez odpowiedni pin wejściowy, G-code zapisany w tym pliku jest natychmiast wstrzykiwany do trwającego procesu. Należy pamiętać, że istnieje limit rozmiaru dla każdego pliku G-code, który nie może przekraczać 1024 bajtów.

                  Chociaż konwencja nazewnictwa (btn_x.gcode) jest stała, zawartość pliku jest ograniczona jedynie przez firmware Prusa.

                  Możesz wprowadzić dowolny prawidłowy G-code. Obejmuje to M600 (zmiana filamentu), M112 (zatrzymanie awaryjne), M104 (zmiana temperatury) lub G28 (powrót do pozycji bazowej).
                  Ograniczenia: makra są wstrzykiwane do bieżącego strumienia poleceń. System nie obsługuje obecnie wyzwalaczy programowych (np. "uruchom makro po zakończeniu drukowania"); wyzwalacze są wyłącznie fizyczne i działają poprzez piny wejściowe.

                  Zaawansowane zarządzanie wejściem i uruchamianie makr

                  Gdy pin wejściowy jest skonfigurowany za pomocą M262 i ustawiony na 1 (tryb wejściowy), stan pinu jest okresowo sprawdzany co 0,5 sekundy.

                  Jeśli przycisk podłączony do pinu zostanie naciśnięty (stan pinu przejdzie w LOW), uruchomi to przycisk makra. Na przykład przycisk na pinie 7 może automatycznie wykonać makro zapisane w pliku macros/btn_7.gcode w pamięci USB. Makro jest wstrzykiwane do sekwencji drukowania z ograniczeniem rozmiaru do 1024 bajtów.

                  Pamięć trwała

                  Konfiguracja pinów i ich stany są przechowywane w pamięci EEPROM, zapewniając, że ustawienia pinów (tryby wyjścia/wejścia, polaryzacja i stany) są zachowane nawet po cyklu zasilania.
                  Zmiany dokonane za pomocą M262, M264, M267 lub innego odpowiedniego G-code zaktualizują EEPROM, więc ustawienia są trwałe.

                  Skrajne przypadki

                  W przypadku pinów 0-3, które nie posiadają wewnętrznych rezystorów podciągających, skonfigurowanie ich jako wejścia bez dodatkowych zewnętrznych obwodów może skutkować odwróconym stanem logicznym. Może to nieumyślnie wyzwolić wykonanie makra, ponieważ ich domyślnym stanem spoczynku jest NISKI (0).

                  Logikę pinów wejściowych można odwrócić za pomocą rejestru polaryzacji (M267 R2 B<wartość>). Ta funkcja jest szczególnie przydatna w przypadku pinów, które nie mają rezystorów podciągających (piny 0-3), które domyślnie mają stan bezczynności 0 (NISKI) i mogą wywoływać niepożądane działania, jeśli nie zostaną skonfigurowane.

                  Wszystkie piny (0-7) w równym stopniu obsługują inwersję polaryzacji. Oznacza to, że można odwrócić logikę dla dowolnego pinu, który jest skonfigurowany jako wejście.

                  Podstawowa różnica w zachowaniu między pinami wynika z faktu, że piny 4-7 mogą wykorzystywać wewnętrzne rezystory podciągające, które utrzymują je w stanie WYSOKIM (3,3 V), gdy nie są aktywnie sterowane w stanie NISKIM. Jednak te rezystory podciągające są aktywne tylko wtedy, gdy odpowiednie zworki lutownicze (JP4 do JP7) są podłączone. Jeśli te zworki nie są podłączone, piny 4-7 zachowują się podobnie do pinów 0-3, domyślnie w stanie pływającym.

                  Podczas używania pinów wejściowych do wyzwalania makr, system jest zaprojektowany do wykrywania stanu NISKIEGO jako wskazującego naciśnięcie przycisku. W przypadku pinów bez aktywnych rezystorów podciągających, ten domyślny stan NISKI może nieumyślnie wyzwolić makra, chyba że zastosowana zostanie inwersja polaryzacji.

                  Ostrzeżenia i ograniczenia

                  Podczas konfigurowania lub zapisywania pinów, system wysyła ostrzeżenie przez port szeregowy, jeśli występuje niezgodność między zamierzoną operacją (np. próba zapisu pinu wejściowego). Aby uniknąć takich konfliktów, konieczne jest prawidłowe skonfigurowanie pinów za pomocą M262.

                  Własny G-code w PrusaSlicerze

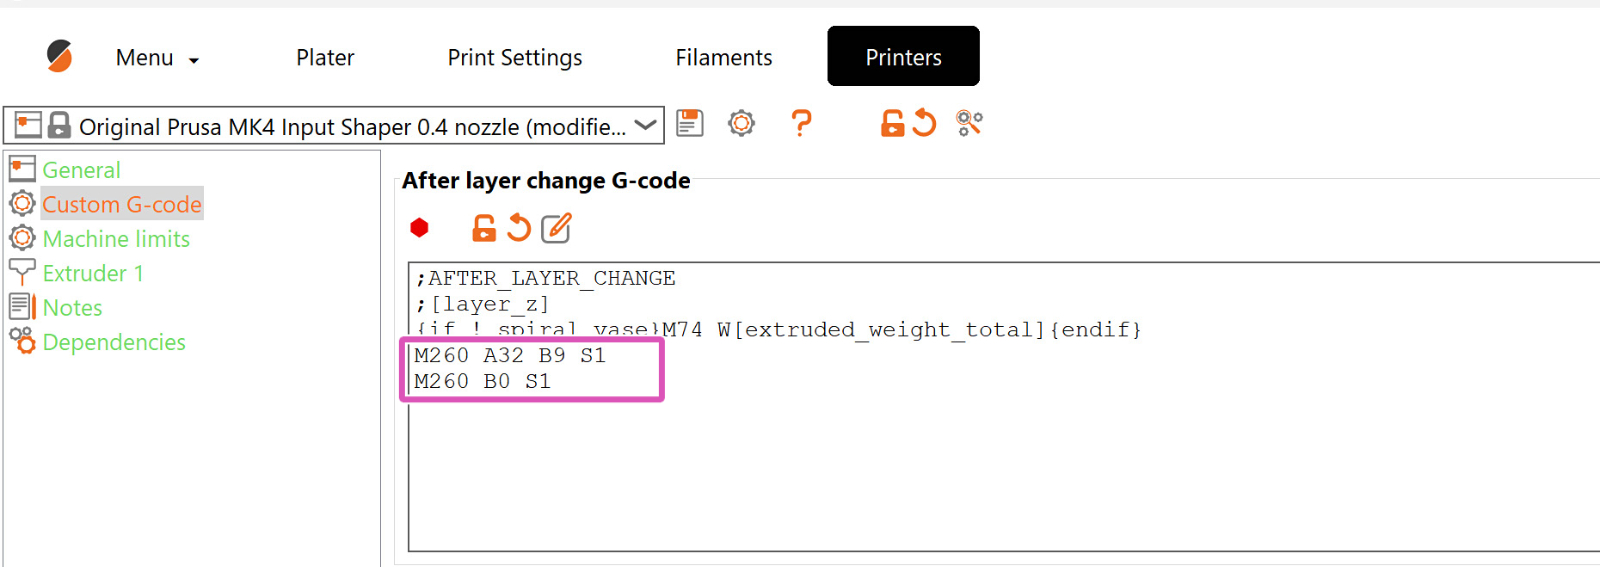
                  Wstaw kod dokładnie w tych miejscach, w których jest potrzebny, po/przed innym konkretnym poleceniem G-code. Na przykładowym zrzucie ekranu poniżej własny G-code sterujący płytką GPIO jest umieszczany przez PrusaSlicera i wykonywany przez drukarkę po każdej zmianie warstwy. Można go jednak ustawić w dowolnym miejscu.
                  Przykłady

                  Przykładowe połączenie modułu GPIO z kontrolerem dodatku (wentylator filtra i taśma LED)

                  Na poniższej ilustracji widzimy połączenie między modułem GPIO a kontrolerem odpowiedzialnym za sterowanie wentylatorem systemu filtracji i oświetleniem LED w Original Prusa Enclosure.
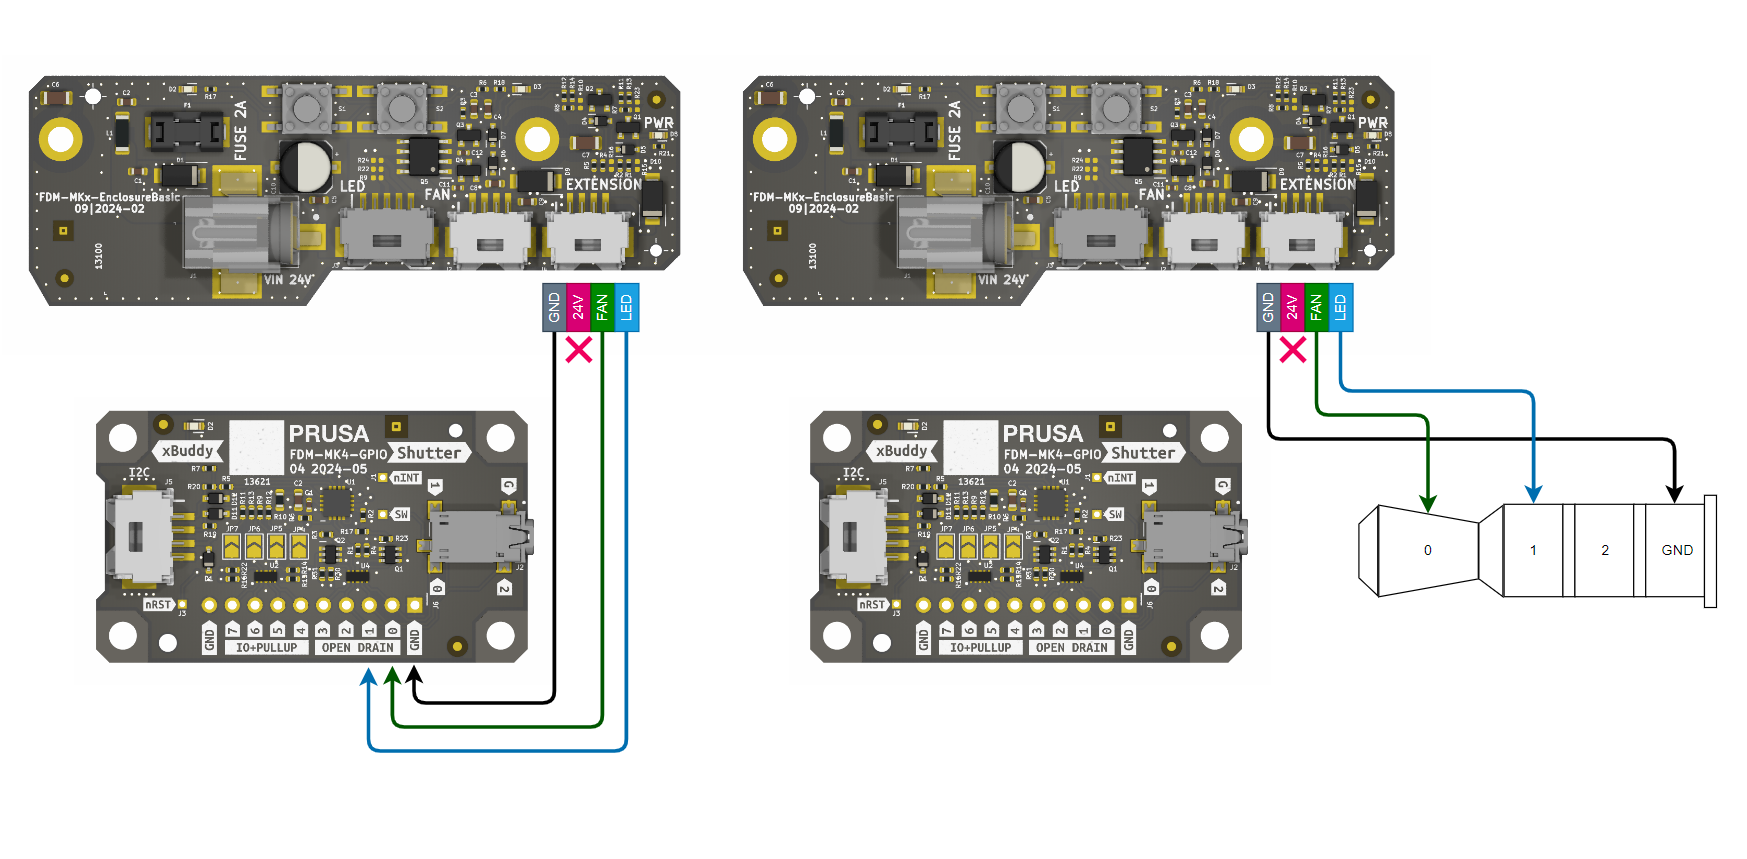
                  Obecnie opracowujemy przewód jack-to-molex do połączenia płyty GPIO z płytą podstawową obudowy Enclosure. Zapewni to łatwy i przyjazny dla użytkownika sposób zarządzania elementami sterującymi obudowy.

                  Image of example setup for enclosure

                  Podłączenie płytki GPIO do kontrolera Addon Controller pozwala drukarce zautomatyzować funkcje obudowy. Przykład:

                  Kierunek: ustaw pin połączeniowy (np. pin 0) na wyjście: M262 P0 B0. Automatyzacja: w PrusaSlicerze przejdź do Ustawienia drukarki → Niestandardowy G-code.

                  G-code startowy: Dodaj M264 P0 B1, aby włączyć oświetlenie/wentylator obudowy po rozpoczęciu drukowania. G-code końcowy: Dodaj M264 P0 B0, aby je wyłączyć po zakończeniu.

                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • O Twojej drukarce
                    • Funkcje drukarki
                      • Profile płyt stalowych
                      • Giętkie płyty stołu ze stali sprężynowej (zalecenia)
                      • Tryby pracy
                      • Czujnik filamentu IR (MK2.5S, MK3S/+, MK3.5/S)
                      • Ustawienia eksperymentalne (MK4/S, MK3.9/S, MK3.5/S, XL/+, MINI/+)
                      • Czujnik tensometryczny (MK4/S, MK3.9/S, XL/+)
                      • Diody LED - objaśnienie statusów (MK4/S, XL/+)
                      • Czujnik filamentu w Nextruderze (CORE One, CORE One L, MK4/S, MK3.9/S, XL/+)
                      • G-code specyficzne dla firmware Buddy
                      • Silikonowa skarpeta Nextrudera (CORE One/+, CORE One L/+, XL/+, MK4/S, MK3.9/S)
                      • Podgląd modelu
                      • Cancel Object - anulowanie drukowania obiektu (MK4/S, MK3.9/S, XL/+, CORE One+/GEN 2, MINI/+)
                      • Ekran dotykowy (CORE One L, CORE One, MK4/S, MK3.9/S, MK3.5/S, XL)
                      • Antena NFC
                      • Akcelerometr (CORE One, MK4/S, MK3.9/S)
                      • Moduł GPIO
                      • Połączenie sieciowe (CORE One L, CORE One, MK4S, MK3.9S)
                      • MMU3 - standardowa dysza Prusa Nozzle vs. CHT
                      • Wgranie niestandardowego firmware (CORE One L, CORE One, MK4/S, MK3.9/S, MK3.5/S)
                      • Komunikaty dotyczące bezpieczeństwa i wyłączniki czasowe (CORE One, CORE One L, XL, MK4/S, MK3.9/S, MK3.5/S)
                      • Zaawansowany system filtracji do Prusa CORE One
                      • Modernizacja Prusa CORE One do CORE One+ (wersja społecznościowa)
                    • Opis drukarki
                    • Informacje ogólne