Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukarek 3Dnowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i upgradenowość
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukarek 3Dnowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Original Prusa MK3.5
                  3. Rozwiązywanie problemów z jakością druku
                  4. Linia kadłuba Benchy
                   

                  Spis treści

                  • Problem sprzętowy?
                  • Winowajca
                  • Dlaczego slicer nie może tego automatycznie wykryć i skorygować?
                  • W jaki sposób zmodyfikowaliśmy G-code, aby wyeliminować problem?

                  Blog

                  • Granulat Prusament: partie surowca do druku 3D wielkoformatowego lub do małoskalowych badań i rozwoju polimerów
                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji
                  • Factorio jest na Printables

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Heavy Duty Keyboard Holder (No Supports)
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie
                  Prusa
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Linia kadłuba Benchy

                  Dotyczy

                  CORE One family
                  MK4 family
                  MMU family
                  PRO family
                  MINI family
                  +
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  3DBenchy to model 3D zaprojektowany przez CreativeTools specjalnie do testowania i porównywania drukarek 3D. I każdy chce wiedzieć, jak wydrukować idealnego Benchy. Od czasu premiery, jeden konkretny problem wydaje się być obecny, w różnym stopniu nasilenia, we wszystkich wydrukach - niesławna linia kadłuba Benchy.
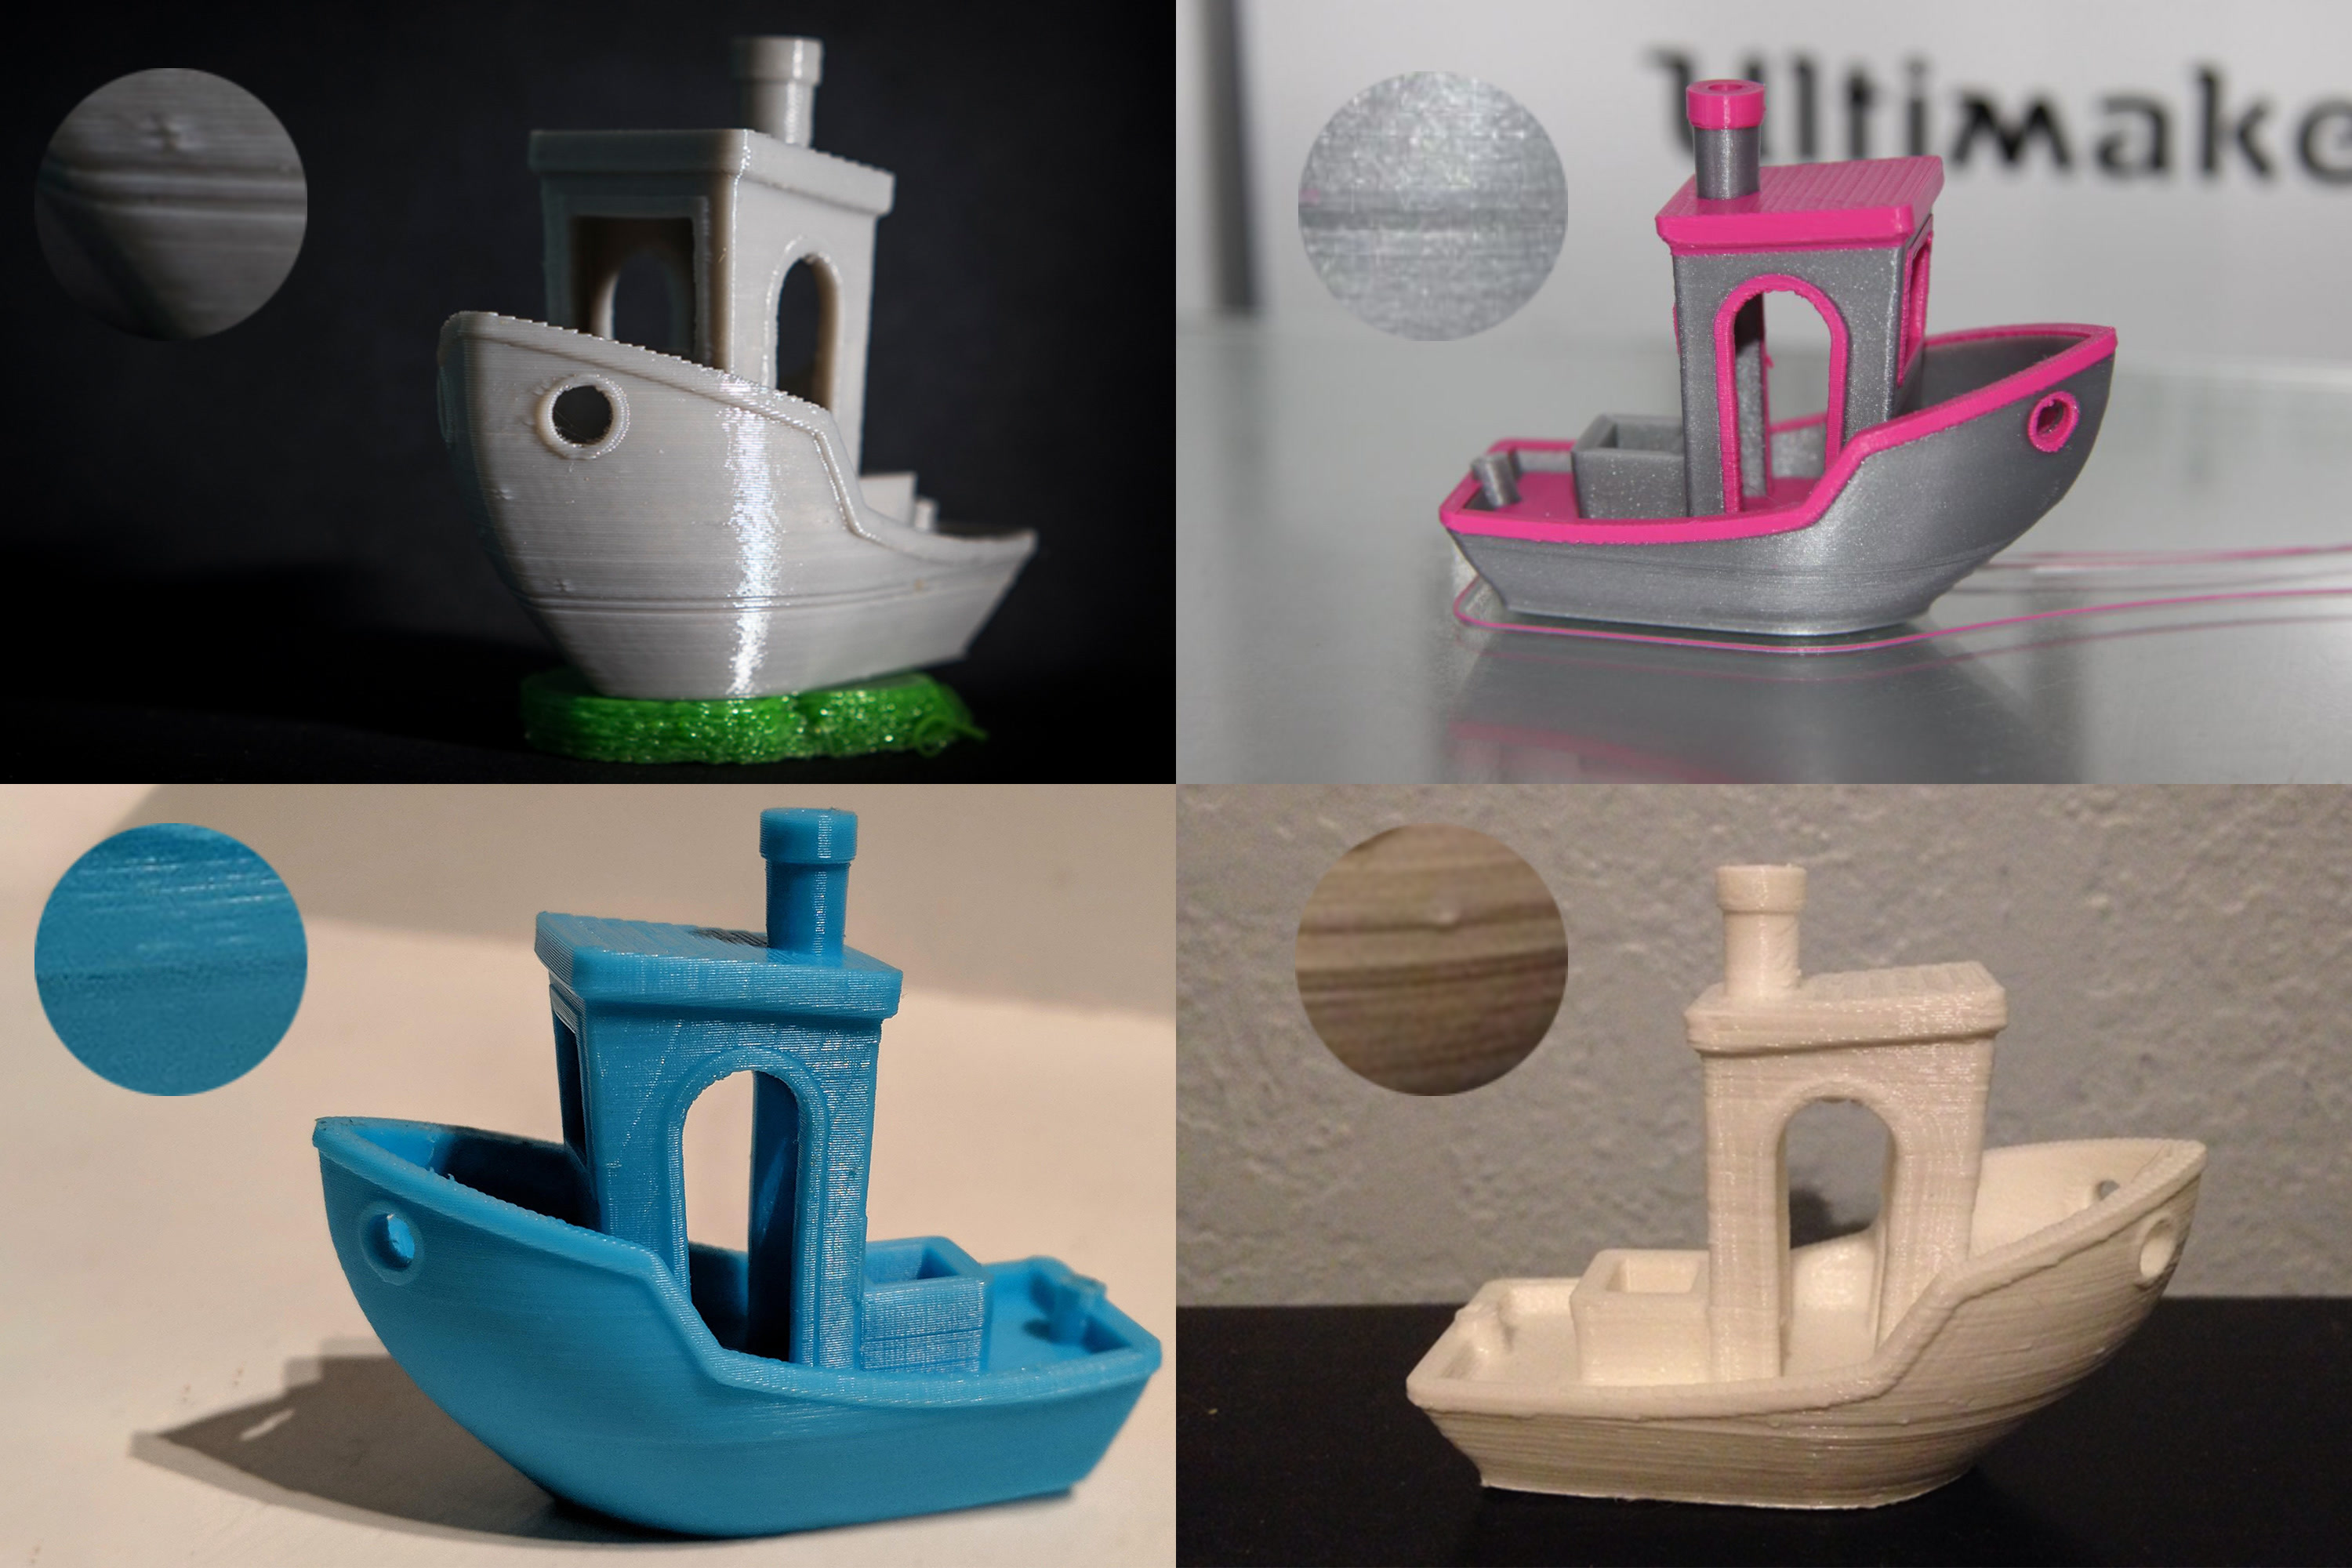

                  Jest ona uwydatniona na wydrukach ze wszystkich dostępnych na rynku drukarek FFF, tanich i drogich. Jest widoczna bez względu na oprogramowanie do cięcia. Jest widoczna podczas drukowania z dowolnego materiału. Widać ją nawet w wideo z premiery Benchy z 2015. Ponownie, w różnym stopniu nasilenia - w niektórych kombinacjach drukarki, slicera i materiału może być prawie niewidoczna. W innych przypadkach jest ona wyraźnie zdefiniowana, pozostawiając użytkownika rozczarowanego i zakłopotanego. Ale gdy już się ją zobaczy, można ją znaleźć na prawie wszystkich wydrukach.

                  Dobra wiadomość jest taka, że w większości przypadków udało nam się wyeliminować linię kadłuba Benchy w naszych przykładowych kodach G (ale nie w 100% przypadków, więcej na ten temat później). Możesz pobrać G-code tutaj.

                  Zła wiadomość jest taka, że poprawka nie jest uniwersalna. Nie jesteśmy nawet pewni, czy taka uniwersalna poprawka jest fizycznie możliwa.
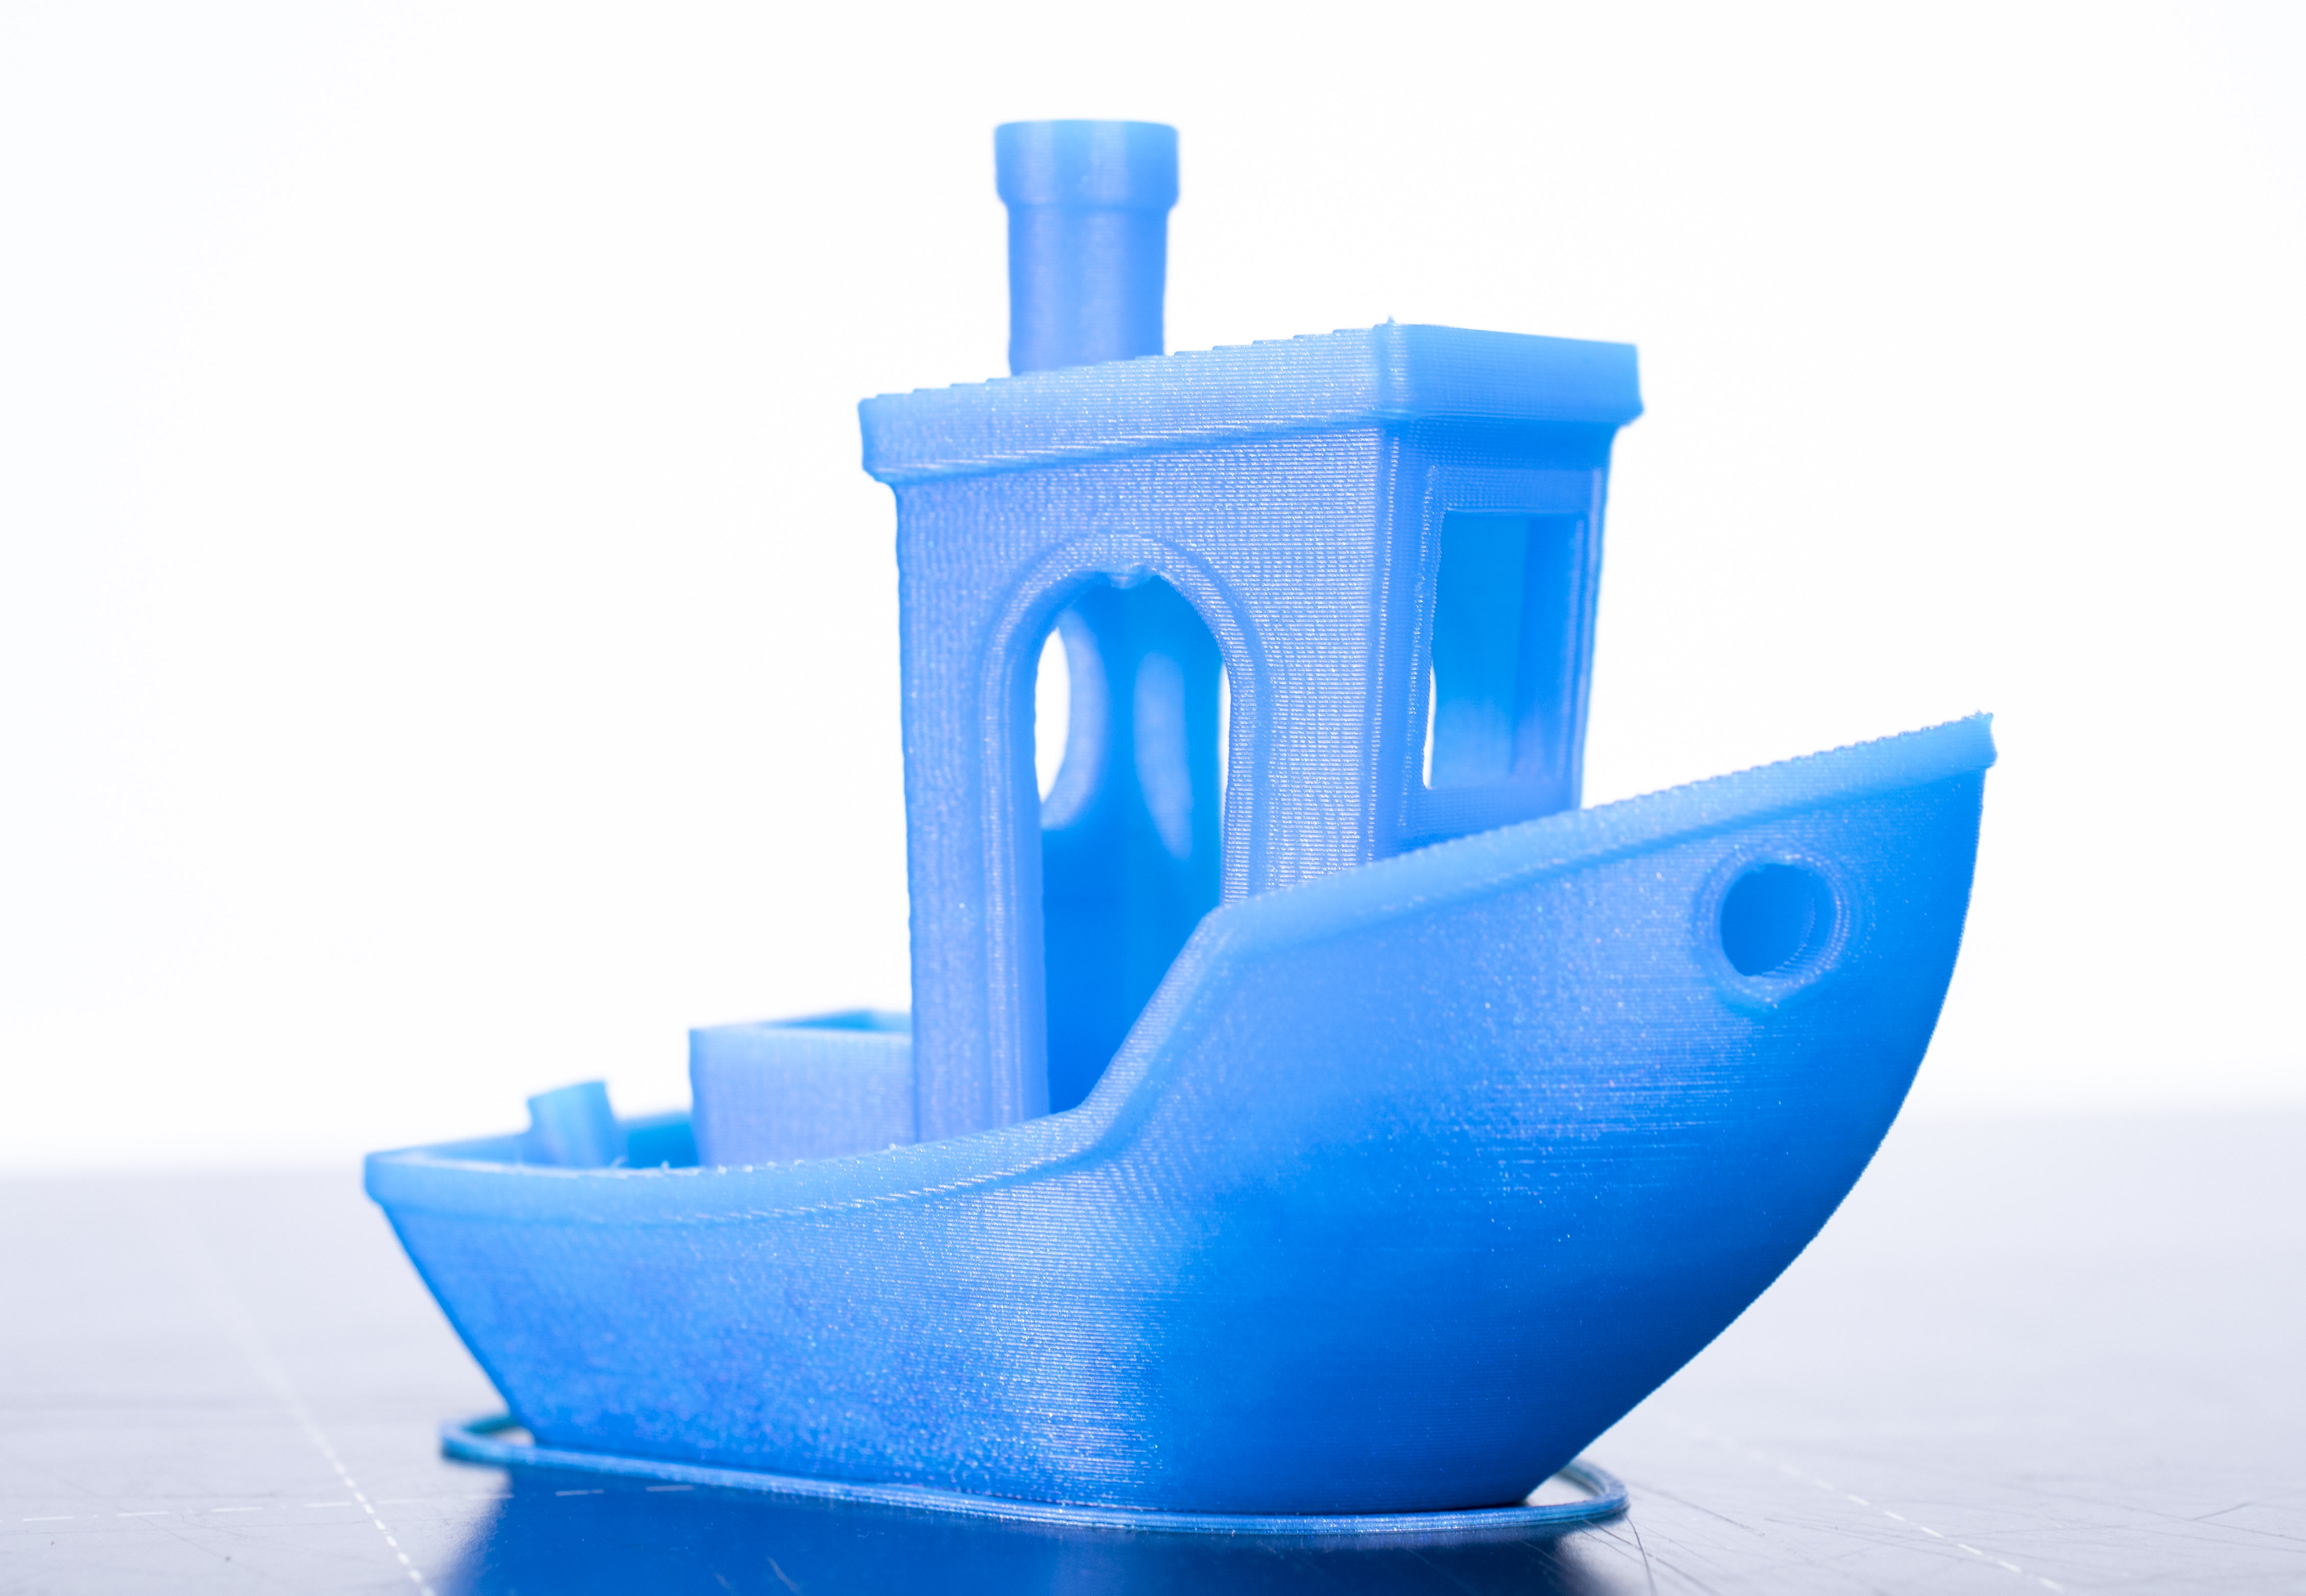
                  Nowy przykładowy G-code z Benchy wydrukowany na MK3S

                  Problem sprzętowy?

                  Podczas wyszukiwania problemu w Internecie często można spotkać się z (błędną) sugestią, że może to być problem ze sprzętem. Dla przykładu, oto niektóre z sugestii, które znaleźliśmy w sieci:

                  • luźne paski
                  • wygięte pręty liniowe osi Z
                  • nieregularność śruby osi z na tej wysokości
                  Jeśli problem polega na pojawieniu się jednej grubszej linii lub dwóch cienkich linii na wysokości pokładu Benchy, najprawdopodobniej nie jest to problem sprzętowy. Z drugiej strony, jeśli otrzymujesz nierówne warstwy od góry do dołu, jest to najprawdopodobniej problem sprzętowy (którego nie będziemy tutaj omawiać).

                  Winowajca

                  Uważamy, że głównym winowajcą jest nagłe przejście z rzadkiego wypełnienia do pełnych warstw górnych około wysokości 8 mm (może się to nieco różnić w zależności od wysokości warstwy i liczby warstw górnych). 

                  W tym momencie widać wyraźną różnicę w czasie drukowania warstwy.

                  A kilka warstw później następuje kolejna nagła zmiana. Po zakończeniu budowy pokładu nie jest on już prawie jednolitą warstwą, ale znowu tylko kilkoma obrysami.

                  Oto czynniki, które wpływają na nasilenie widoczności linii kadłuba Benchy

                  • Współczynnik rozszerzalności cieplnej filamentu
                  • Chłodzenie wydruku
                  • Środowisko drukowania
                  • Inne właściwości filamentu - wilgotność, skład

                  Pozornie podobny, ale częściowo odmienny problem występuje podczas drukowania pudełek. One również mają tendencję do występowania linii na wysokości, gdzie dolne warstwy zwarte przechodzą w ściany. Ma to więcej wspólnego z cienkimi ściankami, szerokością ekstruzji i tym, że materiał nie ma gdzie "uciekać", tylko na zewnątrz. Nasz zespół zajmujący się slicerami wie o tym problemie i prawdopodobnie w przyszłości zostanie on poprawiony.

                  Dlaczego slicer nie może tego automatycznie wykryć i skorygować?

                  To fizyka. Tworzywa sztuczne, wytłaczane najpierw z granulek do formy filamentu, a następnie z filamentu w bardzo cienką wytłoczkę o prostokątnym przekroju, nie będą zachowywać się ani jak ciecz, ani jak ciało stałe. Rozciąganie tworzywa spowoduje ułożenie długich łańcuchów molekularnych polimeru, wprowadzając do materiału wytłaczanego naprężenia wewnętrzne. Te naprężenia wewnętrzne spowodują skurcz materiału, jeśli nie zostanie on wystarczająco szybko schłodzony. Na przykład w modelu MK2, linia 3D Benchy jest wyraźniejsza po stronie od wentylatora chłodzenia wydruku. 

                  Zależy to także od środowiska. Rzeczywiście, jak wielu się przekonało, w chłodnej piwnicy efekty są bardziej widoczne. Ten sam G-code wydrukowany na tej samej drukarce przy użyciu tego samego filamentu może mieć linię kadłuba Benchy w jednym pomieszczeniu, a w drugim nie. Bardzo trudno jest to automatycznie skompensować.

                  Ma to na celu kompensację naprężeń wewnętrznych i efektów chłodzenia filamentu. Jednym z powodów jest zachowanie lepkosprężyste stopionych tworzyw sztucznych oraz zależność zachowania tworzywa od jego składu, temperatury, hydrolizy łańcuchów molekularnych polimeru. Jeśli filament nie jest w 100% suchy (poliestry - PLA i PET są wrażliwe na hydrolizę, zhydrolizowany filament zawiera krótsze łańcuchy polimerowe, przez co jest mniej lepki), skuteczność chłodzenia, odbicia powietrza chłodzącego od już wydrukowanych obiektów itp.

                  W jaki sposób zmodyfikowaliśmy G-code, aby wyeliminować problem?

                  Pomocne jest utworzenie modyfikatora w kształcie pokładu. Po wyrównaniu w problematycznym miejscu można go użyć do rozdzielenia kadłuba i pokładu. Są one wtedy drukowane osobno, a wypełnienie nie obejmuje całego obszaru aż do obwodu kadłuba.
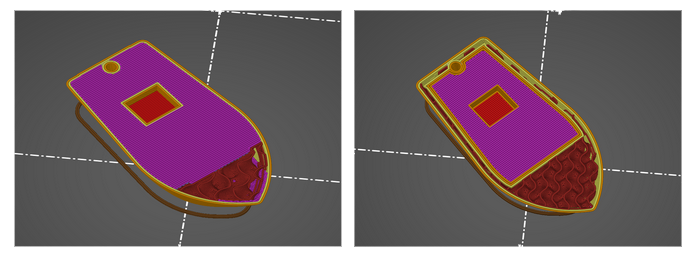
                  Kolejna sprawa to kolejność elementów wewnątrz warstwy. Z jakiegoś powodu lepsze wyniki uzyskiwaliśmy, drukując najpierw obrysy pokładu, potem wypełnienie pokładu, a następnie resztę warstwy. Kolejność tę zmieniliśmy ręcznie za pomocą edytora tekstu.

                  Nie jesteśmy pewni, czy to pomogło, ale ręcznie zmieniliśmy także G-code, aby nieco obniżyć przepływ zwartego wypełnienia, z wyjątkiem ostatniej górnej warstwy (pokładu).

                  Kolejną rzeczą jest drukowanie obrysów w sposób jak najbardziej ciągły. Zamiast drukować obrysy, potem wypełnienie, a następnie przechodzić do następnej warstwy, lepiej jest wydrukować dwie (lub więcej) warstwy obrysów jedna po drugiej. Następnie drukarka może powrócić i wydrukować wypełnienie, ponownie po dwie warstwy naraz.

                  Prawdopodobnie nie poznaliśmy jeszcze wszystkich czynników i nie wiemy, w jakim dokładnie stosunku wpływają one na widoczność linii kadłuba Benchy. Chcieliśmy jednak podzielić się naszymi spostrzeżeniami. Jeśli przeprowadzisz własne badania i testy, daj nam znać o swoich wynikach.

                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • Rozwiązywanie problemów
                    • Rozwiązywanie problemów z jakością druku
                      • Ghosting
                      • Słabe mosty
                      • Brzydka warstwa ponad podporami
                      • Nitkowanie i wyciekanie filamentu
                      • Rozdzielanie warstw FDM
                      • Łamiące się podpory
                      • Problemy z wypełnieniem
                      • Niedostateczna ekstruzja
                      • Podwijanie wydruku
                      • Przesunięcie warstw
                      • Wydruki wodoszczelne
                      • Linia kadłuba Benchy
                    • Diagnostyka
                    • Kody QR dla błędów
                    • Rozwiązywanie problemów z drukarką
                    • Komunikaty błędów występujące podczas drukowania