Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukareknowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • Drukarki 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i modernizacjenowość
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • Materiały
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
SKLEP

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukareknowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Original Prusa MMU1
                  3. Podstawowa kalibracja
                  4. Kalibracja pierwszej warstwy (i3)
                   

                  Spis treści

                  • Płyta gładka
                  • Płyta teksturowana
                  • Przyjrzyj się dyszy
                  • Kiedy uruchomić kalibrację pierwszej warstwy
                  • Inne problemy

                  Blog

                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji
                  • Factorio jest na Printables
                  • Prusament PLA Lightweight: o 65% lżejszy od zwykłego PLA. Idealny wybór do modeli lotniczych, cosplayu i wielu innych zastosowań.

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Factorio Transport Belts
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Kalibracja pierwszej warstwy (i3)

                  Dotyczy

                  MMU family
                  MK3 family
                  MK3.5 family
                  OLD PRODUCTS
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Celem kalibracji pierwszej warstwy jest ustawienie właściwego odstępu końcówki dyszy od powierzchni stołu roboczego, czyli takiego, który zapewnia ścieżce filamentu dobre przyleganie oraz lekkie spłaszczenie jej przekroju.

                  Drukarki zmontowane w naszej fabryce są już ustawione, a ta kalibracja jest konieczna tylko w przypadku samodzielnego montażu zestawu lub wymiany dyszy. Kalibracja pierwszej warstwy jest częścią Asystenta Konfiguracji i jest ostatnim etapem kalibracji XYZ. Może być również uruchomiona samodzielnie z menu LCD - Kalibracja - Kalibracja 1. warstwy. Podczas tej procedury użytkownik zmienia odległość dyszy od stołu przez obracanie pokrętłem podczas drukowania linii testowej.

                  Ponieważ każda płyta stołu (gładka, satynowa i teksturowana) ma inną grubość, musisz użyć innych wartości kalibracji pierwszej warstwy. Do tego celu przygotowaliśmy wygodną funkcjonalność nazwaną Profile płyt stalowych.

                  Nowa drukarka zaczyna od wartości zero, a regulacja odbywa się w kierunku wartości ujemnych (-), co oznacza zbliżanie dyszy do powierzchni stołu. Pierwotna pozycja (zerowa) oznacza ustawienie czujnika P.I.N.D.A./SuperPINDA. Aby zbliżyć dyszę do stołu, obracaj pokrętło w lewo (przeciwnie do ruchu wskazówek zegara), co przełoży się na odsuwanie wartości liczbowej od zera. Otrzymasz wartość numeryczną, ale jest ona unikalna dla Twojej drukarki i może się zmieniać wraz z czasem jej użytkowania. Ustawianie wysokości pierwszej warstwy odbywa się więc organoleptycznie, a nie na podstawie określonej wartości liczbowej. 
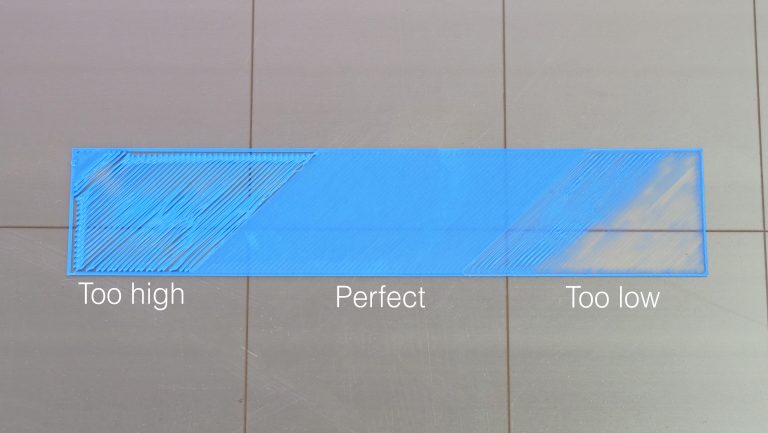
                  Niewłaściwa kalibracja odległości dyszy od stołu może prowadzić do wielu problemów. Dysza ustawiona zbyt wysoko oznacza ryzyko odklejenia się wydruku od powierzchni, co z kolei może prowadzić do bloba. Z drugiej strony, jeśli zostanie ustawiona zbyt blisko, możesz doświadczyć problemów z ekstruzją, zatkać hotend, obniżyć jakość wydruków lub nawet uszkodzić komponenty drukarki, np. gładką płytę stołu przez zbyt silne przyleganie materiału. Bardzo ważna jest więc dokładna kalibracja.
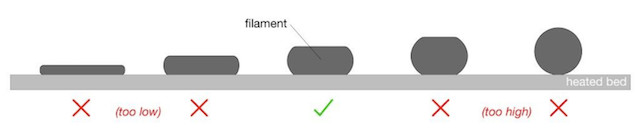
                  Zanim zaczniesz, upewnij się, że powierzchnia druku (satynowa, gładka lub teksturowana stalowa płyta) jest czysta. Informacje o czyszczeniu znajdziesz w poradniku Przygotowanie powierzchni druku PEI. Wygląd pierwszej warstwy różni się pomiędzy płytą gładką, a teksturowaną, dlatego pokażemy tutaj obydwie, zaczynając od gładkiej.

                  Obróć pokrętło w lewo, aby zbliżyć dyszę do stołu.

                  Płyta gładka

                  Zbyt wysoko

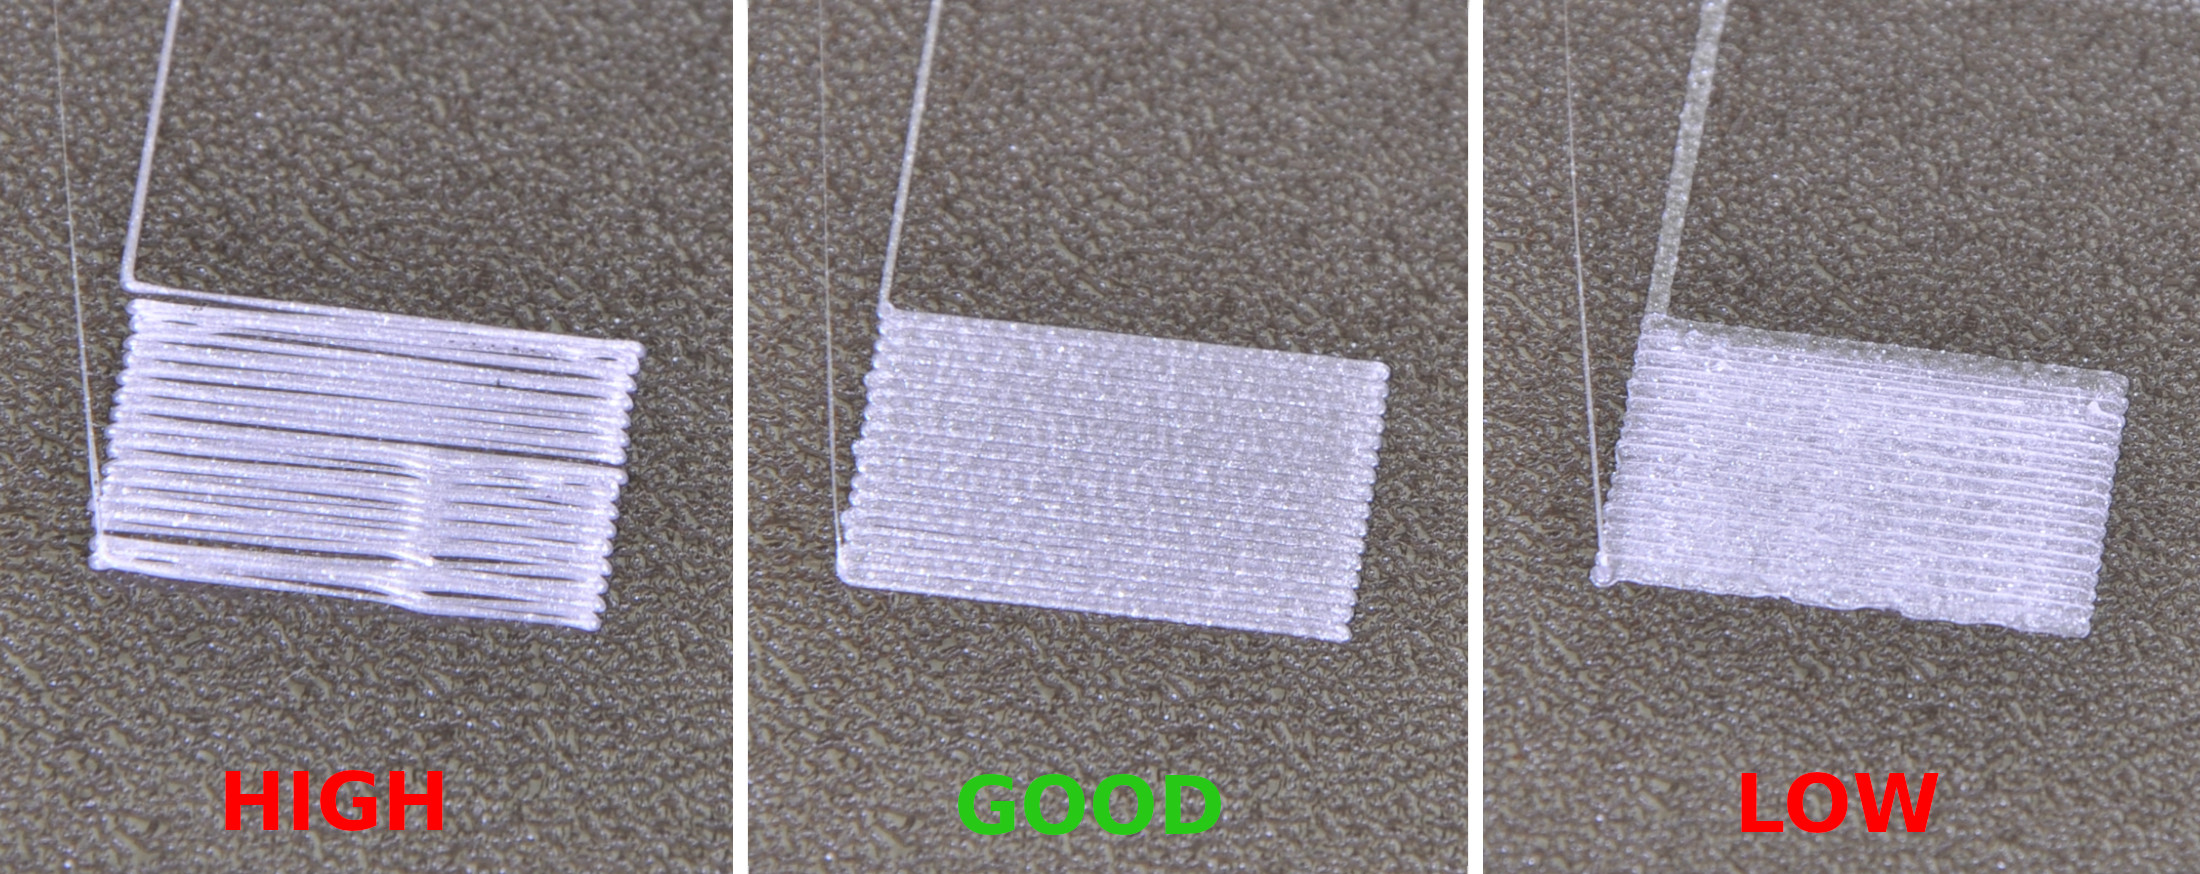
                  Linia powinna być spłaszczona, ale nie ściśnięta. Prostokąt drukowany na końcu nie powinien mieć żadnych szpar pomiędzy liniami, (ilustracja po lewej), co oznaczałoby, że dysza jest ustawiona zbyt wysoko. W takim przypadku wartość na ekranie jest zbyt bliska zeru.

                  Zbyt nisko

                  Jeśli dysza jest ustawiona zbyt nisko (ilustracja po prawej), drukowana linia będzie całkowicie płaska, a na wydrukowanym prostokącie pojawią się "wypływki" filamentu pomiędzy liniami, co jest jasnym sygnałem zbyt nisko ustawionej dyszy. Oznacza to, że wartość na ekranie jest zbyt daleka zeru. W takim przypadku krawędzie prostokąta mogą podwijać się przez wyciśnięcie ich do góry, a w ekstremalnych sytuacjach wytłoczona linia będzie tak cienka, że stanie się prawie przezroczysta. Może to doprowadzić do zatkania hotendu.

                  Zbyt nisko ustawiona dysza może spowodować uszkodzenie arkusza druku. Nie jest to objęte gwarancją.

                  Prawidłowe ustawienie

                  Prawidłowa kalibracja da równą powierzchnię (środkowa ilustracja), bez szpar i wypływek między liniami. Jak już wspomnieliśmy, wartość numeryczna zależy od pozycji czujnika P.I.N.D.A./SuperPINDA, która jest unikalna dla każdego urządzenia i nie ma znaczenia bez odniesienia wizualnego. Wartości te mieszczą się zazwyczaj w zakresie od -0.400 do -1.500.
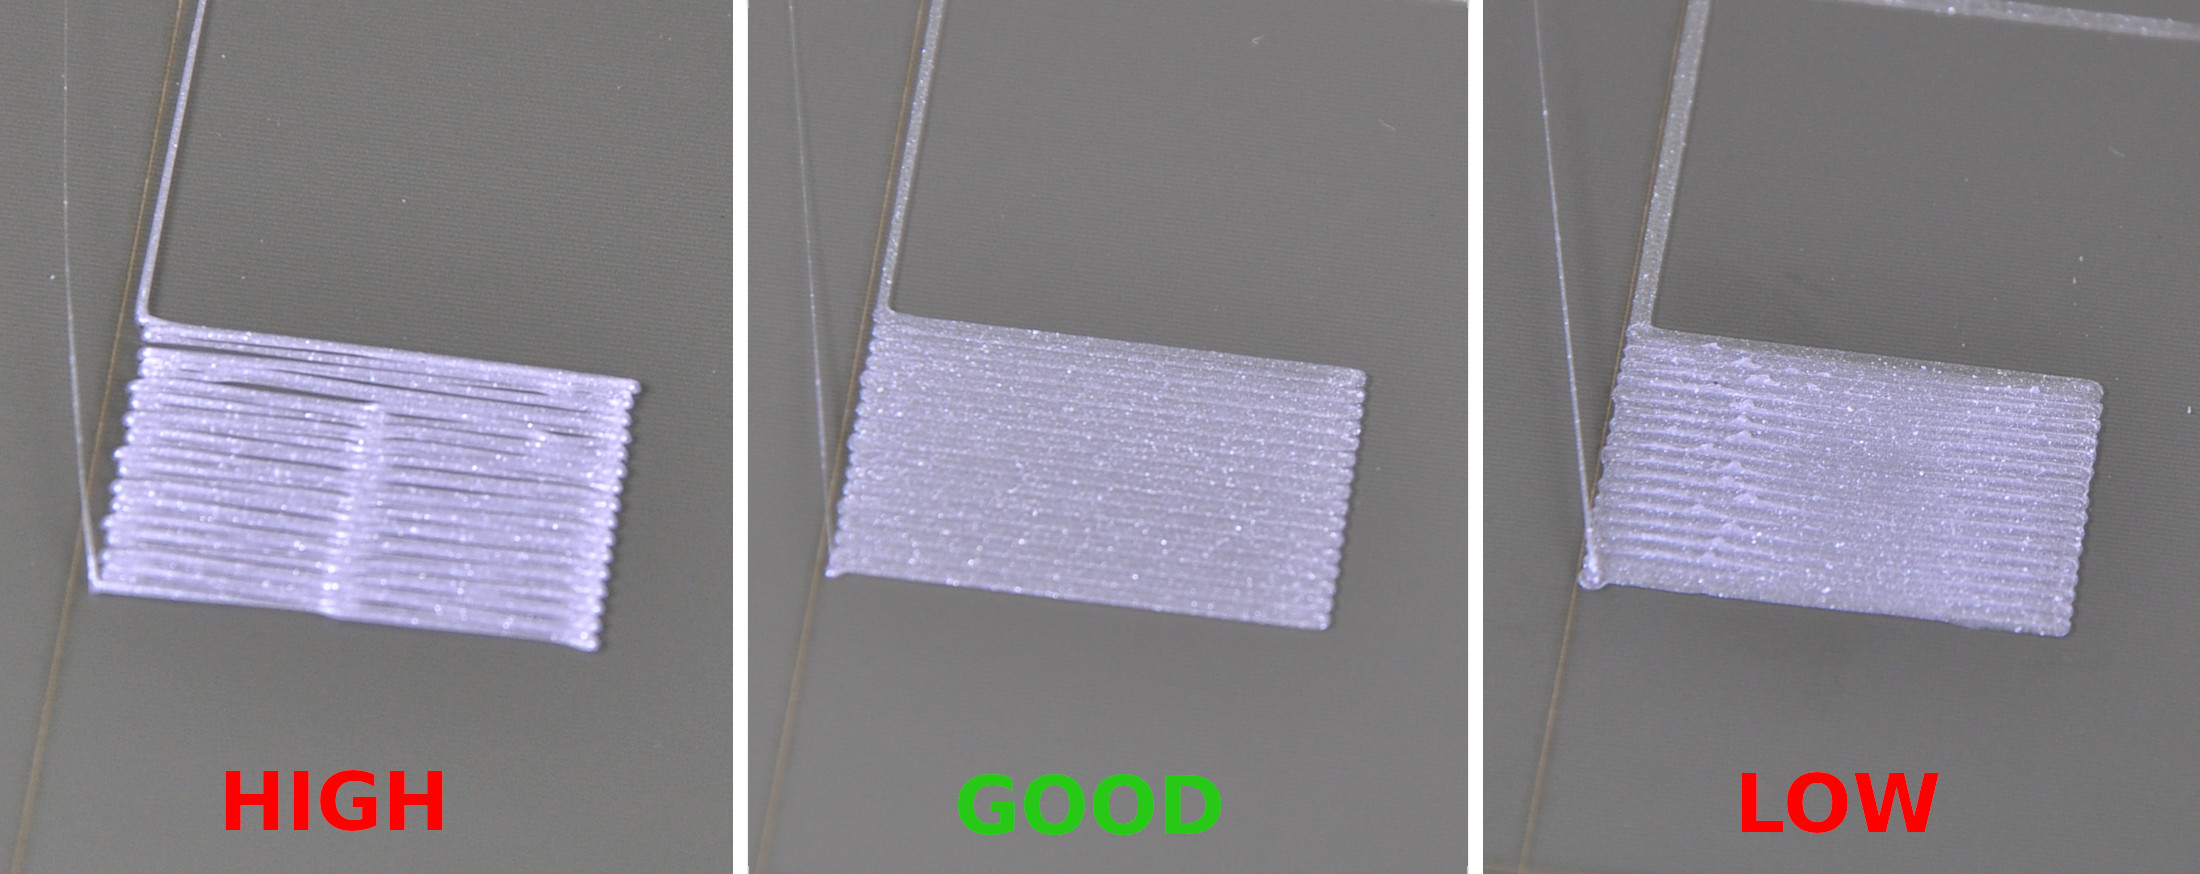
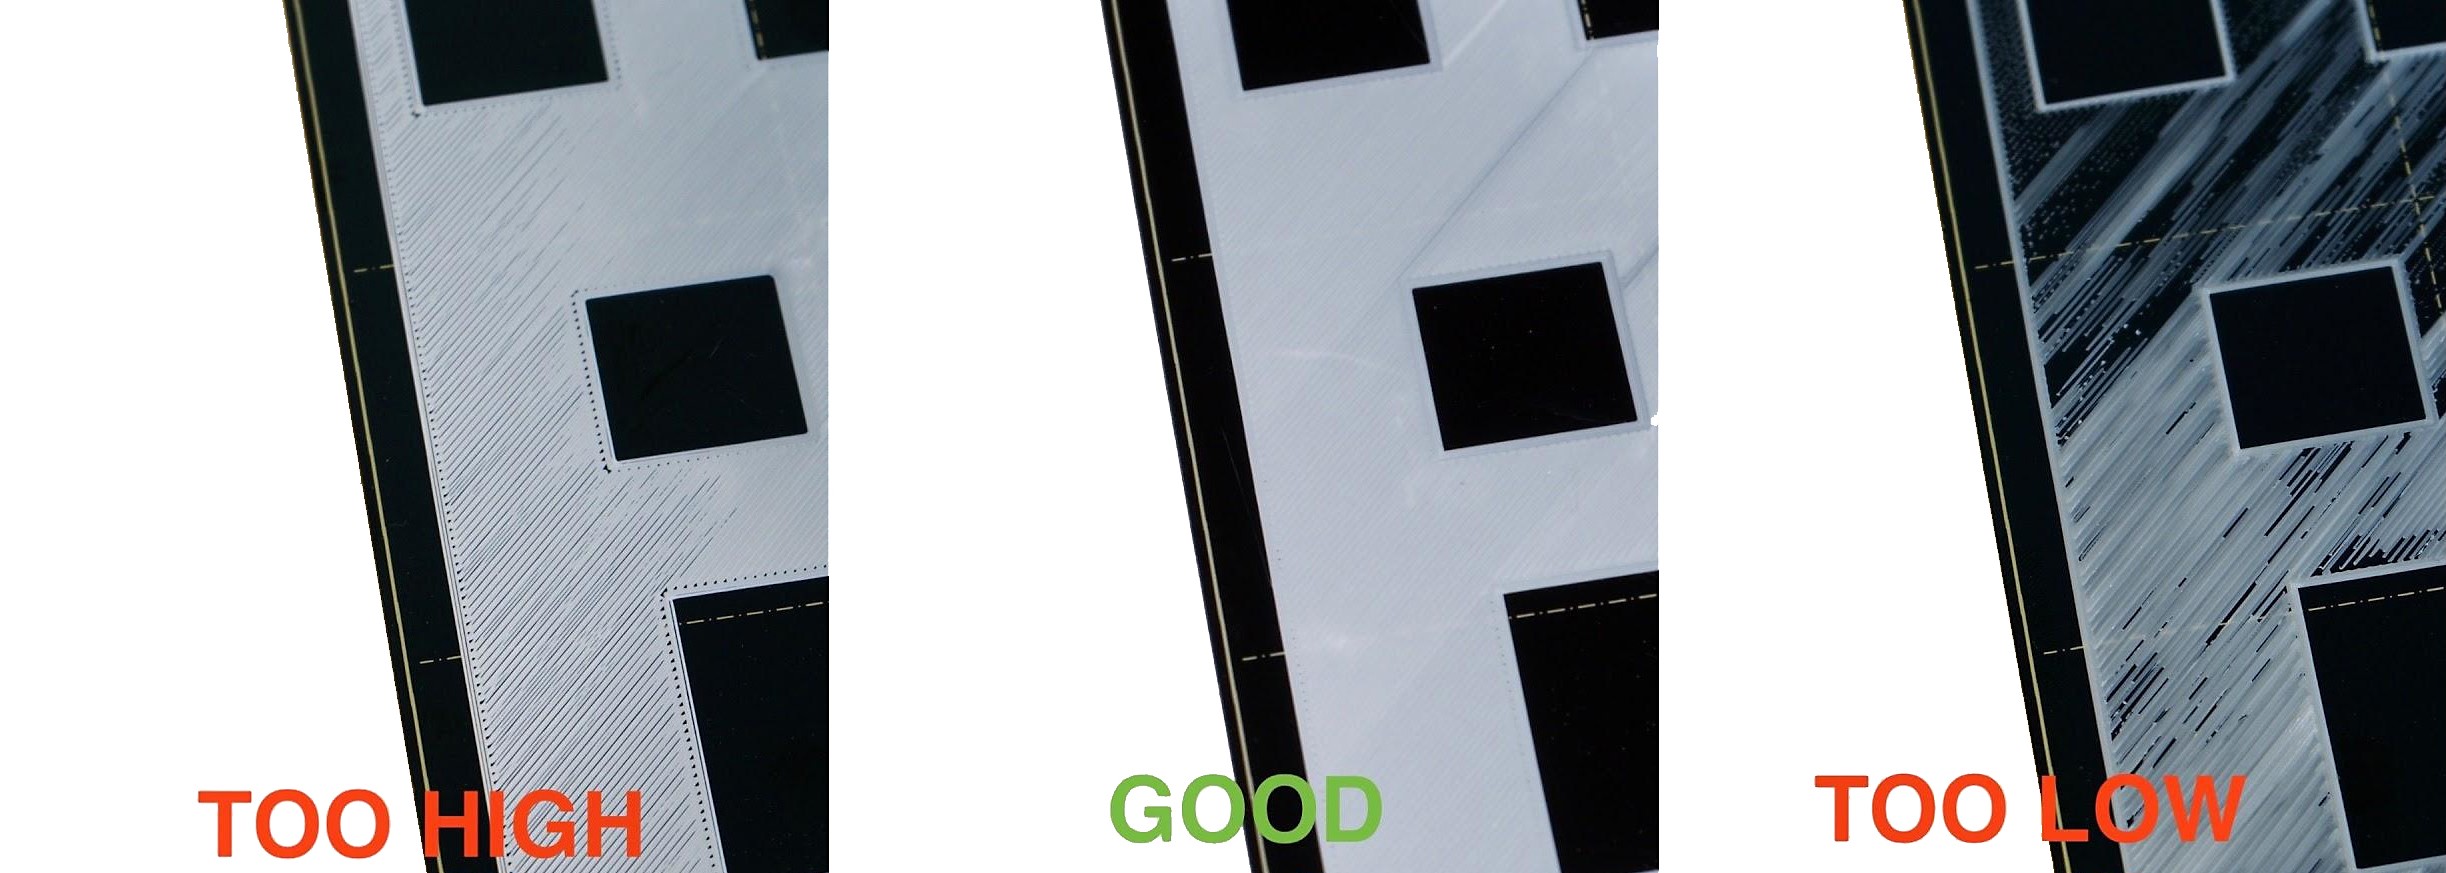
                  W niektórych przypadkach, obniżenie dyszy może pomóc z przyczepnością, ale jeśli masz problem z przyleganiem wydruków do powierzchni, podczas gdy pierwsza warstwa podczas kalibracji wygląda podobnie do tej na ilustracji pokazującej prawidłowe ustawienie (środkowa), to Twój problem leży gdzieś indziej. Może to być zanieczyszczona płyta, temperatura lub inne ustawienia druku, poziomowanie stołu/kalibracja XYZ lub niedostateczna ekstruzja.

                  Nie możesz użyć tej samej kalibracji pierwszej warstwy zmieniając płytę gładką na teksturowaną (i odwrotnie)! Więcej informacji w artykule Profile płyt stalowych.

                  Płyta teksturowana

                  Płyty teksturowane są cieńsze niż gładkie, więc w ich przypadku dysza musi być ustawiona troszkę niżej, ale oczekiwany efekt jest taki sam. Również w tym przypadku, dysza ustawiona zbyt nisko (ilustracja po prawej) będzie powodować podwijanie filamentu przy krawędziach, jakby nie przylegał on do stołu. Wartość numeryczna jest zbyt daleka zeru i konieczne jest podniesienie dyszy.

                  Dysza ustawiona zbyt wysoko spowoduje zaokrąglanie linii oraz szpary między liniami prostokąta drukowanego na końcu. W tym przypadku wartość jest zbyt bliska zeru.
                  Przyjrzyj się dyszy

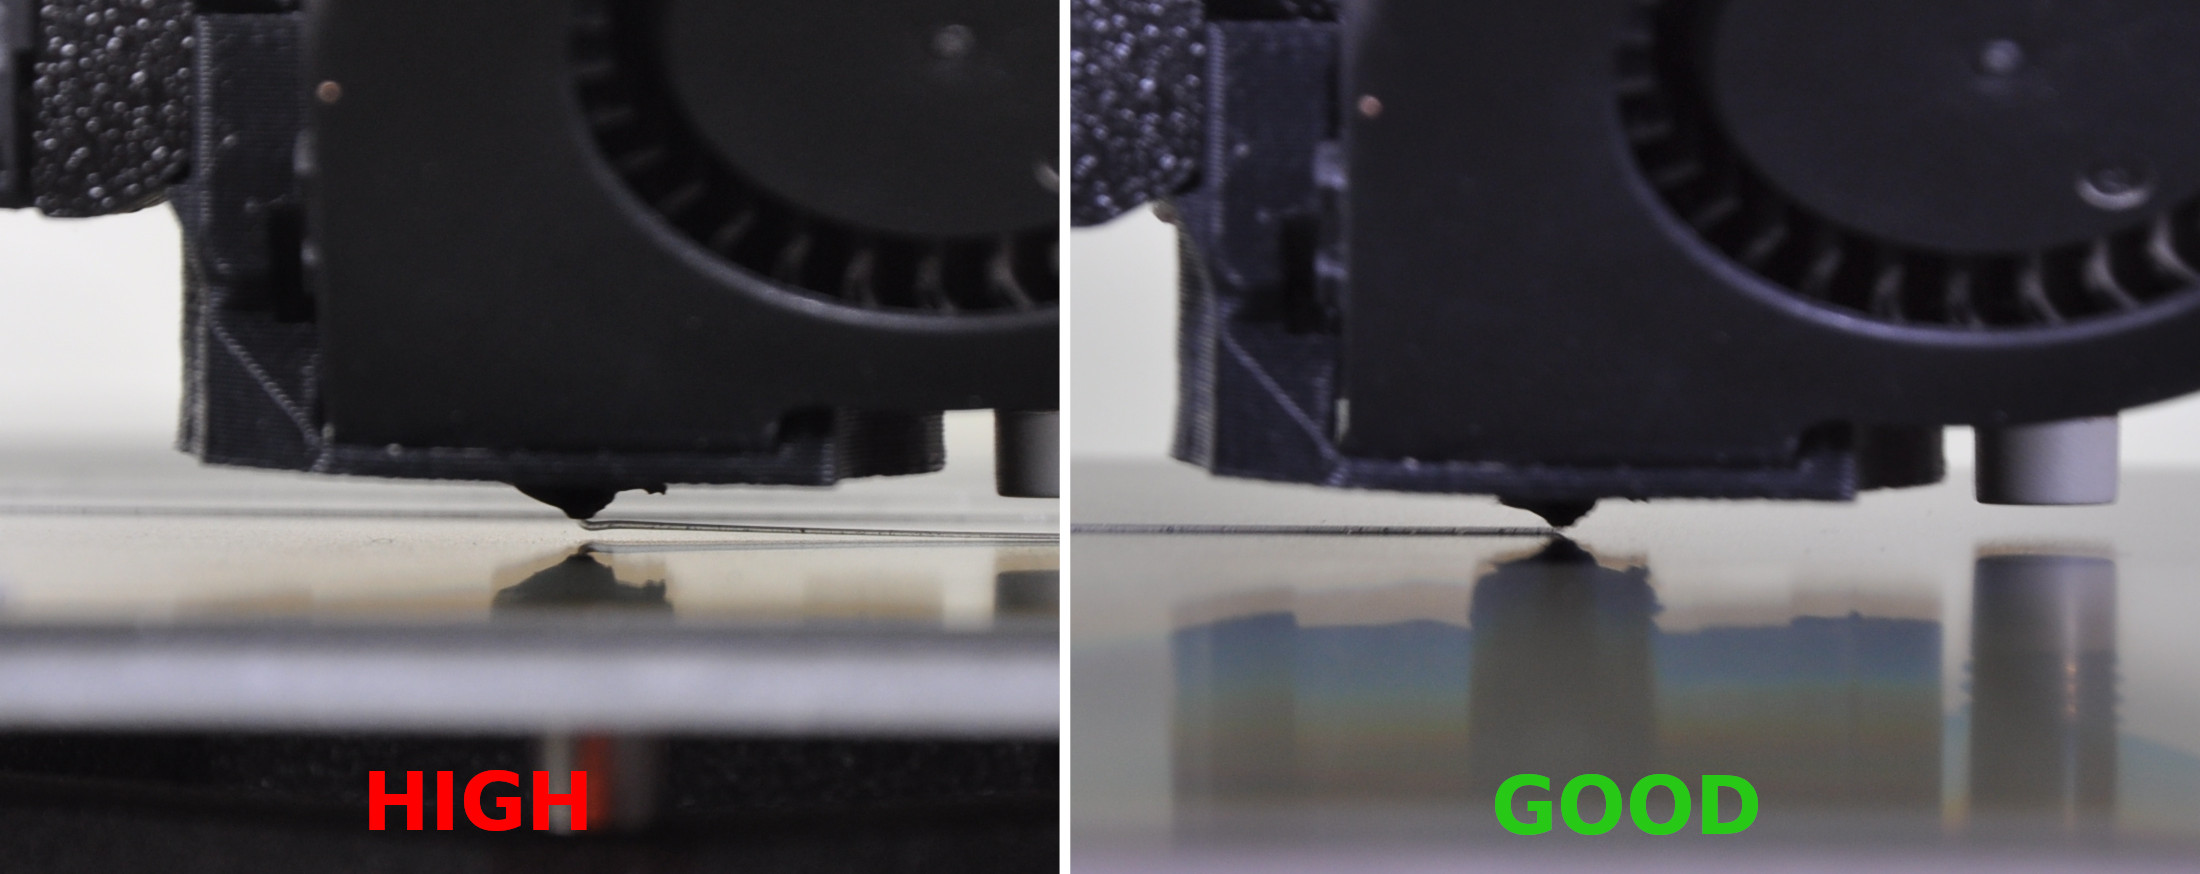
                  Pierwsza warstwa ma grubość około 0,2 mm / 0,00787402 cala. Spojrzenie na odstęp dyszy od stołu również może pomóc. Pomiar grubości wytłoczonej linii suwmiarką nie jest jednak zalecaną metodą kalibracji pierwszej warstwy.
                  Kiedy uruchomić kalibrację pierwszej warstwy

                  Generalnie, kalibracja pierwszej warstwy powinna zostać przeprowadzona za każdym razem, gdy dokonujesz większych zmian sprzętowych. Wlicza się w to wymiana dyszy, wymiana części ekstrudera czy jakakolwiek aktualizacja innych osi. Po przeniesieniu drukarki w inne miejsce konieczna jest pełna kalibracja.

                  W przypadku kalibracji pierwszej warstwy dla dyszy innej niż standardowa 0,4 mm, zapoznaj się z tym artykułem

                  Inne problemy

                  • Jeśli szerokość drukowanej linii różni się w jej rozciągłości, to być może musisz przeprowadzić Korekta poziomowania stołu.
                  • Jeśli dysza zderza się ze stołem, to znaczy, że czujnik P.I.N.D.A./SuperPINDA. nie jest wyzwalana przez płytę stalową odpowiednio wcześnie i musi zostać obniżona w uchwycie. Spowoduje to zmniejszenie odstępu końcówki czujnika od końcówki dyszy. Upewnij się, że czujnik jest ustawiony zgodnie z rozdziałem Sprawdzenie przed uruchomieniem instrukcji montażu. Po zmianie pozycji czujnika konieczne jest ponowne przeprowadzenie kalibracji pierwszej warstwy.
                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • Kalibracja
                    • Podstawowa kalibracja
                      • Niepowodzenie Selftestu (MK3/MK3S/MK3S+)
                      • Niepowodzenie Selftestu (MK2/S, MK2.5, MK2.5S)
                      • MMU2S - Ustawienie i kontrola
                      • Szczegóły kalibracji XYZ
                      • Poziomowanie stołu
                      • Kalibracja XYZ (MK3/MK3S/MK3S+)
                      • Kalibracja XYZ (MK2/S)
                      • Pełne odświeżenie systemu Original Prusa i3
                      • Kalibracja temperaturowa
                      • Nieudana kalibracja Z (MK3S/MK2.5S)
                      • Naprężenie docisku ekstrudera
                      • Kalibracja XYZ (MK2.5/MK2.5S)
                      • Niepowodzenie Selftestu (MK3.5/S)
                      • MMU3 - Ustawienie i kontrola
                      • Kalibracja pierwszej warstwy (i3)
                    • Zaawansowana kalibracja
                    • Komunikaty błędów kalibracji