Prusa
  • ショップ
    • 最新製品
    カテゴリー別
    • 3Dプリンター新着
    • 3Dプリンターアップグレード新着
    • 材料
    • アクセサリー
    • スペアパーツ
    • コース
    • グッズ
    • 見積もりを取得
    クイックリンク
    • 配送と配達
    • 返品と返金
    • 支払いと融資
    • 保証
    • VATと関税
    • よくある質問

    0 点の商品がカートに入っています点の商品がカートに入っています

    カートは空です

    カートを見る3Dプリンターを購入

    マイプロフィール

    ログイン すると注文や保存した商品を確認できます

    マイプロフィール

    ログイン中:

    • 注文
    • ログアウト
  • 3Dプリント
    • 3Dプリントを探る
    初心者向け
    • 3Dプリントの基礎
    • FDM印刷の仕組み
    • 初めてのプリンターを購入する
    • 3Dモデルカタログ
    用途別
    • ラピッドプロトタイピング
    • 製造
    • エンジニアリング
    • 研究
    • アートとデザイン
    さらに深く
    • 材料ガイド
    • コース
    • ウェビナー
    • 導入事例
    • カスタム3Dプリンティング
  • 3Dプリンター
    • すべての3Dプリンター
    用途
    • 自宅またはガレージ愛好家、改造愛好家、ホームプリンティング
    • ビジネス小規模チーム向けの社内生産
    • エンタープライズフリート、セキュリティ、大規模生産
    • どのPrusaが私に適していますか
    ショップと閲覧
    • CORE One+新着
    • CORE One+ INDX新着
    • CORE One L+新着
    • CORE One L+ INDX新着
    • XL+新着
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    プリンターからさらに
    • 部品とアップグレード新着
    • Spare parts
    • 重要インフラ
    • 導入事例
    • シグネチャーオーク
    • キット
  • 材料
    • すべての材料
    用途別
    • 日常とデザイン
    • 機能工学
    • 複合材料
    • プロフェッショナル向け特殊材料
    • SLAレジン
    Prusament
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    材料からさらに
    • 材料ガイド
    • 自社製材料
    • サステナビリティ
    • ストアで注文
  • ソフトウェア
    • すべてのソフトウェア
    印刷の準備
    • PrusaSlicer 3.0新着
    印刷と監視
    • Prusa Connect
    • EasyPrint
    • iOS & Androidアプリ
    • Prusaファーム
    始める
    • ダウンロードとインストール
    • ナレッジベース
    その他のソフトウェア
    • 3Dモデルカタログ
  • サポート
    • サポートを探す
    回答を探す
    • ナレッジベース
    • トラブルシューティング
    • コース
    • ウェビナー
    ヘルプ
    • お問い合わせ
    • ライブチャット
    • 配送と配達
    • 保証
    • 返品と返金
    • サービスとスペアパーツ
    • サービスと修理
    コミュニティ
    • フォーラム
    • Reddit
    • Printables
  • トラストセンター
    • トラストセンター概要
    トピック別
    • GDPR
    • 証明書
    • セキュリティ
    • コンプライアンス
    コミットメント
    • サステナビリティレポート
    お問い合わせ
    • セキュリティチームに連絡
  • 会社
    • Prusaについて
    私たちについて
    • 私たちのストーリー
    • プリンターの製造方法
    • オープンソース
    • ブランド&メディアキット
    ニュース
    • ブログ
    • ニュースルーム
    • イベント
    信頼とパートナー
    • サステナビリティ
    • 再販業者と販売代理店
    • アフィリエイトプログラム
    • お問い合わせ
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • ログイン中:

    • 注文
    • 住所
    • 在庫アラート
    • マイコース
    • サブスクリプション
    • アカウントを編集
    • ログアウト

ログイン すると注文や保存した商品を確認できます

ログイン中:
  • 注文
  • 住所
  • 在庫アラート
  • マイコース
  • サブスクリプション
  • アカウントを編集
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
ショップ

0 点の商品がカートに入っています点の商品がカートに入っています

カートは空です

カートを見る3Dプリンターを購入

マイプロフィール

ログイン すると注文や保存した商品を確認できます

マイプロフィール

ログイン中:

  • 注文
  • ログアウト
ショップ
  • 最新製品
カテゴリー別
  • 3Dプリンター新着
  • 3Dプリンターアップグレード新着
  • 材料
  • アクセサリー
  • スペアパーツ
  • コース
  • グッズ
  • 見積もりを取得
クイックリンク
  • 配送と配達
  • 返品と返金
  • 支払いと融資
  • 保証
  • VATと関税
  • よくある質問

おすすめ製品

    人気のカテゴリー

      急上昇ワード

        記事

          ブログ

            製品

              カテゴリー

                検索候補

                  検索中…
                  結果がありません
                  エラーが発生しました。
                  ↑↓ 選択↵ 開くEsc 検索を閉じる
                  1. サポート
                  2. プリンタートラブルシューティング
                  3. プリント途中でエクストルーダーの押し出しが止まる現象(ヒートクリープ)
                   

                  内容

                  • どのように見えるか?
                  • 修理の方法
                  • 未然に防ぐ方法
                  • エクストルーダーの組み立て
                  • プリント設定

                  ブログ

                  • Prusament PLA ColorMix:わずか5巻のフィラメントで45色以上をプリント
                  • PrusaSlicer 3.0プレビュー版 — 3Dプリントの未来を見据えた仕様
                  • より高品質なプリントを、もっと簡単に:Prusa XL+、CORE One L+、CORE One+(Gen 2)― 大規模製品アップグレード

                  ニュースレター

                  ご登録いただくと、毎月 新しいファームウェア、PrusaSlicerの新バージョン、3Dプリントプロジェクトの一般的なヒントなど、役立つ情報をお届けします。

                  クリックして、ニュースレターを受け取る。

                  このサイトはreCAPTCHA Enterpriseによって保護されており、Googleのプライバシーポリシーと利用規約が適用されます。

                  Heavy Duty Keyboard Holder (No Supports)
                  E-shop
                  • 3Dプリンター
                  • プリンターのアップグレード
                  • フィラメント
                  • アクセサリー
                  • Prusa 商品
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • 3Dモデル
                  • Store
                  • Clubs
                  • 3Dデザインコンテスト
                  • Brands
                  コミュニティ
                  • ワールドマップ
                  • フォーラム
                  • ユーザーグループ
                  • イベント
                  ヘルプ
                  • Prusa ヘルプ
                  • Prusa アカデミー
                  • 3Dプリンティング計算機
                  ソフトウェア
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • ドライバーとソフトウェア
                  会社概要
                  • 私たちについて
                  • Blog
                  • プルサ正規販売代理店
                  • お問い合わせ
                  • ISO 9001・ISO 14001・ISO 45001 認証取得済み
                  • 一般利用規約
                  • PRUSAウェブサイト利用のための一般利用規約
                  • プライバシーポリシー
                  • クッキーに関する情報
                  • お客様の苦情対応に関する方針
                  • Webサイトのステータスページ
                  • Cookie 設定
                  Prusa
                  • 一般利用規約
                  • PRUSAウェブサイト利用のための一般利用規約
                  • プライバシーポリシー
                  • クッキーに関する情報
                  • お客様の苦情対応に関する方針
                  • Webサイトのステータスページ
                  • Cookie 設定

                  © Prusa Research a.s.

                  JOSEF PRUSA®、PRUSA RESEARCH®、PRUSA POLYMERS®、PRUSA ORANGE®、PRUSA 3D ® および PRUSAMENT® は、Prusa Development a.s. の登録商標であり、Prusa Research a.s. が Prusa Development a.s. からのライセンスに基づき使用しています。

                  プリント途中でエクストルーダーの押し出しが止まる現象(ヒートクリープ)

                  関連するもの

                  MK2.5
                  MK2.5S
                  MK3
                  MK3S
                  MK3S+
                  記事 他の言語でもご覧になれます。
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  プリンタが突然フィラメントを押し出さなくなったのに、エラーの報告もなくプリンタがプリント動作を続ける場合、ヒートクリープの被害を受けている可能性があります。

                  どのように見えるか?

                  大雑把に言うと、ヒーターブロックより上のホットエンドの部分が熱くなりすぎることをヒートクリープと呼びます。通常の場合、フィラメントはノズルのすぐ上で溶け始めます。しかし、ヒートブレイクが熱くなりすぎると、熱はホットエンド全体に不規則に上方に膨張し、フィラメントはホットエンド内の高い位置で軟化し始め、目詰まりを引き起こします。エクストルーダーのモーターは引き続きフィラメントを押し込もうとするため、「カチカチ」「コツコツ」という音がして、フィラメントにぶつかります。
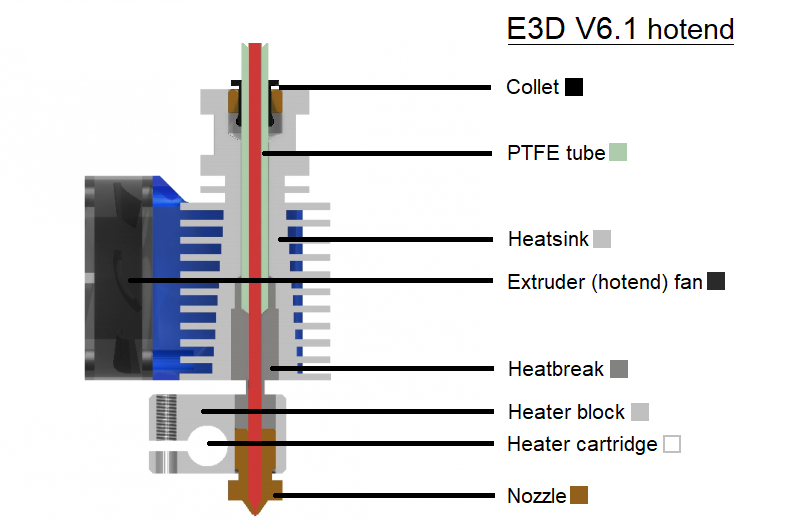
                  ヒートクリープは、ホットエンドの詰まりの原因の1つに過ぎず、ほとんどの場合、最も可能性の高い原因ではありません。特に銀色のケースの PSU (PSU ホルダーはアルミ押出し材の上に位置します)、Clogged hotend、Cold pullは、ホットエンドの目詰まりに特化した記事ですので、ご一読をお勧めします。

                  修理の方法

                  基本的には、ホットエンドの詰まりに対応していますので、このガイドに従って、ホットエンドやノズルの詰まりを除去してください。

                  最も一般的な原因:

                  • 周囲(室内)温度が35℃(一部のフィラメントでは30℃)以上である、またはプリンタがエンクロージャーの中に入っている。
                  PLAは最も使用されているフィラメントの中で最も融点が低いため、ヒートクリープは通常、PLAでプリントする際に起こります。完全密閉された換気の悪いエンクロージャーでPLAをプリントすると、問題が発生する可能性が非常に高くなります。
                  • 使用するフィラメントに金属粒子が含まれており、これがホットエンドの熱を伝導している可能性がある。
                  • ホットエンドの温度設定が高すぎる。
                  • ノズル、ヒートブレーク、ヒートシンクの間の熱伝達が不十分である。
                  • ヒートシンクを冷却するエアフローが十分でない。
                  • ノズルから流れていくフィラメントの量が少ないか、スピードが遅い。
                  フィラメント自体も熱を吸収します。スピードが遅いと、ヒートクリープの原因になることがあります。

                  未然に防ぐ方法

                   ホットエンドのクリーニングを行った後、この問題を起こさないために、以下のヒント集をチェックしてください。

                  プリント終了後、ホットエンドがまだ熱いうちに、現在のフィラメントをアンロードしてください。MMU2Sアップグレードキットを使う場合は、プリント終了時、自動的にフィラメントがアンロードされます。MMU2Sがない場合は、プリンターの "アンロード "機能を使ってください。

                  エクストルーダーの組み立て

                  ノズルとヒーターブロックの隙間

                  E3D v6 を組み立てたホットエンドでは、ヒーターブロックとノズルの六角頭の間に約0.5mm(0.02インチ)の隙間があるはずです。これもホットエンド内部の熱流をコントロールするためです。ノズルをヒーターブロックにねじ込む際は、最後までしっかりと締め付ける必要がありますが、決してノズルヘッドがヒーターブロックに接触するような(過度の)締め付けをしないでください。

                  エクストルーダーのファンを確認する

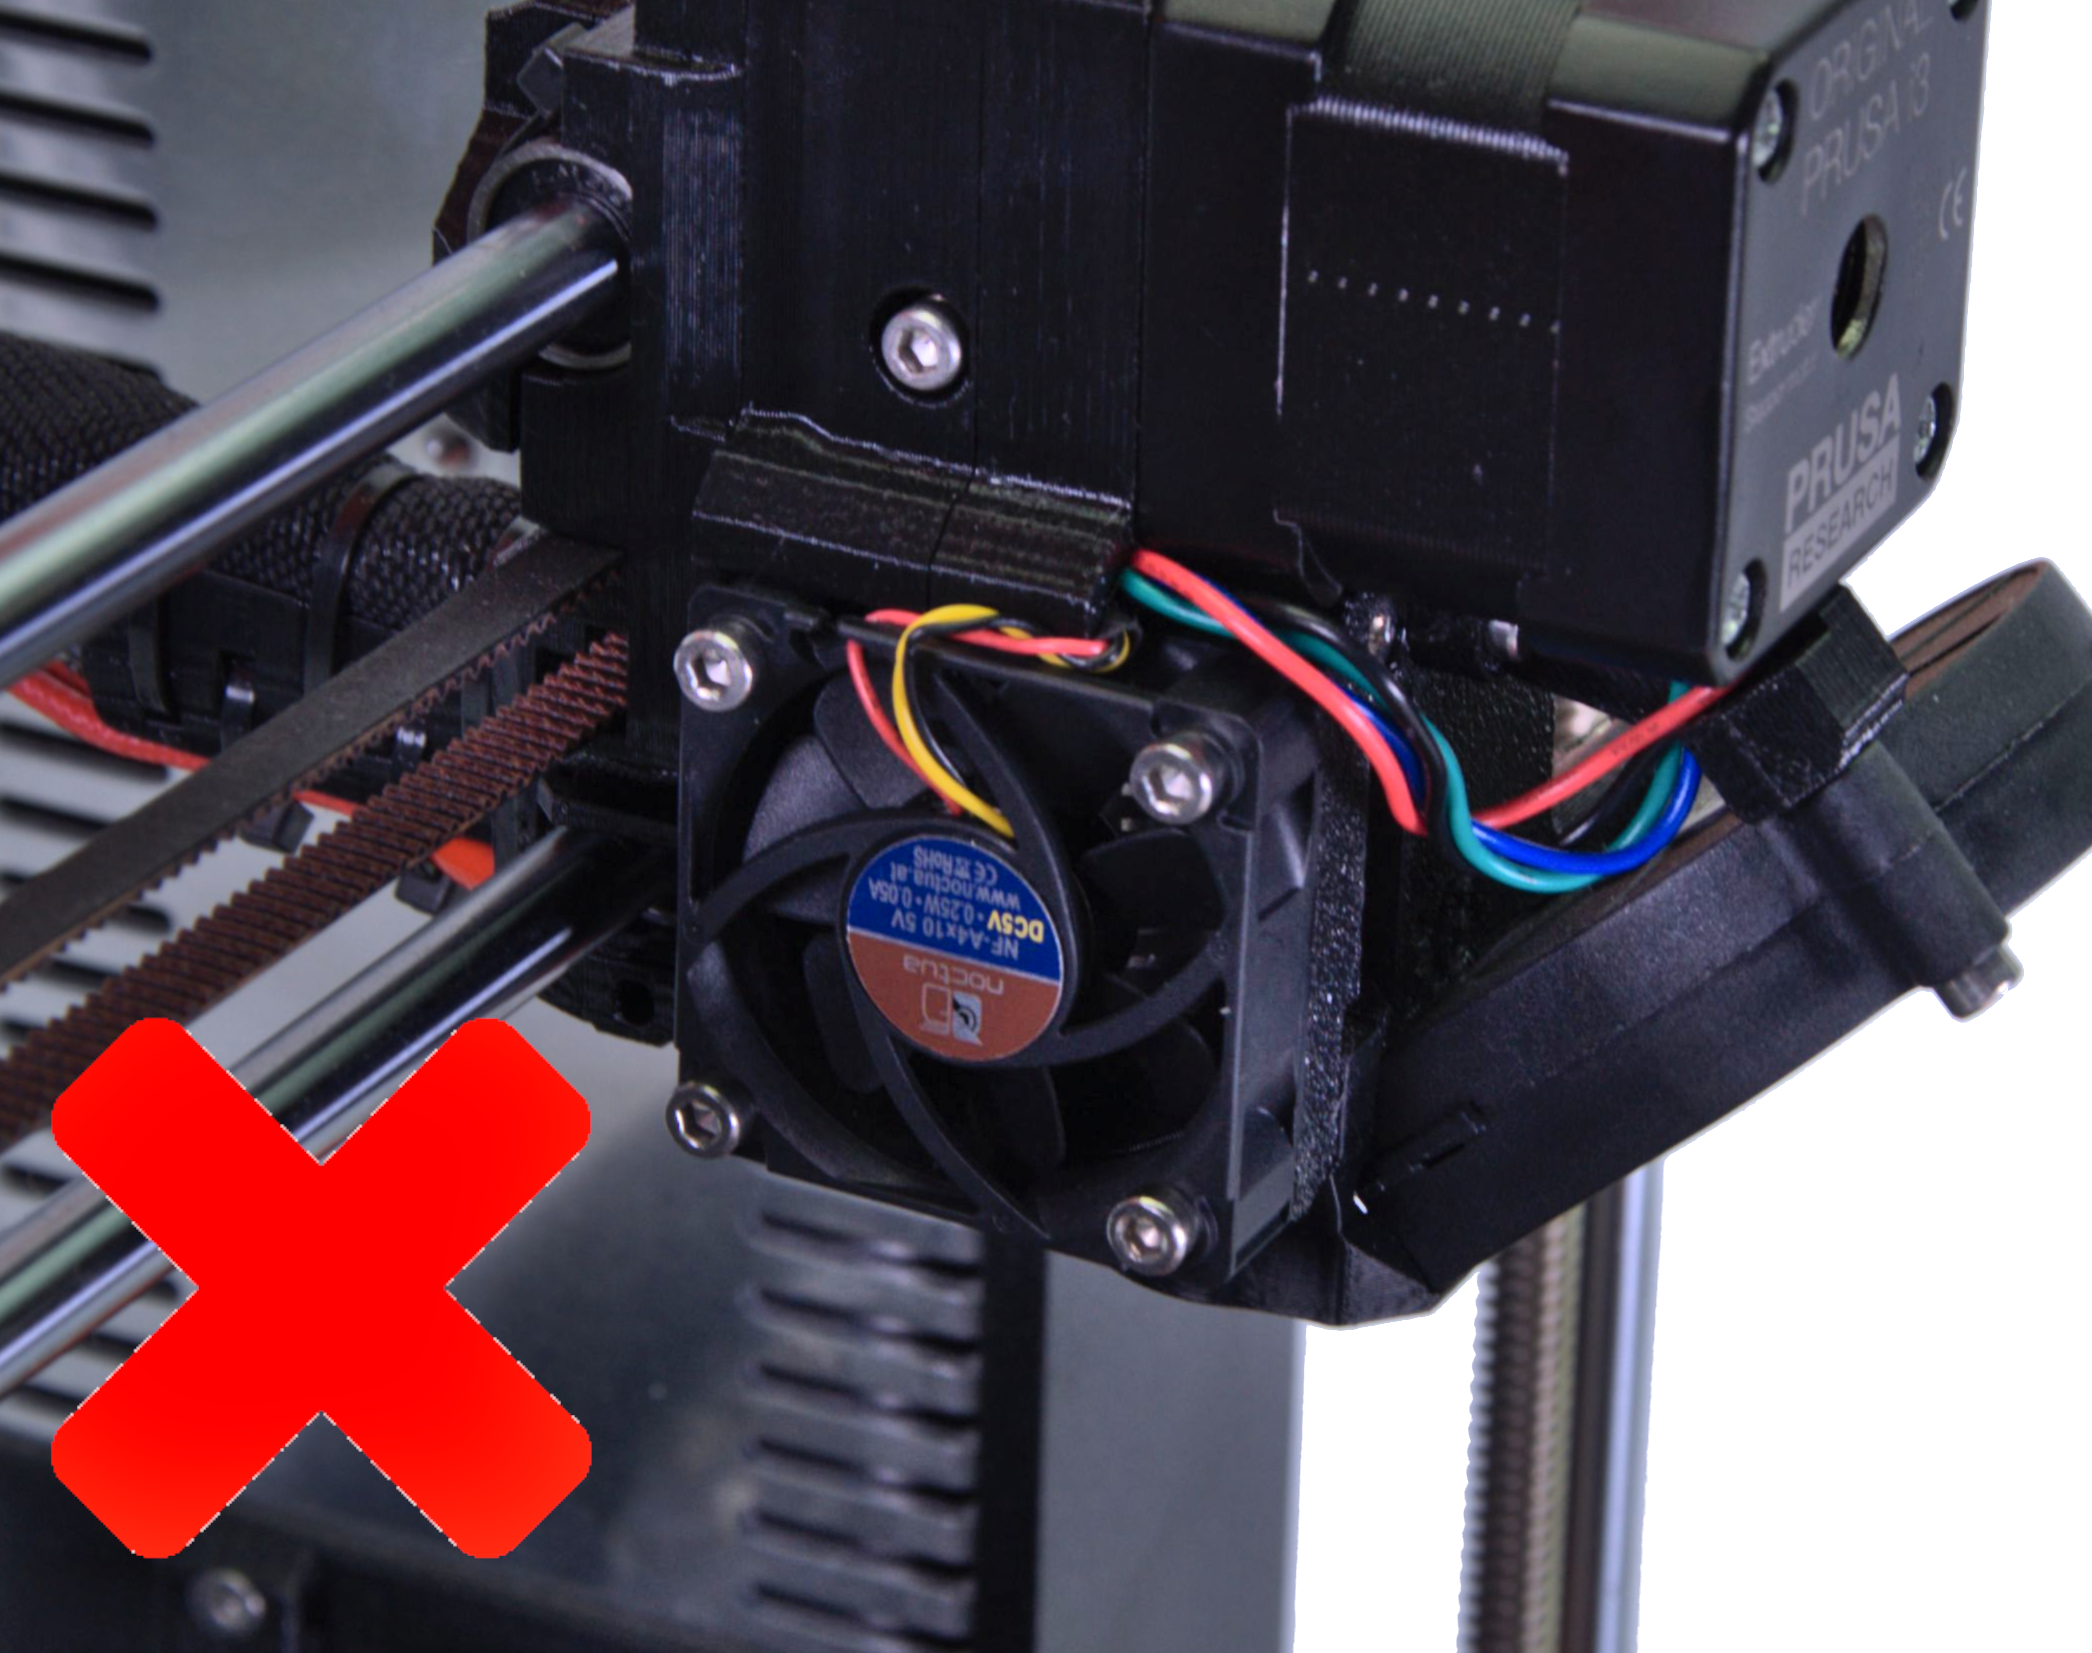
                  周知の通り、ヒートシンクを十分に冷却するためには、冷却ファンが適切に動作する必要があります。まず、ファンにシールが貼られていないことを確認してください。これはファンが逆向きに取り付けられていることを意味します。ファンが回転している間は、外気ではなく、内部の空気を押し出さなければなりません。

                  ファンが正しく取り付けられている場合、ファンの回転速度が十分かどうかを確認することができます。印刷中に、LCD Menu -> Support -> Extruder info -> Fan speedに移動します。Nozzle FanのRPM値は4000から4400の間である必要があります。
                  アイドラーテンションとボンドテックギア

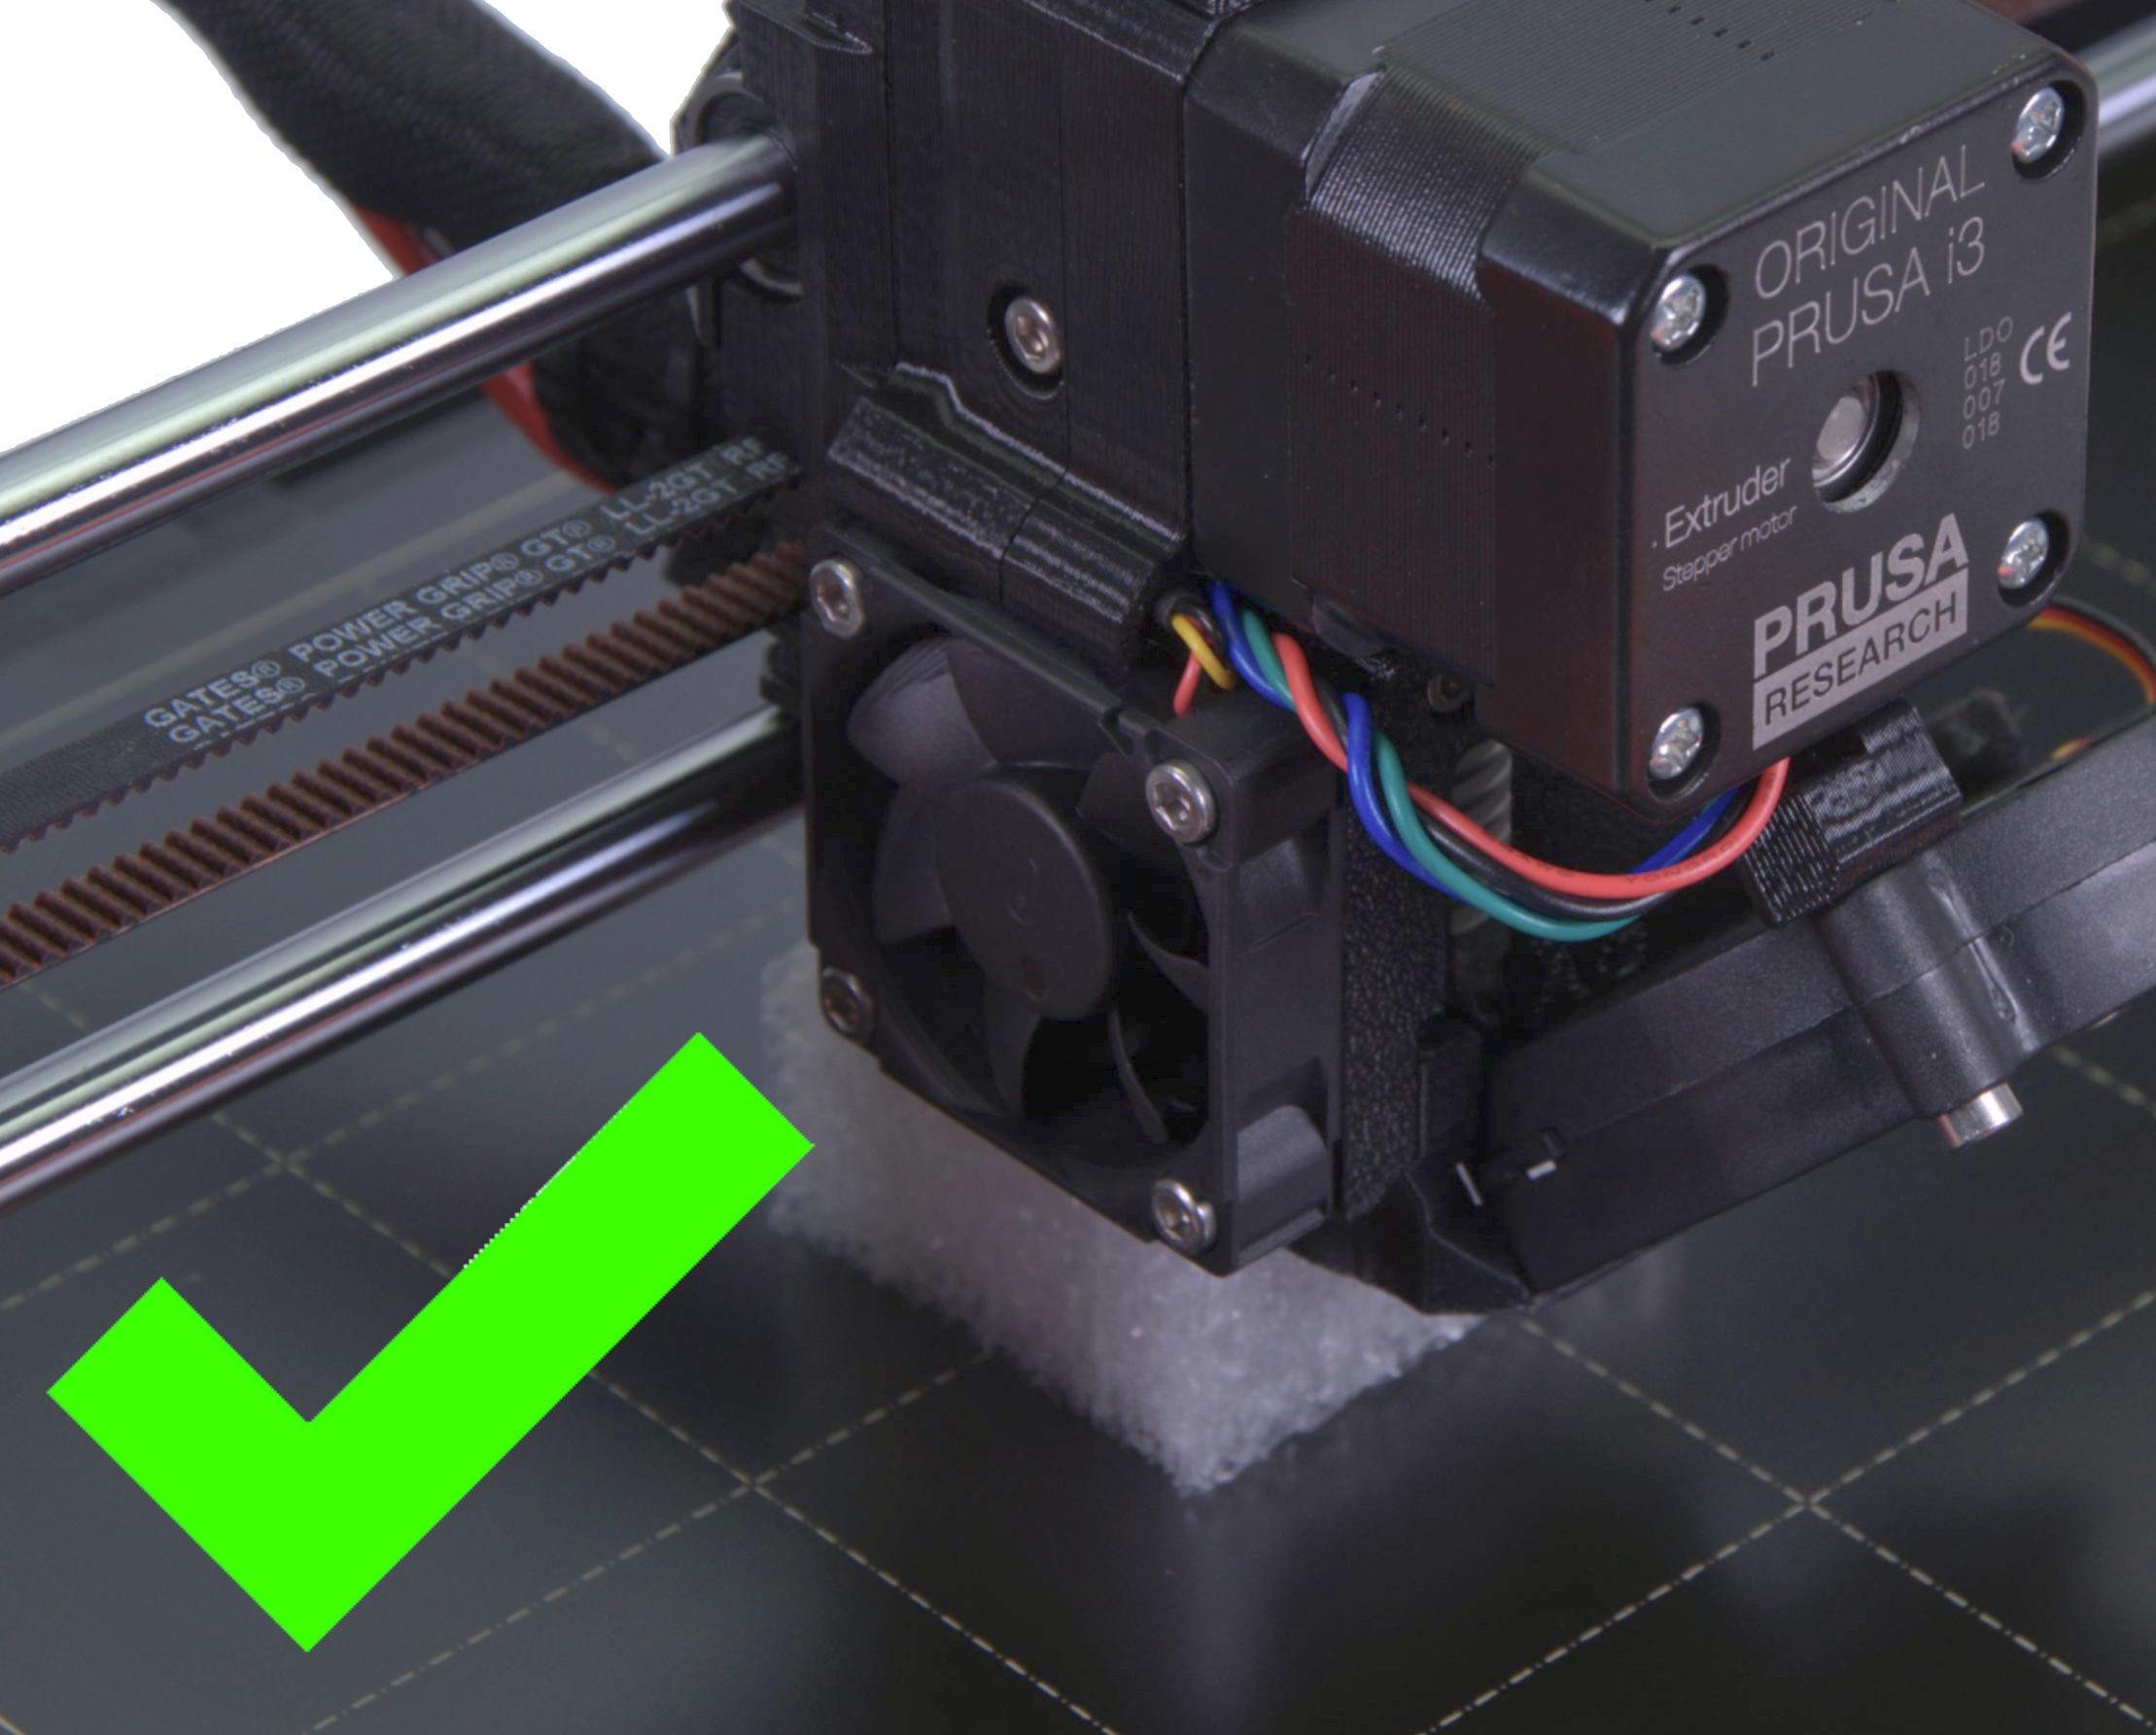
                  エクストルーダーアイドラーにあるスプリングのテンションが低すぎたり高すぎたりしても、フィラメントの押し出しに問題が発生することがあります。アイドラースクリューが緩すぎると、ギアがフィラメントを掴めず、モーターがスキップすることがあります。アイドラースクリューがきつすぎると、ギアの歯がフィラメントを掴めず、詰まってしまう可能性があります。

                  アイドラースクリューの頭をエクストルーダーの本体に合わせます。(上の写真参照)MK2/Sの場合は、テンションスプリングはエクストルーダーの外側にあります。圧縮されたテンションスプリングの長さは、13mmになります。

                  ヒートシンクに埃がないことを確認する

                  ヒートシンクの役割は、フィラメントの通り道で温度が上がりすぎないようにすることです。何時間もプリントしていると、ヒートシンクのフィンに細かい埃が溜まり、ヒートシンクの放熱効果が低下します。これを解決する簡単な方法は、ホットエンドの冷却ファン(エクストルーダーの左側にある四角いファン)を取り外し、エアダスターで埃を吹き飛ばすことです。ついでにファン自体のホコリも吹き飛ばしてしまいましょう。

                  PTFEチューブがホットエンドに完全に挿入されていることを確認する

                  ホットエンド内のPTFEチューブがヒートブレイクの端と同一平面上にあることを確認することが非常に重要です。もし最近ヒートシンクからPTFEチューブを取り出したのなら、PTFEチューブが所定の位置に固定され、上下に動かないことを常に再確認しておくのが賢明です。こちらを参照してください。

                  ヒートブレイクにサーマルペーストを追加する

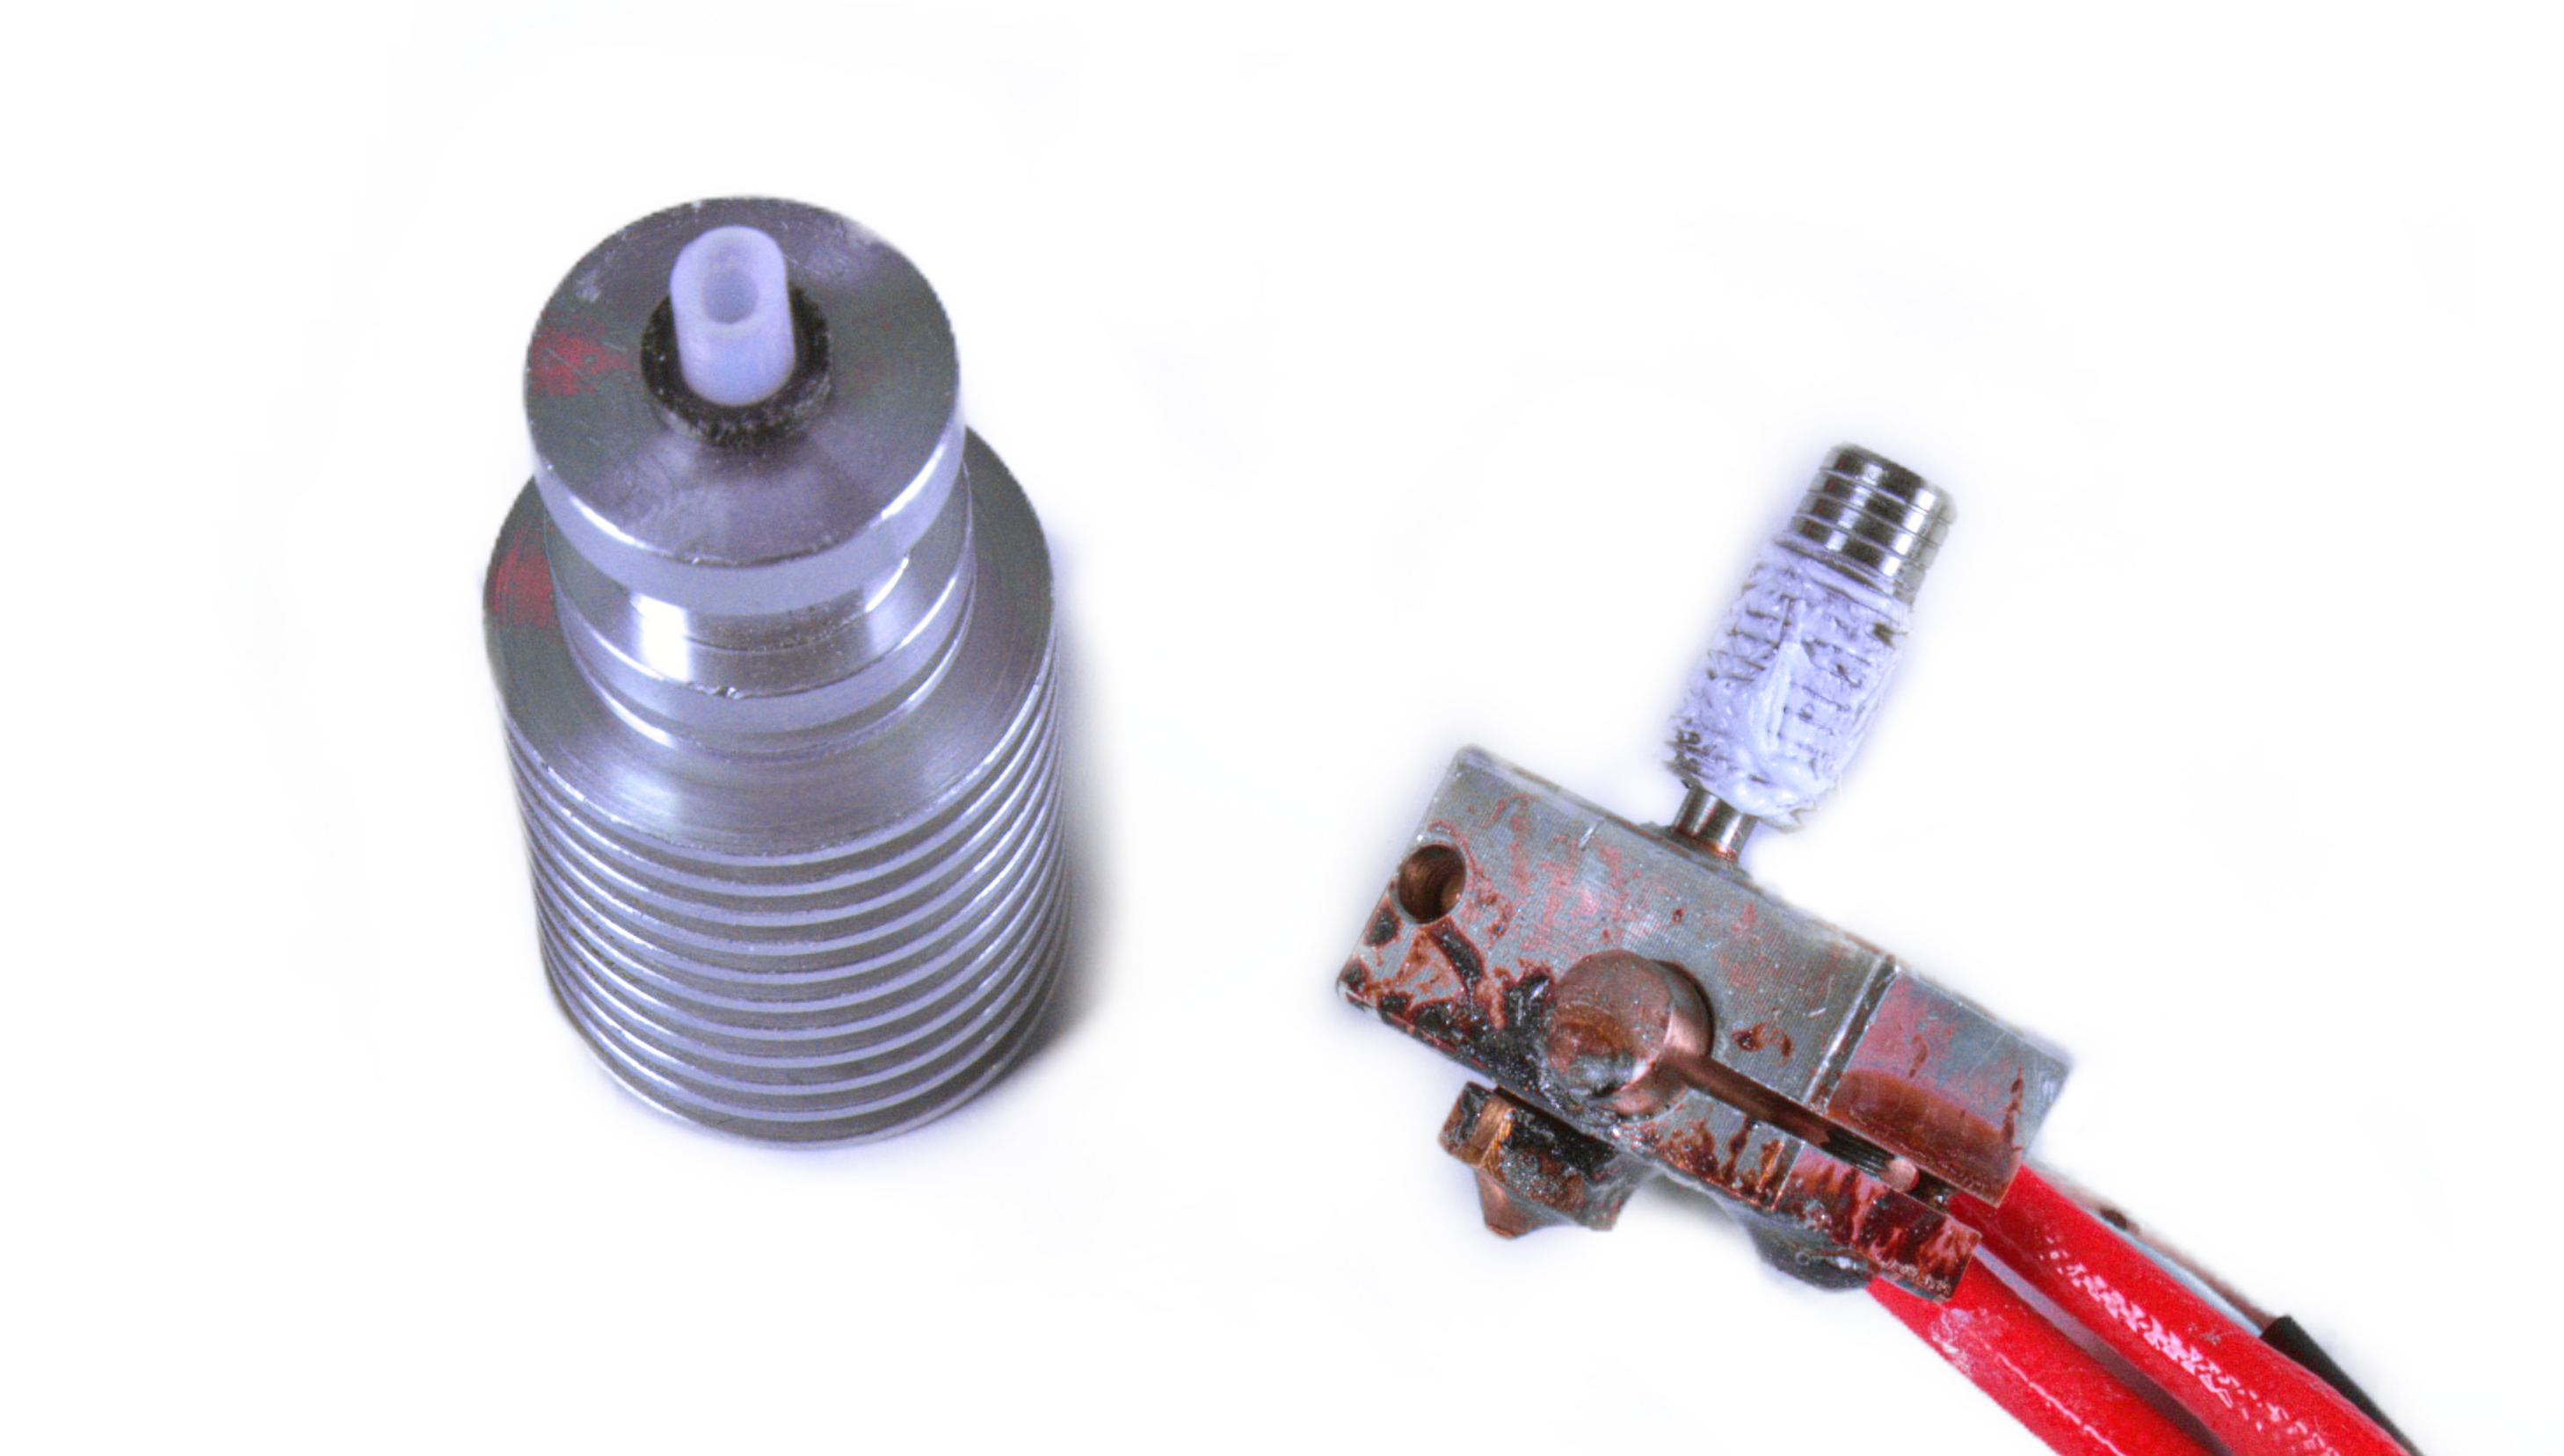
                  特に、ホットエンドを掃除するために分解していた場合は、ホットエンドを元に戻す前に、ヒートシンクと接触している部分にサーマルペーストを塗ることを忘れないでください(コンピューターのプロセッサーに使用されるのと同じ種類のサーマルペーストです)。このペーストは、弊社の eshop から入手できますし、同様の高品質な汎用サーマルペーストを使用することも可能です。このような場合、ヒートブレイクが十分なサーマルペーストを使用してどのように見えるべきかを示しています。このガイドを参照してください(MK3S/MK2.5S/MMU2S用。MK3/MK2.5については、separate guideがあります)エクストルーダーとホットエンドの分解方法について詳しく説明しています。
                  プリント設定

                  ヒートベッドの温度を下げる

                  ヒートベッドから立ち上がる熱は、エクストルーダーパーツのオーバーヒートの一因となる可能性があります。特にPLAプリントの場合、Prusa Slicerのヒートベッドの温度を5~10度下げてみると改善する場合があります。PrusaSlicerのFilament settings -> Filamentで、Temperature の欄で温度を変更できます。

                  プリント中にLCDメニュー→Tune→Bedで行うこともできますが(ノブを回して値を変更)、その場合はファーストレイヤーが終了する前に行ってください。そうしないと、急激な温度変化でプリントオブジェクトが変形してしまう可能性があります。

                  ベッド温度を下げると反りや接着に問題がある場合は、PrusaSlicerのBrim機能を使用してください。

                  レイヤーの高さを上げる

                  薄いレイヤーでプリントすると、一度に使うフィラメントの量が少ないので、ノズルから流れるフィラメントの量が少なくなり、エクストルーダーの中で熱が移動しやすくなります。簡単に試せるコツとしては、例えばレイヤーの高さを0.15mmや0.20mmでプリントしてみることです。特に細かいプリントが必要でなければ、もっと厚いレイヤーで行ってください。

                  プリント速度を上げる

                  薄い層でプリントする場合、スピードが遅いと、同じ理由でヒートクリープを引き起こす可能性があります。プリントスピードを10%程度上げることで改善されますが、0.20mm以下の層でのインフィルのプリントスピードは200mm/sを超えないようにすることをお勧めします。

                  PrusaSlicerの速度設定を変更する前に、まずLCDノブを回してスピード変更のテストをしてください。
                  この記事は役に立ちましたか?
                  この操作は登録ユーザーのみが利用できます。ログインしてください。
                  ログイン してコメントを投稿する
                  コメントなし

                  トピックス

                  • トラブルシューティング
                    • プリンタートラブルシューティング
                      • 飛んだヒューズ (MK3/MK3S/MK3S+)
                      • プリント途中でエクストルーダーの押し出しが止まる現象(ヒートクリープ)
                      • スパゲッティモンスター
                      • エクストルーダーのブロブ
                      • ノズル/ホットエンドの詰まり (MK3.5/S, MK3S+, MK2.5S)
                      • エクストルーダーのノイズ
                      • フィラメントがロードされていかない
                      • Misaligned PINDA Sensor (MK2/S)
                      • プリントファンが回転していません
                      • ホットエンドファンが回転しない
                      • ヒートベッドが正常に加熱されない
                      • M.I.N.D.A./SuperPINDA センサーのテスト (MINI/MINI+)
                      • SDカードが読めません
                      • LCDスクリーンが機能しない
                      • プリンタの電源が入らない、または電源が切れたままになる
                      • Blown Fuse (MK2S/MK2.5/MK2.5S)
                      • MK3Sがフィラメント交換を促し続ける
                      • プリント中の振動とノイズ (MK3S+/MK2.5S)
                      • ファクトリーリセット (MK2S/MK2.5S/MK3S)
                      • ファームウェアのアップデート時の問題 (MK2.5S/MK3S+/MMU2S/MMU3)
                      • ノズルがヒートベッドに衝突する
                      • External SPI flash W25X20CL/xFLASH が反応しない - エラー
                      • IRフィラメントセンサーのトラブルシューティング(MK2.5S, MK3S)
                      • Zキャリブレーションの失敗 (MK3S/MK2.5S)
                      • 周囲温度のチェック(MK3/MK3S)
                      • PrusaLinkのトラブルシューティング
                      • Tangled filament
                      • SDカード・USBメモリ
                    • Diagnostics [進行中の翻訳]
                    • プリント品質のトラブルシューティング
                    • QR Error codes [進行中の翻訳]
                    • プリントエラーメッセージ