Prusa
  • SHOP
    • Neueste Produkte
    NACH KATEGORIE
    • 3D-Druckerneu
    • 3D-Drucker-Upgradesneu
    • Materialien
    • Zubehör
    • Ersatzteile
    • Kurse
    • Fanartikel
    • Fordern Sie ein Angebot an
    SCHNELLE LINKS
    • Versand & Lieferung
    • Rücksendungen & Erstattungen
    • Zahlung & Finanzierung
    • Garantie
    • Mehrwertsteuer & Zollgebühren
    • FAQ

    0 Artikel im WarenkorbArtikel im Warenkorb

    Ihr Warenkorb ist leer

    Zum Warenkorb3D-Drucker kaufen

    Mein Profil

    Anmelden für Bestellungen und gespeicherte Artikel

    Mein Profil

    Angemeldet als

    • Bestellungen
    • Abmelden
  • 3D-DRUCK
    • 3D-Druck entdecken
    FÜR EINSTEIGER
    • 3D-Druck 1x1
    • Wie FDM-Druck funktioniert
    • Ihren ersten Drucker kaufen
    • 3D-Modellkatalog
    NACH ANWENDUNG
    • Schnelles Prototyping
    • Fertigung
    • Ingenieurwesen
    • Forschung
    • Kunst & Design
    TIEFER GEHEN
    • Material-Leitfaden
    • Kurse
    • Webinare
    • Fallstudien
    • Kundenspezifischer 3D-Druck
  • 3D-DRUCKER
    • Alle 3D-Drucker
    für
    • Zuhause oder GarageBastler, Tüftler und Heimdrucker
    • GewerbeInhouse-Produktion für kleine Teams
    • UnternehmenFlotten, Sicherheit und Skalierung
    • Welcher Prusa ist der richtige für mich
    SHOP & DURCHSUCHEN
    • CORE One+neu
    • CORE One+ INDXneu
    • CORE One L+neu
    • CORE One L+ INDXneu
    • XL+neu
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    MEHR ÜBER DRUCKER
    • Teile & Upgradesneu
    • Spare parts
    • Kritische Infrastruktur
    • Fallstudien
    • Signature Oak
    • Bausätze
  • MATERIALIEN
    • Alle Materialien
    NACH VERWENDUNG
    • Alltag & Design
    • Funktionale Technik
    • Verbundwerkstoffe
    • Pro Spezialitäten
    • SLA-Harze
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    MEHR MATERIALIEN
    • Material-Leitfaden
    • Wir stellen Materialien im eigenen Haus her
    • Nachhaltigkeit
    • Im Shop bestellen
  • SOFTWARE
    • Alle Software
    DRUCK VORBEREITEN
    • PrusaSlicer 3.0neu
    DRUCKEN & ÜBERWACHEN
    • Prusa Connect
    • EasyPrint
    • iOS & Android App
    • Prusa Farm
    ERSTE SCHRITTE
    • Herunterladen & installieren
    • Wissensdatenbank
    MEHR SOFTWARE
    • 3D-Modellkatalog
  • SUPPORT
    • Supportmöglichkeiten
    ANTWORTEN FINDEN
    • Wissensdatenbank
    • Fehlerbehebung
    • Kurse
    • Webinare
    HILFE ERHALTEN
    • Kontaktieren Sie uns
    • Live-Chat
    • Versand & Lieferung
    • Garantie
    • Rücksendungen & Erstattungen
    • Service & Ersatzteile
    • Service & Reparatur
    COMMUNITY
    • Forum
    • Reddit
    • Printables
  • TRUST CENTER
    • Trust Center Übersicht
    NACH THEMA
    • DSGVO
    • Zertifikate
    • Sicherheit
    • Compliance
    VERPFLICHTUNGEN
    • Nachhaltigkeitsbericht
    SPRECHEN SIE MIT UNS
    • Sicherheitsteam kontaktieren
  • UNTERNEHMEN
    • Über Prusa
    LERNEN SIE UNS KENNEN
    • Unsere Story
    • Wie wir Drucker herstellen
    • Open Source
    • Marken- & Medienkit
    NEWS
    • Blog
    • Newsroom
    • Veranstaltungen
    VERTRAUEN & PARTNER
    • Nachhaltigkeit
    • Wiederverkäufer & Distributoren
    • Affiliate-Programm
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Angemeldet als

    • Bestellungen
    • Adresse
    • Bei Verfügbarkeit benachrichtigen
    • Meine Kurse
    • Abonnement
    • Konto bearbeiten
    • Abmelden

Anmelden für Bestellungen und gespeicherte Artikel

Angemeldet als
  • Bestellungen
  • Adresse
  • Bei Verfügbarkeit benachrichtigen
  • Meine Kurse
  • Abonnement
  • Konto bearbeiten
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Shop

0 Artikel im WarenkorbArtikel im Warenkorb

Ihr Warenkorb ist leer

Zum Warenkorb3D-Drucker kaufen

Mein Profil

Anmelden für Bestellungen und gespeicherte Artikel

Mein Profil

Angemeldet als

  • Bestellungen
  • Abmelden
SHOP
  • Neueste Produkte
NACH KATEGORIE
  • 3D-Druckerneu
  • 3D-Drucker-Upgradesneu
  • Materialien
  • Zubehör
  • Ersatzteile
  • Kurse
  • Fanartikel
  • Fordern Sie ein Angebot an
SCHNELLE LINKS
  • Versand & Lieferung
  • Rücksendungen & Erstattungen
  • Zahlung & Finanzierung
  • Garantie
  • Mehrwertsteuer & Zollgebühren
  • FAQ

Empfohlene Produkte

    Beliebte Kategorien

      Beliebte Suchanfragen

        Artikel

          Blog

            Produkte

              Kategorien

                Suchvorschläge

                  Suche läuft…
                  Keine Ergebnisse
                  Etwas ist schiefgelaufen.
                  ↑↓ Auswählen↵ ÖffnenEsc Suche schließen
                  1. Support
                  2. Original Prusa MK3.5
                  3. Fortgeschrittene Kalibrierung
                  4. Kalibrierung des Extrusionsmultiplikators
                   

                  Inhalt

                  • Wie man ein Problem erkennt
                  • Wie man die Kalibrierung durchführt

                  Blog

                  • Prusament-Pellets: Rohstoffchargen für den großformatigen 3D-Druck oder für die Forschung und Entwicklung im Bereich der Polymertechnik in kleinem Maßstab
                  • Drucken Sie farbenfrohe und leuchtende Halloween-Dekorationen mit unserem gruseligen Angebot
                  • Factorio ist nun bei Printables

                  Newsletter

                  Melden Sie sich an und erhalten Sie unseren monatlichen Schwung an nützlichen Informationen über neue Firmware, neue PrusaSlicer-Versionen und allgemeine Tipps für 3D-Druckprojekte.

                  Durch Anklicken erklären Sie sich damit einverstanden, unseren Newsletter zu erhalten.

                  Diese Website ist durch reCAPTCHA Enterprise geschützt und es gelten die Google Datenschutzbestimmungen und Dienstleistungsbedingungen.

                  Heavy Duty Keyboard Holder (No Supports)
                  E-Shop
                  • 3D Drucker
                  • Drucker Upgrades
                  • Filamente
                  • Zubehör
                  • Prusa Fanartikel
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • 3D-Modelle
                  • Store
                  • Clubs
                  • 3D-Design-Wettbewerbe
                  • Brands
                  Community
                  • Weltkarte
                  • Forum
                  • Nutzergruppen
                  • Veranstaltungen
                  Hilfe
                  • Prusa Hilfe
                  • Prusa Academy
                  • 3D-Druck Rechner
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Treiber und Software
                  Unternehmen
                  • Über uns
                  • Blog
                  • Offizielle Prusa-Vertriebspartner
                  • Kontakt
                  • Zertifiziert nach den Normen ISO 9001, ISO 14001 und ISO 45001
                  • Allgemeine Geschäftsbedingungen
                  • Allgemeine Geschäfts- und Nutzungsbedingungen für die PRUSA-Websites
                  • Datenschutzerklärung
                  • Informationen über Cookies
                  • Richtlinie für Kundenbeschwerden
                  • Webseiten Status Seite
                  • Cookie Einstellungen
                  Prusa
                  • Allgemeine Geschäftsbedingungen
                  • Allgemeine Geschäfts- und Nutzungsbedingungen für die PRUSA-Websites
                  • Datenschutzerklärung
                  • Informationen über Cookies
                  • Richtlinie für Kundenbeschwerden
                  • Webseiten Status Seite
                  • Cookie Einstellungen

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® UND PRUSAMENT® sind eingetragene Marken von Prusa Development a.s., die von Prusa Research a.s. unter Lizenz von Prusa Development a.s. verwendet werden.

                  Kalibrierung des Extrusionsmultiplikators

                  Relevant für

                  MK4 family
                  MINI family
                  MK3 family
                  MK3.5 family
                  MK3.9 family
                  +
                  11 Kommentare
                  Artikel ist auch in folgenden Sprachen verfügbar
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語
                  Dies ist eine erweiterte Kalibrierung, nur empfohlen für erfahrene Benutzer.

                  Der Extrusionsmultiplikator ermöglicht die Feinabstimmung der Extrusionsdurchflussrate - einfach beschrieben als wie viel Filament aus der Düse kommt. Mit anderen Worten, die Einstellung Extrusionsmultiplikator im PrusaSlicer und die Einstellung Durchflussrate in der Drucker-Firmware sind zwei Möglichkeiten, die gleiche Sache einzustellen, wobei jedoch die Einstellung einer dieser beiden Einstellungen den Wert der anderen nicht beeinflusst.

                  Dieses Verfahren ist nicht notwendig, wenn ein neuer Drucker aus der Fabrik kommt, sondern gilt vielmehr für spezifische Anwendungen und Filamente. Der ideale Wert ist für jeden Materialtyp und jede Farbe unterschiedlich. Er kann sogar von Spule zu Spule unterschiedlich sein. Bedenken Sie dies, wenn Sie häufig den Typ und die Marke des Filaments wechseln oder billige No-Name-Marken verwenden.

                  Gesamtdurchflussrate = Durchflussmultiplikator in Firmware (M221) x Extrusionsmultiplikator in PrusaSlicer. Für diejenigen, die an einem tiefergehenden Tauchen interessiert sind, verwendet PrusaSlicer die gleiche Flussmathematik wie Slic3r.

                  Wie man ein Problem erkennt

                  Diese Kalibrierung wird verwendet, um zwei häufige Probleme zu beheben:

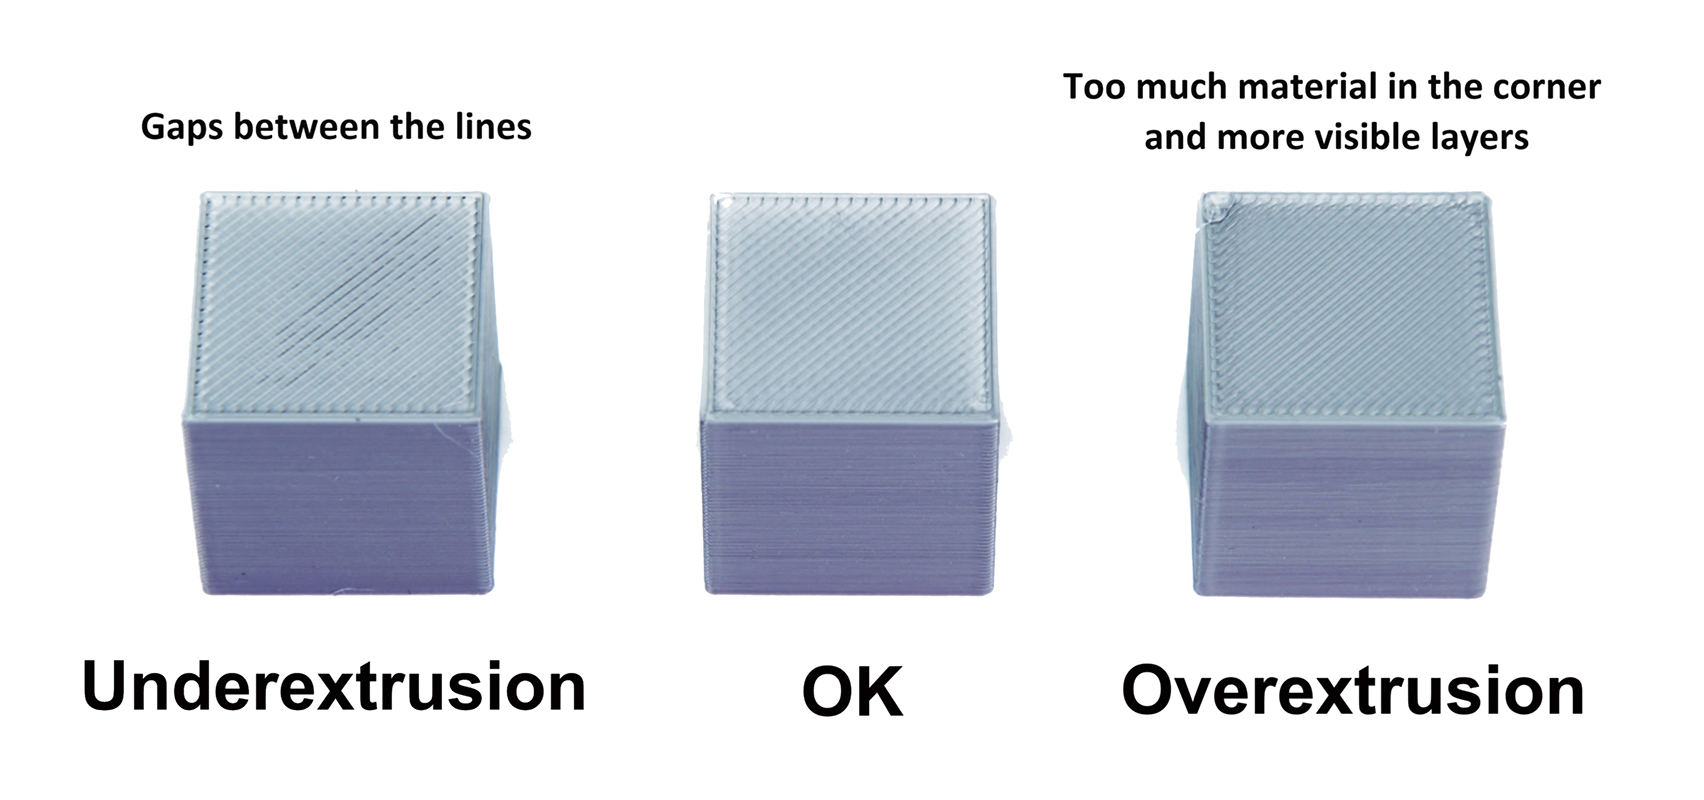
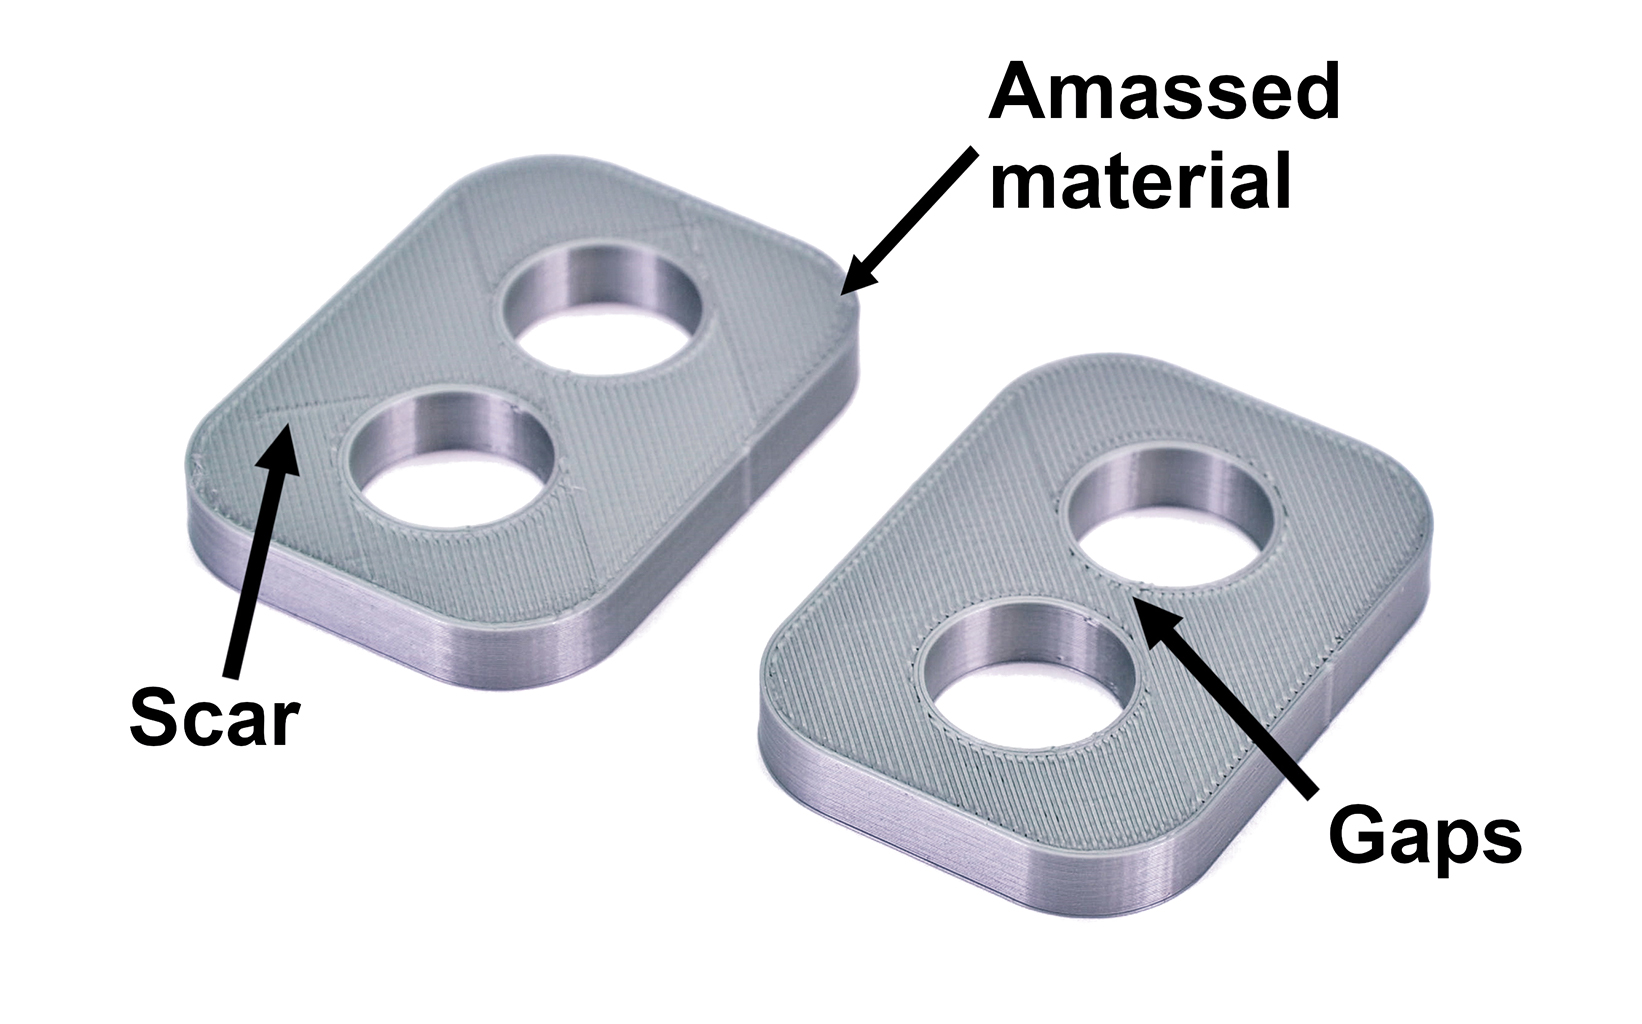
                  • Überextrusion - Es wird zu viel Material extrudiert (zu hoher Fluss). Es verursacht Narbenbildung in den unteren Schichten und unnötige Materialanhäufung in den oberen Schichten.
                  • Unterextrusion - Es wird nicht genug Material extrudiert (zu geringer Fluss). Dies verursacht kleine Lücken, die zwischen den Schichtlinien oder dem Umfang entstehen.

                  Überextrusion ist ein häufiges Problem bei vielen Filamentmarken. Besonders problematisch ist es, wenn man versucht, zwei Teile des Modells zu verkleben. Wenn die obere Schicht überextrudiert wird, erhalten Sie am Ende eine unebene Oberfläche, die eine nahtlose Verbindung zwischen den beiden Teilen verhindert.

                  Wie man die Kalibrierung durchführt

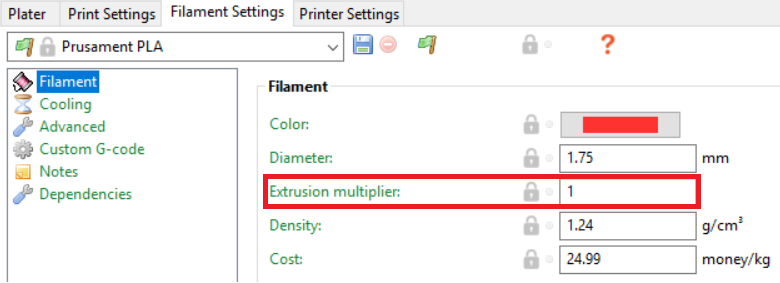
                  Navigieren Sie im PrusaSlicer zu Filament-Einstellungen und suchen Sie nach Extrusionsmultiplikator. Die Standardeinstellung (für PLA) ist 1, dieser Wert stellt einen Prozentsatz dar, 1 = 100%, 0,95 = 95% usw. Normalerweise können die eingestellten Werte zwischen 0,9 und 1,1 liegen. Um ihn anzupassen, überschreiben Sie einfach den Wert.

                  Gehen Sie im Druckermenü während eines Druckvorgangs zum Menü Feineinstellung und wählen Sie Durchfluss. Auch hier können die üblichen Werte zwischen 90 und 110 liegen, was aber nicht bedeutet, dass Sie nicht darüber oder darunter gehen können.

                  Welche Methode soll ich verwenden?

                  Es gibt zwei Methoden, die Sie zur Kalibrierung des Extrusionsmultiplikators verwenden können, und wir werden beide in diesem Artikel behandeln:

                  • Präzise Methode - unter Verwendung von Präzisionswerkzeugen wie Messschiebern oder Mikrometern.
                  • Visuelle Methode - eine einfache Methode, die auf der Beobachtung der visuellen Eigenschaften Ihrer Modelle basiert.

                  Die Wahl der Methode hängt ganz von Ihren Präferenzen ab; am Ende führen beide zu ähnlichen Ergebnissen. Selbst die visuelle Methode ermöglicht Ihnen perfekt passende Teile mit glatten & flachen Deckschichten.

                  Präzise Methode

                  Bitte beachten Sie, dass der folgende Leitfaden auf den Düsenprofilen Standard PrusaSlicer 0.4 basiert. Das bedeutet, dass:
                  - Düsengröße = 0,4
                  - Extrusionsbreite = 0,45
                  - Grundmaterialien (PLA, ABS, PETG) Extrusionsmultiplikator = 1
                  Wenn Sie den Drucker mit einer größeren/kleineren Düse oder Schichthöhen über 0,2 kalibrieren möchten, müssen Sie diese Werte ebenfalls anpassen.
                  1. Download des Präzisions-Methodenwürfels STL.
                  2. Slicen Sie es mit dem Vasenmodus und Ihrer meistgenutzten Ebenenhöhe und drucken Sie es aus. Sie finden den Vasenmodus (Druckeinstellungen → Schichten und Umfänge → Spiralvasenmodus).
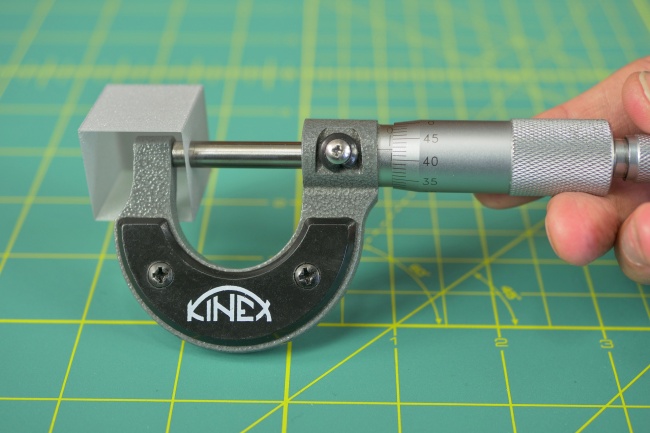
                  3. Führen Sie drei oder mehr Messungen in der Mitte jeder Wand durch und berechnen Sie die durchschnittliche Gesamtdicke.
                  4. Berechnen Sie den Extrusionsmultiplikator unter Verwendung der folgenden Formel: Extrusionsmultiplikator = (Extrusionsbreite (0,45) / Durchschnittlich gemessene Wanddicke).
                  5. Justieren Sie den Extrusionsmultiplikator in den Filament Einstellungen → Filament
                  6. Drucken Sie den Würfel mit den neuen Einstellungen erneut aus und gehen Sie gegebenenfalls zu Schritt 3 zurück.

                  Bitte beachten Sie, dass billige digitale Messschieber möglicherweise nicht genau genug sind, um zuverlässige Messungen einer einzelnen Umfassungswand durchzuführen.

                  Visuelle Methode

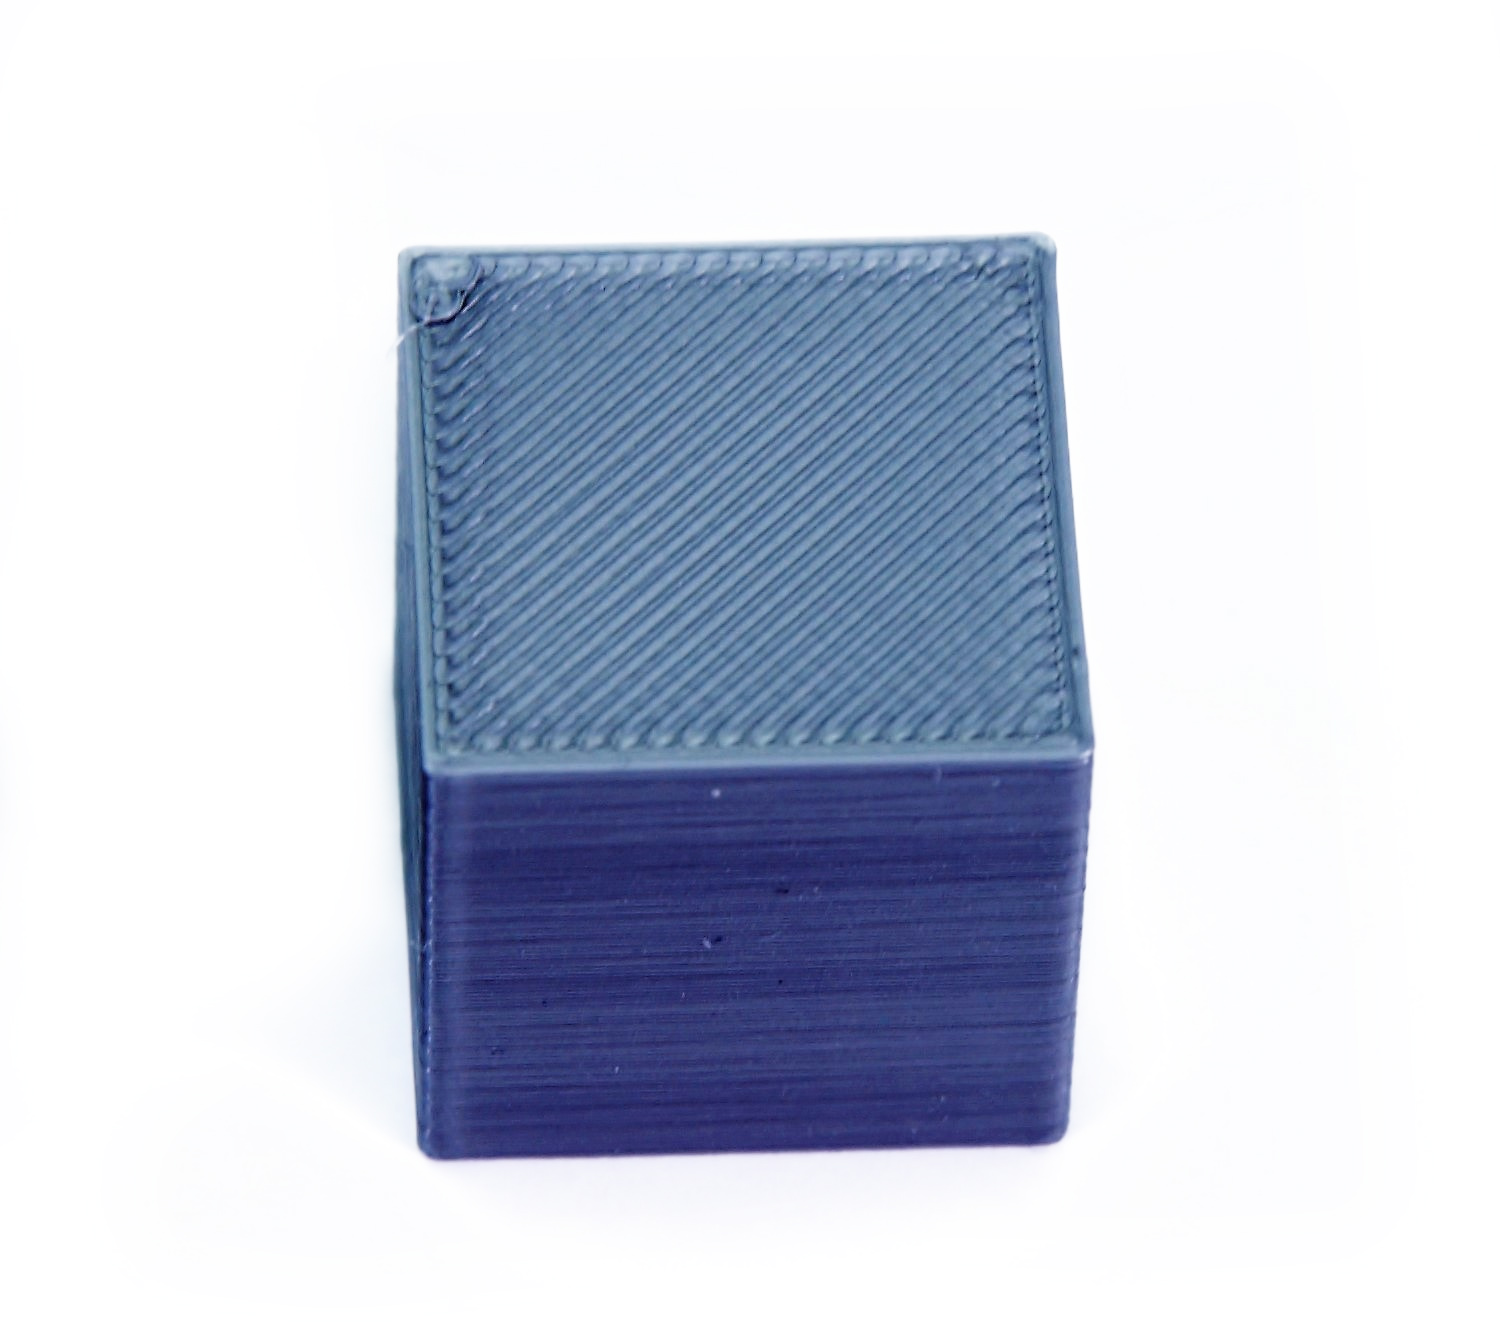
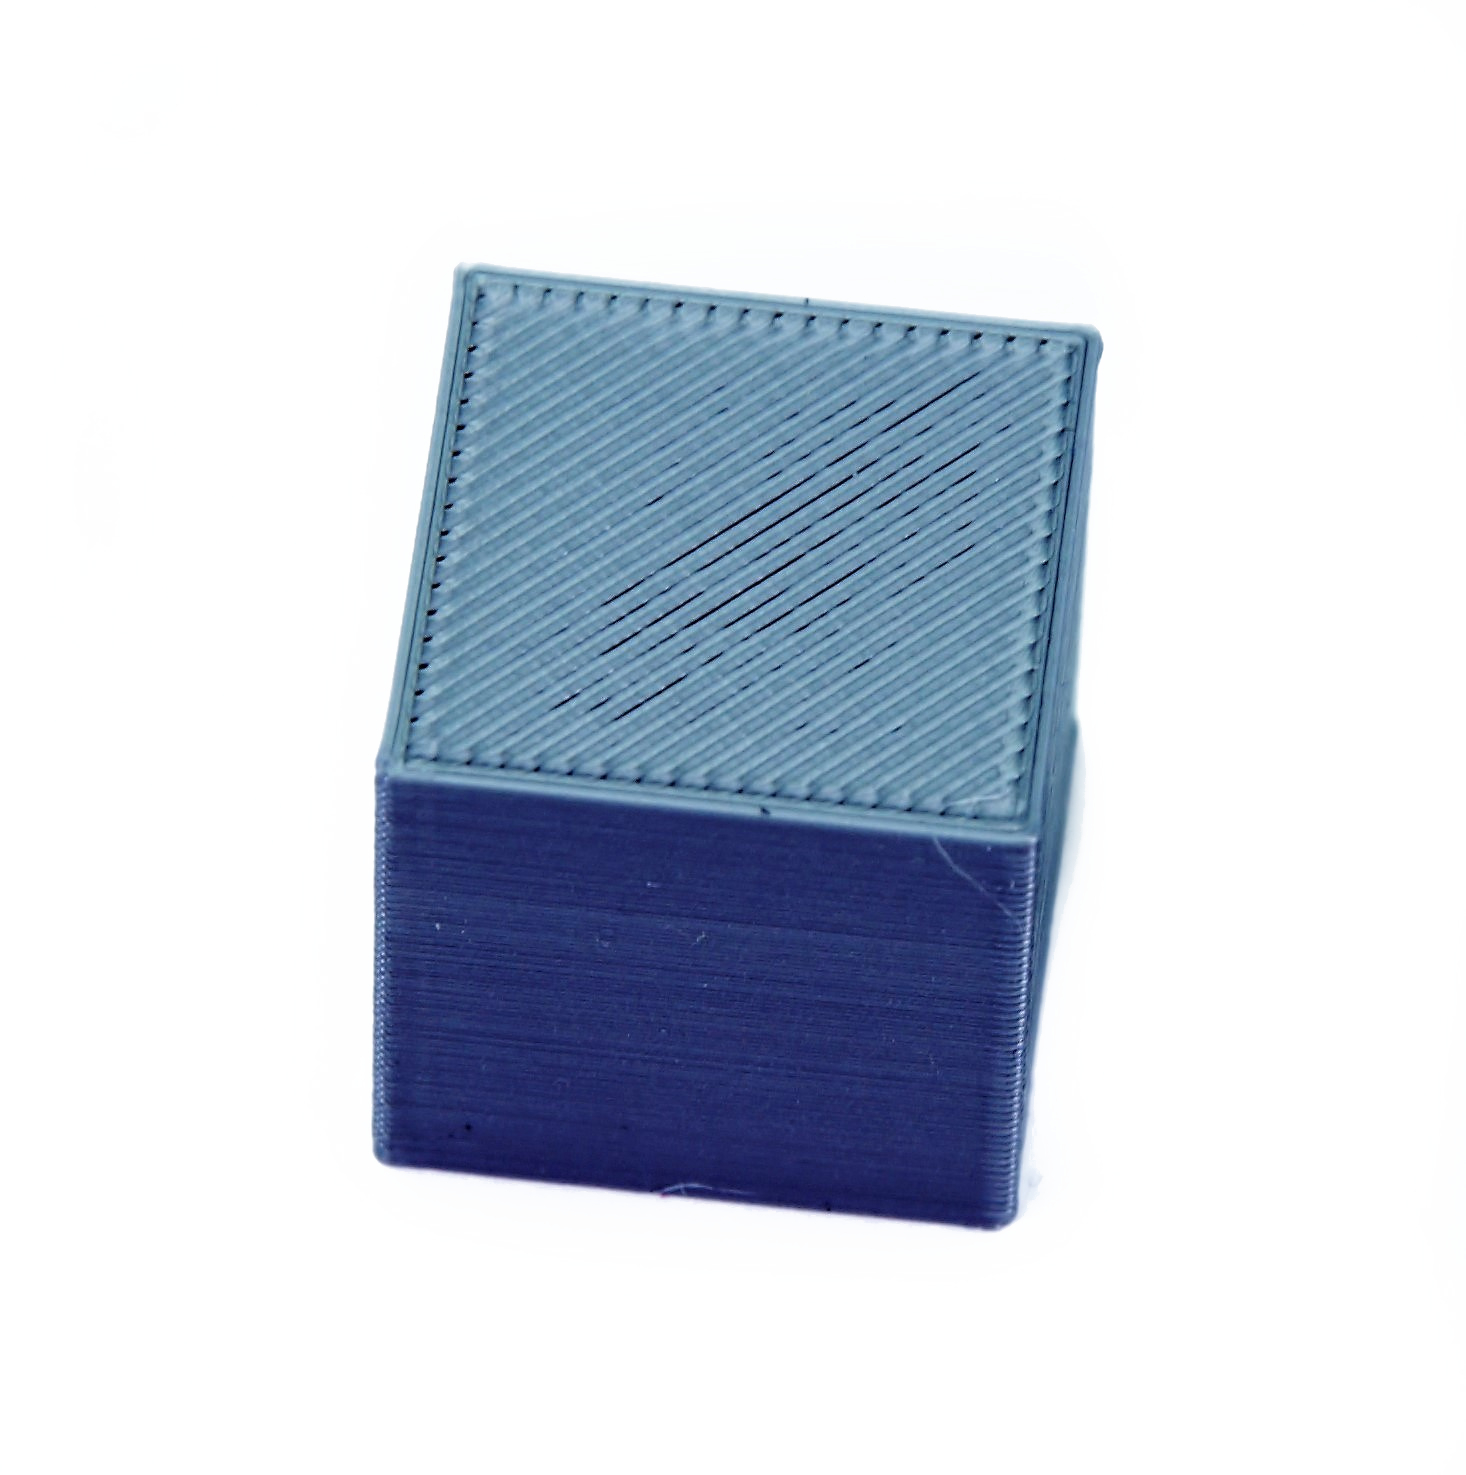
                  Diese Methode erfordert keine Werkzeuge, nur Ihre Sicht. Es geht darum, sicherzustellen, dass Ihre oberen Schichten glatt, glänzend und ohne Narben oder Filamentansammlungen in der Nähe der Ränder sind.

                  1. Download des Visual Method Cube.stl.
                  2. Slicen Sie ihn unter Verwendung der Prusa-PLA-Standardvorgaben auf 0,20 mm Schichthöhe und drucken Sie ihn.
                  3. Untersuchen Sie die oberste Schicht Ihres Würfels visuell und mit der Fingerspitze.
                  4. Wenn die Oberseite unterextrudiert oder nicht glatt ist, dann stellen Sie den Extrusionsmultiplikator entsprechend um 1-2% neu ein.
                  5. Wiederholen Sie die obigen Schritte so lange wie nötig.

                  Wenn es zu viel Material in der Nähe der Ränder gibt, verringern Sie den Wert des Extrusionsmultiplikators.

                  Wenn es sichtbare Lücken zwischen Schichtlinien gibt, vergrößern Sie den Extrusionsmultiplikatorwert. (Mikroskopische Lücken in der Nähe der Perimeter sind OK.)

                  War dieser Artikel hilfreich?
                  Diese Aktion ist nur für registrierte Benutzer verfügbar. Bitte anmelden.

                  Themen

                  • Kalibrierung
                    • Fortgeschrittene Kalibrierung
                      • Manuelle Temperatur-Kalibrierung
                      • Linear Advance
                      • Kalibrierung der Extruder-Linearitätskorrektur
                      • Kalibrierung des Extrusionsmultiplikators
                      • PID Tuning
                      • Druckbett-Nivellierung
                      • Ihren MINI vertikal ausrichten
                    • Basis-Kalibrierung
                    • Kalibrierungs-Fehlermeldungen

                  6 Kommentare

                  Einloggen  um einen Kommentar zu schreiben
                  fischdesign
                  •
                  Ich habe noch einen Mk3 S+ Wenn ich im Slicer Extrusionsfaktor 1,05 einstelle, müsste ich doch im gcode folgenden Befehl finden: M221 S105 , oder?

                  Das ist nicht der Fall. Am Anfang steht *immer* M221 S95, am Ende "M221 S100 ; reset flow"

                  Muss ich das in jeder Datei mit dem Texteditor nachträglich ändern?

                  Info:
                  Prusa Slicer Version 2.9.4
                  Reply
                  fischdesign
                  •
                  Ich habe es selbst gefunden: Der benutzderdefinierte G-Code im Reiter "Drucker" überschreibt alle anderen Eingaben.

                  Man kann dort unter "M221 S{if layer_height<0.075}100{else}95{endif}" von Hand zwischen den Klammern (else) und (endif) den gewünschten Wert eingeben.

                  Der Extrusionsfaktor aus dem Tab "Filamente" wird aber nicht übernommen. Ich frage mich, ob das ein Fehler im Slicer ist, oder ob es mit Absicht so gemacht wurde?
                  Reply
                  Lukas
                  •
                  Die Anleitung scheint nicht mehr aktuell zu sein? ...denn wie beschrieben im Punkt 2.

                  Slicen Sie es mit dem Vasenmodus und Ihrer meistgenutzten Ebenenhöhe und drucken Sie es aus. Sie finden den Vasenmodus (Druckeinstellungen → Schichten und Umfänge → Spiralvasenmodus).

                  finde ich Schichten und Umfänge nicht in den Druckeinstellungen. Ist damit Schichten und Perimeter → Vertikale Konturhüllen → Spiralvasenmodus gemeint?

                  Ich habe die PrusaSlicer Version 2.9.4 im Einsatz.

                  Grüsse
                  Lukas
                  Reply
                  Taner Guentay
                  •
                  Mein Drucker wurde anhand dieser Anleitungen kaibriert. Mein Test Würfel mit den Maßen 40*40*40 hat eine Abweichung von durschschnittlich 0,05 mm auf jeder Achse. Was suoer ist. Auch die Optik ist perfektdie Sicht ist geschlossen und fast glatt. Jedoch werden bei mir die Löcher immer ca. 0,5 mm zu klein gedruckt. Wenn ich  versuche dies mit der "XY-Größenausgleich" auszugleichen, dann passen zwar die Löcher aber dann wird das ganze Obejkt vergrößert und nicht nur die Löcher.
                  Wie kann ich den Durchmesser der Löcher vergrößer ohne gleich das ganze Objekt mit zu vergrößern ?
                  Reply
                  Giuliano - Official Prusa CS
                  •
                  Hallo. Sie können zylindrische Modifikatoren hinzufügen.
                  Reply
                  Kabrusi
                  •
                  Hi. Ich stelle im Slicer einen Extrusionsfaktor von 103 ein. Wenn ich am Druckerdisplay unter Feineinstellung/Durchfluss nachsehe steht dort 95. Im g-code kann ich keinen M221 Befehl mit M221 S103 finden. Nur S100 und am Ende S95. Was exekutiert der Drucker tatsächlich? 103 oder 100 oder 95?
                  Reply
                  BINX - Prusa Research
                  •
                  Hallo! der Drucker übernimmt immer was im Gcode steht, es kann sein dass die Einstellung nicht in der Datei gespeichert und übernommen wurde. Einstellungen am Drucker sind separat und werden nur zusätzlich den bereits eingestellten werte anpassen
                  Reply
                  Crazy_Ali
                  •
                  Wenn ich den Extrusionsmultiplikator z.B. auf 1,08 stelle, dann verändert der Drucker (Mini+) selbst den Wert auf 0,95. Ich muss das bei jedem Druck händisch umstellen. Woran liegt das? Ich brauche übrigens einen höheren Faktor aufgrund des Materials.
                  Reply
                  Giuliano - Official Prusa CS
                  •
                  Hallo. Der Extrusionsmultiplikator wird für einen bestimmten Gcode geändert, aber wenn Sie eine neue Datei slicen, werden die Standardeinstellungen wiederhergestellt.
                  Reply