Prusa
  • KOUPIT
    • Nejnovější produkty
    PODLE KATEGORIE
    • 3D tiskárnynovinky
    • Upgrady 3D tiskárennovinky
    • Materiály
    • Příslušenství
    • Náhradní díly
    • Kurzy
    • Merch
    • Získat cenovou nabídku
    RYCHLÉ ODKAZY
    • Doprava a doručení
    • Reklamace a vrácení peněz
    • Platby a financování
    • Záruka
    • DPH a celní poplatky
    • Často kladené dotazy

    0 ks v košíkuks v košíku

    Váš košík je prázdný

    Přejít do košíkuKoupit 3D tiskárnu

    Můj profil

    Přihlásit se pro zobrazení objednávek a uložených položek

    Můj profil

    Jste přihlášeni jako

    • Objednávky
    • Odhlásit se
  • 3D TISK
    • Poznejte svět 3D tisku
    PRO ZAČÁTEČNÍKY
    • Základy 3D tisku
    • Jak funguje FDM tisk
    • Koupě vaší první tiskárny
    • Katalog 3D modelů
    PODLE POUŽITÍ
    • Rychlé prototypování
    • Výroba
    • Strojírenství
    • Výzkum
    • Umění a design
    PRO POKROČILÉ
    • Průvodce materiály
    • Kurzy
    • Webináře
    • Případové studie
    • Zakázkový 3D tisk
  • 3D tiskárny
    • Všechny 3D tiskárny
    pro
    • Domov nebo garážNadšenci, kutilové a domácí uživatelé
    • Kanceláře a studiaVlastní výroba v malých týmech
    • Velké podnikyTiskové farmy, zabezpečení a škálování
    • Jaká tiskárna je pro mě ta pravá
    NAKUPUJTE A PROHLÍŽEJTE
    • CORE One+novinka
    • CORE One+ INDXnovinka
    • CORE One L+novinka
    • CORE One L+ INDXnovinka
    • XL+novinka
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    VÍCE K TISKÁRNÁM
    • Náhradní díly a upgradynovinka
    • Kritická infrastruktura
    • Případové studie
    • Signature Oak
    • Stavebnice
  • Materiály
    • Všechny materiály
    PODLE POUŽITÍ
    • Každodenní použití a design
    • Funkční díly
    • Kompozity
    • Pro speciality
    • SLA resiny
    Prusament
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    VÍCE O MATERIÁLECH
    • Průvodce materiály
    • Vlastní výroba materiálů
    • Udržitelnost
    • Objednat v obchodě
  • Software
    • Veškerý software
    TISKOVÁ PŘÍPRAVA
    • PrusaSlicer 3.0novinka
    TISK A MONITORING
    • Prusa Connect
    • EasyPrint
    • Aplikace pro iOS a Android
    • Prusa Farm
    JAK ZAČÍT
    • Ovladače a software
    • Centrum podpory
    VÍCE O SOFTWARU
    • Katalog 3D modelů
  • PODPORA
    • Zákaznická podpora
    NAJDĚTE ODPOVĚDI
    • Návody a články
    • Odstraňování problémů
    • Kurzy
    • Webináře
    POTŘEBUJETE PORADIT?
    • Napište nám
    • Živý chat
    • Doprava a doručení
    • Záruka
    • Reklamace a vrácení peněz
    • Náhradní díly
    • Servis a oprava
    Komunita
    • Fórum
    • Reddit
    • Printables
  • Bezpečnost
    • Proč nám můžete věřit
    PODLE TÉMATU
    • GDPR
    • Certifikáty
    • Zabezpečení
    • Předpisy
    ZÁVAZKY
    • Zpráva o udržitelnosti
    KONTAKTUJTE NÁS
    • Bezpečnostní tým
  • Společnost
    • O společnosti Prusa
    O NÁS
    • Náš příběh
    • Jak vyrábíme tiskárny
    • Open source
    • Kariéra
    • Materiály pro média
    NOVINKY
    • Blog
    • Newsroom
    • Události
    Důvěra a partneři
    • Udržitelnost
    • Prodejci a distributoři
    • Partnerský program
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Jste přihlášeni jako

    • Objednávky
    • Adresa
    • Upozornění na dostupnost zboží
    • Moje kurzy
    • Předplatné
    • Upravit účet
    • Odhlásit se

Přihlásit se pro zobrazení objednávek a uložených položek

Jste přihlášeni jako
  • Objednávky
  • Adresa
  • Upozornění na dostupnost zboží
  • Moje kurzy
  • Předplatné
  • Upravit účet
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Koupit

0 ks v košíkuks v košíku

Váš košík je prázdný

Přejít do košíkuKoupit 3D tiskárnu

Můj profil

Přihlásit se pro zobrazení objednávek a uložených položek

Můj profil

Jste přihlášeni jako

  • Objednávky
  • Odhlásit se
KOUPIT
  • Nejnovější produkty
PODLE KATEGORIE
  • 3D tiskárnynovinky
  • Upgrady 3D tiskárennovinky
  • Materiály
  • Příslušenství
  • Náhradní díly
  • Kurzy
  • Merch
  • Získat cenovou nabídku
RYCHLÉ ODKAZY
  • Doprava a doručení
  • Reklamace a vrácení peněz
  • Platby a financování
  • Záruka
  • DPH a celní poplatky
  • Často kladené dotazy

Doporučené produkty

    Oblíbené kategorie

      Populární vyhledávání

        Články

          Blog

            Produkty

              Kategorie

                Navrhovaná hledání

                  Vyhledávám…
                  Žádné výsledky
                  Něco se pokazilo.
                  ↑↓ Vybrat↵ OtevřítEsc Zavřít hledání
                  1. Podpora
                  2. Original Prusa i3 MK3S+
                  3. Řešení potíží s tiskárnou
                  4. Extruze se zastavila uprostřed tisku (heat creep)
                   

                  Obsah

                  • Jak to vypadá
                  • Jak to spravit
                  • Jak tomu zabránit
                  • Sestavení extruderu
                  • Nastavení tisku

                  Blog

                  • Vytiskněte si barevné a svíticí hallowenské dekorace díky naší strašidelné akci
                  • České Factorio dorazilo na Printables
                  • Prusament PLA Lightweight – o 65 % lehčí než běžné PLA. Ideální volba pro letadla, cosplay a další použití

                  Novinky e-mailem

                  Přihlaste se k odběru našeho měsíčního přehledu užitečných informací o novém firmware, nových verzích PrusaSliceru a zajímavých tipů na 3D tiskařské projekty.

                  Kliknutím udělujete souhlas se zasíláním newsletteru.

                  Tato stránka je chráněna pomocí reCAPTCHA Enterprise a uplatňuje tedy Ochranu osobních údajů a Podmínky použití společnosti Google.

                  Factorio Transport Belts
                  E-shop
                  • 3D tiskárny
                  • Upgrady tiskáren
                  • Filamenty
                  • Příslušenství
                  • Prusa Merch

                  © Prusa Research a.s.

                  Printables
                  • 3D modely
                  • Store
                  • Clubs
                  • Designerské soutěže
                  • Brands
                  Komunita
                  • Mapa světa
                  • Fórum
                  • Uživatelské skupiny
                  • Výstavy a akce
                  Podpora
                  • Prusa Help
                  • Prusa Academy
                  • Kalkulačky
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Ovladače a software
                  Firma
                  • O nás
                  • Blog
                  • Oficiální prodejci Prusa
                  • Kontakty
                  • Certifikováno podle norem ISO 9001, ISO 14001 a ISO 45001
                  • Volná místa
                  • Všeobecné obchodní podmínky
                  • Obecné podmínky používání internetových stránek PRUSA
                  • Zásady ochrany soukromí
                  • Informace o cookies
                  • Proces řešení stížností zákazníků
                  • Stavová stránka webu
                  • Nastavení cookies
                  • Recyklace 3D tiskárny

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® A PRUSAMENT® jsou registrované ochranné známky společnosti Prusa Development a.s., které používá společnost Prusa Research a.s. na základě licence od společnosti Prusa Development a.s.

                  Extruze se zastavila uprostřed tisku

                  (heat creep)

                  Relevantní pro

                  MK2.5
                  MK2.5S
                  MK3
                  MK3S
                  MK3S+
                  Článek Tento článek je také dostupný v následujících jazycích:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Pokud vaše tiskárna náhle přestane vytlačovat filament, nicméně pokračuje v tiskových pohybech bez nahlášení jakékoliv chyby, stali jste se nejspíš obětí tzv. "heat creep".

                  Jak to vypadá

                  Obecně řečeno za "heat creep" označujeme situaci, kdy se komponenty hotendu nad topným blokem příliš zahřejí. Za normálních okolností se filament začíná tavit těsně nad tryskou. Když se ale heatbreak zahřeje příliš, teplo stoupá nahoru skrz hotend nerovnoměrně, filament se začne výše uvnitř hotendu tavit a způsobí ucpání. Motor extruderu brousí do filamentu a může dokonce vydávat zvuky jako je "klikání" nebo "tikání" jak se snaží tlačit filament dolů do extruderu.
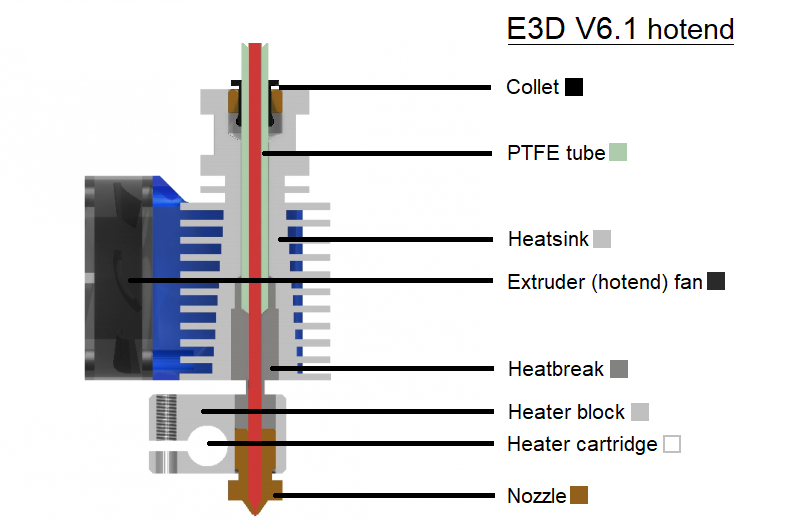
                  Upozorňujeme, že heat creep je pouze jedním ze způsobů, jakými se může hotend ucpat a spíše nejde úplně o tu nejpravděpodobnější příčinu. Doporučujeme si přečíst naše články zabývající se ucpaným hotendem, zejména Nedostačující extruze, Ucpaný hotend a Cold pull.

                  Jak to spravit

                  V podstatě máme co dočinění s ucpaným hotendem, takže postupujte podle tohoto návodu na odstranění ucpaného hotendu nebo trysky.

                  Nejčastějčí příčiny:

                  • Pokojová teplota přesahuje 35 °C (30 °C pro některé typy filamentů) nebo je tiskárna v uzavřeném boxu.
                  Heat creep obvykle nastává při tisku z PLA, protože má nejnižší teplotu tání mezi nejčastěji využívanými typy filamentů. Tisk PLA v plně uzavřeném a nevětraném boxu velmi pravděpodobně způsobí problémy.
                  • Filament, který používáte, obsahuje kovové částice, které vedou teplo hotendem vzhůru.
                  • Teplota hotendu je nastavena příliš vysoko.
                  • Přenos tepla mezi tryskou, heatbreakem a chladičem (heatsinkem) je nedostatečný.
                  • Chladič nemá dostatečný přívod vzduchu.
                  • Tryskou neproudí dostatek filamentu nebo neproudí dostatečně rychle.
                  Filament sám o sobě absorbuje teplo. Pokud není vytlačován dostatečně rychle, může přispět k heat creep.

                  Jak tomu zabránit

                  Poté co jste vyčistili hotend, projděte si seznam tipů níže, abyste tomuto problému zabránili do budoucna.

                  Osvědčené postupy: Potom, co dokončíte tisk a hotend je stále horký, vysuňte aktuální filament. MMU2S upgrade kit tohle naštěstí udělá sám za vás na konci každého tisku! Pokud nemáte MMU2S, můžete jednoduše použít funkci tiskárny “Vysunout”.

                  Sestavení extruderu

                  Mezera mezi tryskou a topným blokem

                  Ve všech sestavených hotendech E3D v6.1 by mezi topným blokem a šestiúhelníkovou hlavou trysky měla být mezera asi 0,5 mm. Je důležitá pro proudění tepla v hotendu. Když budete trysku šroubovat k topnému bloku, měli byste ji pořádně utáhnout, ale v žádném případě byste se neměli ji snažit utáhnout tak, aby se hlava trysky dotýkala topného bloku.

                  Zkontrolujte ventilátor extruderu

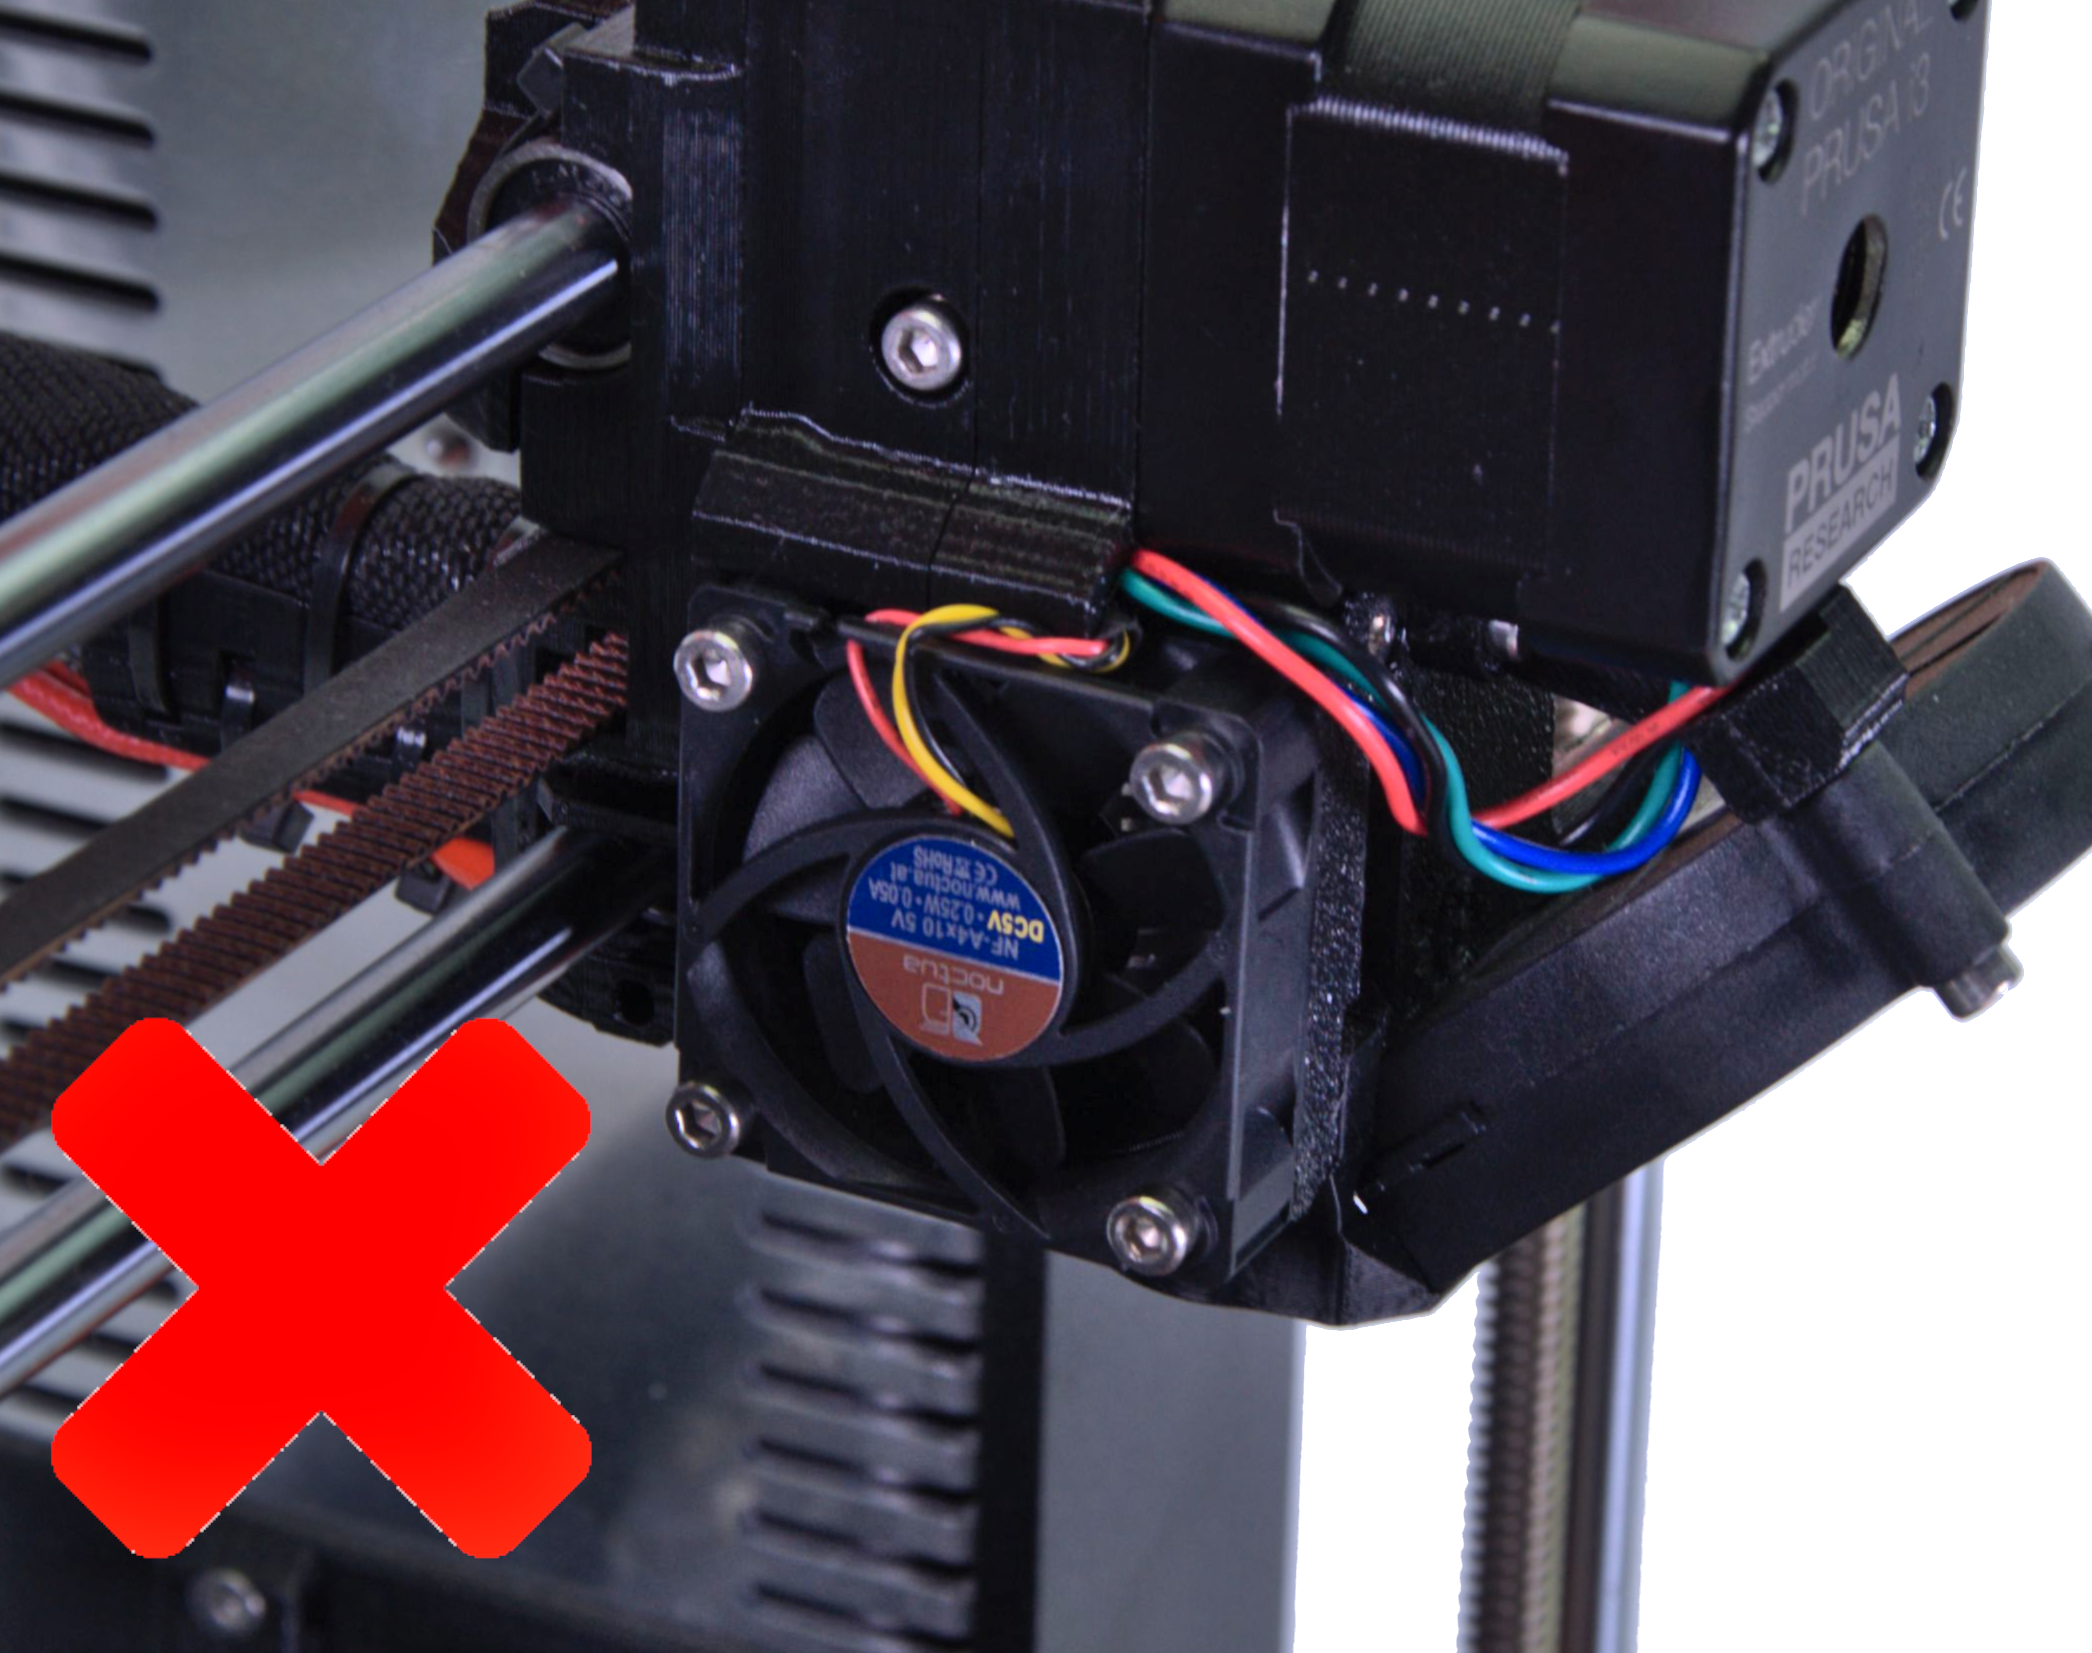
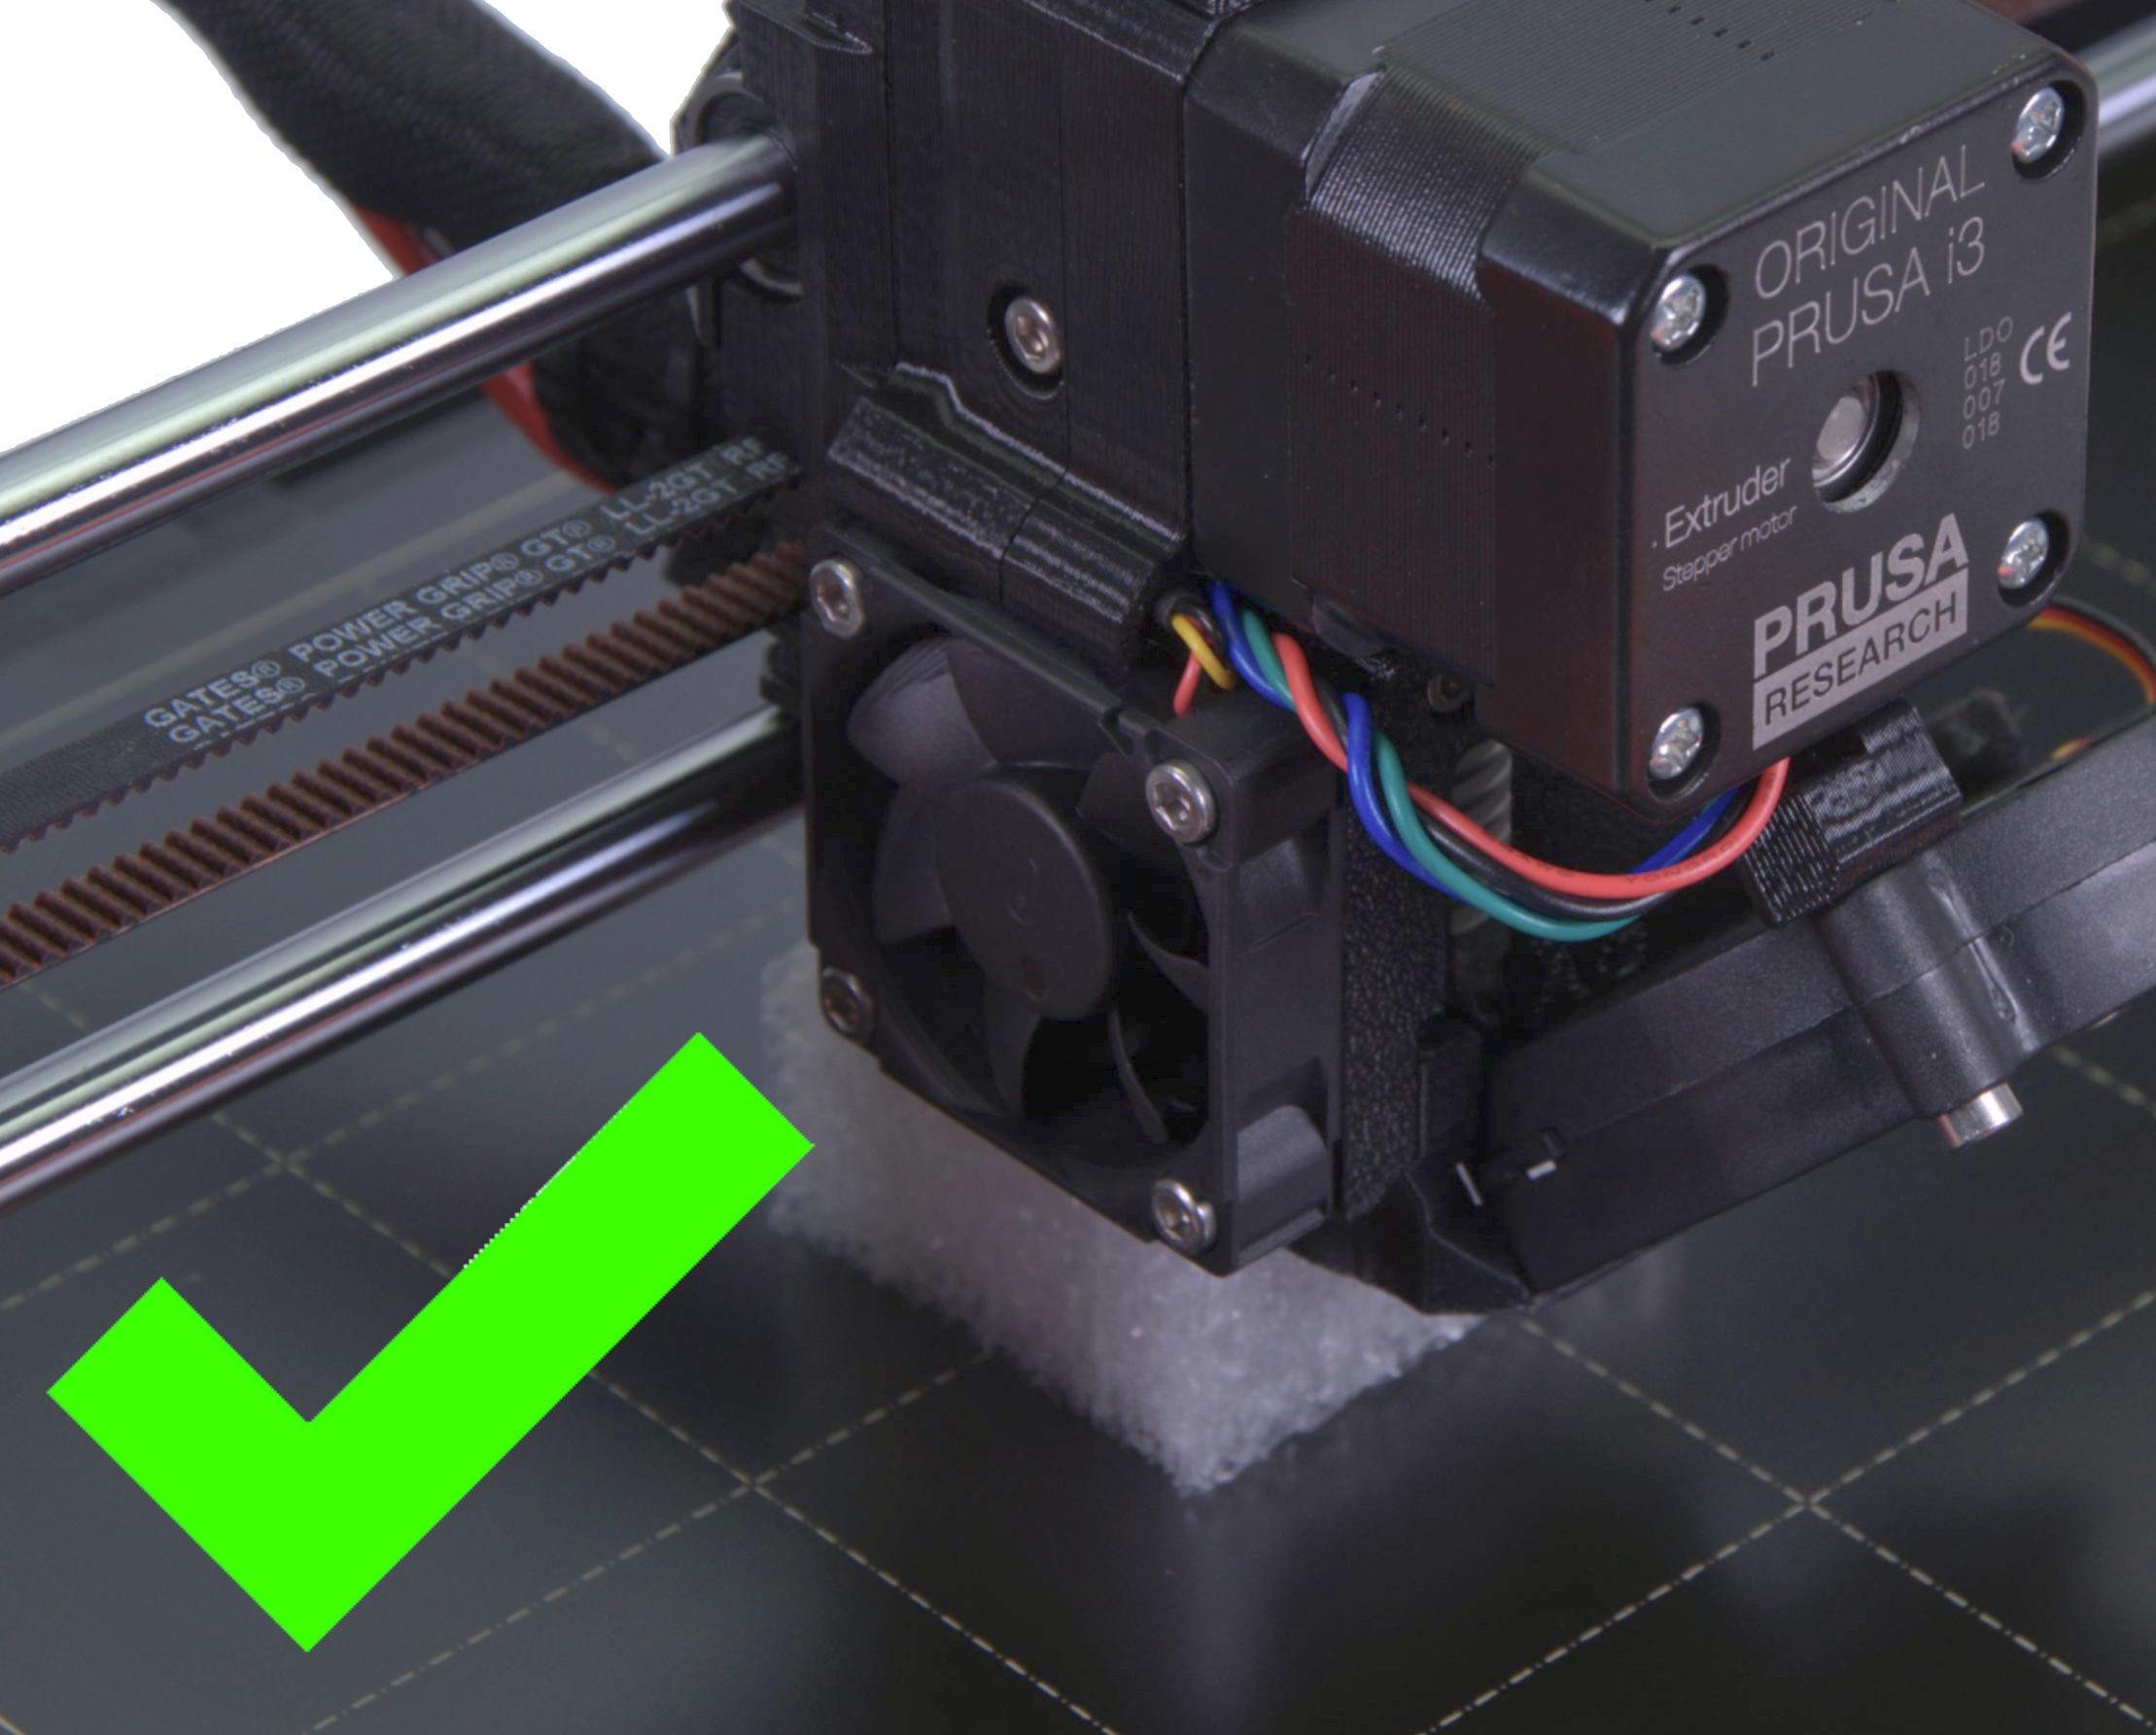
                  Asi je vám jasné, že chladící ventilátor musí pracovat bezvadně, aby mohl dostatečně ochlazovat chladič. Předně se proto ujistěte, že na ventilátoru nevidíte nálepku - to by znamenalo, že je namontovaný opačně. Když se ventilátor točí, musí hnát vzduch dovnitř, nikoliv ven..

                  Pokud je ventilátor namontovaný správně, zkontrolujte, zda se točí dostatečně rychle. Během tisku to zjistíte přes LCD menu -> Podpora -> Extruder info -> Rychlost vent.. Hodnota otáček (RPM) pro tiskový ventilátor (ventilátor trysky) by měla být mezi 4000 a 4400.
                  Přítlačná kladka (idler) a podávací kolečka Bondtech

                  Příliš nízké nebo příliš vysoké napětí na pružině přítlačné kladky může také způsobovat problémy s vytlačováním filamentu. Pokud je přítlačný šroub příliš povolený, kolečka nemohou zachytit filament a motor může začít přeskakovat. Pokud je přítlačný šroub příliš utažený, zuby na kolečkách mohou filament obrousit a zadřít se. Proto kolečka vždy udržujte v čistotě!

                  Hlava přítlačného šroubu musí být zarovnaná s Extruder Body (viz obrázky nahoře). V případě tiskárny MK2/S jsou přílačné pružiny umístěny na vnější straně extruderu. Délka stlačené přítlačné pružiny by měla být 13 mm.

                  Chladič nesmí být zaprášený

                  Chladič zajišťuje, aby se při průchodu filament příliš nezahříval. Po mnoha hodinách tisku se na žebrech chladiče může hromadit jemný prach, který snižuje efektivitu chladiče při odvodu tepla. Jednoduchý způsob, jak toto vyřešit je odmontovat chladící ventilátor hotendu (čtvercový ventilátor na levé straně extruderu) a vyfoukat prach stlačeným vzduchem. Když už budete v tom, můžete rovnou profouknout i samotný ventilátor.

                  Zkontrolujte, že PTFE trubička je plně zasunutá do hotendu

                  Je velmi důležité zajistit, aby PTFE trubička uvnitř hotendu správně seděla s okrajem heatbreaku. Pokud jste aktuálně PTFE trubičku vytáhli z chladiče, je vždy dobré překontrolovat že pevně drží na místě a a nehýbe se nahoru nebo dolů. Naštěstí i na to máme návod, najdete ho tady.

                  Přidejte na heatbreak teplovodivou pastu

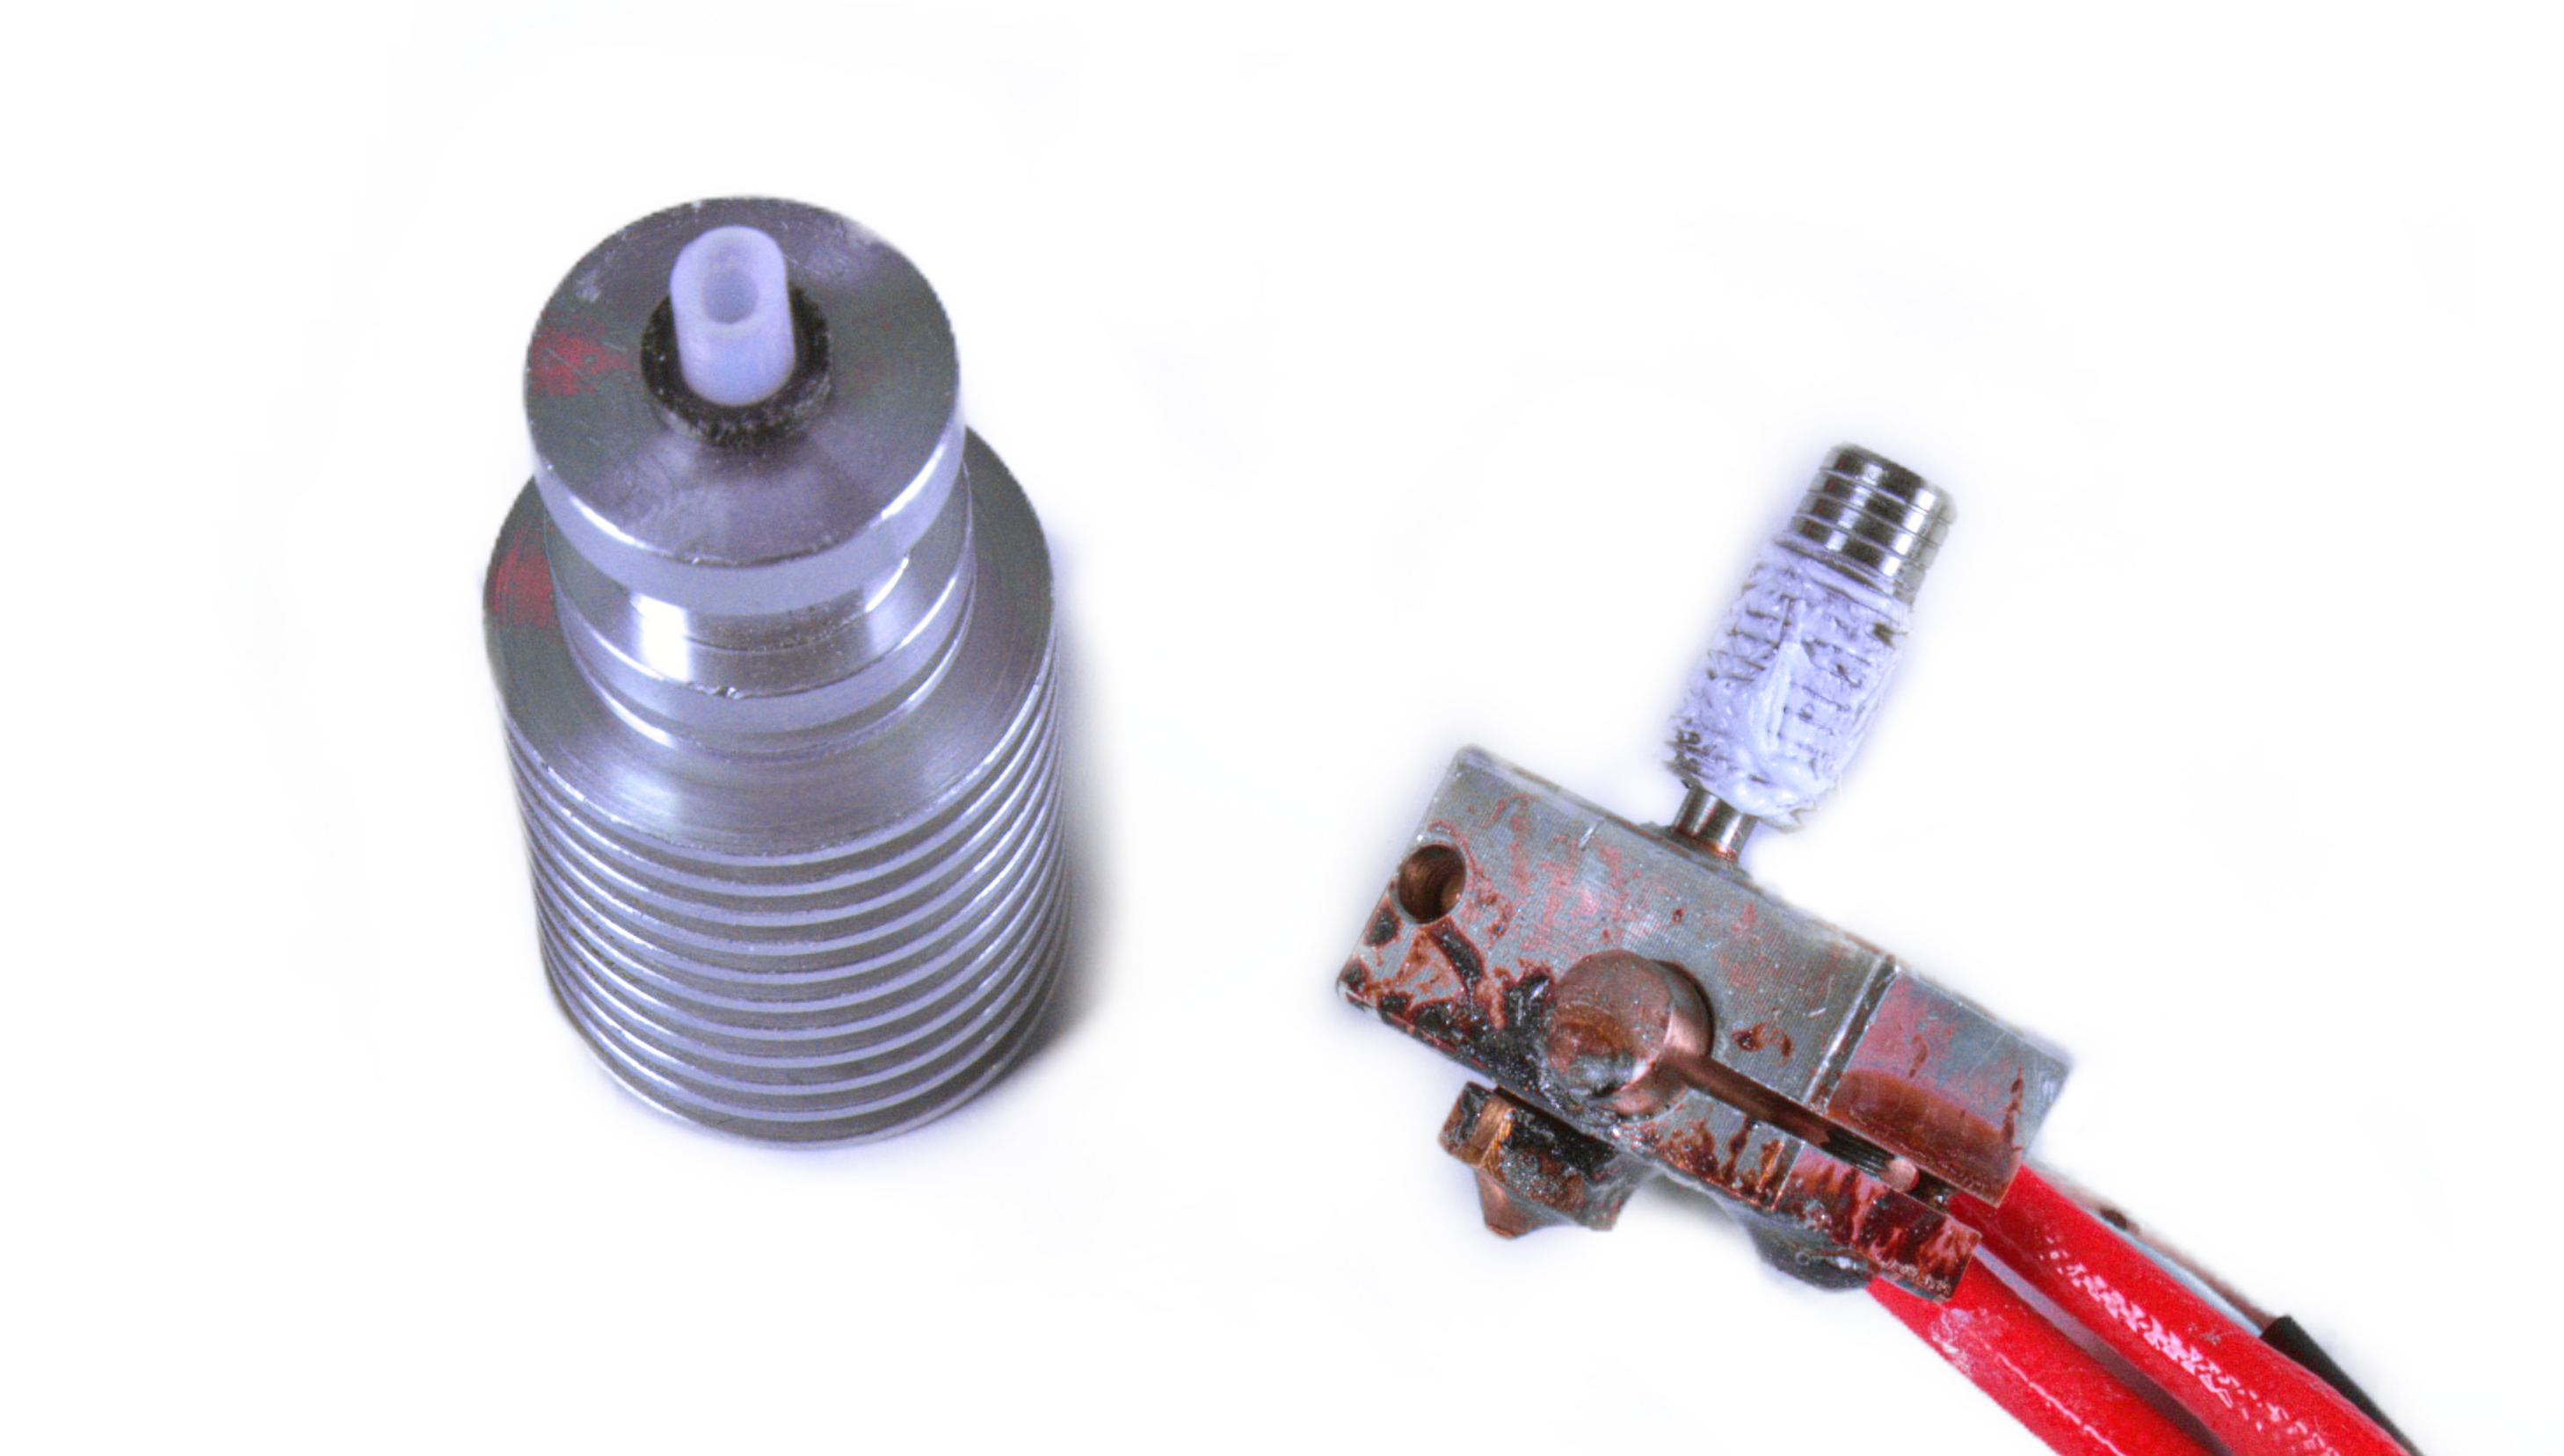
                  Zejména pokud jste hotend rozebírali kvůli čistění, tak předtím, než jej složíte zpátky, nezapomeňte na závit heatbreaku, který je v kontaktu s chladičem,  použít teplovodivou pastu (stejný typ, jaký se používá pro počítačové procesory). Teplovodivou pastu můžete koupit v našem e-shopu. Případně můžete použít jakoukoliv jinou vysoce kvalitní teplovodivou pastu. Takhle by heatbreak měl vypadat s dostatkem teplovodivé pasty. Podívejte se na tohoto průvodce (pro MK3S/MK2.5S/MMU2S, pro MK3/MK2.5 máme samostatný návod) abyste zjistili jak rozebrat extruder a hotend.
                  Nastavení tisku

                  Snižte teplotu vyhřívané podložky

                  Teplo stoupající od vyhřívané podložky může přispívat k přehřívání částí extruderu. Zejména (but ale nejen) v případě tisku s PLA můžete snížit teplotu vyhřívané podložky v PrusaSliceru o 5 až 10 stupňů. V PrusaSliceru, jděte do Nastavení filamentu -> Filament a upravte teplotu v poli Teplota °C.

                  Můžete to také provést během tisku, a to přes LCD menu -> Ladit -> Bed (kde změníte hodnotu otočením hlavního tlačítka), ale v tom případě to udělejte dříve, než bude dokončena první vrstva. Jinak může náhlá změna teploty tisk zkroutit.

                  Pokud byste měli problémy s kroucením nebo adhezí k podložce po snížení teploty, použijte funkci Brim v PrusaSliceru.

                  Zvětšete výšku vrstvy

                  Tisk tenkými vrstvami potřebuje velmi málo filamentu, takže tryskou proudí jen malé množství. To umožňuje teplu aby stoupalo extruderem. Jednoduchý trik jak to otestovat je například tisknout s výškou vrstvy 0,15 mm nebo 0,20 mm. Pokud nepotřebujete nějak zvlášť jemný tisk, tiskněte raději silnějšími vrstvami.

                  Zvyšte rychlost tisku

                  Pomalý tisk může způsobovat heat creep ze stejného důvodu, jako tisknutí tenkých vrstev. Zvýšení rychlosti tisku o 10 % může pomoct. Nedoporučujeme ale překračovat 200 mm/s pro rychlost tisku výplně při vrstvách silných 0,20 mm a méně.

                  Než začnete upravovat nastavení rychlosti v PrusaSliceru, otestujte nejprve úpravy rychlosti otočením hlavního tlačítka LCD.
                  Byl tento článek užitečný?
                  Tato akce je dostupná pouze registrovaným uživatelům. Prosím přihlaste se.
                  Pro přidání kometáře se prosím přihlaste 
                  Zatím žádné komentáře

                  Témata

                  • Řešení potíží
                    • Řešení potíží s tiskárnou
                      • Spálená pojistka (MK3/MK3S/MK3S+)
                      • Extruze se zastavila uprostřed tisku (heat creep)
                      • Špageti monster
                      • Blob v extruderu
                      • Ucpaná tryska/hotend (MK3.5/S, MK3S+, MK2.5S)
                      • Zvuky z extruderu
                      • Filament nejde zavést
                      • Špatně usazený senzor PINDA (MK2/S)
                      • Tiskový ventilátor se netočí
                      • Ventilátor hotendu se netočí
                      • Vyhřívaná podložka se nezahřívá správně
                      • Testování sondy P.I.N.D.A./SuperPINDA
                      • Nefunkční SD karta
                      • Nefunkční LCD obrazovka
                      • Tiskárnu nejde zapnout nebo se sama vypíná
                      • Prasklá pojistka (MK2S/MK2.5/MK2.5S)
                      • MK3S neustále vyžaduje výměnu filamentu
                      • Vibrace během tisku (MK3S+/MK2.5S)
                      • Obnova továrního nastavení (MK2S/MK2.5S/MK3S)
                      • Problémy s aktualizací firmwaru (MK2.5S/MK3S+/MMU2S/MMU3)
                      • Tryska narazila do vyhřívané podložky
                      • Externí SPI flash W25X20CL/xFLASH neodpovídá - chyba
                      • Řešení problémů s IR senzorem filamentu (MK2.5S,MK3S)
                      • Chyba kalibrace osy Z (MK3S/MK2.5S)
                      • Kontrola okolní teploty (MK3/MK3S)
                      • Řešení potíží s PrusaLinkem
                      • Zamotaný filament
                      • SD karty a USB flash disky
                    • Diagnostika
                    • Řešení potíží při tisku
                    • Chybové QR kódy
                    • Chybová hlášení při tisku