Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukarek 3Dnowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i upgradenowość
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukarek 3Dnowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Original Prusa MK3.5
                  3. Rozwiązywanie problemów z jakością druku
                  4. Niedostateczna ekstruzja
                   

                  Spis treści

                  • Dysza zbyt blisko stołu
                  • Ustawienia slicera
                  • Dysza
                  • Koła zębate ekstrudera
                  • Niewystarczające chłodzenie hotendu
                  • Filament

                  Blog

                  • Granulat Prusament: partie surowca do druku 3D wielkoformatowego lub do małoskalowych badań i rozwoju polimerów
                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji
                  • Factorio jest na Printables

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Heavy Duty Keyboard Holder (No Supports)
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie
                  Prusa
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Niedostateczna ekstruzja

                  Dotyczy

                  MK2.5
                  MK2.5S
                  MK3
                  MK3S
                  MK3.5
                  +
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Możesz rozpoznać niedostateczną ekstruzję (underextrusion), gdy brakuje materiału na warstwach wydruku, przez co mogą być kruche i nietrwałe. Istnieje kilka przyczyn i warto pomyśleć, czy drukarka nie przeszła ostatnio jakichś zmian (lub jej konserwacja nie została zaniedbana).
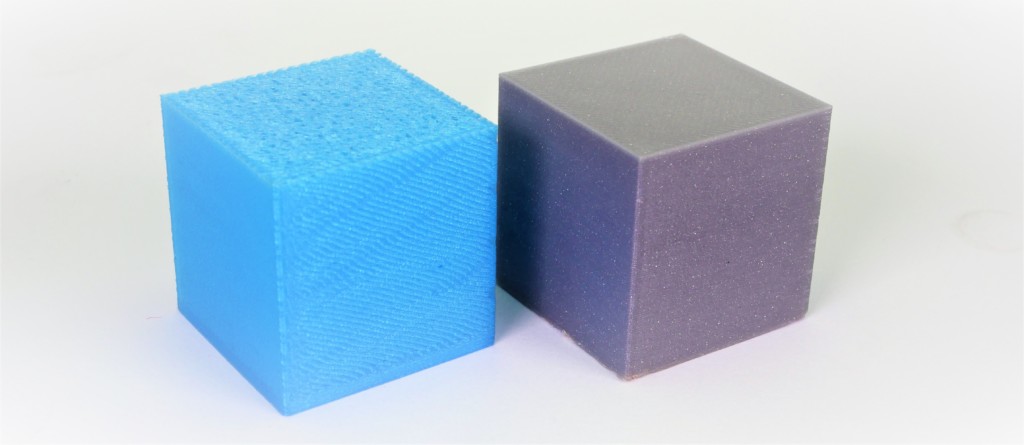
                  Przykład drastycznie niedostatecznej ekstruzji (lewa kostka) i poprawny wydruk (prawa kostka).

                  Najczęściej występujące przyczyny niedostatecznej ekstruzji:

                  • Dysza zbyt blisko stołu
                  • Ustawienia slicera
                  • Dysza
                  • Koła zębate ekstrudera
                  • Niewystarczające chłodzenie hotendu
                  • Filament

                  Dysza zbyt blisko stołu

                  Upewnij się, że kalibracja pierwszej warstwy została wykonana poprawnie. Unikaj rekompensaty braku przyczepności przez wgniatanie pierwszej warstwy w stół. Jeśli dysza jest zbyt blisko stołu, wytłaczanie filamentu może być zablokowane. Zalecamy przeprowadzenie kalibracji pierwszej warstwy za każdym razem, gdy zmieniasz lokalizację drukarki lub wykonujesz jakiekolwiek czynności konserwujące w hotendzie, jak zmiana dyszy. Ponadto, gdy zamieniasz blachę stalową z teksturowanej na gładką, należy ponownie skalibrować pierwszą warstwę ze względu na ich różne grubości. Dlatego wprowadziliśmy Profile płyt stalowych.

                  Ustawienia slicera

                  Każdy profil w PrusaSlicerze zawiera ustawienia określające temperaturę, prędkości i ilość filamentu, który drukarka 3D powinna wytłaczać. Drukarka nie dostarcza żadnej informacji zwrotnej na temat tego, ile filamentu faktycznie wychodzi z dyszy. Może się zdarzyć, że wytłaczana jest mniejsza ilość filamentu, niż przewiduje oprogramowanie sprzętowe. W takim przypadku mogą pojawić się przerwy w drukowanych warstwach i/lub między nimi.

                  Upewnij się, że drukarka jest skonfigurowana w PrusaSlicerze poprzez uruchomienie Asystenta konfiguracji i jako punkt wyjścia używasz standardowych profili filamentów, które są dostosowane do Twojej maszyny, typu filamentu i rozmiaru dyszy.

                  Dysza

                  Jeśli w pewnym momencie dysza została wykręcona z hotendu, upewnij się, że została prawidłowo zamontowana ponownie. Zapoznaj się z dedykowaną instrukcją dla Twojego hotendu:

                  • Wymiana dyszy (MK2.5/S, MK3/S/+, MK3.5/S)
                  • Wymiana dyszy (MINI)

                  Nieprawidłowy montaż dyszy może spowodować jej zatykanie i nieszczelność. Dysza musi być dokręcona na gorąco (po podgrzaniu), a między dyszą a blokiem grzejnym musi być szczelina. Należy również sprawdzić, czy ekstruder i hotend nie są uszkodzone (np. przewody termistora lub grzałki) albo czy bariera cieplna nie jest wygięta (tylko w hotendzie V6).
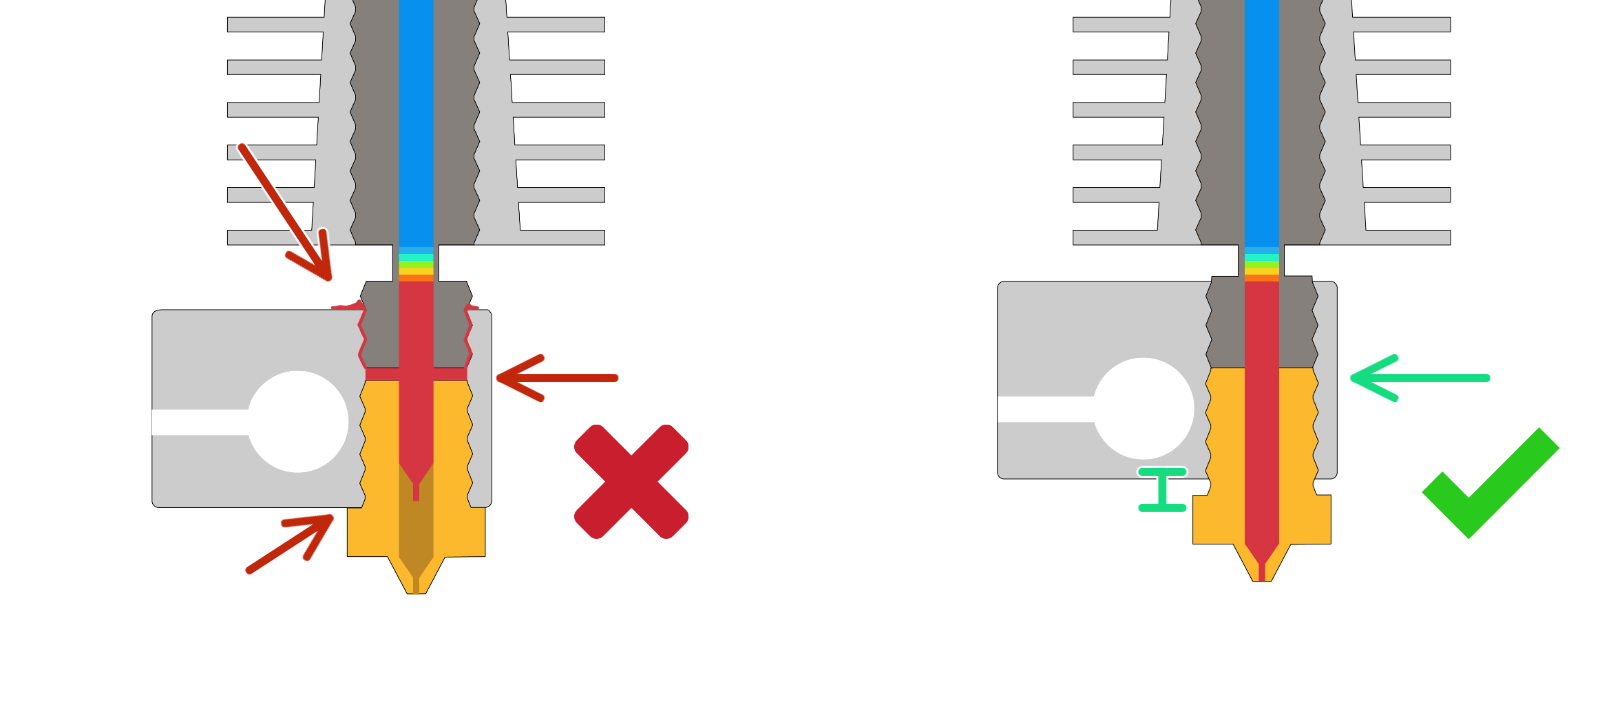
                  Jeśli dysza jest zamontowana prawidłowo, Cold Pull często pozwala ją udrożnić.

                  Korzystanie z dysz specjalnych

                  Jeśli używasz dysz specjalnych, takich jak dysze ze stali utwardzanej lub stali nierdzewnej itp., konieczne może być zwiększenie temperatury dyszy podczas drukowania, zwykle w zakresie 5-10°C. Stal ma inne właściwości termiczne niż mosiądz, co może mieć wpływ na wydajność drukowania, głównie na przyleganie międzywarstwowe. Należy jednak pamiętać, że wyższe temperatury mogą również prowadzić do zwiększonego nitkowania. Jeśli problem nie ustępuje, spróbuj wymienić dyszę na oryginalną dyszę mosiężną 0,4 mm i sprawdź, czy przyniosło to poprawę.

                  Co więcej, nie wszystkie rozmiary dysz będą odpowiednie dla wszystkich filamentów. Filament zawierający cząstki drewna lub metalu najczęściej nie nadaje się do drukowania dyszami o średnicy poniżej 0,4 mm, a niektóre wymagają jeszcze większej dyszy, np. 0,6 lub 0,8 mm. Więcej informacji możesz znaleźć w sekcji różne rodzaje dysz.

                  Dysza 0,1 mm może być uważana za eksperymentalną. Jej mała średnica nie będzie współpracować ze wszystkimi filamentami, tolerancje wymagane przy jej produkcji są trudne do zagwarantowania, a znacznie wydłużony czas drukowania, jaki jest efektem jej używania, może być nie do zaakceptowania. W przypadku tak małych rozdzielczości warto rozważyć druk SLA.

                  Koła zębate ekstrudera

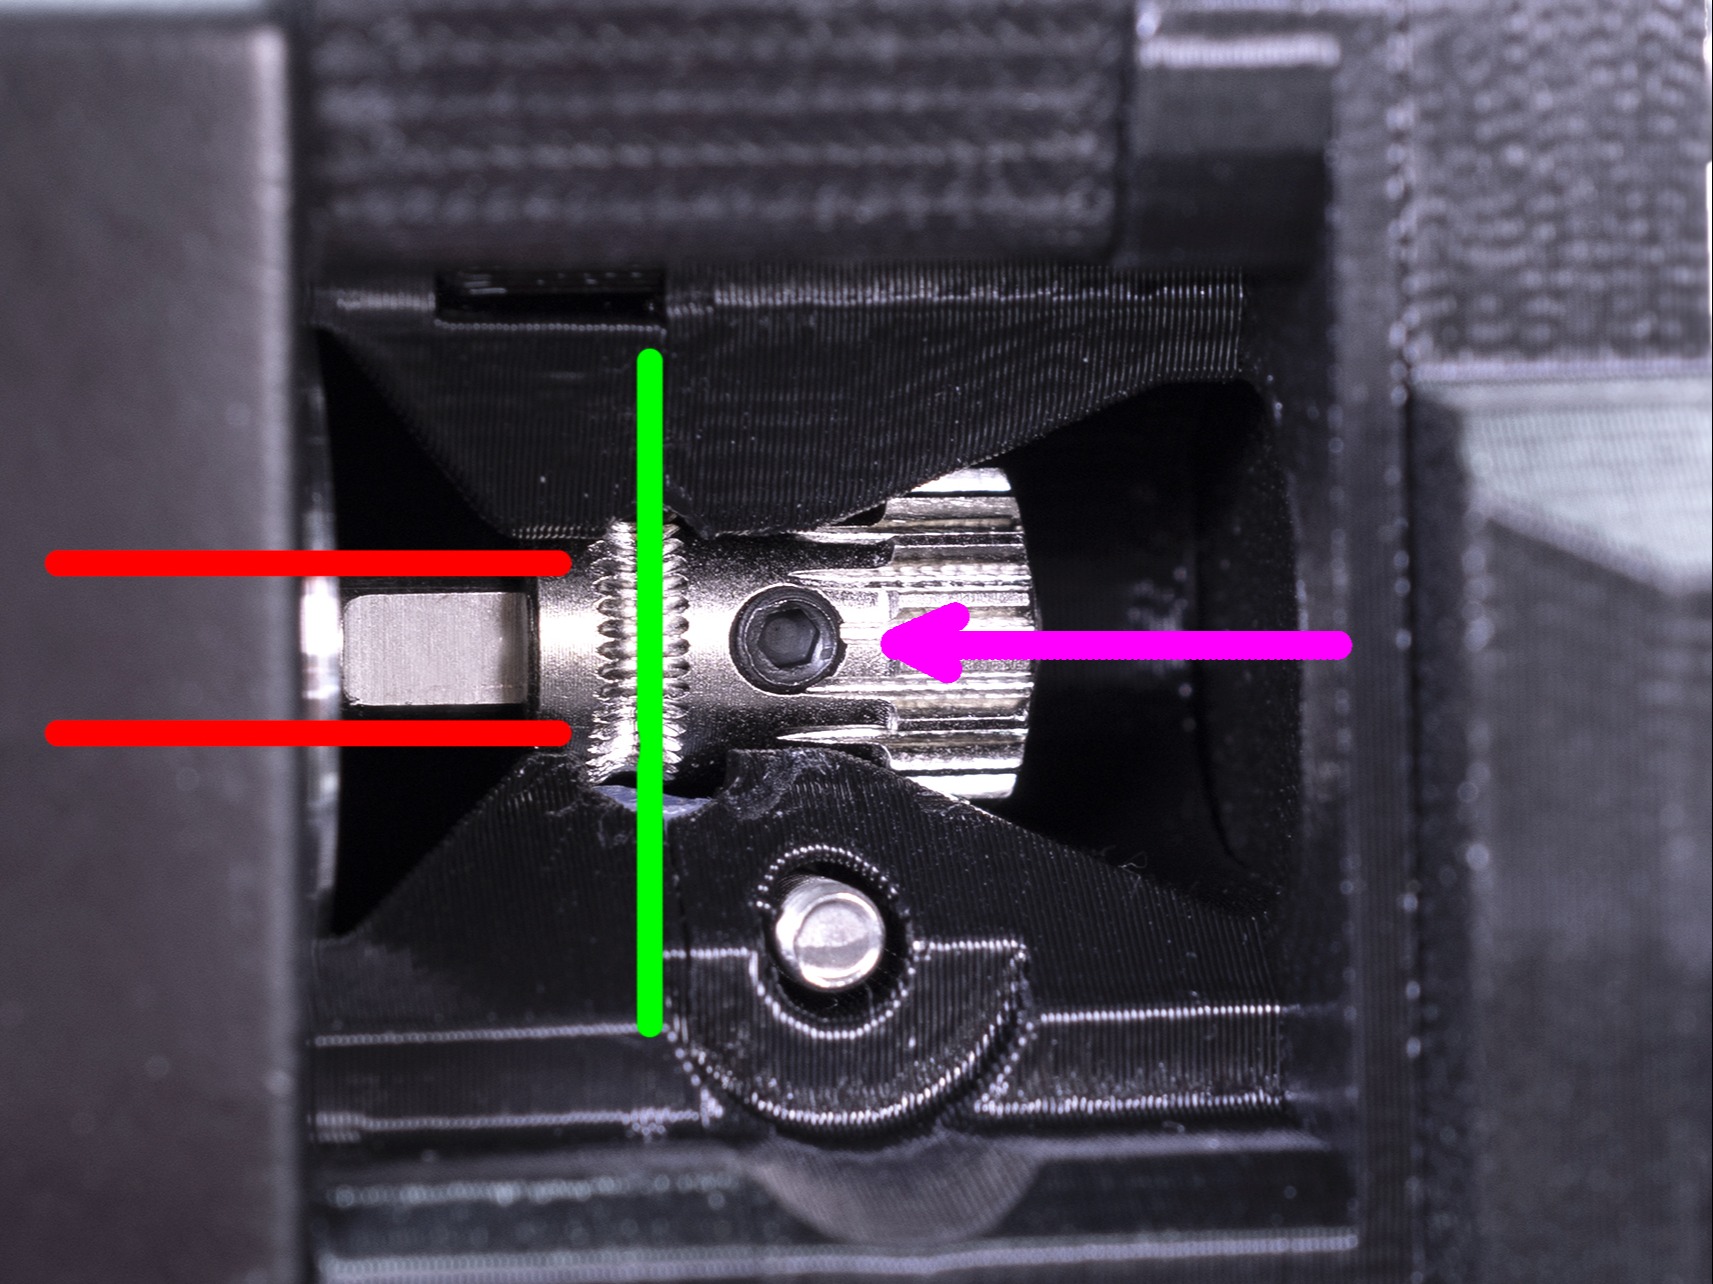
                  Sprawdź, czy oba koła zębate Bondtech nie są zabrudzone lub źle ustawione. Szczegółowe informacje znajdziesz w części Kontrola/ustawienie kół zębatych Bondtech (MK3S/MK2.5S).

                  Dodatkowo upewnij się, że docisk ekstrudera jest prawidłowo napięty. Zbyt luźna lub zbyt mocno dokręcona śruba docisku może spowodować niedostateczne wytłaczanie.
                  Niewystarczające chłodzenie hotendu

                  Kontrolowanie "strefy topienia" filamentu jest bardzo ważne. Jeśli chłodzenie jest niewystarczające, filament może zacząć się topić zbyt daleko od dyszy. Sprawdź, czy wentylator ekstrudera jest zamontowany w prawidłowej orientacji i czy nie jest zablokowany przez kawałek filamentu lub inne zanieczyszczenia.

                  Jeśli nie wyłączono funkcji "Kontrola wentylatora", drukarka zgłosi błąd, jeśli wykryje, że któryś z wentylatorów nie obraca się: (wentylator hotendu lub wentylator wydruku).

                  Jeśli drukarki jest zamknięta w obudowie, upewnij się, że temperatura wewnątrz nie jest zbyt wysoka, ponieważ zbyt wysoka temperatura otoczenia może spowodować przenikanie ciepła, gdzie filament zacznie się topić, zanim dotrze do dyszy.
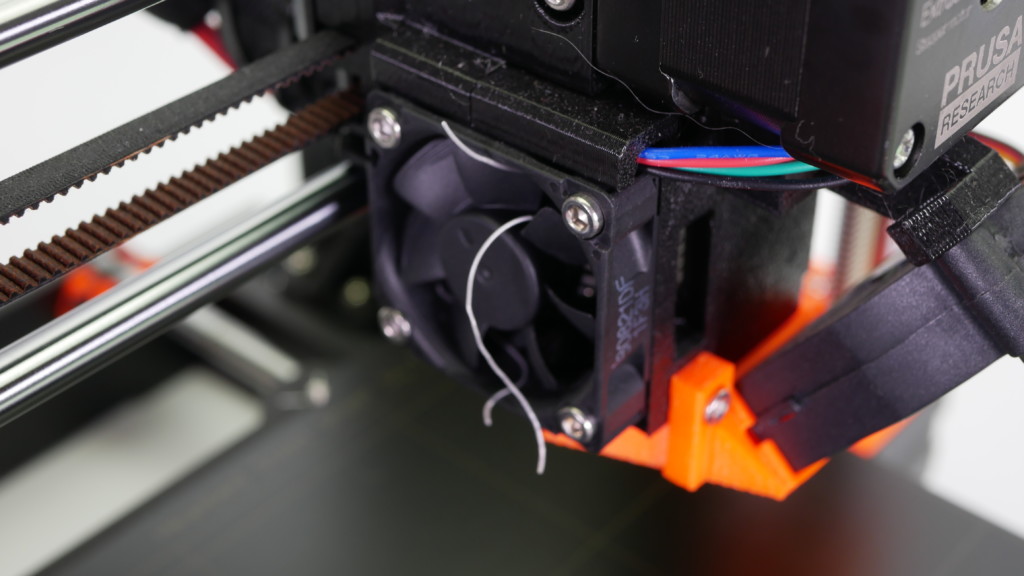
                  Przykład wentylatora zablokowanego przez nitkę filamentu.

                  Wentylator hotendu będzie się zawsze obracał, jeżeli dysza osiągnie temperaturę powyżej 50°C.

                  Filament

                  Zbyt niska lub zbyt wysoka temperatura drukowania może również powodować problemy. Jeśli marka i typ filamentu nie znajdują się w konfiguracji w PrusaSlicerze, możesz spróbować dostosować temperaturę drukowania o +/- 5-15°C, aby sprawdzić, czy to rozwiąże problem.

                  Niektóre materiały specjalne, takie jak Flex (filamenty elastyczne), mogą wymagać wielu prób i poprawek, aby można było je z powodzeniem drukować. Materiały kompozytowe, takie jak Woodfill, mogą wymagać co najmniej dyszy o średnicy 0,6 mm i wysokości warstwy 0,2 mm, aby zapobiec zatykaniu. W przypadku materiałów kompozytowych, takich jak zawierające kevlar lub włókno węglowe, wymagana jest dysza ze stali utwardzanej.

                  Zapoznaj się z naszą obszerną tabelą materiałową, gdzie przedstawiamy większość rodzajów filamentów i ich zastosowanie.

                  Niektóre filamenty mogą mieć także różną grubość, ze względu na jakość lub domieszki materiałów takich jak drewno, co powoduje nieoczekiwane zmiany w objętości wytłaczanego filamentu. Standardem przemysłowym w przypadku tolerancji średnicy jest +/- 0,05 mm.

                  Przechowuj filament w suchym miejscu, bez wilgoci, ponieważ wilgotne filamenty mają negatywny wpływ na drukowanie, zwłaszcza filamenty rozpuszczalne, PETG i ABS. Zalecamy wkładanie szpul do oryginalnej torby, gdy nie są używane, wraz z żelem krzemionkowym oraz przechowywanie ich w suchym miejscu, a najlepiej w "dry boxie".

                  Nieprawidłowe ładowanie/rozładowanie filamentu

                  Podczas ładowania nowego filamentu o niższej wymaganej temperaturze należy wstępnie rozgrzać dyszę do temperatury wymaganej przez poprzedni typ używanego filamentu. Innymi słowy, należy zawsze używać najwyższej temperatury dla używanego filamentu, ponieważ jego pozostałości najprawdopodobniej nadal znajdują się w hotendzie. Na przykład, jeśli drukarka pracowała z ABS lub PETG i chcesz teraz drukować z PLA, załaduj filament PLA w temperaturze ABS lub PETG. W ten sposób nowo wprowadzony filament może wypchnąć stary.

                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • Rozwiązywanie problemów
                    • Rozwiązywanie problemów z jakością druku
                      • Ghosting
                      • Słabe mosty
                      • Brzydka warstwa ponad podporami
                      • Nitkowanie i wyciekanie filamentu
                      • Rozdzielanie warstw FDM
                      • Łamiące się podpory
                      • Problemy z wypełnieniem
                      • Niedostateczna ekstruzja
                      • Podwijanie wydruku
                      • Przesunięcie warstw
                      • Wydruki wodoszczelne
                      • Linia kadłuba Benchy
                    • Diagnostyka
                    • Kody QR dla błędów
                    • Rozwiązywanie problemów z drukarką
                    • Komunikaty błędów występujące podczas drukowania