Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukarek 3Dnowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i upgradenowość
    • Części zamienne
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukarek 3Dnowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Original Prusa MMU2S
                  3. Podstawowa kalibracja
                  4. MMU2S - Ustawienie i kontrola
                   

                  Spis treści

                  • Niezbędne kalibracje
                  • Konfiguracja sprzętowa
                  • Kontrola montażu
                  • Ustawienia slicera
                  • Wydruki testowe

                  Blog

                  • Granulat Prusament: partie surowca do druku 3D wielkoformatowego lub do małoskalowych badań i rozwoju polimerów
                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji
                  • Factorio jest na Printables

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Heavy Duty Keyboard Holder (No Supports)
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie
                  Prusa
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  MMU2S - Ustawienie i kontrola

                  Dotyczy

                  MMU2S
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Po pomyślnym zakończeniu montażu dodatku Original Prusa MMU2S i przejściu kontroli przed uruchomieniem w instrukcji montażu, wszystko powinno być gotowe do pracy. Jeśli jednak napotykasz na powtarzające się problemy, poniżej znajdziesz listę kontrolną rzeczy, które należy sprawdzić.
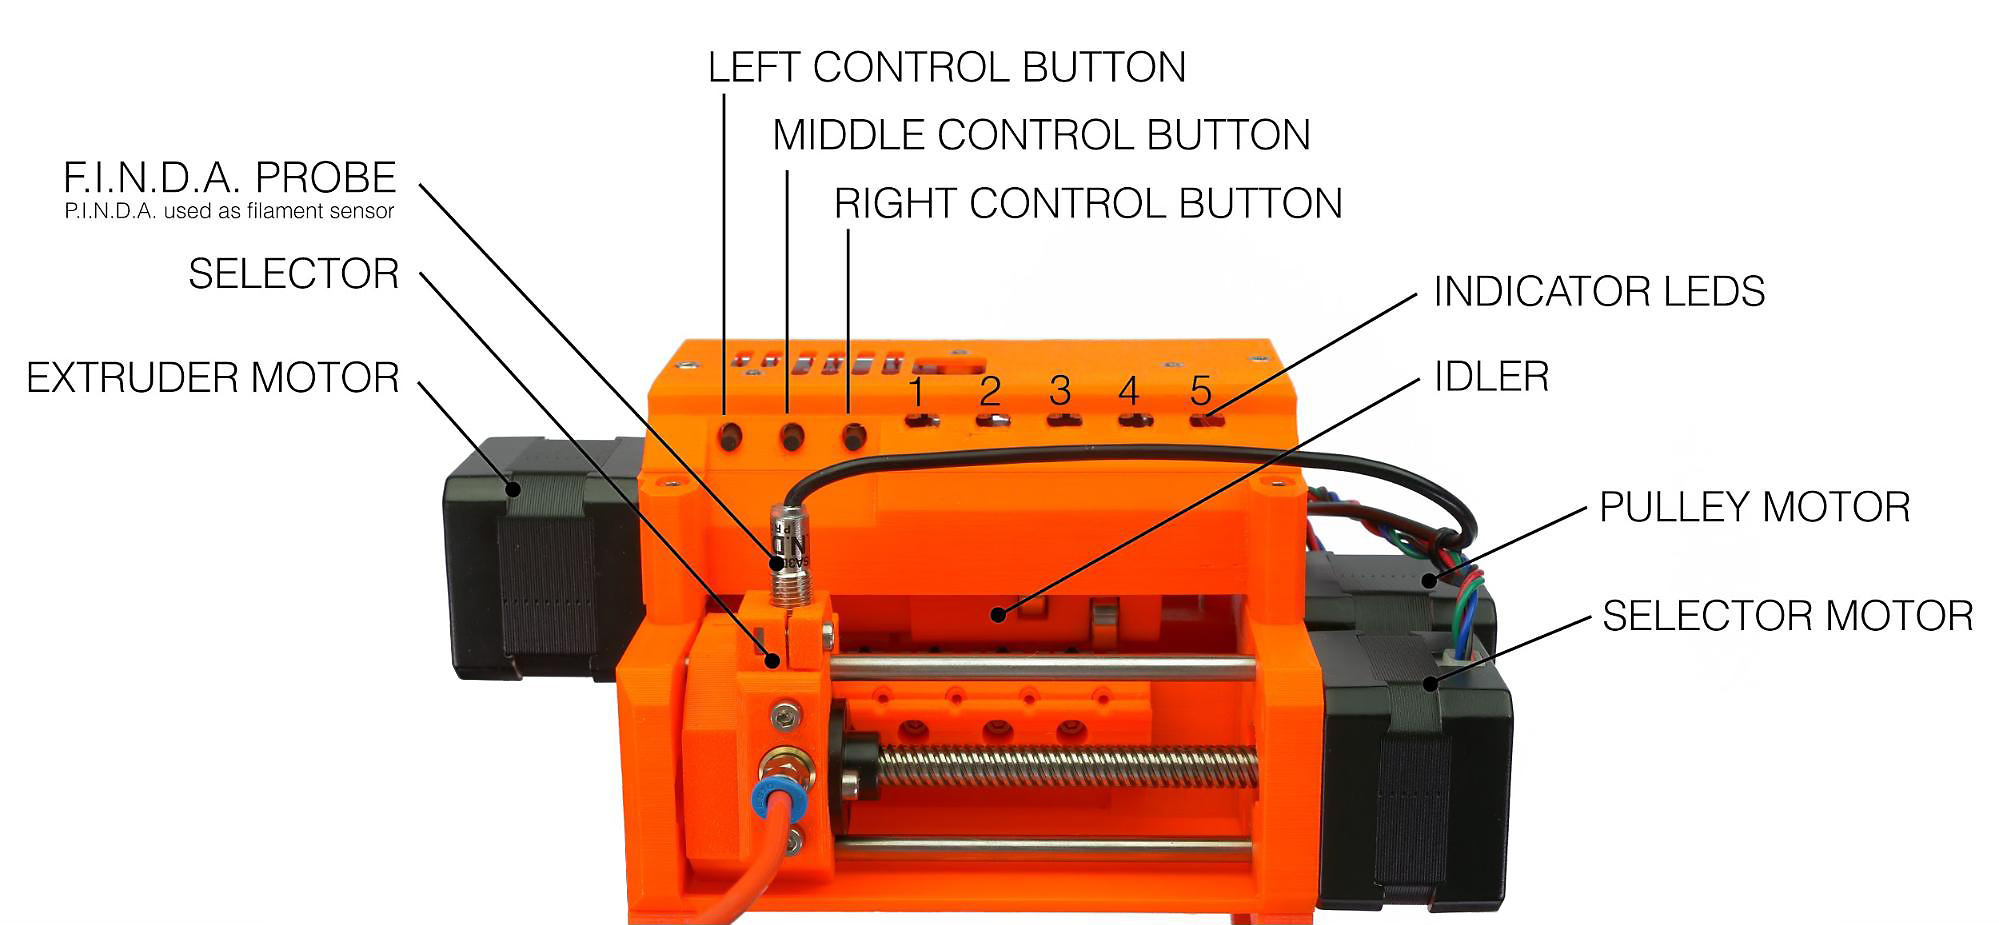
                  Więcej szczegółów na temat komponentów zamontowanych w Multi Material Upgrade oraz ich umiejscowieniu znajdziesz w podglądzie 360. 

                  Niezbędne kalibracje

                  Z setkami zmian filamentu, które mogą zostać wykonane w ciągu jednego wydruku MMU, system musi wiedzieć, gdzie każdy filament jest w danej chwili. Dlatego istnieją dwa czujniki, które muszą być prawidłowo wyregulowane. Możesz sprawdzić, czy są one wyzwalane prawidłowo w menu LCD, sekcja Wsparcie -> Info o sensorach. Każdy z nich powinien wskazywać "1", gdy filament jest obecny i "0", gdy go nie ma.

                  Kalibracja czujnika IR

                  Jest to jeden z dwóch czujników MMU2S, umieszczony na ekstruderze drukarki. Przed rozpoczęciem drukowania upewnij się, że mechanizm czujnika filamentu IR jest prawidłowo skalibrowany.

                  Kalibracja czujnika SuperFINDA

                  SuperFINDA jest drugim czujnikiem w MMU2S. Jego położenie jest kluczowe dla zapewnienia płynnej pracy. W jego okolicy mogą również zbierać się zanieczyszczenia lub nitki z wymiany filamentu. Aby go ustawić i skontrolować, zobacz FINDA - ustawienie i rozwiązywanie problemów.

                  Konfiguracja sprzętowa

                  Naprężenie docisku

                  Podobnie jak śruba docisku ekstrudera, tak i jej odpowiedniki na MMU2S muszą być dokręcone z odpowiednią siłą. Jeśli sprężyny docisku są zbyt mocno naprężone, może to spowodować gubienie kroków silnika koła zębatego. Zbyt mocne dokręcenie może również spowodować, że koła radełkowane będą "zatykane" przez filament.
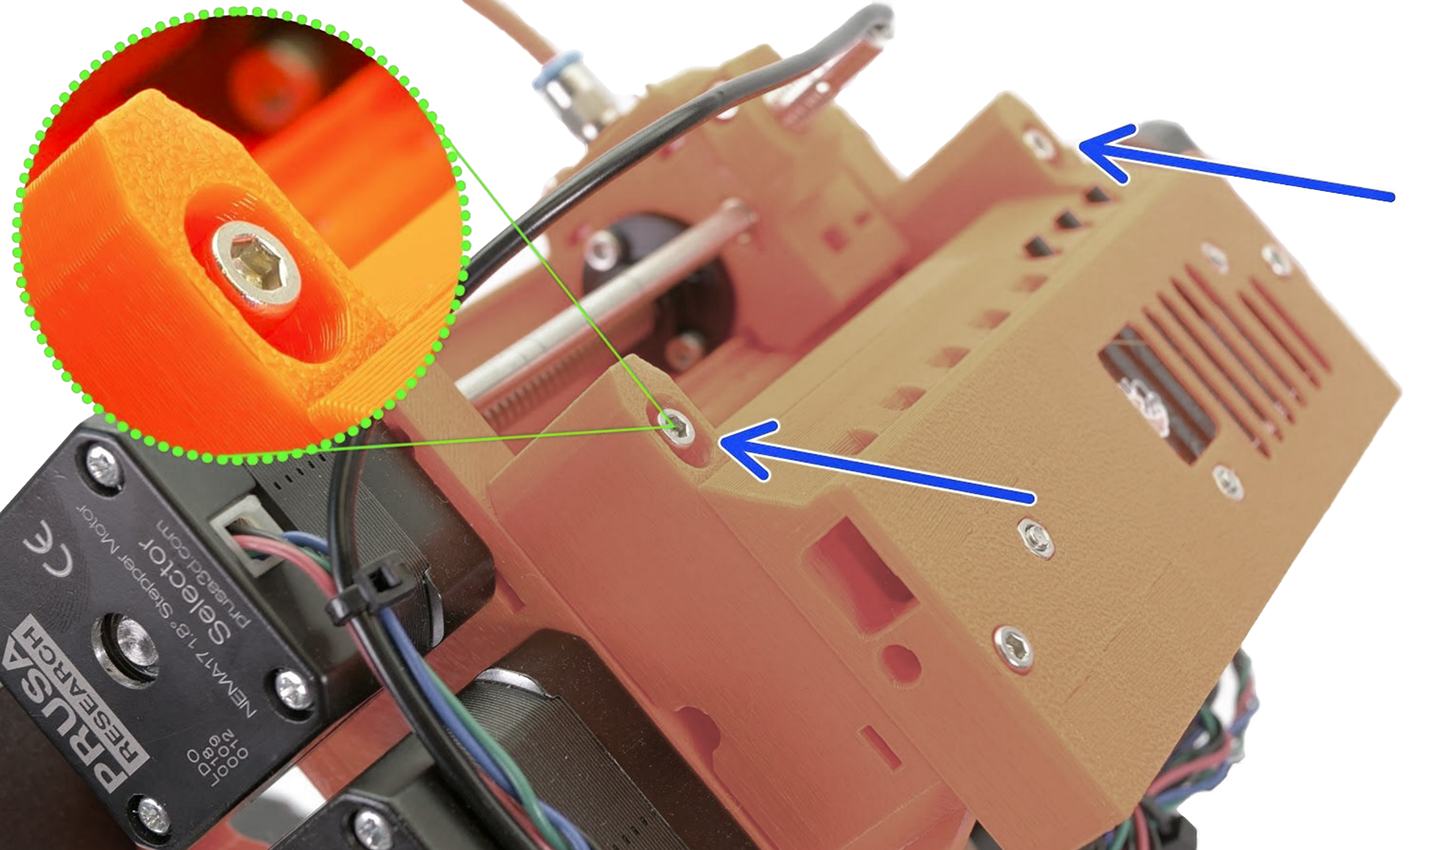
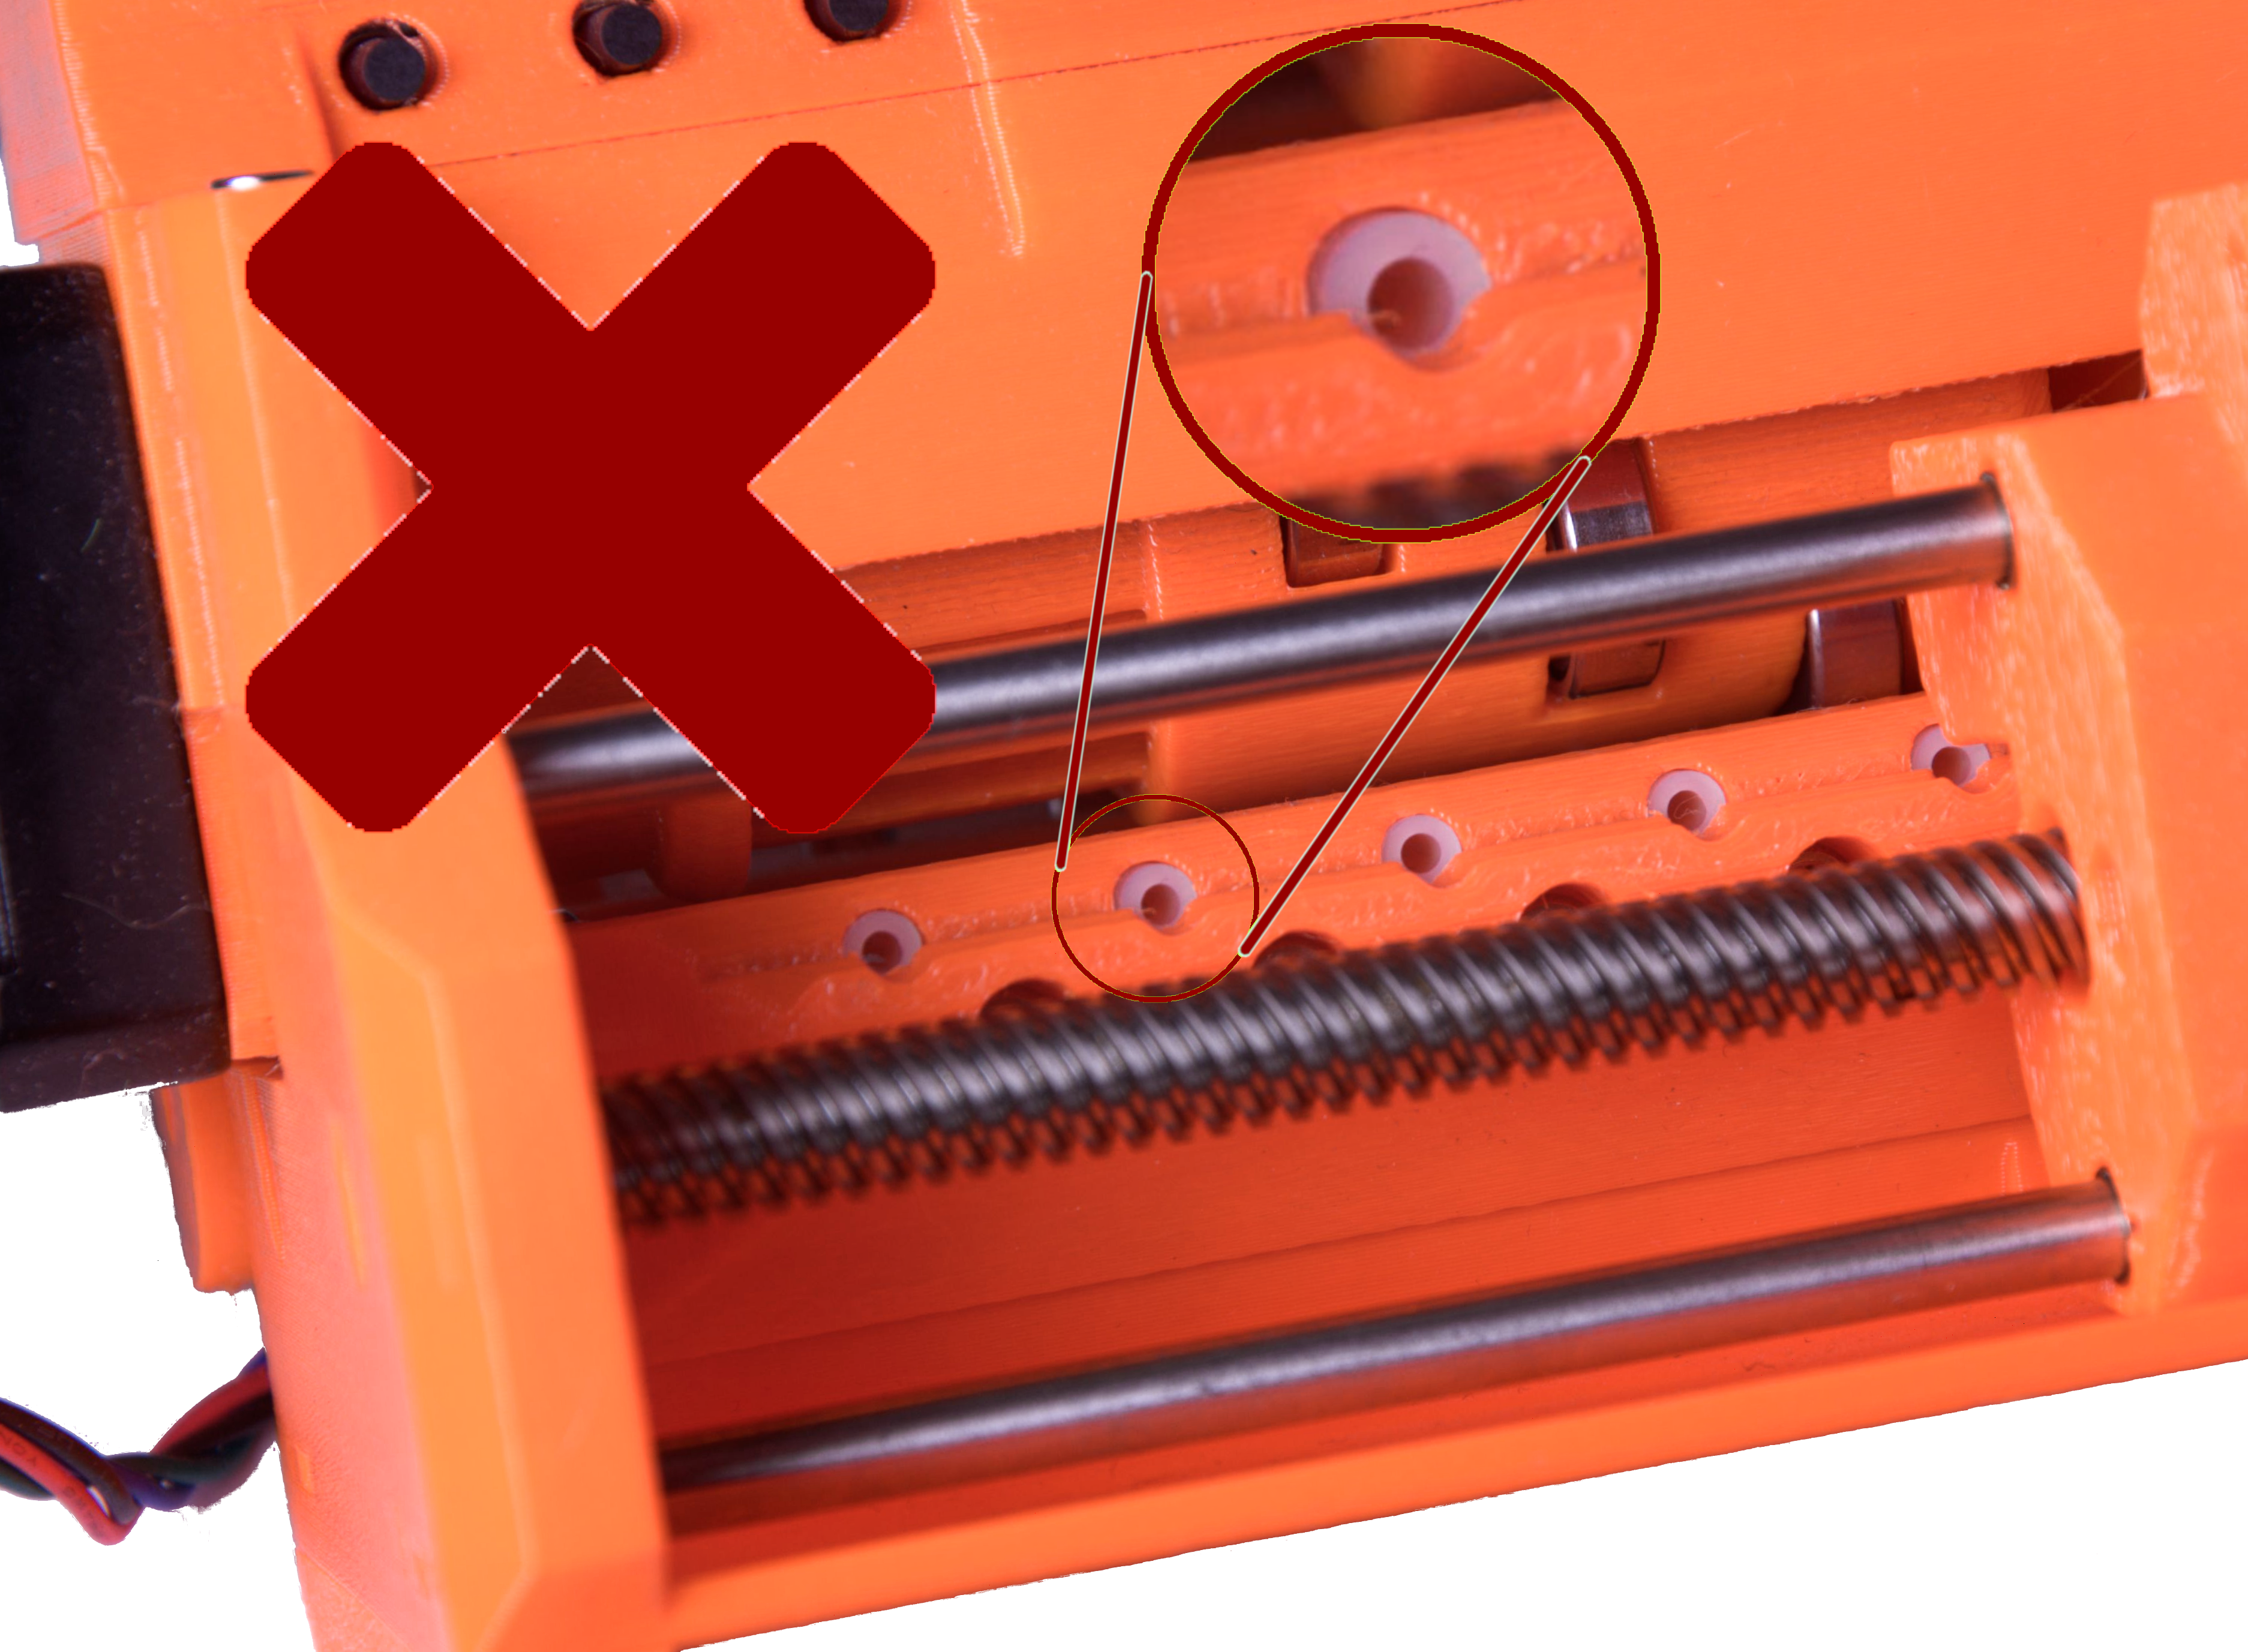
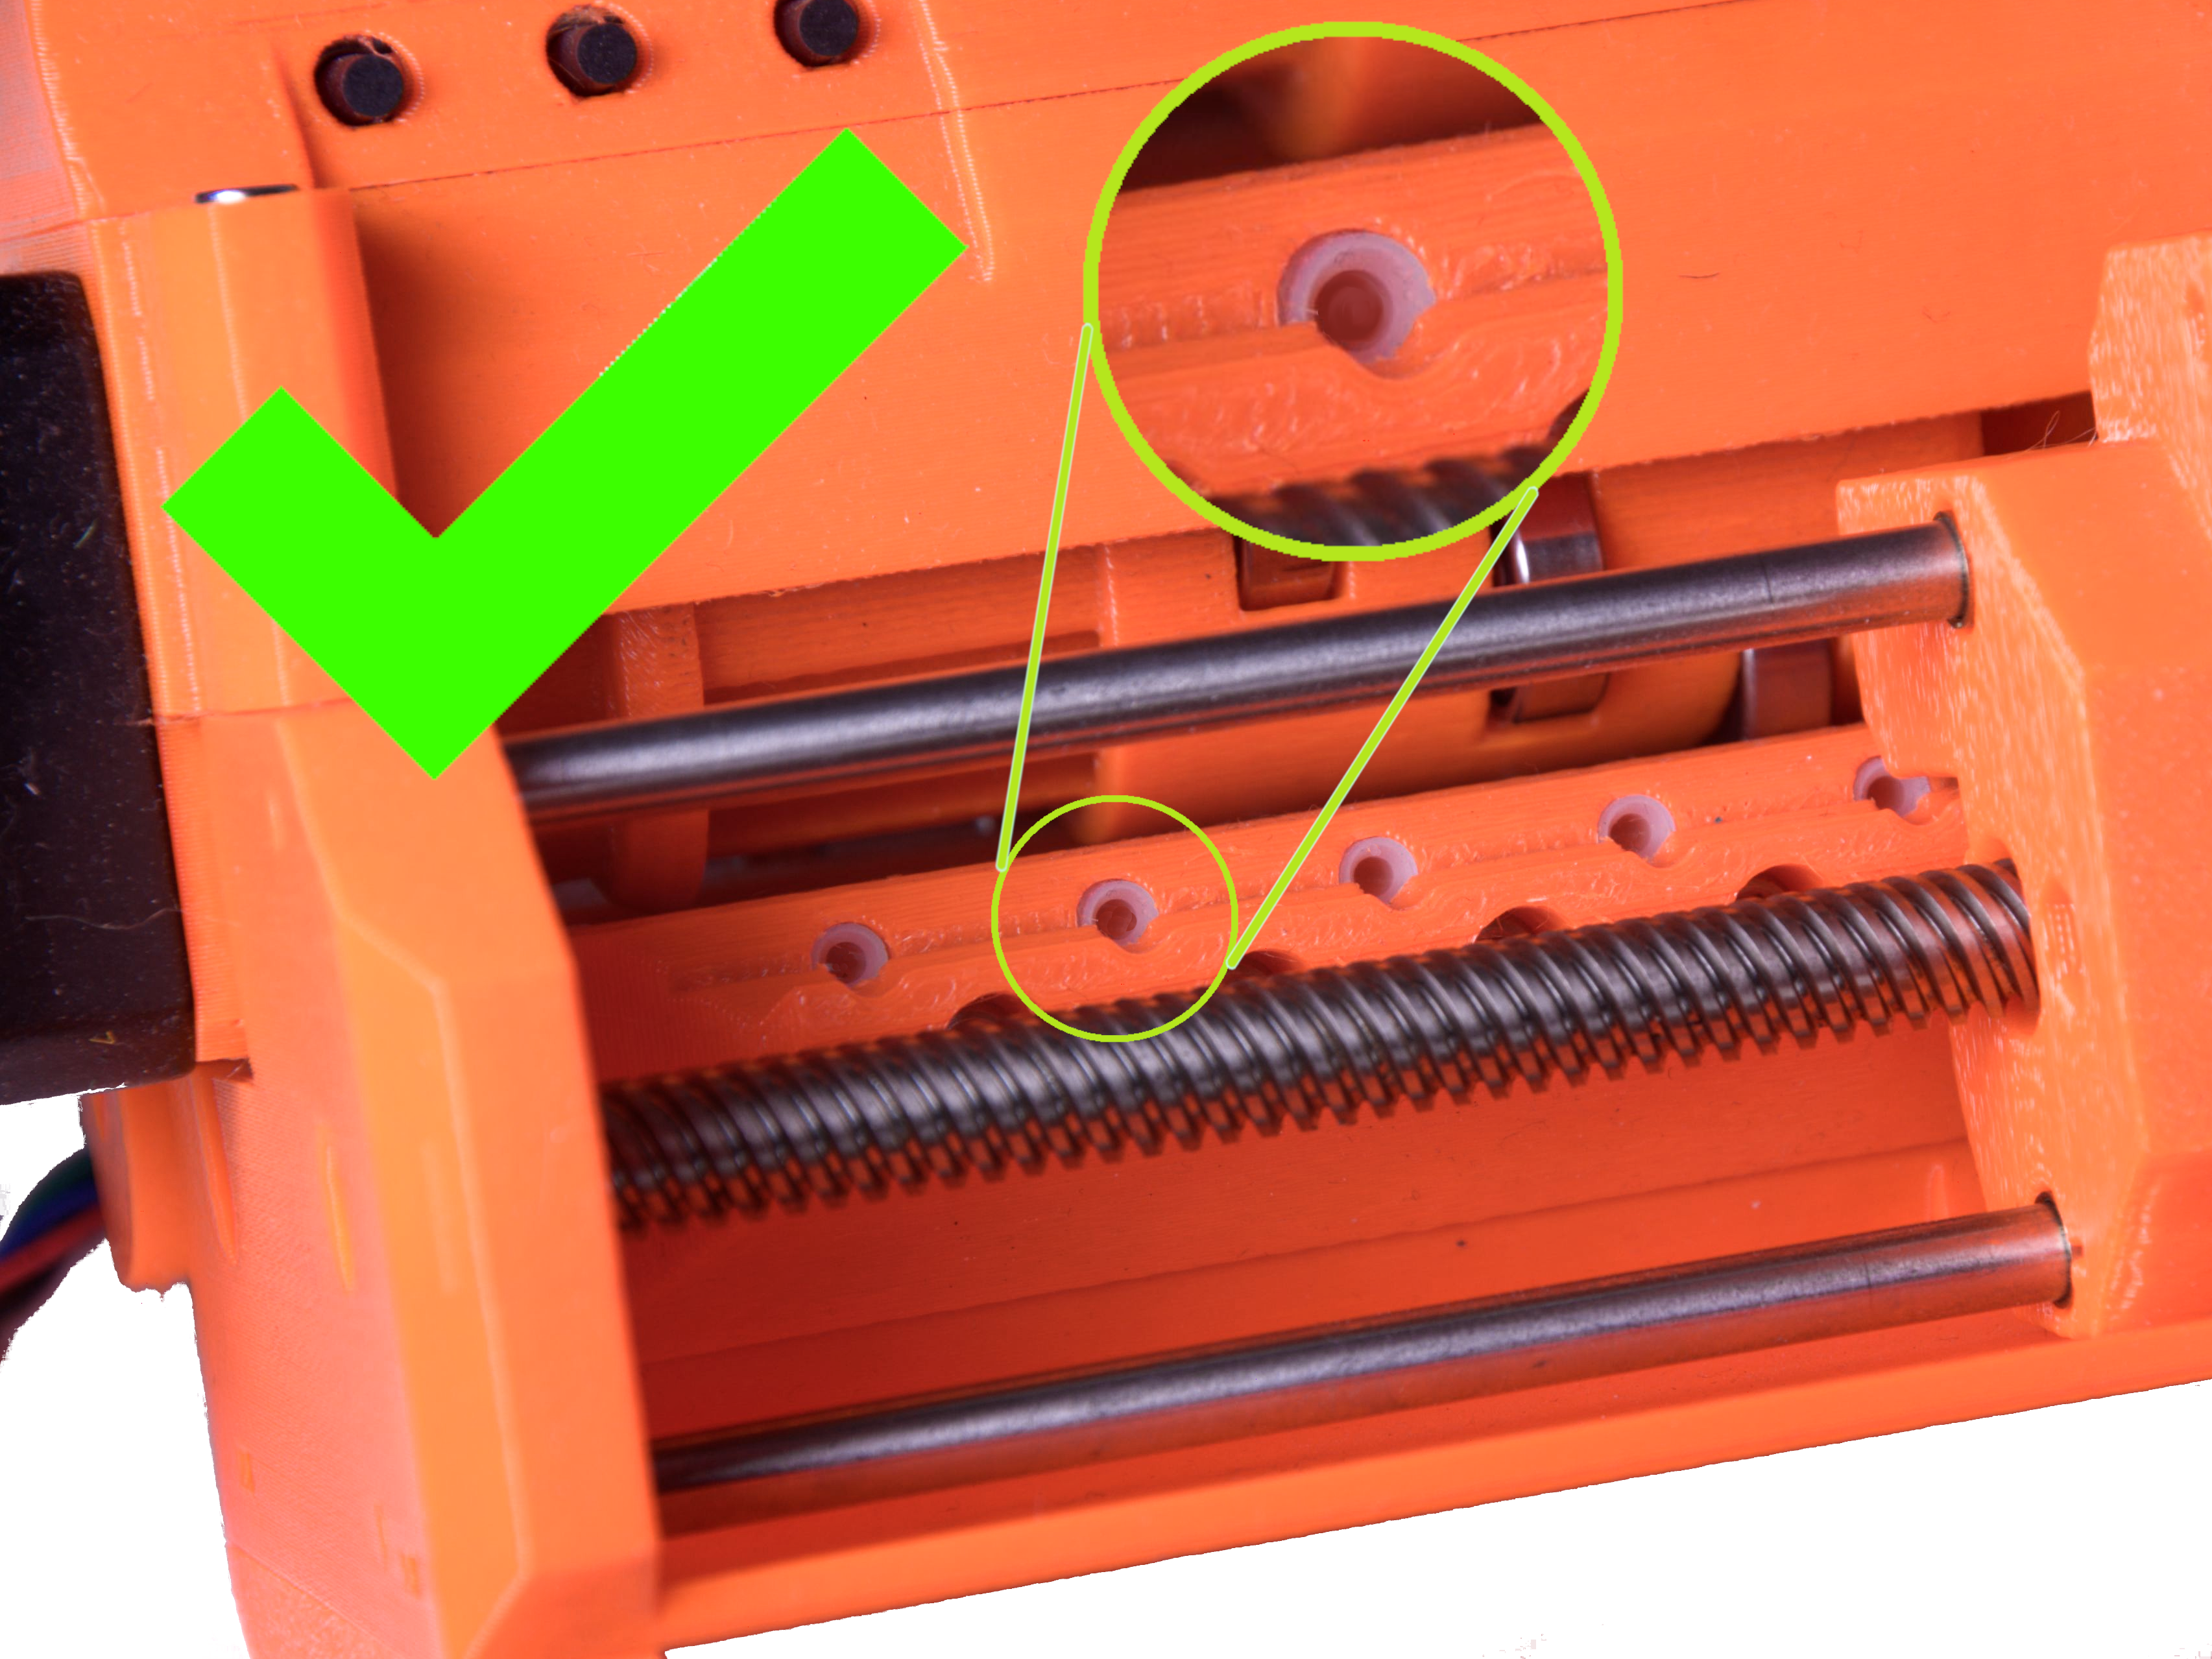
                  Aby znaleźć idealne naprężenie, dokręć śrubę do około 0,5 mm poniżej krawędzi otworu, po obu stronach korpusu kół radełkowanych, a następnie wykonaj następujące czynności:

                  1. Wszystkie 5 filamentów musi być załadowanych do kół radełkowanych modułu.
                  2. Przesuń wybierak w skrajnie prawe położenie (5. pozycja filamentu) i z powrotem, naciskając długo prawy i lewy przycisk.
                  3. Jeśli słyszysz klikanie, poluzuj nieco śruby i spróbuj ponownie przesunąć wybierak.
                  4. Powtarzaj, aż klikanie ustąpi. 
                  Jeśli załadowane są tylko 2-3 filamenty, może być konieczne dokręcenie śruby po stronie bez filamentów nieco mocniej niż po drugiej stronie. Na przykład, jeśli załadowane są tylko filamenty 1, 2 i 3, dokręć śrubę po prawej stronie, obok filamentu 5. Możesz użyć markera permanentnego i narysować cienką linię na wewnętrznej krawędzi otworu, aby zaznaczyć prawidłowe położenie śruby i ułatwić sobie pracę w przyszłości.

                  Rozmieszczenie szpul oraz bufora

                  Uchwyty na szpule nie powinny stać zbyt blisko siebie. Idalne jest rozmieszczenie pokazane na ilustracji i opisane w podręczniku (ilustracja poniżej).
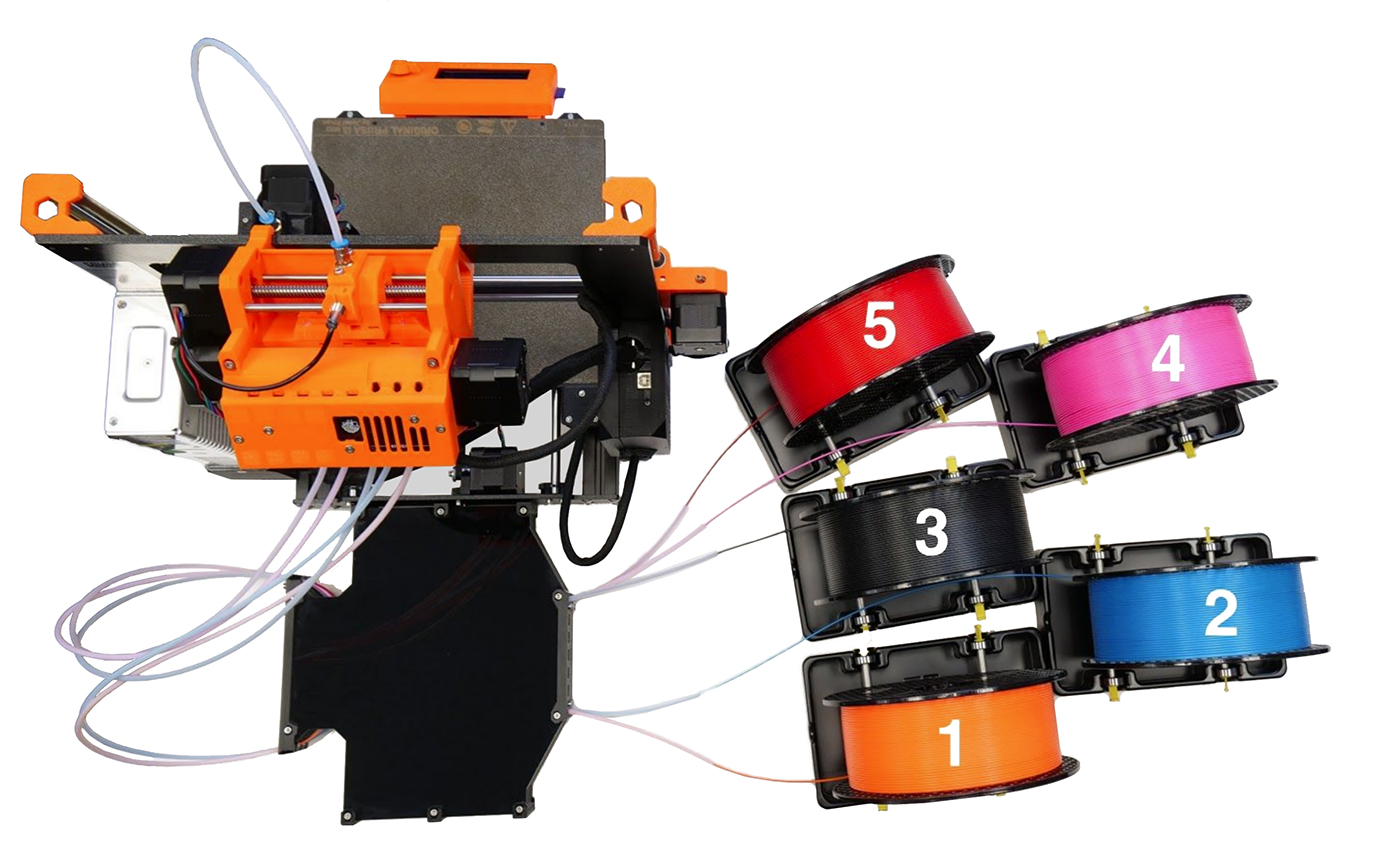
                  Jeśli z jakiegoś powodu zdecydujesz się nie używać długich rurek PTFE lub nie używać bufora filamentu, musisz upewnić się, że filamenty nie będą się plątać. Upewnij się także, że szpule są stabilne i nie będą się przewracać. Szpule, które są prawie puste są bardziej podatne na problemy z plątaniem się lub przewracaniem.

                  Kontrola montażu

                  Łożyska dociskowe

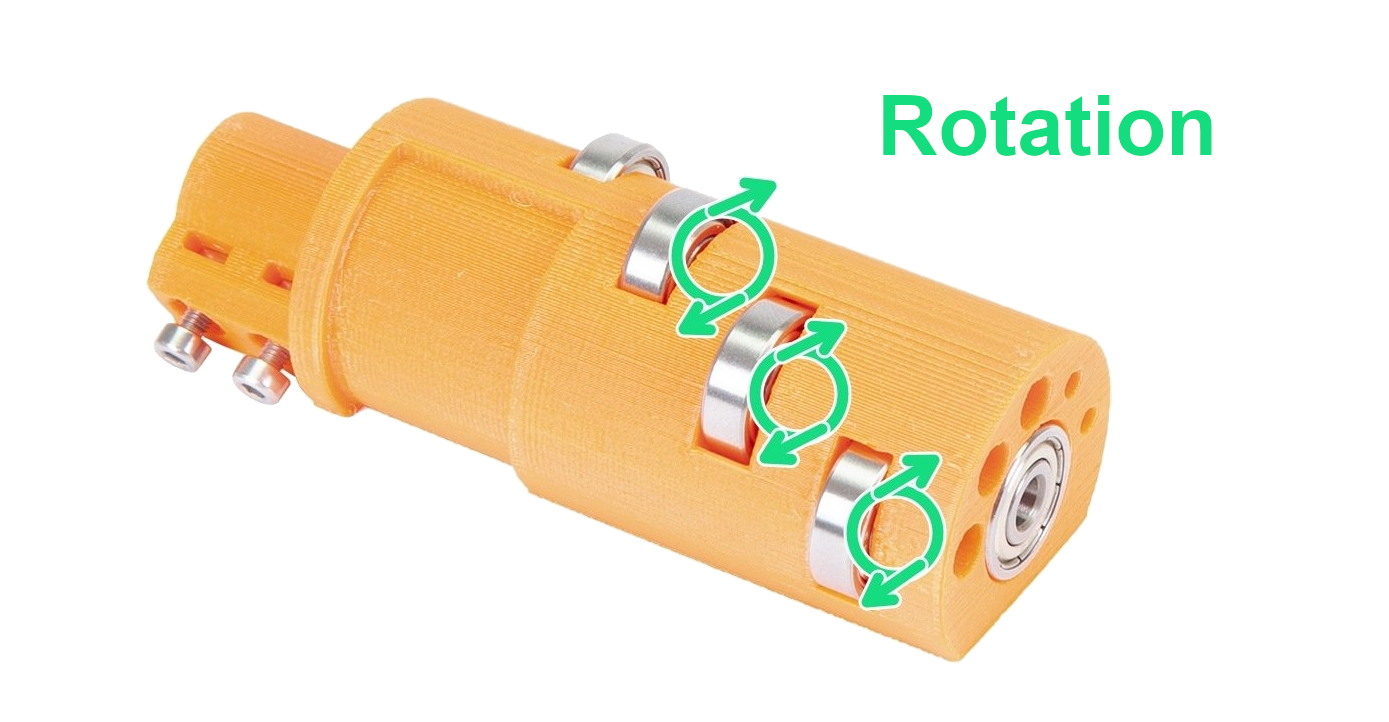
                  Pięć łożysk wystających z bębna docisku musi swobodnie obracać się na swoich wałkach. Jeśli tak nie jest, możesz wyjąć i sprawdzić łożysko, wypychając wałek z przeciwnej strony do tej, z której są włożone. Użyj pręta lub klucza imbusowego o długości co najmniej 100 mm.
                  Dokręcenie docisku do wałku silnika

                  Beben docisku musi być zabezpieczony dwiema śrubami M3x10, które pełnią rolę wkrętów dociskowych na wałku silnika ekstrudera MMU2S.

                  Zachowaj najwyższą ostrożność podczas dokręcania! Jeśli te śruby będą zbyt luźne, wystąpią problemy z ładowaniem i rozładowywaniem filamentu, a jeśli dokręcisz je zbyt mocno, bęben może pęknąć.

                  Pamiętaj, że te dwie śruby M3x10 też mogą się poluzować z czasem, więc sprawdzaj ich dokręcenie co kilkadziesiąt godzin druku. Inną potencjalną kwestią do sprawdzenia jest to, czy te dwie śruby są dokręcone do płaskiej części wałka silnika ekstrudera. Spójrz na ten rozdział instrukcji montażu: 4. Montaż bębna dociskowego.
                  Obracanie się docisku

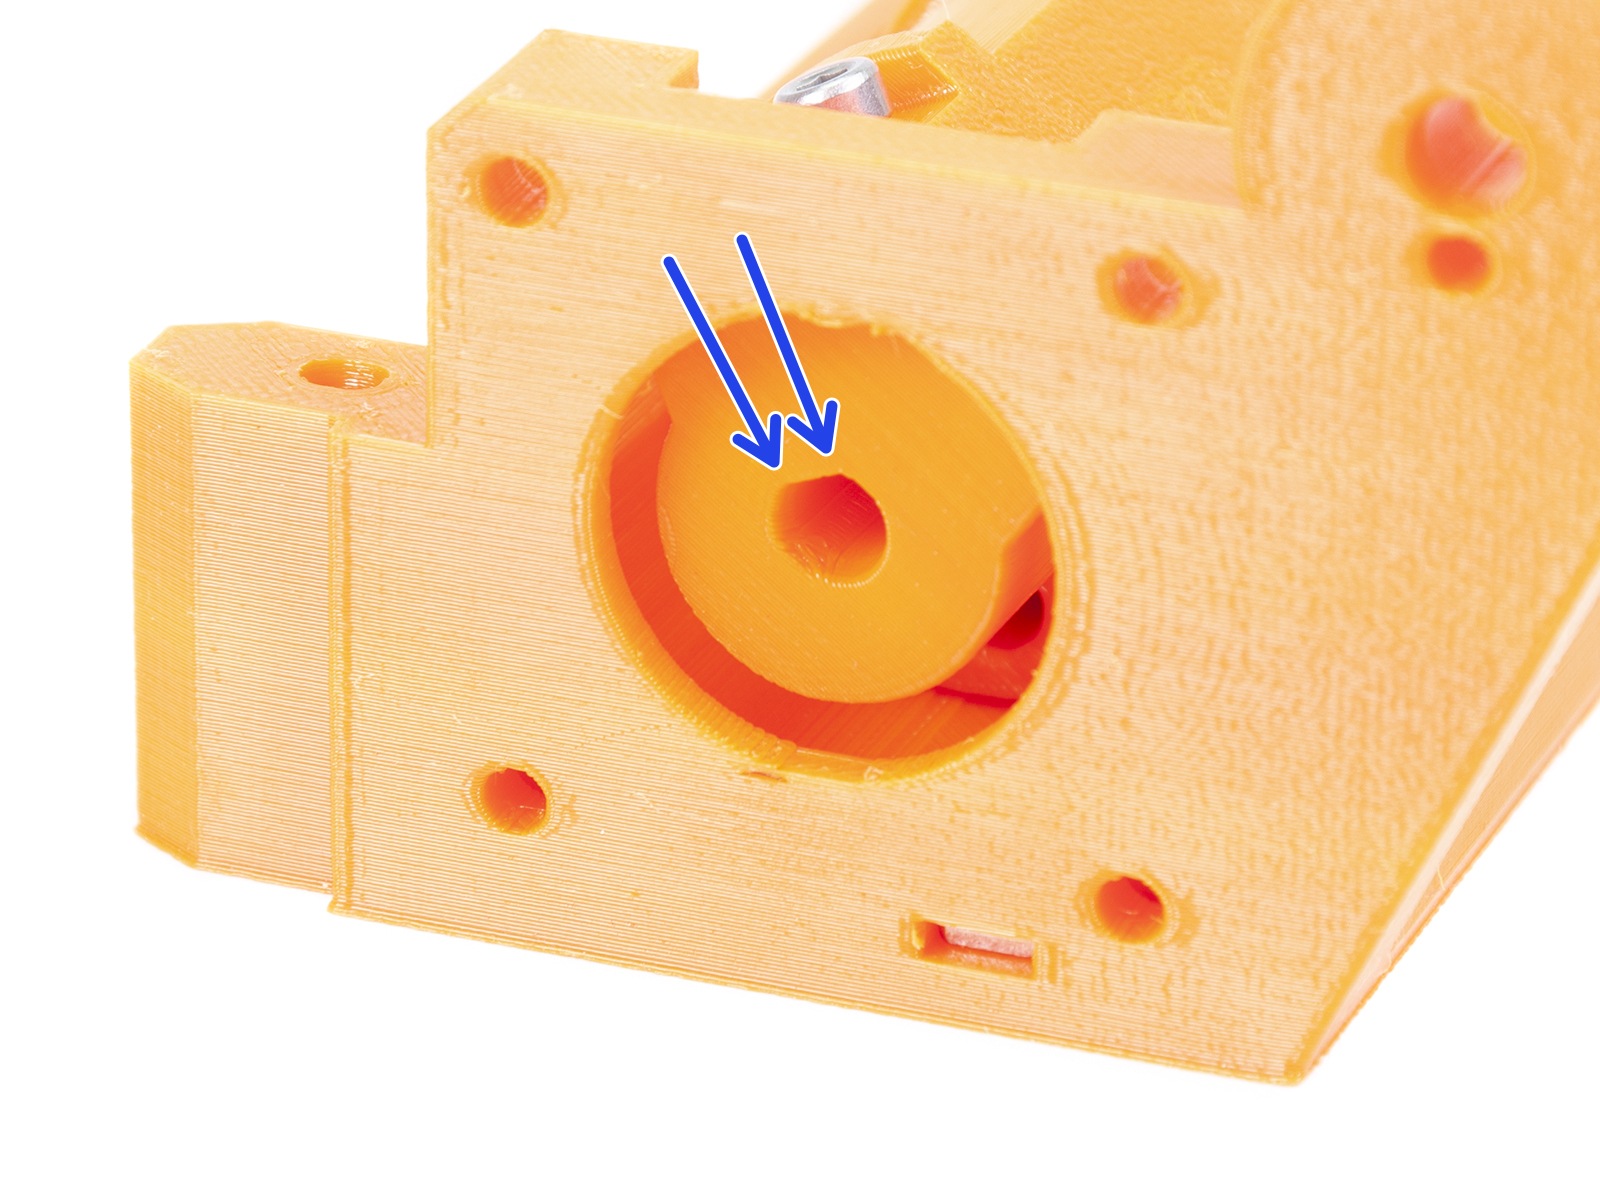
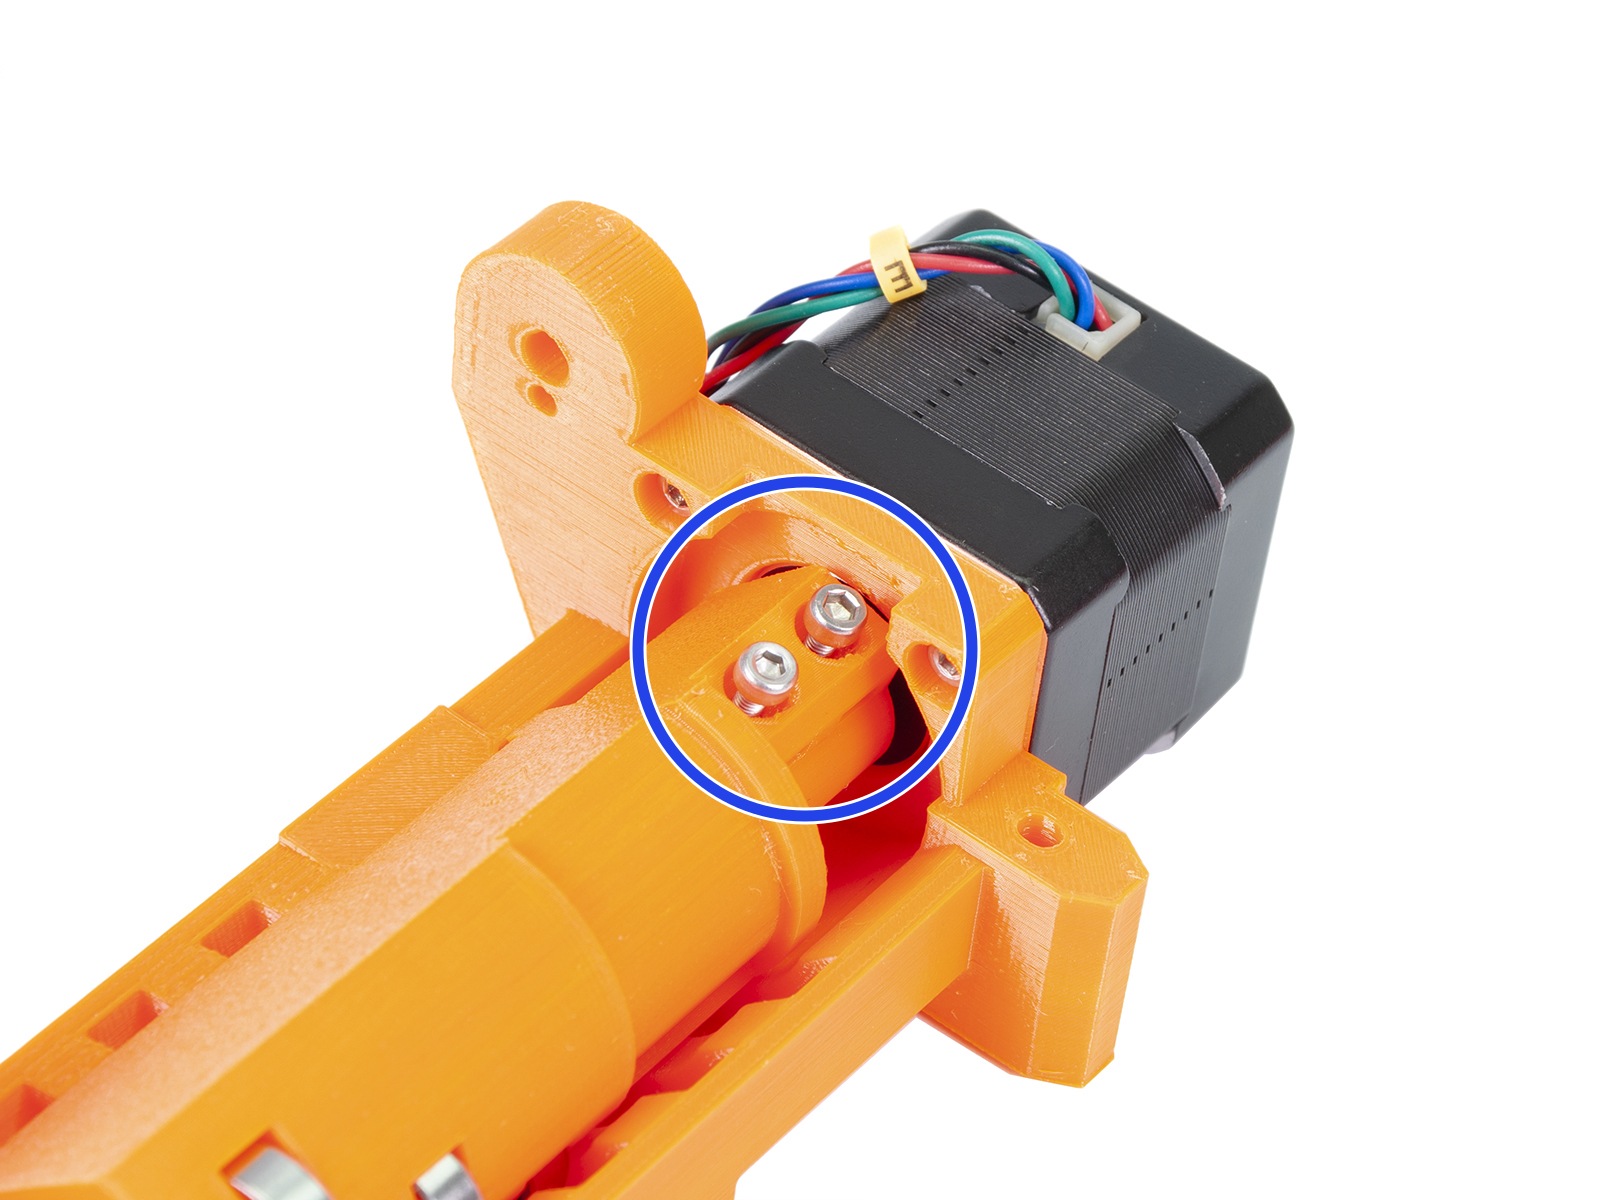
                  Docisk musi mieć trochę miejsca po lewej i prawej stronie oraz na obwodzie bębna (patrz jasnoniebieskie znaczniki na poniższej ilustracji). Rozwiązaniem jest odsunięcie nieco bębna od korpusu i powiększenie szczeliny. Około 1 mm (0,04") szczeliny po obu stronach w zupełności wystarczy. Przetestuj, obracając ręcznie docisk, gdy drukarka jest wyłączona. 
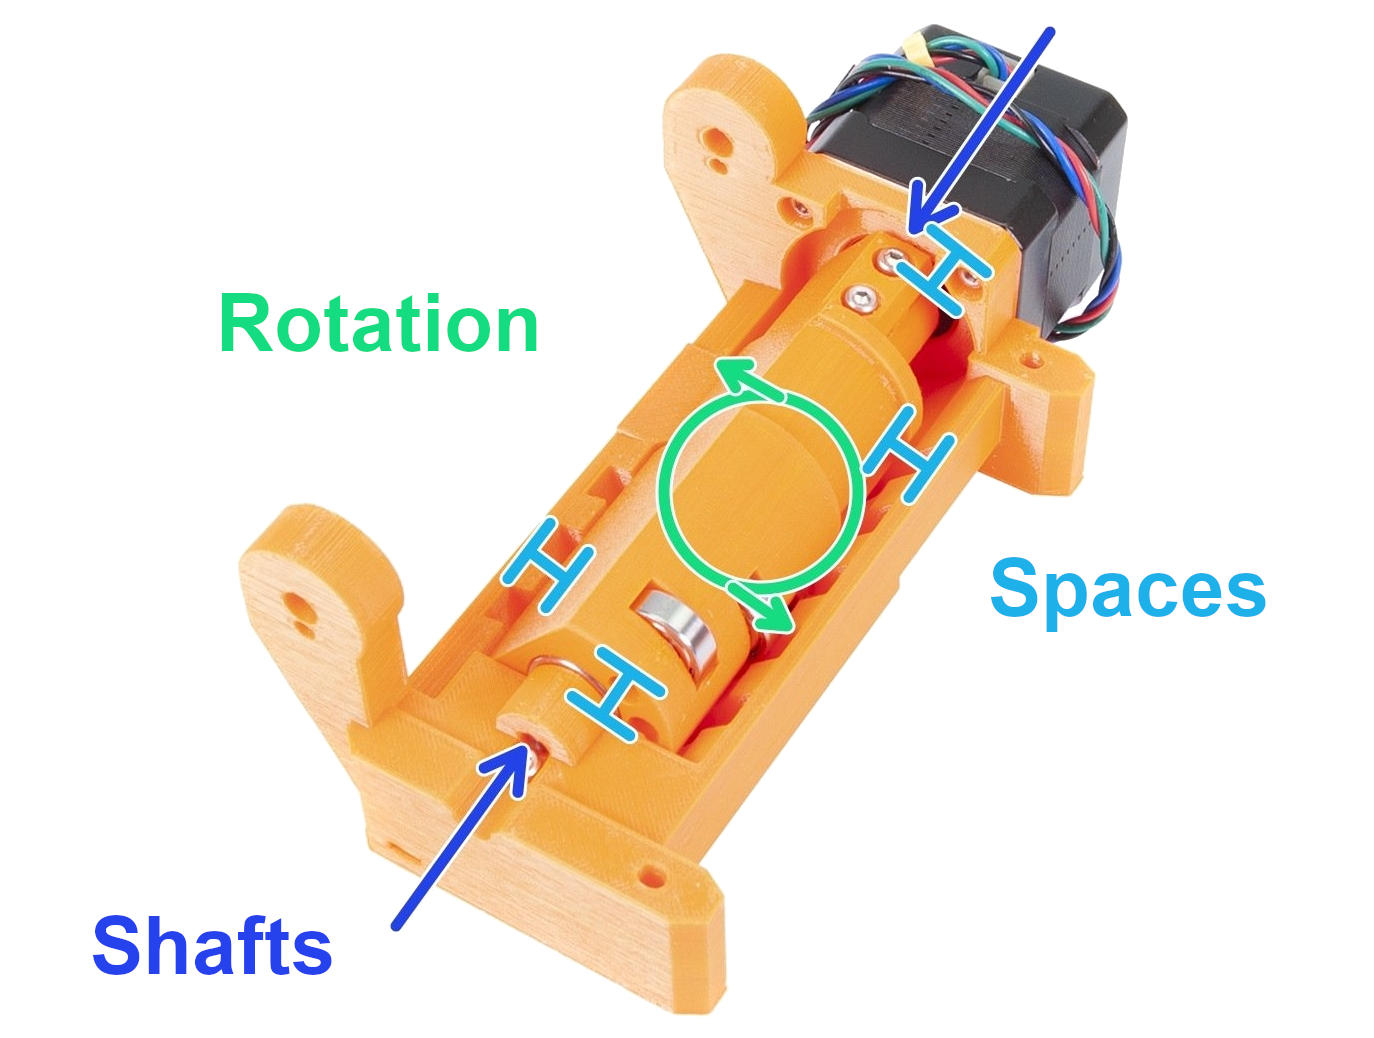
                  Ustawienie kół radełkowanych

                  Filamenty są przesuwane wewnątrz MMU przez pięć kółek radełkowanych zamontowanych na wałku silnika przechodzącym przez całą szerokość jednostki. Wkręty dociskowe muszą być:
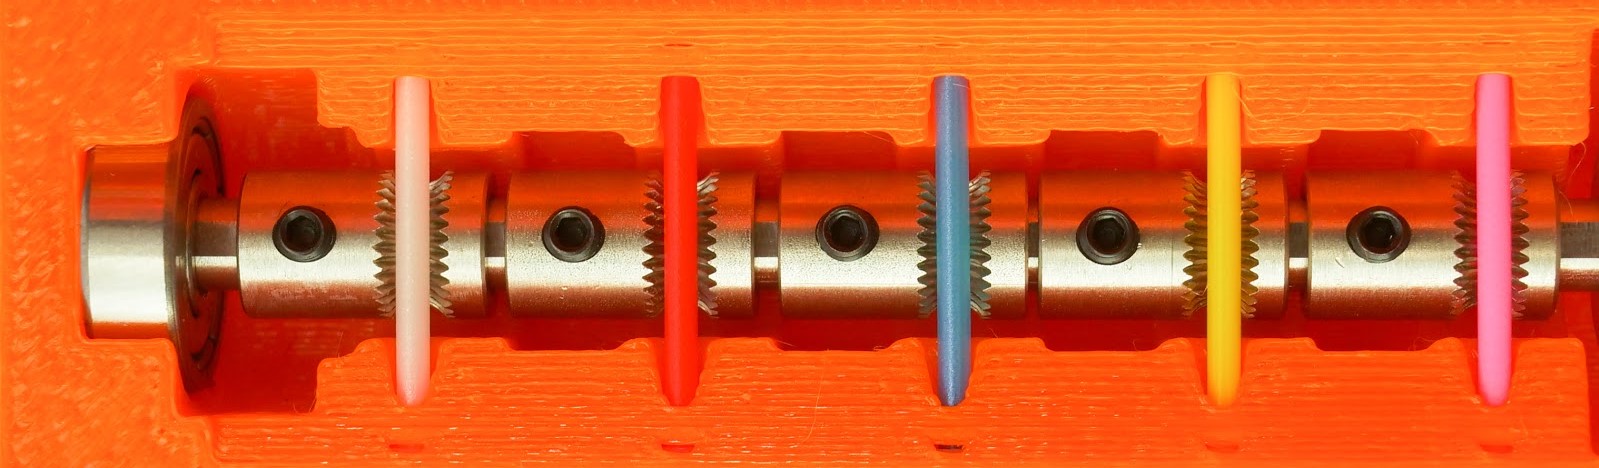
                  • Ustawione po lewej stronie części zębatej, dalej od silnika.
                  • Idealnie wyrównane z otworami na filament i samym filamentem, jak na poniższej ilustracji.
                  • Dokręcone przez mały czarny wkręt dociskowy do spłaszczeniu wałka silnika.

                  Z czasem pył z filamentu może gromadzić się we wcięciach kół radełkowanych. Najlepszą praktyką jest regularne czyszczenie ich za pomocą małej szczotki lub podobnego narzędzia.

                  Ustawienie krótkich rurek z PTFE

                  Po złapaniu filamentu przez koło radełkowane, jest on wpychany do jednej z pięciu rurek PTFE o długości 19 mm (0,75 cala). Rurki te są sfazowane na jednym końcu, co zapewnia dodatkową przestrzeń dla rozładowanego filamentu, ponieważ końcówka może być nieco grubsza niż reszta filamentu. Dlatego fazowany koniec musi być skierowany na zewnątrz, z dala od kół radełkowanych, jak jest to pokazane w instrukcji montażu.
                  Zbyt mocno dokręcony tylny uchwyt PTFE

                  Trzyma on długie rurki PTFE, którymi filament podawany jest do MMU2S. Przed dokręceniem czterech śrub M3x18 upewnij się, że:
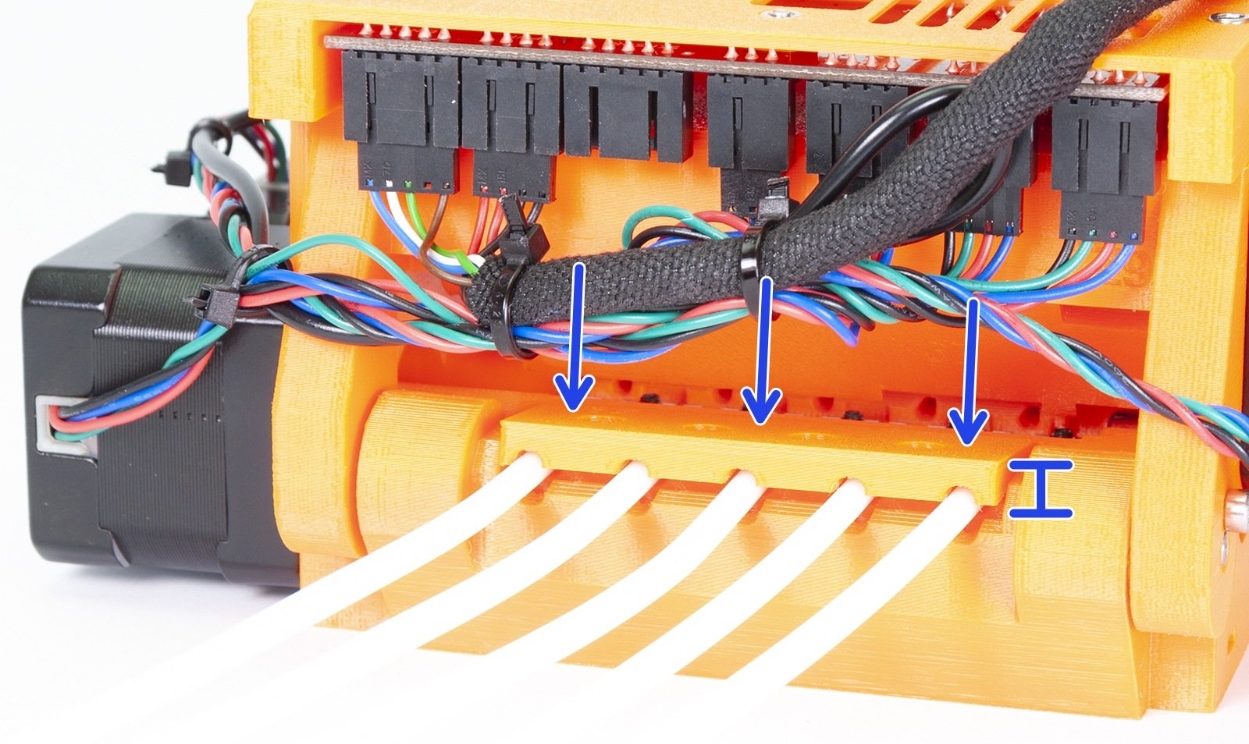
                  • Półokrągłe rowki są idealnie wyrównane z półokrągłymi rowkami korpusu kół radełkowanych.
                  • Śruby nie są zbyt mocno dokręcone, ponieważ mogłoby to zdeformować długie rurki PTFE, zmieniając ich średnicę wewnętrzną.
                  • Długie rurki PTFE zostały wprowadzone na całej długości uchwytu, operając się o korpus kół radełkowanych. Odpowiednie kroki w instrukcji montażu to krok 13 i 14.

                  Ostrze wybieraka

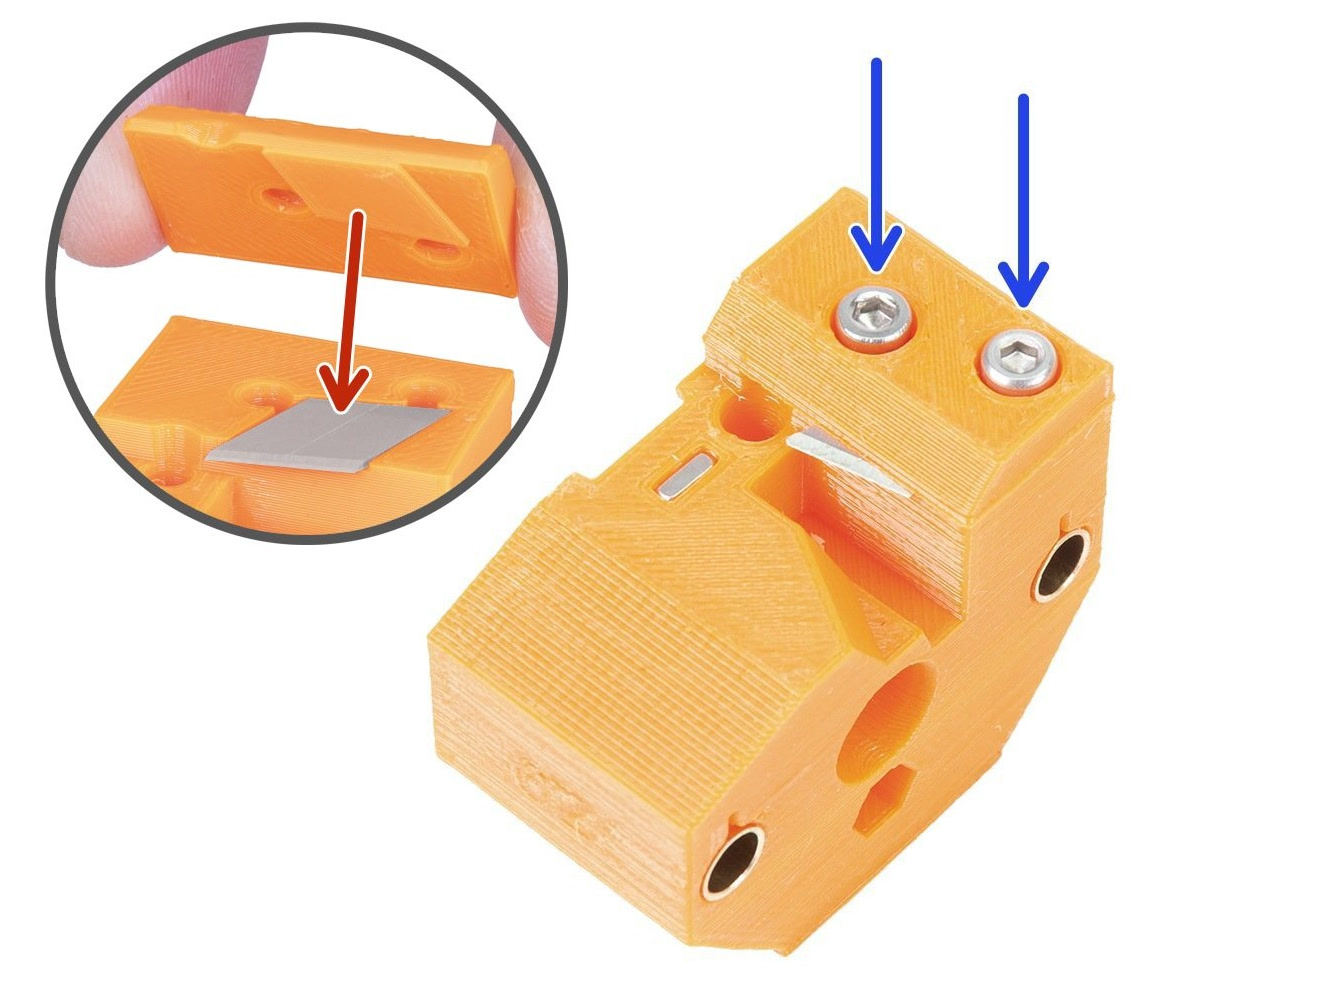
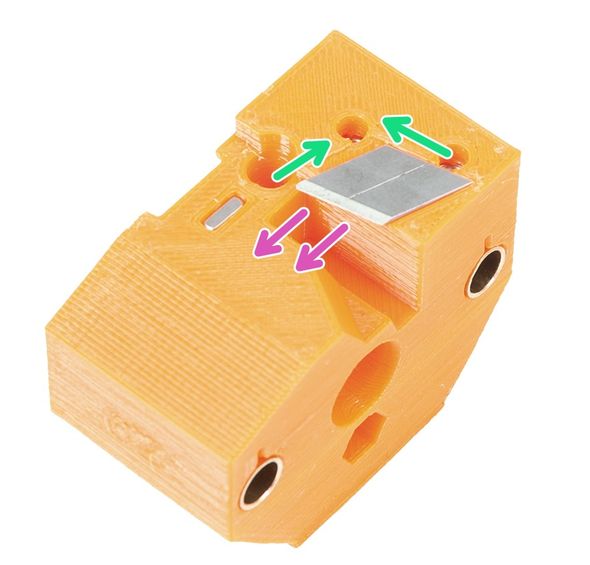
                  Upewnij się, że ostrze wybieraka, służące do obcinania końcówek filamentu jest dobrze dokręcone dwoma śrubami M3x10. Szczegóły tutaj: MMU2S - Wybierak nie porusza się.
                  Ustawienia slicera

                  Kształt końcówki filamentu jest bardzo ważny dla udanego wydruku MMU2S. Końcówka powinna być spiczasta, bez żadnych grudek czy nitek. Średnica końcówki może być nieco większa niż reszta filamentu, ale niewiele.
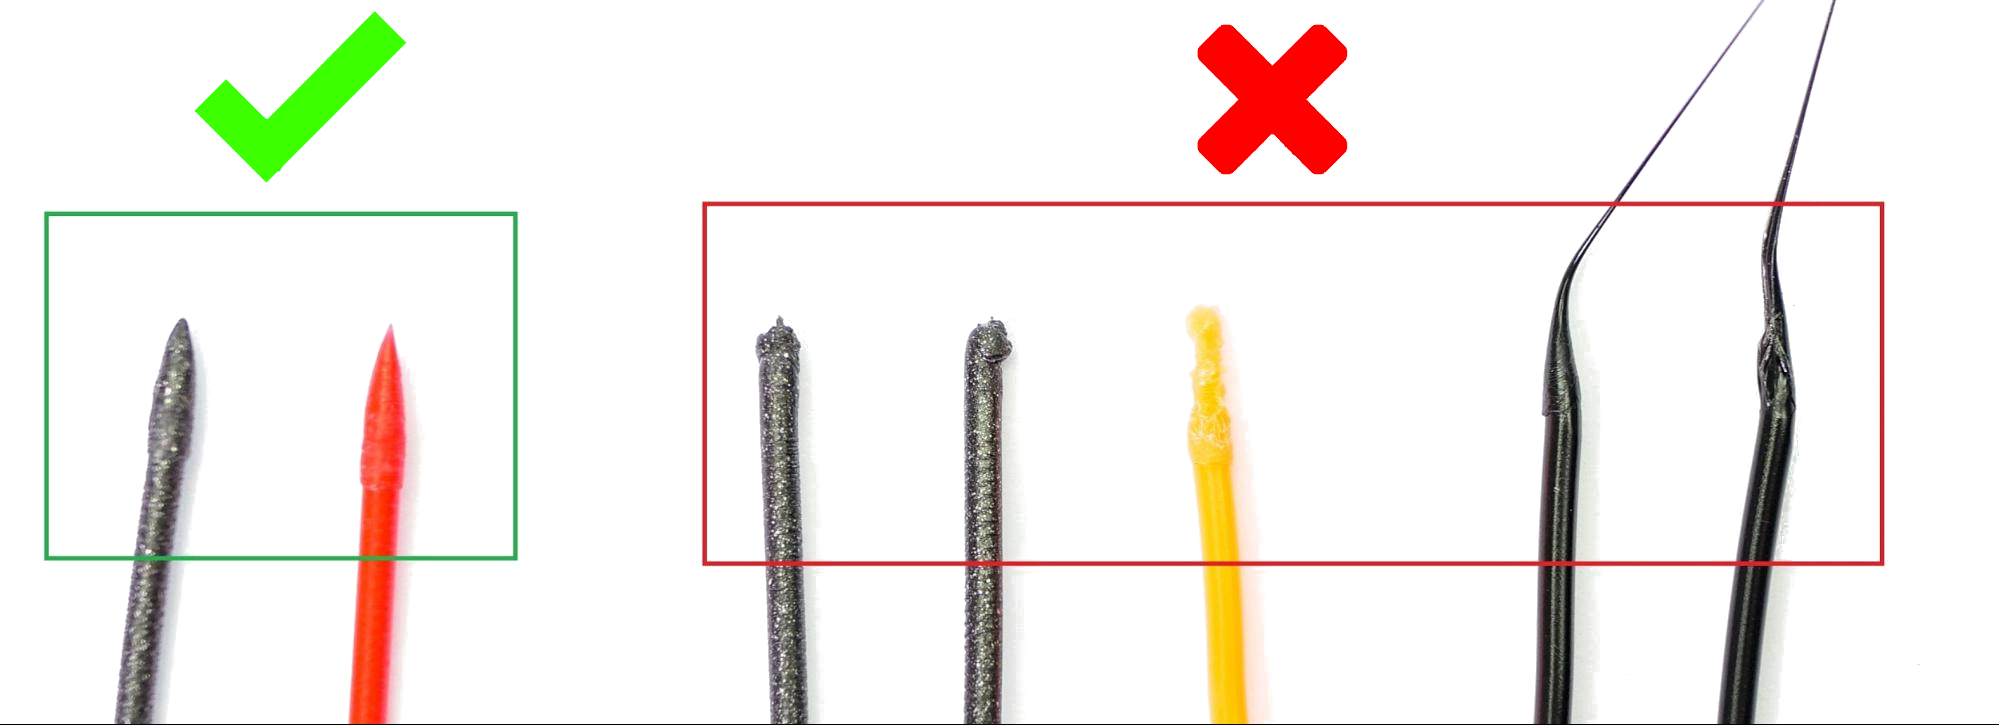
                  Przede wszystkim spróbuj dostroić temperaturę hotendu (zwiększyć lub zmniejszyć ją o 2°C), co w większości przypadków rozwiąże problem. Możesz to zrobić podczas drukowania w Menu Parametry (Strojenie) lub podczas cięcia modelu.

                  Jeśli problem nadal występuje, wróć do PrusaSlicera i zwiększ liczbę ruchów chłodzących o 2 lub 3 w menu Ustawienia filamentu -> Zaawansowane -> Liczba ruchów chłodzących). Ponadto możesz spróbować zwiększyć prędkość rozładowywania w przyrostach co 10 mm/s w menu Ustawienia filamentu -> Zaawansowane -> Prędkość rozładowania.

                  Wydruki testowe

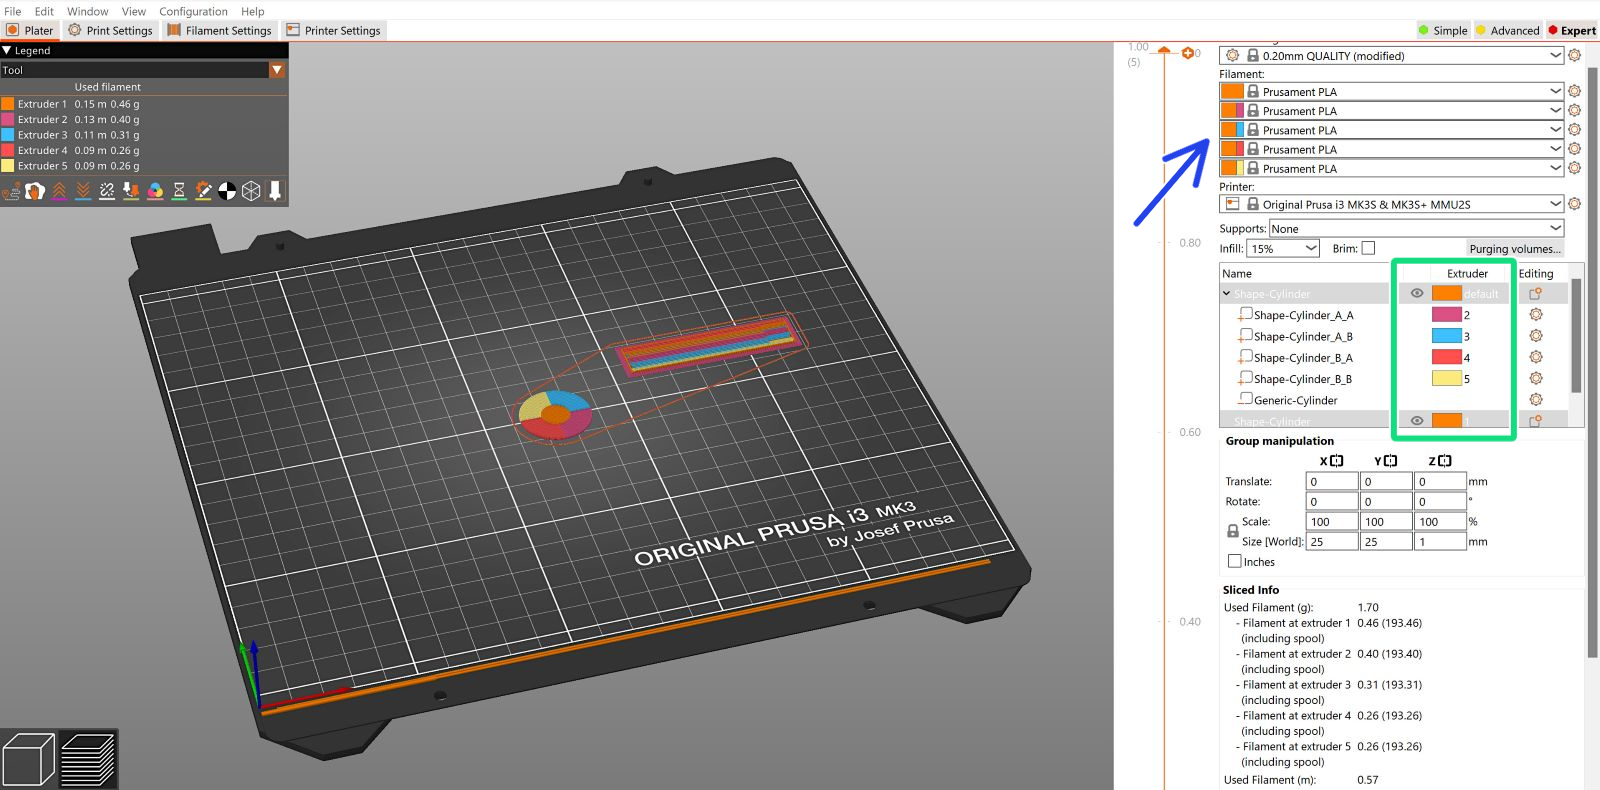
                  Jeśli masz pewność, że wszystkie potencjalne problemy wymienione powyżej zostały wyeliminowane, zapraszamy do wypróbowania dołączonego wydruku testowego. Pobierz go i otwórz jako projekt. Przed pocięciem pliku, sprawdź dokładnie, czy masz wybrane odpowiednie materiały. 

                  Plik wykorzystuje wszystkie pięć filamentów. Jeśli zamierzasz użyć mniej niż pięciu, zmodyfikuj przypisanie ekstrudera dla jednego lub więcej części obiektu. 
                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • Kalibracja
                    • Podstawowa kalibracja
                      • MMU2S - Ustawienie i kontrola
                      • Poziomowanie stołu
                      • Naprężenie docisku ekstrudera
                      • Kalibracja pierwszej warstwy (i3)
                    • Zaawansowana kalibracja
                    • Komunikaty błędów kalibracji