Prusa
  • TIENDA
    • Últimos productos
    POR CATEGORÍA
    • Impresoras 3Dnueva
    • Actualizaciones de impresoras 3Dnueva
    • Materiales
    • Accesorios
    • Piezas de repuesto
    • Cursos
    • Merchandising
    • Obtener un presupuesto
    ENLACES RÁPIDOS
    • Envío y entrega
    • Devoluciones y reembolsos
    • Pago y financiación
    • Garantía
    • IVA y Tasas de aduana
    • Preguntas Frecuentes

    0 artículo en tu carritoartículos en tu carrito

    Tu carrito está vacío

    Ir al carritoComprar impresoras 3D

    Mi perfil

    Iniciar sesión para ver pedidos y artículos guardados

    Mi perfil

    Sesión iniciada como

    • Pedidos
    • Cerrar Sesión
  • Impresión 3D
    • Explorar la impresión 3D
    PARA PRINCIPIANTES
    • Impresión 3D 101
    • Cómo funciona la impresión FDM
    • Comprando tu primera impresora
    • Catálogo de modelos 3D
    POR USO
    • Prototipado rápido
    • Fabricación
    • Ingeniería
    • Investigación
    • Arte y diseño
    PROFUNDIZAR
    • Guía de materiales
    • Cursos
    • Webinars
    • Casos de estudio
    • Impresión 3D personalizada
  • IMPRESORAS 3D
    • Todas las impresoras 3D
    PARA
    • Casa o garajeAficionados, manitas e impresión doméstica
    • EmpresasProducción interna para pequeños equipos
    • EmpresaFlotas, seguridad y escala
    • Qué Prusa es la adecuada para mí
    COMPRAR Y NAVEGAR
    • CORE One+nueva
    • CORE One+ INDXnueva
    • CORE One L+nueva
    • CORE One L+ INDXnueva
    • XL+nueva
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    MÁS DE IMPRESORAS
    • Piezas y actualizacionesnueva
    • Spare parts
    • Critical infrastructure
    • Casos de estudio
    • Signature Oak
    • Kits
  • MATERIALES
    • Todos los materiales
    POR USO
    • Uso diario y diseño
    • Ingeniería funcional
    • Compuestos
    • Especialidad profesional
    • Resinas SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flexible
    • TPU
    MÁS MATERIALES
    • Guía de materiales
    • Fabricamos material nosotros mismos
    • Sostenibilidad
    • Pedir en la tienda
  • SOFTWARE
    • Todo el software
    PREPARAR LA IMPRESIÓN
    • PrusaSlicer 3.0nueva
    IMPRIMIR Y MONITORIZAR
    • PRUSA CONNECT
    • EasyPrint
    • Aplicación iOS y Android
    • Prusa Farm
    EMPEZAR
    • Descargar e instalar
    • Base de conocimientos
    MÁS SOFTWARE
    • Catálogo de modelos 3D
  • SOPORTE
    • Explorar soporte
    ENCONTRAR RESPUESTAS
    • Base de conocimientos
    • Resolución de problemas
    • Cursos
    • Webinars
    OBTENER AYUDA
    • Contacta con nosotros
    • Chat en vivo
    • Envíos y entregas
    • Garantía
    • Devoluciones y reembolsos
    • Servicio y piezas de repuesto
    • Servicio y Reparación
    COMUNIDAD
    • Foro
    • Reddit
    • Printables
  • CENTRO DE CONFIANZA
    • Resumen del Centro de confianza
    POR TEMA
    • RGPD
    • Certificados
    • Seguridad
    • Cumplimiento
    COMPROMISOS
    • Informe de sostenibilidad
    HABLA CON NOSOTROS
    • Contacta con el equipo de seguridad
  • EMPRESA
    • Acerca de Prusa
    CONÓCENOS
    • Nuestra historia
    • Cómo fabricamos impresoras
    • Código abierto
    • Kit de marca y medios
    NOTICIAS
    • Blog
    • Sala de prensa
    • Eventos
    CONFIANZA Y SOCIOS
    • Sostenibilidad
    • Distribuidores y revendedores
    • Programa de afiliados
    • Contacto
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Sesión iniciada como

    • Pedidos
    • Dirección
    • Alertas de Stock
    • Mis Cursos
    • Suscripción
    • Editar Cuenta
    • Cerrar Sesión

Iniciar sesión para ver pedidos y artículos guardados

Sesión iniciada como
  • Pedidos
  • Dirección
  • Alertas de Stock
  • Mis Cursos
  • Suscripción
  • Editar Cuenta
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Tienda

0 artículo en tu carritoartículos en tu carrito

Tu carrito está vacío

Ir al carritoComprar impresoras 3D

Mi perfil

Iniciar sesión para ver pedidos y artículos guardados

Mi perfil

Sesión iniciada como

  • Pedidos
  • Cerrar Sesión
TIENDA
  • Últimos productos
POR CATEGORÍA
  • Impresoras 3Dnueva
  • Actualizaciones de impresoras 3Dnueva
  • Materiales
  • Accesorios
  • Piezas de repuesto
  • Cursos
  • Merchandising
  • Obtener un presupuesto
ENLACES RÁPIDOS
  • Envío y entrega
  • Devoluciones y reembolsos
  • Pago y financiación
  • Garantía
  • IVA y Tasas de aduana
  • Preguntas Frecuentes

Productos destacados

    Categorías populares

      Búsquedas populares

        Artículos

          Blog

            Productos

              Categorías

                Búsquedas sugeridas

                  Buscando…
                  Sin resultados
                  Algo salió mal.
                  ↑↓ Seleccionar↵ AbrirEsc Cerrar búsqueda
                  1. Soporte
                  2. Resolución de problemas de la calidad de impresión
                  3. Problemas en la primera capa
                   

                  Contenidos

                  • Cómo preparar tu superficie de impresión
                  • La boquilla está demasiado cerca/lejos de la lámina (MK2/S, MK2.5/S, MK3/S/+, MK3.5/S)
                  • Velocidad y temperatura
                  • Una obstrucción total o parcial
                  • Superficie irregular
                  • Balsa
                  • Juntas de expansión (MK4, MK3.9, MK3.5)
                  • Condiciones de la boquilla (MK4, MK3.9, XL)
                  • Comprobación la Célula de Carga (MK4, MK3.9, XL)
                  • Comprobaciones mecánicas (XL)

                  Blog

                  • Pellets de Prusament: Lotes de materia prima para la impresión 3D de gran formato o para la investigación y el desarrollo de polímeros a pequeña escala
                  • Imprime decoraciones de Halloween coloridas y brillantes con nuestra oferta espeluznante
                  • Factorio Ha Llegado a Printables

                  Newsletter

                  Regístrate y obtén nuestro dosier mensual de información útil sobre nuevos firmwares, nuevas versiones de PrusaSlicer y consejos generales para proyectos de impresión 3D.

                  Al hacer clic, aceptas recibir nuestra newsletter.

                  Este sitio está protegido por reCAPTCHA Enterprise y se aplican la Política de Privacidad y los Condiciones del servicio de Google.

                  Heavy Duty Keyboard Holder (No Supports)
                  Tienda
                  • Impresoras 3D
                  • Mejoras de Impresoras
                  • Filamentos
                  • Accesorios
                  • Merchandising Prusa
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modelos 3D
                  • Store
                  • Clubs
                  • Concursos de Diseño 3D
                  • Brands
                  Comunidad
                  • Mapa Mundial
                  • Foro
                  • Grupos de Usuarios
                  • Eventos
                  Ayuda
                  • Ayuda Prusa
                  • Prusa Academy
                  • Calculadoras de Impresión 3D
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Drivers y Software
                  Empresa
                  • Sobre nosotros
                  • Blog
                  • Distribuidores Oficiales de Prusa
                  • Contacto
                  • Certificado conforme a las normas ISO 9001, ISO 14001 e ISO 45001
                  • Términos y Condiciones generales
                  • Términos Generales y Condiciones de Uso de los sitios Web PRUSA
                  • Política de privacidad
                  • Información sobre las cookies
                  • Política de Reclamaciones de los Clientes
                  • Página de Estado de los Sitios Web
                  • Configuración de las cookies
                  Prusa
                  • Términos y Condiciones generales
                  • Términos Generales y Condiciones de Uso de los sitios Web PRUSA
                  • Política de privacidad
                  • Información sobre las cookies
                  • Política de Reclamaciones de los Clientes
                  • Página de Estado de los Sitios Web
                  • Configuración de las cookies

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® Y PRUSAMENT® son marcas registradas de Prusa Development a.s. utilizadas por Prusa Research a.s. bajo licencia de Prusa Development a.s.

                  Problemas en la primera capa

                  Relevante para

                  MK4 family
                  XL family
                  MK3.9 family
                  MK3.5 family
                  MINI family
                  +
                  Artículo está también disponible en los siguientes idiomas
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Este es, por mucho, el problema de impresión 3D más común y probablemente el primero que puedas encontrar. La primera capa es la esencial porque es la base del objeto impreso. Por lo tanto, si no es perfecta, aumenta la posibilidad de que falle la impresión. Muchos problemas comunes de la impresión 3D se deben a una primera capa deficiente. Hay un par de cosas que pueden salir mal al imprimir tu primera capa, así que echemos un vistazo a lo que puedes hacer para evitar estos problemas.

                  La superficie de impresión debe mantenerse con regularidad para lograr una calidad de impresión óptima y minimizar la posibilidad de impresiones fallidas.
                  Es un procedimiento sencillo, así que echa un vistazo a nuestros consejos y recomendaciones.

                  Cómo preparar tu superficie de impresión

                  Si no tocas la superficie de impresión con las manos o con herramientas sucias, no es necesario que la limpies antes de cada impresión. Limpia tus herramientas de la misma manera como lo harías con la base y podrás comenzar tu próxima impresión de inmediato.

                  Alcohol isopropílico (IPA) - láminas lisas, satinadas, texturizadas

                  Para lograr la mejor adhesión de la superficie de impresión, es vital mantenerla limpia. La mejor opción al imprimir con ABS, PLA y muchos otros materiales es el alcohol isopropílico al 90%, que normalmente se pueden encontrar en tiendas de herramientas o droguerías. El alcohol desnaturalizado también es una opción. Recomendamos usar siempre IPA al 90%. Soluciones de menor porcentaje pueden contener productos químicos y aceites inadecuados.

                  Los filamentos PETG, ABS, ASA, XT y CPH son una excepción : la adhesión puede ser demasiado fuerte y puede dañar tu lámina lisa de PEI. Recomendamos utilizar un agente separador (por ejemplo, una barra de pegamento). Para obtener más información sobre cómo imprimir con estos materiales, consulta nuestra Guía de materiales

                  Cualquier agente de limpieza (por ej. IPA) dérmico/cosmético, es decir, para la piel o las uñas, puede contener aditivos, como humectantes y aceites, que no son adecuados.

                  Agua y jabón para platos

                  Si la adherencia parece disminuir con el tiempo incluso utilizando el IPA, puedes limpiar la lámina de acero con unas gotas de jabón de cocina y agua tibia (¡no muy caliente!). Esto no debe hacerse a menudo, y no sumerjas la lámina completamente en agua caliente, pero disolverá algunos aceites y azúcares que se acumulan con el tiempo y que el IPA no elimina. Asegúrate de utilizar sólo jabón para platos y de secar bien la plancha antes de utilizarla.

                  Acetona

                  El PEI puede perder su poder adhesivo después de un par de cientos de horas. Cuando veas que los modelos se sueltan con regularidad, limpia bien la superficie con acetona para restaurar la adherencia. Esto solo debe usarse en la hoja lisa de PEI y solo una vez al mes. No uses acetona en exceso. El uso prolongado hace que la superficie de PEI sea frágil. Además, no utilices acetona antes de imprimir con PETG.

                  Para la láminas de acero texturizada y satinada, ¡no uses acetona en absoluto! Otros solventes químicos, como quitaesmalte o limpiador de rótulos, también pueden contener acetona (acetatos).

                  Pegamento

                  El pegamento es una herramienta excelente y fácil de usar para aumentar la adherencia. También crea una capa protectora de separación. No se necesita pegamento especialmente elaborado para impresión 3D. Puedes utilizar una barra de pegamento básica (a base de PVA). Según nuestra experiencia, no es necesario para imprimir PLA, pero se recomienda para imprimir:

                  • Poliamida (Nylon)
                  • PETG
                  • Policarbonato (PC)
                  • Materiales a base de PET
                  • ABS
                  • ASA
                  • Otros materiales más exóticos
                  • Materiales flexibles
                  Puedes limpiar fácilmente el pegamento PVA con agua con jabón para platos.
                  No debes utilizar otros tipos de pegamento como sustituto. ¡No pongas pegamento instantáneo en tu hoja! Al remover impresiones con una gran superficie, es posible que debas ayudarte en el proceso con una espátula. Ten cuidado al doblar la lámina y retirar la impresión, ya que la lámina de PEI suave puede romperse.
                  En caso de que utilice jugo de ABS, ¡no lo utilices en las láminas de acero texturizada y satinada en absoluto!

                  Restaurar la superficie

                  Puede suceder que dejes algunas pequeñas marcas en la superficie de impresión con tu boquilla o herramientas. Por lo general, serán más brillantes que el resto de la almohadilla. No afecta la funcionalidad ni la adherencia. Sin embargo, si deseas tener el mismo aspecto de superficie en toda la cama de impresión, puedes volver a restaurarla.

                  La forma más fácil es tomar el lado duro de una esponja de cocina seca y limpiar suavemente el área afectada con un movimiento circular varias veces. Otra opción es usar papel de lija de grano fino (400-600) y frotar ligeramente la lámina. Limpia con IPA después de hacerlo.
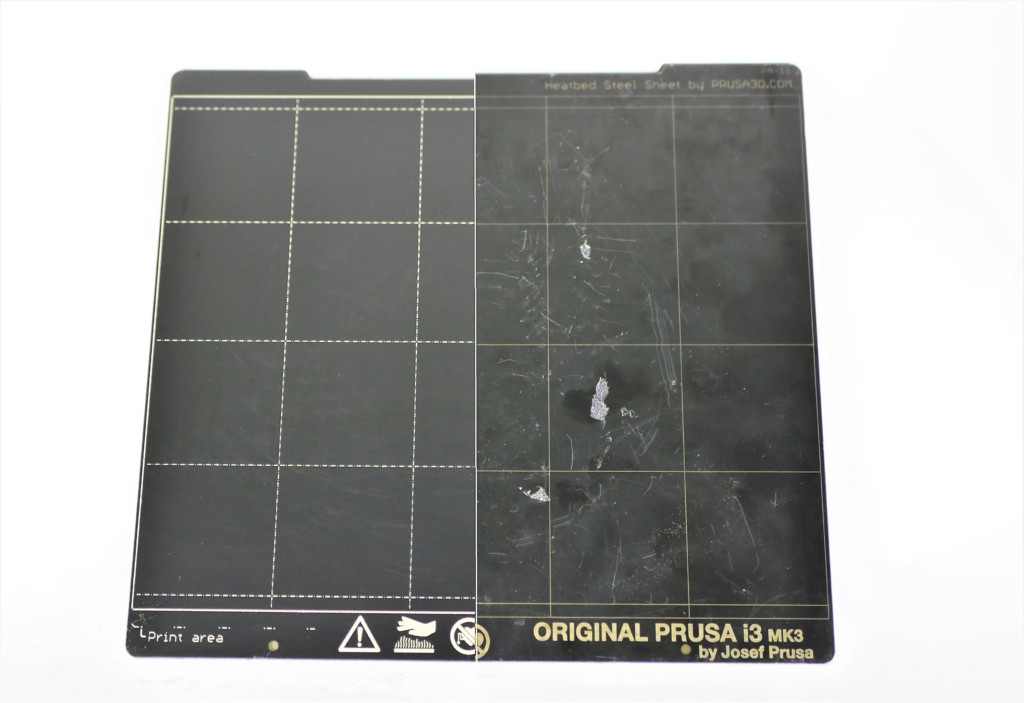
                  steelsheet comparison

                  Lámina lisa de PEI
                  • Alcohol isopropílico 90%+ (IPA) - mejor desengrasante
                  • Agua tibia + unas gotas
                    jabón para platos (en caso de que el IPA no elimine los
                    residuos de azúcar en la lámina)
                  • Acetona - de vez en cuando para
                    rejuvenecer la cama
                  Utiliza la barra de pegamento cuando imprima FLEX, PETG y otros materiales basados en PET, así como ABS y ASA.
                  El IPA + PETG hará que la impresión se adhiera muy fuertemente a la hoja. Retirarla podría ser extremadamente difícil.
                  Lámina texturizada
                  sheet
                  • Alcohol isopropílico 90%+ (IPA) -
                    el mejor desengrasante
                  ¡Nunca uses acetona!
                  Lámina recubierta en polvo satinada
                  • Alcohol isopropílico 90%+ (IPA) - el mejor desengrasante
                  ¡Nunca uses acetona!
                  Para más información sobre las diferentes propiedades y directrices de cada lámina de acero flexible, consulta Láminas de acero flexibles (guía).

                  Láminas de impresión especiales

                  Para láminas de impresión que NO son lisas, satinadas o texturizadas, el procedimiento de preparación de la superficie puede variar de una lámina a otra. Siga los procedimientos descritos en los artículos correspondientes.

                  • Lámina de acero Especial para PA Nylon
                  • PP steel sheet [Traducción en desarrollo]

                  La boquilla está demasiado cerca/lejos de la lámina (MK2/S, MK2.5/S, MK3/S/+, MK3.5/S)

                  Si la boquilla está demasiado cerca de la cama de impresión, no habrá suficiente espacio para que el plástico salga del extrusor. Al tener la boquilla demasiado cerca de la superficie de impresión, esencialmente bloqueará la abertura, de modo que no se podrá extruir plástico. Puedes reconocer fácilmente este problema cuando la impresora no extruye plástico para la primera capa o las dos. Utiliza las opciones de la función de Ajuste en Vivo Z y la Calibración de la Primera Capa (i3) para ajustar la altura de la boquilla. Realizas la cablibración desde el menú LCD -> Calibración -> Calibración de la primera capa. Para obtener más información sobre este procedimiento, consulta el artículo Calibración de la Primera Capa (i3).
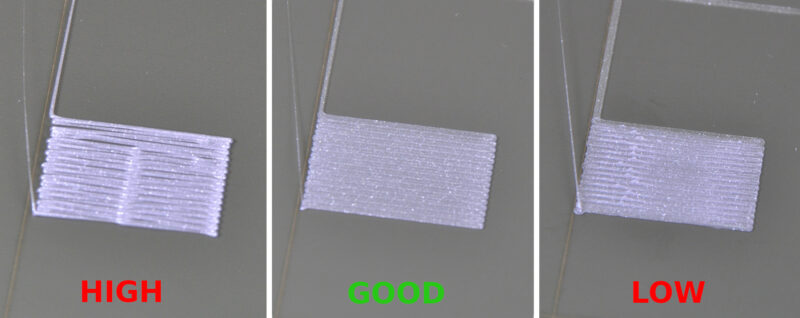
                  Evita compensar la falta de adherencia estableciendo un Ajuste en Vivo Z más bajo (aplastando la primera capa). Si bajas demasiado, la boquilla puede dañar la lámina de acero y provocar vibraciones excesivas. Cualquier daño causado por un valor incorrecto del ajuste en vivo Z no está cubierto por la garantía.

                  Velocidad y temperatura

                  Reduciendo la velocidad de impresión

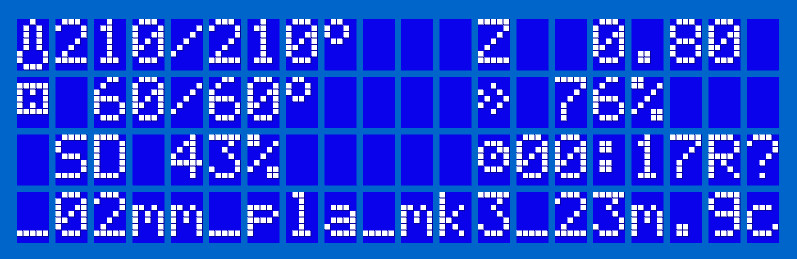
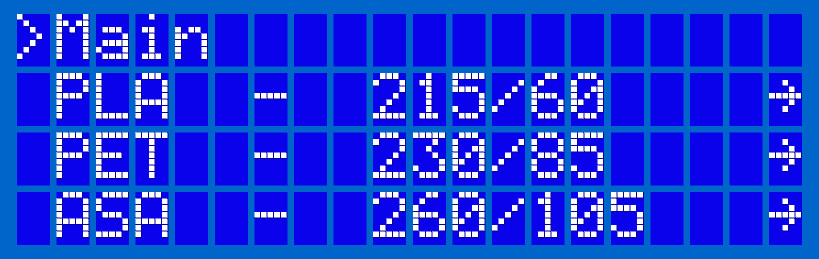
                  Si los pasos descritos anteriormente no te ayudaron, intenta disminuir la velocidad de impresión. La forma más sencilla de hacerlo es girando el dial durante el proceso de impresión, reduciendo el porcentaje. En sentido antihorario = reducir la velocidad, en sentido horario=aumentar la velocidad. Te sugerimos disminuir la velocidad a aproximadamente un 75% para las primeras tres capas y luego volver a la normalidad.
                  Utiliza las temperaturas de impresión recomendadas

                  Asegúrate de utilizar las temperaturas recomendadas para la boquilla y la base calefactable: PrusaSlicer las configurará correctamente según el material seleccionado, por lo que no es necesario ajustar las temperaturas manualmente en la propia impresora. Si estas experimentando con nuevos materiales que no se adhieren bien, puedes intentar aumentar la temperatura de la cama de calor entre 5 y 10 °C. De esta forma el plástico se pegará un poco mejor.
                  Una obstrucción total o parcial

                  El extrusor podría estar obstruido. Esto puede suceder cuando una cantidad excesiva de residuos se atasca dentro de la boquilla, cuando el plástico caliente se mantiene dentro de la extrusora durante demasiado tiempo o cuando el enfriamiento térmico del extrusor no es suficiente y el filamento comienza a ablandarse fuera de la zona de fusión deseada.
                  Consulta nuestro artículo Boquilla/Hotend atascado (MK3.5/S, MK3S+, MK2.5S).

                  Superficie irregular

                  Si tu superficie de impresión no es plana y la nivelación de la malla no ayuda, para lograr una superficie de impresión plana, puedes intentar una solución temporal, añadir una hoja de papel debajo del área irregular de la lámina de acero. Una solución más permanente sería realizar la Corrección del nivelado de la base del firmware.
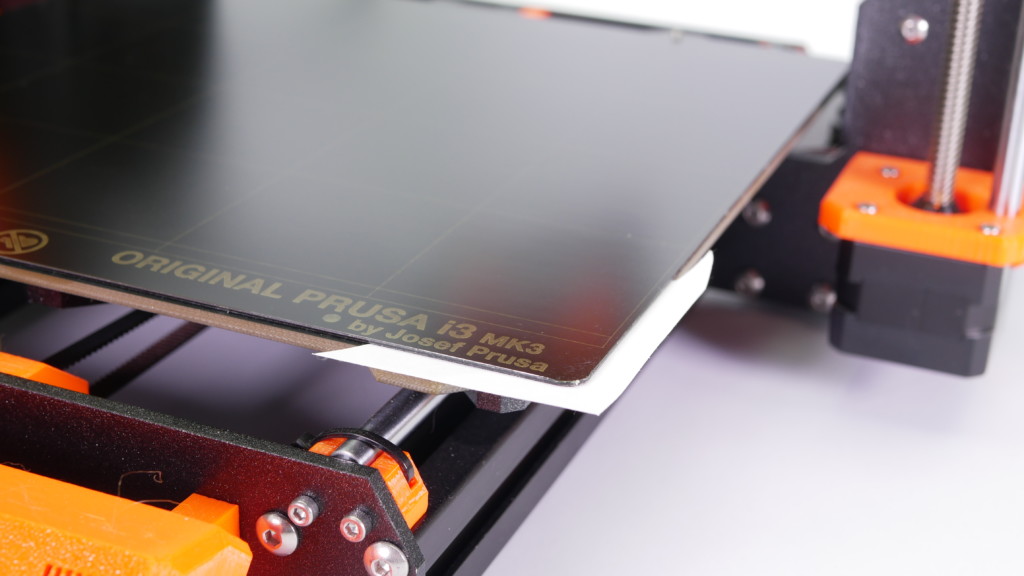
                  uneven sheet

                  Lámina colocada correctamente

                  Antes de imprimir, asegúrate de que tiene la lámina de impresión instalada correctamente y de que no quedan restos de la impresión anterior o un trozo de filamento suelto que pueda afectar la posición de la lámina. Además, asegúrate de que la lámina está recta y no está doblada ni dañada.
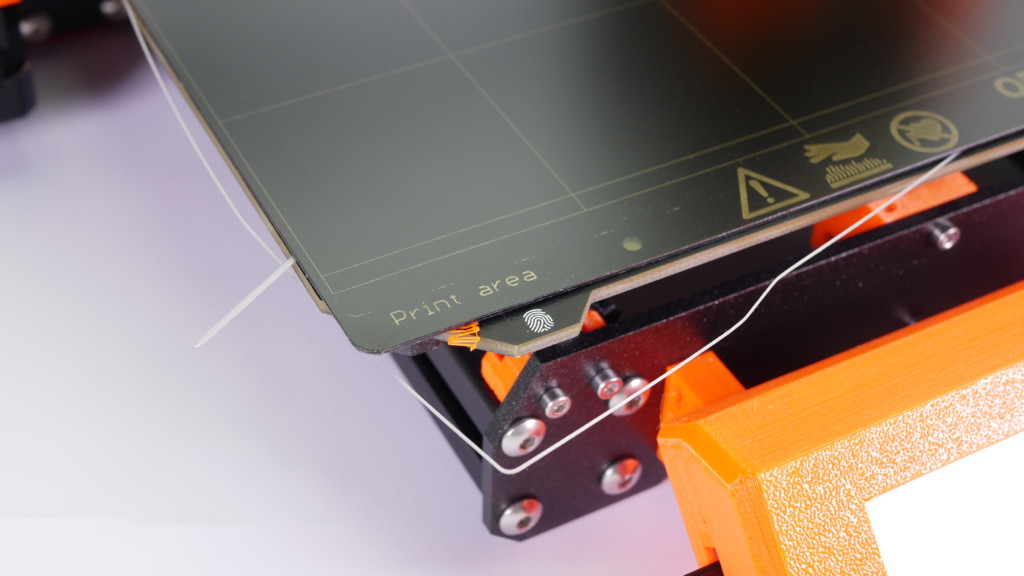
                  correctly placed sheet

                  Balsa

                  Antes de considerar la aplicación de materiales de adhesión adicionales en la cama, considera usar la opción Balsa en PrusaSlicer, que aumenta el área de superficie de la primera capa. Mira nuestro artículo dedicado Falda y Balsa.

                  Juntas de expansión (MK4, MK3.9, MK3.5)

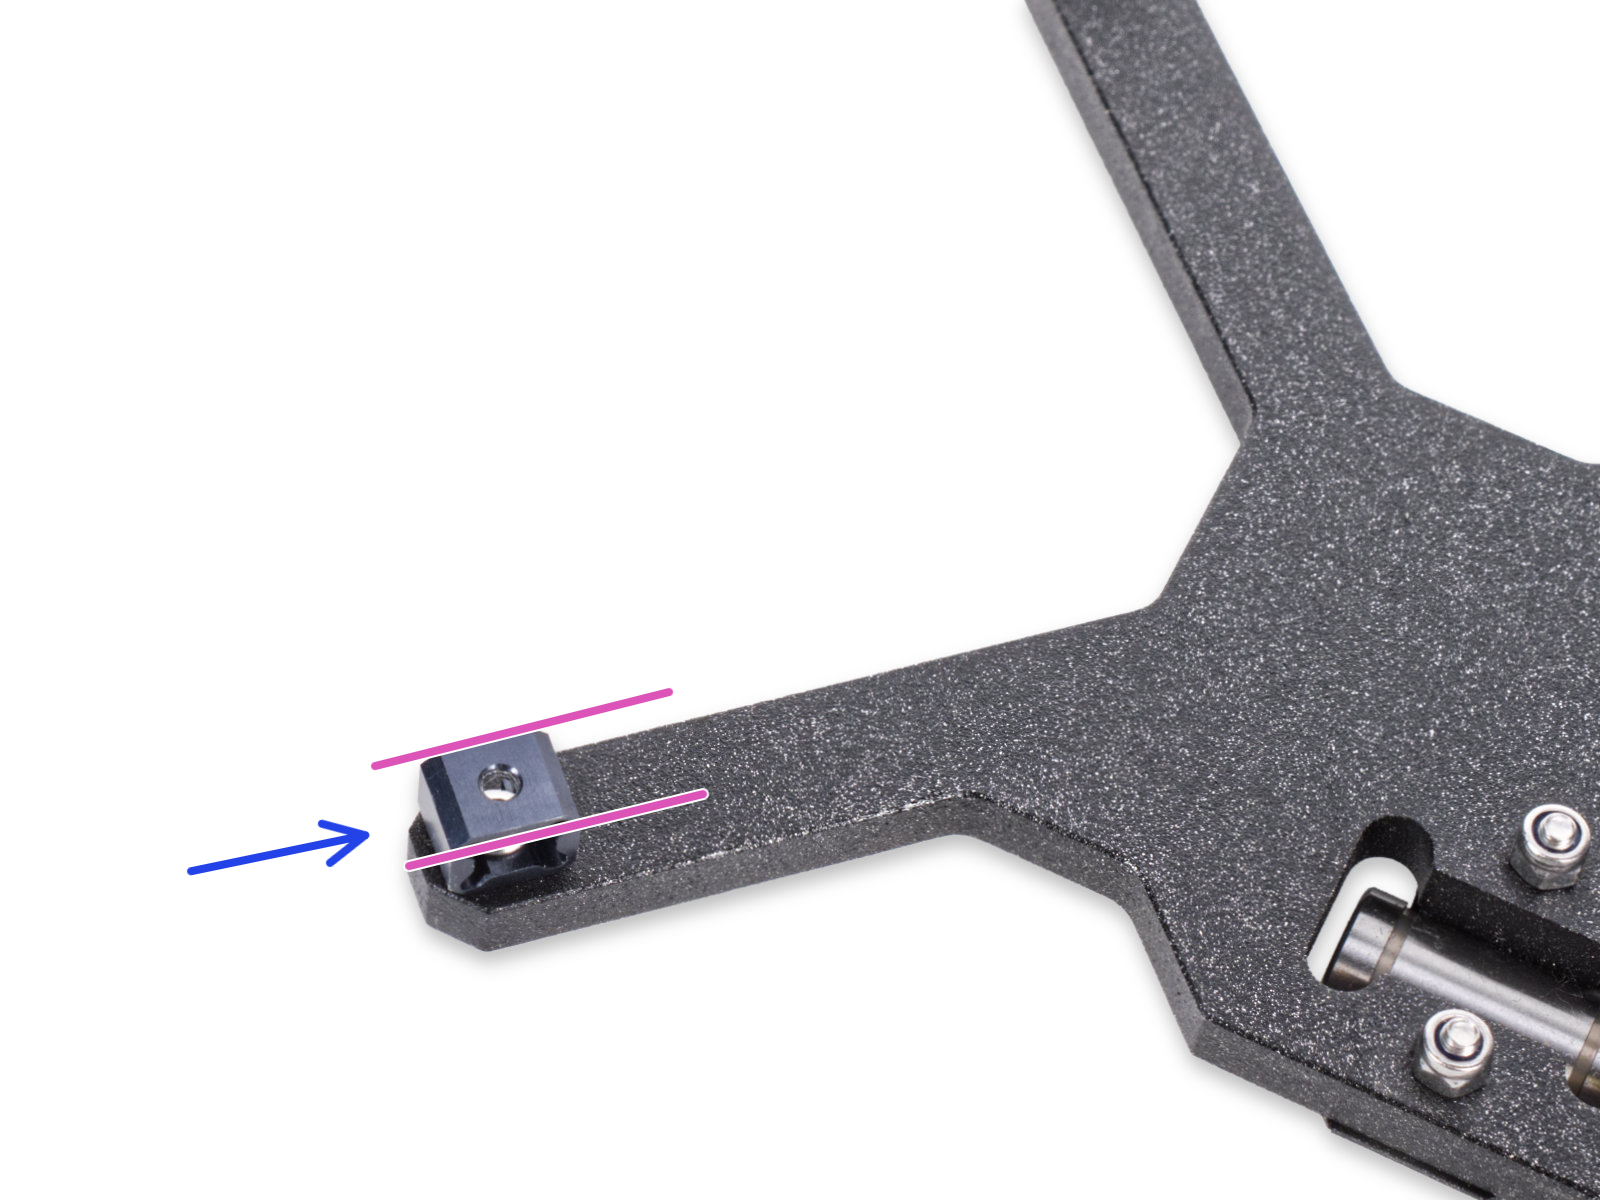
                  En la Original Prusa MK4, tener Magiboxes en la orientación incorrecta puede provocar una primera capa irregular. Asegúrate de que todas ellas tienen el lado completo orientado hacia el centro del carro.
                  Condiciones de la boquilla (MK4, MK3.9, XL)

                  La boquilla del Nextruder tiene que estar a la altura correcta. Si no está seguro de si la altura es correcta, abre los tornillos de mariposa situados en el lateral del heatbreak y empuja la boquilla hacia arriba. Aprieta los tornillos con la mano, no utilices ninguna herramienta.

                  Si tienes un Adaptador de Boquilla, comprueba de nuevo la instalación para asegurarte de que la boquilla no se ha bajado con la instalación del adaptador.
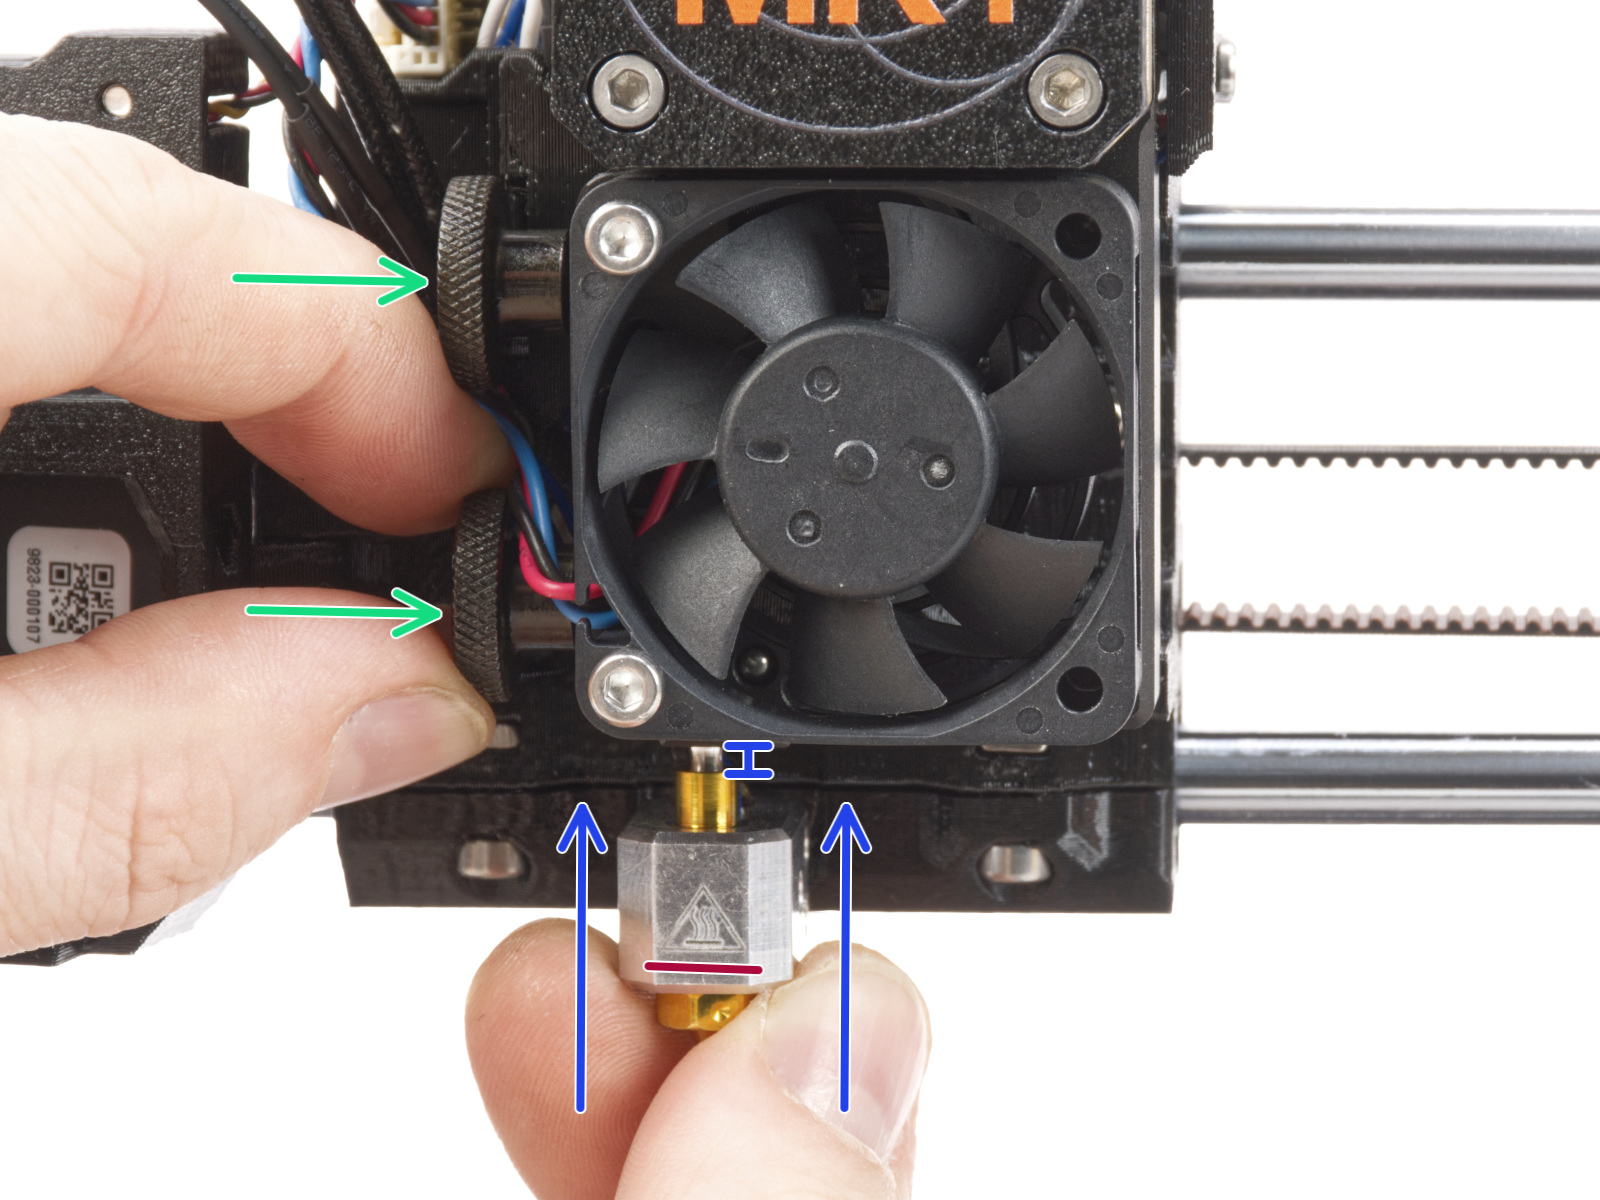
                  Comprobación la Célula de Carga (MK4, MK3.9, XL)

                  Si el filamento se carga mientras la impresora está haciendo la nivelación al inicio de una impresión, comprueba si el extrusor no está tirando del filamento hacia abajo aflojando un poco la bobina de filamento. Si el filamento es alimentado por un tubo de PTFE, asegúrate de que el tubo no está corto.

                  Después de las comprobaciones anteriores, entra en el menú de la impresora enControl -> Calibraciones y Tests -> 4. Test Célula de Carga, y haz la prueba de la Célula de Carga según las instrucciones de la pantalla.

                  Comprobaciones mecánicas (XL)

                  Core XY

                  Si tu primera capa está mostrando un lado más alto que los demás en la Original Prusa XL, comprueba el montaje del Core para ver si hay tornillos sueltos que sujetan el Core a las cuatro extrusiones. Además, utiliza el indicador de par para asegurarte de que los tornillos están bien apretados.
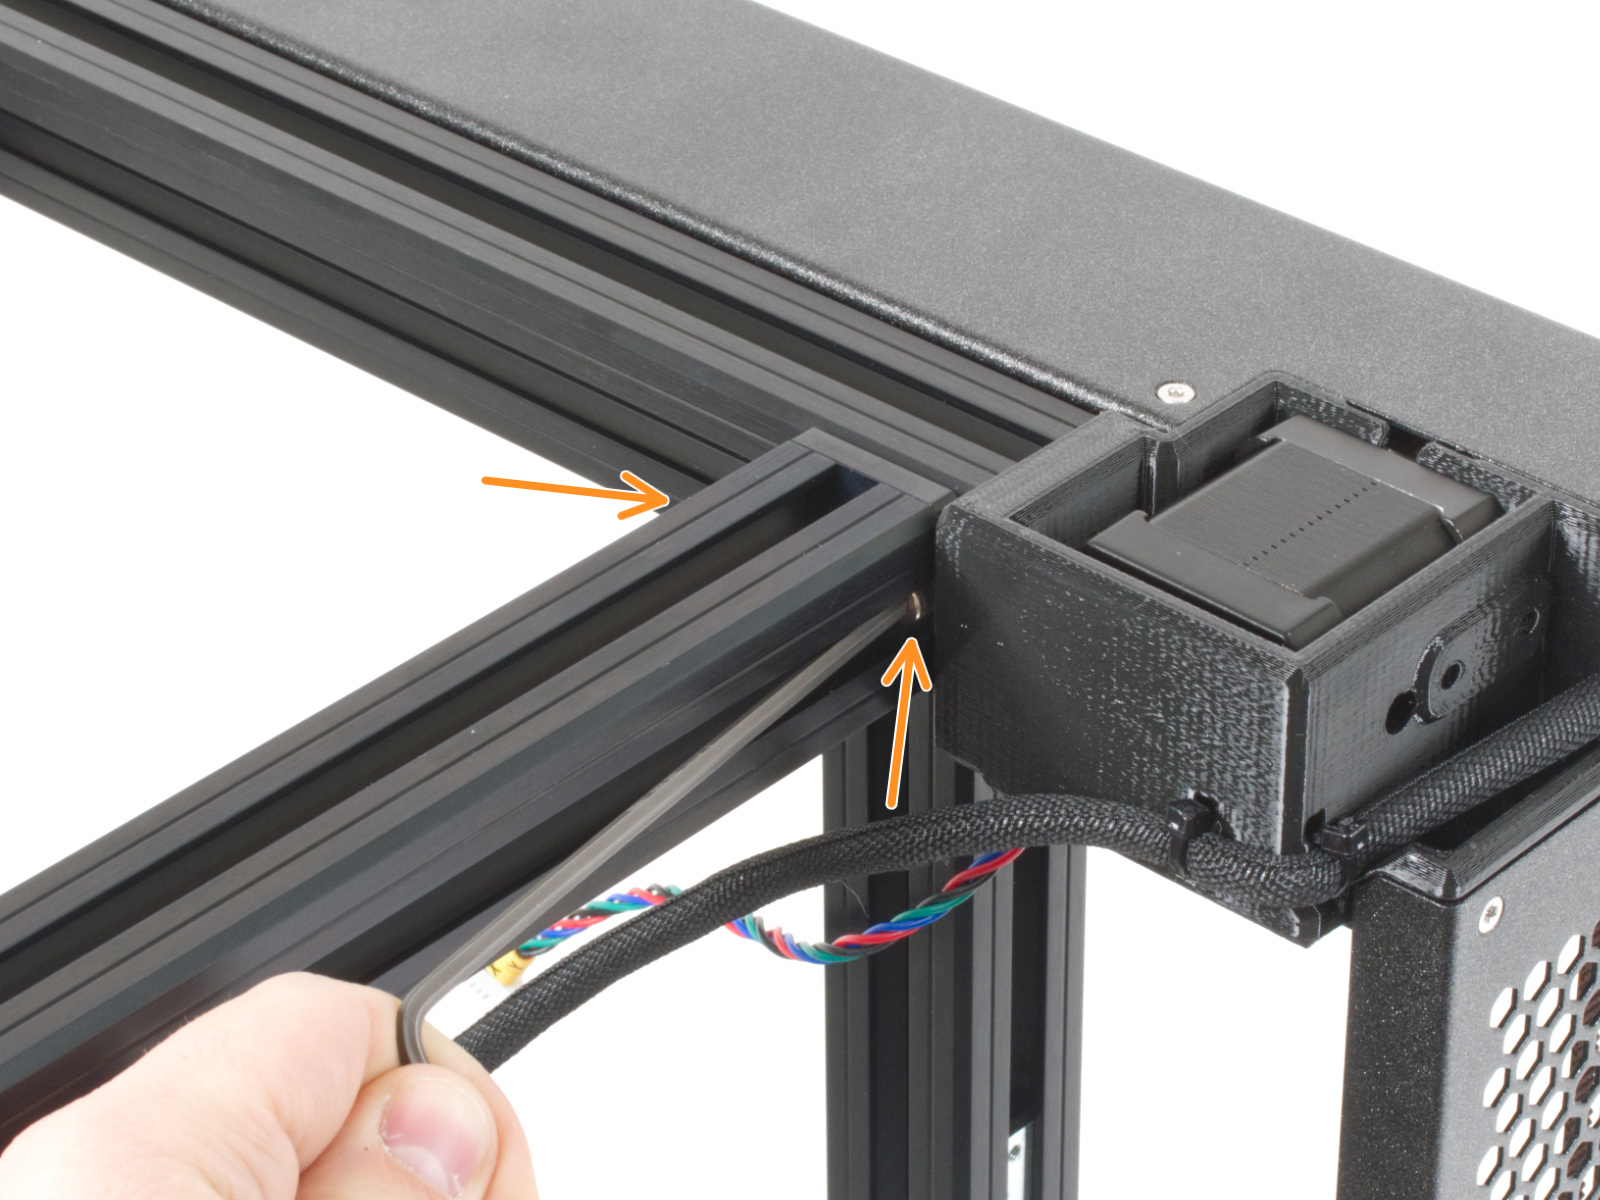
                  Azulejos de la Base calefactable

                  Compruebe si alguno de los tornillos situados debajo de cada azulejo de la base calefactable está suelto.
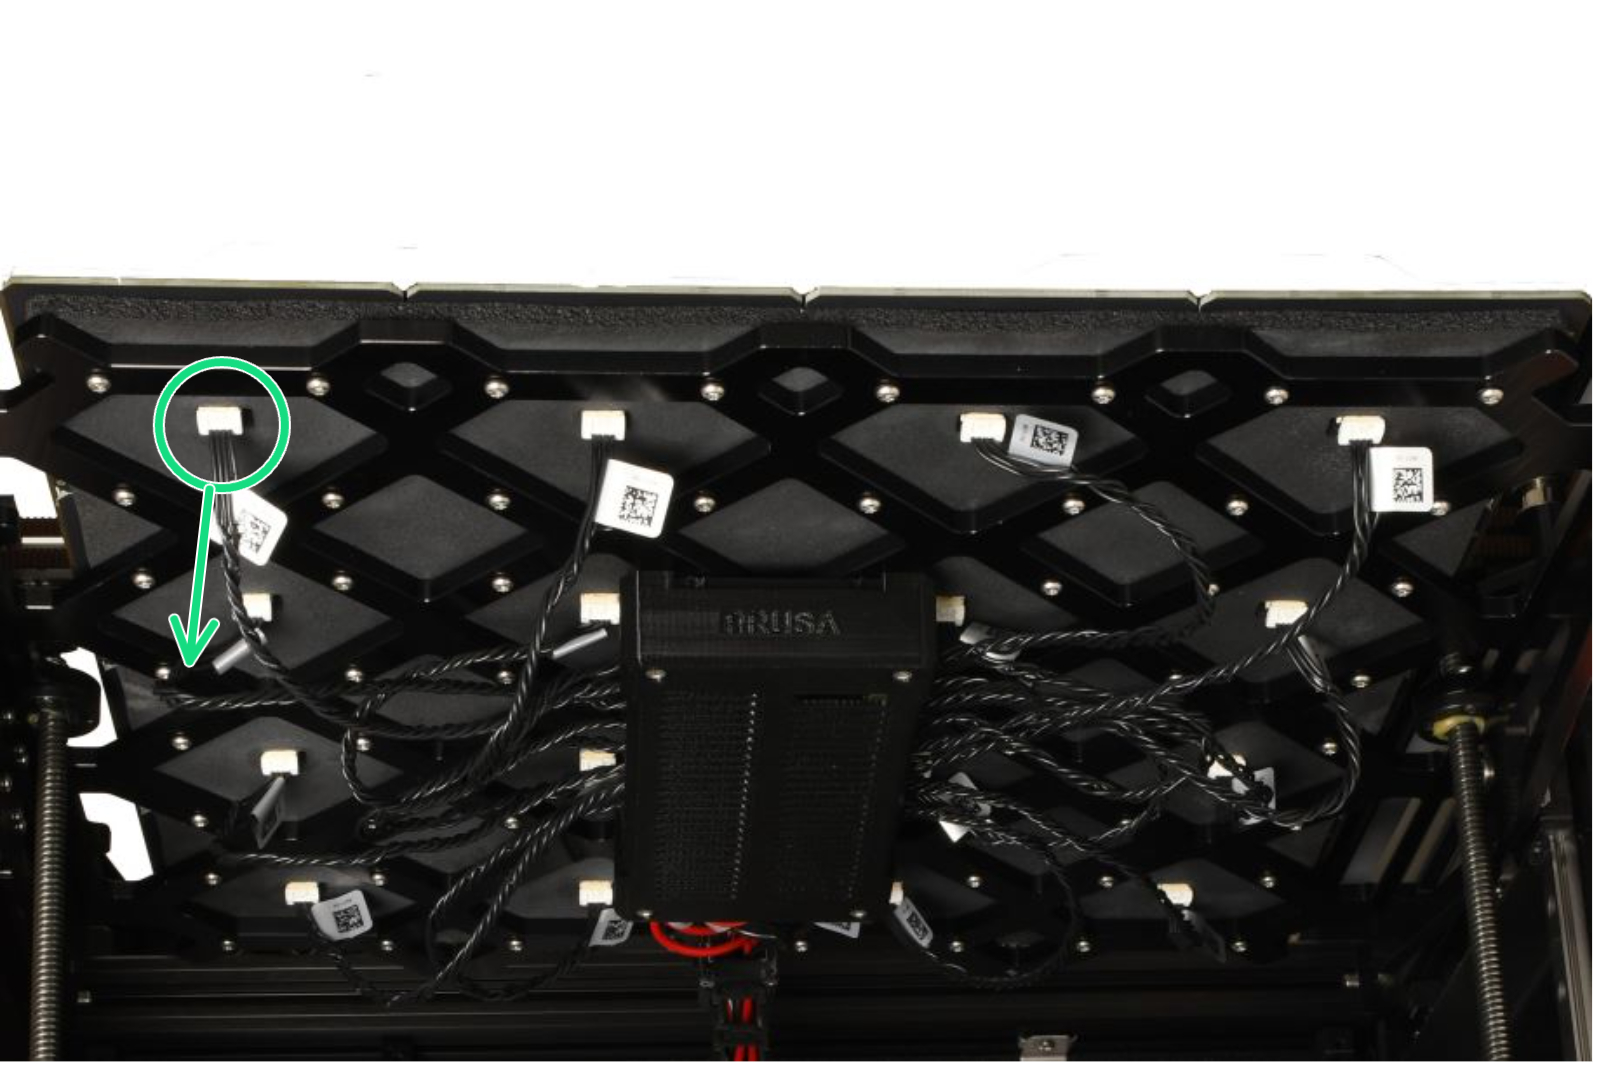
                  Alojamiento del rodamiento del eje Z

                  Reimprime los dos Carcasa del rodamiento del eje Z y vuelve a colocarlos en la impresora.
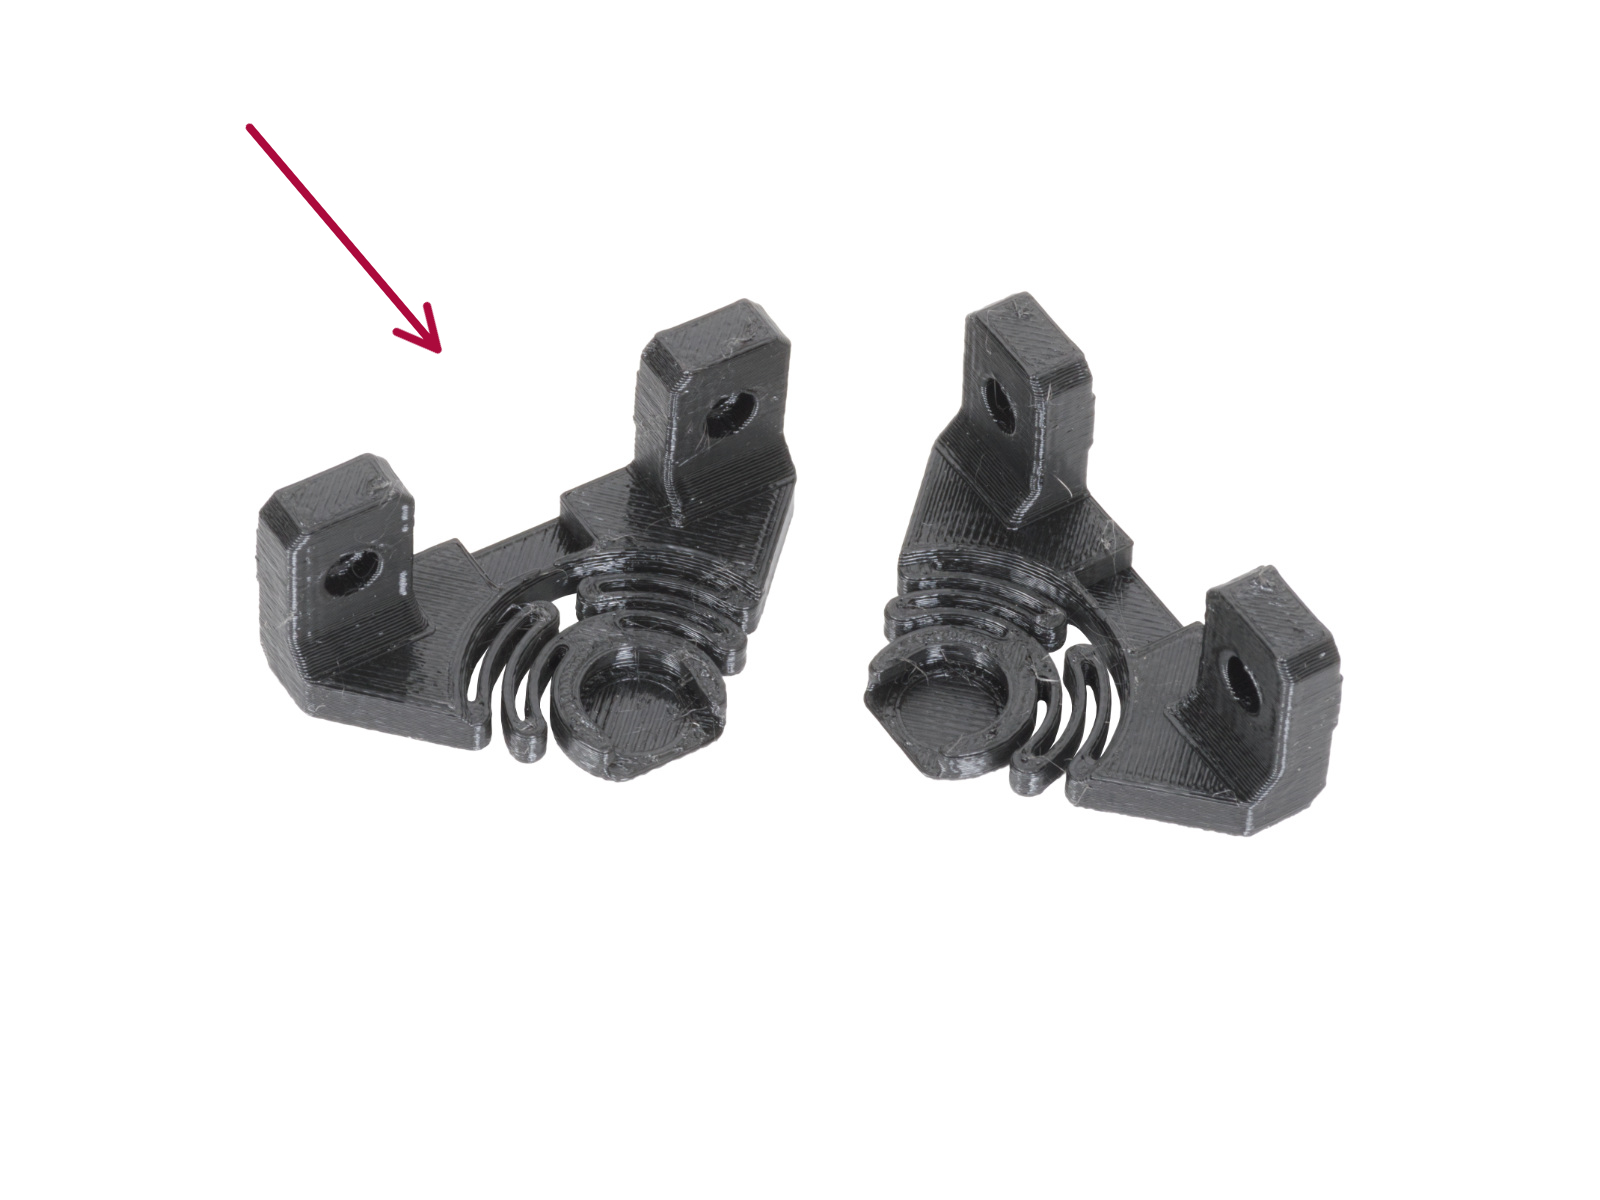
                  ¿Te resultó útil este artículo?
                  Esta acción está disponible solo para usuarios registrados. Por favor inicia sesión.
                  Inicia sesión  para publicar un comentario
                  Sin comentarios

                  Temas

                  • Resolución de problemas
                    • Resolución de problemas de la calidad de impresión
                      • Problemas en la primera capa
                      • Hebras y goteo
                      • Desplazamiento de capas
                    • Diagnostics [Traducción en desarrollo]
                    • Códigos QR de error
                    • Resolución de problemas
                    • Mensajes de Error de Impresión