Prusa
  • Shop
    • Mehr erfahren
    • Alle Angebote
    3D-Drucker
    • CORE One+ (Gen2)
    • CORE One L+
    • XL+
    • MK4S
    • Mini+
    • HT90
    Verbrauchsmaterial und Fanartikel
    • Prusament
    • Harz
    • Buddy Filament
    • Fanartikel
    • Zubehör
  • SHOP
    • Neueste Produkte
    NACH KATEGORIE
    • 3D-Drucker
    • Upgrades
    • Materialien
    • Zubehör
    • Ersatzteile
    • Kurse
    • Fanartikel
    • Vertriebsanfrage & Preisangebot
    SCHNELLE LINKS
    • Versandinformationen
    • Rückerstattungen & Rücksendungen
    • Zahlungsmöglichkeiten
    • Garantie
    • Mehrwertsteuer & Zollgebühren
    • FAQ

    0 Artikel im WarenkorbArtikel im Warenkorb

    Ihr Warenkorb ist leer

    Zum Warenkorb3D-Drucker kaufen

    Mein Profil

    Anmelden für Bestellungen und gespeicherte Artikel

    Mein Profil

    Angemeldet als

    • Bestellungen
    • Abmelden
  • 3D-DRUCK
    • 3D-Druck entdecken
    FÜR EINSTEIGER
    • 3D-Druck 1x1
    • Druckertypen (FDM/SLA)
    • So wählen Sie einen 3D-Drucker aus
    • Printables (3D-Modelle)
    NACH ANWENDUNG
    • Schnelles Prototyping
    • Fertigung
    • Ingenieurwesen
    • Forschung
    • Kunst & Design
    TIEFER GEHEN
    • Material-Leitfaden
    • Kurse
    • Webinare
    • Fallstudien
    • Kundenspezifischer 3D-Druck
  • 3D-DRUCKER
    • Alle 3D-Drucker
    für
    • Zuhause oder GarageBastler, Tüftler und Heimdrucker
    • Geschäft oder StudioInhouse-Produktion für kleine Teams
    • UnternehmenFlotten, Sicherheit und Skalierung
    • So wählen Sie einen 3D-Drucker aus
    SHOP & DURCHSUCHEN
    • CORE One+
    • CORE One+ INDX
    • CORE One L+
    • CORE One L+ INDX
    • XL+
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    MEHR ÜBER DRUCKER
    • Upgrades
    • Ersatzteile
    • Kritische Infrastruktur
    • Fallstudien
    • Signature Oak
    • Bausätze
  • MATERIALIEN
    • Alle Materialien
    NACH VERWENDUNG
    • Alltag & Design
    • Funktionale Technik
    • Verbundwerkstoffe
    • Pro Spezialitäten
    • SLA-Harze
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    MEHR MATERIALIEN
    • Material-Leitfaden
    • Wir stellen Materialien im eigenen Haus her
    • Nachhaltigkeit
    • Im Shop bestellen
  • SOFTWARE
    • Alle Software
    DRUCK VORBEREITEN
    • PrusaSlicer
    DRUCKEN & ÜBERWACHEN
    • Prusa Connect
    • EasyPrint
    • iOS & Android App
    • Prusa Farm
    ERSTE SCHRITTE
    • Herunterladen & installieren
    • Wissensdatenbank
    MEHR SOFTWARE
    • Printables (3D-Modelle)
  • SUPPORT
    • Supportmöglichkeiten
    ANTWORTEN FINDEN
    • Wissensdatenbank
    • Fehlerbehebung
    • Kurse
    • Webinare
    HILFE ERHALTEN
    • Kontaktieren Sie uns
    • Live-Chat
    • Versandinformationen
    • Garantie
    • Rückerstattungen & Rücksendungen
    • Ersatzteile
    • Werksreparatur
    COMMUNITY
    • Forum
    • Reddit
    • Printables
  • TRUST CENTER
    • Trust Center Übersicht
    NACH THEMA
    • DSGVO
    • Zertifikate
    • Sicherheit
    • Compliance
    VERPFLICHTUNGEN
    • Nachhaltigkeitsbericht
    SPRECHEN SIE MIT UNS
    • Sicherheitsteam kontaktieren
  • UNTERNEHMEN
    • Über Prusa
    LERNEN SIE UNS KENNEN
    • Unsere Story
    • Wie wir Drucker herstellen
    • Open Source
    • Marken- & Medienkit
    NEWS
    • Blog
    • Newsroom
    • Veranstaltungen
    VERTRAUEN & PARTNER
    • Nachhaltigkeit
    • Wiederverkäufer & Distributoren
    • Affiliate-Programm
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Angemeldet als

    • Bestellungen
    • Adresse
    • Bei Verfügbarkeit benachrichtigen
    • Meine Kurse
    • Abonnement
    • Konto bearbeiten
    • Abmelden

Anmelden für Bestellungen und gespeicherte Artikel

Angemeldet als
  • Bestellungen
  • Adresse
  • Bei Verfügbarkeit benachrichtigen
  • Meine Kurse
  • Abonnement
  • Konto bearbeiten
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Shop

0 Artikel im WarenkorbArtikel im Warenkorb

Ihr Warenkorb ist leer

Zum Warenkorb3D-Drucker kaufen

Mein Profil

Anmelden für Bestellungen und gespeicherte Artikel

Mein Profil

Angemeldet als

  • Bestellungen
  • Abmelden
SHOP
  • Neueste Produkte
NACH KATEGORIE
  • 3D-Drucker
  • Upgrades
  • Materialien
  • Zubehör
  • Ersatzteile
  • Kurse
  • Fanartikel
  • Vertriebsanfrage & Preisangebot
SCHNELLE LINKS
  • Versandinformationen
  • Rückerstattungen & Rücksendungen
  • Zahlungsmöglichkeiten
  • Garantie
  • Mehrwertsteuer & Zollgebühren
  • FAQ

Empfohlene Produkte

    Beliebte Kategorien

      Beliebte Suchanfragen

        Artikel

          Blog

            Produkte

              Kategorien

                Suchvorschläge

                  Suche läuft…
                  Keine Ergebnisse
                  Etwas ist schiefgelaufen.
                  ↑↓ Auswählen↵ ÖffnenEsc Suche schließen
                  1. Support
                  2. Druckereigenschaften
                  3. Benutzerdefinierte Druckprofile (SL1/SL1S)
                   

                  Inhalt

                  • Bereichsfüllungl
                  • Parameter

                  Blog

                  • Der Prusa Black Friday 2026 ist da! Sichern Sie sich die besten Angebote des Jahres
                  • Das 400 °C HT-Hotend ist ausverkauft! Außerdem: Neue Materialien und Hochtemperatur-Druckbleche für den CORE One+/L+.
                  • Blender für den 3D-Druck: Die 5-Minuten-Anleitung zur STL-Bearbeitung

                  Newsletter

                  Melden Sie sich an und erhalten Sie unseren monatlichen Schwung an nützlichen Informationen über neue Firmware, neue PrusaSlicer-Versionen und allgemeine Tipps für 3D-Druckprojekte.

                  Durch Anklicken erklären Sie sich damit einverstanden, unseren Newsletter zu erhalten.

                  Diese Website ist durch reCAPTCHA Enterprise geschützt und es gelten die Google Datenschutzbestimmungen und Dienstleistungsbedingungen.

                  Heavy Duty Keyboard Holder (No Supports)
                  E-Shop
                  • 3D Drucker
                  • Drucker Upgrades
                  • Filamente
                  • Zubehör
                  • Prusa Fanartikel
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • 3D-Modelle
                  • Store
                  • Clubs
                  • 3D-Design-Wettbewerbe
                  • Brands
                  Community
                  • Weltkarte
                  • Forum
                  • Nutzergruppen
                  • Veranstaltungen
                  Hilfe
                  • Prusa Hilfe
                  • Prusa Academy
                  • 3D-Druck Rechner
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Treiber und Software
                  Unternehmen
                  • Über uns
                  • Blog
                  • Offizielle Prusa-Vertriebspartner
                  • Kontakt
                  • Zertifiziert nach den Normen ISO 9001, ISO 14001 und ISO 45001
                  • Allgemeine Geschäftsbedingungen
                  • Allgemeine Geschäfts- und Nutzungsbedingungen für die PRUSA-Websites
                  • Datenschutzerklärung
                  • Informationen über Cookies
                  • Richtlinie für Kundenbeschwerden
                  • Webseiten Status Seite
                  • Cookie Einstellungen
                  Prusa
                  • Allgemeine Geschäftsbedingungen
                  • Allgemeine Geschäfts- und Nutzungsbedingungen für die PRUSA-Websites
                  • Datenschutzerklärung
                  • Informationen über Cookies
                  • Richtlinie für Kundenbeschwerden
                  • Webseiten Status Seite
                  • Cookie Einstellungen

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® UND PRUSAMENT® sind eingetragene Marken von Prusa Development a.s., die von Prusa Research a.s. unter Lizenz von Prusa Development a.s. verwendet werden.

                  Benutzerdefinierte Druckprofile

                  (SL1/SL1S)

                  Relevant für

                  SL1
                  SL1S SPEED
                  Artikel ist auch in folgenden Sprachen verfügbar
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Seit der Firmware 1.8.0 verfügen der Original Prusa SL1 und SL1S SPEED über anpassbare Profilparameter. Dies gibt dem Benutzer die Möglichkeit, die einzelnen Parameter, auf denen diese Profile aufbauen, anzupassen und fein abzustimmen, was eine größere Kontrolle und Flexibilität bietet.

                  Es ist möglich, die voreingestellten Werte für Schnell, Langsam und Hohe Viskosität zu wählen. Sollten Sie jedoch Anpassungen vornehmen wollen, können Sie in jedem Profil Werte für bestimmte Parameter festlegen.

                  Für die beste Erfahrung bei der Anpassung von Profilen wird empfohlen, PrusaSlicer Version 2.9.1 oder neuer zu verwenden, die diese Änderungen vollständig unterstützt. Ältere Versionen von PrusaSlicer bleiben zwar abwärtskompatibel, erlauben aber keine Änderung einzelner Druckparameter. Nachfolgend finden Sie eine Beschreibung der einzelnen Funktionen.
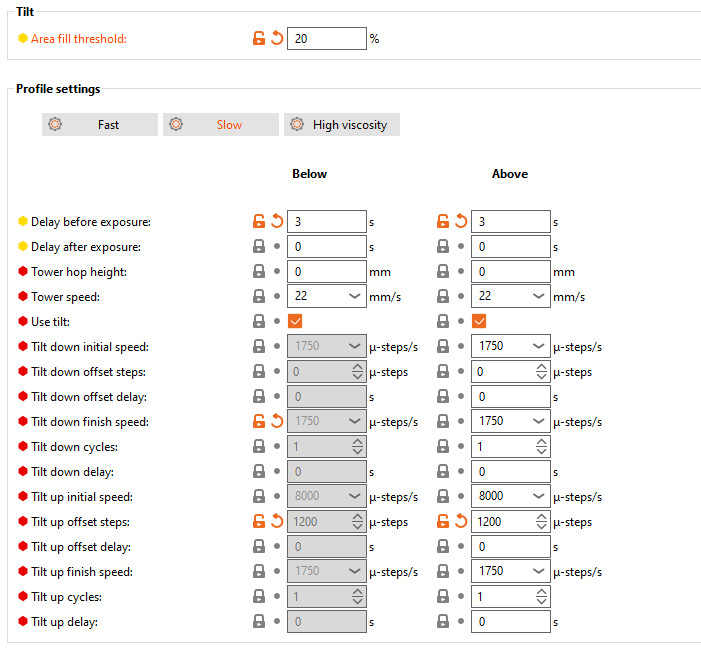
                  Bereichsfüllungl

                  Der Prozentsatz der Bettfläche. Dieser Parameter ist der Schwellenwert für jede Schicht. Wenn eine Schicht eines Objekts unterhalb dieses Prozentsatzes der Bettfläche liegt, werden die Parameter Unter Fläche füllen verwendet. Liegt die Schicht über diesem Prozentsatz des Heizbetts, werden die Parameter Oberhalb der Fläche füllen verwendet. Der Wechsel zwischen den Parametern Oben und Unten ist nützlich, wenn ein Modell mehrere Geometrien hat, die mit unterschiedlichen Geschwindigkeiten gedruckt werden müssen.

                  Parameter

                  Verzögerung vor der Belichtung

                  Nachdem eine Schicht fertiggestellt ist, geht die Neigung nach unten (wenn die Neigung deaktiviert ist, geht der Turm nach oben), um die Schicht von der FEP-Folie zu trennen. Dieser Parameter gibt die Wartezeit zwischen der Rückkehr der Plattform/Neigung in die Druckposition und dem Beginn der Belichtung an. Bei hochviskosen Harzen kann es einige Zeit dauern, bis sie unter die Plattform zurückfließen, daher sollten Sie hier eine höhere Zeit wählen. Dies ist der wichtigste Parameter, den Sie ändern müssen, wenn Sie schnellere oder langsamere Kippgeschwindigkeiten verwenden möchten.

                  Verzögerung nach der Belichtung

                  Verzögerung nach der Belichtung vor der Trennung der Schichten. Dies kann für Harze verwendet werden, die nach der Belichtung weiter reagieren.

                  Die folgenden Funktionen sind fortgeschritten. Die Standardfunktionen funktionieren für die meisten Harze. Ändern Sie die Werte nur, wenn Sie ein erfahrener Benutzer sind.

                  Turm-Anhebungshöhe

                  Dieser Parameter legt einen Abstand für das Anheben des Turms in mm fest. Es wird empfohlen, diese Einstellung zu verwenden, wenn Sie hochviskose Harze verwenden. Wenn die Neigung deaktiviert ist, wird das Slicen nur beendet, wenn die Turmanhebungshöhe über 0 liegt.

                  Turmgeschwindigkeit

                  Geschwindigkeit, die für die Turmanhebung verwendet wird. Der Standard für schnelle und langsame Profile ist 22 mm/s, aber für hochviskose Harze verwenden Sie 2 mm/s.

                  Kippen verwenden

                  Wenn diese Funktion aktiviert ist, wird die Kippfunktion zur Trennung der Schichten verwendet. Andernfalls wird die Trennung der Schichten durch das Anheben des Turms vorgenommen. Wenn Sie diese Funktion deaktivieren, werden alle nachstehenden Parameter ignoriert, und der Parameter „Turmanhebungshöhe“ muss auf über 0 mm eingestellt werden (5 mm empfohlen).

                  Anfangsgeschwindigkeit nach unten kippen

                  Die Abwärtsbewegung ist in zwei Teile unterteilt. Die Anfangsgeschwindigkeit nach unten kippen ist die Geschwindigkeit des ersten Teils, in dem die Trennung der Schichten geschieht.

                  Nach unten kippen Offset Schritte

                  Der Versatz vom Ende der anfänglichen Abwärtsbewegung.

                  Nach unten kippen Offset Verzögerung

                  Verzögerung nach Beendigung der anfänglichen Abwärtsbewegung und vor dem zweiten Teil der Abwärtsbewegung.

                  Endgeschwindigkeit nach unten kippen

                  Die Kippgeschwindigkeit wird für den letzten Teil der Abwärtsbewegung verwendet.

                  Zyklen nach unten kippen

                  Der letzte Teil der Abwärtsbewegung wird normalerweise auf einmal ausgeführt. Mit dieser Einstellung können Sie eine einzelne Abwärtsbewegung bei Bedarf in mehrere Bewegungen aufteilen.

                  Verzögerung nach unten kippen

                  Wenn mehr als ein Zyklus für das Abwärtskippen ausgewählt wird, fügt diese Einstellung eine Verzögerung zwischen den Zyklen hinzu.

                  Anfangsgeschwindigkeit nach oben kippen

                  Die Aufwärtsbewegung ist in zwei Teile unterteilt. Nach der letzten Phase kehrt die Neigung in die horizontale Position zurück, um eine neue Aufnahme zu starten. Dies ist die Geschwindigkeit des ersten Teils der Kippbewegung nach oben.

                  Nach oben kippen Offset Schritte

                  Der Wert in dieser Einstellung wird von der Kippposition nach oben nach der ersten Bewegung abgezogen.

                  Nach oben kippen Offset Verzögerung

                  Verzögerung, nachdem die Neigung die Position "Nach oben kippen Offset Schritte" erreicht hat, bevor der letzte Teil der Kippbewegung ausgeführt wird.

                  Endgeschwindigkeit nach oben kippen

                  Die Kippgeschwindigkeit wird für die letzte Phase des Hochkippens verwendet. Es ist ratsam, diesen Wert zu verringern, wenn Sie ein holperndes Geräusch hören, wenn der Kippvorgang zur Plattform hinaufgeht, insbesondere wenn Sie ein Harz mit höherer Viskosität verwenden.

                  Zyklen nach oben kippen

                  Der letzte Teil des Hochkippens wird normalerweise auf einmal durchgeführt. Mit dieser Einstellung können Sie ein einzelnes Hochkippen bei Bedarf in mehrere Bewegungen aufteilen.

                  Nach oben kippen Verzögerung

                  Wenn mehr als ein Zyklus für den letzten Teil des Hochkippens ausgewählt wurde, fügt diese Einstellung eine Verzögerung zwischen den Zyklen hinzu.

                  War dieser Artikel hilfreich?
                  Diese Aktion ist nur für registrierte Benutzer verfügbar. Bitte anmelden.
                  Einloggen  um einen Kommentar zu schreiben
                  Keine Kommentare

                  Themen

                  • Über Ihren Drucker
                    • Druckereigenschaften
                      • Harz einfüllen und Druckbeginn
                      • Internetverbindung (SL1/SL1S)
                      • Harz-Kalibrierung (SL1/SL1S)
                      • Druckerstatistiken und Systeminformationen (SL1/SL1S)
                      • Drucken mit einem Klick
                      • Helligkeitseinstellung (SL1)
                      • Benachrichtigungsanzeige (SL1/SL1S)
                      • Menü Struktur (SL1/SL1S)
                      • Erstellen eines Harz-Kalibrierungsobjekts (SL1/SL1S)
                      • Harz Tank Reinigung (SL1/SL1S)
                      • Benutzerdefinierte Druckprofile (SL1/SL1S)
                    • Druckerbeschreibung
                    • Allgemeine Informationen