Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukarek 3Dnowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i upgradenowość
    • Części zamienne
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukarek 3Dnowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Original Prusa i3 MK2.5S
                  3. Zaawansowana kalibracja
                  4. Linear Advance
                   

                  Spis treści

                  • Konfiguracja
                  • Pobierz G-code kalibracyjny
                  • Optymalne wartości parametru K i instrukcja ich ustawienia

                  Blog

                  • Granulat Prusament: partie surowca do druku 3D wielkoformatowego lub do małoskalowych badań i rozwoju polimerów
                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji
                  • Factorio jest na Printables

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Heavy Duty Keyboard Holder (No Supports)
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie
                  Prusa
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Linear Advance

                  Dotyczy

                  MK2.5
                  MK2.5S
                  MK3
                  MK3S
                  MMU2S
                  +
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語
                  To jest zaawansowana procedura kalibracji dla drukarek z rodziny MK3 i MK2. W MK4, XL i MINI/+ od firmware 5.0.0 oraz wszystkich kolejnych drukarkach została zastąpiona technologią Pressure Advance.

                  Linear Advance (LA) jest technologią przewidującą wzrost ciśnienia w ekstruderze podczas drukowana z wyższymi prędkościami. Firmware drukarki używa tych obliczeń do zmniejszenia ilości wytłaczanego filamentu tuż przed zatrzymaniem lub zwolnieniem, co zapobiega tworzeniu zgrubień i artefaktów m.in. na narożnikach. 'Parametr K' określa intensywność Linear Advance.
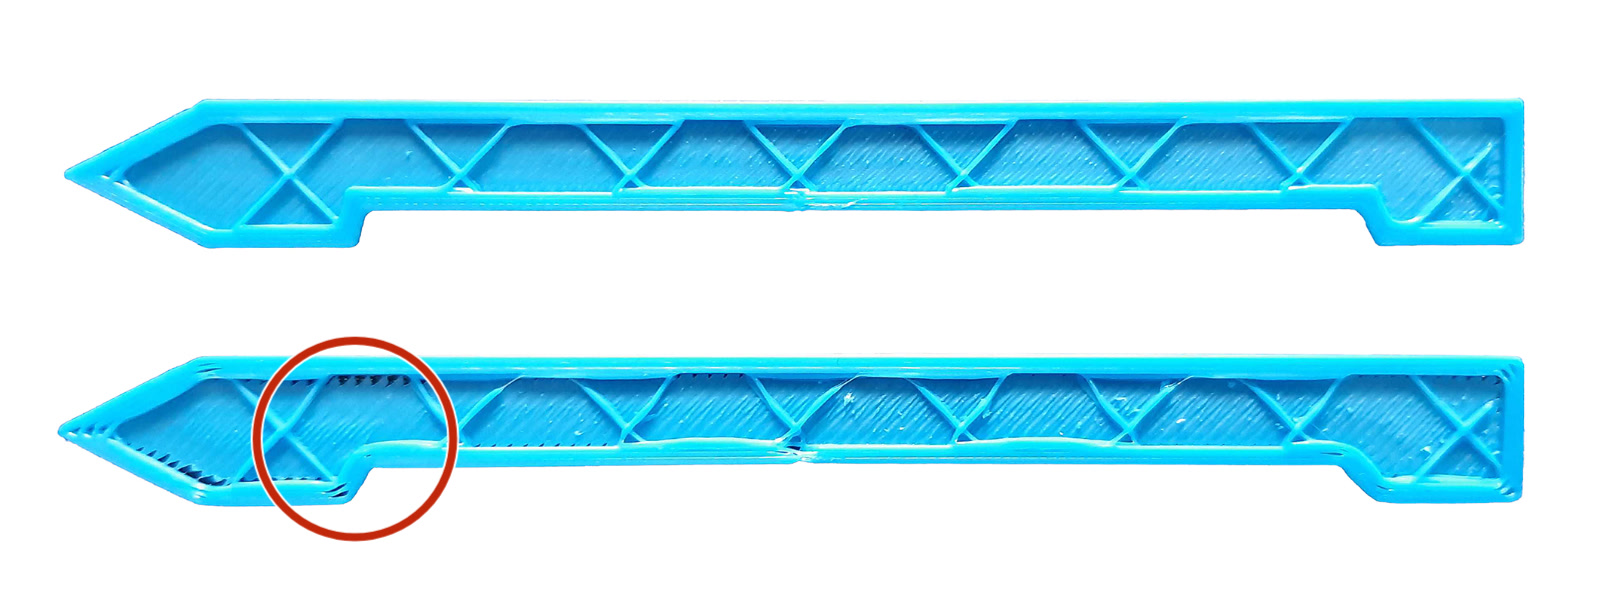
                  Wraz z firmware 3.9.0 wprowadziliśmy Linear Advance 1.5 do Original Prusa MK3S, MK3, MK2.5S oraz MK2.5, które zostało udoskonalone w FW 3.9.1. Aktualizacja dotyczyła głównie artefaktów pojawiających się w konkretnych sytuacjach i przy konkretnych geometriach. Wersja Linear Advance 1.5 jest również wstecznie kompatybilna z wersją 1.0. Jeśli masz G-code przygotowany dla Linear Advance 1.0, drukarka przeanalizuje kod i automatycznie go przekonwertuje.

                  Profile druku do Original Prusa MINI są dobrze dopracowane. Dodatkowo, na MINI nigdy nie występowało LA1.0, więc konwersja do LA1.5 nie jest konieczna.

                  Konfiguracja

                  Skalibrowane wartości są zawarte w profilach filamentu w PrusaSlicer. Nie ma potrzeby ich kalibracji, jeśli używasz naszego oprogramowania. Jeśli jednak używasz filamentu, dla którego profil nie istnieje lub chcesz poeksperymentować, przygotowaliśmy wraz z użytkownikami wydruk kalibracyjny parametru K. Pomoże Ci on odnaleźć najlepsze wartości K dla Twojej kombinacji materiału i temperatur. Wygenerowane kody bazują na różnych profilach i wysokościach warstwy dostępnych w PrusaSlicer.

                  Ten artykuł dotyczy głównie dyszy mosiężnej o średnicy 0,4 mm. Inne rozmiary lub materiały dysz mogą wymagać innych wartości K.

                  Wydruk składa się z serii linii drukowanych z różnymi parametrami K, które mają bezpośredni wpływ na prędkość i przepływ filamentu. Poniższy przykład obrazuje zależność między wartością K, a drukowaną linią. Początkowe i końcowe odcinki o długości 25 mm są drukowane z niską prędkością, a 100 mm pomiędzy zaznaczonymi miejscami (czerwone prostokąty) jest drukowane z wyższą. Przyjrzyj się dokładnie przejściom z niskiej do wysokiej prędkości oraz z wysokiej do niskiej. Zauważysz, że linia będzie nieregularna lub nawet całkowicie przerwana przy niewłaściwym parametrze K. Na poniższym przykładzie jest to najlepiej widoczne na górnych liniach (czerwone prostokąty), ale dostrzegalne również na innych poza tymi, gdzie parametr K ma optymalną wartość. Spore różnice są widoczne również między materiałami - obrazuje to, jak ważne jest dobranie odpowiedniej wartości.
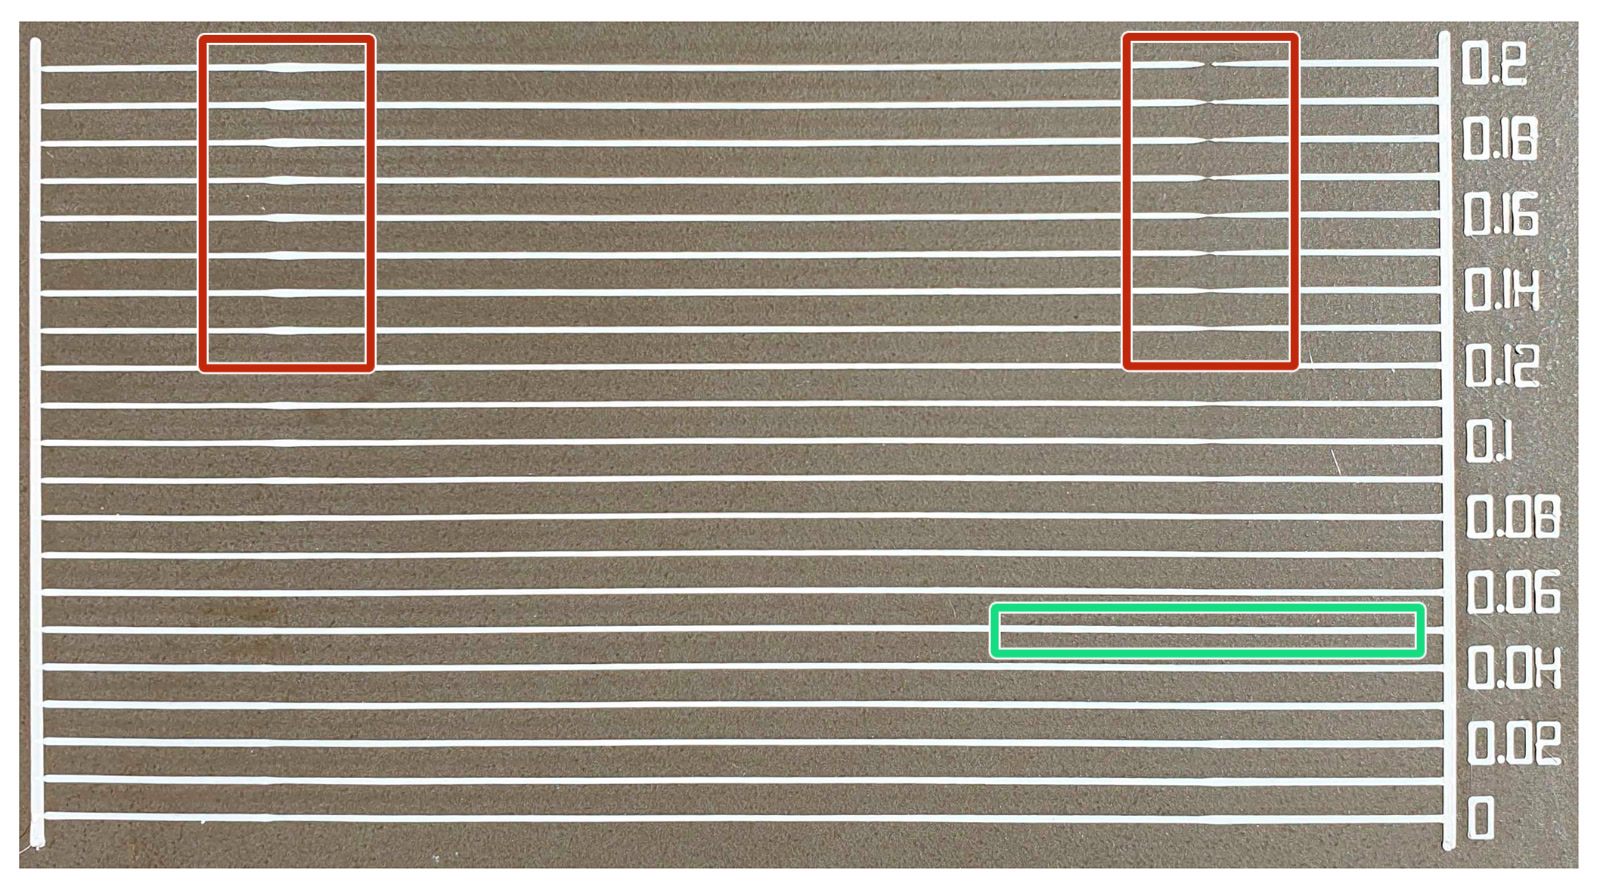
                  G-code kalibracyjny wydrukowany z PLA przy 215°C. Najrówniejsza linia powstała przy parametrze K równym 0.05 (zielony prostokąt).
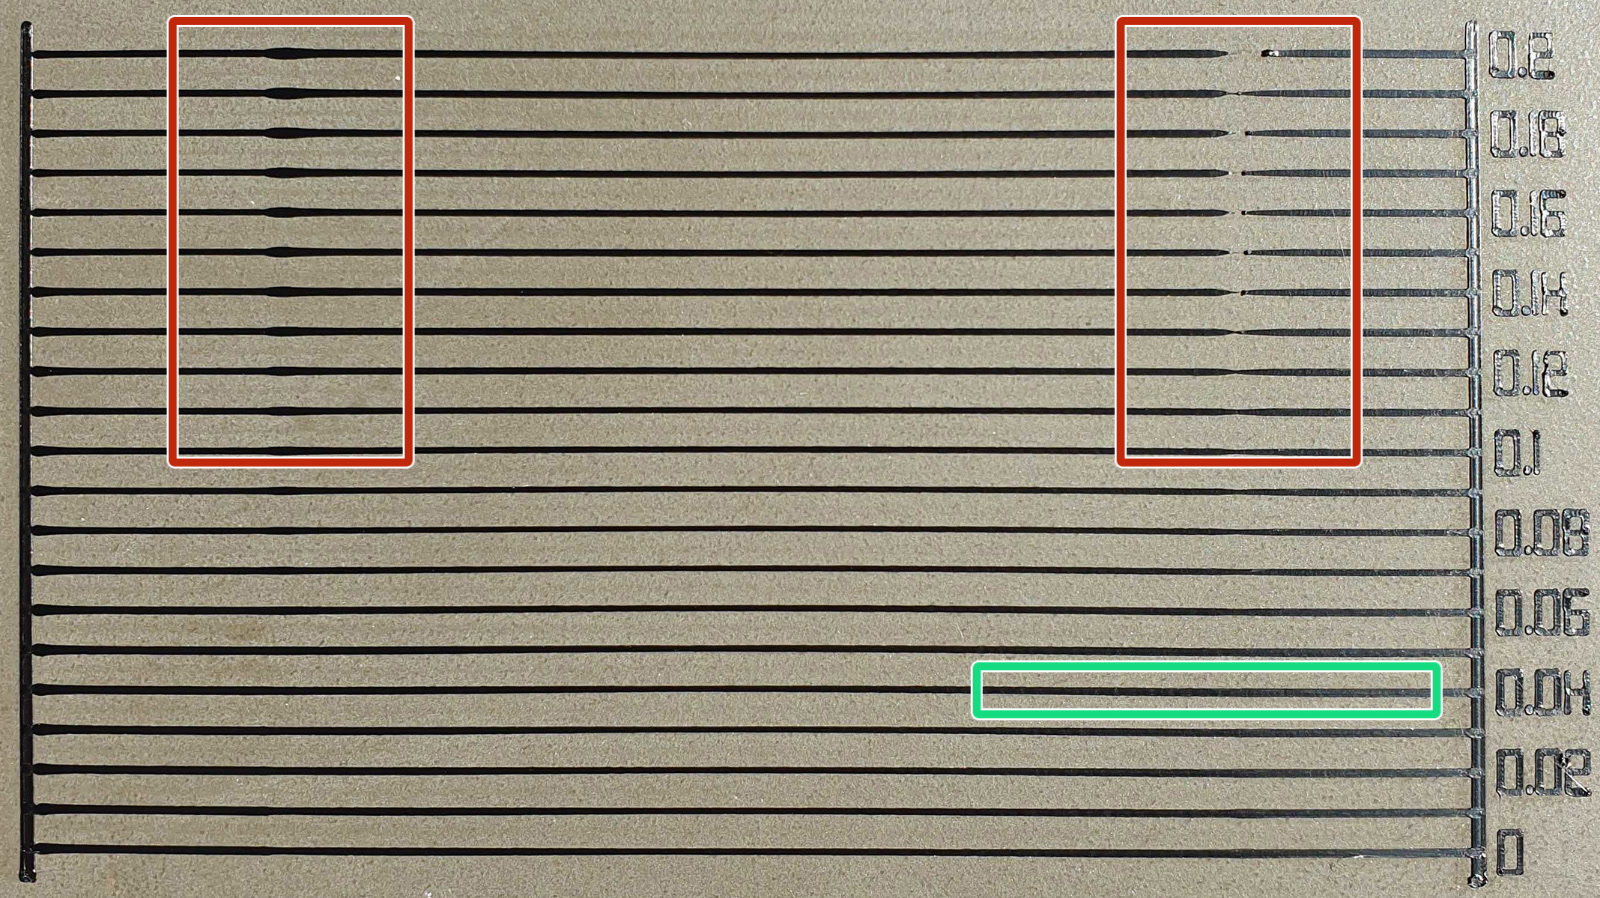
                  G-code kalibracyjny wydrukowany z ABS przy 255°C. Najrówniejsza linia powstała przy parametrze K równym 0.04 (zielony prostokąt).
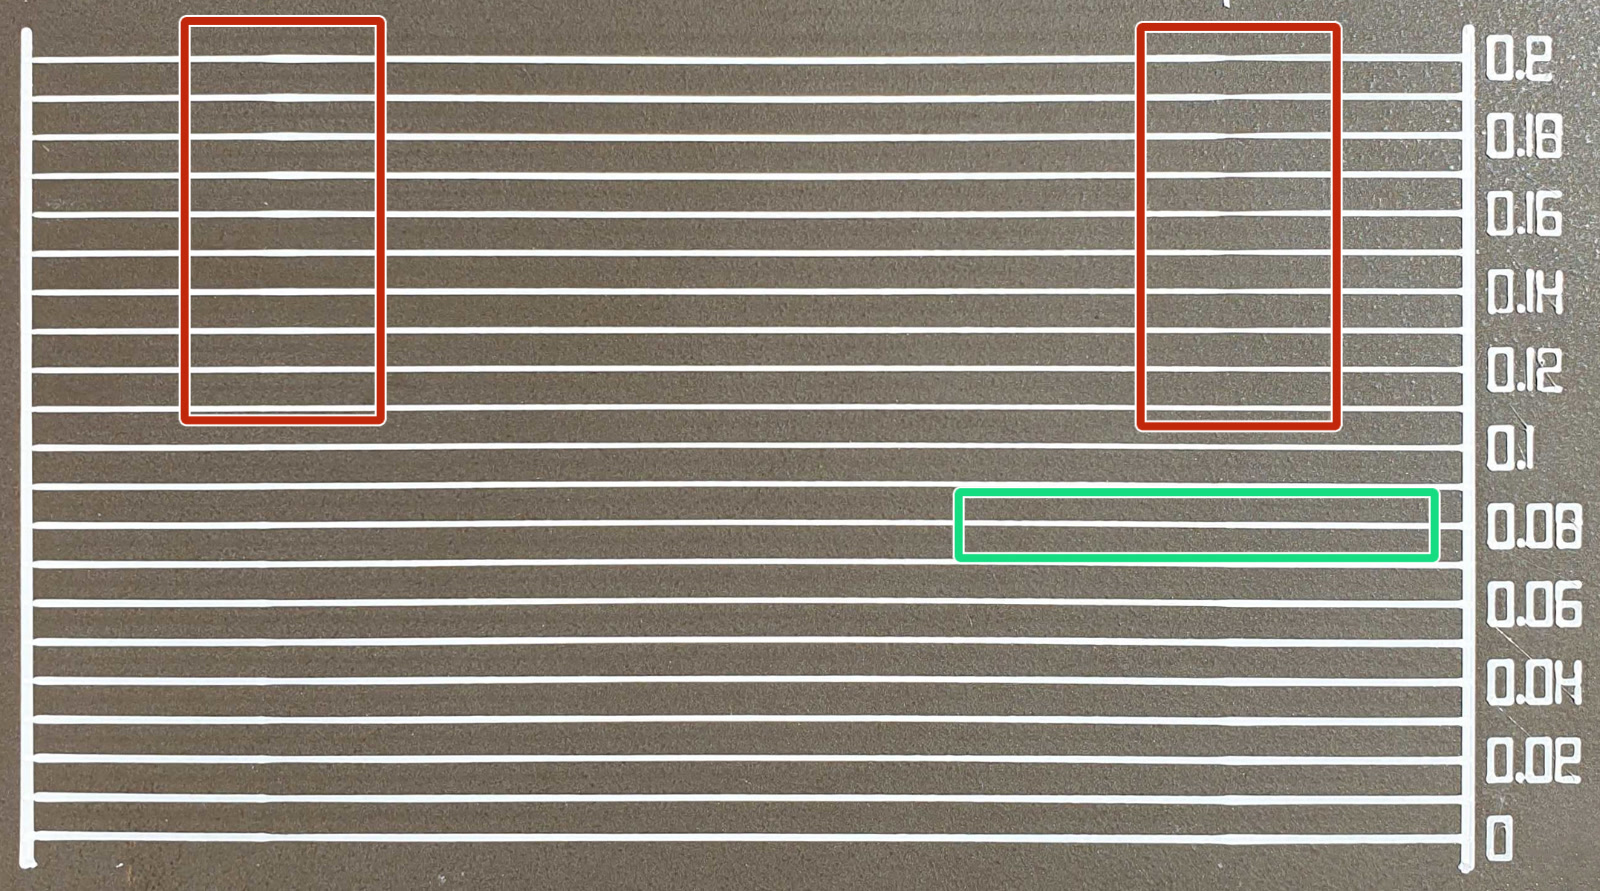
                  G-code kalibracyjny wydrukowany z PETG przy 240°C. Najrówniejsza linia powstała przy parametrze K równym 0.08 (zielony prostokąt).

                  Pobierz G-code kalibracyjny

                  Możesz pobrać G-code do kalibracji parametru K z naszego repozytorium lub bezpośrednio z poniższej tabelki. Wszystkie zostały przygotowane dla mosiężnej dyszy o średnicy 0,4 mm. Załaduj filament odpowiedni dla przygotowanego pliku G-code i rozpocznij wydruk w normalny sposób.

                  MateriałWysokość warstwy | Największa prędkość | Profil w PrusaSlicerze
                  0,2 mm | 45 mm/s
                  QUALITY
                  0,2 mm | 60 mm/s
                  SPEED
                  0,3 mm | 50 mm/s
                  DRAFT
                  PLAPobierzPobierzPobierz
                  PETGPobierzPobierzPobierz
                  ASAPobierzPobierzPobierz
                  PCPobierzPobierzPobierz
                  NYLONPobierzPobierzPobierz
                  ABSPobierzPobierzPobierz
                  HIPSPobierzPobierzPobierz

                  Pliki te mają ustawione temperatury (np. PLA 215°C). Jeśli drukujesz z innymi temperaturami, niż te w plikach, zmodyfikuj je wedle potrzeb.

                  Aby to zrobić, otwórz plik G-Code w edytorze tekstu. Użyj funkcji znajdź (np.

                  CTRL +

                  F), aby znaleźć blok poleceń, podobny do tego pokazanego w poniższym przykładzie, który zaczyna się od M104. Poniższy przykład pochodzi z gotowego G-code dla PLA.

                  Zmień parametry "S", które wyrażają temperaturę w stopniach Celsjusza:

                  M104 S215 ; ustaw temperaturę dyszy (bez czekania)
                  M140 S60 ; ustaw temperaturę stołu
                  M190 S60 ; poczekaj na ustabilizowanie się temperatury stołu
                  M109 S215 ; poczekaj na ustabilizowanie się temperatury dyszy

                  Optymalne wartości parametru K i instrukcja ich ustawienia

                  Optymalne wartości określone w naszych testach znajdziesz w poniższej tabelce. Możesz ich użyć w dowolnym slicerze. Zwracamy uwagę, iż różne marki i kolory tego samego materiału mogą wymagać drobnych zmiana parametru K podczas drukowania z ekstremalnymi prędkościami, jednak nasze profile powinny dobrze sprawdzać się z nimi wszystkimi.

                  Dysza 0,4 mm

                  PLA0.05
                  PETG0.08
                  CPE 0.07
                  PC Blend0.07
                  ASA/ABS0.04
                  HIPS0.04 (niektóre mogą wymagać wyższego K)
                  Nylon Taulman0.08
                  Nylon FX256 0.1

                  0.6 mm nozzle

                  PLA0.04
                  PETG0.04 - 0.05
                  PC Blend0.04
                  ASA/ABS0.02 - 0.03
                  HIPS0.03 (niektóre mogą wymagać wyższego K)
                  Zachowaj ostrożność przy eksperymentowaniu z parametrem K. Jego zmianę zalecamy tylko doświadczonym użytkownikom. Wykonaj kopię swoich ustawień przed zmianami.

                  PrusaSlicer

                  Jak już wspomnieliśmy, parametry K dla wszystkich filamentów są zawarte w zestawach ustawień PrusaSlicer. Jeśli potrzebujesz je zmienić np. dla nieznanego filamentu lub konkretnego zastosowania, znajdziesz je w sekcji Ustawienia filamentu → Własny G-code. NIE znajdują się w sekcji ustawień drukarki!
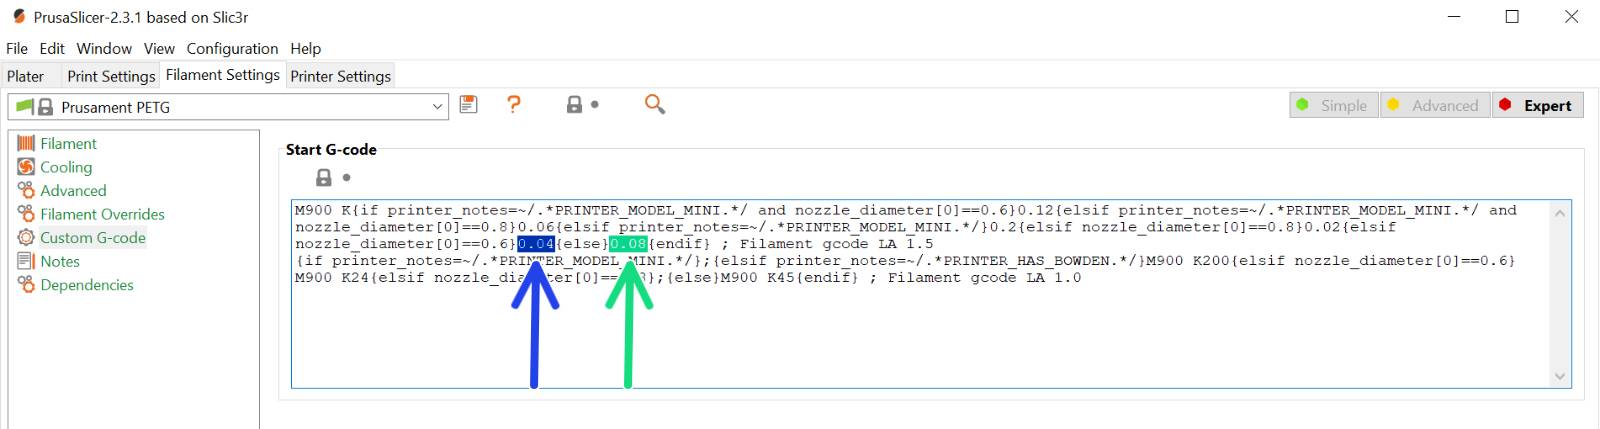
                  • Niebieska strzałka wskazuje wartość przypisaną do dyszy o średnicy 0,6 mm.
                  • Zielona strzałka wskazuje wartość przypisaną do dyszy o średnicy 0,4 mm.

                  Inne slicery

                  Jeśli używasz slicera innego, niż nasz PrusaSlicer, musisz ręcznie zmienić ustawienia w skryptach G-code wybranego oprogramowania.

                  W Simplify3D, Cura, itp. musisz dodać “M900 Kxx” do G-code startowego. Pamiętaj, że musisz ręcznie zmienić parametr K dla różnych materiałów. Tylko PrusaSlicer pozwala na określenie własnego kodu dla ustawień filamentu, więc zmiana odbywa się automatycznie przy wyborze danego materiału. Ustaw pożądaną prędkość i wydrukuj coś na tyle dużego, aby drukarka miała możliwość się rozpędzić. Jeśli na narożnikach pojawiają się zgrubienia, zwiększ wartość K. Jeśli brakuje filamentu, zmniejsz K.

                  Używając Simplify3D, Cura, itp. musisz zmienić wartości K po aktualizacji firmware do wersji 3.9.0 lub nowszej!
                  Jeśli interesuje Cię szczegółowe wyjaśnienie zasad działania funkcji Linear Advance, przejrzyj listę zmian firmware Prusa na GitHubie lub stronę Marlina (obydwa źródła w języku angielskim).
                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • Kalibracja
                    • Zaawansowana kalibracja
                      • Ręczna kalibracja temperaturowa
                      • Linear Advance
                      • Kalibracja korekcji liniowej ekstrudera
                      • Kalibracja współczynnika wytłaczania
                      • PID tuning
                      • Korekta poziomowania stołu
                    • Podstawowa kalibracja
                    • Komunikaty błędów kalibracji