Prusa
  • SKLEP
    • Dowiedz się więcej
    • Wszystkie promocje
    Drukarki 3D
    • CORE One+ (Gen2)
    • CORE One L+
    • XL+
    • MK4S
    • MINI+
    • HT90
    Materiały eksploatacyjne i gadżety
    • Prusament
    • Żywica
    • Filament Buddy
    • Merch
    • Akcesoria
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3D
    • Upgrade
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Zapytanie ofertowe i wycena
    SZYBKIE LINKI
    • Informacje o wysyłce
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Rodzaje drukarek (FDM/SLA)
    • Jak wybrać drukarkę 3D
    • Printables (modele 3D)
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • Sklep lub pracowniaProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Jak wybrać drukarkę 3D
    KUPUJ I PRZEGLĄDAJ
    • CORE One+
    • CORE One+ INDX
    • CORE One L+
    • CORE One L+ INDX
    • XL+
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Upgrade
    • Części zamienne
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Printables (modele 3D)
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Informacje o wysyłce
    • Gwarancja
    • Zwroty i refundacje
    • Części zamienne
    • Naprawa fabryczna
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3D
  • Upgrade
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Zapytanie ofertowe i wycena
SZYBKIE LINKI
  • Informacje o wysyłce
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Opis drukarki
                  3. Łączenie materiałów (XL/+)
                   

                  Spis treści

                  • Informacje wstępne
                  • Ustawienia wieży stabilizującej
                  • PLA + PETG
                  • Elastyczny filament
                  • Inne ustawienia PrusaSlicera

                  Blog

                  • Prusa Black Friday 2026 już tu jest! Złap największe okazje roku
                  • HT Hotend 400°C jest już dostępny! A do tego nowe materiały i płyty HighTemp do CORE One+/L+.
                  • Blender do druku 3D: 5-minutowy przewodnik po edycji STL

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Heavy Duty Keyboard Holder (No Supports)
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie
                  Prusa
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Łączenie materiałów (XL/+)

                  Dotyczy

                  XL
                  XL+
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  W Original Prusa XL w wersji wielonarzędziowej (multi-tool) możliwe jest łączenie różnych materiałów w ramach tego samego wydruku. Aby wydruk był udany, należy pamiętać o następujących aspektach i kwestiach.

                  Informacje wstępne

                  Kiedy ekstruder jest zaparkowany, jego dysza jest chłodzona.

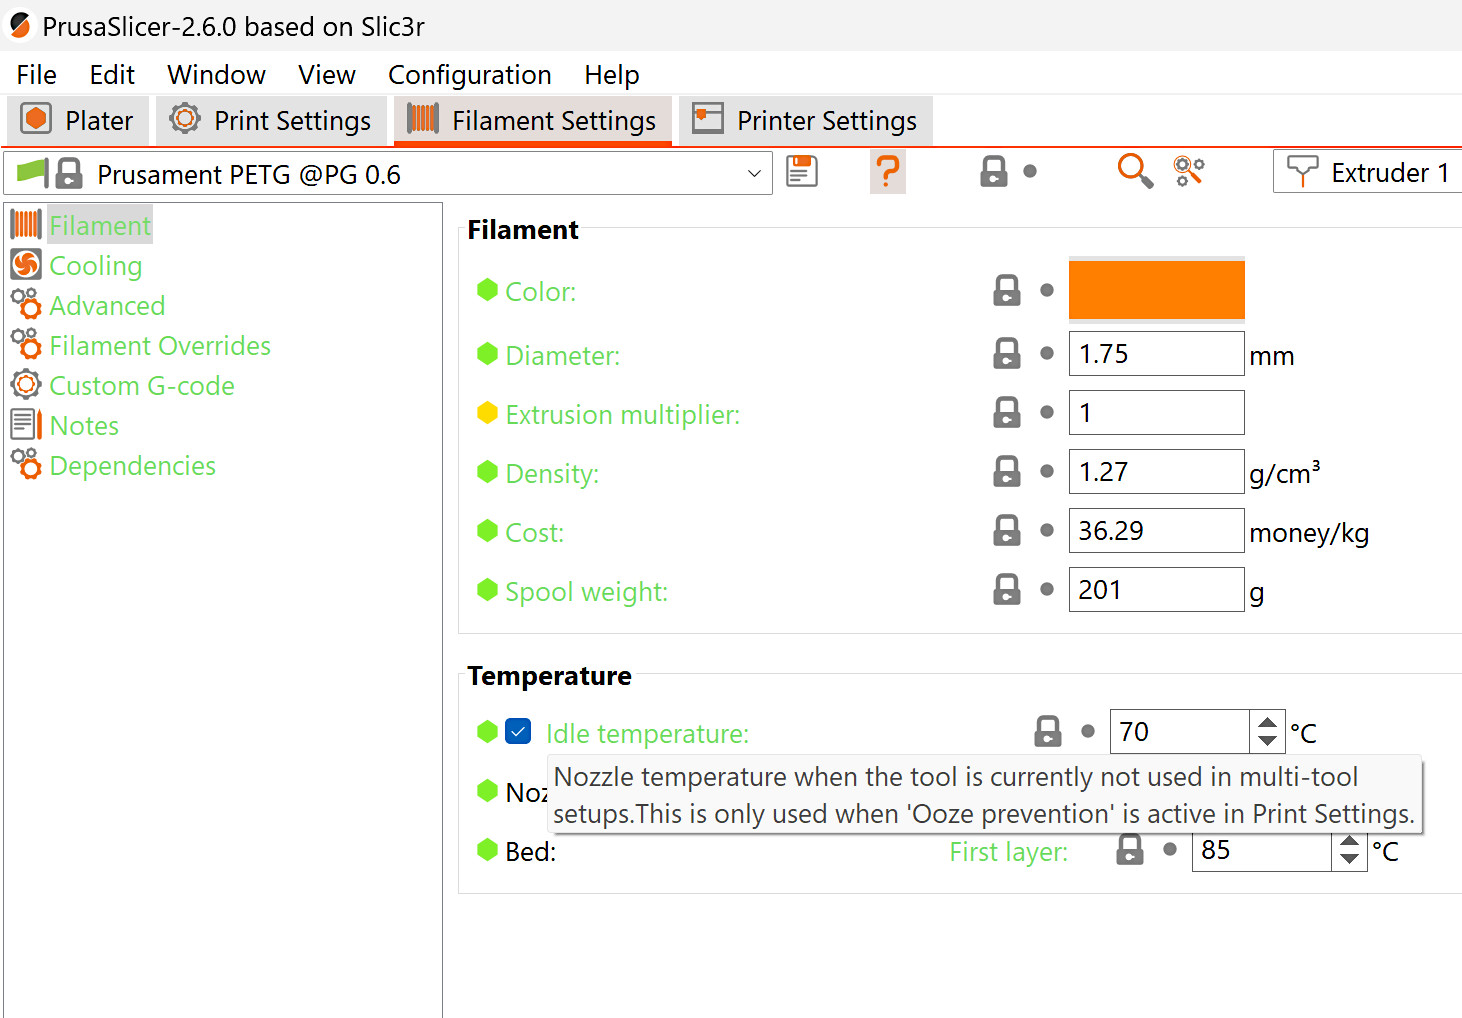
                  Przetrzymywanie filamentu w wysokiej temperaturze bez drukowania może spowodować jego degradację i wzrost ciśnienia w strefie topnienia. Gdy ekstruder jest bezczynny, chłodzenie dyszy pomaga przeciwdziałać temu procesowi, zwłaszcza gdy jest przez dłuższy czas zadokowany.

                  Za każdym razem, gdy temperatura dyszy jest wysoka, wilgoć zaabsorbowana przez filament musi gdzieś uciec. Generalnie prowadzi to do wzrostu ciśnienia w dyszy, prowadząc zazwyczaj do wyciekania (oozingu). Wydostający się filament osadza się na wieży stabilizującej, co może przełożyć się na powstanie bloba.

                  Efekty te będą tym gorsze, im więcej wilgoci znajduje się w filamencie.

                  Aby ograniczyć te negatywne skutki, kluczowe jest utrzymywanie filamentu w stanie suchym. Niektóre ustawienia filamentu mogą wymagać dostrojenia, a uszczelka dyszy musi być ustawiona we właściwej pozycji dla wszystkich narzędzi. Skala tych efektów zależy również od konkretnego materiału.

                  Jeśli zdecydujesz się używać elastycznego filamentu, zapoznaj się z naszym przewodnikiem wideo na temat jak załadować elastyczny filament do Original Prusa XL.

                  Ustawienia wieży stabilizującej

                  Minimalna objętość czyszczenia

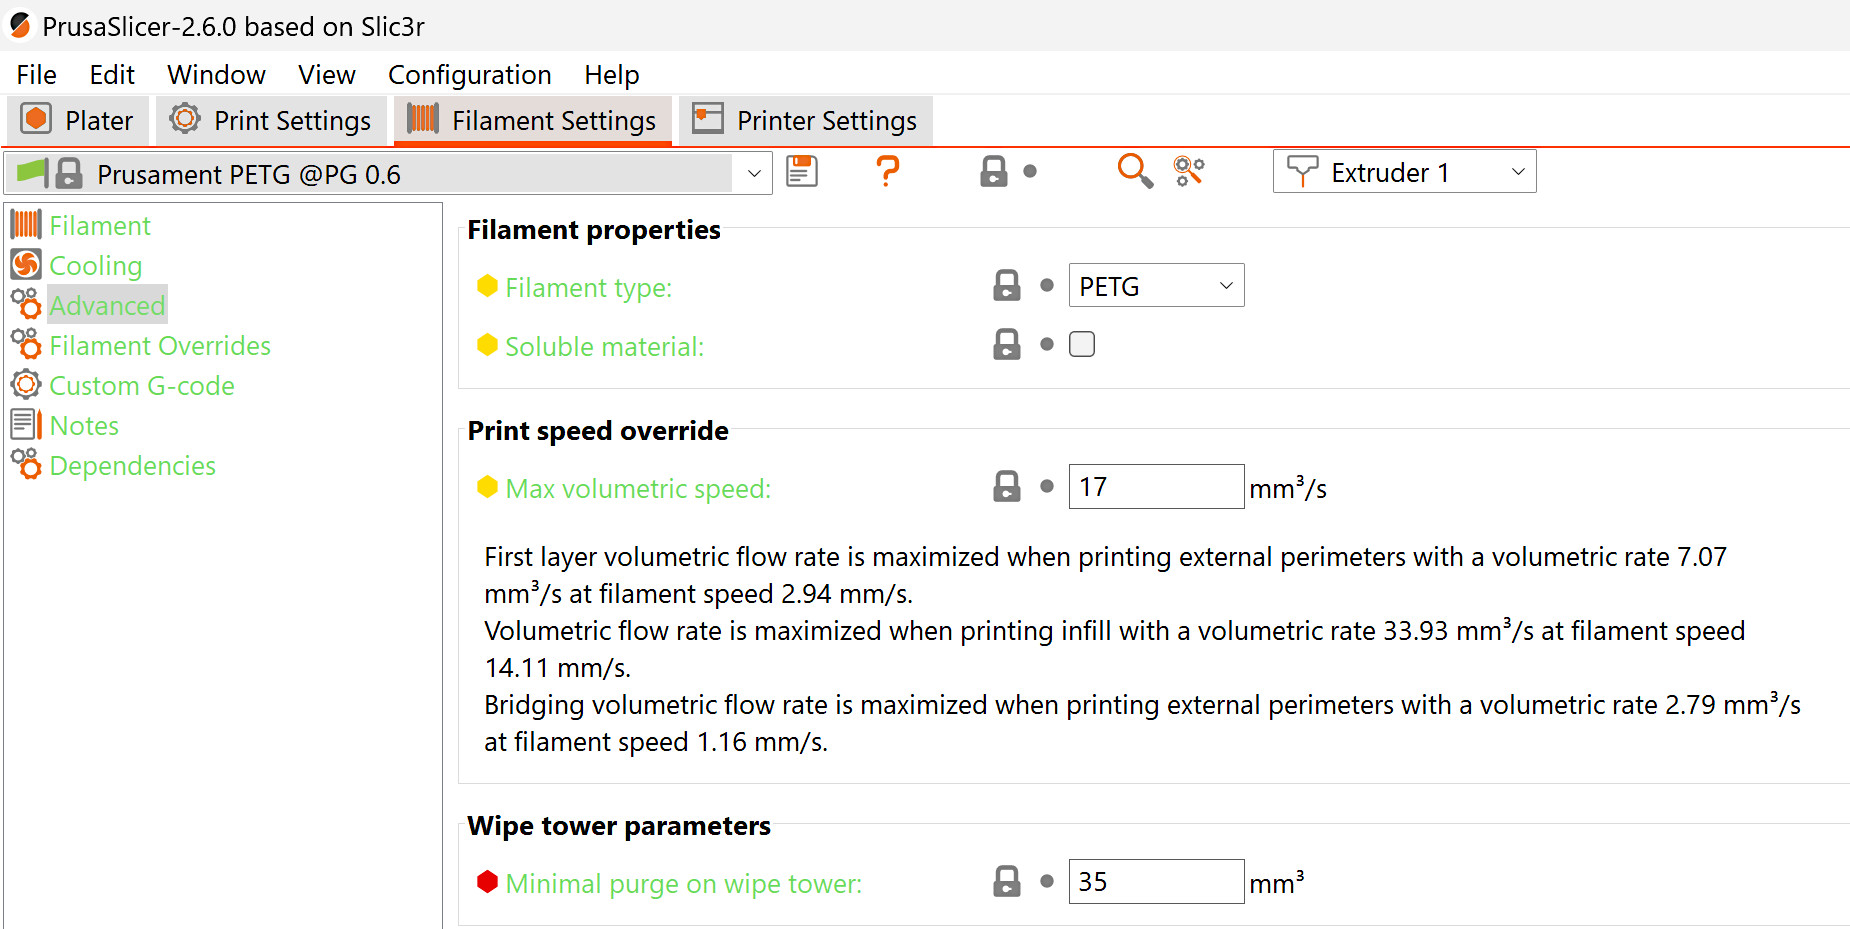
                  Parametr Minimalna objętość czyszczenia określa minimalną ilość materiału do wyekstrudowania na wieży stabilizującej. Tę wartość można dostosować w Ustawienia filamentu -> Zaawansowane. Wyciekanie, które ma miejsce podczas wybierania narzędzia, powoduje utratę materiału. Zwiększenie tej objętości zmniejszy ryzyko wystąpienia niewystarczającej ekstruzji na początku drukowania.

                  W przypadku wydruków z PLA domyślną i zalecaną wartością tego parametru jest 15 mm³. Dla każdego innego materiału domyślną wartością jest 35 mm³. Zalecamy również ustawienie wartości 35 mm³ dla każdego ekstrudera w przypadku drukowania kombinacji PLA i innego materiału. 

                  TPU to grupa materiałów bardzo podatnych na nitkowanie ze względu na pochłanianie dużej ilości wilgoci. Podczas gdy został on przetestowany z minimalnym czyszczeniem na poziomie 35 mm³, w przypadku problemów z nitkowaniem i wyciekaniem, zalecamy dalsze zwiększanie tej wartości, nawet do 70 mm³. TPE jest dobrym alternatywnym elastycznym materiałem, ponieważ generalnie wchłania mniej wilgoci niż TPU, ale należy pamiętać, że TPE ma słabą przyczepność do podłoża.

                  Podczas drukowania sztywnych filamentów na wierzchu TPE lub TPU, dolne warstwy TPE lub TPU mogą być przesuwane przez sztywne filamenty drukowane na nich. Można temu również przeciwdziałać, zwiększając minimalną objętość czyszczenia. 
                  Ekstruder dla wieży czyszczącej

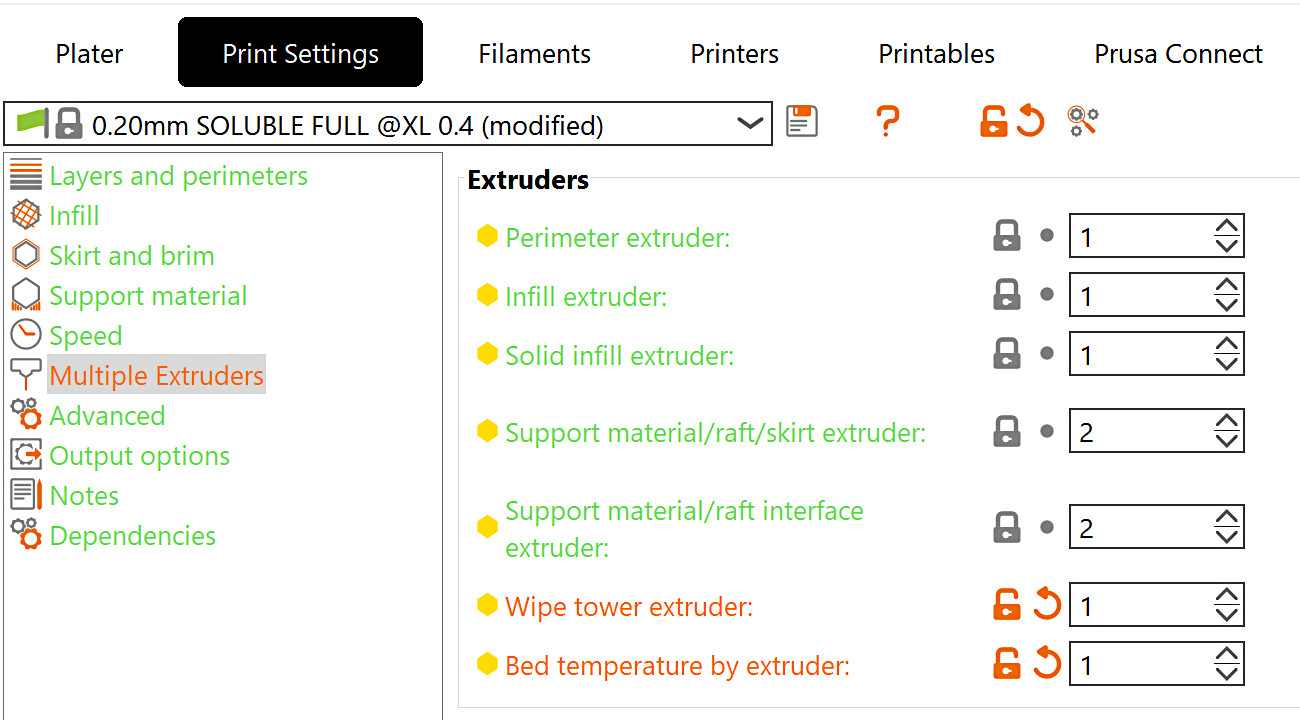
                  Na wieży stabilizującej (czyszczącej) filamenty mogą nie przylegać do siebie. Może to spowodować jej łamanie i nieudane wydruki. Aby temu zapobiec, przejdź do Ustawienia druku -> Kilka ekstruderów -> Ekstruder dla wieży czyszczącej i wybierz ekstruder, który powinien być używany do jej drukowania. Spowoduje to, że jeden z ekstruderów z określonym filamentem będzie uzywany na wszystkich warstwach wieży, nawet jeśli nie jest używany na tej warstwie w wydruku, dzięki czemu wieża będzie bardziej stabilna. Pozostawienie wartości 0 spowoduje użycie dostępnego narzędzia, które jest ostatnim używanym w danej warstwie. Oszczędza to czas, ale w przypadku drukowania więcej niż jednego rodzaju materiału sprawia, że wieża jest bardziej zawodna.
                  Kąt wierzchołkowy stożka stabilizującego

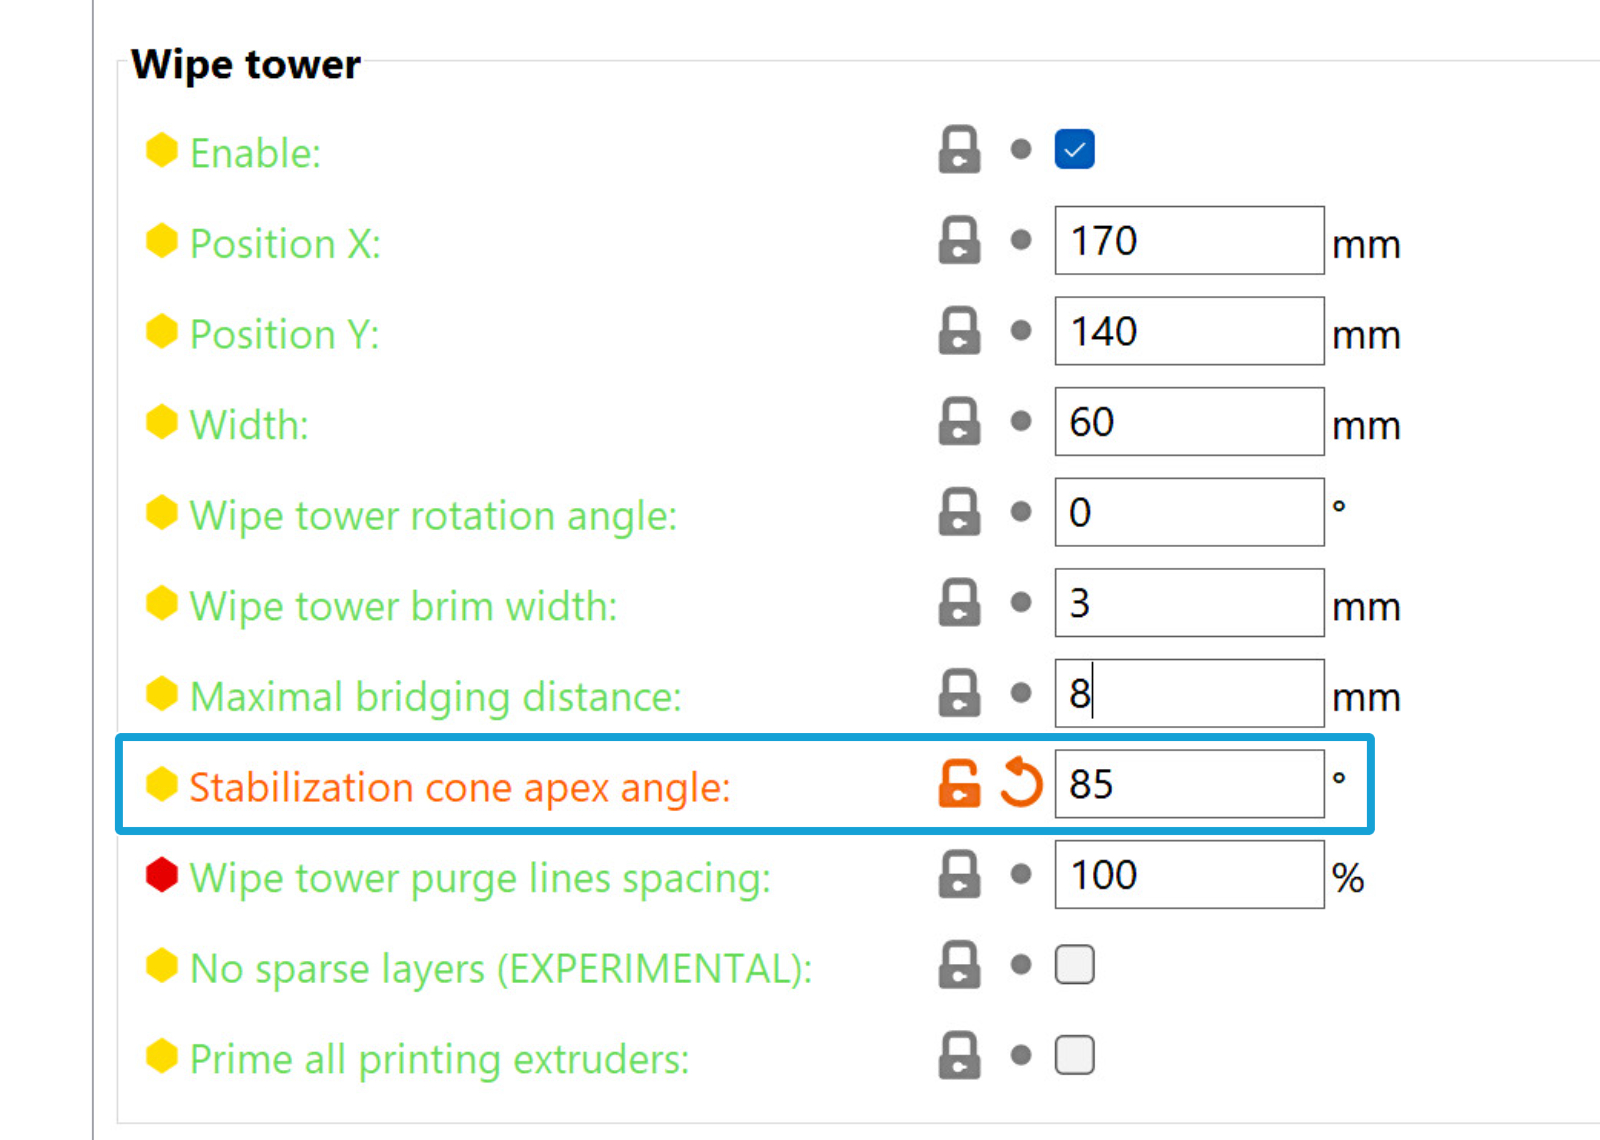
                  Aby zwiększyć stabilność i powierzchnię dna wieży stabilizującej, możliwe jest dodanie stożkowego kształtu, który łączy się z główną wieżą. Kąt wierzchołkowy tego stożka można ustawić w zakresie od 0 do 90 stopni w sekcji Ustawienia druku -> Kilka ekstruderów, przy czym większy kąt oznacza, że podstawa stożka jest większa, a wieża stabilniejsza.
                  PLA + PETG 

                  PETG został przetestowany z powodzeniem z podporami z PLA, a także PLA z podporami z PETG. W tym celu w sekcji Ustawienia druku w PrusaSlicerze należy wybrać profil SOLUBLE FULL (w pełni rozpuszczalne).
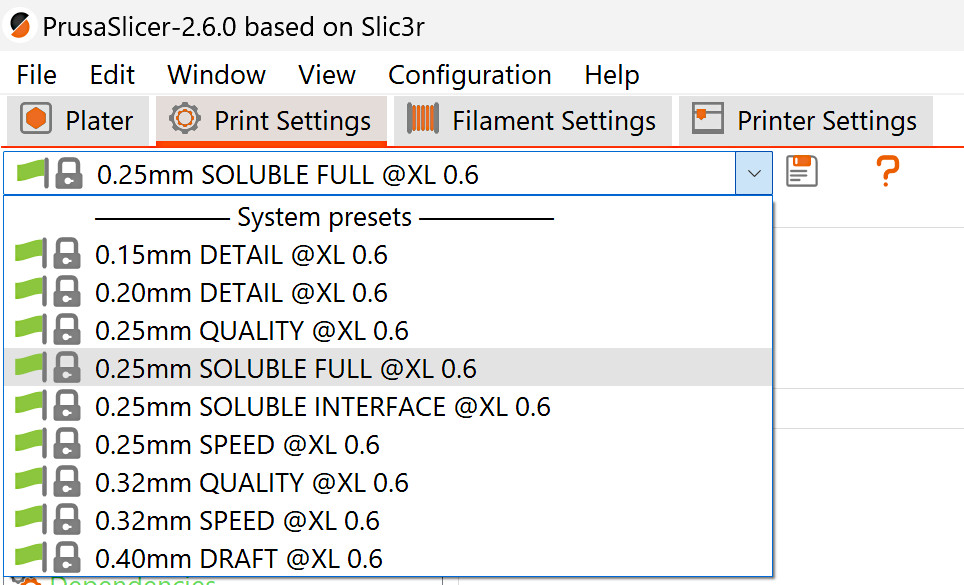
                  Domyślnie wokół podpór ustawionych jako rozpuszczalne zostanie wygenerowana osłona wokół podpór (jedna ściana), co znacznie utrudni ich usunięcie. Zalecamy odznaczenie tego ustawienia w Ustawienia druku -> Materiał podporowy -> Osłona wokół podpór.
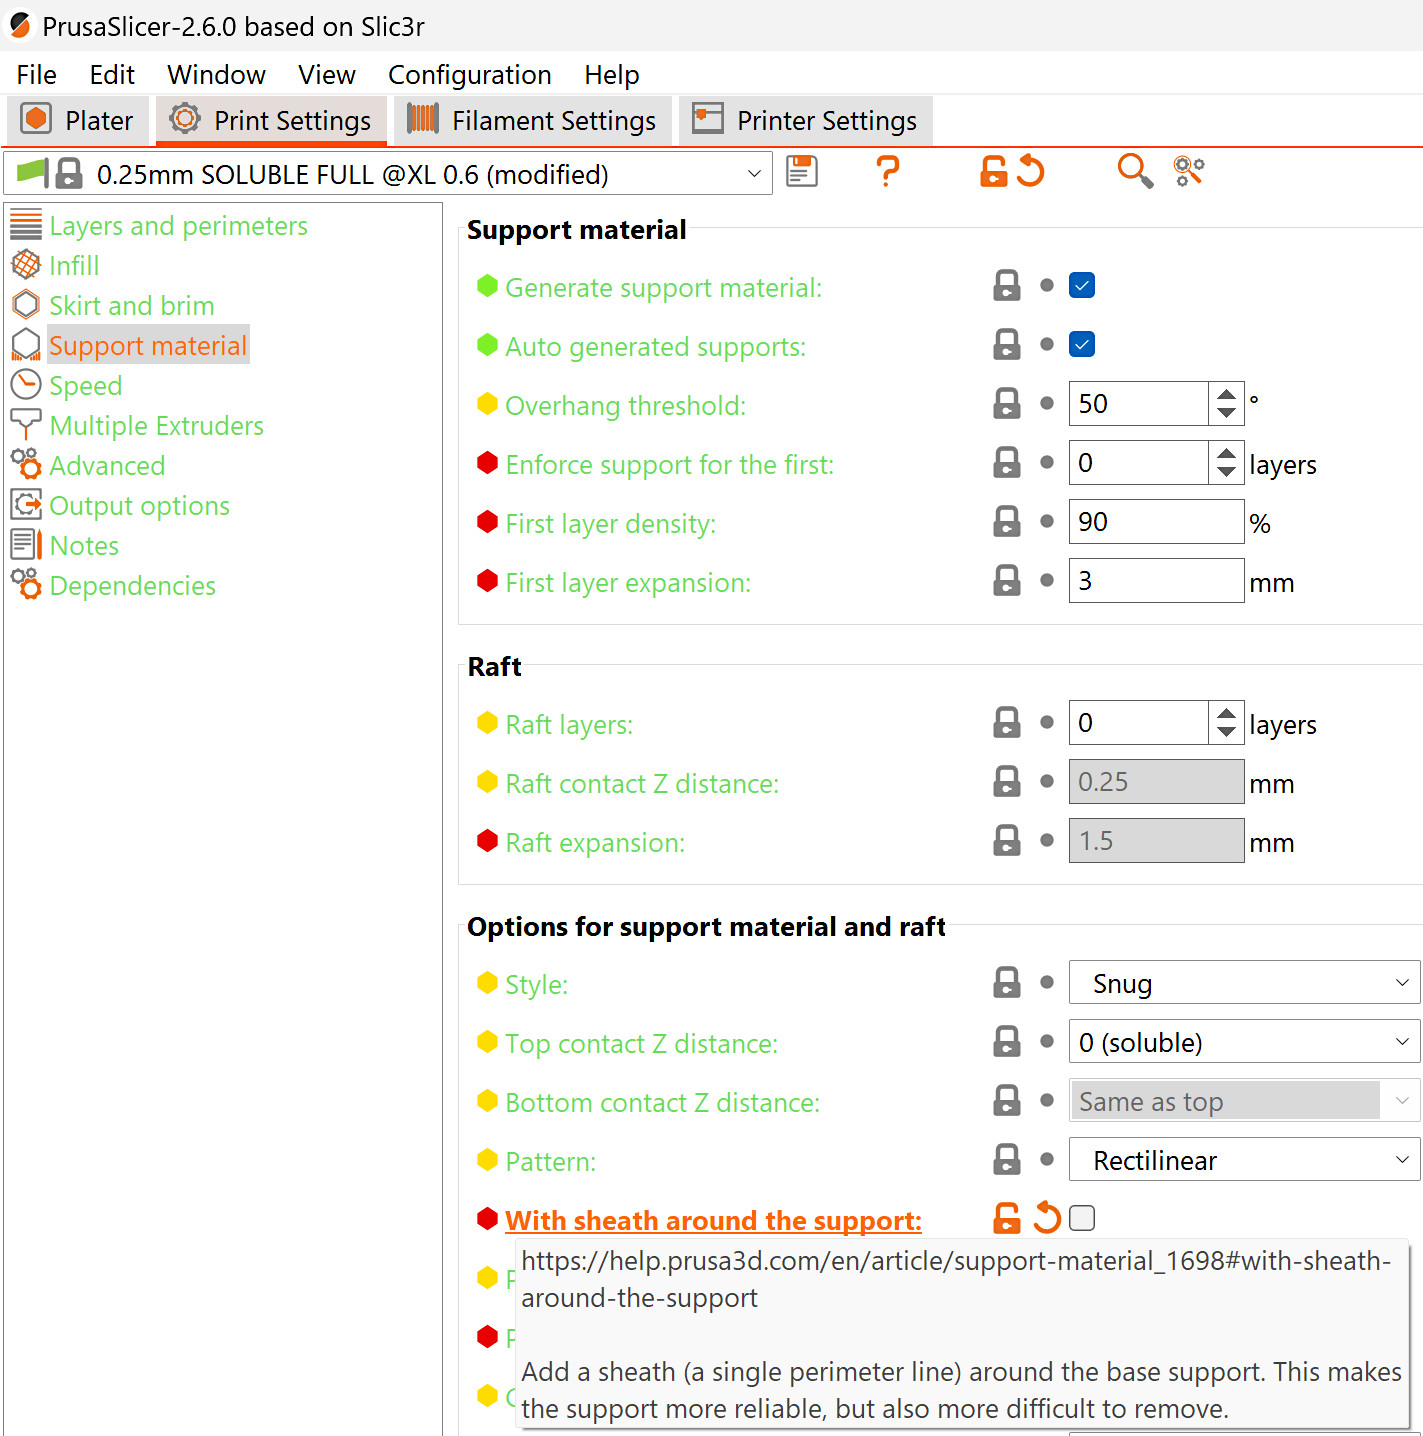
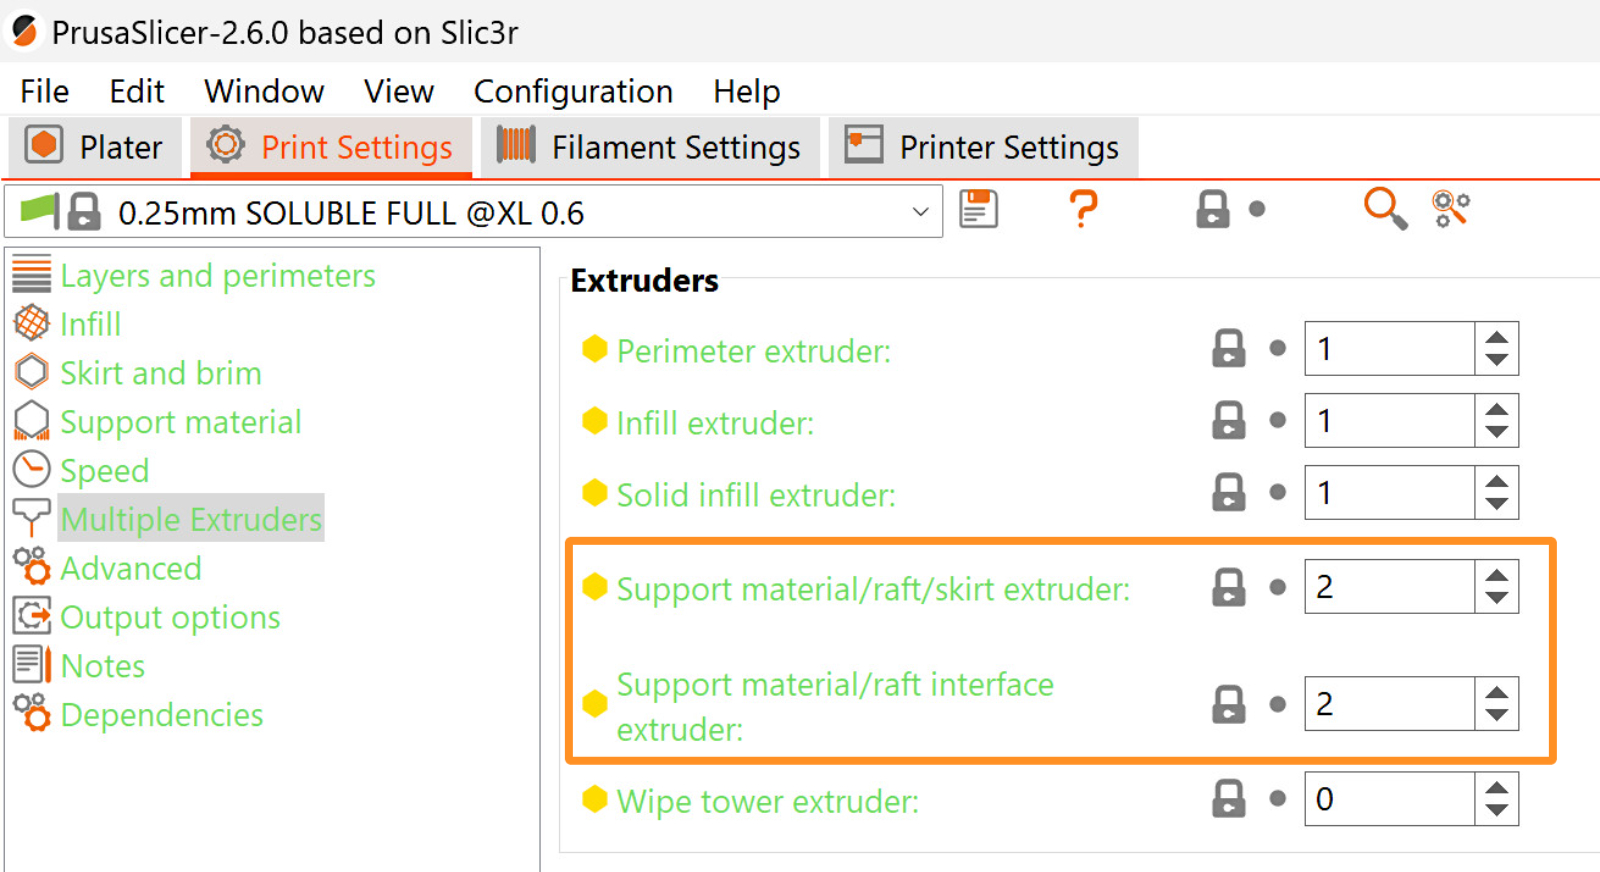
                  Domyślnie materiał podporowy jest ustawiony na ekstruder 2. W razie potrzeby możesz to zmienić, wybierając Ekstruder dla podpór/tratwy/skirtu oraz Ekstruder dla podpór/warstw łączących raft z modelem w sekcji Ustawienia druku -> Kilka ekstruderów.

                  Ta funkcja może być używana tylko z podporami organicznymi w połączeniu z wieżą czyszczącą. Zmiana ekstrudera dla podpór mając włączone podpory inne niż organiczne spowoduje wyłączenie wieży czyszczącej.
                  Elastyczny filament

                  Ze względu na swoją miękkość, filamenty elastyczne wymagają szczególnej uwagi podczas ładowania. Jeśli zdecydujesz się na użycie elastycznego filamentu, postępuj zgodnie z instrukcjami zawartymi w poniższym filmie:

                  Inne ustawienia PrusaSlicera

                  Temperatura stołu grzewczego

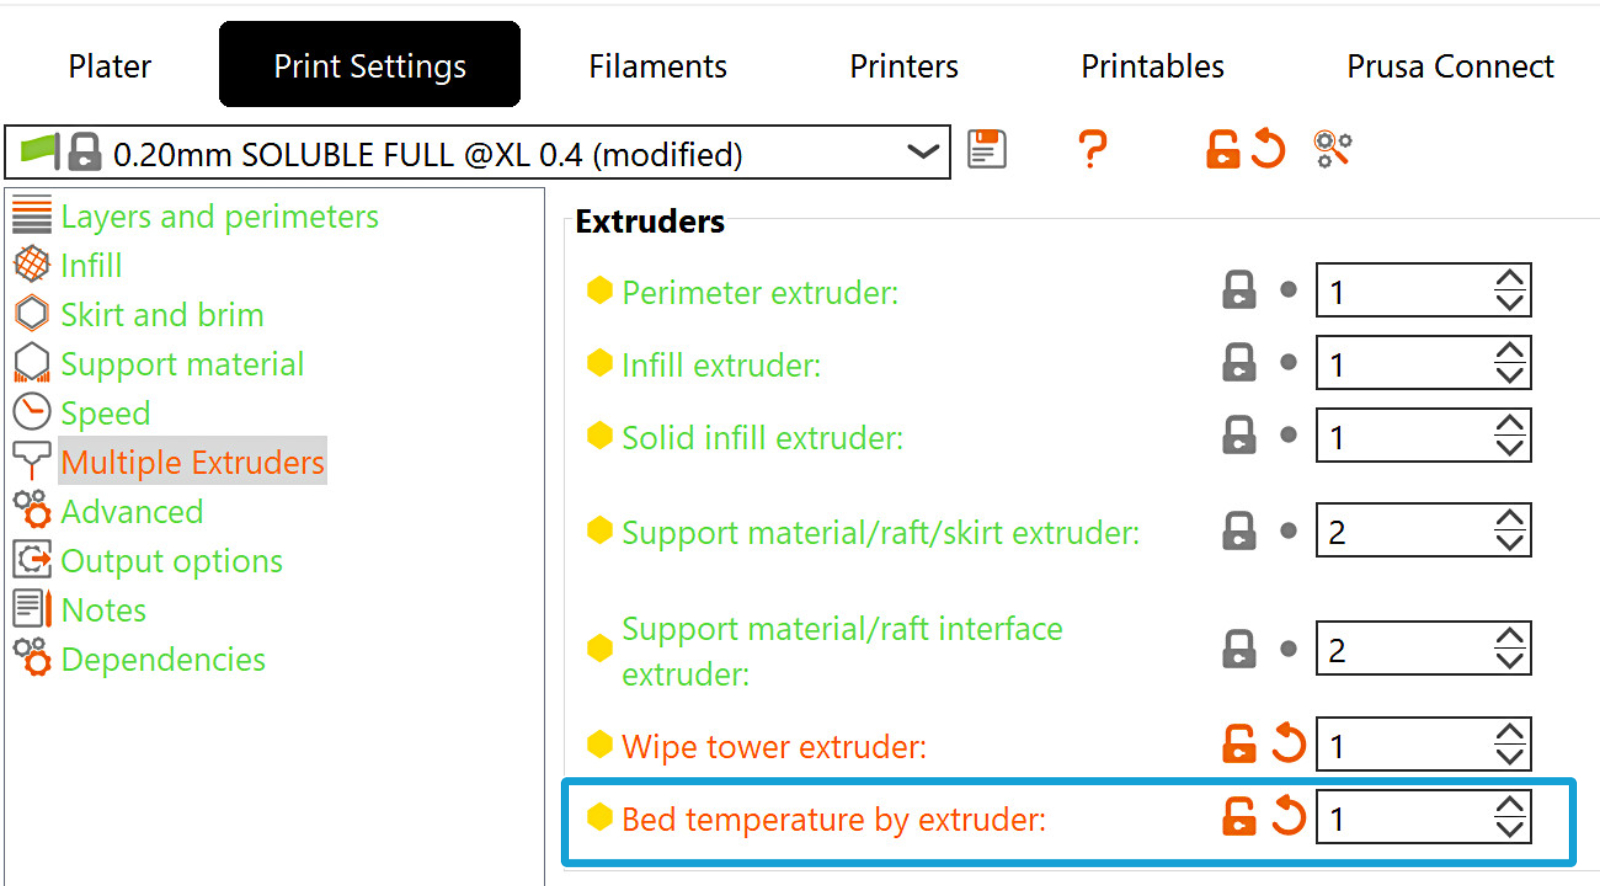
                  Domyślnie na pierwszej warstwie temperatura stołu grzewczego jest ustawiona dla pierwszego materiału załadowanego do druku. Od drugiej warstwy jest ona oparta na pierwszym filamencie, który jest ładowany na drugiej warstwie. W zależności od kombinacji filamentów może to powodować problemy, takie jak brak przyczepności.

                  PrusaSlicer wyświetla ostrzeżenie w przypadku, gdy temperatury stołu grzewczego znacznie się różnią.
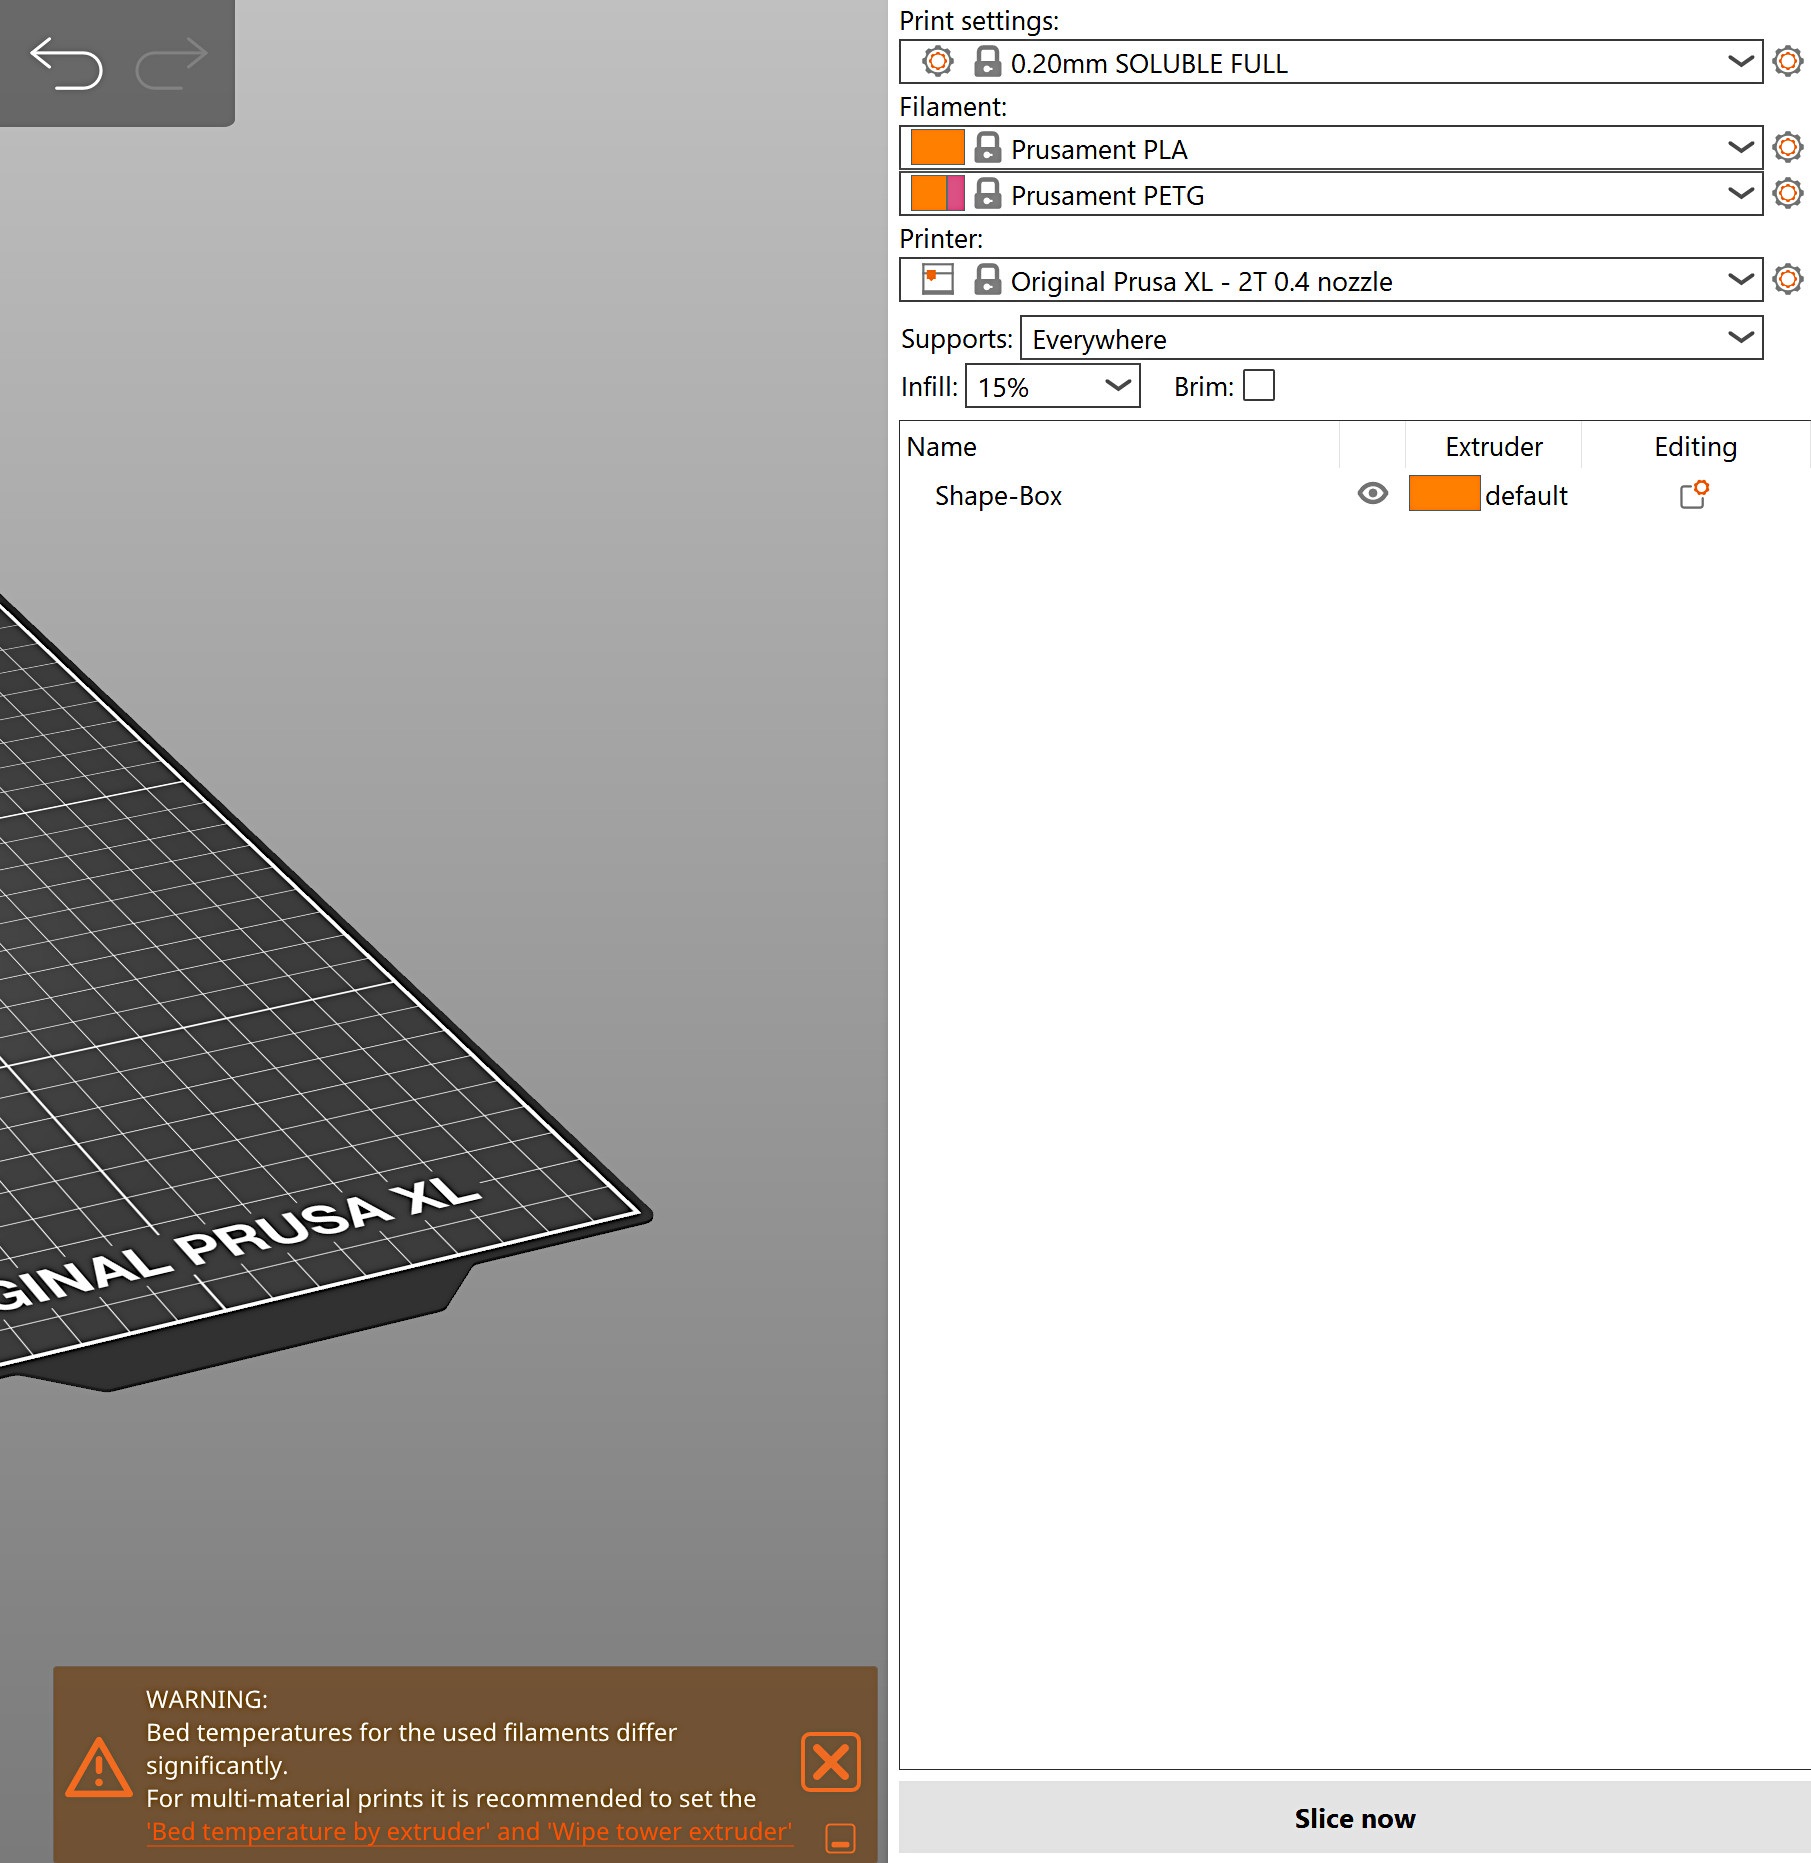
                  Aby zmodyfikować to ustawienie, przejdź do opcji w Ustawienia druku -> Wiele ekstruderów -> Ekstrudery -> Temperatura stołu według ekstrudera.

                  Ustawienie określa, z którego ekstrudera ma być pobierana temperatura stołu. Ustawienie wartości zerowej powoduje zastosowanie domyślnej logiki, zgodnie z którą temperatura pierwszej warstwy jest zawsze pobierana z ekstrudera drukującego pierwszą warstwę, a temperatura wszystkich pozostałych warstw jest pobierana z ekstrudera drukującego drugą warstwę. 
                  Zapobieganie wyciekom

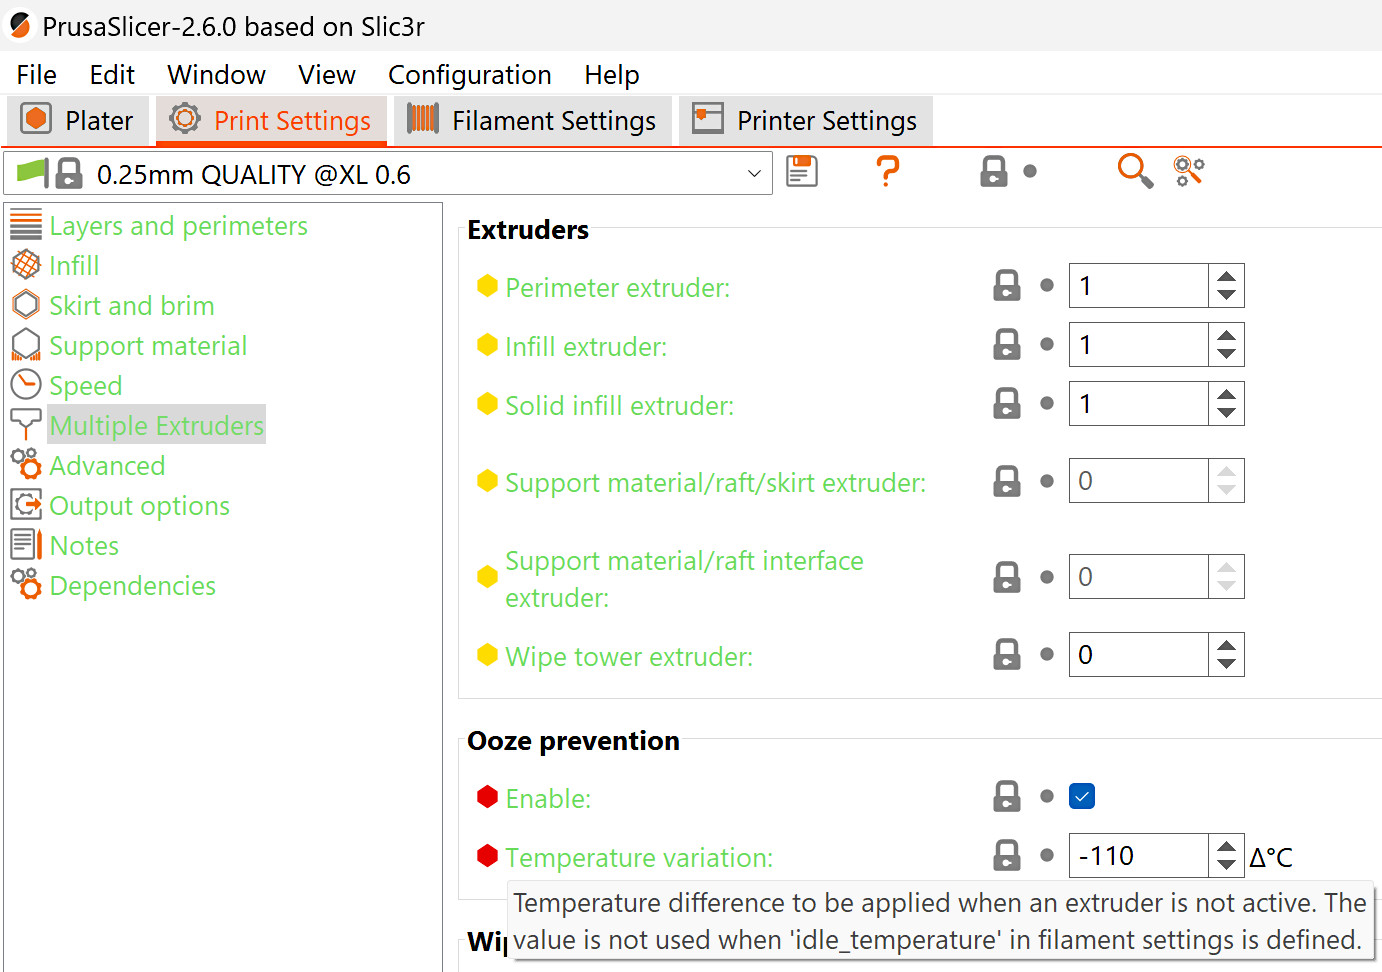
                  W PrusaSlicerze, w sekcji Ustawienia druku -> Kilka ekstruderów, pozostaw włączone Zapobieganie wyciekom. Dzięki temu temperatura bezczynności w sekcji Ustawienia filamentu -> Filament -> Temperatura bezczynności pozostanie na najlepszym poziomie dla danego filamentu. Parametr Temperatura bezczynności ma pierwszeństwo przed deltą temperatury w ustawieniach zapobiegania wyciekom. 

                  Jeśli zapobieganie wyciekom jest wyłączone, wszystkie ekstrudery pozostaną przy swojej temperaturze roboczej podczas całego wydruku. Prowadzi to do znacznego wyciekania, degradacji materiału w strefie topnienia i możliwego zatykania dysz.
                  Uwagi dotyczące stylów podpór

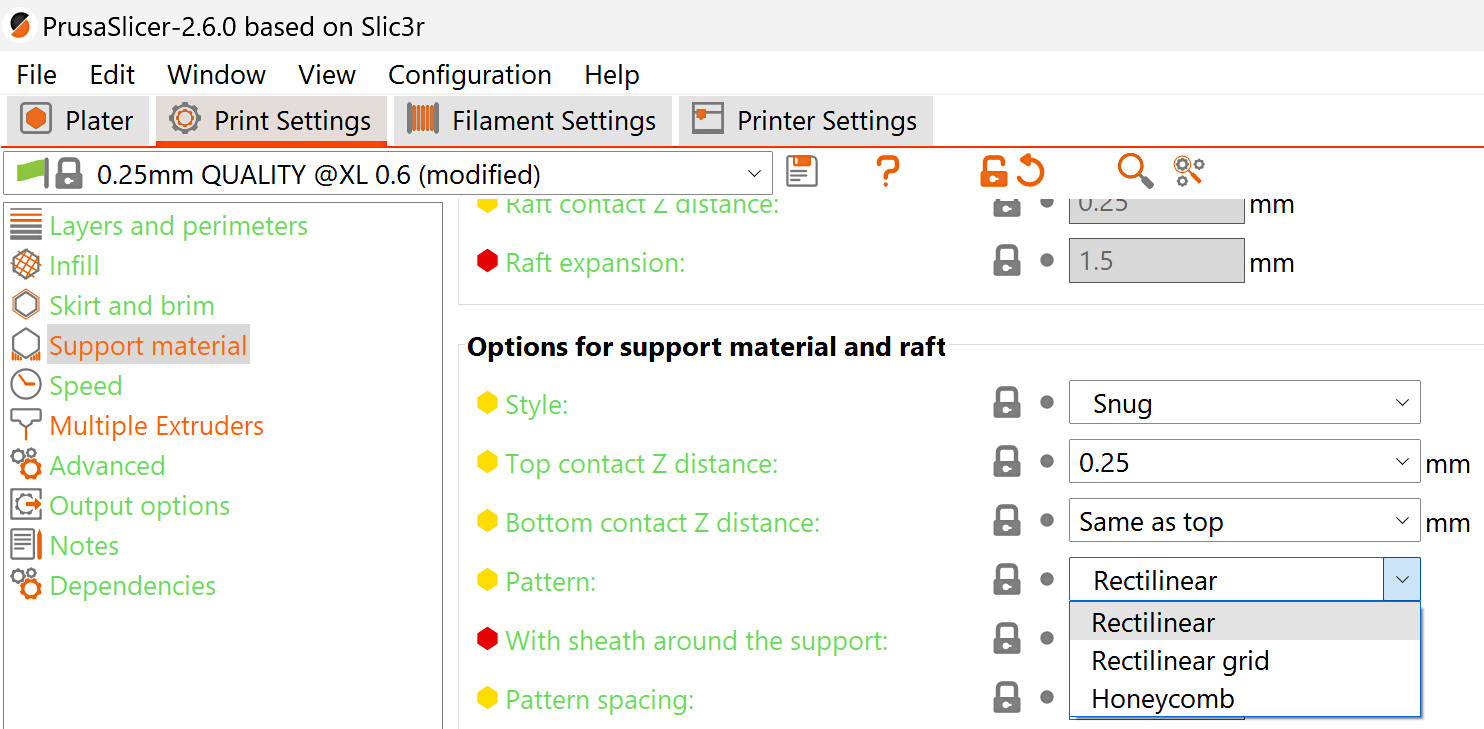
                  W przypadku korzystania z podpór przylegających sprawdź na pociętym obiekcie, czy części materiału podporowego nie są zbyt wysokie i cienkie, ponieważ mogą one odpadać lub łamać się w trakcie drukowania. Jeśli zauważysz je na pociętym obiekcie, zalecamy zmianę wzoru i/lub stylu podpór na kratkę.
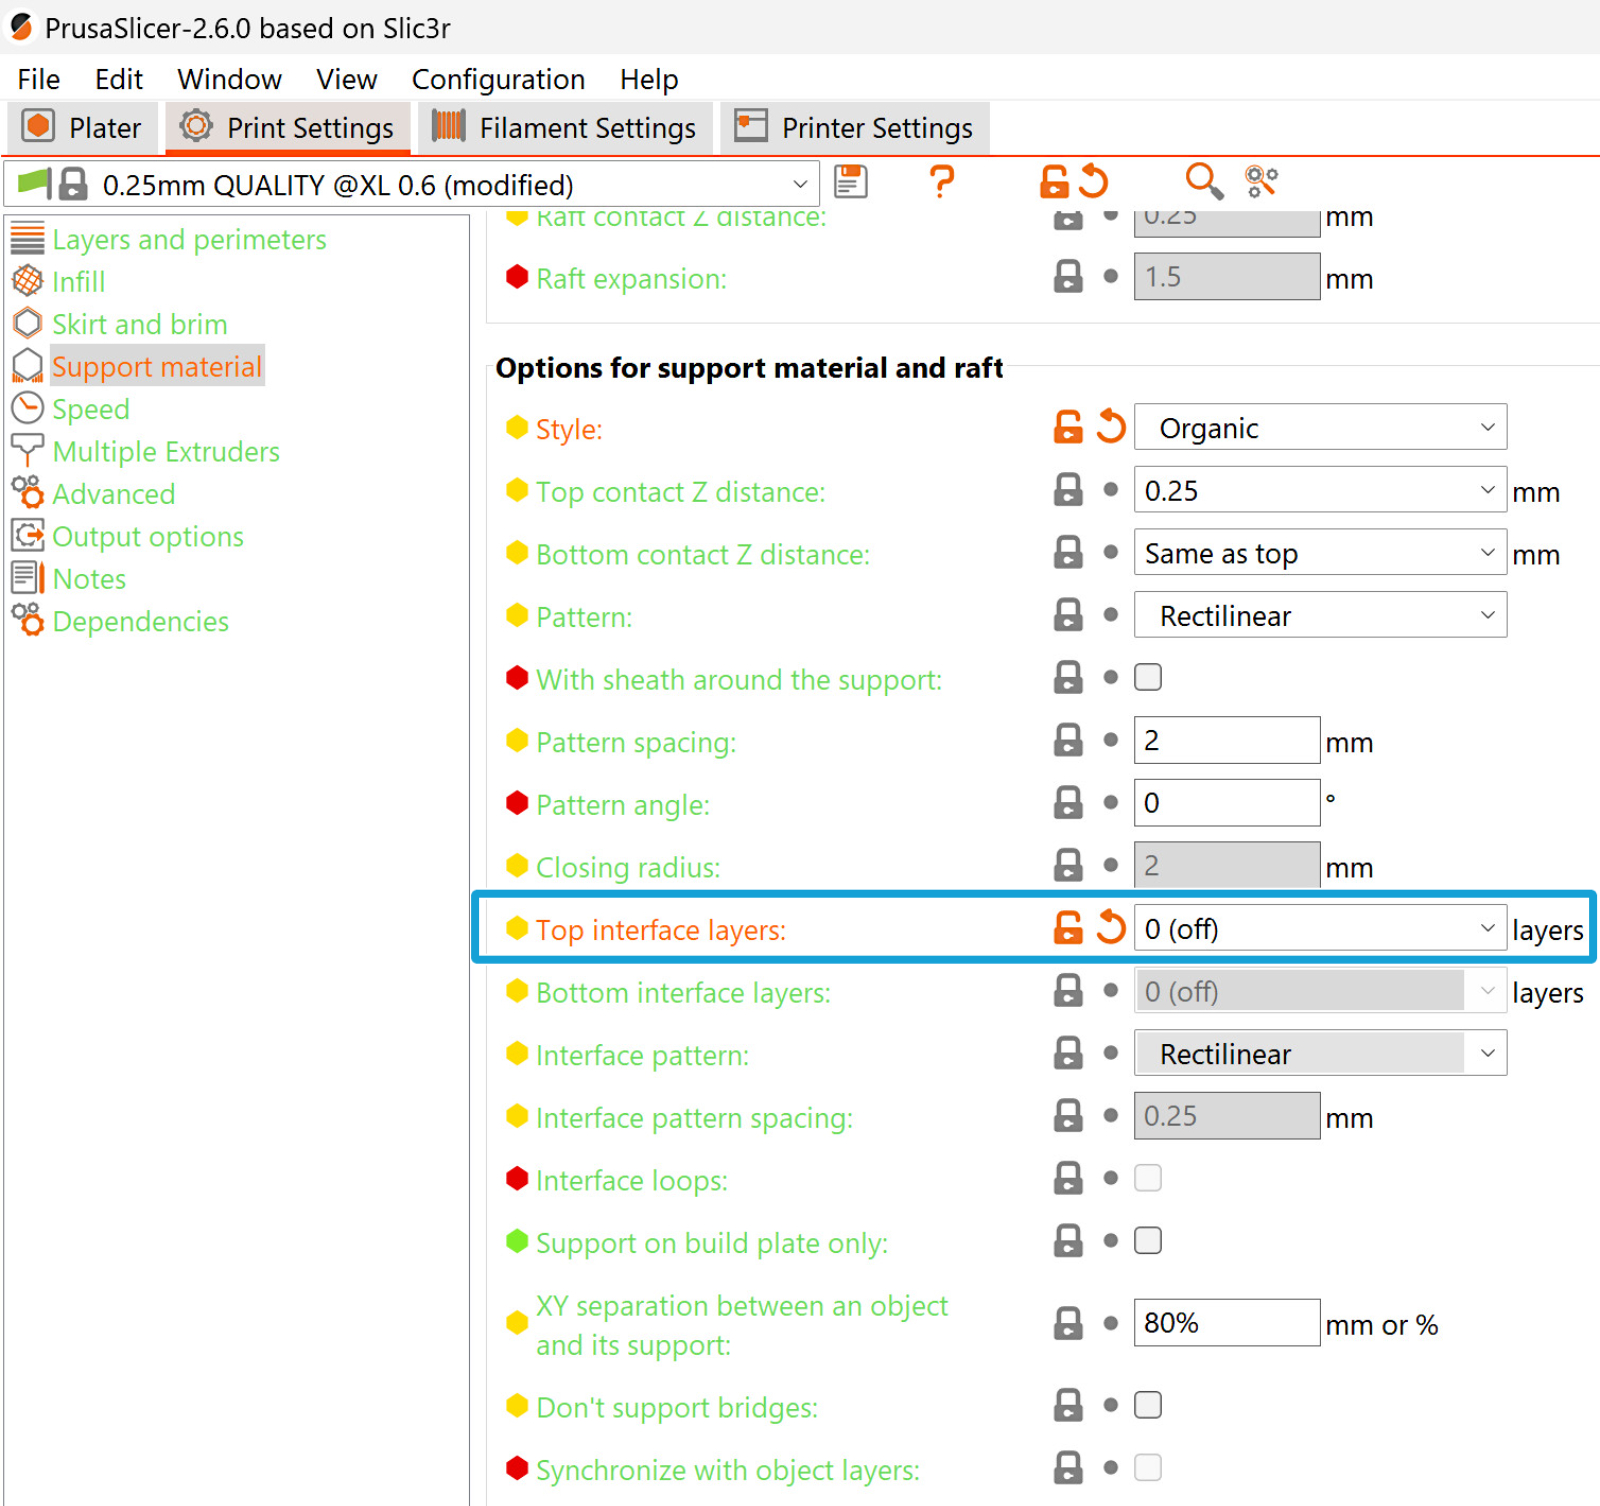
                  Podczas korzystania z podpór organicznych, nie używaj warstw łączących, ponieważ spowodują one powstanie niedrukowalnych artefaktów.
                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • O Twojej drukarce
                    • Opis drukarki
                      • Menu Sterowanie (XL)
                      • Menu LCD (XL/+ Single Tool)
                      • Łączenie materiałów (XL/+)
                      • Menu LCD (XL/+ Multi Tool)
                      • Elektronika Original Prusa XL/+
                      • Diody LED na głowicy - objaśnienie statusów (XL)
                    • Funkcje drukarki
                    • Informacje ogólne