Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukarek 3Dnowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i upgradenowość
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukarek 3Dnowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Original Prusa i3 MK3S
                  3. Konserwacja drukarki
                  4. Cold pull (MK3/S/+, MK2.5/S, MK3.5/S)
                   

                  Spis treści

                  • Procedura
                  • Rezultat
                  • Na zakończenie

                  Blog

                  • Granulat Prusament: partie surowca do druku 3D wielkoformatowego lub do małoskalowych badań i rozwoju polimerów
                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji
                  • Factorio jest na Printables

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Heavy Duty Keyboard Holder (No Supports)
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie
                  Prusa
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Cold pull

                  (MK3/S/+, MK2.5/S, MK3.5/S)

                  Dotyczy

                  MMU family
                  MK3 family
                  MK3.5 family
                  OLD PRODUCTS
                  2 komentarze
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Cold pull to technika pozwalająca wyczyścić dyszę i hotend drukarki z wszelkich pozostałości materiału. Przydaje się szczególnie, gdy filament utknął w środku lub został przypalony i ekstruder nie jest w stanie wytłaczać go prawidłowo. Dzięki niej możesz również wyczyścić wnętrze hotendu podczas okresowego serwisu drukarki.

                  Jeśli używasz dyszy Nozzle X, nie używaj techniki cold pull, tylko filamentu czyszczącego.

                  Cold pull wykonuje się, gdy dysza jest tylko częściowo zatkana, czyli gdy filament może być wytłaczany. Jeśli dysza jest całkowicie zaczopowana, przejdź do poradnika Zatkany hotend.

                  Nasze testy dowiodły, że PLA sprawdza się najlepiej do cold pull-a, ponieważ inne filamenty nie zachowują tak dobrej końcówki, oprócz tego silniej wyciekają z dyszy i zrywają się. Dostępne są również filamenty przeznaczone specjalnie do czyszczenia hotendu.

                  Procedura

                  1. Przejdź do menu LCD → Ustawienia → Temperatura → Dysza (MK2.5/S, MK3/S/+) / menu LCD → Sterowanie → Temperatura → Dysza (MK3.5/S) i ustaw 270°C.
                  2. Podczas oczekiwania na nagrzanie, wyłącz automatyczne ładowanie filamentu w menu LCD → Ustawienia → Czujnik filamentu → Automatyczne ładowanie filamentu(MK2.5/S, MK3/S/+) / menu LCD → Ustawienia → Czujnik filamentu (MK3.5/S).
                  3. Pozostań w Menu, sekcja Ustawienia i wybierz Wyłącz silniki.(MK2.5/S, MK3/S/+). W MK3.5/S przejdź do Sterowanie → Wyłącz silniki.
                    Nie ma wskazania ani komunikatu mówiącego o wyłączonych silnikach krokowych, jednak delikatny pisk słyszalny przy włączonych może ustać. Jeśli jednak jesteś w stanie przesunąć głowicę lub stół wzdłuż ich osi, to silniki są wyłączone.
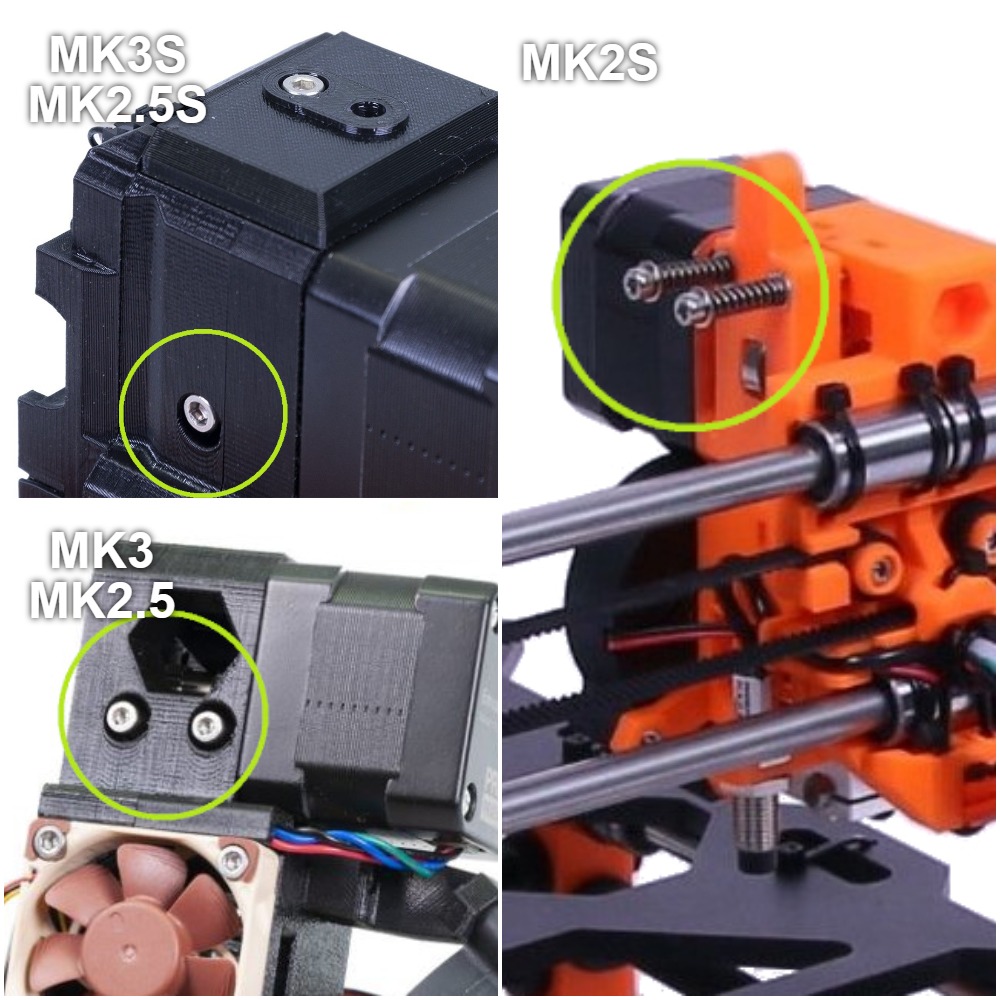
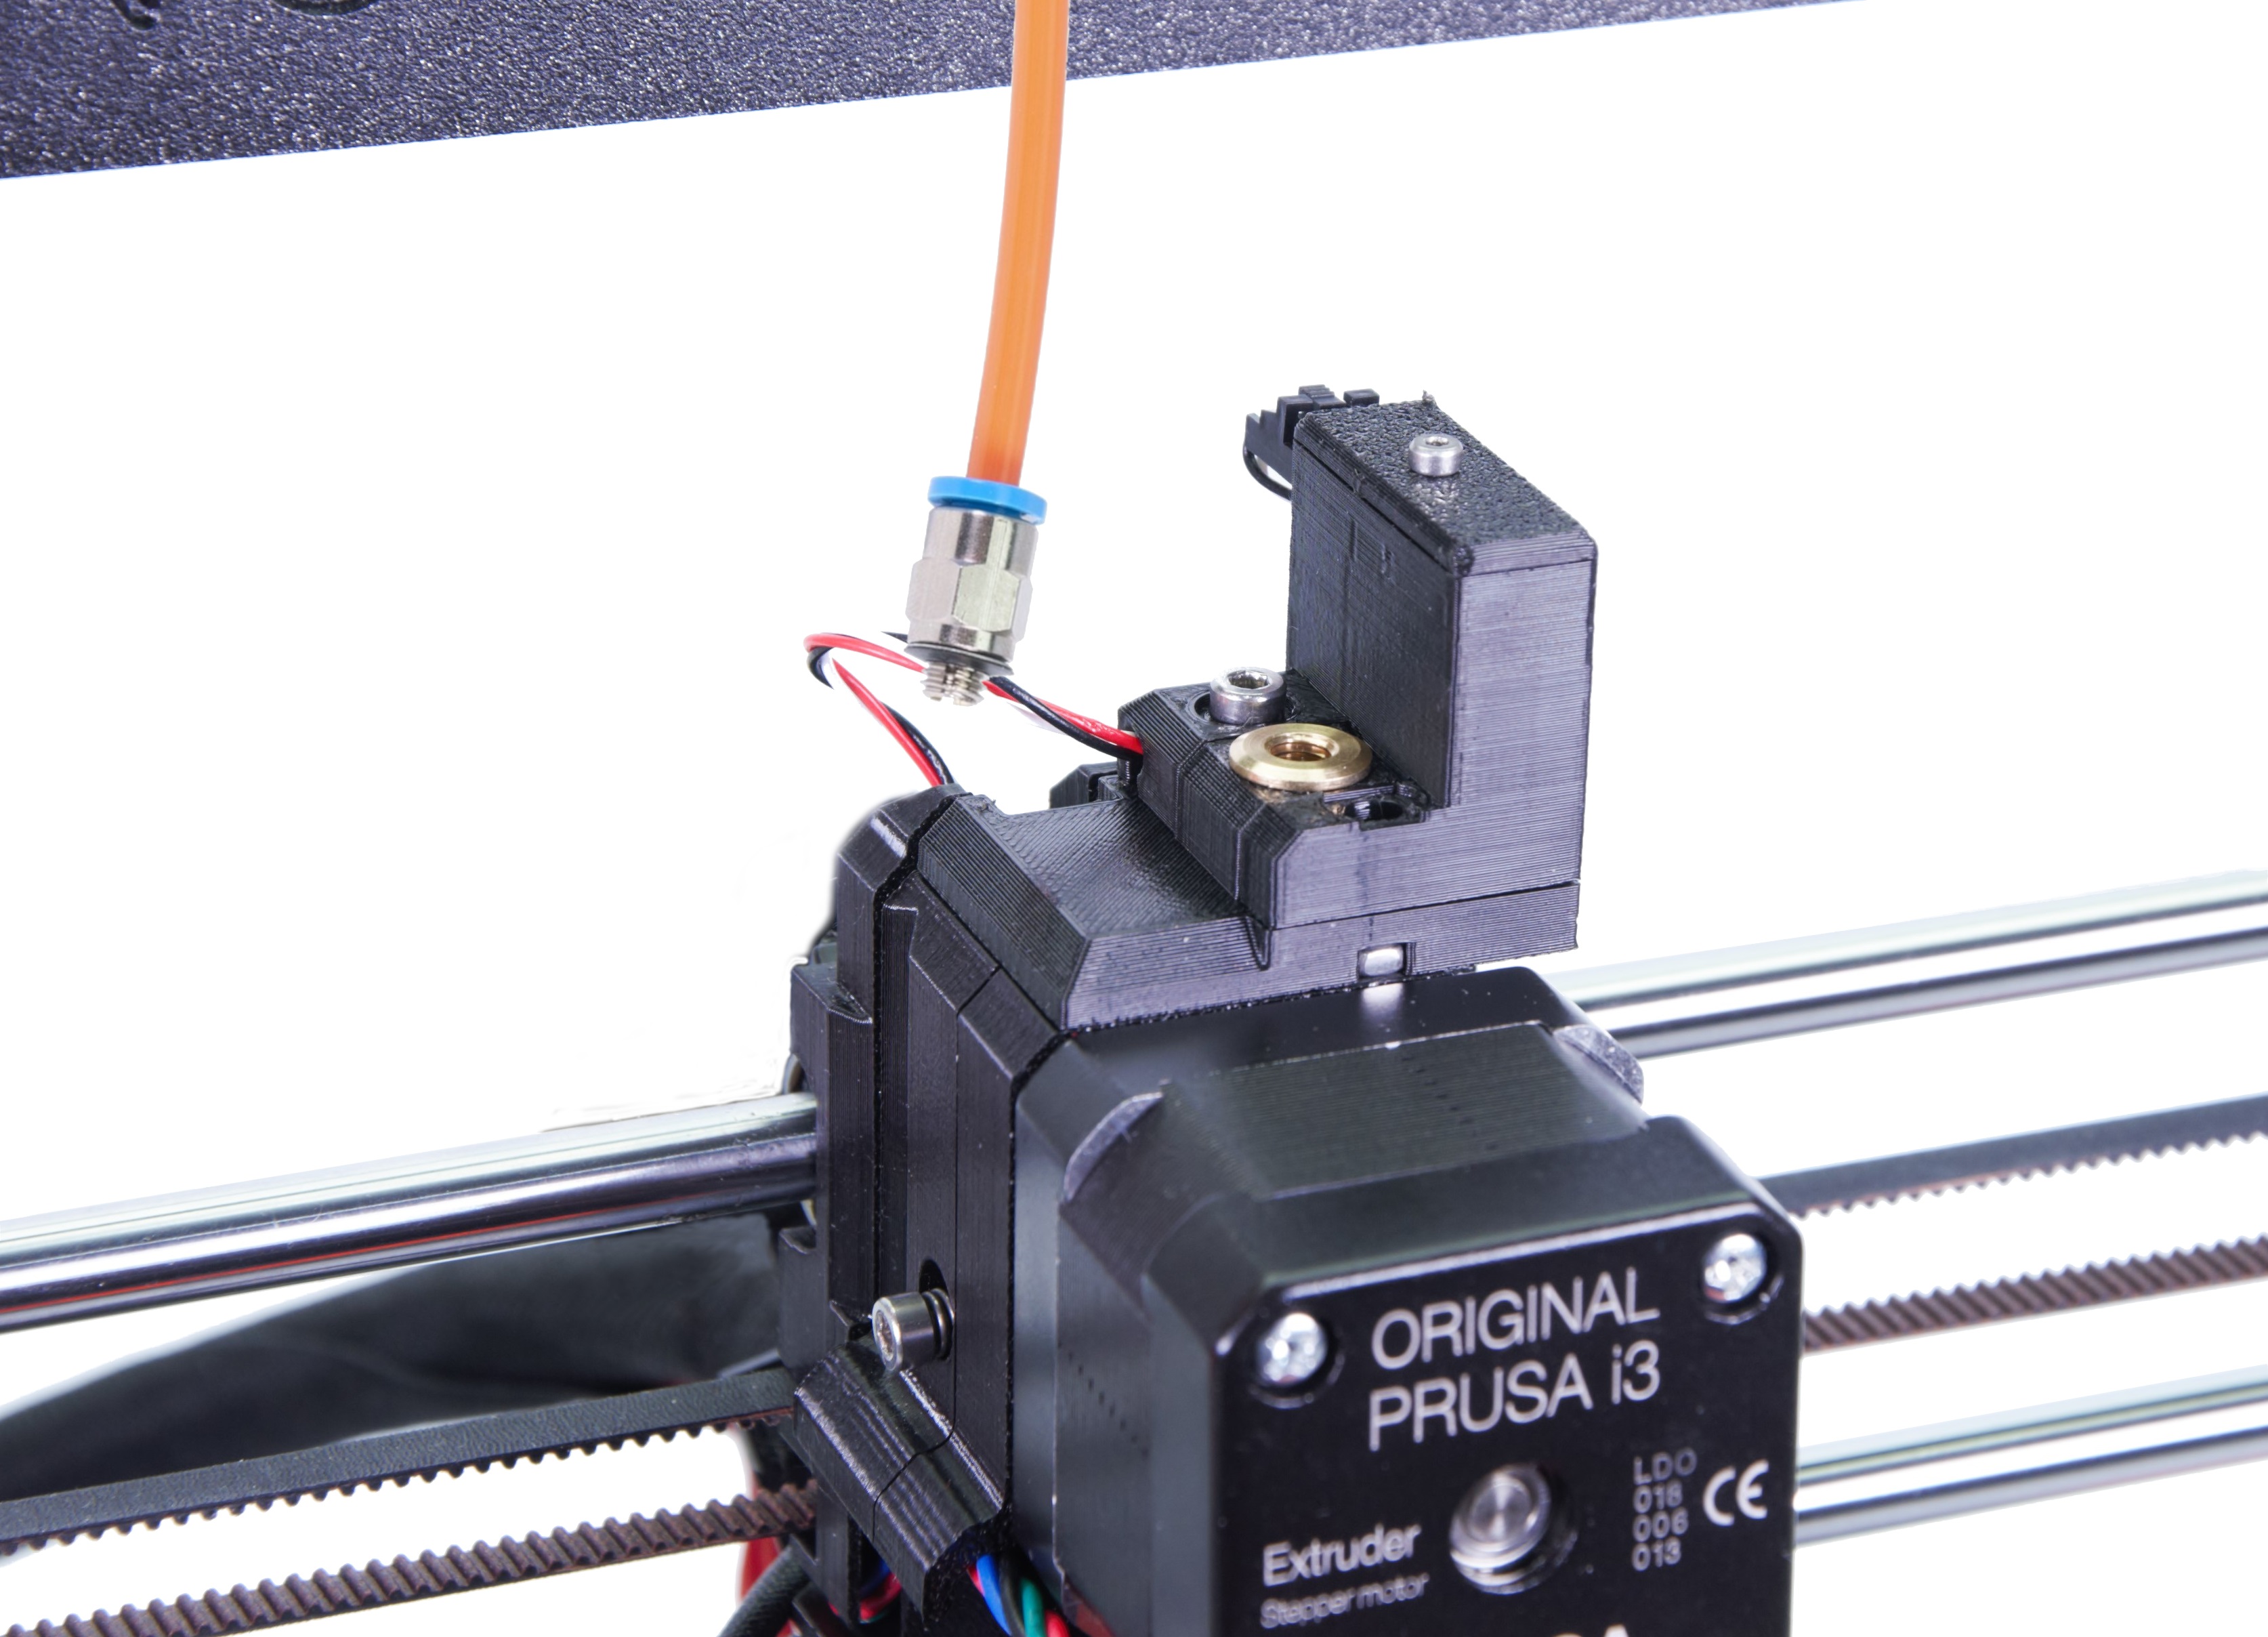
                  4. Otwórz drzwiczki docisku ekstrudera. Odkręć śruby zaznaczone kółkami na poniższej ilustracji przy pomocy klucza imbusowego 2,5 mm. Jeśli masz MMU2S lub MMU3, odkręć złącze rurki PTFE od strony ekstrudera.
                  mmu
                  1. Po osiągnięciu przez dyszę temperatury 270°C wsuń PLA ręcznie do ekstrudera i kontynuuj, aż zacznie wypływać z dyszy.
                  2. Zatrzymaj nagrzewanie z menu LCD → Grzanie → Chłodzenie (przewiń menu do samego dołu) lub naciskając przycisk reset (X), aby pozwolić dyszy wystygnąć do temperatury otoczenia. Do przyspieszenia chłodzenia hotendu możesz użyć wentylatora wydruku na pełnej prędkości. Otwórz menu LCD → Ustawienia/Sterowanie → Temperatura → Prędkość wentylatora → [255].
                  3. Zanim wystygnie, przepychaj filament przez dyszę, aż jej temperatura będzie już zbyt niska (okolice 170°C dla PLA). Materiał musi wypełniać dyszę w całości, aby cold pull się powiódł.
                  4. Ściągnij z dyszy i wyrzuć wytłaczany materiał, aby nie przeszkadzał podczas kolejnych czynności.
                  5. Po wystygnięciu dyszy przejdź ponownie do menu LCD → Ustawienia/Sterowanie → Temperatura → Dysza i ustaw 85°C.
                  6. Po osiągnięciu ustawionej temperatury złap filament szczypcami i powoli, lecz zdecydowanie wyciągnij go z ekstrudera w górę. Filament może się zerwać w środku - aby zminimalizować ryzyko, wyciągaj go równo, pionowo w górę, nie w bok. Przytrzymaj ekstruder drugą ręką.
                  7. Wyciągnij go w całości - nie zatrzymuj się w trakcie.

                  Rezultat

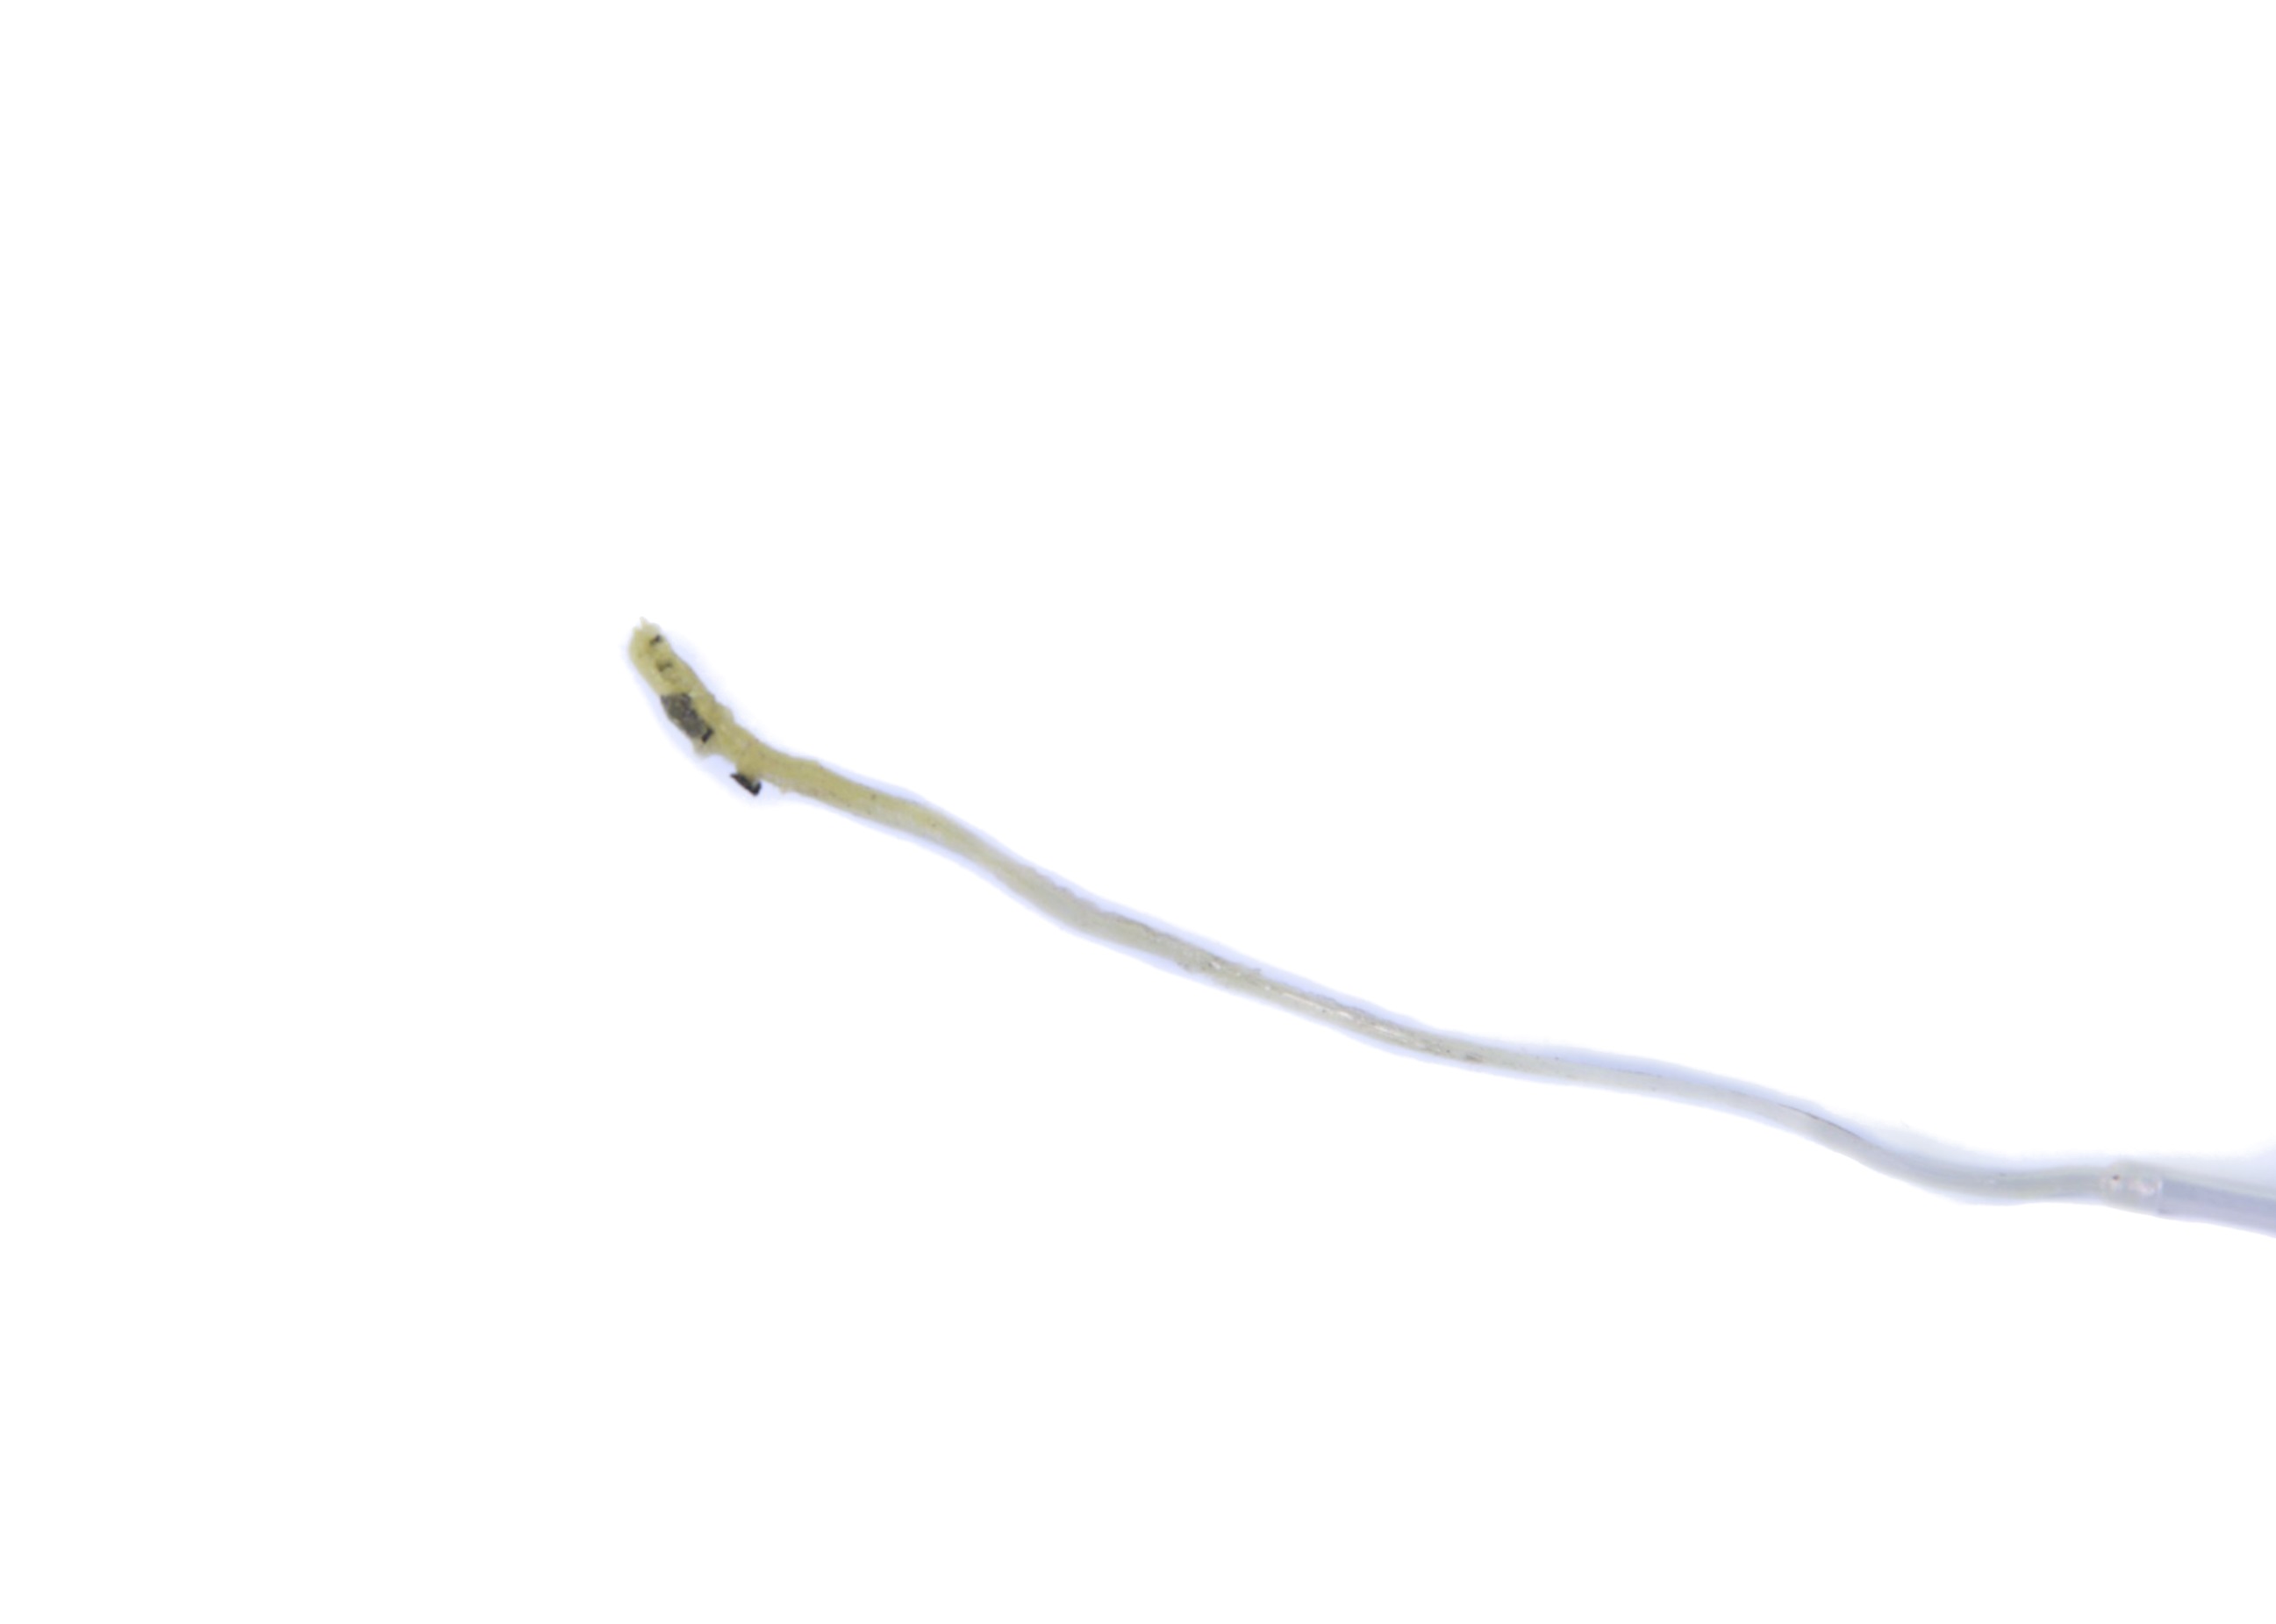
                  Na końcówce wyciągniętego filamentu mogą znajdować się resztki pozostałych materiałów lub zwęglony osad, który zalegał w dyszy (ilustracja z lewej). Możesz powtórzyć ten proces kilkukrotnie (obcinając najpierw zabrudzony odcinek), aż wyciągana końcówka będzie zupełnie czysta.

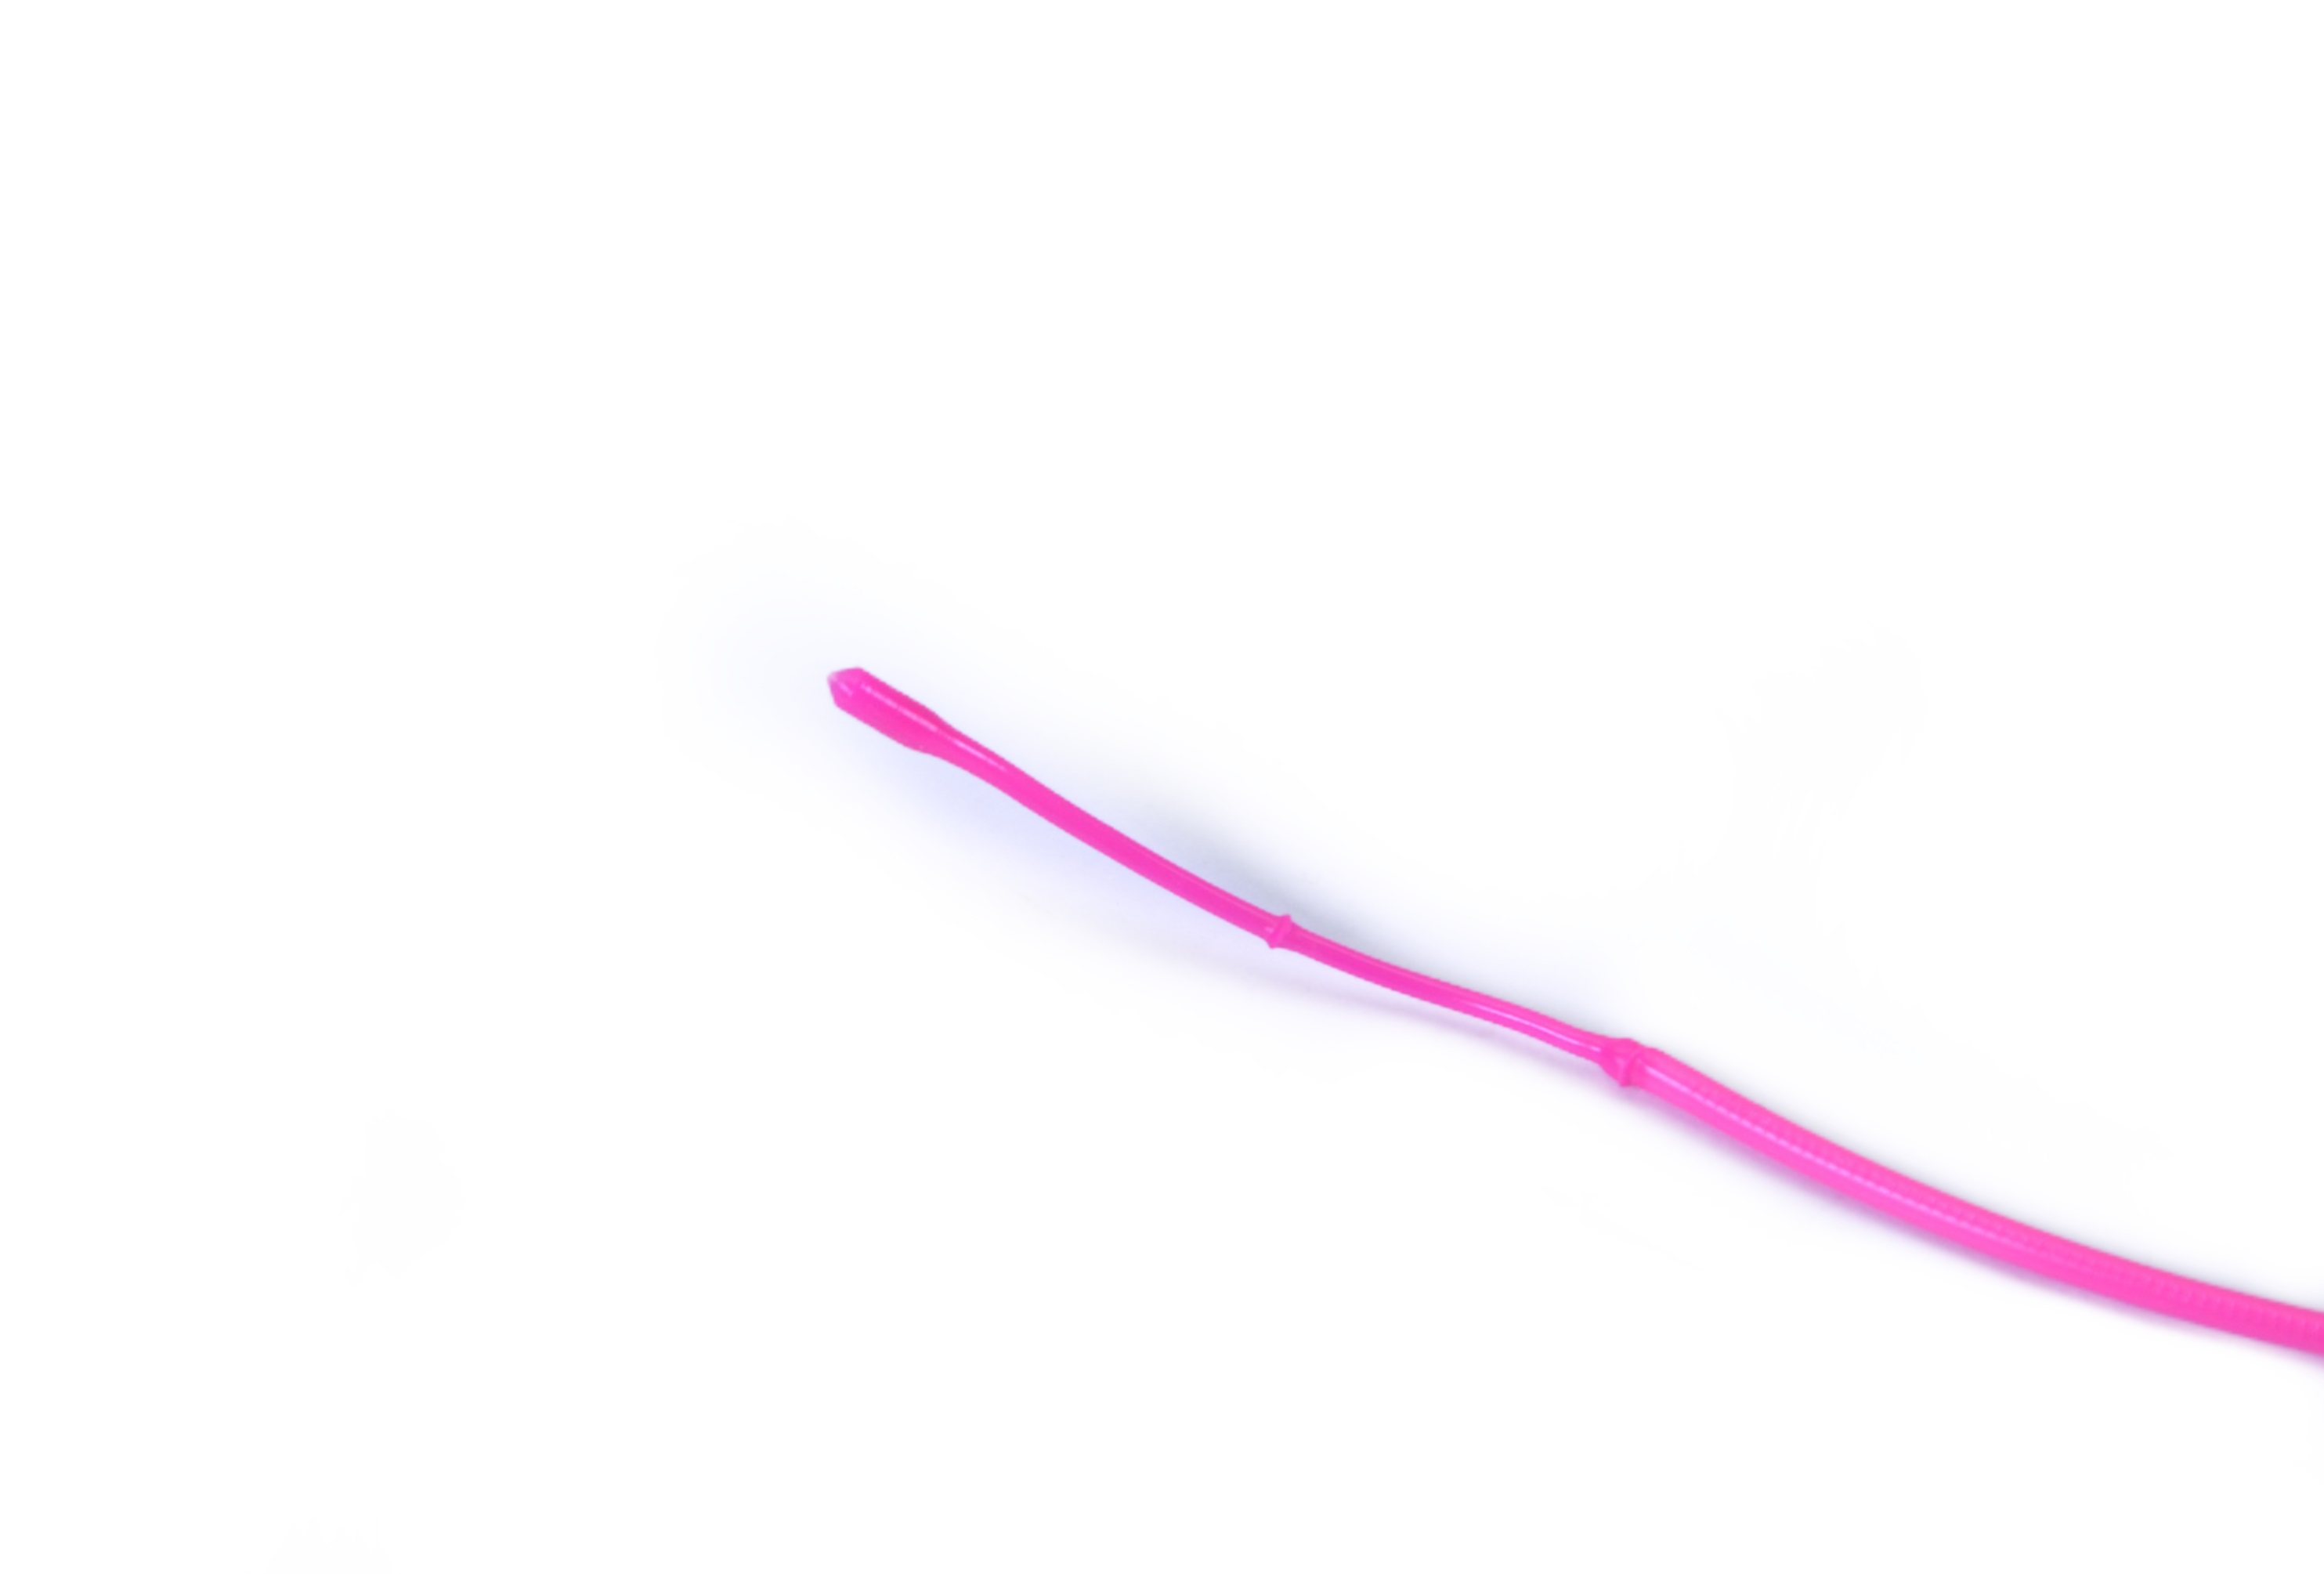
                  Ilustracja z prawej pokazuje jak powinna wyglądać czysta końcówka po cold pull-u. Ważne jest, aby jej kształt odwzorowywał kształt wnętrza dyszy - w ten sposób masz pewność, że filament wypełnił całą przestrzeń, a w środku nic nie zostało. Zwróć również uwagę na kolor filamentu - nie powinien być zmieszany z poprzednio używanym lub też mieć ciemnych przebarwień.

                  dirty cold pullclean cold pull

                  Na zakończenie

                  Dokręć z powrotem dźwignię dociskową tak, aby łeb śruby docisku z lewej strony ekstrudera był prawie zrównany z częścią plastikową, gdy filament nie jest załadowany. Następnie zalecamy kalibrację osi Z, ponieważ ciągnięcie za filament mogło przekrzywić oś. Jeśli używasz automatycznego ładowania filamentu, to pamiętaj, aby włączyć tę funkcję z powrotem.
                  W MK2.5/S i MK3/S/+, kalibrację osi Z znajdziesz w menu LCD → Kalibracja → Kalibracja Z).
                  W MK3.5/S, kalibrację osi Z znajdziesz w menu LCD → Sterowanie → Kalibracje i testy → 3. Wyrównanie osi Z..

                  W tym artykule znajdziesz opisy najczęściej występujących problemów z ekstruzją oraz metody zapobiegania im.
                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.

                  1 komentarz

                  Zaloguj się , aby dodać komentarz
                  Fredator
                  •
                  Czy to na pewno ma być aż 270C? Zdziwiła mnie ta wartość, bo zawsze robiłem cold pull w dużo niższej temperaturze na innych drukarkach. Prusament PLA w tej temperaturze dymi. Wydaje mi się, że miało być 170C. Mam nadzieję, że nie uszkodziłem tym hotendu ani blachy, na którą lał się roztopiony w hotendzie plastik.Errata: możliwe że tym co dymiło jest PLA, którego resztki były w hotendzie (nie Prusament). Tak czy inaczej procedura powinna to uwzględniać, albo przynajmniej powinno być jakieś ostrzeżenie. Ani to zdrowe wdychać te opary, ani bezpieczne (dla człowieka i drukarki)
                  Reply
                  Marcin M. - Official Prusa
                  •
                  WitamZalecamy robić na 270C, ponieważ łatwiej wtedy przetopić zatkany filament w dyszy - nawet jeśli PLA zaczyna dymić, niczego to nie uszkodzi.Pozdrawiam
                  Reply

                  Tematy

                  • Używanie drukarki
                    • Konserwacja drukarki
                      • Wymiana dyszy (MK2.5/S, MK3/S/+, MK3.5/S)
                      • Regularna konserwacja MMU2S
                      • Regularna konserwacja drukarki i3
                      • Testowanie zabezpieczeń (MK3/MK3S)
                      • Jak zaktualizować firmware (MK3S+/MK3S/MK3)
                      • Jak wymienić barierę cieplną/blok grzejny/radiator (MK3/MK2.5)
                      • Jak wykręcić wyrobioną śrubę
                      • Karty SD i pamięci USB
                      • Regulacja naciągnięcia pasków (MK4/S, MK3.9/S, MK3.5/S, MK3/S/+)
                      • Demontaż hotendu i bariera cieplna zablokowana w radiatorze
                      • Ręczne wyciągnięcie filamentu z ekstrudera
                      • Jak wymienić termistor hotendu (MK3S/MK3S+)
                      • Kontrola/ustawienie kół zębatych Bondtech (MK3.5/S, MK3S/+, MK2.5S)
                      • Aktualizacja firmware ‪(MMU2S)
                      • Aktualizacja firmware ‪(MK2.5S/MK2S)
                      • Jak wymienić wentylator wydruku (MK3S/MK3S+)
                      • Jak wymienić hotend (MK3S/MK3S+)
                      • Jak wymienić czujnik IR (MK3S/MK3S+)
                      • Jak wymienić czujnik P.I.N.D.A. (MK3S)
                      • Jak wymienić czujnik SuperPINDA (MK3S/MK3S+)
                      • Jak wymienić łożyska osi Y (MK3S+)
                      • Jak wymienić łożyska osi X (MK3S+)
                      • Jak wymienić grzałkę hotendu (MK3S/MK3S+)
                      • Tłumaczenia społecznościowe
                      • Jak wymienić płytkę xBuddy (MK4/MK3.9/MK3.5)
                      • Jak wymienić termistor stołu grzewczego (MK4/S, MK3.9/S, MK3.5/S)
                      • Regularna konserwacja MMU3
                      • Przygotowanie powierzchni druku
                      • Jak wymienić płytkę xLCD (MK4/MK3.9/MK3.5)
                      • Jak zaktualizować firmware (MMU3)
                      • Regularna konserwacja drukarki (MK3.5/S)
                      • Jak używać akcelerometru (MK3.5/S)
                      • Maintenance warning #31117 (CORE One) #26117 (MK4S) #13117 (MK4) #27117 (MK3.9S) #21117 (MK3.9) #28117 (MK3.5S) #23117 (MK3.5)
                      • Maintenance failure warning #28116 (MK3.5S) #23116 (MK3.5)
                      • Maintenance failure warning #31116 (CORE One) #26116 (MK4S) #13116 (MK4) #27116 (MK3.9S) #21116 (MK3.9)
                      • Pakowanie MK4/S + MMU3 do zwrotu - oryginalny materiał opakowaniowy
                      • Jak wymienić barierę cieplną/radiator/blok grzejny (MK3S+/MK3S/MK2.5S/MMU2S)
                      • Jak wymienić rurkę PTFE (MK3/MK2.5)
                      • Jak przyciąć rurkę PTFE - Multi Material
                      • Cold pull (MK3/S/+, MK2.5/S, MK3.5/S)
                      • Jak obrabiać części drukowane
                      • Jak wymienić termistor stołu (MK3S+/MK3S/MK2.5S/MK2S)
                      • Jak wymienić zasilacz w drukarkach z rodziny MK3
                      • Jak wymienić rurkę PTFE hotendu (MK3S+/MK3S/MK2.5S/MMU2S)
                      • Jak wymienić termistor hotendu (MK2S)
                      • Jak przyciąć rurkę PTFE - drukarki Original Prusa
                      • Porady dotyczące konserwacji
                      • Wymiana arkusza PEI (MK3S/MK3/MK2.5S/MK2.5)
                      • Instrukcje montażu hotendu w serii MK3
                    • Modele 3D
                    • Przewodnik po materiałach
                    • Cięcie
                    • Prusa Connect & PrusaLink