Prusa
  • BOUTIQUE
    • Derniers produits
    PAR CATÉGORIE
    • Imprimantes 3Dnouveau
    • Mises à niveau d'imprimantes 3Dnouveau
    • Matériaux
    • Accessoires
    • Pièces de rechange
    • Cours
    • Produits dérivés
    • Obtenir un devis
    LIENS RAPIDES
    • Expédition et livraison
    • Retours et remboursements
    • Paiement et financement
    • Garantie
    • TVA et frais de douane
    • FAQ

    0 article au panierarticles au panier

    Votre panier est vide

    Voir le panierImprimantes 3D

    Mon profil

    Se connecter pour voir vos commandes et articles enregistrés

    Mon profil

    Connecté en tant que

    • Commandes
    • Déconnexion
  • Impression 3D
    • Explorer l'impression 3D
    POUR LES DÉBUTANTS
    • Impression 3D : les bases
    • Comment fonctionne l'impression FDM
    • Acheter votre première imprimante
    • Catalogue de modèles 3D
    PAR APPLICATION
    • Prototypage rapide
    • fabrication
    • Ingénierie
    • Recherche
    • Arts et design
    ALLER PLUS LOIN
    • Guide des matériaux
    • Cours
    • Webinaires
    • Études de cas
    • Impression 3D personnalisée
  • Imprimantes 3D
    • Toutes les imprimantes 3D
    pour
    • Maison ou garageAmateurs, bricoleurs et impression à domicile
    • EntrepriseProduction interne pour les petites équipes
    • EntrepriseFlottes, sécurité et échelle
    • Quelle Prusa me convient le mieux
    ACHETER ET NAVIGUER
    • CORE One+nouveau
    • CORE One+ INDXnouveau
    • CORE One L+nouveau
    • CORE One L+ INDXnouveau
    • XL+nouveau
    • MK4S
    • Prusa PRO HT90
    • Prusa Pro AFS
    • Prusa PRO SLX
    PLUS D'IMPRIMANTES
    • Pièces et mises à niveaunouveau
    • Spare parts
    • Infrastructure critique
    • Études de cas
    • Chêne Signature
    • Kits
  • Matériaux
    • Tous les matériaux
    PAR UTILISATION
    • Quotidien et design
    • Ingénierie fonctionnelle
    • Composites
    • Spécialité pro
    • Résines SLA
    Prusament
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    PLUS DE MATÉRIAUX
    • Guide des matériaux
    • Nous fabriquons nos matériaux en interne
    • Durabilité
    • Commander sur la boutique
  • Logiciel
    • Tous les logiciels
    PRÉPARER L'IMPRESSION
    • PrusaSlicer 3.0nouveau
    IMPRIMER ET SURVEILLER
    • Prusa Connect
    • EasyPrint
    • Application iOS et Android
    • Ferme Prusa
    COMMENCER
    • Télécharger et installer
    • Base de connaissances
    PLUS DE LOGICIELS
    • Catalogue de modèles 3D
  • ASSISTANCE
    • Explorer l'assistance
    TROUVER DES RÉPONSES
    • Base de connaissances
    • Dépannage
    • Cours
    • Webinaires
    OBTENIR DE L'AIDE
    • Contactez-nous
    • Chat en direct
    • Expédition et livraison
    • Garantie
    • Retours et remboursements
    • Service et pièces de rechange
    • Service et réparation
    Communauté
    • Forum
    • Reddit
    • Printables
  • Centre de confiance
    • Aperçu du Trust Center
    PAR SUJET
    • RGPD
    • Certificats
    • Sécurité
    • Conformité
    ENGAGEMENTS
    • Rapport de durabilité
    PARLEZ-NOUS
    • Contacter l'équipe de sécurité
  • Entreprise
    • À propos de Prusa
    APPRENEZ À NOUS CONNAÎTRE
    • Notre histoire
    • Comment nous fabriquons les imprimantes
    • Open source
    • Kit de marque et de médias
    ACTUALITÉS
    • Blog
    • Salle de presse
    • Événements
    CONFIANCE ET PARTENAIRES
    • Durabilité
    • Revendeurs et distributeurs
    • Programme d'affiliation
    • Contact
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Connecté en tant que

    • Commandes
    • Adresse
    • Alertes de stock
    • Mes cours
    • Abonnement
    • Modifier le compte
    • Déconnexion

Se connecter pour voir vos commandes et articles enregistrés

Connecté en tant que
  • Commandes
  • Adresse
  • Alertes de stock
  • Mes cours
  • Abonnement
  • Modifier le compte
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Boutique

0 article au panierarticles au panier

Votre panier est vide

Voir le panierImprimantes 3D

Mon profil

Se connecter pour voir vos commandes et articles enregistrés

Mon profil

Connecté en tant que

  • Commandes
  • Déconnexion
BOUTIQUE
  • Derniers produits
PAR CATÉGORIE
  • Imprimantes 3Dnouveau
  • Mises à niveau d'imprimantes 3Dnouveau
  • Matériaux
  • Accessoires
  • Pièces de rechange
  • Cours
  • Produits dérivés
  • Obtenir un devis
LIENS RAPIDES
  • Expédition et livraison
  • Retours et remboursements
  • Paiement et financement
  • Garantie
  • TVA et frais de douane
  • FAQ

Produits en vedette

    Catégories populaires

      Recherches populaires

        Articles

          Blog

            Produits

              Catégories

                Recherches suggérées

                  Recherche…
                  Aucun résultat
                  Une erreur est survenue.
                  ↑↓ Sélectionner↵ OuvrirEsc Fermer la recherche
                  1. Support
                  2. Résolution des Problèmes de Qualité d'Impression
                  3. Sous-extrusion
                   

                  Contenu

                  • Calibration de la première couche trop basse
                  • Les réglages du slicer
                  • Buse
                  • Engrenages de l'extrudeur
                  • Refroidissement insuffisant de la hotend
                  • Filament

                  Blog

                  • Granulés Prusament : lots de matières premières pour l’impression 3D grand format ou la recherche et le développement de polymères à petite échelle
                  • Imprimez des décorations d’Halloween colorées et lumineuses grâce à notre offre effrayante
                  • Factorio est arrivé sur Printables

                  Newsletter

                  Abonnez-vous et obtenez notre dose mensuelle d'informations utiles au sujet des nouveaux firmware, des nouvelles versions de PrusaSlicer et des conseils généraux pour les projets d'impression 3D.

                  En cliquant, vous acceptez de recevoir notre newsletter.

                  Ce site est protégé par reCAPTCHA Enterprise et la Politique de confidentialité et les Conditions d'utilisation de Google s'appliquent.

                  Heavy Duty Keyboard Holder (No Supports)
                  Boutique en ligne
                  • Imprimantes 3D
                  • Mises à niveau d'Imprimante
                  • Filaments
                  • Accessoires
                  • Merchandising Prusa
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modèles 3D
                  • Store
                  • Clubs
                  • Concours de Design 3D
                  • Brands
                  Communauté
                  • Carte du Monde
                  • Forum
                  • Groupes d'Utilisateurs
                  • Événements
                  Aide
                  • Aide Prusa
                  • Prusa Academy
                  • Calculatrices d'Impression 3D
                  Logiciel
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Pilotes et Logiciels
                  Société
                  • À Propos de Nous
                  • Blog
                  • Revendeurs officiels Prusa
                  • Nous Contacter
                  • Certifiée selon les normes ISO 9001, ISO 14001 et ISO 45001
                  • Conditions Générales
                  • Conditions Générales d'Utilisation des sites web PRUSA
                  • Politique de confidentialité
                  • Informations sur les cookies
                  • Politique de traitement des réclamations clients
                  • Page d'état des sites web
                  • Paramètres des cookies
                  Prusa
                  • Conditions Générales
                  • Conditions Générales d'Utilisation des sites web PRUSA
                  • Politique de confidentialité
                  • Informations sur les cookies
                  • Politique de traitement des réclamations clients
                  • Page d'état des sites web
                  • Paramètres des cookies

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ET PRUSAMENT® sont des marques déposées de Prusa Development a.s. utilisées par Prusa Research a.s. sous licence de Prusa Development a.s.

                  Sous-extrusion

                  Pertinent pour

                  MK2.5
                  MK2.5S
                  MK3
                  MK3S
                  MK3.5
                  +
                  Article est également disponible dans les langues suivantes
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Vous pouvez reconnaître la sous-extrusion lorsqu'il manque du matériau dans les couches de votre impression. Les objets imprimés avec des couches sous-extrudées peuvent être fragiles et ont tendance à se briser. Il peut y avoir plusieurs causes à la sous-extrusion et vous devriez également réfléchir si vous avez récemment apporté des modifications à votre imprimante (ou peut-être fait aucun entretien pendant une longue période), car vous pourriez y trouver le coupable.
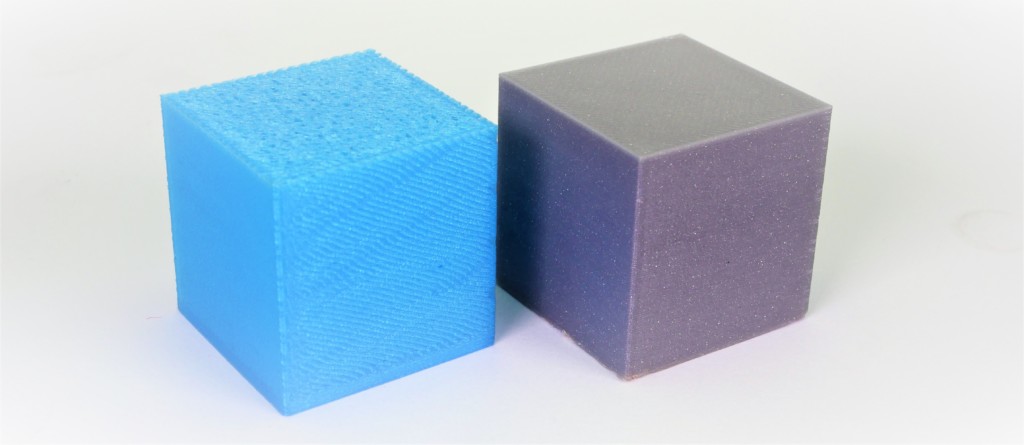
                  Exemple de sous-extrusion sévère (cube de gauche) et d'impression normale (cube de droite).

                  Les facteurs communs à la sous-extrusion sont :

                  • Calibration de la première couche trop basse
                  • Réglages du slicer
                  • Buse
                  • Engrenages de l'extrudeur
                  • Refroidissement insuffisant de la hotend
                  • Sous-extrusion

                  Calibration de la première couche trop basse

                  Assurez-vous d'avoir effectué la Calibration de la première couche. Evitez de compenser un manque d'adhérence en écrasant trop la première couche. Si la buse est trop proche de la plaque de construction, le filament peut être empêché de passer. Nous vous recommandons d'exécuter la calibration de la première couche chaque fois que vous déplacez l'imprimante vers un autre emplacement ou que vous effectuez une maintenance sur le hotend, comme le changement de la buse. De plus, lorsque vous échangez la plaque d'acier de la texturée à la lisse, vous devez recalibrer en raison de l'épaisseur différente de la plaque. C'est pourquoi nous avons introduit le Profils de feuille d'acier.

                  Les réglages du slicer

                  Chaque profil du PrusaSlicer contient des paramètres qui déterminent la température, les vitesses et la quantité de filament que l'imprimante 3D doit extruder. L'imprimante ne fournit aucun retour sur la quantité de filament qui quitte réellement la buse. Il se peut que moins de filament soit extrudé que prévu par le firmware. Si cela se produit, vous remarquerez peut-être des espaces dans et/ou entre les couches imprimées.

                  Assurez-vous d'avoir configuré votre imprimante dans PrusaSlicer en exécutant l'Assistance de Configuration et comme point de départ, vous devez utiliser les profils de filament d'origine qui sont adaptés à votre machine, au type de filament et à la taille de la buse.

                  Buse

                  Si la buse a été retirée de la hotend à un moment donné, assurez-vous qu'elle a été correctement réinstallée. Veuillez consulter le guide dédié à votre hotend :

                  • Changement ou remplacement de la buse (MK2.5/S, MK3/S/+, MK3.5/S)
                  • Changement/remplacement de la buse (MINI)

                  Une installation incorrecte peut provoquer à la fois un colmatage et des fuites. La buse doit être serrée lorsqu'elle est chauffée et il doit y avoir un espace entre la buse et le bloc de chauffe. Inspectez également l'extrudeur et la hotend à la recherche de tout dommage, comme l'élément chauffant ou les fils de la thermistance ou une barrière thermique tordue (uniquement sur la hotend V6).
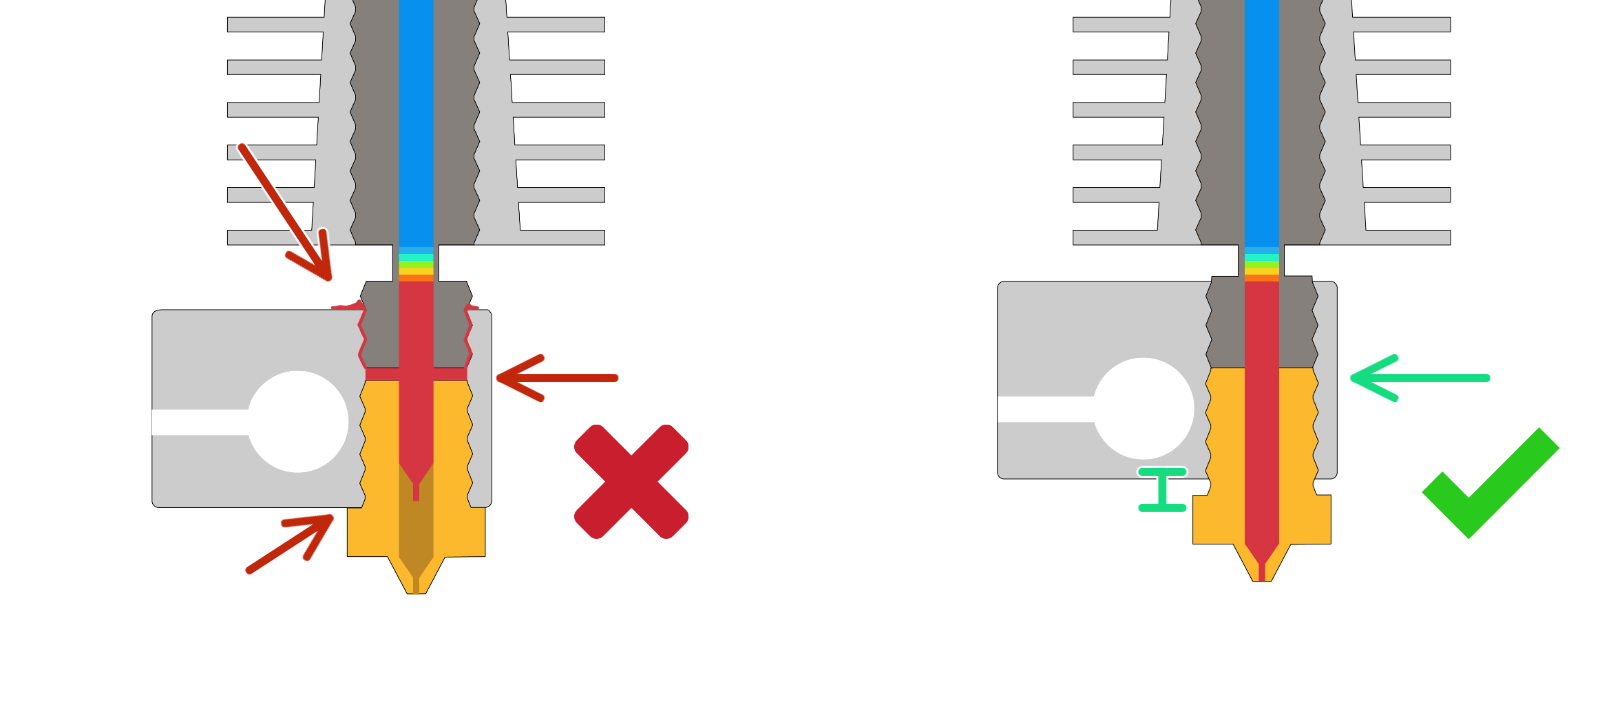
                  Si l'installation de la buse est correcte, effectuer une Traction à froid résoudra souvent un colmatage.

                  Utilisation de buses spéciales

                  Si vous utilisez des buses spéciales comme celles en acier trempé ou en acier inoxydable, etc., vous devrez peut-être augmenter la température de la buse lors de l'impression, généralement dans une plage de 5 à 10 °C. L'acier a des propriétés thermiques différentes de celles d'une buse en laiton, ce qui peut affecter les résultats d'impression, principalement l'adhérence entre les couches. Mais rappelez-vous que des températures plus élevées peuvent également entraîner une augmentation de la création de cheveux d'ange. Si le problème persiste, essayez de remplacer la buse par la buse en laiton d'origine de 0,4 mm et voyez si cela fait une différence.

                  De plus, toutes les tailles de buses ne conviendront pas à tous les filaments. Les filaments qui contiennent des particules de bois ou de métal seront le plus souvent inadaptés aux buses d'un diamètre inférieur à 0,4, et certains nécessiteront une buse encore plus grande, comme 0,6 mm ou 0,8 mm. Pour plus d'informations, veuillez consulter Différents types de buses.

                  Une buse de 0,1 mm peut être considérée comme expérimentale. Son petit diamètre ne fonctionnera pas avec tous les filaments, les tolérances nécessaires à sa fabrication sont difficiles à garantir et le temps d'impression excessif qu'il nécessite peut être au-delà du raisonnable. Pour ces résolutions fines, vous pouvez envisager l'impression SLA.

                  Engrenages de l'extrudeur

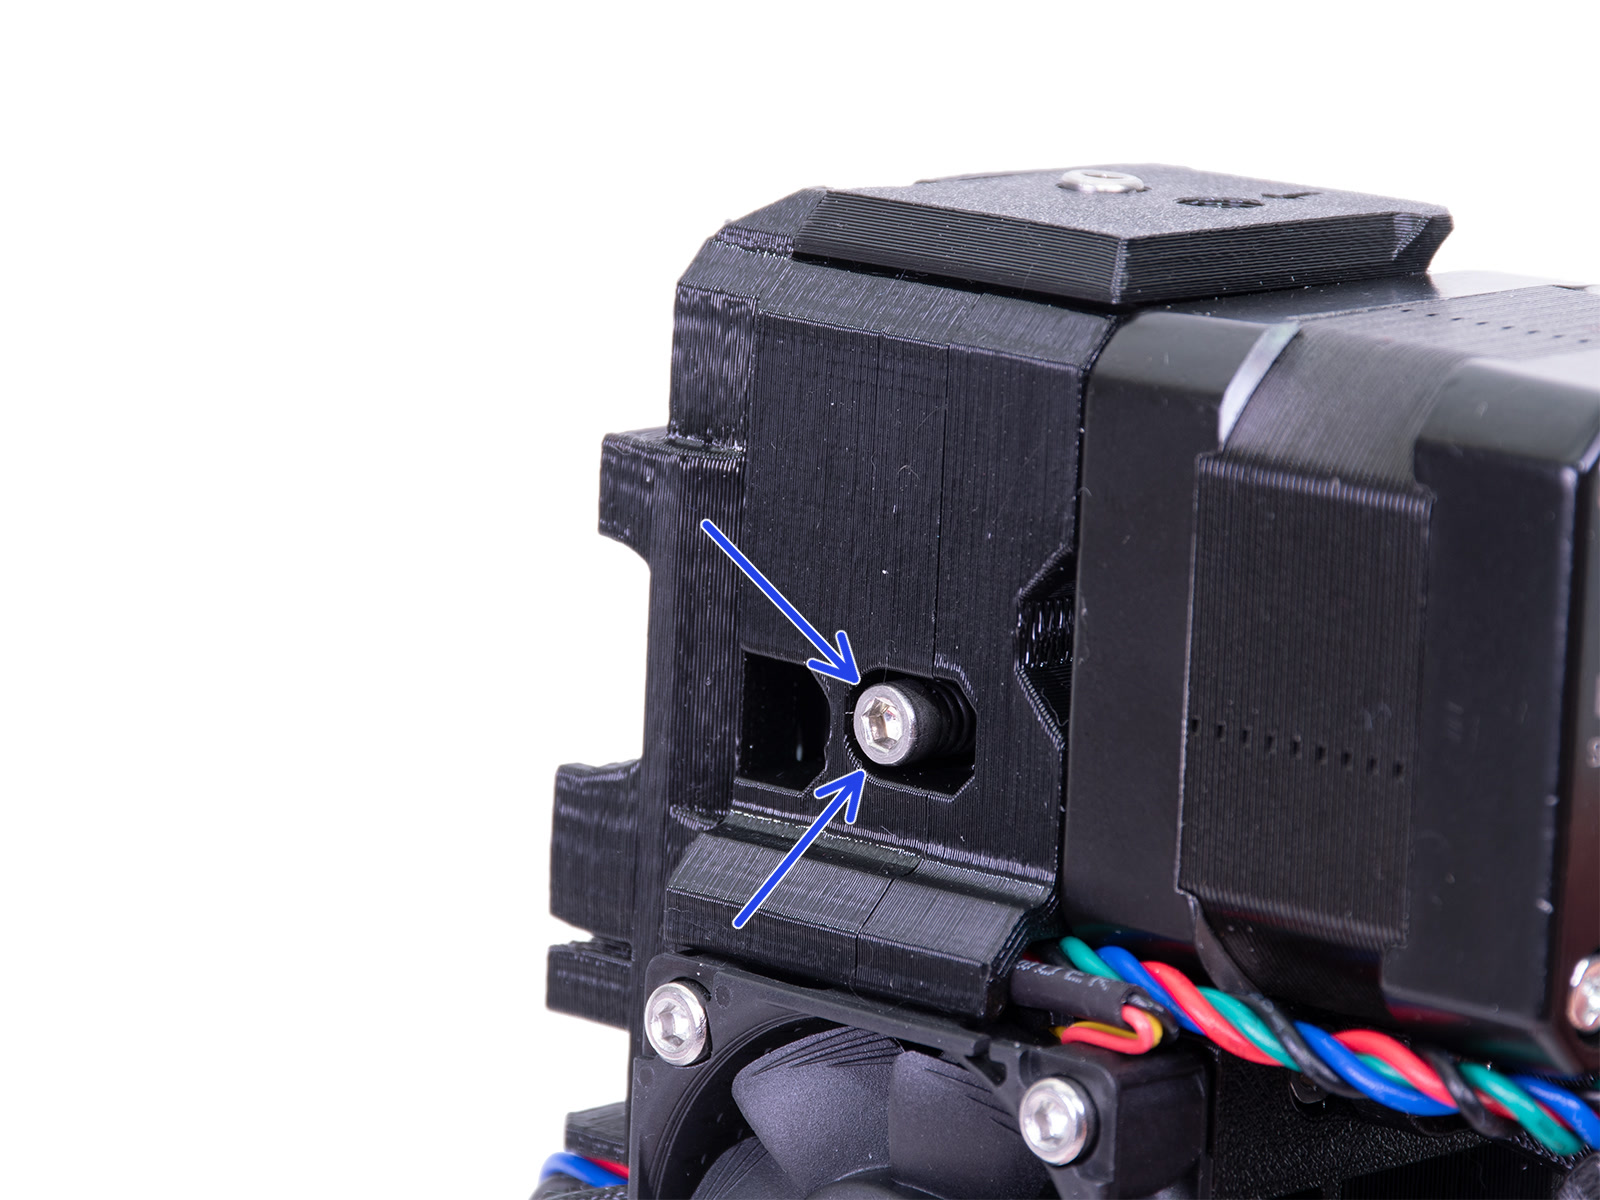
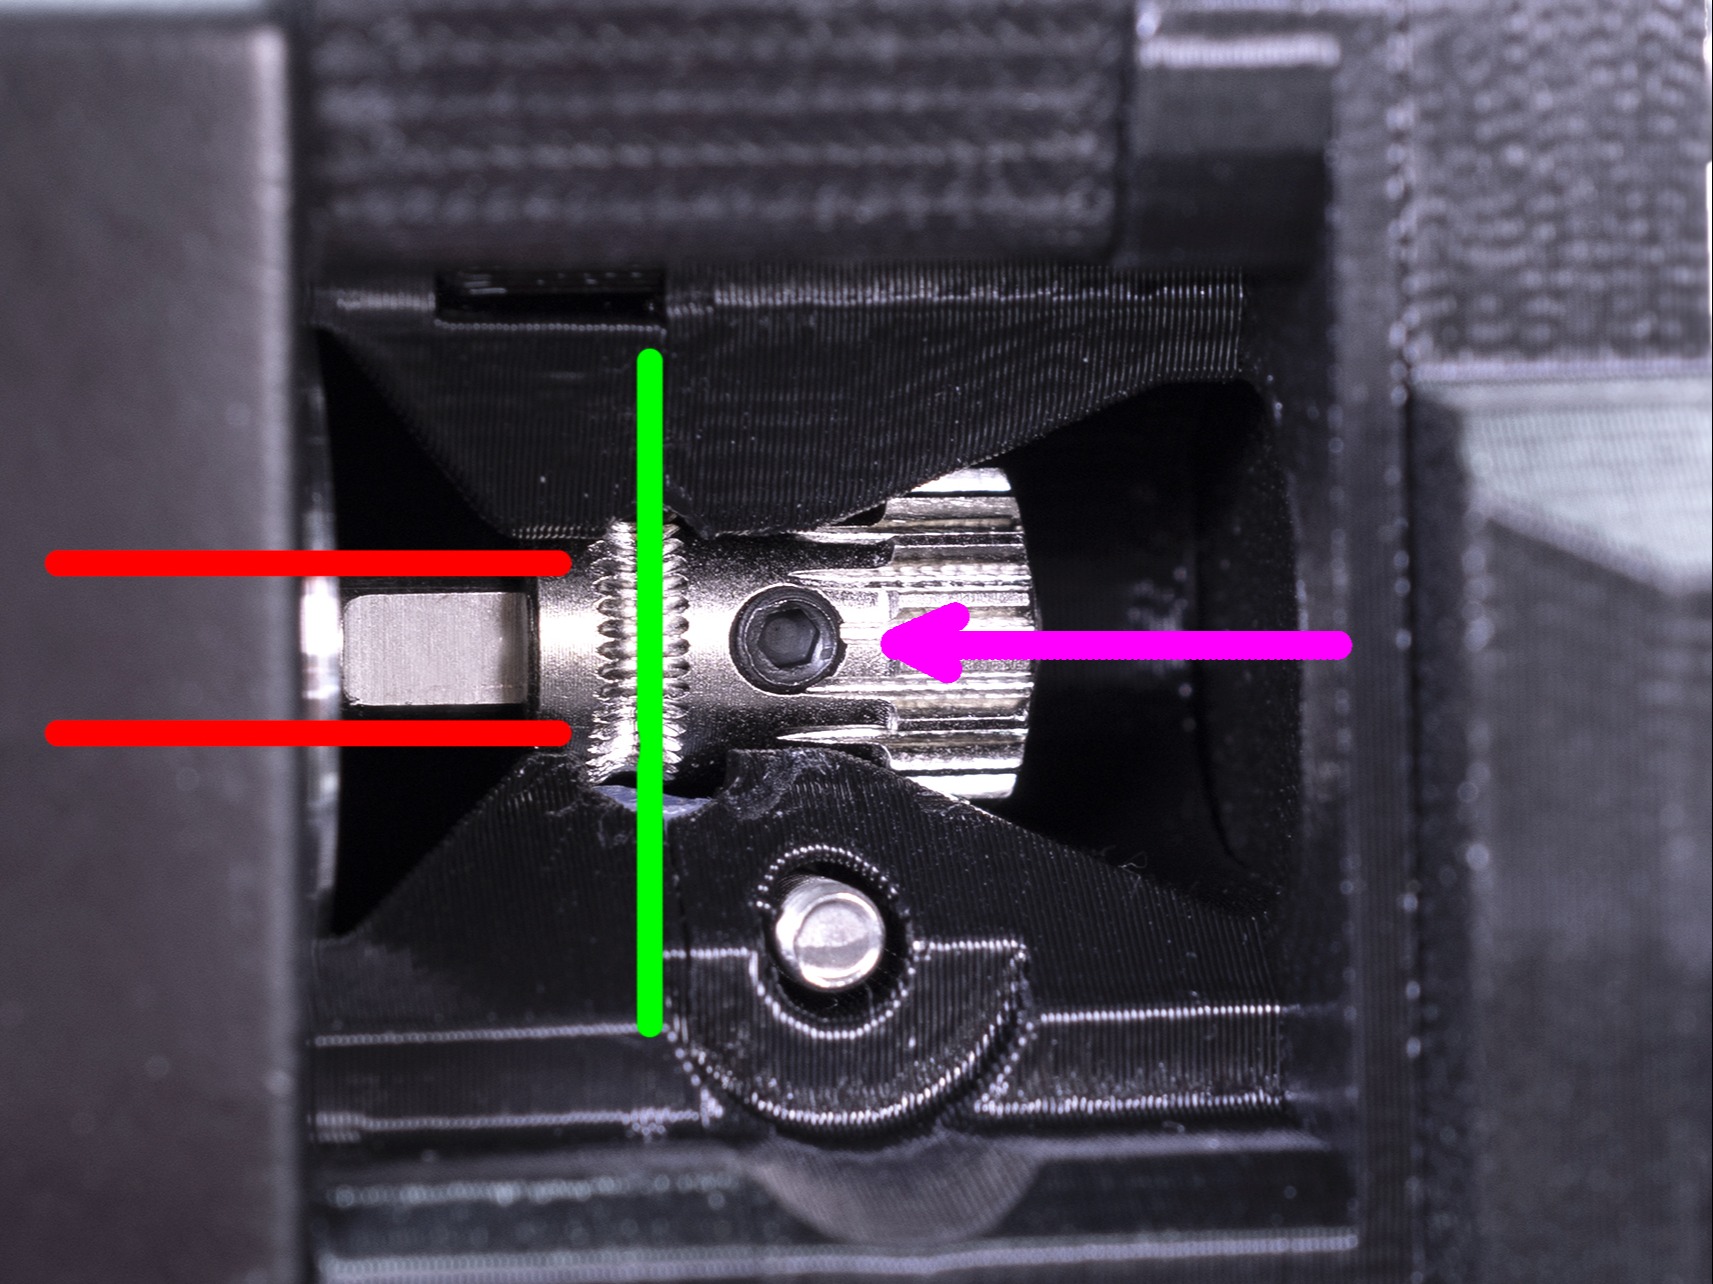
                  Vérifiez les deux engrenages Bondtech pour détecter toute saleté ou tout désalignement afin qu'ils puissent pousser le filament. Veuillez consulter Vérification/réalignement de l'engrenage Bondtech (MK3S/MK2.5S) pour plus de détails.

                  De plus, assurez-vous que l'Idler de l'extruder de votre imprimante est à la bonne tension. Un idler trop lâche ou trop serré peut provoquer une sous-extrusion.
                  Refroidissement insuffisant de la hotend

                  Le contrôle de la "zone de fusion" du filament est très important. Avec un refroidissement insuffisant, le filament peut commencer à fondre trop loin de la buse. Vérifiez que le ventilateur de votre extrudeur est installé dans le bon sens et si le ventilateur est bloqué par un morceau de filament ou d'autres débris.

                  Sauf si vous avez désactivé la "Vérification du ventilateur", l'imprimante affichera une erreur si elle détecte que l'un des ventilateurs ne tourne pas alors qu'il le devrait (ventilateur de la hotend ou ventilateur d’impression ).

                  Si vous utilisez votre imprimante dans une enceinte, assurez-vous que la température à l'intérieur n'est pas trop élevée, car une surchauffe peut entraîner un fluage thermique, où le filament commencera à fondre avant d'atteindre la buse.
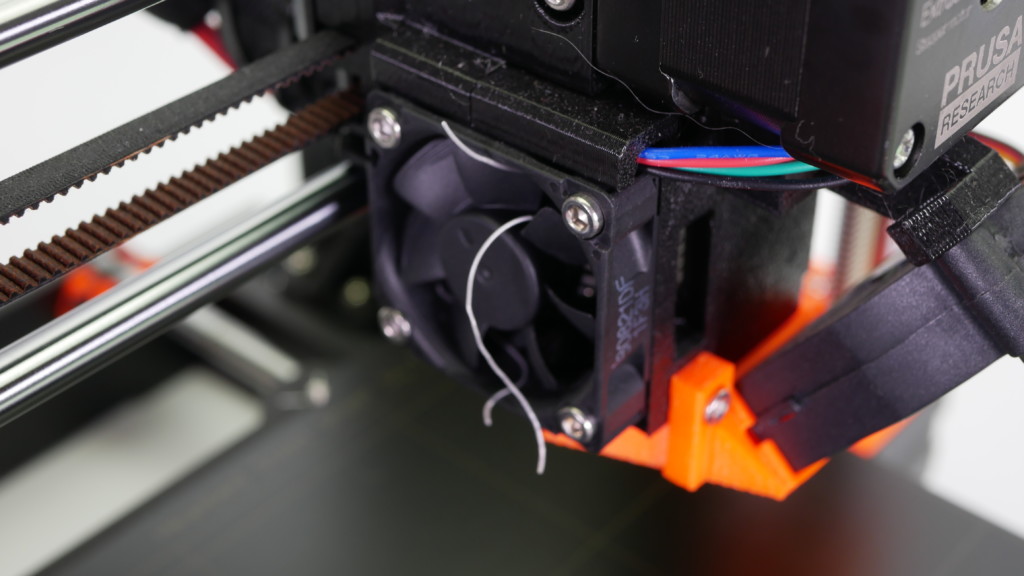
                  Exemple de ventilateur bloqué par un brin de filament.

                  Le ventilateur de la hotend tournera toujours si la buse est chauffée au-dessus de 50 °C.

                  Filament

                  Une température d'impression trop basse ou trop élevée peut également entraîner des problèmes d'impression. Si votre marque et votre type de filament ne sont pas répertoriés dans PrusaSlicer, vous pouvez essayer d'ajuster la température d'impression de +/- 5-15°C pour voir si cela résout le problème.

                  Certains matériaux spéciaux, comme les Matériaux flexibles, peuvent nécessiter de nombreux ajustements et réglages pour les imprimer avec succès. Les matériaux composites, comme le filament Woodfill, peuvent nécessiter au minimum une buse de 0,6 mm et une hauteur de couche de 0,2 mm pour éviter le colmatage. S'il y a des matériaux composites comme le kevlar ou la fibre de carbone, une buse durcie est nécessaire.

                  Assurez-vous de consulter notre vaste table des matériaux, où la plupart des types de filaments et leurs considérations sont couverts.

                  Certains filaments peuvent également avoir une épaisseur variable, en raison de la qualité ou des matériaux infusés comme le bois, ce qui entraînera des changements inattendus dans le volume de filament extrudé. La norme industrielle des variations de diamètre est de +/- 0,05 mm.

                  Gardez votre filament au sec, à l'abri de l'humidité car les filaments humides ont un impact négatif sur l'impression, en particulier les filaments solubles, le PETG et l'ABS. Nous vous recommandons fortement de remettre les bobines dans leur sac d'origine lorsqu'elles ne sont pas utilisées, avec un gel de silice. Nous vous conseillons de stocker vos filaments dans un endroit sec ou idéalement dans une "boîte sèche".

                  Chargement/déchargement incorrect

                  Lorsque vous chargez un nouveau filament avec une température spécifiée inférieure, préchauffez la buse à la température requise par le type de filament précédent que vous avez utilisé. En d'autres termes, toujours le filament à la température la plus élevée, car ses restes sont très probablement encore dans la hotend. Par exemple, si vous avez imprimé avec de l'ABS ou du PETG et que vous souhaitez imprimer avec du PLA maintenant, chargez le filament PLA à la température de l'ABS ou du PETG. De cette façon, le filament nouvellement introduit peut repousser l'ancien.

                  Cet article vous a-t-il été utile ?
                  Cette action n'est disponible que pour les utilisateurs enregistrés. Veuillez vous connecter.
                  Se connecter  pour poster un commentaire
                  Aucun commentaire

                  Thèmes

                  • Dépannage
                    • Résolution des Problèmes de Qualité d'Impression
                      • Ghosting
                      • Mauvais ponts
                      • Surface inesthétique au-dessus des supports
                      • Création de fils et coulures
                      • Séparation et division de couche - FDM
                      • Échec des supports
                      • Problèmes de remplissage
                      • Sous-extrusion
                      • Déformation
                      • Saut de couche
                      • Impressions étanches
                      • La ligne de coque de Benchy
                    • Diagnostique
                    • QR Codes d'erreur
                    • Dépannage de l'imprimante
                    • Messages d'Erreur d'Impression