Prusa
  • SHOP
    • Neueste Produkte
    NACH KATEGORIE
    • 3D-Druckerneu
    • 3D-Drucker-Upgradesneu
    • Materialien
    • Zubehör
    • Ersatzteile
    • Kurse
    • Fanartikel
    • Fordern Sie ein Angebot an
    SCHNELLE LINKS
    • Versand & Lieferung
    • Rücksendungen & Erstattungen
    • Zahlung & Finanzierung
    • Garantie
    • Mehrwertsteuer & Zollgebühren
    • FAQ

    0 Artikel im WarenkorbArtikel im Warenkorb

    Ihr Warenkorb ist leer

    Zum Warenkorb3D-Drucker kaufen

    Mein Profil

    Anmelden für Bestellungen und gespeicherte Artikel

    Mein Profil

    Angemeldet als

    • Bestellungen
    • Abmelden
  • 3D-DRUCK
    • 3D-Druck entdecken
    FÜR EINSTEIGER
    • 3D-Druck 1x1
    • Wie FDM-Druck funktioniert
    • Ihren ersten Drucker kaufen
    • 3D-Modellkatalog
    NACH ANWENDUNG
    • Schnelles Prototyping
    • Fertigung
    • Ingenieurwesen
    • Forschung
    • Kunst & Design
    TIEFER GEHEN
    • Material-Leitfaden
    • Kurse
    • Webinare
    • Fallstudien
    • Kundenspezifischer 3D-Druck
  • 3D-DRUCKER
    • Alle 3D-Drucker
    für
    • Zuhause oder GarageBastler, Tüftler und Heimdrucker
    • GewerbeInhouse-Produktion für kleine Teams
    • UnternehmenFlotten, Sicherheit und Skalierung
    • Welcher Prusa ist der richtige für mich
    SHOP & DURCHSUCHEN
    • CORE One+neu
    • CORE One+ INDXneu
    • CORE One L+neu
    • CORE One L+ INDXneu
    • XL+neu
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    MEHR ÜBER DRUCKER
    • Teile & Upgradesneu
    • Kritische Infrastruktur
    • Fallstudien
    • Signature Oak
    • Bausätze
  • MATERIALIEN
    • Alle Materialien
    NACH VERWENDUNG
    • Alltag & Design
    • Funktionale Technik
    • Verbundwerkstoffe
    • Pro Spezialitäten
    • SLA-Harze
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    MEHR MATERIALIEN
    • Material-Leitfaden
    • Wir stellen Materialien im eigenen Haus her
    • Nachhaltigkeit
    • Im Shop bestellen
  • SOFTWARE
    • Alle Software
    DRUCK VORBEREITEN
    • PrusaSlicer 3.0neu
    DRUCKEN & ÜBERWACHEN
    • Prusa Connect
    • EasyPrint
    • iOS & Android App
    • Prusa Farm
    ERSTE SCHRITTE
    • Herunterladen & installieren
    • Wissensdatenbank
    MEHR SOFTWARE
    • 3D-Modellkatalog
  • SUPPORT
    • Supportmöglichkeiten
    ANTWORTEN FINDEN
    • Wissensdatenbank
    • Fehlerbehebung
    • Kurse
    • Webinare
    HILFE ERHALTEN
    • Kontaktieren Sie uns
    • Live-Chat
    • Versand & Lieferung
    • Garantie
    • Rücksendungen & Erstattungen
    • Service & Ersatzteile
    • Service & Reparatur
    COMMUNITY
    • Forum
    • Reddit
    • Printables
  • TRUST CENTER
    • Trust Center Übersicht
    NACH THEMA
    • DSGVO
    • Zertifikate
    • Sicherheit
    • Compliance
    VERPFLICHTUNGEN
    • Nachhaltigkeitsbericht
    SPRECHEN SIE MIT UNS
    • Sicherheitsteam kontaktieren
  • UNTERNEHMEN
    • Über Prusa
    LERNEN SIE UNS KENNEN
    • Unsere Story
    • Wie wir Drucker herstellen
    • Open Source
    • Marken- & Medienkit
    NEWS
    • Blog
    • Newsroom
    • Veranstaltungen
    VERTRAUEN & PARTNER
    • Nachhaltigkeit
    • Wiederverkäufer & Distributoren
    • Affiliate-Programm
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Angemeldet als

    • Bestellungen
    • Adresse
    • Bei Verfügbarkeit benachrichtigen
    • Meine Kurse
    • Abonnement
    • Konto bearbeiten
    • Abmelden

Anmelden für Bestellungen und gespeicherte Artikel

Angemeldet als
  • Bestellungen
  • Adresse
  • Bei Verfügbarkeit benachrichtigen
  • Meine Kurse
  • Abonnement
  • Konto bearbeiten
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Shop

0 Artikel im WarenkorbArtikel im Warenkorb

Ihr Warenkorb ist leer

Zum Warenkorb3D-Drucker kaufen

Mein Profil

Anmelden für Bestellungen und gespeicherte Artikel

Mein Profil

Angemeldet als

  • Bestellungen
  • Abmelden
SHOP
  • Neueste Produkte
NACH KATEGORIE
  • 3D-Druckerneu
  • 3D-Drucker-Upgradesneu
  • Materialien
  • Zubehör
  • Ersatzteile
  • Kurse
  • Fanartikel
  • Fordern Sie ein Angebot an
SCHNELLE LINKS
  • Versand & Lieferung
  • Rücksendungen & Erstattungen
  • Zahlung & Finanzierung
  • Garantie
  • Mehrwertsteuer & Zollgebühren
  • FAQ

Empfohlene Produkte

    Beliebte Kategorien

      Beliebte Suchanfragen

        Artikel

          Blog

            Produkte

              Kategorien

                Suchvorschläge

                  Suche läuft…
                  Keine Ergebnisse
                  Etwas ist schiefgelaufen.
                  ↑↓ Auswählen↵ ÖffnenEsc Suche schließen
                  1. Support
                  2. Original Prusa MK3.5
                  3. Druckqualität-Fehlerbehebung
                  4. Minderextrusion
                   

                  Inhalt

                  • Kalibrierung der ersten Schicht zu niedrig
                  • Slicer-Einstellungen
                  • Düse
                  • Extruder-Zahnräder
                  • Unzureichende Kühlung des Hotends
                  • Filament

                  Blog

                  • Prusament-Pellets: Rohstoffchargen für den großformatigen 3D-Druck oder für die Forschung und Entwicklung im Bereich der Polymertechnik in kleinem Maßstab
                  • Drucken Sie farbenfrohe und leuchtende Halloween-Dekorationen mit unserem gruseligen Angebot
                  • Factorio ist nun bei Printables

                  Newsletter

                  Melden Sie sich an und erhalten Sie unseren monatlichen Schwung an nützlichen Informationen über neue Firmware, neue PrusaSlicer-Versionen und allgemeine Tipps für 3D-Druckprojekte.

                  Durch Anklicken erklären Sie sich damit einverstanden, unseren Newsletter zu erhalten.

                  Diese Website ist durch reCAPTCHA Enterprise geschützt und es gelten die Google Datenschutzbestimmungen und Dienstleistungsbedingungen.

                  Heavy Duty Keyboard Holder (No Supports)
                  E-Shop
                  • 3D Drucker
                  • Drucker Upgrades
                  • Filamente
                  • Zubehör
                  • Prusa Fanartikel
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • 3D-Modelle
                  • Store
                  • Clubs
                  • 3D-Design-Wettbewerbe
                  • Brands
                  Community
                  • Weltkarte
                  • Forum
                  • Nutzergruppen
                  • Veranstaltungen
                  Hilfe
                  • Prusa Hilfe
                  • Prusa Academy
                  • 3D-Druck Rechner
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Treiber und Software
                  Unternehmen
                  • Über uns
                  • Blog
                  • Offizielle Prusa-Vertriebspartner
                  • Kontakt
                  • Zertifiziert nach den Normen ISO 9001, ISO 14001 und ISO 45001
                  • Allgemeine Geschäftsbedingungen
                  • Allgemeine Geschäfts- und Nutzungsbedingungen für die PRUSA-Websites
                  • Datenschutzerklärung
                  • Informationen über Cookies
                  • Richtlinie für Kundenbeschwerden
                  • Webseiten Status Seite
                  • Cookie Einstellungen
                  Prusa
                  • Allgemeine Geschäftsbedingungen
                  • Allgemeine Geschäfts- und Nutzungsbedingungen für die PRUSA-Websites
                  • Datenschutzerklärung
                  • Informationen über Cookies
                  • Richtlinie für Kundenbeschwerden
                  • Webseiten Status Seite
                  • Cookie Einstellungen

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® UND PRUSAMENT® sind eingetragene Marken von Prusa Development a.s., die von Prusa Research a.s. unter Lizenz von Prusa Development a.s. verwendet werden.

                  Minderextrusion

                  Relevant für

                  MK2.5
                  MK2.5S
                  MK3
                  MK3S
                  MK3.5
                  +
                  2 Kommentare
                  Artikel ist auch in folgenden Sprachen verfügbar
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Unterextrudierte Schichten erkennen Sie daran, dass in den Schichten Ihres Drucks Material fehlt. Gedruckte Objekte mit zu wenig extrudierten Schichten können empfindlich sein und dazu neigen, auseinander zu brechen. Eine Unterextrusion kann verschiedene Ursachen haben und Sie sollten auch daran denken, ob Sie in letzter Zeit Änderungen an Ihrem Drucker vorgenommen haben (oder vielleicht über einen längeren Zeitraum keine Wartung durchgeführt haben), da Sie dort den Schuldigen finden könnten.
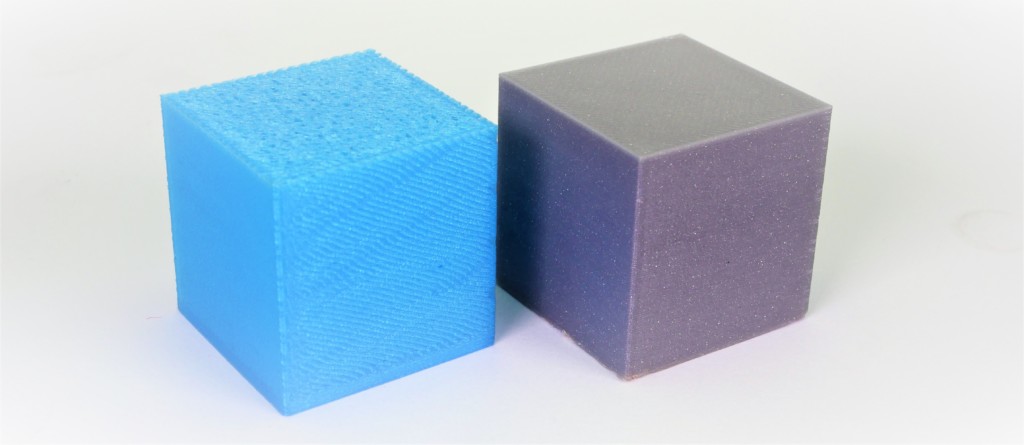
                  Beispiel für starke Unterextrusion (linker Würfel) und einen normalen Druck (rechter Würfel).

                  Häufige Faktoren für Unterextrusion sind:

                  • Kalibrierung der ersten Schicht zu niedrig
                  • Slicer Einstellungen
                  • Düse
                  • Extruder Antriebsräder
                  • Unzureichende Kühlung des Hotends
                  • Filament

                  Kalibrierung der ersten Schicht zu niedrig

                  Stellen Sie sicher, dass Sie die Kalibrierung der ersten Schicht korrekt durchgeführt haben. Vermeiden Sie es, einen Mangel an Haftung zu kompensieren, indem Sie die erste Schicht zu sehr quetschen. Wenn die Düse zu nahe an der Bauplatte ist, kann das Filament daran gehindert werden, sich durchzuschieben. Wir empfehlen, die Kalibrierung der ersten Schicht jedes Mal durchzuführen, wenn Sie den Drucker an einen anderen Ort bringen oder Wartungsarbeiten am Hotend durchführen, wie z.B. den Austausch der Düse. Wenn Sie außerdem das strukturierte Blech gegen ein glattes austauschen, müssen Sie die Kalibrierung aufgrund der unterschiedlichen Dicke des Blechs neu durchführen. Deshalb haben wir die Stahlblech-Profile eingeführt.

                  Slicer-Einstellungen

                  Jedes Profil im PrusaSlicer enthält Einstellungen, die die Temperatur, die Geschwindigkeit und die Menge des Filaments bestimmen, die der 3D-Drucker extrudieren soll. Der Drucker gibt keine Rückmeldung darüber, wie viel Filament tatsächlich die Düse verlässt. Es kann sein, dass weniger Filament extrudiert wird, als die Firmware erwartet. In diesem Fall können Sie Lücken in und/oder zwischen den gedruckten Schichten feststellen.

                  Stellen Sie sicher, dass Sie Ihren Drucker in PrusaSlicer eingerichtet haben, indem Sie den Konfigurationsassistenten ausführen. Als Ausgangspunkt sollten Sie die Standard-Filamentprofile verwenden, die auf Ihr Gerät, den Filamenttyp und die Düsengröße zugeschnitten sind.

                  Düse

                  Wenn Sie die Düse irgendwann einmal aus dem Hotend entfernt haben, vergewissern Sie sich, dass sie korrekt wieder eingebaut wurde. Bitte lesen Sie die Anleitung für Ihr Hotend:

                  • Austausch oder Wechsel der Düse (MK2.5/S, MK3/S/+, MK3.5/S)
                  • Wechseln/Ersetzen der Düse (MINI)

                  Ein falscher Einbau kann sowohl Verstopfungen als auch Lecks verursachen. Die Düse muss fest angezogen sein, wenn sie erhitzt wird, und es muss ein Spalt zwischen der Düse und dem Heizblock vorhanden sein. Überprüfen Sie außerdem den Extruder und das Hotend auf Beschädigungen, wie z.B. die Drähte des Heizelements oder des Thermistors oder einen verbogenen Heatbreak (nur am V6 Hotend).
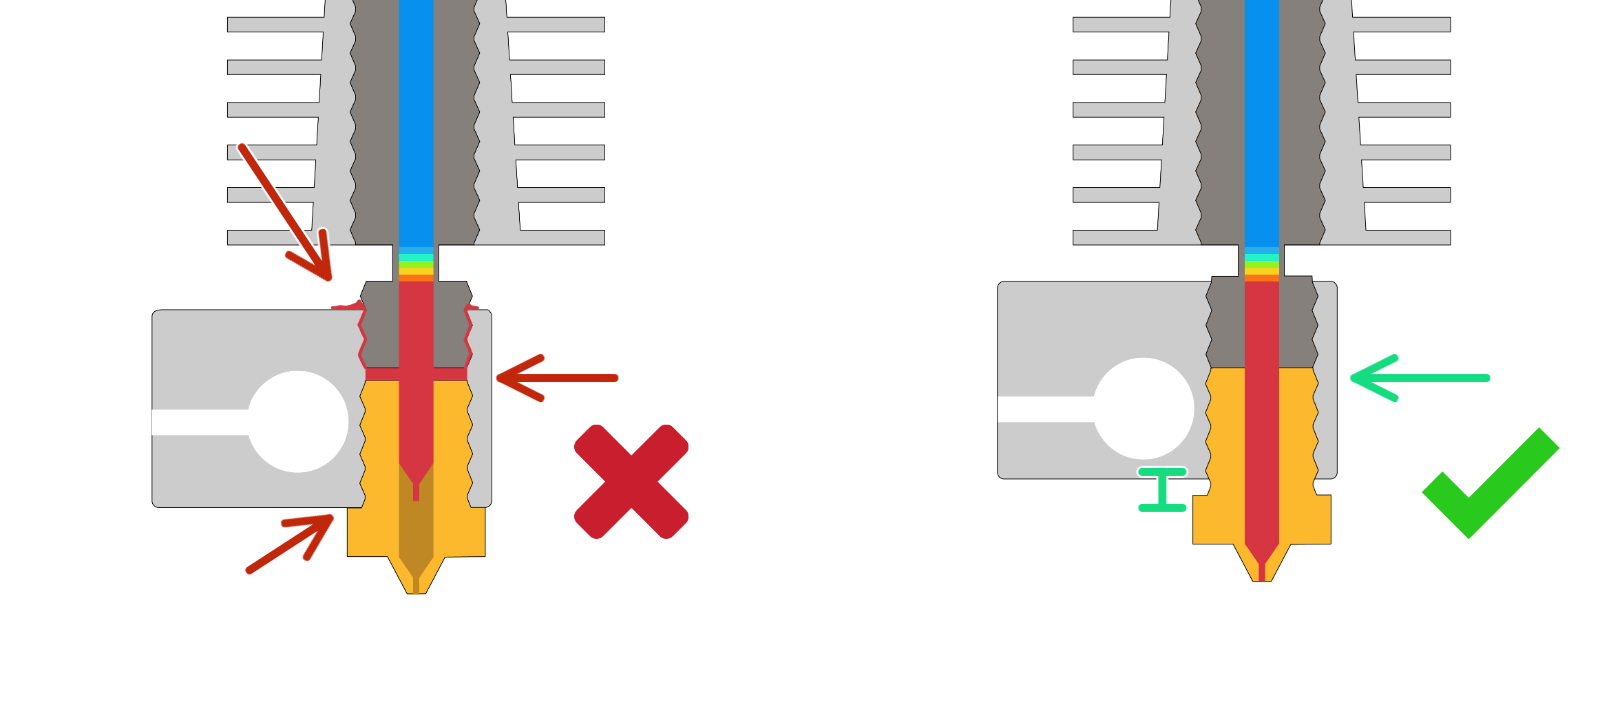
                  Wenn der Einbau der Düse korrekt ist, kann ein Kaltzug eine Verstopfung oft beseitigen.

                  Verwendung von Spezialdüsen

                  Wenn Sie Spezialdüsen wie gehärteten Stahl oder Edelstahl usw. verwenden, müssen Sie möglicherweise die Düsentemperatur beim Drucken erhöhen, in der Regel in einem Bereich von 5-10 °C. Stahl hat andere thermische Eigenschaften als eine Messingdüse, was sich auf die Druckergebnisse auswirken kann, vor allem auf die Haftung zwischen den Schichten. Denken Sie aber daran, dass höhere Temperaturen auch zu einer stärkeren Fadenbildung führen können. Wenn das Problem weiterhin besteht, versuchen Sie, die Düse durch die ursprüngliche 0,4 mm Messingdüse zu ersetzen, um zu sehen, ob dies einen Unterschied macht.

                  Außerdem sind nicht alle Düsengrößen für alle Filamente geeignet. Filament, das Holz- oder Metallpartikel enthält, eignet sich meist nicht für Düsen mit einem Durchmesser von weniger als 0,4 mm, und manche erfordern eine noch größere Düse, wie 0,6 mm oder 0,8 mm. Weitere Informationen finden Sie unter Unterschiedliche Düsentypen.

                  Eine 0,1 mm Düse kann als experimentell betrachtet werden; ihr kleiner Durchmesser funktioniert nicht mit allen Filamenten, die bei ihrer Herstellung erforderlichen Toleranzen sind schwer zu garantieren und die übermäßig lange Druckzeit, die sie benötigt, kann unzumutbar sein. Für diese feinen Auflösungen sollten Sie vielleicht den SLA-Druck in Betracht ziehen.

                  Extruder-Zahnräder

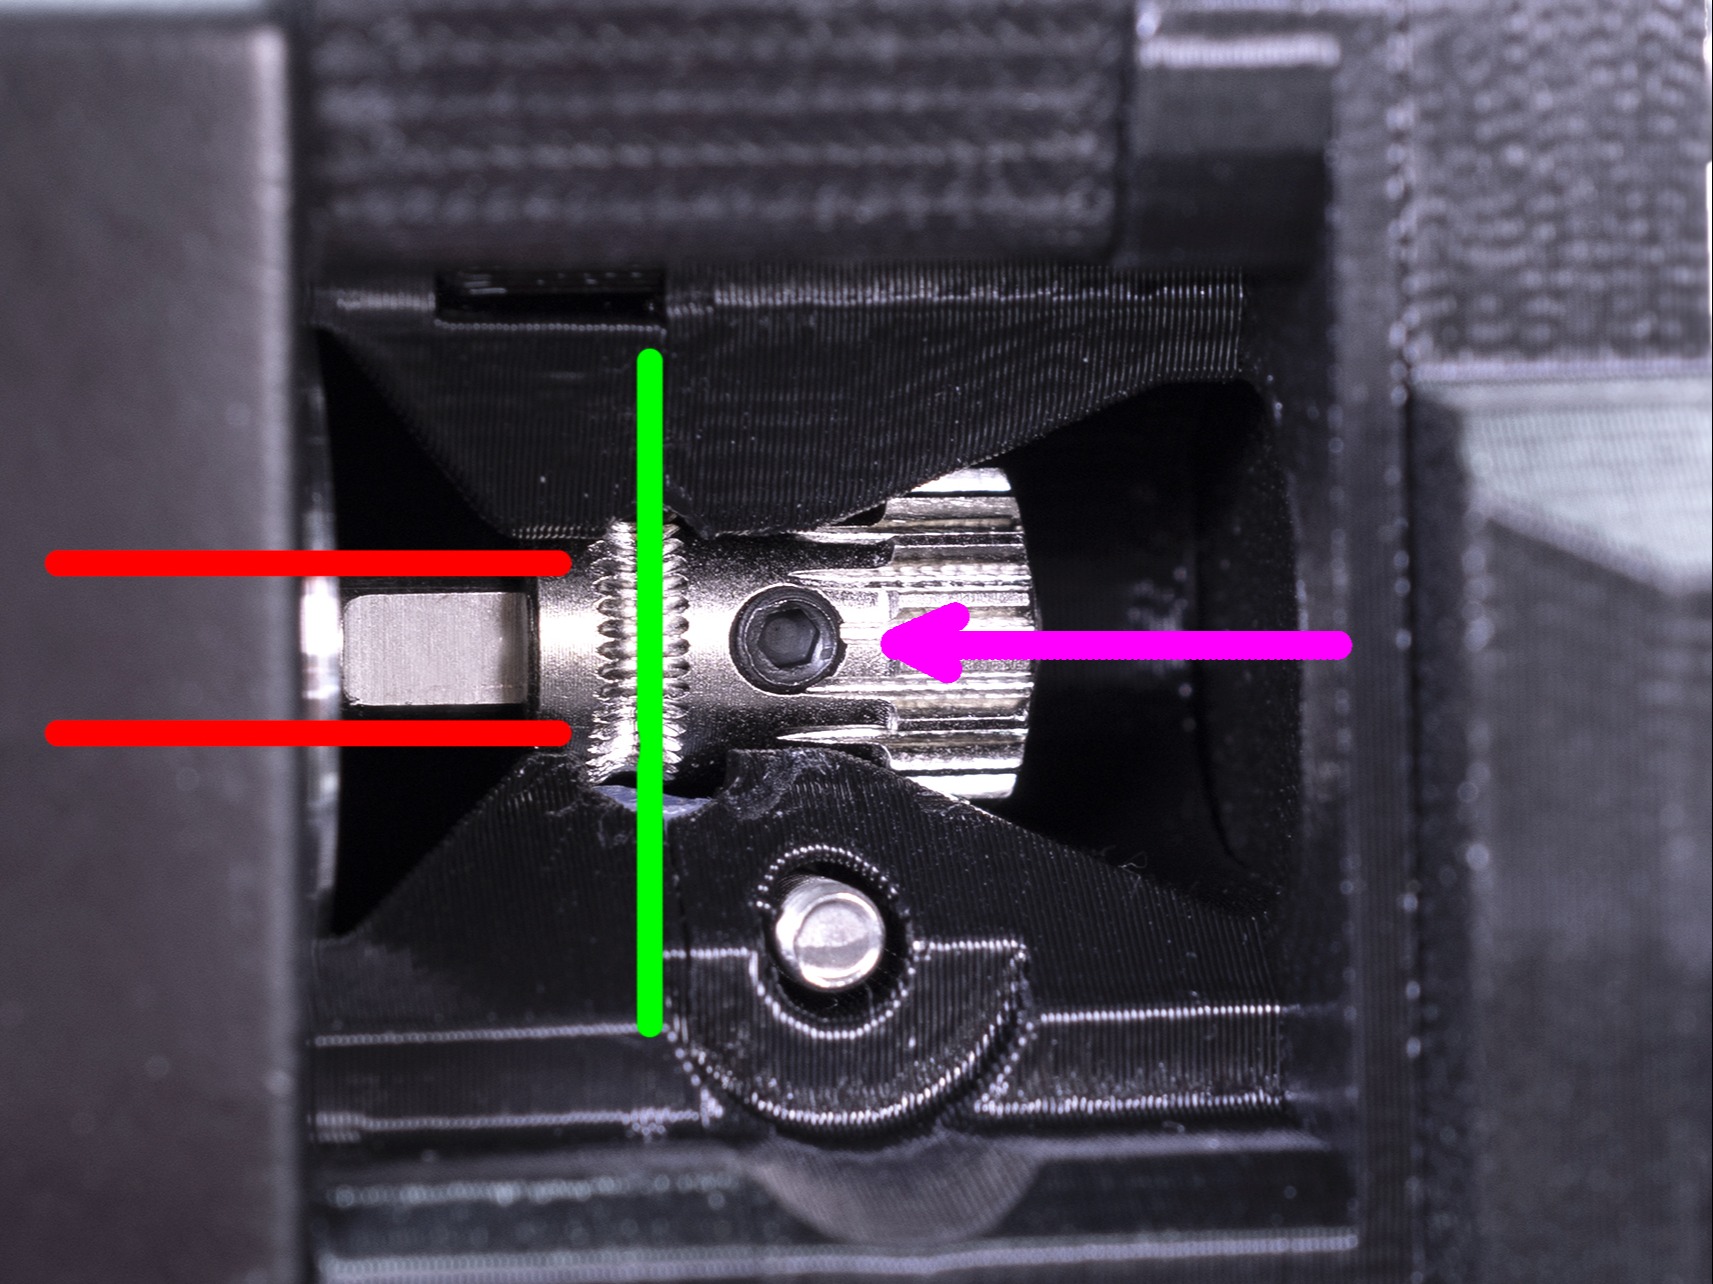
                  Prüfen Sie beide Bondtech-Zahnräder auf Verschmutzungen oder Fehlausrichtungen, damit sie das Filament durchschieben können. Einzelheiten finden Sie unter Bondtech-Zahnrad prüfen/neu ausrichten (MK3S/MK2.5S).

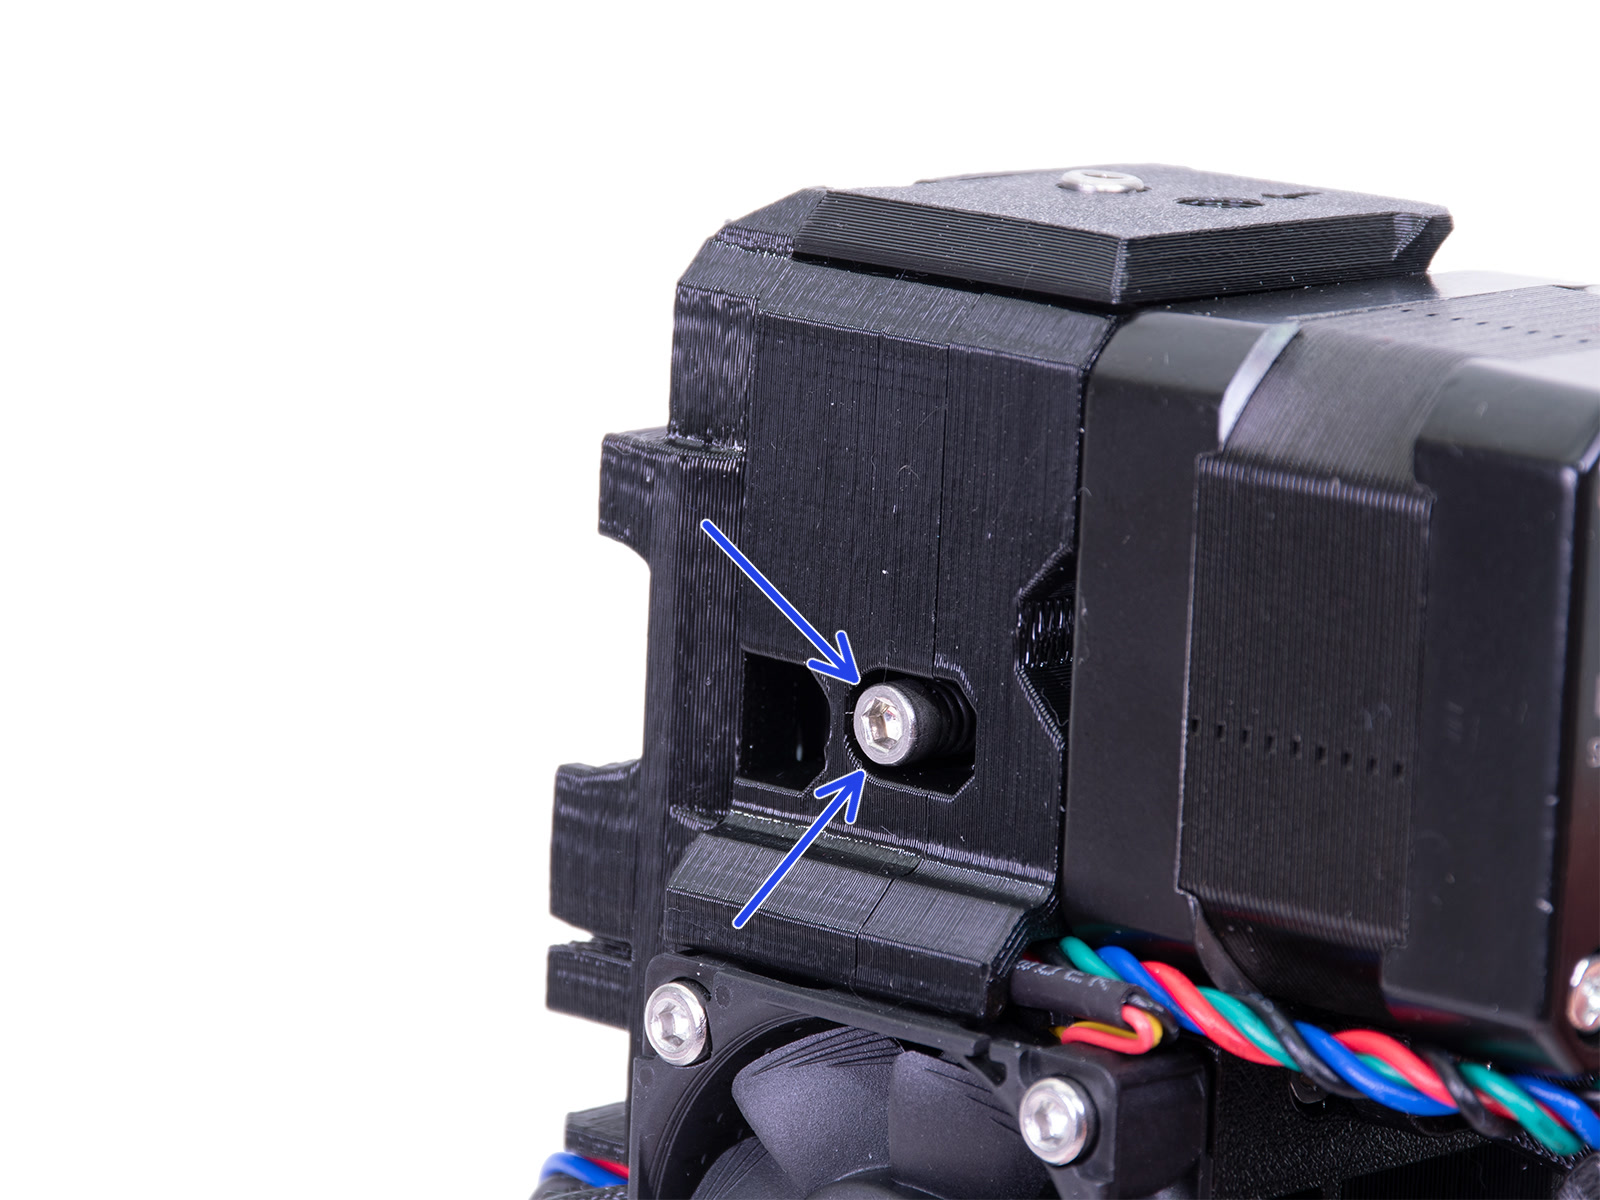
                  Außerdem sollten Sie sicherstellen, dass die Extruderspannrolle Ihres Druckers richtig gespannt ist. Eine zu lockere oder zu fest angezogene Spannschraube kann eine Unterextrusion verursachen.
                  Unzureichende Kühlung des Hotends

                  Die Kontrolle der "Schmelzzone" des Filaments ist sehr wichtig. Bei unzureichender Kühlung kann das Filament zu weit von der Düse entfernt zu schmelzen beginnen. Überprüfen Sie, ob Ihr Extruderlüfter richtig ausgerichtet ist und ob der Lüfter nicht durch ein Stück Filament oder andere Verunreinigungen blockiert ist.

                  Wenn Sie die "Lüfterkontrolle" nicht ausgeschaltet haben, gibt der Drucker eine Fehlermeldung aus, wenn er feststellt, dass sich einer der Lüfter nicht dreht, wenn er es sollte (Hotend-Lüfter oder Drucklüfter).

                  Wenn Sie Ihren Drucker in einem Gehäuse verwenden, stellen Sie sicher, dass die Temperatur im Inneren nicht zu hoch ist, da eine Überhitzung zu einem Wärmekriechen führen kann, bei dem das Filament zu schmelzen beginnt, bevor es die Düse erreicht
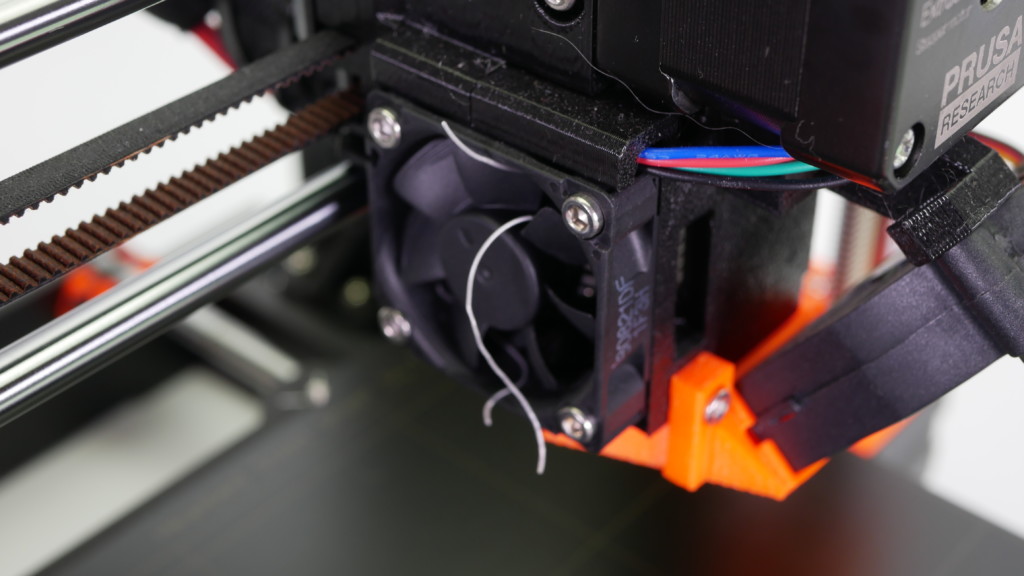
                  Beispiel für einen blockierten Lüfter durch einen Strang Filament.

                  Der Lüfter des Hotend dreht sich immer, wenn die Düse über 50 °C erhitzt wird.

                  Filament

                  Eine zu niedrige oder zu hohe Drucktemperatur kann ebenfalls zu Druckproblemen führen. Wenn Ihre Filament-Marke und Ihr Filament-Typ nicht in PrusaSlicer aufgeführt sind, können Sie versuchen, die Drucktemperatur um +/- 5-15°C anzupassen, um zu sehen, ob das Problem dadurch gelöst wird.

                  Einige spezielle Materialien, wie Flexible Materialien, erfordern möglicherweise viele Anpassungen und Optimierungen, um sie erfolgreich zu drucken. Verbundmaterialien, wie Woodfill Filament, können mindestens eine 0,6 mm Düse und 0,2 mm Schichthöhe erfordern, um Verstopfungen zu vermeiden. Bei Verbundwerkstoffen wie Kevlar oder Kohlefaser ist eine gehärtete Düse erforderlich.

                  Sehen Sie sich unbedingt unsere umfangreiche Materialtabelle an, in der die meisten Arten von Filamenten und ihre Überlegungen behandelt werden.

                  Einige Filamente können auch eine unterschiedliche Dicke haben, die auf die Qualität oder auf beigemischte Materialien wie Holz zurückzuführen ist, was zu unerwarteten Veränderungen im Volumen des extrudierten Filaments führt. Der Industriestandard für Abweichungen im Durchmesser beträgt +/- 0,05 mm.

                  Halten Sie Ihr Filament trocken und frei von Feuchtigkeit, da sich feuchtes Filament negativ auf das Drucken auswirkt, insbesondere lösliches Filament, PETG und ABS. Wir empfehlen Ihnen dringend, die Spulen wieder in die Originaltasche zu stecken, wenn Sie sie nicht benutzen, zusammen mit einem Silica-Gel. Wir empfehlen, Ihre Filamente an einem trockenen Ort oder idealerweise in einer "Trockenbox" zu lagern.

                  Falsches Laden/Entladen

                  Wenn Sie ein neues Filament mit einer niedrigeren spezifizierten Temperatur laden, heizen Sie die Düse auf die Temperatur vor, die für den zuvor verwendeten Filamenttyp erforderlich ist. Mit anderen Worten: Verwenden Sie immer das Filament mit der höchsten Temperatur, da sich dessen Reste höchstwahrscheinlich noch im Hotend befinden. Wenn Sie z.B. mit ABS oder PETG gedruckt haben und jetzt mit PLA drucken möchten, laden Sie das PLA Filament mit der ABS oder PETG Temperatur. Auf diese Weise kann das neu eingeführte Filament das alte verdrängen.

                  War dieser Artikel hilfreich?
                  Diese Aktion ist nur für registrierte Benutzer verfügbar. Bitte anmelden.

                  1 Kommentar

                  Einloggen  um einen Kommentar zu schreiben
                  Crawlkiller
                  •
                  hello, i am new and my problem is as followes,when i´m printing with the presets 0.05mm Ultradetailed and PLA, is the print nearly perfekt but takes time. but here comes the problem: if i take ANY other presetting is the first laye rjust as perfekt as with the 0.05 setting. the following layers however are all utterly underextruded. i checked every screw if it tight and cleaned the nozzle multiple times. what could be the probleme?
                  Reply
                  William H. - Official Prusa
                  •
                  Hello. It sounds like the initial layer is set too close and/or the idler screw is too tight. Please have a look at https://help.prusa3d.com/en/article/first-layer-calibration_112364 and contact support if this does not resolve it.
                  Reply

                  Themen

                  • Fehlerbehebung
                    • Druckqualität-Fehlerbehebung
                      • Ghosting
                      • Schlechtes Bridging (Überbrücken)
                      • Schlecht aussehende Oberfläche über den Stützen
                      • Fädenziehen und Nachsickern
                      • Schicht-Trennung und Aufspaltung FDM
                      • Versagene Stützen
                      • Probleme mit dem Infill
                      • Minderextrusion
                      • Warping
                      • Schichtverschiebungen
                      • Wasserdichte Drucke
                      • Die Benchy-Rumpflinie
                    • Diagnose
                    • QR Fehlercodes
                    • Drucker-Fehlerbehebung
                    • Druck von Fehlermeldungen