Article est également disponible dans les langues suivantes
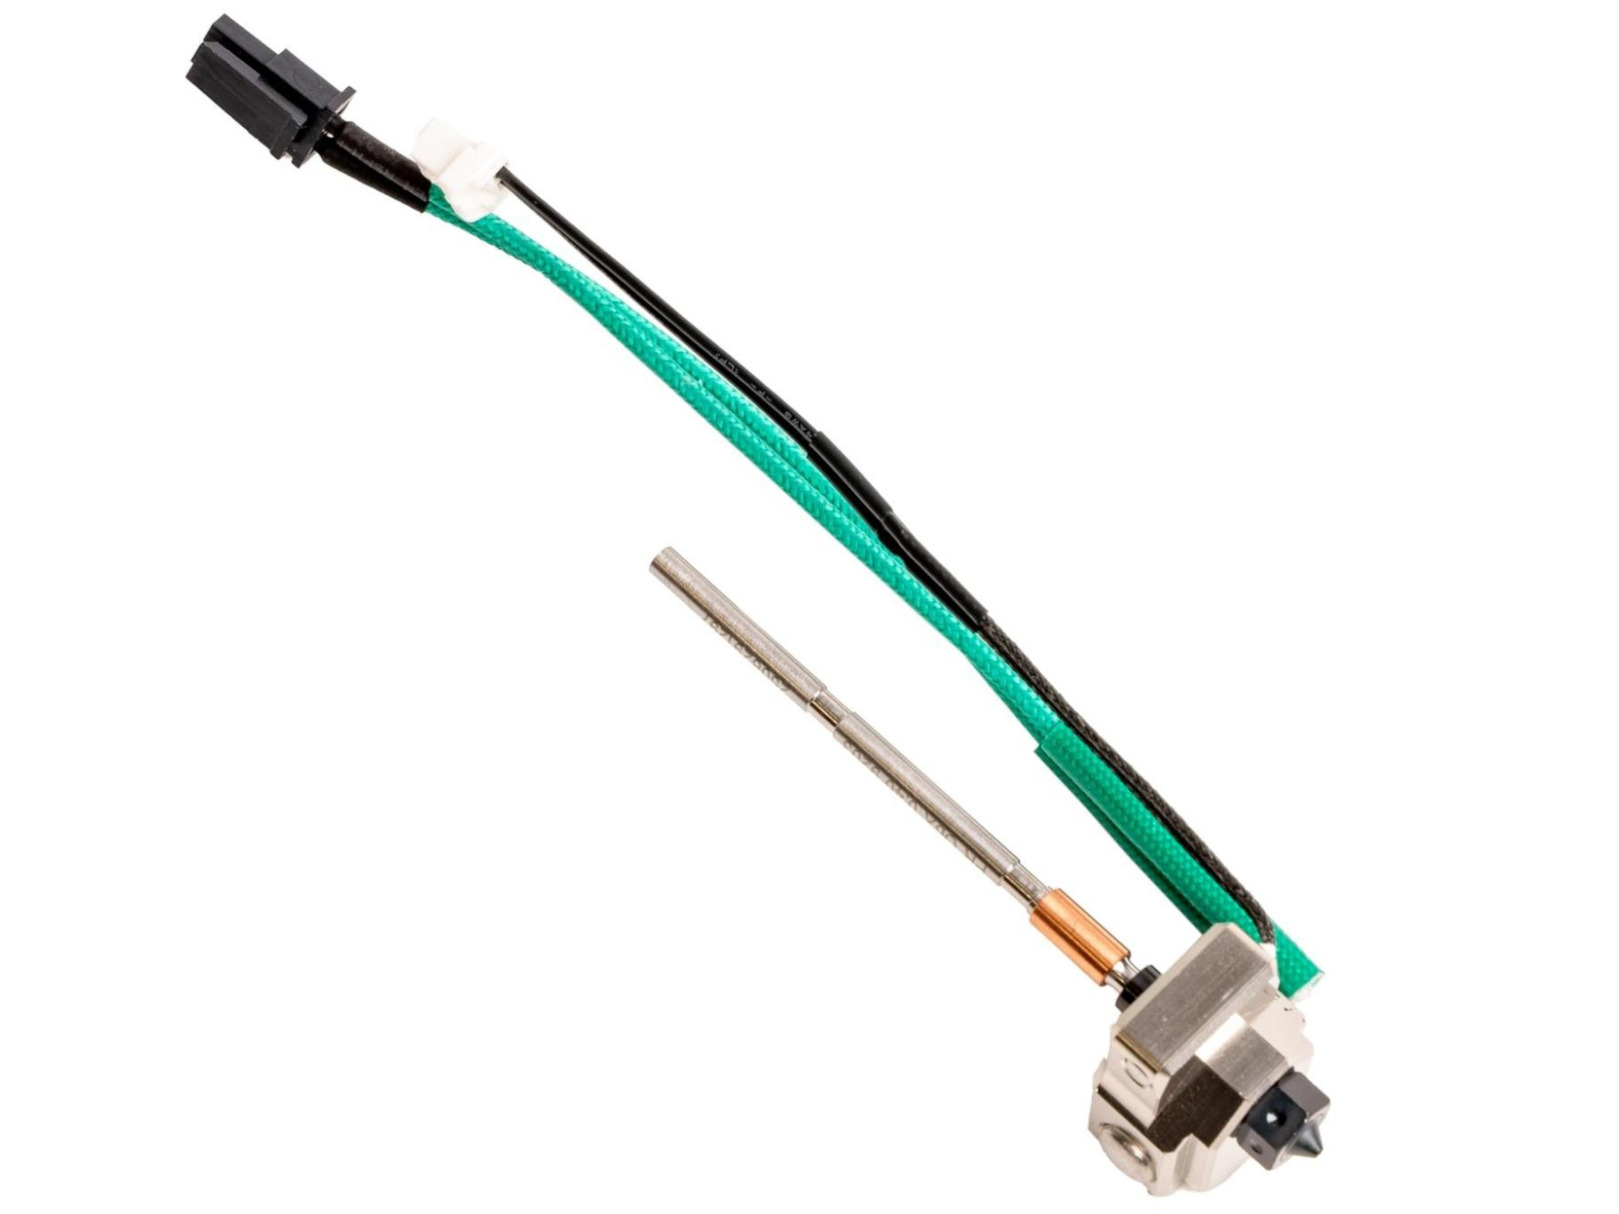
La Hotend HT est une hotend haute température. Son principal avantage est de permettre des températures de buse allant jusqu'à 400 °C et d'offrir une compatibilité avec des matériaux plus large que la configuration avec la hotend standard.
Notez que le MMU n'est pas compatible avec la Hotend HT.
Elle est compatible avec les imprimantes suivantes :
CORE One
CORE One+
CORE One+ (Gen 2)
CORE One L
CORE One L+
N’utilisez pas la Hotend HT avec des buses ou des imprimantes qui ne sont pas explicitement mentionnées comme compatibles dans cet article. Cela pourrait endommager votre buse et votre imprimante, et ne sera pas couvert par la garantie.
Recommandations d'utilisation générale
La Hotend HT ne peut pas être utilisée avec la Prusa Nozzle standard, les buses à haut débit ou les buses Obxidian standard. Utilisez-la uniquement avec les buses compatibles E3D ObXidian Standard Flow 500 de diamètres 0,4 mm ou 0,6 mm.
Ne dépassez pas 30% de la puissance du ventilateur d'impression, sauf si un profil de matériau spécifique et validé autorise explicitement un réglage plus élevé.
Pour les polymères haute température, commencez par les paramètres recommandés par le fabricant du filament et n'ajustez qu'en fonction des besoins, par petits incréments.
Utilisez toujours l'imprimante dans un endroit bien ventilé avec des filaments adaptés à l'application prévue.
Évitez tout contact entre la peau nue et le bloc de chauffe. Les huiles naturelles de la peau adhèrent au bloc et cuisent à haute température, dégradant ainsi les performances du bloc de chauffe. En cas de contact accidentel avec le bloc lorsqu'il est froid, nettoyez-le soigneusement avec un essuie-tout sec avant de le chauffer.
Procédure de démarrage
Lorsque la Hotend HT est installée, l'imprimante chauffe brièvement la buse pour détecter s'il s'agit d'une hotend standard ou HT.
Sélectionnez le profil d'imprimante approprié et le diamètre de buse correspondant (0,4 mm ou 0,6 mm) dans PrusaSlicer.
Appliquez toujours un profil de filament spécifiquement adapté à la Hotend HT et au matériau utilisé.
Séchez et stockez correctement les filaments hygroscopiques (tels que la famille PA/nylon) conformément aux recommandations du fabricant avant le chargement.
Effectuez l'alignement du réducteur requis par l'imprimante et confirmez l'invite du menu de mise à niveau de la hotend lors du démarrage initial.
Surveillez attentivement l'extrusion initiale et les premières couches de votre impression pour confirmer une fusion homogène et un contrôle stable de la température.
Idler et hotend pour chaque matériau
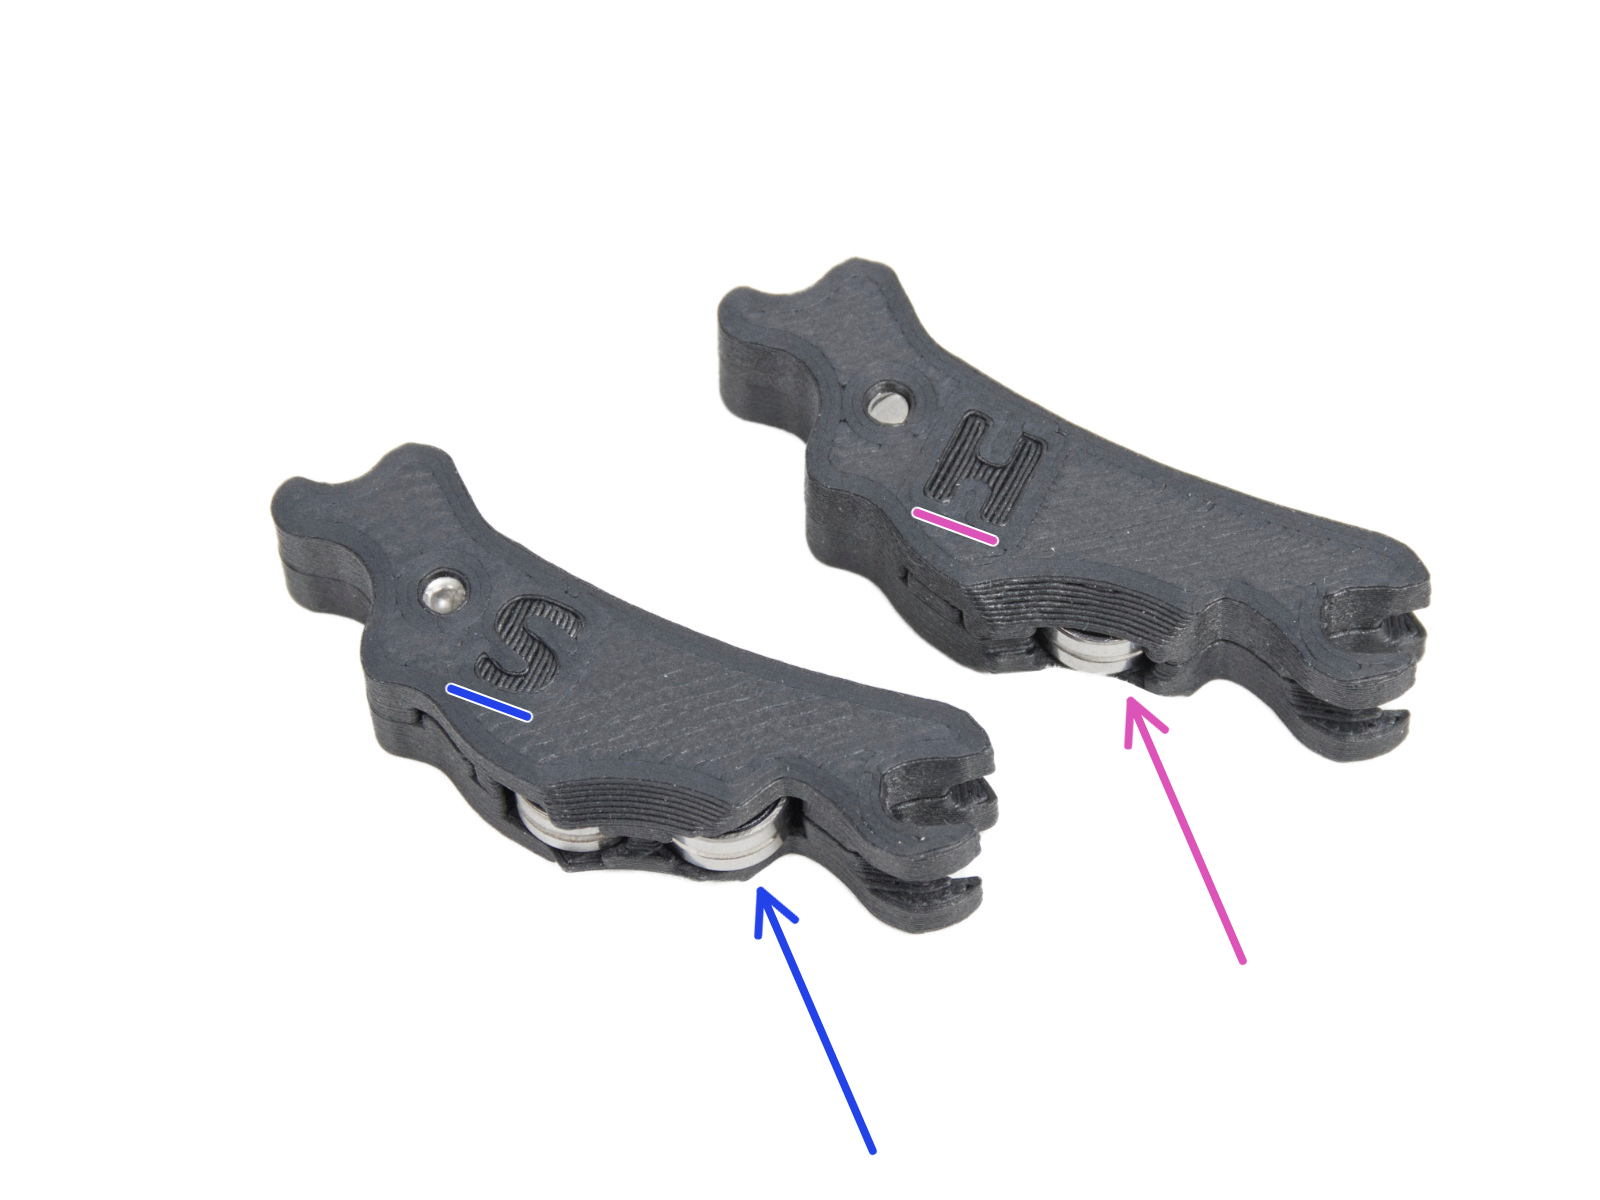
Le kit d'assemblage de la mise à niveau Hotend HT comprend également un nouveau jeu d'idlers. Chacun est conçu pour un type de matériau différent.
Marqué S : l'idler standard , a deux roulements.
Marqué H : idler modifié pour les matériaux plus exigeants, a un roulement.
Pour un résultat optimal, nous recommandons d'installer l'idler approprié avant chaque impression, conformément au tableau ci-dessous.
Matériau
Idler requis
Hotend requise
PLA
Idler standard (S)
Standard
PETG
Idler standard (S)
Standard
TPU/Flex
Idler standard (S)
Standard
PVB
Idler standard (S)
Standard
ASA
Idler standard (S)
Standard/HT
PA11-CF
Idler standard (S)
Standard/HT
PC
Idler standard (S)
Standard/HT
PCCF
Idler standard (S)
Standard/HT
PPS-CF
Idler modifié (H)
Hotend HT
PPS-GF
Idler modifié (H)
Hotend HT
PPA-GF
Idler modifié (H)
Hotend HT
PEKK-CF
Idler modifié (H)
Hotend HT
PPCF
Idler modifié (H)
Hotend HT
PPSU
Idler modifié (H)
Hotend HT
PEEK
Idler modifié (H)
Hotend HT
Installation de l'idler
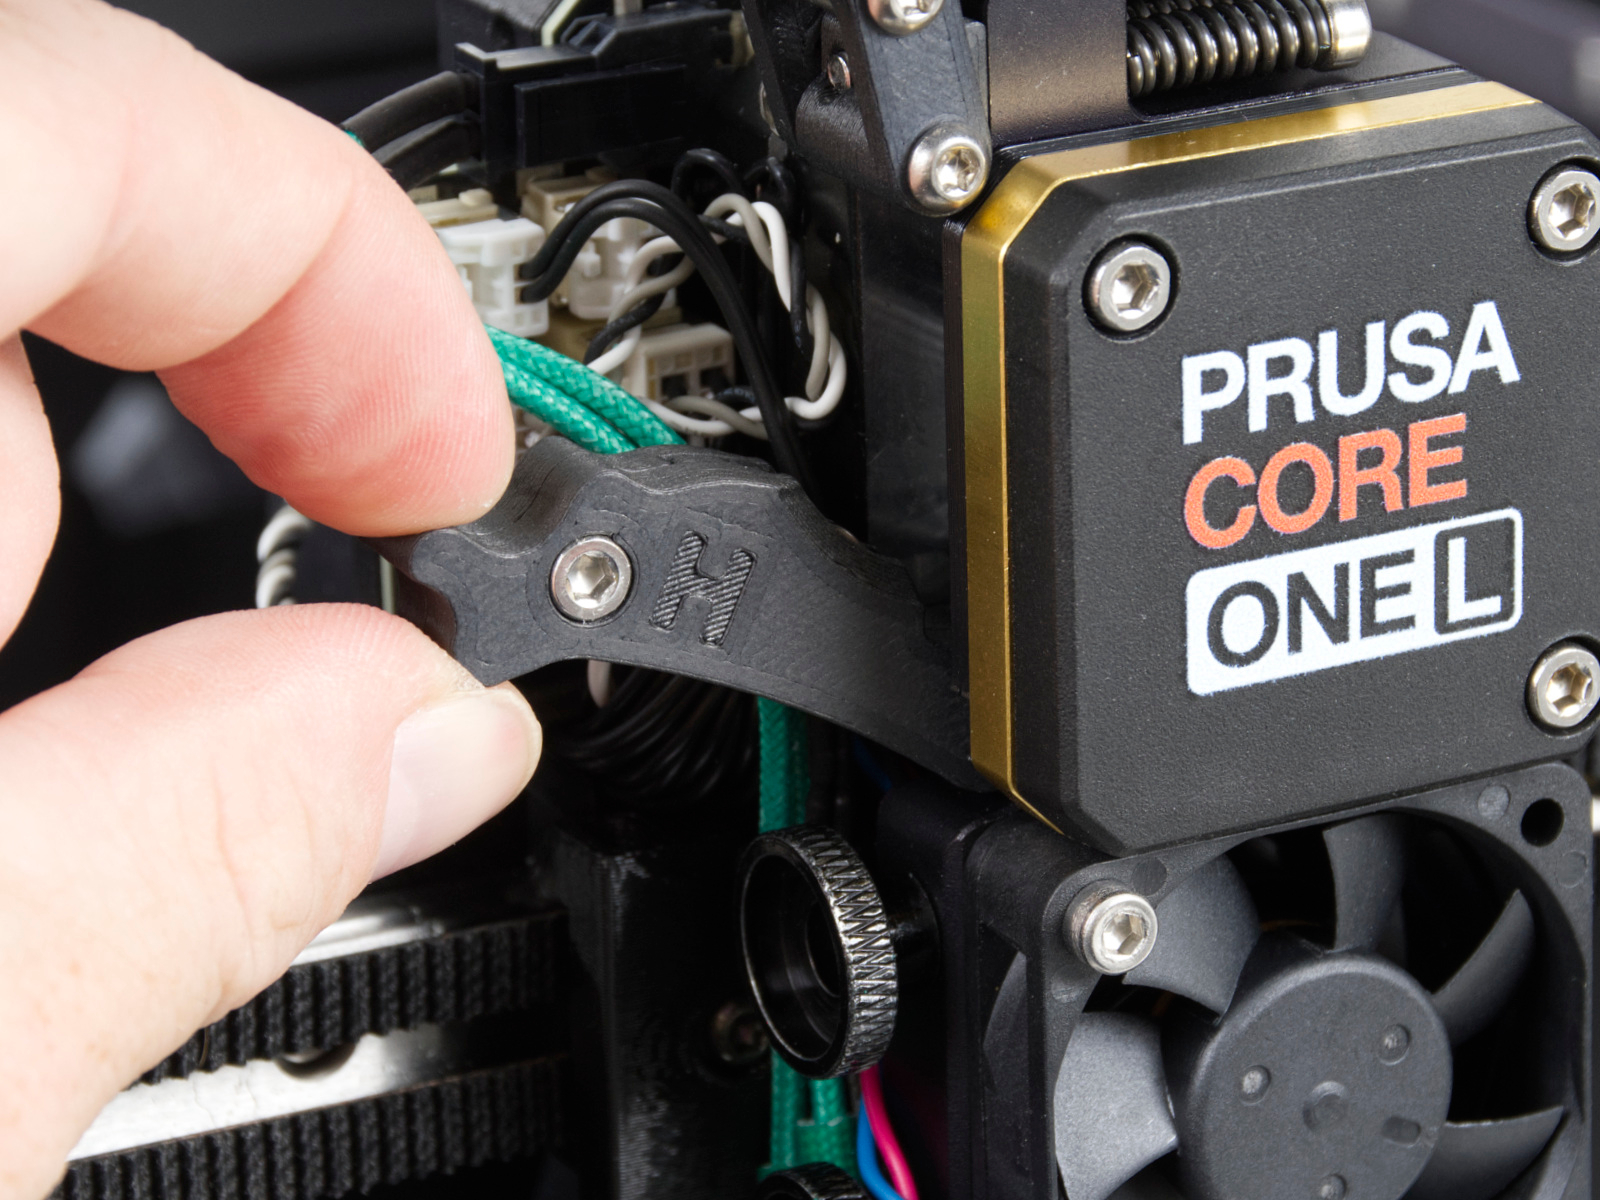
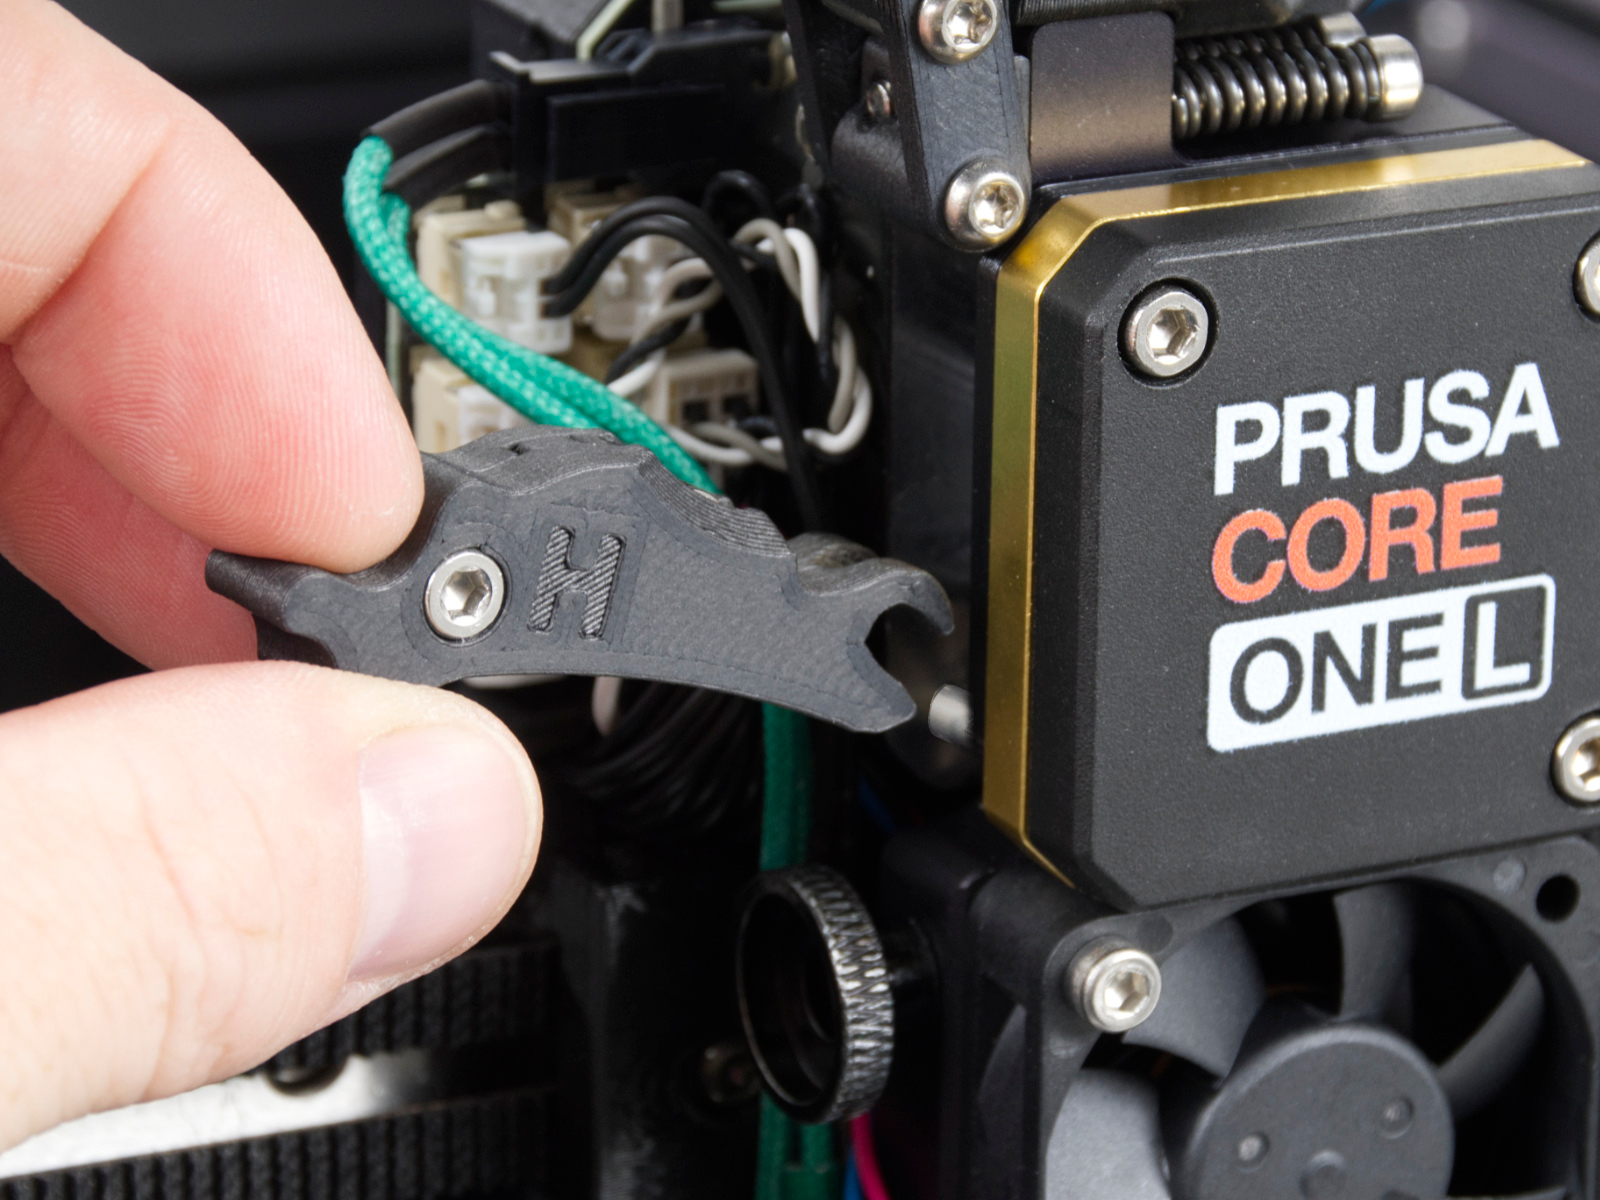
Après avoir installé la Hotend HT en utilisant le guide d'assemblage, il sera possible de changer entre les idlers sans démonter l'extrudeur. Pour cela, il suffit d'ouvrir l'idler et de le détacher de l'entretoise tubulaire.
Notez que la tête de vis doit être orientée vers l'avant du Nextruder.
Cet article vous a-t-il été utile ?
Cette action n'est disponible que pour les utilisateurs enregistrés. Veuillez vous connecter.


 Elle est compatible avec les imprimantes suivantes :