Prusa
  • BOUTIQUE
    • Derniers produits
    PAR CATÉGORIE
    • Imprimantes 3Dnouveau
    • Mises à niveau d'imprimantes 3Dnouveau
    • Matériaux
    • Accessoires
    • Pièces de rechange
    • Cours
    • Produits dérivés
    • Obtenir un devis
    LIENS RAPIDES
    • Expédition et livraison
    • Retours et remboursements
    • Paiement et financement
    • Garantie
    • TVA et frais de douane
    • FAQ

    0 article au panierarticles au panier

    Votre panier est vide

    Voir le panierImprimantes 3D

    Mon profil

    Se connecter pour voir vos commandes et articles enregistrés

    Mon profil

    Connecté en tant que

    • Commandes
    • Déconnexion
  • Impression 3D
    • Explorer l'impression 3D
    POUR LES DÉBUTANTS
    • Impression 3D : les bases
    • Comment fonctionne l'impression FDM
    • Acheter votre première imprimante
    • Catalogue de modèles 3D
    PAR APPLICATION
    • Prototypage rapide
    • fabrication
    • Ingénierie
    • Recherche
    • Arts et design
    ALLER PLUS LOIN
    • Guide des matériaux
    • Cours
    • Webinaires
    • Études de cas
    • Impression 3D personnalisée
  • Imprimantes 3D
    • Toutes les imprimantes 3D
    pour
    • Maison ou garageAmateurs, bricoleurs et impression à domicile
    • EntrepriseProduction interne pour les petites équipes
    • EntrepriseFlottes, sécurité et échelle
    • Quelle Prusa me convient le mieux
    ACHETER ET NAVIGUER
    • CORE One+nouveau
    • CORE One+ INDXnouveau
    • CORE One L+nouveau
    • CORE One L+ INDXnouveau
    • XL+nouveau
    • MK4S
    • Prusa PRO HT90
    • Prusa Pro AFS
    • Prusa PRO SLX
    PLUS D'IMPRIMANTES
    • Pièces et mises à niveaunouveau
    • Spare parts
    • Infrastructure critique
    • Études de cas
    • Chêne Signature
    • Kits
  • Matériaux
    • Tous les matériaux
    PAR UTILISATION
    • Quotidien et design
    • Ingénierie fonctionnelle
    • Composites
    • Spécialité pro
    • Résines SLA
    Prusament
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    PLUS DE MATÉRIAUX
    • Guide des matériaux
    • Nous fabriquons nos matériaux en interne
    • Durabilité
    • Commander sur la boutique
  • Logiciel
    • Tous les logiciels
    PRÉPARER L'IMPRESSION
    • PrusaSlicer 3.0nouveau
    IMPRIMER ET SURVEILLER
    • Prusa Connect
    • EasyPrint
    • Application iOS et Android
    • Ferme Prusa
    COMMENCER
    • Télécharger et installer
    • Base de connaissances
    PLUS DE LOGICIELS
    • Catalogue de modèles 3D
  • ASSISTANCE
    • Explorer l'assistance
    TROUVER DES RÉPONSES
    • Base de connaissances
    • Dépannage
    • Cours
    • Webinaires
    OBTENIR DE L'AIDE
    • Contactez-nous
    • Chat en direct
    • Expédition et livraison
    • Garantie
    • Retours et remboursements
    • Service et pièces de rechange
    • Service et réparation
    Communauté
    • Forum
    • Reddit
    • Printables
  • Centre de confiance
    • Aperçu du Trust Center
    PAR SUJET
    • RGPD
    • Certificats
    • Sécurité
    • Conformité
    ENGAGEMENTS
    • Rapport de durabilité
    PARLEZ-NOUS
    • Contacter l'équipe de sécurité
  • Entreprise
    • À propos de Prusa
    APPRENEZ À NOUS CONNAÎTRE
    • Notre histoire
    • Comment nous fabriquons les imprimantes
    • Open source
    • Kit de marque et de médias
    ACTUALITÉS
    • Blog
    • Salle de presse
    • Événements
    CONFIANCE ET PARTENAIRES
    • Durabilité
    • Revendeurs et distributeurs
    • Programme d'affiliation
    • Contact
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Connecté en tant que

    • Commandes
    • Adresse
    • Alertes de stock
    • Mes cours
    • Abonnement
    • Modifier le compte
    • Déconnexion

Se connecter pour voir vos commandes et articles enregistrés

Connecté en tant que
  • Commandes
  • Adresse
  • Alertes de stock
  • Mes cours
  • Abonnement
  • Modifier le compte
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Boutique

0 article au panierarticles au panier

Votre panier est vide

Voir le panierImprimantes 3D

Mon profil

Se connecter pour voir vos commandes et articles enregistrés

Mon profil

Connecté en tant que

  • Commandes
  • Déconnexion
BOUTIQUE
  • Derniers produits
PAR CATÉGORIE
  • Imprimantes 3Dnouveau
  • Mises à niveau d'imprimantes 3Dnouveau
  • Matériaux
  • Accessoires
  • Pièces de rechange
  • Cours
  • Produits dérivés
  • Obtenir un devis
LIENS RAPIDES
  • Expédition et livraison
  • Retours et remboursements
  • Paiement et financement
  • Garantie
  • TVA et frais de douane
  • FAQ

Produits en vedette

    Catégories populaires

      Recherches populaires

        Articles

          Blog

            Produits

              Catégories

                Recherches suggérées

                  Recherche…
                  Aucun résultat
                  Une erreur est survenue.
                  ↑↓ Sélectionner↵ OuvrirEsc Fermer la recherche
                  1. Support
                  2. Original Prusa MK3.5S
                  3. Résolution des Problèmes de Qualité d'Impression
                  4. Problèmes de première couche
                   

                  Contenu

                  • Comment préparer votre surface d'impression
                  • La buse est trop proche/éloignée de la plaque (MK2/S, MK2.5/S, MK3/S/+, MK3.5/S)
                  • Vitesse et température
                  • Un bouchage complet ou partiel
                  • Surface irrégulière
                  • Bordure
                  • Joints de dilatation (CORE One, MK4/S, MK3.9/S, MK3.5/S)
                  • Conditions de buse (CORE One, MK4/S, MK3.9/S)
                  • Conditions de buse (XL)
                  • Vérification du capteur de force (CORE One, MK4/S, MK3.9, XL)
                  • Contrôles mécaniques (XL)

                  Blog

                  • Granulés Prusament : lots de matières premières pour l’impression 3D grand format ou la recherche et le développement de polymères à petite échelle
                  • Imprimez des décorations d’Halloween colorées et lumineuses grâce à notre offre effrayante
                  • Factorio est arrivé sur Printables

                  Newsletter

                  Abonnez-vous et obtenez notre dose mensuelle d'informations utiles au sujet des nouveaux firmware, des nouvelles versions de PrusaSlicer et des conseils généraux pour les projets d'impression 3D.

                  En cliquant, vous acceptez de recevoir notre newsletter.

                  Ce site est protégé par reCAPTCHA Enterprise et la Politique de confidentialité et les Conditions d'utilisation de Google s'appliquent.

                  Heavy Duty Keyboard Holder (No Supports)
                  Boutique en ligne
                  • Imprimantes 3D
                  • Mises à niveau d'Imprimante
                  • Filaments
                  • Accessoires
                  • Merchandising Prusa
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modèles 3D
                  • Store
                  • Clubs
                  • Concours de Design 3D
                  • Brands
                  Communauté
                  • Carte du Monde
                  • Forum
                  • Groupes d'Utilisateurs
                  • Événements
                  Aide
                  • Aide Prusa
                  • Prusa Academy
                  • Calculatrices d'Impression 3D
                  Logiciel
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Pilotes et Logiciels
                  Société
                  • À Propos de Nous
                  • Blog
                  • Revendeurs officiels Prusa
                  • Nous Contacter
                  • Certifiée selon les normes ISO 9001, ISO 14001 et ISO 45001
                  • Conditions Générales
                  • Conditions Générales d'Utilisation des sites web PRUSA
                  • Politique de confidentialité
                  • Informations sur les cookies
                  • Politique de traitement des réclamations clients
                  • Page d'état des sites web
                  • Paramètres des cookies
                  Prusa
                  • Conditions Générales
                  • Conditions Générales d'Utilisation des sites web PRUSA
                  • Politique de confidentialité
                  • Informations sur les cookies
                  • Politique de traitement des réclamations clients
                  • Page d'état des sites web
                  • Paramètres des cookies

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ET PRUSAMENT® sont des marques déposées de Prusa Development a.s. utilisées par Prusa Research a.s. sous licence de Prusa Development a.s.

                  Problèmes de première couche

                  Pertinent pour

                  MK4 family
                  XL family
                  MK3.9 family
                  MK3.5 family
                  MINI family
                  +
                  2 commentaires
                  Article est également disponible dans les langues suivantes
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Il s'agit de loin du problème le plus courant en impression 3D et probablement du premier problème que vous pourriez rencontrer. La première couche est essentielle car c'est la base de l'objet imprimé. Par conséquent, si elle n'est pas parfaite, le risque d'échec de l'impression augmente. De nombreux problèmes d'impression 3D courants proviennent d'une première couche médiocre. Quelques problèmes peuvent survenir lors de l’impression de votre première couche, voyons donc ce qui peut être fait pour éviter ces problèmes.

                  La surface d'impression doit être régulièrement entretenue pour obtenir une qualité d'impression optimale et minimiser les risques d'échec des impressions. C'est une procédure simple, alors jetons un coup d'œil à nos conseils et recommandations.

                  Comment préparer votre surface d'impression

                  Si vous ne touchez pas la surface d'impression avec vos mains ou des outils sales, alors vous n'avez pas à la nettoyer avant chaque impression. Nettoyez vos outils de la même manière que celle que vous utilisez pour le plateau, et vous pourrez commencer votre prochaine impression tout de suite.

                  Alcool isopropylique - plaques flisses, satinées et texturées

                  Pour obtenir la meilleure adhérence de la surface d'impression, il est essentiel de la garder propre. La meilleure option lors de l'impression avec de l'ABS, le PLA et de nombreux autres matériaux est l'Alcool isopropylique à 90%, qui peut généralement être achetés localement dans une pharmacie ou un magasin de bricolage. L'alcool dénaturé est également une option. Nous vous recommandons de toujours utiliser de l'IPA à 90%. Les solutions avec des pourcentages inférieurs peuvent contenir des produits chimiques et des huiles inappropriés.

                  Les filaments PETG, ABS, ASA, XT et CPH sont une exception - l'adhérence peut être trop forte, et vous pouvez endommager votre plaque PEI lisse. Nous vous recommandons d'utiliser un agent de séparation (par exemple un bâton de colle). Pour plus d'informations sur la façon d'imprimer avec ces matériaux, consultez nos guides de matériaux.

                  Tout agent nettoyant (par exemple de l'IPA) dermique/cosmétique, c'est-à-dire pour la peau ou les ongles, peut contenir des additifs, comme des hydratants et des huiles qui ne conviennent pas.

                  Du liquide vaisselle et de l'eau

                  Si l'adhérence semble diminuer avec le temps même en utilisant de l'IPA, vous pouvez nettoyer la plaque d'acier avec quelques gouttes de liquide vaisselle et de l'eau chaude (pas brûlante !). Cela ne devrait pas être fait souvent, et ne plongez pas complètement la plaque dans l'eau chaude, mais cela dissoudra certaines huiles et sucres qui s'accumulent avec le temps et que l'IPA n'élimine pas. Assurez-vous d'utiliser uniquement du liquide vaisselle et de bien sécher la plaque avant de l'utiliser.

                  Acétone

                  Le PEI peut perdre son pouvoir adhésif après quelques centaines d'heures. Lorsque vous voyez des modèles se détacher régulièrement, essuyez soigneusement la surface avec de l'acétone pour restaurer l'adhérence. Celui-ci ne doit être utilisé que sur la plaque PEI lisse et seulement environ une fois par mois. N'abusez pas de l'acétone. Un usage prolongé rend la surface PEI cassante. N'utilisez pas non plus d'acétone avant d'imprimer avec du PETG.

                  Pour les plaques d'acier texturées et satinées, n'utilisez pas du tout d'acétone ! D'autres solvants chimiques, comme le dissolvant pour vernis à ongles ou le nettoyant pour frein, peuvent également contenir de l'acétone (acétates).

                  Colle

                  La colle est un excellent outil facile à utiliser pour augmenter l'adhérence. Elle crée également une couche de séparation protectrice. Pas besoin de colle spécialement conçue pour l'impression 3D. Vous pouvez utiliser un bâton de colle de base (à base de PVA). D'après notre expérience, cela n'est pas nécessaire lors de l'impression de PLA, mais cela peut être conseillé lors de l'impression de :

                  • Polyamide (Nylon)
                  • PETG
                  • Polycarbonate (PC)
                  • Matériaux à base de PET
                  • ABS
                  • ASA
                  • Autres matériaux plus exotiques
                  • Matériaux flexibles
                  Vous pouvez facilement essuyer la colle PVA avec du liquide vaisselle et de l'eau.
                  Aucun autre type de colle ne doit être utilisé comme substitut. Ne mettez pas Superglue sur votre plaque ! Lors du retrait d'impressions ayant une grande surface, vous devrez peut-être vous aider d'une spatule. Faites preuve de douceur lorsque vous pliez la plaque et retirez l'impression car le film de PEI lisse peut se déchirer.
                  Dans le cas où vous utilisez du jus d'ABS, ne l'utilisez en aucun cas sur les plaques en acier texturées et satinées !

                  Resurfaçage

                  Il peut arriver que vous laissiez de petites marques sur la surface d'impression avec votre buse ou vos outils. En règle générale, elles seront plus brillantes que le reste du plateau. Cela n'affecte pas la fonctionnalité ou l'adhérence. Cependant, si vous souhaitez avoir le même aspect de surface sur l'ensemble du plateau d'impression, vous pouvez le resurfacer.

                  La façon la plus simple est de prendre le côté dur d'une éponge à vaisselle et de frotter la zone abîmée avec un mouvement circulaire délicat quelques fois. Une autre option consiste à utiliser du papier de verre à grain fin (400-600) et à frotter légèrement la plaque. Essuyez avec de l'IPA après cela.
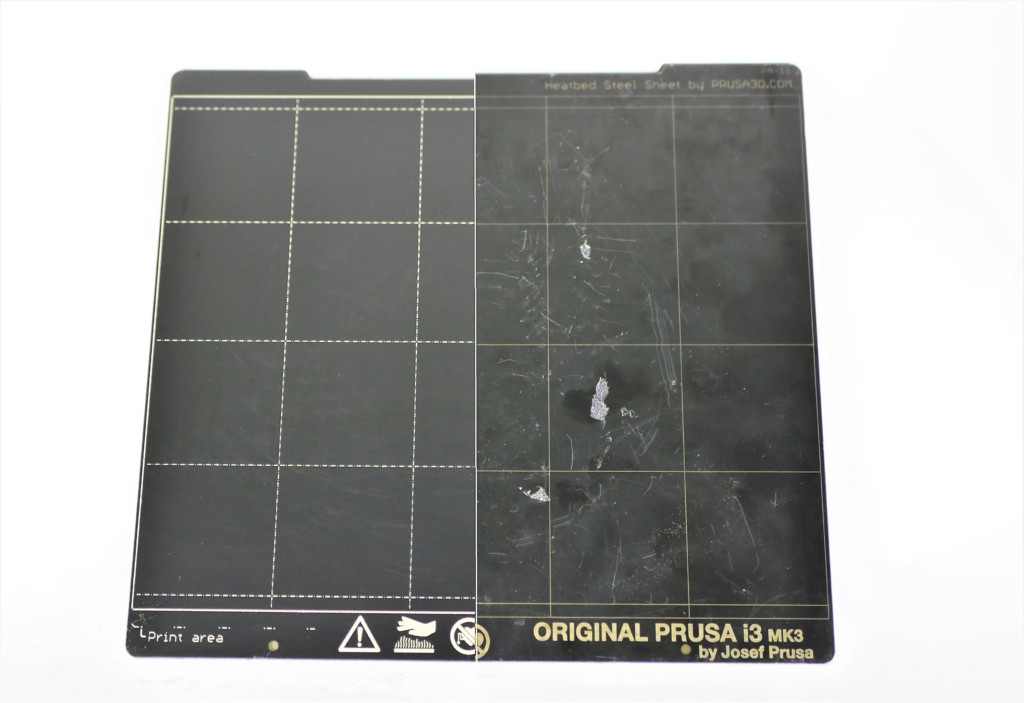
                  Comparaison des plaques d'acier

                  Plaque PEI lisse
                  • Alcool isopropylique 90%+ (IPA) - meilleur dégraissant
                  • Eau chaude + quelques gouttes
                    avec du liquide vaisselle (au cas où l'IPA n'enlève pas
                    les résidus de sucre sur la
                    plaque)
                  • Acétone - de temps en temps pour
                    régénérer la plaque
                  Utilisez un bâton de colle lors de l'impression de FLEX, de PETG et d'autres matériaux à base de PET, tout comme pour l'ABS et l'ASA<br />IPA + PETG fera adhérer très fortement l'impression à la plaque. La retirer pourrait être extrêmement difficile.
                  Plaque
                  texturée poudrée
                  • Alcool isopropylique 90%+ (IPA) -
                    meilleur dégraissant
                  N'utilisez jamais d'acétone !
                  Plaque poudrée satinée
                  • Alcool isopropylique 90%+ (IPA) -
                    meilleur dégraissant
                  N'utilisez jamais d'acétone !
                  Pour plus d'informations sur les différentes propriétés et directives de chaque plaque d'acier flexible, veuillez consulter FeuilleS d'acier flexible (guide).

                  Plaques d'impression spéciales

                  Pour les plaques d'impression qui ne sont PAS lisses, satinées ou texturées, la procédure de préparation de surface peut différer d'une plaque à l'autre. Suivez les procédures décrites dans leurs articles dédiés. 

                  • Plaque en acier spéciale PA Nylon
                  • Plaque en acier PP

                  La buse est trop proche/éloignée de la plaque (MK2/S, MK2.5/S, MK3/S/+, MK3.5/S)

                  Si la buse est trop proche du plateau d'impression, il n'y aura pas assez de place pour que le plastique sorte de l'extrudeur. En ayant la buse trop près de la surface d'impression, vous bloquerez essentiellement son ouverture, de sorte qu'aucun plastique ne puisse être extrudé. Vous pouvez facilement reconnaître ce problème lorsque l'imprimante n'extrude pas de plastique pour la première ou seconde couche. Utilisez la fonction Live Adjust Z et les options de Calibration de la première couche (i3) pour ajuster la hauteur de la buse. Vous effectuez la calibration à partir du Menu LCD -> Calibration -> Calibration de la première couche. Pour plus d'informations sur cette procédure, veuillez consulter l'article dédié Calibration de la première couche (i3).
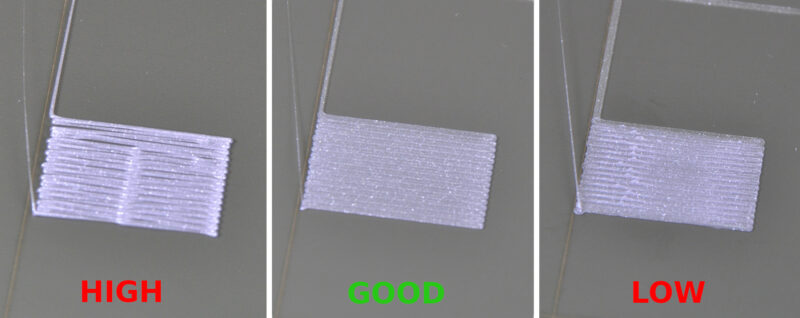
                  Évitez de compenser un manque d'adhérence en réglant un Live Z plus bas (en écrasant la première couche). Si elle est trop abaissée, la buse peut endommager la plaque d'acier et provoquer des vibrations excessives. Tout dommage causé par une valeur Live Z incorrecte n'est pas couvert par la garantie.

                  Vitesse et température

                  Diminuez la vitesse d'impression

                  Si les étapes décrites ci-dessus n'ont pas aidé, essayez de réduire la vitesse d'impression. La façon la plus simple de le faire est de tourner le bouton pendant le processus d'impression, en abaissant le pourcentage. Dans le sens anti-horaire = diminuer la vitesse, Sens horaire = augmenter la vitesse. Nous suggérons de réduire la vitesse à environ 75% pour les trois premières couches, puis de la ramener à la normale.
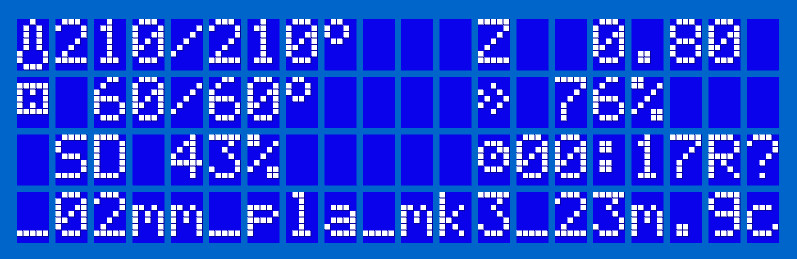
                  Utilisez les températures d'impression recommandées

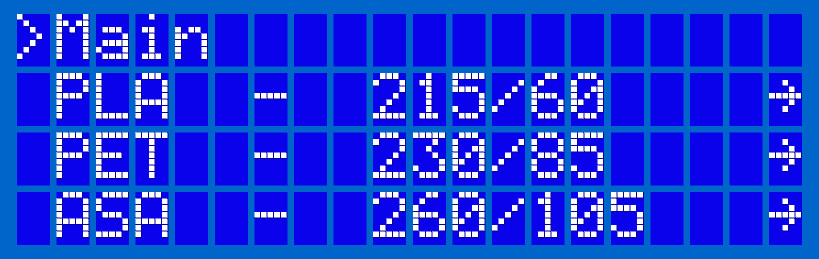
                  Assurez-vous d'utiliser les températures recommandées pour la buse et le plateau chauffant. PrusaSlicer les configurera correctement en fonction du matériau sélectionné, vous n'avez donc pas besoin d'ajuster les températures manuellement sur l'imprimante elle-même. Si vous expérimentez de nouveaux matériaux qui ne collent pas bien, vous pouvez essayer d’augmenter la température du plateau chauffant de 5-10 °C. De cette façon, le plastique collera un peu mieux.
                  Un bouchage complet ou partiel

                  L'extrudeur peut être obstrué. Cela peut se produire lorsqu'un excès de débris reste coincé à l'intérieur de la buse, lorsque le plastique chaud est maintenu trop longtemps dans l'extrudeur ou lorsque le refroidissement de l'extrudeur n'est pas suffisant et que le filament commence à se ramollir à l'extérieur de la zone de fusion souhaitée. Veuillez consulter notre article dédié Buse/hotend bouchée (MK3.5/S, MK3S+, MK2.5S).

                  Surface irrégulière

                  Si votre surface d'impression n'est pas plate et que l'alignement du maillage n'aide pas, pour obtenir une surface d'impression plate, une solution temporaire consiste à ajouter un morceau de papier sous la zone inégale de la plaque d'acier. Une solution permanente serait d'exécuter le firmware Correction du nivellement du Bed Level.
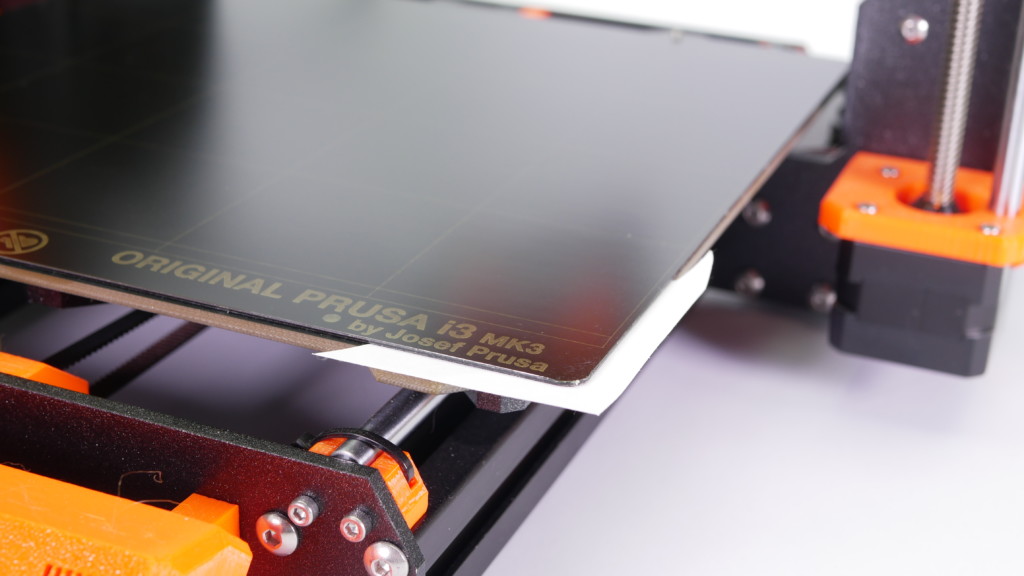
                  plaque inégale

                  Plaque correctement positionnée

                  Avant d’imprimer, assurez-vous que le plateau d’impression est correctement installé, et qu’il ne reste aucun résidu de l’impression précédente ou un morceau de filament lâche qui pourrait affecter la position de la plaque. Assurez-vous également que la plaque est droite et qu’elle n’est ni pliée ni endommagée.
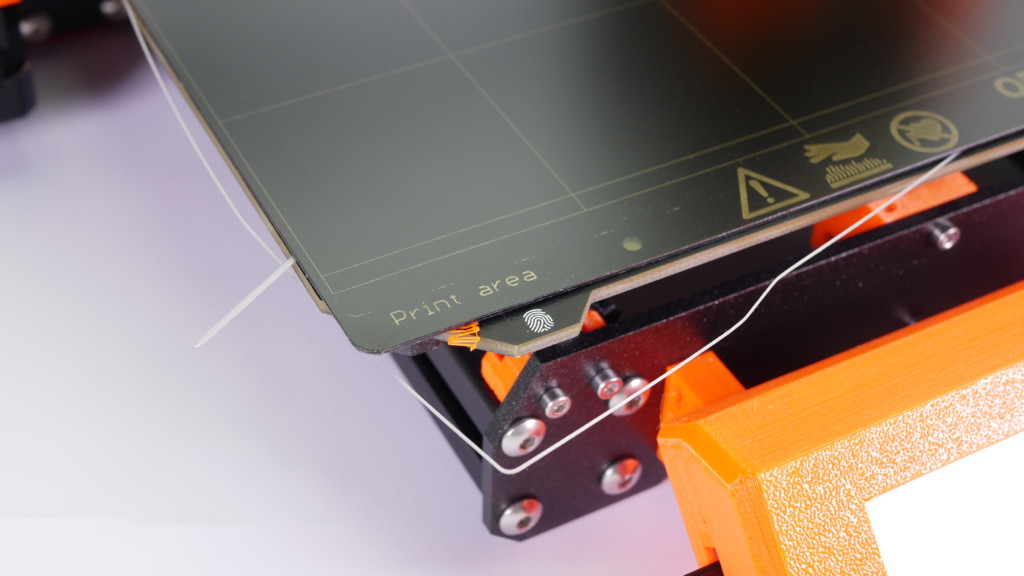
                  plaque correctement placée

                  Bordure

                  Avant d'envisager d'appliquer des matériaux d'adhérence supplémentaires sur le plateau, envisagez d'utiliser l'option Bordure dans PrusaSlicer qui augmente la surface de la première couche. Voir notre article dédié Jupe et bordure.

                  Joints de dilatation (CORE One, MK4/S, MK3.9/S, MK3.5/S)

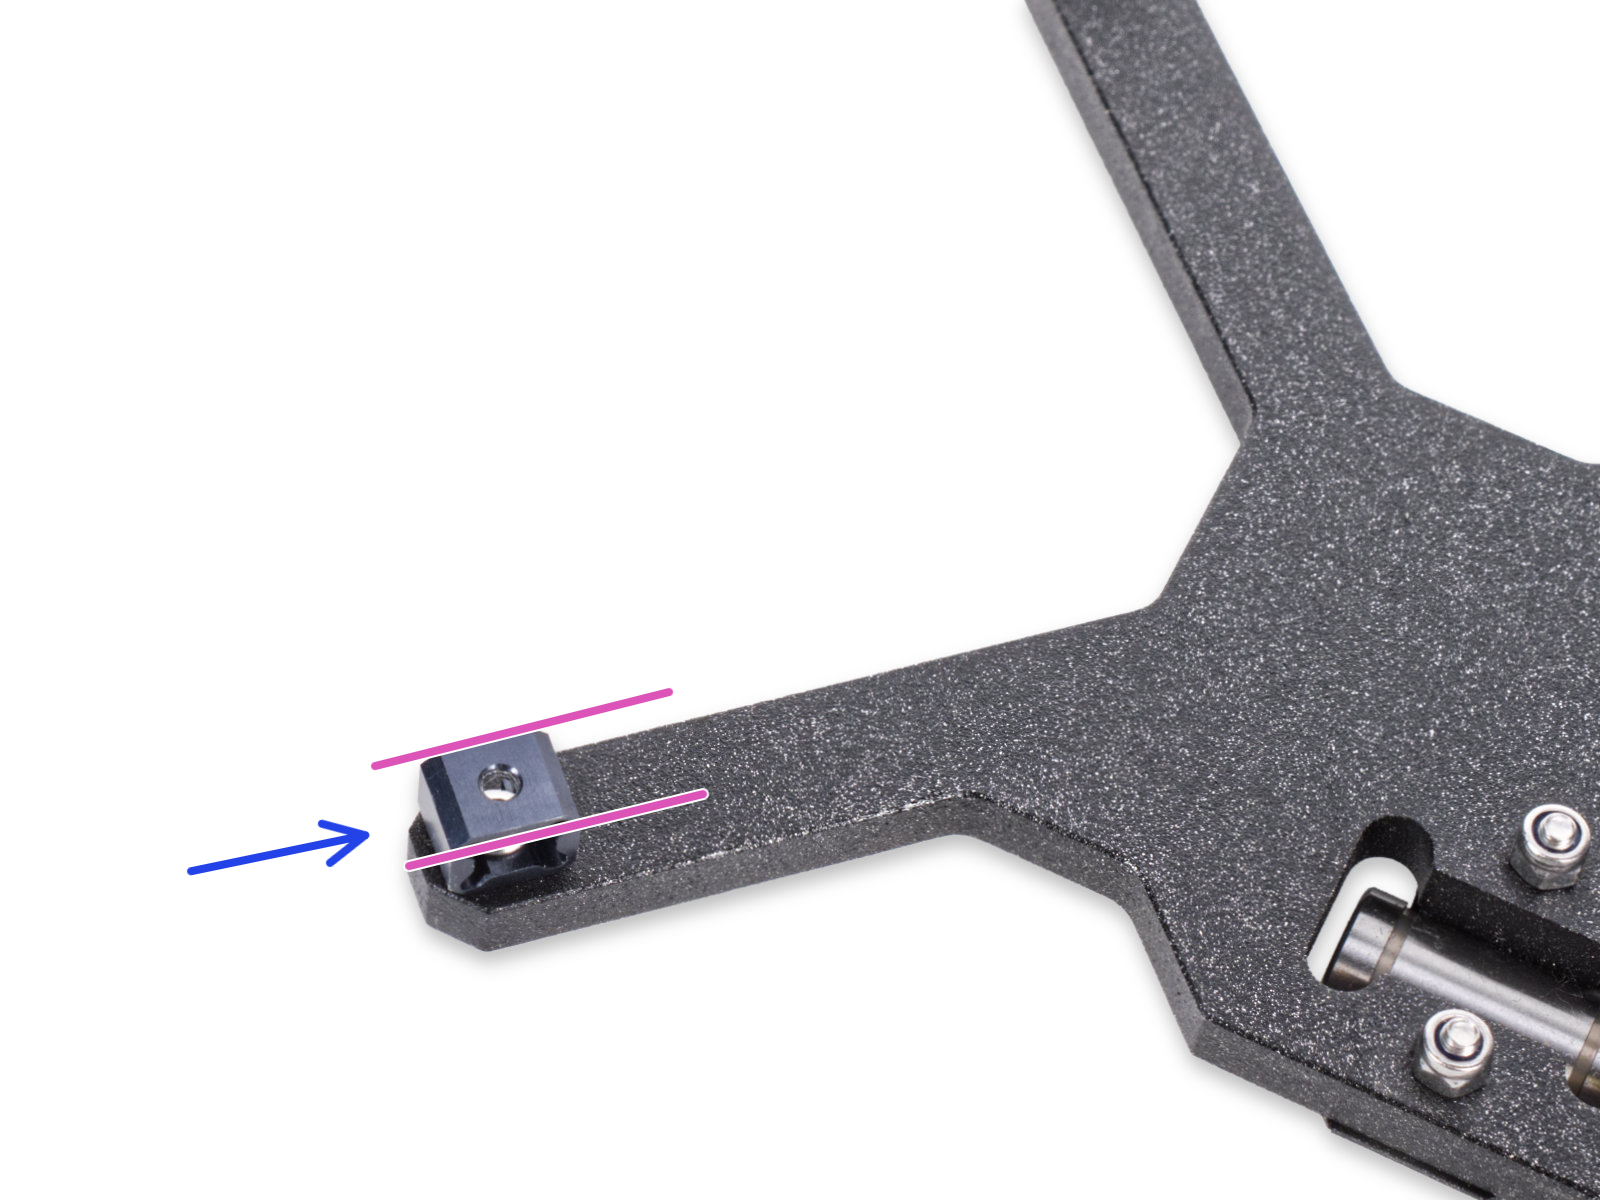
                  Si les joints de dilatation sont mal orientés, cela peut entraîner une première couche inégale. Assurez-vous que toutes ont le côté plein face au centre du chariot.
                   

                  Conditions de buse (CORE One, MK4/S, MK3.9/S)

                  Avant de poursuivre, assurez-vous que l'imprimante est COMPLÈTEMENT REFROIDIE À TEMPÉRATURE AMBIANTE, et ÉTEINTE ! 

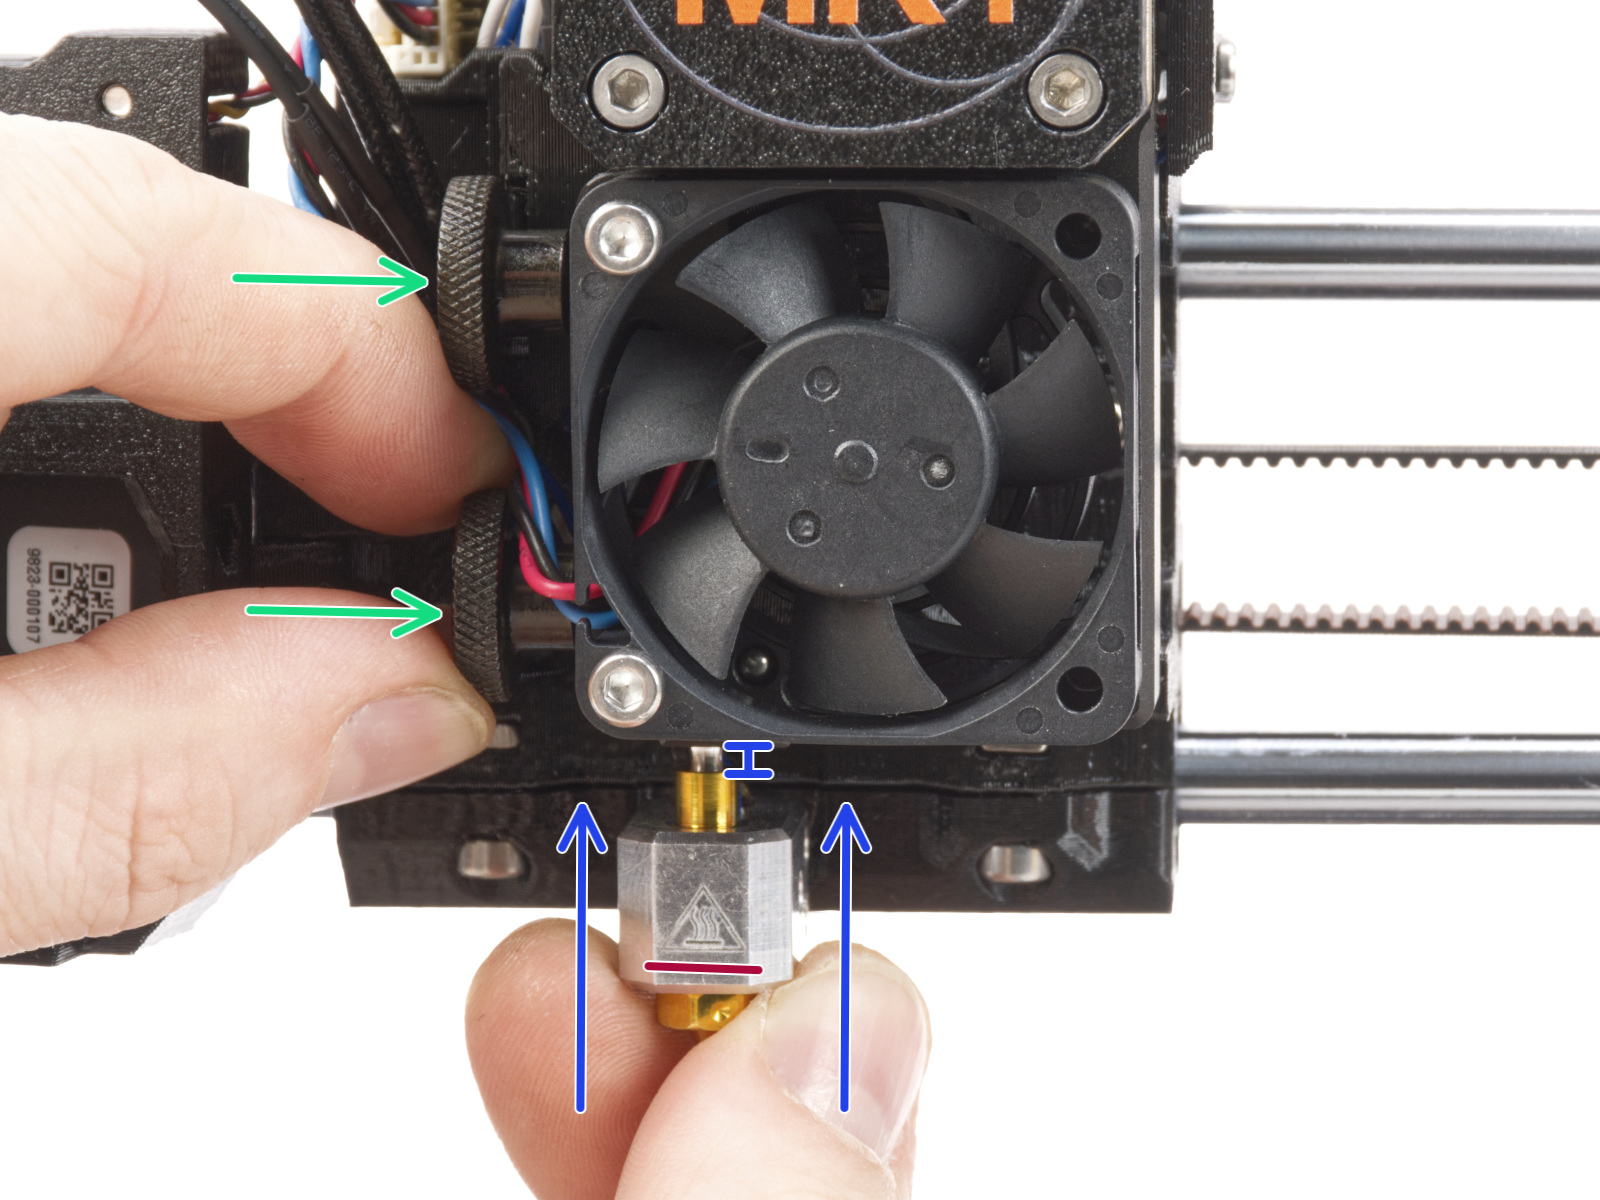
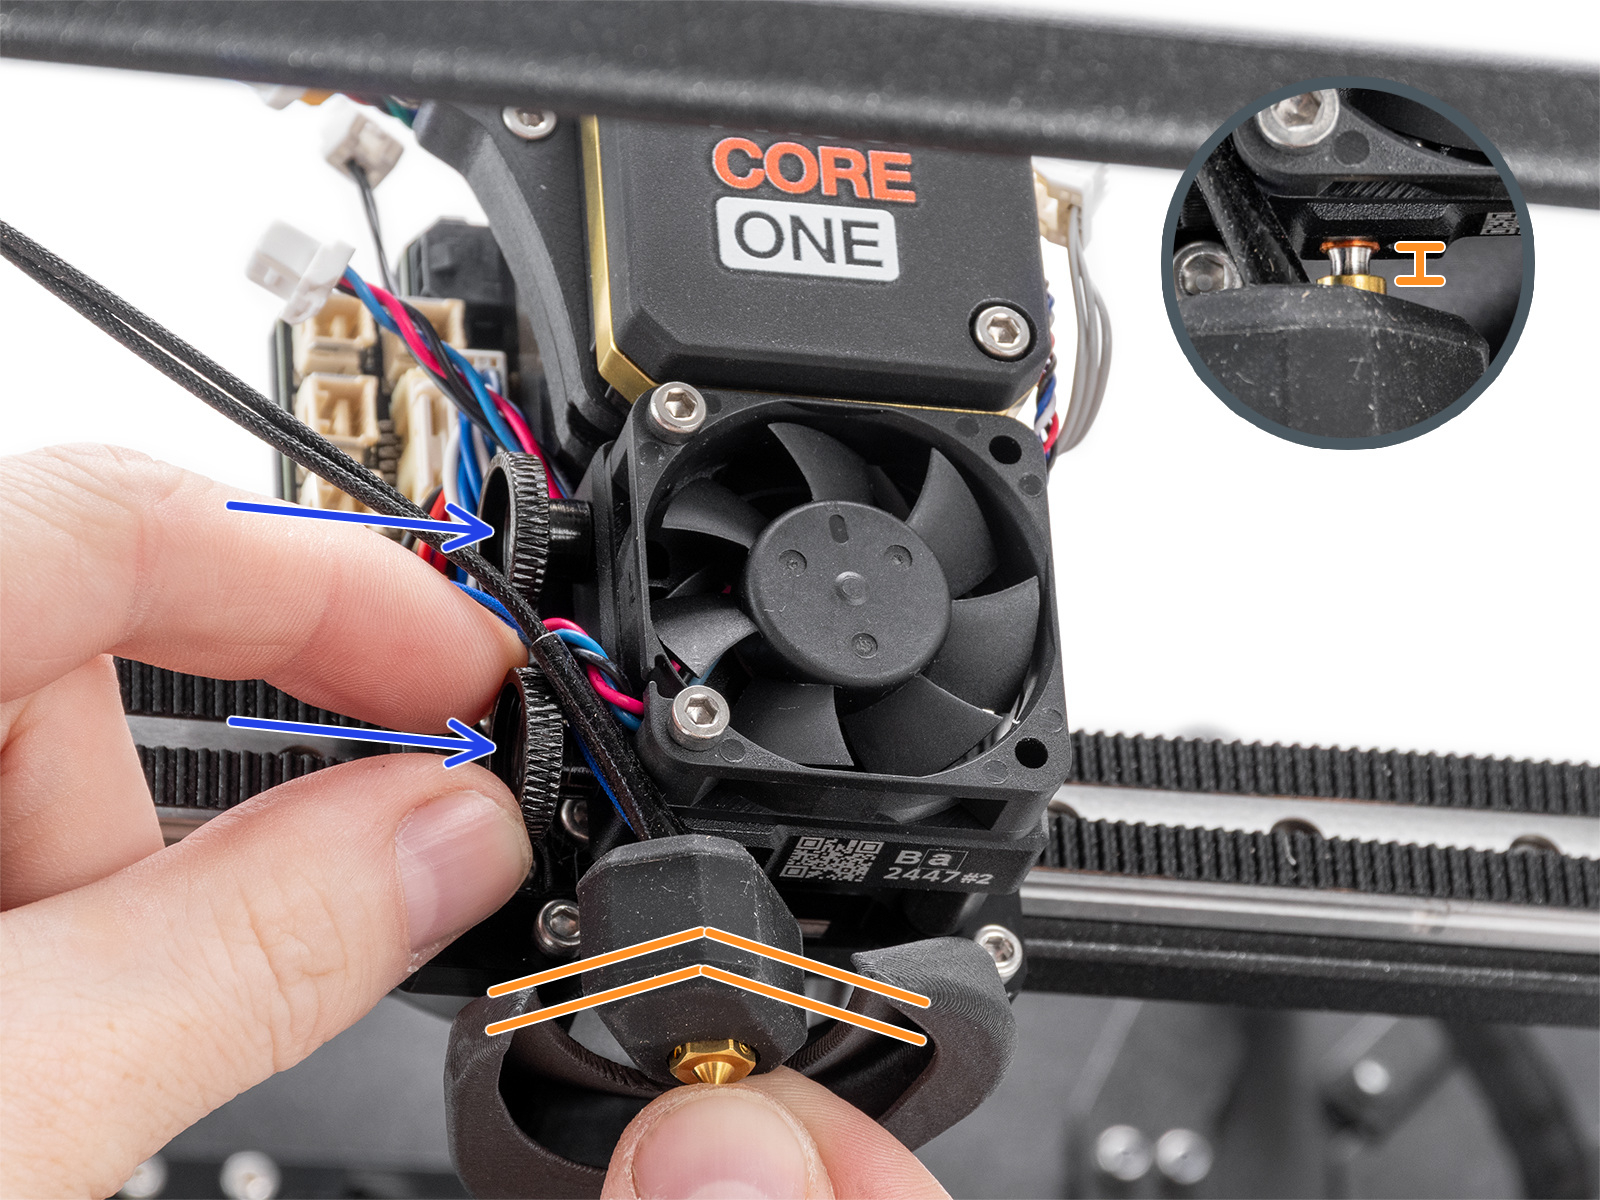
                  La buse du Nextruder doit être à la bonne hauteur. Si vous n'êtes pas sûr que la hauteur soit correcte, ouvrez les vis moletées sur le côté de la barrière thermique et poussez la buse vers le haut. Serrez les vis moletées uniquement à la main, n'utilisez aucun outil.

                  Si vous disposez d'un adaptateur de buse, vérifiez à nouveau l'installation pour vous assurer que la buse n'a pas été abaissée lors de l'installation de l'adaptateur. 
                  Prusa CORE One
                  Original Prusa MK4S, MK3.9SOriginal Prusa MK4, MK3.9

                  Conditions de buse (XL)

                  Avant de poursuivre, assurez-vous que l'imprimante est COMPLÈTEMENT REFROIDIE À TEMPÉRATURE AMBIANTE, et ÉTEINTE ! 

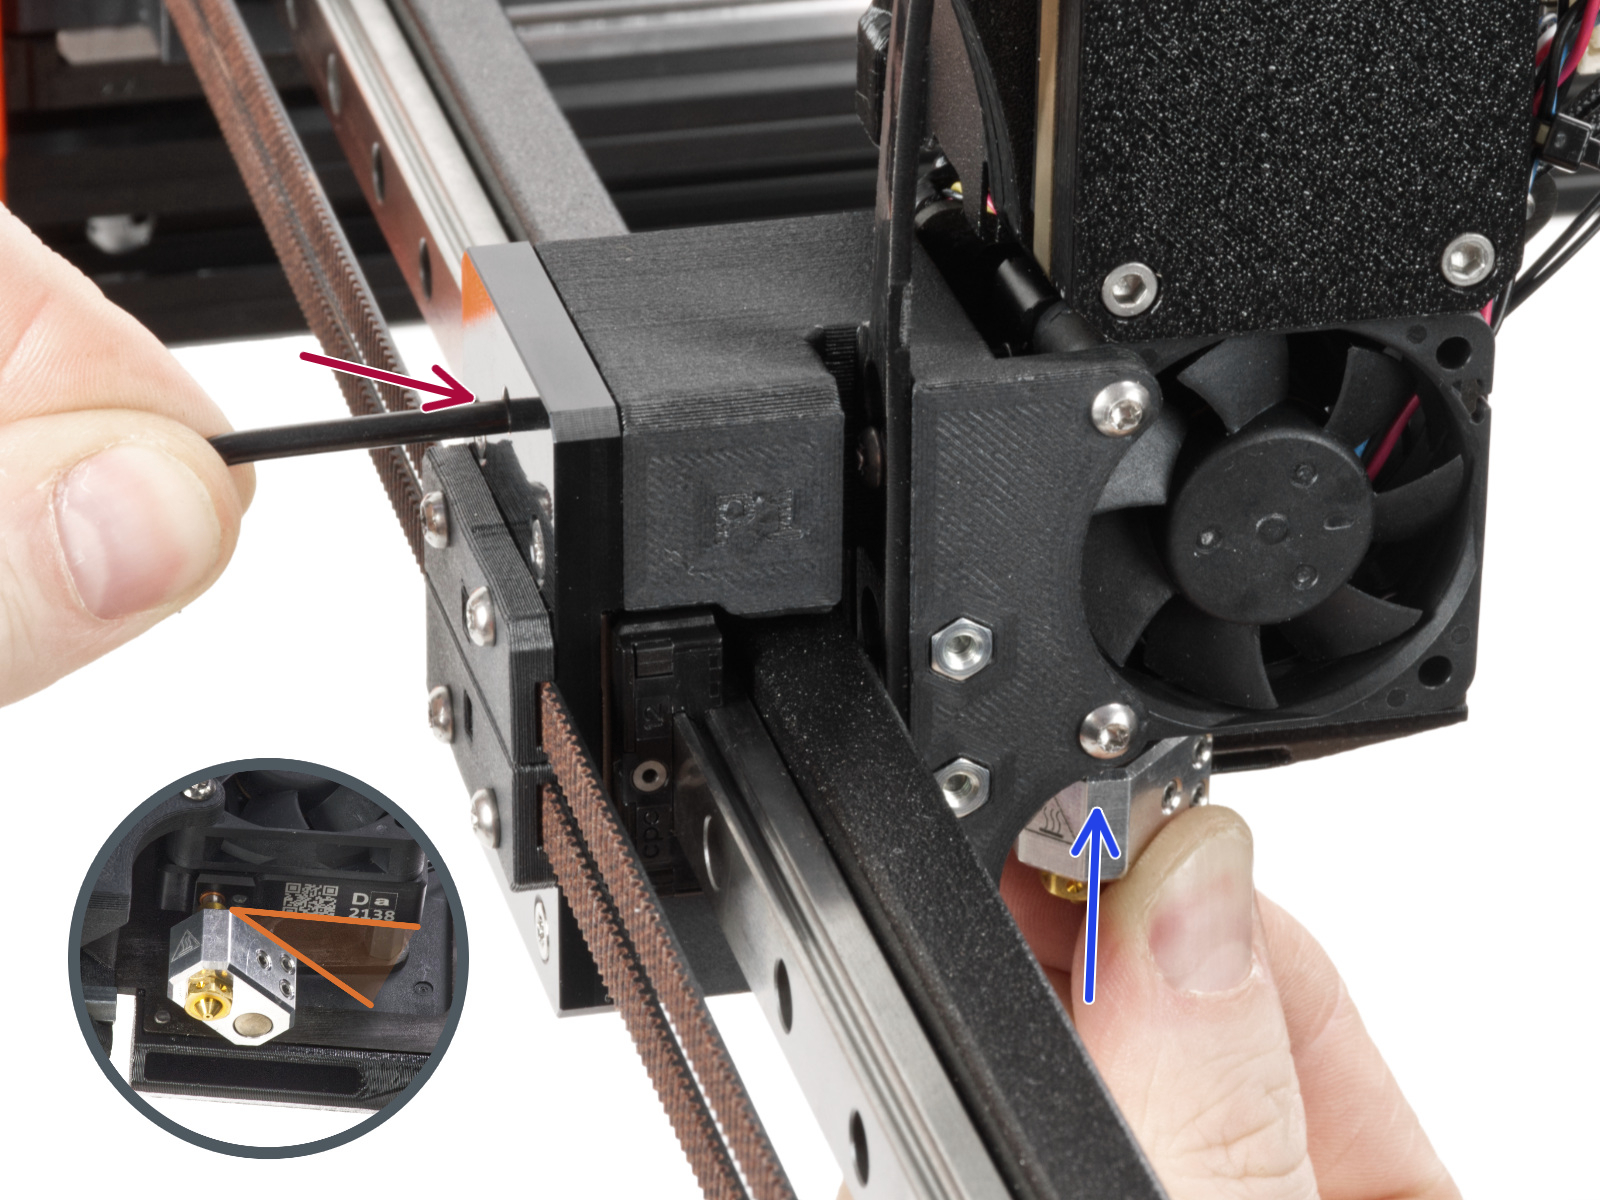
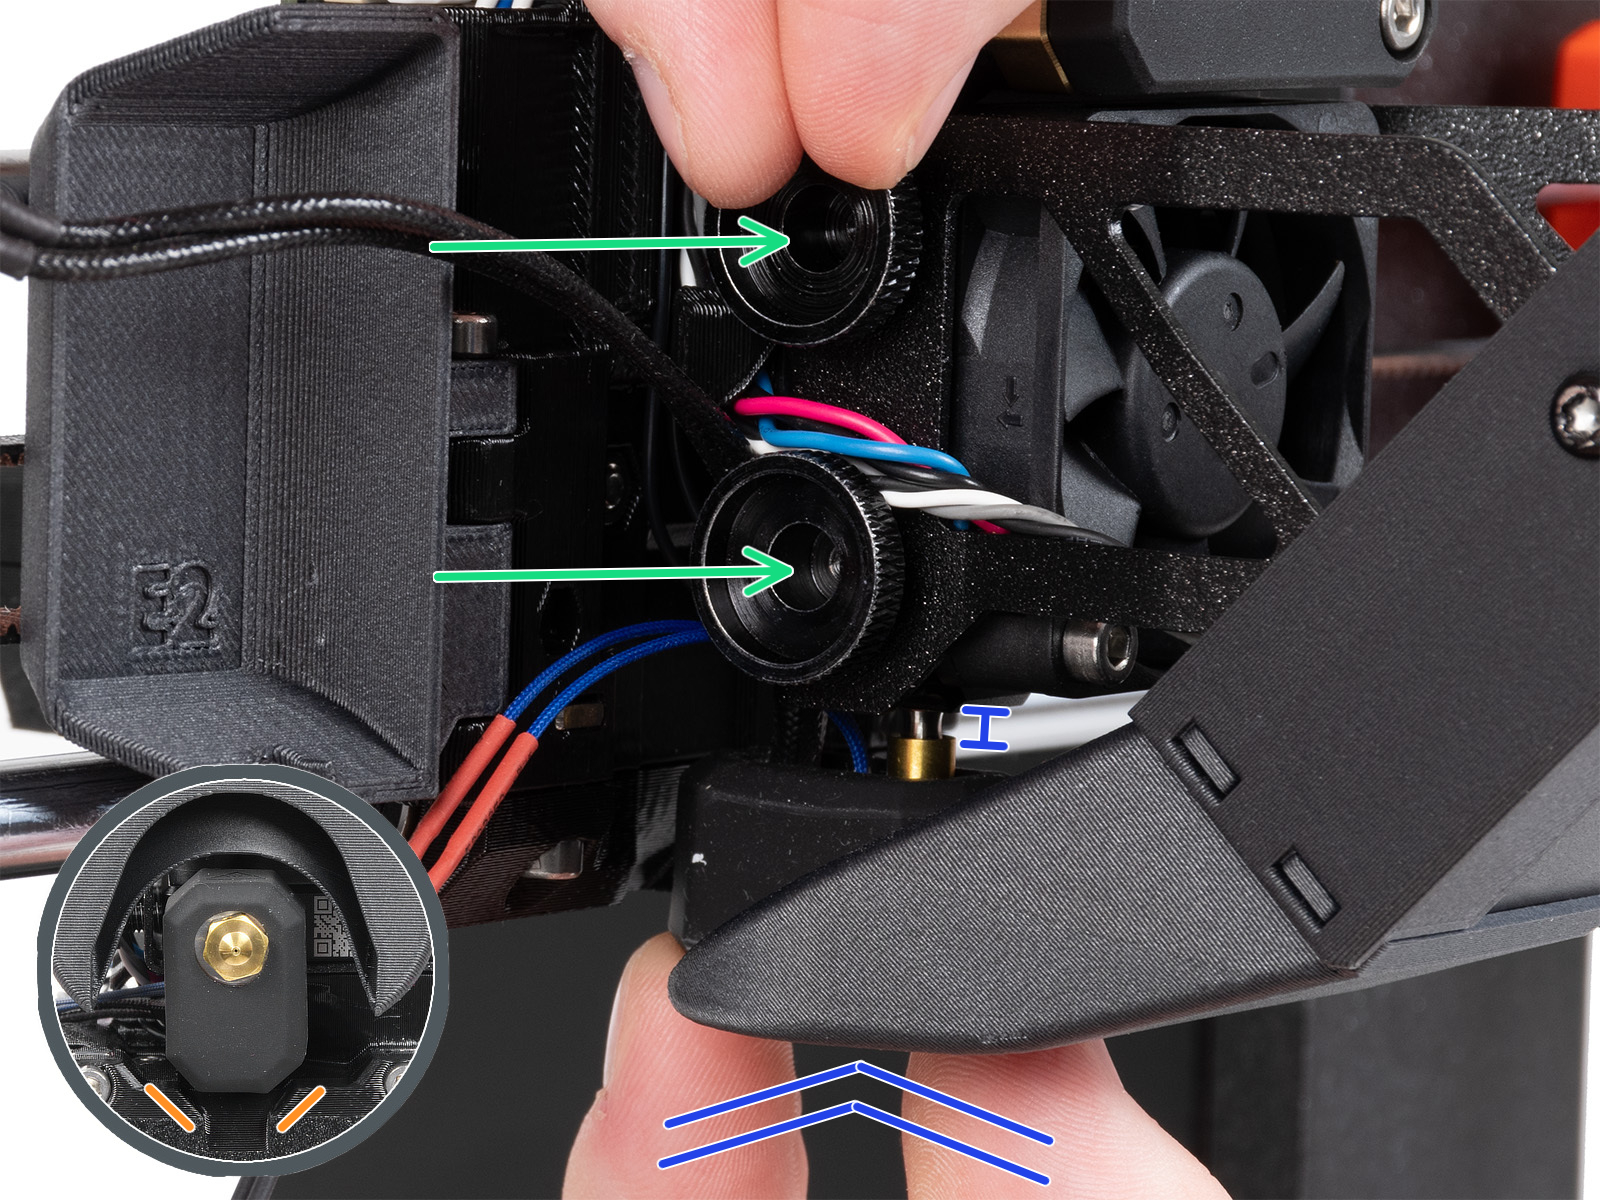
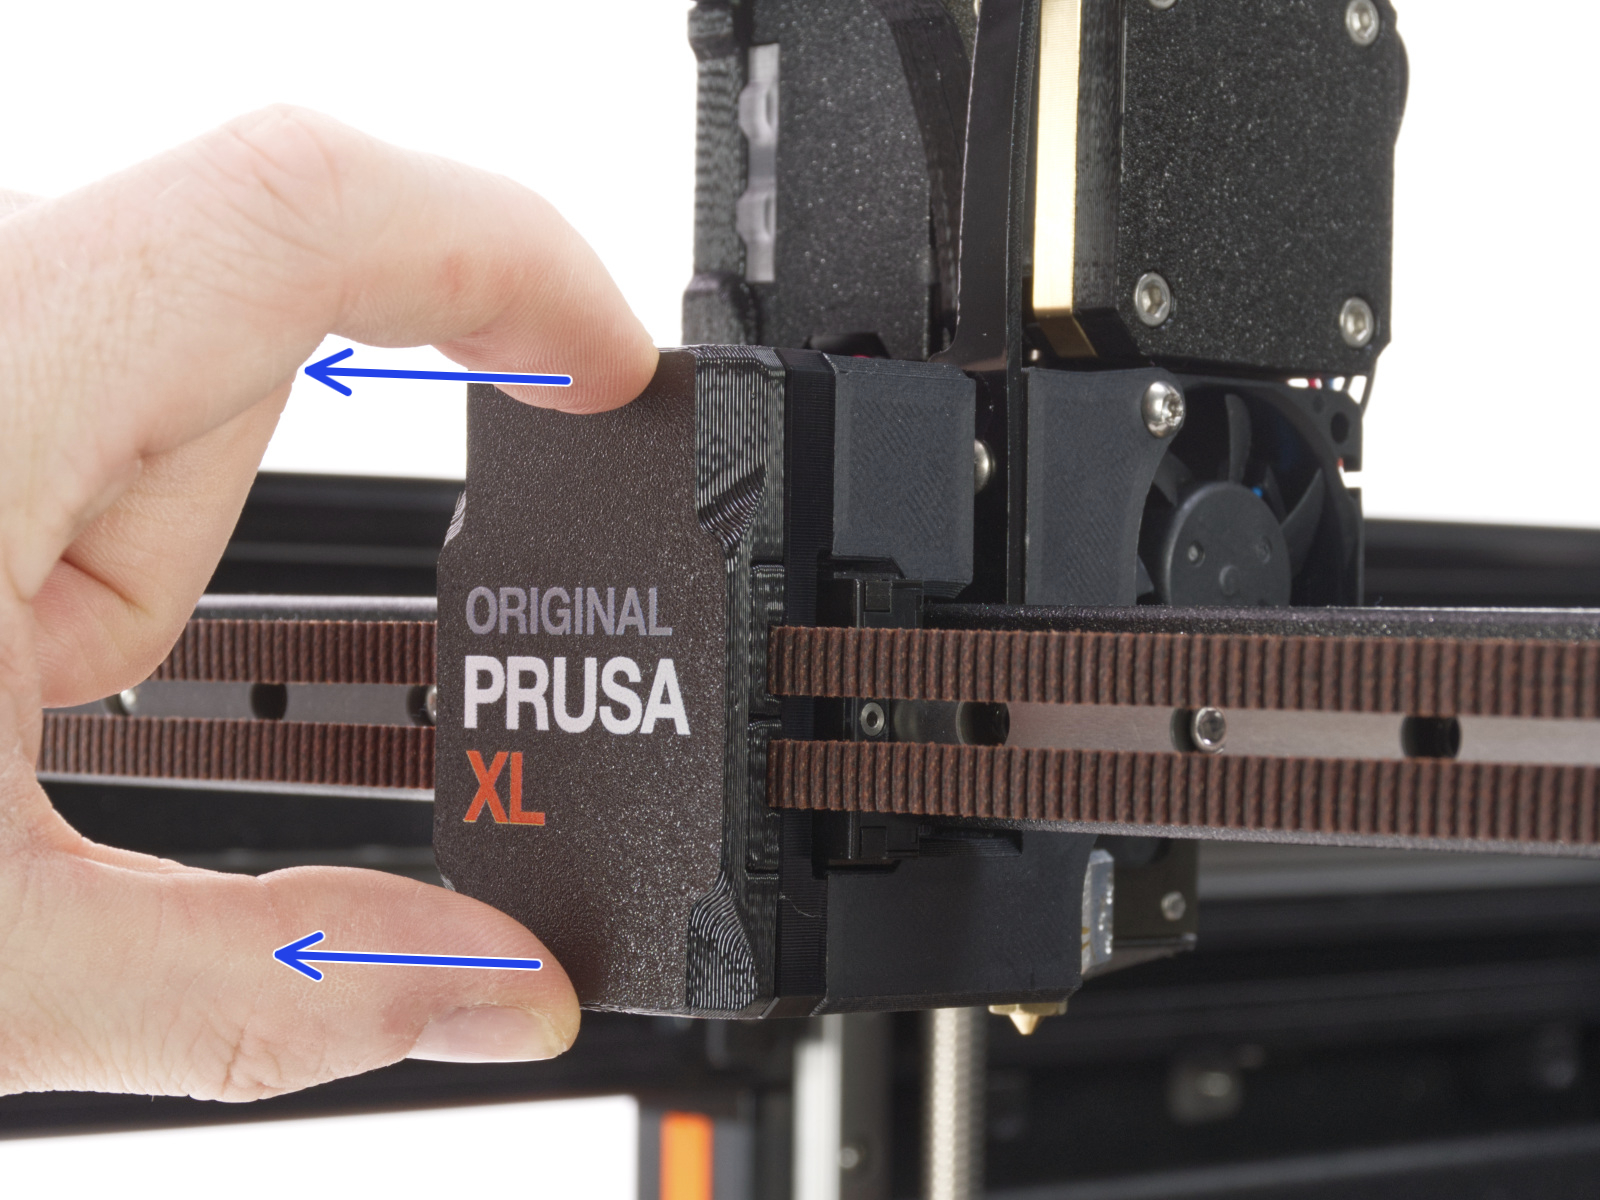
                  Sur la XL mono-outil, après avoir retiré le x-carriage-cover, maintenez le bloc de chauffe (assurez-vous que la buse n'est pas chauffée !), et utilisez la clé Torx TX8 comme indiqué sur l'image pour serrer la vis de blocage. N'utilisez pas de force excessive lors du serrage, cela pourrait endommager le tube de la hotend. La buse doit être approximativement à un angle de 35°-40° pour éviter d'endommager les câbles de la hotend.
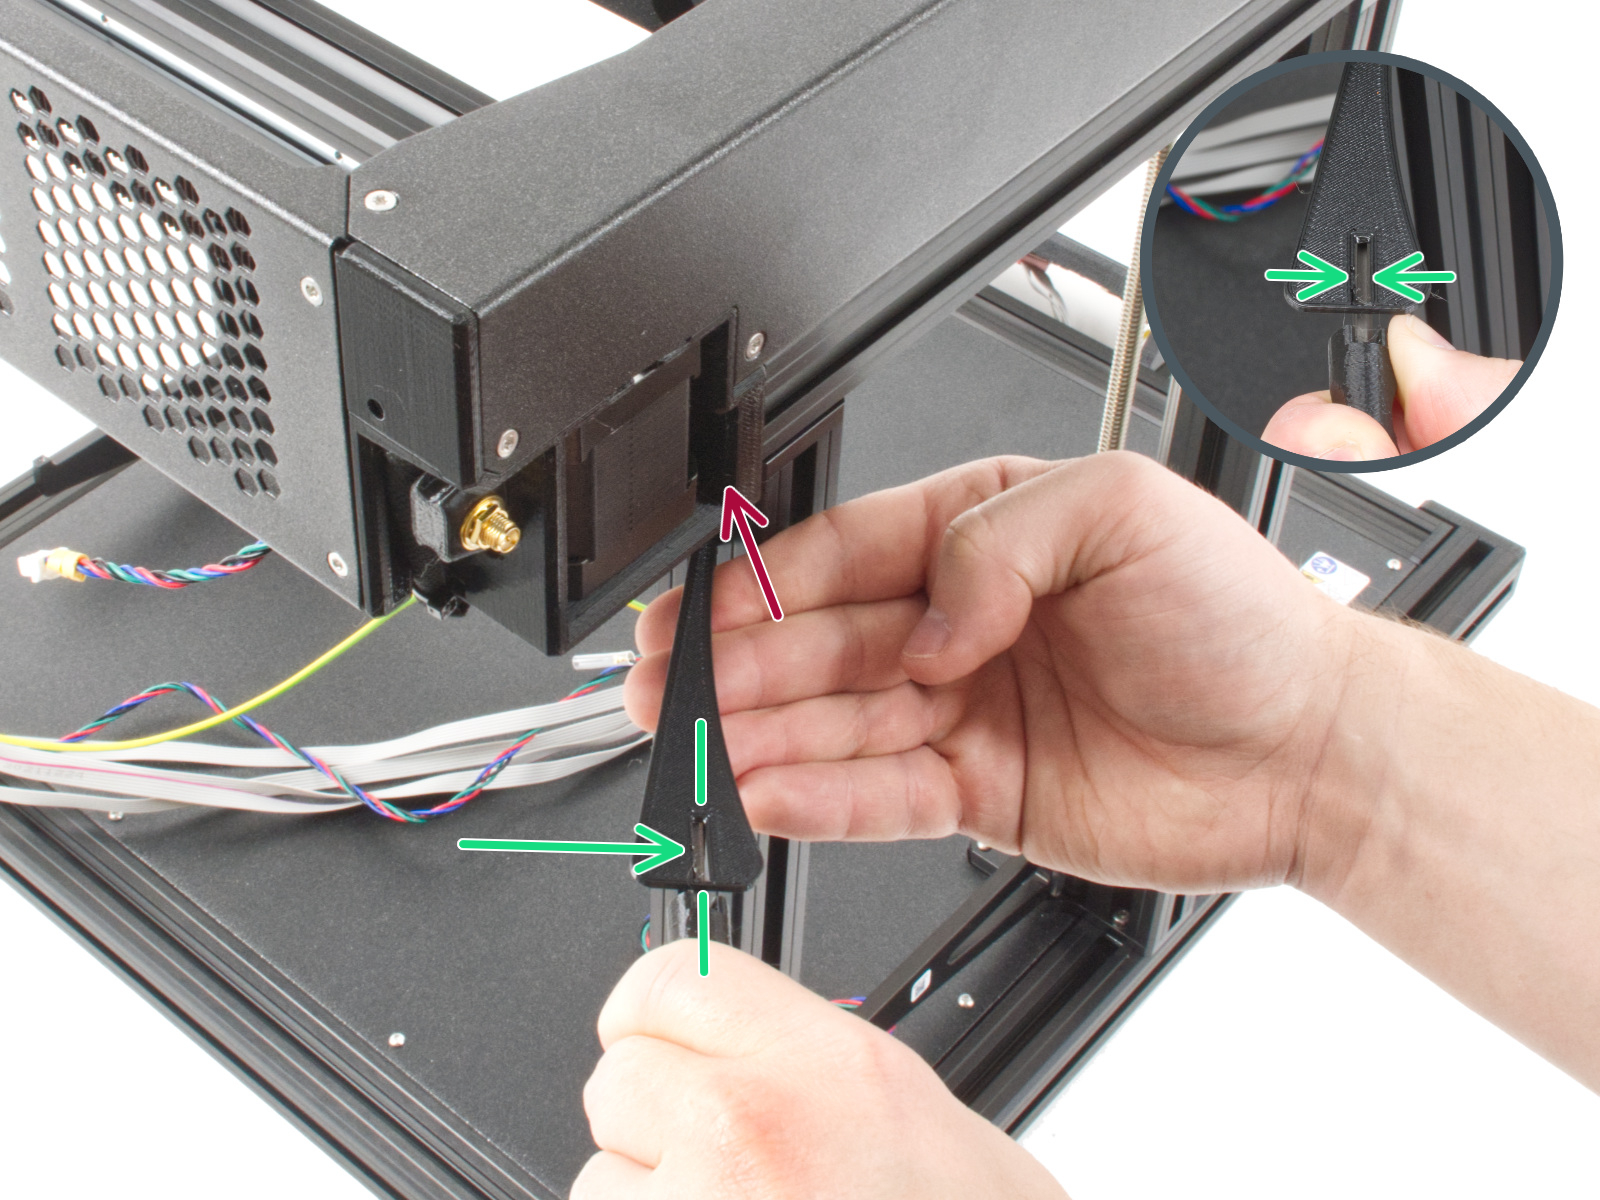
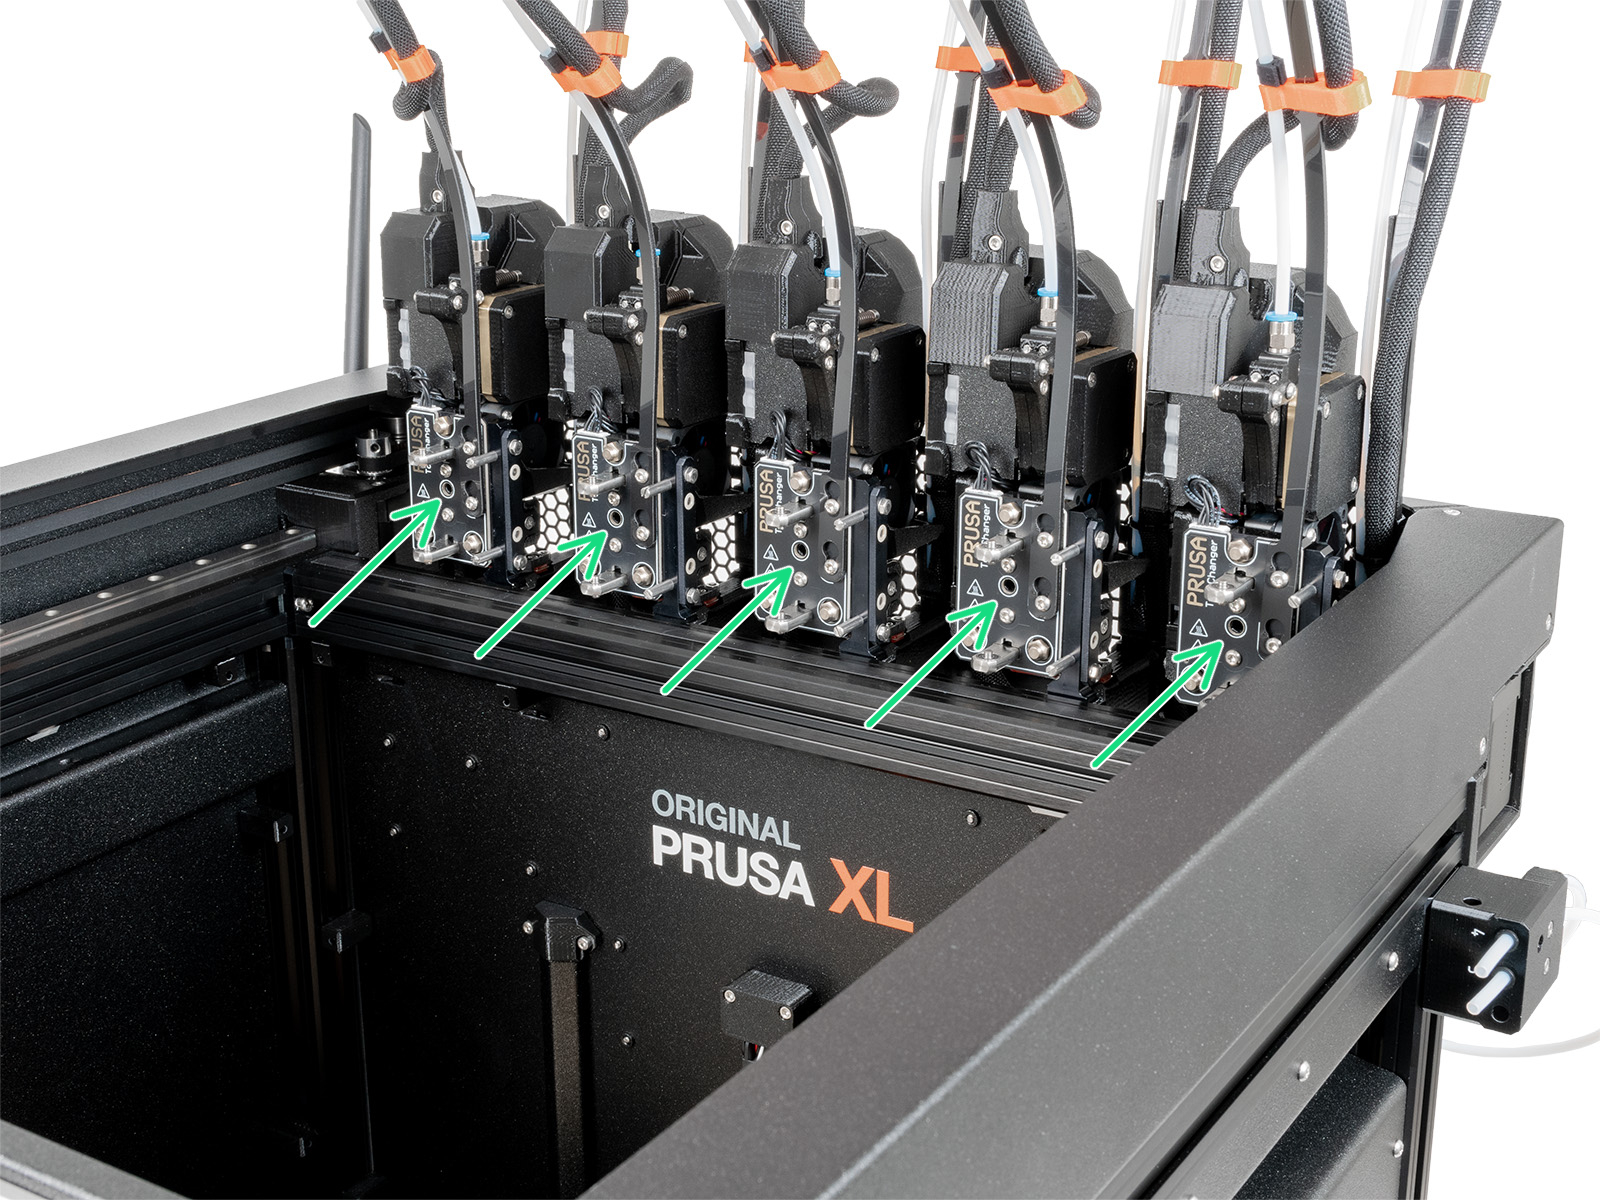
                  Sur la XL multi-outils, identifiez l'outil qui possède la buse à contrôler et stationnez-le. Maintenez le bloc de chauffe (assurez-vous que la buse n'est pas chauffée !), et utilisez la clé Torx TX8 dans la partie montrée sur l'image pour serrer la vis de blocage. N'utilisez pas de force excessive lors du serrage, cela pourrait endommager le tube de la hotend. La buse doit être à un angle d'environ 35°-40° pour éviter d'endommager les câbles de la hotend.
                  Vérification du capteur de force (CORE One, MK4/S, MK3.9, XL)

                  Si le filament est chargé pendant que l'imprimante effectue le nivellement au début d'une impression, vérifiez si l'extrudeur ne tire pas le filament vers le bas en desserrant un peu la bobine de filament. Si le filament est alimenté par un tube PTFE, assurez-vous que le tube n'est pas trop court.

                  Après les vérifications précédentes, allez dans le menu de l'imprimante dans Contrôle -> Calibrations & Tests -> Test du capteur de force, et effectuez le test du capteur de force selon les instructions à l'écran.

                  Contrôles mécaniques (XL)

                  Core XY

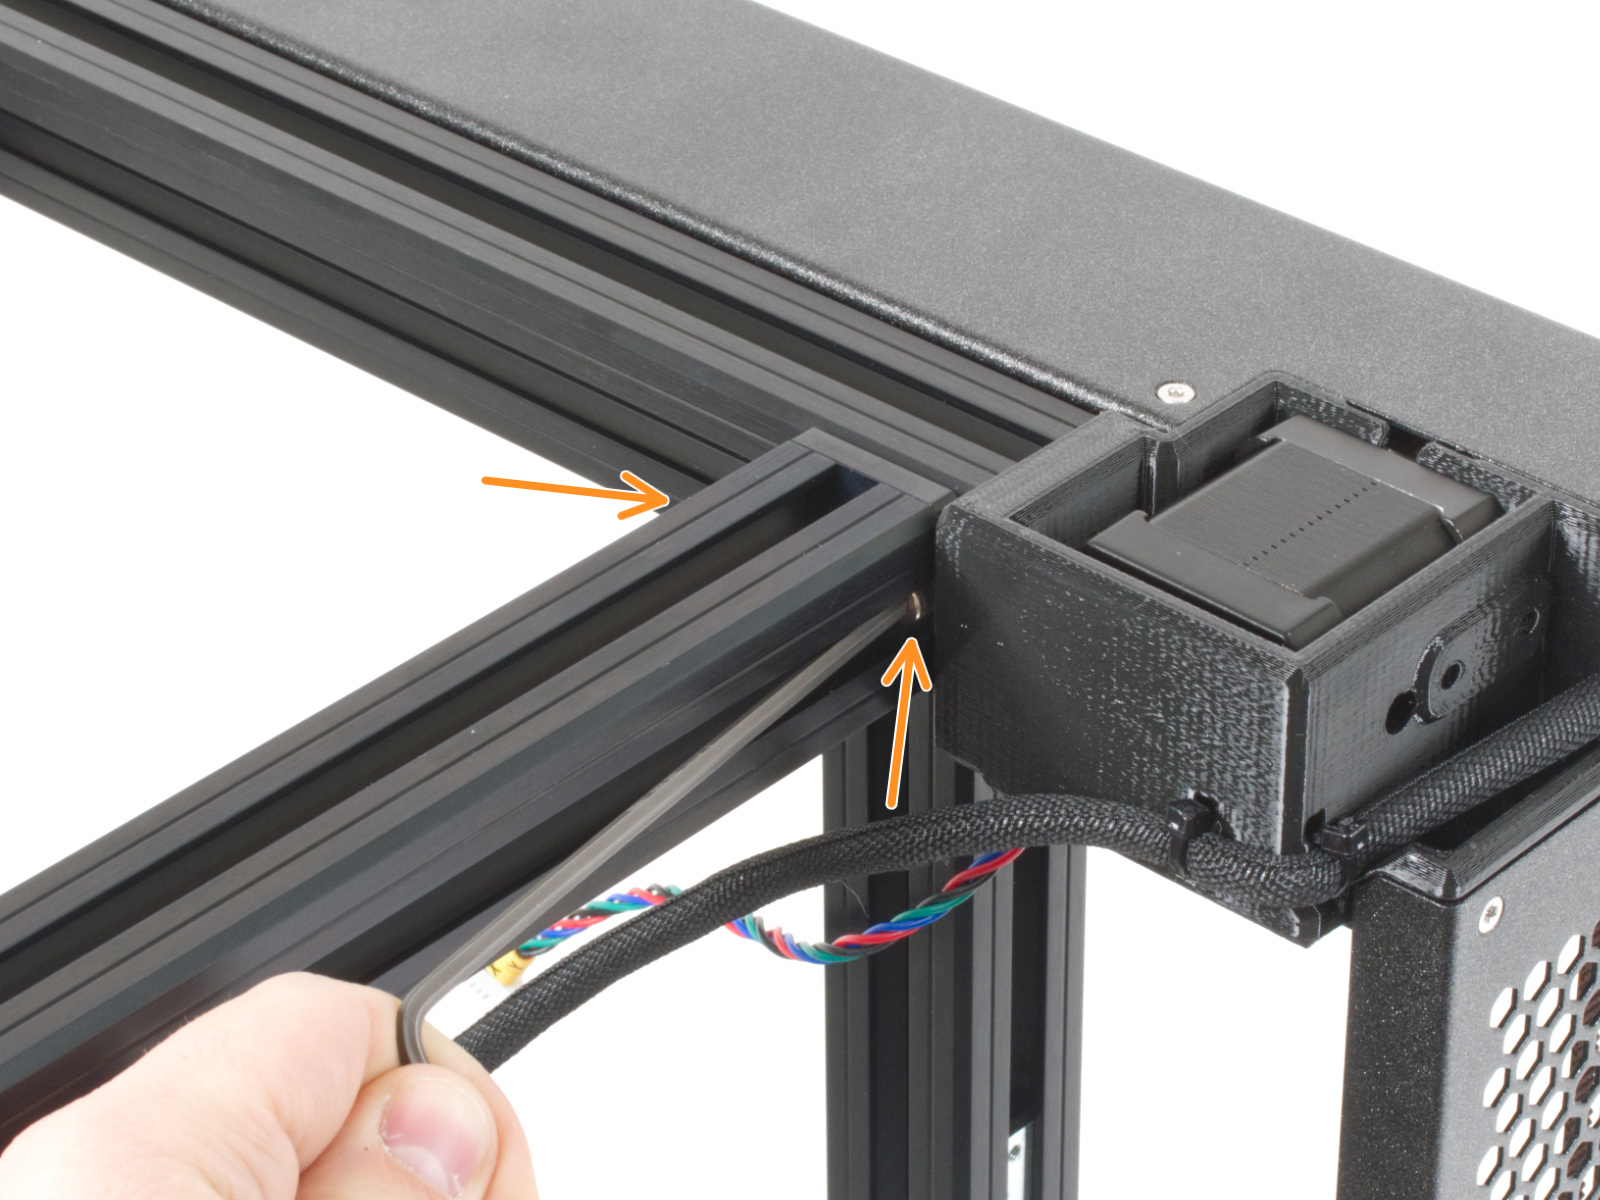
                  Si votre première couche montre un côté plus haut que les autres sur l'Original Prusa XL, vérifiez l'assemblage du Core pour détecter d'éventuelles vis desserrées qui maintiennent le Core aux quatre profilés. Utilisez également l'indicateur de couple, disponible à l'impression sur la page des pièces imprimables de la XL, dans le dossier Others, pour s'assurer que les vis sont correctement serrées.
                  Tuile du plateau chauffant

                  Vérifiez si l'une des vis sous chaque tuile du plateau chauffant est desserrée. Vous pouvez vous référer au guide de remplacement des tuiles du plateau chauffant pour accéder aux pièces et les vérifier. 
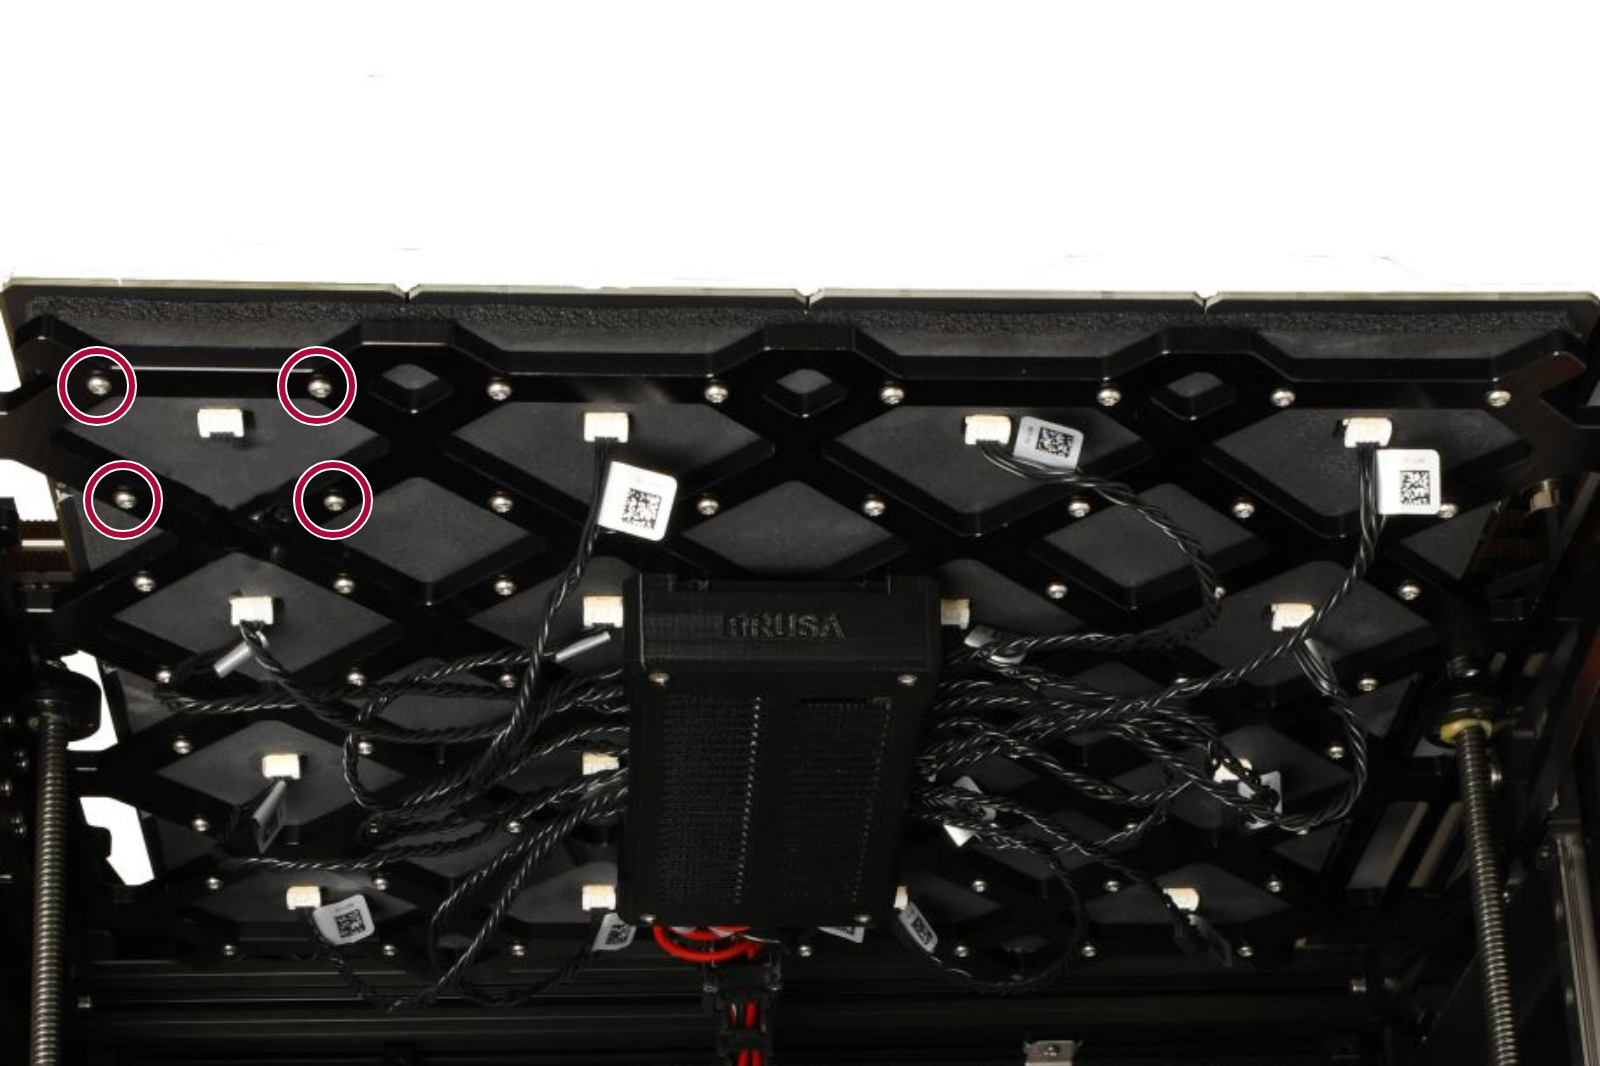
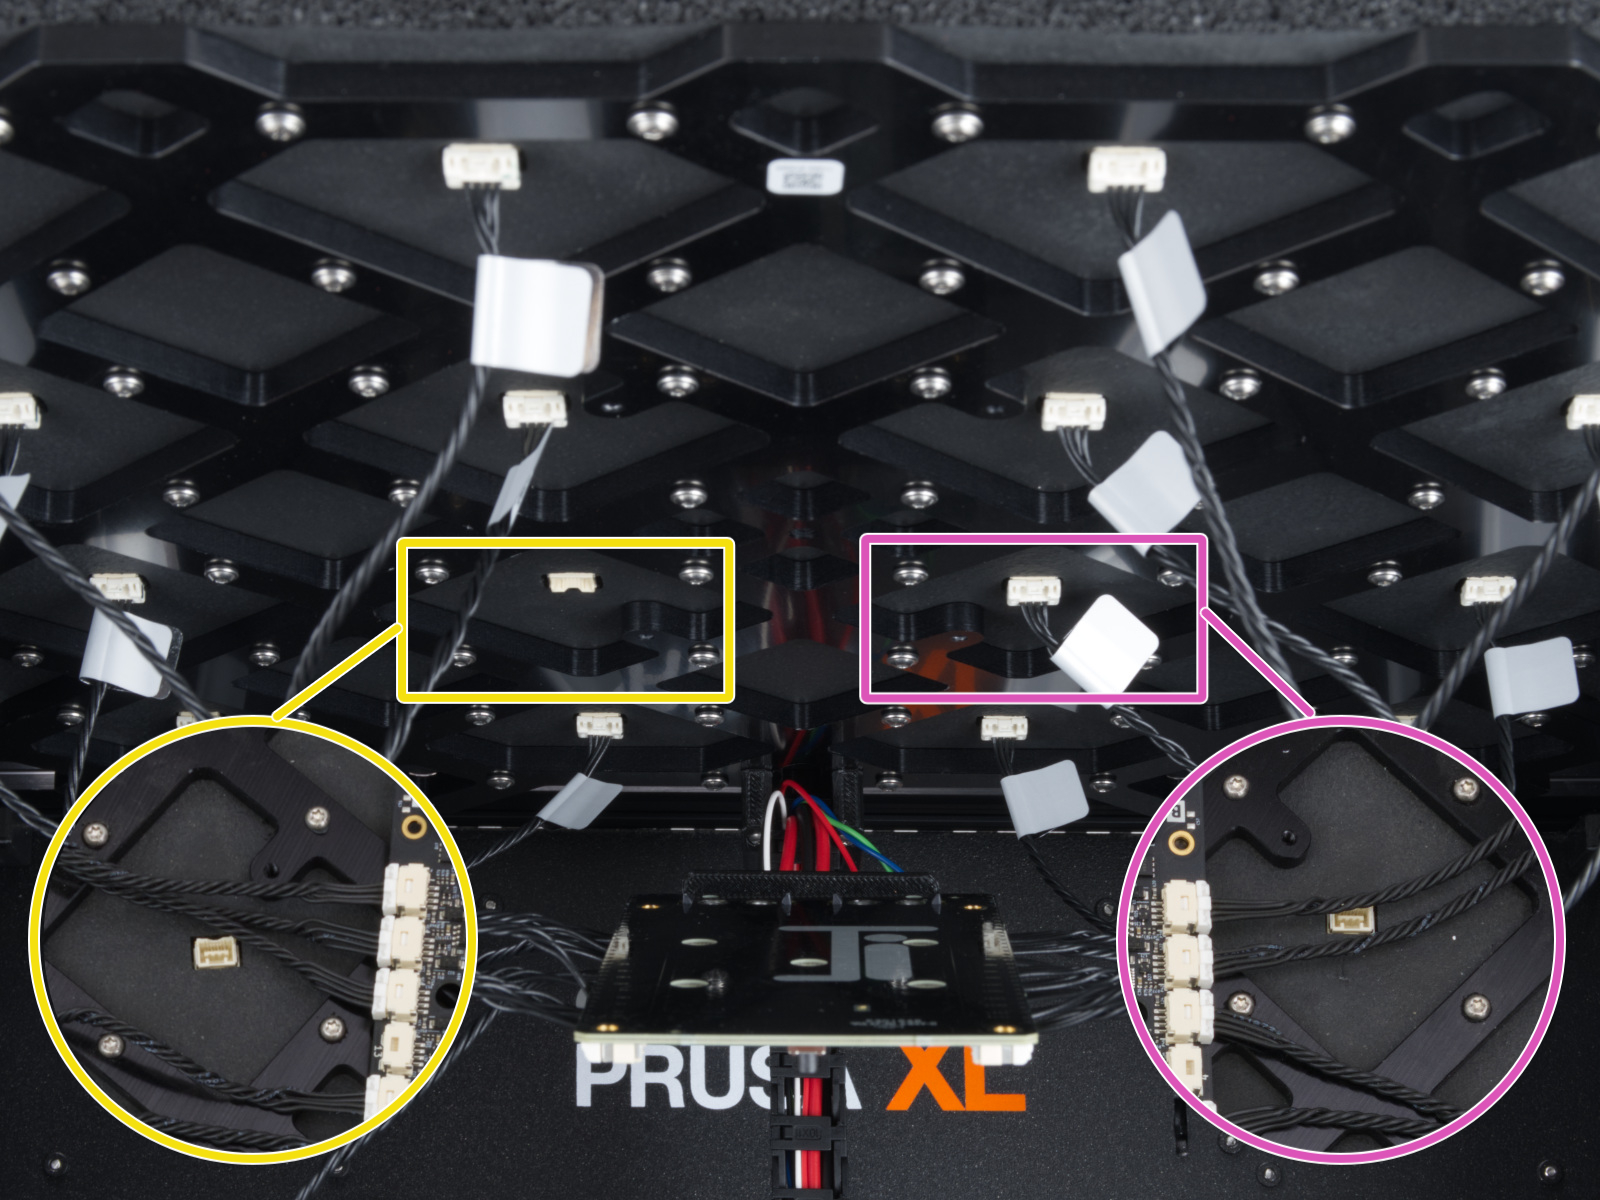
                  Les tuiles à l'exception des 4, 5, 12 et 13 peuvent être vérifiées sans démontage. Les tuiles 4, 5, 12 et 13 nécessitent le retrait de la carte du plateau modulaire ou de son capot pour accéder à ses boulons. 

                  Boîtier de roulement de l'axe Z

                  Les boîtiers de roulement de l'axe Z constituent la butée de l'axe Z. Il est important d'avoir un petit espace entre les boîtiers de roulement de l'axe Z et le cadre du plateau chauffant lorsque l'imprimante est en position haute.

                  De cette façon, pendant le mesh bed leveling et les procédures de prise d'origine automatique, il peut y avoir une quantité idéale de petit contact entre la buse et la surface d'impression. 

                  Un jeu trop petit peut provoquer l'apparition du message d'avertissement Échec du nettoyage de la buse. Dans ce cas, afin d'obtenir le jeu idéal, desserrez légèrement les boulons tenant les boîtiers de roulement en place. 

                  Si le message d'avertissement apparaît toujours, desserrez légèrement les boulons mentionnés une fois de plus, en gardant à l'esprit d'avoir encore les boîtiers de roulement de l'axe Z raisonnablement serrés et maintenus en place. 

                  Une fois que vous avez trouvé un serrage idéal pour les boulons qui fonctionne et maintient les boîtiers de roulement de l'axe Z en place, conservez le changement de manière permanente. 
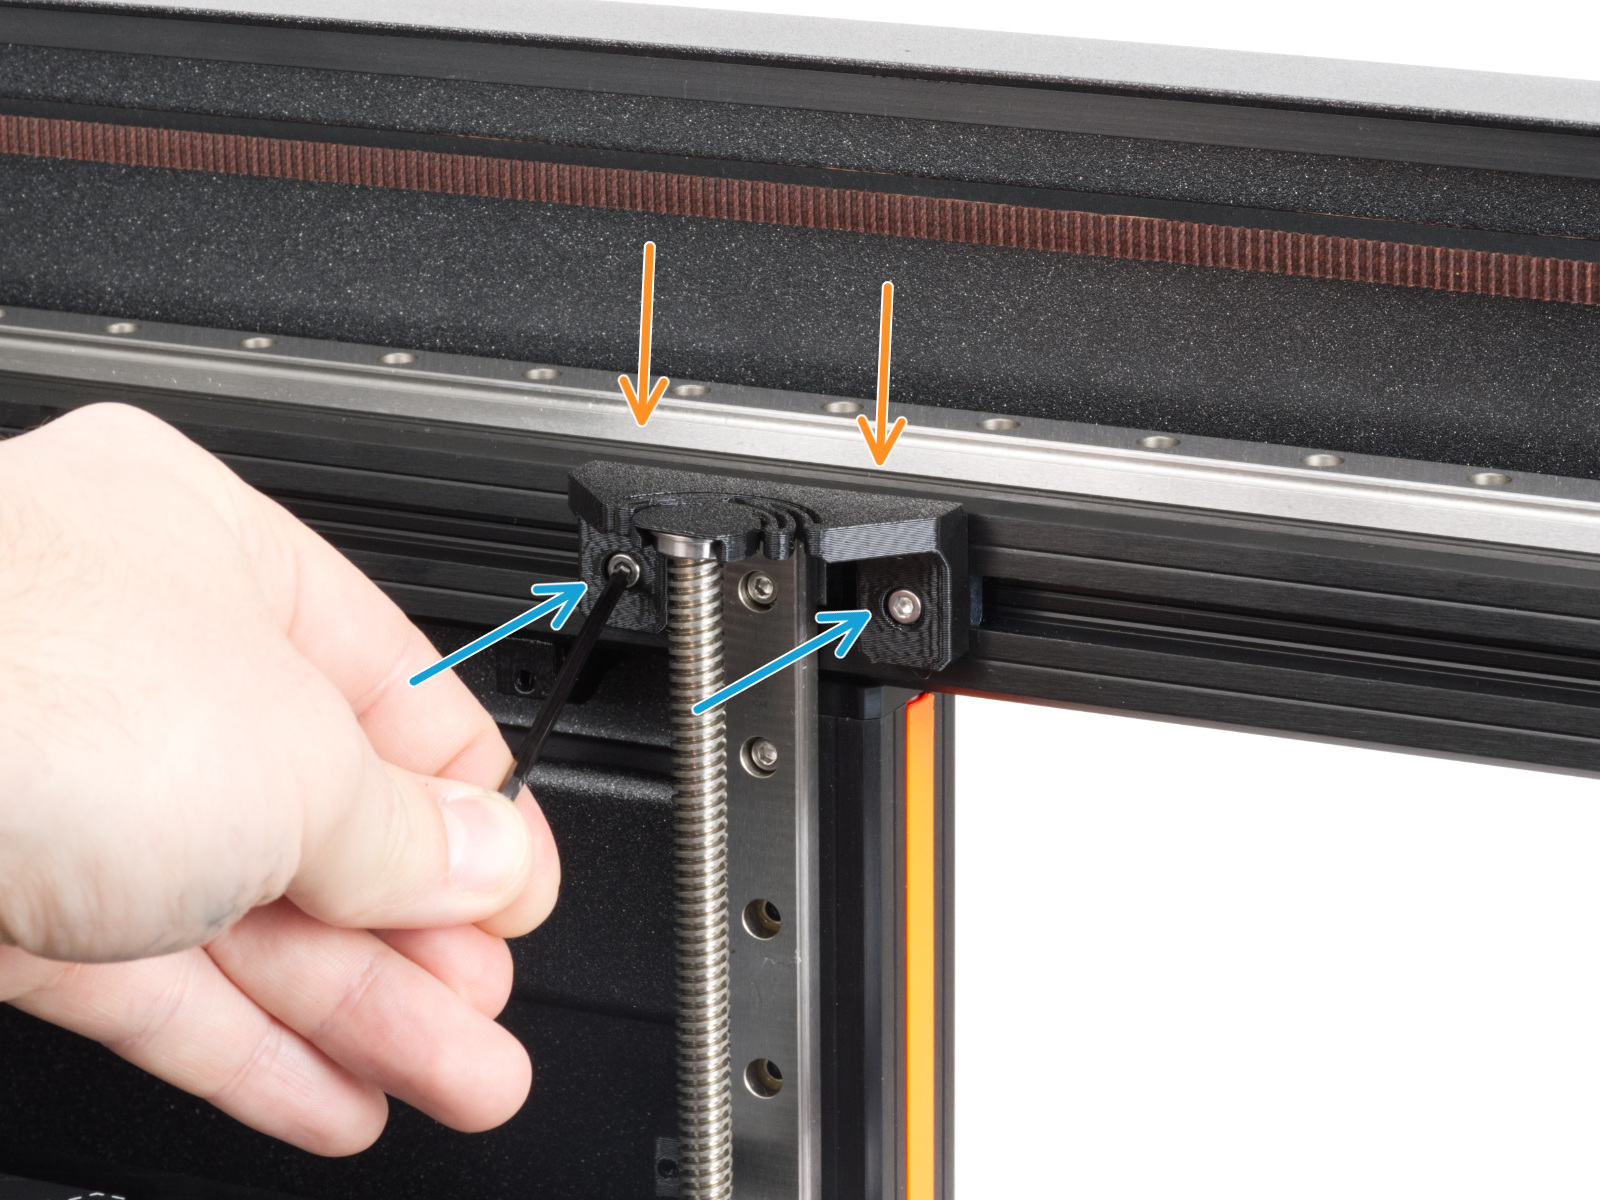
                  Ne retirez pas les boîtiers de roulements de leur emplacement ! Cela endommagerait l'imprimante. 
                   
                  Cet article vous a-t-il été utile ?
                  Cette action n'est disponible que pour les utilisateurs enregistrés. Veuillez vous connecter.

                  1 commentaire

                  Se connecter  pour poster un commentaire
                  3mm44m4c
                  •
                  The calibration stop at " is the filament on or not "
                  Reply
                  Tomas Official CS
                  •
                  Bonjour, au cas où il se trouve des problèmes avec la calirbation de la première couche, veuillez nous contacter par email  ([email protected]) ou sur LiveChat. Merci
                  Reply

                  Thèmes

                  • Dépannage
                    • Résolution des Problèmes de Qualité d'Impression
                      • Problèmes de première couche
                      • Création de fils et coulures
                      • Saut de couche
                    • Diagnostique
                    • QR Codes d'erreur
                    • Dépannage de l'imprimante
                    • Messages d'Erreur d'Impression