Prusa
  • TIENDA
    • Últimos productos
    POR CATEGORÍA
    • Impresoras 3Dnueva
    • Actualizaciones de impresoras 3Dnueva
    • Materiales
    • Accesorios
    • Piezas de repuesto
    • Cursos
    • Merchandising
    • Obtener un presupuesto
    ENLACES RÁPIDOS
    • Envío y entrega
    • Devoluciones y reembolsos
    • Pago y financiación
    • Garantía
    • IVA y Tasas de aduana
    • Preguntas Frecuentes

    0 artículo en tu carritoartículos en tu carrito

    Tu carrito está vacío

    Ir al carritoComprar impresoras 3D

    Mi perfil

    Iniciar sesión para ver pedidos y artículos guardados

    Mi perfil

    Sesión iniciada como

    • Pedidos
    • Cerrar Sesión
  • Impresión 3D
    • Explorar la impresión 3D
    PARA PRINCIPIANTES
    • Impresión 3D 101
    • Cómo funciona la impresión FDM
    • Comprando tu primera impresora
    • Catálogo de modelos 3D
    POR USO
    • Prototipado rápido
    • Fabricación
    • Ingeniería
    • Investigación
    • Arte y diseño
    PROFUNDIZAR
    • Guía de materiales
    • Cursos
    • Webinars
    • Casos de estudio
    • Impresión 3D personalizada
  • IMPRESORAS 3D
    • Todas las impresoras 3D
    PARA
    • Casa o garajeAficionados, manitas e impresión doméstica
    • EmpresasProducción interna para pequeños equipos
    • EmpresaFlotas, seguridad y escala
    • Qué Prusa es la adecuada para mí
    COMPRAR Y NAVEGAR
    • CORE One+nueva
    • CORE One+ INDXnueva
    • CORE One L+nueva
    • CORE One L+ INDXnueva
    • XL+nueva
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    MÁS DE IMPRESORAS
    • Piezas y actualizacionesnueva
    • Critical infrastructure
    • Casos de estudio
    • Signature Oak
    • Kits
  • MATERIALES
    • Todos los materiales
    POR USO
    • Uso diario y diseño
    • Ingeniería funcional
    • Compuestos
    • Especialidad profesional
    • Resinas SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flexible
    • TPU
    MÁS MATERIALES
    • Guía de materiales
    • Fabricamos material nosotros mismos
    • Sostenibilidad
    • Pedir en la tienda
  • SOFTWARE
    • Todo el software
    PREPARAR LA IMPRESIÓN
    • PrusaSlicer 3.0nueva
    IMPRIMIR Y MONITORIZAR
    • PRUSA CONNECT
    • EasyPrint
    • Aplicación iOS y Android
    • Prusa Farm
    EMPEZAR
    • Descargar e instalar
    • Base de conocimientos
    MÁS SOFTWARE
    • Catálogo de modelos 3D
  • SOPORTE
    • Explorar soporte
    ENCONTRAR RESPUESTAS
    • Base de conocimientos
    • Resolución de problemas
    • Cursos
    • Webinars
    OBTENER AYUDA
    • Contacta con nosotros
    • Chat en vivo
    • Envíos y entregas
    • Garantía
    • Devoluciones y reembolsos
    • Servicio y piezas de repuesto
    • Servicio y Reparación
    COMUNIDAD
    • Foro
    • Reddit
    • Printables
  • CENTRO DE CONFIANZA
    • Resumen del Centro de confianza
    POR TEMA
    • RGPD
    • Certificados
    • Seguridad
    • Cumplimiento
    COMPROMISOS
    • Informe de sostenibilidad
    HABLA CON NOSOTROS
    • Contacta con el equipo de seguridad
  • EMPRESA
    • Acerca de Prusa
    CONÓCENOS
    • Nuestra historia
    • Cómo fabricamos impresoras
    • Código abierto
    • Kit de marca y medios
    NOTICIAS
    • Blog
    • Sala de prensa
    • Eventos
    CONFIANZA Y SOCIOS
    • Sostenibilidad
    • Distribuidores y revendedores
    • Programa de afiliados
    • Contacto
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Sesión iniciada como

    • Pedidos
    • Dirección
    • Alertas de Stock
    • Mis Cursos
    • Suscripción
    • Editar Cuenta
    • Cerrar Sesión

Iniciar sesión para ver pedidos y artículos guardados

Sesión iniciada como
  • Pedidos
  • Dirección
  • Alertas de Stock
  • Mis Cursos
  • Suscripción
  • Editar Cuenta
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Tienda

0 artículo en tu carritoartículos en tu carrito

Tu carrito está vacío

Ir al carritoComprar impresoras 3D

Mi perfil

Iniciar sesión para ver pedidos y artículos guardados

Mi perfil

Sesión iniciada como

  • Pedidos
  • Cerrar Sesión
TIENDA
  • Últimos productos
POR CATEGORÍA
  • Impresoras 3Dnueva
  • Actualizaciones de impresoras 3Dnueva
  • Materiales
  • Accesorios
  • Piezas de repuesto
  • Cursos
  • Merchandising
  • Obtener un presupuesto
ENLACES RÁPIDOS
  • Envío y entrega
  • Devoluciones y reembolsos
  • Pago y financiación
  • Garantía
  • IVA y Tasas de aduana
  • Preguntas Frecuentes

Productos destacados

    Categorías populares

      Búsquedas populares

        Artículos

          Blog

            Productos

              Categorías

                Búsquedas sugeridas

                  Buscando…
                  Sin resultados
                  Algo salió mal.
                  ↑↓ Seleccionar↵ AbrirEsc Cerrar búsqueda
                  1. Soporte
                  2. Original Prusa i3 MK3
                  3. Resolución de problemas
                  4. La extrusión se detuvo a mitad de la impresión (por recalentamiento)
                   

                  Contenidos

                  • Cómo se detecta
                  • Como arreglarlo
                  • Cómo evitar que suceda
                  • Ensamblaje del extrusor
                  • Configuración de impresión

                  Blog

                  • Factorio Ha Llegado a Printables
                  • Prusament PLA Lightweight: un 65 % más ligero que el PLA normal. Perfecto para aviones, cosplay y mucho más.
                  • Prusament PLA ColorMix: Imprime 45 tonos de color con solo cinco bobinas de filamento (y más)

                  Newsletter

                  Regístrate y obtén nuestro dosier mensual de información útil sobre nuevos firmwares, nuevas versiones de PrusaSlicer y consejos generales para proyectos de impresión 3D.

                  Al hacer clic, aceptas recibir nuestra newsletter.

                  Este sitio está protegido por reCAPTCHA Enterprise y se aplican la Política de Privacidad y los Condiciones del servicio de Google.

                  Factorio Transport Belts
                  Tienda
                  • Impresoras 3D
                  • Mejoras de Impresoras
                  • Filamentos
                  • Accesorios
                  • Merchandising Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modelos 3D
                  • Store
                  • Clubs
                  • Concursos de Diseño 3D
                  • Brands
                  Comunidad
                  • Mapa Mundial
                  • Foro
                  • Grupos de Usuarios
                  • Eventos
                  Ayuda
                  • Ayuda Prusa
                  • Prusa Academy
                  • Calculadoras de Impresión 3D
                  Software
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Drivers y Software
                  Empresa
                  • Sobre nosotros
                  • Blog
                  • Distribuidores Oficiales de Prusa
                  • Contacto
                  • Certificado conforme a las normas ISO 9001, ISO 14001 e ISO 45001
                  • Términos y Condiciones generales
                  • Términos Generales y Condiciones de Uso de los sitios Web PRUSA
                  • Política de privacidad
                  • Información sobre las cookies
                  • Política de Reclamaciones de los Clientes
                  • Página de Estado de los Sitios Web
                  • Configuración de las cookies

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® Y PRUSAMENT® son marcas registradas de Prusa Development a.s. utilizadas por Prusa Research a.s. bajo licencia de Prusa Development a.s.

                  La extrusión se detuvo a mitad de la impresión

                  (por recalentamiento)

                  Relevante para

                  MK2.5
                  MK2.5S
                  MK3
                  MK3S
                  MK3S+
                  Artículo está también disponible en los siguientes idiomas
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Si la impresora deja de extruir filamento repentinamente, pero continúa con los movimientos de impresión sin informar ningún error, es posible sufra de un recalentamiento.

                  Cómo se detecta

                  En términos generales, nos referimos al recalentamiento cuando las piezas del fusor encima del bloque calefactor se calientan demasiado. En circunstancias normales, el filamento comienza a fundirse justo por encima de la boquilla. Sin embargo, cuando el puente térmico se calienta demasiado, el calor se expande hacia arriba de forma irregular a lo largo del fusor, el filamento comienza a ablandarse más arriba dentro del mismo y causa una obstrucción. El motor del extrusor le hace un mordisco en el filamento, o bien puede hacer un sonido de "clic" o "tic-tac" cuando intenta empujar el filamento hacia abajo del extrusor.
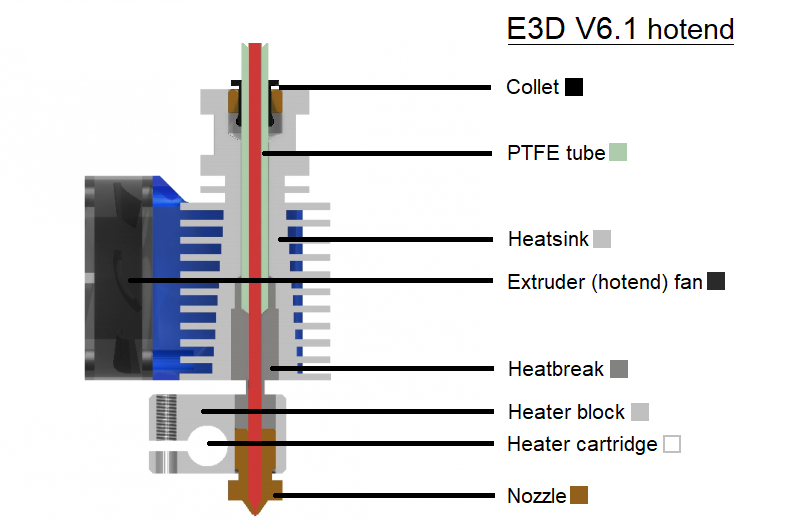
                  Ten en cuenta que el recalentamiento es solo una de las formas en que el fusor puede obstruirse y, la mayoría de las veces, no es la explicación más probable . Te sugerimos que leas nuestros artículos dedicados a las fundas para el fusor, especialmente Subextrusión, fusor obstruido y tirón en frío.

                  Como arreglarlo

                  Básicamente, estamos tratando con un fusor obstruido, así que sigue esta guía para eliminar cualquier obstrucción en el fusor o boquilla.

                  Causas más comunes:

                  • La temperatura ambiente está por encima de 35 °C (30 °C para algunos filamentos) o la impresora está en un cerramiento.
                  El recalentamiento suele ocurrir cuando se imprime con PLA, ya que tiene la temperatura de fusión más baja entre los filamentos más utilizados. Es muy probable que la impresión de PLA en un espacio completamente cerrado y sin ventilación cause problemas.
                  • El filamento que estás utilizando contiene partículas metálicas que conducen el calor hacia el fusor.
                  • La temperatura del fusor es demasiado alta.
                  • La transferencia térmica entre la boquilla, la rotura de calor y el disipador de calor es insuficiente.
                  • No hay suficiente flujo de aire para enfriar el disipador de calor.
                  • No hay suficiente filamento fluyendo a través de la boquilla o no fluye lo suficientemente rápido.
                  El propio filamento absorbe calor . Si no se extruye lo suficientemente rápido, puede contribuir al recalentamiento.

                  Cómo evitar que suceda

                  Después de haber limpiado el fusor , revisa los siguientes consejos para evitar que este problema vuelva a ocurrir.

                  Buena práctica: una vez finalizada la impresión, mientras el fusor todavía está caliente, descarga el filamento actual . Afortunadamente, el kit de actualización MMU2S hace esto por ti al final de cada impresión. Si no tienes la MMU2S, simplemente puedes usar la función "Descargar" de la impresora.

                  Ensamblaje del extrusor

                  Espacio entre la boquilla y el bloque calefactor

                  En todos los hotends E3D v6.1 ensamblados, debe haber un espacio de aproximadamente 0,5 mm (0,02 pulgadas) entre el bloque calefactor y la cabeza hexagonal de la boquilla. Nuevamente, esto es para controlar el flujo de calor dentro del hotend. Al atornillar la boquilla en el bloque calefactor, debes apretarla completamente, pero nunca intentes apretarla (demasiado) para que el cabezal de la boquilla toque el bloque calefactor.

                  Comprueba el ventilador del extrusor

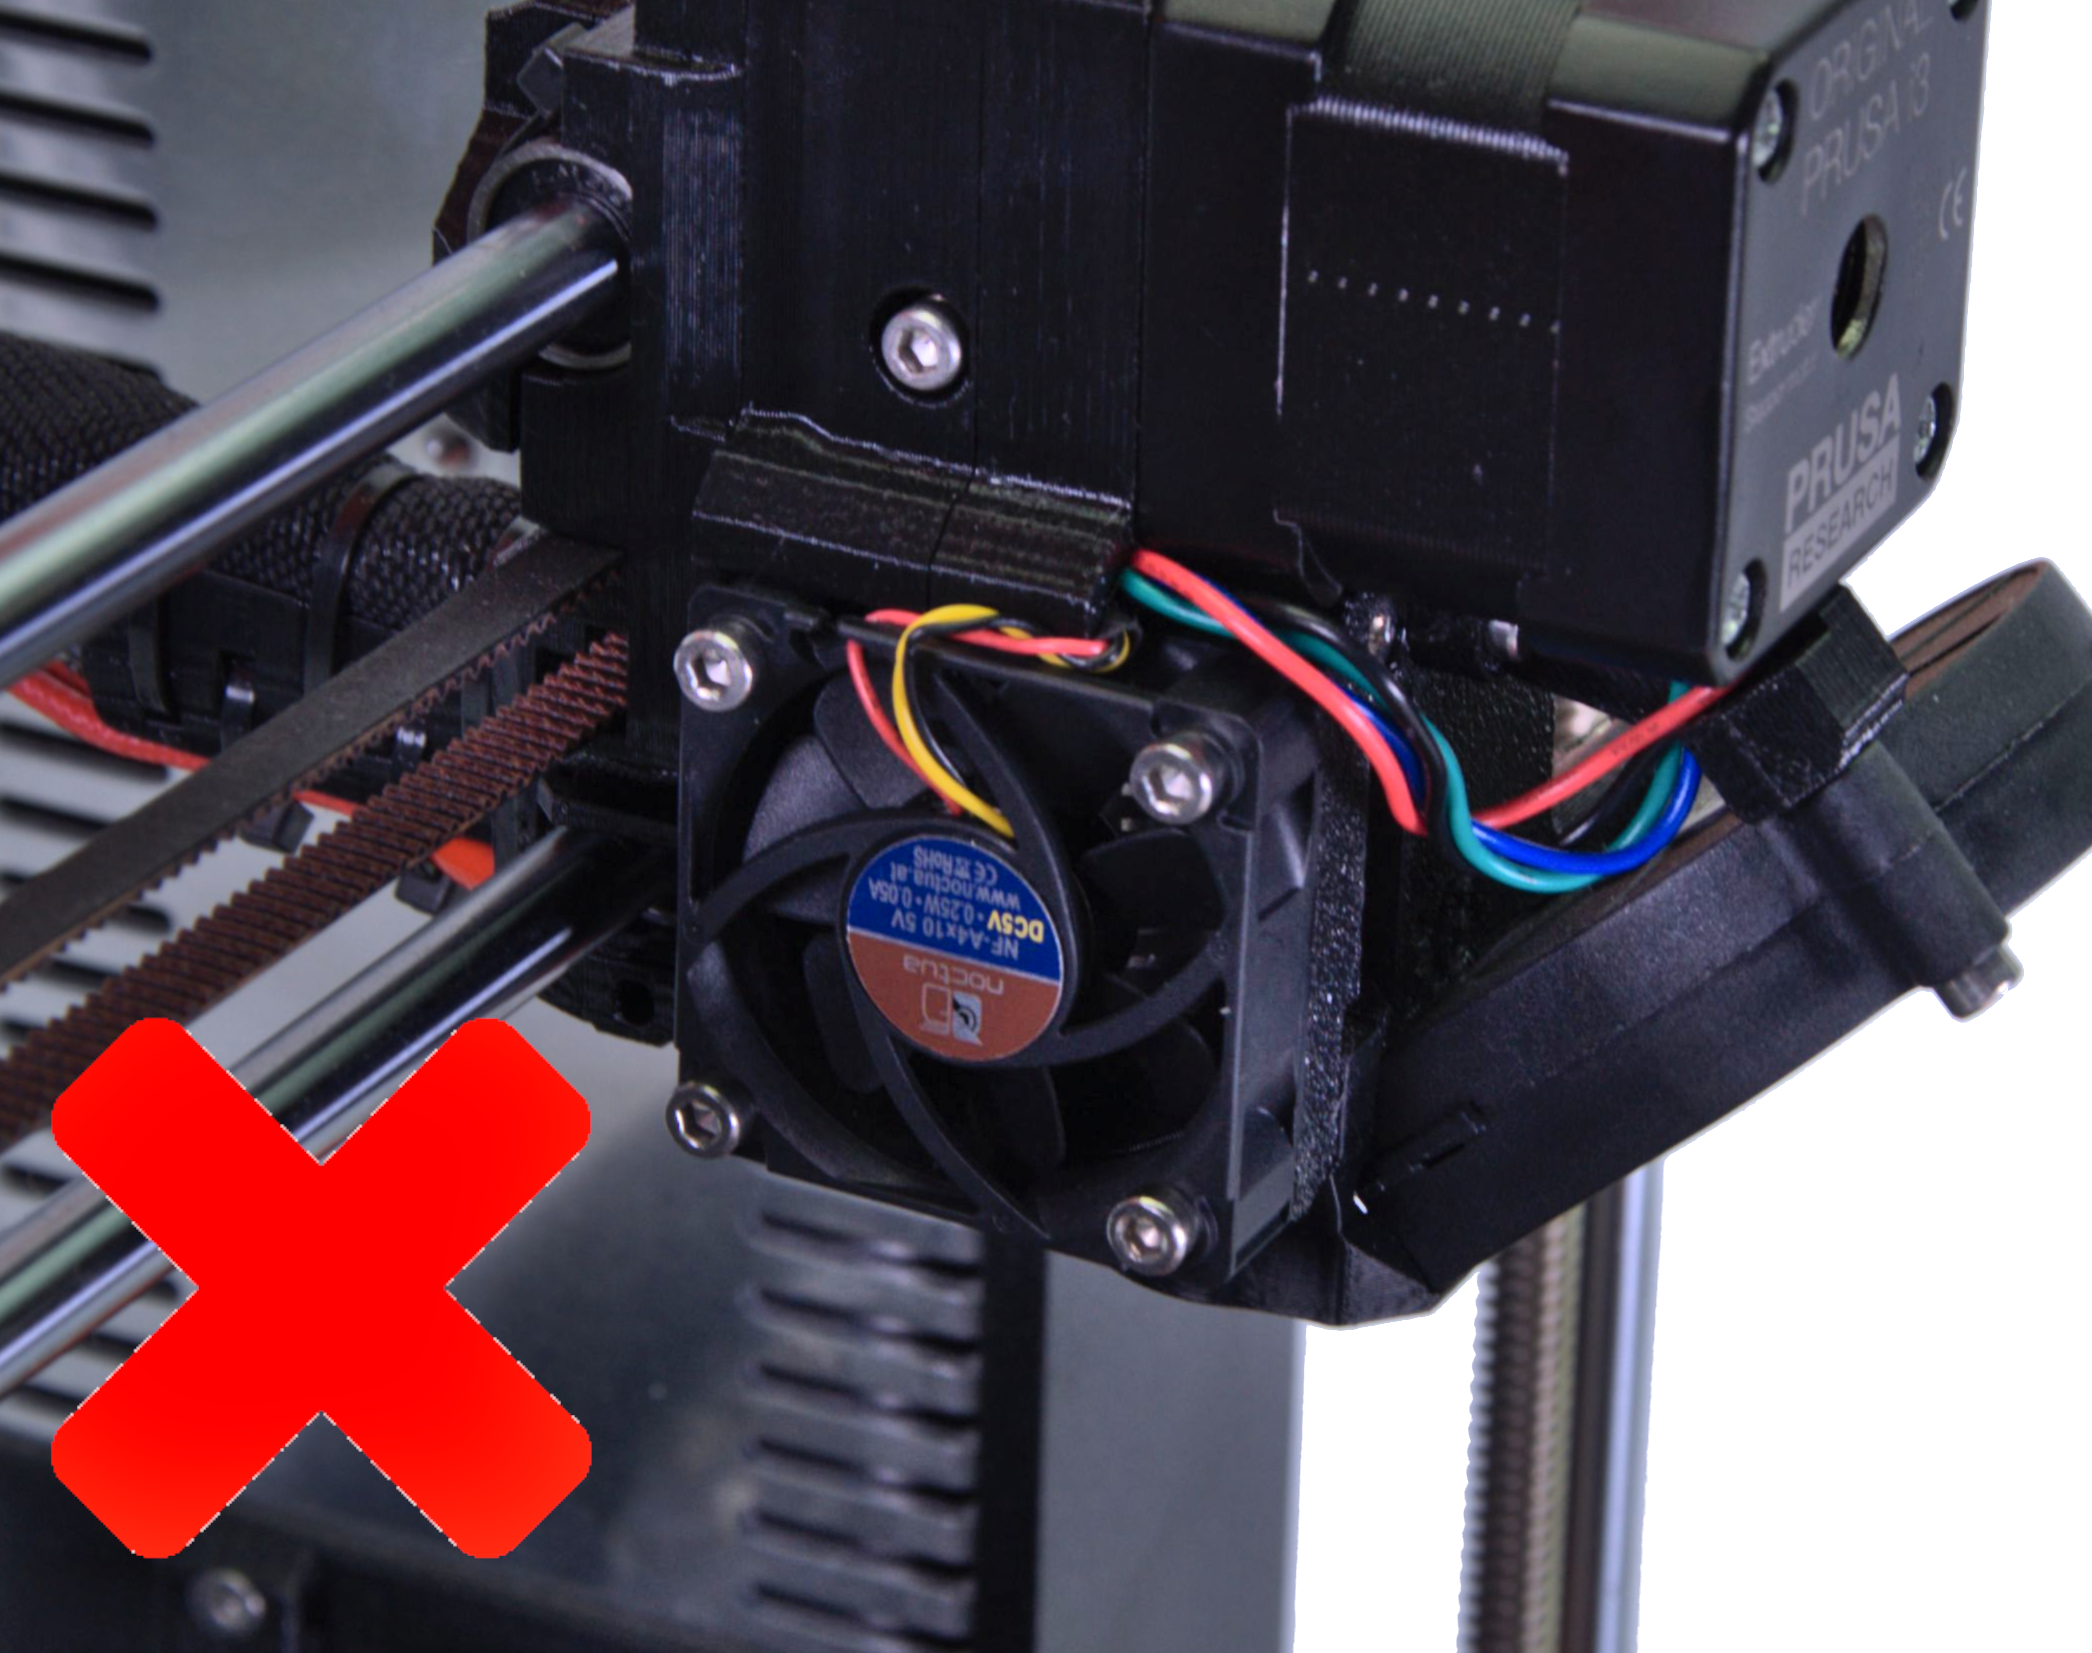
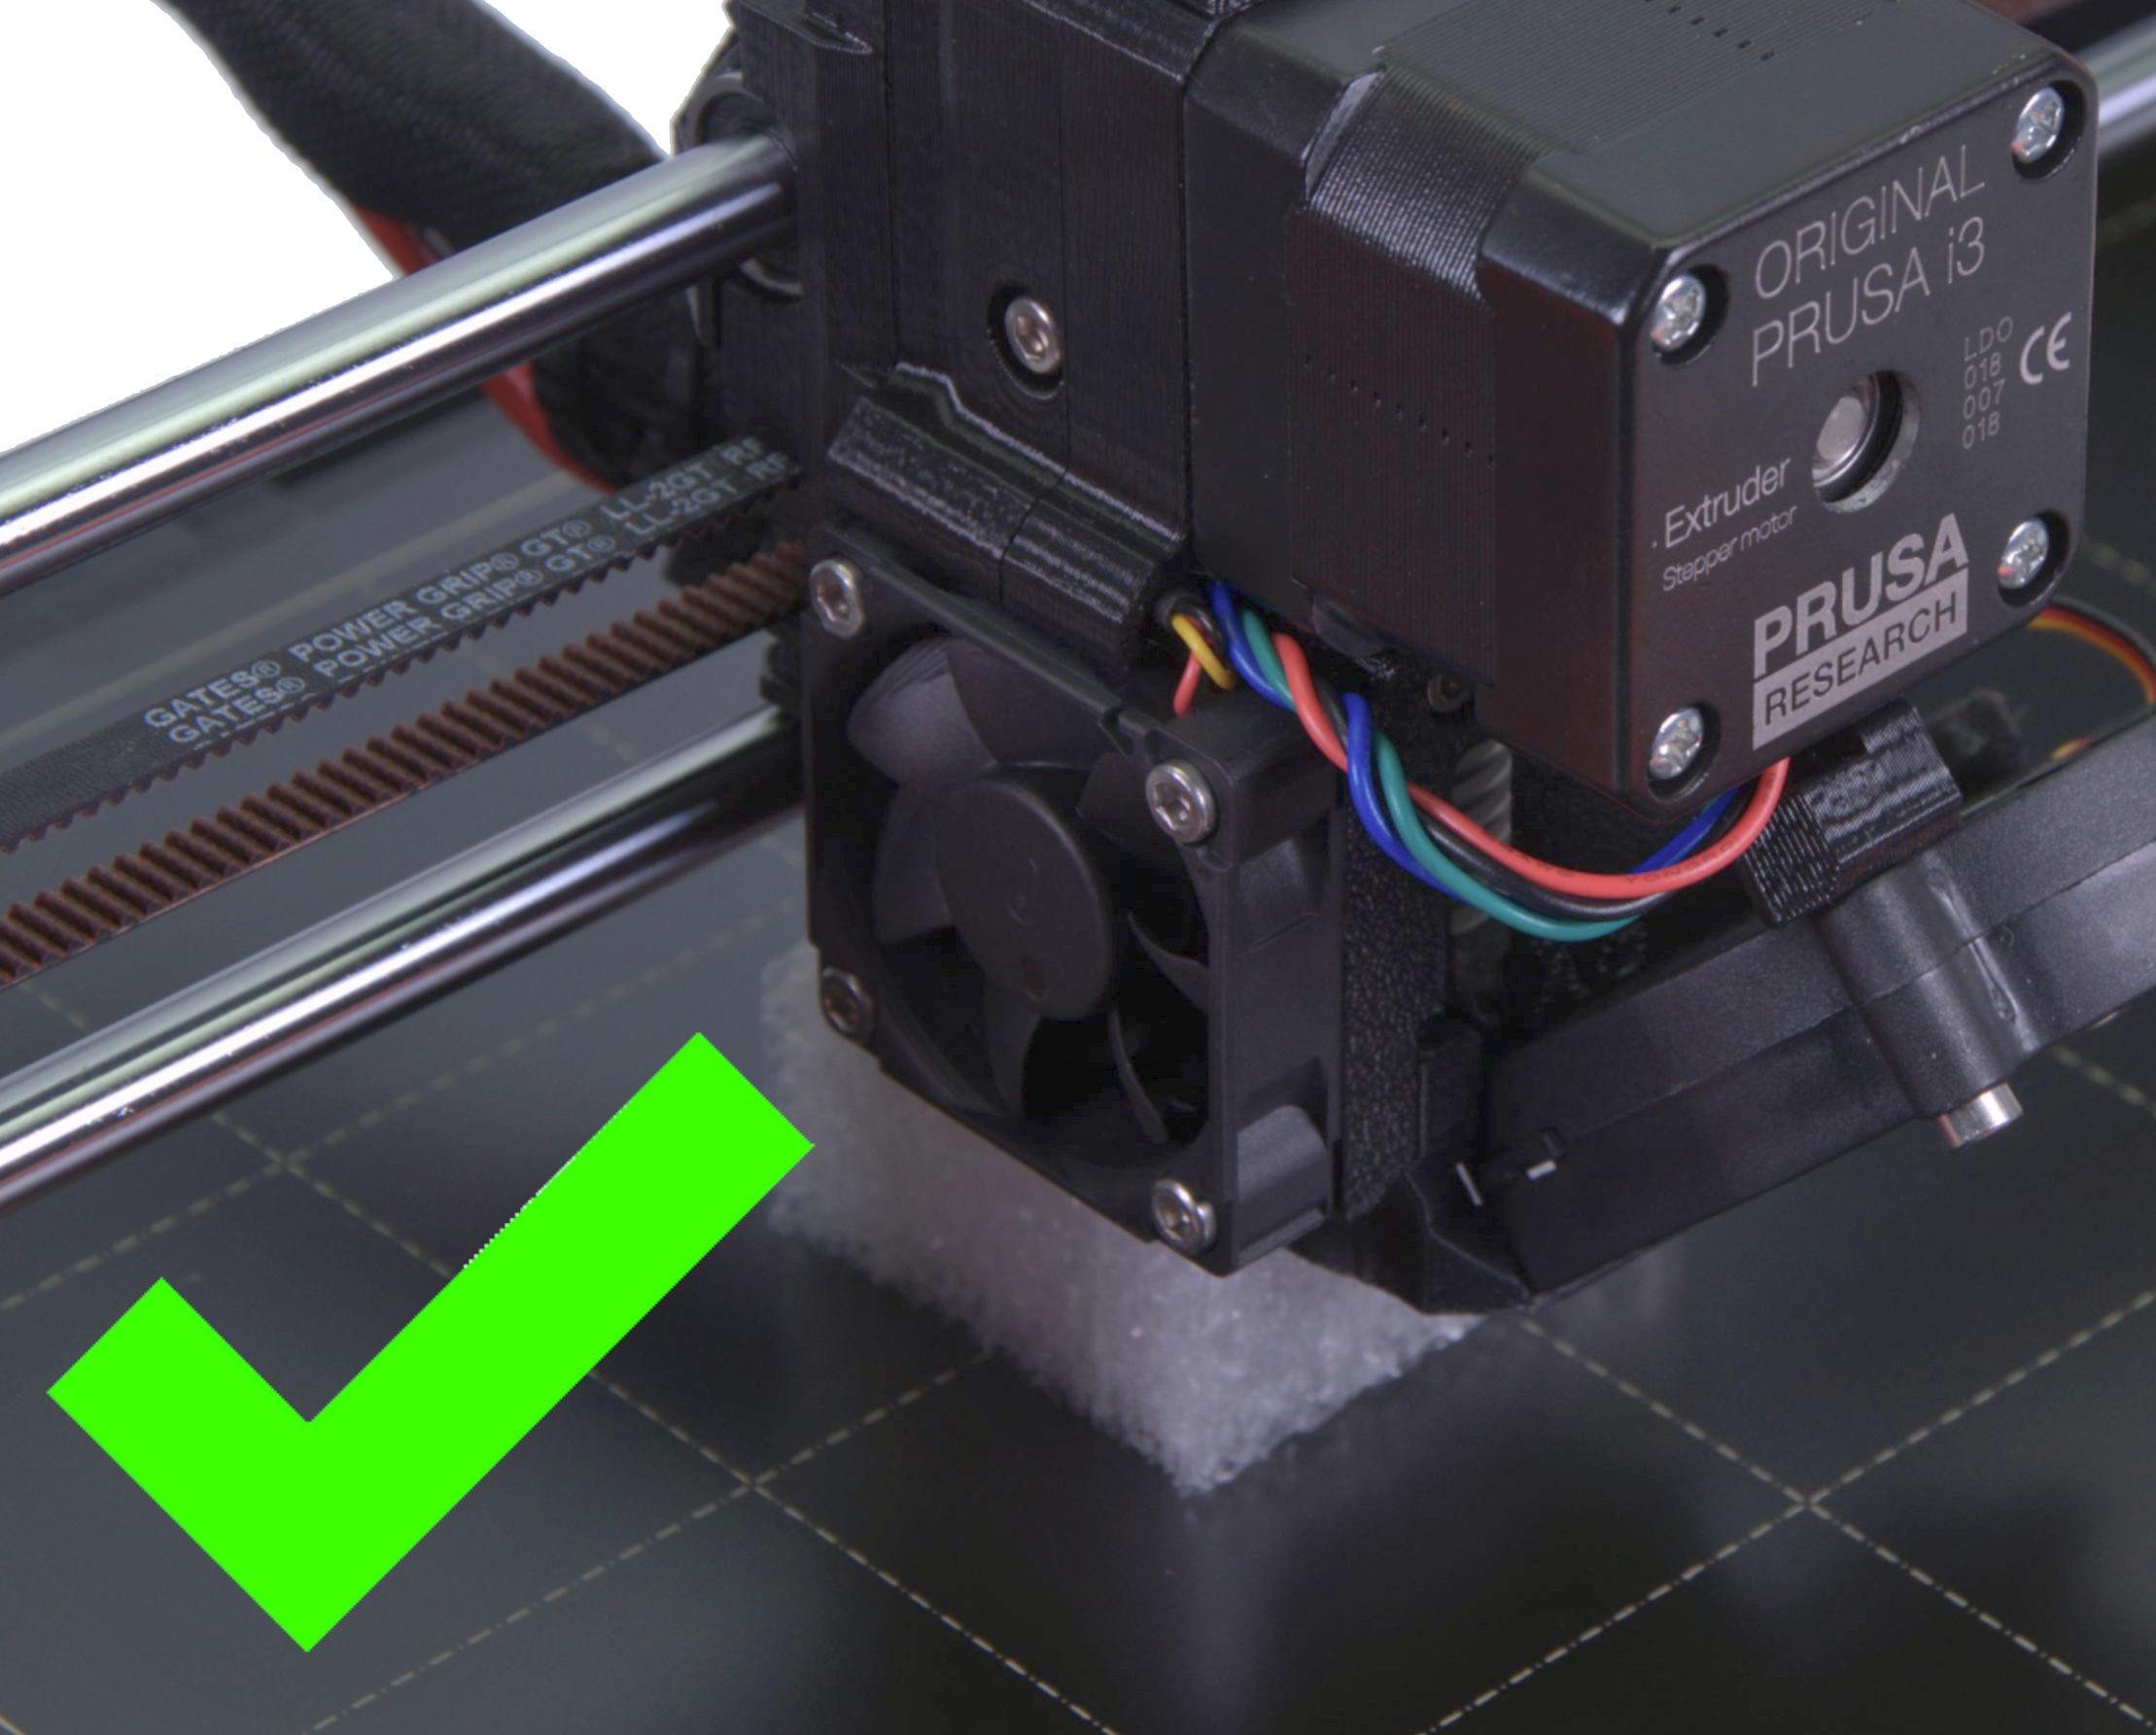
                  Como puedes imaginar, el ventilador de enfriamiento debe funcionar correctamente para enfriar el disipador de calor lo suficiente. En primer lugar, asegúrate de no ver la pegatina del ventilador, eso significaría que el ventilador está montado al revés. Mientras gira, debe empujar aire hacia adentro, no hacia afuera.

                  Si el ventilador está montado correctamente, puedes comprobar si gira lo suficientemente rápido. Durante la impresión, navega hasta Menú LCD -> Soporte -> Información del extrusor -> Velocidad del ventilador. El valor de RPM para el ventilador de la boquilla debe estar entre 4000 y 4400.
                  Tensión entre los engranajes Bondtech

                  Demasiada o demasiada tensión en el muelle de la polea tensora del extrusor también puede causar problemas con la extrusión del filamento. Con el tornillo demasiado flojo, los engranajes pueden no sujetar el filamento y el motor puede empezar a saltar. Con el tornillo demasiado apretado, los dientes de los engranajes pueden erosionar el filamento y atascarse; asegúrate siempre de que los engranajes estén limpios.

                  La cabeza del tornillo debe quedar alineada con el Extruder-body (ver las fotos de arriba). En el caso de la MK2/S, los muelles de tensión están en el exterior del extrusor. La longitud de los muelles de tensión comprimidos debe ser de 13 mm.

                  Asegúrate de que el disipador de calor esté libre de polvo

                  El trabajo del disipador de calor es evitar que la temperatura aumente demasiado a lo largo de la trayectoria del filamento. Después de muchas horas de impresión, las aletas del disipador de calor pueden acumular polvo fino, lo que reduce la eficacia del disipador de calor para disiparlo. Una manera fácil de resolver esto es quitar el ventilador de refrigeración del fusor (el ventilador cuadrado en el lado izquierdo del extrusor) y soplar el polvo con aire comprimido. Mientras lo haces, sopla el polvo del ventilador también.

                  Comprueba que el tubo de Teflón esté completamente insertado en el fusor

                  Es muy importante asegurarse de que el tubo de Teflón dentro del hotend quede al ras con el borde del puente térmico. Si recientemente sacaste el tubo de Teflón del disipador de calor, siempre es aconsejable verificar dos veces que el tubo de Teflón esté asegurado en su lugar y que no se mueva hacia arriba y hacia abajo. Afortunadamente, tenemos una guía para eso aquí.

                  Agrega la pasta térmica al puente térmico

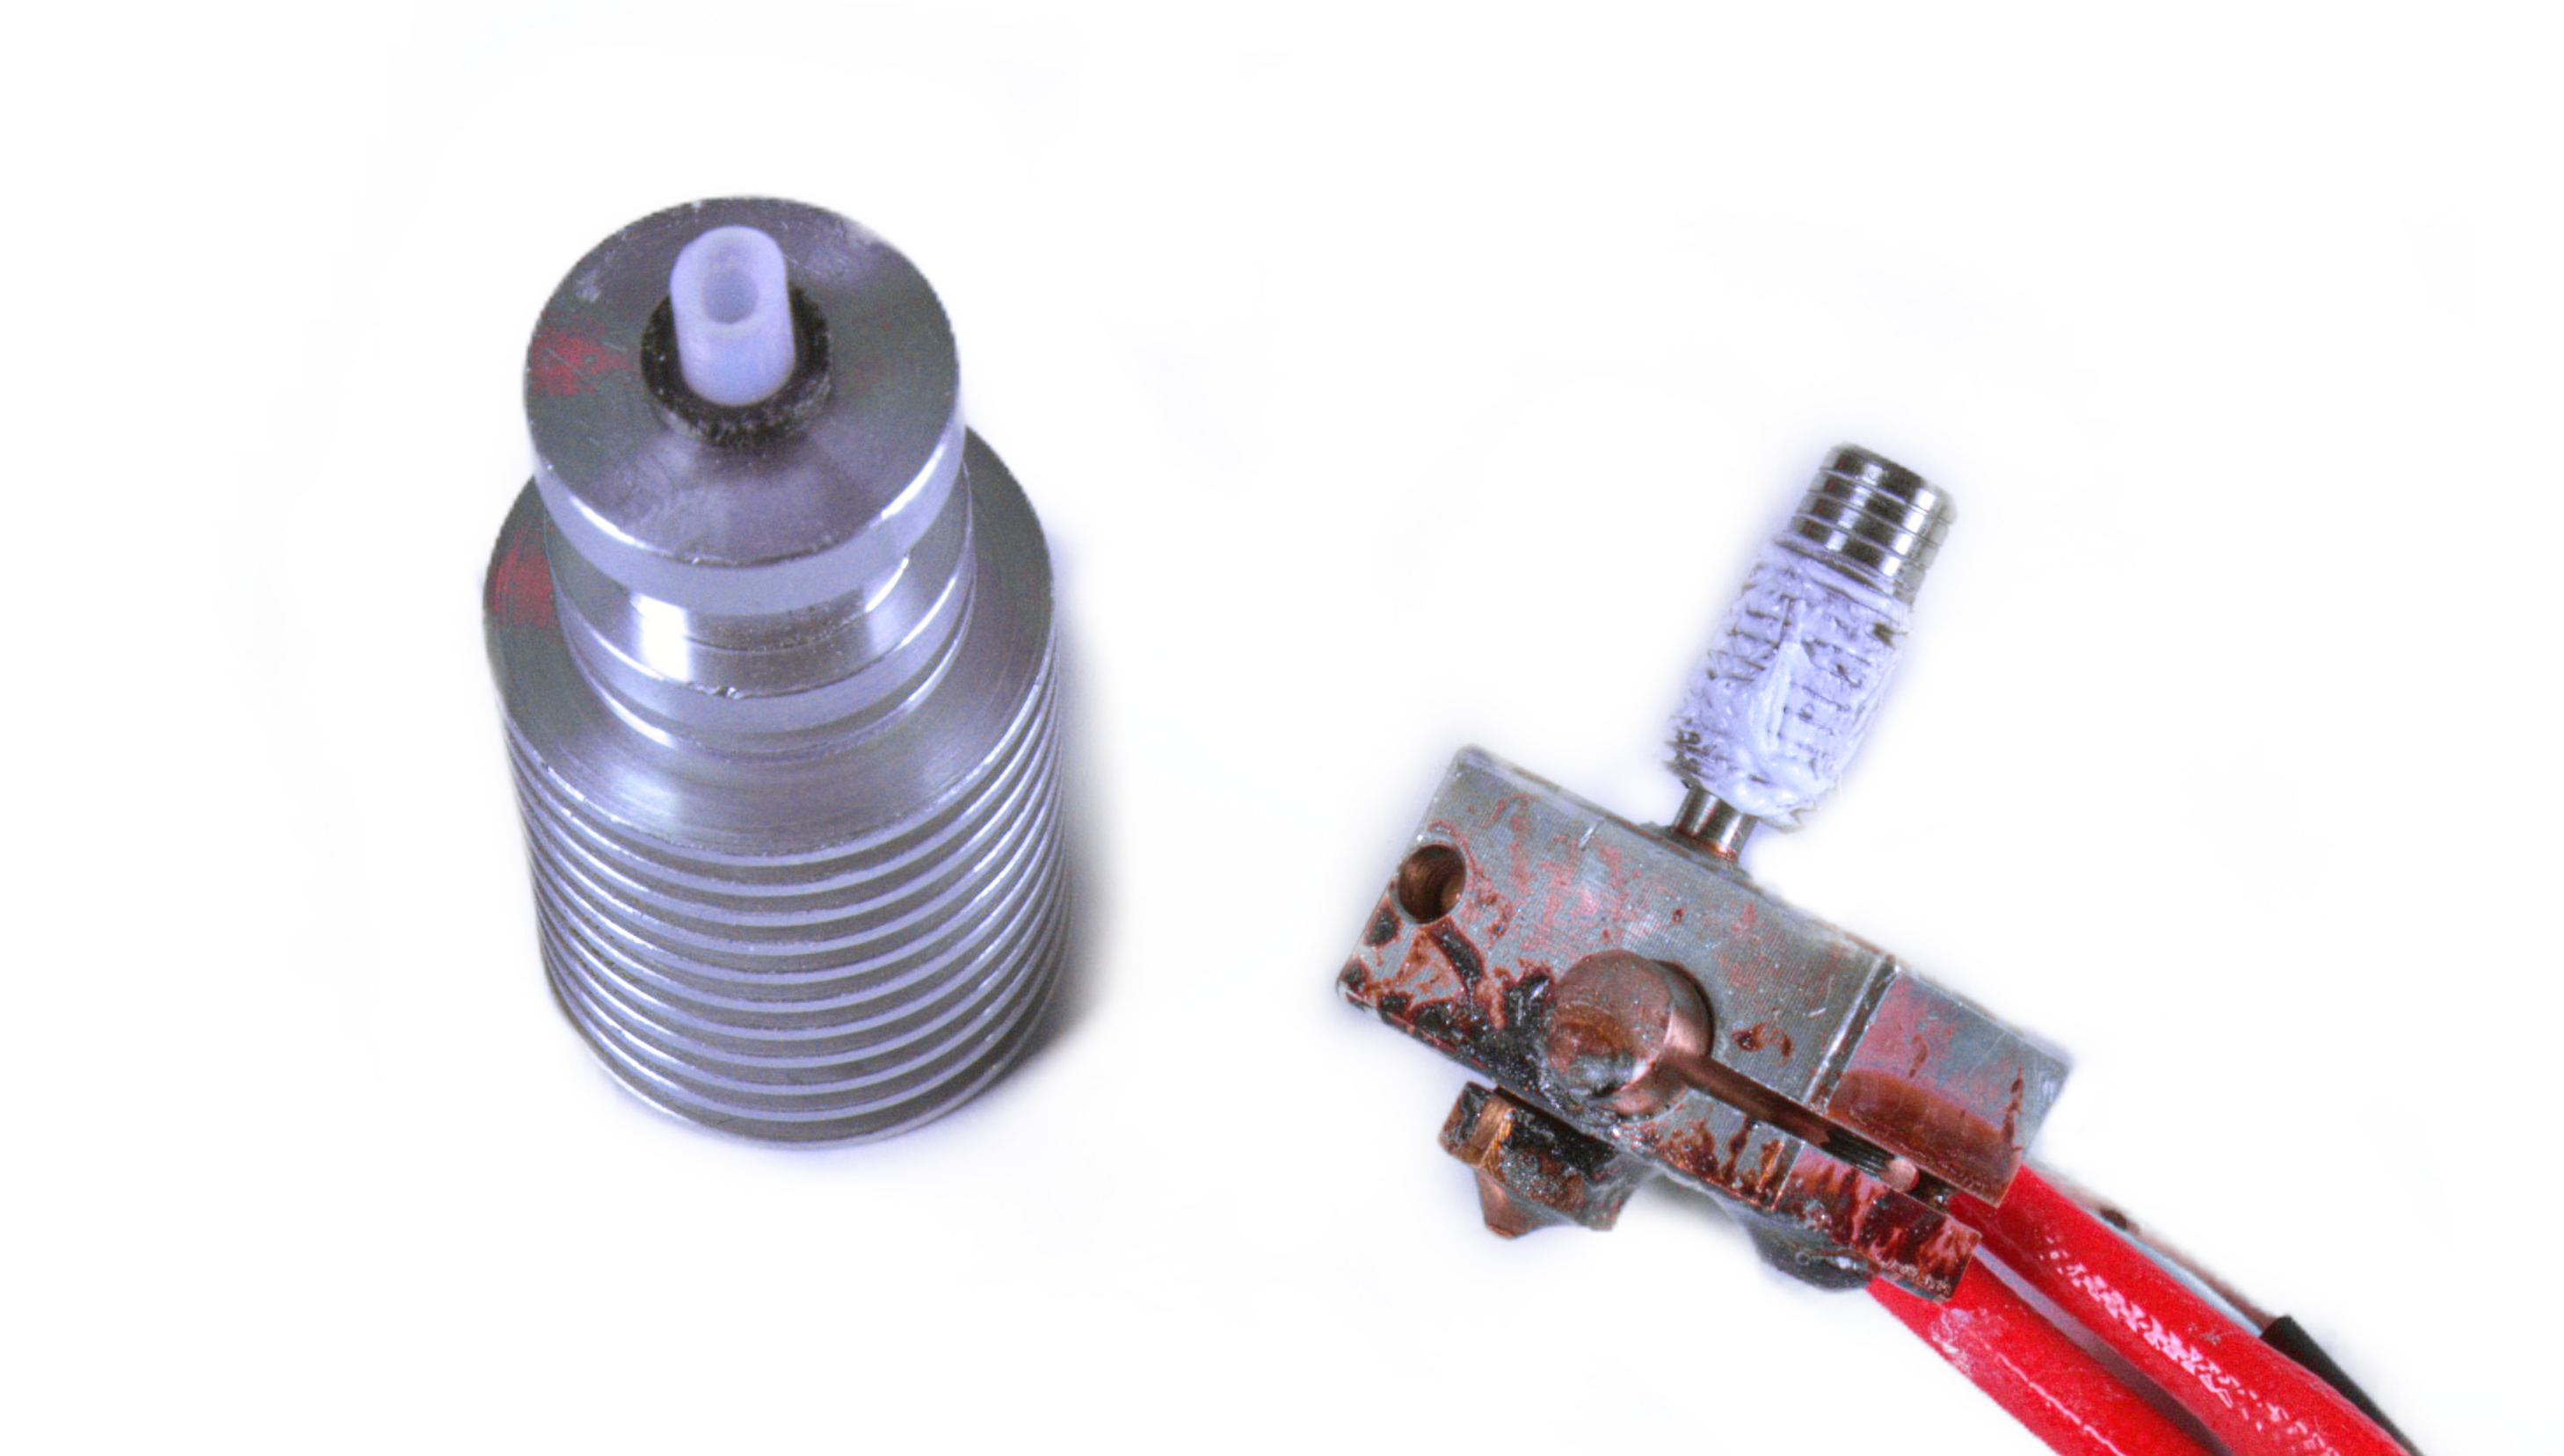
                  Especialmente si desmontando el fusor con el fin de limpiarlo, antes de montar de nuevo el fusorno te olvides de aplicar un poco de pasta térmica en el hilo de rosca del puente térmicoque está en contacto con el disipador de calor (el mismo tipo de pasta térmica utilizada para procesadores de ordenador). Puedes obtener la pasta en nuestra tienda en línea, o una pasta térmica genérica de alta calidad similar. Así es como debería verse el heatbreak con suficiente pasta térmica. Consulta esta guía (para MK3S/MK2.5S/MMU2S. Para la MK3/MK2.5, hay una guía separada) para obtener más información sobre cómo desmontar el extrusor y el fusor.
                  Configuración de impresión

                  Bajar la temperatura de la base calefactable

                  El calor que se eleva desde la base calefactable puede contribuir al recalentamiento de las piezas del extrusor. Especialmente (pero no solo) para la impresión con PLA, puedes reducir la temperatura de la base calefactable en Prusa Slicer en 5 o 10 grados. En PrusaSlicer, puedes ir a Configuración de filamento -> Filamento y modificar la temperatura en el campo Temperatura °C.

                  También puedes hacerlo durante la impresión, en el Menú LCD -> Ajustes -> Base (y cambiar el valor girando el dial), pero en ese caso, házlo solo antes de que termine la primera capa, de lo contrario, el cambio repentino de temperatura puede deformar la impresión.

                  Si tienes problemas con la deformación o la adhesión después de disminuir la temperatura de la base, usa la función Borde en PrusaSlicer.

                  Aumentar la altura de la capa

                  La impresión con capas delgadas utiliza muy poco filamento a la vez, por lo que no hay mucho filamento fluyendo a través de la boquilla, lo que permite que el calor suba dentro del extrusor. Un truco fácil de probar es imprimir con alturas de capa de 0.15 mm o 0.20 mm, por ejemplo. Si no necesitas una impresión particularmente detallada, opta por capas más gruesas.

                  Aumentar la velocidad de impresión

                  Una impresión lenta puede provocar un recalentamiento por la misma razón que cuando se imprime con capas delgadas. Aumentar la velocidad de impresión en un 10% puede ayudar, sin embargo, recomendamos no exceder las velocidades de 200 mm/s para la velocidad de impresión de relleno en capas de 0.20 mm y menores.

                  Antes de comenzar a modificar la configuración de velocidad en PrusaSlicer, prueba las modificaciones de velocidad girando primero el dial del LCD.
                  ¿Te resultó útil este artículo?
                  Esta acción está disponible solo para usuarios registrados. Por favor inicia sesión.
                  Inicia sesión  para publicar un comentario
                  Sin comentarios

                  Temas

                  • Resolución de problemas
                    • Resolución de problemas
                      • Fusible fundido (MK3/MK3S/MK3S+)
                      • La extrusión se detuvo a mitad de la impresión (por recalentamiento)
                      • Monstruo de espagueti
                      • Residuos en el extrusor
                      • Boquilla/Hotend atascado (MK3.5/S, MK3S+, MK2.5S)
                      • Ruidos en el extrusor
                      • El filamento no se carga
                      • Sensor PINDA desalineado (MK2/S)
                      • El ventilador de impresión no está girando
                      • El ventilador del fusor no está girando
                      • La base calefactable no se está calentando correctamente
                      • Comprobación de la sonda P.I.N.D.A./SuperPINDA
                      • Tarjeta SD no funciona
                      • La pantalla LCD no funciona
                      • La impresora no se enciende o sigue apagándose
                      • Fusible Fundido (MK2S- MK2.5- MK2.5S)
                      • La MK3S sigue solicitando el cambio de filamento
                      • Vibración al imprimir (MK3S+/MK2.5S)
                      • Restablecimiento a opciones de fábrica (MK2S/MK2.5S/MK3S)
                      • Problemas de actualización de firmware (MK2.5S/MK3S+/MMU2S/MMU3)
                      • Boquilla estrellada en la base calefactable
                      • La memoria Flash externa SPI W25X20CL/xFLASH no responde - error
                      • Resolución de problemas del sensor de filamento IR (MK2.5S, MK3S)
                      • Fallo en la calibración Z (MK3S/MK2.5S)
                      • Comprobación de la temperatura ambiente (MK3 / MK3S)
                      • Resolución de problemas de PrusaLink
                      • Tangled filament
                      • Tarjetas SD y unidades USB
                    • Diagnostics [Traducción en desarrollo]
                    • Resolución de problemas de la calidad de impresión
                    • Códigos QR de error
                    • Mensajes de Error de Impresión