Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukarek 3Dnowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i upgradenowość
    • Części zamienne
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukarek 3Dnowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Przewodnik po materiałach
                  3. Żółknięcie żywic i metody jego redukowania
                   

                  Spis treści

                  • Właściwy proces utwardzania
                  • Prawidłowy proces odżółcania

                  Blog

                  • Blender do druku 3D: 5-minutowy przewodnik po edycji STL
                  • Granulat Prusament: partie surowca do druku 3D wielkoformatowego lub do małoskalowych badań i rozwoju polimerów
                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Heavy Duty Keyboard Holder (No Supports)
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa
                  Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie
                  Prusa
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Żółknięcie żywic i metody jego redukowania

                  Dotyczy

                  SL1
                  CW1
                  SL1S SPEED
                  CW1S
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Na modelach wydrukowanych z różnych żywic możesz zauważyć mniej lub bardziej znaczący efekt żółknięcia po ich utwardzeniu. Dotyczy to większości materiałów MSLA, w tym wszystkich naszych żywic Prusament Model. Najbardziej znaczącą różnicę w kolorze między nieutwardzonym modelem (zwykle nazywanym "green body") a modelem po utwardzeniu można zaobserwować w przypadku żywicy Alabaster White.
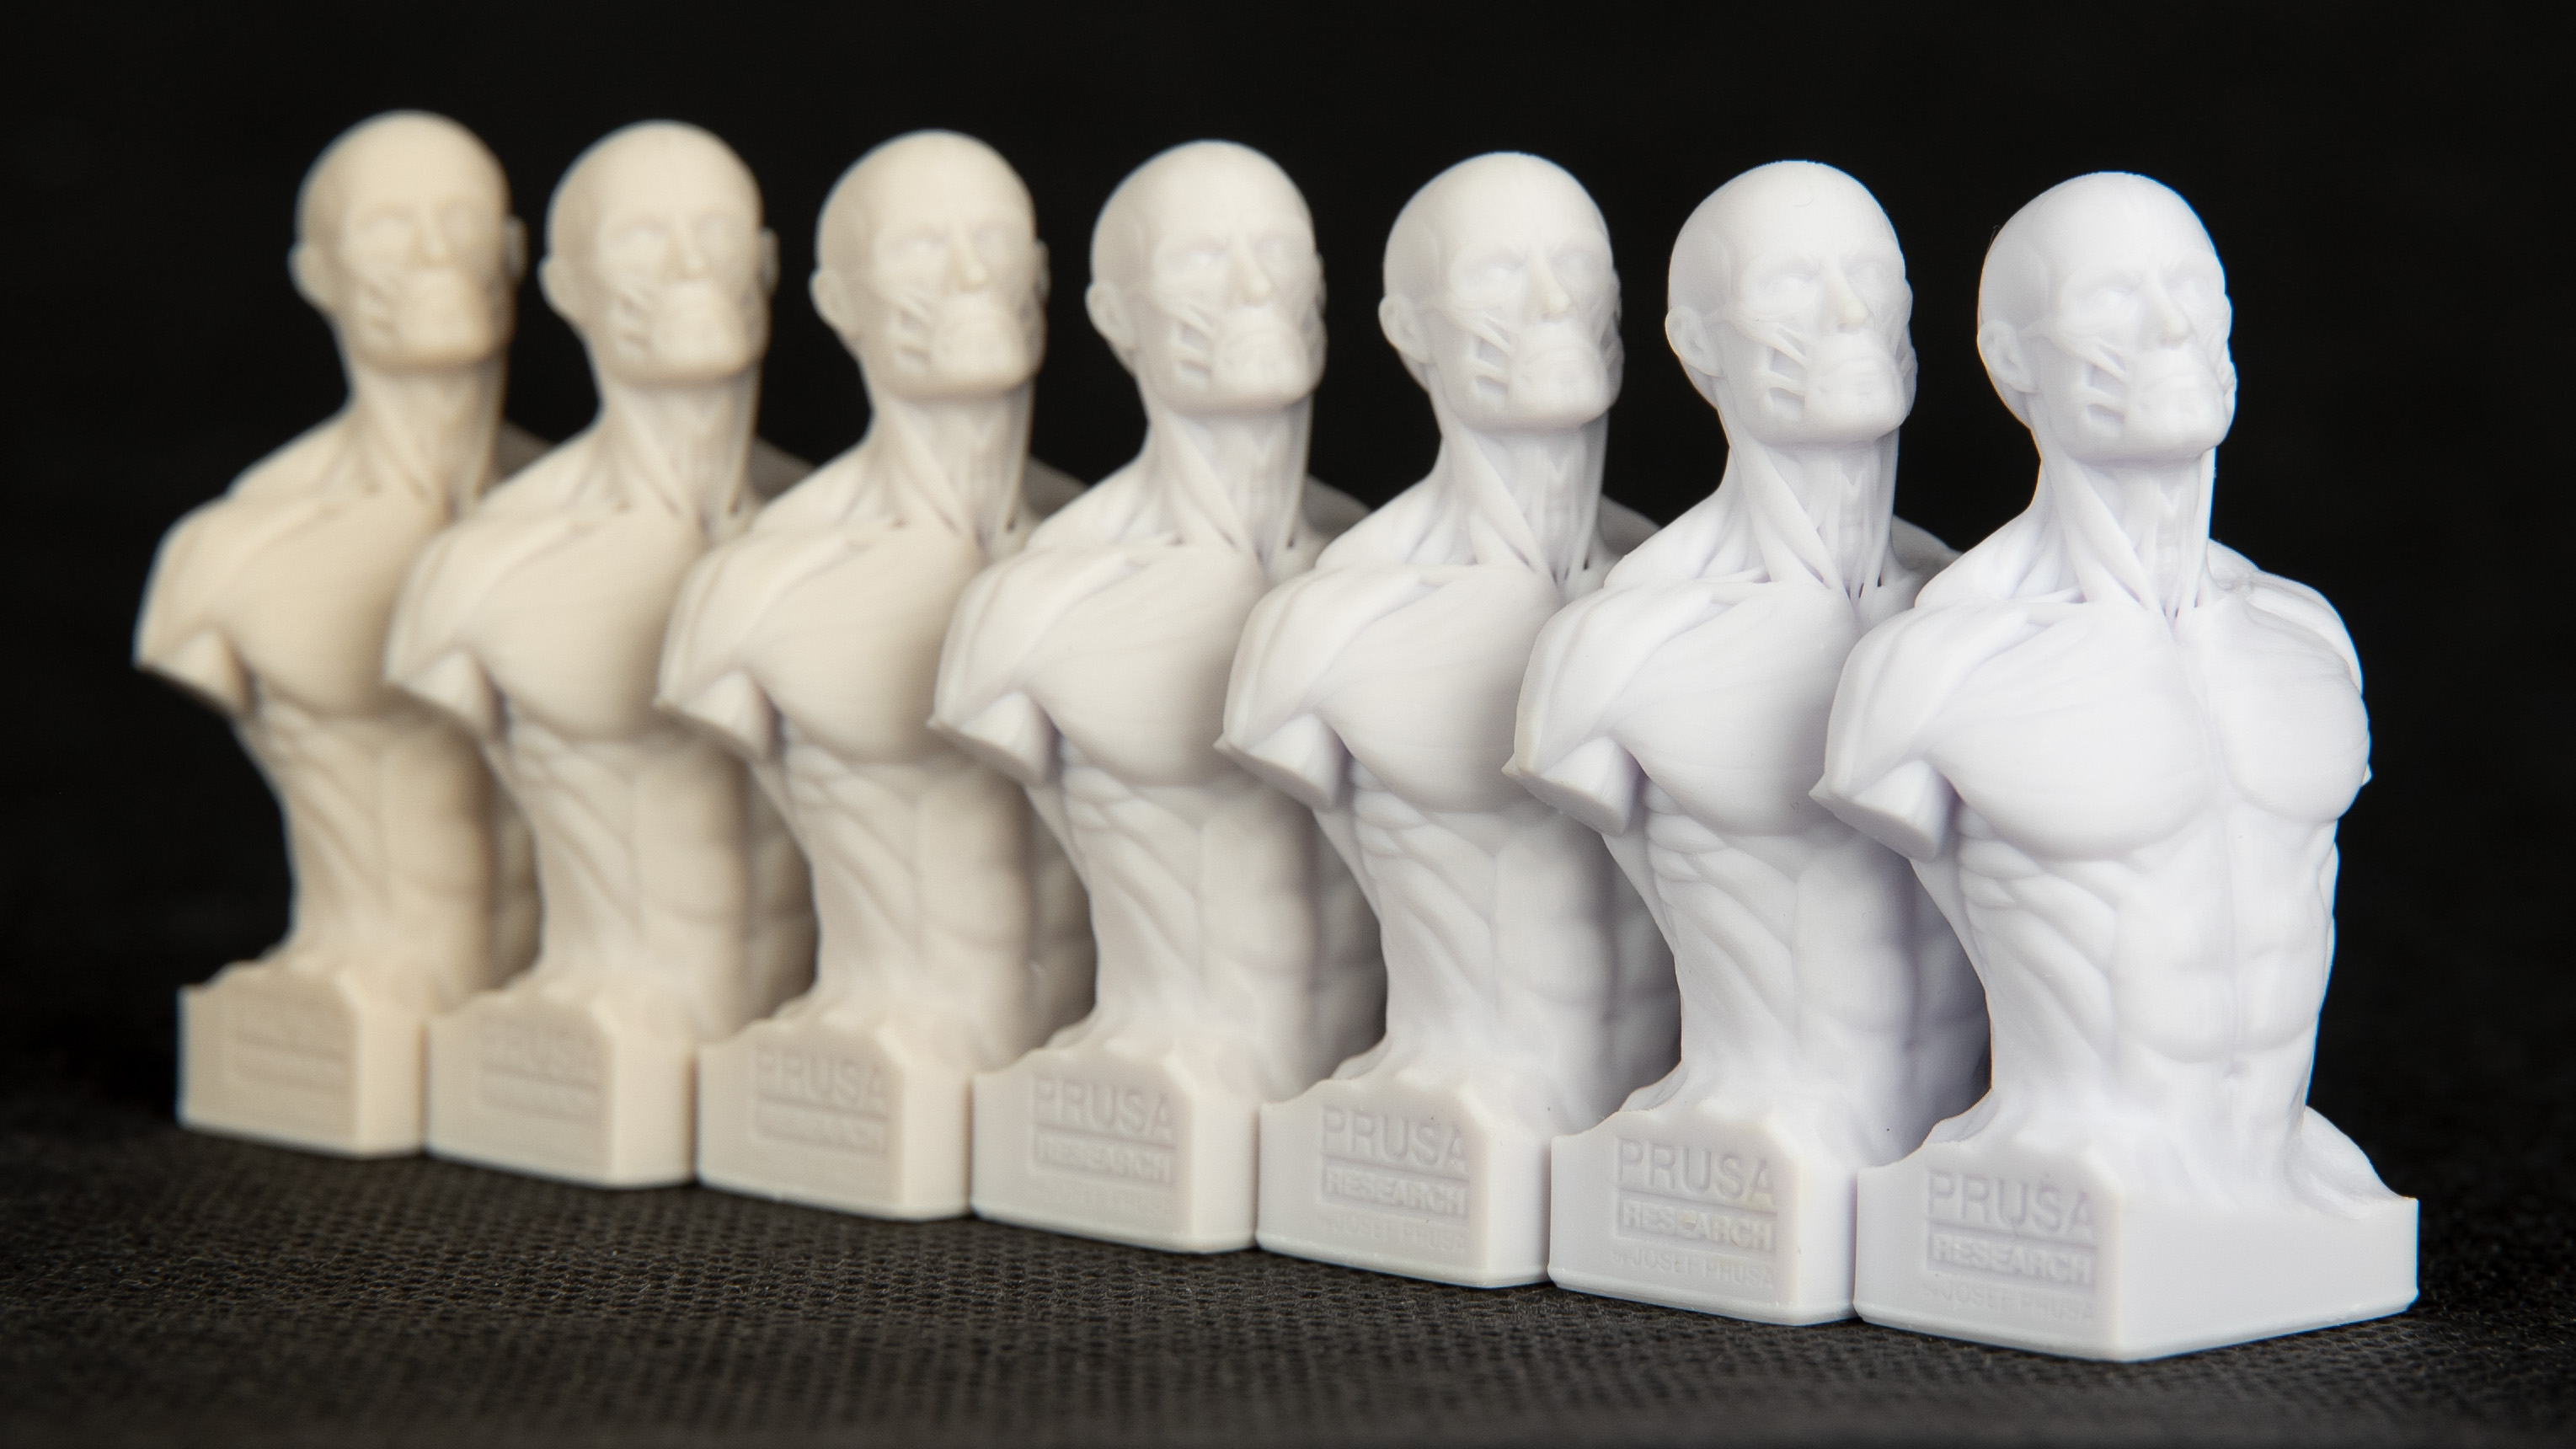
                  Gradient żółknięcia przy różnych czasach utwardzania. Najbardziej biały model to model nieutwardzony (green body), najbardziej żółty był utwardzany przez 60 min w CW1S.

                  Żółknięcie jest jednak procesem częściowo odwracalnym i przy niewielkiej pomocy można je łatwo zminimalizować. W niektórych warunkach końcowy model po utwardzeniu może osiągnąć odcień koloru bardzo podobny do koloru płynnej żywicy.

                  Właściwy proces utwardzania

                  Pierwszym ważnym krokiem jest utwardzenie modelu. Ten krok jest ważny dla każdej świeżo wydrukowanej (i umytej) części z MSLA, ponieważ eliminuje lepkość, zmniejsza toksyczność żywicy i poprawia właściwości mechaniczne. Jednak po utwardzeniu następuje zauważalne żółknięcie, które staje się bardziej znaczące przy długim czasie utwardzania. W pewnym momencie efekt żółknięcia może stać się prawie nieodwracalny. Na przykład po 60 minutach utwardzania model pozostanie żółtawy, nawet po procesie odżółcania.

                  Znalezienie odpowiedniego czasu utwardzania, który zapewni modelowi pożądane właściwości mechaniczne i utrzyma żółknięcie na minimalnym poziomie, może wymagać pewnych testów, ponieważ parametry będą różnić się dla różnych kolorów i materiałów.

                  Załóżmy, że końcowy kolor ma być jak najbardziej zbliżony do koloru płynnej żywicy, a celem jak najlepsze właściwości mechaniczne nie muszą być osiągnięte. W takim przypadku zalecamy wybranie krótszych czasów utwardzania (min. 3 minuty dla żywic Prusament Model).

                  W każdym przypadku powierzchnia modelu powinna być wystawiona na działanie światła UV tak równomiernie, jak to możliwe. Chociaż CW1S ma wbudowaną platformę obrotową, niektóre powierzchnie mogą pozostać nieutwardzone - na przykład podstawa modelu. Można to łatwo naprawić, odwracając część podczas procesu utwardzania w CW1S. Należy pamiętać, że obracanie modelu podczas utwardzania wydłuża całkowity czas utwardzania.

                  Przykład: utwardzanie prostej kostki przez 6 minut przy jednoczesnym odwróceniu jej raz do góry nogami oznacza, że zarówno górna, jak i dolna powierzchnia będą utwardzane tylko przez 3 minuty.

                  Prawidłowy proces odżółcania

                  Istnieją dwa sposoby na odżółcenie wydruku:
                  1. Poczekaj kilka dni.
                    Proces fotopolimeryzacji to złożona seria reakcji chemicznych, które zachodzą nie tylko podczas drukowania i utwardzania, ale nawet przez kilka kolejnych dni, aż do całkowitej stabilizacji. Obejmuje to również proces odżółcania. Tak naprawdę nie trzeba nic robić, aby osiągnąć ostateczny i stabilny kolor, choć zajmuje to trochę czasu. Jeśli pozostawisz model w temperaturze pokojowej, powoli straci żółtawy odcień i powróci prawie do pierwotnego (nieutwardzonego) koloru w ciągu kilku dni.
                    Nie można określić dokładnej liczby "dni odżółcania", ponieważ różni się ona w zależności od koloru i długości procesu utwardzania. Powrót do pierwotnego koloru jest najlepiej zauważalny w ciągu pierwszych godzin po utwardzeniu, a następnie stopniowo zwalnia, aż do zatrzymania. Ogólnie rzecz biorąc, najważniejszą zasadą jest odczekanie tak długo, jak to możliwe.
                  2. Podgrzewanie modelu w CW1S
                    Podgrzewanie znacznie przyspiesza wewnętrzne reakcje chemiczne zachodzące po utwardzeniu. To, co zajmuje kilka dni w temperaturze pokojowej, może zostać osiągnięte w podwyższonej temperaturze w ciągu kilku godzin. Jeśli posiadasz CW1S, po prostu użyj trybu podgrzewania żywicy ustawionego na 60°C i włącz go zostawiając w urządzeniu utwardzony model na tak długo, jak to możliwe (co najmniej kilka godzin). Temperatura 60°C jest najwyższą, jaką można ustawić na CW1S i jednocześnie najwyższą temperaturą, jaką żywica Prusament Model powinna wytrzymać bez deformacji.
                    Do odżółcania można użyć także innych urządzeń. Teoretycznie możesz również użyć jeszcze wyższych temperatur, aby uzyskać bardziej znaczący i szybszy efekt. Doprowadzi to jednak do deformacji, a nawet zniszczenia modelu.

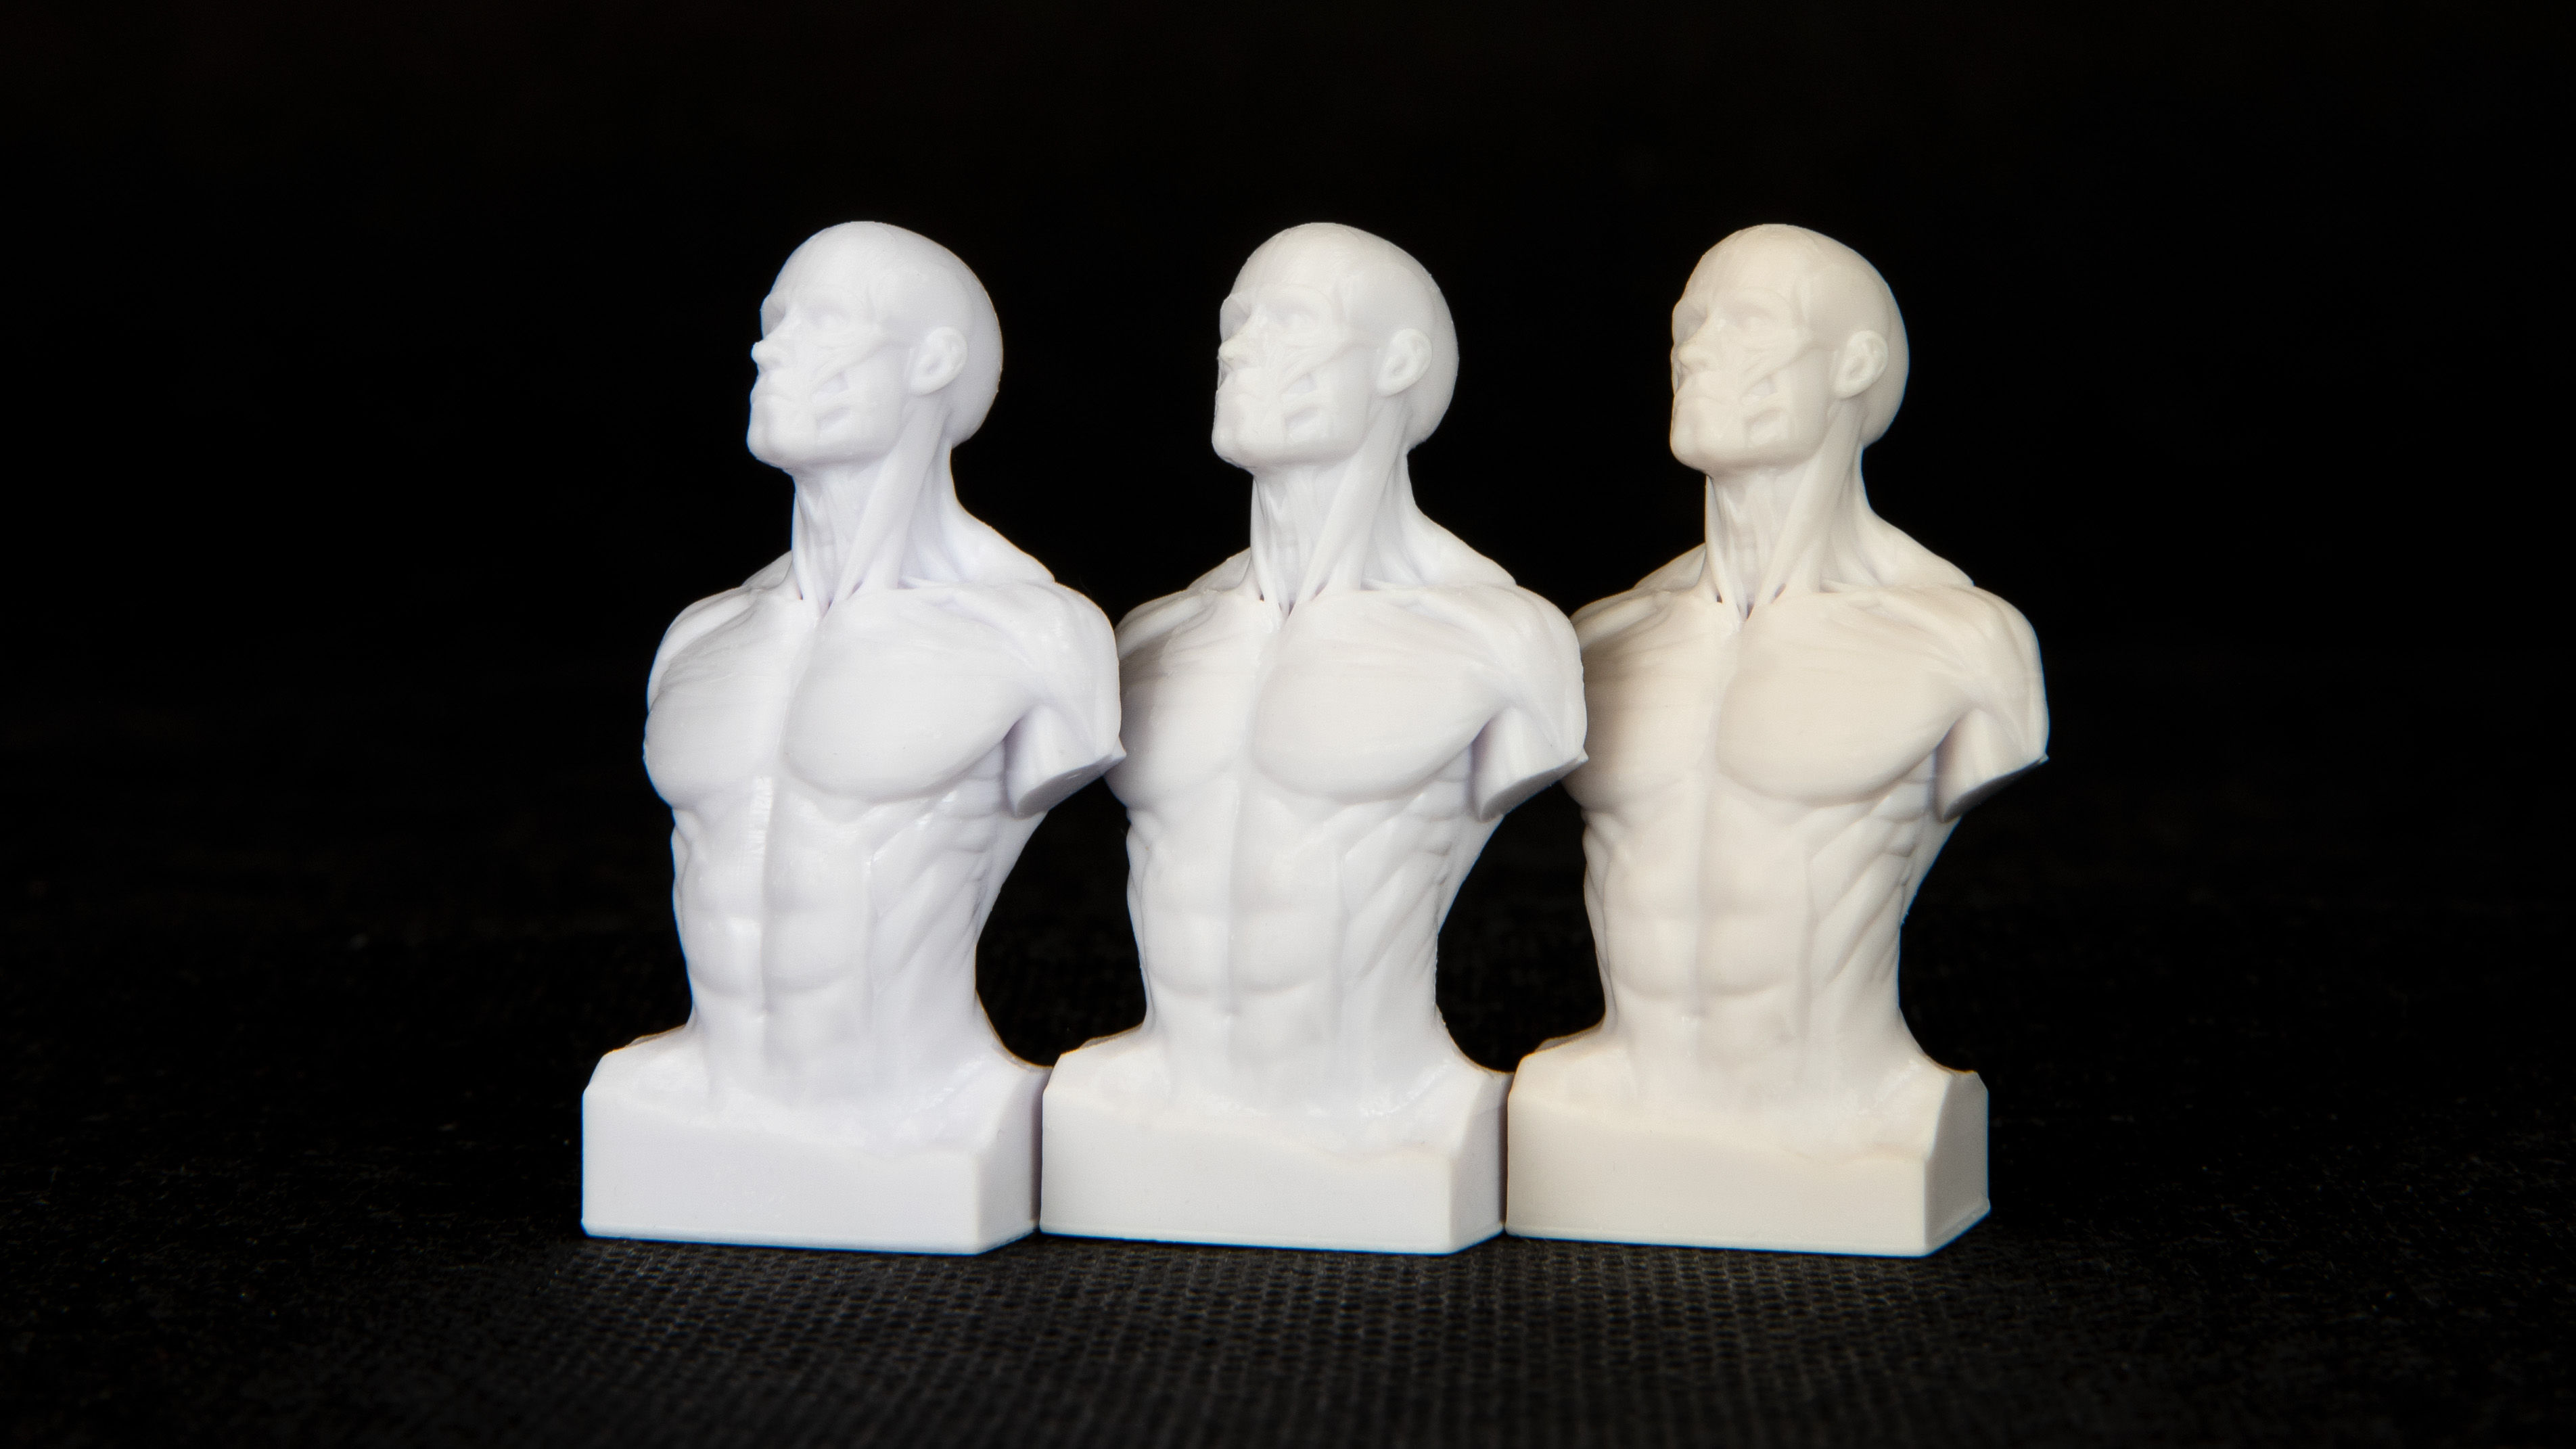
                  Porównanie modelu nieutwardzonego (po lewej), świeżo utwardzonego (po prawej) i odżółconego (na środku). Zarówno prawy, jak i środkowy model były utwardzane przez 15 minut w CW1S, ale środkowy był odżółcany przez 120 minut w temperaturze 60°C.

                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • Używanie drukarki
                    • Przewodnik po materiałach
                      • Testowane żywice
                      • Żywice
                      • Żółknięcie żywic i metody jego redukowania
                      • Prusament Resin Model Color Kit
                    • Modele 3D
                    • Cięcie
                    • Konserwacja drukarki
                    • Prusa Connect & PrusaLink