Prusa
  • SKLEP
    • Najnowsze produkty
    WEDŁUG KATEGORII
    • Drukarki 3Dnowość
    • Upgrade drukarek 3Dnowość
    • Materiały
    • Akcesoria
    • Części zamienne
    • Kursy
    • Merch
    • Uzyskaj wycenę
    SZYBKIE LINKI
    • Wysyłka i dostawa
    • Zwroty i refundacje
    • Płatności i finansowanie
    • Gwarancja
    • VAT i opłaty celne
    • FAQ

    0 szt. w koszykuszt. w koszyku

    Twój koszyk jest pusty

    Przejdź do koszykaKup drukarki 3D

    Mój profil

    Zaloguj się i zobacz zamówienia oraz zapisane produkty

    Mój profil

    Zalogowano jako

    • Zamówienia
    • Wyloguj się
  • Druk 3D
    • Odkryj druk 3D
    DLA POCZĄTKUJĄCYCH
    • Podstawy Druku 3D
    • Jak działa druk FDM
    • Zakup pierwszej drukarki
    • Katalog modeli 3D
    WEDŁUG ZASTOSOWANIA
    • Szybkie prototypowanie
    • Produkcja
    • Inżynieria
    • Badania
    • Sztuka i design
    PRZEJDŹ DALEJ
    • Przewodnik po materiałach
    • Kursy
    • Webinary
    • Studia przypadków
    • Druk 3D na zamówienie
  • DRUKARKI 3D
    • Wszystkie drukarki 3D
    DLA
    • Dom lub garażHobbyści, majsterkowicze i domowe drukowanie
    • BiznesProdukcja we własnym zakresie dla małych zespołów
    • PrzedsiębiorstwoFloty, bezpieczeństwo i skalowanie
    • Która Prusa jest dla mnie odpowiednia
    KUPUJ I PRZEGLĄDAJ
    • CORE One+nowość
    • CORE One+ INDXnowość
    • CORE One L+nowość
    • CORE One L+ INDXnowość
    • XL+nowość
    • MK4S
    • Prusa Pro HT90
    • Prusa Pro AFS
    • Prusa Pro SLX
    WIĘCEJ DRUKAREK
    • Części i upgradenowość
    • Infrastruktura krytyczna
    • Studia przypadków
    • Signature Oak
    • Zestawy
  • MATERIAŁY
    • Wszystkie materiały
    WG ZASTOSOWANIA
    • Codzienne i projektowe
    • Inżynieria funkcjonalna
    • Kompozyty
    • Specjalistyczne zastosowania Pro
    • Żywice SLA
    PRUSAMENT
    • PLA
    • PETG
    • ASA
    • PC
    • PA11
    • Flex
    • TPU
    WIĘCEJ MATERIAŁÓW
    • Przewodnik po materiałach
    • Produkujemy materiały we własnym zakresie
    • Zrównoważony rozwój
    • Zamówienie w sklepie
  • OPROGRAMOWANIE
    • Wszystkie programy
    PRZYGOTUJ WYDRUK
    • PrusaSlicer 3.0Nowość
    DRUKUJ I MONITORUJ
    • Prusa Connect
    • EasyPrint
    • Aplikacja iOS i Android
    • Farma Prusa
    ROZPOCZNIJ
    • Pobierz i zainstaluj
    • Baza Wiedzy
    WIĘCEJ OPROGRAMOWANIA
    • Katalog modeli 3D
  • WSPARCIE
    • Przeglądaj wsparcie
    ZNAJDŹ ODPOWIEDZI
    • Baza Wiedzy
    • Rozwiązywanie problemów
    • Kursy
    • Webinary
    UZYSKAJ POMOC
    • Skontaktuj się z nami
    • Czat na żywo
    • Wysyłka i dostawa
    • Gwarancja
    • Zwroty i refundacje
    • Serwis i części zamienne
    • Serwis i naprawa
    SPOŁECZNOŚĆ
    • Forum
    • Reddit
    • Printables
  • CENTRUM ZAUFANIA
    • Przegląd Centrum Zaufania
    WEDŁUG TEMATU
    • RODO
    • Certyfikaty
    • Bezpieczeństwo
    • Zgodność
    ZOBOWIĄZANIA
    • Raport zrównoważonego rozwoju
    POROZMAWIAJMY
    • Skontaktuj się z zespołem ds. bezpieczeństwa
  • FIRMA
    • O firmie Prusa
    POZNAJ NAS
    • Nasza historia
    • Jak produkujemy drukarki
    • Open source
    • Zasoby dla mediów i branding
    AKTUALNOŚCI
    • Blog
    • Newsroom
    • Wydarzenia
    ZAUFANIE I PARTNERZY
    • Zrównoważony rozwój
    • Sprzedawcy i dystrybutorzy
    • Program partnerski
    • Kontakt
    • English
    • Čeština
    • Deutsch
    • Español
    • Français
    • Italiano
    • Polski
    • 日本語
  • Zalogowano jako

    • Zamówienia
    • Adres
    • Powiadomienia o dostępności
    • Moje kursy
    • Subskrypcja
    • Edytuj konto
    • Wyloguj się

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Zalogowano jako
  • Zamówienia
  • Adres
  • Powiadomienia o dostępności
  • Moje kursy
  • Subskrypcja
  • Edytuj konto
  • English
  • Čeština
  • Deutsch
  • Español
  • Français
  • Italiano
  • Polski
  • 日本語
Sklep

0 szt. w koszykuszt. w koszyku

Twój koszyk jest pusty

Przejdź do koszykaKup drukarki 3D

Mój profil

Zaloguj się i zobacz zamówienia oraz zapisane produkty

Mój profil

Zalogowano jako

  • Zamówienia
  • Wyloguj się
SKLEP
  • Najnowsze produkty
WEDŁUG KATEGORII
  • Drukarki 3Dnowość
  • Upgrade drukarek 3Dnowość
  • Materiały
  • Akcesoria
  • Części zamienne
  • Kursy
  • Merch
  • Uzyskaj wycenę
SZYBKIE LINKI
  • Wysyłka i dostawa
  • Zwroty i refundacje
  • Płatności i finansowanie
  • Gwarancja
  • VAT i opłaty celne
  • FAQ

Polecane produkty

    Popularne kategorie

      Popularne wyszukiwania

        Artykuły

          Blog

            Produkty

              Kategorie

                Sugerowane wyszukiwania

                  Wyszukiwanie…
                  Brak wyników
                  Coś poszło nie tak.
                  ↑↓ Wybierz↵ OtwórzEsc Zamknij wyszukiwanie
                  1. Wsparcie
                  2. Original Prusa XL
                  3. Funkcje drukarki
                  4. Materiały rozpuszczalne w wodzie (PVA/BVOH)
                   

                  Spis treści

                  • Którego materiału użyć
                  • Konfiguracja slicera
                  • Konfiguracja MMU2S/MMU3 z MK3S/+
                  • Rozpuszczanie i usuwanie podpór
                  • Przechowywanie i obsługa filamentów rozpuszczalnych

                  Blog

                  • Granulat Prusament: partie surowca do druku 3D wielkoformatowego lub do małoskalowych badań i rozwoju polimerów
                  • Wydrukuj kolorowe i świecące ozdoby na Halloween dzięki naszej upiornej promocji
                  • Factorio jest na Printables

                  Newsletter

                  Zapisz się i otrzymuj nasz miesięczny newsletter zawierający przydatne informacje o nowym firmware, nowych wersjach PrusaSlicer i ogólne wskazówki dotyczące projektów do druku 3D.

                  Klikając, zgadzasz się na otrzymywanie naszego newslettera.

                  Ta strona jest chroniona przez reCAPTCHA Enterprise i obowiązują na niej zasady Polityki prywatności Google oraz Warunkami korzystania z usług.

                  Factorio Transport Belts
                  Sklep internetowy
                  • Drukarki 3D
                  • Modernizacje drukarek
                  • Filamenty
                  • Akcesoria
                  • Gadżety Prusa

                  © Prusa Research a.s.

                  Printables
                  • Modele 3D
                  • Store
                  • Clubs
                  • Konkursy na projekty 3D
                  • Brands
                  Społeczność
                  • Mapa świata
                  • Forum
                  • Grupy użytkowników
                  • Wydarzenia
                  Pomoc
                  • Pomoc Prusa
                  • Prusa Academy
                  • Kalkulatory druku 3D
                  Oprogramowanie
                  • PrusaSlicer
                  • Prusa.app
                  • Prusa Connect
                  • Sterowniki i oprogramowanie
                  Firma
                  • O nas
                  • Blog
                  • Oficjalni dystrybutorzy Prusa
                  • Kontakt
                  • Certyfikowane zgodnie z normami ISO 9001, ISO 14001 i ISO 45001.
                  • Ogólne warunki i zasady
                  • Ogólne warunki i zasady korzystania z witryn internetowych PRUSA
                  • Polityka Prywatności
                  • Informacja o plikach Cookie
                  • Polityka Reklamacji
                  • Status witryn
                  • Ustawienia plików cookie

                  © Prusa Research a.s.

                  JOSEF PRUSA®, PRUSA RESEARCH®, PRUSA POLYMERS®, PRUSA ORANGE®, PRUSA 3D ® ORAZ PRUSAMENT® są zastrzeżonymi znakami towarowymi firmy Prusa Development a.s. używanymi przez Prusa Research a.s. na podstawie licencji firmy Prusa Development a.s.

                  Materiały rozpuszczalne w wodzie

                  (PVA/BVOH)

                  Dotyczy

                  MMU2S
                  XL
                  MMU3
                  XL+
                  Artykuł jest dostępny również w językach:
                  English
                  Čeština
                  Polski
                  Deutsch
                  Français
                  Español
                  Italiano
                  日本語

                  Podpory mogą być trudne do usunięcia i mogą pozostawiać niedoskonałości powierzchni na warstwach drukowanych nad nimi. W zależności od kształtu modelu, istnieje również ryzyko jego uszkodzenia podczas ich odrywania. Niektóre kształty będą wręcz niemożliwe do wydrukowania w jednej części przy użyciu technologii FFF.
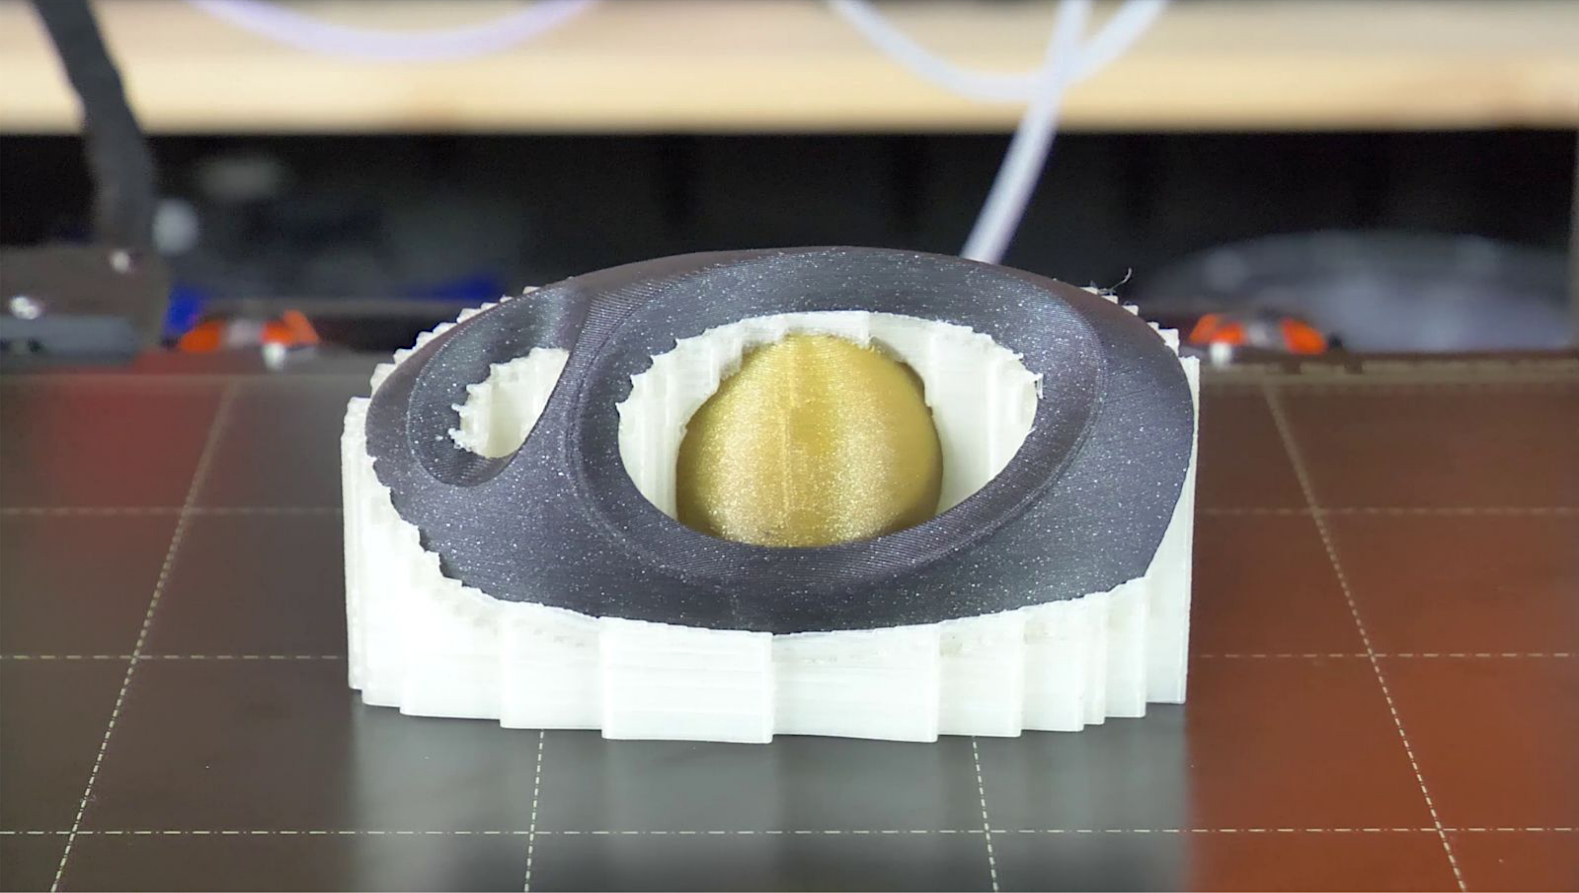
                  Original Prusa MMU3, MMU2S oraz XL w wersji multi-tool daje możliwość używania materiałów rozpuszczalnych do drukowania podpór, np. PVA+ i BVOH. Możesz użyć ich do drukowania tylko warstw łączących podpory z modelem (interfejsowych). Drukowanie materiałami rozpuszczalnymi może być jednak dość wymagające i wymaga wzięcia pod uwagę kilku kwestii. Polecamy to bardziej zaawansowanym użytkownikom. 

                  Którego materiału użyć

                  Pierwszą kwestią do rozważanie jest rodzaj materiału głównego i podporowego, ponieważ muszą one mieć podobne temperatury topnienia/drukowania. PVA+ i BVOH są podobne pod wieloma względami, jednak BVOH jest zdecydowanie lepszym wyborem (ale również droższym). Jest sztywniejszy i drukuje się łatwiej, niż PVA+. Dlatego lepiej nadaje się do łączenia z PETG.

                  W połączeniu z PETG możesz używać praktycznie tylko BVOH. Przy PLA masz do wyboru PVA+ i BVOH.

                  Jeśli chcesz drukować ABS z podporami rozpuszczalnymi, najlepszym wyborem będzie HIPS, który rozpuszcza się w limonenie. Upewnij się, że znasz różnice między rodzajami limonenu oraz informacje związane z bezpieczeństwem jego użytkowania i wpływem na zdrowie. Alternatywą do PVA+ i BVOH może być PVB, który jest rozpuszczalny w alkoholu izopropylowym (IPA).

                  Konfiguracja slicera

                  PrusaSlicer ma specjalne opcje do drukowania materiału rozpuszczalnego. Po wybraniu profilu drukarki Original Prusa MMU3, MMU2S lub XL multi-tool, w sekcji 'Ustawienia druku' znajdziesz nowe ustawienia. Dla warstw o wysokości 0,15 mm i 0,2 mm masz do wyboru dodatkowe profile SOLUBLE FULL ("rozpuszczalne pełne") oraz SOLUBLE INTERFACE ("rozpuszczalne łączące").
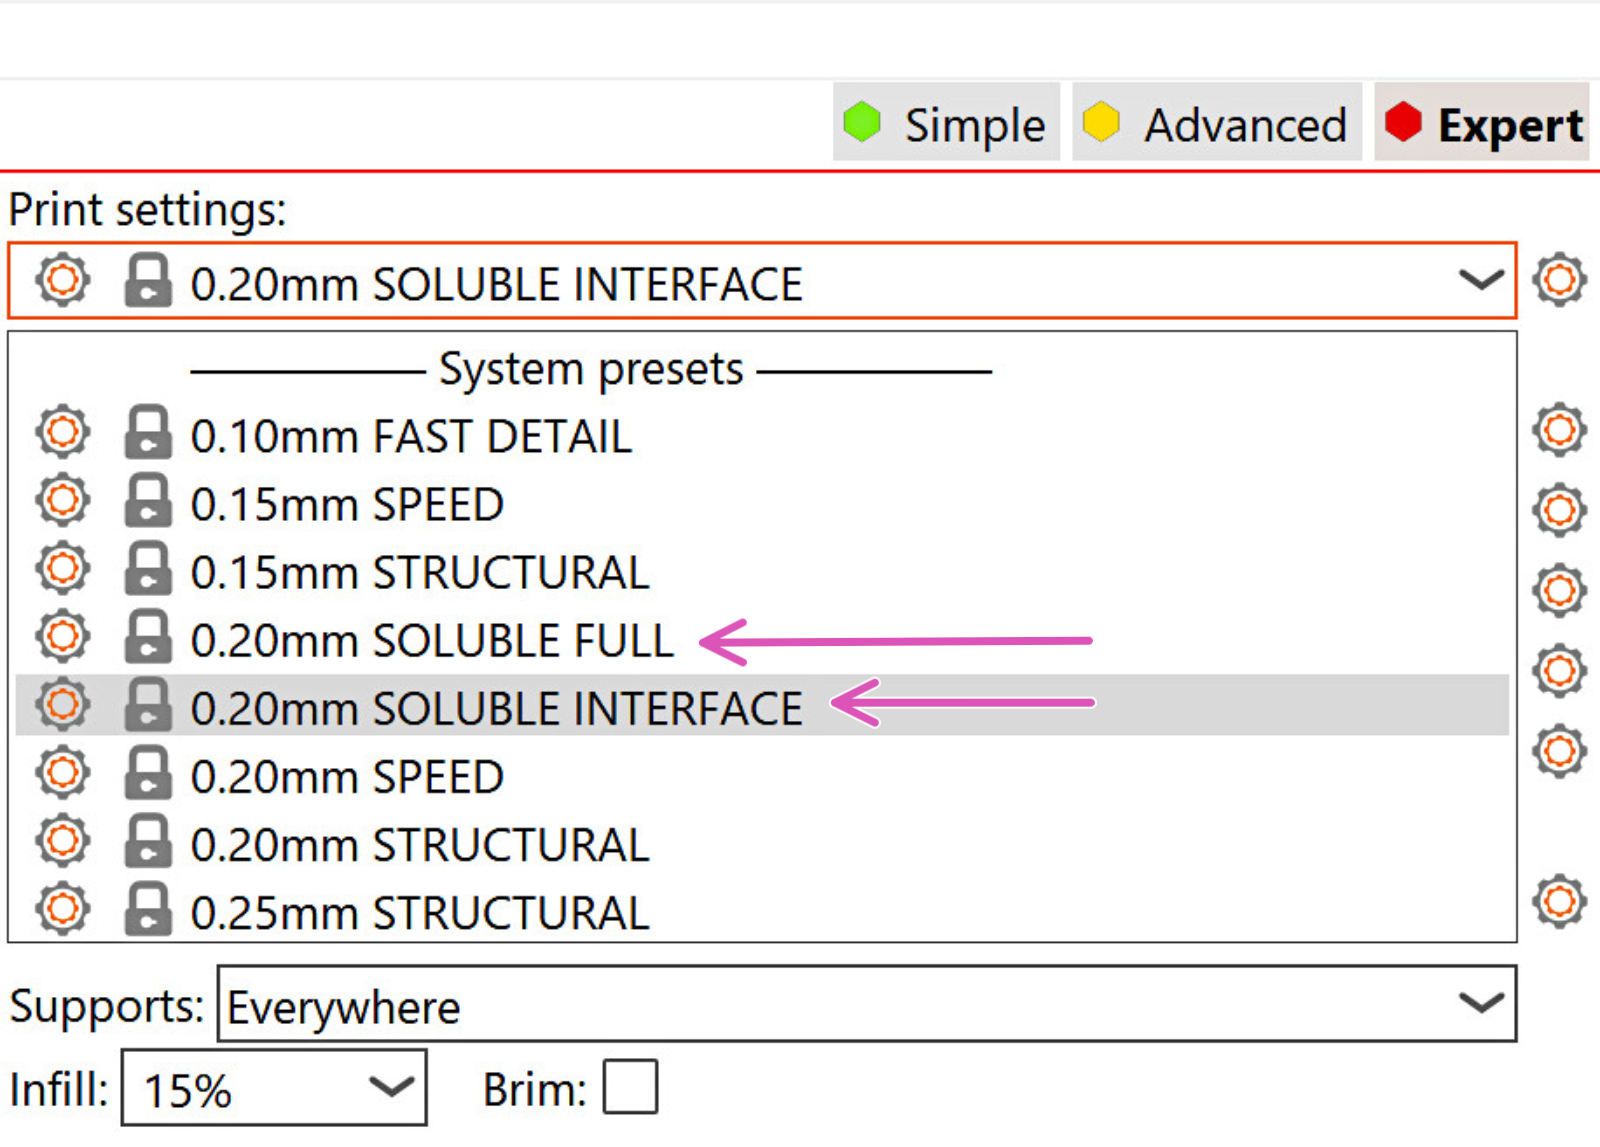
                  SOLUBLE FULL

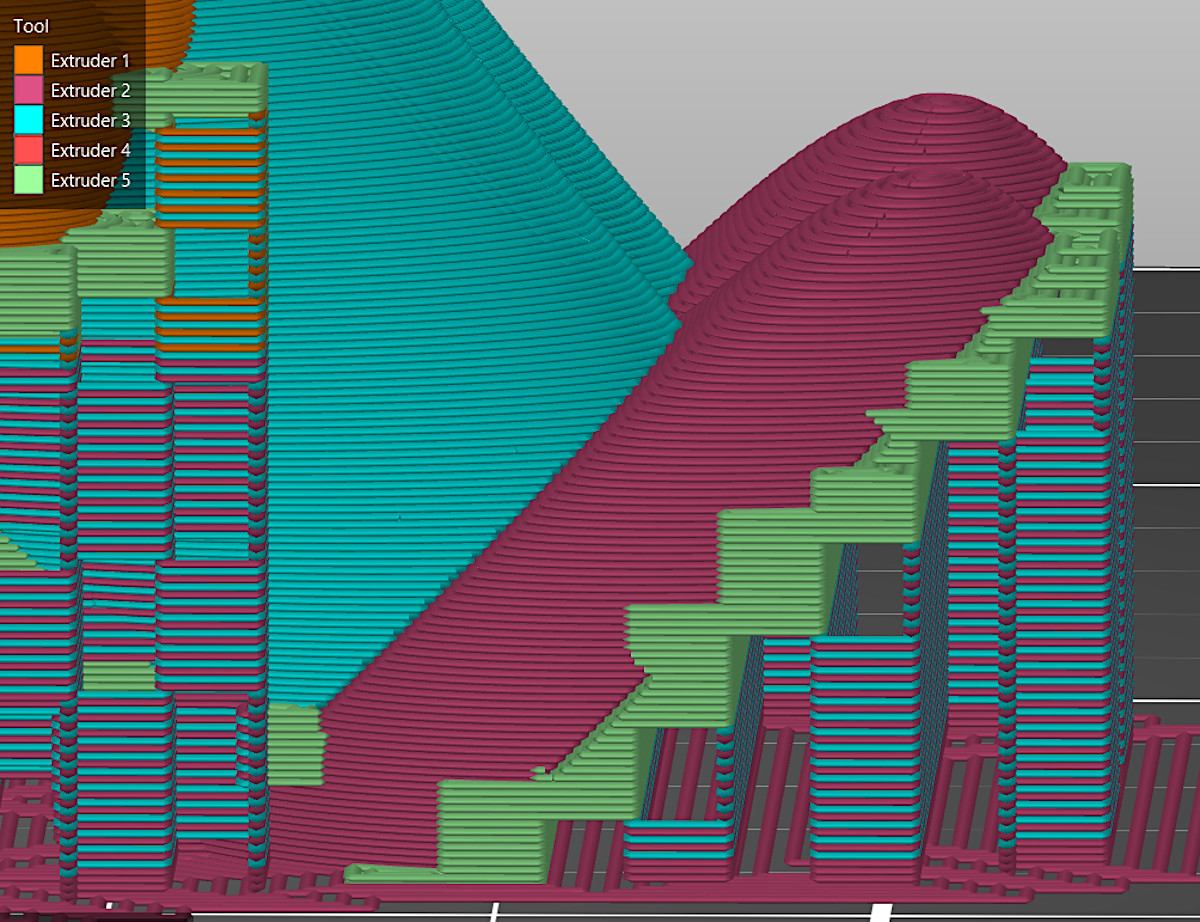
                  Przy tej opcji całe podpory zostaną wydrukowane z materiału rozpuszczalnego (ilustracja z lewej). Jest zalecana tylko przy bardzo skomplikowanych kształtach, wymagających podpór wewnętrznych. PVA+ i BVOH słabo przylegają zarówno do gładkiej płyty z PEI, jak i do płyty teksturowanej, ale dobrze do PLA i PETG. Jeśli drukujesz coś z podporami zaczynającymi sią na stole, użyj profilu SOLUBLE INTERFACE.

                  SOLUBLE INTERFACE

                  Przy tej opcji materiał rozpuszczalny zostanie użyty do drukowania tylko gęstszych warstw łączących struktury podporowe z głównym modelem (ilustracja z prawej). Pozwala to drukować struktury podporowe z materiału głównego, a rozpuszczalny zostawić tylko tam, gdzie jest na prawdę potrzebny. Pozwoli oszczędzić filament, który jest znacznie droższy od PLA czy PETG. Jeśli Twój wydruk wymaga wielu podpór zaczynających się na stole, taka konfiguracja sprawdzi się najlepiej. 
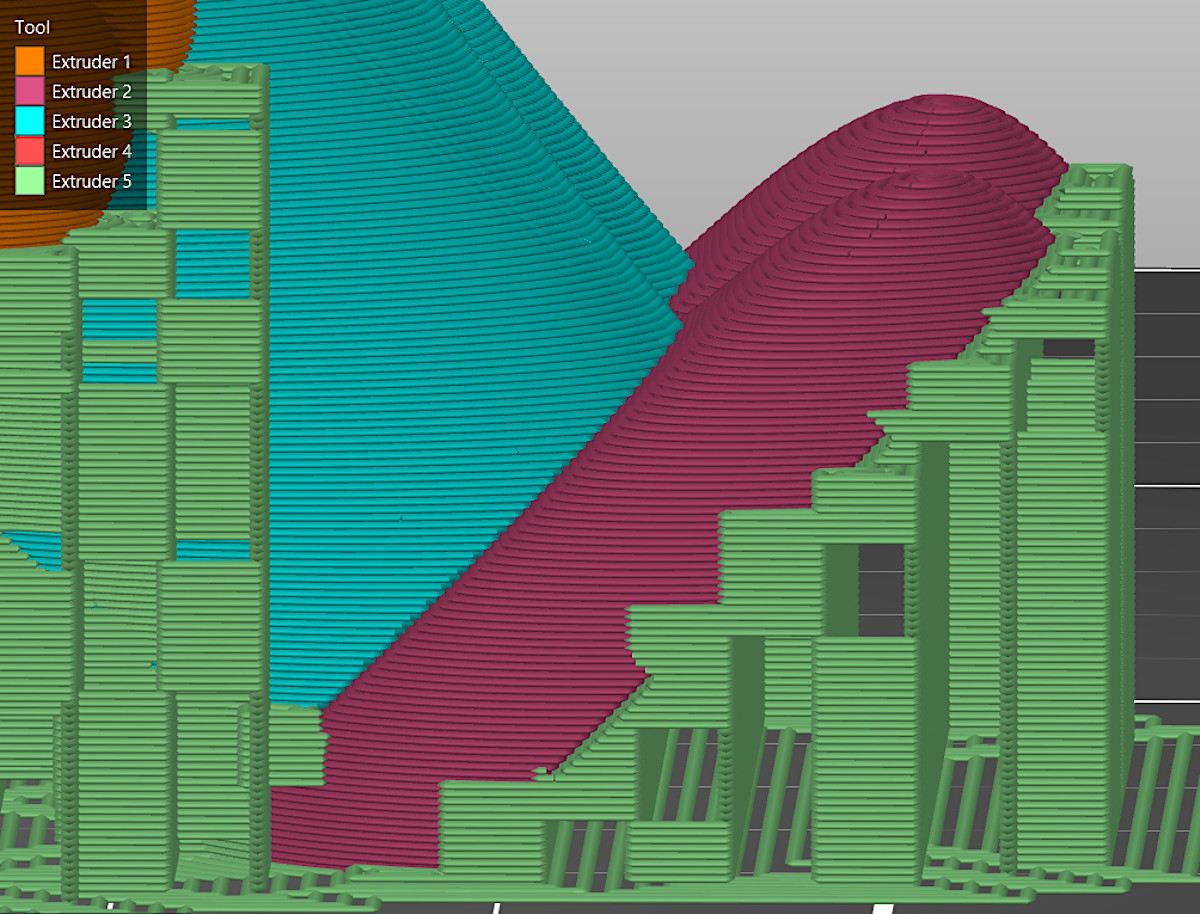
                  SOLUBLE FULL - zielony filament to BVOHSOLUBLE INTERFACE - zielony filament to BVOH

                  Domyślne narzędzie

                  PrusaSlicer ani drukarka nie wykryje automatycznie materiału rozpuszczalnego.

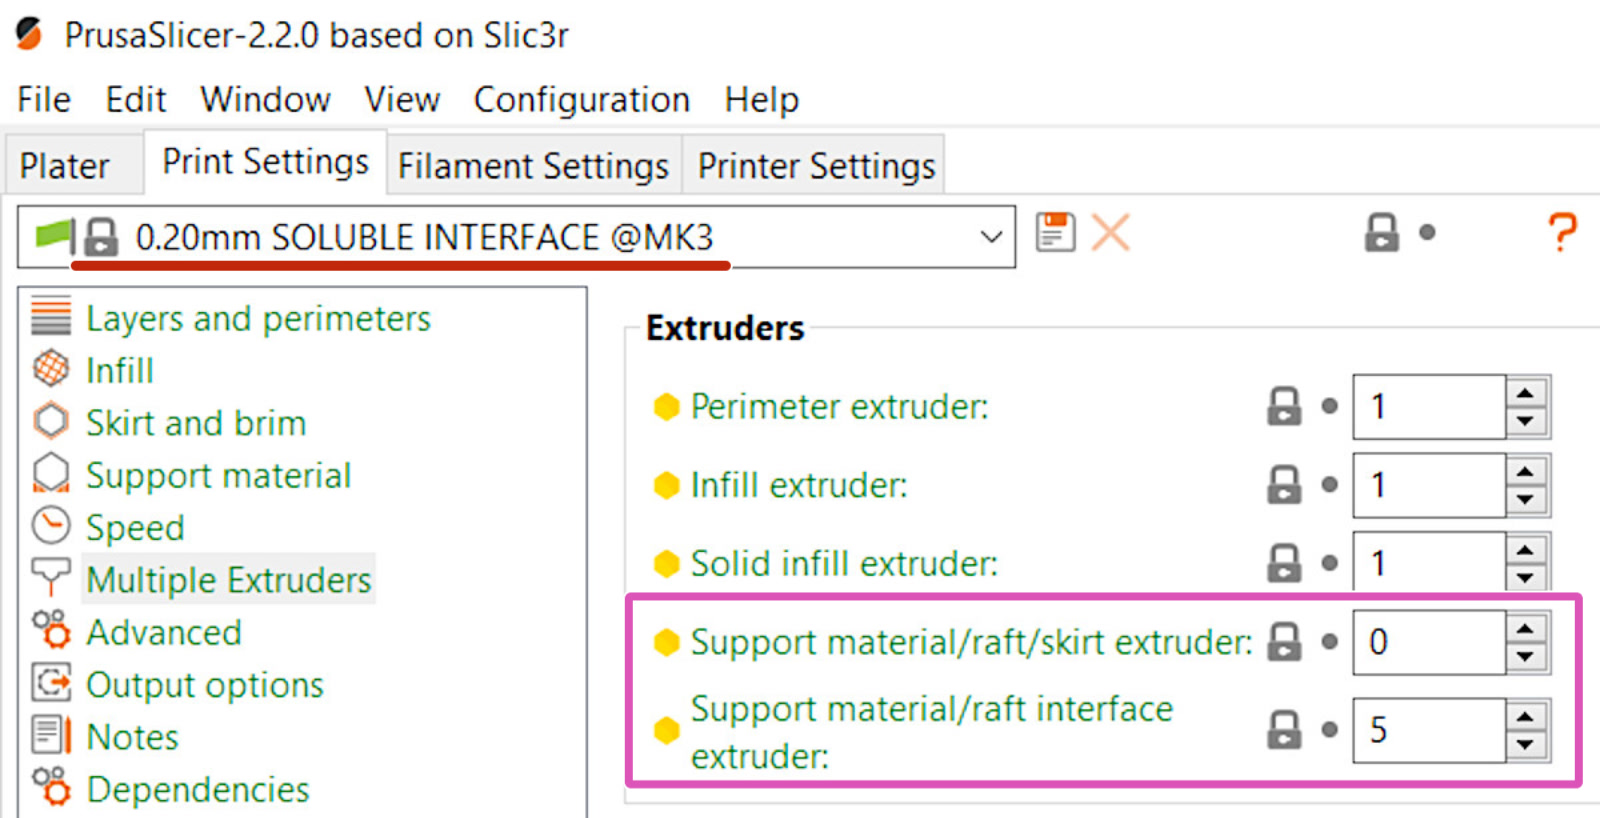
                  Dla MMU2S/MMU3 domyślnie w PrusaSlicerze filament rozpuszczalny (pełny lub interfejsowy) zostanie przypisany do filamentu (narzędzia) numer 5. W przypadku XL, PrusaSlicer domyślnie przypisze filament rozpuszczalny (pełny lub interfejsowy) do narzędzia nr 2. Możesz to zmienić na dowolny inny, wybierając dowolną pozycję między 1 a 5, w zależności gdzie znajduje się filament

                  Ustawienie wartości na 0 powoduje użycie dostępnego narzędzia, które jest używane jako ostatnie na tej warstwie. 
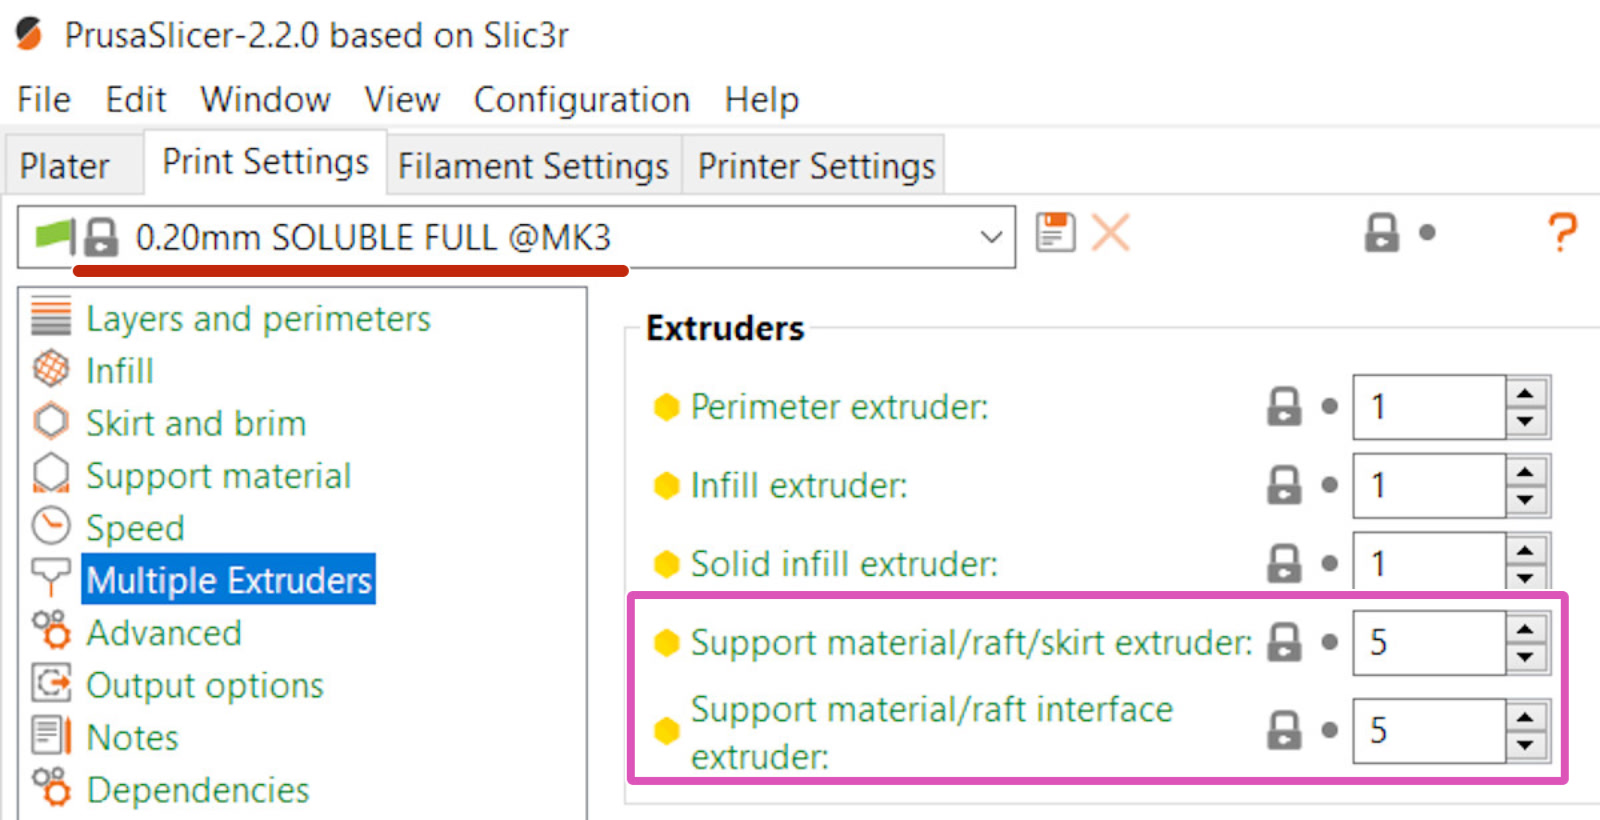
                  'Ekstruder dla podpór/tratwy/skirtu: 0' spowoduje użycie dowolnego filamentu, który jest załadowany do ekstrudera.

                  Objętości czyszczenia (MMU3, MMU2S)

                  Domyślnie ustawione jest 140 mm³ przy zmianie filamentu (sumarycznie dla ładowania i rozładowania). Używając materiałów rozpuszczalnych zalecamy co najmniej 200-240 mm³. Jeśli w wydrukach widzisz jakieś pozostałości materiałów, które nie powinny znajdować się w tym miejscu, zwiększ objętość czyszczenia. Minimum 240 mm³ może być wymagane przy zmianie z PVA+/BVOH.

                  Dostęp do parametrów czyszczenia znajdziesz pod przyciskiem Objętości czyszczenia... Aby móc modyfikować te wartości, wybierz 'Użyj niestandardowych ustawień specyficznych dla projektu'. 

                  Konfiguracja MMU2S/MMU3 z MK3S/+

                  Kluczowe jest przeprowadzenie jak najdokładniejszej kalibracji czujnika IR. Właściwości PVA+ i BVOH sprawiają, że łatwo odkształcają się pod wpływem docisku ekstrudera.

                  Właściwości te sprawiają również, że na końcówce będzie formować się nitka, co jest nieuniknione, więc ważne jest, aby mieć na nią oko i być gotowym na obcięcie jej podczas drukowania głównym materiałem.

                  Różnica maksymalnego natężenia przepływu: PLA może przepływać z natężeniem 15 mm³/s, podczas gdy dla PVA+ i BVOH to maksimum 4 mm³/s. Zwiększa to ilość czasu koniecznego na ukończenie wydruku.

                  Rozpuszczanie i usuwanie podpór

                  Po zakończeniu drukowania, ale przed usunięciem podpór, zanurz całość w ciepłej wodzie (o temperaturze maksimum 45°C) i zostaw na kilka godzin lub nawet całą noc. Po takim namoczeniu podpory powinny odejść dość łatwo, chociaż może być konieczne użycie jakichś narzędzi, w zależności od kształtu modelu. Może Ci również pomóc odcięcie tylu podpór, ile te możliwe, przed rozpuszczeniem. 

                  Po usunięciu podpór zamocz wydruk w ciepłej wodzie na kolejne 10-20 minut i wyczyść szczoteczką, aby pozbyć się wszelkich pozostałości PVA+/BVOH. Idealnym narzędziem może być twarda szczoteczka do zębów. 

                  Jeśli nie rozpuszczasz kilku kilogramów PVA/BVOH dziennie, możesz wylać roztwór do kanalizacji.

                  Przechowywanie i obsługa filamentów rozpuszczalnych

                  Jak można się spodziewać, BVOH i PVA są bardzo higroskopijne (z łatwością chłoną wilgoć z otoczenia) i powinny być chronione przed nią najlepiej, jak to możliwe - nie powinny być wystawione na jej działanie. Od razu po użyciu muszą być włożone z powrotem do szczelnego worka, zawsze z osuszaczem (np. z przynajmniej jednym woreczkiem żelu krzemionkowego). W innym przypadku, ulegnie degradacji w przeciągu kilku miesięcy i będzie mięknąć w znacznie niższych temperaturach, powodując problemy już w fazie ładowania filamentu.

                  Filament, który uległ degradacji będzie szybko powodował problemy podczas ładowania i rozładowywania oraz będzie prowadził do zatykania hotendu. Najlepszą metodą jest wydrukowanie specjalnego pojemnika ("dryboxa") i przechowywanie w nim filamentu.

                  Czy ten artykuł był przydatny?
                  Ta akcja jest dostępna tylko dla zarejestrowanych użytkowników. Proszę zaloguj się.
                  Zaloguj się , aby dodać komentarz
                  Brak komentarzy

                  Tematy

                  • O Twojej drukarce
                    • Funkcje drukarki
                      • Ustawienia HW (MK2.5/S & MK3/S/+)
                      • Giętkie płyty stołu ze stali sprężynowej (zalecenia)
                      • Statystyki druku
                      • Tryby pracy
                      • Kody G unikalne dla firmware Prusy
                      • Czujnik filamentu IR (MK2.5S, MK3S/+, MK3.5/S)
                      • SpoolJoin (MMU2S)
                      • Menu Parametry (Strojenie)
                      • Materiały rozpuszczalne w wodzie (PVA/BVOH)
                      • Ustawienia eksperymentalne (MK4/S, MK3.9/S, MK3.5/S, XL/+, MINI/+)
                      • Czujnik tensometryczny (MK4/S, MK3.9/S, XL/+)
                      • Diody LED - objaśnienie statusów (MK4/S, XL/+)
                      • Czujnik filamentu w Nextruderze (CORE One, CORE One L, MK4/S, MK3.9/S, XL/+)
                      • Przykładowe pliki G-code
                      • G-code specyficzne dla firmware Buddy
                      • Silikonowa skarpeta Nextrudera (CORE One/+, CORE One L/+, XL/+, MK4/S, MK3.9/S)
                      • Podgląd modelu
                      • Cancel Object - anulowanie drukowania obiektu (MK4/S, MK3.9/S, XL/+, CORE One+/GEN 2, MINI/+)
                      • Mapowanie narzędzi (XL)
                      • Ustawienia podpór w XL/+
                      • Ekran dotykowy (CORE One L, CORE One, MK4/S, MK3.9/S, MK3.5/S, XL)
                      • Mapowanie narzędzi i mapowanie filamentów (XL/+, INDX, MMU3)
                      • MMU3 - standardowa dysza Prusa Nozzle vs. CHT
                      • Lista części do modernizacji MMU
                      • MMU3 do CORE One L
                    • Opis drukarki
                    • Informacje ogólne